JP2004010971A - 強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法 - Google Patents
強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法 Download PDFInfo
- Publication number
- JP2004010971A JP2004010971A JP2002166580A JP2002166580A JP2004010971A JP 2004010971 A JP2004010971 A JP 2004010971A JP 2002166580 A JP2002166580 A JP 2002166580A JP 2002166580 A JP2002166580 A JP 2002166580A JP 2004010971 A JP2004010971 A JP 2004010971A
- Authority
- JP
- Japan
- Prior art keywords
- temperature
- toughness
- thickness direction
- cooling
- cooling rate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images


Landscapes
- Heat Treatment Of Steel (AREA)
Abstract
【課題】生産性の低い複雑な熱間圧延工程、熱処理工程を必要とせずに、優れた強度・靭性と平坦度を有する鋼材を効率的に製造する。
【解決手段】所定成分を有する綱片を1100〜1300℃の温度域に加熱して、950〜1100℃の温度で累積圧下率50%以上の粗圧延を行った後、所定の条件を満たす様に仕上圧延を実施し、さらに、その後、板厚方向の平均冷却速度が2〜30℃/sで、表面温度がAr3−120℃以上Ar3−20℃以下になるまで冷却し、Ar3以上Ar3+100℃以下になるまで復熱させた後、引き続き板厚方向の平均冷却速度が2〜30℃/sで温度差にして40℃以上冷却を行い、Ar3−200℃以上の温度で冷却完了する強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法。
【選択図】 図4
【解決手段】所定成分を有する綱片を1100〜1300℃の温度域に加熱して、950〜1100℃の温度で累積圧下率50%以上の粗圧延を行った後、所定の条件を満たす様に仕上圧延を実施し、さらに、その後、板厚方向の平均冷却速度が2〜30℃/sで、表面温度がAr3−120℃以上Ar3−20℃以下になるまで冷却し、Ar3以上Ar3+100℃以下になるまで復熱させた後、引き続き板厚方向の平均冷却速度が2〜30℃/sで温度差にして40℃以上冷却を行い、Ar3−200℃以上の温度で冷却完了する強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法。
【選択図】 図4
Description
【0001】
【発明の属する技術分野】
本発明は、熱間圧延鋼板の制御冷却方法に関するもので、特に船舶、橋梁、中高層建築物、海洋構造物などに使用される強度・靭性に優れ、かつ平坦度の良好な厚鋼板の効率的な製造方法に関するものである。
【0002】
【従来の技術】
近年、船舶、橋梁、中高層建築物、海洋構造物などの大型化にともない、使用される鋼材の厚手化、強靭化とともに、平坦度や切断・溶接後の形状に対する要望も厳しさを増している。
強度・靭性向上のための手段としては、TMCP(Thermo−Mechanical ControlProcess)がよく知られている。これは適切な加熱、圧延、冷却、熱処理工程の組み合わせにより鋼材の組織を微細化する方法である。具体的な手段としては、低温加熱、低温大圧下圧延、および圧延終了後の冷却速度を適度に制御する方法などが行われてきた。
【0003】
しかし、加熱温度は加熱時に十分オーステナイト(γ)化を図る必要からAc3以上の温度を確保する必要があり、低温加熱による微細化には限界がある。また、低温圧延では、γ未再結晶域や二相温度域における圧延が行われるが、過度の低温圧延は材質を劣化させることに加え、圧延T/hも低下させ、さらには圧延形状にも悪影響を及ぼし、精整負荷を増大させる可能性もある。圧延終了後の冷却については、冷却速度が大きいほど変態後のフェライト(α)粒径は微細となるが、さらに大きくなるとベイナイト、マルテンサイト等の低温変態相の割合が増加し、必ずしも組織微細化にはつながらないため、加速冷却による細粒化にも限界があることに加えて、停止温度の制御、板内の均一性確保が困難になり、材質ばらつきや形状劣化の原因にもなる。
【0004】
鋼材の結晶粒を微細化する特殊な方法としては、特公昭49−7293号広報記載のように、加熱・冷却を繰り返すことにより最終組織に至るまでの変態の回数を多くする方法がある。しかし、単なる温度制御により変態の回数を増しても結晶粒の微細化効果は飽和するばかりでなく、生産性が著しく低下するため、実プロセスへの適用の可能性は極めて低い。
さらに、圧延前または粗圧延終了後に鋼片表面を冷却し、表面復熱過程で内部との温度差をつけたまま圧延することにより表層に細粒αを生成させる方法が特公平6−4903号公報、特開平5−271860号公報等に記載されている。しかし、これらは必然的にα域または二相域での圧延となるため、1パス当たりの圧下率を低くせざるを得ず、生産性を大きく阻害するものであった。
【0005】
一方、鋼材の平坦度や形状を確保するという観点では、できるだけγ高温域で圧延し、空冷またはAr3変態点以上で冷却停止することが望ましいが、これはTMCP化と相反する方向であり、必要な母材特性を確保できなくなるおそれがある。
均一冷却方法としては、例えば特開2000−84612号公報に、前段冷却後に復熱させて、ホットレベラーで矯正した後、後段冷却することにより平坦度の良好な鋼板を得る方法が開示されているが、矯正時の温度がAr3変態点以下であるため、強度・靭性向上を意図したものとはいえない。
上述のように、組織微細化を目的としたTMCPは種々提案されているが、温度や圧下率等の制約から通常生産効率の低下を引き起こすとともに、精整工程の負荷も増大する。すなわち、材質確保と生産性向上を両立させることは非常に困難な課題であった。
【0006】
【発明が解決しようとする課題】
生産性の低い複雑な熱間圧延工程、熱処理工程を必要とせずに、優れた強度・靭性と平坦度を有する鋼材を効率的に製造する方法を提供するものである。
【0007】
【課題を解決するための手段】
本発明の特徴は従来の発想とは異なり、冷却過程の制御により母材の強度・靭性を安定的に確保し、圧延や精整工程に多大な負荷をかけることなく平坦度の良好な鋼板の製造を可能とした点にある。その要旨とするところは以下の通りである。
(1) 質量%で、
C :0.03〜0.20%、
Si:0.05〜1.0%、
Mn:0.40〜2.0%、
P :≦0.025%、
S :≦0.020%、
Al:0.005〜0.10%、
N :0.0005〜0.0080%を含み、
残部がFeおよび不可避的不純物からなる綱片を1100〜1300℃の温度域に加熱して、950〜1100℃の温度で累積圧下率50%以上の粗圧延を行った後、下記不等式を満たす条件で仕上圧延を実施し、さらにその後の鋼板の冷却過程において、板厚方向の平均冷却速度が2〜30℃/sで、表面温度がAr3−120℃以上Ar3−20℃以下になるまで冷却し、Ar3以上Ar3+100℃以下になるまで復熱させた後、引き続き板厚方向の平均冷却速度が2〜30℃/sで温度差にして40℃以上冷却を行い、Ar3−200℃以上の温度で冷却完了する強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法。
900−h≦T≦950−h
0<r≦3h/5 (0<h≦30)
h/2−15≦r≦3h/5 (30<h)
但し、h:板厚(mm)、T:圧延温度(℃)、r:圧下率(%)
【0008】
(2) 前記組成を有する綱片を1100〜1300℃の温度域に加熱して、950〜1100℃の温度で累積圧下率50%以上の粗圧延を行い板厚30mm以下とした後、鋼板の冷却過程において、板厚方向の平均冷却速度が2〜30℃/sで、表面温度がAr3−120℃以上Ar3−20℃以下になるまで冷却し、Ar3以上Ar3+100℃以下になるまで復熱させた後、引き続き板厚方向の平均冷却速度が2〜30℃/sで温度差にして40℃以上冷却を行い、Ar3−200℃以上の温度で冷却完了する強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法。
(3) 前記板厚方向の平均冷却速度が2〜30℃/sで温度差にして40℃以上冷却する際の冷却完了温度をAr3以上とする前記(1)または(2)記載の強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法。
【0009】
(4) 前記組成に加えて、
Cu:0.05〜1.5%、
Cr:0.05〜1.0%、
Mo:0.05〜0.5%、
Ni:0.05〜3.5%、
Nb:0.003〜0.050%、
Ti:0.003〜0.100%、
V :0.005〜0.100%、
B :0.0002〜0.0030%、
Ca:0.0005〜0.0030%、
REM:0.0005〜0.0060%の1種または2種以上を含有する鋼片を用いる前記(1)乃至(3)記載の強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法。
【0010】
【発明の実施の形態】
以下、本発明について詳細に説明する。本発明者らは、極度の生産性低下を伴う低温圧延や熱処理に頼ることなく、主に制御冷却によって組織微細化と形状確保の両立を図り、強度・靭性に優れ平坦度の良好な鋼板を得る手段を実験的に検討した。その結果、まず表面温度がAr3−120℃以上Ar3−20℃以下まで冷却し、Ar3以上Ar3+100℃以下になるまで復熱させた後、引き続き冷却してAr3−200℃以上の温度で冷却完了させることが組織微細化に有効であるとの知見に至った。
【0011】
本発明の根幹をなす冶金原理は以下の通りである。表層部は一次冷却でAr3−120℃以上Ar3−20℃以下とすることにより一部αを生成させて、Ar3以上Ar3+100℃以下に復熱させる過程でγ中にC等の合金元素を濃縮させた後、二次冷却でγ/γ界面、およびγ/α界面から微細なαや第二相を生成させることにより、組織微細化を達成する。一方、内部については一次冷却過程でAr3以下にならないため変態は起こらないものの、γの粒成長が抑制されるとともに、γが過冷されることにより変態の駆動力が高まり、二次冷却過程において微細な組織を得ることができる。この冷却方法を適用することにより、板厚30mm以下の薄手材は実質低温での仕上圧延が不要となり、厚手材でも必要最小限の仕上圧延で全厚にわたって組織微細化が達成されるために、温度待ちが低減、生産性が向上し、圧延形状も良好となる。また、一次冷却後復熱させることにより板内温度偏差が低減可能となることに加えて、本発明のプロセスでは従来より冷却停止温度を高めても細粒化できるため、冷却形状も改善される。したがって、強度・靭性に優れ、平坦度の良好な鋼板を効率的に製造することができるのである。
【0012】
次に本発明の基本成分範囲の限定理由について述べる。
Cは、鋼の強度を向上させる有効な成分として下限を0.03%とし、また過剰の添加は、鋼材の溶接性やHAZ靭性などを著しく低下させるので、上限を0.20%とした。
Siは、溶製時の脱酸に必要な元素であり、適量添加するとマトリクスを固溶強化するため、0.05%以上添加する。一方、1.0%超添加すると、HAZの硬化により靭性が低下するため、上限を1.0%とした。
【0013】
Mnは、母材の強度、靭性の確保に有効な成分として0.4%以上の添加が必要であるが、溶接部の靭性、割れ性などの許容できる範囲で上限を2.0%とした。
P、Sは、含有量が少ないほど望ましいが、これを工業的に低減させるためには多大なコストがかかることから、それぞれ0.025%、0.020%を上限とした。
Alは、重要な脱酸元素であるため下限値を0.005%とした。また、Alが多量に存在すると鋳片の表面品位が劣化するため上限を0.10%とした。
【0014】
Nは、TiNとして析出することでHAZ靭性の向上効果があるため下限を0.0005%とした。しかしながら固溶Nが増大するとHAZ靭性の低下を招くことから0.0080%を上限とした。
選択添加元素は以下の理由により限定する。
Cu、Cr、Moは、鋼材の強度を向上させるために有効であることから0.05%以上添加するが、多量に添加すると溶接性、HAZ靭性を低下させるため、それぞれ1.5%、1.0%、0.5%を上限とした。
Niは、鋼材の強度および靭性を向上させることから0.05%以上添加するが、Ni量の増加はコストを上昇させるので3.5%を上限とした。
【0015】
Nbは、焼き入れ性向上と組織微細化により母材の強度および靭性を向上させることから0.005%以上添加するが、過剰な添加はHAZ靭性を著しく低下させるため0.05%を上限とした。
Tiは、脱酸元素であると同時に、Nと結合してTi窒化物を形成することで加熱γとHAZの細粒化に一定の効果を及ぼすために0.005%以上添加する。しかし、固溶Ti量が増加するとHAZ靭性が低下するため、0.10%を上限とした。
Vは、焼入れ性を向上させるとともに炭窒化物を形成して高強度化に寄与するため0.005%以上添加するが、多量の添加はHAZ靭性を劣化させるため0.10%を上限とした。
【0016】
Bは、HAZ靭性に有害な粒界フェライト、フェライトサイドプレートの成長抑制と高強度化に有効であることから0.0002%以上添加するが、過剰の添加は靭性を劣化させることから0.0030%を上限とした。
Caは、硫化物の形態制御に有効であるとともに、Ca系酸化物生成によりHAZ組織を微細化し、靭性を向上させるために0.0005%以上の添加が必要である。しかしながら、過剰の添加は粗大介在物を生成させるため、0.0030%を上限とした。
REMは、HAZ組織を微細化し、靭性を高めるのに有効な元素であるが、過剰の添加は靭性を劣化させるので0.0005〜0.0060%の範囲に限定した。
【0017】
次に、本発明鋼の製造プロセスについて説明する。
上述した成分組成を有する綱片を1100〜1300℃の温度範囲に加熱する。加熱温度が1100℃未満では合金元素の均質化が図れず、材質不安定の原因となる。一方、1300℃超では加熱γの粗大化により最終的な組織微細化が困難となる。
綱片を加熱後950〜1100℃の温度域で累積圧下率50%以上の粗圧延を施すのは、最終組織微細化に有利となるように、γを再結晶させて細粒化するためである。950℃以下であると、成分や圧延条件によっては部分再結晶となり材質ばらつきの原因となり、1100℃超では再結晶γが粒成長して粗大化してしまう。累積圧下率が50%未満では、再結晶γが十分細粒化できず、最終組織の微細化が達成されない。
【0018】
引き続き行う仕上圧延は以下の不等式を満たす条件で実施する必要がある。
900−h≦T≦950−h
0≦r≦3h/5 (h≦30)
h/2−15≦r≦3h/5 (30<h)
但し、h:板厚(mm)、T:圧延温度(℃)、r:圧下率(%)
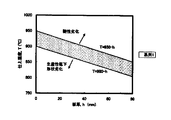
この領域を図1、2に示す。圧延温度が(900−h)℃未満の場合には、内部顕熱不十分のため、引き続き行う制御冷却の復熱過程で表層がAr3以上まで上昇せず、組織微細化が達成されないばかりでなく、温度待ち時間の増加とともに圧延形状も劣化し、生産性低下につながる。一方、温度が(950−h)℃超の場合には、実質的にγ未再結晶状態とならず、特に厚手材の中心部靭性が低下してしまう。板厚30mm以下では仕上圧延は不要であるが、30mm超で圧下率が(h/2−15)%未満であると、転位の導入が不十分となり、やはり靭性が低下してしまう。圧下率が(3h/5)%を超えると、強度・靭性は向上するが、温度待ち時間増加により生産性が低下し、圧延形状も悪くなる。
【0019】
制御冷却過程では、板厚方向の平均冷却速度が2〜30℃/sで、表面温度がAr3−120℃以上Ar3−20℃以下になるまで冷却し、Ar3以上Ar3+100℃以下になるまで復熱させた後、引き続き板厚方向の平均冷却速度が2〜30℃/sで温度差にして40℃以上冷却を行い、Ar3−200℃以上、あるいはAr3以上の温度で冷却完了させる。一次冷却過程における板厚方向の平均冷却速度が2℃/s未満であると、板厚方向温度分布が均一化するため表層をAr3−20℃以下に冷却すると復熱過程でAr3以上まで上昇せず、さらに内部のγ過冷も不十分となるため最終組織が微細化せず、強度・靭性が低下する。一方、30℃/s超であると、内部まで冷えることにより顕熱が不足して復熱過程で表層がAr3以上まで上がらなくなる。一次冷却後の表面温度については、Ar3−120℃未満であると復熱が不十分となり、Ar3−20℃超であるとαが十分生成せず、γ中への合金元素濃縮が不十分となり、いずれの場合も組織微細化が達成されない。その結果、図3に示すように強度・靭性が低下してしまう。
【0020】
復熱温度(二次冷却開始温度)については、Ar3未満であると合金元素濃縮が不十分となり、Ar3+100℃を超えるとγ過冷の効果が小さくなってしまい、いずれも組織が十分微細化されない。そのため、図4に示すように、やはり強度・靭性が低下する。二次冷却過程での板厚方向平均冷却速度が2℃/s未満、または温度差が40℃未満であると、α変態の駆動力が低下し、αが細粒化されない。冷却速度が30℃/s超であると、表層部の硬さが顕著に上昇し伸びが低下するとともに、靭性も劣化してしまう。二次冷却の停止温度がAr3−200℃未満であると、低温変態相が増加し靭性が低下するとともに、形状も顕著に劣化してしまう。形状確保が困難な薄手材の場合には、強度が確保できるのであれば、Ar3以上で冷却停止するのが望ましい。
以上のように、本発明範囲の条件で製造することにより、生産性の低い熱間圧延工程に頼ることなく、冷却工程で組織微細化が達成され、強度・靭性と生産性、平坦度向上が可能となる。
【0021】
【実施例】
表1に示した化学成分を有する綱片を用いて試作を行った。表2に鋼板の製造条件を示し、表3には母材の機械的性質、生産性、平坦度を示す。YP,TSは全厚引張試験片(板厚≦50mm)による値、またはJIS4号丸棒試験片による1/4t、1/2t部の平均値とした。vTrsは1/4t、1/2t部から採取したJIS4号衝撃試験片(2mmVノッチシャルピー)による平均値とした。試験片採取方向は圧延方向と直角とした。
【0022】
表2、3から明らかなように、本発明例1〜8は所定の条件で製造したため、強度・靭性が良好で、板内温度偏差が小さく平坦度も良好であり、生産性も高い。一方、比較例1〜8は以下の理由により強度・靭性、生産性、平坦度のいずれかが劣っている。比較例1、4、5は一段目の冷却の停止温度、冷却速度が本発明範囲から逸脱していたため、全厚にわたる組織微細化が達成されず、強度・靭性が劣化した。比較例2は復熱温度が高すぎたために組織が粗大化し材質が劣化してしまった。比較例3は仕上圧延の温度が低かったために、Ar3以上の温度まで復熱せず、強度・靭性が若干低下するとともに、生産性が低下し、圧延形状が劣化した。比較例6は二次冷却での温度差が40℃未満であったため、強度が低下した。比較例7は二次冷却停止温度が低すぎたために、靭性と平坦度が劣化した。比較例8は従来の低温仕上圧延+制御冷却で製造したため、材質は良好であるが、生産性と平坦度が低下してしまった。
【表1】
 【表2】
【表3】
【0023】
【発明の効果】
本発明によれば、従来法と同等以上の強度・靭性、平坦度を有する鋼板を、従来以上の生産性で製造することが可能であり、製造コスト低減、工期短縮等、産業上の効果は極めて大きい。
【図面の簡単な説明】
【図1】仕上圧延温度の領域を示す図である。
【図2】仕上圧延圧下率の領域を示す図である。
【図3】一次冷却停止温度とTS、vTrsの関係を示す図である。
【図4】二次冷却開始(復熱)温度とTS、vTrsの関係を示す図である。
【発明の属する技術分野】
本発明は、熱間圧延鋼板の制御冷却方法に関するもので、特に船舶、橋梁、中高層建築物、海洋構造物などに使用される強度・靭性に優れ、かつ平坦度の良好な厚鋼板の効率的な製造方法に関するものである。
【0002】
【従来の技術】
近年、船舶、橋梁、中高層建築物、海洋構造物などの大型化にともない、使用される鋼材の厚手化、強靭化とともに、平坦度や切断・溶接後の形状に対する要望も厳しさを増している。
強度・靭性向上のための手段としては、TMCP(Thermo−Mechanical ControlProcess)がよく知られている。これは適切な加熱、圧延、冷却、熱処理工程の組み合わせにより鋼材の組織を微細化する方法である。具体的な手段としては、低温加熱、低温大圧下圧延、および圧延終了後の冷却速度を適度に制御する方法などが行われてきた。
【0003】
しかし、加熱温度は加熱時に十分オーステナイト(γ)化を図る必要からAc3以上の温度を確保する必要があり、低温加熱による微細化には限界がある。また、低温圧延では、γ未再結晶域や二相温度域における圧延が行われるが、過度の低温圧延は材質を劣化させることに加え、圧延T/hも低下させ、さらには圧延形状にも悪影響を及ぼし、精整負荷を増大させる可能性もある。圧延終了後の冷却については、冷却速度が大きいほど変態後のフェライト(α)粒径は微細となるが、さらに大きくなるとベイナイト、マルテンサイト等の低温変態相の割合が増加し、必ずしも組織微細化にはつながらないため、加速冷却による細粒化にも限界があることに加えて、停止温度の制御、板内の均一性確保が困難になり、材質ばらつきや形状劣化の原因にもなる。
【0004】
鋼材の結晶粒を微細化する特殊な方法としては、特公昭49−7293号広報記載のように、加熱・冷却を繰り返すことにより最終組織に至るまでの変態の回数を多くする方法がある。しかし、単なる温度制御により変態の回数を増しても結晶粒の微細化効果は飽和するばかりでなく、生産性が著しく低下するため、実プロセスへの適用の可能性は極めて低い。
さらに、圧延前または粗圧延終了後に鋼片表面を冷却し、表面復熱過程で内部との温度差をつけたまま圧延することにより表層に細粒αを生成させる方法が特公平6−4903号公報、特開平5−271860号公報等に記載されている。しかし、これらは必然的にα域または二相域での圧延となるため、1パス当たりの圧下率を低くせざるを得ず、生産性を大きく阻害するものであった。
【0005】
一方、鋼材の平坦度や形状を確保するという観点では、できるだけγ高温域で圧延し、空冷またはAr3変態点以上で冷却停止することが望ましいが、これはTMCP化と相反する方向であり、必要な母材特性を確保できなくなるおそれがある。
均一冷却方法としては、例えば特開2000−84612号公報に、前段冷却後に復熱させて、ホットレベラーで矯正した後、後段冷却することにより平坦度の良好な鋼板を得る方法が開示されているが、矯正時の温度がAr3変態点以下であるため、強度・靭性向上を意図したものとはいえない。
上述のように、組織微細化を目的としたTMCPは種々提案されているが、温度や圧下率等の制約から通常生産効率の低下を引き起こすとともに、精整工程の負荷も増大する。すなわち、材質確保と生産性向上を両立させることは非常に困難な課題であった。
【0006】
【発明が解決しようとする課題】
生産性の低い複雑な熱間圧延工程、熱処理工程を必要とせずに、優れた強度・靭性と平坦度を有する鋼材を効率的に製造する方法を提供するものである。
【0007】
【課題を解決するための手段】
本発明の特徴は従来の発想とは異なり、冷却過程の制御により母材の強度・靭性を安定的に確保し、圧延や精整工程に多大な負荷をかけることなく平坦度の良好な鋼板の製造を可能とした点にある。その要旨とするところは以下の通りである。
(1) 質量%で、
C :0.03〜0.20%、
Si:0.05〜1.0%、
Mn:0.40〜2.0%、
P :≦0.025%、
S :≦0.020%、
Al:0.005〜0.10%、
N :0.0005〜0.0080%を含み、
残部がFeおよび不可避的不純物からなる綱片を1100〜1300℃の温度域に加熱して、950〜1100℃の温度で累積圧下率50%以上の粗圧延を行った後、下記不等式を満たす条件で仕上圧延を実施し、さらにその後の鋼板の冷却過程において、板厚方向の平均冷却速度が2〜30℃/sで、表面温度がAr3−120℃以上Ar3−20℃以下になるまで冷却し、Ar3以上Ar3+100℃以下になるまで復熱させた後、引き続き板厚方向の平均冷却速度が2〜30℃/sで温度差にして40℃以上冷却を行い、Ar3−200℃以上の温度で冷却完了する強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法。
900−h≦T≦950−h
0<r≦3h/5 (0<h≦30)
h/2−15≦r≦3h/5 (30<h)
但し、h:板厚(mm)、T:圧延温度(℃)、r:圧下率(%)
【0008】
(2) 前記組成を有する綱片を1100〜1300℃の温度域に加熱して、950〜1100℃の温度で累積圧下率50%以上の粗圧延を行い板厚30mm以下とした後、鋼板の冷却過程において、板厚方向の平均冷却速度が2〜30℃/sで、表面温度がAr3−120℃以上Ar3−20℃以下になるまで冷却し、Ar3以上Ar3+100℃以下になるまで復熱させた後、引き続き板厚方向の平均冷却速度が2〜30℃/sで温度差にして40℃以上冷却を行い、Ar3−200℃以上の温度で冷却完了する強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法。
(3) 前記板厚方向の平均冷却速度が2〜30℃/sで温度差にして40℃以上冷却する際の冷却完了温度をAr3以上とする前記(1)または(2)記載の強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法。
【0009】
(4) 前記組成に加えて、
Cu:0.05〜1.5%、
Cr:0.05〜1.0%、
Mo:0.05〜0.5%、
Ni:0.05〜3.5%、
Nb:0.003〜0.050%、
Ti:0.003〜0.100%、
V :0.005〜0.100%、
B :0.0002〜0.0030%、
Ca:0.0005〜0.0030%、
REM:0.0005〜0.0060%の1種または2種以上を含有する鋼片を用いる前記(1)乃至(3)記載の強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法。
【0010】
【発明の実施の形態】
以下、本発明について詳細に説明する。本発明者らは、極度の生産性低下を伴う低温圧延や熱処理に頼ることなく、主に制御冷却によって組織微細化と形状確保の両立を図り、強度・靭性に優れ平坦度の良好な鋼板を得る手段を実験的に検討した。その結果、まず表面温度がAr3−120℃以上Ar3−20℃以下まで冷却し、Ar3以上Ar3+100℃以下になるまで復熱させた後、引き続き冷却してAr3−200℃以上の温度で冷却完了させることが組織微細化に有効であるとの知見に至った。
【0011】
本発明の根幹をなす冶金原理は以下の通りである。表層部は一次冷却でAr3−120℃以上Ar3−20℃以下とすることにより一部αを生成させて、Ar3以上Ar3+100℃以下に復熱させる過程でγ中にC等の合金元素を濃縮させた後、二次冷却でγ/γ界面、およびγ/α界面から微細なαや第二相を生成させることにより、組織微細化を達成する。一方、内部については一次冷却過程でAr3以下にならないため変態は起こらないものの、γの粒成長が抑制されるとともに、γが過冷されることにより変態の駆動力が高まり、二次冷却過程において微細な組織を得ることができる。この冷却方法を適用することにより、板厚30mm以下の薄手材は実質低温での仕上圧延が不要となり、厚手材でも必要最小限の仕上圧延で全厚にわたって組織微細化が達成されるために、温度待ちが低減、生産性が向上し、圧延形状も良好となる。また、一次冷却後復熱させることにより板内温度偏差が低減可能となることに加えて、本発明のプロセスでは従来より冷却停止温度を高めても細粒化できるため、冷却形状も改善される。したがって、強度・靭性に優れ、平坦度の良好な鋼板を効率的に製造することができるのである。
【0012】
次に本発明の基本成分範囲の限定理由について述べる。
Cは、鋼の強度を向上させる有効な成分として下限を0.03%とし、また過剰の添加は、鋼材の溶接性やHAZ靭性などを著しく低下させるので、上限を0.20%とした。
Siは、溶製時の脱酸に必要な元素であり、適量添加するとマトリクスを固溶強化するため、0.05%以上添加する。一方、1.0%超添加すると、HAZの硬化により靭性が低下するため、上限を1.0%とした。
【0013】
Mnは、母材の強度、靭性の確保に有効な成分として0.4%以上の添加が必要であるが、溶接部の靭性、割れ性などの許容できる範囲で上限を2.0%とした。
P、Sは、含有量が少ないほど望ましいが、これを工業的に低減させるためには多大なコストがかかることから、それぞれ0.025%、0.020%を上限とした。
Alは、重要な脱酸元素であるため下限値を0.005%とした。また、Alが多量に存在すると鋳片の表面品位が劣化するため上限を0.10%とした。
【0014】
Nは、TiNとして析出することでHAZ靭性の向上効果があるため下限を0.0005%とした。しかしながら固溶Nが増大するとHAZ靭性の低下を招くことから0.0080%を上限とした。
選択添加元素は以下の理由により限定する。
Cu、Cr、Moは、鋼材の強度を向上させるために有効であることから0.05%以上添加するが、多量に添加すると溶接性、HAZ靭性を低下させるため、それぞれ1.5%、1.0%、0.5%を上限とした。
Niは、鋼材の強度および靭性を向上させることから0.05%以上添加するが、Ni量の増加はコストを上昇させるので3.5%を上限とした。
【0015】
Nbは、焼き入れ性向上と組織微細化により母材の強度および靭性を向上させることから0.005%以上添加するが、過剰な添加はHAZ靭性を著しく低下させるため0.05%を上限とした。
Tiは、脱酸元素であると同時に、Nと結合してTi窒化物を形成することで加熱γとHAZの細粒化に一定の効果を及ぼすために0.005%以上添加する。しかし、固溶Ti量が増加するとHAZ靭性が低下するため、0.10%を上限とした。
Vは、焼入れ性を向上させるとともに炭窒化物を形成して高強度化に寄与するため0.005%以上添加するが、多量の添加はHAZ靭性を劣化させるため0.10%を上限とした。
【0016】
Bは、HAZ靭性に有害な粒界フェライト、フェライトサイドプレートの成長抑制と高強度化に有効であることから0.0002%以上添加するが、過剰の添加は靭性を劣化させることから0.0030%を上限とした。
Caは、硫化物の形態制御に有効であるとともに、Ca系酸化物生成によりHAZ組織を微細化し、靭性を向上させるために0.0005%以上の添加が必要である。しかしながら、過剰の添加は粗大介在物を生成させるため、0.0030%を上限とした。
REMは、HAZ組織を微細化し、靭性を高めるのに有効な元素であるが、過剰の添加は靭性を劣化させるので0.0005〜0.0060%の範囲に限定した。
【0017】
次に、本発明鋼の製造プロセスについて説明する。
上述した成分組成を有する綱片を1100〜1300℃の温度範囲に加熱する。加熱温度が1100℃未満では合金元素の均質化が図れず、材質不安定の原因となる。一方、1300℃超では加熱γの粗大化により最終的な組織微細化が困難となる。
綱片を加熱後950〜1100℃の温度域で累積圧下率50%以上の粗圧延を施すのは、最終組織微細化に有利となるように、γを再結晶させて細粒化するためである。950℃以下であると、成分や圧延条件によっては部分再結晶となり材質ばらつきの原因となり、1100℃超では再結晶γが粒成長して粗大化してしまう。累積圧下率が50%未満では、再結晶γが十分細粒化できず、最終組織の微細化が達成されない。
【0018】
引き続き行う仕上圧延は以下の不等式を満たす条件で実施する必要がある。
900−h≦T≦950−h
0≦r≦3h/5 (h≦30)
h/2−15≦r≦3h/5 (30<h)
但し、h:板厚(mm)、T:圧延温度(℃)、r:圧下率(%)
この領域を図1、2に示す。圧延温度が(900−h)℃未満の場合には、内部顕熱不十分のため、引き続き行う制御冷却の復熱過程で表層がAr3以上まで上昇せず、組織微細化が達成されないばかりでなく、温度待ち時間の増加とともに圧延形状も劣化し、生産性低下につながる。一方、温度が(950−h)℃超の場合には、実質的にγ未再結晶状態とならず、特に厚手材の中心部靭性が低下してしまう。板厚30mm以下では仕上圧延は不要であるが、30mm超で圧下率が(h/2−15)%未満であると、転位の導入が不十分となり、やはり靭性が低下してしまう。圧下率が(3h/5)%を超えると、強度・靭性は向上するが、温度待ち時間増加により生産性が低下し、圧延形状も悪くなる。
【0019】
制御冷却過程では、板厚方向の平均冷却速度が2〜30℃/sで、表面温度がAr3−120℃以上Ar3−20℃以下になるまで冷却し、Ar3以上Ar3+100℃以下になるまで復熱させた後、引き続き板厚方向の平均冷却速度が2〜30℃/sで温度差にして40℃以上冷却を行い、Ar3−200℃以上、あるいはAr3以上の温度で冷却完了させる。一次冷却過程における板厚方向の平均冷却速度が2℃/s未満であると、板厚方向温度分布が均一化するため表層をAr3−20℃以下に冷却すると復熱過程でAr3以上まで上昇せず、さらに内部のγ過冷も不十分となるため最終組織が微細化せず、強度・靭性が低下する。一方、30℃/s超であると、内部まで冷えることにより顕熱が不足して復熱過程で表層がAr3以上まで上がらなくなる。一次冷却後の表面温度については、Ar3−120℃未満であると復熱が不十分となり、Ar3−20℃超であるとαが十分生成せず、γ中への合金元素濃縮が不十分となり、いずれの場合も組織微細化が達成されない。その結果、図3に示すように強度・靭性が低下してしまう。
【0020】
復熱温度(二次冷却開始温度)については、Ar3未満であると合金元素濃縮が不十分となり、Ar3+100℃を超えるとγ過冷の効果が小さくなってしまい、いずれも組織が十分微細化されない。そのため、図4に示すように、やはり強度・靭性が低下する。二次冷却過程での板厚方向平均冷却速度が2℃/s未満、または温度差が40℃未満であると、α変態の駆動力が低下し、αが細粒化されない。冷却速度が30℃/s超であると、表層部の硬さが顕著に上昇し伸びが低下するとともに、靭性も劣化してしまう。二次冷却の停止温度がAr3−200℃未満であると、低温変態相が増加し靭性が低下するとともに、形状も顕著に劣化してしまう。形状確保が困難な薄手材の場合には、強度が確保できるのであれば、Ar3以上で冷却停止するのが望ましい。
以上のように、本発明範囲の条件で製造することにより、生産性の低い熱間圧延工程に頼ることなく、冷却工程で組織微細化が達成され、強度・靭性と生産性、平坦度向上が可能となる。
【0021】
【実施例】
表1に示した化学成分を有する綱片を用いて試作を行った。表2に鋼板の製造条件を示し、表3には母材の機械的性質、生産性、平坦度を示す。YP,TSは全厚引張試験片(板厚≦50mm)による値、またはJIS4号丸棒試験片による1/4t、1/2t部の平均値とした。vTrsは1/4t、1/2t部から採取したJIS4号衝撃試験片(2mmVノッチシャルピー)による平均値とした。試験片採取方向は圧延方向と直角とした。
【0022】
表2、3から明らかなように、本発明例1〜8は所定の条件で製造したため、強度・靭性が良好で、板内温度偏差が小さく平坦度も良好であり、生産性も高い。一方、比較例1〜8は以下の理由により強度・靭性、生産性、平坦度のいずれかが劣っている。比較例1、4、5は一段目の冷却の停止温度、冷却速度が本発明範囲から逸脱していたため、全厚にわたる組織微細化が達成されず、強度・靭性が劣化した。比較例2は復熱温度が高すぎたために組織が粗大化し材質が劣化してしまった。比較例3は仕上圧延の温度が低かったために、Ar3以上の温度まで復熱せず、強度・靭性が若干低下するとともに、生産性が低下し、圧延形状が劣化した。比較例6は二次冷却での温度差が40℃未満であったため、強度が低下した。比較例7は二次冷却停止温度が低すぎたために、靭性と平坦度が劣化した。比較例8は従来の低温仕上圧延+制御冷却で製造したため、材質は良好であるが、生産性と平坦度が低下してしまった。
【表1】
【発明の効果】
本発明によれば、従来法と同等以上の強度・靭性、平坦度を有する鋼板を、従来以上の生産性で製造することが可能であり、製造コスト低減、工期短縮等、産業上の効果は極めて大きい。
【図面の簡単な説明】
【図1】仕上圧延温度の領域を示す図である。
【図2】仕上圧延圧下率の領域を示す図である。
【図3】一次冷却停止温度とTS、vTrsの関係を示す図である。
【図4】二次冷却開始(復熱)温度とTS、vTrsの関係を示す図である。
Claims (4)
- 質量%で、
C :0.03〜0.20%、
Si:0.05〜1.0%、
Mn:0.40〜2.0%、
P :≦0.025%、
S :≦0.020%、
Al:0.005〜0.10%、
N :0.0005〜0.0080%を含み、
残部がFeおよび不可避的不純物からなる綱片を1100〜1300℃の温度域に加熱して、950〜1100℃の温度で累積圧下率50%以上の粗圧延を行った後、下記不等式を満たす条件で仕上圧延を実施し、さらに、その後、板厚方向の平均冷却速度が2〜30℃/sで、表面温度がAr3−120℃以上Ar3−20℃以下になるまで冷却し、Ar3以上Ar3+100℃以下になるまで復熱させた後、引き続き板厚方向の平均冷却速度が2〜30℃/sで温度差にして40℃以上冷却を行い、Ar3−200℃以上の温度で冷却完了させることを特徴とする強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法。
900−h≦T≦950−h
0<r≦3h/5 (0<h≦30)
h/2−15≦r≦3h/5 (30<h)
ただし、h:板厚(mm)、T:圧延温度(℃)、r:圧下率(%) - 質量%で、
C :0.03〜0.20%、
Si:0.05〜1.0%、
Mn:0.40〜2.0%、
P :≦0.025%、
S :≦0.020%、
Al:0.005〜0.10%、
N :0.0005〜0.0080%を含み、
残部がFeおよび不可避的不純物からなる組成を有する綱片を1100〜1300℃の温度域に加熱して、950〜1100℃の温度で累積圧下率50%以上の粗圧延を行い板厚30mm以下とした後、板厚方向の平均冷却速度が2〜30℃/sで、表面温度がAr3−120℃以上Ar3−20℃以下になるまで冷却し、Ar3以上Ar3+100℃以下になるまで復熱させた後、引き続き板厚方向の平均冷却速度が2〜30℃/sで温度差にして40℃以上冷却を行い、Ar3−200℃以上の温度で冷却完了させることを特徴とする強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法。 - 前記板厚方向の平均冷却速度が2〜30℃/sで温度差にして40℃以上冷却する際の冷却完了温度をAr3以上とすることを特徴とする請求項1または請求項2に記載の強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法。
- 前記組成に加えて、
Cu:0.05〜1.5%、
Cr:0.05〜1.0%、
Mo:0.05〜0.5%、
Ni:0.05〜3.5%、
Nb:0.003〜0.050%、
Ti:0.003〜0.100%、
V :0.005〜0.100%、
B :0.0002〜0.0030%、
Ca:0.0005〜0.0030%、
REM:0.0005〜0.0060%の1種または2種以上を含有する鋼片を用いることを特徴とする請求項1乃至請求項3のいずれかに記載の強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002166580A JP2004010971A (ja) | 2002-06-07 | 2002-06-07 | 強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002166580A JP2004010971A (ja) | 2002-06-07 | 2002-06-07 | 強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004010971A true JP2004010971A (ja) | 2004-01-15 |
Family
ID=30434088
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002166580A Withdrawn JP2004010971A (ja) | 2002-06-07 | 2002-06-07 | 強度・靭性に優れ、かつ平坦度の良好な鋼板の高効率製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004010971A (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2010052928A1 (ja) * | 2008-11-07 | 2010-05-14 | 新日本製鐵株式会社 | 超高強度ラインパイプ用鋼板および鋼管の製造方法 |
| WO2010052926A1 (ja) * | 2008-11-06 | 2010-05-14 | 新日本製鐵株式会社 | 超高強度ラインパイプ用鋼板および鋼管の製造方法 |
| CN103517996A (zh) * | 2011-05-12 | 2014-01-15 | 安赛乐米塔尔研究与发展有限责任公司 | 制造极高弹性极限马氏体钢的方法及如此获得的板材或部件 |
| CN105088087A (zh) * | 2015-09-18 | 2015-11-25 | 湖南大学 | 一种高韧性适焊微合金化铸钢及其制备方法 |
| CN108342665A (zh) * | 2018-03-22 | 2018-07-31 | 武汉钢铁有限公司 | 一种固定式海洋钻井平台用钢及生产方法 |
| CN111455267A (zh) * | 2020-03-06 | 2020-07-28 | 广西盛隆冶金有限公司 | 一种高强韧性j55热轧钢带及其生产方法 |
-
2002
- 2002-06-07 JP JP2002166580A patent/JP2004010971A/ja not_active Withdrawn
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2010052926A1 (ja) * | 2008-11-06 | 2010-05-14 | 新日本製鐵株式会社 | 超高強度ラインパイプ用鋼板および鋼管の製造方法 |
| JP4819185B2 (ja) * | 2008-11-06 | 2011-11-24 | 新日本製鐵株式会社 | 超高強度ラインパイプ用鋼板および鋼管の製造方法 |
| WO2010052928A1 (ja) * | 2008-11-07 | 2010-05-14 | 新日本製鐵株式会社 | 超高強度ラインパイプ用鋼板および鋼管の製造方法 |
| JP4819186B2 (ja) * | 2008-11-07 | 2011-11-24 | 新日本製鐵株式会社 | 超高強度ラインパイプ用鋼板および鋼管の製造方法 |
| CN103517996A (zh) * | 2011-05-12 | 2014-01-15 | 安赛乐米塔尔研究与发展有限责任公司 | 制造极高弹性极限马氏体钢的方法及如此获得的板材或部件 |
| CN103517996B (zh) * | 2011-05-12 | 2016-05-11 | 安赛乐米塔尔研究与发展有限责任公司 | 制造极高弹性极限马氏体钢的方法及如此获得的板材或部件 |
| US9963756B2 (en) | 2011-05-12 | 2018-05-08 | ArcelorMittal Investigación y Desarrollo, S.L. | Method for production of martensitic steel having a very high yield point and sheet or part thus obtained |
| CN105088087A (zh) * | 2015-09-18 | 2015-11-25 | 湖南大学 | 一种高韧性适焊微合金化铸钢及其制备方法 |
| CN105088087B (zh) * | 2015-09-18 | 2017-01-11 | 湖南大学 | 一种高韧性适焊微合金化铸钢及其制备方法 |
| CN108342665A (zh) * | 2018-03-22 | 2018-07-31 | 武汉钢铁有限公司 | 一种固定式海洋钻井平台用钢及生产方法 |
| CN111455267A (zh) * | 2020-03-06 | 2020-07-28 | 广西盛隆冶金有限公司 | 一种高强韧性j55热轧钢带及其生产方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN100439542C (zh) | 高强度薄钢板及其制造方法 | |
| CN101883875B (zh) | 具有出色低温韧性的高强度钢板及其制造方法 | |
| JP4874434B1 (ja) | 厚鋼板の製造方法 | |
| JP4897127B2 (ja) | 溶接構造用高強度鋼板の製造方法 | |
| JP4529549B2 (ja) | 延性と穴広げ加工性に優れた高強度冷延鋼板の製造方法 | |
| JP6682988B2 (ja) | 延性に優れた高張力厚鋼板及びその製造方法 | |
| JP5394306B2 (ja) | メッキ性に優れた高強度鋼板及びその製造方法 | |
| JP2024541798A5 (ja) | ||
| JP5157386B2 (ja) | 厚肉高強度高靭性鋼管素材の製造方法 | |
| JP4299774B2 (ja) | 延性および疲労特性に優れた高強度低比重鋼板とその製造方法 | |
| JP5157387B2 (ja) | 高変形能を備えた厚肉高強度高靭性鋼管素材の製造方法 | |
| JP2000273577A (ja) | 伸びフランジ加工性と材質安定性に優れた高張力熱延鋼板およびその製造方法 | |
| JP2009280902A (ja) | 銅を含んだ複合ベイナイト系の鋼材及びその製造方法 | |
| JP2002363649A (ja) | 高強度冷延鋼板の製造方法 | |
| JP4380349B2 (ja) | 機械的性質が均一な析出強化型熱延鋼板の製造方法 | |
| JP2004269924A (ja) | 強度・靭性に優れた鋼板の高効率製造方法 | |
| JP3290595B2 (ja) | 靱性、溶接性に優れた高張力厚鋼板の製造方法 | |
| JP3168665B2 (ja) | 加工性に優れた熱延高張力鋼板とその製造法 | |
| JP2002363685A (ja) | 低降伏比高強度冷延鋼板 | |
| JPH07126797A (ja) | 低温靭性に優れた厚鋼板の製造方法 | |
| JP3831137B2 (ja) | 延性と伸びフランジ性に優れた高強度鋼板の製造方法 | |
| CN118339326A (zh) | 热轧钢板及其制造方法 | |
| JP2023553164A (ja) | 曲げ性及び成形性に優れた高強度鋼板及びこの製造方法 | |
| JP4639508B2 (ja) | 耐火特性に優れた低降伏比鋼の製造方法 | |
| JPH09137232A (ja) | 高張力熱延鋼板の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20050906 |