JP2004017085A - 鋳型の造型法 - Google Patents
鋳型の造型法 Download PDFInfo
- Publication number
- JP2004017085A JP2004017085A JP2002174886A JP2002174886A JP2004017085A JP 2004017085 A JP2004017085 A JP 2004017085A JP 2002174886 A JP2002174886 A JP 2002174886A JP 2002174886 A JP2002174886 A JP 2002174886A JP 2004017085 A JP2004017085 A JP 2004017085A
- Authority
- JP
- Japan
- Prior art keywords
- mold
- sand
- model
- molding
- kneading
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000034 method Methods 0.000 title claims abstract description 29
- 239000004576 sand Substances 0.000 claims abstract description 89
- 238000004898 kneading Methods 0.000 claims abstract description 40
- 239000005011 phenolic resin Substances 0.000 claims abstract description 38
- 239000003960 organic solvent Substances 0.000 claims abstract description 27
- 239000005056 polyisocyanate Substances 0.000 claims abstract description 26
- 229920001228 polyisocyanate Polymers 0.000 claims abstract description 26
- 150000001875 compounds Chemical class 0.000 claims abstract description 15
- 239000003110 molding sand Substances 0.000 claims abstract description 14
- 239000000654 additive Substances 0.000 claims abstract description 7
- 238000000465 moulding Methods 0.000 claims description 42
- 150000007933 aliphatic carboxylic acids Chemical class 0.000 claims description 27
- 239000004794 expanded polystyrene Substances 0.000 claims description 27
- 125000000217 alkyl group Chemical group 0.000 claims description 3
- 125000001495 ethyl group Chemical group [H]C([H])([H])C([H])([H])* 0.000 claims description 2
- 125000002496 methyl group Chemical group [H]C([H])([H])* 0.000 claims description 2
- 229920006248 expandable polystyrene Polymers 0.000 abstract description 30
- 229920005989 resin Polymers 0.000 abstract description 7
- 239000011347 resin Substances 0.000 abstract description 7
- 150000002148 esters Chemical class 0.000 abstract description 5
- 239000002253 acid Substances 0.000 abstract description 3
- 125000001931 aliphatic group Chemical group 0.000 abstract description 3
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 92
- 239000002904 solvent Substances 0.000 description 23
- 239000011230 binding agent Substances 0.000 description 16
- 229920001568 phenolic resin Polymers 0.000 description 16
- 239000011248 coating agent Substances 0.000 description 14
- 238000005266 casting Methods 0.000 description 12
- KXGFMDJXCMQABM-UHFFFAOYSA-N 2-methoxy-6-methylphenol Chemical compound [CH]OC1=CC=CC([CH])=C1O KXGFMDJXCMQABM-UHFFFAOYSA-N 0.000 description 11
- 238000004519 manufacturing process Methods 0.000 description 10
- 238000000576 coating method Methods 0.000 description 9
- 239000000203 mixture Substances 0.000 description 9
- -1 polymethylene Polymers 0.000 description 9
- 239000006260 foam Substances 0.000 description 8
- 239000004793 Polystyrene Substances 0.000 description 7
- 229920002223 polystyrene Polymers 0.000 description 7
- 230000000694 effects Effects 0.000 description 5
- 239000002184 metal Substances 0.000 description 5
- 229910052751 metal Inorganic materials 0.000 description 5
- 239000000243 solution Substances 0.000 description 5
- YLQBMQCUIZJEEH-UHFFFAOYSA-N Furan Chemical compound C=1C=COC=1 YLQBMQCUIZJEEH-UHFFFAOYSA-N 0.000 description 4
- 230000000052 comparative effect Effects 0.000 description 4
- 238000005187 foaming Methods 0.000 description 4
- 238000002156 mixing Methods 0.000 description 4
- 239000003208 petroleum Substances 0.000 description 4
- 239000003795 chemical substances by application Substances 0.000 description 3
- ISWSIDIOOBJBQZ-UHFFFAOYSA-N phenol group Chemical group C1(=CC=CC=C1)O ISWSIDIOOBJBQZ-UHFFFAOYSA-N 0.000 description 3
- 239000000377 silicon dioxide Substances 0.000 description 3
- 239000002893 slag Substances 0.000 description 3
- 229920003002 synthetic resin Polymers 0.000 description 3
- 239000000057 synthetic resin Substances 0.000 description 3
- VQGHOUODWALEFC-UHFFFAOYSA-N 2-phenylpyridine Chemical compound C1=CC=CC=C1C1=CC=CC=N1 VQGHOUODWALEFC-UHFFFAOYSA-N 0.000 description 2
- YEJRWHAVMIAJKC-UHFFFAOYSA-N 4-Butyrolactone Chemical compound O=C1CCCO1 YEJRWHAVMIAJKC-UHFFFAOYSA-N 0.000 description 2
- RTZKZFJDLAIYFH-UHFFFAOYSA-N Diethyl ether Chemical compound CCOCC RTZKZFJDLAIYFH-UHFFFAOYSA-N 0.000 description 2
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 2
- 229920000265 Polyparaphenylene Polymers 0.000 description 2
- JUJWROOIHBZHMG-UHFFFAOYSA-N Pyridine Chemical compound C1=CC=NC=C1 JUJWROOIHBZHMG-UHFFFAOYSA-N 0.000 description 2
- KKEYFWRCBNTPAC-UHFFFAOYSA-N Terephthalic acid Chemical compound OC(=O)C1=CC=C(C(O)=O)C=C1 KKEYFWRCBNTPAC-UHFFFAOYSA-N 0.000 description 2
- 230000009471 action Effects 0.000 description 2
- WPYMKLBDIGXBTP-UHFFFAOYSA-N benzoic acid Chemical compound OC(=O)C1=CC=CC=C1 WPYMKLBDIGXBTP-UHFFFAOYSA-N 0.000 description 2
- 238000013329 compounding Methods 0.000 description 2
- 230000006866 deterioration Effects 0.000 description 2
- MHDVGSVTJDSBDK-UHFFFAOYSA-N dibenzyl ether Chemical compound C=1C=CC=CC=1COCC1=CC=CC=C1 MHDVGSVTJDSBDK-UHFFFAOYSA-N 0.000 description 2
- XTDYIOOONNVFMA-UHFFFAOYSA-N dimethyl pentanedioate Chemical compound COC(=O)CCCC(=O)OC XTDYIOOONNVFMA-UHFFFAOYSA-N 0.000 description 2
- KZHJGOXRZJKJNY-UHFFFAOYSA-N dioxosilane;oxo(oxoalumanyloxy)alumane Chemical compound O=[Si]=O.O=[Si]=O.O=[Al]O[Al]=O.O=[Al]O[Al]=O.O=[Al]O[Al]=O KZHJGOXRZJKJNY-UHFFFAOYSA-N 0.000 description 2
- 230000007613 environmental effect Effects 0.000 description 2
- 239000012467 final product Substances 0.000 description 2
- 230000006872 improvement Effects 0.000 description 2
- IQPQWNKOIGAROB-UHFFFAOYSA-N isocyanate group Chemical group [N-]=C=O IQPQWNKOIGAROB-UHFFFAOYSA-N 0.000 description 2
- 229910052863 mullite Inorganic materials 0.000 description 2
- 239000000843 powder Substances 0.000 description 2
- 238000006748 scratching Methods 0.000 description 2
- 230000002393 scratching effect Effects 0.000 description 2
- 238000003756 stirring Methods 0.000 description 2
- 229910052845 zircon Inorganic materials 0.000 description 2
- GFQYVLUOOAAOGM-UHFFFAOYSA-N zirconium(iv) silicate Chemical compound [Zr+4].[O-][Si]([O-])([O-])[O-] GFQYVLUOOAAOGM-UHFFFAOYSA-N 0.000 description 2
- WYTZZXDRDKSJID-UHFFFAOYSA-N (3-aminopropyl)triethoxysilane Chemical compound CCO[Si](OCC)(OCC)CCCN WYTZZXDRDKSJID-UHFFFAOYSA-N 0.000 description 1
- JIRHAGAOHOYLNO-UHFFFAOYSA-N (3-cyclopentyloxy-4-methoxyphenyl)methanol Chemical compound COC1=CC=C(CO)C=C1OC1CCCC1 JIRHAGAOHOYLNO-UHFFFAOYSA-N 0.000 description 1
- JJJPNTQYUJPWGQ-UHFFFAOYSA-N 2-(3-Phenylpropyl)pyridine Chemical compound C=1C=CC=NC=1CCCC1=CC=CC=C1 JJJPNTQYUJPWGQ-UHFFFAOYSA-N 0.000 description 1
- UPMLOUAZCHDJJD-UHFFFAOYSA-N 4,4'-Diphenylmethane Diisocyanate Chemical compound C1=CC(N=C=O)=CC=C1CC1=CC=C(N=C=O)C=C1 UPMLOUAZCHDJJD-UHFFFAOYSA-N 0.000 description 1
- 239000005711 Benzoic acid Substances 0.000 description 1
- UDSFAEKRVUSQDD-UHFFFAOYSA-N Dimethyl adipate Chemical compound COC(=O)CCCCC(=O)OC UDSFAEKRVUSQDD-UHFFFAOYSA-N 0.000 description 1
- MUXOBHXGJLMRAB-UHFFFAOYSA-N Dimethyl succinate Chemical compound COC(=O)CCC(=O)OC MUXOBHXGJLMRAB-UHFFFAOYSA-N 0.000 description 1
- LFQSCWFLJHTTHZ-UHFFFAOYSA-N Ethanol Chemical compound CCO LFQSCWFLJHTTHZ-UHFFFAOYSA-N 0.000 description 1
- 229910000604 Ferrochrome Inorganic materials 0.000 description 1
- 229910000863 Ferronickel Inorganic materials 0.000 description 1
- WSFSSNUMVMOOMR-UHFFFAOYSA-N Formaldehyde Chemical class O=C WSFSSNUMVMOOMR-UHFFFAOYSA-N 0.000 description 1
- 239000005057 Hexamethylene diisocyanate Substances 0.000 description 1
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 1
- ZQISRDCJNBUVMM-YFKPBYRVSA-N L-histidinol Chemical compound OC[C@@H](N)CC1=CNC=N1 ZQISRDCJNBUVMM-YFKPBYRVSA-N 0.000 description 1
- CTQNGGLPUBDAKN-UHFFFAOYSA-N O-Xylene Chemical compound CC1=CC=CC=C1C CTQNGGLPUBDAKN-UHFFFAOYSA-N 0.000 description 1
- 239000006087 Silane Coupling Agent Substances 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- ZOIORXHNWRGPMV-UHFFFAOYSA-N acetic acid;zinc Chemical compound [Zn].CC(O)=O.CC(O)=O ZOIORXHNWRGPMV-UHFFFAOYSA-N 0.000 description 1
- 230000002378 acidificating effect Effects 0.000 description 1
- 150000007513 acids Chemical class 0.000 description 1
- 230000000996 additive effect Effects 0.000 description 1
- 150000001298 alcohols Chemical class 0.000 description 1
- 125000002723 alicyclic group Chemical group 0.000 description 1
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 1
- 150000004945 aromatic hydrocarbons Chemical class 0.000 description 1
- 125000003118 aryl group Chemical group 0.000 description 1
- 230000009286 beneficial effect Effects 0.000 description 1
- 235000010233 benzoic acid Nutrition 0.000 description 1
- 230000001680 brushing effect Effects 0.000 description 1
- 150000001733 carboxylic acid esters Chemical class 0.000 description 1
- 150000001735 carboxylic acids Chemical class 0.000 description 1
- 239000007809 chemical reaction catalyst Substances 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 230000008602 contraction Effects 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- BEPAFCGSDWSTEL-UHFFFAOYSA-N dimethyl malonate Chemical compound COC(=O)CC(=O)OC BEPAFCGSDWSTEL-UHFFFAOYSA-N 0.000 description 1
- 238000003912 environmental pollution Methods 0.000 description 1
- 150000002170 ethers Chemical class 0.000 description 1
- WDPYDDUVWLUIDM-UHFFFAOYSA-N ethyl carbamate;phenol Chemical compound CCOC(N)=O.OC1=CC=CC=C1 WDPYDDUVWLUIDM-UHFFFAOYSA-N 0.000 description 1
- 238000000605 extraction Methods 0.000 description 1
- 235000019256 formaldehyde Nutrition 0.000 description 1
- 239000007849 furan resin Substances 0.000 description 1
- JVZRCNQLWOELDU-UHFFFAOYSA-N gamma-Phenylpyridine Natural products C1=CC=CC=C1C1=CC=NC=C1 JVZRCNQLWOELDU-UHFFFAOYSA-N 0.000 description 1
- PCHJSUWPFVWCPO-UHFFFAOYSA-N gold Chemical compound [Au] PCHJSUWPFVWCPO-UHFFFAOYSA-N 0.000 description 1
- 239000010931 gold Substances 0.000 description 1
- 229910052737 gold Inorganic materials 0.000 description 1
- RRAMGCGOFNQTLD-UHFFFAOYSA-N hexamethylene diisocyanate Chemical compound O=C=NCCCCCCN=C=O RRAMGCGOFNQTLD-UHFFFAOYSA-N 0.000 description 1
- 150000002576 ketones Chemical class 0.000 description 1
- 150000002596 lactones Chemical class 0.000 description 1
- GIWKOZXJDKMGQC-UHFFFAOYSA-L lead(2+);naphthalene-2-carboxylate Chemical compound [Pb+2].C1=CC=CC2=CC(C(=O)[O-])=CC=C21.C1=CC=CC2=CC(C(=O)[O-])=CC=C21 GIWKOZXJDKMGQC-UHFFFAOYSA-L 0.000 description 1
- FPYJFEHAWHCUMM-UHFFFAOYSA-N maleic anhydride Chemical compound O=C1OC(=O)C=C1 FPYJFEHAWHCUMM-UHFFFAOYSA-N 0.000 description 1
- 239000003607 modifier Substances 0.000 description 1
- 239000013518 molded foam Substances 0.000 description 1
- 229920003986 novolac Polymers 0.000 description 1
- 229910052609 olivine Inorganic materials 0.000 description 1
- 239000010450 olivine Substances 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 150000002989 phenols Chemical class 0.000 description 1
- 229920005862 polyol Polymers 0.000 description 1
- 150000003077 polyols Chemical class 0.000 description 1
- 229920006327 polystyrene foam Polymers 0.000 description 1
- 229920005990 polystyrene resin Polymers 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 239000000047 product Substances 0.000 description 1
- UMJSCPRVCHMLSP-UHFFFAOYSA-N pyridine Natural products COC1=CC=CN=C1 UMJSCPRVCHMLSP-UHFFFAOYSA-N 0.000 description 1
- 238000004064 recycling Methods 0.000 description 1
- 239000011134 resol-type phenolic resin Substances 0.000 description 1
- 150000003839 salts Chemical class 0.000 description 1
- 238000005507 spraying Methods 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 239000011550 stock solution Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 239000004094 surface-active agent Substances 0.000 description 1
- 239000000725 suspension Substances 0.000 description 1
- BPSIOYPQMFLKFR-UHFFFAOYSA-N trimethoxy-[3-(oxiran-2-ylmethoxy)propyl]silane Chemical compound CO[Si](OC)(OC)CCCOCC1CO1 BPSIOYPQMFLKFR-UHFFFAOYSA-N 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
- 239000008096 xylene Substances 0.000 description 1
- 239000004246 zinc acetate Substances 0.000 description 1
Images



Landscapes
- Mold Materials And Core Materials (AREA)
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
Abstract
【解決手段】鋳物砂とフェノール樹脂、ポリイソシアネート化合物、脂肪族カルボン酸エステルを主成分とする有機溶剤及び必要に応じて硬化促進剤、硬化遅延剤その他の添加物を混練して得られる常温自硬性混練砂中に発泡ポリスチレン製の模型を埋設して鋳型を成形後、前記模型を抜型する鋳型の造型法。発泡ポリスチレン製の成形型内に鋳物砂とフェノール樹脂、ポリイソシアネート化合物、脂肪族カルボン酸エステルを主成分とする有機溶剤及び必要に応じて硬化促進剤、硬化遅延剤その他の添加物を混練して得られる常温自硬性混練砂を充填して鋳型を成形後、該鋳型を前記成形型内から抜型する鋳型の造型法。
【選択図】 図6
Description
【発明の属する技術分野】
本発明は、鋳物砂とフェノールウレタン系粘結剤とを混練して得られる常温自硬性混練砂と発泡ポリスチレン製の模型もしくは成形型とを用いて鋳型(主型または中子)を造型する方法に関する。
【0002】
【従来の技術】
有機鋳型の中でも非量産型の鋳型(主型)を造型する方法として、例えば木製、樹脂製型等の模型を設置した鋳枠内に常温自硬性の混練砂を充填し、これを常温に放置して硬化させた後、該模型を抜型して空間部を形成する鋳型の造型法が知られている。しかし、前記模型の製作には、一般に加工(抜き勾配や表面仕上げ)が必要であることから多くの費用および時間が費やされていた。また、大物の鋳型の場合、鋳型からの模型の抜型作業には大きな労力を要していた。このような問題を解消する鋳型の造型法として、例えば、特開平3−52742号公報において、耐火性骨材に酸硬化性樹脂、酸性硬化剤、並びに合成樹脂発泡体製の模型を溶解もしくは収縮させる特定の有機溶剤を添加混練した鋳砂に、前記模型を埋設し、鋳型成形後該模型を抜型する鋳型の製造方法が提案されている。
【0003】
【発明が解決しようとする課題】
しかしながら、上記の鋳型造型法によれば、合成樹脂発泡体製の模型は使用する溶剤の作用により溶解もしくは収縮するため、前記模型の抜型作業は従来に比べて改善される筈であるが、実際には合成樹脂発泡体表面が溶剤によって侵食されてそこに混練砂が付着して模型の抜型作業性が意図するほど改善されずまた得られる鋳型の表面は平滑性に欠けること、溶剤の添加装置が特別に必要であること、作業環境が芳香族炭化水素等の溶剤により汚染される虞があることなどの問題がある。また、当該技術分野では、一般に大物鋳型の造型が主に行われているため、造型現場での模型の抜型作業性についてより一層の改善が求められている。また、資源リサイクルの観点から使用済み模型の再利用に関心が高まっている。
【0004】
上記の事情に鑑み、本発明の目的は、第1に発泡ポリスチレン製の模型への混練砂の付着を防止して抜型作業性の改善を図るとともに、表面平滑性に優れた鋳型を提供すること、第2に大物鋳型を造型する際に型変形や寸法精度の悪化がないこと、第3に新たな溶剤添加装置を設けなくても既存の混練装置が使用できること、第4に有機溶剤による造型および鋳造現場の環境汚染を抑制できること、第5に使用済み模型の再利用を可能とした鋳型(主型)の造型法を提供することにある。また、本発明の他の目的は、木型や樹脂型の代替として前記発泡ポリスチレン製の成形型を用いる鋳型(中子)の造型法を提供することにある。
【0005】
【課題を解決するための手段】
本発明者らは、鋭意研究を行った結果、発泡ポリスチレン製模型もしくは成形型と、フェノール樹脂、ポリイソシアネート化合物及び脂肪族カルボン酸エステルを主成分とする有機溶剤から構成されるフェノールウレタン系粘結剤とを組み合わせて使用することにより、上記目的を達成できることを見出し、本発明を完成するに至った。
【0006】
すなわち、本発明は、鋳物砂とフェノール樹脂、ポリイソシアネート化合物、脂肪族カルボン酸エステルを主成分とする有機溶剤及び必要に応じて硬化促進剤、硬化遅延剤その他の添加物を混練して得られる常温自硬性混練砂中に発泡ポリスチレン製の模型を埋設して鋳型を成形後、前記模型を抜型する鋳型の造型法にある。
【0007】
他の本発明は、発泡ポリスチレン製の成形型内に鋳物砂とフェノール樹脂、ポリイソシアネート化合物、脂肪族カルボン酸エステルを主成分とする有機溶剤及び必要に応じて硬化促進剤、硬化遅延剤その他の添加物を混練して得られる常温自硬性混練砂を充填して鋳型を成形後、該鋳型を前記成形型内から抜型する鋳型の造型法にある。
【0008】
【発明の実施の形態】
最初に鋳型の造型法について図面を参照して説明する。
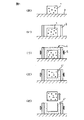
図1(あ)を参照すると、鋳造法で製造すべき最終製品形状を有する模型1を作業定盤2の上に置く。模型1は図では簡単のために立方体にしたが、実際には数メートルもあるバルブ、ポンプなど複雑な形状である。本発明では模型を発泡ポリスチレンで製造する。
【0009】
模型1を囲むように鉄製金枠3をセットし(図1(い))、常温硬化性混練砂4を金枠3内に入れて砂を硬化させる(図1(う))。該混練砂が硬化したら、金枠3に設けた吊棒5を利用してクレーンなどで金枠3を反転させ(図1(え))、模型1を抜型すれば、硬化した砂型4’の内側に製品形状の空間6ができ、主型4’ができる(図1(お))。
【0010】
この模型1を抜型する場合、木型などでは型をテーパ状に形成して抜型を可能にしている。発泡ポリスチレン製模型の場合、一般に使い捨てできることからテーパなしの模型が用いられるが、従来技術ではテーパの有無とは関係なく砂型と発泡ポリスチレン製模型とが付着して簡単に抜型できないので、実際には発泡ポリスチレン製模型を掻き毟るようにして抜型作業が行われていた。特開平3−52742号公報に開示された方法を採用する場合でも先に従来技術の欄に述べたように砂型の表面の砂が発泡ポリスチレンに付着したものしか得られないので、特に複雑な形状や大物の模型の場合には抜型は容易ではなく、しかも得られる鋳型表面がひどく荒れたものであった。従って、従来の発泡ポリスチレン製模型の利用は非常に限られており、また使い勝手の悪いものであった。
【0011】
本発明の造型法によれば、詳しくは後述するが、硬化した砂型が発泡ポリスチレン模型表面に付着することなく、硬化砂型と発泡ポリスチレン模型の間に僅かな隙間ができ、しかも発泡ポリスチレン模型の表面は平滑であることが可能にされる。発泡ポリスチレン模型の収縮は非常に少ないにもかかわらず、模型1の抜型作業が極めて容易にされる。文字どおりの抜型、寸法精度の高い造型及び模型の再利用の可能性が従来の場合と比べて顕著に高くされる。その結果、発泡ポリスチレン製模型の利用性及び使い易さが顕著に高められる。
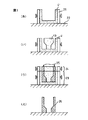
図2は中子の造型法を説明するものであるが、図2(あ)を参照すると、作業定盤12の上に成形型11を置き、その中に常温硬化性混練砂13を入れる(図2(い))。硬化した砂型13’を成形型11から抜型すると、中子13’が得られる(図2(う))。
【0012】
従来、この成形型は木型などで製造され発泡ポリスチレンで製造されることはなかった。その理由は、発泡ポリスチレン製成形型11を用いた従来の造型法では砂を硬化して得られる中子13’を発泡ポリスチレン製成形型11から抜型することが不可能又は困難であったからである。理論的には、砂が硬化して中子13’が形成されてから発泡ポリスチレン製成形型11を掻き毟れば、中子13’を入手することが可能であるが、そこまでして発泡ポリスチレン製成形型を利用する利益があるとは考えられかった。これに対し、本発明の造型法によれば、硬化した中子を発泡ポリスチレン製成形型から容易に「抜型」することが可能にされるので、発泡ポリスチレン製成形型を利用することが現実化される。
【0013】
このようにして製造された主型と中子は、先ず作業定盤22上に主型4’(図1(お))を置き(図3(あ))、次に主型4’内に中子13’をセットして下型23を完成し(図3(い))、その上に予め製作しておいた注湯口25を設けた上型24を載置し、注湯口25から溶解した金属(鋼など)を注入して鋳造する(図3(う))。鋳造後、上下型の砂型をばらして鋳物を取り出し、得られた鋳物の不要な上型の湯道部分を切断除去して鋳物25を得る(図3(え))。その後、必要な加工処理を施して最終製品に仕上る。
【0014】
次に、本発明で発泡ポリスチレン製の模型又は成形型と組み合わせて使用する常温硬化性混練砂について説明する。
【0015】
本発明で用いるフェノール樹脂としては、公知の反応触媒の存在下にフェノール類とホルムアルデヒド類とを反応させると得られる有機溶剤可溶性のフェノール樹脂(例えばベンジルエーテル型フェノール樹脂、レゾール型フェノール樹脂、ノボラック型フェノール樹脂およびこれらの混合物など)または該フェノール樹脂の製造時ないし製造後に任意の変性剤を反応ないし混合して得られる変性フェノール樹脂およびこれらの混合物などが挙げられるが、一般的にはベンジルエーテル型フェノール樹脂が使用される。
【0016】
フェノール樹脂は、鋳物砂へのコーティング性などの観点から有機溶剤により溶液に調製して使用され、溶液の濃度としては一般的には約40〜80質量%(フェノール樹脂成分)の濃度が採用される。有機溶剤としては、例えば、フェノール樹脂を溶解できるケトン、エステル、エーテル、アルコール及びこれらの混合物などを用いることができる。
【0017】
これらのフェノール樹脂用の有機溶剤の中でも、本発明では、模型もしくは成形型の収縮性および環境対応の観点から、脂肪族カルボン酸エステルを用いることが好適であり、より好ましくは、ジカルボン酸アルキルエステル、とりわけアルキル基がメチル基および/またはエチル基であるジカルボン酸アルキルエステル、例えばマロン酸ジメチル、コハク酸ジメチル、グルタル酸ジメチル、アジピン酸ジメチル及びこれらの混合物などが挙げられる。
【0018】
なお、これらのフェノール樹脂用有機溶剤には必要に応じてポリイソシアネート成分との相溶性の観点から、石油系溶剤を使用してもよいし、コストに難点があるが上記脂肪族カルボン酸エステルと同様の収縮作用を示すラクトン、例えばγ−ブチロラクトンなどを併用してもよい。
【0019】
本発明の造型法は、発泡ポリスチレン樹脂製型(模型もしくは形成型)と組み合わせて用いる常温硬化性混練砂用粘結剤としてフェノールウレタン系粘結剤を用いると共に、混練砂中に脂肪族カルボン酸エステルを主成分とする有機溶剤を含むことを必須構成要素とするものである。有機溶剤として脂肪族カルボン酸エステルを用いることにより発泡ポリスチレン製型を穏やかに収縮させるので、発泡ポリスチレン製型表面に硬化した鋳型の表面の砂が付着することが防止され、しかも硬化した砂型と発泡ポリスチレン製型との間に僅かに隙間が形成されて抜型が容易にされる、砂型の寸法精度及び表面平滑性が優れる、作業環境に優れる、発泡ポリスチレン製型の再利用が可能にされる、従来法の溶剤の作業環境汚染を抑制できる等の効果が得られるものである。脂肪族カルボン酸エステルは必ずしもフェノール樹脂の溶剤として用いる必要はないが、フェノール樹脂の溶剤として用いることが最も好ましい。脂肪族カルボン酸エステルをフェノール樹脂の溶剤として用いることにより、フェノール樹脂の溶剤として別の溶剤を多く用いる必要もなく、また脂肪族カルボン酸エステルを第三成分として添加する必要をなくし、さらに脂肪族カルボン酸エステルの添加量の制御も容易にされる。
【0020】
一方、本発明の造型法で用いるポリイソシアネート化合物としては、分子中に2以上のイソシアネート基を有する化合物、例えば芳香族ポリイソシアネート(例えばポリメチレンポリフェニレンポリイソシアネート、ジフェニルメタンジイソシアネートなど)、脂肪族ポリイソシアネート、(例えばヘキサメチレンジイソシアネートなど)、脂環式ポリイソシアネート(例えば4,4′−ジシクロヘキシルメタンジイソシアネートなど)、これらのポリイソシアネート化合物とポリオールとを反応させて得られるイソシアネート基を有するプレポリマーおよびこれらの混合物などが挙げられる。
【0021】
ポリイソシアネート化合物は、原液で使用してもよいが、鋳物砂へのコーティング性の観点から、一般的には石油系溶剤、例えばハイゾール(商品名、昭和シェル石油株式会社製)、ソルペッソ(商品名、エクソンモービル社製)により約65〜90質量%の溶液(ポリイソシアネート成分)に調製して使用されることが好ましい。なお、これらの石油系溶剤には必要に応じてフェノール樹脂成分で用いられる有機溶剤、特にエステルやエーテルを併用してもよく、脂肪族カルボン酸エステルを併用してもよい。
【0022】
鋳物砂に混練して使用するフェノール樹脂成分またはポリイソシアネート成分の配合量は、それぞれ鋳物砂100質量部に対して一般に0.01〜5.0質量部、好ましくは0.1〜2.0質量部である。また、フェノール樹脂成分とポリイソシアネート成分との配合比(質量基準)は、特に限定はされないが一般的には70/30〜30/70である。
【0023】
本発明の造型法は、ポリスチレン樹脂製の型と組み合わせて用いる常温硬化性混練砂用粘結剤としてフェノール樹脂及びポリイソシアネート化合物を用いると共に、混練砂中に脂肪族カルボン酸エステルを主成分とする有機溶剤を含むことを特徴とするものである。上記のように好適にはフェノール樹脂の溶剤として脂肪族カルボン酸エステルを使用するが、鋳物砂と混合するフェノール樹脂及びポリイソシアネート化合物に対する第三成分として脂肪族カルボン酸エステルを使用してもよい。本発明の造型法に用いる脂肪族カルボン酸エステルの好適な具体例は先にフェノール樹脂用の有機溶剤として説明した化合物である。
【0024】
鋳物砂に混練して使用する脂肪族カルボン酸エステルの量は、砂種(特に新砂又は再生砂)、フェノール樹脂成分とポリイソシアネート成分との配合比又は配合量などに依存するので一概に定められないが、例えば、鋳物砂100質量部に対して0.1〜1質量部程度の量で使用される。本発明において、脂肪族カルボン酸エステルを主成分とする有機溶剤というとき、有機溶剤全量に対して脂肪族カルボン酸エステルが主要量で存在することを意味する。主要量とは、いくつかの主要成分の1つであることであり、最高量成分であるか、さらには半分以上含まれることが好ましい。
【0025】
鋳物砂としては、例えばケイ砂、オリビンサンド、ジルコンサンド、クロマイトサンド、アルミナサンド、フェロクロム系スラグ、フェロニッケル系スラグ、転炉スラグ、ムライト系人工粒子、これらの再生砂などが挙げられる。これらは単独で用いてもよく、2種以上を組み合わせて用いてもよい。
【0026】
また、前記混練砂にはナフテン酸鉛、酢酸亜鉛、ジラウリル酸錫ブチル等の2価金属塩、ピリジン、フェニルピリジン、フェニルプロピルピリジン等の塩基などの硬化促進剤、無水マレイン酸、安息香酸、テレフタル酸等のカルボン酸、キシレンスルホン酸等の芳香族スルホン酸等の硬化遅延剤、γ−アミノプロピルトリエトキシシラン、グリシドキシプロピルトリメトキシシラン等のシランカップリング剤、その他の添加剤などを配合してもよい。
【0027】
次に、本発明に用いられる模型もしくは成形型は、ポリスチレン発泡体、例えば発泡性ポリスチレンを所定形状に発泡させて得た成形発泡体あるいは発泡性ポリスチレンのブロック発泡体から所定形状に切り出した加工発泡体である。
【0028】
これらはそのままの状態で用いてもよいが、好ましくは、模型もしくは成形型の表面にある発泡樹脂の粒状凹凸や切り出した加工面の平滑化、模型若しくは鋳型の脱型性改善のため、模型もしくは成形型の表面を塗型剤、例えばシリカ、ジルコン、クロマイト、ムライト等の無機粉粒体および必要に応じて添加された粘結剤、界面活性剤等を含む水もしくはアルコール懸濁液をどぶ漬、ハケ塗り、スプレー吹き付け等により塗布した後、これを乾燥して用いられる。
【0029】
本発明によれば、発泡ポリスチレン製模型もしくは成形型と硬化砂型との間の抜型性が顕著に高められるのみならず、驚くことには発泡ポリスチレン製模型又は成形型の表面には硬化砂の付着が全く見られないことである。また硬化砂型と発泡ポリスチレン製型との付着が実質的になくなるものであるが、発泡ポリスチレン製模型もしくは成形型の表面に無機粉粒体などの塗型剤を塗布しておくことにより、発泡ポリスチレン製模型もしくは成形型と硬化砂型との間の抜型性がさらに顕著に高められ、特に大物の発泡ポリスチレン製模型や硬化中子砂型の抜型の作業性が極めて容易にされる効果が得られる。従来技術の方法でも、塗型剤を塗ることにより抜型性は或る程度良くなるが、硬化砂型と発泡ポリスチレン製模型(あるいは成形型)との実質的な付着がなくなるものではなかった。
【0030】
本発明による鋳型(主型)は、例えば、温度0〜50℃程度の鋳物砂(新砂又は再生砂)とフェノール樹脂成分(必要に応じて硬化促進剤又は硬化遅延剤を含む)とを混練後、さらにポリイソシアネート成分を添加し再混練し、必要であればさらに混練の途中又は後で脂肪族カルボン酸エステルを添加して混練し、常温で自硬化する性質(所謂:自硬性)を持つ混練砂を作製する。ここで、脂肪族カルボン酸エステルはフェノール樹脂の溶剤として使用すれば、混練工程を簡素化できるし、しかも混練砂における脂肪族カルボン酸エステル量の調整も容易になるので、好ましいことは先に述べたとおりである。
【0031】
次に、この常温自硬性混練砂は、例えば、図1〜3を参照して説明したように、鋳枠内の底盤上に発泡ポリスチレン製の模型またはその表面に塗型剤を塗布した模型を載置した後前記混練砂を手込めまたは加振しながら充填し、室温で0.5〜24時間放置して該混練砂を硬化させて鋳型を成形し、その後、鋳型から模型を抜き取る(抜型)と該模型形状の空間部を有する主型が得られる。そして、本発明の造型法によれば、この鋳型から模型を抜き取る、即ち抜型の容易性が顕著に改良される。
【0032】
また、鋳型(中子)は、発泡ポリスチレン製の分割式成形型の空間部内に前記混練砂を前記同様に充填後、室温に放置して該混練砂を硬化させて鋳型を成形し、その後、該成形型から鋳型を抜型すれば空間部形状の中子が得られる。そして、本発明の造型法によれば、成形型から鋳型を文字通り抜型することが可能にされ、実用的に発泡ポリスチレン製成形型を用いて鋳物砂製中子を製造することが可能にされる。
【0033】
【実施例】
以下、実施例により本発明を更に詳細に説明するが、本発明はこれらの実施例に限定されるものではない。なお、「部」及び「%」はすべて「質量部」及び「質量%」を意味する。
【0034】
有機粘結剤の調製例
フェノール樹脂成分は、ベンジルエーテル型フェノール樹脂と少量の塩基系硬化促進剤をグルタル酸ジメチルを主成分とするジカルボン酸メチルエステル混合物に溶解して50%溶液とした。一方、ポリイソシアネート成分は、ポリメチレンポリフェニレンポリイソシアネート(三井化学社製商品名:コスモネートM200)を石油系溶剤(エクソンモービル社製商品名:ソルベッソ100)に溶解して85%溶液とした。これらの2成分をセットにして有機粘結剤とした。
【0035】
実施例1
実験用品川式ミキサー内でフリーマントル砂1000部と上記有機粘結剤のフェノール樹脂成分7部とを30秒間混練後攪拌を止めてポリイソシアネート成分7部を添加し、再び30秒間混練して常温自硬性の混練砂を作製した。この混練砂に含まれる有機粘結剤由来の溶剤量は約4.6部であった。次に、200ccポリカップの底に発泡ポリスチレン製の模型(厚み10mm×幅20mm×長さ150mm)または予め該模型を市販のシリカ系塗型剤中にどぶ漬け処理した塗型処理模型をそれぞれ固定し、該ポリカップ上端まで前記混練砂を手込めで充填し、それから1時間および2時間後に以下の事項について調べた。
1) 鋳型から模型を抜型する際のバネ秤による抜型抵抗値(Kg)
2) 得られた模型表面(幅方向)での混練砂の付着状態(○:なし、×:あり)、模型(幅方向)の収縮量(%/幅寸法20mm)および鋳型の空間内面の平滑性(○:良好、×:ザラつきあり)
【0036】
また、別途、前記同様にして鋳型強度測定用混練砂を作製し、これを直ちに試験片作製木型内に手で充填し、それから1時間、2時間および24時間後に試験片(直径50mm×高さ50mm)を脱型し、その圧縮強度(Kg/cm2)を測定した。それらの結果を表1に示す。
【0037】
比較例1
実験用品川式ミキサー内でフリーマントル砂1000部、実施例1で用いた有機溶剤4.6部および酸性硬化剤(旭有機材工業社製商品名:AF−2)5部とを30秒間混練後攪拌を止めて酸硬化性フラン樹脂(旭有機材工業社製商品名:HP6200)10部を添加し、再び30秒間混練して常温自硬性混練砂を調製した。次に、実施例1と同様にして模型の抜型抵抗値、模型表面(幅方向)の混練砂の付着状態、模型の幅方向の収縮量、鋳型の空間内面の平滑性および混練砂の鋳型強度を調べた。なお、抜型抵抗値が3Kgでも抜型ができないときは3Kg以上と表示し、模型は鋳型をばらして回収した。それらの結果を表1に示す。
【0038】
従来例1
比較例1において、有機溶剤としてキシレン2.0部を用いた以外は比較例1と同様にして模型の抜型抵抗値、模型表面(幅方向)の混練砂の付着状態、模型の幅方向の収縮量、鋳型の空間内面の平滑性および混練砂の鋳型強度を調べた。それらの結果を表1に示す。
【0039】
【表1】
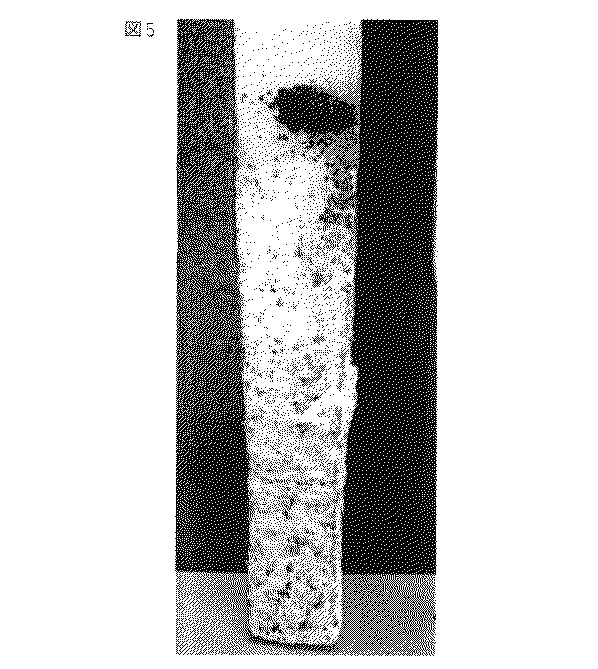
表1を参照すると、特開平3−52742号公報に開示されたフラン系粘結剤の場合(従来例1)には、引抜抵抗値が大きく抜型性が非常に悪いこと、模型表面に砂が付着し、表面の平滑性も低いこと、これは有機溶剤を脂肪族カルボン酸エステルに変えても大きな改良効果は得られないこと(比較例1)、しかし実施例1のようにフェノールウレタン系に粘結剤と脂肪族カルボン酸エステル有機溶剤を組み合わせると、模型の収縮は従来例1より小さいにもかかわらず引抜抵抗値が顕著に低減して抜型性が良くなること、模型表面に砂が付着しないこと、表面の平滑性も良好であることが見られる。
【0041】
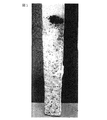
図4に、実施例1(塗型処理なし)で鋳型から抜型した後の発泡ポリスチレン製模型の表面写真を示す。発泡ポリスチレン製模型の表面が真っ白で砂が付着しておらず、また表面の平滑性が高い様子が見られる。図5の従来例1の同様の写真と対照すれば、実施例では発泡ポリスチレン製模型が鋳型からスムーズに抜型されたことが明らかである。
【0042】
図5に鋳型から発泡ポリスチレン製模型を抜型した後の発泡ポリスチレン製模型の表面写真を示す。図4と比較すれば、抜型された発泡ポリスチレン製模型の表面に砂が付着して汚れており、また表面が粗れている様子が見られる。発泡ポリスチレン製模型の鋳型から抜型がスムーズでないことが明らかであり、これでは大物の模型における抜型はとても困難であり、毟り取る必要があることが明らかである。
【0043】
実施例2および従来例2
まず、内部に直径50mmの空間部を持つ発泡ポリスチレン製の2分割式成形型(縦100mm×横100mm×高さ100mm)または該成形型の空間側内面を、実施例1で使用した塗型剤で処理した成形型のそれぞれに、実施例1または従来例1に準じて別途作製した混練砂を手で充填し、常温下に1時間、2時間放置した後、それぞれの成形型から鋳型(中子)を脱型する際の離型性(○:良好、△:少し張り付きあり、×:張り付きあり)、成形型内面での混練砂の付着状態(○:なし、×:あり)および得られた鋳型の表面平滑性(○:良好、×:ザラつきあり)を調べた。それらの結果を表2に示す。
【0044】
【表2】
表2に示されるように、中子製作においても、特開平3−52742号公報に開示されたフラン系粘結剤を用いた場合(従来例2)には、塗型剤の使用の有無にかかわりなく、離型性が悪く抜型性が悪いこと、成形型表面に砂が付着し、表面の平滑性も低い、しかし実施例2ではこれらが全て改良され、離型性が低減して抜型性が良くなること、模型表面に砂が付着しないこと、表面の平滑性も良好であることが確認され、表では塗型剤の使用による差はないが、実際には塗型剤を使用した場合にはすべての項目で一段と優れていることが確認された。
【0046】
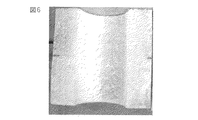
図6及び図7の写真は、これらの実施例2及び従来例2で中子を抜型した後の発泡ポリスチレン製2分割式成形型の内面を示す。これらの例は図4及び図5と同様に塗型処理なしの例であるが、図7の従来例2では発泡ポリスチレン製成形型の表面に砂が付着しているが、それに対して図6の実施例2では発泡ポリスチレン製成形型の表面は砂が全く付着していないのみならず、その平滑性が極めて高い(図4と比べても高い)。なお図6は特許図面の写真精度の関係で陰影が見えるがこれらは砂による汚れではなく、非常に清浄な表面であり平面性も高いものである。
【0047】
【発明の効果】
以上説明した通り、本発明によれば、(イ)発泡ポリスチレン製模型もしくは成形型と、(ロ)フェノール樹脂、ポリイソシアネート化合物及び脂肪族カルボン酸エステルを主溶剤として含む有機溶剤から構成されるフェノール・ウレタン系粘結剤とを組み合わせて用いることにより、従来例に比べて次の諸効果を奏する。
(1)鋳型(主型)からの模型の抜型抵抗値が著しく小さく、また成形型からの鋳型(中子)の離型性も良好であるので、造型時の模型又は中子の抜型作業が容易となり、これにかかる労力を軽減することができるとともに、表面平滑性に優れた鋳型(主型または中子)を提供することができる。
(2)粘結剤中の溶剤量の調節、塗型処理などにより模型もしくは成形型の収縮を微制御できるため、大物鋳型を造型する際の型壊れや寸法精度の悪化を防止することができる。
(3)本発明で用いる粘結剤には、既に模型もしくは成形型を穏やかに収縮させる溶剤が入っているため、新たに溶剤添加装置を設ける必要がなく、既存の混練装置を使用することができる。また独立の溶剤添加装置を用いる場合と比べて溶剤量の制御が容易である。
(4)脂肪族カルボン酸エステルを主成分とする有機溶剤を使用するため造型および鋳造現場の環境保全に寄与することができる。
(5)鋳型(主型、中子)造型後に回収した模型もしくは成形型の表面には、混練砂の付着が全くなく、しかも収縮量が従来より少ないため、他の模型への再利用が可能であり省資源化に寄与できる。
(6)模型もしくは成形型は、木型や樹脂型の代替として利用できるため、鋳型の試作に用いる模型もしくは成形型のコスト低減および製作期間の短縮を図ることができる。
【図面の簡単な説明】
【図1】主型の製造工程の説明である。
【図2】中子の製造工程の説明である。
【図3】主型及び中子を用いた鋳造工程の説明である。
【図4】実施例1(塗型処理なし)で鋳型から発泡ポリスチレン製模型を抜型した後の発泡ポリスチレン製模型の表面写真を示す。
【図5】従来例1で鋳型から発泡ポリスチレン製模型を抜型した後の発泡ポリスチレン製模型の表面写真を示す。
【図6】実施例2(塗型処理なし)で中子を抜型した後の発泡ポリスチレン製2分割式成形型の内面を示す写真である。
【図7】従来例2(塗型処理なし)で中子を抜型した後の発泡ポリスチレン製2分割式成形型の内面を示す写真である。
【符号の説明】
1…模型
2…作業定盤
3…金枠
4…混練砂
4’…硬化した砂型(主型)
5…吊棒
6…空間
11…成形型
12…作業定盤
13…混練砂
13’…硬化した砂型(中子)
22…作業定盤
23…下型
24…上型
25…注湯口
26…鋳物
Claims (4)
- 鋳物砂とフェノール樹脂、ポリイソシアネート化合物、脂肪族カルボン酸エステルを主成分とする有機溶剤及び必要に応じて硬化促進剤、硬化遅延剤その他の添加物を混練して得られる常温自硬性混練砂中に発泡ポリスチレン製の模型を埋設して鋳型を成形後、前記模型を抜型する鋳型の造型法。
- 発泡ポリスチレン製の成形型内に鋳物砂とフェノール樹脂、ポリイソシアネート化合物、脂肪族カルボン酸エステルを主成分とする有機溶剤及び必要に応じて硬化促進剤、硬化遅延剤その他の添加物を混練して得られる常温自硬性混練砂を充填して鋳型を成形後、該鋳型を前記成形型内から抜型する鋳型の造型法。
- 前記有機溶剤がジカルボン酸アルキルエステルであることを特徴とする請求項1または2に記載の鋳型の造型法。
- 前記ジカルボン酸アルキルエステルのアルキル基がメチル基および/またはエチル基であることを特徴とする請求項3に記載の鋳型の造型法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002174886A JP3786626B2 (ja) | 2002-06-14 | 2002-06-14 | 鋳型の造型法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002174886A JP3786626B2 (ja) | 2002-06-14 | 2002-06-14 | 鋳型の造型法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004017085A true JP2004017085A (ja) | 2004-01-22 |
| JP3786626B2 JP3786626B2 (ja) | 2006-06-14 |
Family
ID=31173741
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002174886A Expired - Fee Related JP3786626B2 (ja) | 2002-06-14 | 2002-06-14 | 鋳型の造型法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3786626B2 (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105964938A (zh) * | 2016-07-25 | 2016-09-28 | 大连金河铸造有限公司 | 用于铸造双壁两腔立柱的互嵌式组合砂芯 |
| CN107262665A (zh) * | 2017-06-26 | 2017-10-20 | 安徽安顺硅基玻璃原料有限公司 | 一种铸钢用石英砂防粘砂添加剂 |
-
2002
- 2002-06-14 JP JP2002174886A patent/JP3786626B2/ja not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105964938A (zh) * | 2016-07-25 | 2016-09-28 | 大连金河铸造有限公司 | 用于铸造双壁两腔立柱的互嵌式组合砂芯 |
| CN105964938B (zh) * | 2016-07-25 | 2017-12-05 | 大连金河铸造有限公司 | 用于铸造双壁两腔立柱的互嵌式组合砂芯 |
| CN107262665A (zh) * | 2017-06-26 | 2017-10-20 | 安徽安顺硅基玻璃原料有限公司 | 一种铸钢用石英砂防粘砂添加剂 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP3786626B2 (ja) | 2006-06-14 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| UA56175C2 (uk) | Композиція, придатна для виготовлення гільз та інших елементів додатків і ливників для ливарних форм (варіанти), спосіб виготовлення гільз та інших елементів додатків та ливників для ливарних форм (варіанти), гільза для ливарних форм | |
| ES2204264A1 (es) | Ligantes de furano para fundicion no cocidos y su uso. | |
| CN101733360B (zh) | 呋喃树脂自硬砂连续混砂造型加面砂的方法 | |
| CN102528969A (zh) | 一种产品快速复模方法、模具及产品快速成型方法 | |
| PL183084B1 (pl) | Sposób wytwarzania otuliny nadlewów | |
| KR100618000B1 (ko) | 무용매 폴리우레탄 비소성 주조 점결제 | |
| ATE509714T1 (de) | Verfahren zur herstellung eines gussteils | |
| JP3786626B2 (ja) | 鋳型の造型法 | |
| JP5159330B2 (ja) | 遠心鋳造鋳型用砂型及び圧延ロールの製造方法 | |
| US6286585B1 (en) | Sleeve mixes containing stabilized microspheres and their use in making riser sleeves | |
| CN112548043B (zh) | 一种基于预埋式防裂筋的复杂结构铸钢件的防裂纹方法 | |
| CA2484263C (en) | Core material | |
| CN117102433A (zh) | 一种中大型厚壁铸钢件的半封闭型腔成型方法 | |
| JP2014018851A (ja) | 中子の製造方法および中子 | |
| JP2698665B2 (ja) | 鋳型の製造方法 | |
| JP6767899B2 (ja) | 再生砂の製造方法および鋳物砂の製造方法 | |
| JP4820413B2 (ja) | キャスティングコアまたはキャスティングモールドの生産方法 | |
| JP3330926B2 (ja) | 鋳型造型法および鋳物砂の再生方法 | |
| JP4407865B2 (ja) | 消失模型用添加剤およびそれを用いた鋳型用消失模型 | |
| JP2918444B2 (ja) | 掻型造型用鋳物砂 | |
| CN104470653B (zh) | 具有延长的工作时间的“自硬”铸造混合物 | |
| JPH0335469Y2 (ja) | ||
| TW201000281A (en) | Method for manufacturing machine tool parts and product thereof | |
| JPH06328189A (ja) | 鋳型の製造方法 | |
| JPH0438497B2 (ja) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20050927 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20051213 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060130 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20060221 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20060320 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20090331 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20100331 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110331 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110331 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120331 Year of fee payment: 6 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130331 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130331 Year of fee payment: 7 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140331 Year of fee payment: 8 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313117 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |