JP2004017548A - 造粒装置のカッターヘッド - Google Patents
造粒装置のカッターヘッド Download PDFInfo
- Publication number
- JP2004017548A JP2004017548A JP2002177895A JP2002177895A JP2004017548A JP 2004017548 A JP2004017548 A JP 2004017548A JP 2002177895 A JP2002177895 A JP 2002177895A JP 2002177895 A JP2002177895 A JP 2002177895A JP 2004017548 A JP2004017548 A JP 2004017548A
- Authority
- JP
- Japan
- Prior art keywords
- cutter
- blade
- holder
- cutter blade
- shaft
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29B—PREPARATION OR PRETREATMENT OF THE MATERIAL TO BE SHAPED; MAKING GRANULES OR PREFORMS; RECOVERY OF PLASTICS OR OTHER CONSTITUENTS OF WASTE MATERIAL CONTAINING PLASTICS
- B29B9/00—Making granules
- B29B9/02—Making granules by dividing preformed material
- B29B9/06—Making granules by dividing preformed material in the form of filamentary material, e.g. combined with extrusion
- B29B9/065—Making granules by dividing preformed material in the form of filamentary material, e.g. combined with extrusion under-water, e.g. underwater pelletizers
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Processing And Handling Of Plastics And Other Materials For Molding In General (AREA)
Abstract
【課題】造粒装置のダイプレートに対するカッター刃の相対精度を自動修正するカッターヘッドを実現する。
【解決手段】ノズル穴1aを有する造粒装置のダイプレート1のカッティング面Mに対してX軸方向に押圧されるカッター刃11は、カッターサポート14とともに第1のカッターホルダ12に保持され、第2のカッターホルダ13はキー15を介してカッター軸21に結合される。第1、第2のカッターホルダ12、13の結合部は、O−リング20b、20cを介して互いに嵌合する軸方向の嵌合部と、ゴムブッシュ20aを介して互いに締結される端面12c、13cからなる周方向の対向部を有し、第1のカッターホルダ12は、O−リング20b、20c、ゴムブッシュ20aによって弾力的に傾斜することでカッター刃11の平行度を保つ。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、樹脂ペレット造粒のための水中カット造粒装置において、温水中に押し出される溶融樹脂のストランドを切断するカッター刃、カッターサポートおよびこれらを支持するカッターホルダ等によって構成される組立品であるカッターヘッドに関し、特に、ダイプレート等のカッティング面に対するカッター刃の平行度を高精度に維持し、形状良好である高品質なペレットを安定的に生産できる造粒装置のカッターヘッドに関するものである。
【0002】
【従来の技術】
図4および図5は一従来例による水中カット造粒装置の主要部を示すもので、多数のノズル穴101aを有するダイプレート101と、そのダイプレート101を取り囲むように設けられた水室102と、水室102内に回転自在に取り付けられたカッターヘッド110と、カッターヘッド110と直交するカッター軸121と、カッター軸121を回転自在に支持する図示しないカッターユニットと、カッター軸121を駆動するための図示しないカッターモータおよび加圧駆動源を含む駆動部から構成される。
【0003】
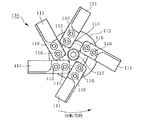
カッターヘッド110は、カッター軸121と直交するように放射状に配置された複数のカッター刃111、カッター刃111をカッター軸121に取り付けるためのカッターホルダ112、カッター刃111を均等に周方向に配分し、位置決めするカッターサポート114、カッター軸121からの回転力をカッターホルダ112に伝達するためのキー115を有し、カッター刃111はボルト116によって、カッターホルダ112に固着され、カッターホルダ112とカッターサポート114は、ボルト117によってカッター軸121に固着される。このようにカッターヘッド110は、カッター軸121のX軸まわりの回転駆動力とX軸方向の加圧力をカッター刃111に伝達する。
【0004】
水室102にはペレットの冷却と輸送を担う温水循環装置が接続されており、ダイプレート101の多数のノズル穴101aは、円盤状のダイプレート101の表面(カッティング面)に配置される。
【0005】
造粒工程においては、スクリュ押出機、ギヤーポンプ等の供給装置より、ダイプレート101に加圧された一般的に200℃以上の溶融樹脂が供給され、多数のノズル穴101aから、連続的にストランド状で水室102に押し出される。このように、連続的に水室102に押し出されるストランドは、カッティングを容易にするためにノズル穴101aの出口で一般的に60℃の温水に触れて冷却され、回転する複数枚のカッター刃111がカッティング面全幅に接触し、連続的にノズル穴101aより吐出されるストランドを切断する。
【0006】
カッター刃111を保持するカッターホルダ112は、前述の加圧駆動源によりX軸方向の押し付け力を調整し、カッター軸121を介して軸方向に前後に移動され、カッティング面に隙間無く押し付けることが可能である。
【0007】
同様に、図示しないメカロックを使用して、加圧状態でカッティング面との間に隙間を設けることもできる。
【0008】
カッティング面とカッター刃の隙間の有無は、取り扱う樹脂によって適宜選定される。一般的に、カッティング面とカッター刃の平行度5/100mm以下の精度を要求されるようなカッティングが難しいポリプロピレン樹脂は、隙間無しの接触カットを採用する。そして、このような難しい樹脂のカッティングには、カッティング面とカッター刃の平行度が重要である。
【0009】
そのために、カッター刃とカッターホルダを組み合せた状態で、カッター刃とカッターホルダの直角度を、例えばカッター刃とカッターホルダの間にシムを挿入して調整する。あるいは、カッター刃をカッターホルダ付きでロータリ研磨する等の調整を行なう。
【0010】
また、カッター軸とカッティング面の直角度をダイヤルゲージで確認し、カッターユニットと水室との間にシムを挿入して調整する。
【0011】
このような調整作業の前には、水室、カッターユニット、ダイプレートを、温水等による運転状態に近い環境で、30分から1時間程度熱歪みをバランスさせ、上記の調整に備えるための準備作業が付加される。
【0012】
切断された樹脂はペレットと称し、碁石を小さくした形でφ3〜4mm×2〜3mm(長さ)程度の大きさとなって水室内に放出され、製造されたペレットは温水循環装置で輸送並びに冷却され、最終的に温水と分離乾燥されて袋詰めして製品となる。
【0013】
【発明が解決しようとする課題】
しかしながら、上記従来の技術によれば、以下のような未解決の課題がある。
【0014】
製品のペレット形状が、例えばお玉杓子のような尾付きペレットになったり、連珠ペレットになると、不良品として排除しなければならないが、オフペレットを完全に選別するのが難しい。
【0015】
このような不良品のペレットが製品に多く混入すると、品質の低下は勿論であるが、嵩密度が異なり規定量の袋詰めができない。
【0016】
品質不良のペレットができる原因としては、以下のように推測される。
a.温水温度が高い。
b.カッター刃とカッティング面の隙間が大きい。
c.ダイプレートの温度が低い。
d.ノズル穴数が多い。つまり、一穴当たりの樹脂の押出量が不足している結果、樹脂の持っているダイプレートに与える熱量が不足している。
e.カッター刃の剛性不足。
f.カッティング面とカッター刃の相対精度が悪い。
【0017】
aからeの原因は供給装置の運転条件、あるいは仕様に関しての問題であるが、fについてはカッターヘッドの構成が大きく影響する。
【0018】
すなわち、ペレットの品質不良を防ぐには、カッターヘッドの構成部品の相対精度を向上させ、カッティング面とカッター刃とが常に所望の平行度が保持された状態で、カッター軸が回転する必要がある。カッティング面とカッター刃が全面接触した場合、平行度を保持していない状態では、カッター刃とカッティング面に局部的に隙間が発生し、樹脂切断時の切れ味が悪く、樹脂を引きち切り連珠ペレットが発生する。
【0019】
このような平行度低下の原因は、以下のように推察される。
a.カッターホルダの、カッター軸取り付け穴とカッター刃の取り付け面の直角度が悪い場合。
b.カッターホルダのカッター軸取り付け穴が大きく、カッター軸との間にガタがある。
c.カッターホルダとカッター軸の直角度が悪い。
【0020】
上記の相対精度をよくするためには、カッターヘッドを構成する各部品の形状公差、寸法精度を向上させ、単品の寄せ集めでありながら、カッターヘッドが一体部品である場合に近い状態が要求されるが、累積誤差のため難しい。
【0021】
従って、カッターヘッド、カッター軸、カッターユニット、モータ等を含むカッティング装置全体の相対精度の調整が必要となる。しかしこの場合は、運転中の経時変化に追従して対応することは不可能である。
【0022】
また、装置が大型化するほど、高い相対精度が要求されることは言うまでもない。
【0023】
本発明は上記従来の技術の有する未解決の課題に鑑みてなされたものであり、装置停止、運転中に拘わらず、カッティング面に対して複数のカッター刃が常に自在に追従して平行度を保ち、カッターヘッド、カッター軸、カッターユニット、モータ間の相対精度の調整に頼ることなくペレットの形状品質を維持することのできる造粒装置のカッターヘッドを提供することを目的とするものである。
【0024】
【課題を解決するための手段】
上記目的を達成するため、本発明の造粒装置のカッターヘッドは、ストランド押出用のノズル穴を有するダイプレートに垂直なカッター軸のまわりに放射状に配設されるカッター刃および前記カッター刃を前記カッター軸に保持させるための保持手段を備えた造粒装置のカッターヘッドであって、前記保持手段が、前記カッター刃を位置決めするためのカッターサポートを介して前記カッター刃を支持する第1のカッターホルダと、駆動力伝達手段を介して前記カッター軸に嵌着される第2のカッターホルダと、前記第1および前記第2のカッターホルダを互いに締結する締結手段を有し、前記第1および前記第2のカッターホルダが、互いに対向する端面の間に弾性体を介在させ、前記締結手段によって締結される周方向の対向部と、互いに嵌挿される軸方向の嵌合部を備えていることを特徴とする。
【0025】
また、第1および第2のカッターホルダの軸方向の嵌合部が、前記軸方向に離間した少なくとも2つの弾性部材を介在させて互いに嵌挿されているとよい。
【0026】
さらに、弾性部材がO−リングであるとよい。
【0027】
【作用】
カッター軸上にカッター刃を保持する保持手段を、第1および第2のカッターホルダに分割し、両カッターホルダの周方向の対向部を、ゴムブッシュ等の弾性体を介してボルト等の締結手段によって締結することで、第1および第2のカッターホルダを一体化する。
【0028】
カッターヘッドをダイプレートに押圧すると、両カッターホルダの間の弾性体の弾性力によって、ダイプレートに対するカッター刃の傾きが修正され、装置組立時に所望の相対精度(平行度)を得ることができる。造粒装置の稼動中の外乱に対しても自動的にダイプレートのカッティング面に対してカッター刃が追従して、カッター刃の傾きが修正され、ダイプレートに対する相対精度を維持することができる。
【0029】
第1および第2のカッターホルダの軸方向の嵌合部に、安価なO−リング等の弾性部材を介在させることで、上記の平行度実現のために第1のカッターホルダが傾いたときの両カッターホルダ間のガタつきを防ぐ。これによって、ダイプレートに対するカッター刃の相対精度の修正をスムーズに行ない、高水準な平行度を安定維持することができる。
【0030】
また、第1のカッターホルダに各カッター刃をボルト等によって堅固に保持させた状態で、第1、第2のカッターホルダの対向部の弾性体によってカッター刃をカッティング面に追従させるものであるため、装置組立時にはカッティング面に対する高い平行度を自動的に実現できる。
【0031】
また、装置稼動中の外乱に対しても、上記の弾性体によって自動的に傾き修正が行なわれるため、カッターユニット、カッター軸、駆動部間の調整作業を必要とせず、高い生産効率で高品質なペレットを生産できる極めて高性能な造粒装置を実現できる。
【0032】
【発明の実施の形態】
本発明の実施の形態を図面に基づいて説明する。
【0033】
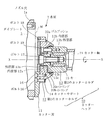
図1ないし図3は一実施の形態による造粒装置の主要部を示すもので、図1に示すように、多数のノズル穴1aを有するダイプレート1と、そのダイプレート1を取り囲むように設けられた水室2と、水室2内に回転自在に取り付けられたカッターヘッド10と、カッターヘッド10と直交するカッター軸21と、図3に示すように、カッター軸21を回転自在に支持するカッターユニット3と、カッター軸21を駆動するカッターモータおよび加圧駆動源を含む駆動部4から構成され、カッター軸21はカップリング22を介して駆動部4に連結されている。
【0034】
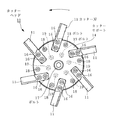
図2に示すように、カッターヘッド10は、カッター軸21と直交するように放射状に配置された複数のカッター刃11と、カッター刃11をカッター軸21に取り付けるための保持手段を構成する第1、第2のカッターホルダ12、13と、カッター刃11を周方向に均等に配分し、位置決めするカッターサポート14と、カッター軸21からの回転力をカッターホルダ13に伝達するために設けられた駆動力伝達手段であるキー15を有し、カッター刃11はボルト16によって第1のカッターホルダ12に固着され、第1のカッターホルダ12はボルト17によってカッター軸21に固着され、カッターサポート14はボルト18によって第1のカッターホルダ12に固着される。このようにカッターヘッド10は、カッター軸21のX軸まわりの回転駆動力とX軸方向の加圧力をカッター刃11に伝達する。
【0035】
水室2にはペレットの冷却と輸送を担う図示しない温水循環装置が接続されており、ダイプレート1の多数のノズル穴1aは、円盤状のカッティング面Mに配置される。
【0036】
図示しないスクリュ押出機、ギヤーポンプ等の供給装置より、ダイプレート1に加圧された一般的に200℃以上の溶融樹脂が供給され、多数のノズル穴1aから、連続的にストランド状で水室2に押し出される。このように、連続的に水室2に押し出されるストランドは、カッティングを容易にするためにノズル穴1aの出口で一般的に60℃の温水に触れて冷却され、回転する複数枚のカッター刃11がカッティング面全幅に接触し、連続的にノズル穴1aより吐出されるストランドを切断する。
【0037】
カッター刃11を保持するカッターヘッド10は前述の加圧駆動源によりX軸方向の押し付け力を調整し、カッター軸21を介して軸方向に前後に移動され、カッター刃11をカッティング面Mに隙間無く押し付けることが可能である。
【0038】
同様に、図示しないメカロックを使用して、加圧状態でカッター刃11とカッティング面Mとの間に隙間を設けることもできる。
【0039】
カッティング面とカッター刃の隙間の有無は、取り扱う樹脂によって適宜選定し、一般的にカッティング面とカッター刃の平行度5/100mm以下の精度を要求されるようなカッティングが難しいポリプロピレン樹脂は、隙間無しの接触カットを採用する。
【0040】
本実施の形態は、実質的に、従来のカッターホルダを2分割した構造を有し、第1のカッターホルダ12はカッティング面Mとカッター刃11の平行度等の相対精度を得るためのものであり、第2のカッターホルダ13は、カッター軸21の回転と軸方向の並進移動を第1のカッターホルダ12に伝達する。
【0041】
第1のカッターホルダ12と第2のカッターホルダ13の結合部は以下のような軸方向の嵌合部と周方向の対向部からなり、周方向の対向部を締結する締結手段であるボルト19によって締結され、一体構造となる。
【0042】
第1、第2のカッターホルダ12、13の軸方向の嵌合部は、第2のカッターホルダ13の小径の外径部13aおよびこれを嵌挿する第1のカッターホルダ12の小径の内径部12aからなる小径嵌合部と、第2のカッターホルダ13の大径の外径部13bおよびこれを嵌挿する第1のカッターホルダ12の大径の内径部12bからなる大径嵌合部を有する。
【0043】
第1、第2のカッターホルダ12、13の周方向の対向部を構成する端面12c、13cは、X軸のまわりに環状に延在しており、各ボルト19の周囲に適度な硬度を有する弾性体であるゴムブッシュ20aを介在させて締結される。
【0044】
また、第1、第2のカッターホルダ12、13の軸方向の嵌合部は、小径の内径部12aと外径部13aの間に第1の弾性部材であるO−リング20b、大径の内径部12bと外径部13bの間に第2の弾性部材であるO−リング20cを介在させて嵌合する。
【0045】
なお、本実施の形態においては、カッター刃11を保持する第1のカッターホルダ12の内径部12a、12bに、カッター軸21を嵌挿する第2のカッターホルダ13の外径部13a、13bを嵌合させる構成であるが、第2のカッターホルダの内径部に2つのO−リングを介して第1のカッターホルダの外径部を嵌挿する構成でもよい。
【0046】
カッター刃11の配列と同一円周上に配設された複数の適度な硬度を有するゴムブッシュ20aは、カッティング面Mに追従してカッター刃11が平行度を保つように第1のカッターホルダ12が傾斜するときに、両カッターホルダ12、13の端面12c、13c間で軸方向に圧縮変形し、また、ダイプレート側とカッター軸側の軸方向の2箇所に設けられたO−リング20b、20cは、第1、第2のカッターホルダ12、13の軸方向の嵌合部に弾力性を持たせて、金属部品同志の接触を回避する。
【0047】
次に、前述のようにカッティングが難しい時の接触カッティングについて上記の造粒装置の動作を説明する。カッターヘッドを除く水中カット装置は従来例の装置と同様であるから説明は省略する。
【0048】
カッター刃11はカッター軸21、第1、第2のカッターホルダ12、13を介して、図3に示す駆動部4の加圧駆動源によりカッティング面Mに押し付けられている。従って、カッティング面Mとカッター刃11が接触摩耗し、カッター刃11、カッティング面Mの何れかが摩耗しても、常にカッター刃11はカッティング面Mと接触している。
【0049】
このような状態において、カッティング面Mとカッター刃11の相対精度が悪い場合には、カッターホルダ12、13の端面間に円周状に複数個配置されたゴムブッシュ20aの弾性限度内で圧縮され、第1のカッターホルダ12がカッティング面Mに追従する。
【0050】
このとき、カッター刃に与える押し付け荷重は、実績値から推定し、その値に対して弾性限度内となるように個数や材料等を選定されたゴムブッシュが採用される。カッティング面とカッター刃が元々平行であれば、カッティング面とカッター刃の傾き(θ)はθ=0度で追従したことになる。傾きθが小さい角度である程、元々の平行度はよいことは言うまでもない。
【0051】
第1のカッターホルダ12の内径部12a、12bに軸方向にずらして2個のO−リング20b、20cが配置され、これらが第2のカッターホルダ13の外径部13a、13bと接触しており、カッター刃11付きの第1のカッターホルダ12とカッティング面Mが追従して平行になると、その修正角度分θだけ第1のカッターホルダ12が軸方向に傾くため、O−リング20b、20cは圧縮あるいは、圧縮から開放され、カッティング面Mの平行度に追従する状態を安定保持する。
【0052】
このように、カッティング面とカッター刃の平行度をゴムブッシュとO−リングによって保つように構成することで、カッターヘッドを組立後にカッティング面とカッター刃の間の平行度を調整する作業が不要となり、ランニングコスト等の低減に貢献できる。
【0053】
第2のカッターホルダはカッター軸と一体でもよいが、本実施の形態のように分離することによって、カッター軸の組立が容易となり、また、例えば、O−リングや、ゴムブッシュ等が圧縮荷重の変化によってカッターホルダが摩耗した場合に、カッター軸全体を交換することなく、安価なカッターホルダのみの交換ですむという利点がある。
【0054】
なお、O−リングには弾性限度があるが、カッター刃の押し付け荷重の分力として発生する荷重であり、修正角度θが大きくとも、通常0.1度を越えることはなく、O−リングに加わる分力は僅かである。従って、安価な市販のO−リングを用いることができる。
【0055】
【発明の効果】
本発明は上述のとおり構成されているので、以下に記載するような効果を奏する。
【0056】
造粒装置のカッター軸にカッター刃を保持させるための保持手段を2つのカッターホルダに分割し、一方のカッターホルダにカッター刃をボルト等によって堅固に保持させるとともに、他方のカッターホルダを、駆動力伝達のためのキー等を介してカッター軸に結合し、両カッターホルダの結合部には軸方向の嵌合部と周方向の対向部を設けて、周方向の対向部に介在する弾性体によってカッター刃の傾き修正を自動的に行なう追従性にすぐれたカッターヘッドを実現できる。
【0057】
このようなカッターヘッドをカッター軸に搭載することで、カッティング面に対するカッター刃の相対精度を常時高水準に保ち、尾付きペレット等の不良品を生じるおそれのない高性能で生産効率の高い造粒装置を実現できる。
【図面の簡単な説明】
【図1】一実施の形態による造粒装置の主要部とカッターヘッドを示す模式断面図である。
【図2】図1のカッターヘッドを示す正面図である。
【図3】造粒装置のカッター装置全体を示す図である。
【図4】一従来例による造粒装置の主要部とカッターヘッドを示す模式断面図である。
【図5】図4のカッターヘッドを示す正面図である。
【符号の説明】
1 ダイプレート
1a ノズル穴
2 水室
3 カッターユニット
4 駆動部
10 カッターヘッド
11 カッター刃
12、13 カッターホルダ
12a、12b 内径部
12c、13c 端面
13a、13b 外径部
14 カッターサポート
15 キー
16、17、18、19 ボルト
20a ゴムブッシュ
20b、20c O−リング
21 カッター軸
22 カップリング
Claims (3)
- ストランド押出用のノズル穴(1a)を有するダイプレート(1)に垂直なカッター軸(21)のまわりに放射状に配設されるカッター刃(11)および前記カッター刃を前記カッター軸に保持させるための保持手段(12、13)を備えた造粒装置のカッターヘッド(10)であって、前記保持手段が、前記カッター刃を位置決めするためのカッターサポート(14)を介して前記カッター刃を支持する第1のカッターホルダ(12)と、駆動力伝達手段(15)を介して前記カッター軸に嵌着される第2のカッターホルダ(13)と、前記第1および前記第2のカッターホルダを互いに締結する締結手段(19)を有し、前記第1および前記第2のカッターホルダが、互いに対向する端面の間に弾性体(20a)を介在させ、前記締結手段によって締結される周方向の対向部(12c、13c)と、互いに嵌挿される軸方向の嵌合部(12a、12b、13a、13b)を備えていることを特徴とする造粒装置のカッターヘッド。
- 第1および第2のカッターホルダの軸方向の嵌合部が、前記軸方向に離間した少なくとも2つの弾性部材(20b、20c)を介在させて互いに嵌挿されていることを特徴とする請求項1記載の造粒装置のカッターヘッド。
- 弾性部材がO−リングであることを特徴とする請求項2記載の造粒装置のカッターヘッド。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002177895A JP2004017548A (ja) | 2002-06-19 | 2002-06-19 | 造粒装置のカッターヘッド |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002177895A JP2004017548A (ja) | 2002-06-19 | 2002-06-19 | 造粒装置のカッターヘッド |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004017548A true JP2004017548A (ja) | 2004-01-22 |
Family
ID=31175766
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002177895A Pending JP2004017548A (ja) | 2002-06-19 | 2002-06-19 | 造粒装置のカッターヘッド |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004017548A (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2011519753A (ja) * | 2008-04-23 | 2011-07-14 | クラウスマッファイ・ベルシュトルフ・ゲゼルシャフト・ミト・ベシュレンクテル・ハフツング | 造粒器のカッタースピンドル整合方法と合成樹脂粒子を製造する造粒器 |
| JP2015074143A (ja) * | 2013-10-08 | 2015-04-20 | 株式会社神戸製鋼所 | ペレタイザ |
| DE112008000464B4 (de) * | 2007-02-26 | 2017-11-09 | The Japan Steel Works, Ltd. | Kunstharz-Granuliermatrize |
| CN112338983A (zh) * | 2020-10-21 | 2021-02-09 | 国网陕西省电力公司渭南供电公司 | 一种电力变压器密封垫电动制作装置 |
| CN112677356A (zh) * | 2019-10-18 | 2021-04-20 | 马格奥托马蒂克有限责任公司 | 水下造粒机 |
| WO2023081942A1 (de) * | 2021-11-09 | 2023-05-19 | Econ Gmbh | Vorrichtung zur lagerung eines messerkopfs einer anlage zum granulieren von kunststoff |
-
2002
- 2002-06-19 JP JP2002177895A patent/JP2004017548A/ja active Pending
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE112008000464B4 (de) * | 2007-02-26 | 2017-11-09 | The Japan Steel Works, Ltd. | Kunstharz-Granuliermatrize |
| JP2011519753A (ja) * | 2008-04-23 | 2011-07-14 | クラウスマッファイ・ベルシュトルフ・ゲゼルシャフト・ミト・ベシュレンクテル・ハフツング | 造粒器のカッタースピンドル整合方法と合成樹脂粒子を製造する造粒器 |
| JP2015074143A (ja) * | 2013-10-08 | 2015-04-20 | 株式会社神戸製鋼所 | ペレタイザ |
| CN112677356A (zh) * | 2019-10-18 | 2021-04-20 | 马格奥托马蒂克有限责任公司 | 水下造粒机 |
| CN112338983A (zh) * | 2020-10-21 | 2021-02-09 | 国网陕西省电力公司渭南供电公司 | 一种电力变压器密封垫电动制作装置 |
| WO2023081942A1 (de) * | 2021-11-09 | 2023-05-19 | Econ Gmbh | Vorrichtung zur lagerung eines messerkopfs einer anlage zum granulieren von kunststoff |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US20090249934A1 (en) | Apparatus and Process for Cutting of Extruded Material | |
| US5820041A (en) | Food cutting apparatus | |
| EP1900475B1 (en) | Belt type tool turret | |
| JP5572009B2 (ja) | 水中カット造粒装置用ナイフホルダ | |
| CN1878636A (zh) | 分离式磨具 | |
| EP3826828A1 (en) | Round knife, cutting assembly and method for cutting tire components | |
| JPWO2001091967A1 (ja) | センタレス研削盤 | |
| US5358399A (en) | Cutter holder device in a pelletizer | |
| CN111055148B (zh) | 一种夹持工装及加工系统 | |
| CN214419266U (zh) | 用于绝缘料改性母粒的切粒装置 | |
| US20060112805A1 (en) | Drive unit for a granulator | |
| JP4731724B2 (ja) | 造粒用カッタヘッド装置 | |
| JP2011083920A (ja) | アンダーウォターカット方式の造粒方法および造粒装置 | |
| CN213616924U (zh) | 切刀组件及造粒机构 | |
| KR102370938B1 (ko) | 파이프 커팅장치 | |
| US4290742A (en) | Adjustable pelletizing apparatus | |
| KR100657618B1 (ko) | 압출기용 언더워터 커팅시스템 | |
| JPS63256357A (ja) | 回転ブレ−ド固定装置 | |
| CN221518119U (zh) | 一种分段式传动的圆刀模块 | |
| CN114901447B (zh) | 具有磁耦合的制粒机装置 | |
| CN117817754B (zh) | 一种膨化机切刀快换装置及其组装方法和切刀快换方法 | |
| US7246694B2 (en) | Friction roller in conveyor | |
| JPH06218729A (ja) | プラスチック造粒装置 | |
| KR20210041140A (ko) | 그라인더용 원통형 연마휠 장착구조 | |
| US20260115854A1 (en) | Platen Apparatus and Turbine Contact Wheel Thereof for Belt Grinders |