JP2004018134A - 薄板の移載搬送装置、それに用いられるカセット及び薄板の移載搬送方法 - Google Patents
薄板の移載搬送装置、それに用いられるカセット及び薄板の移載搬送方法 Download PDFInfo
- Publication number
- JP2004018134A JP2004018134A JP2002171644A JP2002171644A JP2004018134A JP 2004018134 A JP2004018134 A JP 2004018134A JP 2002171644 A JP2002171644 A JP 2002171644A JP 2002171644 A JP2002171644 A JP 2002171644A JP 2004018134 A JP2004018134 A JP 2004018134A
- Authority
- JP
- Japan
- Prior art keywords
- cassette
- thin plate
- transfer
- thin plates
- dummy
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
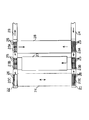
Images





Landscapes
- Packaging Frangible Articles (AREA)
- Container, Conveyance, Adherence, Positioning, Of Wafer (AREA)
Abstract
【課題】薄板をカセットに対して短時間に能率良く移載搬送できるとともに、移載搬送の途中における薄板の落下破損を防止すること。
【解決手段】上面及び下面に開口部31,32を有するとともに両側面の上部に複数のスリット35を有するカセット23A〜23Cの内部に、複数の薄板25またはダミー薄板26を立設状態で収容支持する。前記下面開口部32からカセット23A〜23C内にローラコンベア49,51,55を上昇進入させて、複数の薄板25またはダミー薄板26をカセット23A〜23C内の収容位置P1から搬送位置P2に持ち上げ支持する。この状態で、ローダ61により複数の薄板25またはダミー薄板26を上部両端にて把持し、ローラコンベア49,51,55上で案内支持しながらカセット23A〜23Cのスリット35を通してカセット23A〜23C内に出し入れする。
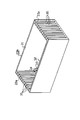
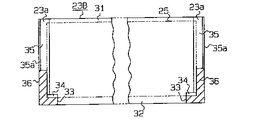
【選択図】 図3
【解決手段】上面及び下面に開口部31,32を有するとともに両側面の上部に複数のスリット35を有するカセット23A〜23Cの内部に、複数の薄板25またはダミー薄板26を立設状態で収容支持する。前記下面開口部32からカセット23A〜23C内にローラコンベア49,51,55を上昇進入させて、複数の薄板25またはダミー薄板26をカセット23A〜23C内の収容位置P1から搬送位置P2に持ち上げ支持する。この状態で、ローダ61により複数の薄板25またはダミー薄板26を上部両端にて把持し、ローラコンベア49,51,55上で案内支持しながらカセット23A〜23Cのスリット35を通してカセット23A〜23C内に出し入れする。
【選択図】 図3
Description
【0001】
【発明の属する技術分野】
この発明は、ガラス基板等の薄板をその表面処理等に際して搬送するための薄板の移載搬送装置、それに用いられるカセット及び薄板の移載搬送方法に関するものである。
【0002】
【従来の技術】
従来のこの種の薄板の移載搬送装置としては、例えば特開平10−270528号公報に開示されるような構成のものが知られている。この従来装置においては、図13に示すように、一対の四角枠状のカセット81が並設され、それらの一側面には薄板82を出し入れするための開口部81aが形成されている。カセット81の開口部81a及び奥部の上部内面にはラック歯状の上位置決め部83が形成されるとともに、下部内面には鋸歯状の下位置決め部84が形成されている。そして、この上下位置決め部83,84により、複数の薄板82がカセット81内に所定間隔おきの立設状態で、側面の開口部81aから出し入れ可能に収納支持されるようになっている。
【0003】
前記カセット81の開口部81a側の側部には、ロボット本体85がカセット81の並設方向へ移動可能に装設されている。このロボット本体85にはハンド部86が上下動可能、旋回可能に、及びカセット81内に開口部81aから進退移動可能に配設され、その側面には複数の吸着孔87が設けられている。そして、このハンド部86により、薄板82が1枚ずつ吸着されて、一方のカセット81から他方のカセット81に移載搬送されるようになっている。
【0004】
すなわち、ハンド部86が一方のカセット81内に開口部81aから進入移動されて、1枚の薄板82の側面に近接配置され、この状態で吸着孔87からの吸引空気により、薄板82がハンド部86に吸着保持される。続いて、ハンド部86が若干上昇されるとともに、カセット81の開口部81aから退出移動されることにより、1枚の薄板82がカセット81内から取り出される。その後、ロボット本体85全体がカセット81の並設方向に移動されて、ハンド部86が他方のカセット81に対向配置され、この状態でハンド部86がカセット81内に進入及び退出移動されて、薄板82がカセット81内に受け渡される。
【0005】
【発明が解決しようとする課題】
ところが、この従来の薄板の移載搬送装置においては、前述のように、立設状態の薄板82がハンド部86により側面から吸着保持されて、カセット81間で1枚ずつ移載搬送されるようになっている。このため、複数の薄板82を移載搬送に時間がかかって、作業能率が悪いとともに、吸着異常等の発生により、薄板を移載搬送の途中で落下破損するおそれがあるという問題があった。
【0006】
また、カセット81内に収容支持される薄板82間に、ハンド部86の進退移動を許容するための広い間隔を確保する必要があるため、カセット81全体が大型になるという問題もあった。さらに、カセット81の側面の開口部81aから薄板82を出し入れするために、ハンド部86の進退移動距離を大きく確保する必要があって、移載搬送装置が大型化するという問題もあった。
【0007】
この発明は、このような従来の技術に存在する問題点に着目してなされたものである。その主たる目的は、複数の薄板をカセットに対して短時間に能率良く移載搬送することができるとともに、その移載搬送の途中で薄板が落下破損するおそれを防止することができる薄板の移載搬送装置、それに用いられるカセット及び薄板の移載搬送方法を提供することにある。
【0008】
また、この発明のその他の目的は、カセット内に収容支持される薄板間に広い間隔を確保する必要がなく、カセット全体を小型にすることができる薄板の移載搬送装置、それに用いられるカセット及び薄板の移載搬送方法を提供することにある。さらに、この発明のその他の目的は、薄板を搬送方向と直交する方向へ大きく移動させることなく、カセット内に出し入れすることができて、小型化することができる薄板の移載搬送装置、それに用いられるカセット及び薄板の移載搬送方法を提供することにある。
【0009】
【課題を解決するための手段】
上記の目的を達成するために、請求項1に記載の薄板の移載搬送装置に係る発明は、上面及び下面に開口部を有し、上面側の開口部と連通する複数のスリットをほぼ等間隔に有するとともに、各スリットの下部と対応する支持溝を有し、各支持溝に複数の薄板を立設状態で収容支持する少なくとも一対のカセットと、各カセットの下方に昇降可能にそれぞれ配設され、各カセットの下面開口部からそれらのカセット内に上昇進入して、複数の薄板を同時にまたは1枚の薄板を選択的に各カセット内の収容位置から搬送位置に持ち上げ支持するコンベアと、互いのスリットを対向させるように配置された各カセットの上方において薄板の延長方向へ移動可能に配設され、搬送位置に持ち上げ支持された薄板の上部両端を把持する把持部材を有して複数の薄板を同時にまたは1枚の薄板を選択的に把持するとともに、その薄板を各カセット間でコンベア上に案内支持しながら互いに対向するスリットを通して出し入れするローダとを備えたことを特徴とするを特徴とするものである。
【0010】
従って、この請求項1に記載の発明によれば、複数の薄板をスリットを介してカセットに対して同時に移載搬送することができて、その移し換え作業を短時間に能率良く行うことができる。また、薄板をコンベアにより下方から支持した状態で移載搬送することができて、薄板が移載搬送の途中で落下破損するおそれを防止することができる。さらに、カセット内に収容支持される薄板間に、ハンド部等を進退移動させるための広い間隔を確保する必要がなく、複数の薄板を接近状態で立設支持することができて、カセット全体を小型にすることができる。しかも、薄板を搬送方向と直交する方向へ大きく移動させることなく、カセット内に出し入れすることができて、移載搬送装置として小型のものを使用することができる。また、請求項1に記載の発明によれば、ローダにより複数の薄板を複数個のカセット間において、容易かつ能率的に移載搬送することができる。
【0011】
請求項2に記載のカセットに係る発明は、上面及び下面に開口部を有する四角枠状に形成し、両側壁の下部内面には複数の薄板を下部両端にて立設状態で支持するための複数の支持溝を有する支持部を突設し、両側壁の上部には薄板を両側縁にて外側方から出し入れ可能に支持するための複数のスリットを、各支持溝に対応して形成したことを特徴とするものである。
【0012】
従って、この請求項2に記載の発明によれば、カセットの構造が簡単であるとともに、そのカセット内に複数の薄板を容易に出し入れすることができて、薄板の移載搬送装置に適用して有効である。
【0013】
請求項3に記載の発明は、請求項2に記載の発明において、少なくともいずれか一方の側壁に形成されたスリットの下端部には、支持溝間に支持される薄板の位置を規制するための規制部を設けたことを特徴とするものである。
【0014】
従って、この請求項3に記載の発明によれば、カセット内の所定位置に複数の薄板を正確に位置規制して収容支持することができる。
請求項4に記載の薄板の移載搬送方法に係る発明は、上面及び下面に開口部を有するとともに両側面の上部に複数のスリットを有する少なくとも一対のカセットの内部に複数の薄板を立設状態で収容支持し、カセットの下面開口部からカセット内にコンベアを上昇進入させて、複数の薄板または選択された1枚の薄板をカセット内の収容位置から搬送位置に持ち上げ支持し、この状態でローダにより複数の薄板または選択された1枚の薄板を上部両端にて把持するとともに、カセット間でコンベア上に支持しながら互いの対向するスリットを通してカセット内に出し入れすることを特徴とするものである。
【0015】
従って、この請求項4に記載の発明によれば、請求項1に記載の作用と同様の作用を得ることができる。
【0016】
【発明の実施の形態】
(第1実施形態)
以下に、この発明の第1実施形態を、図1〜図11に基づいて説明する。
【0017】
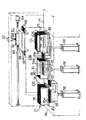
図1には薄板の処理システムが平面図により示されている。この処理システムにおいては、搬入側の移載搬送装置21及び搬出側の移載搬送装置22が所定間隔をおいて、かつ平行をなすように配設され、これらの移載搬送装置21,22には搬入出用カセット23A、処理用カセット23B及びダミー用カセット23Cが搬送方向に沿って並設されるようになっている。搬入側の移載搬送装置21の側部には搬入用コンベア24が連結配置され、この搬入用コンベア24により、複数のガラス基板等の薄板25を立設状態で収納支持した搬入出用カセット23Aが搬入側の移載搬送装置21に搬入されるようになっている。
【0018】
そして、搬入側の移載搬送装置21により、複数の薄板25が搬入出用カセット23Aから処理用カセット23Bへ同時に移載搬送される。また、この複数の薄板25の移し換え終了状態で、一部の薄板25が欠損していて、処理用カセット23B内に歯抜け箇所が存在する場合には、その歯抜け箇所にダミー用カセット23Cからダミー薄板26が補充されるようになっている。なお、搬入側の移載搬送装置21上のダミー用カセット23Cには、薄板25と同一の大きさ,厚さ及び材質の複数のダミー薄板26が予め立設状態で収容支持されている。このダミー薄板26は、後述の説明から明らかなように、繰り返し使用されるようになっている。
【0019】
前記両移載搬送装置21,22間において、処理用カセット23Bと対応する位置には、表面処理装置27が延長配置されている。そして、搬入側の移載搬送装置21において、処理用カセット23B内に移載された複数の薄板25が、その処理用カセット23Bとともに表面処理装置27内を搬出側の移載搬送装置22上まで移動されることにより、各薄板25に対して所定の表面処理が施されるようになっている。
【0020】
前記両移載搬送装置21,22間において搬入出用カセット23Aと対応する位置には、空カセット用コンベア28が延長配置されている。そして、搬入側の移載搬送装置21において、複数の薄板25の移載を終了して空になった搬入出用カセット23Aが、この空カセット用コンベア28を介して搬出側の移載搬送装置22上まで移送されるようになっている。
【0021】
また、前記表面処理装置27により薄板25の表面処理が終了した後、処理用カセット23B内にダミー薄板26が存在する場合には、搬出側の移載搬送装置22により、そのダミー薄板26が処理用カセット23Bからダミー用カセット23Cに移載搬送される。さらに、搬出側の移載搬送装置22により、表面処理済の複数の薄板25が処理用カセット23Bから待機している搬入出用カセット23Aへ同時に移載搬送されるようになっている。
【0022】
前記搬出側の移載搬送装置22の側部には搬出用コンベア29が連結配置され、この搬出用コンベア29により、表面処理済の複数の薄板25を収納支持した搬入出用カセット23Aが搬出側の移載搬送装置22上から搬出されるようになっている。また、搬出側の移載搬送装置22において、複数の薄板25及びダミー薄板26の移し換えを終了して空になった処理用カセット23Bは、空カセット用コンベア28と対応する位置まで移動され、そこから空カセット用コンベア28を介して搬入側の移載搬送装置21上まで移送される。そして、その処理用カセット23Bは表面処理装置27と対応する位置に移動される。さらに、搬入側の移載搬送装置21上のダミー用カセット23Cが空になったときには、作業者の手動移送によって、搬出側の移載搬送装置22上でダミー薄板26を収容支持しているダミー用カセット23Cと交換されるようになっている。
【0023】
次に、前記搬入出用カセット23A、処理用カセット23B及びダミー用カセット23Cについて説明する。なお、これらのカセット23A〜23Cはほぼ同一構造で同一寸法となるように形成され、一部のみが異なった構造となっているため、まず搬入出用カセット23Aについて説明して、他のカセット23B,23Cについては異なった部分のみを追加説明する。
【0024】
図6〜図8に示すように、搬入出用カセット23Aは上面及び下面に開口部31,32を有する四角枠状に形成されている。カセット23Aの両側壁23aの下部内面には支持部33が突設され、両支持部33の上面には複数の支持溝34が所定の等間隔おきに形成されている。カセット23Aの上面開口部31と連通するように、両側壁23aの上部には複数のスリット35がその下端部において各支持溝34に対応して形成され、各スリット35の外側開口縁にはテーパ状のガイド面35aが形成されている。そして、複数の薄板25が所定間隔おきの立設状態で、下部両端にて両支持部33の各支持溝34間に挿入支持されるとともに、両側縁にてスリット35に外側方から出し入れ可能に挿入支持されるようになっている。
【0025】
前記搬入出用カセット23Aの左側壁23aに配列されている各スリット35の下端部には、それらの外面を塞ぐように所定高さの規制部36が一体に形成されている。そして、薄板25が両支持部33の各支持溝34間で支持される際に、この規制部36との係合によって、薄板25の長手方向の収容位置が規制されるようになっている。
【0026】
図9に示すように、前記処理用カセット23Bにおいては、搬入出用カセット23Aと異なって、前記規制部36がカセット23Bの左右両側壁23aに配列された各スリット35の下端部にそれぞれ形成されている。また、図10に示すように、ダミー用カセット23Cにおいては、搬入出用カセット23Aと異なって、この規制部36がカセット23Cの右側壁23aに配列された各スリット35の下端部に形成されている。
【0027】
次に、前記搬入及び搬出側の移載搬送装置21,22について詳細に説明する。なお、これらの移載搬送装置21,22は同一構成となっているため、ここでは搬入側の移載搬送装置21について説明して、搬出側の移載搬送装置22については説明を省略する。
【0028】
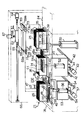
図2及び図3に示すように、移載搬送装置22のフレーム38の右側上面には、搬入出用カセット23Aを所定位置に支持するための第1支持枠39が配置されている。フレーム38の中央には、処理用カセット23Bを所定位置に支持するための第2支持枠40が移動台41上に取り付けられた状態で、一対のレール42を介してカセット23A〜23Cの並設方向と直交する方向へ移動可能に配置されている。そして、移動用モータ43によりボールネジ44を介して第2支持枠40が移動されたとき、その第2支持枠40上に支持された処理用カセット23Bが薄板25の配列方向に移動されるようになっている。
【0029】
前記フレーム38の左側上面には、ダミー用カセット23Cを所定位置に支持するための第3支持枠45が一対のレール46を介して、カセット23A〜23Cの並設方向と直交する方向へ移動可能に配置されている。そして、移動用モータ47によりボールネジ48を介して第3支持枠45が移動されたとき、その第3支持枠45上に支持されたダミー用カセット23Cがダミー薄板26の配列方向に移動されるようになっている。
【0030】
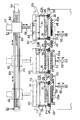
前記搬入出用カセット23Aの下方、及び搬入出用カセット23Aと処理用カセット23Bとの間の下方に位置するように、フレーム38には第1ローラコンベア49が昇降用シリンダ50により昇降可能に配設されている。この第1ローラコンベア49には、第1支持枠39上の搬入出用カセット23A内に収容支持された複数の薄板25と各別に対応するように、複数列のローラ群49aが設けられている。そして、昇降用シリンダ50により第1ローラコンベア49が上昇されたとき、図3に鎖線で示すように、そのローラコンベア49の一部が搬入出用カセット23Aの下面開口部32からカセット23A内に進入する。これにより、搬入出用カセット23A内の複数の薄板25が同図に実線で示す下方の収容位置P1から、カセット23A内の規制部36を越えて上昇され、鎖線で示す上方の搬送位置P2に持ち上げ支持されるようになっている。
【0031】
前記処理用カセット23Bの下方に位置するように、移動台41には第2ローラコンベア51が昇降用シリンダ52により昇降可能に配設されている。この第2ローラコンベア51には、処理用カセット23B内に収容支持される複数の薄板25と各別に対応するように、複数列のローラ群51aが設けられている。そして、前記第1ローラコンベア49の上昇に同期して、昇降用シリンダ52により第2ローラコンベア51が上昇され、処理用カセット23Bの下面開口部32からカセット23B内に進入配置されるようになっている。
【0032】
前記ダミー用カセット23Cの下方において、フレーム38には移動板53が一対のレール54を介して、カセット23A〜23Cの並設方向と直交する方向へ移動可能に配置されている。ダミー用カセット23Cの下方、及びダミー用カセット23Cと処理用カセット23Bとの間の下方に位置するように、移動板53には第3ローラコンベア55が昇降用シリンダ56により昇降可能に支持されている。この第3ローラコンベア55には、ダミー用カセット23C内に収容支持された複数のダミー薄板26の内のいずれか1枚のダミー薄板26と対応するように、1列のローラ群55aが設けられている。
【0033】
そして、ダミー用カセット23Cから処理用カセット23Bにダミー薄板26が補充される際に、移動用モータ57によりボールネジ58を介して移動板53が移動され、第3ローラコンベア55が所定位置に移動される。この状態で、昇降用シリンダ56により第3ローラコンベア55が上昇され、図3に鎖線で示すように、そのローラコンベア55の一部がダミー用カセット23Cの下面開口部32からカセット23C内に進入する。これにより、ダミー用カセット23C内の1枚のダミー薄板26が同図に実線で示す下方の収容位置P1から、カセット23C内の規制部36を越えて上昇され、鎖線で示す上方の搬送位置P2に持ち上げ支持されるようになっている。
【0034】
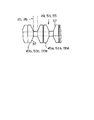
なお、図11に示すように、前記各ローラコンベア49,51,55のローラ群49a,51a,55aの各ローラ49b,51b,55bは環状溝37を有し、この環状溝37に薄板25及びダミー薄板26が支持される。
【0035】
図2及び図3に示すように、前記フレーム38の上面にはコラム60が立設され、そのコラム60の前面にはローダ61がカセット23A〜23Cの並設方向へ移動可能に配設されている。そして、図3に鎖線で示すように、このローダ61により、搬入出用カセット23A内の複数の薄板25が、搬送位置P2に持ち上げ支持された状態で上部両端にて把持される。その後、ローダ61の移動に伴って、複数の薄板25が第1及び第2ローラコンベア49,51に下方より案内支持されながら、搬入出用カセット23Aから処理用カセット23Bに、それらのスリット35を通して移載搬送されるようになっている。
【0036】
また、処理用カセット23B内に薄板25の欠損した歯抜け箇所が存在する場合には、前記の場合とほぼ同様にローダ61により、ダミー用カセット23C内の1枚のダミー薄板26が、搬送位置P2に持ち上げ支持された状態で上部両端にて把持される。その後、ローダ61の移動に伴って、ダミー薄板26が第3及び第2ローラコンベア55,51に下方より案内支持されながら、ダミー用カセット23Cから処理用カセット23Bに、それらのスリット35を通して移載搬送されるようになっている。
【0037】
そこで、このローダ61の構成について詳細に説明する。前記コラム60の前面には移動体62が一対のガイドレール63を介して移動可能に支持され、移動用モータ64によりボールネジ65を介して、各カセット23A〜23Cの上方対応位置に移動されるようになっている。移動体62にはローダ本体66が図示しないガイドレール等を介して昇降可能に支持され、昇降用モータ67によりボールネジ68を介して、各カセット23A〜23Cから離間した上方位置と接近した下方位置とに昇降されるようになっている。
【0038】
図2〜図5に示すように、前記ローダ本体66の後部両側には一対の薄板把持部材69が支軸70を介して回動可能に支持され、それらの対向面には複数の薄板25を同時に把持するための複数の把持溝69aが形成されている。この把持溝69aは、前記各カセット23A〜23Cのスリット35の配列ピッチと同一ピッチで配置されている。ローダ本体66には一対の把持用シリンダ71が配設され、これらのシリンダ71により、薄板把持部材69が図5に鎖線で示す側方の退避位置と、同図に実線で示す下方の把持位置とに回動されるようになっている。
【0039】
そして、この薄板把持部材69の把持位置において、ローダ本体66が上方位置から下方位置まで下降されるとともに、第1ローラコンベア49により、搬入出用カセット23A内の複数の薄板25が収容位置P1から搬送位置P2まで上昇される。これにより、複数の薄板25の上部両端が両薄板把持部材69の把持溝69a間にて把持される。この状態で、ローダ本体66が移動されることにより、複数の薄板25が搬入出用カセット23Aから処理用カセット23Bに同時に移載搬送される。その後、ローダ本体66が下方位置から上方位置に上昇されるとともに、薄板把持部材69が把持位置から退避位置に回動される。それとともに、第2ローラコンベア51により、複数の薄板25が搬送位置P2から収容位置P1まで下降されて、処理用カセット23B内に収容支持されるようになっている。
【0040】
図5に示すように、前記ローダ本体66内には複数のセンサ72が薄板把持部材69の各把持溝69aに対応して配設されている。そして、処理用カセット23Bへの複数の薄板25の移載搬送が終了した時点で、これらのセンサ72により、処理用カセット23B内で薄板25が欠損して歯抜け箇所が存在しているか否かが検出されるようになっている。
【0041】
図2及び図4に示すように、前記ローダ本体66の前部両側には一対のダミー把持部材73が回動可能に支持され、それらの対向面には1枚のダミー薄板26を把持するための1つの把持溝73aが形成されている。また、このダミー把持部材73においても、前記薄板把持部材69と同様に、図示しない一対の把持用シリンダにより退避位置と把持位置とに回動されるようになっている。
【0042】
そして、前記センサ72により薄板25の欠損する歯抜け箇所が検出された場合には、移動用モータ43,47により、処理用カセット23B及びダミー用カセット23Cが移動されて、歯抜け箇所がダミー把持部材73と対応配置される。また、移動用モータ57により、第3ローラコンベア55が移動されて、歯抜け箇所と対応配置される。さらに、ローダ本体66がダミー用カセット23Cと対応する位置まで移動され、この状態でダミー把持部材73が把持位置に回動されるとともに、ローダ本体66が下方位置まで下降される。それとともに、第3ローラコンベア55により、ダミー用カセット23C内の1枚のダミー薄板26が搬送位置P2まで上昇されて、そのダミー薄板26の上部両端が両ダミー把持部材73の把持溝73a間にて把持される。
【0043】
その後、ローダ本体66が移動されることにより、ダミー薄板26がダミー用カセット23Cから処理用カセット23Bに移載搬送される。さらに、ローダ本体66が上方位置に上昇されるとともに、ダミー把持部材73が退避位置に回動される。それとともに、第2ローラコンベア51により、ダミー薄板26が収容位置P1まで下降されて、処理用カセット23B内の歯抜け箇所に収容支持されるようになっている。
【0044】
以上のように構成されたシステムにおいて、所定枚数の薄板25は、搬入出用カセット23Aに収容された状態で搬入用コンベア24を介して搬入側移載搬送装置21内に搬入され、空カセット用コンベア28と対応する第1支持枠39上にセットされる。この状態で、第1支持枠39の上方に位置するローダ61が下降し、その後、昇降用シリンダ50及び昇降用シリンダ52により、第1ローラコンベア49及び第2ローラコンベア51が上昇され、搬入出用カセット23A内の薄板25が収容位置P1から搬送位置P2に上昇される。このため、搬入出用カセット23A内の薄板25は、その下端が同カセット23Aの規制部36及び処理用カセット23Bの規制部36よりも高いところに位置する。この状態で、ローダ61の薄板把持部材69により、薄板25がそれらの上部両端において、いわば両肩において一斉に把持される。
【0045】
そして、ローダ61がボールネジ65の回転により処理用カセット23Bを支持している第2支持枠40側に移動する。このとき、移動台41は移載のための所定位置にあり、第2の支持枠40上の処理用カセット23Bは、そのスリット35と搬入出用カセット23Aのスリット35とが互いに対向するように位置合わせされた状態にある。このため、薄板25が第1ローラコンベア49のローラ群49a及び第2ローラコンベア51のローラ群51aにより、移動案内されて、搬入出カセット23Aから処理用カセット23B内に両方のスリット35を通して位置移動される。この状態で、ローダ61の薄板把持部材69が薄板25の把持を解放してそのローダ61が上方へ退避するとともに、第1ローラコンベア49及び第2ローラコンベア51が下降する。このため、各薄板25が処理用カセット23Bの支持溝34内に立設状態で着座され、搬入出用カセット23Aから処理用カセット23Bへの薄板25の移し替えが終了する。移し替えが終了して、空になった搬入出用カセット23Aは、空カセット用コンベア28を介して搬出側移載搬送装置22に移送され、そこで待機状態となる。
【0046】
ローダ61による前記の搬送時には、ローダ61上のセンサ72により、薄板25の歯抜けの有無が判別される。そして、歯抜けが生じている場合には、前記移し替え終了後において、処理用カセット23Bの歯抜け位置がローダ61のダミー把持部材73の位置と対応するように、移動用モータ43により同処理用カセット23Bがレール42に沿って移動される。また、これと同時に、ダミー用カセット23C内の適当なダミー薄板26が前記ローダ61のダミー把持部材73の位置と対応するように、移動用モータ57により同ダミー用カセット23Cが移動される。このようにすると、このダミー薄板26がダミー把持部材73と対応して配置された第3ローラコンベア55の上方に位置する。そして、ローダ61が下降し、昇降用シリンダ56により第3ローラコンベア55が上昇して、ダミー薄板26がダミー用カセット23Cの規制部36を越える位置まで上昇し、ローダ61のダミー把持部材73により上昇されたダミー薄板26の上部両端が把持される。
【0047】
そして、薄板25の前記移し替えと同様にして、このダミー薄板26が処理用カセット23Bの歯抜け位置に保持される。このようにダミー薄板26を用いることで、処理用カセット23B内の薄板25の両側における隙間等を常に同一間隔にして、薄板25を同一環境下に置くことができる。そして、この状態で、処理用カセット23Bを表面処理装置27内に通して、薄板25に対する表面処理加工を行えば、各薄板25が同一環境下に置かれているために、各薄板25に対して均一な表面処理加工が施される。
【0048】
このようにして、表面処理装置27内を通過した処理用カセット23Bは、搬出側移載搬送装置22内に移動される。そして、そこで、ローダ61等により処理用カセット23B内のダミー薄板26は、搬入側移載搬送装置21内の場合と逆順で処理用カセット23Bから搬出側移載搬送装置22内のダミー用カセット23C内に移し替えられる。その後、前記搬入側移載搬送装置21における薄板25の移し替えとは、逆順の動作により、薄板25が処理用カセット23Bから待機状態の搬入出用カセット23Aに移し替えられる。
【0049】
薄板25を収容した搬入出用カセット23Aは、搬出側移載搬送装置22から搬出用コンベア29を介して次工程に送られる。また、空になった処理用カセット23Bは、搬入出用カセット23Aと干渉しないタイミングを見計らって、空カセット用コンベア28を介して搬入側移載搬送装置21の第2支持枠40上に送られ、表面処理装置27と対応する。さらに、搬出側移載搬送装置22におけるダミー用カセット23C内のダミー薄板26の枚数が一定量以上になった場合、あるいは搬入側移載搬送装置21におけるダミー用カセット23C内のダミー薄板26の枚数が一定量以下になった場合は、それらのダミー用カセット23Cが相互に入れ替えられる。
【0050】
従って、この実施形態によれば、以下のような効果を得ることができる。
(1) この移載搬送装置21,22においては、上面及び下面に開口部31,32を有するとともに両側面の上部に複数のスリット35を有するカセット23A〜23Cの内部に、複数の薄板25またはダミー薄板26が立設状態で収容支持される。カセット23A〜23Cの下面開口部32からカセット23A〜23C内にローラコンベア49,51,55が上昇進入されて、複数の薄板25またはダミー薄板26がカセット23A〜23C内の収容位置P1から搬送位置P2に持ち上げ支持される。この状態で、ローダ61により複数の薄板25またはダミー薄板26が上部両端にて把持されるとともに、下方よりローラコンベア49等に案内支持されながらカセット23A〜23Cのスリット35を通してカセット23A〜23C内に出し入れされるようになっている。
【0051】
このため、複数の薄板25やダミー薄板26をスリット35を介してカセット23A〜23Cに対して同時に移載搬送することができて、その移し換え作業を短時間に能率良く行うことができる。また、薄板25やダミー薄板26をローラコンベア49及び51により下方から支持した状態で移載搬送することができて、それらが移載搬送の途中で落下破損するおそれを防止することができる。さらに、カセット23A〜23C内に収容支持される薄板25またはダミー薄板26間に、ハンド部等を進退移動させるための広い間隔を確保する必要がなく、複数の薄板25またはダミー薄板26を接近状態で立設支持することができて、カセット23A〜23C全体を小型にすることができる。しかも、薄板25またはダミー薄板26を搬送方向と直交する方向へ大きく移動させることなく、カセット23A〜23C内に出し入れすることができて、移載搬送装置21,22として小型のものを使用することができる。
【0052】
(2) この移載搬送装置21,22においては、搬入出用カセット23A、処理用カセット23B及びダミー用カセット23Cが並設されるとともに、ローラコンベア49,51,55が各カセット23A〜23Cに対応して配設されている。また、ローダ61がカセット23A〜23Cの並設方向に沿って、各カセット23A〜23Cと対応する位置に移動されるようになっている。このため、ローダ61を用いて、複数の薄板25あるいはダミー薄板26をカセット23A〜23C間において、容易かつ能率的に移載搬送することができる。
【0053】
(3) この移載搬送装置21,22においては、搬入出用カセット23Aから処理用カセット23Bに複数の薄板25が移載搬送された状態で、一部の薄板25が欠損して歯抜け箇所が存在する場合には、その歯抜け箇所にダミー用カセット23Cからダミー薄板26が補充されるようになっている。このため、複数の薄板25を処理用カセット23Bに収容支持した状態で、それらの薄板25に表面処理等を施す場合に、薄板25の配列密度等の処理条件を一定に保つことができて、処理精度を向上させることができる。
【0054】
(4) この移載搬送装置21,22に用いられるカセット23A〜23Cにおいては、上面及び下面に開口部31,32を有する四角枠状に形成されている。両側壁23aの下部内面には支持部33が突設され、それらの上面には複数の薄板25またはダミー薄板26を下部両端にて立設状態で支持するための複数の支持溝34が形成されている。また、両側壁23aの上部には薄板25またはダミー薄板26を両側縁にて外側方から出し入れ可能に支持するための複数のスリット35が、各支持溝34に対応して形成されている。このため、カセット23A〜23Cの構造が簡単であるとともに、そのカセット23A〜23C内に複数の薄板25またはダミー薄板26を容易に出し入れすることができて、移載搬送装置21,22に用いるカセット23A〜23Cとして有効である。
【0055】
(5) このカセット23A〜23Cにおいては、少なくともいずれか一方の側壁23aに形成されたスリット35の下端部に、支持溝34間で支持される薄板25またはダミー薄板26の位置を規制するための規制部36が設けられている。このため、カセット23A〜23C内の所定位置に複数の薄板25またはダミー薄板26を正確に位置規制して収容支持することができる。
【0056】
(第2実施形態)
次に、この発明の第2実施形態を、前記第1実施形態と異なる部分を中心に説明する。
【0057】
さて、この第2実施形態においては、図12に示すように、ローダ本体66の両側の薄板把持部材69がそれぞれひとつの把持溝69aを有するように分割形成されている。そして、各薄板把持部材69ごとに、図5に示す把持用シリンダ71等の駆動機構が設けられ、各薄板把持部材69はそれぞれ単独で回動できるようになっている。また、この実施形態では、前記第1実施形態におけるダミー把持部材73が省略されている。
【0058】
さらに、この実施形態では、前記第1実施形態における処理用カセット23B及びダミー用カセット23Cの移動用モータ43等の移動構成が省略され、それらのカセット23B,23Cを支持する第2及び第3支持枠40,45がフレーム38上に固定配置されている。同様にして、第2及び3ローラコンベア51,55の移動用モータ57等の移動構成も省略され、それらの昇降用シリンダ52,56がフレーム38内に固定配置されている。
【0059】
そして、搬入出用カセット23Aから処理用カセット23Bに複数の薄板25を移載搬送する場合には、複数対の薄板把持部材69が把持位置に同時に回動されて、各薄板25の上部両端が把持される。これに対して、ダミー用カセット23Cから処理用カセット23Bにダミー薄板26を移載搬送する場合には、処理用カセット23B内の歯抜け箇所に対応する薄板把持部材69のみが把持位置に回動されて、ダミー薄板26の上部両端が把持されるようになっている。
【0060】
従って、この第2実施形態によれば、前記第1実施形態における(1)〜(5)に記載の効果に加えて、次のような効果を得ることができる。
(6) この移載搬送装置21,22においては、処理用カセット23B、ダミー用カセット23C、第2ローラコンベア51及び第3ローラコンベア55の移動構成を省略することができて、装置の構成を簡略化することができる。また、処理用カセット23B内に複数の歯抜け箇所が存在する場合、それらの歯抜け箇所に複数のダミー薄板26を同時に移載搬送することができて、作業時間を一層短縮することができる。
【0061】
(変更例)
なお、この実施形態は、次のように変更して具体化することも可能である。
・ 前記第1実施形態において、ローダ本体66にダミー把持部材73と対応して1つのセンサ72を設け、処理用カセット23Bを薄板25の配列方向に1ピッチずつ移動させながら、このセンサ72により歯抜け箇所を検出するように構成すること。このように構成した場合には、センサ72のを1個設ければよく、構成が簡単になる。
【0062】
・ 前記第1実施形態において、ダミー用カセット23Cとして、他のカセット23A,23Bにおける薄板25の収容枚数とは異なったダミー薄板26の収容枚数を有するカセットを使用すること。
【0063】
・ 前記各実施形態において、図1に示すように、搬入側の移載搬送装置21と搬出側の移載搬送装置22との間で、ダミー用カセット23Cと対応する位置にダミー交換用コンベア74を延長配置すること。このように構成すれば、搬入側の移載搬送装置21上で空になったダミー用カセット23Cと、搬出側の移載搬送装置22上でダミー薄板26を収容支持しているダミー用カセット23Cとを、ダミー交換用コンベア74にて容易に交換することができる。
【0064】
【発明の効果】
以上、詳述したように、この発明においては、複数の薄板をカセットに対して短時間に能率良く移載搬送することができるとともに、その移載搬送の途中で薄板が落下破損するおそれを防止することができる効果がある。また、この発明においては、カセット内に収容支持される薄板間に広い間隔を確保する必要がなく、カセット全体を小型にすることができる効果がある。さらに、この発明においては、薄板の移載搬送装置を小型化できる効果も発揮する。
【図面の簡単な説明】
【図1】第1実施形態の薄板の移載搬送装置を装備した処理システムを示す平面図。
【図2】図1の薄板の移載搬送装置を拡大して示す斜視図。
【図3】図2の移載搬送装置の要部正断面図。
【図4】図2の移載搬送装置の要部拡大側面図。
【図5】図2の移載搬送装置のローダを拡大して示す部分正断面図。
【図6】図2の移載搬送装置における搬入出用カセットの拡大斜視図。
【図7】図6の搬入出用カセットの平面図。
【図8】図7の8−8線における部分断面図。
【図9】図2の移載搬送装置における処理用カセットの部分断面図。
【図10】図2の移載搬送装置におけるダミー用カセットの部分断面図。
【図11】ローラコンベアの一部を示す正面図。
【図12】第2実施形態の薄板の移載搬送装置を示す斜視図。
【図13】従来の薄板の移載搬送装置を示す斜視図。
【符号の説明】
21…搬入側の移載搬送装置、22…搬出側の移載搬送装置、23A…搬入出用カセット、23B…処理用カセット、23C…ダミー用カセット、23a…側壁、25…薄板、26…ダミー、27…表面処理装置、31…上面開口部、32…下面開口部、33…支持部、34…支持溝、35…スリット、36…規制部、38…フレーム、49…第1ローラコンベア、50…昇降用モータ、51…第2ローラコンベア、52…昇降用モータ、55…第3ローラコンベア、56…昇降用モータ、61…ローダ、66…ローダ本体、69…薄板把持部材、72…センサ、73…ダミー把持部材。
【発明の属する技術分野】
この発明は、ガラス基板等の薄板をその表面処理等に際して搬送するための薄板の移載搬送装置、それに用いられるカセット及び薄板の移載搬送方法に関するものである。
【0002】
【従来の技術】
従来のこの種の薄板の移載搬送装置としては、例えば特開平10−270528号公報に開示されるような構成のものが知られている。この従来装置においては、図13に示すように、一対の四角枠状のカセット81が並設され、それらの一側面には薄板82を出し入れするための開口部81aが形成されている。カセット81の開口部81a及び奥部の上部内面にはラック歯状の上位置決め部83が形成されるとともに、下部内面には鋸歯状の下位置決め部84が形成されている。そして、この上下位置決め部83,84により、複数の薄板82がカセット81内に所定間隔おきの立設状態で、側面の開口部81aから出し入れ可能に収納支持されるようになっている。
【0003】
前記カセット81の開口部81a側の側部には、ロボット本体85がカセット81の並設方向へ移動可能に装設されている。このロボット本体85にはハンド部86が上下動可能、旋回可能に、及びカセット81内に開口部81aから進退移動可能に配設され、その側面には複数の吸着孔87が設けられている。そして、このハンド部86により、薄板82が1枚ずつ吸着されて、一方のカセット81から他方のカセット81に移載搬送されるようになっている。
【0004】
すなわち、ハンド部86が一方のカセット81内に開口部81aから進入移動されて、1枚の薄板82の側面に近接配置され、この状態で吸着孔87からの吸引空気により、薄板82がハンド部86に吸着保持される。続いて、ハンド部86が若干上昇されるとともに、カセット81の開口部81aから退出移動されることにより、1枚の薄板82がカセット81内から取り出される。その後、ロボット本体85全体がカセット81の並設方向に移動されて、ハンド部86が他方のカセット81に対向配置され、この状態でハンド部86がカセット81内に進入及び退出移動されて、薄板82がカセット81内に受け渡される。
【0005】
【発明が解決しようとする課題】
ところが、この従来の薄板の移載搬送装置においては、前述のように、立設状態の薄板82がハンド部86により側面から吸着保持されて、カセット81間で1枚ずつ移載搬送されるようになっている。このため、複数の薄板82を移載搬送に時間がかかって、作業能率が悪いとともに、吸着異常等の発生により、薄板を移載搬送の途中で落下破損するおそれがあるという問題があった。
【0006】
また、カセット81内に収容支持される薄板82間に、ハンド部86の進退移動を許容するための広い間隔を確保する必要があるため、カセット81全体が大型になるという問題もあった。さらに、カセット81の側面の開口部81aから薄板82を出し入れするために、ハンド部86の進退移動距離を大きく確保する必要があって、移載搬送装置が大型化するという問題もあった。
【0007】
この発明は、このような従来の技術に存在する問題点に着目してなされたものである。その主たる目的は、複数の薄板をカセットに対して短時間に能率良く移載搬送することができるとともに、その移載搬送の途中で薄板が落下破損するおそれを防止することができる薄板の移載搬送装置、それに用いられるカセット及び薄板の移載搬送方法を提供することにある。
【0008】
また、この発明のその他の目的は、カセット内に収容支持される薄板間に広い間隔を確保する必要がなく、カセット全体を小型にすることができる薄板の移載搬送装置、それに用いられるカセット及び薄板の移載搬送方法を提供することにある。さらに、この発明のその他の目的は、薄板を搬送方向と直交する方向へ大きく移動させることなく、カセット内に出し入れすることができて、小型化することができる薄板の移載搬送装置、それに用いられるカセット及び薄板の移載搬送方法を提供することにある。
【0009】
【課題を解決するための手段】
上記の目的を達成するために、請求項1に記載の薄板の移載搬送装置に係る発明は、上面及び下面に開口部を有し、上面側の開口部と連通する複数のスリットをほぼ等間隔に有するとともに、各スリットの下部と対応する支持溝を有し、各支持溝に複数の薄板を立設状態で収容支持する少なくとも一対のカセットと、各カセットの下方に昇降可能にそれぞれ配設され、各カセットの下面開口部からそれらのカセット内に上昇進入して、複数の薄板を同時にまたは1枚の薄板を選択的に各カセット内の収容位置から搬送位置に持ち上げ支持するコンベアと、互いのスリットを対向させるように配置された各カセットの上方において薄板の延長方向へ移動可能に配設され、搬送位置に持ち上げ支持された薄板の上部両端を把持する把持部材を有して複数の薄板を同時にまたは1枚の薄板を選択的に把持するとともに、その薄板を各カセット間でコンベア上に案内支持しながら互いに対向するスリットを通して出し入れするローダとを備えたことを特徴とするを特徴とするものである。
【0010】
従って、この請求項1に記載の発明によれば、複数の薄板をスリットを介してカセットに対して同時に移載搬送することができて、その移し換え作業を短時間に能率良く行うことができる。また、薄板をコンベアにより下方から支持した状態で移載搬送することができて、薄板が移載搬送の途中で落下破損するおそれを防止することができる。さらに、カセット内に収容支持される薄板間に、ハンド部等を進退移動させるための広い間隔を確保する必要がなく、複数の薄板を接近状態で立設支持することができて、カセット全体を小型にすることができる。しかも、薄板を搬送方向と直交する方向へ大きく移動させることなく、カセット内に出し入れすることができて、移載搬送装置として小型のものを使用することができる。また、請求項1に記載の発明によれば、ローダにより複数の薄板を複数個のカセット間において、容易かつ能率的に移載搬送することができる。
【0011】
請求項2に記載のカセットに係る発明は、上面及び下面に開口部を有する四角枠状に形成し、両側壁の下部内面には複数の薄板を下部両端にて立設状態で支持するための複数の支持溝を有する支持部を突設し、両側壁の上部には薄板を両側縁にて外側方から出し入れ可能に支持するための複数のスリットを、各支持溝に対応して形成したことを特徴とするものである。
【0012】
従って、この請求項2に記載の発明によれば、カセットの構造が簡単であるとともに、そのカセット内に複数の薄板を容易に出し入れすることができて、薄板の移載搬送装置に適用して有効である。
【0013】
請求項3に記載の発明は、請求項2に記載の発明において、少なくともいずれか一方の側壁に形成されたスリットの下端部には、支持溝間に支持される薄板の位置を規制するための規制部を設けたことを特徴とするものである。
【0014】
従って、この請求項3に記載の発明によれば、カセット内の所定位置に複数の薄板を正確に位置規制して収容支持することができる。
請求項4に記載の薄板の移載搬送方法に係る発明は、上面及び下面に開口部を有するとともに両側面の上部に複数のスリットを有する少なくとも一対のカセットの内部に複数の薄板を立設状態で収容支持し、カセットの下面開口部からカセット内にコンベアを上昇進入させて、複数の薄板または選択された1枚の薄板をカセット内の収容位置から搬送位置に持ち上げ支持し、この状態でローダにより複数の薄板または選択された1枚の薄板を上部両端にて把持するとともに、カセット間でコンベア上に支持しながら互いの対向するスリットを通してカセット内に出し入れすることを特徴とするものである。
【0015】
従って、この請求項4に記載の発明によれば、請求項1に記載の作用と同様の作用を得ることができる。
【0016】
【発明の実施の形態】
(第1実施形態)
以下に、この発明の第1実施形態を、図1〜図11に基づいて説明する。
【0017】
図1には薄板の処理システムが平面図により示されている。この処理システムにおいては、搬入側の移載搬送装置21及び搬出側の移載搬送装置22が所定間隔をおいて、かつ平行をなすように配設され、これらの移載搬送装置21,22には搬入出用カセット23A、処理用カセット23B及びダミー用カセット23Cが搬送方向に沿って並設されるようになっている。搬入側の移載搬送装置21の側部には搬入用コンベア24が連結配置され、この搬入用コンベア24により、複数のガラス基板等の薄板25を立設状態で収納支持した搬入出用カセット23Aが搬入側の移載搬送装置21に搬入されるようになっている。
【0018】
そして、搬入側の移載搬送装置21により、複数の薄板25が搬入出用カセット23Aから処理用カセット23Bへ同時に移載搬送される。また、この複数の薄板25の移し換え終了状態で、一部の薄板25が欠損していて、処理用カセット23B内に歯抜け箇所が存在する場合には、その歯抜け箇所にダミー用カセット23Cからダミー薄板26が補充されるようになっている。なお、搬入側の移載搬送装置21上のダミー用カセット23Cには、薄板25と同一の大きさ,厚さ及び材質の複数のダミー薄板26が予め立設状態で収容支持されている。このダミー薄板26は、後述の説明から明らかなように、繰り返し使用されるようになっている。
【0019】
前記両移載搬送装置21,22間において、処理用カセット23Bと対応する位置には、表面処理装置27が延長配置されている。そして、搬入側の移載搬送装置21において、処理用カセット23B内に移載された複数の薄板25が、その処理用カセット23Bとともに表面処理装置27内を搬出側の移載搬送装置22上まで移動されることにより、各薄板25に対して所定の表面処理が施されるようになっている。
【0020】
前記両移載搬送装置21,22間において搬入出用カセット23Aと対応する位置には、空カセット用コンベア28が延長配置されている。そして、搬入側の移載搬送装置21において、複数の薄板25の移載を終了して空になった搬入出用カセット23Aが、この空カセット用コンベア28を介して搬出側の移載搬送装置22上まで移送されるようになっている。
【0021】
また、前記表面処理装置27により薄板25の表面処理が終了した後、処理用カセット23B内にダミー薄板26が存在する場合には、搬出側の移載搬送装置22により、そのダミー薄板26が処理用カセット23Bからダミー用カセット23Cに移載搬送される。さらに、搬出側の移載搬送装置22により、表面処理済の複数の薄板25が処理用カセット23Bから待機している搬入出用カセット23Aへ同時に移載搬送されるようになっている。
【0022】
前記搬出側の移載搬送装置22の側部には搬出用コンベア29が連結配置され、この搬出用コンベア29により、表面処理済の複数の薄板25を収納支持した搬入出用カセット23Aが搬出側の移載搬送装置22上から搬出されるようになっている。また、搬出側の移載搬送装置22において、複数の薄板25及びダミー薄板26の移し換えを終了して空になった処理用カセット23Bは、空カセット用コンベア28と対応する位置まで移動され、そこから空カセット用コンベア28を介して搬入側の移載搬送装置21上まで移送される。そして、その処理用カセット23Bは表面処理装置27と対応する位置に移動される。さらに、搬入側の移載搬送装置21上のダミー用カセット23Cが空になったときには、作業者の手動移送によって、搬出側の移載搬送装置22上でダミー薄板26を収容支持しているダミー用カセット23Cと交換されるようになっている。
【0023】
次に、前記搬入出用カセット23A、処理用カセット23B及びダミー用カセット23Cについて説明する。なお、これらのカセット23A〜23Cはほぼ同一構造で同一寸法となるように形成され、一部のみが異なった構造となっているため、まず搬入出用カセット23Aについて説明して、他のカセット23B,23Cについては異なった部分のみを追加説明する。
【0024】
図6〜図8に示すように、搬入出用カセット23Aは上面及び下面に開口部31,32を有する四角枠状に形成されている。カセット23Aの両側壁23aの下部内面には支持部33が突設され、両支持部33の上面には複数の支持溝34が所定の等間隔おきに形成されている。カセット23Aの上面開口部31と連通するように、両側壁23aの上部には複数のスリット35がその下端部において各支持溝34に対応して形成され、各スリット35の外側開口縁にはテーパ状のガイド面35aが形成されている。そして、複数の薄板25が所定間隔おきの立設状態で、下部両端にて両支持部33の各支持溝34間に挿入支持されるとともに、両側縁にてスリット35に外側方から出し入れ可能に挿入支持されるようになっている。
【0025】
前記搬入出用カセット23Aの左側壁23aに配列されている各スリット35の下端部には、それらの外面を塞ぐように所定高さの規制部36が一体に形成されている。そして、薄板25が両支持部33の各支持溝34間で支持される際に、この規制部36との係合によって、薄板25の長手方向の収容位置が規制されるようになっている。
【0026】
図9に示すように、前記処理用カセット23Bにおいては、搬入出用カセット23Aと異なって、前記規制部36がカセット23Bの左右両側壁23aに配列された各スリット35の下端部にそれぞれ形成されている。また、図10に示すように、ダミー用カセット23Cにおいては、搬入出用カセット23Aと異なって、この規制部36がカセット23Cの右側壁23aに配列された各スリット35の下端部に形成されている。
【0027】
次に、前記搬入及び搬出側の移載搬送装置21,22について詳細に説明する。なお、これらの移載搬送装置21,22は同一構成となっているため、ここでは搬入側の移載搬送装置21について説明して、搬出側の移載搬送装置22については説明を省略する。
【0028】
図2及び図3に示すように、移載搬送装置22のフレーム38の右側上面には、搬入出用カセット23Aを所定位置に支持するための第1支持枠39が配置されている。フレーム38の中央には、処理用カセット23Bを所定位置に支持するための第2支持枠40が移動台41上に取り付けられた状態で、一対のレール42を介してカセット23A〜23Cの並設方向と直交する方向へ移動可能に配置されている。そして、移動用モータ43によりボールネジ44を介して第2支持枠40が移動されたとき、その第2支持枠40上に支持された処理用カセット23Bが薄板25の配列方向に移動されるようになっている。
【0029】
前記フレーム38の左側上面には、ダミー用カセット23Cを所定位置に支持するための第3支持枠45が一対のレール46を介して、カセット23A〜23Cの並設方向と直交する方向へ移動可能に配置されている。そして、移動用モータ47によりボールネジ48を介して第3支持枠45が移動されたとき、その第3支持枠45上に支持されたダミー用カセット23Cがダミー薄板26の配列方向に移動されるようになっている。
【0030】
前記搬入出用カセット23Aの下方、及び搬入出用カセット23Aと処理用カセット23Bとの間の下方に位置するように、フレーム38には第1ローラコンベア49が昇降用シリンダ50により昇降可能に配設されている。この第1ローラコンベア49には、第1支持枠39上の搬入出用カセット23A内に収容支持された複数の薄板25と各別に対応するように、複数列のローラ群49aが設けられている。そして、昇降用シリンダ50により第1ローラコンベア49が上昇されたとき、図3に鎖線で示すように、そのローラコンベア49の一部が搬入出用カセット23Aの下面開口部32からカセット23A内に進入する。これにより、搬入出用カセット23A内の複数の薄板25が同図に実線で示す下方の収容位置P1から、カセット23A内の規制部36を越えて上昇され、鎖線で示す上方の搬送位置P2に持ち上げ支持されるようになっている。
【0031】
前記処理用カセット23Bの下方に位置するように、移動台41には第2ローラコンベア51が昇降用シリンダ52により昇降可能に配設されている。この第2ローラコンベア51には、処理用カセット23B内に収容支持される複数の薄板25と各別に対応するように、複数列のローラ群51aが設けられている。そして、前記第1ローラコンベア49の上昇に同期して、昇降用シリンダ52により第2ローラコンベア51が上昇され、処理用カセット23Bの下面開口部32からカセット23B内に進入配置されるようになっている。
【0032】
前記ダミー用カセット23Cの下方において、フレーム38には移動板53が一対のレール54を介して、カセット23A〜23Cの並設方向と直交する方向へ移動可能に配置されている。ダミー用カセット23Cの下方、及びダミー用カセット23Cと処理用カセット23Bとの間の下方に位置するように、移動板53には第3ローラコンベア55が昇降用シリンダ56により昇降可能に支持されている。この第3ローラコンベア55には、ダミー用カセット23C内に収容支持された複数のダミー薄板26の内のいずれか1枚のダミー薄板26と対応するように、1列のローラ群55aが設けられている。
【0033】
そして、ダミー用カセット23Cから処理用カセット23Bにダミー薄板26が補充される際に、移動用モータ57によりボールネジ58を介して移動板53が移動され、第3ローラコンベア55が所定位置に移動される。この状態で、昇降用シリンダ56により第3ローラコンベア55が上昇され、図3に鎖線で示すように、そのローラコンベア55の一部がダミー用カセット23Cの下面開口部32からカセット23C内に進入する。これにより、ダミー用カセット23C内の1枚のダミー薄板26が同図に実線で示す下方の収容位置P1から、カセット23C内の規制部36を越えて上昇され、鎖線で示す上方の搬送位置P2に持ち上げ支持されるようになっている。
【0034】
なお、図11に示すように、前記各ローラコンベア49,51,55のローラ群49a,51a,55aの各ローラ49b,51b,55bは環状溝37を有し、この環状溝37に薄板25及びダミー薄板26が支持される。
【0035】
図2及び図3に示すように、前記フレーム38の上面にはコラム60が立設され、そのコラム60の前面にはローダ61がカセット23A〜23Cの並設方向へ移動可能に配設されている。そして、図3に鎖線で示すように、このローダ61により、搬入出用カセット23A内の複数の薄板25が、搬送位置P2に持ち上げ支持された状態で上部両端にて把持される。その後、ローダ61の移動に伴って、複数の薄板25が第1及び第2ローラコンベア49,51に下方より案内支持されながら、搬入出用カセット23Aから処理用カセット23Bに、それらのスリット35を通して移載搬送されるようになっている。
【0036】
また、処理用カセット23B内に薄板25の欠損した歯抜け箇所が存在する場合には、前記の場合とほぼ同様にローダ61により、ダミー用カセット23C内の1枚のダミー薄板26が、搬送位置P2に持ち上げ支持された状態で上部両端にて把持される。その後、ローダ61の移動に伴って、ダミー薄板26が第3及び第2ローラコンベア55,51に下方より案内支持されながら、ダミー用カセット23Cから処理用カセット23Bに、それらのスリット35を通して移載搬送されるようになっている。
【0037】
そこで、このローダ61の構成について詳細に説明する。前記コラム60の前面には移動体62が一対のガイドレール63を介して移動可能に支持され、移動用モータ64によりボールネジ65を介して、各カセット23A〜23Cの上方対応位置に移動されるようになっている。移動体62にはローダ本体66が図示しないガイドレール等を介して昇降可能に支持され、昇降用モータ67によりボールネジ68を介して、各カセット23A〜23Cから離間した上方位置と接近した下方位置とに昇降されるようになっている。
【0038】
図2〜図5に示すように、前記ローダ本体66の後部両側には一対の薄板把持部材69が支軸70を介して回動可能に支持され、それらの対向面には複数の薄板25を同時に把持するための複数の把持溝69aが形成されている。この把持溝69aは、前記各カセット23A〜23Cのスリット35の配列ピッチと同一ピッチで配置されている。ローダ本体66には一対の把持用シリンダ71が配設され、これらのシリンダ71により、薄板把持部材69が図5に鎖線で示す側方の退避位置と、同図に実線で示す下方の把持位置とに回動されるようになっている。
【0039】
そして、この薄板把持部材69の把持位置において、ローダ本体66が上方位置から下方位置まで下降されるとともに、第1ローラコンベア49により、搬入出用カセット23A内の複数の薄板25が収容位置P1から搬送位置P2まで上昇される。これにより、複数の薄板25の上部両端が両薄板把持部材69の把持溝69a間にて把持される。この状態で、ローダ本体66が移動されることにより、複数の薄板25が搬入出用カセット23Aから処理用カセット23Bに同時に移載搬送される。その後、ローダ本体66が下方位置から上方位置に上昇されるとともに、薄板把持部材69が把持位置から退避位置に回動される。それとともに、第2ローラコンベア51により、複数の薄板25が搬送位置P2から収容位置P1まで下降されて、処理用カセット23B内に収容支持されるようになっている。
【0040】
図5に示すように、前記ローダ本体66内には複数のセンサ72が薄板把持部材69の各把持溝69aに対応して配設されている。そして、処理用カセット23Bへの複数の薄板25の移載搬送が終了した時点で、これらのセンサ72により、処理用カセット23B内で薄板25が欠損して歯抜け箇所が存在しているか否かが検出されるようになっている。
【0041】
図2及び図4に示すように、前記ローダ本体66の前部両側には一対のダミー把持部材73が回動可能に支持され、それらの対向面には1枚のダミー薄板26を把持するための1つの把持溝73aが形成されている。また、このダミー把持部材73においても、前記薄板把持部材69と同様に、図示しない一対の把持用シリンダにより退避位置と把持位置とに回動されるようになっている。
【0042】
そして、前記センサ72により薄板25の欠損する歯抜け箇所が検出された場合には、移動用モータ43,47により、処理用カセット23B及びダミー用カセット23Cが移動されて、歯抜け箇所がダミー把持部材73と対応配置される。また、移動用モータ57により、第3ローラコンベア55が移動されて、歯抜け箇所と対応配置される。さらに、ローダ本体66がダミー用カセット23Cと対応する位置まで移動され、この状態でダミー把持部材73が把持位置に回動されるとともに、ローダ本体66が下方位置まで下降される。それとともに、第3ローラコンベア55により、ダミー用カセット23C内の1枚のダミー薄板26が搬送位置P2まで上昇されて、そのダミー薄板26の上部両端が両ダミー把持部材73の把持溝73a間にて把持される。
【0043】
その後、ローダ本体66が移動されることにより、ダミー薄板26がダミー用カセット23Cから処理用カセット23Bに移載搬送される。さらに、ローダ本体66が上方位置に上昇されるとともに、ダミー把持部材73が退避位置に回動される。それとともに、第2ローラコンベア51により、ダミー薄板26が収容位置P1まで下降されて、処理用カセット23B内の歯抜け箇所に収容支持されるようになっている。
【0044】
以上のように構成されたシステムにおいて、所定枚数の薄板25は、搬入出用カセット23Aに収容された状態で搬入用コンベア24を介して搬入側移載搬送装置21内に搬入され、空カセット用コンベア28と対応する第1支持枠39上にセットされる。この状態で、第1支持枠39の上方に位置するローダ61が下降し、その後、昇降用シリンダ50及び昇降用シリンダ52により、第1ローラコンベア49及び第2ローラコンベア51が上昇され、搬入出用カセット23A内の薄板25が収容位置P1から搬送位置P2に上昇される。このため、搬入出用カセット23A内の薄板25は、その下端が同カセット23Aの規制部36及び処理用カセット23Bの規制部36よりも高いところに位置する。この状態で、ローダ61の薄板把持部材69により、薄板25がそれらの上部両端において、いわば両肩において一斉に把持される。
【0045】
そして、ローダ61がボールネジ65の回転により処理用カセット23Bを支持している第2支持枠40側に移動する。このとき、移動台41は移載のための所定位置にあり、第2の支持枠40上の処理用カセット23Bは、そのスリット35と搬入出用カセット23Aのスリット35とが互いに対向するように位置合わせされた状態にある。このため、薄板25が第1ローラコンベア49のローラ群49a及び第2ローラコンベア51のローラ群51aにより、移動案内されて、搬入出カセット23Aから処理用カセット23B内に両方のスリット35を通して位置移動される。この状態で、ローダ61の薄板把持部材69が薄板25の把持を解放してそのローダ61が上方へ退避するとともに、第1ローラコンベア49及び第2ローラコンベア51が下降する。このため、各薄板25が処理用カセット23Bの支持溝34内に立設状態で着座され、搬入出用カセット23Aから処理用カセット23Bへの薄板25の移し替えが終了する。移し替えが終了して、空になった搬入出用カセット23Aは、空カセット用コンベア28を介して搬出側移載搬送装置22に移送され、そこで待機状態となる。
【0046】
ローダ61による前記の搬送時には、ローダ61上のセンサ72により、薄板25の歯抜けの有無が判別される。そして、歯抜けが生じている場合には、前記移し替え終了後において、処理用カセット23Bの歯抜け位置がローダ61のダミー把持部材73の位置と対応するように、移動用モータ43により同処理用カセット23Bがレール42に沿って移動される。また、これと同時に、ダミー用カセット23C内の適当なダミー薄板26が前記ローダ61のダミー把持部材73の位置と対応するように、移動用モータ57により同ダミー用カセット23Cが移動される。このようにすると、このダミー薄板26がダミー把持部材73と対応して配置された第3ローラコンベア55の上方に位置する。そして、ローダ61が下降し、昇降用シリンダ56により第3ローラコンベア55が上昇して、ダミー薄板26がダミー用カセット23Cの規制部36を越える位置まで上昇し、ローダ61のダミー把持部材73により上昇されたダミー薄板26の上部両端が把持される。
【0047】
そして、薄板25の前記移し替えと同様にして、このダミー薄板26が処理用カセット23Bの歯抜け位置に保持される。このようにダミー薄板26を用いることで、処理用カセット23B内の薄板25の両側における隙間等を常に同一間隔にして、薄板25を同一環境下に置くことができる。そして、この状態で、処理用カセット23Bを表面処理装置27内に通して、薄板25に対する表面処理加工を行えば、各薄板25が同一環境下に置かれているために、各薄板25に対して均一な表面処理加工が施される。
【0048】
このようにして、表面処理装置27内を通過した処理用カセット23Bは、搬出側移載搬送装置22内に移動される。そして、そこで、ローダ61等により処理用カセット23B内のダミー薄板26は、搬入側移載搬送装置21内の場合と逆順で処理用カセット23Bから搬出側移載搬送装置22内のダミー用カセット23C内に移し替えられる。その後、前記搬入側移載搬送装置21における薄板25の移し替えとは、逆順の動作により、薄板25が処理用カセット23Bから待機状態の搬入出用カセット23Aに移し替えられる。
【0049】
薄板25を収容した搬入出用カセット23Aは、搬出側移載搬送装置22から搬出用コンベア29を介して次工程に送られる。また、空になった処理用カセット23Bは、搬入出用カセット23Aと干渉しないタイミングを見計らって、空カセット用コンベア28を介して搬入側移載搬送装置21の第2支持枠40上に送られ、表面処理装置27と対応する。さらに、搬出側移載搬送装置22におけるダミー用カセット23C内のダミー薄板26の枚数が一定量以上になった場合、あるいは搬入側移載搬送装置21におけるダミー用カセット23C内のダミー薄板26の枚数が一定量以下になった場合は、それらのダミー用カセット23Cが相互に入れ替えられる。
【0050】
従って、この実施形態によれば、以下のような効果を得ることができる。
(1) この移載搬送装置21,22においては、上面及び下面に開口部31,32を有するとともに両側面の上部に複数のスリット35を有するカセット23A〜23Cの内部に、複数の薄板25またはダミー薄板26が立設状態で収容支持される。カセット23A〜23Cの下面開口部32からカセット23A〜23C内にローラコンベア49,51,55が上昇進入されて、複数の薄板25またはダミー薄板26がカセット23A〜23C内の収容位置P1から搬送位置P2に持ち上げ支持される。この状態で、ローダ61により複数の薄板25またはダミー薄板26が上部両端にて把持されるとともに、下方よりローラコンベア49等に案内支持されながらカセット23A〜23Cのスリット35を通してカセット23A〜23C内に出し入れされるようになっている。
【0051】
このため、複数の薄板25やダミー薄板26をスリット35を介してカセット23A〜23Cに対して同時に移載搬送することができて、その移し換え作業を短時間に能率良く行うことができる。また、薄板25やダミー薄板26をローラコンベア49及び51により下方から支持した状態で移載搬送することができて、それらが移載搬送の途中で落下破損するおそれを防止することができる。さらに、カセット23A〜23C内に収容支持される薄板25またはダミー薄板26間に、ハンド部等を進退移動させるための広い間隔を確保する必要がなく、複数の薄板25またはダミー薄板26を接近状態で立設支持することができて、カセット23A〜23C全体を小型にすることができる。しかも、薄板25またはダミー薄板26を搬送方向と直交する方向へ大きく移動させることなく、カセット23A〜23C内に出し入れすることができて、移載搬送装置21,22として小型のものを使用することができる。
【0052】
(2) この移載搬送装置21,22においては、搬入出用カセット23A、処理用カセット23B及びダミー用カセット23Cが並設されるとともに、ローラコンベア49,51,55が各カセット23A〜23Cに対応して配設されている。また、ローダ61がカセット23A〜23Cの並設方向に沿って、各カセット23A〜23Cと対応する位置に移動されるようになっている。このため、ローダ61を用いて、複数の薄板25あるいはダミー薄板26をカセット23A〜23C間において、容易かつ能率的に移載搬送することができる。
【0053】
(3) この移載搬送装置21,22においては、搬入出用カセット23Aから処理用カセット23Bに複数の薄板25が移載搬送された状態で、一部の薄板25が欠損して歯抜け箇所が存在する場合には、その歯抜け箇所にダミー用カセット23Cからダミー薄板26が補充されるようになっている。このため、複数の薄板25を処理用カセット23Bに収容支持した状態で、それらの薄板25に表面処理等を施す場合に、薄板25の配列密度等の処理条件を一定に保つことができて、処理精度を向上させることができる。
【0054】
(4) この移載搬送装置21,22に用いられるカセット23A〜23Cにおいては、上面及び下面に開口部31,32を有する四角枠状に形成されている。両側壁23aの下部内面には支持部33が突設され、それらの上面には複数の薄板25またはダミー薄板26を下部両端にて立設状態で支持するための複数の支持溝34が形成されている。また、両側壁23aの上部には薄板25またはダミー薄板26を両側縁にて外側方から出し入れ可能に支持するための複数のスリット35が、各支持溝34に対応して形成されている。このため、カセット23A〜23Cの構造が簡単であるとともに、そのカセット23A〜23C内に複数の薄板25またはダミー薄板26を容易に出し入れすることができて、移載搬送装置21,22に用いるカセット23A〜23Cとして有効である。
【0055】
(5) このカセット23A〜23Cにおいては、少なくともいずれか一方の側壁23aに形成されたスリット35の下端部に、支持溝34間で支持される薄板25またはダミー薄板26の位置を規制するための規制部36が設けられている。このため、カセット23A〜23C内の所定位置に複数の薄板25またはダミー薄板26を正確に位置規制して収容支持することができる。
【0056】
(第2実施形態)
次に、この発明の第2実施形態を、前記第1実施形態と異なる部分を中心に説明する。
【0057】
さて、この第2実施形態においては、図12に示すように、ローダ本体66の両側の薄板把持部材69がそれぞれひとつの把持溝69aを有するように分割形成されている。そして、各薄板把持部材69ごとに、図5に示す把持用シリンダ71等の駆動機構が設けられ、各薄板把持部材69はそれぞれ単独で回動できるようになっている。また、この実施形態では、前記第1実施形態におけるダミー把持部材73が省略されている。
【0058】
さらに、この実施形態では、前記第1実施形態における処理用カセット23B及びダミー用カセット23Cの移動用モータ43等の移動構成が省略され、それらのカセット23B,23Cを支持する第2及び第3支持枠40,45がフレーム38上に固定配置されている。同様にして、第2及び3ローラコンベア51,55の移動用モータ57等の移動構成も省略され、それらの昇降用シリンダ52,56がフレーム38内に固定配置されている。
【0059】
そして、搬入出用カセット23Aから処理用カセット23Bに複数の薄板25を移載搬送する場合には、複数対の薄板把持部材69が把持位置に同時に回動されて、各薄板25の上部両端が把持される。これに対して、ダミー用カセット23Cから処理用カセット23Bにダミー薄板26を移載搬送する場合には、処理用カセット23B内の歯抜け箇所に対応する薄板把持部材69のみが把持位置に回動されて、ダミー薄板26の上部両端が把持されるようになっている。
【0060】
従って、この第2実施形態によれば、前記第1実施形態における(1)〜(5)に記載の効果に加えて、次のような効果を得ることができる。
(6) この移載搬送装置21,22においては、処理用カセット23B、ダミー用カセット23C、第2ローラコンベア51及び第3ローラコンベア55の移動構成を省略することができて、装置の構成を簡略化することができる。また、処理用カセット23B内に複数の歯抜け箇所が存在する場合、それらの歯抜け箇所に複数のダミー薄板26を同時に移載搬送することができて、作業時間を一層短縮することができる。
【0061】
(変更例)
なお、この実施形態は、次のように変更して具体化することも可能である。
・ 前記第1実施形態において、ローダ本体66にダミー把持部材73と対応して1つのセンサ72を設け、処理用カセット23Bを薄板25の配列方向に1ピッチずつ移動させながら、このセンサ72により歯抜け箇所を検出するように構成すること。このように構成した場合には、センサ72のを1個設ければよく、構成が簡単になる。
【0062】
・ 前記第1実施形態において、ダミー用カセット23Cとして、他のカセット23A,23Bにおける薄板25の収容枚数とは異なったダミー薄板26の収容枚数を有するカセットを使用すること。
【0063】
・ 前記各実施形態において、図1に示すように、搬入側の移載搬送装置21と搬出側の移載搬送装置22との間で、ダミー用カセット23Cと対応する位置にダミー交換用コンベア74を延長配置すること。このように構成すれば、搬入側の移載搬送装置21上で空になったダミー用カセット23Cと、搬出側の移載搬送装置22上でダミー薄板26を収容支持しているダミー用カセット23Cとを、ダミー交換用コンベア74にて容易に交換することができる。
【0064】
【発明の効果】
以上、詳述したように、この発明においては、複数の薄板をカセットに対して短時間に能率良く移載搬送することができるとともに、その移載搬送の途中で薄板が落下破損するおそれを防止することができる効果がある。また、この発明においては、カセット内に収容支持される薄板間に広い間隔を確保する必要がなく、カセット全体を小型にすることができる効果がある。さらに、この発明においては、薄板の移載搬送装置を小型化できる効果も発揮する。
【図面の簡単な説明】
【図1】第1実施形態の薄板の移載搬送装置を装備した処理システムを示す平面図。
【図2】図1の薄板の移載搬送装置を拡大して示す斜視図。
【図3】図2の移載搬送装置の要部正断面図。
【図4】図2の移載搬送装置の要部拡大側面図。
【図5】図2の移載搬送装置のローダを拡大して示す部分正断面図。
【図6】図2の移載搬送装置における搬入出用カセットの拡大斜視図。
【図7】図6の搬入出用カセットの平面図。
【図8】図7の8−8線における部分断面図。
【図9】図2の移載搬送装置における処理用カセットの部分断面図。
【図10】図2の移載搬送装置におけるダミー用カセットの部分断面図。
【図11】ローラコンベアの一部を示す正面図。
【図12】第2実施形態の薄板の移載搬送装置を示す斜視図。
【図13】従来の薄板の移載搬送装置を示す斜視図。
【符号の説明】
21…搬入側の移載搬送装置、22…搬出側の移載搬送装置、23A…搬入出用カセット、23B…処理用カセット、23C…ダミー用カセット、23a…側壁、25…薄板、26…ダミー、27…表面処理装置、31…上面開口部、32…下面開口部、33…支持部、34…支持溝、35…スリット、36…規制部、38…フレーム、49…第1ローラコンベア、50…昇降用モータ、51…第2ローラコンベア、52…昇降用モータ、55…第3ローラコンベア、56…昇降用モータ、61…ローダ、66…ローダ本体、69…薄板把持部材、72…センサ、73…ダミー把持部材。
Claims (4)
- 上面及び下面に開口部を有し、上面側の開口部と連通する複数のスリットをほぼ等間隔に有するとともに、各スリットの下部と対応する支持溝を有し、各支持溝に複数の薄板を立設状態で収容支持する少なくとも一対のカセットと、
各カセットの下方に昇降可能にそれぞれ配設され、各カセットの下面開口部からそれらのカセット内に上昇進入して、複数の薄板を同時にまたは1枚の薄板を選択的に各カセット内の収容位置から搬送位置に持ち上げ支持するコンベアと、互いのスリットを対向させるように配置された各カセットの上方において薄板の延長方向へ移動可能に配設され、搬送位置に持ち上げ支持された薄板の上部両端を把持する把持部材を有して複数の薄板を同時にまたは1枚の薄板を選択的に把持するとともに、その薄板を各カセット間でコンベア上に案内支持しながら互いに対向するスリットを通して出し入れするローダと
を備えたことを特徴とする薄板の移載搬送装置。 - 上面及び下面に開口部を有する四角枠状に形成し、両側壁の下部内面には複数の薄板を下部両端にて立設状態で支持するための複数の支持溝を有する支持部を突設し、両側壁の上部には薄板を両側縁にて外側方から出し入れ可能に支持するための複数のスリットを、各支持溝に対応して形成したことを特徴とするカセット。
- 少なくともいずれか一方の側壁に形成されたスリットの下端部には、支持溝間に支持される薄板の位置を規制するための規制部を設けたことを特徴とする請求項2に記載のカセット。
- 上面及び下面に開口部を有するとともに両側面の上部に複数のスリットを有する少なくとも一対のカセットの内部に複数の薄板を立設状態で収容支持し、カセットの下面開口部からカセット内にコンベアを上昇進入させて、複数の薄板または選択された1枚の薄板をカセット内の収容位置から搬送位置に持ち上げ支持し、この状態でローダにより複数の薄板または選択された1枚の薄板を上部両端にて把持するとともに、カセット間でコンベア上に支持しながら互いの対向するスリットを通してカセット内に出し入れすることを特徴とする薄板の移載搬送方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002171644A JP2004018134A (ja) | 2002-06-12 | 2002-06-12 | 薄板の移載搬送装置、それに用いられるカセット及び薄板の移載搬送方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002171644A JP2004018134A (ja) | 2002-06-12 | 2002-06-12 | 薄板の移載搬送装置、それに用いられるカセット及び薄板の移載搬送方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004018134A true JP2004018134A (ja) | 2004-01-22 |
Family
ID=31171443
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002171644A Pending JP2004018134A (ja) | 2002-06-12 | 2002-06-12 | 薄板の移載搬送装置、それに用いられるカセット及び薄板の移載搬送方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004018134A (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101875429A (zh) * | 2010-03-19 | 2010-11-03 | 常州亿晶光电科技有限公司 | 挡杆式电池层压件中转装载车 |
| CN101875365A (zh) * | 2010-03-19 | 2010-11-03 | 常州亿晶光电科技有限公司 | 斜置式电池层压件周转车 |
| CN101875364A (zh) * | 2010-03-19 | 2010-11-03 | 常州亿晶光电科技有限公司 | 平地式电池层压件中转装载车 |
| WO2012067085A1 (ja) * | 2010-11-15 | 2012-05-24 | 株式会社アルバック | 成膜装置 |
| CN106862647A (zh) * | 2017-02-24 | 2017-06-20 | 温州市贝佳福自动化技术有限公司 | 钢板叠放流水线系统 |
-
2002
- 2002-06-12 JP JP2002171644A patent/JP2004018134A/ja active Pending
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN101875429A (zh) * | 2010-03-19 | 2010-11-03 | 常州亿晶光电科技有限公司 | 挡杆式电池层压件中转装载车 |
| CN101875365A (zh) * | 2010-03-19 | 2010-11-03 | 常州亿晶光电科技有限公司 | 斜置式电池层压件周转车 |
| CN101875364A (zh) * | 2010-03-19 | 2010-11-03 | 常州亿晶光电科技有限公司 | 平地式电池层压件中转装载车 |
| WO2012067085A1 (ja) * | 2010-11-15 | 2012-05-24 | 株式会社アルバック | 成膜装置 |
| JP5524349B2 (ja) * | 2010-11-15 | 2014-06-18 | 株式会社アルバック | 成膜装置 |
| CN106862647A (zh) * | 2017-02-24 | 2017-06-20 | 温州市贝佳福自动化技术有限公司 | 钢板叠放流水线系统 |
| CN106862647B (zh) * | 2017-02-24 | 2019-03-08 | 温州市贝佳福自动化技术有限公司 | 钢板叠放流水线系统 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TWI378894B (en) | Substrate treatment apparatus | |
| JP4997292B2 (ja) | 一方の面にドーピングされるウエハ、特にソーラウエハのスタックの形成方法、及びプロセスボートに複数のウエハバッチを積み込むハンドリングシステム | |
| US6769855B2 (en) | Substrate processing apparatus and substrate processing method | |
| JP2008174361A (ja) | 基板搬送装置 | |
| KR101071326B1 (ko) | 배치 형성 장치, 기판 처리 시스템, 배치 형성 방법 및 배치 형성 프로그램을 기록한 기록 매체 | |
| CN112786504B (zh) | 基板处理装置和基板收纳容器保管方法 | |
| CN221668794U (zh) | 一种硅片自动上下料系统 | |
| JP4727500B2 (ja) | 基板搬送装置、基板処理システムおよび基板搬送方法 | |
| KR20120026457A (ko) | 기판 받아넘김 장치 및 기판 받아넘김 방법 | |
| JP2005317826A (ja) | 縦収納型カセット及びそれを備えた基板収納システム | |
| JP2003218018A (ja) | 処理装置 | |
| JPH1179388A (ja) | ガラス類枚葉処理装置 | |
| JP2013165177A (ja) | ストッカー装置 | |
| JP2004168484A (ja) | 搬送システム | |
| KR100934809B1 (ko) | 워크 수납 장치 및 워크 수납 방법 | |
| KR101404552B1 (ko) | 기판 적재장치 | |
| KR100965512B1 (ko) | 평판표시소자 제조장치 | |
| JP2725496B2 (ja) | 移替装置 | |
| JP3628865B2 (ja) | 基板処理装置 | |
| JPH05178413A (ja) | ストッカ | |
| TWI332474B (ja) | ||
| JPH06163673A (ja) | 基板処理装置 | |
| JP2000174093A (ja) | ウエハ処理装置 | |
| JP5002050B2 (ja) | 基板処理システムおよび基板搬送方法 | |
| JP3145844B2 (ja) | 薄板部材移載装置および方法 |