JP2004018239A - 保管方法及び保管装置 - Google Patents
保管方法及び保管装置 Download PDFInfo
- Publication number
- JP2004018239A JP2004018239A JP2002179297A JP2002179297A JP2004018239A JP 2004018239 A JP2004018239 A JP 2004018239A JP 2002179297 A JP2002179297 A JP 2002179297A JP 2002179297 A JP2002179297 A JP 2002179297A JP 2004018239 A JP2004018239 A JP 2004018239A
- Authority
- JP
- Japan
- Prior art keywords
- mold
- storage
- ultraviolet light
- excimer ultraviolet
- mold surface
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000003860 storage Methods 0.000 title claims abstract description 116
- 238000000034 method Methods 0.000 title claims abstract description 43
- 238000011156 evaluation Methods 0.000 claims abstract description 34
- 230000001678 irradiating effect Effects 0.000 claims abstract description 20
- 239000007789 gas Substances 0.000 claims description 31
- 239000011261 inert gas Substances 0.000 claims description 19
- 238000010438 heat treatment Methods 0.000 claims description 9
- 230000003287 optical effect Effects 0.000 claims description 5
- 229920005989 resin Polymers 0.000 abstract description 31
- 239000011347 resin Substances 0.000 abstract description 31
- 238000000465 moulding Methods 0.000 abstract description 20
- IJGRMHOSHXDMSA-UHFFFAOYSA-N Atomic nitrogen Chemical compound N#N IJGRMHOSHXDMSA-UHFFFAOYSA-N 0.000 abstract description 19
- 229910001873 dinitrogen Inorganic materials 0.000 abstract description 19
- 239000012299 nitrogen atmosphere Substances 0.000 abstract 2
- 238000004140 cleaning Methods 0.000 description 45
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 19
- 239000001301 oxygen Substances 0.000 description 19
- 229910052760 oxygen Inorganic materials 0.000 description 19
- 239000000047 product Substances 0.000 description 16
- 229910052736 halogen Inorganic materials 0.000 description 12
- 150000002367 halogens Chemical class 0.000 description 12
- 238000004519 manufacturing process Methods 0.000 description 11
- 239000011265 semifinished product Substances 0.000 description 11
- 239000000126 substance Substances 0.000 description 11
- 238000007789 sealing Methods 0.000 description 10
- 239000000758 substrate Substances 0.000 description 10
- 238000006864 oxidative decomposition reaction Methods 0.000 description 8
- 230000008859 change Effects 0.000 description 6
- 230000008569 process Effects 0.000 description 6
- 238000001816 cooling Methods 0.000 description 5
- 230000007423 decrease Effects 0.000 description 5
- 230000000694 effects Effects 0.000 description 5
- 239000000463 material Substances 0.000 description 5
- CBENFWSGALASAD-UHFFFAOYSA-N Ozone Chemical compound [O-][O+]=O CBENFWSGALASAD-UHFFFAOYSA-N 0.000 description 4
- 238000002347 injection Methods 0.000 description 4
- 239000007924 injection Substances 0.000 description 4
- 230000003647 oxidation Effects 0.000 description 4
- 238000007254 oxidation reaction Methods 0.000 description 4
- 239000000523 sample Substances 0.000 description 4
- 238000007689 inspection Methods 0.000 description 3
- 239000004065 semiconductor Substances 0.000 description 3
- 229910052724 xenon Inorganic materials 0.000 description 3
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 2
- 239000002826 coolant Substances 0.000 description 2
- 230000000249 desinfective effect Effects 0.000 description 2
- 238000007747 plating Methods 0.000 description 2
- 230000001954 sterilising effect Effects 0.000 description 2
- FHNFHKCVQCLJFQ-UHFFFAOYSA-N xenon atom Chemical compound [Xe] FHNFHKCVQCLJFQ-UHFFFAOYSA-N 0.000 description 2
- MYMOFIZGZYHOMD-UHFFFAOYSA-N Dioxygen Chemical compound O=O MYMOFIZGZYHOMD-UHFFFAOYSA-N 0.000 description 1
- 229920000877 Melamine resin Polymers 0.000 description 1
- 239000004640 Melamine resin Substances 0.000 description 1
- 230000002745 absorbent Effects 0.000 description 1
- 239000002250 absorbent Substances 0.000 description 1
- 230000009471 action Effects 0.000 description 1
- 230000004888 barrier function Effects 0.000 description 1
- 235000013361 beverage Nutrition 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 230000003247 decreasing effect Effects 0.000 description 1
- 238000001514 detection method Methods 0.000 description 1
- 229910001882 dioxygen Inorganic materials 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 239000004973 liquid crystal related substance Substances 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 239000007769 metal material Substances 0.000 description 1
- 239000013307 optical fiber Substances 0.000 description 1
- 239000011368 organic material Substances 0.000 description 1
- 239000005416 organic matter Substances 0.000 description 1
- 239000002861 polymer material Substances 0.000 description 1
- 238000002834 transmittance Methods 0.000 description 1
Images

Landscapes
- Warehouses Or Storage Devices (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
【解決手段】金型3の保管装置に、型面4の状態を光学的に評価するセンサ5と、エキシマランプ14を有し評価結果に基づく照射条件で型面4を照射するランプユニット12と、型面4の近傍に窒素ガスを噴出するノズル17と、照射後に金型3を保管する収納部21と、収納部21内に窒素ガスを噴出するノズル24とを備える。これにより、センサ5による評価結果に基づく照射条件でエキシマ紫外光13により照射されクリーニングされた金型3は、窒素雰囲気中の収納部21に保管され、必要に応じて出庫されて樹脂成形装置に装着される。したがって、金型3は窒素雰囲気中の収納部21に清浄な状態で保管されるので、出庫した後に直ちに金型3を使用することができる。
【選択図】 図1
Description
【発明の属する技術分野】
本発明は、樹脂成形による成形品の製造、電子部品の製造等において使用される金型、治具、材料、半製品等や、成形品、電子部品、医療用機器等の製品を対象物として、それらの対象物を保管する、保管方法及び保管装置に関するものである。
【0002】
【従来の技術】
近年、樹脂成形により製造される成形品には、ますます高い品質、例えば、良好な寸法精度や外観品位等が要求されている。このことから、金型・成形品間における離型性の確保が、いっそう重要になっている。そこで、樹脂成形用の金型の型面における樹脂かす等の付着物を、充分に除去することが必要になる。したがって、樹脂成形装置に金型を取り付けて使用する際には、その金型が充分にクリーニングされていることが要求される。
【0003】
ところで、従来は、樹脂成形装置から取り外した金型を、ラック等の保管場所に置いて保管している。そして、保管していた金型を再び使用する際には、次のようにしてクリーニングしている。まず、樹脂成形装置に取り付けられた金型の型面を、ブラシ等を使用してクリーニングする。次に、樹脂成形装置に取り付けられた金型に対して、メラミン樹脂等のクリーニング用の溶融樹脂を注入して硬化させ、その硬化樹脂を取り出す。これらのことにより、金型の型面における付着物を除去した後に、実際の成形品を製造する本成形を行っている。
また、樹脂成形装置から取り外した金型を、ブラシ等を使用してクリーニングした後に、保管場所に保管することも行われている。この場合においても、ブラシ等によっては充分に除去されなかった付着物が、大気雰囲気中で酸化されることによって型面との密着性が増加するので、樹脂成形装置に取り付けた後にクリーニングすることが必要になる。
【0004】
また、電子部品を製造する場合には、樹脂封止工程で樹脂成形用の金型が使用される。また、金型以外にも、様々な治具、材料、半製品、製品等が存在し、それらの多くは、生産現場内で保管の対象物になる。これらの中には、汚染を嫌って、保管されていた状態から出庫され使用される際に、清浄であること、すなわち、表面に付着物が存在しないことが要求される対象物が多い。
例えば、治具類としては、プリント基板やリードフレーム等(以下、基板という。)の搬送に使用されるマガジン、検査に使用されるプローブカードが挙げられる。材料としては、ウエーハや基板等が挙げられる。半製品としては、基板においてチップがワイヤボンディングされ、又はチップがフリップチップボンディングされた状態で樹脂封止工程の前で保管される半製品等が挙げられる。製品としては、樹脂封止が完了した電子部品(パッケージ)等が挙げられる。
【0005】
更に、成形品や電子部品等の他に、製品として、使用される際に清浄であることが要求される対象物も多い。このような対象物としては、例えば、医療用機器が挙げられる。
ここまでに説明した対象物については、生産又は使用される現場において、入庫又は出庫される前に、必要に応じて、それぞれに適した方法でクリーニングがなされている。
【0006】
【発明が解決しようとする課題】
しかしながら、上述した金型の保管によれば、金型を保管場所から出庫した後に、別途型面をクリーニングすることが必要になる。このことにより、金型を交換した後に、すぐには本成形を開始することができない。したがって、いわゆる段取り替え作業に時間を必要とするので、樹脂成形工程の効率化を阻害することになっている。また、ブラシ等による型面のクリーニングは、型面に物理的なダメージを与えるおそれがある。
【0007】
また、電子部品の製造工程で使用される保管の対象物についても、同様に、保管場所から出庫した後の段取り替え作業に時間を必要とするという問題がある。また、例えば、プローブカードや、チップがワイヤボンディングされた後の半製品のように、付着物が付着した部分には外力を加えにくいために、付着物を除去しにくい対象物がある。これらの場合には、付着物を充分に除去することが困難であるという問題がある。これにより、プローブカードの場合には、プローブと電極との接触抵抗が増加することから、検査の信頼性が低下するおそれがある。また、基板の場合には、封止樹脂と基板との密着性が低下することから、製品の信頼性が低下するおそれがある。
更に、他の製品についても、同様に、段取り替え作業に時間を必要とするという問題がある。
【0008】
本発明は、上述の課題を解決するためになされたものであって、対象物を保管するために入庫し又は出庫する前にその対象物のクリーニングを併せて行うことにより、出庫する際に対象物が清浄な状態にあることを可能にする、保管方法及び保管装置を提供することを目的とする。
【0009】
【課題を解決するための手段】
上述の技術的課題を解決するために、本発明に係る保管方法は、保管の対象になる対象物を出庫する際に該対象物が清浄な状態にあることを目的として対象物を保管する保管方法であって、対象物に対してエキシマ紫外光を照射することにより対象物の表面における付着物を除去する工程と、対象物を収納する工程とを備えたことを特徴とする。
【0010】
これによれば、光子のエネルギーが大きいエキシマ紫外光によって対象物を照射し、対象物の表面における付着物、特に有機物の分子結合を切断する。更に、エキシマ紫外光によって発生した主に活性酸素により、分子結合が切断された付着物を酸化分解する。これらにより、対象物の表面に物理的なダメージを与えることなく、付着物をその表面から除去する。したがって、対象物を入庫する前に照射する場合には、付着物が除去された状態にある対象物を入庫することができる。また、対象物を出庫する前に照射する場合には、付着物が除去された状態にある対象物を出庫することができる。
【0011】
また、本発明に係る保管方法は、上述の保管方法において、エキシマ紫外光を照射する際に対象物の表面が所定の温度になるように、対象物を加熱する工程を備えたことを特徴とする。
【0012】
これによれば、対象物の表面が加熱された状態で、エキシマ紫外光によって対象物を照射する。これにより、その対象物の表面における付着物の酸化分解が、いっそう活発になる。したがって、対象物の表面から短時間に付着物を除去することができ、その状態で対象物を入庫又は出庫することができる。
【0013】
また、本発明に係る保管方法は、上述の保管方法において、対象物の表面における状態について光学的な評価を行う工程を備えるとともに、除去する工程では評価の結果に基づいた照射条件によってエキシマ紫外光を照射することを特徴とする。
【0014】
これによれば、対象物の表面の状態を光学的に評価した結果に基づいて、エキシマ紫外光による照射を行うか否かを含めて照射条件を決定する。これにより、必要に応じて、適切な照射条件で対象物を照射することになる。したがって、対象物を入庫又は出庫する場合において、その表面における付着物を酸化分解して除去する際の作業効率を向上させることができる。
【0015】
また、本発明に係る保管方法は、上述の保管方法において、収納手段の内部に不活性ガスを供給する工程を備えたことを特徴とする。
【0016】
これによれば、保管中に、対象物の表面において酸化が進行しない。したがって、対象物を入庫する前にその表面における付着物を除去する場合には、その除去された状態を維持してその対象物を保管することができる。また、対象物を出庫する前にその表面における付着物を除去する場合には、付着物を短時間で除去して、その対象物を出庫することができる。
【0017】
また、本発明に係る保管方法は、上述の保管方法において、除去する工程においては、エキシマ紫外光の減衰を抑制する性質を有する気体を対象物の表面の近傍において噴射する工程を備えたことを特徴とする。
【0018】
これによれば、エキシマ紫外光が減衰することを抑制することができる。これによって、まず、有機物の分子結合を切断する能力を維持する。また、活性酸素等の発生効率を維持するので、分子結合が切断された付着物を酸化分解する能力を維持する。したがって、対象物の表面から付着物を効率よく除去することができる。
【0019】
また、本発明に係る保管方法は、上述の保管方法において、噴射する工程では気体の濃度が付着物を除去するための最適な濃度になるように気体の噴射を制御することを特徴とする。
【0020】
これによれば、気体の濃度を高めることによって活性酸素等の発生効率が低下するという現象を、抑制することができる。したがって、対象物を入庫又は出庫する前において、エキシマ紫外光の減衰を抑制するとともに活性酸素等の発生効率を維持するための最適な条件下で、対象物の表面から付着物を除去することができる。
【0021】
また、本発明に係る保管方法は、上述の保管方法において、噴射される気体を予熱する工程を備えたことを特徴とする。
【0022】
これによれば、対象物の表面の近傍において気体を噴射しながらエキシマ紫外光によってその表面を照射する際に、その表面の温度の低下を抑制する。これによって、その表面における付着物の酸化分解が温度低下により阻害されるということを抑制するので、付着物を酸化分解して除去する能力を維持することができる。したがって、対象物を入庫又は出庫する前において、対象物の表面から短時間に付着物を除去することができる。
【0023】
また、上述の技術的課題を解決するために、本発明に係る保管装置は、保管の対象になる対象物が出庫される際に該対象物が清浄な状態にあることを目的として対象物を保管する保管装置であって、対象物に対してエキシマ紫外光を照射することにより対象物の表面における付着物を除去する照射手段と、対象物を収納する収納手段とを備えたことを特徴とする。
【0024】
これによれば、光子のエネルギーが大きいエキシマ紫外光によって対象物が照射され、対象物の表面における付着物、特に有機物の分子結合が切断される。更に、エキシマ紫外光によって発生した主に活性酸素により、分子結合が切断された付着物が酸化分解される。このことにより、対象物の表面が物理的なダメージを受けることなく、その表面から付着物が除去される。したがって、入庫される前に対象物が照射される場合には、付着物が除去された状態にある対象物が入庫される。また、出庫される前に対象物が照射される場合には、付着物が除去された状態にある対象物が出庫される。
【0025】
また、本発明に係る保管装置は、上述の保管装置において、エキシマ紫外光が照射される際に対象物の表面が所定の温度になるように、対象物を加熱する加熱手段を備えたことを特徴とする。
【0026】
これによれば、加熱された対象物の表面が、エキシマ紫外光によって照射される。これにより、その対象物の表面における付着物の酸化分解が、いっそう活発になる。したがって、対象物の表面から短時間に付着物が除去されるとともに、その状態で対象物が入庫又は出庫される。
【0027】
また、本発明に係る保管装置は、上述の保管装置において、対象物の表面における状態について光学的な評価を行う評価手段を備えるとともに、照射手段は、評価の結果に基づいた照射条件によってエキシマ紫外光を照射することを特徴とする。
【0028】
これによれば、対象物の表面の状態が光学的に評価された結果に基づいて、エキシマ紫外光による照射を行うか否かを含めて照射条件が決定される。これにより、必要に応じて、適切な照射条件で対象物が照射されることになる。したがって、対象物が入庫又は出庫される場合において、その表面における付着物を酸化分解して除去する際の作業効率が向上する。
【0029】
また、本発明に係る保管装置は、上述の保管装置において、収納手段の内部に不活性ガスを供給する供給手段を備えたことを特徴とする。
【0030】
これによれば、保管中に、対象物の表面において酸化が進行しない。したがって、対象物が入庫される前にその表面における付着物を除去する場合には、その除去された状態を維持してその対象物が保管される。また、対象物が出庫される前にその表面における付着物を除去する場合には、付着物を短時間で除去して、その対象物が出庫される。
【0031】
【発明の実施の形態】
(第1の実施形態)
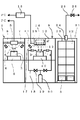
本発明の第1の実施形態を、図1を参照して説明する。ここでは、保管の対象物の例として樹脂封止用の金型を挙げて、その保管を説明する。この金型は、樹脂成形用の金型の一種であって、基板に装着されたチップを溶融樹脂により樹脂封止し、成形品としてLSI等の電子部品、すなわち、パッケージを製造する際に使用される。図1は、本実施形態に係る保管装置の構成を示す概略正面図である。本実施形態は、金型の保管装置であって、手動により金型の搬送を行うことを特徴とするものである。
【0032】
図1において、評価部1は、作業台2上に置かれた金型3の型面4の状態を、光学的に評価するユニットである。センサ5は、作業台2の上方において上下方向及び水平方向に移動可能に設けられ、照射光6を照射して、照射光6が型面4で反射した光である反射光7を検出することによって、型面4の状態を検出して評価する評価手段である。このセンサ5は、例えば、可視光、赤外線、レーザ等を使用する光学的な非接触センサであればよい。また、作業台2の上方には、型面4を照射して所定の温度に加熱するハロゲンヒータ8が設けられている。
【0033】
クリーニング部9は、金型3が作業台10の上に置かれた状態で、型面4における付着物を除去するユニットである。作業台10の上方には、型面4を照射して所定の温度、例えば、成形温度に等しい温度(180℃)に加熱するハロゲンヒータ11(一部図示を省略)が設けられている。
ランプユニット12は、被照射面である型面4に対して、所定の距離を介してエキシマ紫外光13を照射する照射手段である。エキシマランプ14は、ランプユニット12の内部に取り付けられ、例えば、キセノン(Xe)を放電ガスとして使用した誘電体バリア放電により、波長172nmのエキシマ紫外光13を発生するランプである。透光窓15は、ランプユニット12の下面に設けられ、例えば、合成石英ガラスからなる照射用の窓である。点灯電源16は、エキシマランプ14を点灯させるための高周波電圧を供給する電源であって、点灯のタイミングを制御するパーソナルコンピュータPCに接続されている。
【0034】
ここで、型面4におけるエキシマ紫外光13の放射照度低下を防止する観点から、透光窓15と型面4との間の距離はできるだけ小さいことが好ましい。そして、この距離を最適にするためにランプユニット12を昇降させる昇降機構(図示なし)を設けておくことが好ましい。
また、ハロゲンヒータ11は、必要に応じて反射鏡や光ファイバ等と組み合わせて使用してもよい。これにより、型面4における所望の部分に、エキシマ紫外光13を集中的に照射することができる。更に、透光窓15と型面4との間の距離が小さい場合であっても、型面4を確実に照射することができる。
【0035】
ノズル17は、配管18及びバルブ19を介して気体供給源20に接続され、必要に応じて所定の気体を型面4の近傍において噴射する噴射手段である。この気体は、酸素以外の気体であってエキシマ紫外光13の減衰を抑制する性質を有する気体、例えば、窒素ガスである。なお、クリーニング部9に設けられた排気管がバルブを介して吸引ポンプ(いずれも図示なし)に接続され、クリーニング部9内のガスを、作業者が作業する領域の外に排出している。
【0036】
収納部21は、金型3の保管場所22を有するラック23を備えている、金型3が保管されるユニットである。ノズル24は、配管25及びバルブ26を介して気体供給源(いずれも図示なし)に接続され、必要に応じて収納部21の内部に、例えば、窒素ガスのような不活性ガスを供給する気体の供給手段である。この不活性ガスと、ノズル17から噴射される気体とが同種の気体であれば、配管によって気体供給源20とバルブ26とを接続してもよい。
【0037】
評価部1,クリーニング部9,収納部21は、いずれも、正面に設けられた扉(図示なし)によって密閉されることが可能である。そして、作業者は、それらの扉を開閉して、正面から各部に金型3を出し入れする。
【0038】
本実施形態に係る保管装置の動作を、図1を参照して説明する。まず、作業者が、樹脂封止装置から取り外した金型3を作業台2に載せる。その後に、ハロゲンヒータ8によって、型面4を所定の温度に加熱する。この温度は、加熱された金型3の取り出し作業に支障をきたさない範囲内で、できるだけ高い温度であることが好ましい。
【0039】
次に、センサ5が、型面4に照射光6を照射するとともに、反射光7を検出する。更に、センサ5は、照射光6に対する反射光7の比、すなわち、反射率を算出して、その算出値と所定の基準値とを比較する。ここで、基準値として、例えば、その金型が未使用の場合の反射率、すなわち、金型の初期状態における反射率を使用することができる。また、照射光6の照射及び反射光7の検出と、反射率の算出及び基準値に対する比較とを、センサ本体と算出部とのように分離して行ってもよい。
【0040】
次に、反射率の算出値と基準値とを比較した結果に基づき、金型3に対して場合に応じた2つの異なる処理を行う。
第1の場合として、反射率の算出値が基準値以上、又は基準値を超える場合には、センサ5は、型面4の状態が初期状態に比べてさほど変化していない、すなわち、型面4における付着物は微量であるので、クリーニングは必要ないと判断する。そして、青色灯を点灯する等の表示を行い、その表示を見た作業員が、評価部1から金型3を取り出してこれを収納部21のいずれかの保管場所22に置く。その後、収納部21を密閉し、ノズル24によって窒素ガス等の不活性ガスを収納部21内に注入し、不活性ガスの雰囲気中で金型3を保管する。型面4をクリーニングする必要がない場合には、ここまでの一連の作業によって、金型3を保管するために入庫する作業が完了する。
【0041】
第2の場合として、反射率の算出値が基準値を下回る、又は基準値以下である場合には、センサ5は、型面4の状態が初期状態に比べて相当悪化した、すなわち、型面4に相当量の付着物が付着したので、クリーニングが必要であると判断する。そして、赤色灯を点灯する等の所定の警告を行い、その警告によって作業員は、型面4をクリーニングする必要があることを知る。そこで、作業員は、取り出し作業に支障をきたさない程度に型面4が加熱された金型3を評価部1から取り出し、作業台10の上に金型3を置き、クリーニング部9を密閉する。そして、ハロゲンヒータ11によって型面4が180℃まで加熱されると、引き続いてクリーニング部9は以下の動作を行う。ここで、型面4は、評価部1においてある程度加熱されているので、短時間で180℃まで加熱される。
【0042】
まず、ノズル17により、加熱された型面4の近傍に窒素ガスを供給するとともに、パーソナルコンピュータPCから点灯信号を受け取った点灯電源16により、エキシマランプ14に所定の高周波電圧を印加する。これらによって、型面4の近傍が低酸素濃度の雰囲気になるとともに、エキシマランプ14は所定の中心波長(例えば、Xeを放電ガスとして使用した場合には172nm)を有するエキシマ紫外光13を発生する。そして、ランプユニット12は、透光窓15を介してエキシマ紫外光13を型面4に照射する。このエキシマ紫外光13は、真空紫外線(VUV;Vacuum Ultra Violet)と呼ばれ、中心波長を中心に極めて狭い範囲の波長、すなわち、単一ピーク波長を有しており、光子のエネルギーが大きいという特性を有する。このようなエキシマ紫外光13を型面4に照射することによって、後述するように、型面4における付着物を分解・除去することができる。
また、クリーニング部9内のガスは、人体に有害であって金属材料や高分子材料等を劣化・腐食させるオゾン(O3)を含んでいる。そこで、このガスを、クリーニング部9に設けられた排気管(図示なし)によって、作業者が作業する領域の外に排出している。
【0043】
次に、型面4に対する照射が完了した金型3を、作業員がクリーニング部9から取り出して、収納部21のいずれかの保管場所22に置く。その後に、収納部21を密閉し、ノズル24によって窒素ガス等の不活性ガスを収納部21内に注入し、不活性ガスの雰囲気中で金型3を保管する。型面4をクリーニングする必要がある場合には、ここまでの一連の作業によって、金型3を保管するために入庫する作業が完了する。
【0044】
ところで、エキシマ紫外光13を照射する際の照射条件は、以下のようにして定められている。第1に、エキシマ紫外光13のエネルギーは、型面4を一定時間照射した場合に、型面4の保護や離型性の確保等を目的として型面4に予め形成されためっき層等の層を、剥離させない程度の値になるように定められる。第2に、このエネルギーは、型面4を一定時間照射した場合に、型面4における付着物を充分に分解・除去できる程度の値になるように定められる。したがって、このようなエネルギーを有するエキシマ紫外光13が型面4を照射することによって、型面4において、めっき層等を剥離させることなく付着物を充分に分解・除去することができる。そして、エキシマ紫外光13が型面4を一定時間照射することにより、型面4のクリーニングを完了する。
【0045】
ここで、エキシマ紫外光13が付着物を分解・除去する作用を詳しく説明すれば、以下のようになる。第1に、エキシマ紫外光13のエネルギーによって、型面における付着物、特に有機物の分子結合が切断される。これにより、型面と付着物との間の密着性が低下する。第2に、エキシマ紫外光13のエネルギーによって、クリーニング部9内に存在する酸素から、オゾン(O3)及び活性酸素が発生する。そして、これらのうち主として活性酸素が、分子結合が切断された付着物に作用することにより、その付着物が酸化分解して揮発する。これにより、型面における付着物が分解・除去される。以上の作用により、ブラシ等の手段では除去しにくい微小な凹凸やコーナー部における付着物を、分解して揮発させることによって確実に除去することができる。
【0046】
ここまで説明したように、本実施形態によれば、樹脂封止装置から取り外した金型3の型面4をエキシマ紫外光13によって照射して、非接触で型面4をクリーニングする。これにより、ブラシ等によるクリーニングに比較して、型面4に物理的なダメージを与えることなく確実にクリーニングした後に、清浄な状態にある金型3を、不活性ガスの雰囲気になっている収納部21に入庫する。したがって、不活性ガスの雰囲気中で保管されていた金型3を、出庫した後に樹脂封止装置に取り付けて、クリーニングすることなく使用することができるので、段取り替え作業を大幅に短縮することができる。
【0047】
また、ハロゲンヒータ11によって型面4が加熱された状態において、エキシマ紫外光13により型面4を照射する。これにより、温度低下によって付着物の酸化分解が阻害されるということを抑制する。したがって、金型3を入庫する前に、型面4から短時間に付着物を除去することができる。
【0048】
また、型面4の状態を光学的に評価した結果に基づいて、型面4を照射するか否かを決定する。したがって、必要に応じて型面4をクリーニングするので、金型3を入庫する際の作業効率が向上する。
【0049】
また、クリーニングされた金型3を、不活性ガスの雰囲気中で保管する。これによって、保管中に型面4において酸化が進行しないので、型面4が清浄である状態を維持して金型3を保管することができる。
【0050】
また、型面4の近傍に窒素ガスを供給することによって、酸素に起因するエキシマ紫外光13の減衰を抑制する。したがって、付着物の分子結合を切断する能力とオゾン及び活性酸素を発生させる能力とが向上するとともに、型面4に凹凸が存在する場合であっても、照射距離が長くなる部分である凹部における付着物を、効果的に分解・除去することができる。
【0051】
(第2の実施形態)
本発明の第2の実施形態を、図2を参照して説明する。図2は、本実施形態に係る保管装置の構成を示す概略正面図である。本実施形態は、金型の保管装置であって、自動的に金型の搬送を行うことを特徴とするものである。
【0052】
図2において、受け入れ部27は、作業者がベルトコンベア28の上に置いた金型3を受け入れるとともに、これを評価部1に搬送するユニットである。入出庫部28は、クリーニング部9においてクリーニングされた金型3を、収納部21に対して入庫又は出庫するユニットである。ベルトコンベア29,30は、それぞれ評価部1及びクリーニング部9内に設けられた搬送手段である。ベルトコンベア31は、入出庫部28内に昇降自在に設けられるとともに、各保管場所22に対して、金型3を入庫又は出庫する昇降機付の搬送手段である。ベルトコンベア32は、各保管場所22内に設けられ、入庫される金型3を受け取って載置し、又は載置されていた金型3を送り出して出庫する搬送手段である。
また、受け入れ部27、評価部1、クリーニング部9、入出庫部28、及び収納部21の各ユニットにおいては、隣接するユニットとの間にシャッタ(図示なし)が設けられて密閉されている。そして、これらのシャッタが必要に応じて開いて、金型3を通過させるようになっている。
【0053】
以下、本実施形態に係る保管装置の動作を、図2を参照して説明する。まず、作業者が樹脂封止装置から取り外した金型3をベルトコンベア28の上に載せ、ベルトコンベア28が金型3をベルトコンベア29に引き渡す。
【0054】
次に、評価部1において、ベルトコンベア29上の金型3について、第1の実施形態と同様に、ハロゲンヒータ(図示なし)を使用して型面4を加熱するとともに、センサ5を使用して型面4の状態を検出して評価する。その後に、金型3をベルトコンベア30に引き渡す。
【0055】
次に、型面4をクリーニングする必要がある場合には、クリーニング部9において、第1の実施形態と同様に次のような動作を行う。ハロゲンヒータ(図示なし)を使用して型面を加熱し、ノズル17により窒素ガスを供給するとともに、点灯電源16によりエキシマランプ14を点灯してエキシマ紫外光13を発生する。したがって、エキシマ紫外光13を照射することによって、金型3の型面における付着物を分解・除去することができる。
一方、型面4をクリーニングする必要がない場合には、クリーニング部9においてはエキシマ紫外光13を照射することなく、ベルトコンベア30によって金型3を搬送する。
【0056】
次に、ベルトコンベア30から昇降機付のベルトコンベア31に、金型3を引き渡す。ベルトコンベア31は、予めパーソナルコンピュータPCから受け取った指令に基づいて昇降し、所定の保管場所22のベルトコンベア32に金型3を引き渡す。
【0057】
次に、第1の実施形態と同様に、収納部21を密閉し、ノズル24によって不活性ガスを収納部21内に注入し、不活性ガスの雰囲気中で金型3を保管する。ここまでの一連の作業によって、クリーニングされた金型3を、保管するために入庫する作業が完了する。
【0058】
以上説明したように、本実施形態によれば、第1の実施形態と同様の効果が得られる。加えて、ベルトコンベア28〜32を使用して金型3を自動的に所定の保管場所22に保管するので、金型3の受入・クリーニング・保管・取出を行う場合の入庫及び出庫作業を自動的に行うことができる。したがって、金型を保管する際の入庫・出庫作業が大幅に省力化される。
【0059】
なお、本実施形態では、金型3がベルトコンベア30上に載置された状態で、金型3にエキシマ紫外光13を照射した。これに限らず、金型3以外の対象物、例えば、基板や半製品等がローダ/アンローダ等のベルトコンベア以外の搬送手段に載置された状態で、その対象物にエキシマ紫外光13を照射してもよい。この場合には、搬送工程の一部において対象物の付着物を分解・除去することになる。したがって、洗浄工程を別途設ける必要がないので、全体の工数を増加させることなく、基板や半製品等をクリーニングして保管することができる。
【0060】
また、収納部21には、図の右方向から見て、保管場所22が格子状に設けられておくこととしてもよい。これにより、金型3を保管する能力が大幅に向上する。この場合には、ベルトコンベア31を、図の奥行き方向にも移動できるようにしておけばよい。
【0061】
また、収納部21内に注入する不活性ガスとして窒素ガスを挙げたが、それ以外の不活性ガスを注入することもできる。また、収納部21内において、不活性ガスの注入と酸素吸収剤等の酸素吸収手段の使用とを、併用してもよい。
更に、型面4における付着物の酸化を抑制するためには、収納部21内の酸素濃度を低下させればよい。したがって、真空ポンプを使用して収納部21内を減圧して、減圧された雰囲気内で金型3を保管することもできる。
【0062】
また、金型3について、その型番、エキシマ紫外光13の照射条件、保管される保管場所22等についての情報を、予めバーコード等により金型3に表示しておいてもよい。更に、受け入れ部27においてそれらの情報を読み取り、読みとられた情報をパーソナルコンピュータPCによって処理することもできる。これにより、評価部1で評価する際の基準値、クリーニング部9でエキシマ紫外光13を照射する際の照射条件、収納部21における保管場所22等を、正確に決定し指示することができる。
【0063】
なお、第1及び第2の実施形態においては、クリーニング部9を使用してクリーニングした後に、不活性ガスの雰囲気中で金型3を保管することとした。したがって、金型3を出庫する際にはその型面4は清浄な状態にあるが、必要に応じて、出庫する前に、金型3を再びクリーニングしてもよい。また、評価部1によって型面4の状態を光学的に評価し、その評価結果に基づいて出庫前のクリーニングの要否を決定することもできる。
また、工程の都合等の事情で、クリーニング部9によるクリーニングを行うことなく、金型3を保管することもあり得る。この場合には、出庫前に、金型3のクリーニングを行えばよく、型面4の状態の評価とその評価結果に基づく金型3のクリーニングとを併せて行ってもよい。
【0064】
また、窒素ガスを供給することによって、酸素に起因するエキシマ紫外光13の減衰を抑制している。しかし、窒素ガスの濃度が高くなると、酸素ガスの濃度が低くなり、その結果オゾン及び活性酸素が発生しにくくなるという現象が生じる。したがって、クリーニングの効率が低下するおそれがある。そこで、エキシマ紫外光13の放射照度に応じた最適な窒素ガスの濃度を予め実験的に調べておき、窒素ガスがその最適な濃度になることを目標にして、窒素ガスの供給を制御することが好ましい。これにより、エキシマ紫外光13の放射照度とその放射照度に応じた最適な窒素ガスの濃度という最適な条件の下で、型面4のクリーニングを行うことができる。
【0065】
また、センサ5による評価結果に基づいて、型面4を照射してクリーニングするか否かを決定した。これに限らず、センサ5による評価結果に基づいて、例えば、放射照度、照射距離、照射時間等の照射条件を決定してもよい。例えば、型面4の状態が初期状態から大きく悪化していると評価された場合には、照射時間を長くすることにより、型面4から付着物を確実に除去することができる。
【0066】
また、センサ5が型面4の状態を評価する際には、複数個所で反射率を算出して、それらのうち最も型面4の状態が変化したことを示す値に基づいて評価してもよく、それらの平均値に基づいて評価してもよい。また、型面4の状態が変化しやすいと考えられる部分、例えば、溶融樹脂の注入口に近い部分において、ピンポイント的に反射率を算出して、型面4の状態を評価してもよい。
【0067】
また、センサ5は、反射率を算出して基準値と比較することとした。これに限らす、一定の領域を撮影して、その画像データに基づいて型面の状態を評価することとしてもよい。例えば、センサ5としてCCDカメラと画像処理部とを有するタイプを使用し、撮影した画像を所定のしきい値で2値化し、例えば、高濃度の部分の面積を基準値と比較することもできる。更に、色彩の差を認識して、カラー濃淡処理を行うセンサを使用してもよい。
【0068】
また、実際の付着物の付着の程度を考慮して、最適なクリーニング条件を、予め実験的に定めておくこともできる。例えば、付着物の性質、エキシマ紫外光13の放射照度、照射距離、及び照射時間、クリーニングの頻度、噴射される窒素ガスの濃度、型面4の温度等からなる最適なクリーニング条件を実験的に定めておき、実際にその条件を使用すれば、評価部1を省略することができる。
【0069】
また、クリーニング部9では、型面4を、成形温度に等しい温度(180℃)に加熱した。これに限らず、装置や工程等において許される範囲内で、クリーニングを行うための最適な温度を実験的に見出しておき、型面4をその温度に加熱してもよい。例えば、型面4を成形温度よりも高い温度で加熱して、クリーニングの効率化を図ることもできる。この場合には、図1のハロゲンヒータ11を増やしてもよく、高出力化してもよく、作業台10にヒータを設けてハロゲンヒータ11と併用してもよい。また、金型の熱容量が小さい場合等には、作業台10に設けられたヒータのみを使用してもよい。更に、付着物の密着強度や付着量が小さい場合には、型面4を加熱することなくエキシマ紫外光13を照射することもできる。
【0070】
また、配管18に設けられたヒータを使用して、ノズル17から噴射される気体を、型面4にほぼ等しい温度まで予熱して供給してもよい。これにより、ノズル17から噴射される気体が型面4を冷却することを抑制する。したがって、型面4における温度低下が付着物の酸化分解を阻害することを抑制するので、付着物を酸化分解して除去する能力を維持することができる。
また、付着物の密着強度や付着量等が小さい場合、加熱されている金型3の熱容量が大きくて型面4の温度がある程度高い場合、窒素ガスの流量が少なくてもよい場合等には、常温又は型面4の温度よりも低温で、窒素ガスを供給してもよい。
【0071】
また、透光窓15の近傍に、透光窓15を所定の温度(例えば、120℃)以下に冷却する冷却手段を設けてもよい。冷却手段としては、冷却液を循環させる冷却液用配管やぺルチェ素子等を使用することができる。この場合には、以下の理由に基づいて、型面4をクリーニングする効果が維持される。すなわち、合成石英ガラスからなる透光窓15は、温度が上昇した場合には透光率が低下する性質を有するので、透光窓15を冷却することによってその透光率が維持される。したがって、型面4におけるエキシマ紫外光13の放射照度が維持されるので、型面4をクリーニングする効果が維持される。
【0072】
また、クリーニング及び保管の対象物として、樹脂成形用の金型3以外の物に対して本発明を適用することもできる。エキシマ紫外光13を照射する対象としては、樹脂成形や半導体製造等を行う際に使用される治具、材料、半製品等や、成形品や電子部品を含む製品であって、清浄であることが要求される物であればよい。
治具類としては、例えば、半導体を製造する際のいわゆる前工程では、ウエーハの熱処理に使用されるボート、ウエーハの搬送に使用されるカセット、露光に使用されるフォトマスクやレチクル等が挙げられる。また、半導体を製造する際のいわゆる後工程では、基板の搬送に使用されるマガジンやキャリヤテープ、ボンディングツール、樹脂封止に使用されるノズル、半製品や製品の収納に使用されるトレイ、検査に使用されるプローブカード等が挙げられる。
また、材料としては、ウエーハ、プリント基板やリードフレーム等の基板、加工済の液晶用導光板等が挙げられる。更に、半製品としては、基板において装着されたチップがワイヤボンディングされ、又はチップがフリップチップボンディングされた状態で、樹脂封止工程の前で保管される半製品等が挙げられる。
また、製品としては、電子部品(パッケージ)、医療用機器、マイクロマシン等が挙げられる。更に、オゾン、活性酸素、及び紫外光の殺菌・消毒効果に着目して、医療用機器、育児用器具、食器類、食品・飲料類等を殺菌・消毒し、清浄な状態で出庫するために、これらの対象物の保管について本発明を適用することもできる。
【0073】
また、金型3等の対象物を、同時に、複数個搬送し、クリーニングし、同じ保管場所22に保管してもよい。この場合には、対象物の大きさや重量、作業者を含む搬送手段の能力、ランプユニット12の照射面積、保管装置全体の設置面積等を考慮して、同時に扱うことができる対象物の個数を定めることができる。
【0074】
また、エキシマランプ14の本数及び取付方向は、照射する対象、すなわち、保管する対象物の寸法、形状、数量等に応じて、適当に定めることができる。
【0075】
また、放電ガスとしてキセノン(Xe)単体からなるガスを使用して、波長172nmのエキシマ紫外光を発生させた。これに限らず、F,Ar,Kr,Xe等の元素のうち少なくとも1つを含む放電ガスを使用することもできる。これらの場合にも、波長172nm以外の単一ピーク波長、特に波長172nmよりも短い単一ピーク波長を有するエキシマ紫外光が得られる。
【0076】
また、本発明は、上述の各実施形態に限定されるものではなく、本発明の趣旨を逸脱しない範囲内で、必要に応じて、任意にかつ適宜に変更・選択して採用できるものである。
【0077】
【発明の効果】
本発明によれば、エキシマ紫外光によって対象物の表面における付着物の分子結合を切断し、分子結合が切断された付着物を、エキシマ紫外光によって発生した活性酸素等により酸化分解する。したがって、対象物の表面に物理的なダメージを与えることなくその表面から付着物を除去し、その状態で対象物を保管するために入庫し、又は出庫することができる。
また、対象物の表面の状態を光学的に評価した結果に基づき、必要に応じて、適切な照射条件で対象物を照射する。したがって、対象物を入庫又は出庫する場合に、付着物を除去する際の作業効率を向上させることができる。
また、エキシマ紫外光の減衰を抑制する性質を有する気体を、対象物の表面の近傍において噴射する。これにより、その表面の近傍においてエキシマ紫外光が減衰することを抑制する。したがって、対象物を入庫又は出庫する前に、対象物の表面から付着物を効率よく除去することができる。
以上説明したように、本発明は、保管の対象物を、エキシマ紫外光を照射することによりクリーニングした後に入庫又は出庫する。したがって、出庫する際に対象物が清浄な状態にあることを可能にする保管方法及び保管装置を提供するという、優れた実用的な効果を奏するものである。
【図面の簡単な説明】
【図1】本発明の第1の実施形態に係る保管装置の構成を示す概略正面図である。
【図2】本発明の第2の実施形態に係る保管装置の構成を示す概略正面図である。
【符号の説明】
1 評価部
2,10 作業台
3 金型
4 型面
5 センサ(評価手段)
6 照射光
7 反射光
8 ハロゲンヒータ
9 クリーニング部
11 ハロゲンヒータ(加熱手段)
12 ランプユニット(照射手段)
13 エキシマ紫外光
14 エキシマランプ
15 透光窓
16 点灯電源
17 ノズル
18,25 配管
19,26 バルブ
20 気体供給源
21 収納部(収納手段)
22 保管場所
23 ラック
24 ノズル(供給手段)
27 受け入れ部
28〜32 ベルトコンベア
PC パーソナルコンピュータ
Claims (11)
- 保管の対象になる対象物を出庫する際に該対象物が清浄な状態にあることを目的として前記対象物を保管する保管方法であって、
前記対象物に対してエキシマ紫外光を照射することにより前記対象物の表面における付着物を除去する工程と、
前記対象物を収納する工程とを備えたことを特徴とする保管方法。 - 請求項1記載の保管方法において、
前記エキシマ紫外光を照射する際に前記対象物の表面が所定の温度になるように、前記対象物を加熱する工程を備えたことを特徴とする保管方法。 - 請求項1又は2記載の保管方法において、
前記対象物の表面における状態について光学的な評価を行う工程を備えるとともに、
前記除去する工程では、前記評価の結果に基づいた照射条件によって前記エキシマ紫外光を照射することを特徴とする保管方法。 - 請求項1〜3のうちいずれか1つに記載された保管方法において、
前記収納手段の内部に不活性ガスを供給する工程を備えたことを特徴とする保管方法。 - 請求項1〜4のうちいずれか1つに記載された保管方法において、
前記除去する工程では、前記エキシマ紫外光の減衰を抑制する性質を有する気体を前記対象物の表面の近傍において噴射する工程を備えたことを特徴とする保管方法。 - 請求項5記載の保管方法において、
前記噴射する工程では、前記気体の濃度が前記付着物を除去するための最適な濃度になるように前記気体の噴射を制御することを特徴とする保管方法。 - 請求項5又は6記載の保管方法において、
前記噴射される気体を予熱する工程を備えたことを特徴とする保管方法。 - 保管の対象になる対象物が出庫される際に該対象物が清浄な状態にあることを目的として前記対象物を保管する保管装置であって、
前記対象物に対してエキシマ紫外光を照射することにより前記対象物の表面における付着物を除去する照射手段と、
前記対象物を収納する収納手段とを備えたことを特徴とする保管装置。 - 請求項8記載の保管装置において、
前記エキシマ紫外光が照射される際に前記対象物の表面が所定の温度になるように、前記対象物を加熱する加熱手段を備えたことを特徴とする保管装置。 - 請求項8又は9記載の保管装置において、
前記対象物の表面における状態について光学的な評価を行う評価手段を備えるとともに、
前記照射手段は、前記評価の結果に基づいた照射条件によって前記エキシマ紫外光を照射することを特徴とする保管装置。 - 請求項8〜10のいずれか1つに記載された保管装置において、
前記収納手段の内部に不活性ガスを供給する供給手段を備えたことを特徴とする保管装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002179297A JP2004018239A (ja) | 2002-06-20 | 2002-06-20 | 保管方法及び保管装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002179297A JP2004018239A (ja) | 2002-06-20 | 2002-06-20 | 保管方法及び保管装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004018239A true JP2004018239A (ja) | 2004-01-22 |
Family
ID=31176719
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002179297A Pending JP2004018239A (ja) | 2002-06-20 | 2002-06-20 | 保管方法及び保管装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004018239A (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20110052744A1 (en) * | 2009-09-02 | 2011-03-03 | Krones Ag | Magazine apparatus for the storage of blow moulds and methods of storing blow moulds |
| CN102020092A (zh) * | 2009-09-11 | 2011-04-20 | 克朗斯股份有限公司 | 用于存储多个非工作状态下的吹塑模具的仓储装置及方法 |
| WO2015170750A1 (ja) * | 2014-05-09 | 2015-11-12 | 横浜ゴム株式会社 | モールドの洗浄システム |
| CN108136627A (zh) * | 2015-11-05 | 2018-06-08 | 横滨橡胶株式会社 | 模具的清洗系统 |
| CN108136449A (zh) * | 2015-11-11 | 2018-06-08 | 横滨橡胶株式会社 | 轮胎的清洗系统 |
| CN112078048A (zh) * | 2020-09-27 | 2020-12-15 | 浙江中瑞橡胶高分子材料股份有限公司 | 橡胶连续捏炼装置 |
-
2002
- 2002-06-20 JP JP2002179297A patent/JP2004018239A/ja active Pending
Cited By (16)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US20110052744A1 (en) * | 2009-09-02 | 2011-03-03 | Krones Ag | Magazine apparatus for the storage of blow moulds and methods of storing blow moulds |
| CN102029706A (zh) * | 2009-09-02 | 2011-04-27 | 克朗斯股份有限公司 | 用于存储吹塑模具的货仓装置 |
| US8491293B2 (en) * | 2009-09-02 | 2013-07-23 | Krones Ag | Magazine apparatus for the storage of blow moulds and methods of storing blow moulds |
| US8807980B2 (en) | 2009-09-02 | 2014-08-19 | Krones Ag | Magazine apparatus for the storage of blow moulds and methods of storing blow moulds |
| CN102020092A (zh) * | 2009-09-11 | 2011-04-20 | 克朗斯股份有限公司 | 用于存储多个非工作状态下的吹塑模具的仓储装置及方法 |
| JP2011093305A (ja) * | 2009-09-11 | 2011-05-12 | Krones Ag | 清掃装置を備えているブロー金型用マガジン装置 |
| EP2295223B1 (de) * | 2009-09-11 | 2015-02-25 | Krones AG | Magazinvorrichtung mit Reinigungseinrichtung sowie Verfahren zur Aufbewahrung von Blasformen |
| US9333679B2 (en) | 2009-09-11 | 2016-05-10 | Krones Ag | Magazine device for blow moulds, comprising a cleaning device |
| JP2015214076A (ja) * | 2014-05-09 | 2015-12-03 | 横浜ゴム株式会社 | モールドの洗浄システム |
| WO2015170750A1 (ja) * | 2014-05-09 | 2015-11-12 | 横浜ゴム株式会社 | モールドの洗浄システム |
| US11072139B2 (en) | 2014-05-09 | 2021-07-27 | The Yokohama Rubber Co., Ltd. | Mold cleaning system |
| CN108136627A (zh) * | 2015-11-05 | 2018-06-08 | 横滨橡胶株式会社 | 模具的清洗系统 |
| US10471632B2 (en) | 2015-11-05 | 2019-11-12 | The Yokohama Rubber Co., Ltd. | Mold cleaning system |
| CN108136449A (zh) * | 2015-11-11 | 2018-06-08 | 横滨橡胶株式会社 | 轮胎的清洗系统 |
| US10343194B2 (en) | 2015-11-11 | 2019-07-09 | The Yokohama Rubber Co., Ltd. | Tire cleaning system |
| CN112078048A (zh) * | 2020-09-27 | 2020-12-15 | 浙江中瑞橡胶高分子材料股份有限公司 | 橡胶连续捏炼装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR100526220B1 (ko) | 틀 면의 부착물에 관한 부착 정도의 평가장치 및평가방법, 틀 면에 대한 표면 처리장치 및 표면처리방법과 수지성형용 금형의 클리닝 방법 및 장치 | |
| KR101295791B1 (ko) | 기판 처리 설비 및 기판 처리 방법 | |
| KR101929763B1 (ko) | 타이어의 세정 시스템 | |
| JP4398786B2 (ja) | 塗布方法及び塗布装置 | |
| KR100320585B1 (ko) | 레지스트 처리장치 | |
| KR102107849B1 (ko) | 레이저 가공 장치 및 레이저 가공 장치의 흡인로의 세정 방법 | |
| JP6158721B2 (ja) | 洗浄装置、剥離システム、洗浄方法、プログラム及びコンピュータ記憶媒体 | |
| CN101840844B (zh) | 衬底处理装置 | |
| JP2013140947A (ja) | 剥離装置、剥離システム、剥離方法、プログラム及びコンピュータ記憶媒体 | |
| JP4344320B2 (ja) | 接合装置 | |
| JP4594786B2 (ja) | 切削装置 | |
| JP2002043268A (ja) | 基板処理装置 | |
| KR100624832B1 (ko) | 엘시디 프로텍팅용 윈도우 코팅장치 | |
| JP5617065B2 (ja) | 剥離方法、プログラム、コンピュータ記憶媒体及び剥離システム | |
| CN106032036A (zh) | 切削装置 | |
| US20240394668A1 (en) | Substrate processing apparatus, maintenance method, and recording medium | |
| JP4102599B2 (ja) | 樹脂成形における構成要素のクリーニング方法 | |
| JP5254653B2 (ja) | 保護膜被覆装置 | |
| CN110473803B (zh) | 加工装置 | |
| KR100873265B1 (ko) | 기판처리장치 및 막형성장치 | |
| JP5717614B2 (ja) | 剥離装置、剥離システム、剥離方法、プログラム及びコンピュータ記憶媒体 | |
| JP4022094B2 (ja) | 型面に対する表面処理装置及び表面処理方法 | |
| JP2004202926A (ja) | 樹脂成形における構成要素のクリーニング方法及び装置 | |
| TWI588515B (zh) | 鏡片防霧薄膜製造方法及鏡片防霧薄膜之光硬化裝置 | |
| JP4630442B2 (ja) | 樹脂成形装置及び樹脂成形方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050518 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070810 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070821 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20071003 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20080122 |