JP2004116580A - 軸受装置及び工作装置 - Google Patents
軸受装置及び工作装置 Download PDFInfo
- Publication number
- JP2004116580A JP2004116580A JP2002277734A JP2002277734A JP2004116580A JP 2004116580 A JP2004116580 A JP 2004116580A JP 2002277734 A JP2002277734 A JP 2002277734A JP 2002277734 A JP2002277734 A JP 2002277734A JP 2004116580 A JP2004116580 A JP 2004116580A
- Authority
- JP
- Japan
- Prior art keywords
- bearing
- liquid
- cooling
- motor
- shaft member
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000003754 machining Methods 0.000 title claims abstract description 18
- 238000001816 cooling Methods 0.000 claims abstract description 110
- 239000007788 liquid Substances 0.000 claims abstract description 82
- 239000004065 semiconductor Substances 0.000 description 6
- 239000002184 metal Substances 0.000 description 4
- 229910052751 metal Inorganic materials 0.000 description 4
- 230000002706 hydrostatic effect Effects 0.000 description 3
- 229910000897 Babbitt (metal) Inorganic materials 0.000 description 2
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 150000002739 metals Chemical class 0.000 description 2
- 235000012431 wafers Nutrition 0.000 description 2
- 239000002173 cutting fluid Substances 0.000 description 1
- 238000013016 damping Methods 0.000 description 1
- 238000001514 detection method Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 230000020169 heat generation Effects 0.000 description 1
- 229910052742 iron Inorganic materials 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
Images


Landscapes
- Machine Tool Units (AREA)
- Sliding-Contact Bearings (AREA)
- Mounting Of Bearings Or Others (AREA)
- Turning (AREA)
Abstract
【課題】軸受用液体の温度管理用の冷却装置を備える軸受装置(工作装置)に関して、冷却装置に関するコストを抑制すること。
【解決手段】軸部材と、軸受部材とを備え、前記軸部材を前記軸受部材が軸受用液体を媒介として軸受する軸受装置において、前記軸部材を回転させるモータと、前記軸受用液体を冷却する冷却手段であって、前記軸受用液体の温度に応じて運転状態を変化させて使用するための冷却手段である第1冷却手段と、前記軸受用液体を冷却する冷却手段であって、前記モータの回転数に応じて運転状態を変化させて使用するための冷却手段である第2冷却手段とを備えることを特徴とする軸受装置。
【選択図】 図3
【解決手段】軸部材と、軸受部材とを備え、前記軸部材を前記軸受部材が軸受用液体を媒介として軸受する軸受装置において、前記軸部材を回転させるモータと、前記軸受用液体を冷却する冷却手段であって、前記軸受用液体の温度に応じて運転状態を変化させて使用するための冷却手段である第1冷却手段と、前記軸受用液体を冷却する冷却手段であって、前記モータの回転数に応じて運転状態を変化させて使用するための冷却手段である第2冷却手段とを備えることを特徴とする軸受装置。
【選択図】 図3
Description
【0001】
【発明の属する技術分野】
本発明は、軸受装置及び工作装置に関する。
【0002】
【従来の技術】
軸部材を軸受部材が軸受する「軸受構造」は、多くの機械において採用されている。例えば、金属や半導体等の研削加工等(半導体ウエハの両頭研削加工等)に使用される工作機械の多くは、スピンドルである軸部材を軸受部材が軸受する「軸受構造」を具備している。
【0003】
軸部材を軸受部材が軸受する際の具体的態様として、軸受用液体を媒介として軸受する液体軸受、軸受用エアを媒介として軸受するエア軸受、などの流体軸受が知られている。例えば、金属や半導体等の研削加工等に使用される工作機械の多くは、スピンドルである軸部材を軸受部材が軸受用液体を媒介として軸受(液体軸受)している。なお、エア軸受ではなく液体軸受が採用されるのは、ダンピング特性においてエア軸受より液体軸受の方が勝っているため、高精度加工を目的とする場合にはエア軸受より液体軸受の方が適しているからである。
【0004】
【特許文献1】
特開平11−33906号公報
【特許文献2】
特開2001−59521号公報。
【0005】
【発明が解決しようとする課題】
上述のように、金属や半導体等の研削加工等に使用される工作機械の多くは、高精度加工を目的として液体軸受を採用する。このように高精度加工を目的とするからには、軸受用液体の温度を厳密に管理しなければならない。
【0006】
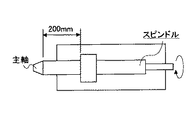
高精度加工を目的として液体軸受を採用する工作機械において、軸受用液体の温度は、通常、加工精度に応じて±0.1℃程度から±0.5℃程度の温度範囲内に管理される。例えば、図1のようにスラスト部から200mm突出した主軸を有するスピンドルにおいては、主軸が鉄により形成されている場合、±0.1℃程度の温度範囲内に管理されるときには軸方向に±0.2μm程度の誤差が発生して、±0.5℃程度の温度範囲内に管理されるときには軸方向に±1.0μm程度の誤差が発生する。
【0007】
軸受用液体の温度は、冷却装置や加熱装置などを使用して管理する。例えば、軸受用液体の温度を検出する温度センサを設けて、各冷却装置や各加熱装置の運転状態を温度センサにより検出された温度に応じて変化させて、軸受用液体の温度を管理する。このような温度センサは、例えば、軸受用液体を収容するタンク内に設けてもよいし、タンク内外の温度差や温度変化から温度検出までのタイムラグ等を考慮するならば、特開2001−59521号公報に記載の発明のように、軸受用液体の循環経路の戻り部に設けてもよい。
【0008】
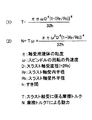
ここで、液体軸受に伴う発熱量を評価してみる。図2の関係式(1)はスラスト軸受に係る摩擦トルクTの計算式であり、図2の関係式(2)は摩擦トルクTによる動力Nの計算式である。液体軸受に伴う発熱の発熱源は主に動力Nであるから、液体軸受に伴う発熱量は動力Nにより評価することができる。図2の関係式(2)によると、NはDの4乗に比例することがわかる。このことは、スピンドルの大型化に伴い発熱量は飛躍的に増大することを意味する。なお、図2の関係式はスラスト部とラジアル部のうち、スラスト部のみを考慮して計算しているが、ラジアル部を考慮して計算しても同様である。
【0009】
スピンドルの大型化に伴う発熱量の増大に対しては、軸受用液体の温度管理用の冷却装置の大型化により対応することができる。しかし、上述のようにスピンドルの大型化に伴い発熱量は飛躍的に増大するため、スピンドルの大型化の割合以上に冷却装置が大型化してしまう。これにより、冷却装置に関するコストが増大するという結果となる。
【0010】
したがって、本発明は、軸受用液体の温度管理用の冷却装置を備える軸受装置(工作装置)に関して、冷却装置に関するコストを抑制することを課題とする。
【0011】
【課題を解決するための手段】
請求項1に記載の発明(軸受装置)は、軸部材と、軸受部材とを備え、前記軸部材を前記軸受部材が軸受用液体を媒介として軸受する軸受装置において、前記軸部材を回転させるモータと、前記軸受用液体を冷却する冷却手段であって、前記軸受用液体の温度に応じて運転状態を変化させて使用するための冷却手段である第1冷却手段と、前記軸受用液体を冷却する冷却手段であって、前記モータの回転数に応じて運転状態を変化させて使用するための冷却手段である第2冷却手段とを備える。
【0012】
請求項2に記載の発明(軸受装置)は、請求項1に記載の発明(軸受装置)に関して、前記軸受用液体の温度を検出するセンサを備え、前記第1冷却手段は、前記センサにより検出された温度に応じて運転状態が自動制御される。
【0013】
請求項3に記載の発明(軸受装置)は、請求項1に記載の発明(軸受装置)に関して、前記第2冷却手段は、前記モータの回転数に応じて運転状態が自動制御される。
【0014】
請求項4に記載の発明(軸受装置)は、請求項3に記載の発明(軸受装置)に関して、前記モータの回転数を設定するコントローラを備え、前記第2冷却手段は、前記コントローラにより設定された回転数に応じて運転状態が自動制御される。
【0015】
請求項5に記載の発明(軸受装置)は、請求項3に記載の発明(軸受装置)に関して、前記モータの回転数を検出するセンサを備え、前記第2冷却手段は、前記センサにより検出された回転数に応じて運転状態が自動制御される。
【0016】
請求項6に記載の発明(軸受装置)は、請求項1に記載の発明(軸受装置)に関して、前記第2冷却手段は、前記モータの回転数に応じて運転状態を手動で切り替えることができる。
【0017】
請求項7に記載の発明(軸受装置)は、請求項6に記載の発明(軸受装置)に関して、前記モータの回転数を設定するコントローラを備え、前記第2冷却手段は、前記コントローラにより設定された回転数に応じて運転状態を手動で切り替えることができる。
【0018】
請求項8に記載の発明(軸受装置)は、請求項1乃至7のいずれか1項に記載の発明(軸受装置)に関して、前記第2冷却手段は、前記モータの回転数に応じて運転状態をON/OFF変化させて使用するための冷却手段である。
【0019】
請求項9に記載の発明(軸受装置)は、軸部材と、軸受部材とを備え、前記軸部材を前記軸受部材が軸受用液体を媒介として軸受する軸受装置において、前記軸部材を回転させるモータと、前記軸受用液体を冷却する冷却手段であって、前記軸受用液体の温度に応じて運転状態を変化させて使用するための冷却手段である第1冷却手段と、前記軸受用液体を冷却する冷却手段であって、前記モータの動力により発生する熱エネルギをキャンセルするために運転状態を変化させて使用するための冷却手段である第2冷却手段とを備える。
【0020】
請求項10に記載の発明(工作装置)は、請求項1乃至9のいずれか1項に記載の軸受装置を備え、前記軸部材をスピンドルとする。
【0021】
請求項11に記載の発明(工作装置)は、請求項1乃至9のいずれか1項に記載の軸受装置を備え、前記軸部材を研削加工用のスピンドルとする。
【0022】
請求項12に記載の発明(工作装置)は、請求項1乃至9のいずれか1項に記載の軸受装置を備え、前記軸部材を両頭研削加工用のスピンドルとする。
【0023】
請求項1乃至12のいずれか1項に記載の発明(軸受装置又は工作装置)においては、軸受用液体の温度管理用の冷却装置を、比較的精密であるが小型・高価な第1冷却手段と、比較的精密でないが大型・安価な第2冷却手段とにより構成するなどして、軸受用液体の温度管理用の冷却装置に関するコストを抑制することが可能である。
【0024】
【発明の実施の形態】
本発明の実施の形態について説明する。
【0025】
図3は、本発明の実施の形態の例である軸受装置301を表す。図3の軸受装置301は、軸部材101と、軸受部材102と、モータ103と、液体供給ポンプ201と、温度センサ202と、冷却頭203と、精密冷却装置204と、大型冷却装置205とを備える。
【0026】
軸受装置301は、軸部材101を軸受部材102が軸受用液体302を媒介として軸受(液体軸受)する装置である。軸受装置301の用途としては、例えば、軸受装置301を搭載して軸部材101をスピンドルとする工作装置が考えられる。このような工作装置は、高精度加工を目的とする金属や半導体等の研削加工等(半導体ウエハの両頭研削加工等)に使用することができる。当該スピンドルを研削加工用等(両頭研削加工用等)のスピンドルとして、当該工作装置を研削加工用等(両頭研削加工用等)の工作装置とするのである。
【0027】
軸部材101は、軸先端104を有する。軸部材101をスピンドルとするとき、軸先端104が主軸となる。軸受部材102は、軸受メタル105と液体供給口106とを有する。軸受用液体302は、液体供給口106を通じて、軸部材101と軸受部材102との間に供給される。モータ103は、軸部材101を回転させる。モータ103は、軸部材101を直接的に回転させてもよいし、軸部材101をベルト部材等を介して間接的に回転させてもよい。
【0028】
液体供給ポンプ201は、図3のように、軸受用液体302を循環経路に沿って循環させる。温度センサ202は、軸受用液体302の温度を循環経路の途中にて検出する。精密冷却装置204は、ここでは1台の冷却機からなり、比較的精密であるが小型・高価な冷却装置であり、軸受用液体302を循環経路の途中にて冷却する。大型冷却装置205は、ここでは2台の冷却機からなり、比較的精密でないが大型・安価な冷却装置であり、軸受用液体302を循環経路の途中にて冷却する。精密冷却装置204は、軸受用液体302の温度に応じて運転状態を変化させて使用するための冷却装置であり、大型冷却装置205は、モータ103の回転数に応じて運転状態を変化させて使用するための冷却装置である。
【0029】
以下、工作装置を例にして軸受装置301の動作について説明する。
【0030】
図4は、モータ103の動力に係るグラフである。動力1は、液体軸受(静圧軸受)に係る軸部材101を4000rpmで回転させたときのグラフであり、動力2は、液体軸受(静圧軸受)に係る軸部材101を6000rpmで回転させたときのグラフである。定期的に現れる1kW程度の増分が加工のために必要となる動力である。図1のようなスピンドルを使用する場合は、4000rpmでは5kWがオフセットとして必要となり、6000rpmでは10kWがオフセットとして必要となる。このオフセットの値はほぼ設計の段階で求めることができ、モータ103の回転数が決定されればほぼその値となる。
【0031】
モータ103の動力は熱エネルギに転化されて、その一部が軸部材101や軸受部材102の温度上昇のために消費されるほか、その大部分が軸受用液体302の温度上昇のために消費される。そこで、軸受用液体302の温度を、精密冷却装置204や大型冷却装置205などを使用して管理する。
【0032】
工作装置の起動時における動作について説明する。
【0033】
工作装置の電源をONにすると、液体供給ポンプ201の運転が開始され、軸受用液体302が軸部材101と軸受部材102との間に供給される。軸部材101を軸受部材102が軸受用液体302を媒介として軸受(液体軸受)することになる。
【0034】
これと同時に又はこれと前後して、精密冷却装置204の運転も開始される。精密冷却装置204は、循環経路に沿って戻ってきた軸受用液体302を冷却頭203を通じて冷却する。ここで、循環経路に沿って戻ってきた軸受用液体302の温度が、温度センサ202により検出される。精密冷却装置204の運転状態は、温度センサ202により検出された温度に応じて自動制御される。こうして、軸受用液体302の温度が管理される。
【0035】
なお、軸受用液体302の温度は、設定温度に対して±0.1℃程度から±0.5℃程度の温度範囲内に管理される。精密冷却装置204の容量としては、加工動力による温度上昇を制御できるだけの容量が必要である。例えば、図4のような動力であれば1kW程度の加工動力が必要なので、想定される加工動力の2倍である2kW程度の容量が必要である。
【0036】
工作装置の加工時における動作について説明する。
【0037】
工作装置を使用して加工を行う際には、モータ103を回転させてスピンドルを回転させる。ここで、モータ103の動力により新たに発生する熱エネルギをキャンセルするために、精密冷却装置204に加えて大型冷却装置205の運転も開始させる。循環経路に沿って戻ってきた軸受用液体302は、まず大型冷却装置205により冷却され、続いて精密冷却装置204により冷却される。こうして、軸受用液体302の温度が管理される。このようにして、比較的精密でないが安価な大型冷却装置205を使用して、比較的精密であるが高価な精密冷却装置204を大型化しないようにすれば、軸受用液体302の温度管理用の冷却装置に関するコストを抑制することができる。なお、このような温度管理は、例えば、主軸が2本あって運転中の発熱量の変化が少ない「両頭研削加工用の工作装置」のような工作装置に特に適していると考えられる。
【0038】
工作装置を使用して加工を行う際には、モータ103の回転数(スピンドルの回転数)をコントローラにより設定する。所望の回転数を実現するために必要なモータ103の動力は一定しており、計算又は計測により得ることができる。よって、モータ103の動力により新たに発生する熱エネルギをキャンセルするためには、大型冷却装置205の運転状態を、モータ103の回転数に応じて変化させればよい。そこで、大型冷却装置205の運転状態は、コントローラにより設定された回転数に応じて自動制御されるようにする。または、大型冷却装置205の運転状態は、コントローラにより設定された回転数に応じて手動で切り替えることができるようにしてもよい。または、モータ103の回転数(スピンドルの回転数)を検出する回転数センサを設けて、大型冷却装置205の運転状態は、回転数センサにより検出された回転数に応じて自動制御されるようにしてもよい。
【0039】
なお、大型冷却装置205の運転状態の変化態様としては、ON/OFF変化が考えられる。この場合、大型冷却装置205は、ON/OFF変化のみが可能なものでもON/OFF変化以外も可能なものでもよいが、軸受用液体302の温度管理用の冷却装置に関するコストを抑制するという観点からは、前者の方が優れていると言える。
【0040】
特に、図3のように、大型冷却装置205が複数台(図3では2台)の冷却機からなる場合には、各冷却機ごとのON/OFF変化が考えられる。ONにする冷却機とOFFにする冷却機の組み合わせを変化させることにより、大型冷却装置205の運転状態のバリエーションが豊富になるからである。この場合、各冷凍機は、ON/OFF変化のみが可能なものでもON/OFF変化以外も可能なものでもよいが、軸受用液体302の温度管理用の冷却装置に関するコストを抑制するという観点からは、前者の方が優れていると言える。
【0041】
以上、静圧軸受に係る軸受装置について説明したが、動圧軸受に係る軸受装置であってもよい。
【0042】
以上、軸受用液体を冷却する冷却システムについて説明したが、その他の液体を冷却する冷却システムであってもよい。例えば、当初から熱量が判明している切削液を冷却するシステムであってもよい。
【0043】
【発明の効果】
このように、本発明は、軸受用液体の温度管理用の冷却装置を備える軸受装置(工作装置)に関して、冷却装置に関するコストを抑制することを可能とする。
【図面の簡単な説明】
【図1】工作機械に係るスピンドルを表す。
【図2】液体軸受に伴う発熱量を評価するための関係式である。
【図3】本発明の実施の形態の例である軸受装置を表す。
【図4】モータの動力に係るグラフである。
【符号の説明】
101 軸部材
102 軸受部材
103 モータ
104 軸先端
105 軸受メタル
106 液体供給口
201 液体供給ポンプ
202 温度センサ
203 冷却頭
204 精密冷却装置
205 大型冷却装置
301 軸受装置
302 軸受用液体
【発明の属する技術分野】
本発明は、軸受装置及び工作装置に関する。
【0002】
【従来の技術】
軸部材を軸受部材が軸受する「軸受構造」は、多くの機械において採用されている。例えば、金属や半導体等の研削加工等(半導体ウエハの両頭研削加工等)に使用される工作機械の多くは、スピンドルである軸部材を軸受部材が軸受する「軸受構造」を具備している。
【0003】
軸部材を軸受部材が軸受する際の具体的態様として、軸受用液体を媒介として軸受する液体軸受、軸受用エアを媒介として軸受するエア軸受、などの流体軸受が知られている。例えば、金属や半導体等の研削加工等に使用される工作機械の多くは、スピンドルである軸部材を軸受部材が軸受用液体を媒介として軸受(液体軸受)している。なお、エア軸受ではなく液体軸受が採用されるのは、ダンピング特性においてエア軸受より液体軸受の方が勝っているため、高精度加工を目的とする場合にはエア軸受より液体軸受の方が適しているからである。
【0004】
【特許文献1】
特開平11−33906号公報
【特許文献2】
特開2001−59521号公報。
【0005】
【発明が解決しようとする課題】
上述のように、金属や半導体等の研削加工等に使用される工作機械の多くは、高精度加工を目的として液体軸受を採用する。このように高精度加工を目的とするからには、軸受用液体の温度を厳密に管理しなければならない。
【0006】
高精度加工を目的として液体軸受を採用する工作機械において、軸受用液体の温度は、通常、加工精度に応じて±0.1℃程度から±0.5℃程度の温度範囲内に管理される。例えば、図1のようにスラスト部から200mm突出した主軸を有するスピンドルにおいては、主軸が鉄により形成されている場合、±0.1℃程度の温度範囲内に管理されるときには軸方向に±0.2μm程度の誤差が発生して、±0.5℃程度の温度範囲内に管理されるときには軸方向に±1.0μm程度の誤差が発生する。
【0007】
軸受用液体の温度は、冷却装置や加熱装置などを使用して管理する。例えば、軸受用液体の温度を検出する温度センサを設けて、各冷却装置や各加熱装置の運転状態を温度センサにより検出された温度に応じて変化させて、軸受用液体の温度を管理する。このような温度センサは、例えば、軸受用液体を収容するタンク内に設けてもよいし、タンク内外の温度差や温度変化から温度検出までのタイムラグ等を考慮するならば、特開2001−59521号公報に記載の発明のように、軸受用液体の循環経路の戻り部に設けてもよい。
【0008】
ここで、液体軸受に伴う発熱量を評価してみる。図2の関係式(1)はスラスト軸受に係る摩擦トルクTの計算式であり、図2の関係式(2)は摩擦トルクTによる動力Nの計算式である。液体軸受に伴う発熱の発熱源は主に動力Nであるから、液体軸受に伴う発熱量は動力Nにより評価することができる。図2の関係式(2)によると、NはDの4乗に比例することがわかる。このことは、スピンドルの大型化に伴い発熱量は飛躍的に増大することを意味する。なお、図2の関係式はスラスト部とラジアル部のうち、スラスト部のみを考慮して計算しているが、ラジアル部を考慮して計算しても同様である。
【0009】
スピンドルの大型化に伴う発熱量の増大に対しては、軸受用液体の温度管理用の冷却装置の大型化により対応することができる。しかし、上述のようにスピンドルの大型化に伴い発熱量は飛躍的に増大するため、スピンドルの大型化の割合以上に冷却装置が大型化してしまう。これにより、冷却装置に関するコストが増大するという結果となる。
【0010】
したがって、本発明は、軸受用液体の温度管理用の冷却装置を備える軸受装置(工作装置)に関して、冷却装置に関するコストを抑制することを課題とする。
【0011】
【課題を解決するための手段】
請求項1に記載の発明(軸受装置)は、軸部材と、軸受部材とを備え、前記軸部材を前記軸受部材が軸受用液体を媒介として軸受する軸受装置において、前記軸部材を回転させるモータと、前記軸受用液体を冷却する冷却手段であって、前記軸受用液体の温度に応じて運転状態を変化させて使用するための冷却手段である第1冷却手段と、前記軸受用液体を冷却する冷却手段であって、前記モータの回転数に応じて運転状態を変化させて使用するための冷却手段である第2冷却手段とを備える。
【0012】
請求項2に記載の発明(軸受装置)は、請求項1に記載の発明(軸受装置)に関して、前記軸受用液体の温度を検出するセンサを備え、前記第1冷却手段は、前記センサにより検出された温度に応じて運転状態が自動制御される。
【0013】
請求項3に記載の発明(軸受装置)は、請求項1に記載の発明(軸受装置)に関して、前記第2冷却手段は、前記モータの回転数に応じて運転状態が自動制御される。
【0014】
請求項4に記載の発明(軸受装置)は、請求項3に記載の発明(軸受装置)に関して、前記モータの回転数を設定するコントローラを備え、前記第2冷却手段は、前記コントローラにより設定された回転数に応じて運転状態が自動制御される。
【0015】
請求項5に記載の発明(軸受装置)は、請求項3に記載の発明(軸受装置)に関して、前記モータの回転数を検出するセンサを備え、前記第2冷却手段は、前記センサにより検出された回転数に応じて運転状態が自動制御される。
【0016】
請求項6に記載の発明(軸受装置)は、請求項1に記載の発明(軸受装置)に関して、前記第2冷却手段は、前記モータの回転数に応じて運転状態を手動で切り替えることができる。
【0017】
請求項7に記載の発明(軸受装置)は、請求項6に記載の発明(軸受装置)に関して、前記モータの回転数を設定するコントローラを備え、前記第2冷却手段は、前記コントローラにより設定された回転数に応じて運転状態を手動で切り替えることができる。
【0018】
請求項8に記載の発明(軸受装置)は、請求項1乃至7のいずれか1項に記載の発明(軸受装置)に関して、前記第2冷却手段は、前記モータの回転数に応じて運転状態をON/OFF変化させて使用するための冷却手段である。
【0019】
請求項9に記載の発明(軸受装置)は、軸部材と、軸受部材とを備え、前記軸部材を前記軸受部材が軸受用液体を媒介として軸受する軸受装置において、前記軸部材を回転させるモータと、前記軸受用液体を冷却する冷却手段であって、前記軸受用液体の温度に応じて運転状態を変化させて使用するための冷却手段である第1冷却手段と、前記軸受用液体を冷却する冷却手段であって、前記モータの動力により発生する熱エネルギをキャンセルするために運転状態を変化させて使用するための冷却手段である第2冷却手段とを備える。
【0020】
請求項10に記載の発明(工作装置)は、請求項1乃至9のいずれか1項に記載の軸受装置を備え、前記軸部材をスピンドルとする。
【0021】
請求項11に記載の発明(工作装置)は、請求項1乃至9のいずれか1項に記載の軸受装置を備え、前記軸部材を研削加工用のスピンドルとする。
【0022】
請求項12に記載の発明(工作装置)は、請求項1乃至9のいずれか1項に記載の軸受装置を備え、前記軸部材を両頭研削加工用のスピンドルとする。
【0023】
請求項1乃至12のいずれか1項に記載の発明(軸受装置又は工作装置)においては、軸受用液体の温度管理用の冷却装置を、比較的精密であるが小型・高価な第1冷却手段と、比較的精密でないが大型・安価な第2冷却手段とにより構成するなどして、軸受用液体の温度管理用の冷却装置に関するコストを抑制することが可能である。
【0024】
【発明の実施の形態】
本発明の実施の形態について説明する。
【0025】
図3は、本発明の実施の形態の例である軸受装置301を表す。図3の軸受装置301は、軸部材101と、軸受部材102と、モータ103と、液体供給ポンプ201と、温度センサ202と、冷却頭203と、精密冷却装置204と、大型冷却装置205とを備える。
【0026】
軸受装置301は、軸部材101を軸受部材102が軸受用液体302を媒介として軸受(液体軸受)する装置である。軸受装置301の用途としては、例えば、軸受装置301を搭載して軸部材101をスピンドルとする工作装置が考えられる。このような工作装置は、高精度加工を目的とする金属や半導体等の研削加工等(半導体ウエハの両頭研削加工等)に使用することができる。当該スピンドルを研削加工用等(両頭研削加工用等)のスピンドルとして、当該工作装置を研削加工用等(両頭研削加工用等)の工作装置とするのである。
【0027】
軸部材101は、軸先端104を有する。軸部材101をスピンドルとするとき、軸先端104が主軸となる。軸受部材102は、軸受メタル105と液体供給口106とを有する。軸受用液体302は、液体供給口106を通じて、軸部材101と軸受部材102との間に供給される。モータ103は、軸部材101を回転させる。モータ103は、軸部材101を直接的に回転させてもよいし、軸部材101をベルト部材等を介して間接的に回転させてもよい。
【0028】
液体供給ポンプ201は、図3のように、軸受用液体302を循環経路に沿って循環させる。温度センサ202は、軸受用液体302の温度を循環経路の途中にて検出する。精密冷却装置204は、ここでは1台の冷却機からなり、比較的精密であるが小型・高価な冷却装置であり、軸受用液体302を循環経路の途中にて冷却する。大型冷却装置205は、ここでは2台の冷却機からなり、比較的精密でないが大型・安価な冷却装置であり、軸受用液体302を循環経路の途中にて冷却する。精密冷却装置204は、軸受用液体302の温度に応じて運転状態を変化させて使用するための冷却装置であり、大型冷却装置205は、モータ103の回転数に応じて運転状態を変化させて使用するための冷却装置である。
【0029】
以下、工作装置を例にして軸受装置301の動作について説明する。
【0030】
図4は、モータ103の動力に係るグラフである。動力1は、液体軸受(静圧軸受)に係る軸部材101を4000rpmで回転させたときのグラフであり、動力2は、液体軸受(静圧軸受)に係る軸部材101を6000rpmで回転させたときのグラフである。定期的に現れる1kW程度の増分が加工のために必要となる動力である。図1のようなスピンドルを使用する場合は、4000rpmでは5kWがオフセットとして必要となり、6000rpmでは10kWがオフセットとして必要となる。このオフセットの値はほぼ設計の段階で求めることができ、モータ103の回転数が決定されればほぼその値となる。
【0031】
モータ103の動力は熱エネルギに転化されて、その一部が軸部材101や軸受部材102の温度上昇のために消費されるほか、その大部分が軸受用液体302の温度上昇のために消費される。そこで、軸受用液体302の温度を、精密冷却装置204や大型冷却装置205などを使用して管理する。
【0032】
工作装置の起動時における動作について説明する。
【0033】
工作装置の電源をONにすると、液体供給ポンプ201の運転が開始され、軸受用液体302が軸部材101と軸受部材102との間に供給される。軸部材101を軸受部材102が軸受用液体302を媒介として軸受(液体軸受)することになる。
【0034】
これと同時に又はこれと前後して、精密冷却装置204の運転も開始される。精密冷却装置204は、循環経路に沿って戻ってきた軸受用液体302を冷却頭203を通じて冷却する。ここで、循環経路に沿って戻ってきた軸受用液体302の温度が、温度センサ202により検出される。精密冷却装置204の運転状態は、温度センサ202により検出された温度に応じて自動制御される。こうして、軸受用液体302の温度が管理される。
【0035】
なお、軸受用液体302の温度は、設定温度に対して±0.1℃程度から±0.5℃程度の温度範囲内に管理される。精密冷却装置204の容量としては、加工動力による温度上昇を制御できるだけの容量が必要である。例えば、図4のような動力であれば1kW程度の加工動力が必要なので、想定される加工動力の2倍である2kW程度の容量が必要である。
【0036】
工作装置の加工時における動作について説明する。
【0037】
工作装置を使用して加工を行う際には、モータ103を回転させてスピンドルを回転させる。ここで、モータ103の動力により新たに発生する熱エネルギをキャンセルするために、精密冷却装置204に加えて大型冷却装置205の運転も開始させる。循環経路に沿って戻ってきた軸受用液体302は、まず大型冷却装置205により冷却され、続いて精密冷却装置204により冷却される。こうして、軸受用液体302の温度が管理される。このようにして、比較的精密でないが安価な大型冷却装置205を使用して、比較的精密であるが高価な精密冷却装置204を大型化しないようにすれば、軸受用液体302の温度管理用の冷却装置に関するコストを抑制することができる。なお、このような温度管理は、例えば、主軸が2本あって運転中の発熱量の変化が少ない「両頭研削加工用の工作装置」のような工作装置に特に適していると考えられる。
【0038】
工作装置を使用して加工を行う際には、モータ103の回転数(スピンドルの回転数)をコントローラにより設定する。所望の回転数を実現するために必要なモータ103の動力は一定しており、計算又は計測により得ることができる。よって、モータ103の動力により新たに発生する熱エネルギをキャンセルするためには、大型冷却装置205の運転状態を、モータ103の回転数に応じて変化させればよい。そこで、大型冷却装置205の運転状態は、コントローラにより設定された回転数に応じて自動制御されるようにする。または、大型冷却装置205の運転状態は、コントローラにより設定された回転数に応じて手動で切り替えることができるようにしてもよい。または、モータ103の回転数(スピンドルの回転数)を検出する回転数センサを設けて、大型冷却装置205の運転状態は、回転数センサにより検出された回転数に応じて自動制御されるようにしてもよい。
【0039】
なお、大型冷却装置205の運転状態の変化態様としては、ON/OFF変化が考えられる。この場合、大型冷却装置205は、ON/OFF変化のみが可能なものでもON/OFF変化以外も可能なものでもよいが、軸受用液体302の温度管理用の冷却装置に関するコストを抑制するという観点からは、前者の方が優れていると言える。
【0040】
特に、図3のように、大型冷却装置205が複数台(図3では2台)の冷却機からなる場合には、各冷却機ごとのON/OFF変化が考えられる。ONにする冷却機とOFFにする冷却機の組み合わせを変化させることにより、大型冷却装置205の運転状態のバリエーションが豊富になるからである。この場合、各冷凍機は、ON/OFF変化のみが可能なものでもON/OFF変化以外も可能なものでもよいが、軸受用液体302の温度管理用の冷却装置に関するコストを抑制するという観点からは、前者の方が優れていると言える。
【0041】
以上、静圧軸受に係る軸受装置について説明したが、動圧軸受に係る軸受装置であってもよい。
【0042】
以上、軸受用液体を冷却する冷却システムについて説明したが、その他の液体を冷却する冷却システムであってもよい。例えば、当初から熱量が判明している切削液を冷却するシステムであってもよい。
【0043】
【発明の効果】
このように、本発明は、軸受用液体の温度管理用の冷却装置を備える軸受装置(工作装置)に関して、冷却装置に関するコストを抑制することを可能とする。
【図面の簡単な説明】
【図1】工作機械に係るスピンドルを表す。
【図2】液体軸受に伴う発熱量を評価するための関係式である。
【図3】本発明の実施の形態の例である軸受装置を表す。
【図4】モータの動力に係るグラフである。
【符号の説明】
101 軸部材
102 軸受部材
103 モータ
104 軸先端
105 軸受メタル
106 液体供給口
201 液体供給ポンプ
202 温度センサ
203 冷却頭
204 精密冷却装置
205 大型冷却装置
301 軸受装置
302 軸受用液体
Claims (12)
- 軸部材と、軸受部材とを備え、前記軸部材を前記軸受部材が軸受用液体を媒介として軸受する軸受装置において、前記軸部材を回転させるモータと、前記軸受用液体を冷却する冷却手段であって、前記軸受用液体の温度に応じて運転状態を変化させて使用するための冷却手段である第1冷却手段と、前記軸受用液体を冷却する冷却手段であって、前記モータの回転数に応じて運転状態を変化させて使用するための冷却手段である第2冷却手段とを備えることを特徴とする軸受装置。
- 前記軸受用液体の温度を検出するセンサを備え、前記第1冷却手段は、前記センサにより検出された温度に応じて運転状態が自動制御されることを特徴とする請求項1に記載の軸受装置。
- 前記第2冷却手段は、前記モータの回転数に応じて運転状態が自動制御されることを特徴とする請求項1に記載の軸受装置。
- 前記モータの回転数を設定するコントローラを備え、前記第2冷却手段は、前記コントローラにより設定された回転数に応じて運転状態が自動制御されることを特徴とする請求項3に記載の軸受装置。
- 前記モータの回転数を検出するセンサを備え、前記第2冷却手段は、前記センサにより検出された回転数に応じて運転状態が自動制御されることを特徴とする請求項3に記載の軸受装置。
- 前記第2冷却手段は、前記モータの回転数に応じて運転状態を手動で切り替えることができること特徴とする請求項1に記載の軸受装置。
- 前記モータの回転数を設定するコントローラを備え、前記第2冷却手段は、前記コントローラにより設定された回転数に応じて運転状態を手動で切り替えることができることを特徴とする請求項6に記載の軸受装置。
- 前記第2冷却手段は、前記モータの回転数に応じて運転状態をON/OFF変化させて使用するための冷却手段であることを特徴とする請求項1乃至7のいずれか1項に記載の軸受装置。
- 軸部材と、軸受部材とを備え、前記軸部材を前記軸受部材が軸受用液体を媒介として軸受する軸受装置において、前記軸部材を回転させるモータと、前記軸受用液体を冷却する冷却手段であって、前記軸受用液体の温度に応じて運転状態を変化させて使用するための冷却手段である第1冷却手段と、前記軸受用液体を冷却する冷却手段であって、前記モータの動力により発生する熱エネルギをキャンセルするために運転状態を変化させて使用するための冷却手段である第2冷却手段とを備えることを特徴とする軸受装置。
- 請求項1乃至9のいずれか1項に記載の軸受装置を備え、前記軸部材をスピンドルとすることを特徴とする工作装置。
- 請求項1乃至9のいずれか1項に記載の軸受装置を備え、前記軸部材を研削加工用のスピンドルとすることを特徴とする工作装置。
- 請求項1乃至9のいずれか1項に記載の軸受装置を備え、前記軸部材を両頭研削加工用のスピンドルとすることを特徴とする工作装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002277734A JP2004116580A (ja) | 2002-09-24 | 2002-09-24 | 軸受装置及び工作装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002277734A JP2004116580A (ja) | 2002-09-24 | 2002-09-24 | 軸受装置及び工作装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004116580A true JP2004116580A (ja) | 2004-04-15 |
Family
ID=32273254
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002277734A Pending JP2004116580A (ja) | 2002-09-24 | 2002-09-24 | 軸受装置及び工作装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004116580A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102018106323A1 (de) | 2017-03-22 | 2018-09-27 | Jtekt Corporation | Werkzeugmaschine |
| CN120382181A (zh) * | 2025-05-23 | 2025-07-29 | 浙江力高钻床科技有限公司 | 一种钻床主轴控制系统及其控制方法 |
-
2002
- 2002-09-24 JP JP2002277734A patent/JP2004116580A/ja active Pending
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| DE102018106323A1 (de) | 2017-03-22 | 2018-09-27 | Jtekt Corporation | Werkzeugmaschine |
| CN120382181A (zh) * | 2025-05-23 | 2025-07-29 | 浙江力高钻床科技有限公司 | 一种钻床主轴控制系统及其控制方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6349276B2 (ja) | 工作機械の主軸冷却方法及び工作機械 | |
| US11148241B2 (en) | Main shaft device | |
| JP6542034B2 (ja) | Pcmを用いて機器部品を冷却するための装置 | |
| JP2013086214A (ja) | 回転主軸冷却水の制御方法 | |
| US20060186750A1 (en) | Spindle device | |
| KR102546967B1 (ko) | 공작기계 회전테이블의 냉각장치 | |
| JP3845757B2 (ja) | 工作機械の主軸装置およびその運転方法 | |
| JP2004338034A (ja) | 工作機械の主軸冷却方法および装置並びに主軸バランス取り方法 | |
| CN103128864B (zh) | 一种止推轴承及电主轴 | |
| JPH11166549A (ja) | 軸受部の潤滑油量制御装置 | |
| JP2007106289A (ja) | 建設機械の冷却装置 | |
| CN109015107B (zh) | 主轴热位移快速恒定的方法 | |
| JP2015009351A (ja) | 主軸装置 | |
| JP2001054803A (ja) | 予圧制御型スピンドルユニット | |
| JP3394692B2 (ja) | 回転軸軸受潤滑方法及びこの方法を用いた回転軸の温度制御方法 | |
| JPH0641796Y2 (ja) | スピンドルユニット | |
| KR101492637B1 (ko) | 머시닝센타 주축 냉각장치 | |
| JPH05253791A (ja) | 精密加工機用静圧主軸の熱変位履歴改善方法 | |
| JP2001062677A (ja) | 工作機械における加工方法及び装置 | |
| JP2001059521A (ja) | 油圧軸受の潤滑流体温度制御方法及びその装置 | |
| KR20090030920A (ko) | 공작기계의 주축 냉각장치 | |
| JP2000266039A (ja) | 回転軸冷却装置及び方法と回転軸冷却装置を備える機械 | |
| JP2006167822A (ja) | スピンドル装置 | |
| JP2015076516A (ja) | ダイシング装置 | |
| JPH02109656A (ja) | 主軸装置の温度制御方法及び装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Effective date: 20041110 Free format text: JAPANESE INTERMEDIATE CODE: A621 |
|
| A977 | Report on retrieval |
Effective date: 20070914 Free format text: JAPANESE INTERMEDIATE CODE: A971007 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20070925 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A02 | Decision of refusal |
Effective date: 20080205 Free format text: JAPANESE INTERMEDIATE CODE: A02 |