JP2004117203A - 非接触温度計測装置 - Google Patents
非接触温度計測装置 Download PDFInfo
- Publication number
- JP2004117203A JP2004117203A JP2002281554A JP2002281554A JP2004117203A JP 2004117203 A JP2004117203 A JP 2004117203A JP 2002281554 A JP2002281554 A JP 2002281554A JP 2002281554 A JP2002281554 A JP 2002281554A JP 2004117203 A JP2004117203 A JP 2004117203A
- Authority
- JP
- Japan
- Prior art keywords
- emissivity
- contact temperature
- film thickness
- work
- measuring device
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Radiation Pyrometers (AREA)
Abstract
【課題】液体が付着したワーク表面の真の温度値を、放射温度計を用いて求める方法において、液体の影響を補正する工程が複雑となっていた。
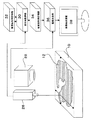
【解決手段】鋼材10表面の真上方向に、膜厚センサ26と、赤外線検知部28が、それぞれ鋼材10の表面と測定に適当な間隔をとり、備えられている。放射率取得部30は、膜厚センサ26と、膜厚放射率記憶部32と接続されている。膜厚放射率記憶部32は、鍛造潤滑油12の膜厚とその膜厚での放射率との関係のテーブルを記憶している。放射率取得部は、鋼材10表面の測定位置の膜厚から膜厚放射率記憶部32に基づいて放射率を演算する機能を含んでいる。位置放射率記憶部34は、放射率取得部30と接続され、放射率取得部30で得られた膜厚と放射率との関係を記憶する機能を含んでいる。温度値決定手段である温度決定部36は、赤外線検知部28と位置放射率記憶部34とに接続されている。
【選択図】 図1
【解決手段】鋼材10表面の真上方向に、膜厚センサ26と、赤外線検知部28が、それぞれ鋼材10の表面と測定に適当な間隔をとり、備えられている。放射率取得部30は、膜厚センサ26と、膜厚放射率記憶部32と接続されている。膜厚放射率記憶部32は、鍛造潤滑油12の膜厚とその膜厚での放射率との関係のテーブルを記憶している。放射率取得部は、鋼材10表面の測定位置の膜厚から膜厚放射率記憶部32に基づいて放射率を演算する機能を含んでいる。位置放射率記憶部34は、放射率取得部30と接続され、放射率取得部30で得られた膜厚と放射率との関係を記憶する機能を含んでいる。温度値決定手段である温度決定部36は、赤外線検知部28と位置放射率記憶部34とに接続されている。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、非接触温度計測装置、特に液体が付着したワーク表面の温度を計測する非接触温度計測装置に関する。
【0002】
【従来の技術】
機械加工等を行う上で、加工中にワーク表面の真の温度値を知ることは、重要である。例えば鋼材を鍛造加工する際、ワークである鋼材が、どの程度の温度であるかを正確に知ることが挙げられる。その温度を正確に知ることで、型鍛造の際に用いられる鍛造潤滑油が適切な機能を確保する温度範囲であるワークの温度であるかを確認する必要があるからである。鍛造潤滑油は、鋼材がプレスされる際に型の隅々までいきわたらせることを助ける作用や、型から鍛造加工した鋼材を取りはずす場合に、鋼材を型から剥がれやすくさせる作用がある。
【0003】
しかし、型鍛造する際に、鋼材が適切な温度でなければ、鍛造潤滑油が鋼材表面につきにくい場合がある。また、鍛造潤滑油は、あまりに鋼材の温度が低いと、鍛造工程後、乾燥しにくく、後の工程等に影響を及ぼすおそれがあり、一方、鋼材の温度が高すぎると、鍛造潤滑油自体が鋼材表面でこげついてしまうなどの不具合を生じるおそれもある。したがって、鋼材の温度がある温度範囲でなければ、潤滑油を適切に機能させることは難しくなるため、真の鋼材表面温度を、正確に知り、適切な温度管理を鋼材表面に対して行う必要がある。
【0004】
そこで従来から、鍛造の際に、鋼材表面の温度を知るために放射温度計による温度検査が検討されてきた(特許文献2:特開平6−317476号公報)。ここで放射温度計について説明する。放射温度計では測定対象物(ここでは鋼材)が完全黒体であるとして温度が測定される。しかし、実際の測定対象物は黒体ではないため、放射率を用いた補正が必要となる。放射温度計の放射率の求め方は、接触温度計で測定対象物を実温度測定し、それと放射温度計で測定された温度との値が合うように、プランクの式に当てはめ、放射率を決定する。そのようにして、放射率を求めた放射温度計を用いることで、鋼材表面の真の温度値を検知することができる。よって鋼材表面が何度であるかを測定し、その温度値を用いて、鋼材表面が鍛造潤滑油が十分適切に機能しうる温度範囲で保たれているかを判断することを検討していた。
【0005】
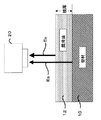
しかし、直接、放射温度計を用いた場合、表面に付着した鍛造潤滑油により、鋼材表面から放射される赤外線量が変化させられてしまう。よって、鋼材表面から放射される赤外線量を正確に求めることができない。ここで、その理由を図8に基づいて説明する。型材である鋼材10上に付着した潤滑油12は、鋼材10表面から放射される赤外線量Esを吸収し、放射温度計20に届く赤外線量を減衰させる。その上、鋼材10表面から放射される赤外線量Esに潤滑油12の表面から発せられる赤外線量Eoを付加してしまう。ここで、本願における、放射率は、ある温度Tにおいて、放射温度計に到達する赤外線量EoとEsの和を、完全黒体であれば放射温度計に到達する赤外線量で除したものである。特に鋼材はその表面の色が銀色に近いため、黒体と比べ、鋼材表面からの放射率が著しく低く、その放射率は、黒体に近い潤滑油12の放射率よりもかなり低いものである。よって放射温度計20に届く全赤外線量のうち、鋼材10表面から放射される赤外線量Esに対する、潤滑油12の表面から発せられる赤外線量Eoの寄与率がかなり大きくなる。また、鍛造潤滑油12の膜厚が大きくなるにつれて、さらに赤外線量Eoは大きくなり、その測定誤差が大きくなることが知られている。
【0006】
そこで、従来では、鋼材10表面に付着した潤滑油12の膜厚と放射率に関係があることを利用して放射率を求め、その放射率を用いて放射温度計20で測定された温度値を補正することで、型材である鋼材10表面の真の温度値を求める方法が示されている(特許文献1:特開2000−304617号公報)。図9は特許文献1に記載される測定方法である。図9では、鋼材10表面から潤滑油12で殆ど完全に吸収されてしまう波長λ1と、鋼材10表面から殆ど減衰しないで透過するλ2を求める。次に、波長λ1と波長λ2を測定波長とした放射温度計20、24をそれぞれ鋼材10表面の真上に設置し、さらに波長λ1を測定波長とした放射温度計22を、同じく測定波長λ1を持った放射温度計と角度θ傾けて設置している。この3つの放射温度計を用いた関係式を、予め求めておいた膜厚と放射率の関係式を利用して解くことにより鋼材10の真の表面温度を求めている。
【0007】
【特許文献1】
特開2000−304617号公報
【特許文献2】
特開平6−317476号公報
【0008】
【発明が解決しようとする課題】
しかし、図9の方法では、潤滑油12を透過する波長と透過しない異なる2つの波長を選定する必要がある。そのため、測定波長を探知することに工程を要する。また測定波長を選定したとしても、その測定波長に選択性を示す専用のフィルタを放射温度計に取り付ける必要がある。また、選定される異なる2つの測定波長は、互いに微妙な差の選択波長であることもあるため、その測定波長のみを放射温度計に選定させることは難しい場合がある。また放射温度計は値段が高く、複数台、用いるのはコスト的に芳しくないことが多い。
【0009】
また、放射温度計22において、鋼材10表面の法線方向に放射される赤外線を、その真上であるに配置して正面から赤外線を検知する放射温度計20と異なり、放射温度計22は傾けた角度θで赤外線を検知することとなる。したがって放射温度計22は、検知する部分から角度θだけずれた斜め方向からの赤外線として検知することとなり、検知する赤外線量を減衰させてしまうおそれがある。さらに、放射温度計では、測定する対象物の上の円形の測定領域中から放射される赤外線量を検知し、その測定領域内の平均温度を温度として求めているが、放射温度計22のように傾けて鋼材10表面を測定すると、鋼材10表面の測定領域の円形が歪み、楕円状態となる。したがって、鋼材10の真上に設けた放射温度計20の円形測定領域と同じ測定領域を一致させることが物理的にできないため、同じ測定領域の測定ができない。また、通常、潤滑油12の厚さはμm単位と薄く、放射温度計22を傾けるべき角度の位置に、放射温度計22を正確に設けることは容易でない場合もある。さらに、複数の関係式、また近似等を用いて解くなど複雑な工程により温度を測定しているため、理論値と測定値との精度が落ちることや測定が複雑となることもありうる。
【0010】
また、鋼材表面の温度分布はその表面の位置によって様々であるため、鋼材全体が潤滑油を適切に働かせるのに適した温度範囲である必要がある。しかし、放射温度計を複数設けたり、傾けて設置したりしているなど容易でない構造のため、原則として鋼材表面上の1点の測定領域のみを測定することとなる。よって、測定領域を走査させ、鋼材表面全体の温度分布を視覚的に把握できるサーモグラフに適用しての測定が難しいことなどにより、鋼材全体の温度分布の様子を測定することが困難となりやすい。
【0011】
本発明は、上記課題に鑑みなされたものであり、液体が付着したワーク表面の真の温度値を放射温度計を用いて求める方法において、工程が少なくて簡易であり、かつ精度が高い非接触温度計測装置を提供することを目的とする。
【0012】
【課題を解決するための手段】
上記目的を達成するために、本発明の第1の発明である非接触温度計測装置は、液体が付着したワーク表面から放射される赤外線量を検出する赤外線量検出手段と、前記ワーク表面に付着した前記液体の膜厚を求める膜厚測定手段と、前記液体の膜厚と、前記液体が付着したワークの放射率と、の関係を記憶する記憶手段と、前記記憶手段に記憶された関係に基づいて、前記膜厚測定手段で測定された膜厚の液体が付着したワークの放射率を取得する放射率取得手段と、前記赤外線量と前記ワーク放射率により前記ワークの温度値を決定する温度値決定手段とを含むことを特徴とする。
【0013】
また、上記第1の発明における前記記憶手段は、前記ワークと同じ性質を持つテストピースの表面に付着した前記液体の膜厚と、前記テストピースの放射率と、の関係を記憶したものであってもよい。さらには、前記膜厚測定手段が非接触膜厚センサであってもよい。
【0014】
さらには、上記目的を達成するために、本発明の第2の発明である非接触温度計測装置は、液体が付着したワーク表面から放射される赤外線量を検出する赤外線量検出手段と、前記ワーク表面に付着した前記液体の膜厚に基づく画像輝度値を測定する画像輝度値測定手段と、前記画像輝度値と、前記液体が付着したワークの放射率と、の関係を記憶する記憶手段と、前記記憶手段に記憶された関係に基づいて、前記画像輝度測定手段で測定された画像輝度値の液体が付着したワークの放射率を取得する放射率取得手段と、前記赤外線量と前記ワーク放射率により前記ワークの温度値を決定する温度値決定手段とを含むことを特徴とする。
【0015】
また、上記第2の発明における前記記憶手段は、前記ワークと同じ性質を持つテストピースの表面に付着した前記液体の膜厚に基づく画像輝度値と、前記テストピースの放射率と、の関係を記憶したものであってもよい。さらには、前記画像輝度値測定手段がCCDカメラであってもよい。
【0016】
また、上記第1の発明または第2の発明に記載される前記テストピースの放射率は、前記テストピースの表面の温度を、接触温度計により接触温度計測し、前記接触温度計測した前記テストピースの箇所と同じ箇所を、前記非接触温度計測装置で非接触温度計測し、
前記接触温度計測と前記非接触温度計測の温度測定値に基づき求められた放射率であってもよい。
【0017】
また、上記第1の発明または第2の発明に記載される、前記ワークおよび前記非接触温度計測装置は、それぞれ鋼材、潤滑油およびサーモグラフ装置であってもよい。
【0018】
【発明の実施の形態】
以下、本発明の実施形態について説明する。本発明の実施形態は、本発明の実施に関しての好ましい一例であって、本発明は、本実施形態に限定されるものではない。なお、本実施形態では、ワークとして鋼材、ワークに付着した液体として鍛造潤滑油、赤外線量検知手段として走査型放射温度計であるサーモグラフを用いている。
【0019】
図1は、本発明に係る非接触温度装置の第1の実施形態である。鋼材10の表面に鍛造潤滑油12が付着している。鋼材10表面の真上方向に、膜厚測定手段として膜厚センサ26と、赤外線量検出手段として赤外線検知部28が、それぞれ鋼材10の表面と測定に適当な間隔をとり、備えられている。膜厚センサ26と赤外線検知部28は、それら自体を駆動するようになっており、それら自身を縦横等に移動させることができる。また、赤外線検知部28は、サーモグラフ(走査型放射温度計)であり、それ自身を特定の位置に固定させた状態のまま、鋼材10の表面全体の赤外線量分布を測定できる。放射率取得手段である放射率取得部30は、データを受信できるように、膜厚センサ26と膜厚放射率記憶部32と接続されている。膜厚放射率記憶部32は、記憶手段として、予め、十分に鍛造潤滑油12の膜厚とその膜厚での放射率との関係のテーブルを記憶している。放射率取得部30は、鋼材10表面の測定位置の膜厚から膜厚放射率記憶部32に基づいて放射率を演算することができる。位置放射率記憶部34は、放射率取得部30と接続され、放射率取得部30で得られた膜厚と放射率との関係を記憶することができる。温度値決定手段である温度決定部36は、赤外線検知部28と位置放射率記憶部34とに接続されており、赤外線量と放射率から温度値を演算して、決定することができる。画像表示装置38は、温度決定部36と接続されており、データとして送られてきた鋼材10の表面の温度分布を視覚的に把握することができる。
【0020】
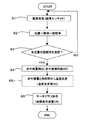
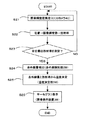
図1で示した第1の実施形態の使用方法を、図2のフローチャートを用いて説明する。型鍛造工程で、型で鋼材をプレスする前、表面に鍛造潤滑油12を付着させた熱せられた鋼材10が本発明の非温度接触装置に送られてくる。直ちに膜厚センサ26は、鋼材10の表面の真上の位置まで移動し、鋼材10の表面に付着した鍛造潤滑油12の膜厚を随時、測定する(S1)。測定された膜厚は、随時、測定位置と対応づけられて放射率取得部30へ送られる。測定位置と膜厚のデータが放射率取得部30へ送られてくると、放射率取得部30は膜厚放射率記憶部32から、その膜厚に対応する放射率を読み出す。それに基づいて、放射率取得部30は測定位置と対応づけられた放射率を取得し、位置放射率記憶部34に記憶される(S2)。膜厚センサ26が鋼材10の表面全体において、鍛造潤滑油12の膜厚を測定し、膜厚の位置に対応づけられた放射率が位置放射率記憶部34に記憶されるまでS1〜S2の工程を続ける(S3)。次に、膜厚センサ26を、鋼材10の表面上部から赤外線量検出に支障とならない場所まで移動させる。膜厚センサ26を移動後、赤外線検知部28を鋼材10の表面上の中央位置まで移動させ、鋼材10表面全体の赤外線量を、随時、その測定位置と対応づけて測定する(S4)。測定位置と対応づけられた赤外線量のデータは、温度決定部36へ送られる。送られたデータに基づき、温度決定部36は、対応する位置の放射率を位置放射率記憶部34から読み出す。それに基づき、温度決定部36は、赤外線検知部28で測定された赤外線量を放射率に応じて補正し、鋼材10の表面の真の温度を決定する(S5)。温度値を決定すると画像表示装置38に、随時、出力し、画像表示装置38のモニタに鋼材表面全体の温度分布をサーモグラフ表示させることができる(S6)。ここでS1からS6までは鋼材10の温度変化が十分に小さい時間での測定であり、測定中の温度変化は十分に小さいものであり、実質的に無視できる。この鋼材10の表面の温度分布に基づき、鋼材10の表面が、鍛造潤滑油12が適切に機能できる温度範囲(例えば100℃〜400℃など)に保たれているかどうかを確認して作業することができる。
【0021】
次に、膜厚放射率記憶部32に、図2の測定前に予め記憶されている、鍛造潤滑油12の膜厚と放射率との関係の求め方の例を、図3に基づいて説明する。鋼材10と同じ性質を持つテストピースを用意する。ここでテストピースの同じ性質とは同じ材質であり、できるだけ近似した表面状態であることが望ましい。表面状態が鋼材10よりも粗いテストピースでは、同じ測定領域の面積であっても、その範囲の表面積が表面状態が粗いことにより、増加してしまい、同温で同面積の測定領域においても赤外線量が異なるという不具合を生じるおそれがあるためである。また、テストピースには網の目状に縦横の線を引き、測定箇所の把握が容易にできるようにしている。
【0022】
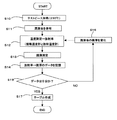
テストピースを鍛造潤滑油12が付着しやすい温度の約230℃まで加熱する(S10)。鍛造潤滑油12を塗布し、テストピースの表面に鍛造潤滑油12の皮膜を作る(S11)。鍛造潤滑油12の膜を破壊しないように、テストピースの接触温度測定を、径の小さい熱電対により行う。その測定した箇所と同じ箇所を放射温度計で測定する。次に接触温度計と放射温度計の温度を合わせることで放射率を求める(S12)。放射率を求めた後、鍛造潤滑油12の膜厚を求めるため、直ちに渦電流式膜厚計で、その測定箇所の膜厚を測定する(S13)。以上から、膜厚と放射率のデータをとり、記憶させる(S14)。膜厚と放射率の関係が実際の測定で問題ない程度まで十分、膜厚を変化させ、膜厚と放射率のデータを取得し続ける(S15)。データが十分でない場合は塗布する膜厚を変化させ、S12〜S15までを繰り返す(S16)。データが十分となったら、図4のように膜厚と放射率の関係のテーブルを作成する(S17)。このようにして得られたテーブルが、膜厚放射率記憶部32に記憶されている。
【0023】
図5は本発明に係る非接触温度装置の第2の実施形態である。第1の実施形態である図1と異なる構成は、図1の膜厚センサ26のかわりに画像輝度値測定手段であるCCDカメラ40を用いたところである。鍛造潤滑油12の膜厚が増加するとCCDカメラ40で測定される画像輝度値が変化することを利用したものである。
【0024】
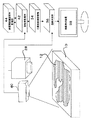
鋼材10の表面に鍛造潤滑油12が付着している。鋼材10表面の真上方向に、画像輝度値測定手段としてCCDカメラ40と、赤外線量検出手段として赤外線検知部28が、それぞれ鋼材10の表面と測定に適当な間隔をとり、備えられている。CCDカメラ40と赤外線検知部28は、それら自体を駆動するようになっており、それら自身を縦横等に移動させることができる。また、赤外線検知部28は、サーモグラフ(走査型放射温度計)であり、それ自身を特定の位置に固定させた状態のまま、鋼材10の表面全体の赤外線量分布を測定できる。放射率取得手段である放射率取得部42は、データを受信できるように、CCDカメラ40と画像輝度値放射率記憶部44と接続されている。画像輝度値放射率記憶部44は、記憶手段として、予め、十分に鍛造潤滑油12の画像輝度値とその画像輝度値での放射率との関係のテーブルを記憶している。放射率取得部42は、鋼材10表面の測定位置の画像輝度値から画像輝度値放射率記憶部44に基づいて放射率を演算する機能を含んでいる。位置放射率記憶部34は、放射率取得部42と接続され、放射率取得部42で得られた画像輝度値と放射率との関係を記憶する機能を含んでいる。温度値決定手段である温度決定部36は、赤外線検知部28と位置放射率記憶部34とに接続されており、赤外線量と放射率から温度値を演算して、決定する機能を含んでいる。画像表示装置38は、温度決定部36と接続されており、データとして送られてきた鋼材10の表面の温度分布を視覚的に把握できる機能を含んでいる。
【0025】
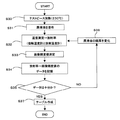
図5で示した第の2実施形態の使用方法を、図6のフローチャートを用いて説明する。型鍛造工程で、型で鋼材をプレスする前、表面に鍛造潤滑油12を付着させた熱せられた鋼材10が本発明の非温度接触装置に送られてくる。直ちにCCDカメラ40は、鋼材10の表面の真上の位置まで移動し、鋼材10の表面に付着した鍛造潤滑油12の画像輝度値を測定する(S21)。測定された画像輝度値は、随時、測定位置と対応づけられて放射率取得部42へ送られる。測定位置と画像輝度値のデータが放射率取得部42へ送られてくると、放射率取得部42は画像輝度値放射率記憶部44から、その画像輝度値に最適である放射率を読み出す。それに基づいて、放射率取得部42は測定位置と対応づけられた放射率を取得し、位置放射率記憶部34に記憶される(S22)。CCDカメラ40が鋼材10の表面全体において、鍛造潤滑油12の画像輝度値を測定し、画像輝度値の位置に対応づけられた放射率が位置放射率記憶部34に記憶されるまでS21〜S22の工程を続ける(S23)。次に、赤外線検知部28を鋼材10の表面上の中央位置まで移動させ、鋼材10表面全体の赤外線量を、随時、その測定位置と対応づけて測定する(S24)。測定位置と対応づけられた赤外線量のデータは、温度決定部36へ送られる。送られたデータに基づき、温度決定部36は、対応する位置の放射率を位置放射率記憶部34から読み出す。それに基づき、温度決定部36は、赤外線検知部28で測定された赤外線量を放射率に応じて補正し、鋼材10の表面の真の温度を決定する(S25)。温度値を決定すると画像表示装置38に、随時、出力し、画像表示装置38のモニタに鋼材表面全体の温度分布をサーモグラフ表示させることができる(S26)。ここでS21からS26までは鋼材10の温度変化が十分に小さい時間での測定であり、測定中の温度変化は十分に小さいものであり、実質的に無視できる。この鋼材10の表面の温度分布に基づき、鋼材10の表面が、鍛造潤滑油12が適切に機能できる温度範囲(例えば100℃〜400℃など)に保たれているかどうかを確認して作業することができる。
【0026】
次に、画像輝度値放射率記憶部44に、図6の測定前に予め記憶されている、鍛造潤滑油12の画像輝度値と放射率との関係の求め方の例を、図7に基づいて説明する。鋼材10と同じ性質を持つテストピースを用意する。ここでテストピースの同じ性質とは第1の実施形態と同様に、同じ材質であり、できるだけ近似した表面状態であることが望ましい。また、テストピースには網の目状に縦横の線を引き、測定箇所の把握が容易にできるようにしている点も同様である。
【0027】
テストピースを鍛造潤滑油12が付着しやすい温度の約230℃まで加熱する(S30)。鍛造潤滑油12を塗布し、テストピースの表面に鍛造潤滑油12の皮膜を作る(S31)。鍛造潤滑油12の膜を破壊しないように、テストピースの接触温度測定を、径の小さい熱電対により行う。その測定した箇所と同じ箇所を放射温度計で測定する。次に接触温度計と放射温度計の温度を合わせることで放射率を求める(S32)。放射率を求めた後、鍛造潤滑油12の膜厚に基づく画像輝度値を求めるため、直ちにCCDカメラで画像輝度値を測定する(S33)。以上から、画像輝度値と放射率のデータをとり、記憶させる(S34)。画像輝度値と放射率の関係が実際の測定で問題ない程度まで十分、膜厚を変化させ、画像輝度値と放射率のデータを取得し続ける(S35)。データが十分でない場合は塗布する膜厚を変化させ、S12〜S15までを繰り返す(S36)。データが十分となったら、画像輝度値と放射率の関係のテーブルを作成する(S37)。このようにして得られたテーブルが、画像輝度値放射率記憶部44に記憶されている。
【0028】
上記第1、第2の実施形態においては、例えば、以下のように当業者であれば容易に設計・変更等できる。
【0029】
本発明は鍛造工程以外の機械加工工程にも勿論、適用できる。さらに、液体が付着したワーク表面の真の温度値を放射温度計により求めたい場合、どんな産業分野であっても適用できる。
【0030】
ワークは鋼材でなくてもよい、各種金属や合金は勿論、樹脂やセラミックスなど何を用いてもよいが、放射温度計の測定精度を向上させるために、できるだけ背景の赤外線を遮断する効果等がある不透明であるワークが望ましい。
【0031】
ワークに付着している液体は鍛造潤滑油のように潤滑油系統でなくてもよい。スプレー油、水やその他の液体であっても膜厚測定または画像輝度値測定ができるものであれば、何であってもよい。
【0032】
膜厚測定手段は、ワーク、テストピースのどちらであっても、非接触膜厚測定手段や接触膜厚測定手段のどちらを用いてもよい。膜厚測定手段はワークの材質、ワークに付着している液体の種類、膜厚の大体の範囲に応じて判断されるものであるものである。したがって渦電流式、超音波式、光干渉式、電磁誘導式の膜厚計等どんな膜厚測定手段を用いてもよい。
【0033】
位置と放射率の関係を記憶する位置放射率記憶部は必ずしも必要とされない。例えば測定点が1点のみであれば記憶する必要がなく、ただちに温度決定手段に出力すればよい。
【0034】
赤外線量検出手段は、本実施形態ではサーモグラフの赤外線検知部を用い、赤外線測定範囲が8乃至13μmであるものを用いたが何であってもよい。ピンポイントの測定範囲である例えば3μm、5μmの放射温度計であってもよい。即ち、放射温度計の測定原理を用いたものであれば、赤外線量検出手段は何であってもよい。
【0035】
赤外線検知部は表面から法線方向の正面に設置されることが望ましいが、赤外線の減衰量を加味することができたり、あるいは赤外線量の減衰が実質上無視できる範囲内や実験条件等では、傾けてもよい。
【0036】
予め、放射率と膜厚・画像輝度値の関係を求めるためにテストピースでなくてもよい。例えば同じワークを事前に用いてもよい。
【0037】
その他、接触温度計、記憶手段、放射率取得手段、温度値決定手段、画像表示手段等は最適なものが容易に選ばれるべきである。
【0038】
【発明の効果】
以上説明した構成により、本発明の第1の発明である非接触温度は、液体が付着したワーク表面の真の温度値を求める上で、以下の利点を主として有する。ワークに付着した液体の膜厚を膜厚測定手段を用いて、直接測定して、予め求めておいた膜厚と放射率の関係のテーブル等が記憶された記憶手段により直接膜厚から放射率を簡単に求めることができる。この構成により、従来の複数の関係式、また近似や理論値等を用いた方法に比べ、簡単である。また、本発明では、放射温度計に特別の工夫、例えば赤外線検知部に特定の波長に選択性を示す専用のフィルタを取り付けたりする必要がない。さらに本発明では、放射温度計を原則として1台用いればよい。一般に高額である放射温度計を複数台用いる必要がなく、コストパフォーマンスがよい。さらに、複数の放射温度計を用いることがないため、複数の放射温度計による測定領域のずれも少ない。
【0039】
また、ワーク表面の法線方向に放射される赤外線を、放射温度計の赤外線検知部をワーク表面の真上に配置することで、正面から赤外線を検知することができる。したがって、放射温度計の赤外線検知部は、ワーク表面から放射される赤外線が通常、減衰する斜め方向からの赤外線量を検知しなくてすむので、ワーク表面から放射される赤外線量の測定精度がよい。さらに放射温度計を斜め方向に設置して、微妙な角度等を調整する必要もない。
【0040】
また、サーモグラフなどの走査型放射温度計での赤外線量測定による、ワーク表面全体の温度分布計測を容易に行うことができる。液体が付着したワーク表面の温度分布は、その位置によって様々な温度分布をしていることもありうる。その場合、本発明を用いればワーク表面全体の温度分布を視覚的に把握できるサーモグラフ測定を容易に適用することが可能となり、ワーク表面の温度分布計測を迅速、かつ容易に行うことができる。
【0041】
また、本発明の第2の発明では、第1の発明で用いた膜厚測定手段の代わりに膜厚に基づく画像輝度値測定手段が画像輝度値測定手段を用いた構成となっている。サーモグラフは通常画像で把握するものであり、同じく画像で把握できる画像輝度値による手段は、両者の比較が容易である利点がある。また、CCDカメラは一般に流通しているものでよいので、安価であり、コストパフォーマンスをさらに向上させることができる。
【0042】
したがって、以上より、提供する本発明の非接触温度計測装置は、液体が付着したワークの表面の測定したいポイントの放射率を、その液体の膜厚に基づいて、簡易かつ正確に求めることができる。さらに、提供する本発明の非接触温度計測装置は、工程が少ないため、コスト的に有利であり、かつサーモグラフによる温度分布の観測を容易に可能とできる。
【図面の簡単な説明】
【図1】本発明の第1の実施形態を示す図である。
【図2】第1の実施形態の使用方法のフローチャートである。
【図3】膜厚と放射率の関係得る方法のフローチャートである。
【図4】作成した膜厚と放射率の関係を示す図である。
【図5】本発明の第2の実施形態を示す図である。
【図6】第2の実施形態の使用方法のフローチャートである。
【図7】画像輝度値と放射率の関係得る方法のフローチャートである。
【図8】液体が付着したワークから発する放射率の説明図である。
【図9】従来技術の構成例を示す図である。
【符号の説明】
10 型材(鋼材)、12 鍛造潤滑油、20 放射温度計、22 放射温度計、24 放射温度計、26 膜厚センサ、28 赤外線検知部、30 放射率取得部、32 膜厚放射率記憶部、34 位置放射率記憶部、36 温度決定部、38 画像表示部、40 CCDカメラ、42 放射率取得部、44 画像輝度値放射率記憶部。
【発明の属する技術分野】
本発明は、非接触温度計測装置、特に液体が付着したワーク表面の温度を計測する非接触温度計測装置に関する。
【0002】
【従来の技術】
機械加工等を行う上で、加工中にワーク表面の真の温度値を知ることは、重要である。例えば鋼材を鍛造加工する際、ワークである鋼材が、どの程度の温度であるかを正確に知ることが挙げられる。その温度を正確に知ることで、型鍛造の際に用いられる鍛造潤滑油が適切な機能を確保する温度範囲であるワークの温度であるかを確認する必要があるからである。鍛造潤滑油は、鋼材がプレスされる際に型の隅々までいきわたらせることを助ける作用や、型から鍛造加工した鋼材を取りはずす場合に、鋼材を型から剥がれやすくさせる作用がある。
【0003】
しかし、型鍛造する際に、鋼材が適切な温度でなければ、鍛造潤滑油が鋼材表面につきにくい場合がある。また、鍛造潤滑油は、あまりに鋼材の温度が低いと、鍛造工程後、乾燥しにくく、後の工程等に影響を及ぼすおそれがあり、一方、鋼材の温度が高すぎると、鍛造潤滑油自体が鋼材表面でこげついてしまうなどの不具合を生じるおそれもある。したがって、鋼材の温度がある温度範囲でなければ、潤滑油を適切に機能させることは難しくなるため、真の鋼材表面温度を、正確に知り、適切な温度管理を鋼材表面に対して行う必要がある。
【0004】
そこで従来から、鍛造の際に、鋼材表面の温度を知るために放射温度計による温度検査が検討されてきた(特許文献2:特開平6−317476号公報)。ここで放射温度計について説明する。放射温度計では測定対象物(ここでは鋼材)が完全黒体であるとして温度が測定される。しかし、実際の測定対象物は黒体ではないため、放射率を用いた補正が必要となる。放射温度計の放射率の求め方は、接触温度計で測定対象物を実温度測定し、それと放射温度計で測定された温度との値が合うように、プランクの式に当てはめ、放射率を決定する。そのようにして、放射率を求めた放射温度計を用いることで、鋼材表面の真の温度値を検知することができる。よって鋼材表面が何度であるかを測定し、その温度値を用いて、鋼材表面が鍛造潤滑油が十分適切に機能しうる温度範囲で保たれているかを判断することを検討していた。
【0005】
しかし、直接、放射温度計を用いた場合、表面に付着した鍛造潤滑油により、鋼材表面から放射される赤外線量が変化させられてしまう。よって、鋼材表面から放射される赤外線量を正確に求めることができない。ここで、その理由を図8に基づいて説明する。型材である鋼材10上に付着した潤滑油12は、鋼材10表面から放射される赤外線量Esを吸収し、放射温度計20に届く赤外線量を減衰させる。その上、鋼材10表面から放射される赤外線量Esに潤滑油12の表面から発せられる赤外線量Eoを付加してしまう。ここで、本願における、放射率は、ある温度Tにおいて、放射温度計に到達する赤外線量EoとEsの和を、完全黒体であれば放射温度計に到達する赤外線量で除したものである。特に鋼材はその表面の色が銀色に近いため、黒体と比べ、鋼材表面からの放射率が著しく低く、その放射率は、黒体に近い潤滑油12の放射率よりもかなり低いものである。よって放射温度計20に届く全赤外線量のうち、鋼材10表面から放射される赤外線量Esに対する、潤滑油12の表面から発せられる赤外線量Eoの寄与率がかなり大きくなる。また、鍛造潤滑油12の膜厚が大きくなるにつれて、さらに赤外線量Eoは大きくなり、その測定誤差が大きくなることが知られている。
【0006】
そこで、従来では、鋼材10表面に付着した潤滑油12の膜厚と放射率に関係があることを利用して放射率を求め、その放射率を用いて放射温度計20で測定された温度値を補正することで、型材である鋼材10表面の真の温度値を求める方法が示されている(特許文献1:特開2000−304617号公報)。図9は特許文献1に記載される測定方法である。図9では、鋼材10表面から潤滑油12で殆ど完全に吸収されてしまう波長λ1と、鋼材10表面から殆ど減衰しないで透過するλ2を求める。次に、波長λ1と波長λ2を測定波長とした放射温度計20、24をそれぞれ鋼材10表面の真上に設置し、さらに波長λ1を測定波長とした放射温度計22を、同じく測定波長λ1を持った放射温度計と角度θ傾けて設置している。この3つの放射温度計を用いた関係式を、予め求めておいた膜厚と放射率の関係式を利用して解くことにより鋼材10の真の表面温度を求めている。
【0007】
【特許文献1】
特開2000−304617号公報
【特許文献2】
特開平6−317476号公報
【0008】
【発明が解決しようとする課題】
しかし、図9の方法では、潤滑油12を透過する波長と透過しない異なる2つの波長を選定する必要がある。そのため、測定波長を探知することに工程を要する。また測定波長を選定したとしても、その測定波長に選択性を示す専用のフィルタを放射温度計に取り付ける必要がある。また、選定される異なる2つの測定波長は、互いに微妙な差の選択波長であることもあるため、その測定波長のみを放射温度計に選定させることは難しい場合がある。また放射温度計は値段が高く、複数台、用いるのはコスト的に芳しくないことが多い。
【0009】
また、放射温度計22において、鋼材10表面の法線方向に放射される赤外線を、その真上であるに配置して正面から赤外線を検知する放射温度計20と異なり、放射温度計22は傾けた角度θで赤外線を検知することとなる。したがって放射温度計22は、検知する部分から角度θだけずれた斜め方向からの赤外線として検知することとなり、検知する赤外線量を減衰させてしまうおそれがある。さらに、放射温度計では、測定する対象物の上の円形の測定領域中から放射される赤外線量を検知し、その測定領域内の平均温度を温度として求めているが、放射温度計22のように傾けて鋼材10表面を測定すると、鋼材10表面の測定領域の円形が歪み、楕円状態となる。したがって、鋼材10の真上に設けた放射温度計20の円形測定領域と同じ測定領域を一致させることが物理的にできないため、同じ測定領域の測定ができない。また、通常、潤滑油12の厚さはμm単位と薄く、放射温度計22を傾けるべき角度の位置に、放射温度計22を正確に設けることは容易でない場合もある。さらに、複数の関係式、また近似等を用いて解くなど複雑な工程により温度を測定しているため、理論値と測定値との精度が落ちることや測定が複雑となることもありうる。
【0010】
また、鋼材表面の温度分布はその表面の位置によって様々であるため、鋼材全体が潤滑油を適切に働かせるのに適した温度範囲である必要がある。しかし、放射温度計を複数設けたり、傾けて設置したりしているなど容易でない構造のため、原則として鋼材表面上の1点の測定領域のみを測定することとなる。よって、測定領域を走査させ、鋼材表面全体の温度分布を視覚的に把握できるサーモグラフに適用しての測定が難しいことなどにより、鋼材全体の温度分布の様子を測定することが困難となりやすい。
【0011】
本発明は、上記課題に鑑みなされたものであり、液体が付着したワーク表面の真の温度値を放射温度計を用いて求める方法において、工程が少なくて簡易であり、かつ精度が高い非接触温度計測装置を提供することを目的とする。
【0012】
【課題を解決するための手段】
上記目的を達成するために、本発明の第1の発明である非接触温度計測装置は、液体が付着したワーク表面から放射される赤外線量を検出する赤外線量検出手段と、前記ワーク表面に付着した前記液体の膜厚を求める膜厚測定手段と、前記液体の膜厚と、前記液体が付着したワークの放射率と、の関係を記憶する記憶手段と、前記記憶手段に記憶された関係に基づいて、前記膜厚測定手段で測定された膜厚の液体が付着したワークの放射率を取得する放射率取得手段と、前記赤外線量と前記ワーク放射率により前記ワークの温度値を決定する温度値決定手段とを含むことを特徴とする。
【0013】
また、上記第1の発明における前記記憶手段は、前記ワークと同じ性質を持つテストピースの表面に付着した前記液体の膜厚と、前記テストピースの放射率と、の関係を記憶したものであってもよい。さらには、前記膜厚測定手段が非接触膜厚センサであってもよい。
【0014】
さらには、上記目的を達成するために、本発明の第2の発明である非接触温度計測装置は、液体が付着したワーク表面から放射される赤外線量を検出する赤外線量検出手段と、前記ワーク表面に付着した前記液体の膜厚に基づく画像輝度値を測定する画像輝度値測定手段と、前記画像輝度値と、前記液体が付着したワークの放射率と、の関係を記憶する記憶手段と、前記記憶手段に記憶された関係に基づいて、前記画像輝度測定手段で測定された画像輝度値の液体が付着したワークの放射率を取得する放射率取得手段と、前記赤外線量と前記ワーク放射率により前記ワークの温度値を決定する温度値決定手段とを含むことを特徴とする。
【0015】
また、上記第2の発明における前記記憶手段は、前記ワークと同じ性質を持つテストピースの表面に付着した前記液体の膜厚に基づく画像輝度値と、前記テストピースの放射率と、の関係を記憶したものであってもよい。さらには、前記画像輝度値測定手段がCCDカメラであってもよい。
【0016】
また、上記第1の発明または第2の発明に記載される前記テストピースの放射率は、前記テストピースの表面の温度を、接触温度計により接触温度計測し、前記接触温度計測した前記テストピースの箇所と同じ箇所を、前記非接触温度計測装置で非接触温度計測し、
前記接触温度計測と前記非接触温度計測の温度測定値に基づき求められた放射率であってもよい。
【0017】
また、上記第1の発明または第2の発明に記載される、前記ワークおよび前記非接触温度計測装置は、それぞれ鋼材、潤滑油およびサーモグラフ装置であってもよい。
【0018】
【発明の実施の形態】
以下、本発明の実施形態について説明する。本発明の実施形態は、本発明の実施に関しての好ましい一例であって、本発明は、本実施形態に限定されるものではない。なお、本実施形態では、ワークとして鋼材、ワークに付着した液体として鍛造潤滑油、赤外線量検知手段として走査型放射温度計であるサーモグラフを用いている。
【0019】
図1は、本発明に係る非接触温度装置の第1の実施形態である。鋼材10の表面に鍛造潤滑油12が付着している。鋼材10表面の真上方向に、膜厚測定手段として膜厚センサ26と、赤外線量検出手段として赤外線検知部28が、それぞれ鋼材10の表面と測定に適当な間隔をとり、備えられている。膜厚センサ26と赤外線検知部28は、それら自体を駆動するようになっており、それら自身を縦横等に移動させることができる。また、赤外線検知部28は、サーモグラフ(走査型放射温度計)であり、それ自身を特定の位置に固定させた状態のまま、鋼材10の表面全体の赤外線量分布を測定できる。放射率取得手段である放射率取得部30は、データを受信できるように、膜厚センサ26と膜厚放射率記憶部32と接続されている。膜厚放射率記憶部32は、記憶手段として、予め、十分に鍛造潤滑油12の膜厚とその膜厚での放射率との関係のテーブルを記憶している。放射率取得部30は、鋼材10表面の測定位置の膜厚から膜厚放射率記憶部32に基づいて放射率を演算することができる。位置放射率記憶部34は、放射率取得部30と接続され、放射率取得部30で得られた膜厚と放射率との関係を記憶することができる。温度値決定手段である温度決定部36は、赤外線検知部28と位置放射率記憶部34とに接続されており、赤外線量と放射率から温度値を演算して、決定することができる。画像表示装置38は、温度決定部36と接続されており、データとして送られてきた鋼材10の表面の温度分布を視覚的に把握することができる。
【0020】
図1で示した第1の実施形態の使用方法を、図2のフローチャートを用いて説明する。型鍛造工程で、型で鋼材をプレスする前、表面に鍛造潤滑油12を付着させた熱せられた鋼材10が本発明の非温度接触装置に送られてくる。直ちに膜厚センサ26は、鋼材10の表面の真上の位置まで移動し、鋼材10の表面に付着した鍛造潤滑油12の膜厚を随時、測定する(S1)。測定された膜厚は、随時、測定位置と対応づけられて放射率取得部30へ送られる。測定位置と膜厚のデータが放射率取得部30へ送られてくると、放射率取得部30は膜厚放射率記憶部32から、その膜厚に対応する放射率を読み出す。それに基づいて、放射率取得部30は測定位置と対応づけられた放射率を取得し、位置放射率記憶部34に記憶される(S2)。膜厚センサ26が鋼材10の表面全体において、鍛造潤滑油12の膜厚を測定し、膜厚の位置に対応づけられた放射率が位置放射率記憶部34に記憶されるまでS1〜S2の工程を続ける(S3)。次に、膜厚センサ26を、鋼材10の表面上部から赤外線量検出に支障とならない場所まで移動させる。膜厚センサ26を移動後、赤外線検知部28を鋼材10の表面上の中央位置まで移動させ、鋼材10表面全体の赤外線量を、随時、その測定位置と対応づけて測定する(S4)。測定位置と対応づけられた赤外線量のデータは、温度決定部36へ送られる。送られたデータに基づき、温度決定部36は、対応する位置の放射率を位置放射率記憶部34から読み出す。それに基づき、温度決定部36は、赤外線検知部28で測定された赤外線量を放射率に応じて補正し、鋼材10の表面の真の温度を決定する(S5)。温度値を決定すると画像表示装置38に、随時、出力し、画像表示装置38のモニタに鋼材表面全体の温度分布をサーモグラフ表示させることができる(S6)。ここでS1からS6までは鋼材10の温度変化が十分に小さい時間での測定であり、測定中の温度変化は十分に小さいものであり、実質的に無視できる。この鋼材10の表面の温度分布に基づき、鋼材10の表面が、鍛造潤滑油12が適切に機能できる温度範囲(例えば100℃〜400℃など)に保たれているかどうかを確認して作業することができる。
【0021】
次に、膜厚放射率記憶部32に、図2の測定前に予め記憶されている、鍛造潤滑油12の膜厚と放射率との関係の求め方の例を、図3に基づいて説明する。鋼材10と同じ性質を持つテストピースを用意する。ここでテストピースの同じ性質とは同じ材質であり、できるだけ近似した表面状態であることが望ましい。表面状態が鋼材10よりも粗いテストピースでは、同じ測定領域の面積であっても、その範囲の表面積が表面状態が粗いことにより、増加してしまい、同温で同面積の測定領域においても赤外線量が異なるという不具合を生じるおそれがあるためである。また、テストピースには網の目状に縦横の線を引き、測定箇所の把握が容易にできるようにしている。
【0022】
テストピースを鍛造潤滑油12が付着しやすい温度の約230℃まで加熱する(S10)。鍛造潤滑油12を塗布し、テストピースの表面に鍛造潤滑油12の皮膜を作る(S11)。鍛造潤滑油12の膜を破壊しないように、テストピースの接触温度測定を、径の小さい熱電対により行う。その測定した箇所と同じ箇所を放射温度計で測定する。次に接触温度計と放射温度計の温度を合わせることで放射率を求める(S12)。放射率を求めた後、鍛造潤滑油12の膜厚を求めるため、直ちに渦電流式膜厚計で、その測定箇所の膜厚を測定する(S13)。以上から、膜厚と放射率のデータをとり、記憶させる(S14)。膜厚と放射率の関係が実際の測定で問題ない程度まで十分、膜厚を変化させ、膜厚と放射率のデータを取得し続ける(S15)。データが十分でない場合は塗布する膜厚を変化させ、S12〜S15までを繰り返す(S16)。データが十分となったら、図4のように膜厚と放射率の関係のテーブルを作成する(S17)。このようにして得られたテーブルが、膜厚放射率記憶部32に記憶されている。
【0023】
図5は本発明に係る非接触温度装置の第2の実施形態である。第1の実施形態である図1と異なる構成は、図1の膜厚センサ26のかわりに画像輝度値測定手段であるCCDカメラ40を用いたところである。鍛造潤滑油12の膜厚が増加するとCCDカメラ40で測定される画像輝度値が変化することを利用したものである。
【0024】
鋼材10の表面に鍛造潤滑油12が付着している。鋼材10表面の真上方向に、画像輝度値測定手段としてCCDカメラ40と、赤外線量検出手段として赤外線検知部28が、それぞれ鋼材10の表面と測定に適当な間隔をとり、備えられている。CCDカメラ40と赤外線検知部28は、それら自体を駆動するようになっており、それら自身を縦横等に移動させることができる。また、赤外線検知部28は、サーモグラフ(走査型放射温度計)であり、それ自身を特定の位置に固定させた状態のまま、鋼材10の表面全体の赤外線量分布を測定できる。放射率取得手段である放射率取得部42は、データを受信できるように、CCDカメラ40と画像輝度値放射率記憶部44と接続されている。画像輝度値放射率記憶部44は、記憶手段として、予め、十分に鍛造潤滑油12の画像輝度値とその画像輝度値での放射率との関係のテーブルを記憶している。放射率取得部42は、鋼材10表面の測定位置の画像輝度値から画像輝度値放射率記憶部44に基づいて放射率を演算する機能を含んでいる。位置放射率記憶部34は、放射率取得部42と接続され、放射率取得部42で得られた画像輝度値と放射率との関係を記憶する機能を含んでいる。温度値決定手段である温度決定部36は、赤外線検知部28と位置放射率記憶部34とに接続されており、赤外線量と放射率から温度値を演算して、決定する機能を含んでいる。画像表示装置38は、温度決定部36と接続されており、データとして送られてきた鋼材10の表面の温度分布を視覚的に把握できる機能を含んでいる。
【0025】
図5で示した第の2実施形態の使用方法を、図6のフローチャートを用いて説明する。型鍛造工程で、型で鋼材をプレスする前、表面に鍛造潤滑油12を付着させた熱せられた鋼材10が本発明の非温度接触装置に送られてくる。直ちにCCDカメラ40は、鋼材10の表面の真上の位置まで移動し、鋼材10の表面に付着した鍛造潤滑油12の画像輝度値を測定する(S21)。測定された画像輝度値は、随時、測定位置と対応づけられて放射率取得部42へ送られる。測定位置と画像輝度値のデータが放射率取得部42へ送られてくると、放射率取得部42は画像輝度値放射率記憶部44から、その画像輝度値に最適である放射率を読み出す。それに基づいて、放射率取得部42は測定位置と対応づけられた放射率を取得し、位置放射率記憶部34に記憶される(S22)。CCDカメラ40が鋼材10の表面全体において、鍛造潤滑油12の画像輝度値を測定し、画像輝度値の位置に対応づけられた放射率が位置放射率記憶部34に記憶されるまでS21〜S22の工程を続ける(S23)。次に、赤外線検知部28を鋼材10の表面上の中央位置まで移動させ、鋼材10表面全体の赤外線量を、随時、その測定位置と対応づけて測定する(S24)。測定位置と対応づけられた赤外線量のデータは、温度決定部36へ送られる。送られたデータに基づき、温度決定部36は、対応する位置の放射率を位置放射率記憶部34から読み出す。それに基づき、温度決定部36は、赤外線検知部28で測定された赤外線量を放射率に応じて補正し、鋼材10の表面の真の温度を決定する(S25)。温度値を決定すると画像表示装置38に、随時、出力し、画像表示装置38のモニタに鋼材表面全体の温度分布をサーモグラフ表示させることができる(S26)。ここでS21からS26までは鋼材10の温度変化が十分に小さい時間での測定であり、測定中の温度変化は十分に小さいものであり、実質的に無視できる。この鋼材10の表面の温度分布に基づき、鋼材10の表面が、鍛造潤滑油12が適切に機能できる温度範囲(例えば100℃〜400℃など)に保たれているかどうかを確認して作業することができる。
【0026】
次に、画像輝度値放射率記憶部44に、図6の測定前に予め記憶されている、鍛造潤滑油12の画像輝度値と放射率との関係の求め方の例を、図7に基づいて説明する。鋼材10と同じ性質を持つテストピースを用意する。ここでテストピースの同じ性質とは第1の実施形態と同様に、同じ材質であり、できるだけ近似した表面状態であることが望ましい。また、テストピースには網の目状に縦横の線を引き、測定箇所の把握が容易にできるようにしている点も同様である。
【0027】
テストピースを鍛造潤滑油12が付着しやすい温度の約230℃まで加熱する(S30)。鍛造潤滑油12を塗布し、テストピースの表面に鍛造潤滑油12の皮膜を作る(S31)。鍛造潤滑油12の膜を破壊しないように、テストピースの接触温度測定を、径の小さい熱電対により行う。その測定した箇所と同じ箇所を放射温度計で測定する。次に接触温度計と放射温度計の温度を合わせることで放射率を求める(S32)。放射率を求めた後、鍛造潤滑油12の膜厚に基づく画像輝度値を求めるため、直ちにCCDカメラで画像輝度値を測定する(S33)。以上から、画像輝度値と放射率のデータをとり、記憶させる(S34)。画像輝度値と放射率の関係が実際の測定で問題ない程度まで十分、膜厚を変化させ、画像輝度値と放射率のデータを取得し続ける(S35)。データが十分でない場合は塗布する膜厚を変化させ、S12〜S15までを繰り返す(S36)。データが十分となったら、画像輝度値と放射率の関係のテーブルを作成する(S37)。このようにして得られたテーブルが、画像輝度値放射率記憶部44に記憶されている。
【0028】
上記第1、第2の実施形態においては、例えば、以下のように当業者であれば容易に設計・変更等できる。
【0029】
本発明は鍛造工程以外の機械加工工程にも勿論、適用できる。さらに、液体が付着したワーク表面の真の温度値を放射温度計により求めたい場合、どんな産業分野であっても適用できる。
【0030】
ワークは鋼材でなくてもよい、各種金属や合金は勿論、樹脂やセラミックスなど何を用いてもよいが、放射温度計の測定精度を向上させるために、できるだけ背景の赤外線を遮断する効果等がある不透明であるワークが望ましい。
【0031】
ワークに付着している液体は鍛造潤滑油のように潤滑油系統でなくてもよい。スプレー油、水やその他の液体であっても膜厚測定または画像輝度値測定ができるものであれば、何であってもよい。
【0032】
膜厚測定手段は、ワーク、テストピースのどちらであっても、非接触膜厚測定手段や接触膜厚測定手段のどちらを用いてもよい。膜厚測定手段はワークの材質、ワークに付着している液体の種類、膜厚の大体の範囲に応じて判断されるものであるものである。したがって渦電流式、超音波式、光干渉式、電磁誘導式の膜厚計等どんな膜厚測定手段を用いてもよい。
【0033】
位置と放射率の関係を記憶する位置放射率記憶部は必ずしも必要とされない。例えば測定点が1点のみであれば記憶する必要がなく、ただちに温度決定手段に出力すればよい。
【0034】
赤外線量検出手段は、本実施形態ではサーモグラフの赤外線検知部を用い、赤外線測定範囲が8乃至13μmであるものを用いたが何であってもよい。ピンポイントの測定範囲である例えば3μm、5μmの放射温度計であってもよい。即ち、放射温度計の測定原理を用いたものであれば、赤外線量検出手段は何であってもよい。
【0035】
赤外線検知部は表面から法線方向の正面に設置されることが望ましいが、赤外線の減衰量を加味することができたり、あるいは赤外線量の減衰が実質上無視できる範囲内や実験条件等では、傾けてもよい。
【0036】
予め、放射率と膜厚・画像輝度値の関係を求めるためにテストピースでなくてもよい。例えば同じワークを事前に用いてもよい。
【0037】
その他、接触温度計、記憶手段、放射率取得手段、温度値決定手段、画像表示手段等は最適なものが容易に選ばれるべきである。
【0038】
【発明の効果】
以上説明した構成により、本発明の第1の発明である非接触温度は、液体が付着したワーク表面の真の温度値を求める上で、以下の利点を主として有する。ワークに付着した液体の膜厚を膜厚測定手段を用いて、直接測定して、予め求めておいた膜厚と放射率の関係のテーブル等が記憶された記憶手段により直接膜厚から放射率を簡単に求めることができる。この構成により、従来の複数の関係式、また近似や理論値等を用いた方法に比べ、簡単である。また、本発明では、放射温度計に特別の工夫、例えば赤外線検知部に特定の波長に選択性を示す専用のフィルタを取り付けたりする必要がない。さらに本発明では、放射温度計を原則として1台用いればよい。一般に高額である放射温度計を複数台用いる必要がなく、コストパフォーマンスがよい。さらに、複数の放射温度計を用いることがないため、複数の放射温度計による測定領域のずれも少ない。
【0039】
また、ワーク表面の法線方向に放射される赤外線を、放射温度計の赤外線検知部をワーク表面の真上に配置することで、正面から赤外線を検知することができる。したがって、放射温度計の赤外線検知部は、ワーク表面から放射される赤外線が通常、減衰する斜め方向からの赤外線量を検知しなくてすむので、ワーク表面から放射される赤外線量の測定精度がよい。さらに放射温度計を斜め方向に設置して、微妙な角度等を調整する必要もない。
【0040】
また、サーモグラフなどの走査型放射温度計での赤外線量測定による、ワーク表面全体の温度分布計測を容易に行うことができる。液体が付着したワーク表面の温度分布は、その位置によって様々な温度分布をしていることもありうる。その場合、本発明を用いればワーク表面全体の温度分布を視覚的に把握できるサーモグラフ測定を容易に適用することが可能となり、ワーク表面の温度分布計測を迅速、かつ容易に行うことができる。
【0041】
また、本発明の第2の発明では、第1の発明で用いた膜厚測定手段の代わりに膜厚に基づく画像輝度値測定手段が画像輝度値測定手段を用いた構成となっている。サーモグラフは通常画像で把握するものであり、同じく画像で把握できる画像輝度値による手段は、両者の比較が容易である利点がある。また、CCDカメラは一般に流通しているものでよいので、安価であり、コストパフォーマンスをさらに向上させることができる。
【0042】
したがって、以上より、提供する本発明の非接触温度計測装置は、液体が付着したワークの表面の測定したいポイントの放射率を、その液体の膜厚に基づいて、簡易かつ正確に求めることができる。さらに、提供する本発明の非接触温度計測装置は、工程が少ないため、コスト的に有利であり、かつサーモグラフによる温度分布の観測を容易に可能とできる。
【図面の簡単な説明】
【図1】本発明の第1の実施形態を示す図である。
【図2】第1の実施形態の使用方法のフローチャートである。
【図3】膜厚と放射率の関係得る方法のフローチャートである。
【図4】作成した膜厚と放射率の関係を示す図である。
【図5】本発明の第2の実施形態を示す図である。
【図6】第2の実施形態の使用方法のフローチャートである。
【図7】画像輝度値と放射率の関係得る方法のフローチャートである。
【図8】液体が付着したワークから発する放射率の説明図である。
【図9】従来技術の構成例を示す図である。
【符号の説明】
10 型材(鋼材)、12 鍛造潤滑油、20 放射温度計、22 放射温度計、24 放射温度計、26 膜厚センサ、28 赤外線検知部、30 放射率取得部、32 膜厚放射率記憶部、34 位置放射率記憶部、36 温度決定部、38 画像表示部、40 CCDカメラ、42 放射率取得部、44 画像輝度値放射率記憶部。
Claims (10)
- 液体が付着したワーク表面から放射される赤外線量を検出する赤外線量検出手段と、
前記ワーク表面に付着した前記液体の膜厚を測定する膜厚測定手段と、
前記液体の膜厚と、前記液体が付着したワークの放射率と、の関係を記憶する記憶手段と、
前記記憶手段に記憶された関係に基づいて、前記膜厚測定手段で測定された膜厚の液体が付着したワークの放射率を取得する放射率取得手段と、
前記赤外線量と前記ワーク放射率により前記ワークの温度値を決定する温度値決定手段とを含むこと、
を特徴とする非接触温度計測装置。 - 請求項1に記載される非接触温度計測装置において、
前記記憶手段は、前記ワークと同じ性質を持つテストピースの表面に付着した前記液体の膜厚と、
前記テストピースの放射率と、
の関係を記憶したものであること、
を特徴とする非接触温度計測装置。 - 請求項1に記載される非接触温度計測装置において、
前記膜厚測定手段が非接触膜厚センサであること、
を特徴とする非接触温度計測装置。 - 液体が付着したワーク表面から放射される赤外線量を検出する赤外線量検出手段と、
前記ワーク表面に付着した前記液体の膜厚に基づく画像輝度値を測定する画像輝度値測定手段と、
前記画像輝度値と、前記液体が付着したワークの放射率と、の関係を記憶する記憶手段と、
前記記憶手段に記憶された関係に基づいて、前記画像輝度測定手段で測定された画像輝度値の液体が付着したワークの放射率を取得する放射率取得手段と、
前記赤外線量と前記ワーク放射率により前記ワークの温度値を決定する温度値決定手段とを含むこと、
を特徴とする非接触温度計測装置。 - 請求項4に記載される非接触温度計測装置において、
前記記憶手段は、前記ワークと同じ性質を持つテストピースの表面に付着した
前記液体の膜厚に基づく画像輝度値と、
前記テストピースの放射率と、
の関係を記憶したものであること、
を特徴とする非接触温度計測装置。 - 請求項4に記載される非接触温度計測装置において、
前記画像輝度値測定手段がCCDカメラであること、
を特徴とする非接触温度計測装置。 - 請求項1または4に記載される非接触温度計測装置において、
前記ワークが鋼材であること、
を特徴とする非接触温度計測装置。 - 請求項1または4に記載される非接触温度計測装置において、
前記液体が潤滑油であること、
を特徴とする非接触温度計測装置。 - 請求項1または4に記載される非接触温度計測装置において、
前記非接触温度計測装置がサーモグラフ装置であること、
を特徴とする非接触温度計測装置。 - 請求項2または5に記載される非接触温度計測装置において、
前記テストピースの放射率は、前記テストピースの表面の温度を、接触温度計により接触温度計測し、
前記接触温度計測した前記テストピースの箇所と同じ箇所を、前記非接触温度計測装置で非接触温度計測し、
前記接触温度計測と前記非接触温度計測の温度測定値に基づき求められた放射率であること、
を特徴とする非接触温度計測装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002281554A JP2004117203A (ja) | 2002-09-26 | 2002-09-26 | 非接触温度計測装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002281554A JP2004117203A (ja) | 2002-09-26 | 2002-09-26 | 非接触温度計測装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004117203A true JP2004117203A (ja) | 2004-04-15 |
Family
ID=32275977
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002281554A Pending JP2004117203A (ja) | 2002-09-26 | 2002-09-26 | 非接触温度計測装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004117203A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010160485A (ja) * | 2009-01-12 | 2010-07-22 | Xerox Corp | オイルレート測定用の受動的赤外線センサ |
| JP2012008058A (ja) * | 2010-06-28 | 2012-01-12 | Meiwa E Tec:Kk | 温度測定装置 |
| JP2017530543A (ja) * | 2015-08-27 | 2017-10-12 | ゼウス カンパニー リミテッド | 基板処理装置と基板処理方法 |
| CN112670216A (zh) * | 2020-12-30 | 2021-04-16 | 芯钛科半导体设备(上海)有限公司 | 一种用于自动识别晶圆盒中物件的装置 |
-
2002
- 2002-09-26 JP JP2002281554A patent/JP2004117203A/ja active Pending
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010160485A (ja) * | 2009-01-12 | 2010-07-22 | Xerox Corp | オイルレート測定用の受動的赤外線センサ |
| JP2012008058A (ja) * | 2010-06-28 | 2012-01-12 | Meiwa E Tec:Kk | 温度測定装置 |
| JP2017530543A (ja) * | 2015-08-27 | 2017-10-12 | ゼウス カンパニー リミテッド | 基板処理装置と基板処理方法 |
| US10190913B2 (en) | 2015-08-27 | 2019-01-29 | Zeus Co., Ltd. | Substrate processing apparatus and method |
| CN112670216A (zh) * | 2020-12-30 | 2021-04-16 | 芯钛科半导体设备(上海)有限公司 | 一种用于自动识别晶圆盒中物件的装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5743644A (en) | Temperature measuring apparatus | |
| JP6301951B2 (ja) | サーモグラフィを用いた試料の検査方法およびシステム | |
| US9089926B2 (en) | Process monitoring the processing of a material | |
| KR101135888B1 (ko) | 본딩 툴을 위치시키기 위한 비전 시스템 | |
| US7938576B1 (en) | Sensing system for obtaining images and surface temperatures | |
| CN113678165B (zh) | 用于热点感测的装置 | |
| US10816404B2 (en) | Method for determining a temperature without contact, and infrared measuring system | |
| WO2002059587A3 (de) | Thermographieverfahren | |
| CN111272289A (zh) | 一种用于红外热像仪的实时校准装置 | |
| KR20170014275A (ko) | 비접촉 온도 측정 장치 및 이의 실행 방법 | |
| CN110987193B (zh) | 一种基于图像分析的分布式测温系统及方法 | |
| CN108247424B (zh) | 一种机床加工温度的测试方法及装置 | |
| US20190154510A1 (en) | Method for Determining a Temperature without Contact and Infrared Measuring System | |
| JP2010101808A (ja) | 曲率半径測定方法および装置 | |
| JP6570059B2 (ja) | 非接触温度測定方法および測定システム | |
| Dorsch et al. | Online characterization of laser beam welds by NIR-camera observation | |
| JP2007192579A (ja) | 温度計測装置及び温度計測方法 | |
| JP2009047611A (ja) | 表面温度測定方法および表面温度測定装置 | |
| JP7195087B2 (ja) | 焦点調整支援装置および焦点調整支援方法 | |
| JP7669051B2 (ja) | 溶接部、特に点溶接部の検査のための方法 | |
| EP3407056B1 (en) | Method for detecting corrosion of a surface not exposed to view of a metal piece, by means of thermographic analysis | |
| EP4097434B1 (en) | A method for measuring the area distribution of emissivity of a material surface | |
| JP6015084B2 (ja) | 長尺体の長さ測定方法及び装置 | |
| JPS6160754B2 (ja) | ||
| JP2004109023A (ja) | 鋼材表面の測温方法及び測温装置 |