JP2004127984A - 半導体リードの加工方法及び加工金型及び該金型により製造された半導体装置 - Google Patents
半導体リードの加工方法及び加工金型及び該金型により製造された半導体装置 Download PDFInfo
- Publication number
- JP2004127984A JP2004127984A JP2002286041A JP2002286041A JP2004127984A JP 2004127984 A JP2004127984 A JP 2004127984A JP 2002286041 A JP2002286041 A JP 2002286041A JP 2002286041 A JP2002286041 A JP 2002286041A JP 2004127984 A JP2004127984 A JP 2004127984A
- Authority
- JP
- Japan
- Prior art keywords
- package
- lead
- cutting punch
- die
- cut
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000004065 semiconductor Substances 0.000 title claims abstract description 45
- 238000003672 processing method Methods 0.000 title claims abstract description 4
- 238000005520 cutting process Methods 0.000 claims abstract description 114
- 238000000034 method Methods 0.000 claims abstract description 6
- 239000002699 waste material Substances 0.000 claims description 50
- 239000011347 resin Substances 0.000 claims description 2
- 229920005989 resin Polymers 0.000 claims description 2
- 230000003247 decreasing effect Effects 0.000 abstract 1
- 230000002950 deficient Effects 0.000 abstract 1
- 238000007664 blowing Methods 0.000 description 3
- 230000007547 defect Effects 0.000 description 3
- 230000000694 effects Effects 0.000 description 2
- 238000012986 modification Methods 0.000 description 2
- 230000004048 modification Effects 0.000 description 2
- 230000003111 delayed effect Effects 0.000 description 1
- 238000004080 punching Methods 0.000 description 1
Images

Landscapes
- Punching Or Piercing (AREA)
- Lead Frames For Integrated Circuits (AREA)
Abstract
【課題】1回のパンチ動作で不要リードを確実に切断することができ、かつ、製品不良を低減できるとともに金型切刃の破損を防止することのできる半導体リードの加工方法及び加工金型を提供すること。
【解決手段】パッケージ側エッジ部8cと反パッケージ側エッジ部8dの高さが異なる切断パンチ8を半導体パッケージ2及びリードフレーム4が載置されたダイ6に向かって下降させ、不要リード12を切断パンチ8のパッケージ側エッジ部8cで切断するようにした。その後、切断パンチ8をさらに下降させて不要リード12を曲げ、さらに切断パンチ8を下降させて不要リード12を切断パンチ8の反パッケージ側エッジ部8dで切断するようにした。
【選択図】 図1
【解決手段】パッケージ側エッジ部8cと反パッケージ側エッジ部8dの高さが異なる切断パンチ8を半導体パッケージ2及びリードフレーム4が載置されたダイ6に向かって下降させ、不要リード12を切断パンチ8のパッケージ側エッジ部8cで切断するようにした。その後、切断パンチ8をさらに下降させて不要リード12を曲げ、さらに切断パンチ8を下降させて不要リード12を切断パンチ8の反パッケージ側エッジ部8dで切断するようにした。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、半導体リードの加工方法及び加工金型に関し、特に製品不良を低減できるとともに金型切刃の破損を防止することのできるリードフレームのピンチカット方法及びカット後のカットカス処理方法に関する。
【0002】
【従来の技術】
従来、半導体リード加工金型のピンチカット工程において、平坦な先端部を有する切断パンチを使用してリードフレームのパッケージ側と反パッケージ側を同時に切り落としている。
【0003】
また、切断パンチの先端部に傾斜面を形成したものや(例えば、特許文献1あるいは2参照)、切断パンチの先端部側に矩形端面を有し、二つの長辺角部の一方をR面形状に形成したものや(例えば、特許文献3参照)、段差を設けたものもある(例えば、特許文献4あるいは5参照)。
【0004】
さらに、ピンチカットのダイにイオンブロー孔を設け、イオンブロー孔を介してリードフレームにイオンブローするようにしたリードフレーム処理装置も提案されている(例えば、特許文献6参照。)。
【0005】
【特許文献1】
特開平4−219961号公報(第2頁、図1)
【特許文献2】
特開2001−168257号公報(第5頁、図1)
【特許文献3】
特開平8−318328号公報(第3頁、図1)
【特許文献4】
特開平5−23753号公報(第2頁、図1)
【特許文献5】
特開2001−210772号公報(第3頁、図1)
【特許文献6】
特開平9−181240号公報(第3−4頁、図1)
【0006】
【発明が解決しようとする課題】
従来の技術で述べたもののうち、平坦な先端部を有する切断パンチを使用してリードフレームのパッケージ側と反パッケージ側を同時に切り落とすようにした加工金型にあっては、カットカスが切断パンチの先端面に密着し、リードフレーム切断後の切断パンチの引き上げ動作に伴い、切断パンチとともにカットカスも引き上げられることがあった。その結果、引き上げられたカットカスが半導体パッケージやリードフレームに付着して製品不良を惹起したり、引き上げられたカットカスがダイとストリッパとの間に挟み込まれ、ダイやストリッパが破損するという問題があった。
【0007】
また、カットカスが切断パンチの先端面に密着しない場合は、カットカスはダイに形成されたカス穴に自然落下するが、落下途中のカットカスが回転してカス穴にカットカスが詰まり、ダイが破損するという問題もあった。
【0008】
さらに、平坦な先端部を有する切断パンチを使用した場合、不要リードのパッケージ側と反パッケージ側の2ヶ所を同時に切り落とすことになるが、反パッケージ側はリードフレーム受け台としてダイがあるので不要リードは完全に切断されるものの、パッケージ側はパッケージとダイとの間に隙間があることから不要リードを引きちぎることになり、不要リードがパッケージ側に切れ残ることもあった。
【0009】
また、切断パンチの先端部に傾斜面やR面形状や段差を設けたものにあっては、複数の工程で不要リードの2ヶ所を切断したり、加工金型の構造が複雑なものもあり、まだまだ改善の余地があった。
【0010】
本発明は、従来技術の有するこのような問題点に鑑みてなされたものであり、1回のパンチ動作で不要リードを確実に切断することができ、かつ、製品不良を低減できるとともに金型切刃の破損を防止することのできる半導体リードの加工方法及び加工金型を提供することを目的としている。
【0011】
【課題を解決するための手段】
上記目的を達成するために、本発明のうちで請求項1に記載の発明は、樹脂封止済みの半導体パッケージ及びリードフレームをダイ上に配置し、パッケージ側エッジ部と反パッケージ側エッジ部の高さが異なる切断パンチをダイに向かって下降させ、不要リードを切断パンチのパッケージ側エッジ部と反パッケージ側エッジ部の一方で切断した後、切断パンチをさらに下降させて不要リードを曲げ、その後さらに切断パンチを下降させて不要リードを切断パンチのパッケージ側エッジ部と反パッケージ側エッジ部の他方で切断するようにしたことを特徴とする。
【0012】
また、請求項2に記載の発明は、ダイに穿設された空気穴から空気を吹出して、2ヶ所が切断された不要リードをカットカスとして落下させるようにしたことを特徴とする。
【0013】
さらに、請求項3に記載の発明は、樹脂封止済みの半導体パッケージ及びリードフレームが載置されるダイと、該ダイに対し上下動自在の切断パンチとを備えた半導体リードの加工金型において、上記切断パンチが高さの異なるパッケージ側エッジ部と反パッケージ側エッジ部とを有し、不要リードの第1の部位を切断パンチのパッケージ側エッジ部と反パッケージ側エッジ部の一方で切断した後、不要リードの第2の部位を曲げ、上記第1の部位の切断から遅延して上記第2の部位を切断パンチのパッケージ側エッジ部と反パッケージ側エッジ部の他方で切断するようにしたことを特徴とする。
【0014】
また、請求項4に記載の発明は、斜面部が形成された端面あるいは段付き形状の端面を上記切断パンチが有することを特徴とする。
【0015】
また、請求項5に記載の発明は、上記ダイが空気穴を有し、該空気穴から空気を吹出して、2ヶ所が切断された不要リードをカットカスとして落下させるようにしたことを特徴とする。
【0016】
また、請求項6に記載の発明は、請求項3乃至5のいずれか1項に記載の半導体リードの加工金型で加工して製造された半導体装置である。
【0017】
【発明の実施の形態】
以下、本発明の実施の形態について、図面を参照しながら説明する。
実施の形態1.
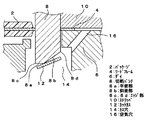
図1は、本発明の実施の形態1にかかる半導体リード加工金型を示しており、加工金型には、半導体パッケージ2がリードフレーム4とともに載置されるダイ6と、ダイ6に対し上下動自在に取り付けられた切断パンチ8と、切断パンチ8をガイドするストリッパ10とが設けられている。
【0018】
また、ダイ6には、切断パンチ8により切断され、半導体パッケージ2から切り離された不要リードであるカットカス12が落下して収容されるカス穴14が形成されるとともに、空気源(図示せず)と連通する空気穴16がリードフレーム切断後の切断パンチ8の端面(図1では下端面)に向かって斜めに穿設されている。
【0019】
切断パンチ8は、その端面のパッケージ側に形成された平面部8aと反パッケージ側に形成された斜面部8bとを備えており、平面部8aのパッケージ側エッジ部8c及び斜面部8bの反パッケージ側エッジ部8dは切刃部となっている。
【0020】
次に、上記構成の加工金型を用いたリード切断方法について説明する。
リードフレーム4に搭載された半導体チップは、トランスファーモールド樹脂パッケージにまず封止される。その後、半導体パッケージ2とともにリードフレーム4はダイ6上に位置決めされて配置される一方、カス穴14の上方に位置する切断パンチ8は、パッケージ側エッジ部8cが、半導体パッケージ2から外方に延びる外部リードの先端位置の上方に配置される。次に、切断パンチ8がダイ6に向かって下降するとともに、ストリッパ10も同様に下降してリードフレーム4はストリッパ10とダイ6との間に挟持され固定される。
【0021】
その後、切断パンチ8がさらに下降すると、その平面部8aがリード表面に当接し、切断パンチ8のパッケージ側エッジ部8cにより半導体パッケージ2の外部リードの先端部は切断される。切断パンチ8の端面には平面部8aと斜面部8bが形成されていることから、外部リードの先端部の切断後、切断パンチ8の下降とともに、リードは、切断パンチ8の反パッケージ側エッジ部8dの下方に位置する部位を中心にして下方に曲がり、さらに切断パンチ8のエッジ部8dにより切断される。
【0022】
ここで、切断パンチ8の端面が平坦面ではないことから、切断パンチ8のパッケージ側エッジ部8cにより半導体パッケージ2から切り離され、さらに多少遅延して切断パンチ8の反パッケージ側エッジ部8dによりリードフレーム4から切り離されたカットカス12は、切断パンチ8に密着することなくカス穴14に落下する。
【0023】
この時、空気源に連通する空気穴16から空気がカス穴14に向かって吹出すことで、カス穴14に落下したカットカス12はカス穴14内で詰まることなく容易に自然落下する。
【0024】
その後、切断パンチ8はダイ6から離反するように上昇し、次に搬送されてくるリードの上方の所定位置に配置される。
【0025】
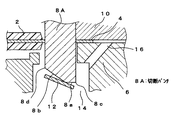
図2は、上記構成の加工金型の変形例を示しており、図1に示される切断パンチ8のパッケージ側と反パッケージ側を逆に取り付けたものである。
【0026】
さらに、詳述すると、図2に示される切断パンチ8Aは、その端面(図2では下端面)のパッケージ側に形成された斜面部8bと反パッケージ側に形成された平面部8aとを備えており、斜面部8bのパッケージ側エッジ部8d及び平面部8aの反パッケージ側エッジ部8cは切刃部となっている。
【0027】
この構成では、切断パンチ8Aが下降して、その平面部8aがリード表面に当接した後、切断パンチ8Aの反パッケージ側エッジ部8cによりリードはまずリードフレーム4より切り離される。その後、切断パンチ8Aの下降とともに、リードは、切断パンチ8Aのパッケージ側エッジ部8dの下方に位置する部位を中心にして下方に曲がり、さらに切断パンチ8Aのパッケージ側エッジ部8dにより半導体パッケージ2から切り離される。
【0028】
この構成も同様に、切断パンチ8Aの端面が平坦面ではないことから、半導体パッケージ2及びリードフレーム4から切り離されたカットカス12は、切断パンチ8Aに密着することなくカス穴14に自然落下する。
【0029】
実施の形態2.
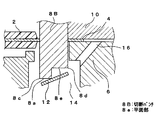
図3は、本発明の実施の形態2にかかる半導体リード加工金型を示しており、段付き形状の端面を有する切断パンチ8Bを使用している。
【0030】
すなわち、切断パンチ8Bの端面には、互いに平行に延びる第1の平面部8aと第2の平面部8eとが高さ方向に所定の間隔で形成されており、第1の平面部8aのパッケージ側エッジ部8c及び第2の平面部8eの反パッケージ側エッジ部8dが切刃部となっている。
【0031】
なお、切断パンチ8B以外の構成は、上述した実施の形態1と同じなので、その説明は省略する。
【0032】
本実施の形態において、切断される不要なリードは、切断パンチ8Bが下降するにつれて、第1の平面部8aのパッケージ側エッジ部8cにより半導体パッケージ2から切り離され、さらに切断パンチ8Bの反パッケージ側エッジ部8dの下方に位置する部位を中心にして下方に曲がる。その後、リードは、多少遅延して反パッケージ側エッジ部8dによりリードフレーム4から切り離されてカットカス12となる。
【0033】
ここで、切断パンチ8Bの端面が平坦面ではないことから、カットカス12は、切断パンチ8Bに密着することなくカス穴14に落下し、空気源に連通する空気穴16から空気がカス穴14に向かって吹出すことで、カス穴14に落下したカットカス12のカス穴14内での詰まりが防止される。
【0034】
なお、図2の変形例と同様に、図3に示される切断パンチ8Bのパッケージ側と反パッケージ側を逆に取り付けることもできる。
【0035】
実施の形態3.
図4は、本発明の実施の形態3にかかる半導体リード加工金型を示しており、段付き形状と斜面部が形成された端面を有する切断パンチ8Cを使用している。
【0036】
さらに詳述すると、切断パンチ8Cの端面中央部には比較的幅の狭い第1の平面部8aが形成されており、第1の平面部8aのパッケージ側には第1の平面部8aと平行に延び第1の平面部8aとは高さ方向に所定の間隔で第2の平面部8eが形成される一方、第1の平面部8aの反パッケージ側には斜面部8bが形成されている。また、第2の平面部8eのパッケージ側エッジ部8c及び斜面部8bの反パッケージ側エッジ部8dが切刃部となっており、パッケージ側エッジ部8cは反パッケージ側エッジ部8dより高位置に設けられている。
【0037】
なお、切断パンチ8C以外の構成は、上述した実施の形態1と同じなので、その説明は省略する。
【0038】
本実施の形態において、切断パンチ8Cが下降すると、その端面の略中央部に位置する第1の平面部8aが、切断される不要なリードにまず当接する。その後、切断パンチ8Cがさらに下降するにつれて、切断パンチ8Cの第1の平面部8aに対するリードの当接部が徐々に下方に湾曲した後、斜面部8bの反パッケージ側エッジ部8dによりリードはリードフレーム4から切り離され、さらに切断パンチ8Cのパッケージ側エッジ部8cの下方に位置する部位を中心にして下方に曲がる。その後、リードは、多少遅延して第2の平面部8eのパッケージ側エッジ部8cにより半導体パッケージ2から切り離されてカットカス12となる。
【0039】
ここで、切断パンチ8Cの端面が平坦面ではないことから、カットカス12は、切断パンチ8Cに密着することなくカス穴14に落下し、空気源に連通する空気穴16から空気がカス穴14に向かって吹出すことで、カス穴14に落下したカットカス12のカス穴14内での詰まりが防止される。
【0040】
なお、第1の平面部8aから第2の平面部8eまでの高さ方向の距離は、例えば0.1mm程度に設定され、第1の平面部8aから斜面部8bの反パッケージ側エッジ部8dまでの高さ方向の距離は0.1mmより多少小さく設定される。
【0041】
また、図2の変形例と同様に、図4に示される切断パンチ8Cのパッケージ側と反パッケージ側を逆に取り付けることもできる。
【0042】
実施の形態4.
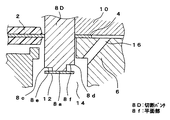
図5は、本発明の実施の形態4にかかる半導体リード加工金型を示しており、パッケージ側と反パッケージ側の両方に段付き形状が形成された端面を有する切断パンチ8Dを使用している。
【0043】
さらに詳述すると、切断パンチ8Dの端面中央部には第1の平面部8aが形成されており、第1の平面部8aのパッケージ側には第1の平面部8aと平行に延びる第2の平面部8eが形成され、第1の平面部8aの反パッケージ側にも同様に第1の平面部8aと平行に延びる第3の平面部8fが形成されている。また、第2の平面部8eのパッケージ側エッジ部8c及び第3の平面部8fの反パッケージ側エッジ部8dが切刃部となっており、パッケージ側エッジ部8cは反パッケージ側エッジ部8dより低位置に設けられている。
【0044】
なお、切断パンチ8D以外の構成は、上述した実施の形態1と同じなので、その説明は省略する。
【0045】
本実施の形態において、切断パンチ8Dが下降すると、その端面の中央部に位置する第1の平面部8aが、切断される不要なリードにまず当接する。その後、切断パンチ8Dがさらに下降するにつれて、切断パンチ8Dの第1の平面部8aに対するリードの当接部が徐々に下方に湾曲した後、リードは、第2の平面部8eのパッケージ側エッジ部8cにより半導体パッケージ2から切り離され、さらに切断パンチ8Dの反パッケージ側エッジ部8dの下方に位置する部位を中心にして下方に曲がる。その後、リードは、多少遅延して第3の平面部8fの反パッケージ側エッジ部8dによりリードフレーム4から切り離されてカットカス12となる。
【0046】
ここで、切断パンチ8Dの端面が平坦面ではないことから、カットカス12は、切断パンチ8Dに密着することなくカス穴14に落下し、空気源に連通する空気穴16から空気がカス穴14に向かって吹出すことで、カス穴14に落下したカットカス12のカス穴14内での詰まりが防止される。
【0047】
なお、図2の変形例と同様に、図5に示される切断パンチ8Dのパッケージ側と反パッケージ側を逆に取り付けることもできる。
【0048】
【発明の効果】
本発明は、以上説明したように構成されているので、以下に記載されるような効果を奏する。
本発明によれば、不要リードの2ヶ所を切断パンチのパッケージ側エッジ部と反パッケージ側エッジ部とによりタイミングを変えて切断するとともに、2ヶ所を切断する途中で不要リードを曲げるようにしたので、1回のパンチ動作で不要リードの2ヶ所を確実に切断することができるとともに、切断された不要リード(カットカス)が切断パンチの端面に付着することがない。
したがって、不要リードの切断後、切断パンチとともにカットカスが引き上げられることがないので、製品不良を低減できるとともに金型切刃の破損を防止することができる。
【0049】
また、ダイに穿設された空気穴から空気を吹出して、カットカスを落下させるようにしたので、カス穴内におけるカットカスの詰まり、ひいてはダイの破損が防止される。
【0050】
さらに、斜面部が形成された端面あるいは段付き形状の端面を有する切断パンチを使用したので、簡素な形状の切断パンチによりカットカスの引き上げを防止できるばかりでなく、1回のパンチ動作で不要リードの2ヶ所を確実に切断することができる。
【図面の簡単な説明】
【図1】本発明の実施の形態1にかかる半導体リード加工金型の縦断面図である。
【図2】図1の半導体リード加工金型の変形例の縦断面図である。
【図3】本発明の実施の形態2にかかる半導体リード加工金型の縦断面図である。
【図4】本発明の実施の形態3にかかる半導体リード加工金型の縦断面図である。
【図5】本発明の実施の形態4にかかる半導体リード加工金型の縦断面図である。
【符号の説明】
2 半導体パッケージ、 4 リードフレーム、 6 ダイ、
8 切断パンチ、 8a,8e,8f 平面部、 8b 斜面部、
8c,8d エッジ部、 10 ストリッパ、 12 カットカス、
14 カス穴、 16 空気穴。
Claims (6)
- 樹脂封止済みの半導体パッケージ及びリードフレームをダイ上に配置し、パッケージ側エッジ部と反パッケージ側エッジ部の高さが異なる切断パンチをダイに向かって下降させ、不要リードを切断パンチのパッケージ側エッジ部と反パッケージ側エッジ部の一方で切断した後、切断パンチをさらに下降させて不要リードを曲げ、その後さらに切断パンチを下降させて不要リードを切断パンチのパッケージ側エッジ部と反パッケージ側エッジ部の他方で切断するようにしたことを特徴とする半導体リードの加工方法。
- ダイに穿設された空気穴から空気を吹出して、2ヶ所が切断された不要リードをカットカスとして落下させるようにしたことを特徴とする請求項1に記載の半導体リードの加工方法。
- 樹脂封止済みの半導体パッケージ及びリードフレームが載置されるダイと、該ダイに対し上下動自在の切断パンチとを備えた半導体リードの加工金型において、
上記切断パンチが高さの異なるパッケージ側エッジ部と反パッケージ側エッジ部とを有し、不要リードの第1の部位を切断パンチのパッケージ側エッジ部と反パッケージ側エッジ部の一方で切断した後、不要リードの第2の部位を曲げ、上記第1の部位の切断から遅延して上記第2の部位を切断パンチのパッケージ側エッジ部と反パッケージ側エッジ部の他方で切断するようにしたことを特徴とする半導体リードの加工金型。 - 斜面部が形成された端面あるいは段付き形状の端面を上記切断パンチが有することを特徴とする請求項3に記載の半導体リードの加工金型。
- 上記ダイが空気穴を有し、該空気穴から空気を吹出して、2ヶ所が切断された不要リードをカットカスとして落下させるようにしたことを特徴とする請求項3あるいは4に記載の半導体リードの加工金型。
- 請求項3乃至5のいずれか1項に記載の半導体リードの加工金型で加工して製造された半導体装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002286041A JP2004127984A (ja) | 2002-09-30 | 2002-09-30 | 半導体リードの加工方法及び加工金型及び該金型により製造された半導体装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002286041A JP2004127984A (ja) | 2002-09-30 | 2002-09-30 | 半導体リードの加工方法及び加工金型及び該金型により製造された半導体装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004127984A true JP2004127984A (ja) | 2004-04-22 |
Family
ID=32279197
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002286041A Pending JP2004127984A (ja) | 2002-09-30 | 2002-09-30 | 半導体リードの加工方法及び加工金型及び該金型により製造された半導体装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004127984A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007273729A (ja) * | 2006-03-31 | 2007-10-18 | Nec Electronics Corp | リードカット装置および半導体装置の製造方法 |
| JP2008166515A (ja) * | 2006-12-28 | 2008-07-17 | Nec Electronics Corp | 半導体装置のリード切断金型およびリード切断方法 |
| KR20240048688A (ko) * | 2022-10-07 | 2024-04-16 | (주)우신시스템 | 절단면 품질을 향상시킬 수 있는 배터리 셀 탭 컷팅 시스템 |
-
2002
- 2002-09-30 JP JP2002286041A patent/JP2004127984A/ja active Pending
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007273729A (ja) * | 2006-03-31 | 2007-10-18 | Nec Electronics Corp | リードカット装置および半導体装置の製造方法 |
| JP2008166515A (ja) * | 2006-12-28 | 2008-07-17 | Nec Electronics Corp | 半導体装置のリード切断金型およびリード切断方法 |
| KR20240048688A (ko) * | 2022-10-07 | 2024-04-16 | (주)우신시스템 | 절단면 품질을 향상시킬 수 있는 배터리 셀 탭 컷팅 시스템 |
| KR102751481B1 (ko) * | 2022-10-07 | 2025-01-09 | (주)우신시스템 | 절단면 품질을 향상시킬 수 있는 배터리 셀 탭 컷팅 시스템 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US6897093B2 (en) | Method of manufacturing a resin molded or encapsulation for small outline non-leaded (SON) or quad flat non-leaded (QFN) package | |
| JP2003258183A (ja) | リードフレームの製造方法 | |
| JP2013102044A (ja) | 半導体装置の製造方法、及び、リード切断装置 | |
| KR100323189B1 (ko) | 반도체장치의제조방법,프레스금형및가이드레일 | |
| JP3638548B2 (ja) | 半導体パッケージの製造方法 | |
| JPH1168009A (ja) | 熱的性能を改良したリードフレームの形成 | |
| JP2005012130A (ja) | 電子部品の電極切断装置及び方法 | |
| JP2786983B2 (ja) | 紙器打抜装置における打抜屑の外脱装置 | |
| JP2944592B2 (ja) | リードの切断装置 | |
| KR0132461Y1 (ko) | 버어 압착장치 | |
| JP2938038B1 (ja) | タイバー切断金型 | |
| JP4153956B2 (ja) | 樹脂封止成形品のゲートブレイク方法およびそれに用いるゲートブレイク装置 | |
| CN209774864U (zh) | 一种ic封装安装装置 | |
| KR100795965B1 (ko) | 반도체 패키지 싱귤레이션장치 | |
| JP3226874B2 (ja) | リード切断方法 | |
| JP4533372B2 (ja) | 半導体装置のリード切断金型、リード切断方法および半導体装置の製造方法 | |
| JP2003017643A (ja) | 半導体装置の製造方法および切断装置 | |
| JPH08294898A (ja) | 紙器打抜装置における打抜屑の外脱装置 | |
| JPH1079463A (ja) | 半導体装置製造用切断装置 | |
| KR100832405B1 (ko) | 리드 프레임의 타이 바 및 타이 바 절단장치 | |
| JPH08323692A (ja) | 紙器打抜装置における打抜屑の外脱装置 | |
| JPH0670249U (ja) | 半導体装置のタイバーカット装置 | |
| JP3062709B2 (ja) | 半導体装置の製造方法 | |
| KR100382249B1 (ko) | 반도체 패키징의 트림잉 공정의 에폭시 펀치 및 트림잉 방법 | |
| KR20030061150A (ko) | 반도체 패키지 리드 성형장치 |