JP2004135603A - 冷凍麺製造方法及びその装置 - Google Patents
冷凍麺製造方法及びその装置 Download PDFInfo
- Publication number
- JP2004135603A JP2004135603A JP2002304608A JP2002304608A JP2004135603A JP 2004135603 A JP2004135603 A JP 2004135603A JP 2002304608 A JP2002304608 A JP 2002304608A JP 2002304608 A JP2002304608 A JP 2002304608A JP 2004135603 A JP2004135603 A JP 2004135603A
- Authority
- JP
- Japan
- Prior art keywords
- noodle
- frozen
- balls
- freezing
- conveying means
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 235000010610 frozen noodles Nutrition 0.000 title claims abstract description 44
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 33
- 235000012149 noodles Nutrition 0.000 claims abstract description 131
- 238000007710 freezing Methods 0.000 claims abstract description 44
- 230000008014 freezing Effects 0.000 claims abstract description 44
- 238000001816 cooling Methods 0.000 claims abstract description 42
- 230000002093 peripheral effect Effects 0.000 claims abstract description 8
- 238000003860 storage Methods 0.000 claims description 33
- 238000005057 refrigeration Methods 0.000 claims description 23
- 239000000463 material Substances 0.000 claims description 5
- 229910052751 metal Inorganic materials 0.000 abstract description 23
- 239000002184 metal Substances 0.000 abstract description 23
- 238000000034 method Methods 0.000 abstract description 4
- 230000001360 synchronised effect Effects 0.000 abstract 1
- 238000012546 transfer Methods 0.000 description 6
- 238000009835 boiling Methods 0.000 description 4
- 229920003002 synthetic resin Polymers 0.000 description 3
- 239000000057 synthetic resin Substances 0.000 description 3
- 229910052782 aluminium Inorganic materials 0.000 description 2
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 2
- 238000004140 cleaning Methods 0.000 description 2
- 235000009419 Fagopyrum esculentum Nutrition 0.000 description 1
- 240000008620 Fagopyrum esculentum Species 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 238000007688 edging Methods 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 235000008446 instant noodles Nutrition 0.000 description 1
- 238000012423 maintenance Methods 0.000 description 1
- 238000004806 packaging method and process Methods 0.000 description 1
- 238000003825 pressing Methods 0.000 description 1
- 238000012545 processing Methods 0.000 description 1
- 238000010079 rubber tapping Methods 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 238000010257 thawing Methods 0.000 description 1
- 210000003813 thumb Anatomy 0.000 description 1
- 238000005406 washing Methods 0.000 description 1
- 238000005303 weighing Methods 0.000 description 1
Images




Landscapes
- Freezing, Cooling And Drying Of Foods (AREA)
- Noodles (AREA)
Abstract
【課題】冷凍麺製造において、冷凍効率が良好で大量生産に適し、しかも従来用いられていた麺玉収納用容器やその容器を循環させる長い搬送路が不要となる冷凍麺製造方法及びその装置を提供する。
【解決手段】玉取機10により所定量に小分けされた麺玉を冷凍装置で急速冷凍する前に、前段冷凍装置1により麺玉を一部冷凍する。前段冷凍装置1は、所要の大きさの冷却室2を備え、この冷却室2内の長手方向に沿って同期移動する無端ベルト状の搬送手段3と、無端チェーン状の補助搬送手段4とを有する。補助搬送手段4には麺玉保持手段5が並設され、この麺玉保持手段5に設けられた複数の枠状収納部と、これら枠状収納部の底部に近接した上記搬送手段3の金属板表面とで囲まれる空間部に玉取機10から供給される麺玉を収納し、上記冷却室2内を短時間で移動させることで麺玉の外周部のみ冷凍する。
【選択図】 図2
【解決手段】玉取機10により所定量に小分けされた麺玉を冷凍装置で急速冷凍する前に、前段冷凍装置1により麺玉を一部冷凍する。前段冷凍装置1は、所要の大きさの冷却室2を備え、この冷却室2内の長手方向に沿って同期移動する無端ベルト状の搬送手段3と、無端チェーン状の補助搬送手段4とを有する。補助搬送手段4には麺玉保持手段5が並設され、この麺玉保持手段5に設けられた複数の枠状収納部と、これら枠状収納部の底部に近接した上記搬送手段3の金属板表面とで囲まれる空間部に玉取機10から供給される麺玉を収納し、上記冷却室2内を短時間で移動させることで麺玉の外周部のみ冷凍する。
【選択図】 図2
Description
【0001】
【発明の属する技術分野】
本発明は、饂飩、蕎麦、中華麺、スパゲッティ等の冷凍麺製造方法及びその装置に関するものである。
【0002】
【従来の技術】
従来、即席麺の一つとして冷凍麺が広く知られており、長期にわたって保存が可能であること、又解凍するだけでいつでも簡単に食べられる便利さ等から需要が著しく延び、生産量がますます増大する傾向にある。この種の冷凍麺は、一般に製麺工程、茹麺工程、冷却・水きり工程、麺玉形成(小分け)工程を経た後、−35℃程度の冷凍装置で急速冷凍することにより製造されている(例えば、特許文献1〜3参照)。
【0003】
【特許文献1】
特開平10−229839号公報
【特許文献2】
特開平10−42811号公報
【特許文献3】
特開平8−298944号公報
【0004】
【発明が解決しようとする課題】
上記のように冷凍麺の需要が多く、生産量の増大が要望されている現況下において、いかにして冷凍麺を効率良く大量生産するかが技術的課題となっている。この技術的課題に応えるために、本出願人は先に大量生産方式の冷凍麺製造方法を実施した。
【0005】
この大量生産方式の冷凍麺製造方法について、図8を参照しながら概説する。図8(a)は当該冷凍麺製造方法に用いる冷凍装置の概略平面図を示しており、製麺工程、茹麺工程、冷却・水きり工程を経た麺が玉取機Aに導入され、ここで麺線が切断されて所定量に小分けされた麺玉となり、図8(b)に示す合成樹脂製の容器B内に一玉ずつ収容される。麺玉を収容した容器Bは、ベルトコンベア式の搬送手段によって往路Cに沿って搬送され、途中の計量機Dで麺玉の重量(例えば200g)が適正であるかチェックされた後に、硬化トンネルと称する冷凍装置Eの入口に到達する。
【0006】
冷凍装置Eの入口に集合した容器Bは、押し出し機Fにより1グループ(所定の数)ずつ順次冷凍装置E内に送り込まれる。冷凍装置Eの内部には幅広で無端のネットコンベアGが出口方向に向かって移動しており、このネットコンベアG上に前記送り込まれた容器Bがグループごとに一定の間隔をあけて並置された状態で移動する。冷凍装置E内はほぼ−35℃に保持され、この冷凍装置E内を約30分かけて通過することにより、各容器B内に収容されている麺玉は冷凍される。
【0007】
冷凍装置Eの出口に到達した容器Bは、1グループずつ順にネットコンベアGから復路Hに移されて搬送され、反転機Iのところで容器Bが底部を上にした状態に反転され、その先の打叩機Jのところで容器Bの底部が叩かれて容器内の冷凍麺が容器Bから分離される。
【0008】
容器Bから分離された冷凍麺は、復路Hから分岐した分岐路Kに移されて包装機Lに送り込まれ、ここで袋詰め又はカップ詰された後にダンボール箱等に所定数収納されて冷凍保管庫等に搬入される。
【0009】
一方、空となった容器Bは洗浄機Mのところで洗浄され、その先の反転機Nで再度反転されて上向きにされ、更に復路Hに沿って搬送されて前記玉取機Aのところに戻される。
【0010】
このような冷凍麺製造方法によると、玉取機Aと冷凍装置Eとを循環する長い搬送路(往路C及び復路H)を付設しなければならず、又この搬送路に沿って各機器の箇所に作業員を配置しなければならない。従って、設備費が多く掛かると共に工場スペースを多く必要とし、且つ人件費も高くつく。更に、一連の流れ作業であるため、搬送路中のいずれかの工程でトラブルが発生した場合は、容器Bの搬送に混乱を来たし、途中で容器Bが搬送路から飛び出して製品のロスが多く発生するという事態を招くことがあった。このため、トラブルが発生した場合は、搬送路を全域にわたって停止しなければならず、生産性低下の原因となっていた。
更に、冷凍装置Eを通過する時間が30分間と長いため、冷凍効率が悪くて大量生産には不向きであるといった問題も抱えていた。
【0011】
本発明者は、上記従来の諸問題を解決するために鋭意研究した結果、冷凍麺製造において特殊な構成を有する前段冷凍装置を付設することで、冷凍効率が良好で大量生産に適し、しかも従来の容器や長い搬送路が不要となることを見出して本発明を完成するに至った。
【0012】
【課題を解決するための手段】
即ち、本発明の請求項1は、製麺機等により製造され、茹麺機で加熱処理した後に冷却・水切りし、玉取機により所定量に小分けされた麺玉を、冷凍装置で急速冷凍する冷凍麺の製造方法において、前記麺玉を冷凍装置で急速冷凍する前に、前段冷凍装置により麺玉を一部冷凍し、この一部冷凍した麺玉を前記冷凍装置に送り込んで全冷凍することを特徴とする冷凍麺製造方法である。
【0013】
本発明の請求項2は、請求項1において、前記前段冷凍装置で麺玉を一部冷凍する際に、麺玉の外周部のみ冷凍させることを特徴とする冷凍麺製造方法である。
【0014】
本発明の請求項3は、製麺機等により製造され、茹麺機で加熱処理した後に冷却・水切りし、玉取機により所定量に小分けされた麺玉を、冷凍装置で急速冷凍する冷凍麺の製造装置において、前記麺玉を冷凍装置で急速冷凍する前に、麺玉を一部冷凍するための前段冷凍装置を備えたことを特徴とする冷凍麺製造装置である。
【0015】
本発明の請求項4は、請求項3において、前記前段冷凍装置は、冷却手段を備えた冷却室と、この冷却室内を通過する無端ベルト状の搬送手段と、この搬送手段と同期して移動する無端チェーン状の補助搬送手段と、この補助搬送手段に一定の間隔をあけて並設された麺玉保持手段とを備えたことを特徴とする冷凍麺製造装置である。
【0016】
本発明の請求項5は、請求項4において、前記麺玉保持手段は、麺玉を収容するための複数の枠状収納部を備え、これら枠状収納部の底部は前記無端ベルト状の搬送手段の表面に近接し、且つ前記無端チェーン状の補助搬送手段に着脱可能に取り付けられたことを特徴とする冷凍麺製造装置である。
【0017】
本発明の請求項6は、請求項4又は請求項5において、前記麺玉保持手段と搬送手段とは、前段冷凍装置の出口付近で分離し、且つその出口付近に枠状収納部から麺玉を離型する離型手段が設けられたことを特徴とする冷凍麺製造装置である。
【0018】
本発明の請求項7は、請求項4〜請求項6において、前記麺玉保持手段と無端ベルト状の搬送手段は、熱伝導性の良好な材料で形成されたことを特徴とする冷凍麺製造装置である。
【0019】
本発明では、茹麺され冷却・水きりされた後に玉取機により所定量に小分けされた麺玉を、前段冷凍装置に設けられた麺玉保持手段の複数の枠状収納部に収納し、この麺玉保持手段を前記枠状収納部の底部に近接している無端ベルト状の搬送手段と共に同期させて移動し、前段冷凍装置内を数分間通過させて麺玉の外周部のみ冷凍する。前段冷凍装置の出口付近で、麺玉保持手段と搬送手段とは分離し、外周部が枠状収納部に氷着している各麺玉を離型手段により枠状収納部から離型し、コンベア等を介して冷凍装置(後段冷凍装置)の入口まで搬送し、押し出し機により所定数ずつ送り込んで麺玉全体を冷凍する。
【0020】
これにより、麺玉は前段冷凍装置により一部冷凍された後に後段冷凍装置によって全冷凍されるため、後段冷凍装置による冷凍時間を従来よりも短縮して生産性を高めることができる。又、麺玉は麺玉保持手段の枠状収納部に収納して移動させるため、従来の合成樹脂製容器Bが不要となり、この容器Bを循環させるための長い搬送路も不要となる。
【0021】
【発明の実施の形態】
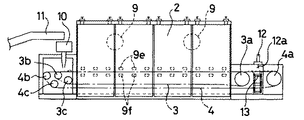
以下、本発明に係る冷凍麺製造方法及びその装置の実施形態について、添付図面を参照しながら詳細に説明する。図1は、前段冷凍装置の概略平面図、図2は、その概略縦断立面図、図3は、同じく概略縦断側面図を示している。
【0022】
図1及び図2において、前段冷凍装置1は、所要の大きさの冷却室2を備えており、この冷却室2内の長手方向に沿って移動する無端ベルト状の搬送手段3と、これと同期して移動する無端の補助搬送手段4とを備えている。
【0023】
上記搬送手段3は、冷却室2の出口の外方に設置された駆動輪3aと、冷却室2の入口の外方に設置された従動輪3b及び張力輪3cとの間を回転移動する。即ち、冷却室2の入口側から出口側に向かって水平に移動すると共に、駆動輪3aを回って反転し、入口側に向かって移動して従動輪3b側に戻るのである。
【0024】
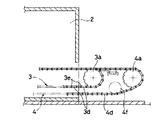
この搬送手段3は、例えば幅1500mm×長さ150mmの長方形の金属板3dを、図7に示すようにほぼ円筒形のコネクタ3eにより金属板3dの幅方向に沿って接続したベルトコンベアに形成されている。金属板3dは、熱伝導率の良好な材料(例えばSUS又はアルミニウム)を用いる。又、前記駆動輪3a等は外周に歯型を有するスプロケット等を用い、その歯型にコネクタ3eを噛合させて搬送装置3を円滑に駆動できるようにする。
【0025】
前記補助搬送手段4は、図2のように冷却室2の出口の外方であって上記搬送手段3の駆動輪3aより若干後方に配設された駆動輪4aと、冷却室2の入口の外方であって上記搬送手段3の従動輪3bより若干前方に配設された従動輪4b、及び搬送手段3の張力輪3cより若干前方に配設された張力輪4cとの間を回転移動する。
【0026】
この補助搬送手段4は、前記搬送手段3の金属板3dより広幅(例えば1850mm)に配設された一対のローラリンクチェーン4d(図4)を有し、このローラリンクチェーン4dに一定の間隔をあけて麺玉保持手段5が並設されている。
【0027】
麺玉保持手段5は、図4〜図6に示すように麺玉を収納するための複数の枠状収納部5a(底なし)を備え、これら枠状収納部5aの底部は前記搬送手段3の金属板3dの表面に近接するようにして、両端の取付部5bが上記ローラリンクチェーン4dに取り付けられた固定部材4eに蝶ねじ等の固定具6を介して着脱可能に固定されている。これにより、麺玉保持手段5の各枠状収納部5aと搬送手段3の金属板3dの表面とで囲まれた空間部S内に麺玉(図略)を収納・保持した状態で、補助搬送手段4と搬送手段3とが同期して移動することができる。この麺玉保持手段5は熱伝導性の良好な材料(例えば、SUS又はアルミニウム)で形成する。
【0028】
又、麺玉保持手段5は上記固定具6により着脱可能になっているため、変形や破損したような場合には容易に交換することができ、更に枠状収納部5aの形状が長方形以外、例えば円形その他任意の形状の麺玉保持手段(図略)を取り付ければ、麺玉を円形その他任意の形状に収納・保持することができる。この結果、麺玉保持手段5のみを交換するだけで、任意の形状の麺玉を形成することが可能であり、又枠状収納部5aの形態を変更することにより麺玉の底面積の大きさや高さも変えることができる。
【0029】
補助搬送手段4は、前記駆動輪4a等として外周に歯型を有するスプロケット等を用いてその歯型にローラリンクチェーン4dを噛合させて円滑に駆動することができる。この場合は、ローラリンクチェーン4dが駆動輪4aを回って反転し、入口側に向かって戻る際に前記搬送手段3の復路の下方を移動するように補助輪4f(図7)を設けてある。又、図5のように、ローラリンクチェーン4dは、冷却室2内の長手方向に沿って設けられた一対のガイドレール7上を移動するように構成すると好ましい。尚、8はローラリンクチェーン4dの移動を保護するための押さえ部材である。
【0030】
図2において、9は冷却室2内に配設された複数の冷却手段であり、図3のように架台9a上に載置されたクーラー9bとファン9cとを有し、ファン9cにはダクト9dが接続され、このダクト9dは複数の上部分岐管9eと下部分岐管9fとに分岐され、且つ前記麺玉保持手段5と搬送手段3の金属板3dとを間に挟むようにして対向位置に配設されている。この上部分岐管9eと下部分岐管9fとは、図5及び図6に示すように吹出口9gがそれぞれ設けられ、これら吹出口9gから冷気を噴射できるようにしてある。これにより、上記補助搬送手段4に取り付けられた麺玉保持手段5と、搬送手段3の金属板3dは吹出口9gから噴射される冷気によって効率良く冷却される。又、上記クーラー9bは、冷却室2内をほぼ−35℃に保持するように運転制御される。
【0031】
図2において、10は冷却室2の入口側上部に配設された玉取機であり、玉取りコンベア11により供給される麺線(茹麺後に冷却・水切りされている)を所定量(例えば200g)ずつ小分けすると共に、前記麺玉保持手段5の各枠状収納部5a内に小分けした麺玉をそれぞれ収納する。この際、1つの麺玉保持手段5における複数の枠状収納部5aに同時に麺玉を収納できるようにすることが望ましい。
【0032】
図2において、12は冷却室2の出口付近に配設された離型手段であり、上下方向に移動する複数の押出部材12aを備え、前記麺玉保持手段5と搬送手段3(金属板3d)とが分離することにより麺玉保持手段5の各枠状収納部5aに氷着している麺玉を、押出部材12aにより下方に押し出して同時に離型できるようにしてある。麺玉保持手段5の枠状収納部5aは、下方に行くに従ってやや末広がりとなるように周囲の壁面を若干傾斜面に形成しておくと、離型手段12による麺玉の離型がし易くなるので好ましい。
【0033】
麺玉保持手段5と搬送手段3(金属板3d)との分離は、搬送手段3が前記駆動輪3aを回る際に行われる。即ち、搬送手段3が駆動輪3aの真上位置から下方に回り込むと、金属板3dが麺玉保持手段5の枠状収納部5aに収納されている麺玉から徐々に剥離して離れて行く。この時、麺玉の底面は金属板3dの表面に氷結しているが、麺玉の側面部は更に水平移動していく麺玉保持手段5の枠状収納部5aに氷着しているため、麺玉は確実に枠状収納部5a内に保持され、金属板3dのみが麺玉の底面から剥離して駆動輪3aに沿って回り込むことになる。
【0034】
上記離型手段12により離型された複数の麺玉は、麺玉保持手段5を挟んで離型手段12と反対側に即ち下方側に配設されたベルトコンベア13上に落下し、このベルトコンベア13によって図示を省略した冷凍装置(後段冷凍装置)の入口に搬送される。そして、空となった麺玉保持手段5は、補助搬送手段4と共に前記駆動輪4aを回って下向きとなり、この状態のまま冷却室2の入口側に向かって移動される。更に、冷却室2の入口側において、麺玉保持手段5が前記従動輪4bを回り込むと上向きとなり、搬送手段3の従動輪3bを回り込んだ金属板3dが麺玉保持手段5の枠状収納部5aの底部に近接して前記玉取機10の下方位置に送り込まれる。
【0035】
上記冷凍装置(後段冷凍装置)は、前記従来の冷凍装置Eと同様の構成であるから説明は省略するが、冷却室の全長は従来の1/2〜1/3程度でよい。冷却室内の冷却条件は従来と同じであるが、本発明では上記前段冷凍装置1により麺玉の外周部は既に冷凍されており、しかも麺玉全体が低温に冷却されているため、−35℃で10分〜15分程度冷却することによって麺玉を全冷凍することができる。
【0036】
上記前段冷凍装置1においては、冷却室2を構成する側壁部材1aは断熱構造となっており、図3に示すように冷却室2の上部に設けられたガイド1bに沿ってそれぞれ側方にスライドできるようにしてある。修理やメンテナンス時に必要な側壁部材1aを側方にスライドさせて移動することにより作業がし易くなる。側壁部材1aを元の位置に戻せば、隣接する側壁部材1aとの間は冷気が漏れないシール構造としてある。尚、図示は省略したが、前段冷凍装置1に搬送手段3の金属板3d及び麺玉保持手段5の枠状収納部5aを洗浄するための洗浄手段を、復路側要所に設けることが好ましい。
【0037】
以上の通り、上記実施形態では製麺工程、茹麺工程、冷却・水切り工程を経た麺線を玉取りコンベア11を介して玉取機10に供給し、ここで所定量に小分けした麺玉を麺玉保持手段5の各枠状収納部5aに収納し、この麺玉保持手段5を取り付けた補助搬送手段4と枠状収納部5aの底部に近接する金属板3dを取り付けた搬送手段3とを同期させて移動し、冷却室2内を所要の短時間(3〜5分)で通過させることで麺玉の外周部のみ冷凍させる。
【0038】
次いで、冷却室2の出口付近で搬送手段3を先に復路側に回りこませることで金属板を麺玉の底面から剥離して分離し、麺玉はそのまま麺玉保持手段5の枠状収納部5aに保持させた状態で離型手段12まで搬送する。そして、離型手段12により麺玉を枠状収納部5aから離型してベルトコンベア13上に落下させ、このベルトコンベア13により冷凍装置(後段冷凍装置)に送り込み、麺玉を全冷凍して冷凍麺を製造するのである。
【0039】
【発明の効果】
本発明に係る請求項1ないし請求項3の発明によれば、麺玉を冷凍装置で急速冷凍する前に、前段冷凍装置により麺玉を一部(外周部のみ)冷凍し、この一部冷凍した麺玉を冷凍装置(後段冷凍装置)に送り込んで全冷凍する冷凍麺製造方法及び装置であり、冷凍装置(後段冷凍装置)での冷却処理時間を従来に比して著しく短縮することができ、前段冷凍装置での冷却処理時間も短時間でよいことから、冷凍麺を効率良く大量生産することができる。
【0040】
又、本発明に係る請求項4の発明によれば、前記前段冷凍装置は、冷却手段を備えた冷却室と、この冷却室内を通過する無端ベルト状の搬送手段と、この搬送手段と同期して移動する無端チェーン状の補助搬送手段と、この補助搬送手段に一定の間隔をあけて並設された麺玉保持手段とを備えており、玉取機で小分けにした麺玉を麺玉保持手段に保持させて冷却室内を移動させることができるので、従来の合成樹脂製容器が不要となり、且つその容器を循環させるための長い搬送路(往路C及び復路H)を付設する必要がなくなり、この長い搬送路に沿って多くの作業員を配置する必要もなくなる。従って、設備費及び人件費を低く抑えることができ、従来に比して工場スペースも狭くて済む。更に、従来は搬送路中のいずれかの工程でトラブルが発生した場合は、容器の搬送に混乱を来たし、途中で容器が搬送路から飛び出して製品のロスが多く発生するという事態を招くことがあったが、本発明ではこのような事態を招くことがない。
【0041】
更に、本発明に係る請求項5の発明によれば、前記麺玉保持手段は、麺玉を収納するための複数の枠状収納部を備え、これら枠状収納部の底部は前記無端ベルト状の搬送手段の金属板表面に近接し、且つ前記無端チェーン状の補助搬送手段に着脱可能に取り付けられており、枠状収納部と搬送手段の金属板表面とで囲まれた空間部内に麺玉を収納できる。しかも、修理の際には損傷した麺玉保持手段のみを取り替えることで済み、枠状収納部の形態が異なる麺玉保持手段に取り替えれば麺玉の形状や大きさを任意に設定することもできる。
【0042】
又、本発明に係る請求項6の発明によれば、前記麺玉保持手段と搬送手段とは、前段冷凍装置の出口付近で分離し、且つその出口付近に枠状収納部から麺玉を離型する離型手段が設けられており、これにより前段冷凍装置で麺玉の外周部を冷凍した後に、搬送手段の金属板を麺玉から剥離して分離し、底なし枠状収納部で保持した麺玉を離型手段により容易に離型することができる。
【0043】
そして、本発明に係る請求項7の発明によれば、前記麺玉保持手段と無端ベルト状の搬送手段は、熱伝導性の良好な材料で形成されており、前段冷凍装置内での冷熱を麺玉の外周部、特に側面部と底面部とに効率良く伝達することにより、麺玉の一部冷凍を高効率に行うことができる。
【図面の簡単な説明】
【図1】本発明に係る冷凍麺製造装置の一実施形態を示す前段冷凍装置の概略平面図である。
【図2】本発明に係る冷凍麺製造装置の一実施形態を示す前段冷凍装置の概略縦断立面図である。
【図3】本発明に係る冷凍麺製造装置の一実施形態を示す前段冷凍装置の概略縦断側面図である。
【図4】本発明に係る前段冷凍装置における麺玉保持手段の実施形態を示す一部概略平面図である。
【図5】図4におけるX−X線概略縦断面図である。
【図6】図4におけるY−Y線概略縦断面図である。
【図7】本発明に係る冷凍麺製造装置の一実施形態を示す前段冷凍装置の出口付近の概略説明図である。
【図8】(a)は従来の冷凍麺製造装置を示す概略平面図であり、(b)はその冷凍麺製造装置に用いられる容器の斜視図である。
【符号の説明】
1…前段冷凍装置
2…冷却室
3…搬送手段
3d…金属板
4…補助搬送手段
5…麺玉保持手段
5a…枠状収納部
6…固定具
9…冷却手段
10…玉取機
12…離型手段
【発明の属する技術分野】
本発明は、饂飩、蕎麦、中華麺、スパゲッティ等の冷凍麺製造方法及びその装置に関するものである。
【0002】
【従来の技術】
従来、即席麺の一つとして冷凍麺が広く知られており、長期にわたって保存が可能であること、又解凍するだけでいつでも簡単に食べられる便利さ等から需要が著しく延び、生産量がますます増大する傾向にある。この種の冷凍麺は、一般に製麺工程、茹麺工程、冷却・水きり工程、麺玉形成(小分け)工程を経た後、−35℃程度の冷凍装置で急速冷凍することにより製造されている(例えば、特許文献1〜3参照)。
【0003】
【特許文献1】
特開平10−229839号公報
【特許文献2】
特開平10−42811号公報
【特許文献3】
特開平8−298944号公報
【0004】
【発明が解決しようとする課題】
上記のように冷凍麺の需要が多く、生産量の増大が要望されている現況下において、いかにして冷凍麺を効率良く大量生産するかが技術的課題となっている。この技術的課題に応えるために、本出願人は先に大量生産方式の冷凍麺製造方法を実施した。
【0005】
この大量生産方式の冷凍麺製造方法について、図8を参照しながら概説する。図8(a)は当該冷凍麺製造方法に用いる冷凍装置の概略平面図を示しており、製麺工程、茹麺工程、冷却・水きり工程を経た麺が玉取機Aに導入され、ここで麺線が切断されて所定量に小分けされた麺玉となり、図8(b)に示す合成樹脂製の容器B内に一玉ずつ収容される。麺玉を収容した容器Bは、ベルトコンベア式の搬送手段によって往路Cに沿って搬送され、途中の計量機Dで麺玉の重量(例えば200g)が適正であるかチェックされた後に、硬化トンネルと称する冷凍装置Eの入口に到達する。
【0006】
冷凍装置Eの入口に集合した容器Bは、押し出し機Fにより1グループ(所定の数)ずつ順次冷凍装置E内に送り込まれる。冷凍装置Eの内部には幅広で無端のネットコンベアGが出口方向に向かって移動しており、このネットコンベアG上に前記送り込まれた容器Bがグループごとに一定の間隔をあけて並置された状態で移動する。冷凍装置E内はほぼ−35℃に保持され、この冷凍装置E内を約30分かけて通過することにより、各容器B内に収容されている麺玉は冷凍される。
【0007】
冷凍装置Eの出口に到達した容器Bは、1グループずつ順にネットコンベアGから復路Hに移されて搬送され、反転機Iのところで容器Bが底部を上にした状態に反転され、その先の打叩機Jのところで容器Bの底部が叩かれて容器内の冷凍麺が容器Bから分離される。
【0008】
容器Bから分離された冷凍麺は、復路Hから分岐した分岐路Kに移されて包装機Lに送り込まれ、ここで袋詰め又はカップ詰された後にダンボール箱等に所定数収納されて冷凍保管庫等に搬入される。
【0009】
一方、空となった容器Bは洗浄機Mのところで洗浄され、その先の反転機Nで再度反転されて上向きにされ、更に復路Hに沿って搬送されて前記玉取機Aのところに戻される。
【0010】
このような冷凍麺製造方法によると、玉取機Aと冷凍装置Eとを循環する長い搬送路(往路C及び復路H)を付設しなければならず、又この搬送路に沿って各機器の箇所に作業員を配置しなければならない。従って、設備費が多く掛かると共に工場スペースを多く必要とし、且つ人件費も高くつく。更に、一連の流れ作業であるため、搬送路中のいずれかの工程でトラブルが発生した場合は、容器Bの搬送に混乱を来たし、途中で容器Bが搬送路から飛び出して製品のロスが多く発生するという事態を招くことがあった。このため、トラブルが発生した場合は、搬送路を全域にわたって停止しなければならず、生産性低下の原因となっていた。
更に、冷凍装置Eを通過する時間が30分間と長いため、冷凍効率が悪くて大量生産には不向きであるといった問題も抱えていた。
【0011】
本発明者は、上記従来の諸問題を解決するために鋭意研究した結果、冷凍麺製造において特殊な構成を有する前段冷凍装置を付設することで、冷凍効率が良好で大量生産に適し、しかも従来の容器や長い搬送路が不要となることを見出して本発明を完成するに至った。
【0012】
【課題を解決するための手段】
即ち、本発明の請求項1は、製麺機等により製造され、茹麺機で加熱処理した後に冷却・水切りし、玉取機により所定量に小分けされた麺玉を、冷凍装置で急速冷凍する冷凍麺の製造方法において、前記麺玉を冷凍装置で急速冷凍する前に、前段冷凍装置により麺玉を一部冷凍し、この一部冷凍した麺玉を前記冷凍装置に送り込んで全冷凍することを特徴とする冷凍麺製造方法である。
【0013】
本発明の請求項2は、請求項1において、前記前段冷凍装置で麺玉を一部冷凍する際に、麺玉の外周部のみ冷凍させることを特徴とする冷凍麺製造方法である。
【0014】
本発明の請求項3は、製麺機等により製造され、茹麺機で加熱処理した後に冷却・水切りし、玉取機により所定量に小分けされた麺玉を、冷凍装置で急速冷凍する冷凍麺の製造装置において、前記麺玉を冷凍装置で急速冷凍する前に、麺玉を一部冷凍するための前段冷凍装置を備えたことを特徴とする冷凍麺製造装置である。
【0015】
本発明の請求項4は、請求項3において、前記前段冷凍装置は、冷却手段を備えた冷却室と、この冷却室内を通過する無端ベルト状の搬送手段と、この搬送手段と同期して移動する無端チェーン状の補助搬送手段と、この補助搬送手段に一定の間隔をあけて並設された麺玉保持手段とを備えたことを特徴とする冷凍麺製造装置である。
【0016】
本発明の請求項5は、請求項4において、前記麺玉保持手段は、麺玉を収容するための複数の枠状収納部を備え、これら枠状収納部の底部は前記無端ベルト状の搬送手段の表面に近接し、且つ前記無端チェーン状の補助搬送手段に着脱可能に取り付けられたことを特徴とする冷凍麺製造装置である。
【0017】
本発明の請求項6は、請求項4又は請求項5において、前記麺玉保持手段と搬送手段とは、前段冷凍装置の出口付近で分離し、且つその出口付近に枠状収納部から麺玉を離型する離型手段が設けられたことを特徴とする冷凍麺製造装置である。
【0018】
本発明の請求項7は、請求項4〜請求項6において、前記麺玉保持手段と無端ベルト状の搬送手段は、熱伝導性の良好な材料で形成されたことを特徴とする冷凍麺製造装置である。
【0019】
本発明では、茹麺され冷却・水きりされた後に玉取機により所定量に小分けされた麺玉を、前段冷凍装置に設けられた麺玉保持手段の複数の枠状収納部に収納し、この麺玉保持手段を前記枠状収納部の底部に近接している無端ベルト状の搬送手段と共に同期させて移動し、前段冷凍装置内を数分間通過させて麺玉の外周部のみ冷凍する。前段冷凍装置の出口付近で、麺玉保持手段と搬送手段とは分離し、外周部が枠状収納部に氷着している各麺玉を離型手段により枠状収納部から離型し、コンベア等を介して冷凍装置(後段冷凍装置)の入口まで搬送し、押し出し機により所定数ずつ送り込んで麺玉全体を冷凍する。
【0020】
これにより、麺玉は前段冷凍装置により一部冷凍された後に後段冷凍装置によって全冷凍されるため、後段冷凍装置による冷凍時間を従来よりも短縮して生産性を高めることができる。又、麺玉は麺玉保持手段の枠状収納部に収納して移動させるため、従来の合成樹脂製容器Bが不要となり、この容器Bを循環させるための長い搬送路も不要となる。
【0021】
【発明の実施の形態】
以下、本発明に係る冷凍麺製造方法及びその装置の実施形態について、添付図面を参照しながら詳細に説明する。図1は、前段冷凍装置の概略平面図、図2は、その概略縦断立面図、図3は、同じく概略縦断側面図を示している。
【0022】
図1及び図2において、前段冷凍装置1は、所要の大きさの冷却室2を備えており、この冷却室2内の長手方向に沿って移動する無端ベルト状の搬送手段3と、これと同期して移動する無端の補助搬送手段4とを備えている。
【0023】
上記搬送手段3は、冷却室2の出口の外方に設置された駆動輪3aと、冷却室2の入口の外方に設置された従動輪3b及び張力輪3cとの間を回転移動する。即ち、冷却室2の入口側から出口側に向かって水平に移動すると共に、駆動輪3aを回って反転し、入口側に向かって移動して従動輪3b側に戻るのである。
【0024】
この搬送手段3は、例えば幅1500mm×長さ150mmの長方形の金属板3dを、図7に示すようにほぼ円筒形のコネクタ3eにより金属板3dの幅方向に沿って接続したベルトコンベアに形成されている。金属板3dは、熱伝導率の良好な材料(例えばSUS又はアルミニウム)を用いる。又、前記駆動輪3a等は外周に歯型を有するスプロケット等を用い、その歯型にコネクタ3eを噛合させて搬送装置3を円滑に駆動できるようにする。
【0025】
前記補助搬送手段4は、図2のように冷却室2の出口の外方であって上記搬送手段3の駆動輪3aより若干後方に配設された駆動輪4aと、冷却室2の入口の外方であって上記搬送手段3の従動輪3bより若干前方に配設された従動輪4b、及び搬送手段3の張力輪3cより若干前方に配設された張力輪4cとの間を回転移動する。
【0026】
この補助搬送手段4は、前記搬送手段3の金属板3dより広幅(例えば1850mm)に配設された一対のローラリンクチェーン4d(図4)を有し、このローラリンクチェーン4dに一定の間隔をあけて麺玉保持手段5が並設されている。
【0027】
麺玉保持手段5は、図4〜図6に示すように麺玉を収納するための複数の枠状収納部5a(底なし)を備え、これら枠状収納部5aの底部は前記搬送手段3の金属板3dの表面に近接するようにして、両端の取付部5bが上記ローラリンクチェーン4dに取り付けられた固定部材4eに蝶ねじ等の固定具6を介して着脱可能に固定されている。これにより、麺玉保持手段5の各枠状収納部5aと搬送手段3の金属板3dの表面とで囲まれた空間部S内に麺玉(図略)を収納・保持した状態で、補助搬送手段4と搬送手段3とが同期して移動することができる。この麺玉保持手段5は熱伝導性の良好な材料(例えば、SUS又はアルミニウム)で形成する。
【0028】
又、麺玉保持手段5は上記固定具6により着脱可能になっているため、変形や破損したような場合には容易に交換することができ、更に枠状収納部5aの形状が長方形以外、例えば円形その他任意の形状の麺玉保持手段(図略)を取り付ければ、麺玉を円形その他任意の形状に収納・保持することができる。この結果、麺玉保持手段5のみを交換するだけで、任意の形状の麺玉を形成することが可能であり、又枠状収納部5aの形態を変更することにより麺玉の底面積の大きさや高さも変えることができる。
【0029】
補助搬送手段4は、前記駆動輪4a等として外周に歯型を有するスプロケット等を用いてその歯型にローラリンクチェーン4dを噛合させて円滑に駆動することができる。この場合は、ローラリンクチェーン4dが駆動輪4aを回って反転し、入口側に向かって戻る際に前記搬送手段3の復路の下方を移動するように補助輪4f(図7)を設けてある。又、図5のように、ローラリンクチェーン4dは、冷却室2内の長手方向に沿って設けられた一対のガイドレール7上を移動するように構成すると好ましい。尚、8はローラリンクチェーン4dの移動を保護するための押さえ部材である。
【0030】
図2において、9は冷却室2内に配設された複数の冷却手段であり、図3のように架台9a上に載置されたクーラー9bとファン9cとを有し、ファン9cにはダクト9dが接続され、このダクト9dは複数の上部分岐管9eと下部分岐管9fとに分岐され、且つ前記麺玉保持手段5と搬送手段3の金属板3dとを間に挟むようにして対向位置に配設されている。この上部分岐管9eと下部分岐管9fとは、図5及び図6に示すように吹出口9gがそれぞれ設けられ、これら吹出口9gから冷気を噴射できるようにしてある。これにより、上記補助搬送手段4に取り付けられた麺玉保持手段5と、搬送手段3の金属板3dは吹出口9gから噴射される冷気によって効率良く冷却される。又、上記クーラー9bは、冷却室2内をほぼ−35℃に保持するように運転制御される。
【0031】
図2において、10は冷却室2の入口側上部に配設された玉取機であり、玉取りコンベア11により供給される麺線(茹麺後に冷却・水切りされている)を所定量(例えば200g)ずつ小分けすると共に、前記麺玉保持手段5の各枠状収納部5a内に小分けした麺玉をそれぞれ収納する。この際、1つの麺玉保持手段5における複数の枠状収納部5aに同時に麺玉を収納できるようにすることが望ましい。
【0032】
図2において、12は冷却室2の出口付近に配設された離型手段であり、上下方向に移動する複数の押出部材12aを備え、前記麺玉保持手段5と搬送手段3(金属板3d)とが分離することにより麺玉保持手段5の各枠状収納部5aに氷着している麺玉を、押出部材12aにより下方に押し出して同時に離型できるようにしてある。麺玉保持手段5の枠状収納部5aは、下方に行くに従ってやや末広がりとなるように周囲の壁面を若干傾斜面に形成しておくと、離型手段12による麺玉の離型がし易くなるので好ましい。
【0033】
麺玉保持手段5と搬送手段3(金属板3d)との分離は、搬送手段3が前記駆動輪3aを回る際に行われる。即ち、搬送手段3が駆動輪3aの真上位置から下方に回り込むと、金属板3dが麺玉保持手段5の枠状収納部5aに収納されている麺玉から徐々に剥離して離れて行く。この時、麺玉の底面は金属板3dの表面に氷結しているが、麺玉の側面部は更に水平移動していく麺玉保持手段5の枠状収納部5aに氷着しているため、麺玉は確実に枠状収納部5a内に保持され、金属板3dのみが麺玉の底面から剥離して駆動輪3aに沿って回り込むことになる。
【0034】
上記離型手段12により離型された複数の麺玉は、麺玉保持手段5を挟んで離型手段12と反対側に即ち下方側に配設されたベルトコンベア13上に落下し、このベルトコンベア13によって図示を省略した冷凍装置(後段冷凍装置)の入口に搬送される。そして、空となった麺玉保持手段5は、補助搬送手段4と共に前記駆動輪4aを回って下向きとなり、この状態のまま冷却室2の入口側に向かって移動される。更に、冷却室2の入口側において、麺玉保持手段5が前記従動輪4bを回り込むと上向きとなり、搬送手段3の従動輪3bを回り込んだ金属板3dが麺玉保持手段5の枠状収納部5aの底部に近接して前記玉取機10の下方位置に送り込まれる。
【0035】
上記冷凍装置(後段冷凍装置)は、前記従来の冷凍装置Eと同様の構成であるから説明は省略するが、冷却室の全長は従来の1/2〜1/3程度でよい。冷却室内の冷却条件は従来と同じであるが、本発明では上記前段冷凍装置1により麺玉の外周部は既に冷凍されており、しかも麺玉全体が低温に冷却されているため、−35℃で10分〜15分程度冷却することによって麺玉を全冷凍することができる。
【0036】
上記前段冷凍装置1においては、冷却室2を構成する側壁部材1aは断熱構造となっており、図3に示すように冷却室2の上部に設けられたガイド1bに沿ってそれぞれ側方にスライドできるようにしてある。修理やメンテナンス時に必要な側壁部材1aを側方にスライドさせて移動することにより作業がし易くなる。側壁部材1aを元の位置に戻せば、隣接する側壁部材1aとの間は冷気が漏れないシール構造としてある。尚、図示は省略したが、前段冷凍装置1に搬送手段3の金属板3d及び麺玉保持手段5の枠状収納部5aを洗浄するための洗浄手段を、復路側要所に設けることが好ましい。
【0037】
以上の通り、上記実施形態では製麺工程、茹麺工程、冷却・水切り工程を経た麺線を玉取りコンベア11を介して玉取機10に供給し、ここで所定量に小分けした麺玉を麺玉保持手段5の各枠状収納部5aに収納し、この麺玉保持手段5を取り付けた補助搬送手段4と枠状収納部5aの底部に近接する金属板3dを取り付けた搬送手段3とを同期させて移動し、冷却室2内を所要の短時間(3〜5分)で通過させることで麺玉の外周部のみ冷凍させる。
【0038】
次いで、冷却室2の出口付近で搬送手段3を先に復路側に回りこませることで金属板を麺玉の底面から剥離して分離し、麺玉はそのまま麺玉保持手段5の枠状収納部5aに保持させた状態で離型手段12まで搬送する。そして、離型手段12により麺玉を枠状収納部5aから離型してベルトコンベア13上に落下させ、このベルトコンベア13により冷凍装置(後段冷凍装置)に送り込み、麺玉を全冷凍して冷凍麺を製造するのである。
【0039】
【発明の効果】
本発明に係る請求項1ないし請求項3の発明によれば、麺玉を冷凍装置で急速冷凍する前に、前段冷凍装置により麺玉を一部(外周部のみ)冷凍し、この一部冷凍した麺玉を冷凍装置(後段冷凍装置)に送り込んで全冷凍する冷凍麺製造方法及び装置であり、冷凍装置(後段冷凍装置)での冷却処理時間を従来に比して著しく短縮することができ、前段冷凍装置での冷却処理時間も短時間でよいことから、冷凍麺を効率良く大量生産することができる。
【0040】
又、本発明に係る請求項4の発明によれば、前記前段冷凍装置は、冷却手段を備えた冷却室と、この冷却室内を通過する無端ベルト状の搬送手段と、この搬送手段と同期して移動する無端チェーン状の補助搬送手段と、この補助搬送手段に一定の間隔をあけて並設された麺玉保持手段とを備えており、玉取機で小分けにした麺玉を麺玉保持手段に保持させて冷却室内を移動させることができるので、従来の合成樹脂製容器が不要となり、且つその容器を循環させるための長い搬送路(往路C及び復路H)を付設する必要がなくなり、この長い搬送路に沿って多くの作業員を配置する必要もなくなる。従って、設備費及び人件費を低く抑えることができ、従来に比して工場スペースも狭くて済む。更に、従来は搬送路中のいずれかの工程でトラブルが発生した場合は、容器の搬送に混乱を来たし、途中で容器が搬送路から飛び出して製品のロスが多く発生するという事態を招くことがあったが、本発明ではこのような事態を招くことがない。
【0041】
更に、本発明に係る請求項5の発明によれば、前記麺玉保持手段は、麺玉を収納するための複数の枠状収納部を備え、これら枠状収納部の底部は前記無端ベルト状の搬送手段の金属板表面に近接し、且つ前記無端チェーン状の補助搬送手段に着脱可能に取り付けられており、枠状収納部と搬送手段の金属板表面とで囲まれた空間部内に麺玉を収納できる。しかも、修理の際には損傷した麺玉保持手段のみを取り替えることで済み、枠状収納部の形態が異なる麺玉保持手段に取り替えれば麺玉の形状や大きさを任意に設定することもできる。
【0042】
又、本発明に係る請求項6の発明によれば、前記麺玉保持手段と搬送手段とは、前段冷凍装置の出口付近で分離し、且つその出口付近に枠状収納部から麺玉を離型する離型手段が設けられており、これにより前段冷凍装置で麺玉の外周部を冷凍した後に、搬送手段の金属板を麺玉から剥離して分離し、底なし枠状収納部で保持した麺玉を離型手段により容易に離型することができる。
【0043】
そして、本発明に係る請求項7の発明によれば、前記麺玉保持手段と無端ベルト状の搬送手段は、熱伝導性の良好な材料で形成されており、前段冷凍装置内での冷熱を麺玉の外周部、特に側面部と底面部とに効率良く伝達することにより、麺玉の一部冷凍を高効率に行うことができる。
【図面の簡単な説明】
【図1】本発明に係る冷凍麺製造装置の一実施形態を示す前段冷凍装置の概略平面図である。
【図2】本発明に係る冷凍麺製造装置の一実施形態を示す前段冷凍装置の概略縦断立面図である。
【図3】本発明に係る冷凍麺製造装置の一実施形態を示す前段冷凍装置の概略縦断側面図である。
【図4】本発明に係る前段冷凍装置における麺玉保持手段の実施形態を示す一部概略平面図である。
【図5】図4におけるX−X線概略縦断面図である。
【図6】図4におけるY−Y線概略縦断面図である。
【図7】本発明に係る冷凍麺製造装置の一実施形態を示す前段冷凍装置の出口付近の概略説明図である。
【図8】(a)は従来の冷凍麺製造装置を示す概略平面図であり、(b)はその冷凍麺製造装置に用いられる容器の斜視図である。
【符号の説明】
1…前段冷凍装置
2…冷却室
3…搬送手段
3d…金属板
4…補助搬送手段
5…麺玉保持手段
5a…枠状収納部
6…固定具
9…冷却手段
10…玉取機
12…離型手段
Claims (7)
- 製麺機等により製造され、茹麺機で加熱処理した後に冷却・水切りし、玉取機により所定量に小分けされた麺玉を、冷凍装置で急速冷凍する冷凍麺の製造方法において、前記麺玉を冷凍装置で急速冷凍する前に、前段冷凍装置により麺玉を一部冷凍し、この一部冷凍した麺玉を前記冷凍装置に送り込んで全冷凍することを特徴とする冷凍麺製造方法。
- 前記前段冷凍装置で麺玉を一部冷凍する際に、麺玉の外周部のみ冷凍させることを特徴とする請求項1記載の冷凍麺製造方法。
- 製麺機等により製造され、茹麺機で加熱処理した後に冷却・水切りし、玉取機により所定量に小分けされた麺玉を、冷凍装置で急速冷凍する冷凍麺の製造装置において、前記麺玉を冷凍装置で急速冷凍する前に、麺玉を一部冷凍するための前段冷凍装置を備えたことを特徴とする冷凍麺製造装置。
- 前記前段冷凍装置は、冷却手段を備えた冷却室と、この冷却室内を通過する無端ベルト状の搬送手段と、この搬送手段と同期して移動する無端チェーン状の補助搬送手段と、この補助搬送手段に一定の間隔をあけて並設された麺玉保持手段とを備えたことを特徴とする請求項3記載の冷凍麺製造装置。
- 前記麺玉保持手段は、麺玉を収容するための複数の枠状収納部を備え、これら枠状収納部の底部は前記無端ベルト状の搬送手段の表面に近接し、且つ前記無端チェーン状の補助搬送手段に着脱可能に取り付けられたことを特徴とする請求項4記載の冷凍麺製造装置。
- 前記麺玉保持手段と搬送手段とは、前段冷凍装置の出口付近で分離し、且つその出口付近に枠状収納部から麺玉を離型する離型手段が設けられたことを特徴とする請求項4又は請求項5記載の冷凍麺製造装置。
- 前記麺玉保持手段と無端ベルト状の搬送手段は、熱伝導性の良好な材料で形成されたことを特徴とする請求項4ないし請求項6いずれか1項記載の冷凍麺製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002304608A JP2004135603A (ja) | 2002-10-18 | 2002-10-18 | 冷凍麺製造方法及びその装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002304608A JP2004135603A (ja) | 2002-10-18 | 2002-10-18 | 冷凍麺製造方法及びその装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004135603A true JP2004135603A (ja) | 2004-05-13 |
Family
ID=32451973
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002304608A Pending JP2004135603A (ja) | 2002-10-18 | 2002-10-18 | 冷凍麺製造方法及びその装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004135603A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101621625B1 (ko) | 2014-12-16 | 2016-05-16 | 정태용 | 두부 제조장치에 있어서, 두부 받침대의 분리장치 |
| KR102729726B1 (ko) * | 2024-05-22 | 2024-11-13 | (주)용성시스템 | 식품 급속동결장치용 컨베이어 |
Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59143556A (ja) * | 1983-02-05 | 1984-08-17 | Kiyoo Maki | 分食茹麺類の凍結装置 |
| JPH11253143A (ja) * | 1998-03-09 | 1999-09-21 | Takahashi Kogyo Kk | キャップレス容器入り溶液等の急速冷凍装置 |
| JP2000166495A (ja) * | 1998-12-02 | 2000-06-20 | Mayekawa Mfg Co Ltd | 冷凍麺類専用フリーザシステム |
-
2002
- 2002-10-18 JP JP2002304608A patent/JP2004135603A/ja active Pending
Patent Citations (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59143556A (ja) * | 1983-02-05 | 1984-08-17 | Kiyoo Maki | 分食茹麺類の凍結装置 |
| JPH11253143A (ja) * | 1998-03-09 | 1999-09-21 | Takahashi Kogyo Kk | キャップレス容器入り溶液等の急速冷凍装置 |
| JP2000166495A (ja) * | 1998-12-02 | 2000-06-20 | Mayekawa Mfg Co Ltd | 冷凍麺類専用フリーザシステム |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101621625B1 (ko) | 2014-12-16 | 2016-05-16 | 정태용 | 두부 제조장치에 있어서, 두부 받침대의 분리장치 |
| KR102729726B1 (ko) * | 2024-05-22 | 2024-11-13 | (주)용성시스템 | 식품 급속동결장치용 컨베이어 |
| WO2025244489A1 (ko) * | 2024-05-22 | 2025-11-27 | (주)용성시스템 | 식품 급속동결장치용 컨베이어 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2447633B1 (en) | Continuous food freezing device and continuous food freezing method | |
| ES2550732T3 (es) | Aparato y método para cortar rodajas de un producto alimenticio y cargarlas en una superficie de transporte, y planta de tratamiento incluyendo dicho aparato | |
| CN105711913A (zh) | 一种肉丸自动生产线 | |
| CA2682399C (en) | Tray-based continuous throughput blast freezer | |
| JP5117481B2 (ja) | 連続冷却移送装置 | |
| CN102027301A (zh) | 低温隧道式冷冻机 | |
| CN201370083Y (zh) | 一种空气冲击式速冻装置 | |
| CN111990454A (zh) | 一种果蔬速冻保鲜设备 | |
| US4209288A (en) | Frozen confection producing system | |
| CN110595136A (zh) | 一种快速冷冻食品设备 | |
| GB2457509A (en) | Conveyer freezer | |
| CN222432771U (zh) | 一种预制类食品冷冻装置 | |
| JP3030761B2 (ja) | 冷凍麺類専用フリーザー | |
| CN118452392A (zh) | 一种往复式食品速冻隧道结构 | |
| JP2009055898A (ja) | 豆腐類の製造方法及び製造装置 | |
| JP4092424B2 (ja) | 冷凍食品の脱パン装置 | |
| KR200166107Y1 (ko) | 구상 채소 또는 과일의 예냉장치 | |
| JPH0468996B2 (ja) | ||
| JP2008504824A (ja) | 順次式冷却方法及び装置 | |
| CN211204592U (zh) | 螺旋速冻机 | |
| CN223721911U (zh) | 多层自动进料冻结设备 | |
| US2154696A (en) | Apparatus for refrigerating articles in transit | |
| RU2101629C1 (ru) | Скороморозильный аппарат | |
| CN1087905C (zh) | 用于加工淀粉基产品的装置 | |
| CN213057824U (zh) | 一种冷链包装系统 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20040922 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20041026 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20050308 |