JP2004148183A - 塗工方法および塗工装置 - Google Patents
塗工方法および塗工装置 Download PDFInfo
- Publication number
- JP2004148183A JP2004148183A JP2002315346A JP2002315346A JP2004148183A JP 2004148183 A JP2004148183 A JP 2004148183A JP 2002315346 A JP2002315346 A JP 2002315346A JP 2002315346 A JP2002315346 A JP 2002315346A JP 2004148183 A JP2004148183 A JP 2004148183A
- Authority
- JP
- Japan
- Prior art keywords
- coating
- substrate
- coating liquid
- die
- discharge port
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000000576 coating method Methods 0.000 title claims abstract description 97
- 239000011248 coating agent Substances 0.000 title claims abstract description 89
- 239000000758 substrate Substances 0.000 claims abstract description 35
- 239000007788 liquid Substances 0.000 claims description 75
- 239000000463 material Substances 0.000 claims description 23
- 239000004745 nonwoven fabric Substances 0.000 description 3
- 238000007599 discharging Methods 0.000 description 2
- 239000003814 drug Substances 0.000 description 2
- 229940079593 drug Drugs 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 229920003002 synthetic resin Polymers 0.000 description 2
- 239000000057 synthetic resin Substances 0.000 description 2
- 241000270295 Serpentes Species 0.000 description 1
- 239000006096 absorbing agent Substances 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 230000001276 controlling effect Effects 0.000 description 1
- 239000002826 coolant Substances 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 239000010408 film Substances 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 239000011261 inert gas Substances 0.000 description 1
- 238000009434 installation Methods 0.000 description 1
- 238000007726 management method Methods 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 239000000123 paper Substances 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 230000001105 regulatory effect Effects 0.000 description 1
- 239000000932 sedative agent Substances 0.000 description 1
- 230000001624 sedative effect Effects 0.000 description 1
- 239000007858 starting material Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
- 239000002759 woven fabric Substances 0.000 description 1
Images

Landscapes
- Coating Apparatus (AREA)
- Application Of Or Painting With Fluid Materials (AREA)
Abstract
【課題】塗液を基材に該基材の進行方向と直交する方向に対して任意の角度に傾斜させた状態でかつ所定の間隔をもって塗布することができるようにすることである。
【解決手段】吐出口が基材100に対向するよう設置されたスリットダイ5を、吐出口が基材に対向した状態で前記基材100の進行方向と直交する方向に対して塗布される傾斜角度が5度〜60度になるよう回動可能にせしめると共に、前記基材100に対して所定の間隔をもって塗布せしめる構成にしてある。
【選択図】 図1
【解決手段】吐出口が基材100に対向するよう設置されたスリットダイ5を、吐出口が基材に対向した状態で前記基材100の進行方向と直交する方向に対して塗布される傾斜角度が5度〜60度になるよう回動可能にせしめると共に、前記基材100に対して所定の間隔をもって塗布せしめる構成にしてある。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は連続的に搬送される織物、不織布、フイルム、紙の帯状シート状物である基材に鎮静用薬材、吸水用薬材あるいは合成樹脂等の高粘度材である塗液を基材の進行方向と直交する方向に対して傾斜させた状態でかつ所定の間隔をもって塗布することができる塗工方法および塗工装置に関するものである。
【0002】
【従来の技術】
一般に家庭用衛生薬品である貼り薬、生理用材を製作するため、スリットダイと、鎮静用薬材、吸水用薬材あるいは合成樹脂等の高粘度材である塗液の貯槽、塗液送り用のポンプ、塗液の吐出または吐出停止を行う切替弁を有し、該スリットダイの供給用口に連結された塗液供給用管とを備えた吐出機構と、周面に所定の形状の凹部が一箇所以上形成されたローラが機枠に回動自在に装着されたアームの端部に回転自在に支持され、該アームがシリンダーによって回動されるとローラが待機位置と当接位置に移動するグルーブドローラと、機枠に回転自在に装着されたニップローラとを備えた塗布機構と、塗布機構の上流側に位置するように設置された不織布、フイルム等のシート状物である基材の送出機構と、送出機構の下流側に位置するように設置された冷却用ローラからなる送出機構と、送出機構の下流側に位置するように設置され、塗液が塗布された基材を巻き取る巻取機構とにより構成する塗工装置を使用することが検討されている(例えば、特許文献1参照。)。
【0003】
【特許文献1】
特開2002−119901号公報(第3−4、図1−3)
【0004】
【発明が解決しようとする課題】
上述のようなグルーブドローラを使用する塗工装置では塗液の塗布形状(該基材の進行方向と直交する方向に対して傾斜角度)、塗布間隔を変更する毎に該交換しなければならない。
【0005】
そのため、多数のグルーブドローラを準備しなければならないと共に保管、管理のための場所と人手を必要とする問題がある。
【0006】
また、重量のあるグルーブドローラを搬送して交換する作業は重労働であると共に非常に困難であるという問題がある。
【0007】
本発明は塗液を基材に該基材の進行方向と直交する方向に対して任意の角度に傾斜させた状態でかつ所定の間隔をもって塗布することができるようにすることを目的とするものである。
【0008】
【課題を解決するための手段】
上述の課題を達成するために本発明の塗工方法は請求項1に記載されているように吐出口が基材に対向し、基材の進行方向と直交する方向に対して回動可能に設置されたスリットダイを使用し、塗液を基材に該基材の進行方向と直交する方向に対して傾斜した状態でかつ所定の間隔をもって塗布せしめるようにしてある。
【0009】
また、本発明の塗工方法は請求項2に記載されているように塗液が基材の進行方向と直交する方向に対して塗布される傾斜角度を5〜60度にしてある。
【0010】
本発明の塗工装置は請求項3に記載されているように吐出口が基材に対向するよう設置されたスリットダイを、吐出口が基材に対向した状態で前記基材の進行方向と直交する方向に対して回動可能な構成にしてある。
【0011】
本発明の塗工装置は請求項4に記載されているようなスリットダイが回転テーブル機構によって支持部材に装着された構成、請求項5に記載されているような基材の進行方向と直交する方向に対するスリットダイの回動角度を5〜60度の構成にしてある。
【0012】
【発明の実施の形態】
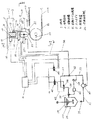
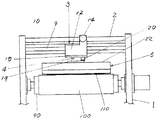
図1は本発明の塗工装置の1実施形態を示す概略図であって、機枠1の支持部材2に水平方向に移動自在に取り付けられた可動機構3と、該可動機構3に回転テーブル機構4によって取り付けられたスリットダイ5と、可動機構3、回転テーブル機構4等の動作を制御する制御装置6とを備えた構成になっている。
【0013】
支持部材2は垂直な状態で所定の間隔をもって設置された機枠1に両持ちの状態で水平に取り付けられた支持材8と、該支持材8の側部または下部に取り付けられたガイド9と、該ガイド9の近傍に取り付けられた片側に所定のピッチで歯が形成されたラック10とにより構成されている。
【0014】
該支持部材2は支持材8が片持ち状態で機枠1または機台に取り付けられた構成にすることができる。
【0015】
可動機構3は該ガイド9に軸受13によって移動自在に取り付けられた可動部材12と、出力軸にラック10の歯に噛み合うピニオン歯車15が取り付けられ、該可動部材12に設置されたサーボモータ14と、可動部材12の位置を検出するセンサー(図示せず)と、可動部材12を支持材8の所定の位置に固定する固定手段(図示せず)とにより構成されている。
【0016】
該サーボモータ14の出力軸が正回転されると可動部材12が前進し、出力軸が逆回転されると可動部材12が後退して所定の位置に移動するようになっている。
【0017】
該可動部材12の移動手段はラック10とピニオン歯車15に代えて、サーボモータの出力軸に連結された雄ねじが形成されたねじ軸と、該ねじ軸の雄ねじに螺着される雌ねじが形成され、可動部材12に取り付けられナット部材とからなる構成にすることができ、移動手段の構成が限定されないことが言うまでもない。
【0018】
回転テーブル機構4は可動機構3の可動部材12に取り付けられる固定テーブル18と、該固定テーブル18に回転自在に取り付けられ、スリットダイ5を取り付ける回転テーブル19と、スリットダイ5と共に該回転テーブル19を所定の角度位置に回転させて固定する回転手段20とを備えた構成になっている。
【0019】
該回転手段20は可動部材12に取り付けられる固定テーブル18とスリットダイ5を取り付ける回転テーブル19とが円滑に回転することができれば形状、構成等が限定されないことは言うまでもない。
【0020】
また、作業者が目盛りを見ながら回転テーブル19を所定の角度位置に回転させてボルトを締め付けることにより固定する構成の手動型の回転手段を使用することができることは言うまでもない。
【0021】
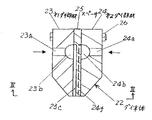
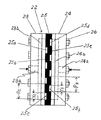
スリットダイ5は図4、図5に示されるように塗液供給用孔23aと該塗液供給用孔23aに連通する半円状のマニホールド部23bと該マニホールド部23bと外部とを連通するスリット部23cとが形成された第1ダイ部材23および該第1ダイ部材23のマニホールド部23bとスリット部23cを覆う第2ダイ部材24とからなるダイ本体22と、第1ダイ部材23と第2ダイ部材24とを一体的に締結するボルト、ナット25と、第1ダイ部材23の塗液供給用孔23aに連結された塗液供給手段26とにより構成されている。
【0022】
上述のダイ本体22を、一つの部材によって第1ダイ部材23と第2ダイ部材24とがスリット部23c、24cとマニホールド部23b、24bとを形成するように端部において連結され、コ字状の形状にする構成、塗液供給用孔23aと該塗液供給用孔23aに連通する半円状のマニホールド部23bとスリット部23cとが形成された第1ダイ部材23と、半円状のマニホールド部24bのみが形成された第2ダイ部材24とからなる構成にすることは可能である。
【0023】
また、第1ダイ部材23と第2ダイ部材24の何れか一方に雌ねじを穿設し、他方にボルト用孔を穿設してボルトによって該第1ダイ部材23と第2ダイ部材24とを一体的に締結する構成にすることができる。
【0024】
上述の第1ダイ部材23のマニホールド部23bはスリット部23cに向かって末広がり状に傾斜した形状にすることは可能であり、マニホールド部はこれ等の形状に限定されないことは言うまでもない。
【0025】
上述のダイ本体にダイ本体の両端部にインナーデッケルが移動自在に取り付けられた構成のダイを使用すると塗液の塗布幅を変更する場合には容易に対処することができる(例えば、特許文献2参照。)。
【0026】
【特許文献2】
特許第2586001号公報(第2−4頁、図1−3)
塗液供給手段26は塗液の貯槽28と、仕切弁29を有し、一端が該貯槽28に連結され他端が塗液送り用ポンプ30に連結された第1送液用管31と、一端がポンプ30に連結され他端がT字管32に連結された第2送液用管33と、一端がT字管32に連結され他端が供給停止用仕切弁35によって第1ダイ部材23の塗液供給用孔23aに連結された第3送液用管34と、一端がT字管32に連結され他端が戻り用仕切弁36に連結された第1戻り管37と、圧力調節弁38を有し、一端が第1戻り管37に連結され他端が貯槽28に連結された第2戻り管39とにより構成されている。
【0027】
ポンプ30は吐出量精度の良いギヤポンプ、スネークポンプ等を使用する。
【0028】
上述の供給停止用仕切弁35は液体引き戻し機構を有するものを使用する(例えば、特許文献3、4参照。)。
【0029】
【特許文献3】
実公平1−37727号公報(第2−3頁、図1)
【特許文献4】
特開昭49−100156号公報(第1−2頁、図)
上述の第2戻り管39の貯槽28に対する連結位置は、塗液が貯槽28の塗液中に戻されるように液面より下方になるようにして気泡が混入しないようにするのが好ましい。
【0030】
該供給停止用仕切弁35には電磁弁40を有する第1圧空供給用管41が連結され、戻り用仕切弁36には電磁弁42を有する第2圧空供給用管43が連結されている。
【0031】
予め入力された塗布位置に基づいて可動機構3の移動固定動作制御、塗液が基材の進行方向と直交する方向に対して塗布される傾斜角度(α度)に基づいて回転手段20による回転テーブル19の回転固定動作制御、タイマーによる時間あるいは基材100の移動長さをバックアップローラまたは搬送用のローラ90の回転量を検出する検出器50からのパルス信号等に基づく塗布厚さ、塗布長さ、塗布間隔、塗布処理長さ等の設定値に基づいてポンプの吐出量制御、塗液の吐出、停止を行う供給低用仕切弁35と戻り用仕切弁36の管路切り替えタイミング制御等は入力設定機能、記憶機能、比較演算機能、動作指令機能等を有するコンピュータ等の制御装置6によって行うようになっている。該制御装置6によって搬送用のローラ90の回転速度も制御するようになっている。
【0032】
上述の圧力調節弁38は第2送液用管34に設けられた圧力計44と圧力設定器45とからなる圧力制御手段により制御されるようになっている。
【0033】
該圧力計44はポンプ30の送液圧力を検出して圧力信号を圧力設定器45に送るようになっており、圧力信号が圧力設定器45に送られると、その圧力値を記憶し、その後の送られてきた圧力値と比較演算して先に記憶された圧力値になるように圧力調節弁38の開口量をそれぞれ制御する。
【0034】
該圧力計44の設置位置は限定されないが第2送液用管33に設けるのが好ましい。該圧力計44には圧力値記憶機能、比較演算機能、圧力調節弁作動機能等を備えている場合は圧力設定器45を省略することができる。
【0035】
上述の貯槽28には槽内の塗液を混合する撹拌装置、槽内の液面を検出する液面計を設けたり、槽内の塗液の変化を防止するための不活性ガスあるいは槽内圧力調節用の圧空を供給するための流体供給用管を連結することができる。
【0036】
また、塗液100を所定の温度に維持する必要がある場合は、貯槽28、送液用管31、33、34、戻り用管37、39、仕切弁29、供給停止用仕切弁35、戻り用仕切弁36等にもジャケットを設けて熱媒体または冷媒体を充填するか循環させて所定の温度になるようにするのが好ましい。
【0037】
上述の供給停止用仕切弁35および戻り用仕切弁36は高速応答型のものを使用する。
【0038】
上述のダイ本体22は可動機構3によって移動したり、回転テーブル機構4によって回転するため、第3送液用管34の全体またはその一部をゴム管、フレキシブル管等の可撓性のある管にする。
【0039】
上述の塗工装置による塗液の塗布方法を説明する。
【0040】
先ず、基材100に対する塗布位置、スリットダイ5の傾斜角度(α)、塗布厚さ、塗布長さ、塗布間隔、塗布処理長さ、基材100の搬送速度等を制御装置6に入力して記憶させる。
【0041】
該入力が済むと、制御装置6からの動作指令信号に基づいて可動機構3のサーボモータ14の出力軸と共にピニオン歯車15が回転し、可動部材12と共に回転テーブル機構4とスリットダイ5が塗布位置に移動される。
【0042】
次いで、回転テーブル機構4の回転手段20が作動して回転テーブル19と共にスリットダイ5が傾斜角度(α)になるように回動される。
【0043】
該スリットダイ5の位置決め固定動作が済むと、塗液供給手段26の貯槽28に塗液110を所定量供給し、次いで、仕切弁29を操作して開栓の状態にすると共に電磁弁40を作動させて供給停止用仕切弁35を開栓、電磁弁42を作動させて戻り用仕切弁36を閉栓の状態にする。
【0044】
この状態でポンプ30を作動させて塗液を第1ダイ部材23に送って該第1ダイ部材23と第2ダイ部材24とにより形成されるスリット部23cの吐出口から垂れ流してトレー(図示せず)に受け取る。
【0045】
該操作によって各送液用管31、33、34および第1ダイ部材23内の空気抜きを行う。
【0046】
そして、該吐出口から塗液110が垂れ流されている状態で、第2送液用管33に設けられている圧力計44によって塗液吐出状態の圧力を検出してその圧力を圧力設定器45に直接入力して記憶させる。
【0047】
上述の圧力設定器45に対する圧力値の入力操作は、作業者が圧力計44の値を読みとってその値を該圧力設定器45に入力する方法でも実施できる。
【0048】
次いで、電磁弁40を作動させて供給停止用仕切弁35を閉栓、電磁弁42を作動させて戻り用仕切弁36を開栓の状態にすると、塗液戻しときの圧力が該第1ダイ部材23と第2ダイ部材24とに形成される吐出口からの吐出状態のときと同一の圧力値になるように圧力調節弁38の開口量が圧力設定器45からの信号に基づいて調節される。
【0049】
上述の操作が済むと、ダイ本体22の吐出口をバックアップローラまたは搬送用のローラ90によって搬送されている不織布、フイルム等の帯状シート状物である基材100の塗布位置に対向させて制御装置6を始動させると、該制御装置6からの信号に基づいて塗液供給手段26の電磁弁42が作動して戻り用仕切弁36が閉栓の状態になると同時に電磁弁40が作動して供給停止用仕切弁35が開栓の状態になり、吐出口から塗液110が吐出されて基材100上に塗布される。
【0050】
そして、塗液110が基材100上に予め設定された長さ塗布されると、制御装置6からの作動信号に基づいて塗液供給手段26の電磁弁40が作動して供給停止用仕切弁35が閉栓の状態になると同時に電磁弁42が作動して戻り用仕切弁36が開栓の状態になり、吐出口からの塗液110の吐出が停止される。
【0051】
上述の供給停止用仕切弁35においては電磁弁40が作動して圧空が供給されて弁体(図示せず)が移動すると、塗液110が塗液供給部側に押し戻されて吐出口部の塗液110が供給側に引き戻される。
【0052】
そのため、塗液110の吐出を停止した時に垂れ現象を生じず、塗布終了部をシャープなエッジにすることができると共に吐出口部において塗液110が凸状に溜まらないため、塗布開始部をシャープなエッジにすることができる。
【0053】
上述の塗液供給手段26の戻り用仕切弁36が開栓の状態になると、ポンプ30によって送られてきた塗液110は貯槽28に戻される。
【0054】
そして、予め設定された塗布間隔分だけ基材100が移動すると、制御装置6からの信号に基づいて塗液供給手段26の電磁弁42が作動して戻り用仕切弁36が閉栓の状態になると同時に電磁弁40が作動して供給停止用仕切弁35が開栓の状態になり、吐出口から塗液110が吐出されて基材100上に塗布される。
【0055】
上述の塗布動作が繰り返し行われて塗液110が基材100上に所定の間隔をもって塗布され、検出器50から予め設定されたパルスカウント値が制御装置6に送られるか予め設定された時間が経過すると、塗液供給手段26の電磁弁40が作動して供給停止用仕切弁35が閉栓の状態になると同時に電磁弁42が作動して戻り用仕切弁36が開栓の状態なって塗布動作を終了する。
【0056】
上述の塗工装置においては可動機構3によって回転テーブル機構4が支持部材2のガイドに沿って移動し、スリットダイ5による塗布位置が変更できるようにしたが、該可動機構3を設置せず回転テーブル機構4が支持部材2に直接取り付けられた構成にできることは言うまでもない。
【0057】
また、本発明の塗工装置は塗液の塗布状態によってはスリットダイ5を溶融押出機(エクストルーダ)等塗液供給機構の吐出口に取り付けた構成にできることは言うまでもない。
【0058】
【発明の効果】
本発明の塗工方法は請求項1に記載されているように吐出口が基材に対向し、基材の進行方向と直交する方向に対して回動可能に設置されたスリットダイを使用し、塗液を基材に該基材の進行方向と直交する方向に対して傾斜した状態でかつ所定の間隔をもって塗布せしめるようにしているため、塗液を基材に該基材の進行方向と直交する方向に対して任意の角度に傾斜させた状態でかつ所定の間隔をもって塗布することができる。
【0059】
また、本発明の塗工方法は請求項2に記載されているように塗液が基材の進行方向と直交する方向に対して塗布される傾斜角度を5〜60度にしているため、ほぼ必要とする傾斜角度に塗液を塗布することができる。
【0060】
本発明の塗工装置は請求項3に記載されているように吐出口が基材に対向するよう設置されたスリットダイを、吐出口が基材に対向した状態で前記基材の進行方向と直交する方向に対して回動可能な構成にしていりため、塗液を基材に該基材の進行方向と直交する方向に対して任意の角度に傾斜させた状態でかつ所定の間隔をもって確実に塗布することができる。
【0061】
本発明の塗工装置は請求項4に記載されているようなスリットダイが回転テーブル機構によって支持部材に装着された構成にすると、傾斜角度の調整作業を容易に行うことができる。
請求項5に記載されているような基材の進行方向と直交する方向に対するスリットダイの回動角度を5〜60度の構成にすると、ほぼ必要とする傾斜角度に塗液を塗布することができる。
【図面の簡単な説明】
【図1】本発明の塗工装置の構成の1実施形態を示す概略図である。
【図2】図1のI−I矢視図である。
【図3】図1のII−II矢視図である。
【図4】図1におけるダイ本体の構成の1実施形態を示す概略図である。
【図5】図4のIII−III矢視図である。
【符号の説明】
1 機枠
2 支持部材
3 可動機構
4 回転テーブル機構
5 スリットダイ
6 制御装置
8 支持材
9 ガイド
10 ラック
12 可動部材
18 固定テーブル
19 回転テーブル
20 回転手段
22 ダイ本体
23 第1ダイ部材
24 第2ダイ部材
26 塗液供給手段
28 貯槽
30 ポンプ
35 供給停止用仕切弁
36 戻り用仕切弁
Claims (5)
- 吐出口が基材に対向し、基材の進行方向と直交する方向に対して回動可能に設置されたスリットダイを使用し、塗液を基材に該基材の進行方向と直交する方向に対して傾斜した状態でかつ所定の間隔をもって塗布せしめることを特徴とする塗工方法。
- 塗液が基材の進行方向と直交する方向に対して塗布される傾斜角度が5〜60度であることを特徴とする請求項1に記載の塗工方法。
- 吐出口が基材に対向するよう設置されたスリットダイを、吐出口が基材に対向した状態で前記基材の進行方向と直交する方向に対して回動可能なように構成せしめたことを特徴とする塗工装置。
- スリットダイが回転テーブル機構によって支持部材に装着されていることを特徴とする請求項3に記載の塗工装置。
- 基材の進行方向と直交する方向に対するスリットダイの回動角度が5〜60度であることを特徴とする請求項3または請求項4に記載の塗工装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002315346A JP2004148183A (ja) | 2002-10-30 | 2002-10-30 | 塗工方法および塗工装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002315346A JP2004148183A (ja) | 2002-10-30 | 2002-10-30 | 塗工方法および塗工装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004148183A true JP2004148183A (ja) | 2004-05-27 |
Family
ID=32459374
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002315346A Pending JP2004148183A (ja) | 2002-10-30 | 2002-10-30 | 塗工方法および塗工装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004148183A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN102133566A (zh) * | 2011-03-02 | 2011-07-27 | 西南交通大学 | 无氟化学溶液沉积法制备高温超导带材缓冲及超导层连续涂覆装置 |
| JP2012117166A (ja) * | 2010-11-30 | 2012-06-21 | Brother Industries Ltd | 布接着装置 |
| WO2018150728A1 (ja) * | 2017-02-14 | 2018-08-23 | 東レエンジニアリング株式会社 | 塗布装置 |
-
2002
- 2002-10-30 JP JP2002315346A patent/JP2004148183A/ja active Pending
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012117166A (ja) * | 2010-11-30 | 2012-06-21 | Brother Industries Ltd | 布接着装置 |
| CN102133566A (zh) * | 2011-03-02 | 2011-07-27 | 西南交通大学 | 无氟化学溶液沉积法制备高温超导带材缓冲及超导层连续涂覆装置 |
| WO2018150728A1 (ja) * | 2017-02-14 | 2018-08-23 | 東レエンジニアリング株式会社 | 塗布装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US10780628B2 (en) | Apparatus and method for fabricating three-dimensional objects | |
| US5298072A (en) | Edge-coating apparatus for panel workpieces | |
| JP2004148184A (ja) | 塗工方法および塗工装置 | |
| JPH05201170A (ja) | 本構造体 | |
| US5641356A (en) | Automated apparatus for coating discrete lengths of web | |
| US6260336B1 (en) | Cutter cleaning device for charging machine | |
| JPH10216603A (ja) | 両面塗工型塗工装置 | |
| MXPA97001613A (en) | Appliance for coating a t | |
| DE102008007570A1 (de) | Vorrichtung und Verfahren zur Beschichtung einer Oberfläche | |
| CN104903065A (zh) | 用于连续离子交换隔膜浇铸和处理的集成装置和方法 | |
| JPH1076209A (ja) | 液体塗布装置 | |
| FI81733C (fi) | Belaeggningsanordning foer materialbanor. | |
| CN116690941A (zh) | 制备太阳能胶膜的节能型双向流延挤出机及操作方法 | |
| US8079324B2 (en) | Device for later application of a two-component material on a substrate | |
| JP2004008975A (ja) | 塗工方法および塗工装置 | |
| CN107720362A (zh) | 一种复卷包装机 | |
| JP3369910B2 (ja) | Tダイによる樹脂フィルムの偏肉自動制御方法 | |
| BR0316124B1 (pt) | Dispositivo para revestir superfície de substrato e método para revestir substrato | |
| CN220940566U (zh) | 一种均匀布料的恒温布料器 | |
| JP2997637B2 (ja) | 塗布装置 | |
| CN223252503U (zh) | 一种塑料编织袋生产用覆膜装置 | |
| CN224265807U (zh) | 改性沥青卷材胎基布定量涂布装置 | |
| CN218251150U (zh) | 一种自动涂胶机的双面涂胶装置 | |
| CN221515005U (zh) | 一种高速干式复合用涂布装置 | |
| CN219168812U (zh) | 一种点胶机用持续稳定的供胶设备 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050920 |
|
| A977 | Report on retrieval |
Effective date: 20080108 Free format text: JAPANESE INTERMEDIATE CODE: A971007 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20080204 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20080610 |