JP2004148575A - プリント配線板用銅箔複合板およびプリント配線板の製造方法 - Google Patents
プリント配線板用銅箔複合板およびプリント配線板の製造方法 Download PDFInfo
- Publication number
- JP2004148575A JP2004148575A JP2002314158A JP2002314158A JP2004148575A JP 2004148575 A JP2004148575 A JP 2004148575A JP 2002314158 A JP2002314158 A JP 2002314158A JP 2002314158 A JP2002314158 A JP 2002314158A JP 2004148575 A JP2004148575 A JP 2004148575A
- Authority
- JP
- Japan
- Prior art keywords
- copper foil
- carrier
- printed wiring
- wiring board
- board
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- RYGMFSIKBFXOCR-UHFFFAOYSA-N Copper Chemical compound [Cu] RYGMFSIKBFXOCR-UHFFFAOYSA-N 0.000 title claims abstract description 192
- 239000011889 copper foil Substances 0.000 title claims abstract description 184
- 239000002131 composite material Substances 0.000 title claims abstract description 36
- 238000000034 method Methods 0.000 title claims abstract description 15
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 13
- 238000000465 moulding Methods 0.000 abstract description 6
- 239000000853 adhesive Substances 0.000 description 14
- 230000001070 adhesive effect Effects 0.000 description 14
- 238000007747 plating Methods 0.000 description 14
- 229910052802 copper Inorganic materials 0.000 description 10
- 239000010949 copper Substances 0.000 description 10
- 238000010030 laminating Methods 0.000 description 10
- VYZAMTAEIAYCRO-UHFFFAOYSA-N Chromium Chemical compound [Cr] VYZAMTAEIAYCRO-UHFFFAOYSA-N 0.000 description 4
- 230000000694 effects Effects 0.000 description 4
- 239000003365 glass fiber Substances 0.000 description 4
- 239000000843 powder Substances 0.000 description 4
- 230000037303 wrinkles Effects 0.000 description 4
- 229910052782 aluminium Inorganic materials 0.000 description 3
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 3
- 229910052804 chromium Inorganic materials 0.000 description 3
- 239000011651 chromium Substances 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 239000010935 stainless steel Substances 0.000 description 3
- 229910001220 stainless steel Inorganic materials 0.000 description 3
- 229910000831 Steel Inorganic materials 0.000 description 2
- QAOWNCQODCNURD-UHFFFAOYSA-N Sulfuric acid Chemical compound OS(O)(=O)=O QAOWNCQODCNURD-UHFFFAOYSA-N 0.000 description 2
- ZCDOYSPFYFSLEW-UHFFFAOYSA-N chromate(2-) Chemical compound [O-][Cr]([O-])(=O)=O ZCDOYSPFYFSLEW-UHFFFAOYSA-N 0.000 description 2
- 238000005530 etching Methods 0.000 description 2
- 238000003475 lamination Methods 0.000 description 2
- 229920005989 resin Polymers 0.000 description 2
- 239000011347 resin Substances 0.000 description 2
- 239000010959 steel Substances 0.000 description 2
- 229910000838 Al alloy Inorganic materials 0.000 description 1
- 229910000881 Cu alloy Inorganic materials 0.000 description 1
- 239000004593 Epoxy Substances 0.000 description 1
- BLRPTPMANUNPDV-UHFFFAOYSA-N Silane Chemical compound [SiH4] BLRPTPMANUNPDV-UHFFFAOYSA-N 0.000 description 1
- 239000006087 Silane Coupling Agent Substances 0.000 description 1
- HCHKCACWOHOZIP-UHFFFAOYSA-N Zinc Chemical compound [Zn] HCHKCACWOHOZIP-UHFFFAOYSA-N 0.000 description 1
- GEOHSPSFYNRMOC-UHFFFAOYSA-N alumane;copper Chemical compound [AlH3].[Cu].[Cu] GEOHSPSFYNRMOC-UHFFFAOYSA-N 0.000 description 1
- 239000007864 aqueous solution Substances 0.000 description 1
- 150000001735 carboxylic acids Chemical class 0.000 description 1
- 238000011109 contamination Methods 0.000 description 1
- 229910000365 copper sulfate Inorganic materials 0.000 description 1
- ARUVKPQLZAKDPS-UHFFFAOYSA-L copper(II) sulfate Chemical compound [Cu+2].[O-][S+2]([O-])([O-])[O-] ARUVKPQLZAKDPS-UHFFFAOYSA-L 0.000 description 1
- PYRZPBDTPRQYKG-UHFFFAOYSA-N cyclopentene-1-carboxylic acid Chemical compound OC(=O)C1=CCCC1 PYRZPBDTPRQYKG-UHFFFAOYSA-N 0.000 description 1
- 230000007547 defect Effects 0.000 description 1
- 238000009713 electroplating Methods 0.000 description 1
- 229920006332 epoxy adhesive Polymers 0.000 description 1
- 239000003822 epoxy resin Substances 0.000 description 1
- 239000004744 fabric Substances 0.000 description 1
- 239000011888 foil Substances 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- JEIPFZHSYJVQDO-UHFFFAOYSA-N iron(III) oxide Inorganic materials O=[Fe]O[Fe]=O JEIPFZHSYJVQDO-UHFFFAOYSA-N 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- -1 nitrogen-containing compound Chemical class 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 238000000059 patterning Methods 0.000 description 1
- 229920000647 polyepoxide Polymers 0.000 description 1
- 238000002360 preparation method Methods 0.000 description 1
- 230000002265 prevention Effects 0.000 description 1
- 230000001172 regenerating effect Effects 0.000 description 1
- 238000005096 rolling process Methods 0.000 description 1
- 238000007788 roughening Methods 0.000 description 1
- 229910000077 silane Inorganic materials 0.000 description 1
- 239000000243 solution Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 239000000758 substrate Substances 0.000 description 1
- 150000003464 sulfur compounds Chemical class 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
- 230000008961 swelling Effects 0.000 description 1
- 239000011701 zinc Substances 0.000 description 1
- 229910052725 zinc Inorganic materials 0.000 description 1
Images

Landscapes
- Laminated Bodies (AREA)
Abstract
【解決手段】キャリア銅箔の表面に剥離層を介して銅箔を設けたキャリア付き銅箔を、該キャリア付き銅箔の裏面を対向させ、該対向させたキャリア付き銅箔の間に支持板を装入して重ね合わせたことを特徴とするプリント配線板用銅箔複合板である。
また、本発明は前記プリント配線板用銅箔複合板の上下にプリント基板を積層して高温高圧化でプリント基板と銅箔とを積層接着し、銅箔をキャリア銅箔から剥離してプリント配線板とすることを特徴とするプリント配線板の製造方法である。
である。
【選択図】 図1
Description
【発明の属する技術分野】
本発明は、プリント基板に銅箔を積層接着しプリント配線板とする、プリント配線板用複合板並びに該複合板によるプリント配線板の製造方法に関するものである。
【0002】
【従来の技術】
従来、プリント基板に銅箔を積層する工程は、ガラス繊維を織った布にエポキシ樹脂を含浸させたプリプレグシートと、銅箔とを重ね合わせて熱と圧力をかけてプレス成型し、その後、不必要な部分の銅箔をエッチング除去して、銅箔回路を形成している。上記手法における実際のプレス成型では、プリント基板と銅箔(シート)の間にプリプレグシートを配し、これを厚さ2mm程度のステンレススチール(SUS)製の支持板で挟み、何セットかを一度に成型する。しかし、このプレス成型準備作業が行われる時に、樹脂の粉やガラス繊維等の異物が銅箔表面に付着し、後のエッチングによる銅回路形成時に、回路ショートや断線の問題を引き起こすことがある。特に、最近ではファインパターン化が進んで回路幅が狭くなってきており、この問題解決が大きな課題となっている。
【0003】
この課題を解決する一つの手段として、予めアルミニウム製シートからなる支持板の片面又は両面に、銅箔をエポキシ系接着剤により接着一体化した製品としてCAC(Copper Aluminum Copper)が市販されている。
【0004】
また、上記課題を解決する他の手段として、銅箔を強度の高い金属製支持体に接着し、この支持体付き銅箔複合品を使用してプリプレグシートと銅箔を張合せてプリプレグシート付き積層体を作製し、これをプリント回路基板への積層に用いることで取扱いを容易にした支持体付き銅箔複合品が提案され(特開平2001―96666、USP6,129,998)ている。この複合品は、銅箔と支持板とを、銅箔表面に樹脂の粉やガラス繊維等の異物が付着しないように四辺を接着剤で貼り合わせているため、プレス成形前のセッティング作業時に樹脂粉やガラス繊維粉末等の異物が銅箔光沢面へ付着するのが防止され、上記問題の解決には有効に機能している。
【0005】
【発明が解決しょうとする課題】
しかしながら、上記複合品では、銅箔と支持板とを接着剤等で接着しているため、プレス成形における加熱時に、銅箔と支持体との熱膨張係数の差による伸びの違いから銅箔にうねりやシワが発生することがありプレス成形時の歩留りが低下する。
このため、接着剤として、加熱で接着力が低下するタイプの接着剤を使用するが、接着力がなくなる前に伸びの違いが発生して同様の問題が生じ、銅箔積層作業には相当の熟練と時間を要していた。
【0006】
また、銅箔の間に配置されるアルミ板、鋼シート等の支持板に銅箔を接着剤で接着するため、一度使用した支持板に接着剤の痕跡が残り支持板の再使用が不可能となる欠陥があった。
また、上記積層方法では、プリント基板にある程度の厚さがあり、積層時に単体として取り扱える銅箔をプリント基板に積層する場合には有効であるが、上述したようにプリント配線板のファインパターン化が進み、取り扱う銅箔の厚さが薄くなると、銅箔を単体で取り扱うことが極めて困難となり、支持体を使用する方法では対処できなくなってきている。
【0007】
【問題を解決する手段】
上記問題点を解決するため、本発明の第1は、 キャリア銅箔の表面に剥離層を介して銅箔を設けたキャリア付き銅箔を、該キャリア付き銅箔の裏面を対向させ、該対向させたキャリア付き銅箔の間に支持板を装入して重ね合わせたことを特徴とするプリント配線板用銅箔複合板である。
【0008】
本発明の第2は、キャリア銅箔の表面に剥離層を介して銅箔を設けたキャリア付き銅箔を、該キャリア付き銅箔の裏面を対向させ、該対向させたキャリア付き銅箔の間に支持板を装入して銅箔複合板とし、該銅箔複合板の上下にプリント基板を(接着剤を介して或いは接着剤を使用せずに)積層して高温高圧化でプリント基板と銅箔とを積層接着し、銅箔をキャリア銅箔から剥離してプリント配線板とすることを特徴とするプリント配線板の製造方法である。
【0009】
本発明は例えば2枚のキャリア付き銅箔の、銅箔を設けていない面(以下裏面と言う)同士を対向させ、即ち、上下に銅箔面(表面)が現れるように対峙させ、その間に支持板を装入して銅箔複合板としたものであり、該複合板を使用して、該複合板の上下銅箔面に必要により接着剤、プリプレグシートを介してプリント基板を積層し、場合によってはこの組合せを複数セット積層してプレスに挟み、プレスにより高温高圧でプレス成形して銅箔とプリント基板とを接着し、その後、キャリア銅箔と銅箔とを剥離してプリント配線板を製造する方法である。
【0010】
本発明の銅箔複合板はプリント基板に積層する銅箔をキャリア銅箔に剥離層を介して積層しているため、キャリア銅箔と銅箔との間に異物が入り込むようなことはなく、銅箔とキャリア銅箔との接着面が汚染されるようなことはない。従って、プリント配線板がファインパターン化しても回路ショートや断線の問題が発生するようなことはない。
【0011】
また、キャリア銅箔を2枚重ね、かつ、キャリア銅箔の間に支持板が存在するためにプレス成形に耐えられる強度となり、しかも、従来の支持板に匹敵する効果を発揮する支持板の厚さ(強度)がキャリア銅箔の存在により薄く(弱く)てすみ、キャリア銅箔の素材は銅箔と同じであり、また、例えキャリア銅箔と支持板との間で膨張係数の相違による伸びの差が発生しても、その差をキャリア銅箔が吸収して銅箔への影響を最小限に抑え、銅箔にうねりやシワが発生するのを抑え、キャリア銅箔に剥離層を介して銅箔をメッキで積層することで、極薄い銅箔をも簡単に扱え、作業が容易になり熟練を必要としない等の効果がある。
【0012】
【発明の実施の形態】
次に本発明の実施の形態を図に基づいて詳細に説明する。
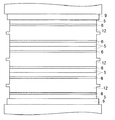
図1は本発明の一実施形態を示す断面図で、1はキャリア付き銅箔で、該キャリア付き銅箔1はキャリア銅箔2、剥離層3、銅箔4からなっている。8は銅、銅合金、アルミニウム、アルミニウム合金、鋼、ステンレススチール等の箔又はシートからなる支持板で、該支持板8は図示するようにキャリア銅箔1、1間に装入され、必要によりキャリア付き銅箔と支持板とを接着してプリント配線板用複合板12とする。
【0013】
キャリア付き銅箔1はキャリア銅箔2表面にクロムメッキ等により剥離層3を設け、該剥離層3の上に銅メッキして銅箔4を積層することにより製造する。このようにキャリア銅箔2に銅箔4をメッキにより積層するので、銅箔4と剥離層3との間に異物が入り込むことはなく、該銅箔4をプリント基板5に貼着する作業時に銅箔4の面が汚染されるようなことはない。
【0014】
キャリア付き銅箔1はその裏面を背中合わせに対向させ、その間に支持板8を装入して銅箔複合板12とする。銅箔複合板12とするには前述したように同じ大きさの2枚のキャリア付き銅箔1、1を背中合わせに対向させ、その間に支持板8を装入し、必要に応じて両者を接着する方法、或いは一枚の長方形のキャリア付き銅箔1を折り曲げて裏面同士を対峙させ、その間に支持板8を装入して必要に応じて両者を接着する方法等を採用することができる。
【0015】
図2は上記銅箔複合板12を使用してプリント配線板を製作する一例を示すもので、図中5はプリント基板で、該プリント基板5と銅箔4との間にはプリプレグシート6が介在している。
プリント配線板用銅箔複合板12を使用してプリント配線板を製作するには、プリント基板5−プリプレグシート6−銅箔複合板12−プリプレグシート6−プリント基板5の順に積層し、このセットを所要数積層してホットプレス9にセットし、ホットプレス9により加熱・加圧して銅箔4・プリプレグシート6・プリント基板5を貼り合わせ、最後にキャリア銅箔2と銅箔4とを剥離層3の所で剥離してプリント配線板を作製する。
なお、銅箔4とキャリア銅箔2とを剥離したとき、剥離層3はキャリア銅箔2の方に残り、プリント配線板の方に付着するようなことはない。
【0016】
次に、具体的実施例につき説明する。
厚さ70μmの未処理電解銅箔(キャリア銅箔2)のシャイニー面に、剥離層3としてクロームメッキを連続的に行ない、付着量0.50mg/dm2のクロムメッキ層を形成した。
なお、本実施形態では剥離層としてクロムメッキ層を採用したが、その他に、クロメート皮膜、あるいは窒素含有化合物、硫黄化合物、カルボン酸等の有機皮膜等が使用できる。これらの剥離層のメッキ及び処理は公知の方法により容易に設けることができる。
【0017】
次に、剥離層3の上に厚さ3μmの銅箔4をメッキにより積層した。銅箔のメッキ条件は、銅:80g/l、硫酸:160g/l を含む硫酸銅メッキ液を用いて、電流密度:30A/dm2で3μm厚さの極薄銅層を電気メッキした。そして、この極薄銅層上に、公知の方法により銅の粒子を付着させる粗化処理を施した。
防錆処理及び表面処理として、粗化処理を施した極薄銅層上に公知の方法により、亜鉛メッキ及びクロメート処理を行ない、ついでエポキシシラン:2.0g/lの水溶液に5秒間浸漬したのち取り出し、温度100℃の温風で乾燥してシランカップリング剤処理を行ない、キャリア付き銅箔1を得た。
【0018】
このようにして製作したキャリア付き銅箔1を2枚、キャリア銅箔2の裏面を背中合わせに対向し、その間に0.1mm厚さのステンレススチール製支持板8を装入し、エポキシ系接着剤で両者を固定し銅箔複合板12とした。この銅箔複合板12の両面(銅箔2の粗化面)上にプリプレグシート6、プリント基板5を接着する。銅箔複合板12の銅箔4表面にプリプレグシート6を接着するには、図2にその一例を示すようにプリント基板5−プリプレグシート6−銅箔複合板12−プリプレグシート6−プリント基板5の順にセットし、このセットを所要セット数積層してホットプレス9にセットし、ホットプレス9により180°C、4,000KN/m2で加熱・加圧して銅箔4・プリプレグシート6・プリント基板5を貼り合わせ、最後にキャリア銅箔2と銅箔4とを剥離層3の所で剥離してプリント配線板を作製する。
なお、銅箔4とキャリア銅箔2とを剥離したとき、剥離層3はキャリア銅箔2の方に残り、プリント配線板の方には付着しない。
【0019】
なお、プレス成形工程におけるプリント基板5−プリプレグシート6−銅箔複合板12の積層時において、プレス側と接触する最上部及び最下部に配置するキャリア付き銅箔1としては、銅箔複合板12とすることなしに1枚のキャリア付き銅箔1のみ、あるいは支持板の片面にのみキャリア銅箔を設けた複合板を使用することも可能である。
【0020】
銅箔4を剥離したキャリア銅箔2は回収し、再度溶解し、電解メッキ、圧延等により銅箔等に再利用する。このため、キャリア銅箔に接着剤が付着していてもキャリア銅箔の再生には何等問題とはならない。
また、支持板8は直接銅箔4と接触しないので、例え支持板に接着剤が残存していても再使用に支障はなく、繰り返し使用することができる。
【0021】
本発明は例えば2枚のキャリア付き銅箔1、1の、銅箔4を設けていない面(以下裏面と言う)同士を重ねて、即ち、上下に銅箔4の面(表面)が現れるように対向させ、その間に支持板8を装入して銅箔複合板12とし、上下の銅箔4、4面に必要により接着剤、プリプレグシート6を介してプリント基板5を積層し、場合によってはこの組合せを複数セット積層してプレス9に挟み、プレス9により高温高圧でプレス成形して銅箔とプリント基板とを接着し、その後、キャリア銅箔2と銅箔4とを剥離してプリント配線板を製造する方法である。
【0022】
従って、本発明はプリント基板5に積層する銅箔4をキャリア銅箔2に剥離層3を介して積層しているため、キャリア銅箔2と銅箔4との間に異物が入り込むようなことはなく、銅箔とキャリア銅箔との接着面が汚染されず、従って、該銅箔4をプリント基板5に積層し、回路を形成しても、回路がショートし或いは断線するような事故は発生しない。また、キャリア銅箔2を使用することで、従来の支持板に比較して強度の低い、或いは薄いものを使用することができ、しかも、キャリア銅箔2の素材は銅箔4と同じであるため、膨張係数の相違による伸びの差で銅箔4にうねりやシワが発生することがない。
さらに、キャリア銅箔2に剥離層3を介して銅箔4をメッキにより積層することで、極薄い銅箔をも簡単に取り扱え、近時要求されている超ファインパターン用プリント配線板の製作作業が極めて容易になり、生産性が頗る向上すると共に作業に熟練を必要としない等の効果がある。
【0023】
【発明の効果】
本発明は上述したように、銅箔とキャリア銅箔との接着面が汚染されず、プレス成形時に銅箔に膨張係数等の相違によるうねりやシワが発生することなく、キャリア銅箔に剥離層を介して銅箔をメッキで積層することで、極薄い銅箔による超ファインパターン用プリント配線板の製作作業が極めて容易となり生産性を向上させることができる等の優れた工業的効果を有するものである。
【図面の簡単な説明】
【図1】本発明の一実施形態を示す断面図である。
【図2】プリント基板のプレス工程を示す説明図である。
【符号の説明】
1 キャリア付き銅箔
2 キャリア銅箔
3 剥離層
4 銅箔
12 銅箔複合板
Claims (2)
- キャリア銅箔の表面に剥離層を介して銅箔を設けたキャリア付き銅箔を、該キャリア付き銅箔の裏面を対向させ、該対向させたキャリア付き銅箔の間に支持板を装入して重ね合わせたことを特徴とするプリント配線板用銅箔複合板。
- キャリア銅箔の表面に剥離層を介して銅箔を設けたキャリア付き銅箔を、該キャリア付き銅箔の裏面を対向させ、該対向させたキャリア付き銅箔の間に支持板を装入して銅箔複合板とし、該銅箔複合板の上下にプリント基板を積層して高温高圧化でプリント基板と銅箔とを積層接着し、銅箔をキャリア銅箔から剥離してプリント配線板とすることを特徴とするプリント配線板の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002314158A JP4096171B2 (ja) | 2002-10-29 | 2002-10-29 | プリント配線板用銅箔複合板およびプリント配線板の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002314158A JP4096171B2 (ja) | 2002-10-29 | 2002-10-29 | プリント配線板用銅箔複合板およびプリント配線板の製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004148575A true JP2004148575A (ja) | 2004-05-27 |
| JP4096171B2 JP4096171B2 (ja) | 2008-06-04 |
Family
ID=32458548
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002314158A Expired - Lifetime JP4096171B2 (ja) | 2002-10-29 | 2002-10-29 | プリント配線板用銅箔複合板およびプリント配線板の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4096171B2 (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014046600A (ja) * | 2012-08-31 | 2014-03-17 | Ajinomoto Co Inc | 極薄銅層付きフィルム、極薄銅層付き接着フィルム、それらの製造方法、銅張積層板、及び配線板 |
| KR101377060B1 (ko) | 2011-02-10 | 2014-03-25 | 프리지어 마크로스 주식회사 | 캐리어를 갖는 금속 호일 |
| US8808873B2 (en) | 2010-10-21 | 2014-08-19 | Industrial Technology Research Institute | Carrier-attached copper foil and method for manufacturing the same |
| CN104053314A (zh) * | 2013-03-13 | 2014-09-17 | 味之素株式会社 | 多层印刷线路板的制造方法以及其中使用的带载体金属箔且含有预浸料的复合材料 |
-
2002
- 2002-10-29 JP JP2002314158A patent/JP4096171B2/ja not_active Expired - Lifetime
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8808873B2 (en) | 2010-10-21 | 2014-08-19 | Industrial Technology Research Institute | Carrier-attached copper foil and method for manufacturing the same |
| KR101377060B1 (ko) | 2011-02-10 | 2014-03-25 | 프리지어 마크로스 주식회사 | 캐리어를 갖는 금속 호일 |
| JP2014046600A (ja) * | 2012-08-31 | 2014-03-17 | Ajinomoto Co Inc | 極薄銅層付きフィルム、極薄銅層付き接着フィルム、それらの製造方法、銅張積層板、及び配線板 |
| CN104053314A (zh) * | 2013-03-13 | 2014-09-17 | 味之素株式会社 | 多层印刷线路板的制造方法以及其中使用的带载体金属箔且含有预浸料的复合材料 |
| JP2014179388A (ja) * | 2013-03-13 | 2014-09-25 | Ajinomoto Co Inc | 多層プリント配線板の製造方法およびそれに用いるキャリア金属箔付きプリプレグ含有複合材 |
| CN104053314B (zh) * | 2013-03-13 | 2018-07-13 | 味之素株式会社 | 多层印刷线路板的制造方法以及其中使用的带载体金属箔且含有预浸料的复合材料 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4096171B2 (ja) | 2008-06-04 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TWI569705B (zh) | 多層印刷配線板的製造方法及以該製造方法所得之多層印刷配線板 | |
| US6129990A (en) | Copper/steel laminated sheet for use in manufacturing printed circuit boards | |
| CN103384597A (zh) | 具有载体的金属箔以及使用其生产层压基板的方法 | |
| JP2013197163A (ja) | 積層基板およびその製造方法 | |
| CN100581812C (zh) | 层叠板的制造方法 | |
| JP2004273531A (ja) | プリント配線板用銅箔複合板およびその銅箔複合板を使用したプリント配線板の製造方法 | |
| JP4096171B2 (ja) | プリント配線板用銅箔複合板およびプリント配線板の製造方法 | |
| JPH07106760A (ja) | 多層基板の製造方法 | |
| JP3732905B2 (ja) | 回路基板の製造装置 | |
| JP4231227B2 (ja) | 耐熱性フレキシブル積層板の製造方法 | |
| JP2002064258A (ja) | 耐熱性フレキシブル基板の製造方法 | |
| JP2002052614A (ja) | 積層板の製造方法 | |
| JP4304262B2 (ja) | 支持体付き銅箔及び銅箔積層体の製造方法 | |
| JP2004103681A (ja) | 銅又は銅合金の支持体を備えた複合銅箔及び該複合銅箔を使用したプリント基板 | |
| JPH04165690A (ja) | 片面銅張積層板の製造方法 | |
| US6379487B1 (en) | Component of printed circuit board | |
| JPH04369290A (ja) | 保護フィルム付き両面粗化処理銅箔及びその製法 | |
| JP2762604B2 (ja) | 多層プリント配線板の積層方法 | |
| JPH09214137A (ja) | 積層板の製造方法 | |
| JP3543348B2 (ja) | 多層配線板の製造法 | |
| US20020197433A1 (en) | Component for use in manufacture of printed circuit boards and laminates | |
| JP2993760B2 (ja) | 貼り合せプリント配線板の製造法およびその製造法に使用する積層構造の当て板 | |
| CN122074196A (zh) | 印刷布线板的制造方法 | |
| CN121986553A (zh) | 印刷布线板的制造方法 | |
| JP2014217978A (ja) | 金属積層板の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050804 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20071017 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20071106 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20071129 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20071214 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20080129 |
|
| RD02 | Notification of acceptance of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7422 Effective date: 20080207 |
|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A711 Effective date: 20080213 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080226 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20080213 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4096171 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110321 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110321 Year of fee payment: 3 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313111 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110321 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110321 Year of fee payment: 3 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120321 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130321 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130321 Year of fee payment: 5 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140321 Year of fee payment: 6 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |