JP2004149986A - 製紙用多重織シーム付きフェルト - Google Patents
製紙用多重織シーム付きフェルト Download PDFInfo
- Publication number
- JP2004149986A JP2004149986A JP2002319355A JP2002319355A JP2004149986A JP 2004149986 A JP2004149986 A JP 2004149986A JP 2002319355 A JP2002319355 A JP 2002319355A JP 2002319355 A JP2002319355 A JP 2002319355A JP 2004149986 A JP2004149986 A JP 2004149986A
- Authority
- JP
- Japan
- Prior art keywords
- warps
- yarn
- paper
- warp
- joining
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000004744 fabric Substances 0.000 claims abstract description 49
- 230000006835 compression Effects 0.000 abstract description 7
- 238000007906 compression Methods 0.000 abstract description 7
- 238000009941 weaving Methods 0.000 abstract description 3
- 239000000835 fiber Substances 0.000 description 17
- 239000011162 core material Substances 0.000 description 10
- 239000002759 woven fabric Substances 0.000 description 8
- 230000000694 effects Effects 0.000 description 5
- 238000000034 method Methods 0.000 description 4
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 201000004384 Alopecia Diseases 0.000 description 1
- 238000005299 abrasion Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 210000005069 ears Anatomy 0.000 description 1
- 208000024963 hair loss Diseases 0.000 description 1
- 230000003676 hair loss Effects 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
- 238000010030 laminating Methods 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 238000010008 shearing Methods 0.000 description 1
- 239000011800 void material Substances 0.000 description 1
- 230000003313 weakening effect Effects 0.000 description 1
Images
Landscapes
- Paper (AREA)
Abstract
【課題】多重織シーム付きフェルトを、プレス工程での圧縮下で十分な厚みを確保することができ、かつ接合部の潰れ易さの度合いが地部と極端に異なることがないように構成する。
【解決手段】抄紙機上の経糸が織機上で打込み糸として織り上げられる基布1を有するシーム付きフェルトにおいて、第1の打込み糸で形成される第1・第2の経糸3・4と、第2の打込み糸で形成される第3・第4の経糸5・6とが厚さ方向に重なり合い、最も紙形成面側を通る第1の経糸3となる第1の打込み糸の折り返し部で1列の接合ループ7・8を両端部に形成し、最もマシン側を通る第4の経糸6となる第2の打込み糸は接合ループを形成することなく折り返され、第1乃至第4の経糸のうちの紙形成面側の第1・第3の経糸に第1の緯糸10を絡み合わせ、紙形成面と相反する側の第2・第4の経糸に第2の緯糸11を絡み合わせる。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、有端のフェルトの両端部に設けられた接合ループを交互にかみ合わせ、ここに芯線を通して無端状に接合される製紙用シーム付きフェルトに関し、特に複数本の経糸が厚さ方向に重ねて設けられた多重織の織物組織からなる基布を有する多重織シーム付きフェルトに関するものである。
【0002】
【従来の技術】
湿紙のプレス工程で使用される製紙用フェルトにおいては、要求条件の1つに、抄紙条件に応じた所要の厚みが圧縮下で必要とされ、特に高い搾水性を確保する目的で空隙容積が大きくなるように工夫された構造の基布が採用されることがある。また、抄紙機への掛け入れ作業性を向上させるため、有端のフェルトをフェルトランに引き込んだ上でその両端部を互いに接合して無端とする、いわゆるシームフェルトが知られており、前記の空隙容積の大きな基布構成のフェルトにおいてもシーム化が望まれる。
【0003】
しかるに、緯糸が一重である一般的な三重織りもしくは四重織りの基布の場合、外力に対して組織崩れを起こし易く、多重性を維持することができなくなる難点があり、また多重化した割には厚みが増大しない不都合を有しており、このために圧縮下で大きな厚みを確保しようとする要望を十分に満足することができない。
【0004】
他方、二重織りの織物を重ねて四重織り相当の厚みを確保する構成が知られており(例えば特許文献1及び特許文献2参照。)、これによると圧縮下で十分な厚みを確保することができ、しかも使用中の組織崩れが発生し難く、地部の性能は良好である。ところが、重ね合わされる織物の各々に接合ループを設けることで接合ループが2列形成され、この2つのループ列が近接していると、地部に対して接合部が極端に潰れ難くなり、製品に押し跡マークが顕著に現れる不都合が生じる。
【0005】
これに対して、接合部の潰れ難さを軽減する目的で、2つのループ列をマシン走行方向にずらして離間させる構成も提案されているが(例えば特許文献3参照。)、この構成では、ニードリングによりフェルトの端部が不織繊維層で無端状に一体化されてしまい、ここを引き剥がしてフェルトを有端状にする際に、基布に対する不織繊維層の絡み付きを弱める不具合が生じる。これは不織繊維層の脱毛を招く上に、接合ループに芯線を挿通する接合作業の作業性を極端に悪化させる原因となり、望ましくない。
【0006】
また、片方の織物だけに接合ループを設ける構成も考えられるが、接合ループから作用する引張力が片方の織物にのみ作用し、織物を相互に剥離させるせん断力が働くことから望ましくない。
【0007】
【特許文献1】
特公昭63−38467号公報
【特許文献2】
特許2678611号公報
【特許文献3】
特開平11−323763号公報
【0008】
【発明が解決しようとする課題】
本発明は、このような従来技術の問題点を解消するべく案出されたものであり、その主な目的は、プレス工程での圧縮下で十分な厚みを確保することができ、かつ接合部の潰れ易さの度合いが地部と極端に異なることがないように構成された多重織シーム付きフェルトを提供することにある。さらに本発明は、接合ループの周辺の紙形成面側に生じる凹凸を小さくして押し跡マークを抑制し、なおかつ、接合ループのマシン側の摩耗を抑制して耐久性を高めることができる基布構造とすることも目的としている。
【0009】
【課題を解決するための手段】
このような目的を果たすために、本発明においては、請求項1に示すとおり、抄紙機上の経糸が織機上で打込み糸として織り上げられる基布を有するシーム付きフェルトの構成を、第1の打込み糸で形成される第1・第2の経糸と、第2の打込み糸で形成される第3・第4の経糸とが厚さ方向に重なり合い、最も紙形成面側を通る第1の経糸となる第1の打込み糸の折り返し部で1列の接合ループを両端部に形成し、最もマシン側を通る第4の経糸となる第2の打込み糸は接合ループを形成することなく折り返され、第1乃至第4の経糸のうちの紙形成面側の第1・第3の経糸に第1の緯糸を絡み合わせ、紙形成面と相反する側の第2・第4の経糸に第2の緯糸を絡み合わせたものとした。
【0010】
これによると、二重織りの織物を重ねた構成と同様に、緯糸の二重構造になるため、圧縮下で十分な厚みを確保することができ、しかも使用中の組織崩れが発生し難いものとなる。その上、接合ループが1列になるため、地部に対して接合部が潰れ易い状態となり、ここで接合ループに挿通する芯線の太さや本数を調整することで、接合部の厚さや潰れ易さの度合いを地部と概ね同等とすることができ、これにより製品に押し跡マークが顕著に現れることを避けることができる。
【0011】
さらに、最も紙形成面側を通る第1の経糸となる第1の打込み糸の折り返し部で接合ループを形成することで、接合ループが紙形成面側に配置されるため、紙形成面側において接合ループによる接合部と地部との間に段差が生じないものとなり、押し跡マークを抑制することができる。しかも接合ループが紙形成面側に配置されることで、抄紙機内のロールなどの各種部品に対して接合ループが接触し難い構造となり、接合ループのマシン側に摩耗が発生する可能性を低く抑えることができる。
【0012】
この場合、内側に位置する第2・第3の経糸に第3の緯糸(接結糸)を絡み合わせて、第1・第3の経糸及び第1の緯糸で構成される第1の織物層と、第2・第4の経糸及び第2の緯糸で構成される第2の織物層とを織り合わせた構成とすると良い。これによると、第1の織物層と第2の織物層とが第3の緯糸で接合されて両者が分離することを避けることができるため、ニードリングにより両織物層が一体化するまでの作業性を向上させることができる。さらに、使用中に作用する様々な外力に対して両織物層の分離を防止する効果が得られる。
【0013】
なお、第1の織物層と第2の織物層とが織り合わされていない構成でも、ニードリングにより不織繊維層を形成する繊維が絡みつくことで両織物層が一体化されて、容易に剥離することはない。また、一方の打込み糸にのみ接合ループを形成しても、接合ループによる引張力が各織物層に均等に作用し、両織物層を互いに分離させる経糸方向のせん断力が作用することを避けることができる。
【0014】
【発明の実施の形態】
以下に添付の図面を参照して本発明の実施の形態について詳細に説明する。
【0015】
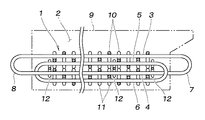
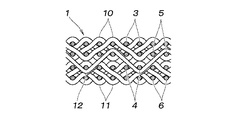
図1は、本発明によるシーム付きフェルトを示している。図2は、図1に示した基布の幅方向の断面図である。このシーム付きフェルトは、基布1に不織繊維層2を積層一体化してなるものであり、基布1は、織機上での第1の打込み糸で形成される第1・第2の経糸3・4と、第2の打込み糸で形成される第3・第4の経糸5・6とを有し、これら第1〜第4の4本の経糸3〜6が厚さ方向に重ねて設けられた四重織の織物組織をなしており、最も紙形成面側を通る第1の経糸3となる第1の打込み糸の折り返し部で1列の接合ループ7・8が丈方向の両端部において形成され、最もマシン側を通る第4の経糸6となる第2の打込み糸は接合ループを形成することなく折り返されている。
【0016】
この基布1では、第1〜第4の経糸3〜6のうちの紙形成面9側の第1・第3の経糸3・5に第1の緯糸10が絡み合い、この第1の緯糸10と厚さ方向に重なり合う第2の緯糸11が紙形成面9と相反するマシン側の第2・第4の経糸4・6に絡み合っている。さらに、この基布1では、第1・第2の緯糸10・11の他に、内側に位置する第2・第3の経糸5・6に絡み合う第3の緯糸(接結糸)12が適宜な間隔をおいて設けられている。
【0017】
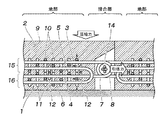
図3は、図1に示したシームフェルトを抄紙機に装着した状態を示している。丈方向の両端部に形成された接合ループ7・8は、互いの中心孔が整合するように交互にかみ合わされ、これにより形成された共通孔に幅方向の接合用芯線14が挿通されてフェルトの両端部が接合される。この接合ループ7・8による接合部は、接合ループ7・8が1列しかないため、潰れ易さの度合いを地部と概ね同等とすることができ、マークが顕著に現れることを避けることができる。また、厚さ方向に重なり合う第1・第2の緯糸10・11で二重構造が形成されているため、圧縮下で十分な厚みを確保することができる。
【0018】
さらに、第1・第3の経糸3・5に第1の緯糸10が絡み合って形成される第1の織物層15と、第2・第4の経糸4・6に第2の緯糸11が絡み合って形成される第2の織物層16とが第3の緯糸12で織り合わされている。
【0019】
この第3の緯糸12は、主に第1の織物層15と第2の織物層16とがニードリングにより一体化するまでの作業性の向上を目的としている。第1・第2の織物層15・16は、ニードリングにより不織繊維層2を形成する繊維が絡み付くことで一体化されるが、それまでの作業工程で両者が離れてしまうと取り扱いが面倒になり、これを第3の緯糸12で防止する。
【0020】
さらにこの第3の緯糸12は、使用中に作用する様々な外力により第1・第2の両織物層15・16が剥離することを防止する役目も担っている。特に接合部付近では大きな外力が作用することがあり、ここで第1・第2の織物層15・16が剥離することを接合ループ7・8の直近の第3の緯糸12が効果的に防止する。
【0021】
また、この基布1では、接合ループ7・8を形成する第1・第2の経糸3・4の一方(第1の経糸3)が第1の織物層15を構成し、他方(第2の経糸4)が第2の織物層を構成しており、接合ループ7・8に作用する引張力が、第1・第2の織物層15・16に均等に作用するため、第1・第2の両織物層15・16を互いに剥離させる経糸方向のせん断力が作用することを避けることができる。各織物層15・16内では、第1・第2の経糸3・4に作用する引張力が第1・第2の緯糸10・11を介してそれぞれ接合ループを形成しない第3・第4の経糸5・6に作用して分散される。
【0022】
接合ループ7・8を形成する第1・第2の経糸3・4は、接合用芯線14の挿通作業の便宜からモノフィラメント糸とすることが望ましいが、接合ループを形成しない第3・第4の経糸5・6は、ステープル及びフィラメントのいずれか一方あるいは双方の集合物からなるものとしても良く、これによると不織繊維層2を形成する繊維の絡みが良くなる利点が得られる。また、接合ループ7・8を形成する第1・第2の経糸3・4は引張力に対して強度が必要となることから十分な太さの糸を用いることが望ましいが、接合ループを形成しない第3・第4の経糸5・6にはこれより細い糸を採用するようにしても良い。
【0023】
前記のステープルやフィラメントの集合物の具体的としては、長繊維を撚り合わせたマルチフィラメント糸、モノフィラメントを撚り合わせた撚り糸、短繊維を紡いだ紡績糸、基布の加熱成形工程で経糸に溶融密着する溶融糸とモノフィラメント等の適宜な糸とを撚り合わせた撚り糸、芯糸の周囲に芯糸を中心として多数の短繊維を密集配置した毛羽のある撚り糸であるモール糸、またはこれらを撚り合わせた撚合糸が好適である。
【0024】
また、緯糸10・11の少なくとも一部が、前記と同様にステープル及びフィラメントのいずれか一方あるいは双方の集合物からなるものとしても良い。これにより不織繊維層2の形成繊維の絡み付きが良くなり、不織繊維層2の脱落を抑えることができる。
【0025】
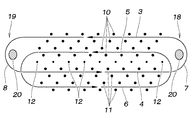
図4は、図1に示した基布の機織の要領を示す模式図である。基布1は、抄紙機上の第1〜第4の経糸3〜6が織機上で打込み糸として織り上げられ、第1〜第3の緯糸10〜12は織機上では経糸(整経糸)となる。接合ループ7・8は、織機上の耳部18・19の双方で形成され、第1・第2の経糸3・4となる打ち込み糸をループ形成用芯材20の外側で折り返すことで接合ループ7・8が形成される。第3・第4の経糸5・6となる打込み糸はループ形成用芯材20の内側で折り返される。
【0026】
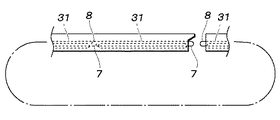
図5は、図1に示したフェルトの変形例を示す模式図である。このフェルトは、複数の基布31を接合ループ7・8で相互に接合した状態でニードリングにより不織繊維層を一体化した後、接合ループ7・8相互のかみ合わせが良好な1箇所の接合部のみを開いて有端状としたものである。抄紙機への掛け入れの際には、有端状のフェルトをフェルトランに引き込んだ上で、開かれた接合ループ7・8を接合して無端とする。このようにすると、かみ合わせが良好な接合ループ7・8のみの接合作業となり、掛け入れ作業の効率を向上させることができる。
【0027】
【発明の効果】
このように本発明によれば、基布が、4本の経糸を厚さ方向に重ねて設けた四重織の織物組織となると同時に緯糸の二重構造となるため、圧縮下で十分な厚みを確保することができ、搾水性や耐久性などの能力向上を図る上で多大な効果を奏することができる。しかも接合ループが1列になるため、接合部の潰れ易さの度合いを地部と概ね同等とすることができ、これにより押し跡マークが顕著に現れる不都合を避けることができる。
【0028】
さらに、最も紙形成面側を通る第1の経糸となる第1の打込み糸の折り返し部で接合ループを形成する構成とすることで、接合ループが紙形成面側に配置されるため、紙形成面側において接合ループによる接合部と地部との間に段差が生じないものとなり、これにより押し跡マークを抑制することができ、製品品質を高める上で大きな効果が得られる。しかも接合ループが紙形成面側に配置されることで、抄紙機内のロールなどの各種部品に対して接合ループが接触し難い構造となり、接合ループの摩耗を抑制して耐久性を高める上で顕著な効果を奏するものとなる。
【図面の簡単な説明】
【図1】本発明によるシームフェルトの第1の実施形態を示す丈方向の断面図である。
【図2】図1に示した基布の幅方向の断面図である。
【図3】図1に示したシームフェルトを抄紙機に装着した状態を示す丈方向の断面図である。
【図4】図1に示した基布の機織の要領を示す模式図である。
【図5】図1に示したフェルトの変形例を示す模式図である。
【符号の説明】
1 基布
2 不織繊維層
3 第1の経糸
4 第2の経糸
5 第3の経糸
6 第4の経糸
7・8 接合ループ
9 紙形成面
10 第1の緯糸
11 第2の緯糸
12 第3の緯糸
14 接合用芯線
15・16 織物層
18・19 耳部
20 ループ形成用芯材
Claims (1)
- 抄紙機上の経糸が織機上で打込み糸として織り上げられる基布を有するシーム付きフェルトであって、
第1の打込み糸で形成される第1・第2の経糸と、第2の打込み糸で形成される第3・第4の経糸とが厚さ方向に重なり合い、最も紙形成面側を通る前記第1の経糸となる前記第1の打込み糸の折り返し部で1列の接合ループを両端部に形成し、最もマシン側を通る前記第4の経糸となる前記第2の打込み糸は接合ループを形成することなく折り返され、前記第1乃至第4の経糸のうちの紙形成面側の第1・第3の経糸に第1の緯糸を絡み合わせ、前記紙形成面と相反する側の第2・第4の経糸に第2の緯糸を絡み合わせたことを特徴とするシーム付きフェルト。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002319355A JP2004149986A (ja) | 2002-11-01 | 2002-11-01 | 製紙用多重織シーム付きフェルト |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002319355A JP2004149986A (ja) | 2002-11-01 | 2002-11-01 | 製紙用多重織シーム付きフェルト |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004149986A true JP2004149986A (ja) | 2004-05-27 |
Family
ID=32462226
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002319355A Pending JP2004149986A (ja) | 2002-11-01 | 2002-11-01 | 製紙用多重織シーム付きフェルト |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004149986A (ja) |
Cited By (1)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104870711A (zh) * | 2013-01-10 | 2015-08-26 | 海克莱森斯科股份有限公司 | 具有三层基部织物的销接缝式压榨毛毯 |
-
2002
- 2002-11-01 JP JP2002319355A patent/JP2004149986A/ja active Pending
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN104870711A (zh) * | 2013-01-10 | 2015-08-26 | 海克莱森斯科股份有限公司 | 具有三层基部织物的销接缝式压榨毛毯 |
| CN104870711B (zh) * | 2013-01-10 | 2016-11-16 | 海克莱森斯科股份有限公司 | 具有三层基部织物的销接缝式压榨毛毯 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4500827B2 (ja) | 製紙業者用三層地合構成織物及び紙の製造方法 | |
| KR101598038B1 (ko) | 초지기 및 산업용 직물의 시임 제조방법 및 이 방법에 의해 제조된 시임 | |
| US8815055B2 (en) | Press felt for papermaking | |
| JP4439977B2 (ja) | 工業用2層織物 | |
| CN103966883A (zh) | 抄纸用压榨毛毡 | |
| CN113174772A (zh) | 一种造纸毛毯、造纸毛毯的制备方法和造纸机设备 | |
| JP2000226787A (ja) | トランスファーファブリック及びこれを使用する製紙機械 | |
| JP5253960B2 (ja) | 製紙用フェルト | |
| CA3058201C (en) | Pin seamed press felt and method of making same | |
| JP3972120B2 (ja) | 製紙用シームフェルト | |
| JP4950766B2 (ja) | 製紙用シーム付きフェルト | |
| JP4272198B2 (ja) | 製紙用シーム付きフェルト | |
| JP6890433B2 (ja) | 製紙用フェルト基布及びその製造方法 | |
| JP4045134B2 (ja) | 製紙用シーム付きフェルト及びその製造方法 | |
| JP7365214B2 (ja) | 製紙用シームフェルト | |
| JP2004052188A (ja) | 工業用多層織物 | |
| JP2004169214A (ja) | 製紙用多重織シーム付きフェルト | |
| JP2003013385A (ja) | 製紙用フェルト | |
| JP6433229B2 (ja) | 製紙用シームフェルト及びその製造方法 | |
| JP7293099B2 (ja) | 製紙用シームフェルト | |
| JP4009150B2 (ja) | 製紙用シーム付きフェルト | |
| JP2010150678A (ja) | 製紙用フェルト及びその製造方法 | |
| JP2000170083A (ja) | 製紙面側織物に補助緯糸を配置した製紙用2層織物 | |
| EP4375415A1 (en) | Press felt | |
| JP2004169215A (ja) | 製紙用シーム付きフェルト |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Effective date: 20050907 Free format text: JAPANESE INTERMEDIATE CODE: A621 |
|
| A977 | Report on retrieval |
Effective date: 20080121 Free format text: JAPANESE INTERMEDIATE CODE: A971007 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080129 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20080610 |