JP2004156146A - 溶銑精錬方法 - Google Patents
溶銑精錬方法 Download PDFInfo
- Publication number
- JP2004156146A JP2004156146A JP2004055586A JP2004055586A JP2004156146A JP 2004156146 A JP2004156146 A JP 2004156146A JP 2004055586 A JP2004055586 A JP 2004055586A JP 2004055586 A JP2004055586 A JP 2004055586A JP 2004156146 A JP2004156146 A JP 2004156146A
- Authority
- JP
- Japan
- Prior art keywords
- hot metal
- refining
- dephosphorization
- desiliconization
- treatment
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images







Landscapes
- Refinement Of Pig-Iron, Manufacture Of Cast Iron, And Steel Manufacture Other Than In Revolving Furnaces (AREA)
- Carbon Steel Or Casting Steel Manufacturing (AREA)
Abstract
【解決手段】 高炉溶銑にCaO源と酸素源を添加して脱燐処理を行うに際し、高炉溶銑を必要に応じて脱珪処理し、Si量が0.07wt%以下の溶銑に対して脱燐処理を行う。また好ましくは、脱燐処理開始時の溶銑温度を1280℃以上、脱燐処理終了時の溶銑温度を1280〜1360℃に調整して脱燐処理を行う。これにより従来に較べて飛躍的に高い脱燐効率が得られる。
【選択図】 図2
Description
したがって本発明の目的は、このような従来技術の課題を解決し、脱炭精錬前に行われる溶銑鍋や転炉型容器等を用いた脱燐精錬を高効率で行うことができる溶銑精錬方法を提供することにある。
[1] 溶銑にCaO源と酸素源を添加して脱燐処理を行うに際し、Si量が0.07wt%以下の溶銑に対して脱燐処理を行うことを特徴とする溶銑精錬方法。
[2] 上記[1]の溶銑精錬方法において、溶銑を脱珪処理してSi量を0.07wt%以下とし、しかる後、脱燐処理を行うことを特徴とする溶銑精錬方法。
[4] 上記[1]〜[3]のいずれかの溶銑精錬方法において、脱燐処理終了時の溶銑温度が1280〜1360℃であることを特徴とする溶銑精錬方法。
[5] 上記[2]〜[4]のいずれかの溶銑精錬方法において、溶銑の脱珪処理として、少なくとも取鍋内での脱珪処理を行ない、該取鍋内での脱珪処理では脱珪材として少なくとも気体酸素を供給し、且つ該気体酸素の供給を溶銑への吹き付け及び/又は溶銑内への吹き込みにより行うことを特徴とする溶銑精錬方法。
[7] 上記[1]〜[6]のいずれかの溶銑精錬方法において、脱燐処理において、CaO源と酸素源を脱燐処理容器内の浴面または浴中の同一位置に供給することを特徴とする溶銑精錬方法。
(a)精錬容器において溶銑を粗鋼で要求されるP含有量(鋼の成分規格値)以下に脱燐精錬する。
(b)前記脱燐精錬された溶銑を他の精錬容器である転炉型容器に装入し、実質的に造滓材を装入することなく脱炭精錬する。
また、請求項8に記載の本発明法によれば、従来法に較べ製鋼スラグ発生量のさらなる低減化が可能であり、しかも精錬処理をより高効率に行うことができる。また、精錬工程においてマンガン源としてマンガン鉱石を使用できるため、極めて経済的な製鋼が実現できる。
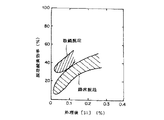
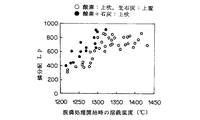
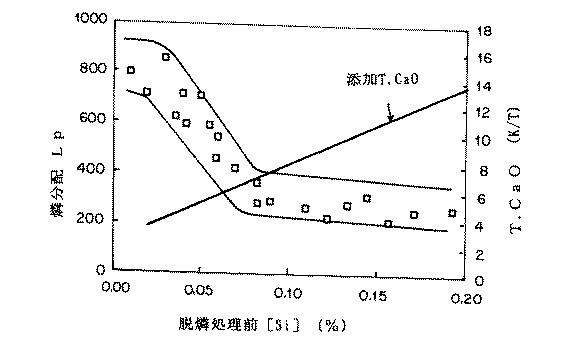
図1は、Si量が0.19wt%の溶銑と0.05wt%の溶銑をそれぞれ転炉型容器で脱燐処理した場合(脱燐処理開始時の溶銑温度:1280℃以上、脱燐処理終了時の溶銑温度:1280〜1360℃、生石灰上置き添加)について、溶銑脱燐の進行状況を調べた結果を示しており、Si量:0.05wt%の溶銑の脱燐処理では、Si量:0.19wt%の溶銑を脱燐処理した場合に較べて半分以下の時間で溶銑中P量が最低レベルに達し、しかもそのレベルはSi量:0.19wt%の溶銑を脱燐処理した場合に較べて低いことが判る。
本発明法を実施するに際し、脱燐処理前の溶銑中のSi量が上記の上限値(0.07wt%、好ましくは0.05wt%、特に好ましくは0.03wt%)を超えている場合には、脱珪処理を行って溶銑中のSi量を上限値以下にした後、脱燐処理を行う。一般に高炉等から出銑される溶銑は0.30〜0.50wt%程度のSiを含有しており、このような通常のSiレベルの溶銑の場合には脱珪処理を行うことが必須となる。
但し、固体添加材の供給としては、上記(1)、(2)の方法よりも(3)の方法の方が、固体添加材の運動エネルギーを利用して溶銑の撹拌力を高めることができるため、脱珪効率を高める上で有利である。
通常、造滓材としては石灰粉等のCaO源が、また固酸としてはミルスケールや焼結粉等が供給される。
媒溶材であるCaO源としては、通常は生石灰が用いられるが、これに限定されるものではない。これら媒溶材や固酸は上置き添加やインジェクション等の方法で容器内に添加される。また、気酸については、一般に酸素ガスをランスや底吹きノズル等を用いて溶銑に吹き込み及び/又は吹き付ける等の方法で添加される。
(1) 脱燐処理開始時の溶銑温度を1280℃以上(より好ましくは、1320℃以上)とする。
(2) 脱燐処理終了時の溶銑温度を1280〜1360℃(より好ましくは、1300〜1340℃)とする。
(3) CaO源と酸素源を脱燐処理容器内の浴面または浴中の同一位置に供給する。
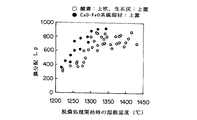
(4) 媒溶材の一部または全部として、FeO−CaO系媒溶材を添加する。
また、従来の溶銑脱燐銑を用いたレススラグ吹錬(脱炭)では、熱容量不足からスクラップ溶解がほとんどできず、生産弾力性に乏しいという問題があったが、本発明法によれば脱燐処理工程において通常レベルのスクラップ使用量を確保することができる。
[1] 脱燐処理を下記(a)の条件で行い、次いで下記(b)の条件で脱炭処理を行なう精錬方法。
(a)本発明法に従い、第1の精錬容器において溶銑を粗鋼で要求されるP含有量(鋼の成分規格値)以下に脱燐精錬する。
(b)前記脱燐精錬された溶銑を第2の精錬容器である転炉型容器に装入し、実質的に造滓材を装入することなく脱炭精錬する。
[3] 上記[1]または[2]の精錬方法において、脱炭精錬を行う転炉型容器内にマンガン鉱石を装入し、脱炭精錬終点における溶鋼中のMn含有量を、粗鋼で要求されるMn規格値の上限以内において高める。
[4] 上記[3]の精錬方法において、装入されるマンガン鉱石に含まれるSiO2量に応じ、所定の塩基度(CaO/SiO2)が確保されるようCaOを含む造滓材を装入する。
[6] 上記[5]の精錬方法において、スラグ固化剤として軽焼ドロマイト及び/又は生ドロマイトを用いる。
[7] 上記[1]〜[6]のいずれかの精錬方法によるチャージを、一連の精錬操業において80%以上の割合で実施する。
[8] 上記[1]〜[7]のいずれかの精錬方法において、脱燐処理を行なう第1の精錬容器として転炉型容器を用いるとともに、該転炉型容器に溶銑を装入するに先立ち、当該転炉型容器内に装入すべきスクラップの全量を装入する。
[10] 上記[8]または[9]の精錬方法において、脱炭精錬を脱燐精錬時間以内で行う。
以下、上記[1]〜[10]の精錬方法を実施する理由ないし作用効果について説明する。
上記[5]の方法: 脱炭精錬を行う転炉型容器内に脱燐精錬された溶銑を装入するに先立ち、転炉型容器内にスラグ固化剤を装入しておくと、脱燐溶銑を装入した際の溶銑の突沸現象を抑える作用があり、安全な操業が担保される。
上記[10]の方法: 脱炭精錬を脱燐精錬時間内において行うことにより、脱燐精錬された溶銑を待ち時間なしに脱炭精錬することができ、製鋼能率を向上させることができる。
なお、以下は脱燐精錬を転炉型容器を用いて行う場合を例に説明するが、脱燐精錬は取鍋、トピードまたは特別に設計した精錬容器で行ってもよい。
通常、転炉型容器で行われる脱燐精錬では、溶銑装入後、ランス等から酸素を吹錬するとともに、造滓材として所定量の焼石灰等を装入してCaO、SiO2、FeO等を主成分とするスラグを生成させ、溶銑からPを除去する。そして、溶銑の脱燐精錬終了後、倒炉して出鋼口を介して取鍋に出湯を行う。
また、本発明による精錬では、従来例より塩基度が高く且つより少ないスラグ量で脱燐精錬を行っているにもかかわらず、Pが通常粗鋼で要求されている成分規格値:0.02wt%以下に精錬されている。このため続く脱炭精錬においては実質的な脱燐精錬が行われる必要がない。
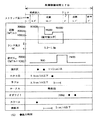
また、スラグフォーミングを抑制するために、図11に示すように必要に応じて適量(例えば、0.5ton/ch程度)のコークスが装入される。
また、脱燐処理においては、脱燐精錬を効率化し且つ精錬時間の短縮化を図るため、スラグの塩基度を1.5〜5程度とすることが好ましい。
本発明の上記精錬法では、脱炭処理工程は基本的に脱炭精錬のみを目的とするため、吹錬する酸素量を多くすることが好ましい。また、溶銑のP含有量は既に規格値(0.02wt%)以下となっているため、従来多く使用している焼石灰等の造滓材は、一連の操業における最初のチャージ以外は原則として装入しない。
先に述べたように従来の精錬法では、脱炭処理工程においても実質的な脱燐精錬が行われるため、スラグ中のFeO濃度を高くする必要がある。また、造滓材も添加するためスラグ中のMnO濃度が稀釈化される。したがって、脱炭処理工程においてマンガン鉱石を装入しても十分なMn歩留まりが得られず、このため脱燐精錬後の出鋼時において高価なマンガン合金を添加して規格値としている。
なお、先に述べたように脱燐精錬を行うため精錬容器としては、取鍋やトピード、或いは特別に設計した精錬容器であってもよいが、反応速度が最も速く、高効率の脱燐精錬を行うことができるという点で転炉型容器が最も好ましい。
図13によれば、1日の全チャージ数に対する本発明の精錬法の実施チャージ数の割合が増加するにしたがってMn歩留まりが向上し、特にその割合が80%以上となるとMn歩留まりが最大(約60〜80%)となることが判る。
なお、以上述べた本発明法において用いられる転炉型容器(脱燐処理用の転炉型容器、脱炭処理用の転炉型容器)とは、上吹き型転炉、底吹き型転炉、上底吹き型転炉等が含まれ、また、これ以外に横吹き型転炉も使用可能である。
300t転炉を用いて高炉溶銑の脱燐処理を実施した。この脱燐処理では転炉への溶銑装入後、所定量の造滓材を添加し、上吹きランスから酸素吹錬を行った。なお、脱燐処理は本発明例、比較例とも同一処理時間で実施した。
比較例では出銑された溶銑(Si量:0.19wt%)を脱珪処理することなく脱燐処理を実施し、一方、本発明例では出銑された溶銑を脱珪処理してSi量を0.07wt%以下とした後、脱燐処理を実施した。本発明例で行った脱珪処理では、鋳床脱珪の場合は脱珪材として酸化鉄(ミルスケール)を添加し、また、鍋脱珪(溶銑鍋)の場合は、処理前後の温度調整を考慮し、脱珪材として気体酸素と固体酸素(酸化鉄)を併用した。
また、鋳床脱珪と鍋脱珪を行うことで脱燐処理前の溶銑中Si量が十分に低減させた本発明例2では、特に優れた脱燐効率が得られている。
低炭素鋼(C:0.1wt%未満)、中炭素鋼(C:0.1〜0.2wt%)、高炭素鋼(C:0.2wt%超)をそれぞれ50チャージ製造した。溶銑は脱燐処理前に取鍋脱珪または鋳床脱珪−取鍋脱珪によりSi:0.07wt%以下に脱珪処理した。製造過程における溶銑の成分組成を表4および表5に示す。
表4及び表5によれば、脱燐処理前の溶銑のSi含有量を0.07wt%以下とすることにより、粗鋼のP含有量は脱燐処理終了時でいずれも0.02wt%以下に精錬されている。また、粗鋼のMn含有量はマンガン鉱石の装入量に応じて高めることができた。
Claims (8)
- 溶銑にCaO源と酸素源を添加して脱燐処理を行うに際し、Si量が0.07wt%以下の溶銑に対して脱燐処理を行うことを特徴とする溶銑精錬方法。
- 溶銑を脱珪処理してSi量を0.07wt%以下とし、しかる後、脱燐処理を行うことを特徴とする請求項1に記載の溶銑精錬方法。
- 脱燐処理開始時の溶銑温度が1280℃以上であることを特徴とする請求項1または2に記載の溶銑精錬方法。
- 脱燐処理終了時の溶銑温度が1280〜1360℃であることを特徴とする請求項1、2または3に記載の溶銑精錬方法。
- 溶銑の脱珪処理として、少なくとも取鍋内での脱珪処理を行ない、該取鍋内での脱珪処理では脱珪材として少なくとも気体酸素を供給し、且つ該気体酸素の供給を溶銑への吹き付け及び/又は溶銑内への吹き込みにより行うことを特徴とする請求項2、3または4に記載の溶銑精錬方法。
- 溶銑の脱珪処理として、少なくとも取鍋内での脱珪処理を行ない、該取鍋内での脱珪処理では脱珪材として気体酸素及び/又は固体酸素源を供給し、これら気体酸素及び/又は固体酸素源の供給量の調整により溶銑温度の調整を行うことを特徴とする請求項2、3または4に記載の溶銑精錬方法。
- 脱燐処理において、CaO源と酸素源を脱燐処理容器内の浴面または浴中の同一位置に供給することを特徴とする請求項1、2、3、4、5または6に記載の溶銑精錬方法。
- 脱燐処理を下記(a)の条件で行い、次いで下記(b)の条件で脱炭処理を行うことを特徴とする請求項1、2、3、4、5、6または7に記載の精錬方法。
(a)精錬容器において溶銑を粗鋼で要求されるP含有量(鋼の成分規格値)以下に脱燐精錬する。
(b)前記脱燐精錬された溶銑を他の精錬容器である転炉型容器に装入し、実質的に造滓材を装入することなく脱炭精錬する。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004055586A JP2004156146A (ja) | 1998-03-19 | 2004-02-27 | 溶銑精錬方法 |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP9084798 | 1998-03-19 | ||
| JP2004055586A JP2004156146A (ja) | 1998-03-19 | 2004-02-27 | 溶銑精錬方法 |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2001255764A Division JP4356275B2 (ja) | 1998-03-19 | 2001-08-27 | 溶銑精錬方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004156146A true JP2004156146A (ja) | 2004-06-03 |
| JP2004156146A5 JP2004156146A5 (ja) | 2005-05-26 |
Family
ID=32827170
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004055586A Pending JP2004156146A (ja) | 1998-03-19 | 2004-02-27 | 溶銑精錬方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004156146A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2011006774A (ja) * | 2009-05-26 | 2011-01-13 | Kobe Steel Ltd | 脱りん処理における気体酸素及び固体酸素源の供給方法 |
| JP2011074481A (ja) * | 2009-09-03 | 2011-04-14 | Kobe Steel Ltd | 脱りん処理における気体酸素及び炭材を含む固体酸素源の供給方法 |
| KR101608808B1 (ko) | 2014-07-18 | 2016-04-05 | 주식회사 포스코 | 용선 탈린방법 |
| CN116855769A (zh) * | 2023-07-28 | 2023-10-10 | 武钢集团昆明钢铁股份有限公司 | 一种低硅含钒铁水的提钒方法 |
-
2004
- 2004-02-27 JP JP2004055586A patent/JP2004156146A/ja active Pending
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2011006774A (ja) * | 2009-05-26 | 2011-01-13 | Kobe Steel Ltd | 脱りん処理における気体酸素及び固体酸素源の供給方法 |
| JP2011074481A (ja) * | 2009-09-03 | 2011-04-14 | Kobe Steel Ltd | 脱りん処理における気体酸素及び炭材を含む固体酸素源の供給方法 |
| KR101608808B1 (ko) | 2014-07-18 | 2016-04-05 | 주식회사 포스코 | 용선 탈린방법 |
| CN116855769A (zh) * | 2023-07-28 | 2023-10-10 | 武钢集团昆明钢铁股份有限公司 | 一种低硅含钒铁水的提钒方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5954551B2 (ja) | 転炉製鋼法 | |
| JP5440733B2 (ja) | 溶銑の精錬方法 | |
| WO1995001458A1 (en) | Steel manufacturing method using converter | |
| JP3557910B2 (ja) | 溶銑脱燐方法と低硫・低燐鋼の溶製方法 | |
| JP5162922B2 (ja) | 溶銑脱燐方法 | |
| JP3458890B2 (ja) | 溶銑精錬方法 | |
| JP3486886B2 (ja) | 2基以上の転炉を使用する製鋼方法 | |
| JP4210011B2 (ja) | 転炉を用いた溶銑の脱燐方法 | |
| JP4695312B2 (ja) | 溶銑の予備処理方法 | |
| JP3924059B2 (ja) | 複数の転炉を用いる製鋼方法 | |
| JP4356275B2 (ja) | 溶銑精錬方法 | |
| JP2001049320A (ja) | 高燐鉱石を原料とする鉄鋼製造方法 | |
| JPH11323420A (ja) | 溶銑予備処理方法 | |
| WO2003029498A1 (en) | Method for pretreatment of molten iron and method for refining | |
| JP3486889B2 (ja) | 二以上の転炉を用いた製鋼方法 | |
| JP2607329B2 (ja) | 溶銑の脱りん方法 | |
| JP3823595B2 (ja) | 溶銑精錬方法 | |
| JP2958842B2 (ja) | 転炉精錬方法 | |
| JP2004010935A (ja) | 溶鋼の製造方法 | |
| JP2008063645A (ja) | 製鋼方法 | |
| JP2003193121A (ja) | 溶銑の精錬方法 | |
| JP2000212623A (ja) | 生石灰の少ない溶銑脱燐方法 | |
| JPH0557327B2 (ja) | ||
| JP2000087125A (ja) | 溶銑の脱燐精錬方法 | |
| JPS6247417A (ja) | スクラツプの溶解精錬方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20040611 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051026 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20081118 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090119 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20090324 |