JP2004160783A - 薄肉部を有する成形品の射出成形方法 - Google Patents
薄肉部を有する成形品の射出成形方法 Download PDFInfo
- Publication number
- JP2004160783A JP2004160783A JP2002328121A JP2002328121A JP2004160783A JP 2004160783 A JP2004160783 A JP 2004160783A JP 2002328121 A JP2002328121 A JP 2002328121A JP 2002328121 A JP2002328121 A JP 2002328121A JP 2004160783 A JP2004160783 A JP 2004160783A
- Authority
- JP
- Japan
- Prior art keywords
- cavity
- thermoplastic resin
- pressurized fluid
- molten thermoplastic
- mold
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images









Landscapes
- Injection Moulding Of Plastics Or The Like (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
【課題】薄肉部の強度低下や成形品の外観不良等を招くことの無い射出成形方法を提供する。
【解決手段】中空部を有する第1の厚肉部と第2の厚肉部との間に位置する中実の薄肉部を備えた成形品を、第1の厚肉部を成形すべき第1キャビティ部21、第2の厚肉部を成形すべき第2キャビティ部23、及び、薄肉部を成形すべき第3キャビティ部25から構成されたキャビティを有し、第1キャビティ部21に配置された溶融樹脂導入部12及び加圧流体導入部14、並びに、第3キャビティ部25内で移動し得る可動コア部30を備えた金型を使用して射出成形する方法は、可動コア部30を後進端に位置せしめた状態でキャビティ内に溶融熱可塑性樹脂40を射出し、次いで、キャビティ内の溶融熱可塑性樹脂40の内部に加圧流体を導入した後、可動コア部30を前進端へと移動させて、薄肉部を成形する各工程から成る。
【選択図】 図5
【解決手段】中空部を有する第1の厚肉部と第2の厚肉部との間に位置する中実の薄肉部を備えた成形品を、第1の厚肉部を成形すべき第1キャビティ部21、第2の厚肉部を成形すべき第2キャビティ部23、及び、薄肉部を成形すべき第3キャビティ部25から構成されたキャビティを有し、第1キャビティ部21に配置された溶融樹脂導入部12及び加圧流体導入部14、並びに、第3キャビティ部25内で移動し得る可動コア部30を備えた金型を使用して射出成形する方法は、可動コア部30を後進端に位置せしめた状態でキャビティ内に溶融熱可塑性樹脂40を射出し、次いで、キャビティ内の溶融熱可塑性樹脂40の内部に加圧流体を導入した後、可動コア部30を前進端へと移動させて、薄肉部を成形する各工程から成る。
【選択図】 図5
Description
【0001】
【発明の属する技術分野】
本発明は、薄肉部を有する成形品の射出成形方法に関する。
【0002】
【従来の技術】
溶融熱可塑性樹脂の射出成形に基づき成形品を成形する際、ひけや反りのない外観の美麗な成形品を得るための技術が、例えば、特開昭63−268611号公報や特公平3−47171号公報から周知である。これらの公報に開示された技術においては、金型に設けられたキャビティ内に溶融熱可塑性樹脂を射出してキャビティ内を溶融熱可塑性樹脂で充填し、次いで、加圧ガス等の加圧流体をキャビティ内の溶融熱可塑性樹脂内に導入して、中空部を有する成形品を得る。通常、成形品に厚肉部分を偏在させ、この厚肉部分に中空部を形成する。加圧流体は、金型に配設された加圧流体導入部から導入される。キャビティ内の溶融熱可塑性樹脂内に加圧流体を導入することによって、溶融熱可塑性樹脂が金型のキャビティ面に押し付けられる結果、成形品にひけや反りが発生することを効果的に防止することができる。
【0003】
中空部の形成を確実なものとするために、中空部を形成すべきキャビティの部分に可動コア部を備えた金型が、例えば特開平4−212822号公報や特開平7−164486号公報から公知である。これらの技術においては、可動コア部を前進端に位置せしめた状態で、キャビティ内に溶融熱可塑性樹脂を射出する。そして、射出完了後、キャビティ内の溶融熱可塑性樹脂内に加圧流体を導入し、併せて、中空部を形成すべきキャビティの部分の体積を増加させるために可動コア部を後進端に移動させる。
【0004】
【特許文献1】特開昭63−268611号
【特許文献2】特公平3−47171号
【特許文献3】特開平4−212822号
【特許文献4】特開平7−164486号
【特許文献5】特開平4−339624号
【特許文献6】米国特許第4474717号
【特許文献7】米国特許第5044924号
【特許文献8】米国特許第5908641号
【0005】
【発明が解決しようとする課題】
しかしながら、特開昭63−268611号公報や特公平3−47171号公報に開示された技術を採用し、厚肉部と厚肉部との間に薄肉部が配置された成形品を成形する場合、一方の厚肉部を成形すべきキャビティの部分(便宜上、第1キャビティ部と呼ぶ)に溶融熱可塑性樹脂を射出したとき、薄肉部を成形すべきキャビティの部分(便宜上、第3キャビティ部と呼ぶ)における樹脂流動圧力損失が大きいために、第3キャビティ部を越えて他方の厚肉部を成形すべきキャビティの部分(便宜上、第2キャビティ部と呼ぶ)の一部に溶融熱可塑性樹脂が流入しない場合が多々ある。第1キャビティ部に加圧流体導入部を配設し、第1キャビティ部に射出された溶融熱可塑性樹脂の内部に加圧流体導入部を介して加圧流体を導入し、第1キャビティ部に存在する溶融熱可塑性樹脂を流動状態として、第3キャビティ部を越えて第2キャビティ部へと溶融熱可塑性樹脂を流入させる方法も考え得る。しかしながら、実際には、第3キャビティ部における樹脂流動圧力損失が大きいために、第2キャビティ部の一部に溶融熱可塑性樹脂を確実に流入させることは困難である。
【0006】
このような現象は、第2キャビティ部に加圧流体導入部を配設し、第2キャビティ部からキャビティ内の溶融熱可塑性樹脂に加圧流体を導入することによって、第2キャビティ部に存在する溶融熱可塑性樹脂を流動させて、第2キャビティ部を溶融熱可塑性樹脂で十分に満たすことで、解決できるかもしれない。しかしながら、第3キャビティ部を越えて第1キャビティ部に存在する溶融熱可塑性樹脂の内部にも中空部を形成する必要があるが故に、第3キャビティ部に存在する溶融熱可塑性樹脂の内部にも中空部が形成されてしまい、成形品、特に、薄肉部の強度低下を招くといった問題が生じる。
【0007】
更には、第3キャビティ部が存在するが故に、ヘジテーション(メルトフロントが一時的に停止する現象)によって生じるヘジテーションマークやフローマークが発生し、成形品の外観不良が多く生じる。また、ヘジテーションによってウエルドが薄肉部に形成されたり、一旦、固化した後にキャビティ内の熱可塑性樹脂が再流動するが故に、成形品の静的強度や疲労強度の低下を招く。
【0008】
特に、薄肉部の強度低下は、薄肉部がヒンジ部として機能する場合、致命的である。
【0009】
また、特開平4−212822号公報や特開平7−164486号公報に開示された技術にあっては、中空部を形成するために可動コア部が設けており、可動コア部が設けられたキャビティを用いて中実構造を有する薄肉部を確実に形成する技術に関しては何ら開示されていない。
【0010】
従って、本発明の目的は、中空部を有する第1の厚肉部、中実あるいは中空部を有する第2の厚肉部、及び、第1の厚肉部と第2の厚肉部との間に位置する中実の薄肉部を有する成形品を、薄肉部の強度低下や成形品の外観不良等を招くこと無く、確実に成形し得る射出成形方法を提供することにある。
【0011】
【課題を解決するための手段】
上記の目的を達成するための本発明の第1の態様に係る薄肉部を有する成形品の射出成形方法(以下、本発明の第1の態様に係る射出成形方法と呼ぶ)は、
(a)中空部を有する第1の厚肉部、
(b)中実の第2の厚肉部、及び、
(c)第1の厚肉部と第2の厚肉部との間に位置する中実の薄肉部、
を備えた成形品を、
▲1▼ 第1の厚肉部を成形すべき第1キャビティ部、第2の厚肉部を成形すべき第2キャビティ部、及び、薄肉部を成形すべき第3キャビティ部から構成されたキャビティを有し、
▲2▼ 第1キャビティ部に溶融熱可塑性樹脂が射出されるように配置された溶融樹脂導入部、
▲3▼ 第1キャビティ部に加圧流体が導入されるように配置された加圧流体導入部、及び、
▲4▼ 第3キャビティ部内で、成形品の薄肉部の厚さ方向に相当する方向に沿って前進端及び後進端の間で移動し得る可動コア部、
を備えた金型を使用して射出成形する方法であって、
(A)可動コア部を後進端に位置せしめた状態で、溶融樹脂導入部を介してキャビティ内に溶融熱可塑性樹脂を射出する工程と、
(B)キャビティ内への溶融熱可塑性樹脂の射出中、若しくは、射出完了と同時に、若しくは、射出完了後、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、第1キャビティ部を占める溶融熱可塑性樹脂の内部に中空部を形成する工程と、
(C)可動コア部を前進端へと移動させて、薄肉部を成形する工程、
を具備することを特徴とする。
【0012】
上記の目的を達成するための本発明の第2の態様に係る薄肉部を有する成形品の射出成形方法(以下、本発明の第2の態様に係る射出成形方法と呼ぶ)は、第2の厚肉部に中空部を形成する点が、本発明の第1の態様に係る射出成形方法と異なっている。即ち、本発明の第2の態様に係る射出成形方法は、
(a)中空部を有する第1の厚肉部、
(b)中空部を有する第2の厚肉部、及び、
(c)第1の厚肉部と第2の厚肉部との間に位置する中実の薄肉部、
を備えた成形品を、
▲1▼ 第1の厚肉部を成形すべき第1キャビティ部、第2の厚肉部を成形すべき第2キャビティ部、及び、薄肉部を成形すべき第3キャビティ部から構成されたキャビティを有し、
▲2▼ 第1キャビティ部に溶融熱可塑性樹脂が射出されるように配置された溶融樹脂導入部、
▲3▼ 第1キャビティ部に加圧流体が導入されるように配置された加圧流体導入部、及び、
▲4▼ 第3キャビティ部内で、成形品の薄肉部の厚さ方向に相当する方向に沿って前進端及び後進端の間で移動し得る可動コア部、
を備えた金型を使用して射出成形する方法であって、
(A)可動コア部を後進端に位置せしめた状態で、溶融樹脂導入部を介してキャビティ内に溶融熱可塑性樹脂を射出する工程と、
(B)キャビティ内への溶融熱可塑性樹脂の射出中、若しくは、射出完了と同時に、若しくは、射出完了後、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、第1キャビティ部、第2キャビティ部及び第3キャビティ部を占める溶融熱可塑性樹脂の内部に中空部を形成する工程と、
(C)中空部内の加圧流体を排出する工程と、
(D)可動コア部を前進端へと移動させて、第3キャビティ部を占める溶融熱可塑性樹脂の内部に形成された中空部を無くし、中実の薄肉部を成形する工程、
を具備することを特徴とする。
【0013】
上記の目的を達成するための本発明の第3の態様に係る薄肉部を有する成形品の射出成形方法(以下、本発明の第3の態様に係る射出成形方法と呼ぶ)は、本発明の第2の態様に係る射出成形方法と、加圧流体導入部の配置位置が異なる。
即ち、本発明の第3の態様に係る射出成形方法は、
(a)中空部を有する第1の厚肉部、
(b)中空部を有する第2の厚肉部、及び、
(c)第1の厚肉部と第2の厚肉部との間に位置する中実の薄肉部、
を備えた成形品を、
▲1▼ 第1の厚肉部を成形すべき第1キャビティ部、第2の厚肉部を成形すべき第2キャビティ部、及び、薄肉部を成形すべき第3キャビティ部から構成されたキャビティを有し、
▲2▼ 第1キャビティ部に溶融熱可塑性樹脂が射出されるように配置された溶融樹脂導入部、
▲3▼ 第2キャビティ部に加圧流体が導入されるように配置された加圧流体導入部、及び、
▲4▼ 第3キャビティ部内で、成形品の薄肉部の厚さ方向に相当する方向に沿って前進端及び後進端の間で移動し得る可動コア部、
を備えた金型を使用して射出成形する方法であって、
(A)可動コア部を後進端に位置せしめた状態で、溶融樹脂導入部を介してキャビティ内に溶融熱可塑性樹脂を射出する工程と、
(B)キャビティ内への溶融熱可塑性樹脂の射出中、若しくは、射出完了と同時に、若しくは、射出完了後、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、第1キャビティ部、第2キャビティ部及び第3キャビティ部を占める溶融熱可塑性樹脂の内部に中空部を形成する工程と、
(C)中空部内の加圧流体を排出する工程と、
(D)可動コア部を前進端へと移動させて、第3キャビティ部を占める溶融熱可塑性樹脂の内部に形成された中空部を無くし、中実の薄肉部を成形する工程、を具備することを特徴とする。
【0014】
本発明の第1の態様〜第3の態様に係る射出成形方法(以下、これらを総称して、本発明の射出成形方法と略称する場合がある)において、キャビティ内に射出された溶融熱可塑性樹脂は、可動コア部が後進端に位置した状態にある第3キャビティ部内を流動する。即ち、この時点における第3キャビティ部の厚さ(成形品の薄肉部の厚さ方向に相当する金型キャビティ面間の距離)は厚い。従って、第3キャビティ部における樹脂流動圧力損失が小さく、第3キャビティ部内を溶融熱可塑性樹脂が容易に流動する結果、ヘジテーションが発生することが無く、フローマークも生じない。また、溶融熱可塑性樹脂が第2キャビティ部へ容易に流入するので、キャビティ全体を溶融熱可塑性樹脂によって確実に充満することができる。しかも、加圧流体によって所望の中空部が形成されるように、可動コア部の位置を調整することが可能である。ここで、溶融熱可塑性樹脂の「流動」とは、キャビティ内への溶融熱可塑性樹脂の射出時における溶融熱可塑性樹脂の流動だけでなく、キャビティ内の溶融熱可塑性樹脂の内部への加圧流体の導入による溶融熱可塑性樹脂の再流動をも含む概念である。
【0015】
本発明の第1の態様に係る射出成形方法においては、前記工程(C)において、中空部内の加圧流体の一部を排出する構成とすることができる。尚、このような構成を、便宜上、本発明の第1Aの態様に係る射出成形方法と呼ぶ。この場合、工程(B)において、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、キャビティ内の溶融熱可塑性樹脂の内部に中空部を形成したとき、第1キャビティ部、第2キャビティ部及び第3キャビティ部は溶融熱可塑性樹脂で充満される。そして、工程(C)において可動コア部を前進端へと移動させて薄肉部を成形したとき、可動コア部の前進端への移動に伴い、第3キャビティ部内の溶融熱可塑性樹脂の一部は、第1キャビティ部へと押し出されるので、第1キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部の容積が減少する。その結果、第1キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部内に存在し、加圧流体導入部から加圧状態とされている加圧流体の一部は、加圧流体導入部から外部に排出される。
【0016】
中空部は、加圧流体導入部を介して加圧状態とされている。それ故、第1キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部内に存在する加圧流体の一部が、加圧流体導入部の構造に依っては、加圧流体導入部から外部に排出され難い場合がある。このような場合、本発明の第1の態様に係る射出成形方法においては、前記工程(B)と工程(C)の間で、中空部内の加圧流体を排出する工程を更に具備する構成とすることが好ましい。尚、このような構成を、便宜上、本発明の第1Bの態様に係る射出成形方法と呼ぶ。
【0017】
このような本発明の第1Bの態様に係る射出成形方法にあっては、工程(C)において可動コア部を前進端へと移動させて薄肉部を成形したとき、可動コア部の前進端への移動に伴い、第3キャビティ部内の溶融熱可塑性樹脂の一部は、第1キャビティ部へと押し出される。その結果、第1キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部の容積が減少するので、第1キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部内に存在する加圧流体は更に外部に排出される。
【0018】
一方、本発明の第2の態様に係る射出成形方法にあっては、工程(D)において、可動コア部を前進端へと移動させて中実の薄肉部を成形したとき、可動コア部の前進端への移動に伴い、第3キャビティ部内の溶融熱可塑性樹脂の一部は、第1キャビティ部へと押し出される。その結果、第1キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部の容積が減少するので、第1キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部内に存在する加圧流体は更に外部に排出される。また、本発明の第3の態様に係る射出成形方法にあっては、工程(D)において、可動コア部を前進端へと移動させて中実の薄肉部を成形したとき、可動コア部の前進端への移動に伴い、第3キャビティ部内の溶融熱可塑性樹脂の一部は、第2キャビティ部へと押し出される。その結果、第2キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部の容積が減少するので、第2キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部内に存在する加圧流体は更に外部に排出される。
【0019】
本発明の第1Bの態様に係る射出成形方法、あるいは又、本発明の第2の態様若しくは第3の態様に係る射出成形方法の工程(C)にあっては、中空部内の加圧流体を加圧流体導入部を介して外部に排出することができるし、あるいは又、加圧流体導入部の外周部を介して外部に排出することができる。これによって、中空部の圧力は大気圧となる。
【0020】
本発明の第1Aの態様に係る射出成形方法においては、工程(C)において、可動コア部を前進端へと移動させて薄肉部を成形するので、キャビティ内の熱可塑性樹脂は、薄肉部を成形することができる程度に柔軟性あるいは流動性を有している必要がある。
【0021】
一方、本発明の第1Bの態様に係る射出成形方法においては、(B)と工程(C)の間で中空部内の加圧流体を排出し、その後、工程(C)において、可動コア部を前進端へと移動させて薄肉部を成形するので、キャビティ内の熱可塑性樹脂は、薄肉部を成形することができる程度に柔軟性あるいは流動性を有している必要があり、しかも、中空部内の加圧流体を排出したとき、中空部の形状を保持できる程度に固くなっている必要がある。また、本発明の第2の態様若しくは第3の態様に係る射出成形方法においては、工程(C)において、中空部内の加圧流体を排出し、工程(D)において、第3キャビティ部を占める溶融熱可塑性樹脂の内部に形成された中空部を無くし、中実の薄肉部を成形するので、キャビティ内の熱可塑性樹脂は、中実の薄肉部を成形することができる程度に柔軟性あるいは流動性を有している必要があり、しかも、中空部内の加圧流体を排出したとき、中空部の形状を保持できる程度に固くなっている必要がある。
【0022】
本発明の射出成形方法にあっては、工程(B)において、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、キャビティ内の溶融熱可塑性樹脂の内部に中空部を形成したとき、第1キャビティ部、第2キャビティ部及び第3キャビティ部は溶融熱可塑性樹脂で充満される。言い換えれば、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、キャビティ内の溶融熱可塑性樹脂の内部に中空部を形成したとき、第1キャビティ部、第2キャビティ部及び第3キャビティ部が溶融熱可塑性樹脂で充満され、しかも、所望の中空部が形成されるように、キャビティ内に射出される溶融熱可塑性樹脂の量を決定する。
【0023】
本発明の第1の態様に係る射出成形方法によって得られる成形品において、薄肉部近傍の第1の厚肉部の平均厚さをt11、薄肉部近傍の第2の厚肉部の平均厚さをt12、中実の薄肉部の平均厚さをt13としたとき、0.1t11≦t13≦0.9t11、好ましくは0.4t11≦t13≦0.6t11を満足していることが望ましく、また、0.1t12≦t13≦0.9t12、好ましくは0.4t12≦t13≦0.6t12を満足していることが望ましい。
【0024】
また、本発明の第2の態様若しくは第3の態様に係る射出成形方法によって得られる成形品において、薄肉部近傍の第1の厚肉部の平均厚さをt21、薄肉部近傍の第2の厚肉部の平均厚さをt22、中実の薄肉部の平均厚さをt23としたとき、0.1t21≦t23≦0.9t21、好ましくは0.4t21≦t23≦0.6t21を満足していることが望ましく、また、0.1t22≦t23≦0.9t22、好ましくは0.4t22≦t23≦0.6t22を満足していることが望ましい。
【0025】
本発明の第1の態様に係る射出成形方法において、可動コア部が後進端に位置するときの第3キャビティ部の厚さ(成形品の薄肉部の厚さ方向に相当する金型キャビティ面間の距離)をT13B、可動コア部が前進端に位置するときの第3キャビティ部の厚さをT13Fとしたとき、0.1≦T13F/T13B≦0.9、好ましくは、0.1≦T13F/T13B≦0.5を満足することが望ましい。
【0026】
また、本発明の第2の態様若しくは第3の態様に係る射出成形方法において、可動コア部が後進端に位置するときの第3キャビティ部の厚さ(成形品の薄肉部の厚さ方向に相当する金型キャビティ面間の距離)をT23B、可動コア部が前進端に位置するときの第3キャビティ部の厚さをT23Fとしたとき、0.1≦T23F/T23B≦0.9、好ましくは、0.1≦T23F/T23B≦0.5を満足することが望ましい。
【0027】
本発明の第1の態様に係る射出成形方法において、第3キャビティ部近傍の第1キャビティ部の平均厚さ(成形品の第1の厚肉部の厚さ方向に相当する金型キャビティ面間の平均距離)をT11、第3キャビティ部近傍の第2キャビティ部の平均厚さ(成形品の第2の厚肉部の厚さ方向に相当する金型キャビティ面間の平均距離)をT12としたとき、0.1T11≦T13B≦T11、好ましくは0.5T11≦T13B≦T11を満足し、且つ、0.1T12≦T13B≦T12、好ましくは0.5T12≦T13B≦T12を満足することが望ましい。
【0028】
また、本発明の第2の態様若しくは第3の態様に係る射出成形方法において、第3キャビティ部近傍の第1キャビティ部の平均厚さ(成形品の第1の厚肉部の厚さ方向に相当する金型キャビティ面間の平均距離)をT21、第3キャビティ部近傍の第2キャビティ部の平均厚さ(成形品の第2の厚肉部の厚さ方向に相当する金型キャビティ面間の平均距離)をT22としたとき、0.1T21≦T23B≦T21、好ましくは0.5T21≦T23B≦T21を満足し、且つ、0.1T22≦T23B≦T22、好ましくは0.5T22≦T23B≦T22を満足することが望ましい。
【0029】
これらの各種の構成を含む本発明の射出成形方法においては、前記工程(A)において、キャビティ内に射出される溶融熱可塑性樹脂の量を、キャビティを完全には満たさない量とすることができ、あるいは又、キャビティを完全に満たす量とすることができる。
【0030】
本発明の射出成形方法において使用する可動コア部の個数に特に制限はなく、1つの薄肉部を有する成形品を成形するために、1つの可動コア部を設置してもよいし、複数の可動コア部を設置してもよい。また、例えば、複数の薄肉部を成形品に設ける場合、その数だけ可動コア部を設置すればよい。更には、1つの可動コア部によって複数の薄肉部を形成することも可能である。後進端から前進端までの可動コア部の移動速度は一定であってもよいし、例えば、変化させてもよい。
【0031】
本発明の射出成形方法にあっては、例えば、金型を、固定金型部と可動金型部から構成することができる。そして、この場合、成形すべき成形品の形状に依存して、可動コア部を、固定金型部側に配置してもよいし、可動金型部側に配置してもよいし、固定金型部側及び可動金型部側に配置してもよい。可動コア部の移動は、例えば、油圧シリンダーや空気圧シリンダー、電動モータを用いて行うことができる。
【0032】
可動コア部の前後進を、射出成形機や加圧流体の供給装置から送出される制御信号に基づき制御することができる。可動コア部の前進端位置の制御は、所望する成形品の薄肉部の厚さに基づき決定すればよい。また、可動コア部の後進端位置の位置決めは、極めて簡単な機械的な位置制御、例えば、後退止めスリーブ、後退止めノックピン、後退止めブロック等を用いて行うことができる。
【0033】
本発明の射出成形方法にあっては、成形すべき成形品の形状等に依存して、溶融樹脂導入部(所謂、ゲート部)の構造は、本質的に任意であり、例えば、ダイレクトゲート構造、サイドゲート構造、ジャンプゲート構造、ピンポイントゲート構造、トンネルゲート構造、リングゲート構造、ファンゲート構造、ディスクゲート構造、フラッシュゲート構造、タブゲート構造、フィルムゲート構造を例示することができる。
【0034】
通常、熱可塑性樹脂を射出用シリンダー内で可塑化、溶融し、射出用シリンダーから、金型に設けられた溶融樹脂流路、溶融樹脂導入部を介してキャビティ内に溶融熱可塑性樹脂を射出する。ここで、溶融樹脂流路は、例えば、コールドランナータイプであってもよいし、ホットランナータイプであってもよい。
【0035】
本発明の射出成形方法においては、加圧流体導入部は加圧流体導入ノズルから成り、加圧流体導入ノズルの先端部は第1キャビティ部内(第1キャビティ部を構成する金型キャビティ面近傍を含む)に位置し(本発明の第1の態様若しくは第2の態様に係る射出成形方法)、あるいは又、第2キャビティ部内(第2キャビティ部を構成する金型キャビティ面近傍を含む)に位置する構成(本発明の第3の態様に係る射出成形方法)とすることができるが、このような構成に限定するものではない。本発明の第1の態様若しくは第2の態様に係る射出成形方法にあっては、加圧流体導入部を、溶融樹脂導入部内部、あるいは、金型に設けられた溶融樹脂流路内に配置してもよいし、射出用シリンダーの先端部内に配置してもよい。
【0036】
本発明の射出成形方法においては、キャビティ内の溶融熱可塑性樹脂への加圧流体の導入開始の時期は、キャビティ内への溶融熱可塑性樹脂の導入中、導入完了と同時、導入完了後のいずれであってもよい。キャビティ内の溶融熱可塑性樹脂への加圧流体の具体的な導入開始時期は、成形品の形状、使用する熱可塑性樹脂材料、成形条件等に依存するが、溶融熱可塑性樹脂のキャビティ内への導入開始から1秒乃至20秒とすることが好ましいが、これに限定するものではない。加圧流体の導入開始時期の下限は、溶融熱可塑性樹脂をキャビティ内へ導入しながら、キャビティ内に加圧流体を導入する場合に、導入された加圧流体がキャビティ内の溶融熱可塑性樹脂と混ざり合うことがなくなるような時期とすればよい。一方、成形品の形状、使用する熱可塑性樹脂材料、成形条件等に依存するが、加圧流体の導入開始時期が60秒を越えると、キャビティ内の溶融熱可塑性樹脂の固化によって加圧流体の導入が困難となる虞がある。
【0037】
可動コア部を、キャビティ内に射出された溶融熱可塑性樹脂の流動が停止した後に、前進端に移動する。即ち、キャビティ内の溶融熱可塑性樹脂へ加圧流体が導入されてから或る時間が経過し、キャビティ内の溶融熱可塑性樹脂の流動が停止した後に、可動コア部の前進端への移動を開始する。可動コア部の前進端への移動開始は、第3キャビティ部内の熱可塑性樹脂の固化が完了する前である。従って、可動コア部の前進端への移動開示時期は、使用される熱可塑性樹脂の種類、成形条件、成形品の形状等に依存し、一義的に決定することはできないが、如何に遅くとも、金型を型開きする前には可動コア部を前進端に位置させる。
【0038】
本発明の射出成形方法において使用される熱可塑性樹脂は、如何なる熱可塑性樹脂であってもよく、ポリカーボネート樹脂;ポリエチレン樹脂、ポリプロピレン樹脂等のオレフィン系樹脂;ポリスチレン樹脂、AS樹脂、ABS樹脂、AES樹脂等のスチレン系樹脂;PMMA樹脂等のメタクリル系樹脂;ポリオキシメチレン(ポリアセタール)樹脂;ポリアミド6、ポリアミド66、ポリアミドMXD等のポリアミド系樹脂;変性ポリフェニレンエーテル(PPE)樹脂;ポリフェニレンサルファイド樹脂;ポリエチレンテレフタレート(PET)樹脂、ポリブチレンテレフタレート(PBT)樹脂等のポリエステル系樹脂;液晶ポリマー等の熱可塑性樹脂、又は、これらの熱可塑性樹脂の少なくとも2種類以上の樹脂から成るポリマーアロイを挙げることができる。これらの熱可塑性樹脂には、剛性に代表される機械的特性、寸法安定性等を成形品に付与するために、例えば、ガラス繊維、ガラスフレーク、カーボン繊維、ウォラストナイト、ホウ酸アルミニウムウィスカー繊維、チタン酸カリウムウィスカー繊維、塩基性硫酸マグネシウムウィスカー繊維、珪酸カルシウムウィスカー繊維及び硫酸カルシウムウィスカー繊維から成る群から選択された少なくとも1種の材料から構成された無機繊維が含有されていてもよい。また、例えば安定剤、離型剤、紫外線吸収剤の有効発現量を熱可塑性樹脂に配合してもよい。
【0039】
本発明の射出成形方法において、導入する加圧流体として、窒素ガス、炭酸ガス、空気、ヘリウムガス等常温でガス状の物質を使用することができるし、水等の液体や高圧下で液化したガスも使用可能である。
【0040】
本発明の射出成形方法によって得られる成形品として、薄肉部がヒンジ部として機能する成形品(具体的には、例えば、蓋が一体成形された箱状成形品、ドアハンドルと、取付部を隠すためのカバーとが一体成形された成形品)、肉厚が極端に異なる成形品(具体的には、例えば、薄い取付部を有する筐体成形品)を挙げることができる。
【0041】
【実施例】
以下、図面を参照して、実施例に基づき本発明を説明する。
【0042】
(実施例1)
実施例1は、本発明の第1の態様に係る射出成形方法に関し、更に具体的には、可動コア部を前進端へと移動させて薄肉部を成形する際、中空部内の加圧流体の一部を排出する本発明の第1Aの態様に係る射出成形方法に関する。
【0043】
実施例1によって得られた成形品の模式的な平面図を図6の(A)に示し、模式的な側面図を図6の(B)に示し、図6の(A)の線C−Cに沿った模式的な断面図を図6の(C)に示す。
【0044】
この成形品50は、中空部52を有する第1の厚肉部51、中実の第2の厚肉部53、及び、第1の厚肉部51と第2の厚肉部53との間に位置する中実の薄肉部55から構成されている。成形品50の幅(W)を20mm、第1の厚肉部51の長さ(L1)を40mm、厚さ(t11)を5.0mm、第2の厚肉部53の長さ(L2)を15mm、厚さ(t12)を5.0mm、薄肉部55の長さ(L3)を5.0mm、厚さ(t13)を1.0mmとした。
【0045】
実施例1において使用した金型の概念図を図1に示す。尚、図1にあっては、可動コア部30が前進端に位置した状態を示す。
【0046】
この金型は、固定金型部10と可動金型部11から構成されている。そして、金型は、成形品50の第1の厚肉部51を成形すべき第1キャビティ部21、第2の厚肉部53を成形すべき第2キャビティ部23、及び、薄肉部55を成形すべき第3キャビティ部25から構成されたキャビティを有する。更には、金型は、溶融樹脂導入部(所謂ゲート部)12、加圧流体導入部14、及び、可動コア部30を備えている。
【0047】
溶融樹脂導入部12は、第1キャビティ部21に溶融熱可塑性樹脂40が射出されるように固定金型部10に配置されている。溶融樹脂導入部12は、ダイレクトゲート構造を有し、図示しない射出用シリンダーと、固定金型部10に設けられたスプルー及びコールドランナータイプの溶融樹脂流路13を介して連通している。
【0048】
加圧流体導入部14は、第1キャビティ部21に加圧流体が導入されるように可動金型部11に配置されている。加圧流体導入部14は、溶融樹脂に対しては逆止能力を有するが、加圧流体に対しては逆止能力を有さない、例えば、加圧流体導入部の先端が二重スリーブ構造あるいは細管構造を有する加圧流体導入部から構成されている。尚、このような構造を有する加圧流体導入部は、例えば、特開平4−339624号公報、米国特許第4474717号、米国特許第5044924号、米国特許第5908641号等に開示されている。可動金型部11に取り付けられた加圧流体導入部14の先端部は、第1キャビティ部21内に突出している。また、加圧流体導入部14は、配管15を介して加圧流体源16に接続されている。更には、加圧流体導入部14は、図示しない加圧流体導入部移動手段(例えば、油圧シリンダーから成る)によって、前進端と後進端との間を移動可能である。加圧流体導入部14が前進端に位置するとき、加圧流体導入部14の先端部は、第1キャビティ部21内に突出した状態となる。一方、加圧流体導入部14が後進端に位置するとき、加圧流体導入部14の先端部と金型との間には隙間が形成され、中空部内の加圧流体はこの隙間から大気中に開放され得る。
【0049】
可動コア部30は、第3キャビティ部25内で、可動コア部移動手段である油圧シリンダー31の作動によって、成形品50の薄肉部55の厚さ方向に相当する方向に沿って前進端及び後進端の間で移動し得る。
【0050】
以下、金型等の概念図である図2〜図5を参照して、実施例1の射出成形方法を説明する。尚、実施例1にあっては、熱可塑性樹脂として、ポリカーボネート樹脂(三菱エンジニリングプラスチックス株式会社製、商品名:ユーピロンS3000)を使用した。また、加圧流体として圧縮窒素ガス(圧力:1×10⁷Pa)を使用した。
【0051】
金型に設けられたキャビティの形状は、図6に図示した成形品50を成形できる寸法である。即ち、第3キャビティ部25近傍の第1キャビティ部21の平均厚さ(成形品50の第1の厚肉部51の厚さ方向に相当する金型キャビティ面間の平均距離)T11は5.0mmであり、第3キャビティ部25近傍の第2キャビティ部23の平均厚さ(成形品50の第2の厚肉部53の厚さ方向に相当する金型キャビティ面間の平均距離)T12は5.0mmである。また、可動コア部30が後進端に位置するときの第3キャビティ部25の厚さ(成形品50の薄肉部55の厚さ方向に相当する金型キャビティ面間の距離)T13Bを5.0mmとし、可動コア部30が前進端に位置するときの第3キャビティ部25の厚さT13Fを1.0mmとした。
【0052】
[工程−100]
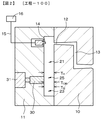
射出成形機に備えられた射出用シリンダー(図示せず)内で、以下の表1に示す樹脂温度にて熱可塑性樹脂を可塑化、溶融した。そして、固定金型部10と可動金型部11を型締めし、油圧シリンダー31の作動によって可動コア部30を後進端に位置せしめた(図2参照)。図示しない加圧流体導入部移動手段に作動によって、加圧流体導入部14は前進端に位置せしめられ、加圧流体導入部14の先端部は、第1キャビティ部21内に突出した状態となる。
【0053】
[工程−110]
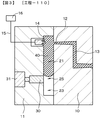
そして、以下の表1に示す金型温度、射出圧力にて、射出用シリンダーから、溶融樹脂流路13、溶融樹脂導入部(ゲート部)12を介してキャビティ内(より具体的には、第1キャビティ部21内)に溶融熱可塑性樹脂40を射出した(図3参照)。尚、キャビティ全体に導入した溶融熱可塑性樹脂40の量をキャビティ全体の体積の75%とした。
【0054】
[表1]
樹脂温度:290゜C
金型温度:80゜C
射出時間:4.0秒
射出圧力:6×10⁷Pa
(600kgf/cm2−G)
【0055】
[工程−120]
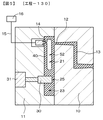
溶融熱可塑性樹脂40の射出開始から4.3秒後に、加圧流体源16から、配管15、加圧流体導入部14を介してキャビティ内の溶融熱可塑性樹脂40(より具体的には、第1キャビティ部21内の溶融熱可塑性樹脂40)の内部に加圧流体(圧力1×10⁷Paの加圧窒素ガス)を導入し、第1キャビティ部21を占める溶融熱可塑性樹脂40の内部に中空部52を形成した(図4参照)。加圧流体の導入によって、キャビティ内の溶融熱可塑性樹脂40は流動し、第1キャビティ部21、第2キャビティ部23及び第3キャビティ部25は溶融熱可塑性樹脂40で充満された。但し、中空部52は、第1キャビティ部21内に止まった。
【0056】
[工程−130]
溶融熱可塑性樹脂40の射出開始から9.3秒後に、油圧シリンダー31を作動させて、可動コア部30を後進端から前進端へと移動させ、薄肉部55を成形した(図5参照)。可動コア部30の移動量を4.0mmとした。即ち、可動コア部30が前進端に位置したときの、第3キャビティ部25の厚さT13F(成形品50の薄肉部55の厚さ方向に相当する金型キャビティ面間の距離)は1.0mmである。移動速度を2mm/秒とした。可動コア部30の前進端への移動に伴い、第3キャビティ部25内の溶融熱可塑性樹脂40の一部は、第1キャビティ部21へと押し出された。その結果、第1キャビティ部21内の溶融熱可塑性樹脂40の内部に形成された中空部52の容積が減少した。第1キャビティ部21内の溶融熱可塑性樹脂40の内部に形成された中空部52内に存在し、加圧流体導入部14から加圧状態とされている加圧流体の一部が、加圧流体導入部14から外部に排出された。
【0057】
[工程−140]
溶融熱可塑性樹脂40の射出開始から34.3秒後に、中空部52内の加圧流体を加圧流体導入部14を介して更に排出した。尚、中空部52内が大気圧になった時点で、中空部52内には大気圧の窒素ガスが残存し得る。
【0058】
[工程−150]
溶融熱可塑性樹脂40の射出開始から64.3秒まで、キャビティ内の熱可塑性樹脂を冷却し、次いで、図示しない加圧流体導入部移動手段に作動によって加圧流体導入部14を後進端に位置せしめた後、金型の型開きを行い、金型から成形品50を取り出した。
【0059】
得られた成形品50の薄肉部55には、ウエルド、ヘジテーションマーク、フローマーク等の外観不良は認められなかった。また、第1の厚肉部51には所望の中空部52が形成されており、更には、中実の薄肉部55及び厚肉部53が確実に形成されていた。
【0060】
(比較例1)
比較例1においては、図1に示したように、可動コア部30を予め前進端に固定した。そして、実施例1の[工程−130]、即ち、可動コア部30を後進端から移動させる工程を実行すること無く、実施例1の[工程−100]〜[工程−120]、[工程−140]〜[工程−150]を実行した。
【0061】
その結果、第3キャビティ部25における樹脂流動圧力損失が大きいために、加圧流体を導入することによっても、第2キャビティ部23に溶融熱可塑性樹脂を十分に流入させることができず、第2キャビティ部23において、熱可塑性樹脂の未充填部分が発生し、所望の成形品を得ることができなかった。
【0062】
(実施例2)
実施例2は、実施例1の変形であり、本発明の第1Bの態様に係る射出成形方法に関する。実施例2においては、実施例1の[工程−120]の後に[工程−140]を実行し、次いで、[工程−130]を実行した。以下、実施例2の射出成形方法を、金型等の概念図である図2〜図4、図7及び図8を参照して説明する。尚、実施例2にあっては、熱可塑性樹脂、加圧流体として、実施例1と同じ熱可塑性樹脂、加圧流体を使用した。
【0063】
[工程−200]
先ず、実施例1の[工程−100]と同様にして、熱可塑性樹脂を可塑化、溶融した。そして、固定金型部10と可動金型部11を型締めし、油圧シリンダー31の作動によって可動コア部30を後進端に位置せしめた。可動コア部30が後進端に位置したときの、第3キャビティ部25の厚さT13B(成形品50の薄肉部55の厚さ方向に相当する金型キャビティ面間の距離)は5.0mmである。図示しない加圧流体導入部移動手段に作動によって、加圧流体導入部14は前進端に位置せしめられ、加圧流体導入部14の先端部は、第1キャビティ部21内に突出した状態となる(図2参照)。
【0064】
[工程−210]
そして、実施例1の[工程−110]と同様にして、射出用シリンダーから、溶融樹脂流路13、溶融樹脂導入部(ゲート部)12を介してキャビティ内(より具体的には、第1キャビティ部21内)に溶融熱可塑性樹脂40を射出した(図3参照)。尚、キャビティ全体に導入した溶融熱可塑性樹脂40の量をキャビティ全体の体積の75%とし、射出時間を4.0秒とした。
【0065】
[工程−220]
溶融熱可塑性樹脂40の射出開始から4.3秒後に、実施例1の[工程−120]と同様にして、加圧流体導入部14を介してキャビティ内の溶融熱可塑性樹脂40(より具体的には、第1キャビティ部21内の溶融熱可塑性樹脂40)の内部に加圧流体(圧力1×10⁷Paの加圧窒素ガス)を導入し、第1キャビティ部21を占める溶融熱可塑性樹脂40の内部に中空部52を形成した(図4参照)。加圧流体の導入によって、キャビティ内の溶融熱可塑性樹脂40は流動し、第1キャビティ部21、第2キャビティ部23及び第3キャビティ部25は溶融熱可塑性樹脂40で充満された。但し、中空部52は、第1キャビティ部21内に止まった。
【0066】
[工程−230]
溶融熱可塑性樹脂40の射出開始から14.3秒後に、図示しない加圧流体導入部移動手段に作動によって加圧流体導入部14を後進端に位置せしめ、加圧流体導入部14の先端部と金型との間に隙間を形成し、中空部52内の加圧流体をこの隙間から大気中に排出した(図7参照)。尚、中空部52内が大気圧になった時点で、中空部52内には大気圧の窒素ガスが残存し得る。
【0067】
[工程−240]
溶融熱可塑性樹脂40の射出開始から16.3秒後に、油圧シリンダー31を作動させて、可動コア部30を後進端から前進端へと移動させ、薄肉部55を成形した(図8参照)。可動コア部30の移動量は4.0mmである。即ち、可動コア部30が前進端に位置したときの、第3キャビティ部25の厚さT13F(成形品50の薄肉部55の厚さ方向に相当する金型キャビティ面間の距離)は1.0mmである。移動速度を2mm/秒とした。可動コア部30の前進端への移動に伴い、第3キャビティ部25内の溶融熱可塑性樹脂40の一部は、第1キャビティ部21へと押し出された。その結果、第1キャビティ部21内の熱可塑性樹脂の内部に形成された中空部52の容積が減少した。第1キャビティ部21内の熱可塑性樹脂の内部に形成された中空部52内に存在する加圧流体の一部は、更に、加圧流体導入部14の先端部と金型との間に隙間から大気中に排出された。
【0068】
[工程−250]
溶融熱可塑性樹脂40の射出開始から64.3秒まで、キャビティ内の熱可塑性樹脂を冷却し、金型の型開きを行い、金型から成形品を取り出した。
【0069】
得られた成形品50の薄肉部55には、ウエルド、ヘジテーションマーク、フローマーク等の外観不良は認められなかった。また、第1の厚肉部51には所望の中空部52が形成されており、更には、中実の薄肉部55及び厚肉部53が確実に形成されていた。
【0070】
(実施例3)
実施例3も実施例1の変形である。実施例3にあっては、図9に金型の概念図を示すように、加圧流体導入部114は加圧流体導入ノズルから成り、その先端部は、溶融樹脂導入部12の内部に配設されている。その他の構造は、実質的に、実施例1にて説明した金型と同じである。尚、実施例3においては、以下に説明する成形品を成形したので、第2キャビティ部23A,23B、及び、第3キャビティ部25A,25Bが、2つ設けられ、更には、2つの可動コア部30A,30Bが配設されている。尚、図9にあっては、2つの可動コア部30A,30Bが前進端に位置した状態を示す。
【0071】
実施例3によって得られた成形品の模式的な平面図を図14の(A)に示し、模式的な側面図を図14の(B)に示し、図14の(A)の線C−Cに沿った模式的な断面図を図14の(C)に示す。
【0072】
この成形品150は、中空部152を有する第1の厚肉部151、中実の2つの第2の厚肉部153A,153A、及び、第1の厚肉部151と第2の厚肉部153A,153Bとの間に位置する2つの中実の薄肉部155A,155Bから構成されている。成形品150の幅(W)を20mm、第1の厚肉部151の長さ(L1)を40mm、厚さ(t11)を5.0mm、第2の厚肉部153A,153Bの長さ(L2)を15mm、厚さ(t12)を5.0mm、薄肉部155A,155Bの長さ(L3)を5.0mm、厚さ(t13)を1.0mmとした。
【0073】
また、金型に設けられたキャビティの形状は、図14に図示した成形品150を成形できる寸法である。即ち、第3キャビティ部25A,25B近傍の第1キャビティ部21の平均厚さ(成形品150の第1の厚肉部151の厚さ方向に相当する金型キャビティ面間の平均距離)T11は5.0mmであり、第3キャビティ部25A,25B近傍の第2キャビティ部23A,23Bの平均厚さ(成形品150の第2の厚肉部153A,153Bの厚さ方向に相当する金型キャビティ面間の平均距離)T12は5.0mmである。また、可動コア部30A,30Bが後進端に位置するときの第3キャビティ部25A,25Bの厚さ(成形品150の薄肉部155A,155Bの厚さ方向に相当する金型キャビティ面間の距離)T13Bを5.0mmとし、可動コア部30A,30Bが前進端に位置するときの第3キャビティ部25A,25Bの厚さT13Fを1.0mmとした。
【0074】
以下、金型等の概念図である図10〜図13を参照して、実施例3の射出成形方法を説明する。尚、実施例3にあっては、熱可塑性樹脂、加圧流体として、実施例1と同じ熱可塑性樹脂、加圧流体を使用した。
【0075】
[工程−300]
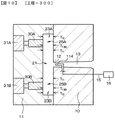
先ず、実施例1の[工程−100]と同様にして、熱可塑性樹脂を可塑化、溶融した。そして、固定金型部10と可動金型部11を型締めし、油圧シリンダー31A,31Bの作動によって可動コア部30A,30Bを後進端に位置せしめた(図10参照)。
【0076】
[工程−310]
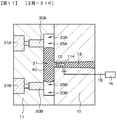
そして、実施例1の[工程−110]と同様にして、射出用シリンダーから、溶融樹脂流路13、溶融樹脂導入部(ゲート部)12を介してキャビティ内(より具体的には、第1キャビティ部21内)に溶融熱可塑性樹脂40を射出した(図11参照)。尚、キャビティ全体に導入した溶融熱可塑性樹脂40の量をキャビティ全体の体積の80%とし、射出時間を7.0秒とした。
【0077】
[工程−320]
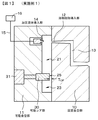
次いで、実施例1の[工程−120]と同様にして、溶融熱可塑性樹脂40の射出開始から7.3秒後に、加圧流体源16から、配管15、加圧流体導入部114を介してキャビティ内の溶融熱可塑性樹脂40(より具体的には、第1キャビティ部21内の溶融熱可塑性樹脂40)の内部に加圧流体(圧力1×10⁷Paの加圧窒素ガス)を導入し、第1キャビティ部21を占める溶融熱可塑性樹脂40の内部に中空部152を形成した(図12参照)。加圧流体の導入によって、キャビティ内の溶融熱可塑性樹脂40は流動し、第1キャビティ部21、第2キャビティ部23A,23B及び第3キャビティ部25A,25Bは溶融熱可塑性樹脂40で充満された。但し、中空部152は、第1キャビティ部21内に止まった。
【0078】
[工程−330]
その後、実施例1の[工程−130]と同様にして、溶融熱可塑性樹脂40の射出開始から10.0秒後に、油圧シリンダー31A,31Bを作動させて、可動コア部30A,30Bを後進端から前進端へと移動させ、薄肉部155A,155Bを成形した(図13参照)。可動コア部30A,30Bの移動量は4.0mmである。即ち、可動コア部30A,30Bが前進端に位置したときの、第3キャビティ部25A,25Bの厚さT13F(成形品の薄肉部の厚さ方向に相当する金型キャビティ面間の距離)は1.0mmである。移動速度を2mm/秒とした。可動コア部30A,30Bの前進端への移動に伴い、第3キャビティ部25A,25B内の溶融熱可塑性樹脂40の一部は、第1キャビティ部21へと押し出された。その結果、第1キャビティ部21内の溶融熱可塑性樹脂40の内部に形成された中空部152の容積が減少した。第1キャビティ部21内の溶融熱可塑性樹脂40の内部に形成された中空部152内に存在し、加圧流体導入部114から加圧状態とされた加圧流体の一部は、加圧流体導入部114から外部に排出された。
【0079】
[工程−340]
次いで、実施例1の[工程−140]と同様にして、溶融熱可塑性樹脂40の射出開始から37.3秒後に、中空部152内の加圧流体を加圧流体導入部114を介して排出した。尚、中空部152内が大気圧になった時点で、中空部152内には大気圧の窒素ガスが残存し得る。
【0080】
[工程−350]
溶融熱可塑性樹脂40の射出開始から67.3秒まで、キャビティ内の熱可塑性樹脂を冷却し、その後、金型の型開きを行い、金型から成形品を取り出した。
【0081】
得られた成形品150の薄肉部155A,155Bには、ウエルド、ヘジテーションマーク、フローマーク等の外観不良は認められなかった。また、第1の厚肉部151には所望の中空部152が形成されており、更には、中実の薄肉部155A,155B及び厚肉部153A,153Bが確実に形成されていた。
【0082】
尚、実施例3においては、実施例2にて説明した射出成形方法を適用することもできる。
【0083】
(実施例4)
実施例4は、本発明の第2の態様に係る射出成形方法に関する。
【0084】
実施例4によって得られた成形品50の模式的な平面図を図19の(A)に示し、模式的な側面図を図19の(B)に示し、図19の(A)の線C−Cに沿った模式的な断面図を図19の(C)に示す。この成形品50は、中空部52を有する第1の厚肉部51、中空部54を有する第2の厚肉部53、及び、第1の厚肉部51と第2の厚肉部53との間に位置する中実の薄肉部55から構成されている。成形品50の形状、寸法は、実施例1にて説明した成形品の形状、寸法と同じである。但し、第2の厚肉部53にも中空部54が形成されている点が異なる。即ち、成形品50の幅(W)を20mm、第1の厚肉部51の長さ(L1)を40mm、厚さ(t21)を5.0mm、第2の厚肉部53の長さ(L2)を15mm、厚さ(t22)を5.0mm、薄肉部55の長さ(L3)を5.0mm、厚さ(t23)を1.0mmとした。
【0085】
実施例4において使用した金型は、実施例1にて説明した金型と同じ構造を有するので、詳細な説明は省略する。
【0086】
金型に設けられたキャビティの形状は、図19に図示した成形品50を成形できる寸法である。即ち、第3キャビティ部25近傍の第1キャビティ部21の平均厚さ(成形品50の第1の厚肉部51の厚さ方向に相当する金型キャビティ面間の平均距離)T21は5.0mmであり、第3キャビティ部25近傍の第2キャビティ部23の平均厚さ(成形品50の第2の厚肉部53の厚さ方向に相当する金型キャビティ面間の平均距離)T22は5.0mmである。また、可動コア部30が後進端に位置するときの第3キャビティ部25の厚さ(成形品50の薄肉部55の厚さ方向に相当する金型キャビティ面間の距離)T23Bを5.0mmとし、可動コア部30が前進端に位置するときの第3キャビティ部25の厚さT23Fを1.0mmとした。尚、これらのT21,T22,T23B,T23Fに関しては、図1及び図2に示したT11,T12,T13B,T123Fを、T21,T22,T23B,T23Fと読み替えればよい。
【0087】
以下、金型等の概念図である図2、図15〜図18を参照して、実施例4の射出成形方法を説明する。尚、実施例4にあっては、熱可塑性樹脂、加圧流体として、実施例1にて説明した熱可塑性樹脂、加圧流体を使用した。
【0088】
[工程−400]
先ず、実施例1の[工程−100]と同様にして、熱可塑性樹脂を可塑化、溶融した。そして、固定金型部10と可動金型部11を型締めし、油圧シリンダー31の作動によって可動コア部30を後進端に位置せしめた(図2参照)。図示しない加圧流体導入部移動手段に作動によって、加圧流体導入部14は前進端に位置せしめられ、加圧流体導入部14の先端部は、第1キャビティ部21内に突出した状態となる。
【0089】
[工程−410]
そして、実施例1の[工程−110]と同様にして、射出用シリンダーから、溶融樹脂流路13、溶融樹脂導入部(ゲート部)12を介してキャビティ内(より具体的には、第1キャビティ部21内、第3キャビティ部25内、及び、第2キャビティ部の一部内)に溶融熱可塑性樹脂40を射出した(図15参照)。尚、キャビティ全体に導入した溶融熱可塑性樹脂40の量をキャビティ全体の体積の70%とし、射出時間を3.4秒とした。
【0090】
[工程−420]
溶融熱可塑性樹脂40の射出開始から3.8秒後に、加圧流体源16から、配管15、加圧流体導入部14を介してキャビティ内の溶融熱可塑性樹脂40(より具体的には、第1キャビティ部21内の溶融熱可塑性樹脂40)の内部に加圧流体(圧力1×10⁷Paの加圧窒素ガス)を導入し、第1キャビティ部21、第2キャビティ部23及び第3キャビティ部25を占める溶融熱可塑性樹脂40の内部に中空部52,54,56を形成した(図16参照)。加圧流体の導入によって、キャビティ内の溶融熱可塑性樹脂40は流動し、キャビティは溶融熱可塑性樹脂40によって完全に充満された。
【0091】
[工程−430]
溶融熱可塑性樹脂40の射出開始から6.0秒後に、図示しない加圧流体導入部移動手段に作動によって加圧流体導入部14を後進端に位置せしめ、加圧流体導入部14の先端部と金型との間に隙間を形成し、中空部52,54,56内の加圧流体をこの隙間から大気中に排出した(図17参照)。尚、中空部52,54,56内が大気圧になった時点で、中空部52,54,56内には大気圧の窒素ガスが残存し得る。
【0092】
[工程−440]
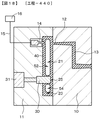
溶融熱可塑性樹脂40の射出開始から8.0秒後に、油圧シリンダー31を作動させて、可動コア部30を後進端から前進端へと移動させて、第3キャビティ部25を占める溶融熱可塑性樹脂40の内部に形成された中空部56を無くし、中実の薄肉部55を成形した(図18参照)。可動コア部30の移動量は4.0mmである。即ち、可動コア部30が前進端に位置したときの、第3キャビティ部25の厚さT23F(成形品の薄肉部の厚さ方向に相当する金型キャビティ面間の距離)は1.0mmである。移動速度を7mm/秒とした。可動コア部30の前進端への移動に伴い、第3キャビティ部25内の溶融熱可塑性樹脂40の一部は、第1キャビティ部21へと押し出された。その結果、第1キャビティ部21内の溶融熱可塑性樹脂40の内部に形成された中空部52の容積が減少した。第1キャビティ部21内の溶融熱可塑性樹脂40の内部に形成された中空部52内に存在した加圧流体の一部は、加圧流体導入部14の先端部と金型との間に隙間から外部に排出された。
【0093】
[工程−450]
溶融熱可塑性樹脂40の射出開始から63.4秒まで、キャビティ内の熱可塑性樹脂を冷却し、次いで、金型の型開きを行い、金型から成形品を取り出した。
【0094】
得られた成形品50の薄肉部55には、ウエルド、ヘジテーションマーク、フローマーク等の外観不良は認められなかった。また、第1の厚肉部51には所望の中空部52が形成されており、更には、中実の薄肉部55及び厚肉部53が確実に形成されていた。
【0095】
(実施例5)
実施例5は、本発明の第3の態様に係る射出成形方法に関する。
【0096】
実施例5によって得られた成形品50の模式的な平面図を図26の(A)に示し、模式的な側面図を図26の(B)に示し、図26の(A)の線C−Cに沿った模式的な断面図を図26の(C)に示す。この成形品50は、中空部52を有する第1の厚肉部51、中空部54を有する第2の厚肉部53、及び、第1の厚肉部51と第2の厚肉部53との間に位置する中実の薄肉部55から構成されている。成形品50の形状、寸法は、実施例4にて説明した成形品の形状、寸法と同じである。但し、第2の厚肉部53にも中空部54が形成されている点が異なる。
【0097】
実施例5において使用した金型の概念図を図20に示す。尚、図20にあっては、可動コア部30が前進端に位置した状態を示す。この金型は、固定金型部10と可動金型部11から構成されている。そして、金型は、成形品50の第1の厚肉部51を成形すべき第1キャビティ部21、第2の厚肉部53を成形すべき第2キャビティ部23、及び、薄肉部55を成形すべき第3キャビティ部25から構成されたキャビティを有する。更には、金型は、溶融樹脂導入部(所謂ゲート部)12、加圧流体導入部214、及び、可動コア部30を備えている。
【0098】
溶融樹脂導入部12は、第1キャビティ部21に溶融熱可塑性樹脂40が射出されるように固定金型部10に配置されている。溶融樹脂導入部12は、ダイレクトゲート構造を有し、図示しない射出用シリンダーと、固定金型部10に設けられたスプルー及びコールドランナータイプの溶融樹脂流路13を介して連通している。
【0099】
加圧流体導入部214は、第2キャビティ部23に加圧流体が導入されるように可動金型部11に配置されている。加圧流体導入部214は、実施例1にて説明したと同様の構造を有する。
【0100】
可動コア部30は、第3キャビティ部25内で、可動コア部移動手段である油圧シリンダー31の作動によって、成形品50の薄肉部55の厚さ方向に相当する方向に沿って前進端及び後進端の間で移動し得る。
【0101】
金型に設けられたキャビティの形状は、図26に図示した成形品50を成形できる寸法である。即ち、第3キャビティ部25近傍の第1キャビティ部21の平均厚さ(成形品50の第1の厚肉部51の厚さ方向に相当する金型キャビティ面間の平均距離)T21は5.0mmであり、第3キャビティ部25近傍の第2キャビティ部23の平均厚さ(成形品50の第2の厚肉部53の厚さ方向に相当する金型キャビティ面間の平均距離)T22は5.0mmである。また、可動コア部30が後進端に位置するときの第3キャビティ部25の厚さ(成形品50の薄肉部55の厚さ方向に相当する金型キャビティ面間の距離)T23Bを5.0mmとし、可動コア部30が前進端に位置するときの第3キャビティ部25の厚さT23Fを1.0mmとした。
【0102】
以下、金型等の概念図である図21〜図25を参照して、実施例5の射出成形方法を説明する。尚、実施例5にあっては、熱可塑性樹脂、加圧流体として、実施例1にて説明した熱可塑性樹脂、加圧流体を使用した。
【0103】
[工程−500]
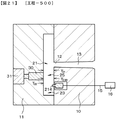
先ず、実施例1の[工程−100]と同様にして、熱可塑性樹脂を可塑化、溶融した。そして、固定金型部10と可動金型部11を型締めし、油圧シリンダー31の作動によって可動コア部30を後進端に位置せしめた(図21参照)。可動コア部30が後進端に位置したときの、第3キャビティ部25の厚さT23B(成形品50の薄肉部55の厚さ方向に相当する金型キャビティ面間の距離)は5.0mmである。また、図示しない加圧流体導入部移動手段に作動によって、加圧流体導入部214は前進端に位置せしめられ、加圧流体導入部214の先端部は、第1キャビティ部21内に突出した状態となる。
【0104】
[工程−510]
そして、実施例1の[工程−110]と同様にして、射出用シリンダーから、溶融樹脂流路13、溶融樹脂導入部(ゲート部)12を介してキャビティ内(より具体的には、第1キャビティ部21内)に溶融熱可塑性樹脂40を射出した(図22参照)。尚、キャビティ全体に導入した溶融熱可塑性樹脂40の量をキャビティ全体の体積の70%とし、射出時間を3.4秒とした。
【0105】
[工程−520]
溶融熱可塑性樹脂40の射出開始から3.8秒後に、加圧流体源16から、配管15、加圧流体導入部214を介してキャビティ内の溶融熱可塑性樹脂40(より具体的には、第2キャビティ部23内の溶融熱可塑性樹脂40)の内部に加圧流体(圧力1×10⁷Paの加圧窒素ガス)を導入し、第1キャビティ部21、第2キャビティ部23及び第3キャビティ部25を占める溶融熱可塑性樹脂40の内部に中空部52,54,56を形成した(図23参照)。加圧流体の導入によって、キャビティ内の溶融熱可塑性樹脂40は流動し、キャビティは溶融熱可塑性樹脂40によって完全に充満された。
【0106】
[工程−530]
溶融熱可塑性樹脂40の射出開始から8.8秒後に、図示しない加圧流体導入部移動手段に作動によって加圧流体導入部214を後進端に位置せしめ、加圧流体導入部214の先端部と金型との間に隙間を形成し、中空部52,54,56内の加圧流体をこの隙間から大気中に排出した(図24参照)。尚、中空部52,54,56内が大気圧になった時点で、中空部52,54,56内には大気圧の窒素ガスが残存し得る。
【0107】
[工程−540]
溶融熱可塑性樹脂40の射出開始から10.8秒後に、油圧シリンダー31を作動させて、可動コア部30を後進端から前進端へと移動させて、第3キャビティ部25を占める溶融熱可塑性樹脂40の内部に形成された中空部56を無くし、中実の薄肉部55を成形した(図25参照)。可動コア部30の移動量は4.0mmである。即ち、可動コア部30が前進端に位置したときの、第3キャビティ部25の厚さT23F(成形品の薄肉部の厚さ方向に相当する金型キャビティ面間の距離)は1.0mmである。移動速度を2mm/秒とした。可動コア部30の前進端への移動に伴い、第3キャビティ部25内の溶融熱可塑性樹脂40の一部は、第2キャビティ部23へと押し出された。その結果、第2キャビティ部25内の溶融熱可塑性樹脂40の内部に形成された中空部54の容積が減少した。第2キャビティ部23内の溶融熱可塑性樹脂40の内部に形成された中空部54内に存在した加圧流体の一部は、加圧流体導入部214の先端部と金型との間に隙間から外部に排出された。
【0108】
[工程−550]
溶融熱可塑性樹脂40の射出開始から63.4秒まで、キャビティ内の熱可塑性樹脂を冷却し、次いで、金型の型開きを行い、金型から成形品を取り出した。
【0109】
得られた成形品50の薄肉部55には、ウエルド、ヘジテーションマーク、フローマーク等の外観不良は認められなかった。また、第1の厚肉部51には所望の中空部52が形成されており、更には、中実の薄肉部55及び厚肉部53が確実に形成されていた。
【0110】
(比較例2)
比較例2においては、図20に示すように、可動コア部30を予め前進端に固定した。そして、実施例5の[工程−540]、即ち、可動コア部30を後進端から移動させる工程を実行すること無く、実施例5の[工程−500]〜[工程−530]、[工程−550]を実行した。
【0111】
その結果、第3キャビティ部25における樹脂流動圧力損失が大きいために、加圧流体を導入することによっても、第2キャビティ部23に溶融熱可塑性樹脂を流入させることができず、第2キャビティ部23において、熱可塑性樹脂の未充填部分が発生し、所望の成形品を得ることができなかった。
【0112】
以上、本発明を、好ましい実施例に基づき説明したが、本発明はこれらに限定されるものではない。実施例にて説明した使用熱可塑性樹脂、加圧流体、成形条件や金型の構造等は例示であり、適宜変更することができる。実施例1においては、薄肉部が1カ所あるいは2カ所、設けられた成形品の射出成形方法について説明したが、薄肉部の数はこれらに限定するものではない。
【0113】
【発明の効果】
本発明の射出成形方法にあっては、薄肉部を成形するに当たり、先ず、第3キャビティ部における成形品の薄肉部の厚さ方向に相当する金型キャビティ面間の距離を長くしておく。従って、第3キャビティ部における樹脂流動圧力損失を小さくすることができ、第3キャビティ部内を溶融熱可塑性樹脂が容易に流動する結果、ヘジテーションが発生することが無く、フローマークも生じない。また、溶融熱可塑性樹脂が第2キャビティ部へ容易に流入するので、キャビティ全体を溶融熱可塑性樹脂によって確実に充満することができる。従って、薄肉部の強度低下や成形品の外観不良等が生じることが無い。本発明の射出成形方法を、例えば、薄肉部がヒンジ部として機能する成形品の成形に適用すれば、高い強度(例えば静的強度や疲労強度)を有するヒンジ部を得ることができる。
【図面の簡単な説明】
【図1】図1は、実施例1において使用した金型の概念図である。
【図2】図2は、実施例1の射出成形方法を説明するための金型等の概念図である。
【図3】図3は、図2に引き続き、実施例1の射出成形方法を説明するための金型等の概念図である。
【図4】図4は、図3に引き続き、実施例1の射出成形方法を説明するための金型等の概念図である。
【図5】図5は、図4に引き続き、実施例1の射出成形方法を説明するための金型等の概念図である。
【図6】図6の(A)、(B)及び(C)は、それぞれ、実施例1によって得られた成形品の模式的な平面図、模式的な側面図、及び、模式的な断面図である。
【図7】図7は、実施例2の射出成形方法を説明するための金型等の概念図である。
【図8】図8は、図7に引き続き、実施例2の射出成形方法を説明するための金型等の概念図である。
【図9】図9は、実施例3において使用した金型の概念図である。
【図10】図10は、実施例3の射出成形方法を説明するための金型等の概念図である。
【図11】図11は、図10に引き続き。実施例3の射出成形方法を説明するための金型等の概念図である。
【図12】図12は、図11に引き続き、実施例3の射出成形方法を説明するための金型等の概念図である。
【図13】図13は、図12に引き続き、実施例3の射出成形方法を説明するための金型等の概念図である。
【図14】図14の(A)、(B)及び(C)は、それぞれ、実施例3によって得られた成形品の模式的な平面図、模式的な側面図、及び、模式的な断面図である。
【図15】図15は、実施例4の射出成形方法を説明するための金型等の概念図である。
【図16】図16は、図15に引き続き、実施例4の射出成形方法を説明するための金型等の概念図である。
【図17】図17は、図16に引き続き、実施例4の射出成形方法を説明するための金型等の概念図である。
【図18】図18は、図17に引き続き、実施例4の射出成形方法を説明するための金型等の概念図である。
【図19】図19の(A)、(B)及び(C)は、それぞれ、実施例4によって得られた成形品の模式的な平面図、模式的な側面図、及び、模式的な断面図である。
【図20】図20は、実施例5において使用した金型の概念図である。
【図21】図21は、実施例5の射出成形方法を説明するための金型等の概念図である。
【図22】図22は、図21に引き続き、実施例5の射出成形方法を説明するための金型等の概念図である。
【図23】図23は、図22に引き続き、実施例5の射出成形方法を説明するための金型等の概念図である。
【図24】図24は、図23に引き続き、実施例5の射出成形方法を説明するための金型等の概念図である。
【図25】図25は、図24に引き続き、実施例5の射出成形方法を説明するための金型等の概念図である。
【図26】図26の(A)、(B)及び(C)は、それぞれ、実施例5によって得られた成形品の模式的な平面図、模式的な側面図、及び、模式的な断面図である。
【符号の説明】
10・・・固定金型部、11・・・可動金型部、12・・・溶融樹脂導入部、13・・・溶融樹脂流路、14,114,214・・・加圧流体導入部、15・・・配管、16・・・加圧流体源、21・・・第1キャビティ部、23,23A,23B・・・第2キャビティ部、25,25A,25B・・・第3キャビティ部、30,30A,30B・・・可動コア部、31,31A,31B・・・油圧シリンダー、40・・・溶融熱可塑性樹脂、50,150・・・成形品、51,151・・・第1の厚肉部、52,54,56,152・・・中空部、53,153A,153B・・・第2の厚肉部、55,155A,155B・・・薄肉部
【発明の属する技術分野】
本発明は、薄肉部を有する成形品の射出成形方法に関する。
【0002】
【従来の技術】
溶融熱可塑性樹脂の射出成形に基づき成形品を成形する際、ひけや反りのない外観の美麗な成形品を得るための技術が、例えば、特開昭63−268611号公報や特公平3−47171号公報から周知である。これらの公報に開示された技術においては、金型に設けられたキャビティ内に溶融熱可塑性樹脂を射出してキャビティ内を溶融熱可塑性樹脂で充填し、次いで、加圧ガス等の加圧流体をキャビティ内の溶融熱可塑性樹脂内に導入して、中空部を有する成形品を得る。通常、成形品に厚肉部分を偏在させ、この厚肉部分に中空部を形成する。加圧流体は、金型に配設された加圧流体導入部から導入される。キャビティ内の溶融熱可塑性樹脂内に加圧流体を導入することによって、溶融熱可塑性樹脂が金型のキャビティ面に押し付けられる結果、成形品にひけや反りが発生することを効果的に防止することができる。
【0003】
中空部の形成を確実なものとするために、中空部を形成すべきキャビティの部分に可動コア部を備えた金型が、例えば特開平4−212822号公報や特開平7−164486号公報から公知である。これらの技術においては、可動コア部を前進端に位置せしめた状態で、キャビティ内に溶融熱可塑性樹脂を射出する。そして、射出完了後、キャビティ内の溶融熱可塑性樹脂内に加圧流体を導入し、併せて、中空部を形成すべきキャビティの部分の体積を増加させるために可動コア部を後進端に移動させる。
【0004】
【特許文献1】特開昭63−268611号
【特許文献2】特公平3−47171号
【特許文献3】特開平4−212822号
【特許文献4】特開平7−164486号
【特許文献5】特開平4−339624号
【特許文献6】米国特許第4474717号
【特許文献7】米国特許第5044924号
【特許文献8】米国特許第5908641号
【0005】
【発明が解決しようとする課題】
しかしながら、特開昭63−268611号公報や特公平3−47171号公報に開示された技術を採用し、厚肉部と厚肉部との間に薄肉部が配置された成形品を成形する場合、一方の厚肉部を成形すべきキャビティの部分(便宜上、第1キャビティ部と呼ぶ)に溶融熱可塑性樹脂を射出したとき、薄肉部を成形すべきキャビティの部分(便宜上、第3キャビティ部と呼ぶ)における樹脂流動圧力損失が大きいために、第3キャビティ部を越えて他方の厚肉部を成形すべきキャビティの部分(便宜上、第2キャビティ部と呼ぶ)の一部に溶融熱可塑性樹脂が流入しない場合が多々ある。第1キャビティ部に加圧流体導入部を配設し、第1キャビティ部に射出された溶融熱可塑性樹脂の内部に加圧流体導入部を介して加圧流体を導入し、第1キャビティ部に存在する溶融熱可塑性樹脂を流動状態として、第3キャビティ部を越えて第2キャビティ部へと溶融熱可塑性樹脂を流入させる方法も考え得る。しかしながら、実際には、第3キャビティ部における樹脂流動圧力損失が大きいために、第2キャビティ部の一部に溶融熱可塑性樹脂を確実に流入させることは困難である。
【0006】
このような現象は、第2キャビティ部に加圧流体導入部を配設し、第2キャビティ部からキャビティ内の溶融熱可塑性樹脂に加圧流体を導入することによって、第2キャビティ部に存在する溶融熱可塑性樹脂を流動させて、第2キャビティ部を溶融熱可塑性樹脂で十分に満たすことで、解決できるかもしれない。しかしながら、第3キャビティ部を越えて第1キャビティ部に存在する溶融熱可塑性樹脂の内部にも中空部を形成する必要があるが故に、第3キャビティ部に存在する溶融熱可塑性樹脂の内部にも中空部が形成されてしまい、成形品、特に、薄肉部の強度低下を招くといった問題が生じる。
【0007】
更には、第3キャビティ部が存在するが故に、ヘジテーション(メルトフロントが一時的に停止する現象)によって生じるヘジテーションマークやフローマークが発生し、成形品の外観不良が多く生じる。また、ヘジテーションによってウエルドが薄肉部に形成されたり、一旦、固化した後にキャビティ内の熱可塑性樹脂が再流動するが故に、成形品の静的強度や疲労強度の低下を招く。
【0008】
特に、薄肉部の強度低下は、薄肉部がヒンジ部として機能する場合、致命的である。
【0009】
また、特開平4−212822号公報や特開平7−164486号公報に開示された技術にあっては、中空部を形成するために可動コア部が設けており、可動コア部が設けられたキャビティを用いて中実構造を有する薄肉部を確実に形成する技術に関しては何ら開示されていない。
【0010】
従って、本発明の目的は、中空部を有する第1の厚肉部、中実あるいは中空部を有する第2の厚肉部、及び、第1の厚肉部と第2の厚肉部との間に位置する中実の薄肉部を有する成形品を、薄肉部の強度低下や成形品の外観不良等を招くこと無く、確実に成形し得る射出成形方法を提供することにある。
【0011】
【課題を解決するための手段】
上記の目的を達成するための本発明の第1の態様に係る薄肉部を有する成形品の射出成形方法(以下、本発明の第1の態様に係る射出成形方法と呼ぶ)は、
(a)中空部を有する第1の厚肉部、
(b)中実の第2の厚肉部、及び、
(c)第1の厚肉部と第2の厚肉部との間に位置する中実の薄肉部、
を備えた成形品を、
▲1▼ 第1の厚肉部を成形すべき第1キャビティ部、第2の厚肉部を成形すべき第2キャビティ部、及び、薄肉部を成形すべき第3キャビティ部から構成されたキャビティを有し、
▲2▼ 第1キャビティ部に溶融熱可塑性樹脂が射出されるように配置された溶融樹脂導入部、
▲3▼ 第1キャビティ部に加圧流体が導入されるように配置された加圧流体導入部、及び、
▲4▼ 第3キャビティ部内で、成形品の薄肉部の厚さ方向に相当する方向に沿って前進端及び後進端の間で移動し得る可動コア部、
を備えた金型を使用して射出成形する方法であって、
(A)可動コア部を後進端に位置せしめた状態で、溶融樹脂導入部を介してキャビティ内に溶融熱可塑性樹脂を射出する工程と、
(B)キャビティ内への溶融熱可塑性樹脂の射出中、若しくは、射出完了と同時に、若しくは、射出完了後、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、第1キャビティ部を占める溶融熱可塑性樹脂の内部に中空部を形成する工程と、
(C)可動コア部を前進端へと移動させて、薄肉部を成形する工程、
を具備することを特徴とする。
【0012】
上記の目的を達成するための本発明の第2の態様に係る薄肉部を有する成形品の射出成形方法(以下、本発明の第2の態様に係る射出成形方法と呼ぶ)は、第2の厚肉部に中空部を形成する点が、本発明の第1の態様に係る射出成形方法と異なっている。即ち、本発明の第2の態様に係る射出成形方法は、
(a)中空部を有する第1の厚肉部、
(b)中空部を有する第2の厚肉部、及び、
(c)第1の厚肉部と第2の厚肉部との間に位置する中実の薄肉部、
を備えた成形品を、
▲1▼ 第1の厚肉部を成形すべき第1キャビティ部、第2の厚肉部を成形すべき第2キャビティ部、及び、薄肉部を成形すべき第3キャビティ部から構成されたキャビティを有し、
▲2▼ 第1キャビティ部に溶融熱可塑性樹脂が射出されるように配置された溶融樹脂導入部、
▲3▼ 第1キャビティ部に加圧流体が導入されるように配置された加圧流体導入部、及び、
▲4▼ 第3キャビティ部内で、成形品の薄肉部の厚さ方向に相当する方向に沿って前進端及び後進端の間で移動し得る可動コア部、
を備えた金型を使用して射出成形する方法であって、
(A)可動コア部を後進端に位置せしめた状態で、溶融樹脂導入部を介してキャビティ内に溶融熱可塑性樹脂を射出する工程と、
(B)キャビティ内への溶融熱可塑性樹脂の射出中、若しくは、射出完了と同時に、若しくは、射出完了後、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、第1キャビティ部、第2キャビティ部及び第3キャビティ部を占める溶融熱可塑性樹脂の内部に中空部を形成する工程と、
(C)中空部内の加圧流体を排出する工程と、
(D)可動コア部を前進端へと移動させて、第3キャビティ部を占める溶融熱可塑性樹脂の内部に形成された中空部を無くし、中実の薄肉部を成形する工程、
を具備することを特徴とする。
【0013】
上記の目的を達成するための本発明の第3の態様に係る薄肉部を有する成形品の射出成形方法(以下、本発明の第3の態様に係る射出成形方法と呼ぶ)は、本発明の第2の態様に係る射出成形方法と、加圧流体導入部の配置位置が異なる。
即ち、本発明の第3の態様に係る射出成形方法は、
(a)中空部を有する第1の厚肉部、
(b)中空部を有する第2の厚肉部、及び、
(c)第1の厚肉部と第2の厚肉部との間に位置する中実の薄肉部、
を備えた成形品を、
▲1▼ 第1の厚肉部を成形すべき第1キャビティ部、第2の厚肉部を成形すべき第2キャビティ部、及び、薄肉部を成形すべき第3キャビティ部から構成されたキャビティを有し、
▲2▼ 第1キャビティ部に溶融熱可塑性樹脂が射出されるように配置された溶融樹脂導入部、
▲3▼ 第2キャビティ部に加圧流体が導入されるように配置された加圧流体導入部、及び、
▲4▼ 第3キャビティ部内で、成形品の薄肉部の厚さ方向に相当する方向に沿って前進端及び後進端の間で移動し得る可動コア部、
を備えた金型を使用して射出成形する方法であって、
(A)可動コア部を後進端に位置せしめた状態で、溶融樹脂導入部を介してキャビティ内に溶融熱可塑性樹脂を射出する工程と、
(B)キャビティ内への溶融熱可塑性樹脂の射出中、若しくは、射出完了と同時に、若しくは、射出完了後、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、第1キャビティ部、第2キャビティ部及び第3キャビティ部を占める溶融熱可塑性樹脂の内部に中空部を形成する工程と、
(C)中空部内の加圧流体を排出する工程と、
(D)可動コア部を前進端へと移動させて、第3キャビティ部を占める溶融熱可塑性樹脂の内部に形成された中空部を無くし、中実の薄肉部を成形する工程、を具備することを特徴とする。
【0014】
本発明の第1の態様〜第3の態様に係る射出成形方法(以下、これらを総称して、本発明の射出成形方法と略称する場合がある)において、キャビティ内に射出された溶融熱可塑性樹脂は、可動コア部が後進端に位置した状態にある第3キャビティ部内を流動する。即ち、この時点における第3キャビティ部の厚さ(成形品の薄肉部の厚さ方向に相当する金型キャビティ面間の距離)は厚い。従って、第3キャビティ部における樹脂流動圧力損失が小さく、第3キャビティ部内を溶融熱可塑性樹脂が容易に流動する結果、ヘジテーションが発生することが無く、フローマークも生じない。また、溶融熱可塑性樹脂が第2キャビティ部へ容易に流入するので、キャビティ全体を溶融熱可塑性樹脂によって確実に充満することができる。しかも、加圧流体によって所望の中空部が形成されるように、可動コア部の位置を調整することが可能である。ここで、溶融熱可塑性樹脂の「流動」とは、キャビティ内への溶融熱可塑性樹脂の射出時における溶融熱可塑性樹脂の流動だけでなく、キャビティ内の溶融熱可塑性樹脂の内部への加圧流体の導入による溶融熱可塑性樹脂の再流動をも含む概念である。
【0015】
本発明の第1の態様に係る射出成形方法においては、前記工程(C)において、中空部内の加圧流体の一部を排出する構成とすることができる。尚、このような構成を、便宜上、本発明の第1Aの態様に係る射出成形方法と呼ぶ。この場合、工程(B)において、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、キャビティ内の溶融熱可塑性樹脂の内部に中空部を形成したとき、第1キャビティ部、第2キャビティ部及び第3キャビティ部は溶融熱可塑性樹脂で充満される。そして、工程(C)において可動コア部を前進端へと移動させて薄肉部を成形したとき、可動コア部の前進端への移動に伴い、第3キャビティ部内の溶融熱可塑性樹脂の一部は、第1キャビティ部へと押し出されるので、第1キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部の容積が減少する。その結果、第1キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部内に存在し、加圧流体導入部から加圧状態とされている加圧流体の一部は、加圧流体導入部から外部に排出される。
【0016】
中空部は、加圧流体導入部を介して加圧状態とされている。それ故、第1キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部内に存在する加圧流体の一部が、加圧流体導入部の構造に依っては、加圧流体導入部から外部に排出され難い場合がある。このような場合、本発明の第1の態様に係る射出成形方法においては、前記工程(B)と工程(C)の間で、中空部内の加圧流体を排出する工程を更に具備する構成とすることが好ましい。尚、このような構成を、便宜上、本発明の第1Bの態様に係る射出成形方法と呼ぶ。
【0017】
このような本発明の第1Bの態様に係る射出成形方法にあっては、工程(C)において可動コア部を前進端へと移動させて薄肉部を成形したとき、可動コア部の前進端への移動に伴い、第3キャビティ部内の溶融熱可塑性樹脂の一部は、第1キャビティ部へと押し出される。その結果、第1キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部の容積が減少するので、第1キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部内に存在する加圧流体は更に外部に排出される。
【0018】
一方、本発明の第2の態様に係る射出成形方法にあっては、工程(D)において、可動コア部を前進端へと移動させて中実の薄肉部を成形したとき、可動コア部の前進端への移動に伴い、第3キャビティ部内の溶融熱可塑性樹脂の一部は、第1キャビティ部へと押し出される。その結果、第1キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部の容積が減少するので、第1キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部内に存在する加圧流体は更に外部に排出される。また、本発明の第3の態様に係る射出成形方法にあっては、工程(D)において、可動コア部を前進端へと移動させて中実の薄肉部を成形したとき、可動コア部の前進端への移動に伴い、第3キャビティ部内の溶融熱可塑性樹脂の一部は、第2キャビティ部へと押し出される。その結果、第2キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部の容積が減少するので、第2キャビティ部内の溶融熱可塑性樹脂の内部に形成された中空部内に存在する加圧流体は更に外部に排出される。
【0019】
本発明の第1Bの態様に係る射出成形方法、あるいは又、本発明の第2の態様若しくは第3の態様に係る射出成形方法の工程(C)にあっては、中空部内の加圧流体を加圧流体導入部を介して外部に排出することができるし、あるいは又、加圧流体導入部の外周部を介して外部に排出することができる。これによって、中空部の圧力は大気圧となる。
【0020】
本発明の第1Aの態様に係る射出成形方法においては、工程(C)において、可動コア部を前進端へと移動させて薄肉部を成形するので、キャビティ内の熱可塑性樹脂は、薄肉部を成形することができる程度に柔軟性あるいは流動性を有している必要がある。
【0021】
一方、本発明の第1Bの態様に係る射出成形方法においては、(B)と工程(C)の間で中空部内の加圧流体を排出し、その後、工程(C)において、可動コア部を前進端へと移動させて薄肉部を成形するので、キャビティ内の熱可塑性樹脂は、薄肉部を成形することができる程度に柔軟性あるいは流動性を有している必要があり、しかも、中空部内の加圧流体を排出したとき、中空部の形状を保持できる程度に固くなっている必要がある。また、本発明の第2の態様若しくは第3の態様に係る射出成形方法においては、工程(C)において、中空部内の加圧流体を排出し、工程(D)において、第3キャビティ部を占める溶融熱可塑性樹脂の内部に形成された中空部を無くし、中実の薄肉部を成形するので、キャビティ内の熱可塑性樹脂は、中実の薄肉部を成形することができる程度に柔軟性あるいは流動性を有している必要があり、しかも、中空部内の加圧流体を排出したとき、中空部の形状を保持できる程度に固くなっている必要がある。
【0022】
本発明の射出成形方法にあっては、工程(B)において、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、キャビティ内の溶融熱可塑性樹脂の内部に中空部を形成したとき、第1キャビティ部、第2キャビティ部及び第3キャビティ部は溶融熱可塑性樹脂で充満される。言い換えれば、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、キャビティ内の溶融熱可塑性樹脂の内部に中空部を形成したとき、第1キャビティ部、第2キャビティ部及び第3キャビティ部が溶融熱可塑性樹脂で充満され、しかも、所望の中空部が形成されるように、キャビティ内に射出される溶融熱可塑性樹脂の量を決定する。
【0023】
本発明の第1の態様に係る射出成形方法によって得られる成形品において、薄肉部近傍の第1の厚肉部の平均厚さをt11、薄肉部近傍の第2の厚肉部の平均厚さをt12、中実の薄肉部の平均厚さをt13としたとき、0.1t11≦t13≦0.9t11、好ましくは0.4t11≦t13≦0.6t11を満足していることが望ましく、また、0.1t12≦t13≦0.9t12、好ましくは0.4t12≦t13≦0.6t12を満足していることが望ましい。
【0024】
また、本発明の第2の態様若しくは第3の態様に係る射出成形方法によって得られる成形品において、薄肉部近傍の第1の厚肉部の平均厚さをt21、薄肉部近傍の第2の厚肉部の平均厚さをt22、中実の薄肉部の平均厚さをt23としたとき、0.1t21≦t23≦0.9t21、好ましくは0.4t21≦t23≦0.6t21を満足していることが望ましく、また、0.1t22≦t23≦0.9t22、好ましくは0.4t22≦t23≦0.6t22を満足していることが望ましい。
【0025】
本発明の第1の態様に係る射出成形方法において、可動コア部が後進端に位置するときの第3キャビティ部の厚さ(成形品の薄肉部の厚さ方向に相当する金型キャビティ面間の距離)をT13B、可動コア部が前進端に位置するときの第3キャビティ部の厚さをT13Fとしたとき、0.1≦T13F/T13B≦0.9、好ましくは、0.1≦T13F/T13B≦0.5を満足することが望ましい。
【0026】
また、本発明の第2の態様若しくは第3の態様に係る射出成形方法において、可動コア部が後進端に位置するときの第3キャビティ部の厚さ(成形品の薄肉部の厚さ方向に相当する金型キャビティ面間の距離)をT23B、可動コア部が前進端に位置するときの第3キャビティ部の厚さをT23Fとしたとき、0.1≦T23F/T23B≦0.9、好ましくは、0.1≦T23F/T23B≦0.5を満足することが望ましい。
【0027】
本発明の第1の態様に係る射出成形方法において、第3キャビティ部近傍の第1キャビティ部の平均厚さ(成形品の第1の厚肉部の厚さ方向に相当する金型キャビティ面間の平均距離)をT11、第3キャビティ部近傍の第2キャビティ部の平均厚さ(成形品の第2の厚肉部の厚さ方向に相当する金型キャビティ面間の平均距離)をT12としたとき、0.1T11≦T13B≦T11、好ましくは0.5T11≦T13B≦T11を満足し、且つ、0.1T12≦T13B≦T12、好ましくは0.5T12≦T13B≦T12を満足することが望ましい。
【0028】
また、本発明の第2の態様若しくは第3の態様に係る射出成形方法において、第3キャビティ部近傍の第1キャビティ部の平均厚さ(成形品の第1の厚肉部の厚さ方向に相当する金型キャビティ面間の平均距離)をT21、第3キャビティ部近傍の第2キャビティ部の平均厚さ(成形品の第2の厚肉部の厚さ方向に相当する金型キャビティ面間の平均距離)をT22としたとき、0.1T21≦T23B≦T21、好ましくは0.5T21≦T23B≦T21を満足し、且つ、0.1T22≦T23B≦T22、好ましくは0.5T22≦T23B≦T22を満足することが望ましい。
【0029】
これらの各種の構成を含む本発明の射出成形方法においては、前記工程(A)において、キャビティ内に射出される溶融熱可塑性樹脂の量を、キャビティを完全には満たさない量とすることができ、あるいは又、キャビティを完全に満たす量とすることができる。
【0030】
本発明の射出成形方法において使用する可動コア部の個数に特に制限はなく、1つの薄肉部を有する成形品を成形するために、1つの可動コア部を設置してもよいし、複数の可動コア部を設置してもよい。また、例えば、複数の薄肉部を成形品に設ける場合、その数だけ可動コア部を設置すればよい。更には、1つの可動コア部によって複数の薄肉部を形成することも可能である。後進端から前進端までの可動コア部の移動速度は一定であってもよいし、例えば、変化させてもよい。
【0031】
本発明の射出成形方法にあっては、例えば、金型を、固定金型部と可動金型部から構成することができる。そして、この場合、成形すべき成形品の形状に依存して、可動コア部を、固定金型部側に配置してもよいし、可動金型部側に配置してもよいし、固定金型部側及び可動金型部側に配置してもよい。可動コア部の移動は、例えば、油圧シリンダーや空気圧シリンダー、電動モータを用いて行うことができる。
【0032】
可動コア部の前後進を、射出成形機や加圧流体の供給装置から送出される制御信号に基づき制御することができる。可動コア部の前進端位置の制御は、所望する成形品の薄肉部の厚さに基づき決定すればよい。また、可動コア部の後進端位置の位置決めは、極めて簡単な機械的な位置制御、例えば、後退止めスリーブ、後退止めノックピン、後退止めブロック等を用いて行うことができる。
【0033】
本発明の射出成形方法にあっては、成形すべき成形品の形状等に依存して、溶融樹脂導入部(所謂、ゲート部)の構造は、本質的に任意であり、例えば、ダイレクトゲート構造、サイドゲート構造、ジャンプゲート構造、ピンポイントゲート構造、トンネルゲート構造、リングゲート構造、ファンゲート構造、ディスクゲート構造、フラッシュゲート構造、タブゲート構造、フィルムゲート構造を例示することができる。
【0034】
通常、熱可塑性樹脂を射出用シリンダー内で可塑化、溶融し、射出用シリンダーから、金型に設けられた溶融樹脂流路、溶融樹脂導入部を介してキャビティ内に溶融熱可塑性樹脂を射出する。ここで、溶融樹脂流路は、例えば、コールドランナータイプであってもよいし、ホットランナータイプであってもよい。
【0035】
本発明の射出成形方法においては、加圧流体導入部は加圧流体導入ノズルから成り、加圧流体導入ノズルの先端部は第1キャビティ部内(第1キャビティ部を構成する金型キャビティ面近傍を含む)に位置し(本発明の第1の態様若しくは第2の態様に係る射出成形方法)、あるいは又、第2キャビティ部内(第2キャビティ部を構成する金型キャビティ面近傍を含む)に位置する構成(本発明の第3の態様に係る射出成形方法)とすることができるが、このような構成に限定するものではない。本発明の第1の態様若しくは第2の態様に係る射出成形方法にあっては、加圧流体導入部を、溶融樹脂導入部内部、あるいは、金型に設けられた溶融樹脂流路内に配置してもよいし、射出用シリンダーの先端部内に配置してもよい。
【0036】
本発明の射出成形方法においては、キャビティ内の溶融熱可塑性樹脂への加圧流体の導入開始の時期は、キャビティ内への溶融熱可塑性樹脂の導入中、導入完了と同時、導入完了後のいずれであってもよい。キャビティ内の溶融熱可塑性樹脂への加圧流体の具体的な導入開始時期は、成形品の形状、使用する熱可塑性樹脂材料、成形条件等に依存するが、溶融熱可塑性樹脂のキャビティ内への導入開始から1秒乃至20秒とすることが好ましいが、これに限定するものではない。加圧流体の導入開始時期の下限は、溶融熱可塑性樹脂をキャビティ内へ導入しながら、キャビティ内に加圧流体を導入する場合に、導入された加圧流体がキャビティ内の溶融熱可塑性樹脂と混ざり合うことがなくなるような時期とすればよい。一方、成形品の形状、使用する熱可塑性樹脂材料、成形条件等に依存するが、加圧流体の導入開始時期が60秒を越えると、キャビティ内の溶融熱可塑性樹脂の固化によって加圧流体の導入が困難となる虞がある。
【0037】
可動コア部を、キャビティ内に射出された溶融熱可塑性樹脂の流動が停止した後に、前進端に移動する。即ち、キャビティ内の溶融熱可塑性樹脂へ加圧流体が導入されてから或る時間が経過し、キャビティ内の溶融熱可塑性樹脂の流動が停止した後に、可動コア部の前進端への移動を開始する。可動コア部の前進端への移動開始は、第3キャビティ部内の熱可塑性樹脂の固化が完了する前である。従って、可動コア部の前進端への移動開示時期は、使用される熱可塑性樹脂の種類、成形条件、成形品の形状等に依存し、一義的に決定することはできないが、如何に遅くとも、金型を型開きする前には可動コア部を前進端に位置させる。
【0038】
本発明の射出成形方法において使用される熱可塑性樹脂は、如何なる熱可塑性樹脂であってもよく、ポリカーボネート樹脂;ポリエチレン樹脂、ポリプロピレン樹脂等のオレフィン系樹脂;ポリスチレン樹脂、AS樹脂、ABS樹脂、AES樹脂等のスチレン系樹脂;PMMA樹脂等のメタクリル系樹脂;ポリオキシメチレン(ポリアセタール)樹脂;ポリアミド6、ポリアミド66、ポリアミドMXD等のポリアミド系樹脂;変性ポリフェニレンエーテル(PPE)樹脂;ポリフェニレンサルファイド樹脂;ポリエチレンテレフタレート(PET)樹脂、ポリブチレンテレフタレート(PBT)樹脂等のポリエステル系樹脂;液晶ポリマー等の熱可塑性樹脂、又は、これらの熱可塑性樹脂の少なくとも2種類以上の樹脂から成るポリマーアロイを挙げることができる。これらの熱可塑性樹脂には、剛性に代表される機械的特性、寸法安定性等を成形品に付与するために、例えば、ガラス繊維、ガラスフレーク、カーボン繊維、ウォラストナイト、ホウ酸アルミニウムウィスカー繊維、チタン酸カリウムウィスカー繊維、塩基性硫酸マグネシウムウィスカー繊維、珪酸カルシウムウィスカー繊維及び硫酸カルシウムウィスカー繊維から成る群から選択された少なくとも1種の材料から構成された無機繊維が含有されていてもよい。また、例えば安定剤、離型剤、紫外線吸収剤の有効発現量を熱可塑性樹脂に配合してもよい。
【0039】
本発明の射出成形方法において、導入する加圧流体として、窒素ガス、炭酸ガス、空気、ヘリウムガス等常温でガス状の物質を使用することができるし、水等の液体や高圧下で液化したガスも使用可能である。
【0040】
本発明の射出成形方法によって得られる成形品として、薄肉部がヒンジ部として機能する成形品(具体的には、例えば、蓋が一体成形された箱状成形品、ドアハンドルと、取付部を隠すためのカバーとが一体成形された成形品)、肉厚が極端に異なる成形品(具体的には、例えば、薄い取付部を有する筐体成形品)を挙げることができる。
【0041】
【実施例】
以下、図面を参照して、実施例に基づき本発明を説明する。
【0042】
(実施例1)
実施例1は、本発明の第1の態様に係る射出成形方法に関し、更に具体的には、可動コア部を前進端へと移動させて薄肉部を成形する際、中空部内の加圧流体の一部を排出する本発明の第1Aの態様に係る射出成形方法に関する。
【0043】
実施例1によって得られた成形品の模式的な平面図を図6の(A)に示し、模式的な側面図を図6の(B)に示し、図6の(A)の線C−Cに沿った模式的な断面図を図6の(C)に示す。
【0044】
この成形品50は、中空部52を有する第1の厚肉部51、中実の第2の厚肉部53、及び、第1の厚肉部51と第2の厚肉部53との間に位置する中実の薄肉部55から構成されている。成形品50の幅(W)を20mm、第1の厚肉部51の長さ(L1)を40mm、厚さ(t11)を5.0mm、第2の厚肉部53の長さ(L2)を15mm、厚さ(t12)を5.0mm、薄肉部55の長さ(L3)を5.0mm、厚さ(t13)を1.0mmとした。
【0045】
実施例1において使用した金型の概念図を図1に示す。尚、図1にあっては、可動コア部30が前進端に位置した状態を示す。
【0046】
この金型は、固定金型部10と可動金型部11から構成されている。そして、金型は、成形品50の第1の厚肉部51を成形すべき第1キャビティ部21、第2の厚肉部53を成形すべき第2キャビティ部23、及び、薄肉部55を成形すべき第3キャビティ部25から構成されたキャビティを有する。更には、金型は、溶融樹脂導入部(所謂ゲート部)12、加圧流体導入部14、及び、可動コア部30を備えている。
【0047】
溶融樹脂導入部12は、第1キャビティ部21に溶融熱可塑性樹脂40が射出されるように固定金型部10に配置されている。溶融樹脂導入部12は、ダイレクトゲート構造を有し、図示しない射出用シリンダーと、固定金型部10に設けられたスプルー及びコールドランナータイプの溶融樹脂流路13を介して連通している。
【0048】
加圧流体導入部14は、第1キャビティ部21に加圧流体が導入されるように可動金型部11に配置されている。加圧流体導入部14は、溶融樹脂に対しては逆止能力を有するが、加圧流体に対しては逆止能力を有さない、例えば、加圧流体導入部の先端が二重スリーブ構造あるいは細管構造を有する加圧流体導入部から構成されている。尚、このような構造を有する加圧流体導入部は、例えば、特開平4−339624号公報、米国特許第4474717号、米国特許第5044924号、米国特許第5908641号等に開示されている。可動金型部11に取り付けられた加圧流体導入部14の先端部は、第1キャビティ部21内に突出している。また、加圧流体導入部14は、配管15を介して加圧流体源16に接続されている。更には、加圧流体導入部14は、図示しない加圧流体導入部移動手段(例えば、油圧シリンダーから成る)によって、前進端と後進端との間を移動可能である。加圧流体導入部14が前進端に位置するとき、加圧流体導入部14の先端部は、第1キャビティ部21内に突出した状態となる。一方、加圧流体導入部14が後進端に位置するとき、加圧流体導入部14の先端部と金型との間には隙間が形成され、中空部内の加圧流体はこの隙間から大気中に開放され得る。
【0049】
可動コア部30は、第3キャビティ部25内で、可動コア部移動手段である油圧シリンダー31の作動によって、成形品50の薄肉部55の厚さ方向に相当する方向に沿って前進端及び後進端の間で移動し得る。
【0050】
以下、金型等の概念図である図2〜図5を参照して、実施例1の射出成形方法を説明する。尚、実施例1にあっては、熱可塑性樹脂として、ポリカーボネート樹脂(三菱エンジニリングプラスチックス株式会社製、商品名:ユーピロンS3000)を使用した。また、加圧流体として圧縮窒素ガス(圧力:1×10⁷Pa)を使用した。
【0051】
金型に設けられたキャビティの形状は、図6に図示した成形品50を成形できる寸法である。即ち、第3キャビティ部25近傍の第1キャビティ部21の平均厚さ(成形品50の第1の厚肉部51の厚さ方向に相当する金型キャビティ面間の平均距離)T11は5.0mmであり、第3キャビティ部25近傍の第2キャビティ部23の平均厚さ(成形品50の第2の厚肉部53の厚さ方向に相当する金型キャビティ面間の平均距離)T12は5.0mmである。また、可動コア部30が後進端に位置するときの第3キャビティ部25の厚さ(成形品50の薄肉部55の厚さ方向に相当する金型キャビティ面間の距離)T13Bを5.0mmとし、可動コア部30が前進端に位置するときの第3キャビティ部25の厚さT13Fを1.0mmとした。
【0052】
[工程−100]
射出成形機に備えられた射出用シリンダー(図示せず)内で、以下の表1に示す樹脂温度にて熱可塑性樹脂を可塑化、溶融した。そして、固定金型部10と可動金型部11を型締めし、油圧シリンダー31の作動によって可動コア部30を後進端に位置せしめた(図2参照)。図示しない加圧流体導入部移動手段に作動によって、加圧流体導入部14は前進端に位置せしめられ、加圧流体導入部14の先端部は、第1キャビティ部21内に突出した状態となる。
【0053】
[工程−110]
そして、以下の表1に示す金型温度、射出圧力にて、射出用シリンダーから、溶融樹脂流路13、溶融樹脂導入部(ゲート部)12を介してキャビティ内(より具体的には、第1キャビティ部21内)に溶融熱可塑性樹脂40を射出した(図3参照)。尚、キャビティ全体に導入した溶融熱可塑性樹脂40の量をキャビティ全体の体積の75%とした。
【0054】
[表1]
樹脂温度:290゜C
金型温度:80゜C
射出時間:4.0秒
射出圧力:6×10⁷Pa
(600kgf/cm2−G)
【0055】
[工程−120]
溶融熱可塑性樹脂40の射出開始から4.3秒後に、加圧流体源16から、配管15、加圧流体導入部14を介してキャビティ内の溶融熱可塑性樹脂40(より具体的には、第1キャビティ部21内の溶融熱可塑性樹脂40)の内部に加圧流体(圧力1×10⁷Paの加圧窒素ガス)を導入し、第1キャビティ部21を占める溶融熱可塑性樹脂40の内部に中空部52を形成した(図4参照)。加圧流体の導入によって、キャビティ内の溶融熱可塑性樹脂40は流動し、第1キャビティ部21、第2キャビティ部23及び第3キャビティ部25は溶融熱可塑性樹脂40で充満された。但し、中空部52は、第1キャビティ部21内に止まった。
【0056】
[工程−130]
溶融熱可塑性樹脂40の射出開始から9.3秒後に、油圧シリンダー31を作動させて、可動コア部30を後進端から前進端へと移動させ、薄肉部55を成形した(図5参照)。可動コア部30の移動量を4.0mmとした。即ち、可動コア部30が前進端に位置したときの、第3キャビティ部25の厚さT13F(成形品50の薄肉部55の厚さ方向に相当する金型キャビティ面間の距離)は1.0mmである。移動速度を2mm/秒とした。可動コア部30の前進端への移動に伴い、第3キャビティ部25内の溶融熱可塑性樹脂40の一部は、第1キャビティ部21へと押し出された。その結果、第1キャビティ部21内の溶融熱可塑性樹脂40の内部に形成された中空部52の容積が減少した。第1キャビティ部21内の溶融熱可塑性樹脂40の内部に形成された中空部52内に存在し、加圧流体導入部14から加圧状態とされている加圧流体の一部が、加圧流体導入部14から外部に排出された。
【0057】
[工程−140]
溶融熱可塑性樹脂40の射出開始から34.3秒後に、中空部52内の加圧流体を加圧流体導入部14を介して更に排出した。尚、中空部52内が大気圧になった時点で、中空部52内には大気圧の窒素ガスが残存し得る。
【0058】
[工程−150]
溶融熱可塑性樹脂40の射出開始から64.3秒まで、キャビティ内の熱可塑性樹脂を冷却し、次いで、図示しない加圧流体導入部移動手段に作動によって加圧流体導入部14を後進端に位置せしめた後、金型の型開きを行い、金型から成形品50を取り出した。
【0059】
得られた成形品50の薄肉部55には、ウエルド、ヘジテーションマーク、フローマーク等の外観不良は認められなかった。また、第1の厚肉部51には所望の中空部52が形成されており、更には、中実の薄肉部55及び厚肉部53が確実に形成されていた。
【0060】
(比較例1)
比較例1においては、図1に示したように、可動コア部30を予め前進端に固定した。そして、実施例1の[工程−130]、即ち、可動コア部30を後進端から移動させる工程を実行すること無く、実施例1の[工程−100]〜[工程−120]、[工程−140]〜[工程−150]を実行した。
【0061】
その結果、第3キャビティ部25における樹脂流動圧力損失が大きいために、加圧流体を導入することによっても、第2キャビティ部23に溶融熱可塑性樹脂を十分に流入させることができず、第2キャビティ部23において、熱可塑性樹脂の未充填部分が発生し、所望の成形品を得ることができなかった。
【0062】
(実施例2)
実施例2は、実施例1の変形であり、本発明の第1Bの態様に係る射出成形方法に関する。実施例2においては、実施例1の[工程−120]の後に[工程−140]を実行し、次いで、[工程−130]を実行した。以下、実施例2の射出成形方法を、金型等の概念図である図2〜図4、図7及び図8を参照して説明する。尚、実施例2にあっては、熱可塑性樹脂、加圧流体として、実施例1と同じ熱可塑性樹脂、加圧流体を使用した。
【0063】
[工程−200]
先ず、実施例1の[工程−100]と同様にして、熱可塑性樹脂を可塑化、溶融した。そして、固定金型部10と可動金型部11を型締めし、油圧シリンダー31の作動によって可動コア部30を後進端に位置せしめた。可動コア部30が後進端に位置したときの、第3キャビティ部25の厚さT13B(成形品50の薄肉部55の厚さ方向に相当する金型キャビティ面間の距離)は5.0mmである。図示しない加圧流体導入部移動手段に作動によって、加圧流体導入部14は前進端に位置せしめられ、加圧流体導入部14の先端部は、第1キャビティ部21内に突出した状態となる(図2参照)。
【0064】
[工程−210]
そして、実施例1の[工程−110]と同様にして、射出用シリンダーから、溶融樹脂流路13、溶融樹脂導入部(ゲート部)12を介してキャビティ内(より具体的には、第1キャビティ部21内)に溶融熱可塑性樹脂40を射出した(図3参照)。尚、キャビティ全体に導入した溶融熱可塑性樹脂40の量をキャビティ全体の体積の75%とし、射出時間を4.0秒とした。
【0065】
[工程−220]
溶融熱可塑性樹脂40の射出開始から4.3秒後に、実施例1の[工程−120]と同様にして、加圧流体導入部14を介してキャビティ内の溶融熱可塑性樹脂40(より具体的には、第1キャビティ部21内の溶融熱可塑性樹脂40)の内部に加圧流体(圧力1×10⁷Paの加圧窒素ガス)を導入し、第1キャビティ部21を占める溶融熱可塑性樹脂40の内部に中空部52を形成した(図4参照)。加圧流体の導入によって、キャビティ内の溶融熱可塑性樹脂40は流動し、第1キャビティ部21、第2キャビティ部23及び第3キャビティ部25は溶融熱可塑性樹脂40で充満された。但し、中空部52は、第1キャビティ部21内に止まった。
【0066】
[工程−230]
溶融熱可塑性樹脂40の射出開始から14.3秒後に、図示しない加圧流体導入部移動手段に作動によって加圧流体導入部14を後進端に位置せしめ、加圧流体導入部14の先端部と金型との間に隙間を形成し、中空部52内の加圧流体をこの隙間から大気中に排出した(図7参照)。尚、中空部52内が大気圧になった時点で、中空部52内には大気圧の窒素ガスが残存し得る。
【0067】
[工程−240]
溶融熱可塑性樹脂40の射出開始から16.3秒後に、油圧シリンダー31を作動させて、可動コア部30を後進端から前進端へと移動させ、薄肉部55を成形した(図8参照)。可動コア部30の移動量は4.0mmである。即ち、可動コア部30が前進端に位置したときの、第3キャビティ部25の厚さT13F(成形品50の薄肉部55の厚さ方向に相当する金型キャビティ面間の距離)は1.0mmである。移動速度を2mm/秒とした。可動コア部30の前進端への移動に伴い、第3キャビティ部25内の溶融熱可塑性樹脂40の一部は、第1キャビティ部21へと押し出された。その結果、第1キャビティ部21内の熱可塑性樹脂の内部に形成された中空部52の容積が減少した。第1キャビティ部21内の熱可塑性樹脂の内部に形成された中空部52内に存在する加圧流体の一部は、更に、加圧流体導入部14の先端部と金型との間に隙間から大気中に排出された。
【0068】
[工程−250]
溶融熱可塑性樹脂40の射出開始から64.3秒まで、キャビティ内の熱可塑性樹脂を冷却し、金型の型開きを行い、金型から成形品を取り出した。
【0069】
得られた成形品50の薄肉部55には、ウエルド、ヘジテーションマーク、フローマーク等の外観不良は認められなかった。また、第1の厚肉部51には所望の中空部52が形成されており、更には、中実の薄肉部55及び厚肉部53が確実に形成されていた。
【0070】
(実施例3)
実施例3も実施例1の変形である。実施例3にあっては、図9に金型の概念図を示すように、加圧流体導入部114は加圧流体導入ノズルから成り、その先端部は、溶融樹脂導入部12の内部に配設されている。その他の構造は、実質的に、実施例1にて説明した金型と同じである。尚、実施例3においては、以下に説明する成形品を成形したので、第2キャビティ部23A,23B、及び、第3キャビティ部25A,25Bが、2つ設けられ、更には、2つの可動コア部30A,30Bが配設されている。尚、図9にあっては、2つの可動コア部30A,30Bが前進端に位置した状態を示す。
【0071】
実施例3によって得られた成形品の模式的な平面図を図14の(A)に示し、模式的な側面図を図14の(B)に示し、図14の(A)の線C−Cに沿った模式的な断面図を図14の(C)に示す。
【0072】
この成形品150は、中空部152を有する第1の厚肉部151、中実の2つの第2の厚肉部153A,153A、及び、第1の厚肉部151と第2の厚肉部153A,153Bとの間に位置する2つの中実の薄肉部155A,155Bから構成されている。成形品150の幅(W)を20mm、第1の厚肉部151の長さ(L1)を40mm、厚さ(t11)を5.0mm、第2の厚肉部153A,153Bの長さ(L2)を15mm、厚さ(t12)を5.0mm、薄肉部155A,155Bの長さ(L3)を5.0mm、厚さ(t13)を1.0mmとした。
【0073】
また、金型に設けられたキャビティの形状は、図14に図示した成形品150を成形できる寸法である。即ち、第3キャビティ部25A,25B近傍の第1キャビティ部21の平均厚さ(成形品150の第1の厚肉部151の厚さ方向に相当する金型キャビティ面間の平均距離)T11は5.0mmであり、第3キャビティ部25A,25B近傍の第2キャビティ部23A,23Bの平均厚さ(成形品150の第2の厚肉部153A,153Bの厚さ方向に相当する金型キャビティ面間の平均距離)T12は5.0mmである。また、可動コア部30A,30Bが後進端に位置するときの第3キャビティ部25A,25Bの厚さ(成形品150の薄肉部155A,155Bの厚さ方向に相当する金型キャビティ面間の距離)T13Bを5.0mmとし、可動コア部30A,30Bが前進端に位置するときの第3キャビティ部25A,25Bの厚さT13Fを1.0mmとした。
【0074】
以下、金型等の概念図である図10〜図13を参照して、実施例3の射出成形方法を説明する。尚、実施例3にあっては、熱可塑性樹脂、加圧流体として、実施例1と同じ熱可塑性樹脂、加圧流体を使用した。
【0075】
[工程−300]
先ず、実施例1の[工程−100]と同様にして、熱可塑性樹脂を可塑化、溶融した。そして、固定金型部10と可動金型部11を型締めし、油圧シリンダー31A,31Bの作動によって可動コア部30A,30Bを後進端に位置せしめた(図10参照)。
【0076】
[工程−310]
そして、実施例1の[工程−110]と同様にして、射出用シリンダーから、溶融樹脂流路13、溶融樹脂導入部(ゲート部)12を介してキャビティ内(より具体的には、第1キャビティ部21内)に溶融熱可塑性樹脂40を射出した(図11参照)。尚、キャビティ全体に導入した溶融熱可塑性樹脂40の量をキャビティ全体の体積の80%とし、射出時間を7.0秒とした。
【0077】
[工程−320]
次いで、実施例1の[工程−120]と同様にして、溶融熱可塑性樹脂40の射出開始から7.3秒後に、加圧流体源16から、配管15、加圧流体導入部114を介してキャビティ内の溶融熱可塑性樹脂40(より具体的には、第1キャビティ部21内の溶融熱可塑性樹脂40)の内部に加圧流体(圧力1×10⁷Paの加圧窒素ガス)を導入し、第1キャビティ部21を占める溶融熱可塑性樹脂40の内部に中空部152を形成した(図12参照)。加圧流体の導入によって、キャビティ内の溶融熱可塑性樹脂40は流動し、第1キャビティ部21、第2キャビティ部23A,23B及び第3キャビティ部25A,25Bは溶融熱可塑性樹脂40で充満された。但し、中空部152は、第1キャビティ部21内に止まった。
【0078】
[工程−330]
その後、実施例1の[工程−130]と同様にして、溶融熱可塑性樹脂40の射出開始から10.0秒後に、油圧シリンダー31A,31Bを作動させて、可動コア部30A,30Bを後進端から前進端へと移動させ、薄肉部155A,155Bを成形した(図13参照)。可動コア部30A,30Bの移動量は4.0mmである。即ち、可動コア部30A,30Bが前進端に位置したときの、第3キャビティ部25A,25Bの厚さT13F(成形品の薄肉部の厚さ方向に相当する金型キャビティ面間の距離)は1.0mmである。移動速度を2mm/秒とした。可動コア部30A,30Bの前進端への移動に伴い、第3キャビティ部25A,25B内の溶融熱可塑性樹脂40の一部は、第1キャビティ部21へと押し出された。その結果、第1キャビティ部21内の溶融熱可塑性樹脂40の内部に形成された中空部152の容積が減少した。第1キャビティ部21内の溶融熱可塑性樹脂40の内部に形成された中空部152内に存在し、加圧流体導入部114から加圧状態とされた加圧流体の一部は、加圧流体導入部114から外部に排出された。
【0079】
[工程−340]
次いで、実施例1の[工程−140]と同様にして、溶融熱可塑性樹脂40の射出開始から37.3秒後に、中空部152内の加圧流体を加圧流体導入部114を介して排出した。尚、中空部152内が大気圧になった時点で、中空部152内には大気圧の窒素ガスが残存し得る。
【0080】
[工程−350]
溶融熱可塑性樹脂40の射出開始から67.3秒まで、キャビティ内の熱可塑性樹脂を冷却し、その後、金型の型開きを行い、金型から成形品を取り出した。
【0081】
得られた成形品150の薄肉部155A,155Bには、ウエルド、ヘジテーションマーク、フローマーク等の外観不良は認められなかった。また、第1の厚肉部151には所望の中空部152が形成されており、更には、中実の薄肉部155A,155B及び厚肉部153A,153Bが確実に形成されていた。
【0082】
尚、実施例3においては、実施例2にて説明した射出成形方法を適用することもできる。
【0083】
(実施例4)
実施例4は、本発明の第2の態様に係る射出成形方法に関する。
【0084】
実施例4によって得られた成形品50の模式的な平面図を図19の(A)に示し、模式的な側面図を図19の(B)に示し、図19の(A)の線C−Cに沿った模式的な断面図を図19の(C)に示す。この成形品50は、中空部52を有する第1の厚肉部51、中空部54を有する第2の厚肉部53、及び、第1の厚肉部51と第2の厚肉部53との間に位置する中実の薄肉部55から構成されている。成形品50の形状、寸法は、実施例1にて説明した成形品の形状、寸法と同じである。但し、第2の厚肉部53にも中空部54が形成されている点が異なる。即ち、成形品50の幅(W)を20mm、第1の厚肉部51の長さ(L1)を40mm、厚さ(t21)を5.0mm、第2の厚肉部53の長さ(L2)を15mm、厚さ(t22)を5.0mm、薄肉部55の長さ(L3)を5.0mm、厚さ(t23)を1.0mmとした。
【0085】
実施例4において使用した金型は、実施例1にて説明した金型と同じ構造を有するので、詳細な説明は省略する。
【0086】
金型に設けられたキャビティの形状は、図19に図示した成形品50を成形できる寸法である。即ち、第3キャビティ部25近傍の第1キャビティ部21の平均厚さ(成形品50の第1の厚肉部51の厚さ方向に相当する金型キャビティ面間の平均距離)T21は5.0mmであり、第3キャビティ部25近傍の第2キャビティ部23の平均厚さ(成形品50の第2の厚肉部53の厚さ方向に相当する金型キャビティ面間の平均距離)T22は5.0mmである。また、可動コア部30が後進端に位置するときの第3キャビティ部25の厚さ(成形品50の薄肉部55の厚さ方向に相当する金型キャビティ面間の距離)T23Bを5.0mmとし、可動コア部30が前進端に位置するときの第3キャビティ部25の厚さT23Fを1.0mmとした。尚、これらのT21,T22,T23B,T23Fに関しては、図1及び図2に示したT11,T12,T13B,T123Fを、T21,T22,T23B,T23Fと読み替えればよい。
【0087】
以下、金型等の概念図である図2、図15〜図18を参照して、実施例4の射出成形方法を説明する。尚、実施例4にあっては、熱可塑性樹脂、加圧流体として、実施例1にて説明した熱可塑性樹脂、加圧流体を使用した。
【0088】
[工程−400]
先ず、実施例1の[工程−100]と同様にして、熱可塑性樹脂を可塑化、溶融した。そして、固定金型部10と可動金型部11を型締めし、油圧シリンダー31の作動によって可動コア部30を後進端に位置せしめた(図2参照)。図示しない加圧流体導入部移動手段に作動によって、加圧流体導入部14は前進端に位置せしめられ、加圧流体導入部14の先端部は、第1キャビティ部21内に突出した状態となる。
【0089】
[工程−410]
そして、実施例1の[工程−110]と同様にして、射出用シリンダーから、溶融樹脂流路13、溶融樹脂導入部(ゲート部)12を介してキャビティ内(より具体的には、第1キャビティ部21内、第3キャビティ部25内、及び、第2キャビティ部の一部内)に溶融熱可塑性樹脂40を射出した(図15参照)。尚、キャビティ全体に導入した溶融熱可塑性樹脂40の量をキャビティ全体の体積の70%とし、射出時間を3.4秒とした。
【0090】
[工程−420]
溶融熱可塑性樹脂40の射出開始から3.8秒後に、加圧流体源16から、配管15、加圧流体導入部14を介してキャビティ内の溶融熱可塑性樹脂40(より具体的には、第1キャビティ部21内の溶融熱可塑性樹脂40)の内部に加圧流体(圧力1×10⁷Paの加圧窒素ガス)を導入し、第1キャビティ部21、第2キャビティ部23及び第3キャビティ部25を占める溶融熱可塑性樹脂40の内部に中空部52,54,56を形成した(図16参照)。加圧流体の導入によって、キャビティ内の溶融熱可塑性樹脂40は流動し、キャビティは溶融熱可塑性樹脂40によって完全に充満された。
【0091】
[工程−430]
溶融熱可塑性樹脂40の射出開始から6.0秒後に、図示しない加圧流体導入部移動手段に作動によって加圧流体導入部14を後進端に位置せしめ、加圧流体導入部14の先端部と金型との間に隙間を形成し、中空部52,54,56内の加圧流体をこの隙間から大気中に排出した(図17参照)。尚、中空部52,54,56内が大気圧になった時点で、中空部52,54,56内には大気圧の窒素ガスが残存し得る。
【0092】
[工程−440]
溶融熱可塑性樹脂40の射出開始から8.0秒後に、油圧シリンダー31を作動させて、可動コア部30を後進端から前進端へと移動させて、第3キャビティ部25を占める溶融熱可塑性樹脂40の内部に形成された中空部56を無くし、中実の薄肉部55を成形した(図18参照)。可動コア部30の移動量は4.0mmである。即ち、可動コア部30が前進端に位置したときの、第3キャビティ部25の厚さT23F(成形品の薄肉部の厚さ方向に相当する金型キャビティ面間の距離)は1.0mmである。移動速度を7mm/秒とした。可動コア部30の前進端への移動に伴い、第3キャビティ部25内の溶融熱可塑性樹脂40の一部は、第1キャビティ部21へと押し出された。その結果、第1キャビティ部21内の溶融熱可塑性樹脂40の内部に形成された中空部52の容積が減少した。第1キャビティ部21内の溶融熱可塑性樹脂40の内部に形成された中空部52内に存在した加圧流体の一部は、加圧流体導入部14の先端部と金型との間に隙間から外部に排出された。
【0093】
[工程−450]
溶融熱可塑性樹脂40の射出開始から63.4秒まで、キャビティ内の熱可塑性樹脂を冷却し、次いで、金型の型開きを行い、金型から成形品を取り出した。
【0094】
得られた成形品50の薄肉部55には、ウエルド、ヘジテーションマーク、フローマーク等の外観不良は認められなかった。また、第1の厚肉部51には所望の中空部52が形成されており、更には、中実の薄肉部55及び厚肉部53が確実に形成されていた。
【0095】
(実施例5)
実施例5は、本発明の第3の態様に係る射出成形方法に関する。
【0096】
実施例5によって得られた成形品50の模式的な平面図を図26の(A)に示し、模式的な側面図を図26の(B)に示し、図26の(A)の線C−Cに沿った模式的な断面図を図26の(C)に示す。この成形品50は、中空部52を有する第1の厚肉部51、中空部54を有する第2の厚肉部53、及び、第1の厚肉部51と第2の厚肉部53との間に位置する中実の薄肉部55から構成されている。成形品50の形状、寸法は、実施例4にて説明した成形品の形状、寸法と同じである。但し、第2の厚肉部53にも中空部54が形成されている点が異なる。
【0097】
実施例5において使用した金型の概念図を図20に示す。尚、図20にあっては、可動コア部30が前進端に位置した状態を示す。この金型は、固定金型部10と可動金型部11から構成されている。そして、金型は、成形品50の第1の厚肉部51を成形すべき第1キャビティ部21、第2の厚肉部53を成形すべき第2キャビティ部23、及び、薄肉部55を成形すべき第3キャビティ部25から構成されたキャビティを有する。更には、金型は、溶融樹脂導入部(所謂ゲート部)12、加圧流体導入部214、及び、可動コア部30を備えている。
【0098】
溶融樹脂導入部12は、第1キャビティ部21に溶融熱可塑性樹脂40が射出されるように固定金型部10に配置されている。溶融樹脂導入部12は、ダイレクトゲート構造を有し、図示しない射出用シリンダーと、固定金型部10に設けられたスプルー及びコールドランナータイプの溶融樹脂流路13を介して連通している。
【0099】
加圧流体導入部214は、第2キャビティ部23に加圧流体が導入されるように可動金型部11に配置されている。加圧流体導入部214は、実施例1にて説明したと同様の構造を有する。
【0100】
可動コア部30は、第3キャビティ部25内で、可動コア部移動手段である油圧シリンダー31の作動によって、成形品50の薄肉部55の厚さ方向に相当する方向に沿って前進端及び後進端の間で移動し得る。
【0101】
金型に設けられたキャビティの形状は、図26に図示した成形品50を成形できる寸法である。即ち、第3キャビティ部25近傍の第1キャビティ部21の平均厚さ(成形品50の第1の厚肉部51の厚さ方向に相当する金型キャビティ面間の平均距離)T21は5.0mmであり、第3キャビティ部25近傍の第2キャビティ部23の平均厚さ(成形品50の第2の厚肉部53の厚さ方向に相当する金型キャビティ面間の平均距離)T22は5.0mmである。また、可動コア部30が後進端に位置するときの第3キャビティ部25の厚さ(成形品50の薄肉部55の厚さ方向に相当する金型キャビティ面間の距離)T23Bを5.0mmとし、可動コア部30が前進端に位置するときの第3キャビティ部25の厚さT23Fを1.0mmとした。
【0102】
以下、金型等の概念図である図21〜図25を参照して、実施例5の射出成形方法を説明する。尚、実施例5にあっては、熱可塑性樹脂、加圧流体として、実施例1にて説明した熱可塑性樹脂、加圧流体を使用した。
【0103】
[工程−500]
先ず、実施例1の[工程−100]と同様にして、熱可塑性樹脂を可塑化、溶融した。そして、固定金型部10と可動金型部11を型締めし、油圧シリンダー31の作動によって可動コア部30を後進端に位置せしめた(図21参照)。可動コア部30が後進端に位置したときの、第3キャビティ部25の厚さT23B(成形品50の薄肉部55の厚さ方向に相当する金型キャビティ面間の距離)は5.0mmである。また、図示しない加圧流体導入部移動手段に作動によって、加圧流体導入部214は前進端に位置せしめられ、加圧流体導入部214の先端部は、第1キャビティ部21内に突出した状態となる。
【0104】
[工程−510]
そして、実施例1の[工程−110]と同様にして、射出用シリンダーから、溶融樹脂流路13、溶融樹脂導入部(ゲート部)12を介してキャビティ内(より具体的には、第1キャビティ部21内)に溶融熱可塑性樹脂40を射出した(図22参照)。尚、キャビティ全体に導入した溶融熱可塑性樹脂40の量をキャビティ全体の体積の70%とし、射出時間を3.4秒とした。
【0105】
[工程−520]
溶融熱可塑性樹脂40の射出開始から3.8秒後に、加圧流体源16から、配管15、加圧流体導入部214を介してキャビティ内の溶融熱可塑性樹脂40(より具体的には、第2キャビティ部23内の溶融熱可塑性樹脂40)の内部に加圧流体(圧力1×10⁷Paの加圧窒素ガス)を導入し、第1キャビティ部21、第2キャビティ部23及び第3キャビティ部25を占める溶融熱可塑性樹脂40の内部に中空部52,54,56を形成した(図23参照)。加圧流体の導入によって、キャビティ内の溶融熱可塑性樹脂40は流動し、キャビティは溶融熱可塑性樹脂40によって完全に充満された。
【0106】
[工程−530]
溶融熱可塑性樹脂40の射出開始から8.8秒後に、図示しない加圧流体導入部移動手段に作動によって加圧流体導入部214を後進端に位置せしめ、加圧流体導入部214の先端部と金型との間に隙間を形成し、中空部52,54,56内の加圧流体をこの隙間から大気中に排出した(図24参照)。尚、中空部52,54,56内が大気圧になった時点で、中空部52,54,56内には大気圧の窒素ガスが残存し得る。
【0107】
[工程−540]
溶融熱可塑性樹脂40の射出開始から10.8秒後に、油圧シリンダー31を作動させて、可動コア部30を後進端から前進端へと移動させて、第3キャビティ部25を占める溶融熱可塑性樹脂40の内部に形成された中空部56を無くし、中実の薄肉部55を成形した(図25参照)。可動コア部30の移動量は4.0mmである。即ち、可動コア部30が前進端に位置したときの、第3キャビティ部25の厚さT23F(成形品の薄肉部の厚さ方向に相当する金型キャビティ面間の距離)は1.0mmである。移動速度を2mm/秒とした。可動コア部30の前進端への移動に伴い、第3キャビティ部25内の溶融熱可塑性樹脂40の一部は、第2キャビティ部23へと押し出された。その結果、第2キャビティ部25内の溶融熱可塑性樹脂40の内部に形成された中空部54の容積が減少した。第2キャビティ部23内の溶融熱可塑性樹脂40の内部に形成された中空部54内に存在した加圧流体の一部は、加圧流体導入部214の先端部と金型との間に隙間から外部に排出された。
【0108】
[工程−550]
溶融熱可塑性樹脂40の射出開始から63.4秒まで、キャビティ内の熱可塑性樹脂を冷却し、次いで、金型の型開きを行い、金型から成形品を取り出した。
【0109】
得られた成形品50の薄肉部55には、ウエルド、ヘジテーションマーク、フローマーク等の外観不良は認められなかった。また、第1の厚肉部51には所望の中空部52が形成されており、更には、中実の薄肉部55及び厚肉部53が確実に形成されていた。
【0110】
(比較例2)
比較例2においては、図20に示すように、可動コア部30を予め前進端に固定した。そして、実施例5の[工程−540]、即ち、可動コア部30を後進端から移動させる工程を実行すること無く、実施例5の[工程−500]〜[工程−530]、[工程−550]を実行した。
【0111】
その結果、第3キャビティ部25における樹脂流動圧力損失が大きいために、加圧流体を導入することによっても、第2キャビティ部23に溶融熱可塑性樹脂を流入させることができず、第2キャビティ部23において、熱可塑性樹脂の未充填部分が発生し、所望の成形品を得ることができなかった。
【0112】
以上、本発明を、好ましい実施例に基づき説明したが、本発明はこれらに限定されるものではない。実施例にて説明した使用熱可塑性樹脂、加圧流体、成形条件や金型の構造等は例示であり、適宜変更することができる。実施例1においては、薄肉部が1カ所あるいは2カ所、設けられた成形品の射出成形方法について説明したが、薄肉部の数はこれらに限定するものではない。
【0113】
【発明の効果】
本発明の射出成形方法にあっては、薄肉部を成形するに当たり、先ず、第3キャビティ部における成形品の薄肉部の厚さ方向に相当する金型キャビティ面間の距離を長くしておく。従って、第3キャビティ部における樹脂流動圧力損失を小さくすることができ、第3キャビティ部内を溶融熱可塑性樹脂が容易に流動する結果、ヘジテーションが発生することが無く、フローマークも生じない。また、溶融熱可塑性樹脂が第2キャビティ部へ容易に流入するので、キャビティ全体を溶融熱可塑性樹脂によって確実に充満することができる。従って、薄肉部の強度低下や成形品の外観不良等が生じることが無い。本発明の射出成形方法を、例えば、薄肉部がヒンジ部として機能する成形品の成形に適用すれば、高い強度(例えば静的強度や疲労強度)を有するヒンジ部を得ることができる。
【図面の簡単な説明】
【図1】図1は、実施例1において使用した金型の概念図である。
【図2】図2は、実施例1の射出成形方法を説明するための金型等の概念図である。
【図3】図3は、図2に引き続き、実施例1の射出成形方法を説明するための金型等の概念図である。
【図4】図4は、図3に引き続き、実施例1の射出成形方法を説明するための金型等の概念図である。
【図5】図5は、図4に引き続き、実施例1の射出成形方法を説明するための金型等の概念図である。
【図6】図6の(A)、(B)及び(C)は、それぞれ、実施例1によって得られた成形品の模式的な平面図、模式的な側面図、及び、模式的な断面図である。
【図7】図7は、実施例2の射出成形方法を説明するための金型等の概念図である。
【図8】図8は、図7に引き続き、実施例2の射出成形方法を説明するための金型等の概念図である。
【図9】図9は、実施例3において使用した金型の概念図である。
【図10】図10は、実施例3の射出成形方法を説明するための金型等の概念図である。
【図11】図11は、図10に引き続き。実施例3の射出成形方法を説明するための金型等の概念図である。
【図12】図12は、図11に引き続き、実施例3の射出成形方法を説明するための金型等の概念図である。
【図13】図13は、図12に引き続き、実施例3の射出成形方法を説明するための金型等の概念図である。
【図14】図14の(A)、(B)及び(C)は、それぞれ、実施例3によって得られた成形品の模式的な平面図、模式的な側面図、及び、模式的な断面図である。
【図15】図15は、実施例4の射出成形方法を説明するための金型等の概念図である。
【図16】図16は、図15に引き続き、実施例4の射出成形方法を説明するための金型等の概念図である。
【図17】図17は、図16に引き続き、実施例4の射出成形方法を説明するための金型等の概念図である。
【図18】図18は、図17に引き続き、実施例4の射出成形方法を説明するための金型等の概念図である。
【図19】図19の(A)、(B)及び(C)は、それぞれ、実施例4によって得られた成形品の模式的な平面図、模式的な側面図、及び、模式的な断面図である。
【図20】図20は、実施例5において使用した金型の概念図である。
【図21】図21は、実施例5の射出成形方法を説明するための金型等の概念図である。
【図22】図22は、図21に引き続き、実施例5の射出成形方法を説明するための金型等の概念図である。
【図23】図23は、図22に引き続き、実施例5の射出成形方法を説明するための金型等の概念図である。
【図24】図24は、図23に引き続き、実施例5の射出成形方法を説明するための金型等の概念図である。
【図25】図25は、図24に引き続き、実施例5の射出成形方法を説明するための金型等の概念図である。
【図26】図26の(A)、(B)及び(C)は、それぞれ、実施例5によって得られた成形品の模式的な平面図、模式的な側面図、及び、模式的な断面図である。
【符号の説明】
10・・・固定金型部、11・・・可動金型部、12・・・溶融樹脂導入部、13・・・溶融樹脂流路、14,114,214・・・加圧流体導入部、15・・・配管、16・・・加圧流体源、21・・・第1キャビティ部、23,23A,23B・・・第2キャビティ部、25,25A,25B・・・第3キャビティ部、30,30A,30B・・・可動コア部、31,31A,31B・・・油圧シリンダー、40・・・溶融熱可塑性樹脂、50,150・・・成形品、51,151・・・第1の厚肉部、52,54,56,152・・・中空部、53,153A,153B・・・第2の厚肉部、55,155A,155B・・・薄肉部
Claims (5)
- (a)中空部を有する第1の厚肉部、
(b)中実の第2の厚肉部、及び、
(c)第1の厚肉部と第2の厚肉部との間に位置する中実の薄肉部、
を備えた成形品を、
▲1▼ 第1の厚肉部を成形すべき第1キャビティ部、第2の厚肉部を成形すべき第2キャビティ部、及び、薄肉部を成形すべき第3キャビティ部から構成されたキャビティを有し、
▲2▼ 第1キャビティ部に溶融熱可塑性樹脂が射出されるように配置された溶融樹脂導入部、
▲3▼ 第1キャビティ部に加圧流体が導入されるように配置された加圧流体導入部、及び、
▲4▼ 第3キャビティ部内で、成形品の薄肉部の厚さ方向に相当する方向に沿って前進端及び後進端の間で移動し得る可動コア部、
を備えた金型を使用して射出成形する方法であって、
(A)可動コア部を後進端に位置せしめた状態で、溶融樹脂導入部を介してキャビティ内に溶融熱可塑性樹脂を射出する工程と、
(B)キャビティ内への溶融熱可塑性樹脂の射出中、若しくは、射出完了と同時に、若しくは、射出完了後、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、第1キャビティ部を占める溶融熱可塑性樹脂の内部に中空部を形成する工程と、
(C)可動コア部を前進端へと移動させて、薄肉部を成形する工程、
を具備することを特徴とする薄肉部を有する成形品の射出成形方法。 - 前記工程(C)において、中空部内の加圧流体の一部を排出することを特徴とする請求項1に記載の薄肉部を有する成形品の射出成形方法。
- 前記工程(B)と工程(C)の間で、中空部内の加圧流体を排出する工程を更に具備することを特徴とする請求項1に記載の薄肉部を有する成形品の射出成形方法。
- (a)中空部を有する第1の厚肉部、
(b)中空部を有する第2の厚肉部、及び、
(c)第1の厚肉部と第2の厚肉部との間に位置する中実の薄肉部、
を備えた成形品を、
▲1▼ 第1の厚肉部を成形すべき第1キャビティ部、第2の厚肉部を成形すべき第2キャビティ部、及び、薄肉部を成形すべき第3キャビティ部から構成されたキャビティを有し、
▲2▼ 第1キャビティ部に溶融熱可塑性樹脂が射出されるように配置された溶融樹脂導入部、
▲3▼ 第1キャビティ部に加圧流体が導入されるように配置された加圧流体導入部、及び、
▲4▼ 第3キャビティ部内で、成形品の薄肉部の厚さ方向に相当する方向に沿って前進端及び後進端の間で移動し得る可動コア部、
を備えた金型を使用して射出成形する方法であって、
(A)可動コア部を後進端に位置せしめた状態で、溶融樹脂導入部を介してキャビティ内に溶融熱可塑性樹脂を射出する工程と、
(B)キャビティ内への溶融熱可塑性樹脂の射出中、若しくは、射出完了と同時に、若しくは、射出完了後、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、第1キャビティ部、第2キャビティ部及び第3キャビティ部を占める溶融熱可塑性樹脂の内部に中空部を形成する工程と、
(C)中空部内の加圧流体を排出する工程と、
(D)可動コア部を前進端へと移動させて、第3キャビティ部を占める溶融熱可塑性樹脂の内部に形成された中空部を無くし、中実の薄肉部を成形する工程、
を具備することを特徴とする薄肉部を有する成形品の射出成形方法。 - (a)中空部を有する第1の厚肉部、
(b)中空部を有する第2の厚肉部、及び、
(c)第1の厚肉部と第2の厚肉部との間に位置する中実の薄肉部、
を備えた成形品を、
▲1▼ 第1の厚肉部を成形すべき第1キャビティ部、第2の厚肉部を成形すべき第2キャビティ部、及び、薄肉部を成形すべき第3キャビティ部から構成されたキャビティを有し、
▲2▼ 第1キャビティ部に溶融熱可塑性樹脂が射出されるように配置された溶融樹脂導入部、
▲3▼ 第2キャビティ部に加圧流体が導入されるように配置された加圧流体導入部、及び、
▲4▼ 第3キャビティ部内で、成形品の薄肉部の厚さ方向に相当する方向に沿って前進端及び後進端の間で移動し得る可動コア部、
を備えた金型を使用して射出成形する方法であって、
(A)可動コア部を後進端に位置せしめた状態で、溶融樹脂導入部を介してキャビティ内に溶融熱可塑性樹脂を射出する工程と、
(B)キャビティ内への溶融熱可塑性樹脂の射出中、若しくは、射出完了と同時に、若しくは、射出完了後、加圧流体導入部を介してキャビティ内の溶融熱可塑性樹脂の内部に加圧流体を導入し、第1キャビティ部、第2キャビティ部及び第3キャビティ部を占める溶融熱可塑性樹脂の内部に中空部を形成する工程と、
(C)中空部内の加圧流体を排出する工程と、
(D)可動コア部を前進端へと移動させて、第3キャビティ部を占める溶融熱可塑性樹脂の内部に形成された中空部を無くし、中実の薄肉部を成形する工程、
を具備することを特徴とする薄肉部を有する成形品の射出成形方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002328121A JP2004160783A (ja) | 2002-11-12 | 2002-11-12 | 薄肉部を有する成形品の射出成形方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002328121A JP2004160783A (ja) | 2002-11-12 | 2002-11-12 | 薄肉部を有する成形品の射出成形方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004160783A true JP2004160783A (ja) | 2004-06-10 |
Family
ID=32806507
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002328121A Pending JP2004160783A (ja) | 2002-11-12 | 2002-11-12 | 薄肉部を有する成形品の射出成形方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004160783A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2011040186A1 (ja) * | 2009-09-30 | 2011-04-07 | コニカミノルタオプト株式会社 | 光学素子用樹脂成形品の製造装置、及び、光学素子の製造方法 |
| WO2021037768A1 (en) * | 2019-08-23 | 2021-03-04 | Intersurgical Ag | Respiratory interface device and method of manufacturing a sealing member for a respiratory interface device |
| WO2022038245A1 (en) * | 2020-08-21 | 2022-02-24 | Intersurgical Ag | Improvements relating to sealing members |
| KR20220140169A (ko) * | 2021-04-09 | 2022-10-18 | 재영아이텍 주식회사 | 후육부를 갖는 사출 성형 제품 |
-
2002
- 2002-11-12 JP JP2002328121A patent/JP2004160783A/ja active Pending
Cited By (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2011040186A1 (ja) * | 2009-09-30 | 2011-04-07 | コニカミノルタオプト株式会社 | 光学素子用樹脂成形品の製造装置、及び、光学素子の製造方法 |
| EP2484507A4 (en) * | 2009-09-30 | 2014-06-11 | Konica Minolta Opto Inc | DEVICE FOR PREPARING RESIN FORMATS FOR USE IN OPTICAL ELEMENTS AND METHOD FOR PRODUCING RESIN FORMED ITEMS FOR USE IN OPTICAL ELEMENTS |
| JP5737181B2 (ja) * | 2009-09-30 | 2015-06-17 | コニカミノルタ株式会社 | 光学素子用樹脂成形品の製造装置、及び、光学素子の製造方法 |
| WO2021037768A1 (en) * | 2019-08-23 | 2021-03-04 | Intersurgical Ag | Respiratory interface device and method of manufacturing a sealing member for a respiratory interface device |
| CN114641331A (zh) * | 2019-08-23 | 2022-06-17 | 英特外科股份公司 | 呼吸接口装置和制造用于呼吸接口装置的密封构件的方法 |
| JP2022546385A (ja) * | 2019-08-23 | 2022-11-04 | インターサージカル アクチェンゲゼルシャフト | 呼吸インターフェースデバイスに関する改良 |
| JP2025029216A (ja) * | 2019-08-23 | 2025-03-05 | インターサージカル アクチェンゲゼルシャフト | 呼吸インターフェースデバイスに関する改良 |
| JP7851386B2 (ja) | 2019-08-23 | 2026-04-24 | インターサージカル アクチェンゲゼルシャフト | 呼吸インターフェースデバイスに関する改良 |
| WO2022038245A1 (en) * | 2020-08-21 | 2022-02-24 | Intersurgical Ag | Improvements relating to sealing members |
| GB2598158B (en) * | 2020-08-21 | 2025-02-12 | Intersurgical Ag | Improvements relating to sealing members |
| KR20220140169A (ko) * | 2021-04-09 | 2022-10-18 | 재영아이텍 주식회사 | 후육부를 갖는 사출 성형 제품 |
| KR102481334B1 (ko) * | 2021-04-09 | 2023-01-02 | 재영아이텍 주식회사 | 후육부를 갖는 사출 성형 제품 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4553512B2 (ja) | 中空部を有する成形品の射出成形方法 | |
| EP0495614A2 (en) | Method of injection molding a thermoplastic resin and a mold for injection molding | |
| JPH11268083A (ja) | 非樹脂流体併用射出成形方法 | |
| US6890477B2 (en) | Plastic injection molded articles with hollow rib members | |
| CN101518817A (zh) | 用于压铸的模具和制造铸造产品的方法 | |
| JPH03274120A (ja) | プラスチックの中空成形方法 | |
| JP2000025073A (ja) | 射出成形法、金型及び射出成形品 | |
| JP4024174B2 (ja) | 加圧流体注入ノズル | |
| JP2000301583A (ja) | 形状の複雑な部材を精密に射出圧縮成形する方法及びこれを実施するための射出圧縮成形装置 | |
| JP3808011B2 (ja) | 中実部及び中空部を有する成形品の射出成形方法及び金型組立体 | |
| JP2007307818A (ja) | ダイレクトゲート射出成形金型及びダイレクトゲート射出成形方法 | |
| JP4553520B2 (ja) | 加圧流体導入ノズル用の移動装置、加圧流体導入装置、金型組立体及び射出成形方法 | |
| US20250033261A1 (en) | Injection molding device | |
| JP2004160703A (ja) | ガス注入ノズル、金型組立体及び成形品の成形方法 | |
| JP2776244B2 (ja) | 加圧流体圧入排出装置 | |
| JP2917208B2 (ja) | 高中空射出成形品の製造方法 | |
| JP2001198960A (ja) | 射出成形機 | |
| JP3768161B2 (ja) | 加圧流体導入用ノズル組立体及び射出成形方法 | |
| JP2004034491A (ja) | 成形品の射出成形方法及び金型組立体 | |
| JP3884529B2 (ja) | 成形方法 | |
| JP2002001782A (ja) | インラインスクリュー式射出成形装置及び射出成形方法 | |
| JP2000271962A (ja) | 射出成形用金型 | |
| JP2005288978A (ja) | 金型組立体、及び、中空部を有する成形品の射出成形方法 | |
| JP2002283413A (ja) | 射出成形機 | |
| JPH0720636B2 (ja) | 射出成形方法 |