JP2004170468A - ポリオレフィン系シュリンクラベル - Google Patents
ポリオレフィン系シュリンクラベル Download PDFInfo
- Publication number
- JP2004170468A JP2004170468A JP2002332956A JP2002332956A JP2004170468A JP 2004170468 A JP2004170468 A JP 2004170468A JP 2002332956 A JP2002332956 A JP 2002332956A JP 2002332956 A JP2002332956 A JP 2002332956A JP 2004170468 A JP2004170468 A JP 2004170468A
- Authority
- JP
- Japan
- Prior art keywords
- layer
- weight
- cyclic olefin
- base film
- parts
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 239000010410 layer Substances 0.000 claims abstract description 99
- -1 polyethylene Polymers 0.000 claims abstract description 70
- 239000002344 surface layer Substances 0.000 claims abstract description 57
- 239000004698 Polyethylene Substances 0.000 claims abstract description 35
- 229920000573 polyethylene Polymers 0.000 claims abstract description 35
- QQONPFPTGQHPMA-UHFFFAOYSA-N propylene Natural products CC=C QQONPFPTGQHPMA-UHFFFAOYSA-N 0.000 claims abstract description 35
- 125000004805 propylene group Chemical group [H]C([H])([H])C([H])([*:1])C([H])([H])[*:2] 0.000 claims abstract description 35
- 229920000642 polymer Polymers 0.000 claims abstract description 31
- 229920005604 random copolymer Polymers 0.000 claims abstract description 25
- 238000007639 printing Methods 0.000 claims abstract description 20
- 239000011342 resin composition Substances 0.000 claims abstract description 17
- 239000012968 metallocene catalyst Substances 0.000 claims abstract description 15
- 238000007334 copolymerization reaction Methods 0.000 claims abstract description 8
- 230000009477 glass transition Effects 0.000 claims abstract description 8
- 229920000089 Cyclic olefin copolymer Polymers 0.000 claims description 44
- JRZJOMJEPLMPRA-UHFFFAOYSA-N olefin Natural products CCCCCCCC=C JRZJOMJEPLMPRA-UHFFFAOYSA-N 0.000 claims description 32
- 229920000098 polyolefin Polymers 0.000 claims description 24
- VGGSQFUCUMXWEO-UHFFFAOYSA-N Ethene Chemical compound C=C VGGSQFUCUMXWEO-UHFFFAOYSA-N 0.000 claims description 23
- 239000005977 Ethylene Substances 0.000 claims description 23
- 229920001971 elastomer Polymers 0.000 claims description 22
- 239000004711 α-olefin Substances 0.000 claims description 7
- 229920001577 copolymer Polymers 0.000 claims description 3
- 239000011229 interlayer Substances 0.000 abstract description 18
- 239000000853 adhesive Substances 0.000 abstract description 6
- 230000001070 adhesive effect Effects 0.000 abstract description 6
- 125000004122 cyclic group Chemical group 0.000 abstract 2
- 239000010408 film Substances 0.000 description 73
- 239000003921 oil Substances 0.000 description 25
- 229920005989 resin Polymers 0.000 description 20
- 239000011347 resin Substances 0.000 description 20
- 230000002087 whitening effect Effects 0.000 description 14
- 238000000034 method Methods 0.000 description 13
- 239000000178 monomer Substances 0.000 description 11
- 239000005020 polyethylene terephthalate Substances 0.000 description 11
- 229920000139 polyethylene terephthalate Polymers 0.000 description 11
- 239000004713 Cyclic olefin copolymer Substances 0.000 description 10
- 229920000181 Ethylene propylene rubber Polymers 0.000 description 9
- 229920005674 ethylene-propylene random copolymer Polymers 0.000 description 9
- 229920000092 linear low density polyethylene Polymers 0.000 description 8
- 239000004707 linear low-density polyethylene Substances 0.000 description 8
- 239000000203 mixture Substances 0.000 description 8
- 239000010419 fine particle Substances 0.000 description 7
- 239000003208 petroleum Substances 0.000 description 7
- 239000000126 substance Substances 0.000 description 7
- UHOVQNZJYSORNB-UHFFFAOYSA-N Benzene Chemical compound C1=CC=CC=C1 UHOVQNZJYSORNB-UHFFFAOYSA-N 0.000 description 6
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 6
- YXFVVABEGXRONW-UHFFFAOYSA-N Toluene Chemical compound CC1=CC=CC=C1 YXFVVABEGXRONW-UHFFFAOYSA-N 0.000 description 6
- VLKZOEOYAKHREP-UHFFFAOYSA-N n-Hexane Chemical compound CCCCCC VLKZOEOYAKHREP-UHFFFAOYSA-N 0.000 description 6
- 150000001336 alkenes Chemical class 0.000 description 5
- 239000003054 catalyst Substances 0.000 description 5
- 239000002904 solvent Substances 0.000 description 5
- WSSSPWUEQFSQQG-UHFFFAOYSA-N 4-methyl-1-pentene Chemical compound CC(C)CC=C WSSSPWUEQFSQQG-UHFFFAOYSA-N 0.000 description 4
- XDTMQSROBMDMFD-UHFFFAOYSA-N Cyclohexane Chemical compound C1CCCCC1 XDTMQSROBMDMFD-UHFFFAOYSA-N 0.000 description 4
- 230000000052 comparative effect Effects 0.000 description 4
- 238000002844 melting Methods 0.000 description 4
- 230000008018 melting Effects 0.000 description 4
- 239000002245 particle Substances 0.000 description 4
- 238000006116 polymerization reaction Methods 0.000 description 4
- 229920005862 polyol Polymers 0.000 description 4
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 4
- LIKMAJRDDDTEIG-UHFFFAOYSA-N 1-hexene Chemical compound CCCCC=C LIKMAJRDDDTEIG-UHFFFAOYSA-N 0.000 description 3
- ZWEHNKRNPOVVGH-UHFFFAOYSA-N 2-Butanone Chemical compound CCC(C)=O ZWEHNKRNPOVVGH-UHFFFAOYSA-N 0.000 description 3
- CSCPPACGZOOCGX-UHFFFAOYSA-N Acetone Chemical compound CC(C)=O CSCPPACGZOOCGX-UHFFFAOYSA-N 0.000 description 3
- YMWUJEATGCHHMB-UHFFFAOYSA-N Dichloromethane Chemical compound ClCCl YMWUJEATGCHHMB-UHFFFAOYSA-N 0.000 description 3
- RTZKZFJDLAIYFH-UHFFFAOYSA-N Diethyl ether Chemical compound CCOCC RTZKZFJDLAIYFH-UHFFFAOYSA-N 0.000 description 3
- XEKOWRVHYACXOJ-UHFFFAOYSA-N Ethyl acetate Chemical compound CCOC(C)=O XEKOWRVHYACXOJ-UHFFFAOYSA-N 0.000 description 3
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 3
- 101150059062 apln gene Proteins 0.000 description 3
- WXCZUWHSJWOTRV-UHFFFAOYSA-N but-1-ene;ethene Chemical compound C=C.CCC=C WXCZUWHSJWOTRV-UHFFFAOYSA-N 0.000 description 3
- 239000000470 constituent Substances 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 238000001125 extrusion Methods 0.000 description 3
- 239000003925 fat Substances 0.000 description 3
- 235000019197 fats Nutrition 0.000 description 3
- 239000011521 glass Substances 0.000 description 3
- 230000001771 impaired effect Effects 0.000 description 3
- 229920001684 low density polyethylene Polymers 0.000 description 3
- 239000004702 low-density polyethylene Substances 0.000 description 3
- 238000002156 mixing Methods 0.000 description 3
- 239000003960 organic solvent Substances 0.000 description 3
- 229920003023 plastic Polymers 0.000 description 3
- 239000004033 plastic Substances 0.000 description 3
- 150000003077 polyols Chemical class 0.000 description 3
- VXNZUUAINFGPBY-UHFFFAOYSA-N 1-Butene Chemical compound CCC=C VXNZUUAINFGPBY-UHFFFAOYSA-N 0.000 description 2
- VTYYLEPIZMXCLO-UHFFFAOYSA-L Calcium carbonate Chemical compound [Ca+2].[O-]C([O-])=O VTYYLEPIZMXCLO-UHFFFAOYSA-L 0.000 description 2
- HEDRZPFGACZZDS-UHFFFAOYSA-N Chloroform Chemical compound ClC(Cl)Cl HEDRZPFGACZZDS-UHFFFAOYSA-N 0.000 description 2
- XTHFKEDIFFGKHM-UHFFFAOYSA-N Dimethoxyethane Chemical compound COCCOC XTHFKEDIFFGKHM-UHFFFAOYSA-N 0.000 description 2
- 229920002943 EPDM rubber Polymers 0.000 description 2
- IMNFDUFMRHMDMM-UHFFFAOYSA-N N-Heptane Chemical compound CCCCCCC IMNFDUFMRHMDMM-UHFFFAOYSA-N 0.000 description 2
- OFBQJSOFQDEBGM-UHFFFAOYSA-N Pentane Chemical compound CCCCC OFBQJSOFQDEBGM-UHFFFAOYSA-N 0.000 description 2
- 239000004793 Polystyrene Substances 0.000 description 2
- PPBRXRYQALVLMV-UHFFFAOYSA-N Styrene Chemical compound C=CC1=CC=CC=C1 PPBRXRYQALVLMV-UHFFFAOYSA-N 0.000 description 2
- WYURNTSHIVDZCO-UHFFFAOYSA-N Tetrahydrofuran Chemical compound C1CCOC1 WYURNTSHIVDZCO-UHFFFAOYSA-N 0.000 description 2
- XLOMVQKBTHCTTD-UHFFFAOYSA-N Zinc monoxide Chemical compound [Zn]=O XLOMVQKBTHCTTD-UHFFFAOYSA-N 0.000 description 2
- 239000003086 colorant Substances 0.000 description 2
- JHIVVAPYMSGYDF-UHFFFAOYSA-N cyclohexanone Chemical compound O=C1CCCCC1 JHIVVAPYMSGYDF-UHFFFAOYSA-N 0.000 description 2
- 230000006866 deterioration Effects 0.000 description 2
- 230000004927 fusion Effects 0.000 description 2
- 238000007646 gravure printing Methods 0.000 description 2
- 229920001903 high density polyethylene Polymers 0.000 description 2
- 239000004700 high-density polyethylene Substances 0.000 description 2
- 229930195733 hydrocarbon Natural products 0.000 description 2
- 150000002430 hydrocarbons Chemical class 0.000 description 2
- 229920005679 linear ultra low density polyethylene Polymers 0.000 description 2
- 235000014593 oils and fats Nutrition 0.000 description 2
- 230000000704 physical effect Effects 0.000 description 2
- 229920005672 polyolefin resin Polymers 0.000 description 2
- 229920002223 polystyrene Polymers 0.000 description 2
- 229920000915 polyvinyl chloride Polymers 0.000 description 2
- 239000004800 polyvinyl chloride Substances 0.000 description 2
- 238000007142 ring opening reaction Methods 0.000 description 2
- 238000007789 sealing Methods 0.000 description 2
- 239000000377 silicon dioxide Substances 0.000 description 2
- 238000012360 testing method Methods 0.000 description 2
- WSLDOOZREJYCGB-UHFFFAOYSA-N 1,2-Dichloroethane Chemical compound ClCCCl WSLDOOZREJYCGB-UHFFFAOYSA-N 0.000 description 1
- RYHBNJHYFVUHQT-UHFFFAOYSA-N 1,4-Dioxane Chemical compound C1COCCO1 RYHBNJHYFVUHQT-UHFFFAOYSA-N 0.000 description 1
- WKBPZYKAUNRMKP-UHFFFAOYSA-N 1-[2-(2,4-dichlorophenyl)pentyl]1,2,4-triazole Chemical compound C=1C=C(Cl)C=C(Cl)C=1C(CCC)CN1C=NC=N1 WKBPZYKAUNRMKP-UHFFFAOYSA-N 0.000 description 1
- KPAPHODVWOVUJL-UHFFFAOYSA-N 1-benzofuran;1h-indene Chemical compound C1=CC=C2CC=CC2=C1.C1=CC=C2OC=CC2=C1 KPAPHODVWOVUJL-UHFFFAOYSA-N 0.000 description 1
- DURPTKYDGMDSBL-UHFFFAOYSA-N 1-butoxybutane Chemical compound CCCCOCCCC DURPTKYDGMDSBL-UHFFFAOYSA-N 0.000 description 1
- RNFJDJUURJAICM-UHFFFAOYSA-N 2,2,4,4,6,6-hexaphenoxy-1,3,5-triaza-2$l^{5},4$l^{5},6$l^{5}-triphosphacyclohexa-1,3,5-triene Chemical compound N=1P(OC=2C=CC=CC=2)(OC=2C=CC=CC=2)=NP(OC=2C=CC=CC=2)(OC=2C=CC=CC=2)=NP=1(OC=1C=CC=CC=1)OC1=CC=CC=C1 RNFJDJUURJAICM-UHFFFAOYSA-N 0.000 description 1
- HGUFODBRKLSHSI-UHFFFAOYSA-N 2,3,7,8-tetrachloro-dibenzo-p-dioxin Chemical compound O1C2=CC(Cl)=C(Cl)C=C2OC2=C1C=C(Cl)C(Cl)=C2 HGUFODBRKLSHSI-UHFFFAOYSA-N 0.000 description 1
- XWJMQJGSSGDJSY-UHFFFAOYSA-N 4-methyloct-1-ene Chemical compound CCCCC(C)CC=C XWJMQJGSSGDJSY-UHFFFAOYSA-N 0.000 description 1
- RSWGJHLUYNHPMX-UHFFFAOYSA-N Abietic-Saeure Natural products C12CCC(C(C)C)=CC2=CCC2C1(C)CCCC2(C)C(O)=O RSWGJHLUYNHPMX-UHFFFAOYSA-N 0.000 description 1
- 239000004925 Acrylic resin Substances 0.000 description 1
- 229920000178 Acrylic resin Polymers 0.000 description 1
- 235000019737 Animal fat Nutrition 0.000 description 1
- DKPFZGUDAPQIHT-UHFFFAOYSA-N Butyl acetate Natural products CCCCOC(C)=O DKPFZGUDAPQIHT-UHFFFAOYSA-N 0.000 description 1
- WLQKHRHCTSEXTL-UHFFFAOYSA-N C1C2CCC1C=C2.C1C2CCC1C=C2 Chemical compound C1C2CCC1C=C2.C1C2CCC1C=C2 WLQKHRHCTSEXTL-UHFFFAOYSA-N 0.000 description 1
- 239000004215 Carbon black (E152) Substances 0.000 description 1
- ZAFNJMIOTHYJRJ-UHFFFAOYSA-N Diisopropyl ether Chemical compound CC(C)OC(C)C ZAFNJMIOTHYJRJ-UHFFFAOYSA-N 0.000 description 1
- 239000004278 EU approved seasoning Substances 0.000 description 1
- 239000004593 Epoxy Substances 0.000 description 1
- 229920010126 Linear Low Density Polyethylene (LLDPE) Polymers 0.000 description 1
- CTQNGGLPUBDAKN-UHFFFAOYSA-N O-Xylene Chemical compound CC1=CC=CC=C1C CTQNGGLPUBDAKN-UHFFFAOYSA-N 0.000 description 1
- 239000004721 Polyphenylene oxide Substances 0.000 description 1
- XBDQKXXYIPTUBI-UHFFFAOYSA-M Propionate Chemical compound CCC([O-])=O XBDQKXXYIPTUBI-UHFFFAOYSA-M 0.000 description 1
- KHPCPRHQVVSZAH-HUOMCSJISA-N Rosin Natural products O(C/C=C/c1ccccc1)[C@H]1[C@H](O)[C@@H](O)[C@@H](O)[C@@H](CO)O1 KHPCPRHQVVSZAH-HUOMCSJISA-N 0.000 description 1
- KXKVLQRXCPHEJC-UHFFFAOYSA-N acetic acid trimethyl ester Natural products COC(C)=O KXKVLQRXCPHEJC-UHFFFAOYSA-N 0.000 description 1
- 238000010306 acid treatment Methods 0.000 description 1
- 125000000217 alkyl group Chemical group 0.000 description 1
- PNEYBMLMFCGWSK-UHFFFAOYSA-N aluminium oxide Inorganic materials [O-2].[O-2].[O-2].[Al+3].[Al+3] PNEYBMLMFCGWSK-UHFFFAOYSA-N 0.000 description 1
- 239000010775 animal oil Substances 0.000 description 1
- 239000003963 antioxidant agent Substances 0.000 description 1
- 230000003078 antioxidant effect Effects 0.000 description 1
- 239000002216 antistatic agent Substances 0.000 description 1
- 239000011324 bead Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000009835 boiling Methods 0.000 description 1
- 229910000019 calcium carbonate Inorganic materials 0.000 description 1
- 239000000378 calcium silicate Substances 0.000 description 1
- 229910052918 calcium silicate Inorganic materials 0.000 description 1
- OYACROKNLOSFPA-UHFFFAOYSA-N calcium;dioxido(oxo)silane Chemical compound [Ca+2].[O-][Si]([O-])=O OYACROKNLOSFPA-UHFFFAOYSA-N 0.000 description 1
- 125000004432 carbon atom Chemical group C* 0.000 description 1
- 150000004649 carbonic acid derivatives Chemical class 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- NEHMKBQYUWJMIP-NJFSPNSNSA-N chloro(114C)methane Chemical compound [14CH3]Cl NEHMKBQYUWJMIP-NJFSPNSNSA-N 0.000 description 1
- HRYZWHHZPQKTII-UHFFFAOYSA-N chloroethane Chemical compound CCCl HRYZWHHZPQKTII-UHFFFAOYSA-N 0.000 description 1
- 229960001701 chloroform Drugs 0.000 description 1
- 239000004927 clay Substances 0.000 description 1
- 229910052570 clay Inorganic materials 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 238000001816 cooling Methods 0.000 description 1
- 238000003851 corona treatment Methods 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 125000004093 cyano group Chemical group *C#N 0.000 description 1
- 150000004292 cyclic ethers Chemical class 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 230000032798 delamination Effects 0.000 description 1
- 238000013461 design Methods 0.000 description 1
- 238000009826 distribution Methods 0.000 description 1
- 239000003814 drug Substances 0.000 description 1
- 125000004185 ester group Chemical group 0.000 description 1
- 150000002148 esters Chemical class 0.000 description 1
- 125000003754 ethoxycarbonyl group Chemical group C(=O)(OCC)* 0.000 description 1
- 229960003750 ethyl chloride Drugs 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 239000000945 filler Substances 0.000 description 1
- 239000003063 flame retardant Substances 0.000 description 1
- 235000011194 food seasoning agent Nutrition 0.000 description 1
- 238000010528 free radical solution polymerization reaction Methods 0.000 description 1
- 239000007789 gas Substances 0.000 description 1
- 229940052308 general anesthetics halogenated hydrocarbons Drugs 0.000 description 1
- 230000005484 gravity Effects 0.000 description 1
- 125000001188 haloalkyl group Chemical group 0.000 description 1
- 150000008282 halocarbons Chemical class 0.000 description 1
- 125000005843 halogen group Chemical group 0.000 description 1
- 239000012760 heat stabilizer Substances 0.000 description 1
- 238000010438 heat treatment Methods 0.000 description 1
- FUZZWVXGSFPDMH-UHFFFAOYSA-N hexanoic acid Chemical compound CCCCCC(O)=O FUZZWVXGSFPDMH-UHFFFAOYSA-N 0.000 description 1
- 238000007654 immersion Methods 0.000 description 1
- 229910052809 inorganic oxide Inorganic materials 0.000 description 1
- 150000002576 ketones Chemical class 0.000 description 1
- 238000003475 lamination Methods 0.000 description 1
- 239000000314 lubricant Substances 0.000 description 1
- ZLNQQNXFFQJAID-UHFFFAOYSA-L magnesium carbonate Chemical compound [Mg+2].[O-]C([O-])=O ZLNQQNXFFQJAID-UHFFFAOYSA-L 0.000 description 1
- 239000001095 magnesium carbonate Substances 0.000 description 1
- 229910000021 magnesium carbonate Inorganic materials 0.000 description 1
- 239000000395 magnesium oxide Substances 0.000 description 1
- CPLXHLVBOLITMK-UHFFFAOYSA-N magnesium oxide Inorganic materials [Mg]=O CPLXHLVBOLITMK-UHFFFAOYSA-N 0.000 description 1
- AXZKOIWUVFPNLO-UHFFFAOYSA-N magnesium;oxygen(2-) Chemical compound [O-2].[Mg+2] AXZKOIWUVFPNLO-UHFFFAOYSA-N 0.000 description 1
- 238000004519 manufacturing process Methods 0.000 description 1
- 239000000463 material Substances 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 229920001179 medium density polyethylene Polymers 0.000 description 1
- 239000004701 medium-density polyethylene Substances 0.000 description 1
- 238000005649 metathesis reaction Methods 0.000 description 1
- 125000001160 methoxycarbonyl group Chemical group [H]C([H])([H])OC(*)=O 0.000 description 1
- 125000002496 methyl group Chemical group [H]C([H])([H])* 0.000 description 1
- 229940073584 methylene chloride Drugs 0.000 description 1
- 239000010445 mica Substances 0.000 description 1
- 229910052618 mica group Inorganic materials 0.000 description 1
- 239000005078 molybdenum compound Substances 0.000 description 1
- 150000002752 molybdenum compounds Chemical class 0.000 description 1
- SNMVRZFUUCLYTO-UHFFFAOYSA-N n-propyl chloride Chemical compound CCCCl SNMVRZFUUCLYTO-UHFFFAOYSA-N 0.000 description 1
- TVMXDCGIABBOFY-UHFFFAOYSA-N octane Chemical compound CCCCCCCC TVMXDCGIABBOFY-UHFFFAOYSA-N 0.000 description 1
- YWAKXRMUMFPDSH-UHFFFAOYSA-N pentene Chemical compound CCCC=C YWAKXRMUMFPDSH-UHFFFAOYSA-N 0.000 description 1
- 238000009832 plasma treatment Methods 0.000 description 1
- 229920000728 polyester Polymers 0.000 description 1
- 229920005906 polyester polyol Polymers 0.000 description 1
- 229920000570 polyether Polymers 0.000 description 1
- 229920001228 polyisocyanate Polymers 0.000 description 1
- 239000005056 polyisocyanate Substances 0.000 description 1
- 238000007151 ring opening polymerisation reaction Methods 0.000 description 1
- 210000002374 sebum Anatomy 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 150000004760 silicates Chemical class 0.000 description 1
- 239000002356 single layer Substances 0.000 description 1
- 238000007613 slurry method Methods 0.000 description 1
- 241000894007 species Species 0.000 description 1
- 125000001424 substituent group Chemical group 0.000 description 1
- 238000004381 surface treatment Methods 0.000 description 1
- 239000000454 talc Substances 0.000 description 1
- 229910052623 talc Inorganic materials 0.000 description 1
- 150000003505 terpenes Chemical class 0.000 description 1
- 235000007586 terpenes Nutrition 0.000 description 1
- YLQBMQCUIZJEEH-UHFFFAOYSA-N tetrahydrofuran Natural products C=1C=COC=1 YLQBMQCUIZJEEH-UHFFFAOYSA-N 0.000 description 1
- 239000010409 thin film Substances 0.000 description 1
- 239000002341 toxic gas Substances 0.000 description 1
- KHPCPRHQVVSZAH-UHFFFAOYSA-N trans-cinnamyl beta-D-glucopyranoside Natural products OC1C(O)C(O)C(CO)OC1OCC=CC1=CC=CC=C1 KHPCPRHQVVSZAH-UHFFFAOYSA-N 0.000 description 1
- 150000003658 tungsten compounds Chemical class 0.000 description 1
- 229920001862 ultra low molecular weight polyethylene Polymers 0.000 description 1
- 239000006097 ultraviolet radiation absorber Substances 0.000 description 1
- 239000003981 vehicle Substances 0.000 description 1
- 230000037303 wrinkles Effects 0.000 description 1
- 239000008096 xylene Substances 0.000 description 1
- 239000011787 zinc oxide Substances 0.000 description 1
Images

Landscapes
- Laminated Bodies (AREA)
Abstract
【課題】表面耐油性に優れ、また層間接着強度が高く、さらには低温収縮性に優れているポリオレフィン系シュリンクラベルを提供する。
【解決手段】ポリオレフィン系シュリンクラベルは、ベースフィルムの少なくとも一方の面に印刷層が設けられたシュリンクラベルであって、前記ベースフィルムが、メタロセン触媒を用いて共重合して得られたプロピレン系ランダム共重合体(A1)100重量部に対して、非晶性環状オレフィン系重合体(A2)5〜30重量部、およびポリエチレン(A3)0.1〜10重量部を含有する樹脂組成物からなる中心層(A)と、該中心層(A)の両側に設けられた、ガラス転移温度(Tg)が50〜80℃の範囲にある非晶性環状オレフィン系重合体(B1)100重量部に対して、ポリエチレン(B2)2〜30重量部を含有する樹脂組成物からなる表面層(B)とで構成されていることを特徴とする。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、表面耐油性に優れ、また層間接着強度が向上されたポリオレフィン系シュリンクラベルに関する。
【0002】
【従来の技術】
従来、ポリエチレンテレフタレート製ボトル(PETボトル)などの容器に装着するシュリンクラベル(熱収縮性ラベル)として、ポリ塩化ビニル系重合体からなるベースフィルムを用いたものが使用されてきた。しかし、ベースフィルムがポリ塩化ビニル系重合体で形成されたラベルは廃棄後の焼却時に有毒ガスやダイオキシンを発生するという問題があるため、近年ではポリオレフィン系のシュリンクラベルの使用が検討されている(特許文献1〜3参照)。
【0003】
【特許文献1】
特開2002−215044号公報
【特許文献2】
特開2002−234115号公報
【特許文献3】
特開2000−159946号公報
【0004】
【発明が解決しようとする課題】
しかしながら、特開2002−215044号公報に記載のポリオレフィン系シュリンクラベルは、低温収縮性や耐熱性などには優れているものの、表面の耐油性が低く、表面に油脂(特に、動物性油脂)が付着することにより、白化が生じる場合がある。しかも、表面を手で触ると少しねばつきが感じられ、さらに指紋がついて艶が無くなる場合もある。さらにまた、表面層と中心層との密着性又は層間接着強度(層間強度)が低いために、センターシール強度が充分でない場合があった。
【0005】
また、特開2002−234115号公報や特開2000−159946号公報に記載されているポリオレフィン系シュリンクラベルは、表面の耐油性が高められているものの、低温収縮性が十分でなく、また、表面層と中心層との密着性又は層間強度も未だ十分でない。そのため、表面の耐油性が高められているとともに、より一層優れた低温収縮性を有し、且つ、表面層と中心層との密着性又は層間強度がより一層高められているポリオレフィン系シュリンクラベルが求められている。
【0006】
従って、本発明の目的は、表面耐油性に優れ、また、層間接着強度がより一層高く、さらに、低温収縮性が優れているポリオレフィン系シュリンクラベルを提供することにある。
【0007】
【課題を解決するための手段】
本発明者は、前記目的を達成するため鋭意検討した結果、ベースフィルムを、特定のオレフィン系ポリマー組成物からなる表面層と、特定のプロピレン系ポリマー組成物からなる中心層とで構成すると、表面の耐油性を向上させることができるとともに、表面層と中心層との密着性を向上させ、センターシール強度を高めることができ、さらに低温収縮性も良好であることを見出した。本発明はこれらの知見に基づいて完成されたものである。
【0008】
すなわち、本発明は、ベースフィルムの少なくとも一方の面に印刷層が設けられたシュリンクラベルであって、前記ベースフィルムが、メタロセン触媒を用いて共重合して得られたプロピレン系ランダム共重合体(A1)100重量部に対して、非晶性環状オレフィン系重合体(A2)5〜30重量部、およびポリエチレン(A3)0.1〜10重量部を含有する樹脂組成物からなる中心層(A)と、該中心層(A)の両側に設けられた、ガラス転移温度(Tg)が50〜80℃の範囲にある非晶性環状オレフィン系重合体(B1)100重量部に対して、ポリエチレン(B2)2〜30重量部を含有する樹脂組成物からなる表面層(B)とで構成されていることを特徴とするポリオレフィン系シュリンクラベルを提供する。
【0009】
前記非晶性環状オレフィン系重合体(B1)としては、α−オレフィンと環状オレフィンとの共重合体(B1a)、または環状オレフィンの開環重合体又はその水添物(B1b)を好適に用いることができる。中心層(A)は、さらに、エチレン系ゴム(A4)を含有していてもよい。
【0010】
【発明の実施の形態】
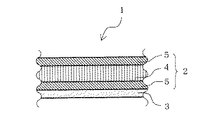
以下、本発明を、必要に応じて図面を参照しつつ詳細に説明する。図1は本発明のポリオレフィン系シュリンクラベルの一例を部分的に示す概略断面図である。図1の例では、シュリンクラベル1は、ベースフィルム2と、ベースフィルム2の一方の面に設けられた印刷層3とで構成されている。ベースフィルム2は、中心層(A)4と、該中心層(A)4の両側に設けられた表面層(B)5,5とで構成され、且つ一軸又は二軸に延伸配向されている。なお、表面層(B)5,5(単に「表面層(B)5」と総称する場合がある)は、被着体(被装着物)と接しない側の層である外面層と、被着体と接する側の層(印刷層3側の層)である内面層とで構成されている。
【0011】
[中心層(A)]
中心層(A)4は、メタロセン触媒を用いて共重合して得られたプロピレン系ランダム共重合体(A1)と、該プロピレン系ランダム共重合体(A1)100重量部に対して、5〜30重量部の非晶性環状オレフィン系重合体(A2)、および0.1〜10重量部のポリエチレン(A3)とを含有する樹脂組成物からなる層である。なお、中心層(A)4を構成する樹脂組成物において、プロピレン系ランダム共重合体(A1)、非晶性環状オレフィン系重合体(A2)、ポリエチレン(A3)は、それぞれ、単独で又は2種以上組み合わせて使用することができる。
【0012】
前記プロピレン系ランダム共重合体(A1)は、プロピレンと、該プロピレンに対して共重合性を有しているモノマー成分(以下、単に「共重合性モノマー成分」と称する場合がある)とをメタロセン触媒を用いて共重合することにより調製される。共重合性モノマー成分としては、プロピレン以外のα−オレフィン(例えば、エチレン、ブテン−1、ペンテン−1、ヘキセン−1、4−メチル−1−ペンテン、オクテン−1などの炭素数2又は4〜20のα−オレフィンなど)が好適に用いられる。共重合性モノマー成分としてはエチレンが最適である。共重合性モノマー成分は単独で又は2種以上混合して使用することができる。
【0013】
プロピレン系ランダム共重合体(A1)は、プロピレンを構成モノマーとして含む共重合体であり、エチレン−プロピレンランダム共重合体を好適に用いることができる。このエチレン−プロピレンランダム共重合体において、エチレンとプロピレンの比率は、例えば、前者/後者(重量比)=2/98〜5/95(好ましくは3/97〜4.5/95.5)程度の範囲から選択することができる。すなわち、エチレン−プロピレンランダム共重合体におけるエチレン成分の割合は、例えば、モノマー成分全量に対して2〜5重量%(好ましくは3〜4.5重量%)程度の範囲から選択することができる。
【0014】
エチレン−プロピレンランダム共重合体としては、その融点が115〜140℃の範囲のものが使用できる。エチレン−プロピレンランダム共重合体としては、130℃以下(例えば、120〜130℃、好ましくは120〜125℃)の融点を有するものが、低温収縮性を高めるために最適である。また、融点が120℃以上(例えば、120〜140℃、好ましくは125〜140℃)であると、耐熱性の優れたものが得られる。
【0015】
本発明では、プロピレン系ランダム共重合体(A1)は、低温収縮性やフィルムの腰の強度の観点から、アイソタクチックインデックスが90%以上のものが好適である。
【0016】
プロピレン系ランダム共重合体(A1)は、前述のように、メタロセン触媒を用いて共重合して調製されている。このように、中心層(A)を構成する樹脂組成物において、メタロセン触媒を用いて共重合して得られたプロピレン系ランダム共重合体(特に、エチレン−プロピレンランダム共重合体)を用いることにより、低温収縮性がより一層向上されている。また、メタロセン触媒によるプロピレン系ランダム共重合体の方が、非メタロセン触媒によるプロピレン系ランダム共重合体よりも、同じ温度での最高収縮率の値は大きくなり、熱収縮の際の容器へのフィット性を高めることができる。さらにまた、分子量分布が狭く、低分子成分の割合が少ないので、耐衝撃性がさらに向上し、熱収縮性ラベルとして好適な実質的に横方向に一軸延伸されたフィルムであっても、フィルムの印刷工程や製袋工程、熱収縮性ラベルのラベラーによるラベル装着時において縦方向に加わる張力や衝撃による横方向の裂けを防止することができる。
【0017】
前記メタロセン触媒としては、公知乃至慣用のオレフィン重合用メタロセン触媒を用いることができ、具体的には、特開2002−215044号公報に記載のメタロセン触媒を用いることができる。
【0018】
プロピレン系ランダム共重合体(A1)は、プロピレンと、該プロピレンに対する共重合性モノマー成分とを、メタロセン触媒を用いて共重合して調製することができ、該共重合方法としては、特に制限されず、公知の重合方法を採用することができる。また、スラリー法、溶液重合法、気相法のいずれでも用いることができる。
【0019】
非晶性環状オレフィン系重合体(A2)やポリエチレン(A3)としては、それぞれ、後述する表面層(B)で使用されている非晶性環状オレフィン系重合体(B1)やポリエチレン(B2)と同種のものを用いることができる。なお、非晶性環状オレフィン系重合体(A2)と、非晶性環状オレフィン系重合体(B1)とは同一の非晶性環状オレフィン系重合体であってもよく、異なる非晶性環状オレフィン系重合体であってもよい。また、ポリエチレン(A3)と、ポリエチレン(B2)とは同一のポリエチレンであってもよく、異なるポリエチレンであってもよい。
【0020】
非晶性環状オレフィン系重合体(A2)の割合としては、プロピレン系ランダム共重合体(A1)100重量部に対して5〜30重量部であれば特に制限されないが、7〜25重量部が好ましい。
【0021】
ポリエチレン(A3)の割合としては、プロピレン系ランダム共重合体(A1)100重量部に対して0.1〜10重量部であれば特に制限されないが、0.2〜5重量部が好ましい。
【0022】
中心層(A)4は、プロピレン系ランダム共重合体(A1)、非晶性環状オレフィン系重合体(A2)およびポリエチレン(A3)とともに、エチレン系ゴム(A4)からなっていてもよい。エチレン系ゴム(A4)を用いることにより、中心層(A)4と表面層(B)5との密着性又は層間接着強度をより一層高めることができ、センターシール強度をより一層向上させることができる。
【0023】
中心層(A)4は、エチレン系ゴム(A4)を含有している場合、プロピレン系ランダム共重合体(A1)、非晶性環状オレフィン系重合体(A2)、ポリエチレン(A3)およびエチレン系ゴム(A4)を含有する樹脂組成物により構成することができる。エチレン系ゴム(A4)としては、例えば、エチレン−プロピレンゴム(EPM)、エチレン−ブテンゴム(EBM)、エチレン−プロピレン−ジエンゴム(EPDM)などが挙げられる。エチレン系ゴム(A4)は単独で又は2種以上組み合わせて使用することができる。
【0024】
エチレン−プロピレンゴムやエチレン−ブテンゴム等としては、特に制限されず、公知乃至慣用のものを用いることができる。例えば、エチレン−プロピレンゴムにおいて、エチレンやプロピレンのモノマー成分としての含有割合は、特に制限されないが、プロピレンの含有割合としては、通常、モノマー成分全量に対して15〜50モル%(好ましくは20〜45モル%、さらに好ましくは25〜40モル%)程度である。
【0025】
中心層(A)4において、エチレン系ゴム(A4)の割合としては、例えば、プロピレン系ランダム共重合体(A1)100重量部に対して30重量部以下(例えば、5〜30重量部、好ましくは10〜20重量部)の範囲から選択することができる。エチレン系ゴム(A4)の割合が、プロピレン系ランダム共重合体(A1)100重量部に対して30重量部を超えると、ポリオレフィン系シュリンクラベルの腰が低下する。
【0026】
また、中心層(A)4には、本発明の作用又は効果を損なわない範囲で、いわゆるタッキファイヤ、例えば、石油樹脂、テルペン系樹脂、ロジン系樹脂、クマロン・インデン樹脂、スチレン樹脂などを含んでいてもよい。これらのタッキファイヤの量は、中心層(A)4の構成成分全量に対して、例えば、30重量%以下(5〜30重量%程度)の範囲から選択することができる。
【0027】
[表面層(B)]
表面層(B)5は、ガラス転移温度(Tg)が50〜80℃の範囲にある非晶性環状オレフィン系重合体(B1)と、該非晶性環状オレフィン系重合体(B1)100重量部に対して、2〜30重量部のポリエチレン(B2)とを含有する樹脂組成物からなる層である。表面層(B)5には、前述のように外面層と内面層とがあり、両層の樹脂は、同一であっても又は異なっていてもよいが、同一の樹脂組成物、または同一の種類の非晶性環状オレフィン系重合体(B1)やポリエチレン(B2)からなる樹脂組成物であることが好ましい。なお、表面層(B)5を構成する樹脂組成物において、非晶性環状オレフィン系重合体(B1)やポリエチレン(B2)はそれぞれ単独で又は2種以上組み合わせて使用することができる。
【0028】
前記非晶性環状オレフィン系重合体(B1)には、(B1a)エチレン、プロピレン、1−ブテン、1−ヘキセン、4−メチル−1−ペンテンなどのα−オレフィンと少なくとも1種の環状オレフィンとの共重合体(「環状オレフィン共重合体」と称することがある)、及び(B2b)環状オレフィンの開環重合体又はその水添物が含まれる。なお、前記重合体(B1a)及び(B1b)には、それぞれ、そのグラフト変性物も含まれる。
【0029】
前記重合体(B1a)及び(B1b)における環状オレフィンとしては、例えば、ビシクロ[2.2.1]ヘプト−2−エン(ノルボルネン)、テトラシクロ[4.4.0.12,5.17,10]−3−ドデセン、ヘキサシクロ[6.6.1.13,6.110,13.02,7.09,14]−4−ヘプタデセン、オクタシクロ[8.8.0.12,9.14,7.111,18.113,16.03,8.012,17]−5−ドコセン、ペンタシクロ[6.6.1.13,6.02,7.09,14]−4−ヘキサデセン、ヘプタシクロ−5−イコセン、ヘプタシクロ−5−ヘンイコセン、トリシクロ[4.3.0.12,5]−3−デセン、トリシクロ[4.4.0.12,5]−3−ウンデセン、ペンタシクロ[6.5.1.13,6.02,7.09,13]−4−ペンタデセン、ペンタシクロペンタデカジエン、ペンタシクロ[4.7.0.12,5.08,13.19,12]−3−ペンタデセン、ノナシクロ[9.10.1.14,7.113,20.115,18.02,10.012,21.014,19]−5−ペンタコセンなどの多環式環状オレフィン等が挙げられる。これらの環状オレフィンは、環に、メトキシカルボニル、エトキシカルボニル基などのエステル基、メチル基などのアルキル基、ハロアルキル基、シアノ基、ハロゲン原子等の置換基を有していてもよい。
【0030】
前記環状オレフィン共重合体(B1a)は、例えば、前記α−オレフィンと環状オレフィンとを、ヘキサン、ヘプタン、オクタン、シクロヘキサン、ベンゼン、トルエン、キシレンなどの炭化水素系溶媒中、いわゆるチーグラー触媒や前記メタロセン触媒などの触媒を用いて重合することにより得ることができる。このような環状オレフィン共重合体(B1a)は市販されており、例えば、商品名「アペル」(三井化学(株)製)、商品名「TOPAS」(Ticona社製)などが使用できる。
【0031】
前記環状オレフィンの開環重合体又はその水添物(B1b)は、例えば、1種又は2種以上の前記環状オレフィンを、モリブデン化合物やタングステン化合物を触媒としたメタセシス重合(開環重合)に付し、通常、得られたポリマーをさらに水添することにより製造できる。このような重合体(B1b)は市販されており、例えば、商品名「アートン」(JSR(株)製)、商品名「ゼオネックス」、商品名「ゼオノア」(以上、日本ゼオン(株)製)などが使用できる。
【0032】
非晶性環状オレフィン系重合体(B1)としては、前記環状オレフィンの開環重合体又はその水添物(B1b)を好適に用いることができる。環状オレフィンの開環重合体又はその水添物(B1b)は、環状オレフィン共重合体(B1a)よりもゲルが生じにくく、成膜する際の混合や溶融押出し等の工程で劣化しにくいという特性を有しているためである。環状オレフィン共重合体(B1a)では、鎖状オレフィン(α−オレフィン)の残基部位と、環状オレフィンの残基部位とが、ランダムに配列された構成となっているが、環状オレフィンの開環重合体又はその水添物(B1b)では、前記環状オレフィン共重合体(B1a)における鎖状オレフィンに相当する部位と、環状オレフィンに相当する部位とが、規則的に配列された構成を有しているために、環状オレフィンの開環重合体又はその水添物(B1b)はゲル化されにくいと思われる。
【0033】
しかも、非晶性環状オレフィン系重合体(B1)として、環状オレフィンの開環重合体又はその水添物(B1b)を用いると、前記ゲルが生じにくいため、ベースフィルムの耐衝撃性や印刷適性(フィッシュアイが少ない)を高めることができる。そのため、例えば、ベースフィルムの作製時に、延伸を行っても、裂けたり、穴があいたりすることを防止でき、また、印刷等の後の工程においても裂けの発生を防止できる。特に、シュリンクラベルとして好適な実質的に横方向に一軸延伸されたフィルムは横方向に裂けやすいが、ゲルが生じにくいため、ゲルを起点とした裂けが生じないので好ましい。
【0034】
しかし、ポリエチレン(B2)との混合性又は相溶性の観点からは、非晶性環状オレフィン系重合体(B1)としては、環状オレフィン共重合体(B1a)が好適である。また、環状オレフィン共重合体(B1a)を用いる方が、ベースフィルム2の透明性が優れている。
【0035】
非晶性環状オレフィン系重合体(B1)のガラス転移温度(Tg)は、50〜80℃であり、好ましくは60〜80℃(さらに好ましくは60〜75℃)程度であり、特に65〜75℃(特に70℃程度)が最適である。非晶性環状オレフィン系重合体(B1)のガラス転移温度は、モノマー成分(例えば、環状オレフィンなど)の種類やその配合割合などにより調整することができる。非晶性環状オレフィン系重合体(B1)のガラス転移温度が50〜80℃の範囲であると、ポリオレフィン系シュリンクラベルの低温熱収縮性をより一層高めることができる。
【0036】
ポリエチレン(B2)としては、特に制限されず、公知乃至慣用のポリエチレン[例えば、低密度ポリエチレン(LDPE)、直鎖状低密度ポリエチレン(LLDPE)、超低密度ポリエチレン、中密度ポリエチレン、高密度ポリエチレン(HDPE)など]を用いることができる。ポリエチレン(B2)としては、密度が0.930(g/cm3)未満の低密度ポリエチレン(直鎖状低密度ポリエチレン、超低密度ポリエチレンを含む)が好ましく、中でも直鎖状低密度ポリエチレンが最適である。
【0037】
なお、低密度ポリエチレン(直鎖状低密度ポリエチレン、超低密度ポリエチレンを含む)としては、密度が0.880(g/cm3)以上0.930(g/cm3)未満であるものが好ましく、特に0.910(g/cm3)以上0.929(g/cm3)以下であるものが好ましい。ポリエチレン(B2)の密度は、JIS K 7112に準拠して測定することができる。
【0038】
表面層(B)5において、ポリエチレン(B2)の割合としては、非晶性環状オレフィン系重合体(B1)100重量部に対して2〜30重量部であれば特に制限されないが、5〜25重量部が好ましく、さらに10〜20重量部が好適である。ポリエチレン(B2)の割合が、非晶性環状オレフィン系重合体(B1)100重量部に対して2重量部未満であると、層間接着強度が弱く、皮脂対策としての効果が低下し、一方、30重量部を超えると、ポリオレフィン系シュリンクラベルが柔らかくなり過ぎる。
【0039】
ベースフィルム2又は表面層(B)5は、さらに必要に応じて、溶剤シール性等を損なわない範囲で他のポリマーを少量含んでいてもよく、また、フィルム同士の融着を防止するため、無機微粒子を含んでいてもよい。前記無機微粒子としては、例えば、シリカ、アルミナ、酸化亜鉛、酸化マグネシウムなどの無機酸化物;炭酸カルシウム、炭酸マグネシウムなどの炭酸塩;ケイ酸カルシウム、ガラスビーズ、タルク、クレー、マイカなどのケイ酸塩などが挙げられる。無機微粒子の平均粒径は、例えば0.5〜10μm、好ましくは1〜7μm程度である。無機微粒子の量は、ベースフィルム2又は表面層(B)5の構成成分全量に対して、例えば0.05〜0.50重量%程度である。
【0040】
本発明では、ベースフィルム2の厚みは、例えば、20〜80μm(好ましくは30〜60μm)程度である。
【0041】
中心層(A)4の厚みは、例えば、10〜70μm(好ましくは20〜50μm)程度の範囲から選択することができる。
【0042】
表面層(B)5,5(外面層、内面層)の厚みは、それぞれ、例えば、3〜15μm(好ましくは3〜10μm)程度の範囲から選択することができる。なお、各表面層の厚み(すなわち、外面層と、内面層との厚み)は、同一であってもよく、異なっていてもよい。
【0043】
表面層(B)5のうち印刷層3側の表面には、印刷性を向上させるため、コロナ放電処理、プラズマ処理、火炎処理、酸処理などの慣用の表面処理を施してもよい。また、中心層(A)4、表面層(B)5には、必要に応じて、滑剤、充填剤、熱安定剤、酸化防止剤、紫外線吸収剤、帯電防止剤、難燃剤、着色剤などの各種添加剤を添加してもよい。
【0044】
なお、中心層(A)4及び表面層(B)5はそれぞれ複数の層で構成することもできる。また、中心層(A)4と表面層(B)5との間に、剛性、自然収縮性等を損なわない範囲で他の樹脂層を設けてもよい。
【0045】
ベースフィルム2は、積層フィルムを製造する際に用いられる慣用の方法、例えば、共押出法などにより製造できる。例えば、図1に示されるベースフィルム2は、中心層(A)4を形成する各種樹脂を含む樹脂組成物と、表面層(B)5,5(外面層、内面層)を形成する各種樹脂を含む樹脂組成物とを、Tダイを備え、合流方式がフィードブロック2種3層型の押出機を用いて溶融押出しし、冷却ロールにより冷却した後、延伸処理することにより得ることができる。なお、Tダイに代えて環状ダイを用いることもできる。また、中心層(A)に係る樹脂組成物を溶融押出し成形して、単層フィルムを作製し、これに表面層(B)の樹脂層をラミネート法により積層した後、延伸処理を施すことによりベースフィルム2を得ることもできる。
【0046】
延伸は、テンター方式、チューブ方式の何れの方式で行うこともできる。延伸処理は、通常、80〜180℃(好ましくは80〜150℃)程度の温度で、幅方向(横方向;TD方向)に4〜8倍、好ましくは5〜7倍程度延伸することにより行われる。なお、必要に応じて、例えば長さ方向(縦方向;MD方向)にも、低い延伸倍率(例えば1.5倍程度以下)で延伸処理を施すことができる。本発明におけるベースフィルムには、このように、一方向のみに延伸された一軸配向フィルム、及び主に一方向に延伸され、且つ該方向と直交する方向に若干延伸された二軸配向フィルムが含まれる。つまり、実質上、横方向に一軸延伸されたフィルムである。
【0047】
こうして得られるベースフィルム2は、幅方向(主に延伸処理を施した方向;主配向方向)に配向性を有し、該方向に熱収縮性を示す。
【0048】
本発明のポリオレフィン系シュリンクラベルでは、ベースフィルムを90℃の温水中に10秒間浸漬した後の主配向方向X(主に延伸処理を施した方向;前記の場合幅方向)における熱収縮率が、例えば、30〜80%、好ましくは40〜70%程度であることが望ましい。本発明では、ベースフィルムにこのような物性を付与することができるため、低温、低熱量で熱収縮が可能である。このため、例えば、湾曲面を有する容器にも簡易にしかも密着性よく装着できる。
【0049】
また、前記ベースフィルムを80℃の温水中に10秒間浸漬した後の主配向方向X(主に延伸処理を施した方向;前記の場合幅方向)における熱収縮率としては、25〜50%、好ましくは30〜50%程度であることが望ましい。ベースフィルムがこのような物性を有していると、より一層低い温度や熱量で熱収縮が可能となり、例えば、湾曲面を有する容器にも簡易にしかも密着性よく装着できるようになる。
【0050】
なお、前記熱収縮率は下記式で表される。
熱収縮率(%)=[{(主配向方向Xの元の長さ)−(主配向方向Xの浸漬後の長さ)}/(主配向方向Xの元の長さ)]×100
【0051】
熱収縮率は、ベースフィルム2や中心層(A)4、表面層(B)5,5を構成する樹脂の種類(融点やガラス転移点など)、中心層(A)4と表面層(B)5,5との厚み比率、延伸倍率、延伸温度等の延伸条件などを適宜選択することにより調整できる。
【0052】
本発明のシュリンクラベル1は、上記のようにして得られたベースフィルム2の少なくとも一方の面に、グラビア印刷等の慣用の印刷法により所望の画像、文字を印刷して印刷層3を形成することにより製造できる。そして、印刷層3を形成した後、通常、所望の幅の長尺帯状に切断し、例えば印刷面を内側にして、ベースフィルム2のうち前記主配向方向Xが周方向となり、ベースフィルム2の前記方向Xと直交する方向Yが長さ方向となるように筒状に丸め、両端辺を溶剤や熱融着等で接着した後(センターシールした後)、必要に応じて所望の長さに切断することにより、筒状のシュリンクラベルとすることができる。なお、ベースフィルム2の表面(外面側の面)には、損傷防止等のため、アクリル系樹脂などからなるオーバーコート層を設けることができる。
【0053】
前記印刷層3を形成する際の印刷インキとしては、特に限定されず、慣用の印刷インキを使用できるが、ボイル等の熱処理において耐熱性を有するインキ、例えば、反応型のウレタン系インキを用いるのが好ましい。この反応型ウレタン系インキには、ビヒクルを構成する樹脂として、ポリイソシアネートプレポリマー硬化剤と、ポリエーテルポリオール、ポリエステルポリオール、アクリルポリオール、エポキシポリオールなどのポリオールとを組み合わせて用いる2液型のインキが含まれる。
【0054】
本発明のポリオレフィン系シュリンクラベルの好ましい態様では、印刷層3を内側とし、前記主配向方向Xが周方向となるように両端縁を重ね合わせて筒状に形成され、有機溶剤でセンターシールされている。このようなシュリンクラベルは、円筒状胴部を有する容器に容易に装着できると共に、ヒートシールされたラベルのように皺が生じることがなく、また光沢に優れ、美麗な外観を呈する。
【0055】
前記有機溶剤としては、例えば、ペンタン、ヘキサン、シクロヘキサン、ベンゼン、トルエンなどの炭化水素;塩化メチル、塩化メチレン、クロロホルム、塩化エチル、1,2−ジクロロエタン、塩化プロピルなどのハロゲン化炭化水素;ジエチルエーテル、ジイソプロピルエーテル、ジブチルエーテル、エチレングリコールジメチルエーテル、テトラヒドロフラン、ジオキサンなどの鎖状又は環状エーテル;アセトン、メチルエチルケトン、シクロヘキサノンなどのケトン;酢酸メチル、酢酸エチル、酢酸ブチルなどのエステルなどが挙げられる。これらの中でも、沸点が20〜70℃程度の有機溶媒が作業性等の点で好ましい。
【0056】
このように、本発明のポリオレフィン系シュリンクラベルは、ベースフィルムの表面層(B)が前記非晶性環状オレフィン系重合体(B1)及びポリエチレン(B2)で形成されているので、表面耐油性が優れており、表面に油脂(例えば、動物性油脂)が付着しても、白化の発生が効果的に抑制又は防止されている。また、表面のねばつきも防止されており、指触しても、表面に指紋がつかず、優れた光沢性(艶など)が保持される。
【0057】
しかも、表面層(B)は、非晶性環状オレフィン系重合体(B1)及びポリエチレン(B2)からなり、中心層(A)は、プロピレン系ランダム共重合体(A1)、非晶性環状オレフィン系重合体(A2)及びポリエチレン(A3)からなっているので、従来に比べて、表面層(B)と中心層(A)との密着性が高まっている。従って、表面層(B)と中心層(A)との層間接着強度が高められており、主配向方向が周方向となるように筒状に丸め、両端辺を溶剤や熱融着等で接着(センターシール)した際のセンターシール強度が向上されている。
【0058】
特に、本発明のポリオレフィン系シュリンクラベルは、中心層(A)のプロピレン系ランダム共重合体(A1)としてメタロセン触媒を用いて製造されたプロピレン系ランダム共重合体が用いられており、且つ中心層(A)及び表面層(B)の両層にポリエチレン[中心層(A)ではポリエチレン(A3)、表面層(B)ではポリエチレン(B2)]が用いられているので、低温収縮性がより一層高められており、低温で収縮させても、高いラベル強度を発揮することができ、この際、外観特性や印刷特性も良好である。従って、ポリオレフィン系シュリンクラベルは、PETボトルやポリスチレン製容器などの熱変形しやすいプラスチック製容器や、内容物が熱変質しやすい医薬品や調味料、健康飲料などである容器に対するシュリンクラベルとして有用である。すなわち、薄肉のポリエチレンテレフタレート製ボトルなどの熱変形を生じやすい容器や熱変質しやすい内容物を有する容器に対して用いても、熱収縮時の熱による容器の熱変形や内容物の熱変質を抑制又は防止することができる。なお、本発明では、低温収縮性とは、例えば、60〜80℃程度の温度での収縮性のことを意味している。
【0059】
さらにまた、中心層(A)を、プロピレン系ランダム共重合体(A1)、非晶性環状オレフィン系重合体(A2)、ポリエチレン(A3)及びエチレン系ゴム(A4)で形成することにより、中心層(A)と表面層(B)との層間接着強度をより一層高めることができる。加えて、ポリオレフィン系シュリンクラベルを熱収縮する際の収縮率も高めることができ、被装着物(例えば、PETボトルなどのプラスチック製又はガラス製の瓶状容器など)に対する装着性がより一層高められる。
【0060】
また、優れた光沢を有し、透明性も良好であるため、印刷が美麗である。さらにまた、熱収縮の際、収縮速度が速い上、熱源を離した後、経日しても緩むことがなく、フィット性(密着性、締め付け性)に優れる。
【0061】
図2は図1のポリオレフィン系シュリンクラベルを被装着物に装着する際の状態を示す概略斜視図である。図2では、図1のシュリンクラベル1を被装着物6(例えば、PETボトルなどのプラスチック製又はガラス製の瓶状容器など)に装着する際の状態が示されている。なお、同一の部材や部分には同一の符号が付されている。
【0062】
上記のようにして得られた筒状のシュリンクラベル1を自動ラベル装着装置に供給し、必要な長さに切断した後、通常内容物を充填した被装着物6に連続的に被嵌し、所定温度のスチームトンネル(例えば、70〜90℃、好ましくは75〜85℃程度)や熱風トンネル(例えば、100〜200℃程度)を通過させて熱収縮させることにより、該シュリンクラベル1を被装着物6に装着できる。この際、被装着物6に被嵌したラベルは熱収縮するので、被装着物6の肩部の形状などにも適合して密着する。
【0063】
なお、本発明のオレフィン系シュリンクラベルは、ポリオレフィン系樹脂を用いているため、ポリエステル(ポリエチレンテレフタレート)とは比重が異なっており、ポリエチレンテレフタレート製ボトルに対して用いても、リサイクル時にシュリンクラベルのプラスチック成分であるポリオレフィン系樹脂と、ボトルのポリエチレンテレフタレートとの分離が容易になる。
【0064】
【実施例】
以下、本発明を実施例に基づいてより詳細に説明するが、本発明はこれらの実施例により限定されるものではない。
【0065】
(実施例1)
非晶性環状オレフィン系重合体(商品名「アペルAPL8008T」三井化学社製;Tg70℃、密度1.0g/cm3、環状オレフィン共重合体)100重量部、直鎖状低密度ポリエチレン(商品名「2040FC」宇部興産社製;密度0.923g/cm3)10重量部、および無機微粒子(球状シリカ、平均粒径2〜3μm)0.5重量部の混合物(b1)と、メタロセン触媒を用いて得られたエチレン−プロピレンランダム共重合体(商品名「ウィンテック」日本ポリケム社製)100重量部、非晶性環状オレフィン系重合体(商品名「アペルAPL8008T」三井化学社製;Tg70℃、密度1.0g/cm3、環状オレフィン共重合体)10重量部、直鎖状低密度ポリエチレン(商品名「2040FC」宇部興産社製;密度0.923g/cm3)1重量部、エチレン系ゴム(商品名「JSR EP961SP」JSR社製;エチレン−プロピレンゴム):20重量部、および石油樹脂(商品名「アルコンP−140」荒川化学社製;水添石油樹脂):30重量部の混合物(a1)とを、合流方式フィードブロック2種3層型の押出機を用いてTダイから温度280℃で共押出しし、次いで100℃で幅方向(TD方向)に6.0倍テンター延伸することにより、(b1)/(a1)/(b1)の層構成を有する厚み50μm(中心層(a1)の厚み:38μm、表面層(b1)の厚み:各6μm)のベースフィルムを得た。
【0066】
このベースフィルムから10cm×10cm(幅方向(TD方向)の長さ×長さ方向(MD方向)の長さ)の試験片を切り取り、この試験片を80℃、90℃の各温度の温水中に10秒間浸した後、ベースフィルムの幅方向(TD方向)の長さを測定し、前記式により熱収縮率を求めたところ、熱収縮率は、42%(90℃×10秒間)、27%(80℃×10秒間)であった。
【0067】
前記ベースフィルムの一方の表面に反応型ウレタン系インキを用いて8色からなるデザインのグラビア印刷を施して印刷層を形成し、ロール状に巻回した。得られた印刷ロールを所定の幅にスリットして複数個のロール状物とした後、各ロール状物を巻き戻し、ベースフィルムの幅方向(TD方向)が周方向となるように、印刷層を内側にして筒状に丸めて両端部を有機溶媒(シクロヘキサン)で接着し(センターシールし)、長尺筒状の熱収縮ラベル連続体を得た。
【0068】
この熱収縮ラベル連続体を自動ラベル装着装置に供給し、各ラベルに切断した後、500mlのPETボトル容器(ポリエチレンテレフタレート製容器)に外嵌し、スチームトンネル(温度:80℃)を通過させて熱収縮させることにより、前記容器に装着した。その結果、ラベルのボトルに対する密着性は高く、締め付け性が優れていた。
【0069】
さらに、前記熱収縮ラベルについて、表面の耐油性を下記の方法により評価したところ、白化が生じず、耐油性は良好であった。
(耐油性の評価方法)
動物性油脂(ラード)を、熱収縮ラベルの表面に薄く塗布した後、90℃の温水に10秒間浸漬させて、その表面に白化が生じているかどうかを目視で観察することにより、耐油性を評価する。
【0070】
(実施例2)
非晶性環状オレフィン系重合体として、商品名「アペルAPL8008T(三井化学社製)」100重量部に代えて、商品名「ゼオノア750R」日本ゼオン社製;Tg70℃、密度1.0g/cm3、環状オレフィンの開環重合体又はその水添物)100重量部を用いたこと以外は、実施例1と同様にして、(b1)/(a1)/(b1)の層構成を有する厚み50μm(中心層(a1)の厚み:38μm、表面層(b1)の厚み:各6μm)のベースフィルムを得た。該ベースフィルムの熱収縮率を実施例1と同様にして求めたところ、熱収縮率は、43%(90℃×10秒間)、28%(80℃×10秒間)であった。
【0071】
前記ベースフィルムを用いて、実施例1と同様にして長尺筒状の熱収縮ラベル連続体を得た後、さらに、自動ラベル装着装置に供給して容器に装着したところ、ラベルのボトルに対する密着性は高く、締め付け性が優れていた。
【0072】
さらに、前記熱収縮ラベルについて、実施例1と同様にして表面の耐油性を評価したところ、白化が生じず、耐油性は良好であった。
【0073】
(実施例3)
直鎖状低密度ポリエチレンとして、商品名「2040FC(宇部興産社製)」10重量部に代えて、商品名「1540F」宇部興産社製;密度0.913g/cm3)10重量部を用いたこと以外は、実施例2と同様にして、(b1)/(a1)/(b1)の層構成を有する厚み50μm(中心層(a1)の厚み:38μm、表面層(b1)の厚み:各6μm)のベースフィルムを得た。該ベースフィルムの熱収縮率を実施例1と同様にして求めたところ、熱収縮率は、43%(90℃×10秒間)、31%(80℃×10秒間)であった。
【0074】
前記ベースフィルムを用いて、実施例1と同様にして長尺筒状の熱収縮ラベル連続体を得た後、さらに、自動ラベル装着装置に供給して容器に装着したところ、ラベルのボトルに対する密着性は高く、締め付け性が優れていた。
【0075】
さらに、前記熱収縮ラベルについて、実施例1と同様にして表面の耐油性を評価したところ、白化が生じず、耐油性は良好であった。
【0076】
(実施例4)
直鎖状低密度ポリエチレンとしての商品名「2040FC(宇部興産社製)」の使用量を、10重量部に代えて5重量部としたこと以外は、実施例2と同様にして、(b1)/(a1)/(b1)の層構成を有する厚み50μm(中心層(a1)の厚み:38μm、表面層(b1)の厚み:各6μm)のベースフィルムを得た。該ベースフィルムの熱収縮率を実施例1と同様にして求めたところ、熱収縮率は、45%(90℃×10秒間)、33%(80℃×10秒間)であった。
【0077】
前記ベースフィルムを用いて、実施例1と同様にして長尺筒状の熱収縮ラベル連続体を得た後、さらに、自動ラベル装着装置に供給して容器に装着したところ、ラベルのボトルに対する密着性は高く、締め付け性が優れていた。
【0078】
さらに、前記熱収縮ラベルについて、実施例1と同様にして表面の耐油性を評価したところ、白化が生じず、耐油性は良好であった。
【0079】
(実施例5)
エチレン系ゴムとして、商品名「JSR EP961SP」JSR社製;エチレン−プロピレンゴム):20重量部に代えて、商品名「EBM2041P」JSR社製;エチレン−ブテンゴム):20重量部を用いたこと以外は、実施例2と同様にして、(b1)/(a1)/(b1)の層構成を有する厚み50μm(中心層(a1)の厚み:38μm、表面層(b1)の厚み:各6μm)のベースフィルムを得た。該ベースフィルムの熱収縮率を実施例1と同様にして求めたところ、熱収縮率は、46%(90℃×10秒間)、35%(80℃×10秒間)であった。
【0080】
前記ベースフィルムを用いて、実施例1と同様にして長尺筒状の熱収縮ラベル連続体を得た後、さらに、自動ラベル装着装置に供給して容器に装着したところ、ラベルのボトルに対する密着性は高く、締め付け性が優れていた。
【0081】
さらに、前記熱収縮ラベルについて、実施例1と同様にして表面の耐油性を評価したところ、白化が生じず、耐油性は良好であった。
【0082】
(実施例6)
エチレン系ゴムとしての商品名「JSR EP961SP」JSR社製;エチレン−プロピレンゴム)の使用量を、20重量部に代えて5重量部としたこと以外は、実施例2と同様にして、(b1)/(a1)/(b1)の層構成を有する厚み50μm(中心層(a1)の厚み:38μm、表面層(b1)の厚み:各6μm)のベースフィルムを得た。該ベースフィルムの熱収縮率を実施例1と同様にして求めたところ、熱収縮率は、45%(90℃×10秒間)、33%(80℃×10秒間)であった。
【0083】
前記ベースフィルムを用いて、実施例1と同様にして長尺筒状の熱収縮ラベル連続体を得た後、さらに、自動ラベル装着装置に供給して容器に装着したところ、ラベルのボトルに対する密着性は高く、締め付け性が優れていた。
【0084】
さらに、前記熱収縮ラベルについて、実施例1と同様にして表面の耐油性を評価したところ、白化が生じず、耐油性は良好であった。
【0085】
(実施例7)
エチレン系ゴムとしての商品名「JSR EP961SP」JSR社製;エチレン−プロピレンゴム)の使用量を、20重量部に代えて30重量部としたこと以外は、実施例2と同様にして、(b1)/(a1)/(b1)の層構成を有する厚み50μm(中心層(a1)の厚み:38μm、表面層(b1)の厚み:各6μm)のベースフィルムを得た。該ベースフィルムの熱収縮率を実施例1と同様にして求めたところ、熱収縮率は、48%(90℃×10秒間)、38%(80℃×10秒間)であった。
【0086】
前記ベースフィルムを用いて、実施例1と同様にして長尺筒状の熱収縮ラベル連続体を得た後、さらに、自動ラベル装着装置に供給して容器に装着したところ、ラベルのボトルに対する密着性は高く、締め付け性が優れていた。
【0087】
さらに、前記熱収縮ラベルについて、実施例1と同様にして表面の耐油性を評価したところ、白化が生じず、耐油性は良好であった。
【0088】
(実施例8)
エチレン系ゴムとしての商品名「JSR EP961SP」JSR社製;エチレン−プロピレンゴム)の使用量を、20重量部に代えて0重量部としたこと以外は(すなわち、該実施例8ではエチレン系ゴムを用いていない)、実施例2と同様にして、(b1)/(a1)/(b1)の層構成を有する厚み50μm(中心層(a1)の厚み:38μm、表面層(b1)の厚み:各6μm)のベースフィルムを得た。該ベースフィルムの熱収縮率を実施例1と同様にして求めたところ、熱収縮率は、42%(90℃×10秒間)、28%(80℃×10秒間)であった。
【0089】
前記ベースフィルムを用いて、実施例1と同様にして長尺筒状の熱収縮ラベル連続体を得た後、さらに、自動ラベル装着装置に供給して容器に装着したところ、ラベルのボトルに対する密着性は高く、締め付け性が優れていた。
【0090】
さらに、前記熱収縮ラベルについて、実施例1と同様にして表面の耐油性を評価したところ、白化が生じず、耐油性は良好であった。
【0091】
(比較例1)
非晶性環状オレフィン系重合体(商品名「ゼオノア750R」日本ゼオン社製;Tg70℃、密度1.0g/cm3、環状オレフィンの開環重合体又はその水添物)100重量部と、無機微粒子(無定形シリカ、平均粒径2〜3μm)0.5重量部との混合物(b1)と、メタロセン触媒を用いて得られたエチレン−プロピレンランダム共重合体(商品名「ウィンテック」日本ポリケム社製)100重量部、および石油樹脂(商品名「アルコンP−140」荒川化学社製;水添石油樹脂):30重量部の混合物(a1)とを、合流方式フィードブロック2種3層型の押出機を用いてTダイから温度280℃で共押出しし、次いで100℃で幅方向(TD方向)に6.0倍テンター延伸することにより、(b1)/(a1)/(b1)の層構成を有する厚み50μm(中心層(a1)の厚み:38μm、表面層(b1)の厚み:各6μm)のベースフィルムを得た。該ベースフィルムの熱収縮率を実施例1と同様にして求めたところ、熱収縮率は、53%(90℃×10秒間)、32%(80℃×10秒間)であった。
【0092】
前記ベースフィルムを用いて、実施例1と同様にして長尺筒状の熱収縮ラベル連続体を得た後、さらに、自動ラベル装着装置に供給して容器に装着したところ、ラベルのボトルに対する密着性はよく、締め付け性も良好であった。
【0093】
さらに、前記熱収縮ラベルについて、実施例1と同様にして表面の耐油性を評価したところ、白化が生じており、耐油性は不良であった。
【0094】
(比較例2)
非晶性環状オレフィン系重合体(商品名「ゼオノア750R」日本ゼオン社製;Tg70℃、密度1.0g/cm3、環状オレフィンの開環重合体又はその水添物)100重量部と、直鎖状低密度ポリエチレン(商品名「2040FC」宇部興産社製;密度0.923g/cm3)10重量部と、無機微粒子(無定形シリカ、平均粒径2〜3μm)0.5重量部との混合物(b1)と、メタロセン触媒を用いて得られたエチレン−プロピレンランダム共重合体(商品名「ウィンテック」日本ポリケム社製)100重量部、および石油樹脂(商品名「アルコンP−140」荒川化学社製;水添石油樹脂):30重量部の混合物(a1)とを、合流方式フィードブロック2種3層型の押出機を用いてTダイから温度280℃で共押出しし、次いで100℃で幅方向(TD方向)に6.0倍テンター延伸することにより、(b1)/(a1)/(b1)の層構成を有する厚み50μm(中心層(a1)の厚み:38μm、表面層(b1)の厚み:各6μm)のベースフィルムを得た。該ベースフィルムの熱収縮率を実施例1と同様にして求めたところ、熱収縮率は、48%(90℃×10秒間)、30%(80℃×10秒間)であった。
【0095】
前記ベースフィルムを用いて、実施例1と同様にして長尺筒状の熱収縮ラベル連続体を得た後、さらに、自動ラベル装着装置に供給して容器に装着したところ、ラベルのボトルに対する密着性はよく、締め付け性も良好であった。
【0096】
さらに、前記熱収縮ラベルについて、実施例1と同様にして表面の耐油性を評価したところ、白化が生じず、耐油性は良好であった。
【0097】
(層間接着強度測定)
実施例2、実施例8および比較例1で得られたベースフィルムについて、表面層と中心層との層間接着強度を下記の方法により評価したところ、各ベースフィルムにおける表面層と中心層との層間接着強度は、実施例2に係るベースフィルムでは3.5Nであり、実施例8に係るベースフィルムでは2.0Nであり、比較例1に係るベースフィルムでは1.6Nであった。従って、表面層を、非晶性環状オレフィン系重合体とポリエチレンとにより形成し、中心層を、プロピレン系ランダム共重合体と、非晶性環状オレフィン系重合体と、ポリエチレンとにより形成することにより、表面層と中心層との層間接着強度を高められることが確認された。特に、中心層の構成成分としてエチレン系ゴムを用いることにより、表面層と中心層との層間接着強度をより一層高められることが確認された。
【0098】
(層間接着強度の測定方法)
ベースフィルムの一方の側縁部に、3mm幅で溶剤(シクロヘキサン)を塗布し、他方の側縁部と重ね合わせてセンターシールし、該センターシール部を中心にして円周方向に15mm幅で切り取り、この端部の接着していない部分を引張試験機で引張り(JIS K 7127に準拠)、引張り強度(15mm幅の剥離強度)を測定する。この際、センターシール部分が層間で剥離することから、このセンターシール部の引張り強度を、表面層と中心層との層間接着強度とする。
【0099】
【発明の効果】
本発明のシュリンクラベルは、ベースフィルムにおける表面層及び中心層が、それぞれ、特定の樹脂で構成されているため、従来のポリオレフィン系シュリンクラベルと比較して、表面耐油性に優れている。また、層間接着強度が高い。従って、容器に装着時に表面に油脂が付着しても白化が生じにくく、また、容器からシュリンクラベルを剥がす際には、層間剥離を生じさせずに剥がすことができる。
【0100】
もちろん、優れた低温熱収縮性を保持することができ、PETボトルやポリスチレン製容器などの熱変形しやすいプラスチック製容器、内容物が熱変質しやすい医薬品や調味料、健康飲料などである容器に対して利用性が高い。また、耐熱性に優れたものも得られるので、加熱保温下での保管が可能である。
【図面の簡単な説明】
【図1】本発明のポリオレフィン系シュリンクラベルの一例を部分的に示す概略断面図である。
【図2】図1のポリオレフィン系シュリンクラベルを被装着物に装着する際の状態を示す概略斜視図である。
【符号の説明】
1 シュリンクラベル
2 ベースフィルム
3 印刷層
4 中心層(A)
5 表面層(B)
6 被装着物
Claims (3)
- ベースフィルムの少なくとも一方の面に印刷層が設けられたシュリンクラベルであって、前記ベースフィルムが、メタロセン触媒を用いて共重合して得られたプロピレン系ランダム共重合体(A1)100重量部に対して、非晶性環状オレフィン系重合体(A2)5〜30重量部、およびポリエチレン(A3)0.1〜10重量部を含有する樹脂組成物からなる中心層(A)と、該中心層(A)の両側に設けられた、ガラス転移温度(Tg)が50〜80℃の範囲にある非晶性環状オレフィン系重合体(B1)100重量部に対して、ポリエチレン(B2)2〜30重量部を含有する樹脂組成物からなる表面層(B)とで構成されていることを特徴とするポリオレフィン系シュリンクラベル。
- 非晶性環状オレフィン系重合体(B1)が、α−オレフィンと環状オレフィンとの共重合体(B1a)、または環状オレフィンの開環重合体又はその水添物(B1b)である請求項1記載のポリオレフィン系シュリンクラベル。
- 中心層(A)が、さらに、エチレン系ゴム(A4)を含有している請求項1又は2記載のポリオレフィン系シュリンクラベル。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002332956A JP2004170468A (ja) | 2002-11-15 | 2002-11-15 | ポリオレフィン系シュリンクラベル |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002332956A JP2004170468A (ja) | 2002-11-15 | 2002-11-15 | ポリオレフィン系シュリンクラベル |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004170468A true JP2004170468A (ja) | 2004-06-17 |
Family
ID=32697795
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002332956A Pending JP2004170468A (ja) | 2002-11-15 | 2002-11-15 | ポリオレフィン系シュリンクラベル |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004170468A (ja) |
Cited By (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2004110750A1 (ja) * | 2003-06-11 | 2004-12-23 | Gunze Limited | 多層熱収縮性フィルム及びそれからなるラベルが熱収縮装着された容器 |
| WO2005110746A1 (ja) * | 2004-05-18 | 2005-11-24 | Gunze Limited | 多層熱収縮性フィルムおよび包装電池 |
| JP2006116874A (ja) * | 2004-10-22 | 2006-05-11 | Fuji Seal International Inc | ポリオレフィン系シュリンクラベル |
| JP2007254003A (ja) * | 2006-03-23 | 2007-10-04 | Fuji Seal International Inc | シュリンクラベル |
| JP2009508164A (ja) * | 2005-09-09 | 2009-02-26 | エイベリィ デニスン コーポレイション | (メタ)アクリレート樹脂硬化性接着剤を有する熱収縮性フィルム |
| US20090061245A1 (en) * | 2006-03-31 | 2009-03-05 | Fuji Seal International, Inc. | Shrink Film |
| US8282754B2 (en) | 2007-04-05 | 2012-10-09 | Avery Dennison Corporation | Pressure sensitive shrink label |
| US8535464B2 (en) | 2007-04-05 | 2013-09-17 | Avery Dennison Corporation | Pressure sensitive shrink label |
| WO2014141820A1 (ja) * | 2013-03-12 | 2014-09-18 | ポリプラスチックス株式会社 | 多層シュリンクフィルム |
| WO2015004310A1 (en) * | 2013-07-12 | 2015-01-15 | Upm Raflatac Oy | A heat shrink label film, a heat shrink label and a method for labelling of an item |
| US9221573B2 (en) | 2010-01-28 | 2015-12-29 | Avery Dennison Corporation | Label applicator belt system |
| WO2016192901A1 (en) * | 2015-06-02 | 2016-12-08 | Fuji Seal International, Inc. | Multi-layer shrink film, label and container |
| US10232594B2 (en) | 2013-07-12 | 2019-03-19 | Upm Raflatac Oy | Multilayer film for label and a method for providing such |
| US10406786B2 (en) | 2013-07-12 | 2019-09-10 | Upm Raflatac Oy | Multilayer film for label and a method for providing such |
| US10556410B2 (en) | 2013-07-12 | 2020-02-11 | Upm Raflatac Oy | Multilayer film for label and a method for providing such |
-
2002
- 2002-11-15 JP JP2002332956A patent/JP2004170468A/ja active Pending
Cited By (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2004110750A1 (ja) * | 2003-06-11 | 2004-12-23 | Gunze Limited | 多層熱収縮性フィルム及びそれからなるラベルが熱収縮装着された容器 |
| JPWO2004110750A1 (ja) * | 2003-06-11 | 2006-07-20 | グンゼ株式会社 | 多層熱収縮性フィルム及びそれからなるラベルが熱収縮装着された容器 |
| WO2005110746A1 (ja) * | 2004-05-18 | 2005-11-24 | Gunze Limited | 多層熱収縮性フィルムおよび包装電池 |
| JPWO2005110746A1 (ja) * | 2004-05-18 | 2008-03-21 | グンゼ株式会社 | 多層熱収縮性フィルムおよび包装電池 |
| CN1960868B (zh) * | 2004-05-18 | 2010-05-26 | 郡是株式会社 | 多层热收缩性膜的应用和包装电池 |
| JP4604025B2 (ja) * | 2004-05-18 | 2010-12-22 | グンゼ株式会社 | 多層熱収縮性フィルムおよび包装電池 |
| JP2006116874A (ja) * | 2004-10-22 | 2006-05-11 | Fuji Seal International Inc | ポリオレフィン系シュリンクラベル |
| JP2009508164A (ja) * | 2005-09-09 | 2009-02-26 | エイベリィ デニスン コーポレイション | (メタ)アクリレート樹脂硬化性接着剤を有する熱収縮性フィルム |
| JP2007254003A (ja) * | 2006-03-23 | 2007-10-04 | Fuji Seal International Inc | シュリンクラベル |
| US20090061245A1 (en) * | 2006-03-31 | 2009-03-05 | Fuji Seal International, Inc. | Shrink Film |
| US8282754B2 (en) | 2007-04-05 | 2012-10-09 | Avery Dennison Corporation | Pressure sensitive shrink label |
| US8535464B2 (en) | 2007-04-05 | 2013-09-17 | Avery Dennison Corporation | Pressure sensitive shrink label |
| US9221573B2 (en) | 2010-01-28 | 2015-12-29 | Avery Dennison Corporation | Label applicator belt system |
| US9637264B2 (en) | 2010-01-28 | 2017-05-02 | Avery Dennison Corporation | Label applicator belt system |
| WO2014141820A1 (ja) * | 2013-03-12 | 2014-09-18 | ポリプラスチックス株式会社 | 多層シュリンクフィルム |
| JPWO2014141820A1 (ja) * | 2013-03-12 | 2017-02-16 | ポリプラスチックス株式会社 | 多層シュリンクフィルム |
| WO2015004310A1 (en) * | 2013-07-12 | 2015-01-15 | Upm Raflatac Oy | A heat shrink label film, a heat shrink label and a method for labelling of an item |
| US10232594B2 (en) | 2013-07-12 | 2019-03-19 | Upm Raflatac Oy | Multilayer film for label and a method for providing such |
| US10239294B2 (en) | 2013-07-12 | 2019-03-26 | Upm Raflatac Oy | Heat shrink label film, a heat shrink label and a method for labelling of an item |
| US10406786B2 (en) | 2013-07-12 | 2019-09-10 | Upm Raflatac Oy | Multilayer film for label and a method for providing such |
| US10556410B2 (en) | 2013-07-12 | 2020-02-11 | Upm Raflatac Oy | Multilayer film for label and a method for providing such |
| US11541646B2 (en) | 2013-07-12 | 2023-01-03 | Upm Raflatac Oy | Multilayer film for label and a method for providing such |
| WO2016192901A1 (en) * | 2015-06-02 | 2016-12-08 | Fuji Seal International, Inc. | Multi-layer shrink film, label and container |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2355979B1 (en) | Multilayer shrink films, labels made therefrom and use thereof | |
| EP1632343B1 (en) | Multilayer heat-shrinkable film and containers fitted with labels made from the film through heat shrinkage | |
| US10023359B2 (en) | Shrink labels | |
| WO2001064435A1 (en) | Heat-shrinkable polyolefin film | |
| US20170174379A1 (en) | Shrinkable face film and a label comprising a shrinkable face film | |
| WO2005110746A1 (ja) | 多層熱収縮性フィルムおよび包装電池 | |
| JP4511982B2 (ja) | 熱収縮性フィルム | |
| JP2006116874A (ja) | ポリオレフィン系シュリンクラベル | |
| JP4230733B2 (ja) | 熱収縮性ポリオレフィン系積層フィルム | |
| JP2008062493A (ja) | オレフィン系シュリンクフィルム | |
| JP6377611B2 (ja) | シュリンクラベル | |
| JP2016182674A (ja) | シュリンクフィルム | |
| JP2002234115A (ja) | 多層熱収縮性フィルムとこれを用いた収縮性ラベルと容器 | |
| EP3037262B1 (en) | Shrink labels | |
| JP4079657B2 (ja) | ポリオレフィン系熱収縮性ラベルの製造方法及びポリオレフィン系熱収縮性ラベル付き容器の製造方法 | |
| JP4593759B2 (ja) | ラベル付き容器 | |
| JP4382188B2 (ja) | ストレッチシュリンクラベル | |
| JP2002132159A (ja) | 防傷性及び防汚性に優れたオレフィン系熱収縮性ラベル | |
| JP2002128133A (ja) | シュリンクラベル | |
| JP2005219801A (ja) | ガスバリア性ストレッチシュリンクラベル及びラベル付プラスチック製ボトル | |
| JP4348156B2 (ja) | ポリオレフィン系熱収縮性積層フィルム | |
| JP4382187B2 (ja) | シュリンクラベル | |
| CN100448664C (zh) | 多层热收缩性薄膜以及热收缩安装有由该薄膜所形成的标签的容器 | |
| JP4020654B2 (ja) | 易剥離性筒状ラベル及び易剥離性筒状ラベル付き容器 | |
| JP2002120862A (ja) | 外観に優れた非晶性オレフィン系筒状シュリンクラベル及びその製造法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051109 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080815 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080819 |
|
| A02 | Decision of refusal |
Effective date: 20081216 Free format text: JAPANESE INTERMEDIATE CODE: A02 |