JP2004190101A - 溶銑の予備処理方法 - Google Patents
溶銑の予備処理方法 Download PDFInfo
- Publication number
- JP2004190101A JP2004190101A JP2002360566A JP2002360566A JP2004190101A JP 2004190101 A JP2004190101 A JP 2004190101A JP 2002360566 A JP2002360566 A JP 2002360566A JP 2002360566 A JP2002360566 A JP 2002360566A JP 2004190101 A JP2004190101 A JP 2004190101A
- Authority
- JP
- Japan
- Prior art keywords
- hot metal
- slag
- treatment
- flux
- pretreatment
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images




Landscapes
- Refinement Of Pig-Iron, Manufacture Of Cast Iron, And Steel Manufacture Other Than In Revolving Furnaces (AREA)
Abstract
【課題】溶銑予備処理・脱炭工程ともに蛍石を使用しない精錬を可能にし、脱P工程、脱炭工程での脱P用スラグの形成を最小限にし、溶銑中に加炭材を効率よく添加して熱裕度の向上を図る溶銑予備処理方法及び精錬方法を提供する。
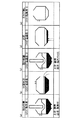
【解決手段】上底吹き可能な精錬容器を用い、上吹きランスからの酸素供給による脱Si処理時に同時に底吹きノズルから加炭材供給を行い、その後精錬容器からの中間排滓を行い、引き続き上吹きランスからの酸素供給による脱P処理と同時に底吹きノズルから脱Pフラックス供給を行うことを特徴とする溶銑予備処理方法。中間排滓前の溶銑中Si濃度が0.05質量%以上である。脱P処理完了後にスラグを精錬容器内に残し、次に溶銑予備処理を行う溶銑を精錬容器に装入する。
【選択図】 図2
【解決手段】上底吹き可能な精錬容器を用い、上吹きランスからの酸素供給による脱Si処理時に同時に底吹きノズルから加炭材供給を行い、その後精錬容器からの中間排滓を行い、引き続き上吹きランスからの酸素供給による脱P処理と同時に底吹きノズルから脱Pフラックス供給を行うことを特徴とする溶銑予備処理方法。中間排滓前の溶銑中Si濃度が0.05質量%以上である。脱P処理完了後にスラグを精錬容器内に残し、次に溶銑予備処理を行う溶銑を精錬容器に装入する。
【選択図】 図2
Description
【0001】
【発明の属する技術分野】
本発明は、上底吹き可能な精錬容器を用いて脱Si脱Pを行う溶銑予備処理方法に関するものである。
【0002】
【従来の技術】
溶銑の脱Si、脱P、脱炭をすべて同一の転炉内で同時に行う転炉製鋼法にかわり、脱炭に先立って溶銑の脱Si、脱Pを脱炭とは別の容器で行う溶銑予備処理方法が用いられるようになった。最近は、溶銑予備処理容器として上底吹きが可能な転炉型の精錬容器を用い、脱Siと脱Pを同時に行う溶銑予備処理が用いられるようになってきた。上底吹きによる強攪拌を利用するため、塩基度の低いスラグを用いても脱Pを促進させることができるので、脱Siと脱Pを同時に行うことが可能である。酸化源として気体酸素を十分に用いることができるので、固体酸素のみを用い、あるいは気体酸素を用いるとしてもごく少量である従来に比較して予備処理後の溶銑温度を高く保つことができ、さらにトーピードカーを用いた予備処理に比較して処理時間を短縮できるために予備処理中の温度ロスが少なく、脱炭処理を含めた精錬全体での熱裕度を確保することができる。予備処理精錬用フラックスは、精錬容器内に上方から添加する方法の他、底吹きガスをキャリアガスとして溶銑中に吹き込んで添加するインジェクションを採用することも可能である。フラックスインジェクションを採用することにより、予備処理における脱P効率を向上することができる。
【0003】
溶銑脱Pにおいては、予備処理終了時の溶銑温度が低いほど高い脱P能力を示す。従って、予備処理で気体酸素を用いることによって熱裕度を向上することができるといっても、予備処理後の溶銑温度をむやみに高めると予備処理での脱P能力を十分に発揮できないこととなる。
【0004】
溶銑脱Si脱Pにおいては、酸素源を添加することにより精錬を行うので、不可避的に溶銑中の炭素が酸化されて脱炭が進行し、脱炭処理時における熱裕度を失わせる一因となっている。
【0005】
溶銑予備処理時あるいは脱炭精錬時に溶銑中に加炭材を添加すれば、脱炭処理時における熱源として活用できるため、精錬の熱裕度を高めることが可能である。脱炭処理時に加炭材を添加する方法としては、塊状の無煙炭を上方から添加する方法が考えられるが、上吹き送酸による発生ガスの上昇流による飛散ロスが大きいという問題がある。また、炭材からのSiO2インプットがあるため、脱炭処理時におけるスラグの塩基度を確保するために生石灰を増量する必要が生じることとなって好ましくない。
【0006】
脱Si脱P溶銑予備処理中に加炭材を添加する方法として、特許文献1においては、溶銑予備処理の初期に主成分CaOにスラグ滓化性改善材(Mn鉱石や弗化カルシウム(蛍石)等)を配合したフラックスを上部添加し、脱Siフラックス(酸化鉄)を溶銑中に吹き込みかつ溶銑表面に気体/固体酸素源を供給しつつ、脱Siフラックスと共に又は脱Si反応完了後に加炭材をキャリアガスによって溶銑中に吹き込んで溶銑の炭素濃度を高める方法が記載されている。CaO系フラックスを上部添加するのは、脱Pのために使用する酸化鉄を含んだCaO系フラックスを加炭材と共に溶銑中に吹き込むと、炭素吹き込みに起因して溶銑中の酸素ポテンシャルが低下し脱P反応が阻害されるからであるとしている。
【0007】
上吹酸素とCaO分を含む脱Pフラックスの上方添加にて脱Si、脱Pを実施する場合、Siは酸素と結びつきSiO2として溶銑上で溶融するスラグとなり、Pは酸素と結びつきP2O5としてスラグに吸収される。P2O5を効率的にスラグ中に吸着するには、スラグ塩基度(CaO/SiO2比)を一般的には1.5以上確保する必要がある。従って、上底吹きによる強攪拌を利用して塩基度の低いスラグを用いても脱Pを促進させることができるとはいえ、装入する溶銑Siに比例してCaO分となる生石灰、石灰石の使用量を増やす必要がある。
【0008】
【特許文献1】
特開昭62−170409号公報
【0009】
【発明が解決しようとする課題】
精錬において、蛍石を使用することにより予備処理や脱炭処理に使用する精錬容器の耐火物の溶損が激しくなる。スラグ中フッ素濃度が高くなるほど耐火物溶損指数が高くなり、耐火物溶損が急激に増大することが知られている。従って、耐火物寿命延長の観点から蛍石を使用しないことが好ましい。
【0010】
溶銑予備処理中に加炭材を溶銑に吹き込む特許文献1に記載の発明においては、フラックスを上方添加するので、スラグ流動性の確保のために弗化カルシウム(蛍石)等の滓化性改善剤の添加が必須となっており、上記蛍石不使用の方向に逆行し好ましくない。ここで予備処理において蛍石を使用しないと、予備処理での脱P能力が不足し、次の脱炭処理において蛍石を使用した脱Pスラグを形成して脱Pを行う必要が生じることとなる。
【0011】
脱Siと脱Pを途中排滓なしに同一容器内で行う溶銑予備処理を実施し、次いで脱炭精錬を行う溶銑精錬において、従来の溶銑予備処理では脱P処理のために多量の脱Pフラックスを使用する必要があり、それでも予備処理後の脱Pを十分に行うことが困難であり、脱炭処理においてもスラグを形成して脱Pを行う必要があった。これがコスト上昇原因となり、さらに脱炭工程の脱Pスラグ形成に蛍石の使用が必要であるため、上記蛍石不使用の方向に逆行することとなる。
【0012】
本発明は、溶銑予備処理・脱炭工程ともに蛍石を使用しない精錬を可能にし、脱P工程、脱炭工程での脱P用スラグの形成を最小限にし、溶銑中に加炭材を効率よく添加して熱裕度の向上を図る溶銑予備処理方法及び精錬方法を提供することを目的とする。
【0013】
【課題を解決するための手段】
即ち、本発明の要旨とするところは以下の通りである。
(1)上底吹き可能な精錬容器を用い、上吹きランスからの酸素供給による脱Si処理時に同時に底吹きノズルから加炭材供給を行い、その後精錬容器からの中間排滓を行い、引き続き上吹きランスからの酸素供給による脱P処理と同時に底吹きノズルから脱Pフラックス供給を行うことを特徴とする溶銑予備処理方法。
(2)前記脱Pフラックスとして、生石灰、石灰石、酸化鉄のうちの2以上であって少なくとも酸化鉄を含む成分を主成分とするフラックスを用いることを特徴とする上記(1)に記載の溶接予備処理方法。
(3)前記中間排滓前の溶銑中Si濃度が0.05質量%以上であることを特徴とする上記(1)又は(2)に記載の溶接予備処理方法。
(4)溶銑予備処理時に蛍石を使用しないことを特徴とする上記(1)乃至(3)のいずれかに記載の溶銑予備処理方法。
(5)脱P処理完了後にスラグを精錬容器内に残し、次に溶銑予備処理を行う溶銑を精錬容器に装入することを特徴とする上記(1)乃至(4)のいずれかに記載の溶銑予備処理方法。
【0014】
溶銑予備処理初期の脱Si反応時期において、脱Si用酸素源として主に酸化鉄をキャリアガスとともに溶銑中に吹き込む特許文献1に記載の方法では、脱Si反応時期における溶銑温度の上昇が十分に得られず、脱P精錬用スラグの滓化が不十分となる。それに対し、脱Si用酸素源として気体酸素を用いると、脱Si反応時期における溶銑温度の上昇が顕著であり、脱P精錬用スラグの滓化を十分に行うことができ、脱P反応を効率よく行うことができる。
【0015】
本発明においては、脱Si用酸素源として主に上吹き気体酸素を用いると同時に、脱Si反応時期に熱源としての加炭材をキャリアガスとともに溶銑中に吹き込むので、脱Pフラックス吹き込み開始前に加炭材のみを溶銑中に添加することが可能になる。石灰系成分を含んだ脱P用のフラックスと加炭材とを同時に吹き込むことがないので、吹き込む炭素によって脱Pが阻害されることがない。また、加炭材と酸化鉄系フラックスとの同時吹き込みをなくすことにより、加炭材と酸化鉄が反応して発火する恐れがなくなるという効果も得ることができる。
【0016】
即ち、脱Si用酸素源として主に上吹き気体酸素を用いると同時に脱Si反応時期に熱源としての加炭材を溶銑中に吹き込むことにより、溶銑予備処理における脱P効率の大幅向上と精錬全体の熱裕度の向上を同時に実現できる。
【0017】
上底吹き可能な精錬容器を用いて脱Si脱Pを行う溶銑予備処理においては、脱P処理時に上底吹きによる強攪拌を利用して低塩基度のスラグで脱Pができる。しかし、脱Siと脱Pを途中排滓なしに同一容器内で行う従来の溶銑予備処理では、脱Si処理で生成したSiO2の存在により、所要の塩基度を有する脱Pスラグを生成するためにはCaO系脱Pフラックスの添加量を十分に確保する必要がある。
【0018】
本発明においては、脱Si処理の後に精錬容器からの中間排滓を行い、その後に脱P処理を実施する。従って、脱P処理時には精錬容器中に脱Siスラグが残存していないかあるいは低減しているので、従来に比較して少ない脱Pフラックス添加量で所要の塩基度を確保した脱Pスラグを形成して脱P処理を行うことが可能になり、脱Pフラックス量を大幅に低減することができる。
【0019】
【発明の実施の形態】
本発明の溶銑予備処理には、図1に示すような上底吹き可能な精錬容器1を用いる。上吹きは上吹きランス3の先端から主に酸素ガス8を溶銑表面に吹き付ける。脱Si反応時期に用いた上吹き酸素は、脱Si用の酸素源として使用することができる。脱P反応時期においては、上吹きはスラグの酸素ポテンシャルを高め復りんを防止するとともに、放散熱を補い所定の温度に制御するために用いる。
【0020】
底吹きは、精錬容器1の底部に設けられた底吹きノズル2を用いて行う。酸素ガスを含むガスを溶銑中に吹き込むことにより溶銑の攪拌を強化して酸素源として用いる機能を有するほか、底吹きノズル2からキャリアガス7とともにフラックス9を溶銑中に吹き込む機能を有する。
【0021】
上底吹き転炉を2基用いれば、そのうちの1基を溶銑予備処理に使用し、残りの1基を脱炭処理に使用することができる。溶銑予備処理用の転炉で予備処理を行い、次いで溶銑を脱炭処理用の転炉に移し替えて脱炭処理を行う。
【0022】
本発明による操業では、図2(a)に示す様にまず上吹酸素による脱Si処理を底吹による加炭と同時に行う。この後に図2(b)に示すように精錬容器1からスラグの中間排滓により、炉内のSiO2を大量に含む低塩基度スラグを排出した後、図2(c)に示すように上吹き酸素による脱P操業を底吹きノズルによる脱Pフラックスの供給と共に行う。脱P期に必要なスラグ塩基度を確保するためのCaO分は主に底吹ノズルから吹き込む脱P用のフラックスで供給するが、塩基度が不足する場合は脱P期の上吹き開始時に上方より追加の生石灰または石灰石を投入しても良い。
【0023】
溶銑予備処理の脱Si反応は、主に上吹き気体酸素を酸素源として行う。酸化鉄を含むフラックスを脱Si反応中にキャリアガスとともに吹き込んで脱Si用酸素源の補助として用いても良いが、その場合でも脱Si初期には気体酸素のみを酸素源として脱Siを行うものとし、脱Si用フラックスの吹き込みを行わない。
【0024】
溶銑予備処理の脱Si反応中に、底吹きノズルから溶銑中にキャリアガスとともに加炭材を吹き込む。加炭材としては、無煙炭の粉末やコークス粉などを用いることができる。加炭材を単独で吹き込んでいるため、加炭材を脱P用フラックスと同時に吹き込んだときに見られる脱Pを阻害する問題が発生することがない。
【0025】
中間排滓は、図2(b)に示すように、精錬容器1を傾動して炉口からスラグを炉下に流出させることによって実施することができる。中間排滓は温度ロスを防ぐ観点から10分が望ましく、通常は5分程度が目安となる。また溶銑とスラグを分離し、スラグのみを効率良く排滓するには、スラグ塩基度を1.5以下とし、スラグの粘性が低い状態での操業が望ましい。
【0026】
本発明の溶銑予備処理において、脱P処理時にキャリアガスとともに溶銑中に吹き込むフラックスは、生石灰、石灰石、酸化鉄のうちの2以上であって少なくとも酸化鉄を含む成分を主成分とするフラックスとすると好ましい。脱Pに供するフラックスは、酸化鉄を含むとともに生石灰や石灰石等のCaO源を含む。脱P用フラックスの吹き込みを開始する前に、脱Si補助として酸化鉄を主成分とするフラックスの吹き込みを行っても良い。フラックス成分として用いる酸化鉄としては、鉄鉱石、ミルスケール、焼結ダストなど、種々のものを用いることが可能である。
【0027】
本発明においては、従来のように脱Si反応を固体酸素源によって行うのではなく、主に上吹き気体酸素によって行うので、脱Si処理中及び処理後における溶銑温度を従来より高い温度とすることができる。そのため、脱P処理時に吹き込んだフラックスの滓化を促進することができ、溶銑予備処理中の脱P反応を顕著に促進することができる。
【0028】
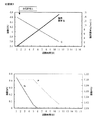
中間排滓前の溶銑中Si濃度は脱P処理時のCaO分低減のためできるだけ低い事が望ましいが、Si<0.05%の場合、図3に示す様に中間排滓後の脱P処理時に送酸と同時にスロッピングと呼ばれる精錬容器内からのスラグ流出が発生し、操業継続が困難となる確率が高まるため、脱P処理前はSi≧0.05質量%を確保すると好ましい。
【0029】
また、安定した脱P処理には排滓性の良い一定量のスラグが必要であり、溶銑Siが極端に少ない場合は、スラグ量不足から脱P能が悪化する。このため極端にSiの低い溶銑条件での脱P処理では、精錬容器内のスラグ量を確保するため、新たにSiO2源となるフラックスの投入が必要となり、コスト増の一因となる。この点からも、脱P処理前はSi≧0.05質量%を確保する事が望ましい。
【0030】
脱P処理時に必要なCaO原単位は図4に示す通り、中間排滓時の排滓率が高いほど低減が可能である。
【0031】
本発明は、上吹き気体酸素を用いて脱Siを行うので脱Si反応後の溶銑温度が高く脱Pスラグの滓化が良好であるため、その後の脱P反応が良好に進行する。同時に、加炭材の吹き込みを行うので精錬の熱裕度を上げることができるため溶銑予備処理後の脱P終了時における溶銑温度を低下させることが可能になる。脱P終了時の溶銑温度を低下させると、復りんを防止することにより脱P能力を向上することが可能になる。このように本発明は溶銑予備処理における脱Pに有利に働くため、溶銑予備処理に蛍石を使用せずに所定の脱P反応を行わせることが可能になる。
【0032】
脱P後スラグは高濃度のP2O5を含む。脱Siと脱Pを途中排滓なしに同一容器内で行う従来の溶銑予備処理においては、この脱P後スラグを排滓せずに炉内に残して次に精錬を行う溶銑を受け入れて脱Si脱P処理をすると、系内のPが蓄積・濃縮されてスラグ中のP濃度が高くなることから、後に続く溶銑予備処理での低P化に著しく悪影響を及ぼす。そのため、従来は脱Pスラグを溶銑予備処理にリサイクル使用することが困難であった。
【0033】
本発明では脱Si途中の溶銑Pレベルが高い状態で中間排滓を実施するため、たとえ脱Si処理時におけるスラグ中のP2O5が高くてもスラグから溶銑へのPの移動は起こらず、中間排滓によってスラグ中のP2O5は系外へ排出される。また脱P期には上吹酸素に加え底吹で酸化鉄を含む脱Pフラックスを吹き込むことから、中間排滓後の系内Pが若干高くとも、十分に従来操業レベルの脱Pは可能である。即ち、脱Si処理と脱P処理との間に中間排滓を行う本発明においては、脱P処理完了後にスラグを精錬容器内に残し、次に溶銑予備処理を行う溶銑を精錬容器に装入することが可能になり、スラグリサイクルを可能にした。
【0034】
次に、脱Pスラグはスラグ塩基度が1.5〜2.5のレベルに有り、脱Si処理中の炉体保護に活用できる。すなわち溶銑のみを装入し、上吹のみの脱Si処理を実施した場合、スラグ塩基度は1未満となるが、精錬容器が転炉の様に塩基性耐火物で構成されている場合は、炉体耐火物の溶損が進行する懸念がある。通常塩基性耐火物の保護にはスラグ塩基度で1以上が必要であり、炉体保護を考えた場合、脱Si処理においても塩基度1を確保するためのCaO源として生石灰、石灰石等の投入を実施する必要がある。本発明で脱P後スラグを精錬容器内に残した状態で次の溶銑を装入して脱Si処理を実施すれば、CaO分の追加なしあるいはごく少量のCaO分追加により炉内の塩基度を1以上に確保することが可能となり、経済的な効果が得られる。
【0035】
本発明においては、溶銑予備処理中に加炭材を添加して精錬の熱裕度の向上を図っているので、スクラップ等の冷鉄源装入比率を上げることが可能であり、また脱炭処理においてMn鉱石を添加して高価なMn合金鉄の代替とすることが可能になる。さらに、脱炭処理において脱Pスラグを形成する必要がなくスラグ量が少ないので、Mn鉱石のMn歩留を向上させることが可能になる。
【0036】
【実施例】
(実施例1)
図1に示すような300t転炉を用いた溶銑予備処理を実施した。上吹きについては、上吹きランス3を用いて酸素ガス8を溶銑5に吹き付ける。底吹きは、転炉の底部に設けた6個の二重管底吹きノズル2を用い、内管からは酸素ガスあるいは不活性ガスを溶銑中に吹き込む。内管と外管との間の空間からは、内管酸素ガス吹き込み時には冷却ガスとして炭化水素ガスを吹き込み、内管不活性ガス吹き込み時には窒素等の不活性ガスを吹き込む。溶銑予備処理炉においては、フラックスホッパー4に貯蔵したフラックス9を底吹き羽口2からキャリアガス7とともに吹き込むことが可能である。フラックス9として加炭材9cや生石灰9a、焼結ダスト9bを用いる。このとき、キャリアガス7としては不活性ガスを用いる。
【0037】
本発明例は上底吹き精錬、比較例1、2は上吹きのみの精錬を行った。本発明例及び比較例2は脱Si処理と脱P処理の間に中間排滓を行い、比較例1は中間排滓を行わずに連続的に脱Si脱P処理を行った。脱P造滓材として、本発明例は底吹きノズルから酸化鉄を含む脱Pフラックスを吹き込み、比較例1、2は炉上から生石灰の投入を行った。本発明例ではさらに脱Si処理時に底吹きノズルから6kg/tの加炭材添加を行った。
【0038】
【表1】
 【0039】
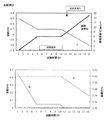
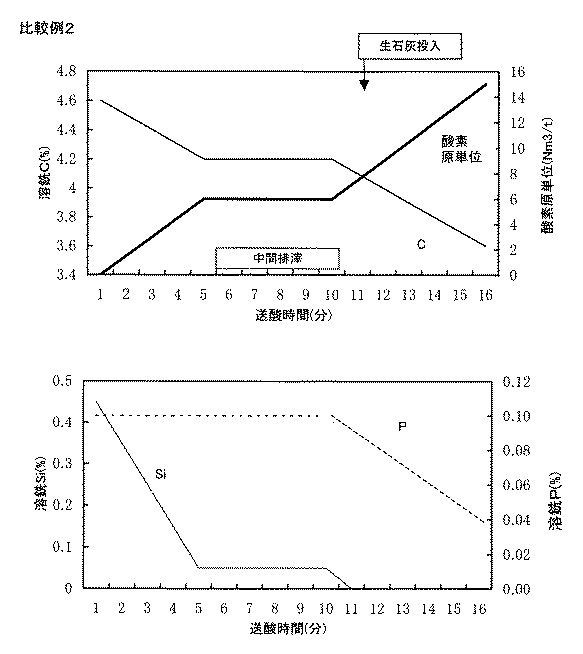
表1および図5〜7に操業条件を示す。本実施例では、脱P処理時に必要なスラグ塩基度を2である。比較例1では中間排滓を行わないので塩基度確保のために19.3kg/tの生石灰が必要であったのに対し、本発明例及び比較例2では中間排滓を行った結果として必要なCaO量を9.6kg/tと大幅に低減することが可能となる。しかし、比較例2は上吹き酸素のみでの操業でかつ塊生石灰を炉上から投入しており、脱P処理時のスラグ量が少なくかつ脱P処理時間が短いことから、処理後のPレベルが0.02〜0.04%と安定しなかった。更に脱P終了時の溶銑Cレベルは比較例1、2とも3.6%まで下がっており、その後に続く脱C操業時の熱裕度不足という課題は残る。
【0040】
本発明例では、酸化鉄を含む脱Pフラックスの底吹きにより、スラグとの反応に加え、底吹きした脱Pフラックスと溶銑Pとの直接反応による脱P機構を付与し、処理後のPレベルを安定化させることができた。さらに、本発明例では脱Si処理中に加炭材を吹き込んだことにより、脱P処理後の溶銑Cも4.0%と比較例1、2に対して高めることができ、その後に続き脱C処理時の熱裕度を確保することができた。
【0041】
また中間排滓を行わない比較例1では、脱Si、脱P処理をしたスラグは高濃度のP2O5を含むため、全量排滓した後に次の溶銑を装入して溶銑予備処理を実施する必要があるが、本発明ではP2O5を含むスラグをリサイクルして次の溶銑の脱Si処理中に用いても、脱P処理への影響がない。このため前回予備処理での脱P処理後スラグを精錬容器内に残した状態で次の溶銑を装入して脱Si処理を行い、中間排滓を行うことにより、排滓回数を増やす事なく、脱Si、脱P処理を連続的に実施する事が可能となる。
【0042】
(実施例2)
実施例1と同様の上底吹転炉にC=4.6%、Si=0.5%の高炉溶銑を用い300tとスクラップ装入し、上吹酸素を20000Nm3/Hrの速さで5分間送酸する。この間、粉体底吹ノズルより500kg/分の微粉炭を加炭材として吹き込み溶銑C=4.6%、溶銑Si=0.15%で吹錬を中断し、スラグ排出を実施する。約5分間の中間排滓により、低塩基度の炉内スラグ量を排出したのち、再び送酸速度20000Nm3/Hrの酸素を溶銑に吹き付ける。この間、粉体底吹ノズルより500kg/分の50質量%CaO粉、50質量%酸化鉄粉の混合品を脱Pフラックスとして吹き込み、脱P処理を行う。脱P期の終了後に測定した成分はC=4.0%、Si=0.01%、P=0.015%であった。
【0043】
【発明の効果】
本発明は、上底吹き可能な精錬容器を用いて脱Si脱Pを行う溶銑予備処理の後に脱炭処理を行う溶銑精錬方法において、主に上吹き気体酸素を用いて脱Siを行い、脱Si反応中に溶銑中に加炭材を吹き込み、その後脱Pフラックスの吹き込みを行うので、溶銑中に炭素を高歩留で添加して精錬の熱裕度を増大させることができ、さらに予備処理において高い脱P能力を実現することができる。
【0044】
本発明の溶銑予備処理においては、脱Si処理後に中間排滓を行って脱P処理を行うため、脱P処理で添加する脱Pフラックスの添加量を大幅に低減することが可能になる。
【0045】
本発明は、粉体吹き込み効果、及び加炭材と脱Pフラックスを別々に吹き込む効果によって、溶銑予備処理における脱P性能を向上させた。その結果として、溶銑予備処理において蛍石を使用せずに精錬を行うことが可能になる。これにより、耐火物溶損量を削減し、耐火物コストを低減することができる。
【0046】
本発明は、脱P処理後のスラグを精錬容器内に残したまま次の溶銑を装入して溶銑予備処理を行うことにより、鉄分歩留ロスとなる排滓回数を従来と同じ予備処理1回あたり1回に抑制することができる。
【図面の簡単な説明】
【図1】本発明で使用する溶銑予備処理炉を示す概略図である。
【図2】本発明の溶銑予備処理方法を示す図であり、(a)は脱Si処理、(b)は中間排滓、(c)は脱P処理、(d)は出鋼、(e)は脱Pスラグを精錬容器に残存させた状況を示す図である。
【図3】中間排滓時の溶銑中Si濃度と脱P処理時のスロッピング発生率との関係を示す図である。
【図4】中間排滓時の溶銑中Si濃度及び排滓率と脱P処理時の所要CaO原単位との関係を示す図である。
【図5】実施例1における比較例1の操業状況を示す図であり、(a)は溶銑C濃度と酸素源単位の推移、(b)は溶銑Si濃度とP濃度の推移を示す図である。
【図6】実施例1における比較例2の操業状況を示す図であり、(a)は溶銑C濃度と酸素源単位の推移、(b)は溶銑Si濃度とP濃度の推移を示す図である。
【図7】実施例1における本発明例の操業状況を示す図であり、(a)は溶銑C濃度と酸素源単位の推移、(b)は溶銑Si濃度とP濃度の推移を示す図である。
【符号の説明】
1 精錬容器
2 底吹きノズル
3 上吹きランス
4 フラックスホッパー
5 溶銑
6 スラグ
7 キャリアガス
8 酸素ガス
9 フラックス
9a 生石灰
9b 焼結ダスト
9c 加炭材
【発明の属する技術分野】
本発明は、上底吹き可能な精錬容器を用いて脱Si脱Pを行う溶銑予備処理方法に関するものである。
【0002】
【従来の技術】
溶銑の脱Si、脱P、脱炭をすべて同一の転炉内で同時に行う転炉製鋼法にかわり、脱炭に先立って溶銑の脱Si、脱Pを脱炭とは別の容器で行う溶銑予備処理方法が用いられるようになった。最近は、溶銑予備処理容器として上底吹きが可能な転炉型の精錬容器を用い、脱Siと脱Pを同時に行う溶銑予備処理が用いられるようになってきた。上底吹きによる強攪拌を利用するため、塩基度の低いスラグを用いても脱Pを促進させることができるので、脱Siと脱Pを同時に行うことが可能である。酸化源として気体酸素を十分に用いることができるので、固体酸素のみを用い、あるいは気体酸素を用いるとしてもごく少量である従来に比較して予備処理後の溶銑温度を高く保つことができ、さらにトーピードカーを用いた予備処理に比較して処理時間を短縮できるために予備処理中の温度ロスが少なく、脱炭処理を含めた精錬全体での熱裕度を確保することができる。予備処理精錬用フラックスは、精錬容器内に上方から添加する方法の他、底吹きガスをキャリアガスとして溶銑中に吹き込んで添加するインジェクションを採用することも可能である。フラックスインジェクションを採用することにより、予備処理における脱P効率を向上することができる。
【0003】
溶銑脱Pにおいては、予備処理終了時の溶銑温度が低いほど高い脱P能力を示す。従って、予備処理で気体酸素を用いることによって熱裕度を向上することができるといっても、予備処理後の溶銑温度をむやみに高めると予備処理での脱P能力を十分に発揮できないこととなる。
【0004】
溶銑脱Si脱Pにおいては、酸素源を添加することにより精錬を行うので、不可避的に溶銑中の炭素が酸化されて脱炭が進行し、脱炭処理時における熱裕度を失わせる一因となっている。
【0005】
溶銑予備処理時あるいは脱炭精錬時に溶銑中に加炭材を添加すれば、脱炭処理時における熱源として活用できるため、精錬の熱裕度を高めることが可能である。脱炭処理時に加炭材を添加する方法としては、塊状の無煙炭を上方から添加する方法が考えられるが、上吹き送酸による発生ガスの上昇流による飛散ロスが大きいという問題がある。また、炭材からのSiO2インプットがあるため、脱炭処理時におけるスラグの塩基度を確保するために生石灰を増量する必要が生じることとなって好ましくない。
【0006】
脱Si脱P溶銑予備処理中に加炭材を添加する方法として、特許文献1においては、溶銑予備処理の初期に主成分CaOにスラグ滓化性改善材(Mn鉱石や弗化カルシウム(蛍石)等)を配合したフラックスを上部添加し、脱Siフラックス(酸化鉄)を溶銑中に吹き込みかつ溶銑表面に気体/固体酸素源を供給しつつ、脱Siフラックスと共に又は脱Si反応完了後に加炭材をキャリアガスによって溶銑中に吹き込んで溶銑の炭素濃度を高める方法が記載されている。CaO系フラックスを上部添加するのは、脱Pのために使用する酸化鉄を含んだCaO系フラックスを加炭材と共に溶銑中に吹き込むと、炭素吹き込みに起因して溶銑中の酸素ポテンシャルが低下し脱P反応が阻害されるからであるとしている。
【0007】
上吹酸素とCaO分を含む脱Pフラックスの上方添加にて脱Si、脱Pを実施する場合、Siは酸素と結びつきSiO2として溶銑上で溶融するスラグとなり、Pは酸素と結びつきP2O5としてスラグに吸収される。P2O5を効率的にスラグ中に吸着するには、スラグ塩基度(CaO/SiO2比)を一般的には1.5以上確保する必要がある。従って、上底吹きによる強攪拌を利用して塩基度の低いスラグを用いても脱Pを促進させることができるとはいえ、装入する溶銑Siに比例してCaO分となる生石灰、石灰石の使用量を増やす必要がある。
【0008】
【特許文献1】
特開昭62−170409号公報
【0009】
【発明が解決しようとする課題】
精錬において、蛍石を使用することにより予備処理や脱炭処理に使用する精錬容器の耐火物の溶損が激しくなる。スラグ中フッ素濃度が高くなるほど耐火物溶損指数が高くなり、耐火物溶損が急激に増大することが知られている。従って、耐火物寿命延長の観点から蛍石を使用しないことが好ましい。
【0010】
溶銑予備処理中に加炭材を溶銑に吹き込む特許文献1に記載の発明においては、フラックスを上方添加するので、スラグ流動性の確保のために弗化カルシウム(蛍石)等の滓化性改善剤の添加が必須となっており、上記蛍石不使用の方向に逆行し好ましくない。ここで予備処理において蛍石を使用しないと、予備処理での脱P能力が不足し、次の脱炭処理において蛍石を使用した脱Pスラグを形成して脱Pを行う必要が生じることとなる。
【0011】
脱Siと脱Pを途中排滓なしに同一容器内で行う溶銑予備処理を実施し、次いで脱炭精錬を行う溶銑精錬において、従来の溶銑予備処理では脱P処理のために多量の脱Pフラックスを使用する必要があり、それでも予備処理後の脱Pを十分に行うことが困難であり、脱炭処理においてもスラグを形成して脱Pを行う必要があった。これがコスト上昇原因となり、さらに脱炭工程の脱Pスラグ形成に蛍石の使用が必要であるため、上記蛍石不使用の方向に逆行することとなる。
【0012】
本発明は、溶銑予備処理・脱炭工程ともに蛍石を使用しない精錬を可能にし、脱P工程、脱炭工程での脱P用スラグの形成を最小限にし、溶銑中に加炭材を効率よく添加して熱裕度の向上を図る溶銑予備処理方法及び精錬方法を提供することを目的とする。
【0013】
【課題を解決するための手段】
即ち、本発明の要旨とするところは以下の通りである。
(1)上底吹き可能な精錬容器を用い、上吹きランスからの酸素供給による脱Si処理時に同時に底吹きノズルから加炭材供給を行い、その後精錬容器からの中間排滓を行い、引き続き上吹きランスからの酸素供給による脱P処理と同時に底吹きノズルから脱Pフラックス供給を行うことを特徴とする溶銑予備処理方法。
(2)前記脱Pフラックスとして、生石灰、石灰石、酸化鉄のうちの2以上であって少なくとも酸化鉄を含む成分を主成分とするフラックスを用いることを特徴とする上記(1)に記載の溶接予備処理方法。
(3)前記中間排滓前の溶銑中Si濃度が0.05質量%以上であることを特徴とする上記(1)又は(2)に記載の溶接予備処理方法。
(4)溶銑予備処理時に蛍石を使用しないことを特徴とする上記(1)乃至(3)のいずれかに記載の溶銑予備処理方法。
(5)脱P処理完了後にスラグを精錬容器内に残し、次に溶銑予備処理を行う溶銑を精錬容器に装入することを特徴とする上記(1)乃至(4)のいずれかに記載の溶銑予備処理方法。
【0014】
溶銑予備処理初期の脱Si反応時期において、脱Si用酸素源として主に酸化鉄をキャリアガスとともに溶銑中に吹き込む特許文献1に記載の方法では、脱Si反応時期における溶銑温度の上昇が十分に得られず、脱P精錬用スラグの滓化が不十分となる。それに対し、脱Si用酸素源として気体酸素を用いると、脱Si反応時期における溶銑温度の上昇が顕著であり、脱P精錬用スラグの滓化を十分に行うことができ、脱P反応を効率よく行うことができる。
【0015】
本発明においては、脱Si用酸素源として主に上吹き気体酸素を用いると同時に、脱Si反応時期に熱源としての加炭材をキャリアガスとともに溶銑中に吹き込むので、脱Pフラックス吹き込み開始前に加炭材のみを溶銑中に添加することが可能になる。石灰系成分を含んだ脱P用のフラックスと加炭材とを同時に吹き込むことがないので、吹き込む炭素によって脱Pが阻害されることがない。また、加炭材と酸化鉄系フラックスとの同時吹き込みをなくすことにより、加炭材と酸化鉄が反応して発火する恐れがなくなるという効果も得ることができる。
【0016】
即ち、脱Si用酸素源として主に上吹き気体酸素を用いると同時に脱Si反応時期に熱源としての加炭材を溶銑中に吹き込むことにより、溶銑予備処理における脱P効率の大幅向上と精錬全体の熱裕度の向上を同時に実現できる。
【0017】
上底吹き可能な精錬容器を用いて脱Si脱Pを行う溶銑予備処理においては、脱P処理時に上底吹きによる強攪拌を利用して低塩基度のスラグで脱Pができる。しかし、脱Siと脱Pを途中排滓なしに同一容器内で行う従来の溶銑予備処理では、脱Si処理で生成したSiO2の存在により、所要の塩基度を有する脱Pスラグを生成するためにはCaO系脱Pフラックスの添加量を十分に確保する必要がある。
【0018】
本発明においては、脱Si処理の後に精錬容器からの中間排滓を行い、その後に脱P処理を実施する。従って、脱P処理時には精錬容器中に脱Siスラグが残存していないかあるいは低減しているので、従来に比較して少ない脱Pフラックス添加量で所要の塩基度を確保した脱Pスラグを形成して脱P処理を行うことが可能になり、脱Pフラックス量を大幅に低減することができる。
【0019】
【発明の実施の形態】
本発明の溶銑予備処理には、図1に示すような上底吹き可能な精錬容器1を用いる。上吹きは上吹きランス3の先端から主に酸素ガス8を溶銑表面に吹き付ける。脱Si反応時期に用いた上吹き酸素は、脱Si用の酸素源として使用することができる。脱P反応時期においては、上吹きはスラグの酸素ポテンシャルを高め復りんを防止するとともに、放散熱を補い所定の温度に制御するために用いる。
【0020】
底吹きは、精錬容器1の底部に設けられた底吹きノズル2を用いて行う。酸素ガスを含むガスを溶銑中に吹き込むことにより溶銑の攪拌を強化して酸素源として用いる機能を有するほか、底吹きノズル2からキャリアガス7とともにフラックス9を溶銑中に吹き込む機能を有する。
【0021】
上底吹き転炉を2基用いれば、そのうちの1基を溶銑予備処理に使用し、残りの1基を脱炭処理に使用することができる。溶銑予備処理用の転炉で予備処理を行い、次いで溶銑を脱炭処理用の転炉に移し替えて脱炭処理を行う。
【0022】
本発明による操業では、図2(a)に示す様にまず上吹酸素による脱Si処理を底吹による加炭と同時に行う。この後に図2(b)に示すように精錬容器1からスラグの中間排滓により、炉内のSiO2を大量に含む低塩基度スラグを排出した後、図2(c)に示すように上吹き酸素による脱P操業を底吹きノズルによる脱Pフラックスの供給と共に行う。脱P期に必要なスラグ塩基度を確保するためのCaO分は主に底吹ノズルから吹き込む脱P用のフラックスで供給するが、塩基度が不足する場合は脱P期の上吹き開始時に上方より追加の生石灰または石灰石を投入しても良い。
【0023】
溶銑予備処理の脱Si反応は、主に上吹き気体酸素を酸素源として行う。酸化鉄を含むフラックスを脱Si反応中にキャリアガスとともに吹き込んで脱Si用酸素源の補助として用いても良いが、その場合でも脱Si初期には気体酸素のみを酸素源として脱Siを行うものとし、脱Si用フラックスの吹き込みを行わない。
【0024】
溶銑予備処理の脱Si反応中に、底吹きノズルから溶銑中にキャリアガスとともに加炭材を吹き込む。加炭材としては、無煙炭の粉末やコークス粉などを用いることができる。加炭材を単独で吹き込んでいるため、加炭材を脱P用フラックスと同時に吹き込んだときに見られる脱Pを阻害する問題が発生することがない。
【0025】
中間排滓は、図2(b)に示すように、精錬容器1を傾動して炉口からスラグを炉下に流出させることによって実施することができる。中間排滓は温度ロスを防ぐ観点から10分が望ましく、通常は5分程度が目安となる。また溶銑とスラグを分離し、スラグのみを効率良く排滓するには、スラグ塩基度を1.5以下とし、スラグの粘性が低い状態での操業が望ましい。
【0026】
本発明の溶銑予備処理において、脱P処理時にキャリアガスとともに溶銑中に吹き込むフラックスは、生石灰、石灰石、酸化鉄のうちの2以上であって少なくとも酸化鉄を含む成分を主成分とするフラックスとすると好ましい。脱Pに供するフラックスは、酸化鉄を含むとともに生石灰や石灰石等のCaO源を含む。脱P用フラックスの吹き込みを開始する前に、脱Si補助として酸化鉄を主成分とするフラックスの吹き込みを行っても良い。フラックス成分として用いる酸化鉄としては、鉄鉱石、ミルスケール、焼結ダストなど、種々のものを用いることが可能である。
【0027】
本発明においては、従来のように脱Si反応を固体酸素源によって行うのではなく、主に上吹き気体酸素によって行うので、脱Si処理中及び処理後における溶銑温度を従来より高い温度とすることができる。そのため、脱P処理時に吹き込んだフラックスの滓化を促進することができ、溶銑予備処理中の脱P反応を顕著に促進することができる。
【0028】
中間排滓前の溶銑中Si濃度は脱P処理時のCaO分低減のためできるだけ低い事が望ましいが、Si<0.05%の場合、図3に示す様に中間排滓後の脱P処理時に送酸と同時にスロッピングと呼ばれる精錬容器内からのスラグ流出が発生し、操業継続が困難となる確率が高まるため、脱P処理前はSi≧0.05質量%を確保すると好ましい。
【0029】
また、安定した脱P処理には排滓性の良い一定量のスラグが必要であり、溶銑Siが極端に少ない場合は、スラグ量不足から脱P能が悪化する。このため極端にSiの低い溶銑条件での脱P処理では、精錬容器内のスラグ量を確保するため、新たにSiO2源となるフラックスの投入が必要となり、コスト増の一因となる。この点からも、脱P処理前はSi≧0.05質量%を確保する事が望ましい。
【0030】
脱P処理時に必要なCaO原単位は図4に示す通り、中間排滓時の排滓率が高いほど低減が可能である。
【0031】
本発明は、上吹き気体酸素を用いて脱Siを行うので脱Si反応後の溶銑温度が高く脱Pスラグの滓化が良好であるため、その後の脱P反応が良好に進行する。同時に、加炭材の吹き込みを行うので精錬の熱裕度を上げることができるため溶銑予備処理後の脱P終了時における溶銑温度を低下させることが可能になる。脱P終了時の溶銑温度を低下させると、復りんを防止することにより脱P能力を向上することが可能になる。このように本発明は溶銑予備処理における脱Pに有利に働くため、溶銑予備処理に蛍石を使用せずに所定の脱P反応を行わせることが可能になる。
【0032】
脱P後スラグは高濃度のP2O5を含む。脱Siと脱Pを途中排滓なしに同一容器内で行う従来の溶銑予備処理においては、この脱P後スラグを排滓せずに炉内に残して次に精錬を行う溶銑を受け入れて脱Si脱P処理をすると、系内のPが蓄積・濃縮されてスラグ中のP濃度が高くなることから、後に続く溶銑予備処理での低P化に著しく悪影響を及ぼす。そのため、従来は脱Pスラグを溶銑予備処理にリサイクル使用することが困難であった。
【0033】
本発明では脱Si途中の溶銑Pレベルが高い状態で中間排滓を実施するため、たとえ脱Si処理時におけるスラグ中のP2O5が高くてもスラグから溶銑へのPの移動は起こらず、中間排滓によってスラグ中のP2O5は系外へ排出される。また脱P期には上吹酸素に加え底吹で酸化鉄を含む脱Pフラックスを吹き込むことから、中間排滓後の系内Pが若干高くとも、十分に従来操業レベルの脱Pは可能である。即ち、脱Si処理と脱P処理との間に中間排滓を行う本発明においては、脱P処理完了後にスラグを精錬容器内に残し、次に溶銑予備処理を行う溶銑を精錬容器に装入することが可能になり、スラグリサイクルを可能にした。
【0034】
次に、脱Pスラグはスラグ塩基度が1.5〜2.5のレベルに有り、脱Si処理中の炉体保護に活用できる。すなわち溶銑のみを装入し、上吹のみの脱Si処理を実施した場合、スラグ塩基度は1未満となるが、精錬容器が転炉の様に塩基性耐火物で構成されている場合は、炉体耐火物の溶損が進行する懸念がある。通常塩基性耐火物の保護にはスラグ塩基度で1以上が必要であり、炉体保護を考えた場合、脱Si処理においても塩基度1を確保するためのCaO源として生石灰、石灰石等の投入を実施する必要がある。本発明で脱P後スラグを精錬容器内に残した状態で次の溶銑を装入して脱Si処理を実施すれば、CaO分の追加なしあるいはごく少量のCaO分追加により炉内の塩基度を1以上に確保することが可能となり、経済的な効果が得られる。
【0035】
本発明においては、溶銑予備処理中に加炭材を添加して精錬の熱裕度の向上を図っているので、スクラップ等の冷鉄源装入比率を上げることが可能であり、また脱炭処理においてMn鉱石を添加して高価なMn合金鉄の代替とすることが可能になる。さらに、脱炭処理において脱Pスラグを形成する必要がなくスラグ量が少ないので、Mn鉱石のMn歩留を向上させることが可能になる。
【0036】
【実施例】
(実施例1)
図1に示すような300t転炉を用いた溶銑予備処理を実施した。上吹きについては、上吹きランス3を用いて酸素ガス8を溶銑5に吹き付ける。底吹きは、転炉の底部に設けた6個の二重管底吹きノズル2を用い、内管からは酸素ガスあるいは不活性ガスを溶銑中に吹き込む。内管と外管との間の空間からは、内管酸素ガス吹き込み時には冷却ガスとして炭化水素ガスを吹き込み、内管不活性ガス吹き込み時には窒素等の不活性ガスを吹き込む。溶銑予備処理炉においては、フラックスホッパー4に貯蔵したフラックス9を底吹き羽口2からキャリアガス7とともに吹き込むことが可能である。フラックス9として加炭材9cや生石灰9a、焼結ダスト9bを用いる。このとき、キャリアガス7としては不活性ガスを用いる。
【0037】
本発明例は上底吹き精錬、比較例1、2は上吹きのみの精錬を行った。本発明例及び比較例2は脱Si処理と脱P処理の間に中間排滓を行い、比較例1は中間排滓を行わずに連続的に脱Si脱P処理を行った。脱P造滓材として、本発明例は底吹きノズルから酸化鉄を含む脱Pフラックスを吹き込み、比較例1、2は炉上から生石灰の投入を行った。本発明例ではさらに脱Si処理時に底吹きノズルから6kg/tの加炭材添加を行った。
【0038】
【表1】
表1および図5〜7に操業条件を示す。本実施例では、脱P処理時に必要なスラグ塩基度を2である。比較例1では中間排滓を行わないので塩基度確保のために19.3kg/tの生石灰が必要であったのに対し、本発明例及び比較例2では中間排滓を行った結果として必要なCaO量を9.6kg/tと大幅に低減することが可能となる。しかし、比較例2は上吹き酸素のみでの操業でかつ塊生石灰を炉上から投入しており、脱P処理時のスラグ量が少なくかつ脱P処理時間が短いことから、処理後のPレベルが0.02〜0.04%と安定しなかった。更に脱P終了時の溶銑Cレベルは比較例1、2とも3.6%まで下がっており、その後に続く脱C操業時の熱裕度不足という課題は残る。
【0040】
本発明例では、酸化鉄を含む脱Pフラックスの底吹きにより、スラグとの反応に加え、底吹きした脱Pフラックスと溶銑Pとの直接反応による脱P機構を付与し、処理後のPレベルを安定化させることができた。さらに、本発明例では脱Si処理中に加炭材を吹き込んだことにより、脱P処理後の溶銑Cも4.0%と比較例1、2に対して高めることができ、その後に続き脱C処理時の熱裕度を確保することができた。
【0041】
また中間排滓を行わない比較例1では、脱Si、脱P処理をしたスラグは高濃度のP2O5を含むため、全量排滓した後に次の溶銑を装入して溶銑予備処理を実施する必要があるが、本発明ではP2O5を含むスラグをリサイクルして次の溶銑の脱Si処理中に用いても、脱P処理への影響がない。このため前回予備処理での脱P処理後スラグを精錬容器内に残した状態で次の溶銑を装入して脱Si処理を行い、中間排滓を行うことにより、排滓回数を増やす事なく、脱Si、脱P処理を連続的に実施する事が可能となる。
【0042】
(実施例2)
実施例1と同様の上底吹転炉にC=4.6%、Si=0.5%の高炉溶銑を用い300tとスクラップ装入し、上吹酸素を20000Nm3/Hrの速さで5分間送酸する。この間、粉体底吹ノズルより500kg/分の微粉炭を加炭材として吹き込み溶銑C=4.6%、溶銑Si=0.15%で吹錬を中断し、スラグ排出を実施する。約5分間の中間排滓により、低塩基度の炉内スラグ量を排出したのち、再び送酸速度20000Nm3/Hrの酸素を溶銑に吹き付ける。この間、粉体底吹ノズルより500kg/分の50質量%CaO粉、50質量%酸化鉄粉の混合品を脱Pフラックスとして吹き込み、脱P処理を行う。脱P期の終了後に測定した成分はC=4.0%、Si=0.01%、P=0.015%であった。
【0043】
【発明の効果】
本発明は、上底吹き可能な精錬容器を用いて脱Si脱Pを行う溶銑予備処理の後に脱炭処理を行う溶銑精錬方法において、主に上吹き気体酸素を用いて脱Siを行い、脱Si反応中に溶銑中に加炭材を吹き込み、その後脱Pフラックスの吹き込みを行うので、溶銑中に炭素を高歩留で添加して精錬の熱裕度を増大させることができ、さらに予備処理において高い脱P能力を実現することができる。
【0044】
本発明の溶銑予備処理においては、脱Si処理後に中間排滓を行って脱P処理を行うため、脱P処理で添加する脱Pフラックスの添加量を大幅に低減することが可能になる。
【0045】
本発明は、粉体吹き込み効果、及び加炭材と脱Pフラックスを別々に吹き込む効果によって、溶銑予備処理における脱P性能を向上させた。その結果として、溶銑予備処理において蛍石を使用せずに精錬を行うことが可能になる。これにより、耐火物溶損量を削減し、耐火物コストを低減することができる。
【0046】
本発明は、脱P処理後のスラグを精錬容器内に残したまま次の溶銑を装入して溶銑予備処理を行うことにより、鉄分歩留ロスとなる排滓回数を従来と同じ予備処理1回あたり1回に抑制することができる。
【図面の簡単な説明】
【図1】本発明で使用する溶銑予備処理炉を示す概略図である。
【図2】本発明の溶銑予備処理方法を示す図であり、(a)は脱Si処理、(b)は中間排滓、(c)は脱P処理、(d)は出鋼、(e)は脱Pスラグを精錬容器に残存させた状況を示す図である。
【図3】中間排滓時の溶銑中Si濃度と脱P処理時のスロッピング発生率との関係を示す図である。
【図4】中間排滓時の溶銑中Si濃度及び排滓率と脱P処理時の所要CaO原単位との関係を示す図である。
【図5】実施例1における比較例1の操業状況を示す図であり、(a)は溶銑C濃度と酸素源単位の推移、(b)は溶銑Si濃度とP濃度の推移を示す図である。
【図6】実施例1における比較例2の操業状況を示す図であり、(a)は溶銑C濃度と酸素源単位の推移、(b)は溶銑Si濃度とP濃度の推移を示す図である。
【図7】実施例1における本発明例の操業状況を示す図であり、(a)は溶銑C濃度と酸素源単位の推移、(b)は溶銑Si濃度とP濃度の推移を示す図である。
【符号の説明】
1 精錬容器
2 底吹きノズル
3 上吹きランス
4 フラックスホッパー
5 溶銑
6 スラグ
7 キャリアガス
8 酸素ガス
9 フラックス
9a 生石灰
9b 焼結ダスト
9c 加炭材
Claims (5)
- 上底吹き可能な精錬容器を用い、上吹きランスからの酸素供給による脱Si処理時に同時に底吹きノズルから加炭材供給を行い、その後精錬容器からの中間排滓を行い、引き続き上吹きランスからの酸素供給による脱P処理と同時に底吹きノズルから脱Pフラックス供給を行うことを特徴とする溶銑予備処理方法。
- 前記脱Pフラックスとして、生石灰、石灰石、酸化鉄のうちの2以上であって少なくとも酸化鉄を含む成分を主成分とするフラックスを用いることを特徴とする請求項1に記載の溶接予備処理方法。
- 前記中間排滓前の溶銑中Si濃度が0.05質量%以上であることを特徴とする請求項1又は2に記載の溶接予備処理方法。
- 溶銑予備処理時に蛍石を使用しないことを特徴とする請求項1乃至3のいずれかに記載の溶銑予備処理方法。
- 脱P処理完了後にスラグを精錬容器内に残し、次に溶銑予備処理を行う溶銑を精錬容器に装入することを特徴とする請求項1乃至4のいずれかに記載の溶銑予備処理方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002360566A JP2004190101A (ja) | 2002-12-12 | 2002-12-12 | 溶銑の予備処理方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002360566A JP2004190101A (ja) | 2002-12-12 | 2002-12-12 | 溶銑の予備処理方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004190101A true JP2004190101A (ja) | 2004-07-08 |
Family
ID=32759610
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002360566A Withdrawn JP2004190101A (ja) | 2002-12-12 | 2002-12-12 | 溶銑の予備処理方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004190101A (ja) |
Cited By (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2007055404A1 (ja) * | 2005-11-09 | 2007-05-18 | Jfe Steel Corporation | 溶銑の脱燐処理方法 |
| JP2008196026A (ja) * | 2007-02-14 | 2008-08-28 | Jfe Steel Kk | 溶銑の予備処理方法 |
| CN101984086A (zh) * | 2010-11-17 | 2011-03-09 | 河北科技大学 | 降低球墨铸铁铁液中含钛量的方法 |
| JP2011137196A (ja) * | 2009-12-28 | 2011-07-14 | Nippon Steel Corp | 溶銑の脱Si脱P処理方法 |
| WO2013012039A1 (ja) * | 2011-07-19 | 2013-01-24 | Jfeスチール株式会社 | 溶銑の精錬方法 |
| WO2013108810A1 (ja) * | 2012-01-19 | 2013-07-25 | Jfeスチール株式会社 | 溶銑の予備処理方法 |
| JP2013167017A (ja) * | 2012-01-19 | 2013-08-29 | Jfe Steel Corp | 溶銑の精錬方法 |
| JP2013189714A (ja) * | 2012-01-19 | 2013-09-26 | Jfe Steel Corp | 溶銑の予備処理方法 |
| JP2013227664A (ja) * | 2012-03-26 | 2013-11-07 | Jfe Steel Corp | 溶銑の予備処理方法 |
| WO2014115526A1 (ja) * | 2013-01-24 | 2014-07-31 | Jfeスチール株式会社 | 溶銑の予備処理方法 |
| JP2015017323A (ja) * | 2013-06-14 | 2015-01-29 | Jfeスチール株式会社 | 溶銑の予備処理方法 |
| KR20150095890A (ko) * | 2013-01-18 | 2015-08-21 | 제이에프이 스틸 가부시키가이샤 | 전로 제강법 |
| KR101680094B1 (ko) * | 2012-10-30 | 2016-11-28 | 제이에프이 스틸 가부시키가이샤 | 용선의 정련 방법 |
| JP2019014958A (ja) * | 2017-07-06 | 2019-01-31 | Jfeスチール株式会社 | 転炉の操業方法 |
-
2002
- 2002-12-12 JP JP2002360566A patent/JP2004190101A/ja not_active Withdrawn
Cited By (30)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2007055404A1 (ja) * | 2005-11-09 | 2007-05-18 | Jfe Steel Corporation | 溶銑の脱燐処理方法 |
| JP2008196026A (ja) * | 2007-02-14 | 2008-08-28 | Jfe Steel Kk | 溶銑の予備処理方法 |
| JP2011137196A (ja) * | 2009-12-28 | 2011-07-14 | Nippon Steel Corp | 溶銑の脱Si脱P処理方法 |
| CN101984086A (zh) * | 2010-11-17 | 2011-03-09 | 河北科技大学 | 降低球墨铸铁铁液中含钛量的方法 |
| JP5418733B2 (ja) * | 2011-07-19 | 2014-02-19 | Jfeスチール株式会社 | 溶銑の精錬方法 |
| WO2013012039A1 (ja) * | 2011-07-19 | 2013-01-24 | Jfeスチール株式会社 | 溶銑の精錬方法 |
| CN103649341B (zh) * | 2011-07-19 | 2016-06-29 | 杰富意钢铁株式会社 | 铁水精炼方法 |
| US9315875B2 (en) | 2011-07-19 | 2016-04-19 | Jfe Steel Corporation | Method of refining molten iron |
| KR101606255B1 (ko) * | 2011-07-19 | 2016-03-24 | 제이에프이 스틸 가부시키가이샤 | 용선의 정련 방법 |
| CN103649341A (zh) * | 2011-07-19 | 2014-03-19 | 杰富意钢铁株式会社 | 铁水精炼方法 |
| JP2013231237A (ja) * | 2011-07-19 | 2013-11-14 | Jfe Steel Corp | 溶銑の精錬方法 |
| JP2013167015A (ja) * | 2012-01-19 | 2013-08-29 | Jfe Steel Corp | 溶銑の予備処理方法 |
| JP2013189714A (ja) * | 2012-01-19 | 2013-09-26 | Jfe Steel Corp | 溶銑の予備処理方法 |
| US9920390B2 (en) | 2012-01-19 | 2018-03-20 | Jfe Steel Corporation | Method for preliminary treatment of molten iron |
| KR20140102742A (ko) * | 2012-01-19 | 2014-08-22 | 제이에프이 스틸 가부시키가이샤 | 용선의 예비 처리 방법 |
| US20150000470A1 (en) * | 2012-01-19 | 2015-01-01 | Jfe Steel Corporation | Method for preliminary treatment of molten iron |
| KR101648652B1 (ko) * | 2012-01-19 | 2016-08-16 | 제이에프이 스틸 가부시키가이샤 | 용선의 예비 처리 방법 |
| WO2013108810A1 (ja) * | 2012-01-19 | 2013-07-25 | Jfeスチール株式会社 | 溶銑の予備処理方法 |
| JP2013167017A (ja) * | 2012-01-19 | 2013-08-29 | Jfe Steel Corp | 溶銑の精錬方法 |
| JP2013227664A (ja) * | 2012-03-26 | 2013-11-07 | Jfe Steel Corp | 溶銑の予備処理方法 |
| KR101680094B1 (ko) * | 2012-10-30 | 2016-11-28 | 제이에프이 스틸 가부시키가이샤 | 용선의 정련 방법 |
| KR20150095890A (ko) * | 2013-01-18 | 2015-08-21 | 제이에프이 스틸 가부시키가이샤 | 전로 제강법 |
| KR101699272B1 (ko) * | 2013-01-18 | 2017-01-24 | 제이에프이 스틸 가부시키가이샤 | 전로 제강법 |
| CN104955965A (zh) * | 2013-01-24 | 2015-09-30 | 杰富意钢铁株式会社 | 铁水的预处理方法 |
| JP5761459B2 (ja) * | 2013-01-24 | 2015-08-12 | Jfeスチール株式会社 | 溶銑の予備処理方法 |
| TWI576437B (zh) * | 2013-01-24 | 2017-04-01 | 杰富意鋼鐵股份有限公司 | 熔鐵的預備處理方法 |
| CN104955965B (zh) * | 2013-01-24 | 2017-09-22 | 杰富意钢铁株式会社 | 铁水的预处理方法 |
| WO2014115526A1 (ja) * | 2013-01-24 | 2014-07-31 | Jfeスチール株式会社 | 溶銑の予備処理方法 |
| JP2015017323A (ja) * | 2013-06-14 | 2015-01-29 | Jfeスチール株式会社 | 溶銑の予備処理方法 |
| JP2019014958A (ja) * | 2017-07-06 | 2019-01-31 | Jfeスチール株式会社 | 転炉の操業方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5440733B2 (ja) | 溶銑の精錬方法 | |
| JP5408369B2 (ja) | 溶銑の予備処理方法 | |
| JP5954551B2 (ja) | 転炉製鋼法 | |
| JP5408379B2 (ja) | 溶銑の予備処理方法 | |
| WO1995001458A1 (en) | Steel manufacturing method using converter | |
| JP2018178260A (ja) | 転炉製鋼方法 | |
| JP6665884B2 (ja) | 転炉製鋼方法 | |
| JP5983492B2 (ja) | 溶銑の予備処理方法 | |
| JP6361885B2 (ja) | 溶銑の精錬方法 | |
| JP2006233264A (ja) | 高クロム溶鋼の溶製方法 | |
| JP3940280B2 (ja) | 溶銑の脱りん方法 | |
| JP3854482B2 (ja) | 溶銑の予備処理方法及び精錬方法 | |
| JP3790414B2 (ja) | 溶銑の精錬方法 | |
| JP2912963B2 (ja) | 脱硫前処理としてのスラグ改質方法 | |
| JP4977870B2 (ja) | 製鋼方法 | |
| JP3158912B2 (ja) | ステンレス鋼の精錬方法 | |
| JP7852660B2 (ja) | 溶銑の予備処理方法 | |
| JP7614566B2 (ja) | 溶鉄の脱燐方法 | |
| JP4981248B2 (ja) | 溶銑の処理方法 | |
| JPH116006A (ja) | 転炉への副原料投入方法 | |
| JP3297997B2 (ja) | 溶銑の脱p方法 | |
| JP2002129220A (ja) | 反応効率の高い溶銑脱燐方法 | |
| JP2000178627A (ja) | 熔銑の予備処理方法 | |
| JP2001081511A (ja) | 脱炭スラグを用いた溶銑の脱燐方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20060307 |