JP2004193237A - 粘着シートを具備するウェハー保持部材,及び粘着シートの剥離方法 - Google Patents
粘着シートを具備するウェハー保持部材,及び粘着シートの剥離方法 Download PDFInfo
- Publication number
- JP2004193237A JP2004193237A JP2002357600A JP2002357600A JP2004193237A JP 2004193237 A JP2004193237 A JP 2004193237A JP 2002357600 A JP2002357600 A JP 2002357600A JP 2002357600 A JP2002357600 A JP 2002357600A JP 2004193237 A JP2004193237 A JP 2004193237A
- Authority
- JP
- Japan
- Prior art keywords
- adhesive
- double
- adhesive sheet
- ring frame
- sheet
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images


Classifications
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
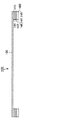
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
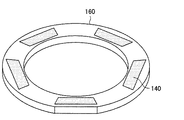
- H10P72/70—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping
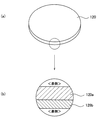
- H10P72/74—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping using temporarily an auxiliary support
- H10P72/7402—Wafer tapes, e.g. grinding or dicing support tapes
-
- H—ELECTRICITY
- H10—SEMICONDUCTOR DEVICES; ELECTRIC SOLID-STATE DEVICES NOT OTHERWISE PROVIDED FOR
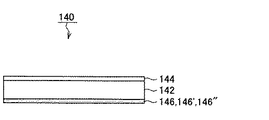
- H10P—GENERIC PROCESSES OR APPARATUS FOR THE MANUFACTURE OR TREATMENT OF DEVICES COVERED BY CLASS H10
- H10P72/00—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof
- H10P72/70—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping
- H10P72/74—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping using temporarily an auxiliary support
- H10P72/7416—Handling or holding of wafers, substrates or devices during manufacture or treatment thereof for supporting or gripping using temporarily an auxiliary support used during dicing or grinding
Landscapes
- Dicing (AREA)
- Container, Conveyance, Adherence, Positioning, Of Wafer (AREA)
- Adhesive Tapes (AREA)
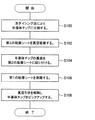
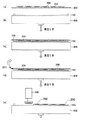
- Adhesives Or Adhesive Processes (AREA)
Abstract
【課題】リングフレーム上に接着剤を残留させることなく,エラストマー樹脂シート(例えばシリコーンシート)をリングフレームから容易に剥離する。
【解決手段】エラストマー樹脂からなる粘着シート120が両面テープ140を介してリングフレーム160に貼り合わされているウェハー保持部材100において,前記両面テープ140の少なくとも一面の接着剤層146は,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤により形成されている。
【選択図】 図1
【解決手段】エラストマー樹脂からなる粘着シート120が両面テープ140を介してリングフレーム160に貼り合わされているウェハー保持部材100において,前記両面テープ140の少なくとも一面の接着剤層146は,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤により形成されている。
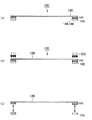
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は,粘着シートを具備するウェハー保持部材,及び粘着シートの剥離方法に関し,さらに詳細には,エラストマー樹脂からなる粘着シートが両面テープを介してリングフレームに貼り付けられているウェハー保持部材,及び粘着シートの剥離方法に関する。
【0002】
【従来の技術】
近年においては,半導体ウェハを複数の半導体チップに分割する方法として,先ダイシング方法が知られている。この先ダイシング方法は,半導体ウェハを表面(回路形成面)側からハーフカットした後に,裏面研削を行って個々の半導体チップに分割する方法であり,従来における半導体ウェハの裏面研削後にウェハを切断する方法とは,逆の順番で行われる。
【0003】
この先ダイシング方法では,半導体ウェハの裏面研削工程において,半導体ウェハの表面(回路形成面)側に第1の粘着シート(例えば,グラインダ用粘着シート)を貼付けて裏面研削を行うので,分割された半導体チップの表面側には第1の粘着シートが貼り付いた状態となっている。このような状態で,半導体チップをピックアップすると,半導体チップの裏面が上向きの状態で搬送されることになるので,次工程のダイボンディング工程で種々の問題が生じてしまうことになる。
【0004】
このため,先ダイシング方法の場合には,半導体チップの裏面に粘着シートを貼り替えて,半導体チップの表面を上向きの状態としてから,半導体チップがピックアップされる。この粘着テープの貼り替え工程では,半導体チップ裏面側に第2の粘着シート(例えば,ダイボンディング用粘着シート)を貼り付けてから,第1の粘着シートの端部に貼り付けられた剥離用テープを略水平方向に引っ張って,第1の粘着シートを半導体チップから剥離するようにして粘着テープの貼り替えが行われる。
【0005】
しかしながら,半導体チップ表面側の第1の粘着シートは,グラインダ研削工程での剥離を防止するために強い粘着力を有しているのに対し,半導体チップ裏面側の第2の粘着シートは,半導体チップのピックアップを容易にするために,弱い粘着力とする必要がある。このため,第1の粘着シートを剥離しようとすると,第1の粘着シートの強い粘着力により半導体チップが引っ張られてしまい,半導体チップ裏面の第2の粘着シートが剥離してしまう,という問題があった。このように,粘着シートの張り替えを好適に行うことができなかった。
【0006】
かかる問題を解決するため,本発明者らは,通常状態では徴粘着性を有し,かつ真空吸引すると吸着力が増大するという特性を有するエラストマー樹脂シート(例えばシリコーンシート)を第2の粘着シートとして採用することを提案している(特願2002−020949参照)。即ち,真空吸引により吸着力が増大する性質を利用して半導体チップの粘着シートを好適に貼り替えることができ,及びエラストマー樹脂シート(例えばシリコーンシート)の微粘着性を利用して半導体チップを容易にピックアップすることができる。
【0007】
上記シリコーンシートは,通常,円形又は方形のリングフレーム(ウェハーリング)に貼り付けられて,ウェハー保持部材として使用される。このシリコーンシートは,上記のように通常状態では粘着性が弱いので,接着剤又は両面テープを使用してリングフレームに貼り付けられている。なお,シリコーンシートに接着剤を均一に塗布するのは困難であるため,取り扱いが容易な両面テープを使用する場合が多い。
【0008】
また,上記シリコーンシートは繰り返して使用されるので,例えばシリコーンシートの消耗や破損等が生じた場合に初めて,新品のシリコーンシートと交換される。このとき,消耗したシリコーンシートをリングフレームから剥離すると,リングフレームの表面に両面テープの接着剤(糊)が残存するので,かかる接着剤を洗浄除去してから,新品のシリコーンシートがリングフレームに貼り付けられる。
【0009】
なお,従来においては,リングフレームに接着剤が付着するのを防止する方法として,感圧接着剤からなる両面テープをリングフレームに残存させる方法が開示されている。(例えば,特許文献1参照)。
【0010】
また,他の方法として,リングフレームに対して,(両面テープを使用せずに)直接接着された粘着シートの接着部分に紫外線を照射してから,粘着シートを剥離する方法が開示されている(例えば,特許文献2)。
【0011】
【特許文献1】
特開平8−213349号公報
【特許文献2】
特開平10一27768号公報
【0012】
【発明が解決しようとする課題】
しかしながら,本発明者らが提案した,通常状態では徴粘着性を有し,かつ真空吸引すると吸着力が増大するという特性を有するエラストマー樹脂シート(例えばシリコーンシート)を第2の粘着シートとして採用する方法では,両面テープの接着剤にアクリル系接着剤が使用されている場合には,アセトンやエタノールなどの有機溶剤で接着剤を膨潤させてから,機械的に接着剤を擦り落とさなければならない。
【0013】
このため,アセトンやエタノールなどの有機溶剤を作業者が吸引したり,皮膚から吸収して中毒症状を起こすという衛生上の問題がある。さらに,低い引火点を有する有機溶剤は,発火や爆発の危険性が高いという安全上の問題もある。さらに,接着剤を剥ぎ取るための機械的作業によりリングフレームが消耗し,リングフレームの寿命が短くなる,という問題もある。
【0014】
したがって,本発明の目的は,接着剤を残留させることなく,エラストマー樹脂シート(例えばシリコーンシート)をリングフレームから剥離することが可能な新規かつ改良された粘着シートを具備するウェハー保持部材,および粘着シートの剥離方法を提供することにある。
【0015】
【課題を解決するための手段】
上記課題を解決するため,本発明の第1の観点においては,エラストマー樹脂からなる粘着シートが両面テープを介してリングフレームに貼り合わされているウェハー保持部材において,前記両面テープの少なくとも一面の接着剤層は,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤により形成されている,ことを特徴とするウェハー保持部材が提供される。
【0016】
上記記載の発明では,両面テープの接着剤層に所定のエネルギーを付与するだけで粘着力が低下するので,接着剤を残留させることなく,粘着シートをリングフレームから剥離することができる。したがって,リングフレームを有機溶剤で洗浄する必要がなく作業者の安全衛生が向上する。さらに,機械的研磨作業がないのでリングフレームの消耗も低減され,リングフレームの長寿命化を図ることができる。
【0017】
また,前記両面テープは,テープ支持体と,前記テープ支持体上の前記リングフレームとの接着面に形成された第1の接着剤層と,前記テープ支持体上の前記粘着シートとの接着面に形成された第2の接着剤層と,からなる3層構造を有しており,前記第1の接着剤層は,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤により形成される,如く構成することができる。
【0018】
また,前記所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤は,紫外線硬化型接着剤,紫外線発泡型接着剤,又は熱発泡型接着剤から選択されるいずれか1つである,如く構成することができる。
【0019】
上記課題を解決するため,本発明の第2の観点においては,エラストマー樹脂からなる粘着シートが両面テープを介してリングフレームに貼り合わされているウェハー保持部材から前記粘着シートを剥離する方法であって,前記粘着シートとの接着するための前記両面テープの接着剤層には,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤により形成されており,前記両面テープの前記接着剤層に対して,前記所定のエネルギーを直接的又は間接的に付与して粘着力を低下させた後,前記ウェハー保持部材から前記粘着シートを剥離する,ことを特徴とする粘着シートの剥離方法が提供される。
【0020】
上記記載の発明では,両面テープの接着剤層に所定のエネルギーを付与するだけで粘着力が低下するので,接着剤を残留させることなく,粘着シートをリングフレームから剥離することができる。したがって,リングフレームを有機溶剤で洗浄する必要がなく作業者の安全衛生が向上する。さらに,機械的研磨作業がないのでリングフレームの消耗も低減され,リングフレームの長寿命化を図ることができる。
【0021】
【発明の実施の形態】
以下に添付図面を参照しながら,本発明の好適な実施の形態について詳細に説明する。なお,本明細書及び図面において,実質的に同一の機能構成を有する構成要素については,同一の符号を付することにより重複説明を省略する。
【0022】
(第1の実施の形態)
まず,図1に基づいて,第1の実施の形態にかかる粘着シートを具備するウェハー保持部材の構成について説明する。なお,図1は,第1の実施の形態にかかる粘着シートを具備するウェハー保持部材の構成を示す断面図である。
【0023】
本実施形態にかかる粘着シートを具備するウェハー保持部材100は,図1に示すように,リングフレーム160と,エラストマー樹脂からなる(第2の)粘着シート120と,リングフレーム160と第2の粘着シート120とを貼り合わせる両面テープ140と,から構成される。なお,本実施形態にかかる両面テープ140の少なくとも一面には,従来と異なり,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤が使用されている。以下では,例えば,紫外線硬化型接着剤146,紫外線発泡型接着剤146’,熱発泡型接着剤146”を採用した例を挙げて説明する。
【0024】
本実施形態にかかるリングフレーム160は,金属製またはプラスチック製の成形体であり,リングフレーム160の開口部内径は,ウェハー径よりも大きくなるように形成されている。また,リングの幅は,例えば8インチのリングの場合には,例えば13〜22mm程度である。このリングフレーム160上には,5〜10mmのテープ幅の両面テープが貼り付けられた後,その上に第2の粘着シート(エラストマー樹脂)120が貼り付けられる。なお,両面テープ140は,図2に示すように,貼り付ける方が好ましい。即ち,両面テープ140を円弧状に加工する必要がなく,リングフレーム160の全面に貼り付けないようにできるので,低コスト化を図ることができる。また,本実施形態にかかる両面テープの詳細については,後述する。
【0025】
本実施形態にかかる第2の粘着シート120は,図3(a)に示すように,例えば略円型形状を有するエラストマー樹脂からなり,上記リングフレームの内部開口径よりも大きい。なお,この第2の粘着シート120は,半導体チップのピックアップ工程において,半導体チップの裏面に貼り付けられる微粘着性シートである。
【0026】
かかる第2の粘着シート120は,図3(b)に示すように,例えばPET(ポリエチレンテレフタラート)等からなる基材120bと,当該基材120b上に接着されたエラストマー樹脂からなる粘着層120aとから構成されており,その厚さは例えば50〜500μmである。
【0027】
このエラストマー樹脂からなる粘着層120aは,通常の状態では,弱い粘着力を有するが(微粘着性),真空吸着を行うと密着力(粘着力)が増加するという性質を有する。このような性質は,エラストマー樹脂の表面に存在する微小な凹凸が真空チャックの真空吸引により引っ張られて,エラストマー樹脂の接触面積が増加するからであると考えられている。
【0028】
したがって,第2の粘着シート120を真空吸着するだけで,半導体チップを強力に吸着できるので,第1の粘着シートを容易に剥離することができる。また,真空吸引を解除すれば第2の粘着シート120の粘着力が低下するので,半導体チップを容易にピックアップすることができる。
【0029】
なお,本実施形態においては,エラストマー樹脂として,例えばシリコーン樹脂またはエチレンプロピレンジエンモノマー(EPDM)樹脂を使用することができる。シリコーン樹脂は,有機ケイ素化合物の共重合体であり,EPDM樹脂は,エチレンとプロピレン系に加硫性を高めるために非共役ジエンを少量加えて得られる3元共重合体である。
【0030】
次に,図4に基づいて,第1の実施の形態にかかる両面テープの構成について説明する。なお,図4は,第1の実施の形態にかかる両面テープの構成を示す断面図である。
【0031】
本実施形態にかかる両面テープ140は,図4に示すように,テープ支持体142と,テープ支持体142の各面に形成された第1の接着剤層144と第2の接着剤層146(又は146’,146”)とを有する3層構造である。
【0032】
テープ支持体142は,例えば,紙,布,不織布,合成樹脂フィルム,ゴムシート,金属箔等の各種薄板状の材料を使用することができる。このテープ支持体142の厚さは,20〜100μm程度であるのが好ましい。なお,リングフレーム160に接着された両面テープ140の接着剤層に紫外線などのエネルギー線を照射する場合には,テープ支持体142は透明度の高い部材であることが望ましい。
【0033】
本実施形態にかかる第1の接着剤層144は,シリコーンシート120を接着するための接着剤層であり,第2の接着剤層146,146’,146”は,リングフレーム160を接着するための接着剤層である。なお,符号146は,紫外線硬化型の接着剤を示し,符号146’は,紫外線発泡型の接着剤を示し,符号146”は,熱発泡型の接着剤を示している。これら接着剤層の厚さは,20〜50μm程度が好ましく,その粘着力は,JISZ0237に準じた測定において,300g/20mm以上であるのが好ましい。また,リングフレームに接着された両面テープの接着剤層に紫外線などのエネルギー線を照射する場合には,透明度の高い接着剤を使用するのが好ましい。
【0034】
本実施形態にかかる接着剤層においては,少なくとも第2の接着剤層146,146’,146”は,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤により形成されている。このような所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤として,様々な種類の接着剤が挙げられるが,以下では,例えば,紫外線硬化型接着剤,紫外線発泡型接着剤,熱発泡型接着剤を採用した例を挙げて説明する。
【0035】
(1)紫外線硬化型の接着剤
紫外線硬化型の接着剤146は,例えばアルキル(メタ)アクリレートを主成分とした組成物に光重合開始剤を加えたものであり,紫外線を照射すると硬化して粘着力が低下する性質を有する。かかる紫外線硬化型の接着剤を両面テープの接着剤層に使用すれば,紫外線を照射するだけでリングフレームとの粘着力を低下させることができる。したがって,リングフレームに接着剤を残存させずに,粘着シートを剥離できるので,有機溶剤を使用した接着剤の洗浄除去工程を省略することができる。この結果,安全衛生上の問題がなくなると共に,リングフレームの長寿命化を図ることができる。
【0036】
(2)紫外線発泡型の接着剤
紫外線発泡型の接着剤146’に紫外線を照射すると,接着剤に含有される発泡剤が分解して気体が発生し,半導体チップと接着剤層との界面に気泡による凹凸が生じる。このため,半導体チップと接着剤層との接合面積が減少するので,接着剤層の粘着力が低下する。
【0037】
(3)熱発泡型の接着剤
熱発泡型の接着剤146”を加熱すると,接着剤に含有する発泡剤が熱分解して気体を発生し,半導体チップと接着剤層との界面に気泡による凹凸が生じる。このため,半導体チップと接着剤層との接合面積が減少するので,接着剤層の粘着力が低下する。かかる熱発泡型接着剤として,例えば粘着性のある合成樹脂や合成ゴムから,1種類或いは2種類以上混合して用いることができる。さらに,粘着付与剤として,ロジン,ロジン誘導体,石油系樹脂等を添加して用いることができる。また,粘着層に含有される発泡剤は,長期間の常温使用で発泡しない特性と,加熱により分解して発泡する特性とが必要である。また,発泡剤の種類としては,無機発泡剤,有機発泡剤,高分子発泡剤等が用いることができる。
【0038】
なお,上記実施形態においては,第2の接着剤層146のみに所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤を使用した例を挙げて説明したが,どちらの面に所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤が塗布されたことの判断が困難である場合,第1の接着剤層144に対しても所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤を使用することができる。
【0039】
次に,図5及び図6に基づいて,本実施形態にかかるウェハ保持部材を使用した半導体ウェハのピックアップ方法について説明する。なお,図5は,本実施形態にかかる半導体ウェハのピックアップ方法を示すフローチャートである。図6は,本実施形態にかかる半導体ウェハのピックアップ方法を示す工程断面図である。
【0040】
まず,ステップS100で,先ダイシング法により,図6(a)に示すように,第1の粘着シートが回路形成面に固着された状態で半導体チップが分割される(ステップS100)。なお,先ダイシング法(ダイシング・ビフォア・グライディング・インラインシステム(DBG))では,半導体ウェハを表面(回路形成面)側からハーフカットした後に,裏面研削を行って個々の半導体チップに分割される。このとき,半導体ウェハの裏面研削工程では,半導体ウェハの表面(回路形成面)側に第1の粘着シート(例えば,グラインダ用粘着シート)を貼付けて裏面研削を行うので,分割された半導体チップの表面側には第1の粘着シートが貼り付いた状態となっている。
【0041】
次いで,ステップS102で,本実施形態にかかるウェハ保持部材は,図6(b)に示すように,真空チャック400上に載置され,第2の粘着シート120が真空吸着される(ステップS102)。このとき,第2の粘着シート120は,粘着層120a(表側)が上向きの状態となっている。また,この真空チャック400は,例えば,微細な孔を複数有する多孔質セラミック等のテーブルであり,例えば真空ポンプ等により真空引きされる。
【0042】
次いで,ステップS104では,図6(c)に示すように,真空吸着された第2の粘着シート120上に,先ダイシング法により分割された半導体チップ200の裏面が貼り付けられる(ステップS104)。このとき,第1の粘着シート300を例えばローラー等の押圧部材(図示せず)で押圧することにより,半導体チップ200の裏面を第2の粘着シート120に高い密着力で密着させることができる。
【0043】
その後,ステップS106では,例えば図6(d)に示すように,ピール用テープ320により,第1の粘着シート300を例えば略水平方向に引っ張って,半導体チップ200の表面から第1の粘着シート300を剥離する(ステップS106)。このとき,第2の粘着シート120は,半導体チップ200を第1の粘着シート300よりも強い粘着力で吸着しているので,第1の粘着シート300を剥離することができる。このようにして,半導体チップ200の粘着シートの張替えが完了する。
【0044】
次いで,ステップS108では,図6(e)に示すように,真空吸着が解除されて,半導体チップ200がウェハー保持部材100の第2の粘着シート120からピックアップされる(ステップS108)。即ち,真空吸引を解除することにより,第2の粘着シート120の粘着力が微粘着性に戻るので,半導体チップ200を容易にピックアップすることができる。
【0045】
次に,図7〜図8に基づいて,本実施形態にかかる紫外線硬化型接着剤又は紫外線発泡型接着剤の接着剤層を有する両面テープを使用したウェハ保持部材における粘着シートの剥離方法を説明する。なお,図7は,本実施形態にかかる紫外線硬化型接着剤又は紫外線発泡型接着剤の接着剤層を有する両面テープを使用したウェハ保持部材における粘着シートの剥離方法を説明するための説明図である。
【0046】
まず,図7(a)に示すように,シリコーンシートが消耗又は破損したウェハ保持部材を準備する。なお,本実施形態にかかるシリコーンシートは,ピックアップ工程で繰り返して使用されるので,シリコーンシートが消耗又は破損した場合に初めて,新品のシリコーンシートと交換される。
【0047】
次に,図7(b)に示すように,ウェハー保持部材の両面テープに対して紫外線500を照射する。本実施形態にかかる第2の接着剤層146,146’は,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤により形成されているので,第2の接着剤層の粘着力を低下させることができる。
【0048】
紫外線硬化型の接着剤146は,紫外線を照射すると硬化して粘着力が低下する性質を有する。かかる紫外線硬化型の接着剤層146に紫外線を照射すれば,接着剤層が硬化して,粘着力が低下される。
【0049】
また,紫外線発泡型の接着剤146’は,紫外線を照射すると,図8に示すように,接着剤に含有される発泡剤が分解して気泡146’aによる凹凸が発生するので,半導体チップと接着剤層との接合面積が減少し,粘着力が低下される。
【0050】
最後に,図7(c)に示すように,両面テープ140の接着剤層の粘着力が低下した後,リングフレームから両面テープ及びエラストマー樹脂を取り外す。このとき,リングフレームには接着剤が残存しないので,有機溶剤を使用して接着剤を洗浄除去する必要はない。この結果,安全衛生上の問題がなくなると共に,リングフレームの長寿命化を図ることができる。
【0051】
その後,リングフレームに両面テープを介して新品のエラストマー樹脂が貼り付けられる(図示せず)。
【0052】
次に,図9に基づいて,本実施形態にかかる熱発泡型接着剤の接着剤層を有する両面テープを使用したウェハ保持部材における粘着シートの剥離方法を説明する。なお,図9は,本実施形態にかかる熱発泡型接着剤の接着剤層を有する両面テープを使用したウェハ保持部材における粘着シートの剥離方法を説明するための説明図である。
【0053】
まず,図9(a)に示すように,シリコーンシートが消耗又は破損したウェハ保持部材を準備する。
【0054】
次に,図9(b)に示すように,ウェハ保持部材を熱板600の上に載置して所定温度で所定時間加熱する。熱発泡型の接着剤146”を加熱すると,接着剤に含有される発泡剤が熱分解して気泡による凹凸が発生するので,半導体チップと接着剤層との接合面積が減少し,粘着力が低下される。なお,接着剤層の断面は,紫外線発泡型接着剤の場合と同様である。
【0055】
最後に,図9(c)に示すように,両面テープ140の接着剤層の粘着力が低下した後,リングフレームから両面テープ140及び第2の粘着シート120を取り外す。このとき,リングフレームには接着剤が残存しないので,有機溶剤を使用して接着剤を洗浄除去する必要はない。この結果,安全衛生上の問題がなくなると共に,リングフレームの長寿命化を図ることができる。
【0056】
その後,リングフレームに両面テープを介して新品のエラストマー樹脂が貼り付けられる(図示せず)。
【0057】
本実施形態においては,両面テープの接着剤層に所定のエネルギーを付与するだけで粘着力が低下するので,接着剤を残留させることなく,粘着シートをリングフレームから剥離することができる。したがって,リングフレームを有機溶剤で洗浄する必要がなく作業者の安全衛生が向上する。さらに,機械的研磨作業がないのでリングフレームの消耗も低減され,リングフレームの長寿命化を図ることができる。
【0058】
【実施例】
上記実施形態に基づいて,リングフレームから粘着シートを剥離したので,以下の実施例1〜3により説明する。
【0059】
(実施例1:紫外線硬化型接着剤)
まず,紫外線硬化型の接着剤を使用した両面テープよりリングフレームと粘着シートを貼り付けた。その後,ピーク値352nmの波長で,照度5mw/cm2の紫外線を,1分間,両面テープの接着剤層に照射した。
【0060】
その結果,両面テープの粘着力が,9.8N/20mmから0.1N/20mm以下に低下したことが確認された。さらに,リングフレームと接している接着剤は硬化して容易に剥離することが出来た。
【0061】
(実施例2:紫外線発泡型接着剤)
まず,紫外線発泡型の接着剤を使用した両面テープよりリングフレームと粘着シートを貼り付けた。その後,ピーク値352nmの波長で,照度5mw/cm2の紫外線を,4分間,両面テープの接着剤層に照射した。
【0062】
その結果,両面テープの粘着力が,7N/20mmから0.1N/20mm以下に低下したことが確認された。さらに,リングフレームと接している接着剤は発泡して容易に剥離することが出来た。
【0063】
(実施例3:熱発泡型接着剤)
まず,熱発泡型の接着剤を使用した両面テープよりリングフレームと粘着シートを貼り付けた。その後,ウェハ保持部材を熱板の上に載せて,150℃で1分間加熱した。
【0064】
その結果,両面テープの粘着力が,3.7N/20mmから0.05N/20mm以下に低下したことが確認された。さらに,リングフレームと接している接着剤は発泡して容易に剥離することが出来た。
【0065】
以上,本発明に係る好適な実施の形態について説明したが,本発明はかかる構成に限定されない。当業者であれば,特許請求の範囲に記載された技術思想の範囲内において,各種の修正例および変更例を想定し得るものであり,それらの修正例および変更例についても本発明の技術範囲に包含されるものと了解される。
【0066】
例えば,上記実施形態では,第2の粘着シート120の粘着層120aをシリコーン樹脂またはEPDM樹脂で構成したが,本発明はかかる例に限定されない。粘着層120aは,エラストマー樹脂であればよく,例えば,上記以外の合成ゴム,天然ゴムなど弾性を有する各種の高分子物質等で構成されてもよい。
【0067】
また,上記実施形態においては,粘着層120aの表面を平滑面であるとして説明したが,かかる例には限定されない。粘着層120aの表面を,例えばドット状,格子状またはスジ状などの目付をしたものでも採用することができる。
【0068】
また,上記実施形態においては,紫外線エネルギー,熱エネルギーを接着剤に付与する例に挙げて説明したが,かかる例には限定されない。接着剤の粘着力を弱めることができるエネルギーであれば,例えば,赤外線エネルギー,電気エネルギー,磁気エネルギー,白色光エネルギー,超音波エネルギーなど他のいかなるエネルギーをも採用することができる。
【0069】
また,上記実施形態においては,接着剤の粘着力が弱められる例として,接着剤の硬化及び発泡を例に挙げて説明したが,かかる例には限定されない。結果的に接着剤の粘着力が弱められるものであれば,いかなる現象をも利用することができる。
【0070】
【発明の効果】
両面テープの接着剤層に所定のエネルギーを付与するだけで粘着力が低下するので,接着剤を残留させることなく,粘着シートをリングフレームから剥離することができる。したがって,リングフレームを有機溶剤で洗浄する必要がなく作業者の安全衛生が向上する。さらに,機械的研磨作業がないのでリングフレームの消耗も低減され,リングフレームの長寿命化を図ることができる。
【図面の簡単な説明】
【図1】第1の実施の形態にかかる粘着シートを具備するウェハー保持部材の構成を示す断面図である。
【図2】第1の実施の形態にかかる両面テープをリングフレーム上に貼り付けた状態を示す斜視図である。
【図3】図3(a)は,本実施形態にかかる粘着シートの構成を示す斜視図であり,図3(b)は,本実施形態にかかる粘着シートの構成を示す部分拡大断面図である。
【図4】第1の実施の形態にかかる両面テープの構成を示す断面図である。
【図5】第1の実施の形態にかかる半導体ウェハのピックアップ方法を示すフローチャートである。
【図6】第1の実施の形態にかかる半導体ウェハのピックアップ方法を示す工程断面図である。
【図7】第1の実施の形態にかかる紫外線硬化型接着剤又は紫外線発泡型接着剤の接着剤層を有する両面テープを使用したウェハ保持部材における粘着シートの剥離方法を説明するための説明図である。
【図8】第1の実施の形態にかかる紫外線発泡型接着剤が発泡した状態を説明するための説明図である。
【図9】第1の実施の形態にかかる熱発泡型接着剤の接着剤層を有する両面テープを使用したウェハ保持部材における粘着シートの剥離方法を説明するための説明図である。
【符号の説明】
100 ウェハー保持部材
120 第2の粘着シート
140 両面テープ
142 テープ支持体
144 第1の接着剤層
146 第2の接着剤層
160 リングフレーム
200 半導体チップ
300 第1の粘着シート
320 ピール用テープ
400 真空チャック
【発明の属する技術分野】
本発明は,粘着シートを具備するウェハー保持部材,及び粘着シートの剥離方法に関し,さらに詳細には,エラストマー樹脂からなる粘着シートが両面テープを介してリングフレームに貼り付けられているウェハー保持部材,及び粘着シートの剥離方法に関する。
【0002】
【従来の技術】
近年においては,半導体ウェハを複数の半導体チップに分割する方法として,先ダイシング方法が知られている。この先ダイシング方法は,半導体ウェハを表面(回路形成面)側からハーフカットした後に,裏面研削を行って個々の半導体チップに分割する方法であり,従来における半導体ウェハの裏面研削後にウェハを切断する方法とは,逆の順番で行われる。
【0003】
この先ダイシング方法では,半導体ウェハの裏面研削工程において,半導体ウェハの表面(回路形成面)側に第1の粘着シート(例えば,グラインダ用粘着シート)を貼付けて裏面研削を行うので,分割された半導体チップの表面側には第1の粘着シートが貼り付いた状態となっている。このような状態で,半導体チップをピックアップすると,半導体チップの裏面が上向きの状態で搬送されることになるので,次工程のダイボンディング工程で種々の問題が生じてしまうことになる。
【0004】
このため,先ダイシング方法の場合には,半導体チップの裏面に粘着シートを貼り替えて,半導体チップの表面を上向きの状態としてから,半導体チップがピックアップされる。この粘着テープの貼り替え工程では,半導体チップ裏面側に第2の粘着シート(例えば,ダイボンディング用粘着シート)を貼り付けてから,第1の粘着シートの端部に貼り付けられた剥離用テープを略水平方向に引っ張って,第1の粘着シートを半導体チップから剥離するようにして粘着テープの貼り替えが行われる。
【0005】
しかしながら,半導体チップ表面側の第1の粘着シートは,グラインダ研削工程での剥離を防止するために強い粘着力を有しているのに対し,半導体チップ裏面側の第2の粘着シートは,半導体チップのピックアップを容易にするために,弱い粘着力とする必要がある。このため,第1の粘着シートを剥離しようとすると,第1の粘着シートの強い粘着力により半導体チップが引っ張られてしまい,半導体チップ裏面の第2の粘着シートが剥離してしまう,という問題があった。このように,粘着シートの張り替えを好適に行うことができなかった。
【0006】
かかる問題を解決するため,本発明者らは,通常状態では徴粘着性を有し,かつ真空吸引すると吸着力が増大するという特性を有するエラストマー樹脂シート(例えばシリコーンシート)を第2の粘着シートとして採用することを提案している(特願2002−020949参照)。即ち,真空吸引により吸着力が増大する性質を利用して半導体チップの粘着シートを好適に貼り替えることができ,及びエラストマー樹脂シート(例えばシリコーンシート)の微粘着性を利用して半導体チップを容易にピックアップすることができる。
【0007】
上記シリコーンシートは,通常,円形又は方形のリングフレーム(ウェハーリング)に貼り付けられて,ウェハー保持部材として使用される。このシリコーンシートは,上記のように通常状態では粘着性が弱いので,接着剤又は両面テープを使用してリングフレームに貼り付けられている。なお,シリコーンシートに接着剤を均一に塗布するのは困難であるため,取り扱いが容易な両面テープを使用する場合が多い。
【0008】
また,上記シリコーンシートは繰り返して使用されるので,例えばシリコーンシートの消耗や破損等が生じた場合に初めて,新品のシリコーンシートと交換される。このとき,消耗したシリコーンシートをリングフレームから剥離すると,リングフレームの表面に両面テープの接着剤(糊)が残存するので,かかる接着剤を洗浄除去してから,新品のシリコーンシートがリングフレームに貼り付けられる。
【0009】
なお,従来においては,リングフレームに接着剤が付着するのを防止する方法として,感圧接着剤からなる両面テープをリングフレームに残存させる方法が開示されている。(例えば,特許文献1参照)。
【0010】
また,他の方法として,リングフレームに対して,(両面テープを使用せずに)直接接着された粘着シートの接着部分に紫外線を照射してから,粘着シートを剥離する方法が開示されている(例えば,特許文献2)。
【0011】
【特許文献1】
特開平8−213349号公報
【特許文献2】
特開平10一27768号公報
【0012】
【発明が解決しようとする課題】
しかしながら,本発明者らが提案した,通常状態では徴粘着性を有し,かつ真空吸引すると吸着力が増大するという特性を有するエラストマー樹脂シート(例えばシリコーンシート)を第2の粘着シートとして採用する方法では,両面テープの接着剤にアクリル系接着剤が使用されている場合には,アセトンやエタノールなどの有機溶剤で接着剤を膨潤させてから,機械的に接着剤を擦り落とさなければならない。
【0013】
このため,アセトンやエタノールなどの有機溶剤を作業者が吸引したり,皮膚から吸収して中毒症状を起こすという衛生上の問題がある。さらに,低い引火点を有する有機溶剤は,発火や爆発の危険性が高いという安全上の問題もある。さらに,接着剤を剥ぎ取るための機械的作業によりリングフレームが消耗し,リングフレームの寿命が短くなる,という問題もある。
【0014】
したがって,本発明の目的は,接着剤を残留させることなく,エラストマー樹脂シート(例えばシリコーンシート)をリングフレームから剥離することが可能な新規かつ改良された粘着シートを具備するウェハー保持部材,および粘着シートの剥離方法を提供することにある。
【0015】
【課題を解決するための手段】
上記課題を解決するため,本発明の第1の観点においては,エラストマー樹脂からなる粘着シートが両面テープを介してリングフレームに貼り合わされているウェハー保持部材において,前記両面テープの少なくとも一面の接着剤層は,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤により形成されている,ことを特徴とするウェハー保持部材が提供される。
【0016】
上記記載の発明では,両面テープの接着剤層に所定のエネルギーを付与するだけで粘着力が低下するので,接着剤を残留させることなく,粘着シートをリングフレームから剥離することができる。したがって,リングフレームを有機溶剤で洗浄する必要がなく作業者の安全衛生が向上する。さらに,機械的研磨作業がないのでリングフレームの消耗も低減され,リングフレームの長寿命化を図ることができる。
【0017】
また,前記両面テープは,テープ支持体と,前記テープ支持体上の前記リングフレームとの接着面に形成された第1の接着剤層と,前記テープ支持体上の前記粘着シートとの接着面に形成された第2の接着剤層と,からなる3層構造を有しており,前記第1の接着剤層は,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤により形成される,如く構成することができる。
【0018】
また,前記所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤は,紫外線硬化型接着剤,紫外線発泡型接着剤,又は熱発泡型接着剤から選択されるいずれか1つである,如く構成することができる。
【0019】
上記課題を解決するため,本発明の第2の観点においては,エラストマー樹脂からなる粘着シートが両面テープを介してリングフレームに貼り合わされているウェハー保持部材から前記粘着シートを剥離する方法であって,前記粘着シートとの接着するための前記両面テープの接着剤層には,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤により形成されており,前記両面テープの前記接着剤層に対して,前記所定のエネルギーを直接的又は間接的に付与して粘着力を低下させた後,前記ウェハー保持部材から前記粘着シートを剥離する,ことを特徴とする粘着シートの剥離方法が提供される。
【0020】
上記記載の発明では,両面テープの接着剤層に所定のエネルギーを付与するだけで粘着力が低下するので,接着剤を残留させることなく,粘着シートをリングフレームから剥離することができる。したがって,リングフレームを有機溶剤で洗浄する必要がなく作業者の安全衛生が向上する。さらに,機械的研磨作業がないのでリングフレームの消耗も低減され,リングフレームの長寿命化を図ることができる。
【0021】
【発明の実施の形態】
以下に添付図面を参照しながら,本発明の好適な実施の形態について詳細に説明する。なお,本明細書及び図面において,実質的に同一の機能構成を有する構成要素については,同一の符号を付することにより重複説明を省略する。
【0022】
(第1の実施の形態)
まず,図1に基づいて,第1の実施の形態にかかる粘着シートを具備するウェハー保持部材の構成について説明する。なお,図1は,第1の実施の形態にかかる粘着シートを具備するウェハー保持部材の構成を示す断面図である。
【0023】
本実施形態にかかる粘着シートを具備するウェハー保持部材100は,図1に示すように,リングフレーム160と,エラストマー樹脂からなる(第2の)粘着シート120と,リングフレーム160と第2の粘着シート120とを貼り合わせる両面テープ140と,から構成される。なお,本実施形態にかかる両面テープ140の少なくとも一面には,従来と異なり,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤が使用されている。以下では,例えば,紫外線硬化型接着剤146,紫外線発泡型接着剤146’,熱発泡型接着剤146”を採用した例を挙げて説明する。
【0024】
本実施形態にかかるリングフレーム160は,金属製またはプラスチック製の成形体であり,リングフレーム160の開口部内径は,ウェハー径よりも大きくなるように形成されている。また,リングの幅は,例えば8インチのリングの場合には,例えば13〜22mm程度である。このリングフレーム160上には,5〜10mmのテープ幅の両面テープが貼り付けられた後,その上に第2の粘着シート(エラストマー樹脂)120が貼り付けられる。なお,両面テープ140は,図2に示すように,貼り付ける方が好ましい。即ち,両面テープ140を円弧状に加工する必要がなく,リングフレーム160の全面に貼り付けないようにできるので,低コスト化を図ることができる。また,本実施形態にかかる両面テープの詳細については,後述する。
【0025】
本実施形態にかかる第2の粘着シート120は,図3(a)に示すように,例えば略円型形状を有するエラストマー樹脂からなり,上記リングフレームの内部開口径よりも大きい。なお,この第2の粘着シート120は,半導体チップのピックアップ工程において,半導体チップの裏面に貼り付けられる微粘着性シートである。
【0026】
かかる第2の粘着シート120は,図3(b)に示すように,例えばPET(ポリエチレンテレフタラート)等からなる基材120bと,当該基材120b上に接着されたエラストマー樹脂からなる粘着層120aとから構成されており,その厚さは例えば50〜500μmである。
【0027】
このエラストマー樹脂からなる粘着層120aは,通常の状態では,弱い粘着力を有するが(微粘着性),真空吸着を行うと密着力(粘着力)が増加するという性質を有する。このような性質は,エラストマー樹脂の表面に存在する微小な凹凸が真空チャックの真空吸引により引っ張られて,エラストマー樹脂の接触面積が増加するからであると考えられている。
【0028】
したがって,第2の粘着シート120を真空吸着するだけで,半導体チップを強力に吸着できるので,第1の粘着シートを容易に剥離することができる。また,真空吸引を解除すれば第2の粘着シート120の粘着力が低下するので,半導体チップを容易にピックアップすることができる。
【0029】
なお,本実施形態においては,エラストマー樹脂として,例えばシリコーン樹脂またはエチレンプロピレンジエンモノマー(EPDM)樹脂を使用することができる。シリコーン樹脂は,有機ケイ素化合物の共重合体であり,EPDM樹脂は,エチレンとプロピレン系に加硫性を高めるために非共役ジエンを少量加えて得られる3元共重合体である。
【0030】
次に,図4に基づいて,第1の実施の形態にかかる両面テープの構成について説明する。なお,図4は,第1の実施の形態にかかる両面テープの構成を示す断面図である。
【0031】
本実施形態にかかる両面テープ140は,図4に示すように,テープ支持体142と,テープ支持体142の各面に形成された第1の接着剤層144と第2の接着剤層146(又は146’,146”)とを有する3層構造である。
【0032】
テープ支持体142は,例えば,紙,布,不織布,合成樹脂フィルム,ゴムシート,金属箔等の各種薄板状の材料を使用することができる。このテープ支持体142の厚さは,20〜100μm程度であるのが好ましい。なお,リングフレーム160に接着された両面テープ140の接着剤層に紫外線などのエネルギー線を照射する場合には,テープ支持体142は透明度の高い部材であることが望ましい。
【0033】
本実施形態にかかる第1の接着剤層144は,シリコーンシート120を接着するための接着剤層であり,第2の接着剤層146,146’,146”は,リングフレーム160を接着するための接着剤層である。なお,符号146は,紫外線硬化型の接着剤を示し,符号146’は,紫外線発泡型の接着剤を示し,符号146”は,熱発泡型の接着剤を示している。これら接着剤層の厚さは,20〜50μm程度が好ましく,その粘着力は,JISZ0237に準じた測定において,300g/20mm以上であるのが好ましい。また,リングフレームに接着された両面テープの接着剤層に紫外線などのエネルギー線を照射する場合には,透明度の高い接着剤を使用するのが好ましい。
【0034】
本実施形態にかかる接着剤層においては,少なくとも第2の接着剤層146,146’,146”は,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤により形成されている。このような所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤として,様々な種類の接着剤が挙げられるが,以下では,例えば,紫外線硬化型接着剤,紫外線発泡型接着剤,熱発泡型接着剤を採用した例を挙げて説明する。
【0035】
(1)紫外線硬化型の接着剤
紫外線硬化型の接着剤146は,例えばアルキル(メタ)アクリレートを主成分とした組成物に光重合開始剤を加えたものであり,紫外線を照射すると硬化して粘着力が低下する性質を有する。かかる紫外線硬化型の接着剤を両面テープの接着剤層に使用すれば,紫外線を照射するだけでリングフレームとの粘着力を低下させることができる。したがって,リングフレームに接着剤を残存させずに,粘着シートを剥離できるので,有機溶剤を使用した接着剤の洗浄除去工程を省略することができる。この結果,安全衛生上の問題がなくなると共に,リングフレームの長寿命化を図ることができる。
【0036】
(2)紫外線発泡型の接着剤
紫外線発泡型の接着剤146’に紫外線を照射すると,接着剤に含有される発泡剤が分解して気体が発生し,半導体チップと接着剤層との界面に気泡による凹凸が生じる。このため,半導体チップと接着剤層との接合面積が減少するので,接着剤層の粘着力が低下する。
【0037】
(3)熱発泡型の接着剤
熱発泡型の接着剤146”を加熱すると,接着剤に含有する発泡剤が熱分解して気体を発生し,半導体チップと接着剤層との界面に気泡による凹凸が生じる。このため,半導体チップと接着剤層との接合面積が減少するので,接着剤層の粘着力が低下する。かかる熱発泡型接着剤として,例えば粘着性のある合成樹脂や合成ゴムから,1種類或いは2種類以上混合して用いることができる。さらに,粘着付与剤として,ロジン,ロジン誘導体,石油系樹脂等を添加して用いることができる。また,粘着層に含有される発泡剤は,長期間の常温使用で発泡しない特性と,加熱により分解して発泡する特性とが必要である。また,発泡剤の種類としては,無機発泡剤,有機発泡剤,高分子発泡剤等が用いることができる。
【0038】
なお,上記実施形態においては,第2の接着剤層146のみに所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤を使用した例を挙げて説明したが,どちらの面に所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤が塗布されたことの判断が困難である場合,第1の接着剤層144に対しても所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤を使用することができる。
【0039】
次に,図5及び図6に基づいて,本実施形態にかかるウェハ保持部材を使用した半導体ウェハのピックアップ方法について説明する。なお,図5は,本実施形態にかかる半導体ウェハのピックアップ方法を示すフローチャートである。図6は,本実施形態にかかる半導体ウェハのピックアップ方法を示す工程断面図である。
【0040】
まず,ステップS100で,先ダイシング法により,図6(a)に示すように,第1の粘着シートが回路形成面に固着された状態で半導体チップが分割される(ステップS100)。なお,先ダイシング法(ダイシング・ビフォア・グライディング・インラインシステム(DBG))では,半導体ウェハを表面(回路形成面)側からハーフカットした後に,裏面研削を行って個々の半導体チップに分割される。このとき,半導体ウェハの裏面研削工程では,半導体ウェハの表面(回路形成面)側に第1の粘着シート(例えば,グラインダ用粘着シート)を貼付けて裏面研削を行うので,分割された半導体チップの表面側には第1の粘着シートが貼り付いた状態となっている。
【0041】
次いで,ステップS102で,本実施形態にかかるウェハ保持部材は,図6(b)に示すように,真空チャック400上に載置され,第2の粘着シート120が真空吸着される(ステップS102)。このとき,第2の粘着シート120は,粘着層120a(表側)が上向きの状態となっている。また,この真空チャック400は,例えば,微細な孔を複数有する多孔質セラミック等のテーブルであり,例えば真空ポンプ等により真空引きされる。
【0042】
次いで,ステップS104では,図6(c)に示すように,真空吸着された第2の粘着シート120上に,先ダイシング法により分割された半導体チップ200の裏面が貼り付けられる(ステップS104)。このとき,第1の粘着シート300を例えばローラー等の押圧部材(図示せず)で押圧することにより,半導体チップ200の裏面を第2の粘着シート120に高い密着力で密着させることができる。
【0043】
その後,ステップS106では,例えば図6(d)に示すように,ピール用テープ320により,第1の粘着シート300を例えば略水平方向に引っ張って,半導体チップ200の表面から第1の粘着シート300を剥離する(ステップS106)。このとき,第2の粘着シート120は,半導体チップ200を第1の粘着シート300よりも強い粘着力で吸着しているので,第1の粘着シート300を剥離することができる。このようにして,半導体チップ200の粘着シートの張替えが完了する。
【0044】
次いで,ステップS108では,図6(e)に示すように,真空吸着が解除されて,半導体チップ200がウェハー保持部材100の第2の粘着シート120からピックアップされる(ステップS108)。即ち,真空吸引を解除することにより,第2の粘着シート120の粘着力が微粘着性に戻るので,半導体チップ200を容易にピックアップすることができる。
【0045】
次に,図7〜図8に基づいて,本実施形態にかかる紫外線硬化型接着剤又は紫外線発泡型接着剤の接着剤層を有する両面テープを使用したウェハ保持部材における粘着シートの剥離方法を説明する。なお,図7は,本実施形態にかかる紫外線硬化型接着剤又は紫外線発泡型接着剤の接着剤層を有する両面テープを使用したウェハ保持部材における粘着シートの剥離方法を説明するための説明図である。
【0046】
まず,図7(a)に示すように,シリコーンシートが消耗又は破損したウェハ保持部材を準備する。なお,本実施形態にかかるシリコーンシートは,ピックアップ工程で繰り返して使用されるので,シリコーンシートが消耗又は破損した場合に初めて,新品のシリコーンシートと交換される。
【0047】
次に,図7(b)に示すように,ウェハー保持部材の両面テープに対して紫外線500を照射する。本実施形態にかかる第2の接着剤層146,146’は,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤により形成されているので,第2の接着剤層の粘着力を低下させることができる。
【0048】
紫外線硬化型の接着剤146は,紫外線を照射すると硬化して粘着力が低下する性質を有する。かかる紫外線硬化型の接着剤層146に紫外線を照射すれば,接着剤層が硬化して,粘着力が低下される。
【0049】
また,紫外線発泡型の接着剤146’は,紫外線を照射すると,図8に示すように,接着剤に含有される発泡剤が分解して気泡146’aによる凹凸が発生するので,半導体チップと接着剤層との接合面積が減少し,粘着力が低下される。
【0050】
最後に,図7(c)に示すように,両面テープ140の接着剤層の粘着力が低下した後,リングフレームから両面テープ及びエラストマー樹脂を取り外す。このとき,リングフレームには接着剤が残存しないので,有機溶剤を使用して接着剤を洗浄除去する必要はない。この結果,安全衛生上の問題がなくなると共に,リングフレームの長寿命化を図ることができる。
【0051】
その後,リングフレームに両面テープを介して新品のエラストマー樹脂が貼り付けられる(図示せず)。
【0052】
次に,図9に基づいて,本実施形態にかかる熱発泡型接着剤の接着剤層を有する両面テープを使用したウェハ保持部材における粘着シートの剥離方法を説明する。なお,図9は,本実施形態にかかる熱発泡型接着剤の接着剤層を有する両面テープを使用したウェハ保持部材における粘着シートの剥離方法を説明するための説明図である。
【0053】
まず,図9(a)に示すように,シリコーンシートが消耗又は破損したウェハ保持部材を準備する。
【0054】
次に,図9(b)に示すように,ウェハ保持部材を熱板600の上に載置して所定温度で所定時間加熱する。熱発泡型の接着剤146”を加熱すると,接着剤に含有される発泡剤が熱分解して気泡による凹凸が発生するので,半導体チップと接着剤層との接合面積が減少し,粘着力が低下される。なお,接着剤層の断面は,紫外線発泡型接着剤の場合と同様である。
【0055】
最後に,図9(c)に示すように,両面テープ140の接着剤層の粘着力が低下した後,リングフレームから両面テープ140及び第2の粘着シート120を取り外す。このとき,リングフレームには接着剤が残存しないので,有機溶剤を使用して接着剤を洗浄除去する必要はない。この結果,安全衛生上の問題がなくなると共に,リングフレームの長寿命化を図ることができる。
【0056】
その後,リングフレームに両面テープを介して新品のエラストマー樹脂が貼り付けられる(図示せず)。
【0057】
本実施形態においては,両面テープの接着剤層に所定のエネルギーを付与するだけで粘着力が低下するので,接着剤を残留させることなく,粘着シートをリングフレームから剥離することができる。したがって,リングフレームを有機溶剤で洗浄する必要がなく作業者の安全衛生が向上する。さらに,機械的研磨作業がないのでリングフレームの消耗も低減され,リングフレームの長寿命化を図ることができる。
【0058】
【実施例】
上記実施形態に基づいて,リングフレームから粘着シートを剥離したので,以下の実施例1〜3により説明する。
【0059】
(実施例1:紫外線硬化型接着剤)
まず,紫外線硬化型の接着剤を使用した両面テープよりリングフレームと粘着シートを貼り付けた。その後,ピーク値352nmの波長で,照度5mw/cm2の紫外線を,1分間,両面テープの接着剤層に照射した。
【0060】
その結果,両面テープの粘着力が,9.8N/20mmから0.1N/20mm以下に低下したことが確認された。さらに,リングフレームと接している接着剤は硬化して容易に剥離することが出来た。
【0061】
(実施例2:紫外線発泡型接着剤)
まず,紫外線発泡型の接着剤を使用した両面テープよりリングフレームと粘着シートを貼り付けた。その後,ピーク値352nmの波長で,照度5mw/cm2の紫外線を,4分間,両面テープの接着剤層に照射した。
【0062】
その結果,両面テープの粘着力が,7N/20mmから0.1N/20mm以下に低下したことが確認された。さらに,リングフレームと接している接着剤は発泡して容易に剥離することが出来た。
【0063】
(実施例3:熱発泡型接着剤)
まず,熱発泡型の接着剤を使用した両面テープよりリングフレームと粘着シートを貼り付けた。その後,ウェハ保持部材を熱板の上に載せて,150℃で1分間加熱した。
【0064】
その結果,両面テープの粘着力が,3.7N/20mmから0.05N/20mm以下に低下したことが確認された。さらに,リングフレームと接している接着剤は発泡して容易に剥離することが出来た。
【0065】
以上,本発明に係る好適な実施の形態について説明したが,本発明はかかる構成に限定されない。当業者であれば,特許請求の範囲に記載された技術思想の範囲内において,各種の修正例および変更例を想定し得るものであり,それらの修正例および変更例についても本発明の技術範囲に包含されるものと了解される。
【0066】
例えば,上記実施形態では,第2の粘着シート120の粘着層120aをシリコーン樹脂またはEPDM樹脂で構成したが,本発明はかかる例に限定されない。粘着層120aは,エラストマー樹脂であればよく,例えば,上記以外の合成ゴム,天然ゴムなど弾性を有する各種の高分子物質等で構成されてもよい。
【0067】
また,上記実施形態においては,粘着層120aの表面を平滑面であるとして説明したが,かかる例には限定されない。粘着層120aの表面を,例えばドット状,格子状またはスジ状などの目付をしたものでも採用することができる。
【0068】
また,上記実施形態においては,紫外線エネルギー,熱エネルギーを接着剤に付与する例に挙げて説明したが,かかる例には限定されない。接着剤の粘着力を弱めることができるエネルギーであれば,例えば,赤外線エネルギー,電気エネルギー,磁気エネルギー,白色光エネルギー,超音波エネルギーなど他のいかなるエネルギーをも採用することができる。
【0069】
また,上記実施形態においては,接着剤の粘着力が弱められる例として,接着剤の硬化及び発泡を例に挙げて説明したが,かかる例には限定されない。結果的に接着剤の粘着力が弱められるものであれば,いかなる現象をも利用することができる。
【0070】
【発明の効果】
両面テープの接着剤層に所定のエネルギーを付与するだけで粘着力が低下するので,接着剤を残留させることなく,粘着シートをリングフレームから剥離することができる。したがって,リングフレームを有機溶剤で洗浄する必要がなく作業者の安全衛生が向上する。さらに,機械的研磨作業がないのでリングフレームの消耗も低減され,リングフレームの長寿命化を図ることができる。
【図面の簡単な説明】
【図1】第1の実施の形態にかかる粘着シートを具備するウェハー保持部材の構成を示す断面図である。
【図2】第1の実施の形態にかかる両面テープをリングフレーム上に貼り付けた状態を示す斜視図である。
【図3】図3(a)は,本実施形態にかかる粘着シートの構成を示す斜視図であり,図3(b)は,本実施形態にかかる粘着シートの構成を示す部分拡大断面図である。
【図4】第1の実施の形態にかかる両面テープの構成を示す断面図である。
【図5】第1の実施の形態にかかる半導体ウェハのピックアップ方法を示すフローチャートである。
【図6】第1の実施の形態にかかる半導体ウェハのピックアップ方法を示す工程断面図である。
【図7】第1の実施の形態にかかる紫外線硬化型接着剤又は紫外線発泡型接着剤の接着剤層を有する両面テープを使用したウェハ保持部材における粘着シートの剥離方法を説明するための説明図である。
【図8】第1の実施の形態にかかる紫外線発泡型接着剤が発泡した状態を説明するための説明図である。
【図9】第1の実施の形態にかかる熱発泡型接着剤の接着剤層を有する両面テープを使用したウェハ保持部材における粘着シートの剥離方法を説明するための説明図である。
【符号の説明】
100 ウェハー保持部材
120 第2の粘着シート
140 両面テープ
142 テープ支持体
144 第1の接着剤層
146 第2の接着剤層
160 リングフレーム
200 半導体チップ
300 第1の粘着シート
320 ピール用テープ
400 真空チャック
Claims (4)
- エラストマー樹脂からなる粘着シートが両面テープを介してリングフレームに貼り合わされているウェハー保持部材において,
前記両面テープの少なくとも一面の接着剤層は,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤により形成されている,
ことを特徴とするウェハー保持部材。 - 前記両面テープは,テープ支持体と,前記テープ支持体上の前記粘着シートとの接着面に形成された第1の接着剤層と,前記テープ支持体上の前記リングフレームとの接着面に形成された第2の接着剤層と,からなる3層構造を有しており,
少なくとも,前記第2の接着剤層は,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤からなる,
ことを特徴とする請求項1に記載のウェハー保持部材。 - 前記所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤は,紫外線硬化型接着剤,紫外線発泡型接着剤,又は熱発泡型接着剤から選択されるいずれか1つである,
ことを特徴とする請求項1又は2に記載のウェハー保持部材。 - エラストマー樹脂からなる粘着シートが両面テープを介してリングフレームに貼り合わされているウェハー保持部材から前記粘着シートを剥離する方法であって,
前記両面テープの前記リングフレームとの接着面の接着剤層には,所定のエネルギーが付与されると粘着力が低下する性質を有する接着剤により形成されており,
前記両面テープの前記接着剤層に対して,前記所定のエネルギーを直接的又は間接的に付与して粘着力を低下させた後,前記ウェハー保持部材から前記粘着シートを剥離する,
ことを特徴とする粘着シートの剥離方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002357600A JP2004193237A (ja) | 2002-12-10 | 2002-12-10 | 粘着シートを具備するウェハー保持部材,及び粘着シートの剥離方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002357600A JP2004193237A (ja) | 2002-12-10 | 2002-12-10 | 粘着シートを具備するウェハー保持部材,及び粘着シートの剥離方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004193237A true JP2004193237A (ja) | 2004-07-08 |
Family
ID=32757555
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002357600A Withdrawn JP2004193237A (ja) | 2002-12-10 | 2002-12-10 | 粘着シートを具備するウェハー保持部材,及び粘着シートの剥離方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004193237A (ja) |
Cited By (23)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007152869A (ja) * | 2005-12-08 | 2007-06-21 | Sekisui Chem Co Ltd | 極薄金属箔付き粘着テープ |
| JP2008041748A (ja) * | 2006-08-02 | 2008-02-21 | Shin Etsu Polymer Co Ltd | 半導体ウェーハ用の固定治具 |
| JP2008066336A (ja) * | 2006-09-04 | 2008-03-21 | Lintec Corp | ウエハ加工用シート |
| WO2008131287A1 (en) * | 2007-04-19 | 2008-10-30 | Micron Technology, Inc. | Semiconductor workpiece carriers and methods for processing semiconductor workpieces |
| WO2009020243A1 (ja) * | 2007-08-09 | 2009-02-12 | Jfe Techno-Research Corporation | ウェーハ用フレーム |
| JP2009260047A (ja) * | 2008-04-17 | 2009-11-05 | Lintec Corp | ダイソート用シート |
| JP2010073954A (ja) * | 2008-09-19 | 2010-04-02 | Lintec Corp | シート貼付装置及び貼付方法 |
| US7910454B2 (en) | 2006-01-03 | 2011-03-22 | Erich Thallner | Combination of a substrate and a wafer |
| JP2011151229A (ja) * | 2010-01-22 | 2011-08-04 | Lintec Corp | 接着シート用支持媒体および支持フレーム |
| JP2012084578A (ja) * | 2010-10-07 | 2012-04-26 | Lintec Corp | シート貼付装置および貼付方法 |
| JP5001955B2 (ja) * | 2007-12-12 | 2012-08-15 | 積水化学工業株式会社 | 半導体加工用両面粘着テープ |
| JP2012169670A (ja) * | 2012-05-28 | 2012-09-06 | Lintec Corp | ダイソート用シート |
| US8443864B2 (en) | 2009-03-18 | 2013-05-21 | Ev Group Gmbh | Device for stripping a wafer from a carrier |
| JP2014099619A (ja) * | 2006-10-19 | 2014-05-29 | Quantam Global Technologies Llc | 基板処理構成部品からの残留物の除去 |
| US8894807B2 (en) | 2009-09-01 | 2014-11-25 | Ev Group Gmbh | Device and method for detaching a semiconductor wafer from a substrate |
| JP5847932B2 (ja) * | 2012-05-23 | 2016-01-27 | 株式会社アドバンテスト | 試験用キャリア |
| US9272501B2 (en) | 2010-04-23 | 2016-03-01 | Ev Group Gmbh | Device for detaching a product substrate off a carrier substrate |
| KR20160141664A (ko) * | 2015-06-01 | 2016-12-09 | 닛토덴코 가부시키가이샤 | 반도체 이면용 필름 및 그의 용도 |
| JP2021034492A (ja) * | 2019-08-21 | 2021-03-01 | 株式会社ディスコ | 環状フレーム |
| JP7114013B1 (ja) * | 2021-03-22 | 2022-08-05 | リンテック株式会社 | 治具固定用粘着シート、保護膜形成用複合シート、及び保護膜付きチップの製造方法 |
| WO2022202502A1 (ja) * | 2021-03-22 | 2022-09-29 | リンテック株式会社 | 治具固定用粘着シート、保護膜形成用複合シート、及び保護膜付きチップの製造方法 |
| KR20220160499A (ko) * | 2021-05-27 | 2022-12-06 | 캐논 톡키 가부시키가이샤 | 기판 캐리어, 성막 시스템, 및 전자 디바이스의 제조 방법 |
| KR20220160495A (ko) * | 2021-05-27 | 2022-12-06 | 캐논 톡키 가부시키가이샤 | 기판 보유지지구, 기판 캐리어, 성막 시스템, 및 전자 디바이스의 제조 방법 |
-
2002
- 2002-12-10 JP JP2002357600A patent/JP2004193237A/ja not_active Withdrawn
Cited By (44)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007152869A (ja) * | 2005-12-08 | 2007-06-21 | Sekisui Chem Co Ltd | 極薄金属箔付き粘着テープ |
| US8293063B2 (en) | 2006-01-03 | 2012-10-23 | Erich Thallner | Combination of a substrate and a wafer |
| US8802542B2 (en) | 2006-01-03 | 2014-08-12 | Erich Thallner | Combination of a substrate and a wafer |
| US8664082B2 (en) | 2006-01-03 | 2014-03-04 | Erich Thallner | Combination of a substrate and a wafer |
| US8536020B2 (en) | 2006-01-03 | 2013-09-17 | Erich Thallner | Combination of a substrate and a wafer |
| US7910454B2 (en) | 2006-01-03 | 2011-03-22 | Erich Thallner | Combination of a substrate and a wafer |
| US8349701B2 (en) | 2006-01-03 | 2013-01-08 | Erich Thallner | Combination of a substrate and a wafer |
| US8156981B2 (en) | 2006-01-03 | 2012-04-17 | Erich Thallner | Combination of a substrate and a wafer |
| JP2008041748A (ja) * | 2006-08-02 | 2008-02-21 | Shin Etsu Polymer Co Ltd | 半導体ウェーハ用の固定治具 |
| JP2008066336A (ja) * | 2006-09-04 | 2008-03-21 | Lintec Corp | ウエハ加工用シート |
| JP2014099619A (ja) * | 2006-10-19 | 2014-05-29 | Quantam Global Technologies Llc | 基板処理構成部品からの残留物の除去 |
| US8011513B2 (en) | 2007-04-19 | 2011-09-06 | Micron Technology, Inc. | Semiconductor workpiece carriers and methods for processing semiconductor workpieces |
| WO2008131287A1 (en) * | 2007-04-19 | 2008-10-30 | Micron Technology, Inc. | Semiconductor workpiece carriers and methods for processing semiconductor workpieces |
| TWI382453B (zh) * | 2007-04-19 | 2013-01-11 | 美光科技公司 | 半導體工件載體以及處理半導體工件之方法 |
| US8476109B2 (en) | 2007-04-19 | 2013-07-02 | Micron Technology, Inc. | Semiconductor workpiece carriers and methods for processing semiconductor workpieces |
| WO2009020243A1 (ja) * | 2007-08-09 | 2009-02-12 | Jfe Techno-Research Corporation | ウェーハ用フレーム |
| JP5001955B2 (ja) * | 2007-12-12 | 2012-08-15 | 積水化学工業株式会社 | 半導体加工用両面粘着テープ |
| JP2009260047A (ja) * | 2008-04-17 | 2009-11-05 | Lintec Corp | ダイソート用シート |
| JP2010073954A (ja) * | 2008-09-19 | 2010-04-02 | Lintec Corp | シート貼付装置及び貼付方法 |
| US8603294B2 (en) | 2009-03-18 | 2013-12-10 | Ev Group Gmbh | Method for stripping a wafer from a carrier |
| US8443864B2 (en) | 2009-03-18 | 2013-05-21 | Ev Group Gmbh | Device for stripping a wafer from a carrier |
| US8905111B2 (en) | 2009-03-18 | 2014-12-09 | Ev Group Gmbh | Device for releasing an interconnect layer that provides connection between a carrier and a wafer |
| US9381732B2 (en) | 2009-09-01 | 2016-07-05 | Ev Group Gmbh | Device for stripping a product substrate from a carrier substrate |
| US8894807B2 (en) | 2009-09-01 | 2014-11-25 | Ev Group Gmbh | Device and method for detaching a semiconductor wafer from a substrate |
| US8986496B2 (en) | 2009-09-01 | 2015-03-24 | Ev Group Gmbh | Device and method for stripping a product substrate from a carrier substrate |
| US9186877B2 (en) | 2009-09-01 | 2015-11-17 | Ev Group Gmbh | Method for stripping a product substrate from a carrier substrate |
| JP2011151229A (ja) * | 2010-01-22 | 2011-08-04 | Lintec Corp | 接着シート用支持媒体および支持フレーム |
| US9457552B2 (en) | 2010-04-23 | 2016-10-04 | Ev Group Gmbh | Method for detaching a product substrate off a carrier substrate |
| US9381729B2 (en) | 2010-04-23 | 2016-07-05 | Ev Group Gmbh | Device for detaching a product substrate off a carrier substrate |
| US9272501B2 (en) | 2010-04-23 | 2016-03-01 | Ev Group Gmbh | Device for detaching a product substrate off a carrier substrate |
| JP2012084578A (ja) * | 2010-10-07 | 2012-04-26 | Lintec Corp | シート貼付装置および貼付方法 |
| JP5847932B2 (ja) * | 2012-05-23 | 2016-01-27 | 株式会社アドバンテスト | 試験用キャリア |
| JP2012169670A (ja) * | 2012-05-28 | 2012-09-06 | Lintec Corp | ダイソート用シート |
| KR102479621B1 (ko) * | 2015-06-01 | 2022-12-20 | 닛토덴코 가부시키가이샤 | 반도체 이면용 필름 및 그의 용도 |
| JP2016225496A (ja) * | 2015-06-01 | 2016-12-28 | 日東電工株式会社 | 半導体裏面用フィルム及びその用途 |
| KR20160141664A (ko) * | 2015-06-01 | 2016-12-09 | 닛토덴코 가부시키가이샤 | 반도체 이면용 필름 및 그의 용도 |
| JP2021034492A (ja) * | 2019-08-21 | 2021-03-01 | 株式会社ディスコ | 環状フレーム |
| JP7382173B2 (ja) | 2019-08-21 | 2023-11-16 | 株式会社ディスコ | 環状フレーム |
| JP7114013B1 (ja) * | 2021-03-22 | 2022-08-05 | リンテック株式会社 | 治具固定用粘着シート、保護膜形成用複合シート、及び保護膜付きチップの製造方法 |
| WO2022202502A1 (ja) * | 2021-03-22 | 2022-09-29 | リンテック株式会社 | 治具固定用粘着シート、保護膜形成用複合シート、及び保護膜付きチップの製造方法 |
| KR20220160499A (ko) * | 2021-05-27 | 2022-12-06 | 캐논 톡키 가부시키가이샤 | 기판 캐리어, 성막 시스템, 및 전자 디바이스의 제조 방법 |
| KR20220160495A (ko) * | 2021-05-27 | 2022-12-06 | 캐논 톡키 가부시키가이샤 | 기판 보유지지구, 기판 캐리어, 성막 시스템, 및 전자 디바이스의 제조 방법 |
| KR102787071B1 (ko) | 2021-05-27 | 2025-03-25 | 캐논 톡키 가부시키가이샤 | 기판 보유지지구, 기판 캐리어, 성막 시스템, 및 전자 디바이스의 제조 방법 |
| KR102787074B1 (ko) | 2021-05-27 | 2025-03-25 | 캐논 톡키 가부시키가이샤 | 기판 캐리어, 성막 시스템, 및 전자 디바이스의 제조 방법 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4447280B2 (ja) | 表面保護用シートおよび半導体ウエハの研削方法 | |
| JP4428908B2 (ja) | 粘着シートを用いた被着体加工方法 | |
| JP5415732B2 (ja) | 表面保護用シート | |
| JP4219605B2 (ja) | 半導体ウエハ加工用粘着シートおよびその使用方法 | |
| CN205004316U (zh) | 芯片接合切割片材 | |
| JP2004530302A (ja) | ウエハ裏面の研磨方法 | |
| CN103782365A (zh) | 掩模版吸盘洁净器及掩模版吸盘清洁方法 | |
| JP2003332267A (ja) | 半導体ウエハの加工方法 | |
| WO2003060972A1 (en) | Ic chip manufacturing method | |
| CN103302572B (zh) | 板状物的磨削方法 | |
| JP2010283097A (ja) | 両面接着シート | |
| JP3889859B2 (ja) | ウェハ貼着用粘着シート | |
| JP5534690B2 (ja) | ダイシングテープ | |
| JP2012209386A (ja) | 半導体チップ用フィルム状接着剤、半導体加工用接着シートおよび半導体装置の製造方法 | |
| JP2018082131A (ja) | 半導体デバイスの製造方法及び保護テープ | |
| WO2004021432A1 (ja) | 半導体ウエハの保護構造、半導体ウエハの保護方法、これらに用いる積層保護シートおよび半導体ウエハの加工方法 | |
| JP4361309B2 (ja) | 半導体チップの製造方法 | |
| JPH10279894A (ja) | 半導体ウエハ加工用粘着シ―ト類と加工方法 | |
| JP3766304B2 (ja) | 加熱剥離型粘着シート | |
| JP5351458B2 (ja) | ウェハ加工用接着シートおよび半導体装置の製造方法 | |
| CN114989333A (zh) | 树脂组合物、表面的保护方法以及被加工物的加工方法 | |
| JP2006303180A (ja) | 基板の固定方法 | |
| CN110197812A (zh) | 板状物的加工方法 | |
| JP4698452B2 (ja) | 基板貼合せ方法およびこれを用いた装置 | |
| JP2005243910A (ja) | 半導体チップの製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051017 |
|
| A761 | Written withdrawal of application |
Free format text: JAPANESE INTERMEDIATE CODE: A761 Effective date: 20070524 |