JP2004202992A - タイヤ成型用サイドブラダー - Google Patents
タイヤ成型用サイドブラダー Download PDFInfo
- Publication number
- JP2004202992A JP2004202992A JP2002377982A JP2002377982A JP2004202992A JP 2004202992 A JP2004202992 A JP 2004202992A JP 2002377982 A JP2002377982 A JP 2002377982A JP 2002377982 A JP2002377982 A JP 2002377982A JP 2004202992 A JP2004202992 A JP 2004202992A
- Authority
- JP
- Japan
- Prior art keywords
- cord
- side bladder
- ply
- tire
- bladder
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000000465 moulding Methods 0.000 title abstract description 8
- 230000003014 reinforcing effect Effects 0.000 claims abstract description 15
- 239000011324 bead Substances 0.000 abstract description 28
- 230000002708 enhancing effect Effects 0.000 abstract 1
- 238000005728 strengthening Methods 0.000 abstract 1
- 239000000945 filler Substances 0.000 description 4
- 230000002093 peripheral effect Effects 0.000 description 4
- 239000000470 constituent Substances 0.000 description 2
- 229910000831 Steel Inorganic materials 0.000 description 1
- 230000002950 deficient Effects 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 230000002787 reinforcement Effects 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
- 230000008961 swelling Effects 0.000 description 1
Images



Landscapes
- Tyre Moulding (AREA)
Abstract
【解決手段】膨張部とその内外側の両固定脚部とからなる角度付きコードプライ2を骨格とするタイヤ成型用のサイドブラダー1であって、コードプライ2の膨張部3のうち内側固定脚部4近傍に周方向に対して角度0のコード8aを埋設した環状の補強帯8を一体に形成したタイヤ成型用サイドブラダー。
【選択図】 図1
Description
【発明の属する技術分野】
本発明は、タイヤ成型においてビードリングの周りにカーカスプライの端部を巻き返すために用いられるサイドブラダーに関する。
【0002】
【従来の技術】
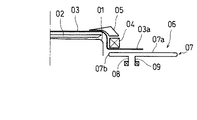
このサイドブラダーの従来の一般的な構造および働きを、図4および図5に概略説明図(特許文献1参照。)に示し説明する。
【0003】
【特許文献1】
特開平7−178845号公報(図1,図2)
【0004】
図4および図5を参照して、成型ドラム01上にインナライナー02とカーカスプライ03を順次貼り付け、円筒状カーカスプライ03の両端部03aを外側に残して環状のビードリング04とビードフィラー05を嵌め、サイドブラダー06を膨張させることによりカーカスプライ03の両端部03aをビードリング04の周りに巻き返すことによりタイヤのグリーンケースを成型する。
【0005】
サイドブラダー06は、膨張部07とその内外側の両固定脚部08,09とからなり、所定位置に固定された両固定脚部08,09間の開口から内部にガスが供給されて、膨張部07が外周方向に膨張しカーカスプライ03の両端部03aをビードリング04の周りに巻き返す。
【0006】
【発明が解決しようとする課題】
図5に示すようにサイドブラダー06は膨張すると、膨張部07が内側固定脚部08からビードリング04の側方を外周方向(径方向)に略真っ直ぐ延びている。
【0007】
膨張初期においても膨張部07のビードリング04より外側の中央部分07aの径成長が早く、同中央部分07aの径成長により当初ビードリング04の内周側に位置していた内側部分07bも引き摺られてビードリング04を避けるように膨張する。
【0008】
したがってサイドブラダー06の膨張部07によるカーカスプライ03の端部03aのビードリング04への押えが弱く、そのため端部03aをビードリング04の周りに巻き返したときにビード締まりが緩く、かつエアを巻き込むおそれがある。
【0009】
本発明は、斯かる点に鑑みなされたもので、その目的とする処は、簡単な構造でビード締まりを強くすることができタイヤの品質の向上を図ることができるタイヤ成型用サイドブラダーを供する点にある。
【0010】
【課題を解決するための手段及び作用効果】
上記目的を達成するために、本発明は、膨張部とその内外側の両固定脚部とからなる角度付きコードプライを骨格とするタイヤ成型用のサイドブラダーであって、前記コードプライの膨張部のうち内側固定脚部近傍に周方向に対して角度0のコードを埋設した環状の補強帯を一体に形成したタイヤ成型用サイドブラダーとした。
【0011】
周方向に対して角度0のコードを埋設した環状の補強帯は、外周方向に径を拡大することができないので、同補強帯をコードプライの膨張部のうち内側固定脚部近傍に一体に形成することで、コードプライの膨張時に膨張部の中央部分の径成長に対して内側部分は該補強帯により引き摺られことがなく当初位置で膨張してプライ端部をビードリングに強く押さえ付けながら巻き返すことができる。
【0012】
したがってプライ端部をビードリングの周りに巻き返したときのビード締まりがきつく、かつエアの巻き込みも極力避けることができ、タイヤの品質の向上を図ることができる。
【0013】
【発明の実施の形態】
以下本発明に係る一実施の形態について図1ないし図3に基づき説明する。
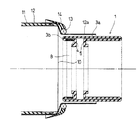
本実施の形態に係るタイヤ成型用のサイドブラダー1の構造を図1に示す。
環状に形成されているサイドブラダー1は、周方向に対して角度を持ったコード2aが埋設されたコードプライ2を骨格としており、膨張部3とその内側(成型ドラムに近い側)と外側(成型ドラムに遠い側)の固定脚部4,5とからなる。
【0014】
固定脚部4,5の端部には支持リングに取り付けられる足ゴム部材6,7が膨出形成されていて、両固定脚部4,5間に開口がある。
コードプライ2の膨張部3は、角度付きコード2aが埋設されて可撓性を有し、自由に膨張することができるのに対して、固定脚部4,5は剛性が高く支持リングに取り付けられると変形しない。
【0015】
そして本サイドブラダー1は、コードプライ2の膨張部3のうち内側固定脚部4の近傍部分に周方向に対して角度0のコード8aを埋設した環状の補強帯8が一体に形成されている。
なおコード8aとしては引張力の強いスチールコードが好ましい。
【0016】
補強帯8の幅wは10〜15mmで、固定脚部4から離れている距離dが3〜5mmであるのが好適であり(図1参照)、補強帯8の端部どうしの重なり合った接合量は40〜60mmが適当である。
【0017】
補強帯8は、埋設されているコード8aが周方向に対して角度0であるので、径を拡大するような変形はできない。
したがってコードプライ2の膨張部3のうちでも補強帯8が一体に形成された内側固定脚部4の近傍部分が変形することはない。
【0018】
以上のようなサイドブラダー1が成型ドラム10の両側に一対所定位置に配設される。
【0019】
図2を参照して成型ドラム10には、インナライナー11とカーカスプライ12が順次貼り付けられ、カーカスプライ12は成型ドラム10から軸方向にはみ出しており、そのはみ出し基部辺りにビードリング13とビードフィラー14が嵌め込まれてビードリング13より外側にプライ端部12aを突出させている。
【0020】
サイドブラダー1は、内部にガスの供給のない倒伏した状態で、膨張部3は中央部分3aが両固定脚部4,5より軸方向外側に偏しており、内側部分3bがビードリング13の内側辺りで折返された状態にある。
【0021】
かかる状態からサイドブラダー1の内部にガスが供給されると、膨張部3が膨らんで起立していく。
膨張部3の中央部分3aの径が拡大していくが、図3に示すように中央部分3aの拡径に対して内側部分3bは、径の拡大を阻止する補強帯8により引き摺られことがなく、当初のビードリング13の内側位置に止まって同位置で膨張するので、プライ端部12aをビードリング13に強く押さえ付けながら巻き返すことができる。
【0022】
なおプライ端部12aを巻き返したサイドブラダー1は、図示されない押圧キャン装置等で外側方から押圧されてビードフィラー14を挟んでプライ端部12aをさらにプライ本体部に重ねて押し付ける。
【0023】
前記したように補強帯8によりプライ端部12aをビードリング13に強く押さえ付けながら巻き返すことができるので、プライ端部12aをビードリング13の周りに巻き返したときのビード締まりが強くタイヤのユニフォミティを良好に維持することができるなどタイヤの品質の向上を図ることができる。
【0024】
またエアの巻き込みも極力避けることができるので、部材間の接着が良好となり製品不良の発生を減少させることができる。
【0025】
さらにサイドブラダー1の内部からガスを抜いて膨張部3を倒伏させる際も補強帯8が膨張部3の内側固定脚部4の近傍部分の起立を抑えて内側部分3bを軸中心側に引っ張る構造となっているので、内側部分3bの倒伏速度が速く、そのため内側部分3bの盛上がりが後まで残ってしまうことがない。
【0026】
このサイドブラダー1の内側部分3bの盛上がりが残ると、グリーンケースを成型ドラム10から取り出すときに、その盛上がり部分にグリーンケースが引っ掛かるようなトラブルが発生するが、本サイドブラダー1ではこのような事態を回避することができる。
【図面の簡単な説明】
【図1】本発明の一実施の形態に係るタイヤ成型用サイドブラダーの構造を示す一部断面とした部分斜視図である。
【図2】倒伏時のサイドブラダー、成型ドラムおよびタイヤ構成部材を示す部分断面図である。
【図3】膨張途中におけるサイドブラダー、成型ドラムおよびタイヤ構成部材を示す部分断面図である。
【図4】従来のサイドブラダーの一般的な構造および働きを示す概略説明図である。
【図5】別の状態の同概略説明図である。
【符号の説明】
1…サイドブラダー、2…コードプライ、2a…コード、3…膨張部、3a…中央部分、3b…内側部分、4…内側固定脚部、5…外側固定脚部、6,7…足ゴム部材、8…補強帯、8a…コード、
10…成型ドラム、11…インナライナー、12…カーカスプライ、12a…プライ端部、13…ビードリング、14…ビードフィラー。
Claims (1)
- 膨張部とその内外側の両固定脚部とからなる角度付きコードプライを骨格とするタイヤ成型用のサイドブラダーであって、
前記コードプライの膨張部のうち内側固定脚部近傍に周方向に対して角度0のコードを埋設した環状の補強帯を一体に形成したことを特徴とするタイヤ成型用サイドブラダー。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002377982A JP4297686B2 (ja) | 2002-12-26 | 2002-12-26 | タイヤ成型用サイドブラダー |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002377982A JP4297686B2 (ja) | 2002-12-26 | 2002-12-26 | タイヤ成型用サイドブラダー |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004202992A true JP2004202992A (ja) | 2004-07-22 |
| JP4297686B2 JP4297686B2 (ja) | 2009-07-15 |
Family
ID=32814987
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002377982A Expired - Fee Related JP4297686B2 (ja) | 2002-12-26 | 2002-12-26 | タイヤ成型用サイドブラダー |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4297686B2 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015134415A (ja) * | 2014-01-16 | 2015-07-27 | 東洋ゴム工業株式会社 | ターンアップブラダー |
| CN110962381A (zh) * | 2019-12-25 | 2020-04-07 | 永一橡胶有限公司 | 一种轮胎反包胶囊及其制备方法 |
| JP2024023044A (ja) * | 2022-08-08 | 2024-02-21 | 住友ゴム工業株式会社 | ローカバー成形装置、ターンアップブラダおよびターンアップブラダの製造方法 |
Families Citing this family (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101184413B1 (ko) | 2010-07-12 | 2012-09-20 | 한국타이어 주식회사 | 그린타이어 성형기의 횡팽창 유도 턴업 브라더 |
| CN110948925A (zh) * | 2019-12-27 | 2020-04-03 | 永一橡胶有限公司 | 一种单子口轮胎成型反包胶囊装置 |
-
2002
- 2002-12-26 JP JP2002377982A patent/JP4297686B2/ja not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2015134415A (ja) * | 2014-01-16 | 2015-07-27 | 東洋ゴム工業株式会社 | ターンアップブラダー |
| CN110962381A (zh) * | 2019-12-25 | 2020-04-07 | 永一橡胶有限公司 | 一种轮胎反包胶囊及其制备方法 |
| JP2024023044A (ja) * | 2022-08-08 | 2024-02-21 | 住友ゴム工業株式会社 | ローカバー成形装置、ターンアップブラダおよびターンアップブラダの製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4297686B2 (ja) | 2009-07-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3614463B2 (ja) | タイヤ製造ドラム上でのタイヤ構成材の組み立て方法、タイヤ製造ドラム、およびタイヤの製造方法 | |
| JP5364593B2 (ja) | タイヤを製造するためのプロセス及び装置 | |
| JP4714216B2 (ja) | ラジアルタイヤを成形する方法及び装置 | |
| JPWO2003103935A1 (ja) | タイヤの成型方法及びタイヤ成型ドラム | |
| ES2276949T3 (es) | Metodo de fabricacion de una cubierta. | |
| WO2008072449A1 (ja) | 空気入りタイヤの製造方法 | |
| JP3650843B2 (ja) | タイヤの製造方法および機械 | |
| JP6186245B2 (ja) | グリーンタイヤ成型装置及び空気入りタイヤの製造方法 | |
| JP2000263656A (ja) | 空気入りタイヤの製造方法および空気入りタイヤ | |
| US9908302B2 (en) | Method for adhering an innerliner to a carcass ply of a tire | |
| CA1106741A (en) | Forming a tire bead assembly | |
| JP4297686B2 (ja) | タイヤ成型用サイドブラダー | |
| JP2007276268A (ja) | 空気入りタイヤの製造方法 | |
| JP2005335081A (ja) | 空気入りタイヤの製造方法 | |
| DE502005006721D1 (de) | Fahrzeugluftreifen mit wulstverstärker | |
| JP2002539990A (ja) | 複合型ビード装着およびアペックス貼付け装置 | |
| CN100441404C (zh) | 用于制造车轮充气轮胎的方法和设备 | |
| JP6484107B2 (ja) | 生タイヤの形成方法 | |
| CN111204178A (zh) | 轮胎的制造方法 | |
| JP5087306B2 (ja) | 膨張体及びつかみ装置 | |
| JPH1095053A (ja) | タイヤの製造方法及びその製造装置並びにそれにより製造される乗物用タイヤ | |
| JPS6241121B2 (ja) | ||
| JPH11156956A (ja) | 空気入りタイヤのカーカス層端部折り返し用ブラダー | |
| JP2002046193A (ja) | 空気入りタイヤの製造方法および装置 | |
| JP2004338205A (ja) | タイヤ成形用ドラム |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051221 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20081226 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090120 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090316 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090414 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090414 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4297686 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120424 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120424 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130424 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140424 Year of fee payment: 5 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |