JP2004209593A - 多孔質弾塑性砥石およびその製造方法 - Google Patents
多孔質弾塑性砥石およびその製造方法 Download PDFInfo
- Publication number
- JP2004209593A JP2004209593A JP2002381520A JP2002381520A JP2004209593A JP 2004209593 A JP2004209593 A JP 2004209593A JP 2002381520 A JP2002381520 A JP 2002381520A JP 2002381520 A JP2002381520 A JP 2002381520A JP 2004209593 A JP2004209593 A JP 2004209593A
- Authority
- JP
- Japan
- Prior art keywords
- polishing
- porous
- grindstone
- polished
- grinding wheel
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Polishing Bodies And Polishing Tools (AREA)
Abstract
【解決手段】本発明に係る多孔質弾塑性砥石は、砥粒,多孔質弾性粒子およびバインダーを含み、気孔率が50〜80容積%であり、且つ砥石全体に対する砥粒の含有率が1〜10質量%,バインダーの含有率が40〜85質量%であることを特徴とすることによって、上記課題を解決することができる。
Description
【発明の属する技術分野】
本発明は、多孔質であり且つ弾塑性を有する砥石とその製造方法に関するものであり、特に、工業製品製造の最終段階における研磨や鏡面研磨、或いはアルミニウム,樹脂等の軟質材料からなる被研磨材,曲面や穴等を有する被研磨材などの研磨においても、その形状を損なうことなく微細な被研磨面が得られ、且つ研磨作業性に優れた多孔質弾塑性砥石に関するものである。
【0002】
【従来の技術】
工業製品等の製造での最終仕上げ工程における研磨や鏡面研磨では、微細な被研磨面が要求される。その上、被研磨材が曲面等を有するものである場合には、その形状を損なわない様に研磨を行なう必要がある。この様な場合、一般的な合成砥石は使用できない。つまり、一般的な合成砥石では被研磨面に摺動跡が残ったり、凹凸を有する被研磨材の研磨では凸部が過剰に研磨される一方で凹部表面が砥石に接触することができず、被研磨材の形状が保てなかったり研磨ムラが生じることがある。
【0003】
そこで、従来は、艶粉等の粉末或いは粉末をペースト状にしたものを研磨剤として用いて、フェルトで擦る方法が用いられていた。
【0004】
しかしこの方法は、美しい被研磨面が得られるものの、研磨時の調整が難しいという欠点がある。例えば、研磨の際には摩擦熱による被研磨材への影響を避けるために水が供給されるが、この水が多過ぎると研磨剤の流出等を原因として、充分な研磨を行なうことができない。一方、水が少な過ぎると摩擦熱が発生し、被研磨面へ悪影響を与える。従って、大量研磨或いは連続的な研磨や被研磨面積の大きな材を研磨する際には、常に人が研磨状態をチェックして条件設定する必要がある。加えて、この方法では、仕上がり面に付着した研磨剤を除去する作業も必要であった。
【0005】
また、最終仕上には、所謂バフ研磨材が使用されることもある。しかし、バフ研磨材は耐久力がなく大量研磨や連続的な研磨に使用できるものではなく、また、容易に製造できるものではなかった。
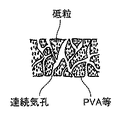
【0006】
そこで、曲面研磨にも対応すべく、弾性を有する合成砥石としてポリビニルアルコール系樹脂砥石やポリビニルアセタール系樹脂砥石(以下、それぞれ「PVA合成砥石」,「PVAt合成砥石」という)が開発されている。例えば、特許文献1にはPVAt合成砥石が記載されている。この合成砥石は多孔質のPVAtを主な構成成分とし、弾性を有することから、鏡面仕上や曲面研磨に応用できることが謳われている。
【0007】
しかし、熱可塑性樹脂であるPVAやPVAtは、研磨時の摩擦熱によって溶融し、被研磨材に穴が存在する場合等にPVA等が穴に入り込み、研磨作業性が極端に低下する。
【0008】
また、従来の合成砥石では、研磨屑や研磨時に脱落した砥石成分が排出されずに二次凝集し、被研磨材の表面に摺動跡を付けるが、斯かる欠点は特にアルミニウム等の軟質材料の研磨において問題になる。この点において、PVAやPVAtはある程度の弾性を有することから摺動跡の軽減は確かに見られるが、製品仕上がりの観点からはまだ充分でない。しかも、従来の合成砥石は多量の砥粒を含んでいるため、これが直接に砥石の弾性を低減することに繋がり、摺動跡の原因となっていた。
【0009】
ところで、上述した研磨屑等の二次凝集の問題を改善するために、特許文献2に記載の合成砥石では、熱可塑性樹脂,珪酸塩,界面活性剤および砥粒を構成要素とし、特に連続微細気孔を有する多孔質構造とすることで、研磨屑等の排出が意図されている。
【0010】
しかし、熱可塑性樹脂等の軟質材料を研磨する際には、研磨屑が研磨時の摩擦熱等で溶融して順次凝着し、次第に大粒の凝着塊となり易いことから、二次凝集体が連続気孔を通り抜けることができなくなり、却って目詰まりを誘発する結果となる。
【0011】
また、研磨時に供給される過剰の水は、非水溶性樹脂の凝着を促進する一因となる。そこで、特許文献2の合成砥石では、界面活性剤を構成成分として二次凝着の問題解決を図っている。界面活性剤は、供給水と被研磨材等との親和性を増して、研磨性や仕上面を向上させるという効果もある。
【0012】
しかし、特許文献2の合成砥石は、連続気孔を有する多孔質体に界面活性剤等を含浸させることにより製造されているため、研磨作業時の振動や遠心力,重力或いは水等によって界面活性剤が排出され、初期の効果が継続的に発揮できなくなる。つまり、大量研磨や連続的な研磨を行なう際に、被研磨面への界面活性剤の供給量が徐々に低減すると、砥石や被研磨材と供給水との親和性を保つことができなくなり、また、研磨屑等の二次凝集が促進されるため、被研磨面の仕上がりに悪影響を与える。
【0013】
また、より高い精度の被研磨面を得ること等を目的として、コルク等の弾性粒子を含ませた所謂コルク砥石が知られている。例えば、特許文献3には、コルク粒と石材粉等に接着剤を混入してから圧縮成形した超仕上コルク研磨研削用成形体が記載されており、特許文献4には、硬質砥粒と,表面にレジン皮膜を形成した弾性体粒子,および充填剤を含む熱硬化性レジン粉末を、加圧下熱処理により成型したレジンボンド砥石が記載されている。これらの合成砥石では、中に配合された弾性粒子の作用によって凹凸のある被研磨材にも対応でき、研磨時の衝撃による砥粒の脱落を低減することが意図されている。
【0014】
しかし、これら文献では研磨屑の二次凝集について全く認識されておらず、従って当該二次凝集に起因する被研磨面の意匠性劣化や摺擦跡の形成は勿論のこと、それらの改善手段についても全く開示されていない。
【0015】
以上に示した通り、既存の合成砥石では、特に、アルミニウム,樹脂等の軟質材料からなる被研磨材や、曲面,穴等を有する被研磨材などの研磨において、必要な形状を保つことができなかったり、望ましい被研磨面を得ることができなかったり、また、実際の研磨作業性が劣るといった問題があった。
【0016】
【特許文献1】
特公昭63−39384号公報(請求項1等)
【特許文献2】
特開平2−185373号公報(請求項1等)
【特許文献3】
特公昭59−49866号公報(請求項1等)
【特許文献4】
特公昭55−191号公報(請求項1等)
【0017】
【発明が解決しようとする課題】
本発明はこのような状況の下に為されたものであって、その目的は、摺動跡が顕著に抑制された微細で美しい被研磨面が得られる上に、大量で連続的な研磨作業に適用する場合でも摩擦熱を抑制するための水の供給量を調整する必要がなく、安定して研磨作業を継続し得る合成砥石を提供することにある。
【0018】
【課題を解決するための手段】
本発明者らは上記課題を解決するために、種々の構成素材を配合した合成砥石を製造し、その砥石を用いて得られる被研磨面の微細性や摺擦跡の有無、また研磨作業性や砥石自体の強度について検討した。
【0019】
その結果、高い弾塑性を享有せしめれば、特に熱可塑性樹脂等の研磨に適用する場合でもその形状を損なわないばかりでなく、研磨片等の二次凝集がある程度発生しても、その影響を軽減できるため、摺擦跡が低減された微細で美しい被研磨面が得られる上に、研磨作業時における水供給を調整する必要がないことから、研磨作業性が向上することを見出して本発明を完成した。
【0020】
即ち、本発明に係る多孔質弾塑性砥石は、砥粒,多孔質弾性粒子およびバインダーを含み、気孔率が50〜80容積%であり、且つ砥石全体に対する砥粒の含有率が1〜10質量%,バインダーの含有率が40〜85質量%であることを特徴とする。
【0021】
上記多孔質弾性粒子としては、界面活性剤を含浸させたものを使用することが好ましい。研磨時に供給される水と被研磨材との親和性を向上させ、研磨屑等の凝集を抑制できるからである。また、多孔質弾性粒子に界面活性剤を含浸することによって、界面活性剤が孔の内部に保持されるため、研磨時の振動等によっても界面活性剤が一時に流出し難くなることにより界面活性剤の安定供給が可能になり、更に研磨作業性が向上するという効果もある。
【0022】
界面活性剤を含浸させた上記多孔質弾性粒子としては、熱硬化性樹脂でコーティングされたものが好ましい。成形時や研磨作業時における界面活性剤の流出を更に抑制でき、多孔質弾性粒子の崩壊に伴って安定的に界面活性剤を被研磨面に供給できるからである。
【0023】
また、本発明に係る多孔質弾塑性砥石の製造方法は、多孔質弾性粒子に界面活性剤を含浸させる工程、該多孔質弾性粒子および砥粒をバインダーと共に均一混合する工程、並びに気孔を形成する工程を含むことを特徴とする。本製造方法によって、多量的・連続的な研磨作業においても水の供給量を調整する必要なく安定的な研磨を行なうことができ、摺動跡が著しく低減された微細な被研磨面を得られる砥石を製造することができる。
【0024】
【発明の実施の形態】
本発明に係る多孔質弾性砥石が有する最大の特徴は、従来の合成砥石に比して高い弾塑性を有することから、摺動跡もなく微細で美しい被研磨面が得られる点にある。
【0025】
即ち、樹脂等の軟質材料からなる被研磨材の研磨では、研磨屑等の凝集を避けることができず、被研磨面に摺動跡が残る結果となる。従来では、斯かる問題を解決するために被研磨面への水の供給量を調整したり、PVA等の弾性材料を砥石の構成要素としたり、砥石に連続孔を設けることによって凝集体の排出を図ったり、また、界面活性剤を利用する等の方法が採用されてきた。
【0026】
しかし、美しい被研磨面を得るためには、何れの方法も充分なものではなかった。
【0027】
これに対し本発明では、砥石に充分な弾塑性を享有せしめることによって、摺動跡が著しく低減された美しい被研磨面を得られるだけでなく、研磨作業性も向上させることに成功した。
【0028】
以下に、斯かる特徴を発揮する本発明の実施形態、及びその効果について説明する。
【0029】
本発明の多孔質弾塑性砥石では、「砥粒」,「多孔質弾性粒子」および「バインダー」を必須構成成分とする。
【0030】
本発明で使用される「砥粒」は特に制限されず、被研磨材の性質に応じたものを採用すればよい。また、砥粒の粒径も特に制限されず、被研磨材の種類や研磨条件により適宜選択すればよい。
【0031】
「多孔質弾性粒子」とは、粒子の全体に亘って細孔を多数有すると共に弾性を有し、研磨時の衝撃を緩和する作用効果を有するものをいう。また、斯かる弾性によって、凹凸のある被研磨材を研磨する際にも当該凹凸面に対応した研磨を行なうことができ、更に、熱可塑性樹脂等の軟質材を研磨する際にも微細な突出部分の研磨除去を可能にする。尚、所謂「孔」とはいえないものであっても、斯かる特性を有する隙間であればよい。従って、本発明で使用できる「多孔質弾性粒子」としては、例えば食物繊維,コルク粉や木屑等の植物繊維,および合成樹脂等を挙げることができ、これらから適度な細孔と弾性を有するものを選択し使用すればよいが、複数を組合わせて使用してもよい。また、「多孔質弾性粒子」の平均粒径は、5mm以下が好ましい。5mmを超えると砥粒が被研磨材に接触できない部分が大きくなり、研磨ムラ等を生じる原因になるからである。
【0032】
「バインダー」は、多孔質弾性粒子および砥粒の付着剤としての役割を有し、且つ砥石の形を維持する効果も有するものであれば、特に制限なく使用できる。この様な「バインダー」としては、例えば、熱可塑性樹脂や熱硬化性樹脂を挙げることができるが、熱硬化性樹脂がより好適である。熱硬化性樹脂であれば、砥石の成形において、加熱により容易に成型され得るからである。また、熱硬化性樹脂の中でもフェノール樹脂やエポキシ樹脂が特に好ましい。多孔質弾性粒子と砥粒の両方に親和性を示し、両者を堅固に結合して過剰な脱落を防止し、砥石に耐久性を付与できるからである。
【0033】
本発明では、気孔率が50〜80容積%であり、砥石全体に対する砥粒の含有率を1〜10質量%,バインダーの含有率を40〜85質量%とすることが必須要件である。当該要件を満足することによって、砥石に高い弾塑性を付与することができ、結果的に美しい被研磨面を得ることができるからである。
【0034】
即ち、従来の弾性砥石は図1に示す様な構成を有しており、PVA等や砥粒自体を主成分としている故に、弾性を謳っていながら研磨時において研磨屑等の凝集体を被研磨面に押し付けることになり、摺動跡が生じざるを得なかった。一方、本発明に係る砥石では、砥粒およびバインダーの含有率を規定することによって、多孔質弾性粒子が有する弾性をそのまま発揮できる様にし、更に気孔率を規定することにより砥石に塑性のみならずクッション性を付与することによって、凝集体が生じた場合であっても、摺動跡を顕著に抑制することができる。つまり、図2に示す様に、多孔質弾性粒子がバインダーにより結合されているという構成をとっており、過剰な砥粒が存在しない様になっていることにより、高い弾塑性を享有している。
【0035】
尚、40〜85質量%というバインダー含有割合は比較的大きいものであるが、バインダーの比重は他の構成成分である多孔質弾性粒子のそれよりも大きいため、最大85質量%含有する場合であっても、図2の様な構成をとることができる。斯かる含有割合は、好適には50質量%以上,80質量%以下,70質量%以下である。
【0036】
気孔率を50〜80容積%とすることには、砥石に弾塑性を享有せしめることの他、研磨屑等の排出を容易にしてこれらの二次凝集を阻害するという効果もある。また、気孔率の上限を規定したのは、本発明では、大量研磨および連続的研磨の効率向上を大きな課題の一つとして掲げていることから、当該排出性と共に砥石の耐久性も考慮しなければならないからである。これら効果を有効に発揮させるには、「気孔率」は更に60体積%以上が好ましく、特に70体積%以上が好ましい。
【0037】
気孔は独立気孔と連続気孔とに分類されるが、本発明の多孔質弾性砥石が有する気孔は、研磨屑の排出性から連続気孔が好ましい。
【0038】
上記多孔質弾性粒子としては、界面活性剤を含浸させたものを使用することが好ましい。
【0039】
ここで「界面活性剤」は、被研磨面の過熱防止(冷却)のため供給される水と被研磨材および砥石との親和性を高めることにより、被研磨面の仕上精度を高めると共に、研磨屑や脱落砥粒の排出を促進してその二次凝集を防止する作用効果を発揮できるものであれば、特に制限なく使用することができる。この様な「界面活性剤」としては、例えばアルキルアミン塩等の陽イオン界面活性剤;中鎖または長鎖脂肪酸塩等の陰イオン界面活性剤;グリセリン脂肪酸エステル等の非イオン性界面活性剤を挙げることができるが、これらのうち陰イオン界面活性剤または非イオン界面活性剤を好適に使用することができる。
【0040】
「含浸」とは多孔質弾性粒子を界面活性剤中に浸すことをいい、これによって多孔質弾性粒子の孔に界面活性剤が吸収保持された状態となる。斯かる界面活性剤の吸収保持は、孔の毛管現象で自然に生じるため、例えば多孔質弾性粒子を界面活性剤或いは界面活性剤溶液に浸漬させる方法の他、スプレー等によって付着含浸させることによっても容易に達成することができる。
【0041】
「界面活性剤を含浸させた多孔質弾性粒子」としては、熱硬化性樹脂でコーティングされているものが好ましい。研磨時における界面活性剤の徐放性を更に高めるためである。即ち、本発明の合成砥石では、自らも摩耗しつつ被研磨材を研磨するので、多孔質弾性粒子の崩壊と共に界面活性剤が放出されるが、コーティングによって研磨時の振動等による界面活性剤の局時的な流出を更に抑制し、界面活性剤を継続的に被研磨面へ供給することにより研磨作業の安定を図ることができる。また、コーティング剤として熱硬化性樹脂を採用したのは、研磨時に発生する熱により容易に溶融し難いため、良好に研磨作業を行なうことができるからである。この様な熱硬化性樹脂としては、例えばフェノール樹脂やエポキシ樹脂等を使用することができる。
【0042】
本発明の弾塑性砥石を製造するに際しては、後述する様に多孔質弾性粒子をバインダーと共に均一混合するため、バインダーとして熱硬化性樹脂を用いた場合には、多孔質弾塑性粒子は自然に熱硬化性樹脂によってコーティングされた形になる。しかし、バインダーと均一混合する前に、コーティングしてもよい。その場合の方法としては、一般的な公知方法を採用することができ特に制限されないが、例えば、多孔性弾性粒子への界面活性剤の含浸方法と同じく液状の熱硬化性樹脂中に浸したり、また、スプレー等の方法を挙げることができる。
【0043】
以上の構成を採る本発明の多孔質弾塑性砥石のうち界面活性剤を含むものは、少なくとも「多孔質弾性粒子に界面活性剤を含浸させる工程」、「多孔質弾性粒子および砥粒をバインダーと共に均一混合する工程」、並びに「気孔を形成する工程」を経ることによって製造できる。
【0044】
「多孔質弾性粒子に界面活性剤を含浸させる工程」は、前述した通り、攪拌下にある多孔質弾性粒子に界面活性剤或いは界面活性剤溶液を添加するのみでも行なうことができるが、界面活性剤を孔深くまで浸透させ易くするために真空状態で含浸を行なってもよい。また、界面活性剤溶液を使用した場合には、含浸工程後に乾燥することによって、溶媒を揮発除去することが好ましい。
【0045】
「多孔質弾性粒子および砥粒をバインダーと共に均一混合する工程」は、多孔質弾性粒子に砥粒や気孔形成剤等他の構成成分を添加して充分に攪拌等し、実質的に均一分散させる工程である。ここで「実質的に均一分散させる」のは、構成成分が偏在している場合、特に砥粒が偏在していると研磨ムラ等が生じ易くなるからである。
【0046】
「気孔を形成する工程」は、上記の均一混合工程において気孔形成剤を添加して均一混合し、気孔形成剤を溶出して連続気孔を形成することにより行なうことができる。また、本発明ではバインダーの含有量を低減しているので、多孔質弾塑性粒子間の隙間にバインダーが詰まることがなく、この隙間がそのまま気孔となる。従って、特に気孔形成剤を使用しなくても気孔を形成することもできるが、この場合には当該工程を特に設ける必要はなく、上記「均一混合工程」が「気孔形成工程」を兼ねていると考えることができる。
【0047】
砥石全体に対する「気孔率」の調整は、均一混合工程において添加する気孔形成剤の含有量を増減する他に、多孔質弾性粒子の粒径を調節したり、後述する「成形工程」における型枠への原料詰込量の増減や、成形時の圧力調整によっても行なうことができる。即ち、本発明砥石の「気孔率」は、添加すべき砥粒とバインダーの量が低減されているため、気孔形成剤の添加量の他に、主として多孔質弾性粒子の詰込具合等に依存する。
【0048】
連続気孔を形成するための「気孔形成剤」は、合成砥石に気孔を形成するために一般的に用いられるものを使用することができるが、食塩やでんぷん等の水系溶媒で溶出できるものが好ましい。
【0049】
砥石を製品とするためには、用途に応じた適切な形状にする必要がある。その様な「成形工程」は、気孔を形成する前に均一混合工程により得た均一混合物を定量し、所定の型内へ投入して硬化等することにより行なうことができる。
【0050】
そして本発明の多孔質弾性砥石は、大量研磨或いは継続的な研磨においても水供給を調整する必要がなく安定して研磨作業を行なうことができ、また、軟質な材料や凹凸のある材料の研磨にも応用でき、微細で摺擦跡が低減された美しい被研磨面を得ることが可能なものである。
【0051】
【実施例】
以下に、製造例および試験例を示し、本発明を更に詳細に説明するが、本発明の範囲はこれらに限定されるものではない。
【0052】
(製造例)
表1に示す構成を有する多孔質弾塑性砥石を製造した。
【0053】
【表1】
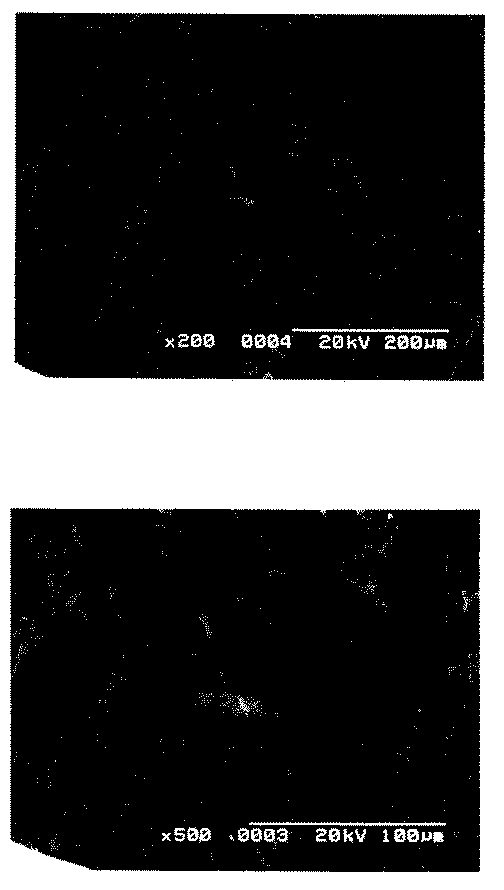
表1中の値は、「気孔率」では「容積%」を示し、その他は「質量%」を示す。
【0055】
詳しくは、No.2の砥石では、先ず多孔質弾性粒子として平均粒径約0.6mm以下に粉砕したコルクを攪拌機に投入後、界面活性剤として台所用洗剤(チャーミーグリーン,ライオン(株)製,界面活性剤成分:アルキルエーテル硫酸エステルナトリウムおよび脂肪酸アルカノールアミド)を添加し、界面活性剤が全体に充分行き渡る様に攪拌し、界面活性剤を含浸させた。
【0056】
次に、No.1,2,4の砥石では、表1中に示した原料を所定の型内に装入し、130℃で5分間加熱硬化した。尚、No.1,2の砥石では、気孔率が65%となる様に、詰込量を調整した。
【0057】
一方、No.3の砥石は、特開平2−185373号公報の実施例の記載に基づいて製造した。即ち、表1の配合の他に気孔形成剤としてコーンスターチや触媒としての硫酸や架橋剤としてホルムアルデヒドを加えて均一のスラリーとし、所定の型枠に注型して硬化させた後に、気孔形成剤を溶出させた。尚、No.3の砥石は多孔質弾性粒子を含まないので、界面活性剤は単に添加したのみである。
【0058】
表1中の「気孔率」は、下記式によって計算した。
【0059】
(気孔率)=[[(原料の添加重量)÷(原料の比重)]÷(型内の容積)]×100
(試験例1)
上記により作成したNo.2とNo.4の砥石を研磨機(自動走行式研磨機)に設置し、下記の条件でアクリル樹脂を研磨した。
【0060】
押し圧力 :4.0kgf/cm2
砥石回転数 :400min−1
前後方向速度 :0.20m/min
左右方向速度 :7m/min
水量 :5000ml/min以上。
【0061】
研磨後における本発明に係る砥石表面の拡大写真を図3に、従来の砥石であるNo.4のコルク砥石表面の拡大写真を図4に示す。
【0062】
図4によれば、従来のコルク砥石表面には、明確な摺動跡が発生している。これは、研磨屑等が凝集し、これが研磨時の回転によって引伸ばされ、砥石表面の摺動跡として残ったものである。一方、本発明砥石に係る等拡大倍率の図3では、摺動跡は全く観察されない。
【0063】
研磨時においては、砥石表面に現れた研磨屑等による摺動跡が、被研磨材表面にキズを付け、同様の摺動跡を発生させる原因となる。従って、砥石表面と被研磨面とは、ほぼ等価の状態を示すことから、本発明砥石を使用すれば、微細で美しい被研磨面を得られることが分かる。従って、当該試験によって、本発明の多孔質弾塑性砥石によれば、従来の合成砥石よりも顕著に美しい被研磨面を得られることが明確にされた。
【0064】
【発明の効果】
本発明の多孔質弾性砥石は、従来の合成砥石よりも摺動跡が顕著に抑制された微細で美しい被研磨面が得られる上に、大量で連続的な研磨作業を行なう場合でも摩擦熱を抑制するための水の供給量を調整する必要がないことから、安定的な作業性を発揮できるため、特に熱可塑性樹脂,アルミニウム等の軟質材料や表面に凹凸のある材料の研磨、また、工業製品等の鏡面研磨に応用できる合成砥石として有用である。
【0065】
また、本発明に係る多孔質弾性砥石の製造方法は、上記砥石を製造できるものとして、産業上の有用性が非常に高いものである。
【図面の簡単な説明】
【図1】従来の合成砥石(PVA砥石)の模式図
【図2】本発明に係る多孔質弾塑性砥石の模式図
【図3】研磨後における本発明に係る多孔質弾塑性砥石表面の拡大写真
【図4】研磨後における従来の合成砥石表面の拡大写真
Claims (4)
- 砥粒,多孔質弾性粒子およびバインダーを含み、気孔率が50〜80容積%であり、且つ砥石全体に対する砥粒の含有率が1〜10質量%,バインダーの含有率が40〜85質量%であることを特徴とする多孔質弾塑性砥石。
- 上記多孔質弾性粒子が界面活性剤を含浸させたものである請求項1に記載の多孔質弾塑性砥石。
- 界面活性剤を含浸させた上記多孔質弾性粒子が、熱硬化性樹脂でコーティングされたものである請求項2に記載の多孔質弾塑性砥石。
- 多孔質弾塑性砥石を製造する方法であって、多孔質弾性粒子に界面活性剤を含浸させる工程、該多孔質弾性粒子および砥粒をバインダーと共に均一混合する工程、並びに気孔を形成する工程を含むことを特徴とする多孔質弾塑性砥石の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002381520A JP2004209593A (ja) | 2002-12-27 | 2002-12-27 | 多孔質弾塑性砥石およびその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002381520A JP2004209593A (ja) | 2002-12-27 | 2002-12-27 | 多孔質弾塑性砥石およびその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004209593A true JP2004209593A (ja) | 2004-07-29 |
Family
ID=32817415
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002381520A Pending JP2004209593A (ja) | 2002-12-27 | 2002-12-27 | 多孔質弾塑性砥石およびその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004209593A (ja) |
-
2002
- 2002-12-27 JP JP2002381520A patent/JP2004209593A/ja active Pending
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3256226B2 (ja) | 浸蝕性凝集体を有する被覆研磨材料 | |
| CN1070754C (zh) | 磨料制品及其制造方法 | |
| CN1066663C (zh) | 磨料制品及其制造和使用方法 | |
| CN1085575C (zh) | 磨料制品及其制造方法 | |
| CN100584535C (zh) | 改进的涂覆磨料 | |
| CN1076251C (zh) | 用水作临时粘合剂压制磨料制品 | |
| JP2523971B2 (ja) | 研磨物品 | |
| CN1671510A (zh) | 磨具、制备和使用该磨具的方法,以及制备该磨具的设备 | |
| JP2001205566A (ja) | 樹脂含浸ビトリファイド砥石およびその製造方法 | |
| SK2202004A3 (en) | Porous abrasive tool and method for making the same | |
| JP2002522235A (ja) | 研磨助剤を含有する一体成形された前面突出部を備えた研磨物品およびその製造および使用法 | |
| WO2000073023A1 (en) | Abrasive tools for grinding electronic components | |
| CN1133575A (zh) | 磨料制品、磨料制品的制备方法及其在工件表面抛光时的应用 | |
| CN1224379A (zh) | 高渗透性磨轮的制造方法 | |
| EP0750539B1 (en) | ABRASIVE ARTICLE, coated abrasive article and erodible grinding aid | |
| CN1244150A (zh) | 制造形成图案的磨料表面的轮转凹版印刷法 | |
| JP2022169592A (ja) | 凝集体を有する被覆研磨剤 | |
| US2943926A (en) | Abrasive wheel composition | |
| CN104723228A (zh) | 一种涂附泡沫磨具及其制备方法 | |
| CN104139345B (zh) | 一种带有薄膜基的耐磨磨具及其制造方法 | |
| JP2003062754A (ja) | 研磨具及び研磨具の製造方法 | |
| WO2020012977A1 (ja) | 顆粒状研磨材、研磨工具及び研磨方法 | |
| CN110465898A (zh) | 一种金刚石减薄片的制造方法 | |
| JP7335426B2 (ja) | 改善されたスーパーサイズコートを有する被覆研磨剤 | |
| JP3122374B2 (ja) | 多孔質レジノイド砥石の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Effective date: 20051207 Free format text: JAPANESE INTERMEDIATE CODE: A621 |
|
| A977 | Report on retrieval |
Effective date: 20080716 Free format text: JAPANESE INTERMEDIATE CODE: A971007 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080722 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080917 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20081014 |
|
| A521 | Written amendment |
Effective date: 20081212 Free format text: JAPANESE INTERMEDIATE CODE: A523 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20090804 |