JP2004209701A - 排出装置用frp部材およびこれを使用したfrp製排出装置 - Google Patents
排出装置用frp部材およびこれを使用したfrp製排出装置 Download PDFInfo
- Publication number
- JP2004209701A JP2004209701A JP2002379477A JP2002379477A JP2004209701A JP 2004209701 A JP2004209701 A JP 2004209701A JP 2002379477 A JP2002379477 A JP 2002379477A JP 2002379477 A JP2002379477 A JP 2002379477A JP 2004209701 A JP2004209701 A JP 2004209701A
- Authority
- JP
- Japan
- Prior art keywords
- reinforcing
- layer
- frp
- fiber
- discharge device
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Landscapes
- Moulding By Coating Moulds (AREA)
Abstract
【課題】軽量かつ高い剛性を備えた排出装置用FRP部材およびかかる部材を使用したFRP製排出装置を提供する。
【解決手段】強化繊維とマトリックス樹脂で構成された耐蝕層と強化層を含む排出装置用FRP部材であり、強化層の強化繊維が炭素繊維を含み、強化層の全強化繊維に対する炭素繊維の質量比率が2%以上50%以下である排出装置用FRP部材。
【選択図】 なし
【解決手段】強化繊維とマトリックス樹脂で構成された耐蝕層と強化層を含む排出装置用FRP部材であり、強化層の強化繊維が炭素繊維を含み、強化層の全強化繊維に対する炭素繊維の質量比率が2%以上50%以下である排出装置用FRP部材。
【選択図】 なし
Description
【0001】
【発明の属する技術分野】
本発明は、繊維強化複合材料で構成された、排出装置用FRP(繊維強化プラスチック)部材および該部材を使用したFRP製排出装置に関する。
【0002】
【従来の技術】
従来のFRP製排出装置例えばFRP製煙突には、強化繊維としてガラス繊維が多く用いられてきたが、ガラス繊維は炭素繊維と比べて弾性率が低いことが問題であった。すなわち、ガラス繊維のみを使用したFRP製煙突の場合、鉛直方向における圧縮座屈破壊を防ぐため、肉厚を増やすことで剛性を高める必要があった。しかしこの方法は、FRP製煙突の質量を増加させるため、鉄骨製架構外筒あるいはRC製外筒の設計強度を高めるほか、根本的な地盤の強化が求められる場合もあり、建設コストの増加を招くという欠点があった。
【0003】
特許文献1および特許文献2には、耐蝕層、強化層、浸透防止層からなるFRP製煙突が記載され、その実施例では強化層はガラスマット5層とビニルエステル系樹脂等の常温硬化型熱硬化性樹脂と複合化しているものが記載されている。特許文献3にもガラス繊維と樹脂を用いたFRP製煙道が記載されている。
【0004】
しかしこれらには具体的に炭素繊維と他の強化繊維とを組み合わせたCFRP製排出装置の開示はなく、特許文献1、特許文献2および特許文献3に記載の煙突は質量が重く強度も十分でないという問題があった。
【0005】
特許文献4にもFRPを用いた煙突が記載されていますが、かかる煙突はコンクリート製であり、FRPは煙突本体の内面に取り付けられているに過ぎず、特許文献4に記載の煙突も質量が重く強度も十分でないという問題があった。
【0006】
【特許文献1】
特開昭62−103137号公報
【特許文献2】
特開昭62−103138号公報
【特許文献3】
特開昭53−134890号公報
【特許文献4】
特開平9−302996号公報
【0007】
【発明が解決しようとする課題】
本発明の目的は、軽量かつ高い剛性を備えた排出装置用FRP部材およびかかる部材を使用したFRP製排出装置を提供することにある。
【0008】
【課題を解決するための手段】
即ち本発明は、強化繊維とマトリックス樹脂で構成された耐蝕層と強化層を含む排出装置用FRP部材であり、強化層の強化繊維が炭素繊維を含み、強化層の全強化繊維に対する炭素繊維の質量比率が2%以上50%以下である排出装置用FRP部材に関する。
【0009】
前記排出装置用FRP部材において、強化層における強化繊維の体積含有率は、強化層全体積基準で30〜70体積%であってもよい。
前記排出装置用FRP部材において、強化層の強化繊維がガラス繊維および炭素繊維であってもよい。
前記排出装置用FRP部材において、炭素繊維の引張弾性率が200GPa以上650GPa以下であってもよい。
前記排出装置用FRP部材において、マトリックス樹脂が、不飽和ポリエステル樹脂、ビニルエステル樹脂およびエポキシ樹脂からなる群から選ばれる少なくとも1種であってもよい。
【0010】
また本発明は、本発明に係る前記排出装置用FRP部材を使用したFRP製排出装置に関する。
【0011】
【発明の実施の形態】
本発明における排出装置用FRP部材は、排出装置に用いられた場合に排出装置内側を構成する耐蝕層と、排出装置外側を構成する強化層を含んでいる。本発明のFRP部材が用いられる排出装置としては、具体的には例えば煙突、排水管などが挙げられる。排出装置の形状は、どのような形状でもよく、具体的には例えば十字形、I字形、L字形、S字形、T字形、V字形およびY字形などが挙げられる。
【0012】
耐蝕層は排気ガスや排水に直接触れる最内層を含んだ層であり、高い耐熱性とともに耐酸性、耐アルカリ性などに対する高耐薬品性および高耐水性が要求される。
【0013】
強化層は排出装置の強度および剛性を支配しており、排出装置長手方向だけでなく横断方向との強度および剛性のバランスも重要である。排出装置の長手方向における強度および剛性は、排出装置長手方向における強度および剛性を高めるほか、排出装置の自重による圧縮座屈破壊を抑制するうえで重要である。また排出装置用FRP部材としての曲げ剛性を高めることは、FRP製排出装置の横断方向における剛性の向上につながり、風荷重等による断面の形状変化を抑制し、座屈(バックリング)による急激な破壊を防止するうえで重要である。
【0014】
(強化層の構成部材)
強化層の強化繊維は、炭素繊維を含んでいる。また他の強化繊維としてガラス繊維を使用し、炭素繊維と組み合わせて使用することができる。
【0015】
前記炭素繊維としては、引張弾性率が通常、200〜650GPa、好ましくは200〜600GPa、より好ましくは200〜550GPaの炭素繊維や、引張強度が通常、3000〜6000MPa、好ましくは3000〜5600MPaの炭素繊維を使用することができる。前記炭素繊維はポリアクリロニトリル(PAN)系炭素繊維、ピッチ系炭素繊維のいずれでもよく、両者を組み合わせて使用することもできる。さらに前記炭素繊維の熱伝導率は5〜300W/(m・K)、好ましくは5〜280W/(m・K)、より好ましくは5〜260W/(m・K)であってもよい。
【0016】
前記ガラス繊維は、炭素繊維と比べて耐酸性および耐アルカリ性などの耐薬品性に劣るが、安価であり製造コストを抑えるうえで有利である。ガラス繊維の材質としてはEガラス、Sガラス、Cガラス等が挙げられ、引張弾性率が通常、70〜90GPa、好ましくは70〜87.5GPa、より好ましくは70〜85GPaのガラス繊維や、引張強度が通常、3000〜5000MPa、好ましくは3000〜4800MPaのガラス繊維を使用することができる。さらに前記ガラス繊維の熱伝導率は通常、0.1〜3W/(m・K)、好ましくは0.1〜2.8W/(m・K)であってもよい。
【0017】
強化層における炭素繊維の使用量に関しては、強化層の全強化繊維に対する炭素繊維の質量比率が2%以上50%以下、好ましくは2%以上40%以下であることができる。強化層における炭素繊維の使用量が、強化層の全強化繊維に対して2質量%よりも低い場合、炭素繊維の積層量が過少であり、炭素繊維を使用することによる強度および剛性面に関する改善がほとんど見られないため、好ましくない。
【0018】
強化層における炭素繊維の使用量が、強化層の全強化繊維に対して50質量%を超える場合、2質量%以上50質量%以下の範囲と比べて、炭素繊維の追加によっても曲げ剛性が上昇しにくくなるため、好ましくない。また排出装置の断熱性に関しては、炭素繊維の使用量が強化層の全強化繊維に対して50質量%を超える場合、排出装置用FRP部材として求められる断熱性が得られなくなるため、好ましくない。
【0019】
本発明における炭素繊維を使用した排出装置用FRP部材の面内方向、すなわち引張応力あるいは圧縮応力負荷時の面内強度および面内剛性は、従来のガラス繊維のみを使用した排出装置用FRP部材に比して最大で2.5倍程度まで改善することが可能であり、言い換えれば、強度および剛性の向上分に相当する軽量化が可能となる。
【0020】
従って、本発明における炭素繊維を含んだ排出装置用FRP部材を使用したFRP製排出装置は、従来のガラス繊維のみからなるFRP製排出装置と比べて、機械的物性に優れており、軽量かつ排出装置の自重による圧縮座屈破壊を十分抑制できるという特徴を有する。
【0021】
本発明における炭素繊維を使用した排出装置用FRP部材の面外方向、すなわち曲げ応力を受けた場合における曲げ強度および曲げ剛性は、従来のガラス繊維のみを使用した排出装置用FRP部材に比して、曲げ強度について最大で2.5倍程度、曲げ剛性に関して最大で3倍程度まで改善することが可能である。結果として本発明は、FRP製排出装置としての長手方向における曲げ剛性および横断方向における剛性(圧壊剛性)を改善し、風荷重等による断面の形状変化を抑制し、バックリングによる急激な破壊が起こりにくいという優れた機械的特性を有する排出装置用FRP部材およびこれを使用したFRP製排出装置を提供する。
【0022】
強化層のマトリックス樹脂として、ポリエステル樹脂、ビニルエステル樹脂、エポキシ樹脂またはこれらの2種以上の混合物を使用することができる。ポリエステル樹脂としては、オルソ系不飽和ポリエステル樹脂、イソ系不飽和ポリエステル樹脂、ビスフェノール系不飽和ポリエステル樹脂、ヘット酸系不飽和ポリエステル樹脂またはこれらの2種以上の混合物を用いることができる。ビニルエステル樹脂としては、エピビス系ビニルエステル樹脂、ノボラック系ビニルエステル樹脂、ハロゲン化ビス系ビニルエステル樹脂またはこれらの2種以上の混合物を用いることができる。エポキシ樹脂としては、エピビス系エポキシ樹脂などを用いることができる。
【0023】
強化層における炭素繊維の使用形態に関して、連続繊維あるいは/および短繊維からなる、一方向シート、簾織りなどの一方向クロス、平織り、朱子織などの2方向クロス、チョップドストランドマットなどが挙げられる。
【0024】
強化層におけるガラス繊維の使用形態に関して、連続繊維あるいは/および短繊維からなる、簾織りなどの一方向クロス、平織り、朱子織りなどの2方向クロス、ロービングクロス、チョップドストランドマットなどが挙げられる。
【0025】
本発明における強化層には、炭素繊維およびガラス繊維を組み合わせて使用することができるが、その際はガラス繊維チョップドストランドマットと炭素繊維クロスを1層ずつあるいは複数層ずつ交互に積層して強化層を構成する;ガラス繊維ロービングクロスと炭素繊維クロスを1層ずつあるいは複数層ずつ交互に積層して強化層を構成する;1層あるいは複数層の炭素繊維クロスにガラス繊維チョップドストランドマットとガラス繊維ロービングクロスを1層ずつあるいは複数層ずつ交互に積層した後、最後に炭素繊維クロスを1層あるいは複数層積層して炭素繊維クロスの間にガラス繊維チョップドストランドマットとガラス繊維ロービングクロスを配置する;1層あるいは複数層の炭素繊維クロスにガラス繊維チョップドストランドマットとガラス繊維ロービングクロスを1層ずつあるいは複数層ずつ交互に積層する;ガラス繊維チョップドストランドマットとガラス繊維ロービングクロスを1層ずつあるいは複数層ずつ交互に積層した後、炭素繊維クロスを1層あるいは複数層積層する;あるいはガラス繊維チョップドストランドマット/炭素繊維クロス/ガラス繊維ロービングクロス/炭素繊維チョップドストランドマット/ガラス繊維チョップドストランドマットなどの順に積層し強化層を構成することができる。
【0026】
前記炭素繊維クロスとして、簾織りなどの一方向クロス、平織り、朱子織などの2方向クロスなどを使用することが好ましい。
【0027】
さらに、強化層に使用する炭素繊維とガラス繊維の組み合わせ形態としては様々な形態を採用できるが、例えば1層若しくは複数層のガラス繊維ロービングクロスまたは1層若しくは複数層のガラス繊維チョップドストランドマットの間に、1層若しくは複数層の炭素繊維一方向クロスまたは1層若しくは複数層の炭素繊維2方向クロスを挟むように積層したり、1層若しくは複数層のガラス繊維2方向クロスまたは1層若しくは複数層のガラス繊維チョップドストランドマットの間に、1層若しくは複数層の炭素繊維クロスまたは1層若しくは複数層の炭素繊維チョップドストランドマットを挟むように積層したりすることができる。
【0028】
前述した幾つかの強化層積層構成に関して、炭素繊維クロスとガラス繊維チョップドストランドマットあるいはガラス繊維ロービングクロスを交互に積層することは、FRP製排出装置の長手方向における強度および剛性を改善したい場合に適している。
【0029】
一方、前記炭素繊維クロスを、強化層のうち耐蝕層に接する位置、排出装置の外側を構成する位置、あるいはこれら両方に積層することは、比較的少ない炭素繊維の使用量で排出装置用FRP部材の曲げ剛性を改善したい場合に適している。
【0030】
また熱伝導性に優れた炭素繊維層を耐蝕層に接する位置に積層することは、排煙等によるFRP製排出装置内壁の温度上昇を抑制するうえで有利である。
【0031】
さらに寒冷地などにおいて外気温が極端に低く、排出装置内部温度が酸露点温度以下に低下しやすい場合あるいはミストが発生しやすい場合には、強化層の耐蝕層側に炭素繊維を比較的多めに使用して、炭素繊維の優れた熱伝導性によりFRP製排出装置の上下方向における温度勾配を小さくするとともに、排出装置外側を構成する部分にガラス繊維を比較的多めに使用し、ガラス繊維の断熱効果を利用して排出装置内部温度の低下を抑制することも有効である。
【0032】
その他に、強化層においては、炭素繊維とガラス繊維を混織したり、短繊維同士を混合したり、織物と短繊維を組み合わせて使用することもできる。
【0033】
本発明においては炭素繊維の配向方向を適宜設定することにより、排出装置の長手方向および横断方向に関する強度および剛性を制御することができる。例えば炭素繊維クロスとして一方向シートまたは簾織りなどの一方向クロスを使用する場合、ある炭素繊維層は、炭素繊維の配向方向が排出装置の長手方向と平行になるように積層し、ほかの炭素繊維層では、炭素繊維の配向方向が排出装置の横断方向と平行となるように積層することができる。排出装置長手方向に繊維を配向させると曲げ剛性を向上させ、風圧を受けた際の排出装置の振れを抑制することができる。一方、横断方向に繊維を配向させると横断方向の剛性が向上し、断面変形による座屈破壊を抑制することができる。
【0034】
長手方向と横断方向の繊維の配向比率を適宜設定することで両者の特徴を併せ持つ最適な排出装置の強度を得ることができる。長手方向および横断方向に配向する炭素繊維の積層量に関して、長手方向:横断方向の比率を4:6〜6:4とすることができる。特に、強化層に炭素繊維からなる2方向クロスを使用した場合、排出装置の長手方向および横断方向における剛性および強度を同時に改善できるため非常に効果がある。
【0035】
強化層における強化繊維の体積含有率は、強化層全体積基準で30〜70体積%とすることができ、好ましくは30〜65体積%、より好ましくは30〜60体積%とすることができ、耐蝕層よりも強化繊維体積含有率を高めることが好ましい。これにより引張強度、圧縮強度、曲げ強度、引張弾性率、圧縮弾性率、曲げ弾性率等を高めることができ、排出装置全体において強度、剛性等の機械的物性を向上することができる。
【0036】
本発明における強化層の肉厚は、排出装置用FRP部材の全肉厚に対して、50%以上95%以下であることができる。
【0037】
(耐蝕層の構成部材)
耐蝕層は煙や排水等に直接触れる部分であり、高い耐熱性とともに耐酸性、耐アルカリ性などの耐薬品性、耐水性などが求められる。
【0038】
耐蝕層の強化繊維としてガラス繊維を使用することができる。ガラス繊維の材質としてはEガラス、Sガラス、Cガラス等を挙げることができ、引張弾性率が通常、67〜90GPa、好ましくは67〜87.5GPaのガラス繊維や、引張強度が通常、1000〜5000MPa、好ましくは1000〜4800MPaのガラス繊維を使用することができる。さらに前記ガラス繊維の熱伝導率は通常、0.1〜3W/(m・K)、好ましくは0.1〜2.8W/(m・K)であってもよい。
【0039】
耐蝕層における強化繊維の体積含有率は、耐蝕層全体積基準で5〜30体積%、好ましくは5〜28体積%とすることができ、マトリックス樹脂含有量を高めることが好ましく、これにより高い耐薬品性および耐水性を耐蝕層に付与することができる。
【0040】
耐蝕層のマトリックス樹脂として、ポリエステル樹脂、ビニルエステル樹脂、エポキシ樹脂またはこれらの2種以上の混合物を使用することができる。ポリエステル樹脂としては、オルソ系不飽和ポリエステル樹脂、イソ系不飽和ポリエステル樹脂、ビスフェノール系不飽和ポリエステル樹脂、ヘット酸系不飽和ポリエステル樹脂またはこれらの2種以上の混合物を用いることができる。ビニルエステル樹脂としては、エピビス系ビニルエステル樹脂、ノボラック系ビニルエステル樹脂、ハロゲン化ビス系ビニルエステル樹脂またはこれらの2種以上の混合物を用いることができる。エポキシ樹脂としては、エピビス系エポキシ樹脂などを用いることができる。
【0041】
耐蝕層におけるガラス繊維の使用形態に関して、連続繊維あるいは/および短繊維からなる、簾織りなどの一方向クロス、平織り、朱子織りなどの2方向クロス、ロービングクロス、チョップドストランドマット、サーフェイシングマットなどが挙げられる。
【0042】
耐蝕層として、煙や排水等と接触する排出装置最内層にガラス繊維サーフェイシングマットを使用することができる。耐蝕層に使用するガラス繊維の組み合わせには様々な形態を採用することができるが、ガラス繊維サーフェイシングマットおよびガラス繊維チョップドストランドマットおよびガラス繊維ロービングクロスを積層することにより耐蝕層を構成する、ガラス繊維サーフェイシングマットとガラス繊維チョップドストランドマットを1層または数層重ね合わせたものを積層して耐蝕層を構成する、あるいはガラス繊維チョップドストランドマットのみを1層または数層積層して耐蝕層を構成することができる。その他に、ガラス繊維織物とガラス短繊維を組み合わせて使用することもできる。
【0043】
(排出装置用FRP部材およびFRP製排出装置の製造方法)
本発明における排出装置用FRP部材およびこれを使用したFRP製排出装置は、中空であればどのような形状でもよいが、例えばパイプ状マンドレルを使用し、フィラメントワインディング法、ハンドレイアップ法などにより円筒状のものを製造することができる。また引き抜き成形法によっても、上記排出装置用FRP部材を製造することができる。
【0044】
最初に耐蝕層を積層し、その後耐蝕層の上に強化層を積層する。また場合によっては、強化層の外側(上)に外層を積層することもできる。マトリックス樹脂は、耐蝕層、強化層、外層で別々に硬化することもできるし、これらのうちの2つ以上の層をまとめて硬化することもできる。最初に、耐蝕層の肉厚が排出装置用FRP部材の全層厚みの5%以上50%以下、また耐蝕層におけるガラス繊維の体積含有率が耐蝕層全体積基準で5〜30体積%となるように、所定の量のガラス繊維および樹脂を使用して耐蝕層を積層した後、強化層の肉厚が排出装置用FRP部材の全層厚みの50%以上95%以下となるように、また強化層における強化繊維の体積含有率が強化層全体積基準で30〜70体積%となるように、所定の量の強化繊維および樹脂を使用して強化層を積層する。
【0045】
外層は、紫外線、雨などに対する耐候性をFRP部材に付与する目的で強化層外側に積層され、外層におけるガラス繊維の体積含有率が外層全体積基準で5〜30体積%となるように、所定量のガラス繊維および樹脂を使用し、また外層の肉厚が0.5mm以上2.0mm以下となるように強化層の外側に積層することができる。
【0046】
積層方法は特に制限されないが、例えば前記クロスやマットをマンドレル等に巻き付けながら、これらの強化繊維にマトリックス樹脂を含浸していく方法や、前記クロスやマットの繊維にマトリックス樹脂を含浸して得られたものをマンドレル等に巻き付けていく方法などが挙げられる。
【0047】
積層して得られた積層体を硬化した後、マンドレルを取り除くことにより、排出装置用FRP部材あるいはこれを使用したFRP製排出装置が得られる。
【0048】
【実施例】
以下に示すように排出装置用FRPパイプを製作し、直径方向へのつぶれ試験によりパイプの円周方向に関する剛性を測定した後、このFRPパイプから短冊形のサンプルを切り出し、引張試験によりFRPパイプ長手方向における引張物性を、また曲げ試験により排出装置用FRP部材としての曲げ物性をそれぞれ測定した。
【0049】
実施例1
強化繊維として、PAN系炭素繊維からなる2方向炭素繊維クロス(CC▲1▼と略す、炭素繊維(東レ製T700S(商品名)、引張強度4900MPa、引張弾性率230GPa、熱伝導率8W/(m・K))、炭素繊維総質量300g/m2、縦糸質量150g/m2、横糸質量150g/m2)、ガラス繊維チョップドストランドマット(GMと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量450g/m2)、ガラス繊維ロービングクロス(GRと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量810g/m2)およびガラス繊維サーフェイシングマット(GSと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量30g/m2)の4種類の基材を使用した。
【0050】
マンドレルには、直径2000mm、長手方向の長さ1500mmのものを使用し、前記クロスやマットを巻き付ける前に、マンドレルに離型剤を塗布した。マトリックス樹脂としてビニルエステル樹脂を前記クロスやマットの強化繊維に含浸させながら、マンドレルにこれらクロスやマットを巻き付けるフィラメントワインディング法により得られたものを硬化してFRPパイプを製造した。
【0051】
FRPパイプの内側から外側へ順に耐蝕層、強化層および外層を積層した。FRPパイプ内側から外側における積層構成、すなわち強化繊維基材は、GS/GM/GM/CC▲1▼/GM/GR/GM/GR/GM/GR/GM/GR/GM/GSとし、FRPパイプの内側から3層目までのGS/GM/GMを耐蝕層とし、4層目から12層目までのCC▲1▼/GM/GR/GM/GR/GM/GR/GM/GRを強化層とし、13層目および14層目のGM/GSを外層とした。すなわち強化層においては、耐蝕層と接する側に2方向炭素繊維クロスCC▲1▼が積層されていることになる。
【0052】
ビニルエステル樹脂を供給しながら、耐蝕層、強化層および外層の順に強化繊維クロスや強化繊維マットをマンドレルに巻き付ける際、耐蝕層、強化層および外層それぞれにおける強化繊維の体積含有率が所定の値となるように、樹脂量を調整した。
【0053】
すべての強化繊維クロスおよび強化繊維マットを積層し、80℃×6時間の条件下で硬化した後、マンドレルを抜き取り、長さ1300mmのFRPパイプを得た。このFRPパイプの両端部を切断することにより、長さ1000mm、内径2000mm、肉厚10.3mmの排出装置用FRPパイプを得た。耐蝕層の肉厚は2.0mm、耐蝕層の強化繊維の体積含有率は耐蝕層全体積基準で約19体積%であった。強化層の肉厚は7.2mm、強化層の強化繊維の体積含有率は強化層全体積基準で約48体積%であった。外層の肉厚は1.1mm、外層の強化繊維の体積含有率は外層全体積基準で約19体積%であった。また質量は113kgであった。
【0054】
図1(a)は、パイプの自重によるパイプ直径の変位を示し、図1(b)は、パイプの自重と490N負荷によるパイプ直径の変位を示す。図1中、1は試験台、2はFRPパイプ、dはパイプ直径、L1は自重による直径変位およびL2は自重+490N負荷による直径変位をそれぞれ示す。図1に示すように、FRPパイプの円周方向に関する剛性を測定するため、試験台1上にFRPパイプ2を横向きに置き、最初に自重による直径の変位L1を測定し、さらにFRPパイプの上部より490Nの荷重を負荷した場合の直径の変位L2を測定した。
【0055】
さらに前記FRPパイプから、長手方向の長さ250mm、円周方向における幅25mmの短冊形の試験片を切り出し、引張試験によりFRPパイプの長手方向に関する引張物性を測定した。また同様に、長手方向の長さ250mm、円周方向における幅25mmの短冊形の試験片を使用し、三点曲げ試験により排出装置用FRP部材としての曲げ物性を測定した。三点曲げ試験において、支点間距離は試験片厚み10.3mm×16=164.8mmとし、支点間の中央部に曲げ荷重を負荷した。結果を表1に示す。表中、CFは炭素繊維を、GFはガラス繊維をそれぞれ示す。
【0056】
実施例2
PAN系炭素繊維からなる2方向炭素繊維クロス(CC▲1▼と略す、炭素繊維(東レ製T700S(商品名)、引張強度4900MPa、引張弾性率230GPa、熱伝導率8W/(m・K))、炭素繊維総質量300g/m2、縦糸質量150g/m2、横糸質量150g/m2)、ガラス繊維チョップドストランドマット(GMと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量450g/m2)、ガラス繊維ロービングクロス(GRと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量810g/m2)およびガラス繊維サーフェイシングマット(GSと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量30g/m2)の4種類の基材を使用した。
【0057】
マンドレルには、直径2000mm、長手方向の長さ1500mmのものを使用し、前記クロスやマットを巻き付ける前に、マンドレルに離型剤を塗布した。マトリックス樹脂としてビニルエステル樹脂を前記クロスやマットの強化繊維に含浸させながら、マンドレルにこれらクロスやマットを巻き付けるフィラメントワインディング法により得られたものを硬化してFRPパイプを製造した。
【0058】
FRPパイプの内側から外側へ順に耐蝕層、強化層および外層を積層した。FRPパイプ内側から外側における積層構成、すなわち強化繊維基材は、GS/GM/GM/CC▲1▼/GM/GR/GM/GR/GM/GR/GM/CC▲1▼/GM/GSとし、FRPパイプの内側から3層目までのGS/GM/GMを耐蝕層とし、4層目から12層目までのCC▲1▼/GM/GR/GM/GR/GM/GR/GM/CC▲1▼を強化層とし、13層目および14層目のGM/GSを外層とした。すなわち強化層においては、耐蝕層に接する側と外層に接する側に2方向炭素繊維クロスCC▲1▼が積層されていることになる。
【0059】
ビニルエステル樹脂を供給しながら、耐蝕層、強化層および外層の順に強化繊維クロスや強化繊維マットをマンドレルに巻き付ける際、耐蝕層、強化層および外層それぞれにおける強化繊維の体積含有率が所定の値となるように、樹脂量を調整した。
【0060】
すべての強化繊維クロスおよび強化繊維マットを積層し、80℃×6時間の条件下で硬化した後、マンドレルを抜き取り、長さ1300mmのFRPパイプを得た。このFRPパイプの両端部を切断することにより、長さ1000mm、内径2000mm、肉厚9.8mmの排出装置用FRPパイプを得た。耐蝕層の肉厚は2.0mm、耐蝕層の強化繊維の体積含有率は耐蝕層全体積基準で約19体積%であった。強化層の肉厚は6.7mm、強化層の強化繊維の体積含有率は強化層全体積基準で約48体積%であった。外層の肉厚は1.1mm、外層の強化繊維の体積含有率は外層全体積基準で約19体積%であった。また質量は106kgであった。
【0061】
実施例1と同様にパイプのつぶれ試験により、円周方向に関するFRPパイプの剛性を測定した。また実施例1と同様に短冊形の試験片を切り出し、FRPパイプの長手方向に関する引張物性および排出装置用FRP部材としての曲げ物性を測定した。三点曲げ試験において、支点間距離は試験片厚み9.8mm×16=156.8mmとし、支点間の中央部に曲げ荷重を負荷した。結果を表1に示す。
【0062】
実施例3
ピッチ系炭素繊維からなる2方向炭素繊維クロス(CC▲2▼と略す、炭素繊維(日本グラファイトファイバー製XN−60(商品名)、引張強度3400MPa、引張弾性率620GPa、熱伝導率180W/(m・K))、炭素繊維総質量300g/m2、縦糸質量150g/m2、横糸質量150g/m2)、ガラス繊維チョップドストランドマット(GMと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量450g/m2)、ガラス繊維ロービングクロス(GRと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量810g/m2)およびガラス繊維サーフェイシングマット(GSと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量30g/m2)の4種類の基材を使用した。
【0063】
マンドレルには、直径2000mm、長手方向の長さ1500mmのものを使用し、前記クロスやマットを巻き付ける前に、マンドレルに離型剤を塗布した。マトリックス樹脂としてビニルエステル樹脂を前記クロスやマットの強化繊維に含浸させながら、マンドレルにこれらクロスやマットを巻き付けるフィラメントワインディング法により得られたものを硬化してFRPパイプを製造した。
【0064】
FRPパイプの内側から外側へ順に耐蝕層、強化層および外層を積層した。FRPパイプ内側から外側における積層構成、すなわち強化繊維基材は、GS/GM/GM/CC▲2▼/GM/GR/GM/GR/GM/GR/GM/CC▲2▼/GM/GSとし、FRPパイプの内側から3層目までのGS/GM/GMを耐蝕層とし、4層目から12層目までのCC▲2▼/GM/GR/GM/GR/GM/GR/GM/CC▲2▼を強化層とし、13層目および14層目のGM/GSを外層とした。すなわち強化層においては、耐蝕層に接する側と外層に接する側に2方向炭素繊維クロスCC▲2▼が配置されていることになる。
【0065】
ビニルエステル樹脂を供給しながら、耐蝕層、強化層および外層の順に強化繊維クロスや強化繊維マットをマンドレルに巻き付ける際、耐蝕層、強化層および外層それぞれにおける強化繊維の体積含有率が所定の値となるように、樹脂量を調整した。
【0066】
すべての強化繊維クロスおよび強化繊維マットを積層し、80℃×6時間の条件下で硬化した後、マンドレルを抜き取り、長さ1300mmのFRPパイプを得た。このFRPパイプの両端部を切断することにより、長さ1000mm、内径2000mm、肉厚9.8mmの排出装置用FRPパイプを得た。耐蝕層の肉厚は2.0mm、耐蝕層の強化繊維の体積含有率は耐蝕層全体積基準で約19体積%であった。強化層の肉厚は6.7mm、強化層の強化繊維の体積含有率は強化層全体積基準で約48体積%であった。外層の肉厚は1.1mm、外層の強化繊維の体積含有率は外層全体積基準で約19体積%であった。また質量は107kgであった。
【0067】
実施例1と同様にパイプのつぶれ試験により、円周方向に関するFRPパイプの剛性を測定した。また実施例1と同様に短冊形の試験片を切り出し、FRPパイプの長手方向に関する引張物性および排出装置用FRP部材としての曲げ物性を測定した。三点曲げ試験において、支点間距離は試験片厚み9.8mm×16=156.8mmとし、支点間の中央部に曲げ荷重を負荷した。結果を表1に示す。
【0068】
実施例4
PAN系炭素繊維からなる2方向炭素繊維クロス(CC▲1▼と略す、炭素繊維(東レ製T700S(商品名)、引張強度4900MPa、引張弾性率230GPa、熱伝導率8W/(m・K))、炭素繊維総質量300g/m2、縦糸質量150g/m2、横糸質量150g/m2)、ガラス繊維チョップドストランドマット(GMと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量450g/m2)およびガラス繊維サーフェイシングマット(GSと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量30g/m2)の3種類の基材を使用した。
【0069】
マンドレルには、直径2000mm、長手方向の長さ1500mmのものを使用し、前記クロスやマットを巻き付ける前に、マンドレルに離型剤を塗布した。マトリックス樹脂としてビニルエステル樹脂を前記クロスやマットの強化繊維に含浸させながら、マンドレルにこれらクロスやマットを巻き付けるフィラメントワインディング法により得られたものを硬化してFRPパイプを製造した。
【0070】
FRPパイプの内側から外側へ順に耐蝕層、強化層および外層を積層した。FRPパイプ内側から外側における積層構成、すなわち強化繊維基材は、GS/GM/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/GSとし、FRPパイプの内側から3層目までのGS/GM/GMを耐蝕層とし、4層目から12層目までのCC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼を強化層とし、13層目および14層目のGM/GSを外層とした。すなわち強化層においては、2方向炭素繊維クロスCC▲1▼とガラス繊維チョップドストランドマットGMが交互に積層されていることになる。
【0071】
ビニルエステル樹脂を供給しながら、耐蝕層、強化層および外層の順に強化繊維クロスや強化繊維マットをマンドレルに巻き付ける際、耐蝕層、強化層および外層それぞれにおける強化繊維の体積含有率が所定の値となるように、樹脂量を調整した。
【0072】
すべての強化繊維クロスや強化繊維マットを積層し、80℃×6時間の条件下で硬化した後、マンドレルを抜き取り、長さ1300mmのFRPパイプを得た。このFRPパイプの両端部を切断することにより、長さ1000mm、内径2000mm、肉厚8.3mmの排出装置用FRPパイプを得た。耐蝕層の肉厚は2.0mm、耐蝕層の強化繊維の体積含有率は耐蝕層全体積基準で約19体積%であった。強化層の肉厚は5.2mm、強化層の強化繊維の体積含有率は強化層全体積基準で約48体積%であった。外層の肉厚は1.1mm、外層の強化繊維の体積含有率は外層全体積基準で約19体積%であった。また質量は86kgであった。
【0073】
実施例1と同様にパイプのつぶれ試験により、円周方向に関するFRPパイプの剛性を測定した。また実施例1と同様に短冊形の試験片を切り出し、FRPパイプの長手方向に関する引張物性および排出装置用FRP部材としての曲げ物性を測定した。三点曲げ試験において、支点間距離は試験片厚み8.3mm×16=132.8mmとし、支点間の中央部に曲げ荷重を負荷した。結果を表1に示す。
【0074】
実施例5
PAN系炭素繊維からなる2方向炭素繊維クロス(CC▲1▼と略す、炭素繊維(東レ製T700S(商品名)、引張強度4900MPa、引張弾性率230GPa、熱伝導率8W/(m・K))、炭素繊維総質量300g/m2、縦糸質量150g/m2、横糸質量150g/m2)、ガラス繊維チョップドストランドマット(GMと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量450g/m2)およびガラス繊維サーフェイシングマット(GSと略、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量30g/m2)の3種類の基材を使用した。
【0075】
マンドレルには、直径2000mm、長手方向の長さ1500mmのものを使用し、前記クロスやマットを巻き付ける前に、マンドレルに離型剤を塗布した。マトリックス樹脂としてビニルエステル樹脂を前記クロスやマットの強化繊維に含浸させながら、マンドレルにこれらクロスやマットを巻き付けるフィラメントワインディング法により得られたものを硬化してFRPパイプを製造した。
【0076】
FRPパイプの内側から外側へ順に耐蝕層、強化層および外層を積層した。FRPパイプ内側から外側における積層構成、すなわち強化繊維基材は、GS/GM/GM/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/GM/GSとし、FRPパイプの内側から3層目までのGS/GM/GMを耐蝕層とし、4層目から12層目までのGM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GMを強化層とし、13層目および14層目のGM/GSを外層とした。すなわち強化層においては、2方向炭素繊維クロスCC▲1▼とガラス繊維チョップドストランドマットGMが交互に積層されていることになる。
【0077】
ビニルエステル樹脂を供給しながら、耐蝕層、強化層および外層の順に強化繊維クロスや強化繊維マットをマンドレルに巻き付ける際、耐蝕層、強化層および外層それぞれにおける強化繊維の体積含有率が所定の値となるように、樹脂量を調整した。
【0078】
すべての強化繊維クロスおよび強化繊維マットを積層し、80℃×6時間の条件下で硬化した後、マンドレルを抜き取り、長さ1300mmのFRPパイプを得た。このFRPパイプの両端部を切断することにより、長さ1000mm、内径2000mm、肉厚8.9mmの排出装置用FRPパイプを得た。耐蝕層の肉厚は2.0mm、耐蝕層の強化繊維の体積含有率は耐蝕層全体積基準で約19体積%であった。強化層の肉厚は5.8mm、強化層の強化繊維の体積含有率は強化層全体積基準で約48体積%であった。外層の肉厚は1.1mm、外層の強化繊維の体積含有率は外層全体積基準で約19体積%であった。また質量は94kgであった。
【0079】
実施例1と同様にパイプのつぶれ試験により、円周方向に関するFRPパイプの剛性を測定した。また実施例1と同様に短冊形の試験片を切り出し、FRPパイプの長手方向に関する引張物性および排出装置用FRP部材としての曲げ物性を測定した。三点曲げ試験において、支点間距離は試験片厚み8.9mm×16=142.4mmとし、支点間の中央部に曲げ荷重を負荷した。結果を表1に示す。
【0080】
比較例1
比較例として、ガラス繊維のみを強化繊維として使用した、排出装置用FRPパイプを製造した。
強化繊維として、ガラス繊維チョップドストランドマット(GMと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量450g/m2)、ガラス繊維ロービングクロス(GRと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量810g/m2)およびガラス繊維サーフェイシングマット(GSと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量30g/m2)の3種類の基材を使用した。
【0081】
マンドレルには、直径2000mm、長手方向の長さ1500mmのものを使用し、前記クロスやマットを巻き付ける前に、マンドレルに離型剤を塗布した。マトリックス樹脂としてビニルエステル樹脂を前記クロスやマットの強化繊維に含浸させながら、マンドレルにこれらクロスやマットを巻き付けるフィラメントワインディング法により得られたものを硬化してFRPパイプを製造した。
【0082】
FRPパイプの内側から外側へ順に耐蝕層、強化層および外層を積層した。FRPパイプ内側から外側における積層構成、すなわち強化繊維基材は、GS/GM/GM/GR/GM/GM/GM/GM/GM/GM/GM/GR/GM/GSとし、FRPパイプの内側から3層目までのGS/GM/GMを耐蝕層とし、4層目から12層目までのGR/GM/GM/GM/GM/GM/GM/GM/GRを強化層とし、13層目および14層目のGM/GSを外層とした。すなわち強化層においてはGMを挟むようにGRが積層されていることになる。
【0083】
ビニルエステル樹脂を供給しながら、耐蝕層、強化層および外層の順に強化繊維クロスや強化繊維マットをマンドレルに巻き付ける際、耐蝕層、強化層および外層それぞれにおける強化繊維の体積含有率が所定の値となるように、樹脂量を調整した。
【0084】
すべての強化繊維クロスおよび強化繊維マットを積層し、80℃×6時間の条件下で硬化した後、マンドレルを抜き取り、長さ1300mmのFRPパイプを得た。このFRPパイプの両端部を切断することにより、長さ1000mm、内径2000mm、肉厚11.1mmの排出装置用FRPパイプを得た。耐蝕層の肉厚は2.0mm、耐蝕層の強化繊維の体積含有率は耐蝕層全体積基準で約19体積%であった。強化層の肉厚は8.0mm、強化層の強化繊維の体積含有率は強化層全体積基準で約48体積%であった。外層の肉厚は1.1mm、外層の強化繊維の体積含有率は外層全体積基準で約19体積%であった。また質量は123kgであった。
【0085】
実施例1と同様にパイプのつぶれ試験により、円周方向に関するFRPパイプの剛性を測定した。また実施例1と同様に短冊形の試験片を切り出し、FRPパイプの長手方向に関する引張物性および排出装置用FRP部材としての曲げ物性を測定した。三点曲げ試験において、支点間距離は試験片厚み11.1mm×16=177.6mmとし、支点間の中央部に曲げ荷重を負荷した。結果を表2に示す。
【0086】
比較例2
比較例として、ガラス繊維のみを強化繊維として使用した、排出装置用FRPパイプを製造した。
強化繊維として、ガラス繊維チョップドストランドマット(GMと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量450g/m2)、ガラス繊維ロービングクロス(GRと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量810g/m2)およびガラス繊維サーフェイシングマット(GSと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量30g/m2)の3種類の基材を使用した。
【0087】
マンドレルには、直径2000mm、長手方向の長さ1500mmのものを使用し、前記クロスやマットを巻き付ける前に、マンドレルに離型剤を塗布した。マトリックス樹脂としてビニルエステル樹脂を前記クロスやマットの強化繊維に含浸させながら、マンドレルにこれらクロスやマットを巻き付けるフィラメントワインディング法により得られたものを硬化してFRPパイプを製造した。
【0088】
FRPパイプの内側から外側へ順に耐蝕層、強化層および外層を積層した。FRPパイプ内側から外側における積層構成、すなわち強化繊維基材は、GS/GM/GM/GR/GM/GR/GM/GR/GM/GR/GM/GR/GM/GSとし、FRPパイプの内側から3層目までのGS/GM/GMを耐蝕層とし、4層目から12層目までのGR/GM/GR/GM/GR/GM/GR/GM/GRを強化層とし、13層目および14層目のGM/GSを外層とした。すなわち強化層はGRとGMが交互に積層されて構成されており、耐蝕層および外層に接する側にはGRが積層されていることになる。
【0089】
ビニルエステル樹脂を供給しながら、耐蝕層、強化層および外層の順に強化繊維クロスや強化繊維マットをマンドレルに巻き付ける際、耐蝕層、強化層および外層それぞれにおける強化繊維の体積含有率が所定の値となるように、樹脂量を調整した。
【0090】
すべての強化繊維クロスおよび強化繊維マットを積層し、80℃×6時間の条件下で硬化した後、マンドレルを抜き取り、長さ1300mmのFRPパイプを得た。このFRPパイプの両端部を切断することにより、長さ1000mm、内径2000mm、肉厚10.8mmの排出装置用FRPパイプを得た。耐蝕層の肉厚は2.0mm、耐蝕層の強化繊維の体積含有率は耐蝕層全体積基準で約19体積%であった。強化層の肉厚は7.7mm、強化層の強化繊維の体積含有率は強化層全体積基準で約48体積%であった。外層の肉厚は1.1mm、外層の強化繊維の体積含有率は外層全体積基準で約19体積%であった。また質量は119kgであった。
【0091】
実施例1と同様にパイプのつぶれ試験により、円周方向に関するFRPパイプの剛性を測定した。また実施例1と同様に短冊形の試験片を切り出し、FRPパイプの長手方向に関する引張物性および排出装置用FRP部材としての曲げ物性を測定した。三点曲げ試験において、支点間距離は試験片厚み10.8mm×16=172.8mmとし、支点間の中央部に曲げ荷重を負荷した。結果を表2に示す。
【0092】
【表1】
 【0093】
【表2】
【0094】
表1に示す通り、実施例1〜5におけるFRPパイプは、比較例1および比較例2のFRPパイプと比べて円周方向に関して高い剛性を有しており、つぶれ試験による直径の変化が小さかった。またFRPパイプの全体質量も小さく、軽量化が図れた。引張物性、曲げ物性に関しても実施例1〜5におけるFRPパイプは、比較例1および比較例2のFRPパイプと比べて優れていた。
【0095】
表2に示す通り、比較例1および比較例2におけるFRPパイプは、実施例のFRPパイプに比べて円周方向に関する剛性が低いため、つぶれ試験による直径の変化が大きかった。またFRPパイプの全体質量も実施例のFRPパイプのそれより大きかった。比較例のFRPパイプは、引張物性、曲げ物性に関しても実施例のFRPパイプと比べて劣っていた。
【0096】
【発明の効果】
本発明によれば、耐蝕層と強化層を含む排出装置用FRP部材の強化層が炭素繊維を含むことにより、軽量かつ高い剛性を備えたFRP部材を得ることができる。さらに、このような性能を備えた本発明のFRP部材は、煙突等の排出装置に用いられることに特に適している。
【図面の簡単な説明】
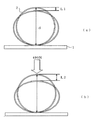
【図1】(a)パイプ自重によるパイプ直径変位、および(b)パイプ自重と490N負荷によるパイプ直径変位を示す概略図である。
【符号の説明】1:試験台、2:FRPパイプ、d:パイプ直径、L1:自重による直径変位、L2:自重+490N負荷による直径変位。
【発明の属する技術分野】
本発明は、繊維強化複合材料で構成された、排出装置用FRP(繊維強化プラスチック)部材および該部材を使用したFRP製排出装置に関する。
【0002】
【従来の技術】
従来のFRP製排出装置例えばFRP製煙突には、強化繊維としてガラス繊維が多く用いられてきたが、ガラス繊維は炭素繊維と比べて弾性率が低いことが問題であった。すなわち、ガラス繊維のみを使用したFRP製煙突の場合、鉛直方向における圧縮座屈破壊を防ぐため、肉厚を増やすことで剛性を高める必要があった。しかしこの方法は、FRP製煙突の質量を増加させるため、鉄骨製架構外筒あるいはRC製外筒の設計強度を高めるほか、根本的な地盤の強化が求められる場合もあり、建設コストの増加を招くという欠点があった。
【0003】
特許文献1および特許文献2には、耐蝕層、強化層、浸透防止層からなるFRP製煙突が記載され、その実施例では強化層はガラスマット5層とビニルエステル系樹脂等の常温硬化型熱硬化性樹脂と複合化しているものが記載されている。特許文献3にもガラス繊維と樹脂を用いたFRP製煙道が記載されている。
【0004】
しかしこれらには具体的に炭素繊維と他の強化繊維とを組み合わせたCFRP製排出装置の開示はなく、特許文献1、特許文献2および特許文献3に記載の煙突は質量が重く強度も十分でないという問題があった。
【0005】
特許文献4にもFRPを用いた煙突が記載されていますが、かかる煙突はコンクリート製であり、FRPは煙突本体の内面に取り付けられているに過ぎず、特許文献4に記載の煙突も質量が重く強度も十分でないという問題があった。
【0006】
【特許文献1】
特開昭62−103137号公報
【特許文献2】
特開昭62−103138号公報
【特許文献3】
特開昭53−134890号公報
【特許文献4】
特開平9−302996号公報
【0007】
【発明が解決しようとする課題】
本発明の目的は、軽量かつ高い剛性を備えた排出装置用FRP部材およびかかる部材を使用したFRP製排出装置を提供することにある。
【0008】
【課題を解決するための手段】
即ち本発明は、強化繊維とマトリックス樹脂で構成された耐蝕層と強化層を含む排出装置用FRP部材であり、強化層の強化繊維が炭素繊維を含み、強化層の全強化繊維に対する炭素繊維の質量比率が2%以上50%以下である排出装置用FRP部材に関する。
【0009】
前記排出装置用FRP部材において、強化層における強化繊維の体積含有率は、強化層全体積基準で30〜70体積%であってもよい。
前記排出装置用FRP部材において、強化層の強化繊維がガラス繊維および炭素繊維であってもよい。
前記排出装置用FRP部材において、炭素繊維の引張弾性率が200GPa以上650GPa以下であってもよい。
前記排出装置用FRP部材において、マトリックス樹脂が、不飽和ポリエステル樹脂、ビニルエステル樹脂およびエポキシ樹脂からなる群から選ばれる少なくとも1種であってもよい。
【0010】
また本発明は、本発明に係る前記排出装置用FRP部材を使用したFRP製排出装置に関する。
【0011】
【発明の実施の形態】
本発明における排出装置用FRP部材は、排出装置に用いられた場合に排出装置内側を構成する耐蝕層と、排出装置外側を構成する強化層を含んでいる。本発明のFRP部材が用いられる排出装置としては、具体的には例えば煙突、排水管などが挙げられる。排出装置の形状は、どのような形状でもよく、具体的には例えば十字形、I字形、L字形、S字形、T字形、V字形およびY字形などが挙げられる。
【0012】
耐蝕層は排気ガスや排水に直接触れる最内層を含んだ層であり、高い耐熱性とともに耐酸性、耐アルカリ性などに対する高耐薬品性および高耐水性が要求される。
【0013】
強化層は排出装置の強度および剛性を支配しており、排出装置長手方向だけでなく横断方向との強度および剛性のバランスも重要である。排出装置の長手方向における強度および剛性は、排出装置長手方向における強度および剛性を高めるほか、排出装置の自重による圧縮座屈破壊を抑制するうえで重要である。また排出装置用FRP部材としての曲げ剛性を高めることは、FRP製排出装置の横断方向における剛性の向上につながり、風荷重等による断面の形状変化を抑制し、座屈(バックリング)による急激な破壊を防止するうえで重要である。
【0014】
(強化層の構成部材)
強化層の強化繊維は、炭素繊維を含んでいる。また他の強化繊維としてガラス繊維を使用し、炭素繊維と組み合わせて使用することができる。
【0015】
前記炭素繊維としては、引張弾性率が通常、200〜650GPa、好ましくは200〜600GPa、より好ましくは200〜550GPaの炭素繊維や、引張強度が通常、3000〜6000MPa、好ましくは3000〜5600MPaの炭素繊維を使用することができる。前記炭素繊維はポリアクリロニトリル(PAN)系炭素繊維、ピッチ系炭素繊維のいずれでもよく、両者を組み合わせて使用することもできる。さらに前記炭素繊維の熱伝導率は5〜300W/(m・K)、好ましくは5〜280W/(m・K)、より好ましくは5〜260W/(m・K)であってもよい。
【0016】
前記ガラス繊維は、炭素繊維と比べて耐酸性および耐アルカリ性などの耐薬品性に劣るが、安価であり製造コストを抑えるうえで有利である。ガラス繊維の材質としてはEガラス、Sガラス、Cガラス等が挙げられ、引張弾性率が通常、70〜90GPa、好ましくは70〜87.5GPa、より好ましくは70〜85GPaのガラス繊維や、引張強度が通常、3000〜5000MPa、好ましくは3000〜4800MPaのガラス繊維を使用することができる。さらに前記ガラス繊維の熱伝導率は通常、0.1〜3W/(m・K)、好ましくは0.1〜2.8W/(m・K)であってもよい。
【0017】
強化層における炭素繊維の使用量に関しては、強化層の全強化繊維に対する炭素繊維の質量比率が2%以上50%以下、好ましくは2%以上40%以下であることができる。強化層における炭素繊維の使用量が、強化層の全強化繊維に対して2質量%よりも低い場合、炭素繊維の積層量が過少であり、炭素繊維を使用することによる強度および剛性面に関する改善がほとんど見られないため、好ましくない。
【0018】
強化層における炭素繊維の使用量が、強化層の全強化繊維に対して50質量%を超える場合、2質量%以上50質量%以下の範囲と比べて、炭素繊維の追加によっても曲げ剛性が上昇しにくくなるため、好ましくない。また排出装置の断熱性に関しては、炭素繊維の使用量が強化層の全強化繊維に対して50質量%を超える場合、排出装置用FRP部材として求められる断熱性が得られなくなるため、好ましくない。
【0019】
本発明における炭素繊維を使用した排出装置用FRP部材の面内方向、すなわち引張応力あるいは圧縮応力負荷時の面内強度および面内剛性は、従来のガラス繊維のみを使用した排出装置用FRP部材に比して最大で2.5倍程度まで改善することが可能であり、言い換えれば、強度および剛性の向上分に相当する軽量化が可能となる。
【0020】
従って、本発明における炭素繊維を含んだ排出装置用FRP部材を使用したFRP製排出装置は、従来のガラス繊維のみからなるFRP製排出装置と比べて、機械的物性に優れており、軽量かつ排出装置の自重による圧縮座屈破壊を十分抑制できるという特徴を有する。
【0021】
本発明における炭素繊維を使用した排出装置用FRP部材の面外方向、すなわち曲げ応力を受けた場合における曲げ強度および曲げ剛性は、従来のガラス繊維のみを使用した排出装置用FRP部材に比して、曲げ強度について最大で2.5倍程度、曲げ剛性に関して最大で3倍程度まで改善することが可能である。結果として本発明は、FRP製排出装置としての長手方向における曲げ剛性および横断方向における剛性(圧壊剛性)を改善し、風荷重等による断面の形状変化を抑制し、バックリングによる急激な破壊が起こりにくいという優れた機械的特性を有する排出装置用FRP部材およびこれを使用したFRP製排出装置を提供する。
【0022】
強化層のマトリックス樹脂として、ポリエステル樹脂、ビニルエステル樹脂、エポキシ樹脂またはこれらの2種以上の混合物を使用することができる。ポリエステル樹脂としては、オルソ系不飽和ポリエステル樹脂、イソ系不飽和ポリエステル樹脂、ビスフェノール系不飽和ポリエステル樹脂、ヘット酸系不飽和ポリエステル樹脂またはこれらの2種以上の混合物を用いることができる。ビニルエステル樹脂としては、エピビス系ビニルエステル樹脂、ノボラック系ビニルエステル樹脂、ハロゲン化ビス系ビニルエステル樹脂またはこれらの2種以上の混合物を用いることができる。エポキシ樹脂としては、エピビス系エポキシ樹脂などを用いることができる。
【0023】
強化層における炭素繊維の使用形態に関して、連続繊維あるいは/および短繊維からなる、一方向シート、簾織りなどの一方向クロス、平織り、朱子織などの2方向クロス、チョップドストランドマットなどが挙げられる。
【0024】
強化層におけるガラス繊維の使用形態に関して、連続繊維あるいは/および短繊維からなる、簾織りなどの一方向クロス、平織り、朱子織りなどの2方向クロス、ロービングクロス、チョップドストランドマットなどが挙げられる。
【0025】
本発明における強化層には、炭素繊維およびガラス繊維を組み合わせて使用することができるが、その際はガラス繊維チョップドストランドマットと炭素繊維クロスを1層ずつあるいは複数層ずつ交互に積層して強化層を構成する;ガラス繊維ロービングクロスと炭素繊維クロスを1層ずつあるいは複数層ずつ交互に積層して強化層を構成する;1層あるいは複数層の炭素繊維クロスにガラス繊維チョップドストランドマットとガラス繊維ロービングクロスを1層ずつあるいは複数層ずつ交互に積層した後、最後に炭素繊維クロスを1層あるいは複数層積層して炭素繊維クロスの間にガラス繊維チョップドストランドマットとガラス繊維ロービングクロスを配置する;1層あるいは複数層の炭素繊維クロスにガラス繊維チョップドストランドマットとガラス繊維ロービングクロスを1層ずつあるいは複数層ずつ交互に積層する;ガラス繊維チョップドストランドマットとガラス繊維ロービングクロスを1層ずつあるいは複数層ずつ交互に積層した後、炭素繊維クロスを1層あるいは複数層積層する;あるいはガラス繊維チョップドストランドマット/炭素繊維クロス/ガラス繊維ロービングクロス/炭素繊維チョップドストランドマット/ガラス繊維チョップドストランドマットなどの順に積層し強化層を構成することができる。
【0026】
前記炭素繊維クロスとして、簾織りなどの一方向クロス、平織り、朱子織などの2方向クロスなどを使用することが好ましい。
【0027】
さらに、強化層に使用する炭素繊維とガラス繊維の組み合わせ形態としては様々な形態を採用できるが、例えば1層若しくは複数層のガラス繊維ロービングクロスまたは1層若しくは複数層のガラス繊維チョップドストランドマットの間に、1層若しくは複数層の炭素繊維一方向クロスまたは1層若しくは複数層の炭素繊維2方向クロスを挟むように積層したり、1層若しくは複数層のガラス繊維2方向クロスまたは1層若しくは複数層のガラス繊維チョップドストランドマットの間に、1層若しくは複数層の炭素繊維クロスまたは1層若しくは複数層の炭素繊維チョップドストランドマットを挟むように積層したりすることができる。
【0028】
前述した幾つかの強化層積層構成に関して、炭素繊維クロスとガラス繊維チョップドストランドマットあるいはガラス繊維ロービングクロスを交互に積層することは、FRP製排出装置の長手方向における強度および剛性を改善したい場合に適している。
【0029】
一方、前記炭素繊維クロスを、強化層のうち耐蝕層に接する位置、排出装置の外側を構成する位置、あるいはこれら両方に積層することは、比較的少ない炭素繊維の使用量で排出装置用FRP部材の曲げ剛性を改善したい場合に適している。
【0030】
また熱伝導性に優れた炭素繊維層を耐蝕層に接する位置に積層することは、排煙等によるFRP製排出装置内壁の温度上昇を抑制するうえで有利である。
【0031】
さらに寒冷地などにおいて外気温が極端に低く、排出装置内部温度が酸露点温度以下に低下しやすい場合あるいはミストが発生しやすい場合には、強化層の耐蝕層側に炭素繊維を比較的多めに使用して、炭素繊維の優れた熱伝導性によりFRP製排出装置の上下方向における温度勾配を小さくするとともに、排出装置外側を構成する部分にガラス繊維を比較的多めに使用し、ガラス繊維の断熱効果を利用して排出装置内部温度の低下を抑制することも有効である。
【0032】
その他に、強化層においては、炭素繊維とガラス繊維を混織したり、短繊維同士を混合したり、織物と短繊維を組み合わせて使用することもできる。
【0033】
本発明においては炭素繊維の配向方向を適宜設定することにより、排出装置の長手方向および横断方向に関する強度および剛性を制御することができる。例えば炭素繊維クロスとして一方向シートまたは簾織りなどの一方向クロスを使用する場合、ある炭素繊維層は、炭素繊維の配向方向が排出装置の長手方向と平行になるように積層し、ほかの炭素繊維層では、炭素繊維の配向方向が排出装置の横断方向と平行となるように積層することができる。排出装置長手方向に繊維を配向させると曲げ剛性を向上させ、風圧を受けた際の排出装置の振れを抑制することができる。一方、横断方向に繊維を配向させると横断方向の剛性が向上し、断面変形による座屈破壊を抑制することができる。
【0034】
長手方向と横断方向の繊維の配向比率を適宜設定することで両者の特徴を併せ持つ最適な排出装置の強度を得ることができる。長手方向および横断方向に配向する炭素繊維の積層量に関して、長手方向:横断方向の比率を4:6〜6:4とすることができる。特に、強化層に炭素繊維からなる2方向クロスを使用した場合、排出装置の長手方向および横断方向における剛性および強度を同時に改善できるため非常に効果がある。
【0035】
強化層における強化繊維の体積含有率は、強化層全体積基準で30〜70体積%とすることができ、好ましくは30〜65体積%、より好ましくは30〜60体積%とすることができ、耐蝕層よりも強化繊維体積含有率を高めることが好ましい。これにより引張強度、圧縮強度、曲げ強度、引張弾性率、圧縮弾性率、曲げ弾性率等を高めることができ、排出装置全体において強度、剛性等の機械的物性を向上することができる。
【0036】
本発明における強化層の肉厚は、排出装置用FRP部材の全肉厚に対して、50%以上95%以下であることができる。
【0037】
(耐蝕層の構成部材)
耐蝕層は煙や排水等に直接触れる部分であり、高い耐熱性とともに耐酸性、耐アルカリ性などの耐薬品性、耐水性などが求められる。
【0038】
耐蝕層の強化繊維としてガラス繊維を使用することができる。ガラス繊維の材質としてはEガラス、Sガラス、Cガラス等を挙げることができ、引張弾性率が通常、67〜90GPa、好ましくは67〜87.5GPaのガラス繊維や、引張強度が通常、1000〜5000MPa、好ましくは1000〜4800MPaのガラス繊維を使用することができる。さらに前記ガラス繊維の熱伝導率は通常、0.1〜3W/(m・K)、好ましくは0.1〜2.8W/(m・K)であってもよい。
【0039】
耐蝕層における強化繊維の体積含有率は、耐蝕層全体積基準で5〜30体積%、好ましくは5〜28体積%とすることができ、マトリックス樹脂含有量を高めることが好ましく、これにより高い耐薬品性および耐水性を耐蝕層に付与することができる。
【0040】
耐蝕層のマトリックス樹脂として、ポリエステル樹脂、ビニルエステル樹脂、エポキシ樹脂またはこれらの2種以上の混合物を使用することができる。ポリエステル樹脂としては、オルソ系不飽和ポリエステル樹脂、イソ系不飽和ポリエステル樹脂、ビスフェノール系不飽和ポリエステル樹脂、ヘット酸系不飽和ポリエステル樹脂またはこれらの2種以上の混合物を用いることができる。ビニルエステル樹脂としては、エピビス系ビニルエステル樹脂、ノボラック系ビニルエステル樹脂、ハロゲン化ビス系ビニルエステル樹脂またはこれらの2種以上の混合物を用いることができる。エポキシ樹脂としては、エピビス系エポキシ樹脂などを用いることができる。
【0041】
耐蝕層におけるガラス繊維の使用形態に関して、連続繊維あるいは/および短繊維からなる、簾織りなどの一方向クロス、平織り、朱子織りなどの2方向クロス、ロービングクロス、チョップドストランドマット、サーフェイシングマットなどが挙げられる。
【0042】
耐蝕層として、煙や排水等と接触する排出装置最内層にガラス繊維サーフェイシングマットを使用することができる。耐蝕層に使用するガラス繊維の組み合わせには様々な形態を採用することができるが、ガラス繊維サーフェイシングマットおよびガラス繊維チョップドストランドマットおよびガラス繊維ロービングクロスを積層することにより耐蝕層を構成する、ガラス繊維サーフェイシングマットとガラス繊維チョップドストランドマットを1層または数層重ね合わせたものを積層して耐蝕層を構成する、あるいはガラス繊維チョップドストランドマットのみを1層または数層積層して耐蝕層を構成することができる。その他に、ガラス繊維織物とガラス短繊維を組み合わせて使用することもできる。
【0043】
(排出装置用FRP部材およびFRP製排出装置の製造方法)
本発明における排出装置用FRP部材およびこれを使用したFRP製排出装置は、中空であればどのような形状でもよいが、例えばパイプ状マンドレルを使用し、フィラメントワインディング法、ハンドレイアップ法などにより円筒状のものを製造することができる。また引き抜き成形法によっても、上記排出装置用FRP部材を製造することができる。
【0044】
最初に耐蝕層を積層し、その後耐蝕層の上に強化層を積層する。また場合によっては、強化層の外側(上)に外層を積層することもできる。マトリックス樹脂は、耐蝕層、強化層、外層で別々に硬化することもできるし、これらのうちの2つ以上の層をまとめて硬化することもできる。最初に、耐蝕層の肉厚が排出装置用FRP部材の全層厚みの5%以上50%以下、また耐蝕層におけるガラス繊維の体積含有率が耐蝕層全体積基準で5〜30体積%となるように、所定の量のガラス繊維および樹脂を使用して耐蝕層を積層した後、強化層の肉厚が排出装置用FRP部材の全層厚みの50%以上95%以下となるように、また強化層における強化繊維の体積含有率が強化層全体積基準で30〜70体積%となるように、所定の量の強化繊維および樹脂を使用して強化層を積層する。
【0045】
外層は、紫外線、雨などに対する耐候性をFRP部材に付与する目的で強化層外側に積層され、外層におけるガラス繊維の体積含有率が外層全体積基準で5〜30体積%となるように、所定量のガラス繊維および樹脂を使用し、また外層の肉厚が0.5mm以上2.0mm以下となるように強化層の外側に積層することができる。
【0046】
積層方法は特に制限されないが、例えば前記クロスやマットをマンドレル等に巻き付けながら、これらの強化繊維にマトリックス樹脂を含浸していく方法や、前記クロスやマットの繊維にマトリックス樹脂を含浸して得られたものをマンドレル等に巻き付けていく方法などが挙げられる。
【0047】
積層して得られた積層体を硬化した後、マンドレルを取り除くことにより、排出装置用FRP部材あるいはこれを使用したFRP製排出装置が得られる。
【0048】
【実施例】
以下に示すように排出装置用FRPパイプを製作し、直径方向へのつぶれ試験によりパイプの円周方向に関する剛性を測定した後、このFRPパイプから短冊形のサンプルを切り出し、引張試験によりFRPパイプ長手方向における引張物性を、また曲げ試験により排出装置用FRP部材としての曲げ物性をそれぞれ測定した。
【0049】
実施例1
強化繊維として、PAN系炭素繊維からなる2方向炭素繊維クロス(CC▲1▼と略す、炭素繊維(東レ製T700S(商品名)、引張強度4900MPa、引張弾性率230GPa、熱伝導率8W/(m・K))、炭素繊維総質量300g/m2、縦糸質量150g/m2、横糸質量150g/m2)、ガラス繊維チョップドストランドマット(GMと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量450g/m2)、ガラス繊維ロービングクロス(GRと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量810g/m2)およびガラス繊維サーフェイシングマット(GSと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量30g/m2)の4種類の基材を使用した。
【0050】
マンドレルには、直径2000mm、長手方向の長さ1500mmのものを使用し、前記クロスやマットを巻き付ける前に、マンドレルに離型剤を塗布した。マトリックス樹脂としてビニルエステル樹脂を前記クロスやマットの強化繊維に含浸させながら、マンドレルにこれらクロスやマットを巻き付けるフィラメントワインディング法により得られたものを硬化してFRPパイプを製造した。
【0051】
FRPパイプの内側から外側へ順に耐蝕層、強化層および外層を積層した。FRPパイプ内側から外側における積層構成、すなわち強化繊維基材は、GS/GM/GM/CC▲1▼/GM/GR/GM/GR/GM/GR/GM/GR/GM/GSとし、FRPパイプの内側から3層目までのGS/GM/GMを耐蝕層とし、4層目から12層目までのCC▲1▼/GM/GR/GM/GR/GM/GR/GM/GRを強化層とし、13層目および14層目のGM/GSを外層とした。すなわち強化層においては、耐蝕層と接する側に2方向炭素繊維クロスCC▲1▼が積層されていることになる。
【0052】
ビニルエステル樹脂を供給しながら、耐蝕層、強化層および外層の順に強化繊維クロスや強化繊維マットをマンドレルに巻き付ける際、耐蝕層、強化層および外層それぞれにおける強化繊維の体積含有率が所定の値となるように、樹脂量を調整した。
【0053】
すべての強化繊維クロスおよび強化繊維マットを積層し、80℃×6時間の条件下で硬化した後、マンドレルを抜き取り、長さ1300mmのFRPパイプを得た。このFRPパイプの両端部を切断することにより、長さ1000mm、内径2000mm、肉厚10.3mmの排出装置用FRPパイプを得た。耐蝕層の肉厚は2.0mm、耐蝕層の強化繊維の体積含有率は耐蝕層全体積基準で約19体積%であった。強化層の肉厚は7.2mm、強化層の強化繊維の体積含有率は強化層全体積基準で約48体積%であった。外層の肉厚は1.1mm、外層の強化繊維の体積含有率は外層全体積基準で約19体積%であった。また質量は113kgであった。
【0054】
図1(a)は、パイプの自重によるパイプ直径の変位を示し、図1(b)は、パイプの自重と490N負荷によるパイプ直径の変位を示す。図1中、1は試験台、2はFRPパイプ、dはパイプ直径、L1は自重による直径変位およびL2は自重+490N負荷による直径変位をそれぞれ示す。図1に示すように、FRPパイプの円周方向に関する剛性を測定するため、試験台1上にFRPパイプ2を横向きに置き、最初に自重による直径の変位L1を測定し、さらにFRPパイプの上部より490Nの荷重を負荷した場合の直径の変位L2を測定した。
【0055】
さらに前記FRPパイプから、長手方向の長さ250mm、円周方向における幅25mmの短冊形の試験片を切り出し、引張試験によりFRPパイプの長手方向に関する引張物性を測定した。また同様に、長手方向の長さ250mm、円周方向における幅25mmの短冊形の試験片を使用し、三点曲げ試験により排出装置用FRP部材としての曲げ物性を測定した。三点曲げ試験において、支点間距離は試験片厚み10.3mm×16=164.8mmとし、支点間の中央部に曲げ荷重を負荷した。結果を表1に示す。表中、CFは炭素繊維を、GFはガラス繊維をそれぞれ示す。
【0056】
実施例2
PAN系炭素繊維からなる2方向炭素繊維クロス(CC▲1▼と略す、炭素繊維(東レ製T700S(商品名)、引張強度4900MPa、引張弾性率230GPa、熱伝導率8W/(m・K))、炭素繊維総質量300g/m2、縦糸質量150g/m2、横糸質量150g/m2)、ガラス繊維チョップドストランドマット(GMと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量450g/m2)、ガラス繊維ロービングクロス(GRと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量810g/m2)およびガラス繊維サーフェイシングマット(GSと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量30g/m2)の4種類の基材を使用した。
【0057】
マンドレルには、直径2000mm、長手方向の長さ1500mmのものを使用し、前記クロスやマットを巻き付ける前に、マンドレルに離型剤を塗布した。マトリックス樹脂としてビニルエステル樹脂を前記クロスやマットの強化繊維に含浸させながら、マンドレルにこれらクロスやマットを巻き付けるフィラメントワインディング法により得られたものを硬化してFRPパイプを製造した。
【0058】
FRPパイプの内側から外側へ順に耐蝕層、強化層および外層を積層した。FRPパイプ内側から外側における積層構成、すなわち強化繊維基材は、GS/GM/GM/CC▲1▼/GM/GR/GM/GR/GM/GR/GM/CC▲1▼/GM/GSとし、FRPパイプの内側から3層目までのGS/GM/GMを耐蝕層とし、4層目から12層目までのCC▲1▼/GM/GR/GM/GR/GM/GR/GM/CC▲1▼を強化層とし、13層目および14層目のGM/GSを外層とした。すなわち強化層においては、耐蝕層に接する側と外層に接する側に2方向炭素繊維クロスCC▲1▼が積層されていることになる。
【0059】
ビニルエステル樹脂を供給しながら、耐蝕層、強化層および外層の順に強化繊維クロスや強化繊維マットをマンドレルに巻き付ける際、耐蝕層、強化層および外層それぞれにおける強化繊維の体積含有率が所定の値となるように、樹脂量を調整した。
【0060】
すべての強化繊維クロスおよび強化繊維マットを積層し、80℃×6時間の条件下で硬化した後、マンドレルを抜き取り、長さ1300mmのFRPパイプを得た。このFRPパイプの両端部を切断することにより、長さ1000mm、内径2000mm、肉厚9.8mmの排出装置用FRPパイプを得た。耐蝕層の肉厚は2.0mm、耐蝕層の強化繊維の体積含有率は耐蝕層全体積基準で約19体積%であった。強化層の肉厚は6.7mm、強化層の強化繊維の体積含有率は強化層全体積基準で約48体積%であった。外層の肉厚は1.1mm、外層の強化繊維の体積含有率は外層全体積基準で約19体積%であった。また質量は106kgであった。
【0061】
実施例1と同様にパイプのつぶれ試験により、円周方向に関するFRPパイプの剛性を測定した。また実施例1と同様に短冊形の試験片を切り出し、FRPパイプの長手方向に関する引張物性および排出装置用FRP部材としての曲げ物性を測定した。三点曲げ試験において、支点間距離は試験片厚み9.8mm×16=156.8mmとし、支点間の中央部に曲げ荷重を負荷した。結果を表1に示す。
【0062】
実施例3
ピッチ系炭素繊維からなる2方向炭素繊維クロス(CC▲2▼と略す、炭素繊維(日本グラファイトファイバー製XN−60(商品名)、引張強度3400MPa、引張弾性率620GPa、熱伝導率180W/(m・K))、炭素繊維総質量300g/m2、縦糸質量150g/m2、横糸質量150g/m2)、ガラス繊維チョップドストランドマット(GMと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量450g/m2)、ガラス繊維ロービングクロス(GRと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量810g/m2)およびガラス繊維サーフェイシングマット(GSと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量30g/m2)の4種類の基材を使用した。
【0063】
マンドレルには、直径2000mm、長手方向の長さ1500mmのものを使用し、前記クロスやマットを巻き付ける前に、マンドレルに離型剤を塗布した。マトリックス樹脂としてビニルエステル樹脂を前記クロスやマットの強化繊維に含浸させながら、マンドレルにこれらクロスやマットを巻き付けるフィラメントワインディング法により得られたものを硬化してFRPパイプを製造した。
【0064】
FRPパイプの内側から外側へ順に耐蝕層、強化層および外層を積層した。FRPパイプ内側から外側における積層構成、すなわち強化繊維基材は、GS/GM/GM/CC▲2▼/GM/GR/GM/GR/GM/GR/GM/CC▲2▼/GM/GSとし、FRPパイプの内側から3層目までのGS/GM/GMを耐蝕層とし、4層目から12層目までのCC▲2▼/GM/GR/GM/GR/GM/GR/GM/CC▲2▼を強化層とし、13層目および14層目のGM/GSを外層とした。すなわち強化層においては、耐蝕層に接する側と外層に接する側に2方向炭素繊維クロスCC▲2▼が配置されていることになる。
【0065】
ビニルエステル樹脂を供給しながら、耐蝕層、強化層および外層の順に強化繊維クロスや強化繊維マットをマンドレルに巻き付ける際、耐蝕層、強化層および外層それぞれにおける強化繊維の体積含有率が所定の値となるように、樹脂量を調整した。
【0066】
すべての強化繊維クロスおよび強化繊維マットを積層し、80℃×6時間の条件下で硬化した後、マンドレルを抜き取り、長さ1300mmのFRPパイプを得た。このFRPパイプの両端部を切断することにより、長さ1000mm、内径2000mm、肉厚9.8mmの排出装置用FRPパイプを得た。耐蝕層の肉厚は2.0mm、耐蝕層の強化繊維の体積含有率は耐蝕層全体積基準で約19体積%であった。強化層の肉厚は6.7mm、強化層の強化繊維の体積含有率は強化層全体積基準で約48体積%であった。外層の肉厚は1.1mm、外層の強化繊維の体積含有率は外層全体積基準で約19体積%であった。また質量は107kgであった。
【0067】
実施例1と同様にパイプのつぶれ試験により、円周方向に関するFRPパイプの剛性を測定した。また実施例1と同様に短冊形の試験片を切り出し、FRPパイプの長手方向に関する引張物性および排出装置用FRP部材としての曲げ物性を測定した。三点曲げ試験において、支点間距離は試験片厚み9.8mm×16=156.8mmとし、支点間の中央部に曲げ荷重を負荷した。結果を表1に示す。
【0068】
実施例4
PAN系炭素繊維からなる2方向炭素繊維クロス(CC▲1▼と略す、炭素繊維(東レ製T700S(商品名)、引張強度4900MPa、引張弾性率230GPa、熱伝導率8W/(m・K))、炭素繊維総質量300g/m2、縦糸質量150g/m2、横糸質量150g/m2)、ガラス繊維チョップドストランドマット(GMと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量450g/m2)およびガラス繊維サーフェイシングマット(GSと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量30g/m2)の3種類の基材を使用した。
【0069】
マンドレルには、直径2000mm、長手方向の長さ1500mmのものを使用し、前記クロスやマットを巻き付ける前に、マンドレルに離型剤を塗布した。マトリックス樹脂としてビニルエステル樹脂を前記クロスやマットの強化繊維に含浸させながら、マンドレルにこれらクロスやマットを巻き付けるフィラメントワインディング法により得られたものを硬化してFRPパイプを製造した。
【0070】
FRPパイプの内側から外側へ順に耐蝕層、強化層および外層を積層した。FRPパイプ内側から外側における積層構成、すなわち強化繊維基材は、GS/GM/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/GSとし、FRPパイプの内側から3層目までのGS/GM/GMを耐蝕層とし、4層目から12層目までのCC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼を強化層とし、13層目および14層目のGM/GSを外層とした。すなわち強化層においては、2方向炭素繊維クロスCC▲1▼とガラス繊維チョップドストランドマットGMが交互に積層されていることになる。
【0071】
ビニルエステル樹脂を供給しながら、耐蝕層、強化層および外層の順に強化繊維クロスや強化繊維マットをマンドレルに巻き付ける際、耐蝕層、強化層および外層それぞれにおける強化繊維の体積含有率が所定の値となるように、樹脂量を調整した。
【0072】
すべての強化繊維クロスや強化繊維マットを積層し、80℃×6時間の条件下で硬化した後、マンドレルを抜き取り、長さ1300mmのFRPパイプを得た。このFRPパイプの両端部を切断することにより、長さ1000mm、内径2000mm、肉厚8.3mmの排出装置用FRPパイプを得た。耐蝕層の肉厚は2.0mm、耐蝕層の強化繊維の体積含有率は耐蝕層全体積基準で約19体積%であった。強化層の肉厚は5.2mm、強化層の強化繊維の体積含有率は強化層全体積基準で約48体積%であった。外層の肉厚は1.1mm、外層の強化繊維の体積含有率は外層全体積基準で約19体積%であった。また質量は86kgであった。
【0073】
実施例1と同様にパイプのつぶれ試験により、円周方向に関するFRPパイプの剛性を測定した。また実施例1と同様に短冊形の試験片を切り出し、FRPパイプの長手方向に関する引張物性および排出装置用FRP部材としての曲げ物性を測定した。三点曲げ試験において、支点間距離は試験片厚み8.3mm×16=132.8mmとし、支点間の中央部に曲げ荷重を負荷した。結果を表1に示す。
【0074】
実施例5
PAN系炭素繊維からなる2方向炭素繊維クロス(CC▲1▼と略す、炭素繊維(東レ製T700S(商品名)、引張強度4900MPa、引張弾性率230GPa、熱伝導率8W/(m・K))、炭素繊維総質量300g/m2、縦糸質量150g/m2、横糸質量150g/m2)、ガラス繊維チョップドストランドマット(GMと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量450g/m2)およびガラス繊維サーフェイシングマット(GSと略、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量30g/m2)の3種類の基材を使用した。
【0075】
マンドレルには、直径2000mm、長手方向の長さ1500mmのものを使用し、前記クロスやマットを巻き付ける前に、マンドレルに離型剤を塗布した。マトリックス樹脂としてビニルエステル樹脂を前記クロスやマットの強化繊維に含浸させながら、マンドレルにこれらクロスやマットを巻き付けるフィラメントワインディング法により得られたものを硬化してFRPパイプを製造した。
【0076】
FRPパイプの内側から外側へ順に耐蝕層、強化層および外層を積層した。FRPパイプ内側から外側における積層構成、すなわち強化繊維基材は、GS/GM/GM/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/GM/GSとし、FRPパイプの内側から3層目までのGS/GM/GMを耐蝕層とし、4層目から12層目までのGM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GM/CC▲1▼/GMを強化層とし、13層目および14層目のGM/GSを外層とした。すなわち強化層においては、2方向炭素繊維クロスCC▲1▼とガラス繊維チョップドストランドマットGMが交互に積層されていることになる。
【0077】
ビニルエステル樹脂を供給しながら、耐蝕層、強化層および外層の順に強化繊維クロスや強化繊維マットをマンドレルに巻き付ける際、耐蝕層、強化層および外層それぞれにおける強化繊維の体積含有率が所定の値となるように、樹脂量を調整した。
【0078】
すべての強化繊維クロスおよび強化繊維マットを積層し、80℃×6時間の条件下で硬化した後、マンドレルを抜き取り、長さ1300mmのFRPパイプを得た。このFRPパイプの両端部を切断することにより、長さ1000mm、内径2000mm、肉厚8.9mmの排出装置用FRPパイプを得た。耐蝕層の肉厚は2.0mm、耐蝕層の強化繊維の体積含有率は耐蝕層全体積基準で約19体積%であった。強化層の肉厚は5.8mm、強化層の強化繊維の体積含有率は強化層全体積基準で約48体積%であった。外層の肉厚は1.1mm、外層の強化繊維の体積含有率は外層全体積基準で約19体積%であった。また質量は94kgであった。
【0079】
実施例1と同様にパイプのつぶれ試験により、円周方向に関するFRPパイプの剛性を測定した。また実施例1と同様に短冊形の試験片を切り出し、FRPパイプの長手方向に関する引張物性および排出装置用FRP部材としての曲げ物性を測定した。三点曲げ試験において、支点間距離は試験片厚み8.9mm×16=142.4mmとし、支点間の中央部に曲げ荷重を負荷した。結果を表1に示す。
【0080】
比較例1
比較例として、ガラス繊維のみを強化繊維として使用した、排出装置用FRPパイプを製造した。
強化繊維として、ガラス繊維チョップドストランドマット(GMと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量450g/m2)、ガラス繊維ロービングクロス(GRと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量810g/m2)およびガラス繊維サーフェイシングマット(GSと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量30g/m2)の3種類の基材を使用した。
【0081】
マンドレルには、直径2000mm、長手方向の長さ1500mmのものを使用し、前記クロスやマットを巻き付ける前に、マンドレルに離型剤を塗布した。マトリックス樹脂としてビニルエステル樹脂を前記クロスやマットの強化繊維に含浸させながら、マンドレルにこれらクロスやマットを巻き付けるフィラメントワインディング法により得られたものを硬化してFRPパイプを製造した。
【0082】
FRPパイプの内側から外側へ順に耐蝕層、強化層および外層を積層した。FRPパイプ内側から外側における積層構成、すなわち強化繊維基材は、GS/GM/GM/GR/GM/GM/GM/GM/GM/GM/GM/GR/GM/GSとし、FRPパイプの内側から3層目までのGS/GM/GMを耐蝕層とし、4層目から12層目までのGR/GM/GM/GM/GM/GM/GM/GM/GRを強化層とし、13層目および14層目のGM/GSを外層とした。すなわち強化層においてはGMを挟むようにGRが積層されていることになる。
【0083】
ビニルエステル樹脂を供給しながら、耐蝕層、強化層および外層の順に強化繊維クロスや強化繊維マットをマンドレルに巻き付ける際、耐蝕層、強化層および外層それぞれにおける強化繊維の体積含有率が所定の値となるように、樹脂量を調整した。
【0084】
すべての強化繊維クロスおよび強化繊維マットを積層し、80℃×6時間の条件下で硬化した後、マンドレルを抜き取り、長さ1300mmのFRPパイプを得た。このFRPパイプの両端部を切断することにより、長さ1000mm、内径2000mm、肉厚11.1mmの排出装置用FRPパイプを得た。耐蝕層の肉厚は2.0mm、耐蝕層の強化繊維の体積含有率は耐蝕層全体積基準で約19体積%であった。強化層の肉厚は8.0mm、強化層の強化繊維の体積含有率は強化層全体積基準で約48体積%であった。外層の肉厚は1.1mm、外層の強化繊維の体積含有率は外層全体積基準で約19体積%であった。また質量は123kgであった。
【0085】
実施例1と同様にパイプのつぶれ試験により、円周方向に関するFRPパイプの剛性を測定した。また実施例1と同様に短冊形の試験片を切り出し、FRPパイプの長手方向に関する引張物性および排出装置用FRP部材としての曲げ物性を測定した。三点曲げ試験において、支点間距離は試験片厚み11.1mm×16=177.6mmとし、支点間の中央部に曲げ荷重を負荷した。結果を表2に示す。
【0086】
比較例2
比較例として、ガラス繊維のみを強化繊維として使用した、排出装置用FRPパイプを製造した。
強化繊維として、ガラス繊維チョップドストランドマット(GMと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量450g/m2)、ガラス繊維ロービングクロス(GRと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量810g/m2)およびガラス繊維サーフェイシングマット(GSと略す、ガラス繊維(Eガラス、引張強度3400MPa、引張弾性率73GPa、熱伝導率1W/(m・K))、ガラス繊維質量30g/m2)の3種類の基材を使用した。
【0087】
マンドレルには、直径2000mm、長手方向の長さ1500mmのものを使用し、前記クロスやマットを巻き付ける前に、マンドレルに離型剤を塗布した。マトリックス樹脂としてビニルエステル樹脂を前記クロスやマットの強化繊維に含浸させながら、マンドレルにこれらクロスやマットを巻き付けるフィラメントワインディング法により得られたものを硬化してFRPパイプを製造した。
【0088】
FRPパイプの内側から外側へ順に耐蝕層、強化層および外層を積層した。FRPパイプ内側から外側における積層構成、すなわち強化繊維基材は、GS/GM/GM/GR/GM/GR/GM/GR/GM/GR/GM/GR/GM/GSとし、FRPパイプの内側から3層目までのGS/GM/GMを耐蝕層とし、4層目から12層目までのGR/GM/GR/GM/GR/GM/GR/GM/GRを強化層とし、13層目および14層目のGM/GSを外層とした。すなわち強化層はGRとGMが交互に積層されて構成されており、耐蝕層および外層に接する側にはGRが積層されていることになる。
【0089】
ビニルエステル樹脂を供給しながら、耐蝕層、強化層および外層の順に強化繊維クロスや強化繊維マットをマンドレルに巻き付ける際、耐蝕層、強化層および外層それぞれにおける強化繊維の体積含有率が所定の値となるように、樹脂量を調整した。
【0090】
すべての強化繊維クロスおよび強化繊維マットを積層し、80℃×6時間の条件下で硬化した後、マンドレルを抜き取り、長さ1300mmのFRPパイプを得た。このFRPパイプの両端部を切断することにより、長さ1000mm、内径2000mm、肉厚10.8mmの排出装置用FRPパイプを得た。耐蝕層の肉厚は2.0mm、耐蝕層の強化繊維の体積含有率は耐蝕層全体積基準で約19体積%であった。強化層の肉厚は7.7mm、強化層の強化繊維の体積含有率は強化層全体積基準で約48体積%であった。外層の肉厚は1.1mm、外層の強化繊維の体積含有率は外層全体積基準で約19体積%であった。また質量は119kgであった。
【0091】
実施例1と同様にパイプのつぶれ試験により、円周方向に関するFRPパイプの剛性を測定した。また実施例1と同様に短冊形の試験片を切り出し、FRPパイプの長手方向に関する引張物性および排出装置用FRP部材としての曲げ物性を測定した。三点曲げ試験において、支点間距離は試験片厚み10.8mm×16=172.8mmとし、支点間の中央部に曲げ荷重を負荷した。結果を表2に示す。
【0092】
【表1】
【表2】
表1に示す通り、実施例1〜5におけるFRPパイプは、比較例1および比較例2のFRPパイプと比べて円周方向に関して高い剛性を有しており、つぶれ試験による直径の変化が小さかった。またFRPパイプの全体質量も小さく、軽量化が図れた。引張物性、曲げ物性に関しても実施例1〜5におけるFRPパイプは、比較例1および比較例2のFRPパイプと比べて優れていた。
【0095】
表2に示す通り、比較例1および比較例2におけるFRPパイプは、実施例のFRPパイプに比べて円周方向に関する剛性が低いため、つぶれ試験による直径の変化が大きかった。またFRPパイプの全体質量も実施例のFRPパイプのそれより大きかった。比較例のFRPパイプは、引張物性、曲げ物性に関しても実施例のFRPパイプと比べて劣っていた。
【0096】
【発明の効果】
本発明によれば、耐蝕層と強化層を含む排出装置用FRP部材の強化層が炭素繊維を含むことにより、軽量かつ高い剛性を備えたFRP部材を得ることができる。さらに、このような性能を備えた本発明のFRP部材は、煙突等の排出装置に用いられることに特に適している。
【図面の簡単な説明】
【図1】(a)パイプ自重によるパイプ直径変位、および(b)パイプ自重と490N負荷によるパイプ直径変位を示す概略図である。
【符号の説明】1:試験台、2:FRPパイプ、d:パイプ直径、L1:自重による直径変位、L2:自重+490N負荷による直径変位。
Claims (6)
- 強化繊維とマトリックス樹脂で構成された耐蝕層と強化層を含む排出装置用FRP部材であり、強化層の強化繊維が炭素繊維を含み、強化層の全強化繊維に対する炭素繊維の質量比率が2%以上50%以下である排出装置用FRP部材。
- 強化層における強化繊維の体積含有率が、強化層全体積基準で30〜70体積%である請求項1に記載の排出装置用FRP部材。
- 強化層の強化繊維がガラス繊維および炭素繊維である請求項1または2に記載の排出装置用FRP部材。
- 炭素繊維の引張弾性率が200GPa以上650GPa以下である請求項1乃至3のいずれか1つに記載の排出装置用FRP部材。
- マトリックス樹脂が、不飽和ポリエステル樹脂、ビニルエステル樹脂およびエポキシ樹脂からなる群から選ばれる少なくとも1種である請求項1乃至4のいずれか1つに記載の排出装置用FRP部材。
- 請求項1乃至5のいずれか1つに記載の排出装置用FRP部材を使用したFRP製排出装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002379477A JP2004209701A (ja) | 2002-12-27 | 2002-12-27 | 排出装置用frp部材およびこれを使用したfrp製排出装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002379477A JP2004209701A (ja) | 2002-12-27 | 2002-12-27 | 排出装置用frp部材およびこれを使用したfrp製排出装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004209701A true JP2004209701A (ja) | 2004-07-29 |
Family
ID=32815970
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002379477A Pending JP2004209701A (ja) | 2002-12-27 | 2002-12-27 | 排出装置用frp部材およびこれを使用したfrp製排出装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004209701A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008218347A (ja) * | 2007-03-07 | 2008-09-18 | Gs Yuasa Corporation:Kk | 電池 |
| US8940378B2 (en) | 2005-05-03 | 2015-01-27 | Fokker Landing Gear B.V. | Method for the manufacturing of a hollow fiber reinforced structural member |
| CN115625820A (zh) * | 2022-10-31 | 2023-01-20 | 山东斯福特实业有限公司 | 一种耐碱玻璃纤维增强复合材料筋的制备方法及装置 |
-
2002
- 2002-12-27 JP JP2002379477A patent/JP2004209701A/ja active Pending
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8940378B2 (en) | 2005-05-03 | 2015-01-27 | Fokker Landing Gear B.V. | Method for the manufacturing of a hollow fiber reinforced structural member |
| JP2008218347A (ja) * | 2007-03-07 | 2008-09-18 | Gs Yuasa Corporation:Kk | 電池 |
| CN115625820A (zh) * | 2022-10-31 | 2023-01-20 | 山东斯福特实业有限公司 | 一种耐碱玻璃纤维增强复合材料筋的制备方法及装置 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101659591B1 (ko) | 하이브리드 세라믹 섬유강화 복합재료 제조방법 및 이에 의해 제조된 하이브리드 세라믹 섬유강화 복합재료 | |
| JP2002137307A (ja) | 繊維強化樹脂製風車ブレード構造体 | |
| JP2008137203A (ja) | サンドイッチパネル | |
| CN106625754A (zh) | 多功能大尺寸复合材料机械臂 | |
| CN107780055A (zh) | 含有拉挤棒的单轴向纤维织物及其制造方法 | |
| JP3771360B2 (ja) | 繊維強化複合材料製管状体 | |
| JP2554821B2 (ja) | 炭素繊維強化樹脂複合材料とその製造方法 | |
| JPH05208465A (ja) | サンドイッチパネル | |
| JP2005187523A (ja) | 排出装置用耐熱性frp部材およびこれを使用したfrp製排出装置 | |
| JP7117993B2 (ja) | Frp引抜成形体、及びその製造方法 | |
| JP4402477B2 (ja) | 不織布を備える管状積層体及びその製造方法 | |
| JPH0978848A (ja) | コンクリート構造物の補強方法およびそれに用いるコンクリート構造物補強用シート | |
| JP3154805B2 (ja) | 管状体 | |
| CN104032893B (zh) | 一种用于组合梁的一体成型的frp折线形板结构 | |
| JP6947956B1 (ja) | 繊維強化部材及び接合構造体 | |
| JP2566705B2 (ja) | 一方向プリプレグと炭素繊維強化樹脂複合材料及びそれらの製造方法 | |
| CN114991007A (zh) | 一种高性能复合材料桥梁面板及其制作方法 | |
| JP2004116564A (ja) | エネルギー吸収部材 | |
| JP5002922B2 (ja) | アーム状応力伝達部材 | |
| KR102157191B1 (ko) | 탄성복합구조체 및 이의 제조방법 | |
| KR20140138032A (ko) | 파이프 성형체 | |
| CN205201563U (zh) | 多功能大尺寸复合材料机械臂 | |
| JPH0768739B2 (ja) | 長繊維補強セメント系部材 | |
| JP5582777B2 (ja) | 耐食層を有する管状繊維強化複合材料 | |
| JP2573923B2 (ja) | 釣 竿 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051012 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080221 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080227 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20080702 |