JP2004227672A - 光記録媒体製造装置 - Google Patents
光記録媒体製造装置 Download PDFInfo
- Publication number
- JP2004227672A JP2004227672A JP2003014358A JP2003014358A JP2004227672A JP 2004227672 A JP2004227672 A JP 2004227672A JP 2003014358 A JP2003014358 A JP 2003014358A JP 2003014358 A JP2003014358 A JP 2003014358A JP 2004227672 A JP2004227672 A JP 2004227672A
- Authority
- JP
- Japan
- Prior art keywords
- disk
- shaped substrate
- recording medium
- optical recording
- substrate
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images






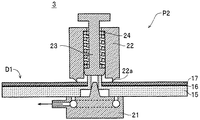



Classifications
-
- G—PHYSICS
- G11—INFORMATION STORAGE
- G11B—INFORMATION STORAGE BASED ON RELATIVE MOVEMENT BETWEEN RECORD CARRIER AND TRANSDUCER
- G11B7/00—Recording or reproducing by optical means, e.g. recording using a thermal beam of optical radiation by modifying optical properties or the physical structure, reproducing using an optical beam at lower power by sensing optical properties; Record carriers therefor
- G11B7/24—Record carriers characterised by shape, structure or physical properties, or by the selection of the material
- G11B7/26—Apparatus or processes specially adapted for the manufacture of record carriers
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/01—Means for holding or positioning work
- B26D7/018—Holding the work by suction
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/08—Means for treating work or cutting member to facilitate cutting
- B26D7/086—Means for treating work or cutting member to facilitate cutting by vibrating, e.g. ultrasonically
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26D—CUTTING; DETAILS COMMON TO MACHINES FOR PERFORATING, PUNCHING, CUTTING-OUT, STAMPING-OUT OR SEVERING
- B26D7/00—Details of apparatus for cutting, cutting-out, stamping-out, punching, perforating, or severing by means other than cutting
- B26D7/18—Means for removing cut-out material or waste
- B26D7/1845—Means for removing cut-out material or waste by non mechanical means
- B26D7/1863—Means for removing cut-out material or waste by non mechanical means by suction
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
- B26F1/3846—Cutting-out; Stamping-out cutting out discs or the like
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
- B26F1/40—Cutting-out; Stamping-out using a press, e.g. of the ram type
- B26F2001/407—Cutting-out; Stamping-out using a press, e.g. of the ram type stepwise sequential punching processes
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B26—HAND CUTTING TOOLS; CUTTING; SEVERING
- B26F—PERFORATING; PUNCHING; CUTTING-OUT; STAMPING-OUT; SEVERING BY MEANS OTHER THAN CUTTING
- B26F1/00—Perforating; Punching; Cutting-out; Stamping-out; Apparatus therefor
- B26F1/38—Cutting-out; Stamping-out
- B26F1/44—Cutters therefor; Dies therefor
- B26F2001/4427—Cutters therefor; Dies therefor combining cutting and forming operations
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10S—TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10S425/00—Plastic article or earthenware shaping or treating: apparatus
- Y10S425/81—Sound record
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/04—Processes
- Y10T83/0581—Cutting part way through from opposite sides of work
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/202—With product handling means
- Y10T83/2066—By fluid current
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/869—Means to drive or to guide tool
- Y10T83/8776—Constantly urged tool or tool support [e.g., spring biased]
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/869—Means to drive or to guide tool
- Y10T83/8821—With simple rectilinear reciprocating motion only
- Y10T83/8828—Plural tools with same drive means
- Y10T83/8831—Plural distinct cutting edges on same support
- Y10T83/8832—Concentrically mounted
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T83/00—Cutting
- Y10T83/929—Tool or tool with support
- Y10T83/9411—Cutting couple type
- Y10T83/9418—Punching plus nonpunching tool
Landscapes
- Engineering & Computer Science (AREA)
- Life Sciences & Earth Sciences (AREA)
- Forests & Forestry (AREA)
- Mechanical Engineering (AREA)
- Manufacturing & Machinery (AREA)
- Manufacturing Optical Record Carriers (AREA)
Abstract
【課題】偏心状態で中心孔が形成される事態を回避しつつ、基板の破損を回避し得る光記録媒体製造装置を提供する。
【解決手段】ディスク状基材D1に押し込まれて中心孔18を形成する打ち抜き用刃部32と、ディスク状基材D1に当接させられる超音波ホーン37と、打ち抜き用刃部32の刃先に対する接離方向に超音波ホーン37を移動させる上下動機構39と、超音波ホーン37を超音波振動させる超音波発生源38と、超音波発生源38および上下動機構39の動作を制御する制御部とを備えて構成され、制御部は、上下動機構39に対して刃先に対する接近方向に超音波ホーン37を移動させてディスク状基材D1を押圧させると共に、少なくともディスク状基材D1が刃先に接触した時点から中心孔18の打ち抜き形成が完了する時点まで超音波発生源38に対して超音波振動させる。
【選択図】 図6
Description
【0001】
【発明の属する技術分野】
本発明は、ディスク状基材に中心孔を打ち抜き形成して光記録媒体を製造する光記録媒体製造装置に関するものである。
【0002】
【従来の技術】
CDやDVD等の光記録媒体(光ディスク)の製造に際しては、一般的に、射出成形によってその表面にグルーブやランドが形成された円板状(ディスク状)の基材に光反射層などの薄膜を形成した後に、この薄膜を覆うようにして保護層としての樹脂層をスピンコート法によって形成する。また、CD−R、CD−RW、DVD−RおよびDVD−RW等の書き込み可能な光記録媒体の製造に際しては、基材の表面に光反射層や記録層などの薄膜を順に形成した後に、この薄膜を覆うようにして保護層としての樹脂層をスピンコート法によって形成する。この際に、製造された光記録媒体における樹脂層の膜厚にばらつきが生じている場合には、薄膜の傷付きを確実に防止するのが困難となる。したがって、樹脂層の形成に際しては、樹脂層形成用の樹脂材料を基材全面に亘って均一な膜厚にスピンコートする必要がある。また、スピンコート法によって基材上に均一な膜厚の樹脂層を形成するためには、回転状態の基材の中心に樹脂材料を滴下するのが好ましい。しかし、光記録媒体の中心には、記録再生装置等によるクランプ(チャッキング)を可能とする中心孔を設ける必要があるため、スピンコートに際して基材の中心に樹脂材料を滴下するのが困難となっている。このため、出願人は、中心孔の形成に先立って基材に樹脂材料を滴下して均一な膜厚の樹脂層を形成した後に、基材および樹脂層を連通するようにして中心孔を打抜き形成する光記録媒体製造装置(以下、「製造装置」ともいう)を特願2002−196415において提案している。
【0003】
この製造装置では、まず、その中心部に中心孔が形成されていない円板状の基板(基材:12)における情報記録面(12A)に光透過層形成用の樹脂(21)をスピンコートする。この場合、出願人が提案している製造装置によって製造される光記録媒体は、上記のCDやDVD等とは異なり、記録データの記録または再生時において薄膜上に形成されている樹脂層の表面側からレーザービームを入射させる構成が採用されている。したがって、この製造装置では、光記録媒体の製造に際して上記の例における保護層に代えて、レーザービームを透過させる光透過層を形成する。具体的には、塗布装置によって回転させられている基板の中心(後に中心孔が形成される部位)に例えば紫外線硬化型の樹脂を滴下して、回転に伴う遠心力によって基板の外縁部に向けて樹脂材料を拡げる。この際に、基板の回転速度を適宜調節することによって、情報記録面の全面に亘って樹脂材料が均一に塗布される。次に、基板上の樹脂に対して紫外線を照射することによって硬化させて光透過層(14)を形成する。
【0004】
次いで、光透過層における中心孔の形成位置に中心孔とほぼ同径で円形の切り込みを形成する。具体的には、工具(22)の刃部(22A)を光透過層に押し込んだ状態で基板を回転させる。これにより、光透過層の厚みとほぼ等しい深さの切り込み(16)が光透過層に形成される。続いて、切り込みを形成した処理位置(以下、「切り込み形成位置」ともいう)から中心孔を形成する処理位置(以下、「中心孔形成位置」ともいう)に搬送機構によって基板を搬送する。次に、円筒状の打ち抜き工具(18)を光透過層の形成面側から基板に押し込んで中心孔(20)を打ち抜き形成する。この際に、中心孔の打ち抜きに先立って光透過層に切り込みが形成されているため、中心孔の打ち抜き時における光透過層の剥がれやバリの発生が回避される。以上の工程によって光記録媒体(10)が完成する。この後、完成した光記録媒体は、中心孔形成位置から完成品のスタック位置に搬送機構によって搬送される。
【0005】
【先行出願1】
特願2002−196415
【0006】
【発明が解決しようとする課題】
ところが、この製造装置には、以下の改善すべき課題がある。すなわち、この製造装置では、基板の厚み方向に打ち抜き工具を移動させて基板に押し込むことによって中心孔を打ち抜き(圧断)形成している。したがって、中心孔の形成時には、打ち抜き工具の移動方向で基板に対して相当に大きな力が加えられるため、打ち抜き工具の刃先が基板の裏面側に到達する以前に(中心孔が打ち抜かれる以前に)基板の裏面側における中心部の近傍が部分的に破損するおそれがある。
このため、これを回避するのが好ましい。この場合、圧断対象物に工具(刃部)をスムーズに押し込む方法として、工具を超音波振動させつつ押し込む圧断方法が知られている。この圧断方法を採用することで、打ち抜き工具を基板にスムーズに押し込むことが可能となる。しかし、打ち抜き工具を超音波振動させた場合、基板に対する打ち抜き工具の位置決めが困難となる結果、基板の中心に対して偏心した状態で中心孔が形成されるおそれがある。また、出願人が提案している製造装置では、中心孔の形成を完了した後に打ち抜き工具を基板から引き抜く際に、打ち抜き工具に引っ掛かって基板が移動させられたり、打ち抜いた打ち抜き片を撤去する際に、基板が打ち抜き片と共に移動させられたりすることがある。このため、これらの点を改善するのが好ましい。
【0007】
本発明は、かかる改善すべき課題に鑑みてなされたものであり、偏心状態で中心孔が形成される事態を回避しつつ、基板の破損を回避し得る光記録媒体製造装置を提供することを主目的とする。また、打ち抜き工具の移動や打ち抜き片の撤去に起因するディスク状基材の移動を回避し得る光記録媒体製造装置を提供することを他の目的とする。
【0008】
【課題を解決するための手段】
上記目的を達成すべく本発明に係る光記録媒体製造装置は、ディスク状基材に押し込まれて当該ディスク状基材に中心孔を打ち抜き形成する打ち抜き用刃部と、当該打ち抜き用刃部に向けて前記ディスク状基材を押圧することによって当該打ち抜き用刃部を当該ディスク状基材に押し込む押圧手段と、当該押圧手段の動作を制御する制御部とを備えて光記録媒体を製造可能に構成された光記録媒体製造装置であって、前記押圧手段は、前記ディスク状基材に当接させられる当接部と、前記打ち抜き用刃部の刃先に対する接離方向に前記当接部を移動させて前記ディスク状基材を押圧する移動機構と、前記当接部を超音波振動させる超音波発生源とを備えて構成され、前記制御部は、前記移動機構に対して前記打ち抜き用刃部の刃先に対する接近方向に前記当接部を移動させると共に、少なくとも前記ディスク状基材が当該刃先に接触した時点から前記中心孔の打ち抜き形成が完了する時点まで前記超音波発生源に対して超音波振動させる。
【0009】
この場合、前記接離方向へのスライドが許容されて前記打ち抜き用刃部の中心部に配設されて第1の付勢手段によって前記押圧手段に向けて付勢される位置決め用凸部を備え、当該位置決め用凸部は、その先端部が当該打ち抜き用刃部の前記刃先よりも当該押圧手段側に突出させられると共に前記中心孔よりも小径で前記ディスク状基材の中心部に設けられた位置決め用孔に挿入可能に形成され、前記移動機構は、前記刃先に対する前記接近方向に前記当接部を移動させることにより、前記位置決め用孔に挿入されている前記位置決め用凸部を前記ディスク状基材と共に前記接近方向に移動させて当該ディスク状基材に前記打ち抜き用刃部を押し込むのが好ましい。
【0010】
また、その中央部に前記打ち抜き用刃部の挿通が可能な挿通孔を有し当該打ち抜き用刃部に対して前記接離方向でスライド可能に形成されると共に第2の付勢手段によって前記押圧手段に向けて付勢されて常態では前記ディスク状基材との接触面が当該打ち抜き用刃部の前記刃先よりも当該押圧手段側に位置させられた基材受け台を備え、前記移動機構は、前記刃先に対する前記接近方向に前記当接部を移動させることにより、前記ディスク状基材と共に前記基材受け台を前記接近方向に移動させて当該ディスク状基材に前記打ち抜き用刃部を押し込ませ、前記基材受け台は、前記移動機構によって前記ディスク状基材が押圧されたときに当該ディスク状基材を前記接近方向に移動させるのが好ましい。
【0011】
さらに、前記第2の付勢手段は、エアシリンダで構成されているのが好ましい。
【0012】
また、前記ディスク状基材における前記中心孔の形成位置よりも外周側を吸着して当該ディスク状基材を保持する基材保持部と、前記打ち抜き用刃部によって打ち抜かれた打ち抜き片を保持する打ち抜き片保持部とを備えているのが好ましい。
【0013】
さらに、前記超音波発生源は、前記当接部を縦振動させるのが好ましい。
【0014】
【発明の実施の形態】
以下、添付図面を参照して、本発明に係る光記録媒体製造装置の好適な実施の形態について説明する。
【0015】
最初に、本発明に係る光記録媒体製造装置および光記録媒体の構成について、図面を参照して説明する。
【0016】
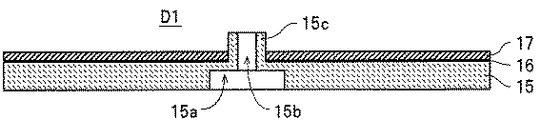
図1に示す製造装置1は、本発明に係る光記録媒体製造装置を備えて構成されて、円板状のディスク状基材D1(図2参照)に中心孔18を打ち抜き形成して光記録媒体D2(図3参照)を製造する。この場合、図2に示すように、ディスク状基材D1は、円板状の基材15の一方の面に光反射層や記録層などの薄膜16が形成されると共に、薄膜16を覆うようにして光透過層17が形成されて構成されている。基材15は、ディスク状基材D1の製造に先立ってポリカーボネイト等の樹脂材料で射出成形される。この場合、基材15における裏面の中心部には、後にその底面が打ち抜かれることによって中心孔18を構成する凹部15aが形成されている。この場合、凹部15aは、一例として、その直径が中心孔18の直径と等しい(同等の)15mmに形成されている。また、基材15の表面には、射出成形によってグルーブやランドが形成されると共に、後述する切り込み17aや中心孔18の形成時に切り込み形成機3や打ち抜き機4に対してディスク状基材D1を位置決めするための位置決め用孔15bが形成された円筒状の突起部15cが形成されている。この場合、位置決め用孔15bは、その直径が一例として5mmで、その中心が凹部15aの中心と一致するように形成されている。光透過層17は、基材15上に形成された薄膜16を保護すると共に記録データの記録再生時にレーザービームを透過させるための樹脂層であって、一例として紫外線硬化型の樹脂材料がスピンコート法によって塗布されて、その厚みが100μm程度となるように形成されている。また、図3に示すように、光記録媒体D2は、上記のディスク状基材D1の中心部に、その直径が15mm程度の中心孔18が形成されて構成されている。なお、本発明についての理解を容易とするために薄膜16等の構成および形成方法等についての説明を省略する。
【0017】
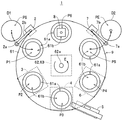
製造装置1は、図1に示すように、搬入機構2、切り込み形成機3、打ち抜き機4、回収機5、クリーナー6、搬出機構7、ディスク検出部8、搬送機構9、制御部10、操作部11および表示部12を備えて構成されている。搬入機構2は、図4に示すように、その先端部にディスク状基材D1を吸着する吸着部2aが取り付けられて上下動可能に構成された旋回アーム2bを備えて構成されている。この搬入機構2は、制御部10の制御下でスタック位置PSから搬入位置P1にディスク状基材D1を搬入する。なお、スタック位置PSには、光透過層17の形成が完了した複数のディスク状基材D1,D1・・がスタックされている。
【0018】
切り込み形成機3は、図5に示すように、載置台21、切り込み形成用刃部22、押圧部23、スプリング24および上下動機構25を備えて構成され、図4に示すように、切り込み形成位置P2に設置されている。載置台21は、図5に示すように、ディスク状基材D1を載置可能にその上面が平坦に形成されると共に、上面の中央部には、ディスク状基材D1における位置決め用孔15bに嵌入して載置台21に対してディスク状基材D1を位置決めする円錐台形状の位置決め用凸部21aが突出形成されている。また、載置台21は、その上面とディスク状基材D1の裏面との間の空気を吸引することによってディスク状基材D1を吸着するための複数の吸気孔21b,21b・・が位置決め用凸部21aの周囲に形成されて構成されている。切り込み形成用刃部22は、全体として円筒状に形成されて上下動機構25に取り付けられると共に、その下面には、ディスク状基材D1の光透過層17に切り込み17a(図6参照)を形成するための環状の刃22aが突出形成されている。この場合、刃22aは、その直径が中心孔18の直径よりも大径の16mm程度に形成されている。また、刃22aの高さは、光透過層17に形成する切り込み17aの深さに応じて、光透過層17の厚み(例えば100μm)よりも若干高い105μm程度に規定されている。押圧部23は、スプリング24によって切り込み形成用刃部22に対して下向きに付勢され、上下動機構25によって切り込み形成用刃部22が下動させられることによってディスク状基材D1を下向きに付勢して押さえ付ける
【0019】
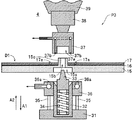
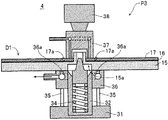
打ち抜き機4は、本発明に係る光記録媒体製造装置に相当し、図6に示すように、ベース部31、打ち抜き用刃部32、位置決め用凸部33、スプリング34、エアシリンダ35,35・・、基材受け台36、超音波ホーン37、超音波発生源38および上下動機構39を備えて構成され、図4に示すように、中心孔形成位置P3に設置されている。打ち抜き用刃部32は、図6に示すように、その外形の直径(外径)が中心孔18の内径と等しい15mmの有底円筒状に形成されてベース部31に固定され、上下動機構39によって押し下げられたディスク状基材D1に圧入される(押し込まれる)ことによって中心孔18を打ち抜き形成する。位置決め用凸部33は、円錐台形状に形成されて打ち抜き用刃部32内に配設されると共に本発明における第1の付勢手段に相当するスプリング34によって上向きに付勢され、ディスク状基材D1における位置決め用孔15bに嵌入して(挿入させられて)打ち抜き用刃部32に対してディスク状基材D1を位置決めする。
【0020】
エアシリンダ35は、本発明における第2の付勢手段に相当し、一例として、ディスク状基材D1が下動させられた際に図外の圧送ポンプによって基材受け台36側の気室に例えば圧縮空気が供給されてベース部31に対する基材受け台36の矢印A1の向き(下向き)への平行移動を許容し、ディスク状基材D1が上動させられた際に圧送ポンプによってベース部31側の気室に圧縮空気が供給されてベース部31に対する基材受け台36の矢印A2の向き(上向き)への平行移動を許容する。なお、エアシリンダ35に代えて例えばコイルスプリングを採用した場合、基材受け台36が繰り返して上下動させられることによってコイルスプリングにヘタリが生じて、その自由長が短くなる。このような場合、打ち抜き用刃部32や超音波ホーン37に対する基材受け台36の位置(高さ)が変動することに起因して、中心孔18を正確に打ち抜き形成するのが困難となるおそれがある。一方、この製造装置1に採用されているエアシリンダ35では、繰り返して伸縮させたとしてもヘタリが生じないため、基材受け台36の位置変動が回避されている。基材受け台36は、全体として円筒状に形成されて、その中央部に打ち抜き用刃部32の挿通を可能とする中央孔が形成されると共に、打ち抜き用刃部32の側面に沿って上下方向に平行移動可能にエアシリンダ35,35・・を介してベース部31に取り付けられている。この場合、基材受け台36は、切り込み17aが形成されたディスク状基材D1の裏面に面的接触可能にその上面が平坦に形成されている。また、基材受け台36は、本発明における基材保持部に相当し、その上面とディスク状基材D1の裏面との間の空気を吸引することによってディスク状基材D1を吸着するための複数の吸気孔36a,36a・・が形成されている。なお、同図に示すように、基材受け台36は、常態においては、打ち抜き用刃部32の刃先がその上面(ディスク状基材D1との接触面)から突出しないように、その高さ方向の配置位置が規定されている。
【0021】
超音波ホーン37は、本発明における当接部に相当し、超音波発生源38および上下動機構39と相俟って本発明における押圧手段を構成する。この超音波ホーン37は、全体として円柱状に形成されて超音波発生源38と共に上下動機構39に取り付けられて、中心孔18の打ち抜き形成時にディスク状基材D1の上面を下向きに押圧しつつ超音波発生源38で発生した超音波をディスク状基材D1に伝達する。また、超音波ホーン37の下面には、ディスク状基材D1の突起部15cが進入可能な凹部37aが形成されている。さらに、超音波ホーン37は、本発明における打ち抜き片保持部に相当し、打ち抜き用刃部32によって打ち抜かれた打ち抜き片CH(図16参照)における突起部15cの周囲(光透過層17の表面)の空気を吸引することによってその打ち抜き片CHを吸着するための複数の吸気孔37b,37b・・が形成されて構成されている。超音波発生源38は、制御部10の制御下で超音波を発生して超音波ホーン37を振動させることにより、超音波ホーン37を介してディスク状基材D1を超音波振動させる。この場合、超音波発生源38は、一例として、その振動周波数が28kHz程度で、その振動方向が超音波ホーン37によるディスク状基材D1の押圧方向である矢印A1の向きの縦振動(単振動)を発生して超音波ホーン37を超音波振動させる。上下動機構39は、本発明における移動機構に相当し、制御部10の制御下で超音波発生源38および超音波ホーン37を矢印A1,A2の向き(本発明における接離方向)に上下動(移動)させる。
【0022】
回収機5は、図7に示すように、移動機構41、回収用アーム43、およびスライダ44を備えて構成され、図4に示すように、打ち抜き機4が設置されている中心孔形成位置P3の側方に設置されている。移動機構41は、図7に示すように、制御部10の制御下で、同図に示す矢印B1,B2の向き(打ち抜き機4に対する接離方向)でステー42をスライドさせる。回収用アーム43は、一例として滑動抵抗を軽減するための表面処理が施された金属板で上面が開口した断面コ字状に形成されて、ステー43aを介して移動機構41におけるステー42の回転軸42aに回動可能に取り付けられている。また、回収用アーム43には、その後端部に固定されたステー43bにスライドピン43cが取り付けられて構成されると共に、例えば回転軸42aの周囲に取り付けられた弦巻ばねによって矢印Cの向きに付勢されている。
【0023】
この回収用アーム43は、移動機構41によってステー42が矢印B1の向きにスライドさせられることによってスライドピン43cがスライダ44の下面に沿って矢印B3の向きでスライドさせられる。この際に、回収用アーム43は、実線で示す傾斜状態から一点鎖線で示す水平状態に姿勢を変化させられつつ、その先端部が打ち抜き機4の超音波ホーン37によって吸着されている打ち抜き片CHと光記録媒体D2(中心孔18が打ち抜かれたディスク状基材D1)との間に進入させられる。この状態において、超音波ホーン37による打ち抜き片CHの吸着が解除されることで、打ち抜き片CHが回収用アーム43の先端部に落下する。また、回収用アーム43は、移動機構41によってステー42が矢印B2の向きにスライドさせられることによってスライドピン43cがスライダ44の下面に沿って矢印B4の向きでスライドさせられる。この際には、回収用アーム43は、一点鎖線で示す水平状態から実線で示す傾斜状態に姿勢を変化させられつつ、その先端部が光記録媒体D2上から待避させられる。この際には、回収用アーム43の先端部に落下した打ち抜き片CHが回収用アーム43上を矢印B5の向きで滑落して、所定の回収位置に落下する。
【0024】
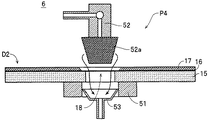
クリーナー6は、図8に示すように、載置台51、吹き付け部52、吸い込み部53および上下動機構54を備えて構成され、図4に示すように、クリーニング位置P4に設置されている。載置台51は、図8に示すように、光記録媒体D2を載置可能に形成されると共に、その中央部に中心孔18よりも大径の中央孔51aが形成されている。吹き付け部52は、その先端部に取り付けられたノズル52aが多孔質材料で円錐台形状に形成されて、上下動機構54によって載置台51上の光記録媒体D2に向けて下動させられると共に図外の圧送ポンプ(圧縮機)によって圧送される圧縮空気をノズル52aから光記録媒体D2に向けて吹き付ける。この場合、ノズル52aは、その先端部(下端部)の直径が中心孔18の直径よりも小径に形成され、その基端部(上端部)の直径が中心孔18の直径よりも大径に形成されている。吸い込み部53は、載置台51の中央孔51a内に配設されると共に図外の吸引ポンプに連結されて、載置台51上の光記録媒体D2における中心孔18の周囲の空気を吸引する。なお、吹き付け部52および吸い込み部53のいずれか一方のみを設けてクリーナー6を構成することもできる。また、圧縮空気に代えて窒素等の気体を光記録媒体D2に吹き付けることもできる。
【0025】
搬出機構7は、図4に示すように、その先端部に光記録媒体D2を吸着する吸着部7aが取り付けられると共に上下動可能に構成された旋回アーム7bを備えて構成されている。この搬出機構7は、制御部10の制御下で、搬出位置P5からスタック位置PEに光記録媒体D2を搬送する。なお、スタック位置PEには、中心孔18の形成が完了した(完成した)複数の光記録媒体D2,D2・・がスタックされる。ディスク検出部8は、一例として発光素子および受光素子を備えて構成されて、検出位置P6に設置されている。このディスク検出部8は、搬送機構9によって光記録媒体D2が検出位置P6に搬送されたときに、検出位置P6上を搬出位置P5から搬入位置P1に向けて移動(通過)する光記録媒体D2を検出して検出信号を制御部10に出力する。
【0026】
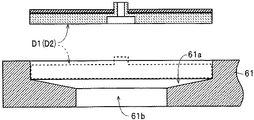
搬送機構9は、図1に示すように、搬送用ステージ61、回転機構62および上下動機構63を備えて構成されている。搬送用ステージ61は、図4に示すように、全体として円板状に形成されると共に回転軸62aを介して回転機構62に取り付けられている。また、搬送用ステージ61には、ディスク状基材D1(光記録媒体D2)を載置可能な6つの載置用凹部61a,61a・・が形成されている。この場合、各載置用凹部61a,61a・・は、搬送用ステージ61の中心からの距離が互いに等しく、かつ等間隔となる位置に形成されている。また、図9に示すように、載置用凹部61aの底面には、載置用凹部61aに載置したディスク状基材D1(光記録媒体D2)の裏面に切り込み形成機3や打ち抜き機4が接触可能とするための作業用孔61bが形成されている。回転機構62は、制御部10の制御下で搬送用ステージ61を図4に示す矢印Eの向きで60°ずつ回転させることにより、搬送用ステージ61における載置用凹部61aに載置されているディスク状基材D1(光記録媒体D2)を搬入位置P1、切り込み形成位置P2、中心孔形成位置P3、クリーニング位置P4および搬出位置P5に順次搬送する。上下動機構63は、制御部10の制御下で搬送用ステージ61を上下動させることにより、搬送用ステージ61に載置されているディスク状基材D1(光記録媒体D2)を切り込み形成機3や打ち抜き機4などに対して上下動させる。
【0027】
制御部10は、搬入機構2、切り込み形成機3、打ち抜き機4、回収機5、クリーナー6、搬出機構7および搬送機構9の動作を制御すると共に、ディスク検出部8によって所定の検出信号が出力されたときに、製造装置1の動作を停止させる停止処理を実行する。操作部11は、製造装置1による光記録媒体D2の製造を開始する開始ボタンや製造装置1の動作を停止する停止ボタンなど(図示せず)が配設されている。表示部12は、制御部10の制御下で製造装置1の動作状態などに関する各種情報を表示する。
【0028】
次に、製造装置1による光記録媒体D2の製造方法について、図面を参照して説明する。なお、ディスク状基材D1の製造(基材15の射出成形、および基材15の表面に対する薄膜16や光透過層17の形成)は既に完了して、複数のディスク状基材D1,D1・・がスタック位置PSにスタックされているものとする。
【0029】
オペレータによって操作部11の開始ボタンが操作されると、まず、制御部10が搬入機構2に対してスタック位置PSから搬入位置P1にディスク状基材D1を搬入させる。この際に、搬入機構2は、まず、スタック位置PSに向けて旋回アーム2bを旋回させて下動させた後に、ディスク状基材D1の表面中央部(突起部15cの周囲)を吸着部2aによって吸着する。次に、搬入機構2は、旋回アーム2bを上動させて搬入位置P1に向けて旋回させて下動させた後に、搬送用ステージ61における載置用凹部61a上で吸着部2aによるディスク状基材D1の吸着を解除する。これにより、図9に破線で示すように、搬送用ステージ61上へのディスク状基材D1の搬入(搬入位置P1へのディスク状基材D1の搬入)が完了する。次に、制御部10は、搬送機構9に対して搬送用ステージ61上のディスク状基材D1を搬入位置P1から切り込み形成位置P2に搬送させる。この際に、搬送機構9は、まず、上下動機構63が搬送用ステージ61を上動させ、次に、回転機構62が図4に示す矢印Eの向きで搬送用ステージ61を60°回転させ、次いで、上下動機構63が搬送用ステージ61を下動させる。これにより、ディスク状基材D1の搬入位置P1から切り込み形成位置P2への搬送が完了する。この場合、搬送機構9によって切り込み形成位置P2に搬送されたディスク状基材D1は、図10に示すように、上下動機構63によって搬送用ステージ61が下動させられた際に、載置台21の位置決め用凸部21aがディスク状基材D1の裏面側から位置決め用孔15bに嵌入されることによってディスク状基材D1の中心と載置台21の中心とが一致させられる(位置決めされる)。なお、本発明の実施の形態において参照する図10〜18では、本発明についての理解を容易とするために、搬送用ステージ61等の図示を省略する。
【0030】
次に、制御部10は、切り込み形成機3に対してディスク状基材D1の光透過層17に切り込み17aを形成させる。具体的には、制御部10は、まず、図外の吸引ポンプを作動させることにより、ディスク状基材D1の裏面と載置台21の上面との間の空気を吸気孔21b,21b・・から吸引させる。これにより、ディスク状基材D1の裏面(凹部15aの周囲)が載置台21の上面に密着してディスク状基材D1が保持される。次いで、制御部10は、上下動機構25に対して切り込み形成用刃部22をディスク状基材D1に向けて下動させる。この際には、切り込み形成用刃部22の下動に伴って、まず押圧部23の下面が突起部15cの先端部に当接し、その状態で切り込み形成用刃部22がさらに下動させられることによって、図11に示すように、刃22aの刃先がディスク状基材D1における光透過層17の表面に当接する。次に、上下動機構25によって切り込み形成用刃部22がさらに下動させられた際には、刃22aが光透過層17に押し込まれる。この場合、刃22aが光透過層17の厚みよりも若干高く形成されているため、その下面が光透過層17の表面に当接するまで切り込み形成用刃部22が下動させられることによって刃22aの刃先が基材15の表面に到達する。これにより、光透過層17に刃22aの直径(この場合、16mm)と等しい円形の切り込み17a(図12参照)が形成される。次いで、図12に示すように、制御部10は、上下動機構25に対して切り込み形成用刃部22を上動させる。この際に、ディスク状基材D1が載置台21に吸着されているため、刃22aが刺さった状態のディスク状基材D1が切り込み形成用刃部22と共に上動させられる事態を回避することができる。これにより、ディスク状基材D1に対する切り込み17aの形成が完了する。また、制御部10は、切り込み形成位置P2における切り込み形成機3による切り込み17aの形成作業と並行して、搬入機構2に対して、スタック位置PSから搬入位置P1に新たなディスク状基材D1を搬入させる。
【0031】
次いで、制御部10は、吸引ポンプを停止させることによって載置台21に対するディスク状基材D1の吸着を解除した後に、搬送機構9に対して切り込み17aの形成が完了したディスク状基材D1を切り込み形成位置P2から中心孔形成位置P3に搬送させる。この際に、搬入位置P1に搬入されたディスク状基材D1は、搬送用ステージ61の回転に伴って搬入位置P1から切り込み形成位置P2に搬送される。一方、図13に示すように、中心孔形成位置P3に搬送されたディスク状基材D1は、搬送用ステージ61の下動に伴って、位置決め用凸部33がディスク状基材D1の裏面側から位置決め用孔15bに嵌入されることによってディスク状基材D1の中心と打ち抜き用刃部32の中心とが概ね一致させられる。続いて、制御部10は、打ち抜き機4に対してディスク状基材D1の中心部に中心孔18を形成させる。具体的には、制御部10は、まず、上下動機構39に対して超音波発生源38および超音波ホーン37をディスク状基材D1に向けて下動させる。この際には、まず、超音波ホーン37の下面がディスク状基材D1の表面に当接し、その状態で、超音波ホーン37がさらに下動させられることによって、スプリング34が押し縮められるようにしてディスク状基材D1が下動させられる。また、制御部10は、上下動機構39に対する超音波ホーン37の下動と並行して、図外の吸引ポンプを作動させることにより、ディスク状基材D1の裏面と基材受け台36の上面との間の空気を吸気孔36a,36a・・から吸引させる。
【0032】
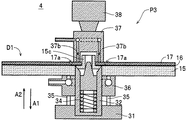
次に、上下動機構39によってディスク状基材D1がさらに下動させられた際には、スプリング34がさらに押し縮められて、位置決め用凸部33によってディスク状基材D1の中心と打ち抜き用刃部32の中心とが一致させられ(位置決めされ)、図14に示すように、ディスク状基材D1の裏面(凹部15aの周囲)が基材受け台36の上面に面的に接触すると共に、吸気孔36a,36a・・からの空気の吸引力によって密着して基材受け台36にディスク状基材D1が保持される。次いで、制御部10は、上下動機構39に対してディスク状基材D1を引き続き下動させつつ、超音波発生源38に対して超音波を発生させる。この際には、超音波発生源38で発生した超音波によって超音波ホーン37が縦振動させられて、この振動がディスク状基材D1に伝達される。続いて、上下動機構39によってディスク状基材D1がさらに下動させられた際には、エアシリンダ35,35・・が押し縮められるようにしてディスク状基材D1と共に基材受け台36が下方に平行移動させられて、打ち抜き用刃部32の刃先がディスク状基材D1の凹部15a内に進入する。この際に、打ち抜き用刃部32の外径(例えば15.04mm)が凹部15aの内径(例えば15.06mm)よりも若干小径に形成されているため、打ち抜き用刃部32は、その周面を凹部15aの内壁面に擦り付けることなくディスク状基材D1に対して相対的に上動させられる。
【0033】
次に、上下動機構39によってディスク状基材D1がさらに下動させられることによって打ち抜き用刃部32の刃先が凹部15aの底面に当接させられた後に、図15に示すように、ディスク状基材D1がさらに下動させられることによって打ち抜き用刃部32の刃先が基材15に押し込まれる。この際に、超音波ホーン37の下動に伴って基材受け台36が打ち抜き用刃部32の側面に沿って平行移動させられるため、基材受け台36の上面に面的接触させられているディスク状基材D1がその厚み方向に平行移動させられる。また、超音波ホーン37を介して伝達された超音波によってディスク状基材D1が超音波ホーン37による押圧方向(すなわち、打ち抜き用刃部32がディスク状基材D1に押し込まれる方向)に縦振動させられているため、打ち抜き用刃部32の刃先がスムーズに基材15に押し込まれる。したがって、ディスク状基材D1を振動させない打ち抜き方法とは異なり、ディスク状基材D1に対して相対的に矢印A2の向きで加えられる力が小さくても、打ち抜き用刃部32が基材15に押し込まれて中心孔18が形成される。また、基材15の成形時に凹部15aが既に形成されているため、凹部15aが形成されていない基材を打ち抜くのと比較して、極く薄い厚みだけを打ち抜くことで中心孔18が形成される。
【0034】
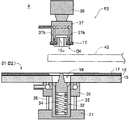
次いで、制御部10は、図外の吸引ポンプを作動させることにより、ディスク状基材D1の表面(突起部15cの周囲)と超音波ホーン37の下面との間の空気を吸気孔37b,37b・・を介して吸引させる。これにより、打ち抜き用刃部32によって打ち抜かれた打ち抜き片CH(図16参照)が超音波ホーン37によって吸着(保持)される。次いで、制御部10は、上下動機構39に対して超音波発生源38および超音波ホーン37を上動させる。この際には、超音波ホーン37の上動に伴ってディスク状基材D1が上動させられることにより、エアシリンダ35,35・・が伸張して基材受け台36が上方に平行移動させられる。また、超音波ホーン37がさらに上動させられてエアシリンダ35,35・・が完全に伸張させられた際には、図16に示すように、超音波ホーン37によって吸着された打ち抜き片CHがディスク状基材D1(基材15)から剥離されて超音波ホーン37と共に上動させられる。この際に、ディスク状基材D1が基材受け台36に吸着されているため、ディスク状基材D1が打ち抜き片CHおよび超音波ホーン37と共に上動させられる事態が回避される。これにより、ディスク状基材D1に対する中心孔18の形成が完了する(以下の説明において、中心孔18の形成が完了したディスク状基材D1を光記録媒体D2ともいう)。なお、制御部10は、中心孔形成位置P3における打ち抜き機4による中心孔18の形成作業と並行して、切り込み形成機3に対して切り込み形成位置P2において切り込み17aを形成させると共に、搬入機構2に対してスタック位置PSから搬入位置P1に新たなディスク状基材D1を搬入させる。
【0035】
次に、制御部10は、回収機5に対して打ち抜き片CHを回収させる。具体的には、制御部10は、回収機5の移動機構41に対してステー42を図7に示す矢印B1の向きにスライドさせることにより、図16に一点鎖線で示すように、基材受け台36上の光記録媒体D2と超音波ホーン37によって吸着されている打ち抜き片CHとの間に回収用アーム43の先端部を進入させる。次いで、制御部10は、吸引ポンプの動作を停止させることによって超音波ホーン37による打ち抜き片CHの吸着を解除させる。この際には、超音波ホーン37に吸着されていた打ち抜き片CHが回収用アーム43上に落下する。続いて、制御部10は、回収機5の移動機構41に対してステー42を図7に示す矢印B2の向きにスライドさせることによって回収用アーム43を待避させる。この際には、回収用アーム43が傾斜させられることにより、打ち抜き片CHが回収用アーム43の先端部から基端部に向けて滑落して所定の回収位置に落下する。これにより、打ち抜き片CHの回収が完了する。
【0036】
次いで、制御部10は、搬送機構9に対して中心孔18の形成が完了した光記録媒体D2を中心孔形成位置P3からクリーニング位置P4に搬送させる。この際に、搬入機構2によって搬入位置P1に搬入されたディスク状基材D1は、搬送用ステージ61の回転に伴って搬入位置P1から切り込み形成位置P2に搬送され、切り込み形成機3によって切り込み17aが形成されたディスク状基材D1は、切り込み形成位置P2から中心孔形成位置P3に搬送される。この場合、図17に示すように、クリーニング位置P4に搬送された光記録媒体D2は、搬送用ステージ61の下動に伴ってクリーナー6の載置台51上に載置される。次に、制御部10は、クリーナー6に対して中心孔18の近傍をクリーニングさせる。具体的には、制御部10は、まず、圧送ポンプを作動させて吹き付け部52のノズル52aから圧縮空気を吐出させて吹き付けさせると共に、吸引ポンプを作動させて光記録媒体D2における中心孔18近傍の空気を吸い込み部53から吸引させる。次いで、制御部10は、上下動機構54に対して吹き付け部52を下動させる。この際には、吹き付け部52が光記録媒体D2に接近させられることにより、ノズル52aから吐出されている圧縮空気によって中心孔18の口縁部に付着している打ち抜き屑等が吹き飛ばされ、かつ吹き飛ばされた打ち抜き屑等が中心孔18近傍の空気と共に吸い込み部53に吸い込まれる。また、図18に示すように、吹き付け部52がさらに下動させられてノズル52aの外周が中心孔18の口縁部に当接した際に、制御部10は、予め規定された時間だけ圧送ポンプのみ停止させる。次いで、その規定時間が経過した際には、制御部10は、圧送ポンプを再び動作させると共に上下動機構54に対して吹き付け部52を上動させる。これにより、中心孔18近傍のクリーニングが完了する。
【0037】
次に、制御部10は、搬送機構9に対してクリーニングが完了した光記録媒体D2をクリーニング位置P4から搬出位置P5に搬送させる。この際に、搬入機構2によって搬入位置P1に搬入されたディスク状基材D1は、搬送用ステージ61の回転に伴って搬入位置P1から切り込み形成位置P2に搬送され、切り込み形成機3によって切り込み17aが形成されたディスク状基材D1は、切り込み形成位置P2から中心孔形成位置P3に搬送され、打ち抜き機4によって中心孔18が形成された光記録媒体D2は中心孔形成位置P3からクリーニング位置P4に搬送される。次いで、制御部10は、搬出機構7に対して搬出位置P5に搬送された光記録媒体D2をスタック位置PEに搬出させる。この際に、搬出機構7は、まず、搬出位置P5に向けて旋回アーム7bを旋回させて下動させた後に、光記録媒体D2の表面中央部(中心孔18の周囲)を吸着部7aによって吸着する。次に、搬出機構7は、旋回アーム7bを上動させてスタック位置PEに向けて旋回させた後に下動させて吸着部7aによる光記録媒体D2の吸着を解除する。これにより、光記録媒体D2の搬出が完了する。
【0038】
この後、制御部10は、搬入機構2によるディスク状基材D1の搬入、切り込み形成機3による切り込み17aの形成、打ち抜き機4による中心孔18の形成、クリーナー6による光記録媒体D2のクリーニング、および搬出機構7による光記録媒体D2の搬出からなる各処理と、搬送機構9によるディスク状基材D1,D1・・および光記録媒体D2,D2の搬送(搬送用ステージ61の回転)とを交互に繰り返して実行する。また、例えば吸着部7aによる光記録媒体D2の吸着が不十分で光記録媒体D2が搬送用ステージ61から搬出されずに、搬送用ステージ61の回転に伴って検出位置P6に搬送された際には、ディスク検出部8が所定の検出信号を制御部10に出力する。この際に、制御部10は、搬入機構2、切り込み形成機3、打ち抜き機4、回収機5、クリーナー6、搬出機構7および搬送機構9の各動作を停止させる停止処理を実行すると共に、表示部12に対して光記録媒体D2の搬出が実行されなかった旨を示すエラー表示を表示させ、かつ、図示しないスピーカに対して警告音を出力させる。この結果、オペレータは、光記録媒体D2が搬出されなかったことを認識して、搬送用ステージ61(検出位置P6)から光記録媒体D2を撤去する。これにより、搬送用ステージ61上に載置されたままの光記録媒体D2の上に新たなディスク状基材D1が搬入される事態を回避することができる。また、搬送用ステージ61から光記録媒体D2を撤去した際には、オペレータは、操作部11の開始ボタンを操作する。これに応じて、制御部10は、製造装置1による光記録媒体D2の製造処理を再開させる。
【0039】
このように、この製造装置1によれば、制御部10が上下動機構39に対して打ち抜き用刃部32の刃先に対する接近方向(図6に示す矢印A1の向き)に超音波ホーン37を移動させてディスク状基材D1を押圧すると共に、少なくともディスク状基材D1が打ち抜き用刃部32の刃先に接触した時点から中心孔18の打ち抜き形成が完了する時点まで超音波発生源38に対して超音波振動させることにより、ディスク状基材D1に対する中心孔18の打ち抜き形成に際して超音波ホーン37を介して伝達された超音波によってディスク状基材D1が超音波振動させられるため、打ち抜き用刃部32の刃先を基材15にスムーズに押し込むことができる。したがって、たとえ、ディスク状基材D1に対して打ち抜き用刃部32の刃先に対する接近方向(図6に示す矢印A2の向き)で加えられる力が小さくても、打ち抜き用刃部32を基材15に押し込むことができるため、打ち抜き用刃部32の刃先が基材15の裏面側に到達する以前に(中心孔18が打ち抜かれる以前に)基材15が部分的に破損する事態を回避することができる。
また、打ち抜き用刃部32を超音波振動させつつ中心孔18を打ち抜き形成する構成とは異なり、静止状態の打ち抜き用刃部32にディスク状基材D1を当接させることができるため、偏心状態で中心孔18が形成される事態を回避することができる。
【0040】
また、この製造装置1によれば、上下動機構39が打ち抜き用刃部32の刃先に対する接近方向に超音波ホーン37を移動させてディスク状基材D1の位置決め用孔15bに挿入されている位置決め用凸部用33をディスク状基材D1と共に接近方向に移動させてディスク状基材D1に打ち抜き用刃部32を押し込むことにより、ディスク状基材D1の中心部と打ち抜き用刃部32の中心部とを一致させた状態でディスク状基材D1を打ち抜き用刃部32に当接させることができるため、偏心状態で中心孔18が形成される事態を確実に回避することができる。
【0041】
さらに、この製造装置1によれば、上下動機構39が打ち抜き用刃部32の刃先に対する接近方向に超音波ホーン37を移動させてディスク状基材D1と共に基材受け台36を接近方向に移動させてディスク状基材D1に打ち抜き用刃部32を押し込ませ、この際に基材受け台36がディスク状基材D1を接触方向に平行移動させることにより、常態においては打ち抜き用刃部32の刃先がディスク状基材D1との接触面から突出していないため、オペレータの手などが打ち抜き用刃部32の刃先に触れることに起因する怪我の発生を回避することができると共に、工具等が接触することに起因する打ち抜き用刃部32の破損の発生を回避することができる。また、基材受け台36がディスク状基材D1を平行移動させるため、中心孔18の打ち抜き形成時におけるディスク状基材D1の傾動を回避することができる。これにより、ディスク状基材D1の平面方向に対して垂直な中心孔18を形成することができる。
【0042】
また、この製造装置1によれば、本発明における第2の付勢手段をエアシリンダ35,35・・で構成したことにより、ヘタリに起因する基材受け台36の位置変動を回避することができるため、中心孔18を正確に打ち抜き形成することができる。
【0043】
さらに、この製造装置1によれば、ディスク状基材D1(光記録媒体D2)を吸着して保持するための吸気孔36a,36a・・が形成された基材受け台36と、打ち抜き用刃部32によって打ち抜かれた打ち抜き片CHを吸着して保持するための吸気孔37b,37b・・が形成された超音波ホーン37とを備えたことにより、超音波ホーン37の上動に伴って光記録媒体D2が上動(移動)させられる事態を確実に回避することができると共に、例えばオペレータがディスク状基材D1から手作業で打ち抜き片CHを取り除く必要がなくなるため、光記録媒体D2の生産効率を一層向上させることができる。
【0044】
また、この製造装置1によれば、超音波発生源38が超音波ホーン37を縦振動させることにより、例えば超音波ホーン37をディスク状基材D1の平面方向に沿って単振動させる構成とは異なり、ディスク状基材D1が平面方向に位置ずれ(振動)しないため、ディスク状基材D1の中心部と打ち抜き用刃部32の中心部とを一致させた状態で中心孔18を打ち抜き形成することができる。したがって、偏心状態で中心孔18が形成される事態を一層確実に回避することができる。
【0045】
なお、本発明は、上記した実施の形態に限定されない。例えば、本発明の実施の形態では、ディスク状基材D1が打ち抜き用刃部32の刃先に接触する直前から中心孔18の打ち抜き形成が完了するまでの間だけ超音波ホーン37を介してディスク状基材D1を超音波振動させる例について説明したが、本発明はこれに限定されず、ディスク状基材D1が打ち抜き用刃部32の刃先に接触した時点から中心孔18の打ち抜き形成が完了するまでの間だけ超音波ホーン37を介してディスク状基材D1を超音波振動させる構成や、超音波発生源38によって超音波ホーン37を常に超音波振動させておく構成を採用することもできる。また、本発明の実施の形態では、超音波発生源38によって超音波ホーン37を縦振動させる構成について説明したが、本発明はこれに限定されず、例えば、その振動軸線が超音波ホーン37によるディスク状基材D1の押圧方向であって打ち抜き用刃部32の中心(すなわち、打ち抜き形成する中心孔18の中心)と一致またはほぼ一致するように超音波ホーン37をねじり振動(角振動)させる構成を採用することもできる。さらに、本発明の実施の形態では、吸気孔37b,37b・・を介して突起部15cの周囲の空気を吸引することによって超音波ホーン37に打ち抜き片CHを吸着させる構成を例に挙げて説明したが、本発明における打ち抜き片保持部の構成はこれに限定されず、例えば突起部15cを把持して打ち抜き片CHを保持する構成を採用することができる。
【0046】
また、本発明の実施の形態では、基材受け台36側の気室に圧縮空気が供給されることによって基材受け台36の下向きへの平行移動を許容し、かつ、ベース部31側の気室に圧縮空気が供給されることによって基材受け台36の上向きへの平行移動を許容するタイプのエアシリンダ35を採用した構成について説明したが、本発明はこれに限定されない。例えば、ディスク状基材D1が下動させられた際に吸引ポンプによってベース部31側の気室から空気が吸引されることで基材受け台36の下向きへの平行移動を許容し、かつ、ディスク状基材D1が上動させられた際に吸引ポンプによって基材受け台36側の気室から空気が吸引されることで基材受け台36の上向きへの平行移動を許容するタイプのエアシリンダを採用して構成することができる。また、ベース部31側の気室および基材受け台36側の気室の一方に圧送ポンプによって圧縮空気が供給され、同時に、他方の気室から吸引ポンプによって空気が吸引されることで基材受け台36を上下動させるタイプのエアシリンダを採用して構成することもできる。さらに、両気室の一方のみに対する圧縮空気の供給状態、または、両気室の一方のみからの空気の吸引状態が変化させられることによって(すなわち、気室の内圧が変化させられることによって)、基材受け台36を上下動させるタイプのエアシリンダを採用して構成することもできる。
【0047】
【発明の効果】
以上のように、本発明に係る光記録媒体製造装置によれば、制御部が移動機構に対して打ち抜き用刃部の刃先に対する接近方向に当接部を移動させてディスク状基材を押圧すると共に、少なくともディスク状基材が刃先に接触した時点から中心孔の打ち抜き形成が完了する時点まで超音波発生源に対して超音波振動させることにより、ディスク状基材に対する中心孔の打ち抜き形成に際して当接部を介して伝達された超音波によってディスク状基材が超音波振動させられるため、打ち抜き用刃部の刃先を基材にスムーズに押し込むことができる。したがって、たとえ、ディスク状基材に対して打ち抜き用刃部の刃先に対する接近方向で加えられる力が小さくても、打ち抜き用刃部を基材に押し込むことができるため、打ち抜き用刃部の刃先が基材の裏面側に到達する以前に(中心孔が打ち抜かれる以前に)基材が部分的に破損する事態を回避することができる。また、打ち抜き用刃部を超音波振動させつつ中心孔を打ち抜き形成する構成とは異なり、静止状態の打ち抜き用刃部にディスク状基材を当接させることができるため、偏心状態で中心孔が形成される事態を回避することができる。
【0048】
また、本発明に係る光記録媒体製造装置によれば、移動機構が打ち抜き用刃部の刃先に対する接近方向に当接部を移動させて位置決め用孔に挿入されている位置決め用凸部をディスク状基材と共に接近方向に移動させてディスク状基材に打ち抜き用刃部を押し込むことにより、ディスク状基材の中心部と打ち抜き用刃部の中心部とを一致させた状態でディスク状基材を打ち抜き用刃部に当接させることができるため、偏心状態で中心孔が形成される事態を確実に回避することができる。
【0049】
さらに、本発明に係る光記録媒体製造装置によれば、移動機構が打ち抜き用刃部の刃先に対する接近方向に当接部を移動させてディスク状基材と共に基材受け台を接近方向に移動させてディスク状基材に打ち抜き用刃部を押し込ませ、この際に基材受け台がディスク状基材を接触方向に移動させることにより、常態においては打ち抜き用刃部の刃先がディスク状基材との接触面から突出していないため、オペレータの手などが打ち抜き用刃部の刃先に触れることに起因する怪我の発生を回避することができると共に、工具等が接触することに起因する打ち抜き用刃部の破損の発生を回避することができる。また、基材受け台がディスク状基材を例えば平行に移動させることによって、中心孔の打ち抜き形成時におけるディスク状基材の傾動を回避することができる。これにより、ディスク状基材の平面方向に対して垂直な中心孔を形成することができる。
【0050】
また、本発明に係る光記録媒体製造装置によれば、第2の付勢手段をエアシリンダで構成したことにより、ヘタリに起因する基材受け台の位置変動を回避することができるため、中心孔を正確に打ち抜き形成することができる。
【0051】
さらに、本発明に係る光記録媒体製造装置によれば、ディスク状基材を吸着して保持する基材保持部と、打ち抜き用刃部によって打ち抜かれた打ち抜き片を保持する打ち抜き片保持部とを備えたことにより、当接部の上動に伴って光記録媒体が上動(移動)させられる事態を確実に回避することができると共に、例えばオペレータがディスク状基材から手作業で打ち抜き片を取り除く必要がなくなるため、光記録媒体の生産効率を一層向上させることができる。
【0052】
また、本発明に係る光記録媒体製造装置によれば、超音波発生源が当接部を縦振動させることにより、例えば当接部をディスク状基材の平面方向に沿って単振動させる構成とは異なり、ディスク状基材が平面方向に位置ずれ(振動)しないため、ディスク状基材の中心部と打ち抜き用刃部の中心部とを一致させた状態で中心孔を打ち抜き形成することができる。したがって、偏心状態で中心孔が形成される事態を一層確実に回避することができる。
【図面の簡単な説明】
【図1】本発明の実施の形態に係る製造装置1の構成を示すブロック図である。
【図2】切り込み17aおよび中心孔18が形成される以前のディスク状基材D1の断面図である。
【図3】製造装置1によって製造された光記録媒体D2の断面図である。
【図4】製造装置1の構成を示す平面図である。
【図5】製造装置1における切り込み形成機3の構成を示す断面図である。
【図6】製造装置1における打ち抜き機4の構成を示す断面図である。
【図7】製造装置1における回収機5の構成を示す側面図である。
【図8】製造装置1におけるクリーナー6の構成を示す断面図である。
【図9】製造装置1における搬送機構9(搬送用ステージ61)の断面図である。
【図10】切り込み形成機3の載置台21によってディスク状基材D1が吸着された状態の断面図である。
【図11】図10の状態のディスク状基材D1に対して切り込み形成用刃部22の刃22aを当接させた状態の断面図である。
【図12】ディスク状基材D1に対する切り込み17aの形成が完了して切り込み形成用刃部22を上動させた状態の断面図である。
【図13】打ち抜き機4の位置決め用凸部33がディスク状基材D1の位置決め用孔15bに嵌入させられた状態の断面図である。
【図14】超音波ホーン37によって下動させられたディスク状基材D1が基材受け台36に当接した状態の断面図である。
【図15】図14に示す状態のディスク状基材D1をさらに下動させることによって打ち抜き用刃部32の刃先を基材15に押し込んだ状態の断面図である。
【図16】中心孔18が打ち抜かれた後に超音波ホーン37を上動させた状態の断面図である。
【図17】クリーナー6によるクリーニングに際して光記録媒体D2における中心孔18の上方に吹き付け部52を移動させた状態の断面図である。
【図18】図17に示す状態の吹き付け部52をさらに下動させてノズル52aの周面を中心孔18の口縁部に当接させた状態の断面図である。
【符号の説明】
1 製造装置
2 搬入機構
3 切り込み形成機
4 打ち抜き機
5 回収機
6 クリーナー
7 搬出機構
8 ディスク検出部
9 搬送機構
10 制御部
15 基材
15b 位置決め用孔
18 中心孔
31 ベース部
32 打ち抜き用刃部
33 位置決め用凸部用
34 スプリング
35 エアシリンダ
36 基材受け台
36a 吸気孔
37 超音波ホーン
37b 吸気孔
38 超音波発生源
39 上下動機構
CH 打ち抜き片
D1 ディスク状基材
D2 光記録媒体
Claims (6)
- ディスク状基材に押し込まれて当該ディスク状基材に中心孔を打ち抜き形成する打ち抜き用刃部と、当該打ち抜き用刃部に向けて前記ディスク状基材を押圧することによって当該打ち抜き用刃部を当該ディスク状基材に押し込む押圧手段と、当該押圧手段の動作を制御する制御部とを備えて光記録媒体を製造可能に構成された光記録媒体製造装置であって、
前記押圧手段は、前記ディスク状基材に当接させられる当接部と、前記打ち抜き用刃部の刃先に対する接離方向に前記当接部を移動させて前記ディスク状基材を押圧する移動機構と、前記当接部を超音波振動させる超音波発生源とを備えて構成され、
前記制御部は、前記移動機構に対して前記打ち抜き用刃部の刃先に対する接近方向に前記当接部を移動させると共に、少なくとも前記ディスク状基材が当該刃先に接触した時点から前記中心孔の打ち抜き形成が完了する時点まで前記超音波発生源に対して超音波振動させる光記録媒体製造装置。 - 前記接離方向へのスライドが許容されて前記打ち抜き用刃部の中心部に配設されて第1の付勢手段によって前記押圧手段に向けて付勢される位置決め用凸部を備え、
当該位置決め用凸部は、その先端部が当該打ち抜き用刃部の前記刃先よりも当該押圧手段側に突出させられると共に前記中心孔よりも小径で前記ディスク状基材の中心部に設けられた位置決め用孔に挿入可能に形成され、
前記移動機構は、前記刃先に対する前記接近方向に前記当接部を移動させることにより、前記位置決め用孔に挿入されている前記位置決め用凸部を前記ディスク状基材と共に前記接近方向に移動させて当該ディスク状基材に前記打ち抜き用刃部を押し込む請求項1記載の光記録媒体製造装置。 - その中央部に前記打ち抜き用刃部の挿通が可能な挿通孔を有し当該打ち抜き用刃部に対して前記接離方向でスライド可能に形成されると共に第2の付勢手段によって前記押圧手段に向けて付勢されて常態では前記ディスク状基材との接触面が当該打ち抜き用刃部の前記刃先よりも当該押圧手段側に位置させられた基材受け台を備え、
前記移動機構は、前記刃先に対する前記接近方向に前記当接部を移動させることにより、前記ディスク状基材と共に前記基材受け台を前記接近方向に移動させて当該ディスク状基材に前記打ち抜き用刃部を押し込ませ、
前記基材受け台は、前記移動機構によって前記ディスク状基材が押圧されたときに当該ディスク状基材を前記接近方向に移動させる請求項1または2記載の光記録媒体製造装置。 - 前記第2の付勢手段は、エアシリンダで構成されている請求項3記載の光記録媒体製造装置。
- 前記ディスク状基材における前記中心孔の形成位置よりも外周側を吸着して当該ディスク状基材を保持する基材保持部と、前記打ち抜き用刃部によって打ち抜かれた打ち抜き片を保持する打ち抜き片保持部とを備えている請求項1から4のいずれかに記載の光記録媒体製造装置。
- 前記超音波発生源は、前記当接部を縦振動させる請求項1から6のいずれかに記載の光記録媒体製造装置。
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003014358A JP2004227672A (ja) | 2003-01-23 | 2003-01-23 | 光記録媒体製造装置 |
| US10/762,306 US7270527B2 (en) | 2003-01-23 | 2004-01-23 | Optical recording medium-manufacturing apparatus |
| TW93101707A TWI242210B (en) | 2003-01-23 | 2004-01-27 | Manufacturing device of optical recording medium |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003014358A JP2004227672A (ja) | 2003-01-23 | 2003-01-23 | 光記録媒体製造装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004227672A true JP2004227672A (ja) | 2004-08-12 |
Family
ID=32767395
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003014358A Pending JP2004227672A (ja) | 2003-01-23 | 2003-01-23 | 光記録媒体製造装置 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US7270527B2 (ja) |
| JP (1) | JP2004227672A (ja) |
| TW (1) | TWI242210B (ja) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP4270830B2 (ja) * | 2002-09-24 | 2009-06-03 | Tdk株式会社 | 光記録媒体の製造方法および光記録媒体製造装置 |
| JP3976655B2 (ja) * | 2002-09-27 | 2007-09-19 | Tdk株式会社 | 光記録媒体用中間体、成形金型、成形機、および光記録媒体の製造方法 |
| EP1754584B1 (en) * | 2004-05-27 | 2011-02-02 | Panasonic Corporation | Method and apparatus for removing a dissimilar material |
| BRPI0611846B1 (pt) * | 2005-06-17 | 2020-08-11 | Edw. C. Levy Co | Sistema de modelagem de placas e método para modelagem de uma placa |
| DE102005060026B4 (de) * | 2005-12-14 | 2013-08-29 | Ms Spaichingen Gmbh | Vorrichtung zur Durchführung von Stanz- und/oder Schweiß- und/oder Klebearbeiten |
| JP2008243869A (ja) * | 2007-03-26 | 2008-10-09 | Tdk Corp | 受光装置 |
| JP2009154407A (ja) * | 2007-12-27 | 2009-07-16 | Tdk Corp | 剥離装置、剥離方法および情報記録媒体製造方法 |
| JP6307217B2 (ja) * | 2013-02-07 | 2018-04-04 | 日本発條株式会社 | ダンパーの打抜方法、打抜装置、及び貼付装置 |
| CN105751313B (zh) * | 2016-02-29 | 2017-10-13 | 大连理工大学 | 一种聚氨酯落料冲孔复合微冲裁模具 |
| CN109877903B (zh) * | 2019-02-27 | 2021-07-23 | 武汉华星光电半导体显示技术有限公司 | 柔性面板辅助切割装置及切割装置 |
Family Cites Families (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US61247A (en) * | 1867-01-15 | pekciyal | ||
| JPH02155628A (ja) | 1988-12-07 | 1990-06-14 | Meiki Co Ltd | スタンピング式ディスク製造装置 |
| JPH0319153A (ja) | 1989-06-16 | 1991-01-28 | Canon Inc | 光記録媒体の製造方法 |
| JPH0957696A (ja) | 1995-08-22 | 1997-03-04 | Arutekusu:Kk | 超音波打ち抜き装置 |
| JPH1040584A (ja) | 1996-07-22 | 1998-02-13 | Matsushita Electric Ind Co Ltd | 光ディスク等のディスク体の製造方法 |
| JP4066471B2 (ja) | 1997-02-14 | 2008-03-26 | ソニー株式会社 | 光学記録媒体の製造方法および製造装置 |
| JP3918221B2 (ja) | 1997-03-12 | 2007-05-23 | ソニー株式会社 | 保護膜形成装置及び保護膜形成方法 |
| JP2003059124A (ja) | 2001-08-10 | 2003-02-28 | Tdk Corp | 光ディスクの製造方法 |
| JP4248197B2 (ja) | 2002-07-04 | 2009-04-02 | Tdk株式会社 | 光記録媒体、光記録媒体の製造方法及び製造装置 |
| JP3976655B2 (ja) | 2002-09-27 | 2007-09-19 | Tdk株式会社 | 光記録媒体用中間体、成形金型、成形機、および光記録媒体の製造方法 |
| US6740181B1 (en) * | 2002-11-20 | 2004-05-25 | Young-Chul Lim | Apparatus for manufacturing cleaning pad |
| JP2004227671A (ja) * | 2003-01-23 | 2004-08-12 | Tdk Corp | 光記録媒体製造装置 |
| JP2004265495A (ja) * | 2003-02-28 | 2004-09-24 | Tdk Corp | 光記録媒体製造装置 |
-
2003
- 2003-01-23 JP JP2003014358A patent/JP2004227672A/ja active Pending
-
2004
- 2004-01-23 US US10/762,306 patent/US7270527B2/en not_active Expired - Lifetime
- 2004-01-27 TW TW93101707A patent/TWI242210B/zh not_active IP Right Cessation
Also Published As
| Publication number | Publication date |
|---|---|
| US20040149096A1 (en) | 2004-08-05 |
| TW200421340A (en) | 2004-10-16 |
| US7270527B2 (en) | 2007-09-18 |
| TWI242210B (en) | 2005-10-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5613793B2 (ja) | ウェーハの加工方法 | |
| JP6087565B2 (ja) | 研削装置および研削方法 | |
| JP2002367931A (ja) | ダイボンディングシート貼着装置およびダイボンディングシートの貼着方法 | |
| JP4502260B2 (ja) | スピンナー洗浄装置及びダイシング装置 | |
| JP2007019461A (ja) | ウェーハの加工方法及びウェーハ | |
| JP2003264203A (ja) | 半導体装置の製造方法 | |
| JP2019201016A (ja) | ウェーハの加工方法 | |
| JP2004265495A (ja) | 光記録媒体製造装置 | |
| US7270527B2 (en) | Optical recording medium-manufacturing apparatus | |
| JP2004227673A (ja) | 切り込み形成機および光記録媒体製造装置 | |
| JP2004227671A (ja) | 光記録媒体製造装置 | |
| JP4238669B2 (ja) | エキスパンド方法及びエキスパンド装置 | |
| CN113539788A (zh) | 晶片的加工方法 | |
| JP2013041967A (ja) | 分割装置 | |
| JP2002151528A (ja) | ダイボンディングシート貼着装置およびダイボンディングシートの貼着方法 | |
| JP2010017786A (ja) | 保持治具 | |
| JP2005019531A (ja) | エキスパンド方法及びエキスパンド装置 | |
| KR100650093B1 (ko) | 다층 기록 매체의 형성 방법 및 장치 및 다층 기록 매체 | |
| JP4179022B2 (ja) | ディスク基板成形装置及びディスク基板成形方法 | |
| JPH02155628A (ja) | スタンピング式ディスク製造装置 | |
| EP1505585A1 (en) | Method and device for separating stamper, and multi-layered recording medium | |
| US12629779B2 (en) | Processing method of workpiece | |
| US20230191537A1 (en) | Processing method of workpiece | |
| JP4247670B2 (ja) | エキスパンド方法及びエキスパンド装置 | |
| JP2006095799A (ja) | 光ディスクから基板材料を回収する方法及び装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050930 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070117 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070612 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20080401 |