JP2004232008A - 球状黒鉛鋳鉄及び製造方法 - Google Patents
球状黒鉛鋳鉄及び製造方法 Download PDFInfo
- Publication number
- JP2004232008A JP2004232008A JP2003020190A JP2003020190A JP2004232008A JP 2004232008 A JP2004232008 A JP 2004232008A JP 2003020190 A JP2003020190 A JP 2003020190A JP 2003020190 A JP2003020190 A JP 2003020190A JP 2004232008 A JP2004232008 A JP 2004232008A
- Authority
- JP
- Japan
- Prior art keywords
- cast iron
- mass
- spheroidal graphite
- graphite cast
- elongation
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 229910001141 Ductile iron Inorganic materials 0.000 title claims abstract description 53
- 238000004519 manufacturing process Methods 0.000 title claims description 14
- 238000001816 cooling Methods 0.000 claims abstract description 16
- 238000012360 testing method Methods 0.000 claims abstract description 13
- 238000009863 impact test Methods 0.000 claims abstract description 8
- 229910001018 Cast iron Inorganic materials 0.000 claims description 15
- 238000005266 casting Methods 0.000 claims description 7
- 230000035939 shock Effects 0.000 claims 1
- 229910052710 silicon Inorganic materials 0.000 abstract description 4
- 229910052748 manganese Inorganic materials 0.000 abstract description 3
- 229910052759 nickel Inorganic materials 0.000 abstract description 3
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 11
- 229910002804 graphite Inorganic materials 0.000 description 9
- 239000010439 graphite Substances 0.000 description 9
- 239000000203 mixture Substances 0.000 description 7
- 239000002184 metal Substances 0.000 description 6
- 229910052751 metal Inorganic materials 0.000 description 6
- 239000000725 suspension Substances 0.000 description 6
- 239000002994 raw material Substances 0.000 description 4
- 238000011081 inoculation Methods 0.000 description 3
- 239000000463 material Substances 0.000 description 3
- 239000000956 alloy Substances 0.000 description 2
- 229910052799 carbon Inorganic materials 0.000 description 2
- 238000002425 crystallisation Methods 0.000 description 2
- 230000008025 crystallization Effects 0.000 description 2
- 238000010438 heat treatment Methods 0.000 description 2
- 239000002054 inoculum Substances 0.000 description 2
- 229910001562 pearlite Inorganic materials 0.000 description 2
- 238000010998 test method Methods 0.000 description 2
- 229910001339 C alloy Inorganic materials 0.000 description 1
- 229910000640 Fe alloy Inorganic materials 0.000 description 1
- 229910000805 Pig iron Inorganic materials 0.000 description 1
- XUIMIQQOPSSXEZ-UHFFFAOYSA-N Silicon Chemical compound [Si] XUIMIQQOPSSXEZ-UHFFFAOYSA-N 0.000 description 1
- 229910000831 Steel Inorganic materials 0.000 description 1
- 229910045601 alloy Inorganic materials 0.000 description 1
- 238000005275 alloying Methods 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 238000005422 blasting Methods 0.000 description 1
- 229910001567 cementite Inorganic materials 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- 238000011161 development Methods 0.000 description 1
- 238000011835 investigation Methods 0.000 description 1
- XEEYBQQBJWHFJM-UHFFFAOYSA-N iron Substances [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 1
- 235000000396 iron Nutrition 0.000 description 1
- KSOKAHYVTMZFBJ-UHFFFAOYSA-N iron;methane Chemical compound C.[Fe].[Fe].[Fe] KSOKAHYVTMZFBJ-UHFFFAOYSA-N 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 238000002844 melting Methods 0.000 description 1
- 230000008018 melting Effects 0.000 description 1
- 150000001247 metal acetylides Chemical class 0.000 description 1
- 238000000034 method Methods 0.000 description 1
- QMQXDJATSGGYDR-UHFFFAOYSA-N methylidyneiron Chemical compound [C].[Fe] QMQXDJATSGGYDR-UHFFFAOYSA-N 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 239000003110 molding sand Substances 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 239000002245 particle Substances 0.000 description 1
- 239000004576 sand Substances 0.000 description 1
- 239000010703 silicon Substances 0.000 description 1
- 239000010959 steel Substances 0.000 description 1
Images


Landscapes
- Refinement Of Pig-Iron, Manufacture Of Cast Iron, And Steel Manufacture Other Than In Revolving Furnaces (AREA)
Abstract
【解決手段】引張強さが650MPa以上、伸びが10%以上で、また、試験温度が−40℃におけるUノッチシャルピー衝撃試験による衝撃値が10J/cm2以上の球状黒鉛鋳鉄である。この球状黒鉛鋳鉄は、Niを2.0〜4.0質量%、Mnを0.05〜0.20質量%含むとともに、Siを0.8〜2.3質量%含む。この球状黒鉛鋳鉄は、0.1〜1.0℃/秒の冷却速度で冷却され作製される。
【選択図】 なし
Description
【発明の属する技術分野】本発明は、球状黒鉛鋳鉄とその製造方法に関する。
【0002】
【従来の技術】鋳鉄は、一般に炭素(C)を1.7〜4.2体積%含有する鉄−炭素合金であるが、組成が同じであっても、鋳造の際の冷却速度の違い、等によって、その機械的性質は異なることが知られ、又、炭素が黒鉛として存在するかセメンタイト(Fe3C)として存在するかによっても機械的性質は異なり、更には、黒鉛状態であっても、片状黒鉛であるか微細な球状黒鉛であるかによっても、その機械的性質は著しく異なる合金である。
【0003】その鋳鉄の中で球状黒鉛鋳鉄(ダクタイル鋳鉄とも呼ばれる)は、機械的性質が高く、比較的安価であることから、様々な用途に使用されている。用途として、例えば自動車部品が挙げられ、特に、ロアーアーム、アッパーアーム、ナックルハウジング、サスペンション、等の足回り部品に好適に用いられている。
【0004】この球状黒鉛鋳鉄の、機械的性質のうち引張強さは、通常400〜800MPaの範囲であり、伸びは2〜20%程度である。引張強さは合金配合等により800MPa程度に増加出来るが、伸びは、強度の増加により低下する関係にあり、例えば800MPaでは2〜3%乃至それ以下に低下してしまう。そして、伸びを高くしようとすると、今度は引張強さが反対に小さくなってしまうという傾向があり、引張強さと伸びを両立させることは容易ではない。
【0005】また、上記以外に球状黒鉛鋳鉄に要求される機械的性質として、低温度域における材料の脆さを示す低温脆性があり、自動車部品等の分野のほか、電力設備用部品等の分野においても、例えば−40℃付近における低温脆性に優れた材料の開発が望まれている。具体的にいうと、例えば引張強さが600〜650MPa程度あって、伸びが15%以上と大きく、しかも低温での衝撃値が所定以上に高いという機械的性質を備えた球状黒鉛鋳鉄が、特に、過酷な使用環境に晒される足回り部品等の用途において要請されているが、このような機械的性質を備えた球状黒鉛鋳鉄は従来存在しなかった。
【0006】
【発明が解決しようとする課題】したがって、本発明は、上記した従来技術の有する問題点に鑑みてなされたものであり、その目的とするところは、引張強度は通常程度でも伸びが極めて良好な機械的性質を備えた球状黒鉛鋳鉄、さらには上記引張強度、伸びのほか低温衝撃特性にも優れた機械的性質を備えた球状黒鉛鋳鉄を提供することにある。
【0007】本発明者等は、上記目的を達成するために、鋳鉄製造の基本に立ち返り、原料組成と、鋳造後の冷却過程とについて特に詳細に検討を行った結果、本発明に到達したものである。
【0008】
【課題を解決するための手段】即ち、本発明によれば、引張強さが650MPa以上、伸びが10%以上であることを特徴とする球状黒鉛鋳鉄が提供される。この球状黒鉛鋳鉄において、試験温度が−40℃におけるUノッチシャルピー衝撃試験による衝撃値が10J/cm2以上であるものが好ましい。
【0009】また、本発明によれば、Niを2.0〜4.0質量%、Mnを0.05〜0.20質量%含むとともに、Siを0.8〜2.3質量%含むことを特徴とする球状黒鉛鋳鉄が提供される。ここで、Si含有量は0.8〜1.8質量%であることが、低温衝撃特性の観点から好ましい。
【0010】さらに、本発明によれば、Niを2.0〜4.0質量%、Mnを0.05〜0.20質量%、Siを0.8〜2.3質量%、好ましくはSiを0.8〜1.8質量%含んでなる球状黒鉛鋳鉄であって、前記球状黒鉛鋳鉄は、0.1〜1.0℃/秒の冷却速度で冷却され作製されたものであることを特徴とする球状黒鉛鋳鉄が提供される。
【0011】さらにまた、本発明によれば、Niを2.0〜4.0質量%、Mnを0.05〜0.20質量%、Siを0.8〜2.3質量%、好ましくはSiを0.8〜1.8質量%含む鋳鉄溶湯を作製し、所定形状の鋳型に鋳込んだ後、0.1〜1.0℃/秒の冷却速度で冷却することを特徴とする球状黒鉛鋳鉄の製造方法が提供される。
【0012】
【発明の実施の形態】以下、本発明の実施の形態について説明するが、本発明はこれらに限定されて解釈されるべきものではなく、本発明の範囲を逸脱しない限りにおいて、当業者の知識に基づいて、種々の変更、修正、改良を加え得るものである。尚、本明細書にいう球状黒鉛鋳鉄の引張強さ及び伸びという機械的性質は、JIS Z 2201で規定されている試験法に従って求めたものである。
【0013】本発明は、成分としてNi、Mn及びSiを所定量含有する球状黒鉛鋳鉄において、上記各々の成分含有量を所定範囲内とするか、あるいは、当該組成の鋳鉄を所定の冷却速度で冷却することで、引張強さが650MPa以上で伸びが10%以上と極めて良好で、Si量を更に限定することでより低温脆性に優れた球状黒鉛鋳鉄を得たことに、その特徴を有するものである。
【0014】先ず、球状黒鉛鋳鉄の材質、成分について説明する。本発明の球状黒鉛鋳鉄では、より具体的には、Niを2.0〜4.0質量%、Mnを0.05〜0.20質量%含むとともに、Siを0.8〜2.3質量%、好ましくは0.8〜1.8質量%含むことが極めて重要で、必須の条件とするものである。Ni、Mn及びSiの含有量が上記の範囲となる場合には、得られる球状黒鉛鋳鉄の特性は、引張強さが650MPa以上と所定程度を確保できるとともに、伸びが10%以上と極めてよく、また、さらにSiを0.8〜1.8質量%と低含有とすると、低温での衝撃値が高く低温脆性に優れるというように、望ましい機械的性質が付与されることになる。又、本発明では、製造コストがかかる熱処理した結果において機械的性質が向上したわけではなく、所定組成の溶湯を鋳込んだ後、所定の速度(0.1〜1.0℃/秒の速度)で冷却する(自然放冷:鋳放し)ことにより、上記機械的性質が付与され得る。
【0015】Mnは、パーライト安定元素として強度向上に寄与するが、入れ過ぎると伸びを低下させてしまう。本発明において、所定程度の強度を保持しつつ伸びを極度に大きくした機械的性質を有する本発明の球状黒鉛鋳鉄は、Mnを0.05〜0.20質量%と、極く少量含有することが肝要である。Mnを0.05〜0.15質量%の範囲含有することが更に好ましい。
【0016】Mnの含有量が、0.20質量%を超えると10%以上という伸びが確保出来なくなるために好ましくない。尚、Mnは原料から不可避的に混入してくるものであり、一般に、その含有量を0.05質量%未満まで低下させることは、技術上困難である。
【0017】Siは、黒鉛の晶出を促す作用特性を有することが出来る元素であり、0.8〜2.3質量%の範囲で含有することが必要であるが、さらにまた低温での衝撃値を高くするためには、できるだけ低い0.8〜1.8質量%の範囲で含有することが好ましい。Siは、1.0〜1.6質量%の範囲で含有することが更に好ましく、1.2〜1.4質量%が特に好ましい。
【0018】Siの含有量が2.3質量%を超えると、常温、低温における衝撃値が共に低下する点で好ましくなく、Siの含有量が1.8質量%を超えると低温衝撃値が所定以上に低くなる。また、Siの含有量が0.8質量%より少なくなると、伸びが小さくなり、また低温衝撃性が低くなる。
【0019】Niは、珪素(Si)と同じく黒鉛の晶出を促す作用特性を有する。従って、Niを所定量含有していれば、黒鉛が良好に晶出され、期待される機械的性質を保持し得る。所定程度の強度を保持しつつ伸びを極度に大きくした機械的性質を有する本発明の球状黒鉛鋳鉄は、Niを2.0〜4.0質量%含有することが肝要である。Niを2.2〜3.8質量%含有することが好ましく、2.5〜3.5質量%含有することが、更に好ましい。
【0020】2.0質量%未満では、引張強さ及び伸びの機械的性質も満足できる値とならず、又、4.0質量%を超えると、引張強さは確保されるが伸びが確保出来なくなるために、好ましくない。
【0021】次に、球状黒鉛鋳鉄の製造方法について説明する。本発明の球状黒鉛鋳鉄の製造方法においては、所定組成の鋳鉄溶湯を所定形状の鋳型に鋳込んだ後、0.1〜1.0℃/秒の冷却速度で冷却することにより、引張強さを所定程度に保持するとともに、伸びを10%以上、好ましくは15%以上と極度に大きくした特性を具備した球状黒鉛鋳鉄を得ることが出来る。溶湯は、Niを2.0〜4.0質量%、Mnを0.05〜0.20質量%含むとともに、Siを0.8〜2.3質量%、好ましくは0.8〜1.8質量%含むことが肝要である。
【0022】このように所定の冷却速度で冷却された球状黒鉛鋳鉄は、少なくとも上記のように組成制御されていれば、引張強さが650MPa以上、伸びが10%以上で、またSiを0.8〜1.8質量%の範囲で含む場合には、優れた低温衝撃性(試験温度が−40℃におけるUノッチシャルピー衝撃試験による衝撃値が10J/cm2以上)の如き機械特性が付与され得る。
【0023】本発明の球状黒鉛鋳鉄は、好ましくは、試験温度が−40℃におけるUノッチシャルピー衝撃試験による衝撃値が10J/cm2以上という優れた低温衝撃性を有する。この衝撃値は12J/cm2以上がより好ましく、13J/cm2以上がさらに好ましい。上記のように、本発明の球状黒鉛鋳鉄は所定以上の低温衝撃性を具備するために、自動車部品、電力設備用部品などの分野において好ましく適用され得る。
【0024】本発明の球状黒鉛鋳鉄は、引張強さが650MPa以上を確保できる。より具体的には650〜700MPaである。また、伸びは10%以上、より好ましくは15%以上と極めて高い伸び特性を達成することができる。なお、ここで用いる球状黒鉛鋳鉄の引張強さ、及び伸びという機械的性質は、JISZ 2201で規定されている試験法に従って求めたものである。
【0025】本発明に係る球状黒鉛鋳鉄は、従来公知の鋳鉄製造工程により製造することが出来る。又、本発明に係る球状黒鉛鋳鉄の製造方法は、従来公知の鋳鉄製造工程に組み入れることが出来る。
【0026】鋳鉄製造工程の一例を説明する。先ず、原料として、鋼屑、銑鉄、等、各種の鉄合金材料が配合成分量を考慮して配合され、電気炉(低周波炉又は高周波炉)あるいはキュポラを用いて鋳鉄溶湯に溶製される。目標組成通りに溶製された溶湯は、黒鉛球状化剤を用いて取鍋内で溶湯処理が行われる。この際、必要に応じて接種剤が取鍋内添加されるか、又は、注湯流接種される。
【0027】溶湯処理が行われた後、溶湯は取鍋から造型機により造型された鋳型に注湯されて鋳込まれ、鋳型内でそのまま凝固、冷却される。尚、このとき薄肉部における炭化物の生成を防止するとともに、黒鉛粒径を微細化してパーライト相が偏って出現することを抑制するために、接種剤を鋳型への鋳込み中の注湯流に添加する2次接種(注湯流接種)を行うことがより好ましい。
【0028】鋳型内の物品が冷却されると、ドラムクーラーで物品と造型砂に分離された後、ショットブラストで物品の表面に付着した砂を除去し、鋳仕上げ工程にかけられる。この鋳仕上げ工程において、堰、バリ取り、等の仕上げが行われて製品たる鋳鉄鋳物が得られる。
【0029】
【実施例】以下、本発明を具体的な実施例に基づいて更に詳細に説明するが、本発明はこれらの実施例に限定されるものでない。
【0030】(実施例1)
従来公知の鋳鉄製造工程に従って、球状黒鉛鋳鉄の溶湯を溶製した。すなわち、鋳鉄原料を配合し、高周波溶解炉にて、Niを2.96質量%、Cuを0.03質量%、Mnを0.16質量%、Cを3.73質量%、Siを2.25質量%、Pを0.022質量%、Sを0.009質量%、Mgを0.030質量%、Crを0.034質量%に成分調整した球状黒鉛鋳鉄の溶湯を溶製した。
【0031】上述した球状黒鉛鋳鉄溶湯を、図3に示す自動車足廻り部品1用の鋳型に約1400℃で注湯し、鋳型内で常温まで0.1〜0.5℃/秒の冷却速度で冷却して自動車足廻り部品1(約3.6kg)を製造した。
【0032】(実施例2)
Si成分の含有量を1.40質量%とした以外は、実施例1と同様にして自動車足廻り部品1(約3.6kg)を製造した。
【0033】
(引張特性試験)
得られた実施例1の自動車足廻り部品1のX部及びY部から、JIS Z 2201の4号試験片を採取し、引張特性試験(引張強さ、0.2%耐力及び伸びの測定)を実施した。結果を図1に示す。
また、実施例2の自動車足廻り部品1についても実施例1と同様に引張特性試験を実施したところ、引張強さ、0.2%耐力及び伸びの結果は実施例1と殆ど同じであった。
【0034】図1から明らかなように、実施例1,2では、引張強さが約650MPaと標準的でありながら、伸びは16%を超えるという特性を示した。
【0035】
(Uノッチシャルピー衝撃試験)
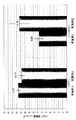
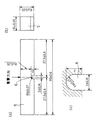
得られた実施例1,2の自動車足廻り部品1のX部及びY部から、図4に示すUノッチ切り欠き試験片5(JIS Z 2202)を採取した。これを使用して、JIS Z 2242に基づき、−40℃及び室温(RT)の条件下においてUノッチシャルピー衝撃試験を実施した。結果を図2に示す。
【0036】図2から明らかなように、実施例1に比して、Si含有量を1.40質量%と低くした実施例2では、室温での衝撃特性と殆ど同じ低温衝撃特性を有していることが判明し、低温衝撃特性に極めて優れていることが分かった。
【0037】
【発明の効果】以上、説明したように、本発明によれば、熱処理を施すことなく、所定の引張強さ及び極端に高い伸び特性という機械的性質を具備した球状黒鉛鋳鉄を提供することができる。したがって、本発明に係る球状黒鉛鋳鉄の使用範囲は、従来の球状黒鉛鋳鉄よりも拡大し、例えば自動車用部品、特に低温環境下での足廻り部品として好ましく採用可能である。
【図面の簡単な説明】
【図1】実施例1における引張特性試験(引張強さ、0.2%耐力及び伸び)の結果を示すグラフである。
【図2】実施例1,2におけるUノッチシャルピー衝撃試験の結果を示すグラフである。
【図3】自動車足廻り部品を示す斜視図である。
【図4】Uノッチ切り欠き試験片の形状及び寸法を示す説明図であり、(a)は正面図、(b)は側面図、(c)はUノッチ切り欠き部の拡大図である。
【符号の説明】
1…自動車足廻り部品、5…Uノッチ切り欠き試験片、6…Uノッチ切り欠き部。
Claims (8)
- 引張強さが650MPa以上、伸びが10%以上であることを特徴とする球状黒鉛鋳鉄。
- 試験温度が−40℃におけるUノッチシャルピー衝撃試験による衝撃値が10J/cm2以上である請求項1記載の球状黒鉛鋳鉄。
- Niを2.0〜4.0質量%、Mnを0.05〜0.20質量%含むとともに、Siを0.8〜2.3質量%含むことを特徴とする球状黒鉛鋳鉄。
- Siが0.8〜1.8質量%含まれている請求項3記載の球状黒鉛鋳鉄。
- Niを2.0〜4.0質量%、Mnを0.05〜0.20質量%、Siを0.8〜2.3質量%含んでなる球状黒鉛鋳鉄であって、前記球状黒鉛鋳鉄は、0.1〜1.0℃/秒の冷却速度で冷却され作製されたものであることを特徴とする球状黒鉛鋳鉄。
- Siが0.8〜1.8質量%含まれている請求項5記載の球状黒鉛鋳鉄。
- Niを2.0〜4.0質量%、Mnを0.05〜0.20質量%、Siを0.8〜2.3質量%含む鋳鉄溶湯を作製し、
所定形状の鋳型に鋳込んだ後、
0.1〜1.0℃/秒の冷却速度で冷却することを特徴とする球状黒鉛鋳鉄の製造方法。 - 鋳鉄溶湯に含まれるSiが0.8〜1.8質量%である請求項7記載の球状黒鉛鋳鉄の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003020190A JP4210526B2 (ja) | 2003-01-29 | 2003-01-29 | 低温衝撃性に優れた球状黒鉛鋳鉄及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003020190A JP4210526B2 (ja) | 2003-01-29 | 2003-01-29 | 低温衝撃性に優れた球状黒鉛鋳鉄及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004232008A true JP2004232008A (ja) | 2004-08-19 |
| JP4210526B2 JP4210526B2 (ja) | 2009-01-21 |
Family
ID=32949892
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003020190A Expired - Fee Related JP4210526B2 (ja) | 2003-01-29 | 2003-01-29 | 低温衝撃性に優れた球状黒鉛鋳鉄及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4210526B2 (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007327083A (ja) * | 2006-06-06 | 2007-12-20 | I Metal Technology Co Ltd | 球状黒鉛鋳鉄及びその製造方法 |
| RU2334005C1 (ru) * | 2006-11-24 | 2008-09-20 | Юлия Алексеевна Щепочкина | Спеченный антифрикционный материал на основе железа |
| JP2024120512A (ja) * | 2023-02-24 | 2024-09-05 | ヨシワ工業株式会社 | 球状黒鉛鋳鉄製鋳物の製造方法及びその製造方法に用いる鋳型 |
-
2003
- 2003-01-29 JP JP2003020190A patent/JP4210526B2/ja not_active Expired - Fee Related
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007327083A (ja) * | 2006-06-06 | 2007-12-20 | I Metal Technology Co Ltd | 球状黒鉛鋳鉄及びその製造方法 |
| RU2334005C1 (ru) * | 2006-11-24 | 2008-09-20 | Юлия Алексеевна Щепочкина | Спеченный антифрикционный материал на основе железа |
| JP2024120512A (ja) * | 2023-02-24 | 2024-09-05 | ヨシワ工業株式会社 | 球状黒鉛鋳鉄製鋳物の製造方法及びその製造方法に用いる鋳型 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4210526B2 (ja) | 2009-01-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN110029267B (zh) | 球墨铸铁 | |
| WO2010029564A1 (en) | Nodulizer for the production of spheroidal graphite iron | |
| JPH10317093A (ja) | 高剛性球状黒鉛鋳鉄及びその製造方法 | |
| JP3858288B2 (ja) | 薄肉球状黒鉛鋳鉄及びこれを用いた自動車用部品並びに薄肉球状黒鉛鋳鉄の製造方法 | |
| JP3964675B2 (ja) | 非オーステンパー処理球状黒鉛鋳鉄 | |
| JP4210526B2 (ja) | 低温衝撃性に優れた球状黒鉛鋳鉄及びその製造方法 | |
| JPH03130344A (ja) | 球状黒鉛鋳鉄及びその製造方法 | |
| JPH0987797A (ja) | 高強度ダクタイル鋳鉄材 | |
| JPWO2000075387A1 (ja) | 非オーステンパー処理球状黒鉛鋳鉄 | |
| CN105755363A (zh) | 一种钨钛铬铸铁及其制备方法 | |
| JP2634707B2 (ja) | 球状黒鉛鋳鉄の製造方法 | |
| JP3648158B2 (ja) | 球状黒鉛鋳鉄 | |
| JPS63483B2 (ja) | ||
| JP4565301B2 (ja) | 高強度球状黒鉛鋳鉄及びその製造方法 | |
| JP4963444B2 (ja) | 球状黒鉛鋳鉄部材 | |
| JP4162461B2 (ja) | 球状黒鉛鋳鉄及び製造方法 | |
| JP2007327083A (ja) | 球状黒鉛鋳鉄及びその製造方法 | |
| JP2020002402A (ja) | 球状黒鉛鋳鉄 | |
| JPS61133361A (ja) | 球状黒鉛鋳鉄およびその製造方法 | |
| WO2020226037A1 (ja) | 球状黒鉛鋳鉄、および球状黒鉛鋳鉄の製造方法、並びに車両足回り用部品 | |
| JPH08120396A (ja) | 鋳放しパーライト球状黒鉛鋳鉄及びその製造方法 | |
| JPH03271312A (ja) | 鋳鉄溶湯の改質処理剤及び改質処理法 | |
| JP3737040B2 (ja) | 高炭素球状黒鉛鋳鉄およびそれよりなる耐熱鋳鉄鋳物 | |
| JPH09235609A (ja) | 鋳鉄の製造方法 | |
| JP2000256722A (ja) | 球状黒鉛鋳鉄用接種剤及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051201 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080430 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080627 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080729 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080929 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20081021 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20081027 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4210526 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20111031 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121031 Year of fee payment: 4 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20121031 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20131031 Year of fee payment: 5 |
|
| S531 | Written request for registration of change of domicile |
Free format text: JAPANESE INTERMEDIATE CODE: R313531 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313111 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |