JP2004232113A - 合成繊維の製造装置 - Google Patents
合成繊維の製造装置 Download PDFInfo
- Publication number
- JP2004232113A JP2004232113A JP2003020104A JP2003020104A JP2004232113A JP 2004232113 A JP2004232113 A JP 2004232113A JP 2003020104 A JP2003020104 A JP 2003020104A JP 2003020104 A JP2003020104 A JP 2003020104A JP 2004232113 A JP2004232113 A JP 2004232113A
- Authority
- JP
- Japan
- Prior art keywords
- yarn
- take
- chamber
- room
- duct
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Landscapes
- Spinning Methods And Devices For Manufacturing Artificial Fibers (AREA)
Abstract
【課題】合繊繊維の製造装置において、紡糸室と引取室をわける床面に設けられた糸道ダクトに糸掛け装置を設けることにより、紡糸室から引取室にわたる糸掛けの失敗に伴う生産効率上、作業上の問題を解消する。
【解決手段】紡糸室と引取室をわける床面に設けられ紡糸室から引取室まで貫通している糸道ダクト下部に、サクションガンを一時的に取り付けられることができるホルダーを配設したことを特徴とする合成繊維の製造装置。
【選択図】図1
【解決手段】紡糸室と引取室をわける床面に設けられ紡糸室から引取室まで貫通している糸道ダクト下部に、サクションガンを一時的に取り付けられることができるホルダーを配設したことを特徴とする合成繊維の製造装置。
【選択図】図1
Description
【0001】
【発明の属する技術分野】
本発明は、合成繊維の製造装置において、一人の作業者による紡糸室から引取室にわたる糸掛けを、迅速で確実に行うことを可能にする糸掛け装置を備えた合成繊維の製造装置に関する。
【0002】
【従来の技術】
織物や編物に適したポリエステル繊維などの合成繊維を製造する装置においては、紡糸室から引取室にわたる糸掛けをする際、一人の作業者が、紡糸室と引取室をわける床面に設けられ紡糸室から引取室まで貫通している糸道ダクト上部の開口部へ、口金から吐出後、冷却固化された糸条を落とし、糸道ダクトの下に常時固定されたアスピレータに吸引させて糸掛けを行っていた。この際、ダクトの下に固定されたアスピレータは、巻取り装置で巻いている際の糸道に干渉しない場所へ設置する必要があり、アスピレータの吸引口の向きが紡糸室の方向に向いておらず、このことがアスピレータに吸引されない原因の一つであった。また、特に多糸条の糸を糸掛けする場合、糸道ダクト下側の開口部面積に対してアスピレータの吸引口は小さいため、紡糸室から糸条を落とす際に、アスピレータの吸引口から離れた所に糸条が落ち、アスピレータに吸引されないことがある。その結果、糸条が糸道ダクトより下流にあるガイドなどに引っ掛かり、作業者は引取室へ下り、引っ掛かった糸を外した後、再び紡糸室へ上がり糸掛けをやり直さなければならない。また、紡糸室から落とした糸条がスピレータに吸引されたとしても、アスピレータで吸引している糸条を移動可能なサクションガンなどに糸条を渡し、引取ローラなどに糸掛けする必要があり、アスピレータからサクションガンに引き渡す際に糸切れを起こすこともしばしばあった。
【0003】
したがって、上記の技術においては、一人の作業者による紡糸室から引取室に渡る糸掛けの失敗によって、糸掛けに時間がかかり、生産性を低下させ、このことに伴い多量の屑糸を発生させるという問題があった。
【0004】
一人の作業者によって紡糸室から引取室へわたる糸掛け方法としては、例えば、直接紡糸延伸捲縮加工装置に沿って昇降可能に吸引装置を設けたものが提案されているが、これらの方法は紡糸室から引取室にわたり大がかりな装置を取り付けなければならず高価なものとなってしまう(例えば、特許文献1参照)。
【0005】
【特許文献1】
特開昭51−64016号公報
【0006】
【発明が解決しようとする課題】
本発明の課題は、上述のような従来技術の限界に鑑み、紡糸室から引取室にわたる糸掛け方法に着目して、一人の作業者によって紡糸室から引取室にわたる糸掛けを行う際に、確実な糸掛けを可能にする比較的安価な合成繊維の製造装置を提供することにある。
【0007】
【課題を解決するための手段】
上記問題を解決するために、本発明に係る合成繊維の製造装置は、紡糸室の床面に設けられ、紡糸室から引取室まで貫通する糸道ダクト下部に、サクションガンの吸引口を紡糸室の方向に向けて、サクションガンを一時的に取り付けることのできるホルダーを配設したことを特徴とするものからなる。また、上記の特徴からなる装置の糸道ダクト下部の開口部に、開閉可能な蓋を取り付けたものでもよい。また、糸道ダクト内側に開閉可能な板を取り付けたことを特徴とするものでもよい。また、糸道ダクト内側および/または前記開閉可能な蓋に流体を噴出することができるノズルを配設したことを特徴とするものでもよい。
【0008】
このようにすれば、一人の作業者によって、紡糸室から引取室にわたる糸掛けを、迅速で確実に行うことが可能となる。
【0009】
【発明の実施の形態】
以下に、本発明の望ましい実施の形態について、図面を参照して説明する。
【0010】
図1は、本発明に適用する第1実施態様に係る糸掛け装置を示しており、本発明を直接紡糸延伸装置に適用した場合を示している。図1において、口金1から吐出された溶融ポリマの状態にある糸条2は、冷却手段3(例えば、冷却空気吹き付けによる冷却手段)によって冷却固化され、本実施態様では油剤付与手段4を経た後、紡糸室の床面に設けられ、紡糸室から引取室まで貫通している糸道ダクト5内を通り、第1の引取ローラ6へ送られる。紡糸室から引取室にわたる糸掛けの際、糸道ダクト5に設けられた糸掛け装置により、紡糸室から引取室へ糸条2が引き渡される。続いて、第1の引取ローラ6の下流側に、第2の引取ローラ7が設けられており、低速側の第1の引取ローラ6と高速側の第2の引取ローラ7との間に所定の速度差をもたせることにより、糸条2が両ローラ間で所定の倍率にて延伸される。第2の引取ローラ7を通過した糸条2は、本実施態様では、ガイド8を経た後、ローラベール9を介して、巻取装置10のスピンドル11に装着されたボビン12上に巻き取られる。ボビン12が満巻になると、ターレットにより巻取位置に移動されてきた空のボビンに巻き替えられる(図示略)。
【0011】
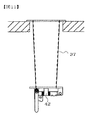
本実施態様の糸掛け装置の正面図の詳細を図2に、また該糸掛け装置の側面図の詳細を図3に示す。本実施態様における糸掛け装置はダクト13とホルダー14によって構成され、ホルダー14はダクト13の下部に設けられている。サクションガン15を矢印17の方向からホルダー14に取り付けることができる。このとき、サクションガン15の吸引口がダクト13上部の開口部に対向する向きに取り付けらるようにホルダー14を構成するのがよい。また。サクションガン15がホルダー14から外れないように、ホルダー14に止め具を取り付けてもよい。
【0012】
本実施態様における糸掛け作業の手順を説明する。作業者は、引取室において吸引しているサクションガン15を矢印17の方向からホルダー14に取り付ける。その後、作業者は紡糸室に上がり、口金1から吐出後、冷却固化された糸条2を、サクションガン15の吸引口に向けて落とすことにより、糸条2はサクションガン15によって吸引される。このとき、サクションガン15の吸引口は、紡糸室ぼ方向に向いているため、糸条2を容易に吸引することができる。その後、作業者は引取室に下り、糸条2を吸引しているサクションガン15をホルダー14から取り外し、他の吸引装置に糸条2を引き渡すことなく、そのまま第1の引取ロール6および第2の引取ロール7に糸掛けし、引き続き巻き取り装置10に糸掛けする。以上のように、一人の作業者によて口金から巻取り装置まで迅速でより確実な糸掛けを行うことができる。なお、ホルダー14の取り付け位置は、糸条を巻取り装置まで糸掛けした後の糸道に接触しない位置に取り付けることが肝要である。
【0013】
図4は本発明に適用する第2実施態様に係る糸掛け装置の正面図を、また、図5は該糸掛け装置の側面図を示している。本実施態様における糸掛け装置はダクト17と蓋18およびホルダー19から構成される。ダクト17下側の開口部には蝶番などによって開閉可能な蓋18が設けられ、蓋18を閉じた時にダクト17下側の開口部をふさぐ構成となっている。このとき、蓋18の開閉はスライド機構などによって開閉させてもよい。また、本実施態様では該蓋18にホルダー19が取り付けられた構成になっており、サクションガン20を矢印21の方向からホルダー19に取り付けた時に、サクションガン20の吸引口が蓋18の上部、すなわちダクト17内部にくるように蓋18には切り欠き22が設けられている。また、ホルダー19をダクト下部に固定し、蓋のみ開閉させる機構でもよい。このように構成すれば、作業者が紡糸室から糸条をサクションガン16の吸引口に向けて落としたときに、例えば、糸条がサクションガンの吸引口から離れた位置に落ちてサクションガンが糸条を吸わない場合が起きても、糸条が糸道ダクト14より下流にある第1の引取ローラなどに落ちて引っかかることがない。つまり、紡糸室の作業者は第1の引取ローラなどに引っかかった糸条を取り外すために引取室に下りる必要がなく、落とした糸条を紡糸室へたぐり寄せ、再び糸掛け作業を行うことができる。蓋18は、孔の空いていない板で構成してもよいが、パンチングメタルなどの孔が配設された板で構成してもよい。このときの孔の直径は1〜30mmであることが好ましい。このように構成すれば、糸条をサクションガン20に吸わせたときに発生する随伴流を、孔を通して引取室に流すことができる。このようにすれば、ダクト17内の上昇気流を抑えることができ、多糸条の糸を1糸条ずつサクションガン20の吸引口に落としていく場合など、糸条を落としやすくなる。
【0014】
図6は本発明に適用する第3実施態様に係る糸掛け装置の正面図を、また、図7は該糸掛け装置の側面図を示している。本実施態様における糸掛け装置はダクト23とホルダー24およびダクト23内側に開閉可能な板25、26、27が設けられた構成となっている。本実施態様においてホルダー24はダクト23の下部に取り付けられた構成になっており、サクションガン28を矢印29の方向からホルダー24に取り付けることができる。板25,26,27はサクションガン28の吸引口に向かって開閉され、糸掛けを行うときのみ開き、糸掛けが終了したら閉じることができる。板25、26,27の開閉は手動で行ってもよいし、エア駆動式や電気駆動式でもよい。このように構成すれば、紡糸室からサクションガン28の吸引口に向かって糸条を落とすときに、板25,26,27によってサクションガン28の吸引口に案内され確実に吸わせることが可能となる。
【0015】
図8は本発明に適用する第4実施態様に係る糸掛け装置の正面図を、また、図9は該糸掛け装置の側面図を示している。本実施態様における糸掛け装置はダクト30とホルダー31および流体を噴出させることのできるノズル32,33,34を配設した構成となっている。本実施態様においてホルダー31はダクト30の下部に取り付けられた構成になっており、サクションガン35を矢印36の方向からホルダー31に取り付けることができる。糸掛け時にノズル32、33,34から流体、例えば空気を噴出させ、紡糸室から落とした糸条をサクションガン35の吸引口に案内することで、糸条を確実にサクションガン35に吸わせることが可能となる。また、ノズルは実施態様2における蓋に配設してもよい。
【0016】
また、実施態様1から4はそれぞれ組み合わせて使用することもできる。
【0017】
【実施例】
図10は本発明の実施例における糸掛け装置の正面図を、また図11は該糸掛け装置の蓋38を閉じたときの側面図を、また図12は該糸掛け装置の蓋38を開いたときの側面図を示している。この糸掛け装置はダクト37、蓋38、ホルダー39、蓋固定用部材40、41、マグネット42で構成されている。蓋38はダクト37下部の開口部に蝶番によって取り付けられている。また、ホルダー39は蓋38に取り付けられている。また、蓋固定用部材40、41は、ダクト37に設けられ蓋38を閉じたときに蓋固定用部材40,41を下げると蓋38が開かない構成となっている。
【0018】
本糸掛け装置における実際の糸掛け作業について説明する。作業者は、糸掛け時に引取室において蓋38を閉じる。このとき、蓋38はマグネット42によりダクト37下部に固定され、図11に示すようにダクト37下部開口部を閉塞することができる。続いて、作業者は蓋固定用部材40,41を下げる。このことにより、ホルダー39にサクションガンを取り付けたときに、その荷重によって蓋38が開くことがなかった。この後、作業者は吸引しているサクションガンをホルダー39に取り付け、紡糸室に上がる。作業者は紡糸室で口金から吐出後、冷却固化された糸条をダクト37下部に取りつけたサクションガンの吸引口に向かって落とし、糸条をサクションガンに吸わすことができた。このとき、糸条がサクションガンの吸引口から離れた位置に落ちてサクションガンが糸条を吸わない場合が起きたが、作業者は糸条を紡糸室へたぐり寄せ、再び糸掛け作業を行うことができた。その後、作業者は引取室に下り、サクションガンをホルダー39から取り外し、蓋固定用部材40,41を上げた後、蓋38を開く。このとき、蓋38を開くことで、通常の糸道から蓋38およびホルダー39を離すことができる。そして、引き続き作業者は第1の引き取りロールおよび第2の引き取りロール、巻取り装置に糸掛けを行うことができた。
【0019】
【発明の効果】
以上説明したように、本発明の糸掛け装置によれば、一人の作業者によって紡糸室から引取室にわたる糸掛けを行う際に、迅速で確実な糸掛けを可能にすることができる。その結果、生産効率を上げると共に、屑の量を減らすことができる。
【図面の簡単な説明】
【図1】本発明に適用する第1実施態様に係る糸掛け装置の概略構成図である。
【図2】本発明に適用する第1実施態様に係る糸掛け装置の正面図である。
【図3】本発明に適用する第1実施態様に係る糸掛け装置の側面図である。
【図4】本発明に適用する第2実施態様に係る糸掛け装置の正面図である。
【図5】本発明に適用する第2実施態様に係る糸掛け装置の側面図である。
【図6】本発明に適用する第3実施態様に係る糸掛け装置の正面図である。
【図7】本発明に適用する第3実施態様に係る糸掛け装置の側面図である。
【図8】本発明に適用する第4実施態様に係る糸掛け装置の正面図である。
【図9】本発明に適用する第4実施態様に係る糸掛け装置の側面図である。
【図10】本発明の実施例に係る糸掛け装置の正面図である。
【図11】本発明の実施例に係る糸掛け装置の蓋を閉じたときの側面図である。
【図12】本発明の実施例に係る糸掛け装置の蓋を開いたときの側面図である。
【符号の説明】
1:口金
2:糸条
3:冷却手段
4:油剤付与手段
5:糸道ダクト
6:第1の引取ローラ
7:第2の引取ローラ
8:ガイド
9:ローラベール
10:巻取装置
11:スピンドル
12:ボビン
13、17、23、30、37:ダクト
14、19、24、31,39:ホルダー
15、20、28,35:サクションガン
16、21、29、36:矢印
18、38:蓋
22:切り欠き
25、26、27:板
32、33、34:ノズル
40、41:蓋固定用部材
42:マグネット
【発明の属する技術分野】
本発明は、合成繊維の製造装置において、一人の作業者による紡糸室から引取室にわたる糸掛けを、迅速で確実に行うことを可能にする糸掛け装置を備えた合成繊維の製造装置に関する。
【0002】
【従来の技術】
織物や編物に適したポリエステル繊維などの合成繊維を製造する装置においては、紡糸室から引取室にわたる糸掛けをする際、一人の作業者が、紡糸室と引取室をわける床面に設けられ紡糸室から引取室まで貫通している糸道ダクト上部の開口部へ、口金から吐出後、冷却固化された糸条を落とし、糸道ダクトの下に常時固定されたアスピレータに吸引させて糸掛けを行っていた。この際、ダクトの下に固定されたアスピレータは、巻取り装置で巻いている際の糸道に干渉しない場所へ設置する必要があり、アスピレータの吸引口の向きが紡糸室の方向に向いておらず、このことがアスピレータに吸引されない原因の一つであった。また、特に多糸条の糸を糸掛けする場合、糸道ダクト下側の開口部面積に対してアスピレータの吸引口は小さいため、紡糸室から糸条を落とす際に、アスピレータの吸引口から離れた所に糸条が落ち、アスピレータに吸引されないことがある。その結果、糸条が糸道ダクトより下流にあるガイドなどに引っ掛かり、作業者は引取室へ下り、引っ掛かった糸を外した後、再び紡糸室へ上がり糸掛けをやり直さなければならない。また、紡糸室から落とした糸条がスピレータに吸引されたとしても、アスピレータで吸引している糸条を移動可能なサクションガンなどに糸条を渡し、引取ローラなどに糸掛けする必要があり、アスピレータからサクションガンに引き渡す際に糸切れを起こすこともしばしばあった。
【0003】
したがって、上記の技術においては、一人の作業者による紡糸室から引取室に渡る糸掛けの失敗によって、糸掛けに時間がかかり、生産性を低下させ、このことに伴い多量の屑糸を発生させるという問題があった。
【0004】
一人の作業者によって紡糸室から引取室へわたる糸掛け方法としては、例えば、直接紡糸延伸捲縮加工装置に沿って昇降可能に吸引装置を設けたものが提案されているが、これらの方法は紡糸室から引取室にわたり大がかりな装置を取り付けなければならず高価なものとなってしまう(例えば、特許文献1参照)。
【0005】
【特許文献1】
特開昭51−64016号公報
【0006】
【発明が解決しようとする課題】
本発明の課題は、上述のような従来技術の限界に鑑み、紡糸室から引取室にわたる糸掛け方法に着目して、一人の作業者によって紡糸室から引取室にわたる糸掛けを行う際に、確実な糸掛けを可能にする比較的安価な合成繊維の製造装置を提供することにある。
【0007】
【課題を解決するための手段】
上記問題を解決するために、本発明に係る合成繊維の製造装置は、紡糸室の床面に設けられ、紡糸室から引取室まで貫通する糸道ダクト下部に、サクションガンの吸引口を紡糸室の方向に向けて、サクションガンを一時的に取り付けることのできるホルダーを配設したことを特徴とするものからなる。また、上記の特徴からなる装置の糸道ダクト下部の開口部に、開閉可能な蓋を取り付けたものでもよい。また、糸道ダクト内側に開閉可能な板を取り付けたことを特徴とするものでもよい。また、糸道ダクト内側および/または前記開閉可能な蓋に流体を噴出することができるノズルを配設したことを特徴とするものでもよい。
【0008】
このようにすれば、一人の作業者によって、紡糸室から引取室にわたる糸掛けを、迅速で確実に行うことが可能となる。
【0009】
【発明の実施の形態】
以下に、本発明の望ましい実施の形態について、図面を参照して説明する。
【0010】
図1は、本発明に適用する第1実施態様に係る糸掛け装置を示しており、本発明を直接紡糸延伸装置に適用した場合を示している。図1において、口金1から吐出された溶融ポリマの状態にある糸条2は、冷却手段3(例えば、冷却空気吹き付けによる冷却手段)によって冷却固化され、本実施態様では油剤付与手段4を経た後、紡糸室の床面に設けられ、紡糸室から引取室まで貫通している糸道ダクト5内を通り、第1の引取ローラ6へ送られる。紡糸室から引取室にわたる糸掛けの際、糸道ダクト5に設けられた糸掛け装置により、紡糸室から引取室へ糸条2が引き渡される。続いて、第1の引取ローラ6の下流側に、第2の引取ローラ7が設けられており、低速側の第1の引取ローラ6と高速側の第2の引取ローラ7との間に所定の速度差をもたせることにより、糸条2が両ローラ間で所定の倍率にて延伸される。第2の引取ローラ7を通過した糸条2は、本実施態様では、ガイド8を経た後、ローラベール9を介して、巻取装置10のスピンドル11に装着されたボビン12上に巻き取られる。ボビン12が満巻になると、ターレットにより巻取位置に移動されてきた空のボビンに巻き替えられる(図示略)。
【0011】
本実施態様の糸掛け装置の正面図の詳細を図2に、また該糸掛け装置の側面図の詳細を図3に示す。本実施態様における糸掛け装置はダクト13とホルダー14によって構成され、ホルダー14はダクト13の下部に設けられている。サクションガン15を矢印17の方向からホルダー14に取り付けることができる。このとき、サクションガン15の吸引口がダクト13上部の開口部に対向する向きに取り付けらるようにホルダー14を構成するのがよい。また。サクションガン15がホルダー14から外れないように、ホルダー14に止め具を取り付けてもよい。
【0012】
本実施態様における糸掛け作業の手順を説明する。作業者は、引取室において吸引しているサクションガン15を矢印17の方向からホルダー14に取り付ける。その後、作業者は紡糸室に上がり、口金1から吐出後、冷却固化された糸条2を、サクションガン15の吸引口に向けて落とすことにより、糸条2はサクションガン15によって吸引される。このとき、サクションガン15の吸引口は、紡糸室ぼ方向に向いているため、糸条2を容易に吸引することができる。その後、作業者は引取室に下り、糸条2を吸引しているサクションガン15をホルダー14から取り外し、他の吸引装置に糸条2を引き渡すことなく、そのまま第1の引取ロール6および第2の引取ロール7に糸掛けし、引き続き巻き取り装置10に糸掛けする。以上のように、一人の作業者によて口金から巻取り装置まで迅速でより確実な糸掛けを行うことができる。なお、ホルダー14の取り付け位置は、糸条を巻取り装置まで糸掛けした後の糸道に接触しない位置に取り付けることが肝要である。
【0013】
図4は本発明に適用する第2実施態様に係る糸掛け装置の正面図を、また、図5は該糸掛け装置の側面図を示している。本実施態様における糸掛け装置はダクト17と蓋18およびホルダー19から構成される。ダクト17下側の開口部には蝶番などによって開閉可能な蓋18が設けられ、蓋18を閉じた時にダクト17下側の開口部をふさぐ構成となっている。このとき、蓋18の開閉はスライド機構などによって開閉させてもよい。また、本実施態様では該蓋18にホルダー19が取り付けられた構成になっており、サクションガン20を矢印21の方向からホルダー19に取り付けた時に、サクションガン20の吸引口が蓋18の上部、すなわちダクト17内部にくるように蓋18には切り欠き22が設けられている。また、ホルダー19をダクト下部に固定し、蓋のみ開閉させる機構でもよい。このように構成すれば、作業者が紡糸室から糸条をサクションガン16の吸引口に向けて落としたときに、例えば、糸条がサクションガンの吸引口から離れた位置に落ちてサクションガンが糸条を吸わない場合が起きても、糸条が糸道ダクト14より下流にある第1の引取ローラなどに落ちて引っかかることがない。つまり、紡糸室の作業者は第1の引取ローラなどに引っかかった糸条を取り外すために引取室に下りる必要がなく、落とした糸条を紡糸室へたぐり寄せ、再び糸掛け作業を行うことができる。蓋18は、孔の空いていない板で構成してもよいが、パンチングメタルなどの孔が配設された板で構成してもよい。このときの孔の直径は1〜30mmであることが好ましい。このように構成すれば、糸条をサクションガン20に吸わせたときに発生する随伴流を、孔を通して引取室に流すことができる。このようにすれば、ダクト17内の上昇気流を抑えることができ、多糸条の糸を1糸条ずつサクションガン20の吸引口に落としていく場合など、糸条を落としやすくなる。
【0014】
図6は本発明に適用する第3実施態様に係る糸掛け装置の正面図を、また、図7は該糸掛け装置の側面図を示している。本実施態様における糸掛け装置はダクト23とホルダー24およびダクト23内側に開閉可能な板25、26、27が設けられた構成となっている。本実施態様においてホルダー24はダクト23の下部に取り付けられた構成になっており、サクションガン28を矢印29の方向からホルダー24に取り付けることができる。板25,26,27はサクションガン28の吸引口に向かって開閉され、糸掛けを行うときのみ開き、糸掛けが終了したら閉じることができる。板25、26,27の開閉は手動で行ってもよいし、エア駆動式や電気駆動式でもよい。このように構成すれば、紡糸室からサクションガン28の吸引口に向かって糸条を落とすときに、板25,26,27によってサクションガン28の吸引口に案内され確実に吸わせることが可能となる。
【0015】
図8は本発明に適用する第4実施態様に係る糸掛け装置の正面図を、また、図9は該糸掛け装置の側面図を示している。本実施態様における糸掛け装置はダクト30とホルダー31および流体を噴出させることのできるノズル32,33,34を配設した構成となっている。本実施態様においてホルダー31はダクト30の下部に取り付けられた構成になっており、サクションガン35を矢印36の方向からホルダー31に取り付けることができる。糸掛け時にノズル32、33,34から流体、例えば空気を噴出させ、紡糸室から落とした糸条をサクションガン35の吸引口に案内することで、糸条を確実にサクションガン35に吸わせることが可能となる。また、ノズルは実施態様2における蓋に配設してもよい。
【0016】
また、実施態様1から4はそれぞれ組み合わせて使用することもできる。
【0017】
【実施例】
図10は本発明の実施例における糸掛け装置の正面図を、また図11は該糸掛け装置の蓋38を閉じたときの側面図を、また図12は該糸掛け装置の蓋38を開いたときの側面図を示している。この糸掛け装置はダクト37、蓋38、ホルダー39、蓋固定用部材40、41、マグネット42で構成されている。蓋38はダクト37下部の開口部に蝶番によって取り付けられている。また、ホルダー39は蓋38に取り付けられている。また、蓋固定用部材40、41は、ダクト37に設けられ蓋38を閉じたときに蓋固定用部材40,41を下げると蓋38が開かない構成となっている。
【0018】
本糸掛け装置における実際の糸掛け作業について説明する。作業者は、糸掛け時に引取室において蓋38を閉じる。このとき、蓋38はマグネット42によりダクト37下部に固定され、図11に示すようにダクト37下部開口部を閉塞することができる。続いて、作業者は蓋固定用部材40,41を下げる。このことにより、ホルダー39にサクションガンを取り付けたときに、その荷重によって蓋38が開くことがなかった。この後、作業者は吸引しているサクションガンをホルダー39に取り付け、紡糸室に上がる。作業者は紡糸室で口金から吐出後、冷却固化された糸条をダクト37下部に取りつけたサクションガンの吸引口に向かって落とし、糸条をサクションガンに吸わすことができた。このとき、糸条がサクションガンの吸引口から離れた位置に落ちてサクションガンが糸条を吸わない場合が起きたが、作業者は糸条を紡糸室へたぐり寄せ、再び糸掛け作業を行うことができた。その後、作業者は引取室に下り、サクションガンをホルダー39から取り外し、蓋固定用部材40,41を上げた後、蓋38を開く。このとき、蓋38を開くことで、通常の糸道から蓋38およびホルダー39を離すことができる。そして、引き続き作業者は第1の引き取りロールおよび第2の引き取りロール、巻取り装置に糸掛けを行うことができた。
【0019】
【発明の効果】
以上説明したように、本発明の糸掛け装置によれば、一人の作業者によって紡糸室から引取室にわたる糸掛けを行う際に、迅速で確実な糸掛けを可能にすることができる。その結果、生産効率を上げると共に、屑の量を減らすことができる。
【図面の簡単な説明】
【図1】本発明に適用する第1実施態様に係る糸掛け装置の概略構成図である。
【図2】本発明に適用する第1実施態様に係る糸掛け装置の正面図である。
【図3】本発明に適用する第1実施態様に係る糸掛け装置の側面図である。
【図4】本発明に適用する第2実施態様に係る糸掛け装置の正面図である。
【図5】本発明に適用する第2実施態様に係る糸掛け装置の側面図である。
【図6】本発明に適用する第3実施態様に係る糸掛け装置の正面図である。
【図7】本発明に適用する第3実施態様に係る糸掛け装置の側面図である。
【図8】本発明に適用する第4実施態様に係る糸掛け装置の正面図である。
【図9】本発明に適用する第4実施態様に係る糸掛け装置の側面図である。
【図10】本発明の実施例に係る糸掛け装置の正面図である。
【図11】本発明の実施例に係る糸掛け装置の蓋を閉じたときの側面図である。
【図12】本発明の実施例に係る糸掛け装置の蓋を開いたときの側面図である。
【符号の説明】
1:口金
2:糸条
3:冷却手段
4:油剤付与手段
5:糸道ダクト
6:第1の引取ローラ
7:第2の引取ローラ
8:ガイド
9:ローラベール
10:巻取装置
11:スピンドル
12:ボビン
13、17、23、30、37:ダクト
14、19、24、31,39:ホルダー
15、20、28,35:サクションガン
16、21、29、36:矢印
18、38:蓋
22:切り欠き
25、26、27:板
32、33、34:ノズル
40、41:蓋固定用部材
42:マグネット
Claims (4)
- 紡糸室と引取室をわける床面に設けられ、紡糸室から引取室まで貫通している糸道ダクト下側に、サクションガンの吸引口を紡糸室の方向に向けて、引取室から一時的にサクションガンを取り付けられることができるホルダーを設けたことを特徴とする合成繊維の製造装置。
- 前記糸道ダクト下部の開口部に、開閉可能な蓋を取り付けたことを特徴とする請求項1に記載の合成繊維の製造装置。
- 前記糸道ダクトの内側に開閉可能な板を取り付けたことを特徴とする請求項1または2に記載の合成繊維の製造装置。
- 前記糸道ダクトの内側および/または前記開閉可能な蓋に流体を噴出することのできるノズルを1個以上配設したことを特徴とする請求項1から請求項3のいずれか1項に記載の合成繊維の製造装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003020104A JP2004232113A (ja) | 2003-01-29 | 2003-01-29 | 合成繊維の製造装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003020104A JP2004232113A (ja) | 2003-01-29 | 2003-01-29 | 合成繊維の製造装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004232113A true JP2004232113A (ja) | 2004-08-19 |
Family
ID=32949819
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003020104A Pending JP2004232113A (ja) | 2003-01-29 | 2003-01-29 | 合成繊維の製造装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004232113A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010111959A (ja) * | 2008-11-05 | 2010-05-20 | Tmt Machinery Inc | 紡糸巻取機 |
| WO2018146012A1 (de) * | 2017-02-07 | 2018-08-16 | Oerlikon Textile Gmbh & Co. Kg | Verfahren und vorrichtung zur bedienung mehrerer spinnpositionen einer schmelzspinnanlage |
| CN115807270A (zh) * | 2021-09-13 | 2023-03-17 | 日本Tmt机械株式会社 | 纺丝生产设备 |
| WO2024056406A3 (de) * | 2022-09-12 | 2024-08-15 | Oerlikon Textile Gmbh & Co. Kg | Vorrichtung zur herstellung synthetischer fäden |
-
2003
- 2003-01-29 JP JP2003020104A patent/JP2004232113A/ja active Pending
Cited By (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2010111959A (ja) * | 2008-11-05 | 2010-05-20 | Tmt Machinery Inc | 紡糸巻取機 |
| WO2018146012A1 (de) * | 2017-02-07 | 2018-08-16 | Oerlikon Textile Gmbh & Co. Kg | Verfahren und vorrichtung zur bedienung mehrerer spinnpositionen einer schmelzspinnanlage |
| CN110248885A (zh) * | 2017-02-07 | 2019-09-17 | 欧瑞康纺织有限及两合公司 | 用于操作熔纺设备的多个纺纱位的方法和装置 |
| JP2020506305A (ja) * | 2017-02-07 | 2020-02-27 | エーリコン テクスティル ゲゼルシャフト ミット ベシュレンクテル ハフツング ウント コンパニー コマンディートゲゼルシャフトOerlikon Textile GmbH & Co. KG | 溶融紡糸設備の複数の紡糸位置を作動させるための方法および装置 |
| CN110248885B (zh) * | 2017-02-07 | 2021-06-01 | 欧瑞康纺织有限及两合公司 | 用于操作熔纺设备的多个纺纱位的方法和装置 |
| JP7109457B2 (ja) | 2017-02-07 | 2022-07-29 | エーリコン テクスティル ゲゼルシャフト ミット ベシュレンクテル ハフツング ウント コンパニー コマンディートゲゼルシャフト | 溶融紡糸設備の複数の紡糸位置を作動させるための方法および装置 |
| CN115807270A (zh) * | 2021-09-13 | 2023-03-17 | 日本Tmt机械株式会社 | 纺丝生产设备 |
| WO2024056406A3 (de) * | 2022-09-12 | 2024-08-15 | Oerlikon Textile Gmbh & Co. Kg | Vorrichtung zur herstellung synthetischer fäden |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP6291049B2 (ja) | 紡糸引取装置 | |
| CN111891836B (zh) | 一种托盘式络筒机及络筒生产方法 | |
| US4083171A (en) | Method and apparatus for eliminating an abnormality in a thread to be wound onto the bobbin of an open-end spinning device | |
| JP6870942B2 (ja) | 作業ステーションの動作方法および作業ステーション | |
| JP7549999B2 (ja) | 油剤回収装置、糸処理機構及び紡糸引取装置 | |
| CN108728919B (zh) | 降丝装置以及纺丝牵引设备 | |
| JP2019108629A (ja) | 紡績機及び糸捕捉方法 | |
| EP3255185B1 (en) | Interlace imparting mechanism | |
| JP2005534829A (ja) | テクスチャード加工機械 | |
| CN106494942B (zh) | 纱线卷绕机 | |
| US11982021B2 (en) | Method and handling unit for transferring a sliver from a sliver can into a workstation | |
| EP4159899A2 (en) | Yarn spinning system and spun yarn winding system | |
| CN119082956A (zh) | 条子喂料器和方法 | |
| JP2016210618A (ja) | テークアップパッケージを製造する繊維機械の作業ユニット | |
| JP2020200170A (ja) | 糸処理方法及び糸処理装置 | |
| JP2002317326A (ja) | 溶融紡糸装置 | |
| JP3215257B2 (ja) | 熱処理装置における糸条吸引保持装置 | |
| CN213232614U (zh) | 一种络筒机单锭及托盘式络筒机 | |
| JP3598023B2 (ja) | 断糸処理装置 | |
| ITMI20001491A1 (it) | Procedimento e dispositivo per la manutenzione di una macchina tessile. | |
| JP7656522B2 (ja) | 紡糸生産設備 | |
| JP2000159436A (ja) | 糸吸引装置及び糸吸引・切断装置 | |
| JP2019199659A (ja) | 紡糸冷却装置 | |
| JPH11208996A (ja) | 糸条収納装置 | |
| JP4880979B2 (ja) | 多錘延伸装置の断糸処理装置及び断糸処理方法 |