JP2004237517A - プリント回路用基板及びそれを用いたプリント回路基板 - Google Patents
プリント回路用基板及びそれを用いたプリント回路基板 Download PDFInfo
- Publication number
- JP2004237517A JP2004237517A JP2003027990A JP2003027990A JP2004237517A JP 2004237517 A JP2004237517 A JP 2004237517A JP 2003027990 A JP2003027990 A JP 2003027990A JP 2003027990 A JP2003027990 A JP 2003027990A JP 2004237517 A JP2004237517 A JP 2004237517A
- Authority
- JP
- Japan
- Prior art keywords
- heat
- resistant resin
- printed circuit
- circuit board
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Landscapes
- Laminated Bodies (AREA)
Abstract
【課題】耐熱性樹脂フィルム上に形成したメッキ銅層との初期密着力が高く、かつ熱負荷後、湿熱条件下での長時間放置後の密着力が高く耐久性に優れるメッキタイプのフレキシブルプリント回路用基板を工業的に提供する。
【解決手段】耐熱性絶縁フイルム(A)の少なくとも片面に耐熱性樹脂層(B)と導電性金属層(C)を順次積層したプリント回路用基板であって、耐熱性樹脂層(B)中に、耐熱性樹脂層(B)を構成する主たる樹脂成分とは異なる耐熱性樹脂粒子(D)を含むプリント回路用基板。
【選択図】 なし
【解決手段】耐熱性絶縁フイルム(A)の少なくとも片面に耐熱性樹脂層(B)と導電性金属層(C)を順次積層したプリント回路用基板であって、耐熱性樹脂層(B)中に、耐熱性樹脂層(B)を構成する主たる樹脂成分とは異なる耐熱性樹脂粒子(D)を含むプリント回路用基板。
【選択図】 なし
Description
【0001】
【発明の属する技術分野】
本発明はフレキシブルプリント回路用基板に関する。特に、高性能の電子機器、とりわけ小型軽量化に好適な高い接着力を有するフレキシブルプリント回路用基板に関する。さらに詳しくは、半導体パッケージにおけるFPC(Flexible Printed Circuit)、CSP(Chip Size Package)、BGA(Ball Grid Array)、COF(Chip On Film)などに利用されるフレキシブルプリント回路用基板に関する。
【0002】
【従来の技術】
従来、フレキシブルプリント回路用基板としては、ポリイミド樹脂フィルムに接着剤を介して銅箔を貼り合わせた「3層型ラミネート」品が、カメラ、プリンター、パソコン、携帯電話、液晶ディスプレイなど各種電気機器で広く一般に使用されている。「3層型ラミネート」品に使用されている接着剤は、ポリアミド樹脂、フェノール樹脂、エポキシ樹脂、アクリル樹脂などが単独あるいは混合されて用いられている。これらの樹脂中には不純物イオンが含まれるため絶縁信頼性が低下する問題がある。またその耐熱性も、接着剤の耐熱性がポリイミドに対して劣るため、ポリイミド樹脂フィルムの優れた特性が十分に活かされていないのが実状である。さらに貼り合わせる銅箔の厚みが薄い場合には取り扱いが困難なため、一般には厚さ18μm以上の銅箔が使用されており、50μmピッチ以下の配線パターニングを行うには銅が厚すぎてエッチング率が低下し、銅箔表面側の回路幅と接着剤面側の回路幅が大きく異なり、あるいはエッチング全体が細り、ファインピッチ配線が得られないという欠点がある。
【0003】
このような欠点を解消する目的で接着剤を用いずにポリイミドフィルムと銅を積層した「2層型」のフレキシブルプリント回路用基板が開発され、実用化されている。「2層型」フレキシブルプリント回路基板には、銅箔に樹脂をコーティングして耐熱性絶縁層を形成する「2層型キャスト」品と、ポリイミドフィルム上に金属薄膜を蒸着、スパッタし、その上に電解銅メッキで銅層を形成した「2層型メッキ」品がある。
【0004】
「2層型キャスト」品は接着剤を用いないために耐熱性、絶縁信頼性の面では「3層型ラミネート」品に比べて良い特性を得ることができるが、銅箔を用いる点では「3層型ラミネート」品と同じであるため、薄い銅箔では取り扱いが困難になるので厚みは一般的には18μm以上のものが使用されている。したがって、「3層型ラミネート」品と同様にファインピッチ配線が得られ難いという欠点がある。
【0005】
「2層型メッキ」品は、メッキで銅層を形成するので、1〜10μmの極薄の銅層が形成可能であり、50μmピッチ以下でも良好な配線パターン形状が得られる。しかしながら、銅層とポリイミドとの密着力(90度剥離強度)が6N/cm程度であり、40μmピッチ以下の配線パターンではエッチングやレジスト剥離などのパターニング工程でパターン脱落が起きる恐れがある。特に150℃で10日間の熱負荷試験後の密着力は2N/cm程度以下まで低下するので問題となる。
【0006】
「2層型メッキ」品の特性を改善をするために、種々の提案がされている。「3層ラミネート」品や「2層キャスト」品は銅箔を使用するが、この銅箔は通常、粗面化処理と呼ばれる微細な凹凸が形成されており、この凹凸が樹脂と強固な密着力を生んでいる。そこで、「2層型メッキ」品においても樹脂フィルムと金属層の界面に微細な凹凸を設けて接着力を向上させる試みが多数提案されている。フィルムの表面をアルカリエッチングやプラズマ処理で凹凸化し、その上に蒸着、スパッタ、メッキで金属層を形成することで、物理的な投錨効果を用いて密着力を上げる方法が種々提案されている。例えば、重イオンビームによりポリイミドフィルム表面に微細な凹凸を形成する方法(例えば特許文献1参照)や、紫外線照射と酸化剤の併用によりフィルム表面を微細な凹凸を形成する方法(例えば特許文献2参照)が提案されているが、重イオンビームの照射や紫外線の照射の設備にコストがかかり、また次亜塩素酸や過マンガン酸カリウムといった強い酸化剤によるエッチングを行うなど危険な薬液を用いた煩雑な工程が増えるなど、いずれも製造コストが高くなってしまう方法であった。また、アルカリ溶解速度の異なる2種のポリイミドを混合したポリイミドフィルムを用いて、表面をアルカリエッチングすることで粗面化する方法も提案されている(例えば特許文献3参照)が、特別なポリイミドフィルムを用いる必要があり、フィルムの設計に自由度が無く、求めるフィルム物性が得られにくい場合があった。粗面化した金属箔にキャスト法で絶縁層を形成後、金属層をエッチング除去して粗面形状を持つポリイミドフィルムを形成する方法(例えば特許文献4参照)が提案されているが、この方法で形成される凹凸は構造が大きく、ファインピッチの配線をパターニングする際にエッチングのこりの原因となりやすい。さらにはフレキシブルプリント配線基板をCOF用途に使う場合には、フィルム上に半導体素子を実装する位置合わせにおいてフィルムに透明性が要求される場合があり、大きな凹凸形状があると光線が散乱するために透明性が損なわれ、位置合わせが出来なくなる。ポリイミドフィルムの表面に無機微粒子を有する芳香族ポリアミック酸からなる溶液を塗布する方法も提案されている(例えば特許文献5参照)が、この方法は微粒子を分散した塗布溶液の管理が難しく、微粒子が凝集を起こしやすく均一な粗面化が困難であった。
【0007】
【特許文献1】
特開昭56−22331号公報(第2頁)
【0008】
【特許文献2】
特開平11−6061号公報(第3頁)
【0009】
【特許文献3】
特開平6−313055号公報(第2−4頁)
【0010】
【特許文献4】
特開平10−303533号公報(第4頁)
【0011】
【特許文献5】
特開昭63−297038号公報(第6−8頁)
【0012】
【発明が解決しようとする課題】
以上のように、従来の「2層型メッキ」品は、メッキ銅層とポリイミド界面の初期接着力が不十分でかつ配線形成し無電解スズメッキした後の熱負荷試験を施した後、または湿熱条件下で長時間放置した後の接着力低下が著しく、依然としてその改善が望まれており、それを解決するためにフィルム表面に凹凸を形成する技術においては、任意のフィルム上に、十分に均一で微細な凹凸構造を低コストで形成する方法が知られていなかった。
【0013】
本発明の目的は、ポリイミド表面に微細で均一な凹凸構造を有する層を形成することにより、その上に形成した金属層との密着力を高く、かつ熱負荷後、湿熱条件下での長時間放置後も密着力の低下が少ないメッキ型フレキシブルプリント回路用基板を提供することにある。
【0014】
【課題を解決するための手段】
すなわち本発明は、耐熱性絶縁フイルム(A)の少なくとも片面に耐熱性樹脂層(B)と導電性金属層(C)を順次積層したプリント回路用基板であって、耐熱性樹脂層(B)中に、耐熱性樹脂層(B)を構成する主たる樹脂成分とは異なる耐熱性樹脂粒子(D)を含むプリント回路用基板である。
【0015】
【発明の実施の形態】
本発明のフレキシブルプリント回路用基板は、耐熱性絶縁フィルム(A)の少なくとも片面に耐熱性樹脂層(B)及び導電性金属層(C)を有し、耐熱性樹脂層(B)中に、耐熱性樹脂層(B)の主になる樹脂成分とは異なる耐熱性樹脂粒子(D)を含むプリント回路用基板である。従って発明の効果を妨げない限り、耐熱性絶縁フィルム(A)と耐熱性樹脂層(B)の間や、耐熱性樹脂層と導電性金属層の間に前記3つの層以外のその他の層が挿入されていても良く、それが1層または複数層のいずれかであっても良い。また、耐熱性絶縁フィルム(A)、耐熱性樹脂層(B)または導電性金属層(C)の少なくともいずれかの層が複数の層よりなるものであっても良く、耐熱性樹脂粒子(D)が複数の種類であっても良い。
【0016】
本発明で言うフレキシブルプリント回路用基板とは、耐熱性絶縁フィルムの片面または両面に銅などの導電性金属層を積層したものであり、フレキシブルプリント回路基板とは、前記フレキシブルプリント回路用基板に配線加工等を施したものである。
【0017】
なお、プリント回路とは、フォトリソグラフィー技術等を用いたエッチングなどにより金属層の配線パターンが形成された電気回路であり、15〜150μm、より好ましくは20〜100μmピッチの配線パターンを有する回路である。
【0018】
耐熱性絶縁フイルム(A)としては、融点が280℃以上のもの、あるいはJIS C4003で規定される長時間連続使用の最高許容温度が121℃以上のもののいずれかで条件を満足する高分子樹脂フイルムであれば良い。これらの高分子樹脂フイルムとしては、ビスフェノール類のジカルボン酸の縮合物であるポリアリレート、ポリスルホン、またはポリエーテルスルホンに代表されるポリアリルスルホン、ベンゾテトラカルボン酸と芳香族イソシアネートとの縮合物、あるいはビスフェノール類、芳香族ジアミン、ニトロフタル酸の反応から得られる熱硬化性ポリイミド、芳香族ポリイミド、芳香族ポリアミド、芳香族ポリエーテルアミド、ポリフェニレンサルファイド、ポリアリルエーテルケトン、ポリアミドイミド系樹脂、アラミド系樹脂、ポリエチレンナフタレート系樹脂、ポリエーテルエーテルケトン系樹脂などからなるフイルム、液晶ポリマーフイルムなどが挙げられる。特に耐熱性の点から芳香族ポリイミドフイルムや液晶ポリマーフイルム、芳香族ポリアミドフィルムが好ましく、具体的な製品としては、東レ・デュポン製“カプトン”、宇部興産製“ユーピレックス”、鐘淵化学工業製“アピカル”、東レ製“ミクトロン”、クラレ製“ベクトラン”などが挙げられる。また必要に応じて、放電処理などによる表面処理を行うことができる。放電処理とは、大気圧付近で放電するいわゆる常圧プラズマ処理、コロナ放電処理、または低温プラズマ処理などが施されるものであることが好ましい。これらの処理を施すことによって、耐熱性絶縁フィルム(A)と、耐熱性樹脂層(B)との接着性を大幅に向上させることができる。
【0019】
耐熱性樹脂フィルム(A)の表面粗さは、Rmaxにして0.1μm以下であることが好ましい。よりこのましくはRmaxが0.01μm以下である。耐熱性樹脂フィルム(A)の表面粗さRmaxが0.1μmより大きい場合は、後述の工程により耐熱性樹脂フィルム(A)の上に、突起または窪みを形成した耐熱性樹脂層(B)を塗布しても、耐熱性樹脂フィルム(A)自身の凹凸が大きすぎるために、耐熱性樹脂層(B)の表面形状を制御することが難しくなる。
【0020】
常圧プラズマ処理とは、Ar、N2 、He、CO2 、CO、空気、水蒸気などの雰囲気中で放電処理する方法を言う。処理の条件は、処理装置、処理ガスの種類、流量、電源の周波数などによって異なるが、適宜最適条件を選択することができる。
【0021】
低温プラズマ処理は、減圧下で行うことができ、その方法としては、特に限定されないが、例えばドラム状電極と複数の棒状電極からなる対極電極を有する内部電極型の放電処理装置内に被処理基材をセットし、処理ガスを1〜1,000Pa,好ましくは、5〜100Paに調整した状態で電極間に直流あるいは交流の高電圧を印加して放電を行い、前記処理ガスのプラズマを発生させ、該プラズマに基材表面をさらして処理する方法が挙げられる。低温プラズマ処理の条件としては、処理装置、処理ガスの種類、圧力、電源の周波数などによって異なるが、適宜最適条件を選択することができる。上記処理ガスとしては、特に限定されるものではないが、Ar、N2 、He、CO2 、CO、空気、水蒸気、O2、CF4 などを単独であるいは混合して用いることができる。
【0022】
コロナ放電処理は、低温プラズマ処理と比較して接着性向上の効果が小さいので、積層する耐熱性樹脂層を適切なものに選択することが肝要である。
【0023】
またフィルムの剛性が小さいなど取り扱い性で困難となる場合には、フィルム裏面に後工程で剥離可能な剛性のあるフィルムや基板を張り付けて使用することができる。
【0024】
耐熱性絶縁フィルムの厚みは、3〜150μm、好ましくは5μm〜75μm、より好ましくは5μm〜50μmである。前記数値範囲の下限値を下回ると支持体としての強度不足となり好ましくない。一方前記数値範囲の上限値を上回ると柔軟性不足となり、折り曲げが困難で好ましくない場合があるからである。
【0025】
耐熱性樹脂層(B)は、フレキシブルプリント配線基板として半田などの高温の工程で顕著な変形や分解、発泡などを起こさない耐熱性を有するものであれば問題なく使用できるが、融点が280℃以上のもの、あるいはJIS C4003で規定される長時間連続使用の最高許容温度が121℃以上のもののいずれかで条件を満足する高分子樹脂、特にポリイミド系の樹脂または芳香族ポリアミド樹脂が好ましく用いられる。ポリイミド系樹脂は、単独あるいは他の樹脂と混合して用いることができる。ここで混合する樹脂としては、エポキシ系樹脂またはウレタン系樹脂、ポリアミド系樹脂、ポリエーテルイミド系樹脂、ポリアミドイミド系樹脂などが挙げられ、また二種以上のポリイミド系樹脂を混合して用いても良い。また、本発明の効果を妨げない限りは耐熱性樹脂層(B)中には有機あるいは無機からなる固体微粒子や、繊維などのフィラーを添加しても良い。
【0026】
耐熱性樹脂層(B)の厚さは、好ましくは、塗工、乾燥後に1μm以上20μm以下の範囲であり、より好ましくは1μm以上10μm以下である。1μm未満にすると、塗布時に欠点無く塗布することが困難である。また後述の耐熱性樹脂粒子(D)の大きさにもよるが、耐熱性樹脂粒子を膜中に均一に存在させるには1μm以上の厚さがあることが好ましい。また、20μmより大きい厚さがある場合、反りが発生する恐れがあるので好ましくない。
【0027】
ポリイミド系樹脂の中では耐熱性の点から芳香族テトラカルボン酸とジアミン成分からなるポリイミド系樹脂が好ましい。より好ましくは、芳香族テトラカルボン酸と、ジアミンからなり、ジアミンは芳香族宇ジアミンとシロキサン系ジアミンからなり、シロキサン系ジアミンは、ジアミン中20モル%以上、より好ましくは20〜95モル%、さらに好ましくは40〜90モル%含むことが望ましい。
【0028】
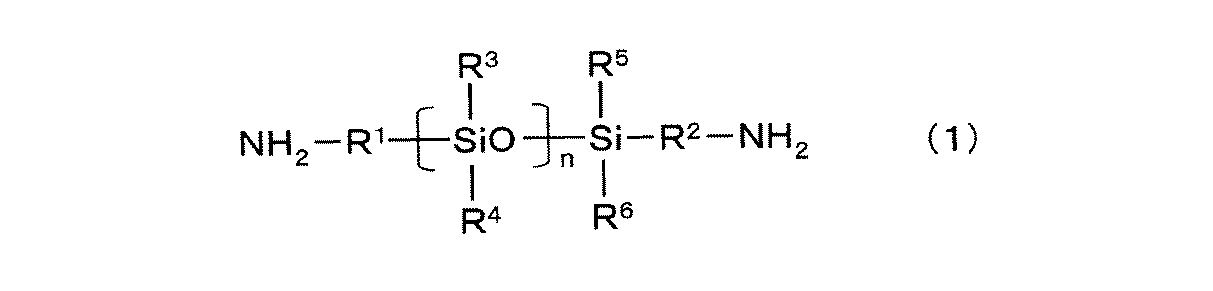
上記シロキサン系ジアミンとしては、次の一般式(1)で表されるものが挙げられる。
【0029】
【化2】
 【0030】
ただし、式中nは1以上の整数を示す。また、R1およびR2は、それぞれ同一または異なって、低級アルキレン基またはフェニレン基を示し、R3、R4、R5およびR6は、それぞれ同一または異なって、低級アルキル基、フェニル基またはフェノキシ基を示す。
【0031】
一般式(1)で表されるシロキサン系ジアミンの具体例としては、1,1,3,3−テトラメチル−1,3−ビス(4−アミノフェニル)ジシロキサン、1,1,3,3−テトラフェノキシ−1,3−ビス(4−アミノエチル)ジシロキサン、1,1,3,3,5,5−ヘキサメチル−1,5−ビス(4−アミノフェニル)トリシロキサン、1,1,3,3−テトラフェニル−1,3−ビス(2−アミノエチル)ジシロキサン、1,1,3,3−テトラフェニル−1,3−ビス(3−アミノプロピル)ジシロキサン、1,1,5,5−テトラフェニル−3,3−ジメチル−1,5−ビス(3−アミノプロピル)トリシロキサン、1,1,5,5−テトラフェニル−3,3−ジメトキシ−1,5−ビス(4−アミノブチル)トリシロキサン、1,1,5,5−テトラフェニル−3,3−ジメトキシ−1,5−ビス(5−アミノペンチル)トリシロキサン、1,1,3,3−テトラメチル−1,3−ビス(2−アミノエチル)ジシロキサン、1,1,3,3−テトラメチル−1,3−ビス(3−アミノプロピル)ジシロキサン、1,1,3,3−テトラメチル−1,3−ビス(4−アミノブチル)ジシロキサン、1,3−ジメチル−1,3−ジメトキシ−1,3−ビス(4−アミノブチル)ジシロキサン、1,1,5,5−テトラメチル−3,3−ジメトキシ−1,5−ビス(2−アミノエチル)トリシロキサン、1,1,5,5−テトラメチル−3,3−ジメトキシ−1,5−ビス(4−アミノブチル)トリシロキサン、1,1,5,5−テトラメチル−3,3−ジメトキシ−1,5−ビス(5−アミノペンチル)トリシロキサン、1,1,3,3,5,5−ヘキサメチル−1,5−ビス(3−アミノプロピル)トリシロキサン、1,1,3,3,5,5−ヘキサエチル−1,5−ビス(3−アミノプロピル)トリシロキサン、1,1,3,3,5,5−ヘキサプロピル−1,5−ビス(3−アミノプロピル)トリシロキサンなどが挙げられるが、これらに限定されるものではない。上記シロキサン系ジアミンは単独でも良く、2種以上を混合しても良い。
【0032】
シロキサン系ジアミン以外のジアミン成分として、例えば脂肪族ジアミン、環状炭化水素を含む脂環式ジアミン、芳香族環又は芳香族複素環を含む芳香族ジアミンなどのジアミンを混合して用いることができる。
【0033】
脂環式ジアミンの具体例としては、1,3−ジアミノシクロヘキサン、1,4−ジアミノシクロヘキサン、4,4´−ジアミノ−3,3´−ジメチルジシクロヘキシルメタン、4,4´−ジアミノ−3,3´−ジメチルジシクロヘキシルなどが挙げられるがこれらに限定されるものではない。
【0034】
芳香族ジアミンの具体例としては、p−フェニレンジアミン、m−フェニレンジアミン、4,4´−ジアミノジフェニルエーテル、3,3´−ジアミノジフェニルエーテル、3,4´−ジアミノジフェニルエーテル、4,4´−ジアミノジフェニルスルホン、3,3´−ジアミノジフェニルメタン、4,4´−ジアミノジフェニルメタン、4,4´−ジアミノジフェニルサルファイド、2,5−ジアミノトルエン、o−トリジン、3,3´−ジメチル−4,4´−ジアミノジフェニルメタン、4,4´−ビス(4−アミノフェノキシ)ビフェニル、2,2−ビス[4−(4−アミノフェノキシ)フェニル]プロパン、ビス[4−(4−アミノフェノキシ)フェニル]エーテル、2,2−ビス[4−(4−アミノフェノキシ)フェニル]ヘキサフルオロプロパン、ジアミノベンズアニリドなどが挙げられるが、これらに限定されるものではない。耐熱性の点から、芳香族ジアミンを用いるのが好ましい。
【0035】
テトラカルボン酸成分としては、テトラカルボン酸二無水物が挙げられ、例えば、環状炭化水素を持つ脂環式テトラカルボン酸二無水物、芳香族環又は芳香族複素環を含む芳香族テトラカルボン酸二無水物が挙げられるが、これらに限定されるものではない。
【0036】
脂環式テトラカルボン酸二無水物の具体例としては、2,3,5−トリカルボキシシクロペンチル酢酸二無水物、1,2,3,4−シクロブタンテトラカルボン酸二無水物、1,2,3,4−シクロペンタンテトラカルボン酸二無水物、1,2,3,5−シクロペンタンテトラカルボン酸二無水物、1,2,4,5−ビシクロヘキセンテトラカルボン酸二無水物、1,2,4,5−シクロヘキサンテトラカルボン酸二無水物、1,3,3a,4,5,9b−ヘキサヒドロ−5−(テトラヒドロ−2,5−ジオキソ−3−フラニル)−ナフト[1,2−C]フラン−1,3−ジオンなどが挙げられるが、これらに限定されるものではない。
【0037】
芳香族テトラカルボン酸二無水物の具体例としては、3,3´,4,4´−ベンゾフェノンテトラカルボン酸二無水物、2,2´,3,3´−ベンゾフェノンテトラカルボン酸二無水物、3,3´,4,4´−ビフェニルテトラカルボン酸二無水物、2,2´,3,3´−ビフェニルテトラカルボン酸二無水物、2,3,3´,4´−ビフェニルテトラカルボン酸二無水物、ピロメリット酸二無水物、3,3´,4,4´−ジフェニルエーテルテトラカルボン酸二無水物、3,3´,4,4´−ビフェニルトリフルオロプロパンテトラカルボン酸二無水物、3,3´,4,4´−ジフェニルスルホンテトラカルボン酸二無水物、3,4,9,10−ペリレンテトラカルボン酸二無水物、2,3,6,7−ナフタレンテトラカルボン酸二無水物、1,4,5,8−ナフタレンテトラカルボン酸二無水物、1,2,5,6−ナフタレンテトラカルボン酸二無水物、3,3″,4,4″−パラターフェニルテトラカルボン酸二無水物、3,3″,4,4″−メタターフェニルテトラカルボン酸二無水物、2,3,6,7−アントラセンテトラカルボン酸二無水物、1,2,7,8−フェナントレンテトラカルボン酸二無水物、4,4´−(ヘキサフルオロイソプロピリデン)ジフタル酸無水物などが挙げられるが、これらに限定されるものではない。耐熱性の点から、芳香族テトラカルボン酸二無水物を用いるのが好ましい。
【0038】
本発明において、ポリアミド酸は公知の方法によって合成される。例えば、テトラカルボン酸成分とジアミン成分を選択的に組み合わせ、上記所定のモル比で、溶媒中で0〜80℃で反応させることにより合成することができる。
【0039】
このときポリマー鎖末端を封止するためのアセチレン基を有するモノアミン、もしくはジカルボン酸またはその無水物は、テトラカルボン酸二無水物、ジアミンと同時に仕込んで反応させても良く、また、テトラカルボン酸二無水物、ジアミンを反応させ、重合した後に添加して反応させても良い。
【0040】
ポリアミド酸合成の溶媒としては、N−メチル−2−ピロリドン、N,N−ジメチルアセトアミド、N,N−ジメチルホルムアミドなどのアミド系極性溶媒、また、β−プロピオラクトン、γ−ブチロラクトン、γ−バレロラクトン、δ−バレロラクトン、γ−カプロラクトン、ε−カプロラクトンなどのラクトン系極性溶媒、他には、メチルセロソルブ、エチルセロソルブ、メチルカルビトール、エチルカルビトールなどを挙げることができる。これらは単独で用いても良いし、2種以上を混合して用いても良い。
【0041】
ポリアミド酸の濃度としては、通常5〜60重量%が好ましく、さらに好ましくは10〜40重量%である。
【0042】
また、これらの耐熱性樹脂中に有機あるいは無機からなる微粒子、フィラーなどを添加しても良い。微粒子、フィラーの具体例としては、シリカ、アルミナ、酸化チタン、石英粉、炭酸マグネシウム、炭酸カリウム、硫酸バリウムなどが挙げられる。
【0043】
本発明は、耐熱性樹脂層(B)中に、異なる樹脂成分からなる耐熱性樹脂粒子(D)を含むことにより、耐熱性樹脂層の表面に微細な凹凸を形成し、その上に積層する導電性金属層(C)との密着力を向上させるものである。耐熱性樹脂粒子(D)は、融点が280℃以上のもの、あるいはJIS C4003で規定される長時間連続使用の最高許容温度が121℃以上のもののいずれかで条件を満足する耐熱性を有し、且つ耐熱性樹脂層(B)の主成分である樹脂に溶解・混合しないものを用いる。また、微細な凹凸を形成する目的から、耐熱性樹脂粒子は平均径が20nm以上400nm以下であることが好ましく、より好ましくは30nm以上200nm以下である。耐熱性樹脂粒子(D)の形状は球とは限らず、その場合は形状の最も長い方向の長さ(長径)と、最も短い方向の長さ(短径)を計測し、その平均値を径と定義する。20nm未満の粒子を形成することは困難であるばかりか、仮に形成できても粒子同士が集合して大きな粒子を形成し、表面に均一な凹凸を形成することが難しい。400nmより大きくなると、フィルム表面の凹凸が大きくなり、その上に積層した導電性金属層(C)を所望の配線パターンにエッチングする際にエッチング残渣が残りやすい。また、耐熱性樹脂粒子(D)が400nmより大きい場合、耐熱性樹脂層(B)の透明性が損なわれてしまい、半導体素子を実装する時の位置合わせが困難になる場合があり、好ましくない。
【0044】
耐熱性樹脂層(B)内の耐熱性樹脂粒子(D)の大きさは、SEM(走査型電子顕微鏡)やTEM(透過型電子顕微鏡)などにより観測できる。耐熱性樹脂層(B)の断面をSEMで観察するか、サンプルを薄片状に作成してTEMで観察することにより耐熱性樹脂粒子(D)の大きさが観測できる。
【0045】
耐熱性樹脂粒子(D)を耐熱性樹脂層(B)中に分散させる方法としては、種々の方法を用いることができる。例えば、耐熱性樹脂層(B)の溶液中に、固形の耐熱性樹脂粒子(D)を機械的な分散方法により分散させる方法、あるいは耐熱性樹脂層(B)の樹脂成分と、耐熱性樹脂粒子(D)の樹脂成分をともに溶媒中に溶解し、その溶液を塗布、感想することで耐熱性樹脂層(B)中に耐熱性樹脂粒子(D)を析出させる方法などが上げられる。耐熱性樹脂粒子(D)の平均径を20nm以上400nm以下とするには、固形の粒子を耐熱性樹脂層(B)中に分散する方法では難しい。耐熱性樹脂層(B)の樹脂成分と、耐熱性樹脂粒子(D)の樹脂成分がともに溶解する溶媒を用いて全体を均一な溶液とした後、耐熱性絶縁フィルム(A)に塗布し、溶媒を揮発させることで、耐熱性樹脂層(B)中に、耐熱性樹脂粒子(D)を析出させる方法が好ましく用いられる。
【0046】
従って耐熱性樹脂粒子(D)の樹脂成分としては、耐熱性樹脂層(B)の樹脂成分と共通の溶媒に溶解し、且つ耐熱性樹脂層(B)には溶解混合しないものであることが好ましい。
【0047】
耐熱性樹脂粒子(D)の成分として好ましい樹脂は、例えば耐熱性樹脂層(B)がポリイミド系樹脂である場合は、ポリスルホン、ポリエーテルスルホン、ポリエーテルイミド、ポリフェニレンオキシド、ポリケトン、ポリカーボネートポリアリレートなどの樹脂が好ましく用いることができる。これらの樹脂は、ポリイミド系樹脂の良溶媒であるN−メチルピロリドン、N,N−ジメチルアセトアミドなどに溶解することができ、また、ポリイミド系樹脂自体とは相溶性が悪いために、耐熱性樹脂層(B)中に分離した耐熱性樹脂粒子(D)の相を形成することが容易である。
【0048】
耐熱性樹脂粒子(D)の配合量としては、耐熱性樹脂層(B)の樹脂固形分に対して1〜30重量%が好ましく、より好ましくは2〜20重量%である。1重量%未満では、表面に十分な凹凸が形成されず、30重量%より多いと樹脂粒子が集合して大きくなり、400nmよりも大きくなるため好ましくない。
【0049】
このように耐熱性樹脂粒子(D)を耐熱性樹脂層(B)中に微細に均一に分散することにより、耐熱性樹脂層(B)の表面には、耐熱性樹脂粒子(D)による微細な突起が形成され、耐熱性樹脂層(B)上に形成する導電性金属層(C)との密着強度が増大する。突起の形成による接着表面積の増大と、突起による凹凸が金属層に食い込むことによるいわゆる投錨効果が密着性向上に寄与している。
【0050】
このようにして形成した耐熱性樹脂層(B)上の突起の大きさは、膜面方向の平均径が20〜200nmであることが好ましく、30〜100nmがより好ましい。耐熱性樹脂層(B)上の突起の形状は円とは限らず、その場合は形状の最も長い方向の長さ(長径)と、最も短い方向の長さ(短径)を計測し、その平均値を径とする。突起の平均径が20nm未満であると、導電性金属層との密着性向上の効果が十分に得られず、また突起の平均径が200nmより大きい場合には、表面の粗さが大きくなりすぎて導電性金属層(C)をエッチングして微細な配線パターンを得ようとする際にエッチング残りなどの原因となり好ましくない。また、耐熱性樹脂層(B)の透明性が損なわれてしまい、半導体素子を実装する時の位置合わせが困難になる場合があり、好ましくない。
【0051】
耐熱性樹脂層(B)上の突起の高さは、10nm以上あることが好ましく、より好ましくは20nm以上である。突起を形成した耐熱性樹脂層の表面粗さは、最大高さRmaxにして0.1μm以下であることが好ましい。10nm未満の突起では導電性金属層の密着向上効果が十分に得られず、最大高さRmaxが0.1μmを越えると、その上に形成する導電性金属層の平坦性にも影響を及ぼし、外観を損なうばかりでなく微細な配線パターンを形成することが困難となる。
【0052】
本発明の目的は、上記方法により形成された耐熱性樹脂粒子(D)による突起を収縮させ、あるいは除去することにより、微細な窪みを形成することによっても達成できる。例えば、上記方法により耐熱性樹脂粒子(D)の突起が形成された耐熱性樹脂層(B)の表面に対して、耐熱性樹脂粒子(D)を構成する樹脂成分が溶解する溶媒により洗浄する、あるいは耐熱性樹脂粒子(D)が収縮や分解する温度で加熱する、あるいは機械的な方法により表面を摩擦する、またはプラズマやコロナなどの放電処理を行う、等の方法を施すことにより、耐熱性樹脂層(B)の表面に、耐熱性樹脂粒子(D)が除去された窪みを形成することができる。
【0053】
このようにして形成した耐熱性樹脂層(B)上の窪みの大きさは、膜面方向の平均径が20〜200nmであることが好ましい。窪みの形状は円とは限らず、その場合は形状の最も長い方向の長さ(長径)と、最も短い方向の長さ(短径)を計測し、その平均値を径とする。窪みの平均径が20nm未満であると、導電性金属層との密着性向上の効果が十分に得られず、平均径が200nmより大きい場合には、表面の粗さが大きくなりすぎて導電性金属層(C)をエッチングして微細な配線パターンを得ようとする際にエッチング残りなどの原因となり好ましくない。また、耐熱性樹脂層(B)の透明性が損なわれてしまい、半導体素子を実装する時の位置合わせが困難になる場合があり、好ましくない。
【0054】
耐熱性樹脂層(B)上の窪みの深さは、20nm以上あることが好ましく、30nm以上がより好ましい。窪みを形成した耐熱性樹脂層の表面粗さは、最大高さRmaxにして0.1μm以下であることが好ましい。20nm未満の窪みでは導電性金属層の密着向上効果が十分に得られず、最大高さRmaxが0.1μmを越えると、その上に形成する導電性金属層の平坦性にも影響を及ぼし、外観を損なうばかりでなく微細な配線パターンを形成することが困難となる。
【0055】
上記のような耐熱性樹脂層(B)の表面の突起、窪み、最大高さなどを測定する方法は、AFM(原子間力顕微鏡)による方法が好適である。AFMにより、測定するためには、例えば予め光学顕微鏡などによる観測で、大きな傷や異物などが存在しない領域を探しておき、そこから1μm×1μmの範囲の大きさをAFMで測定し、突起、窪みの大きさやRmaxを測定することができる。
【0056】
導電性金属層(C)は、導電性に優れた金属より構成されているならば、特に限定されるものではなく、アルミニウム、銅、パラジウム、ニッケル、クロム、SUS、コバルト、金等の金属が単独または合金として挙げられるが、電気特性に優れる点から、銅が好ましく、銅によりメッキ層などの主成分層が形成されていることが良い。また、導電性金属層は多層になっていてもかまわない。たとえば、耐熱性樹脂層の表面に前記金属を蒸着またはスパッタリングなどによって薄く形成し、その上に同種または異種の金属層を形成するなどである。
【0057】
耐熱性樹脂層(B)との密着性を向上するためには、導電性金属層(C)は、樹脂との密着性の優れた下地金属層(C1)と、導電性に優れた良導電性金属層(C2)からなっていることが好ましい。下地金属層(C1)は、蒸着、スパッタ、イオンプレーティング、CVDなどの気相での薄膜形成方法により形成された薄膜であることが好ましく、ニッケル、クロム、モリブデン、コバルト、亜鉛あるいはそれらの合金から選ばれる少なくとも一種を含むことが好ましい。下地金属層の厚さは、1nm〜100nmが好ましい。1nm未満では密着性改善の効果は得られにくく、100nmより大きいと、気相の薄膜形成方法では形成時間がかかりすぎるために好ましくない。下地金属層は複数の層により構成されていても良い。
【0058】
良導電性金属層(C2)は、銅が好ましい。形態は特に限定されるものではないが、膜の特性および厚みの制御が容易な点からメッキ層、特に電解メッキ層であることが好ましい。
【0059】
メッキ層を形成するための電解メッキ法は特に限定されるものではなく、通常の硫酸銅メッキ法でも良い。導電性金属層、特に銅層の場合、厚みは1〜18μmの範囲が好ましい。1μmより薄いとピンホールが発生しやすく、18μmより厚いとメッキ銅の厚みコントロールが困難になり好ましくない。より好ましくは2μm以上12μm以下である。
【0060】
上記電解メッキにより銅層を形成する場合には、下地金属層(C1)を電極として行うが、電解メッキを析出させる電極は導電性が良好な方が好ましいことから、下地金属層(C1)が密着性の良好な層と、導電性が良好な層の2層により構成されていることはより好ましい形態である。例えば、気相による薄膜形成方法によりクロム、ニッケル、モリブデン、コバルト、亜鉛などの下地金属層を形成後に、同じく気相による薄膜形成方法により銅薄膜を形成しておき、その上に銅の電解メッキを行い、良導電性金属層(C2)を形成することが好ましい。
【0061】
耐熱性樹脂層(B)や、導電性金属層(C)の膜厚の測定は種々の方法で測定することができる。本発明においては、得られたプリント回路用基板の断面をSEM、TEMなどにより観察することによって耐熱性樹脂層、導電性樹脂層の膜厚を測定することができる。また、導電性金属層(C)は、配線パターンをエッチングして導電性金属層(C)が残っている部分とエッチングした部分の膜厚の差から算出することができる。耐熱性樹脂層(B)の場合、プリント回路用基板の導電性金属層(C)をエッチングした部分の膜厚を測定し、既知の耐熱性絶縁フィルム(A)の膜厚を差し引くことにより算出することができる。
【0062】
次に、本発明のプリント回路基板を得る一例を挙げて、耐熱性樹脂層(B)中に耐熱性樹脂粒子(D)を分散し、耐熱性絶縁フィルム(A)上に積層する方法について詳細に説明する。
【0063】
耐熱性樹脂層(B)の樹脂成分として、例えばポリイミド系樹脂、耐熱性樹脂粒子(D)の樹脂成分として例えばポリエーテルスルホンなどの樹脂を、ともにN,N−ジメチルアセトアミドなどの溶媒に溶解する。それぞれの樹脂を別個に溶解した後混合しても良いし、同時に溶媒に投入しても良い。固形分濃度としては、全樹脂固形分濃度が10〜40重量%が好ましいが、粘度と取り扱い性を考慮して決定すれば良い。また、耐熱性樹脂粒子(D)の添加量は、固形分比率で耐熱性樹脂層(B)の樹脂に対して1〜20重量%となるように配合しておく。そうして得られた樹脂溶液を、耐熱性絶縁フィルム(A)として、低温プラズマ処理あるいはコロナ放電処理などしたポリイミドフィルム上に、耐熱性樹脂層(B)になる上記樹脂溶液を均一に塗工する。この塗工方法としてはロールコーター、ナイフコーター、密封コーター、コンマコーター、ドクターブレードフロートコーターなどによるものが挙げられる。次に上記のように耐熱性絶縁フィルムに塗工した溶液の溶媒を、通常60℃以上200℃程度の温度で連続的または断続的に1〜60分間で加熱除去をする。この時の加熱感想の昇温速度、風量により、耐熱性樹脂層(B)中に析出する耐熱性樹脂粒子(D)の平均径が変化する。通常は、昇温速度が速く、風量が多いほど、平均径が小さくなる傾向があるので、所望の平均径が得られるように適宜調整することが望ましい。
【0064】
耐熱性絶縁フィルム(A)であるポリイミドフィルム上に形成される耐熱性樹脂層(B)の厚みは、1〜20μm、好ましくは1〜10μm程度であるが、目的に応じ好ましく選定することができる。
【0065】
また、接着性向上のためには、さらに加熱キュアを施した方が好ましい。ポリイミド系樹脂の加熱キュアの条件としては、温度200℃〜350℃で約1分〜30分であるが、樹脂の組成、膜厚などによって適宜選択することができる。
【0066】
このようにして得られた耐熱性樹脂層(B)の表面には、耐熱性樹脂粒子(D)により突起が形成されている。この突起はそのままその上に導電性金属層(C)を設けても良いが、処理を施して除去し、窪みを形成した後に導電性金属層(C)を設けても良い。
【0067】
窪みを形成するための処理としては、溶媒による洗浄や、熱処理、放電処理などが上げられる。例えば溶媒による洗浄の場合、耐熱性樹脂層(B)がポリイミド系樹脂であり、耐熱性樹脂粒子(D)がポリエーテルスルホンである場合には、アセトン、塩化メチレン等の溶媒で洗浄することによって表面の突起を除去し、窪みを形成することができる。
【0068】
熱処理を施す場合には、例えば、耐熱性樹脂粒子(D)がポリエーテルスルホンである場合には、熱風乾燥機などを用いて300〜400℃の高温において加熱処理することで表面を微細な窪み形状とすることが出来る。
【0069】
耐熱性樹脂層(B)上に導電性金属層(C)を形成する方法は、スパッタや蒸着などにより薄膜を形成した上に、電解メッキで所望の厚さの金属層を形成する方法が好ましい。例えば、スパッタによりニッケル/クロムの合金薄膜を形成し、その上にさらにスパッタで銅薄膜を形成する。ニッケル/クロム合金は、耐熱性樹脂層(B)との密着性を向上させるための下地層であり、銅はスパッタ層上に電解メッキを施すための良導電性の電極として形成する。
【0070】
メッキ層を形成するための電気メッキ法は例えば通常の硫酸銅メッキ法で良い。厚みは1〜10μmの範囲が好ましい。1μmより薄いとピンホールが発生しやすく、10μmより厚いとメッキ銅の厚みコントロールが困難になり好ましくない。また、10μm以下の薄膜を作ることで、パターン加工性が良好になり、銅エッチングによりより微細な配線パターンを形成できるようになる。
【0071】
本発明においての密着力とは、導体幅2mmのパターンを使用し、金属箔を90度の方向に50mm/分の速度で引き剥がした時の値である。従来の耐熱性絶縁フィルムに銅層をメッキ法で積層した「2層型メッキ」品は銅層の接着界面が平坦であり、上記の測定方法では通常約5〜6N/cmの接着強度が得られる。
【0072】
本発明のプリント回路用基板もメッキ法で金属層を形成しているが、金属層の接着界面に凹凸を形成しているため、従来のものに比べ非常に高い8N/cm以上の接着力を得ることが可能である。また、耐熱性接着層が非常に薄いので、耐熱性絶縁フイルムが本来有する特性を損なわない利点も有している。
【0073】
本発明のプリント回路基板は、例えば上記プリント回路用基板の導電性金属層上にレジスト層を形成し、レジスト層を露光・現像することにより配線パターンに合った形状にレジストをパターニングし、パターニングしたレジストをエッチングマスクとして導電性金属層をエッチングして配線パターンを形成し、配線パターン形成後にレジストを除去する、サブトラクティブ法により得られるものである。
【0074】
得られたプリント回路基板の配線パターンの断面は、銅箔をエッチングする際、厚み方向にエッチングされながら、幅方向にもエッチングされていく(サイドエッチング)ため、トップ(銅箔表面)の線幅がボトム(ベースフィルムに接している面)の線幅よりも狭くなったテーパー形状になる傾向がある。銅箔の厚みが厚くなると、トップの線幅がボトムの線幅よりも狭くなる傾向が大きくでる。例えば、80μmピッチ(配線幅40μm、ギャップ40μm)の配線パターンの場合、ボトム線幅40μmに対し、トップ線幅が20μm以上であれば、良好なパターン形状で、半導体を実装する際に接合不良が出ない。これに対し、トップ線幅が20μmより小さくなると半導体を実装する際に接合不良が出やすくなる傾向になり、好ましくない。
【0075】
本発明のプリント回路基板はセミアディティブ方式によっても得ることができる。本発明による耐熱性樹脂微粒子(D)を含む耐熱性樹脂層(B)を形成した耐熱性樹脂フィルム(A)上に、スパッタによりニッケル、クロム、モリブデン、コバルト、亜鉛などの層を1〜100nmと、銅層500〜2000nmを形成する。その上にレジスト層を形成し、レジスト層を露光・現像することにより所望の配線パターンを形成する部分のレジストを除去し、レジスト除去部分に電解銅メッキで1〜18μmの銅層を形成する。レジストを剥離後、全面をエッチングすることでスパッタ層を除去し、配線パターンを得る。この方法によると、サブトラクティブ法よりも優れた形状で狭い配線ピッチを有するフレキシブルプリント回路基板を得ることができる。
【0076】
【実施例】
以下、本発明を実施例に基づいて詳細に説明するが、本発明はこれらに限定されるものではない。なお、以下の説明で、接着性、耐湿熱試験、スズメッキ後の熱負荷試験、ハンダリフロー性、反り、加工性は次の方法で評価および測定を行った。
【0077】
(1)接着性
金属層を積層後、金属層を塩化第2鉄溶液で2mm幅にエッチングし、該2mm幅の金属層を TOYO BOLDWIN社製”テンシロン”UTM−4−100にて引っ張り速度50mm/分、90゜剥離で測定した。
【0078】
(2)耐湿熱試験
金属層を積層後、金属層を塩化第2鉄溶液で2mm幅にエッチングし、121℃/100%RH/2気圧に設定された高温高湿オーブン中に96時間おいた後取り出し、上記の通りの接着性を評価した。
【0079】
(3)スズメッキ後の熱負荷試験
金属層を積層後、金属層を塩化第2鉄溶液で2mm幅にエッチングした後、東京応化(株)製のスズメッキ液LT−34を用い、液温度70℃、メッキ時間5分で無電解スズメッキし、水洗・乾燥した。150℃に設定された熱風オーブン中に240時間おいた後取り出し、上記の通りの接着性を評価した。
【0080】
(4)ハンダリフロー性
金属層を積層したプリント回路用基板を高温高湿オーブン中で85℃/85%RHの条件で48時間放置後、プリント回路用基板をハンダ浴層に1分間浮かべ、金属層の膨れなど変化があるかどうかを目視観察した。膨れ等の異常が見られない上限温度を耐リフロー温度とした。
【0081】
(5)反り
10cm四方にカットした銅メッキフィルムを、面が凸になっている方向を下にして水平な台に静置し、四隅の高さを測定した。合計値が10mmを超えているものは不良で×、3mm以下のものは良で○、3〜10mmのものは△と評価した。
【0082】
(6)加工性
得られた銅メッキフィルムにフォトレジストを塗布、クロムマスクを介して露光、現像してレジスト除去部分を塩化鉄系の銅エッチング液で配線パターン形状に加工した。40μmピッチ(配線幅/配線間=40μm/40μm)の配線が問題なく加工できたものは○、ごく部分的な剥がれによる断線、凹凸による短絡などが見られたものは△、大幅にパターンの剥がれ、短絡が見られたものは×と評価した。
【0083】
(7)耐熱性樹脂層(B)の表面形状観察
表面の形状はAFM(Digital Instrument社Nanoscope III)により測定した。[AFM測定条件]
Digital Instrument製 NanoscopeIII
スキャンエリア 1×1(μm)
スキャン周期 1Hz
走査線数 512本
コンタクトモード。
【0084】
(8)耐熱性樹脂粒子(D)の粒子径測定
耐熱性樹脂粒子(D)の大きさは、耐熱性樹脂層(B)の断面をSEM(日立製作所 S−2300)により観測することで測定した。
【0085】
実施例1〜20における各試料は以下のようにして製造した。
A.耐熱性樹脂フィルム
“カプトン”100EN 東レデュポン(株)製ポリイミドフィルム(25μm厚)
“ユーピレックス”25S 宇部興産(株)製ポリイミドフィルム(25μm厚)
“ミクトロン”東レ(株)製芳香族ポリアミドフィルム(4.3μm厚)。
【0086】
B.耐熱性樹脂層用ワニス
ポリイミドシリコーン
温度計、乾燥窒素導入口、温水・冷却水による加熱・冷却装置、および攪拌装置を付した反応釜にN,N−ジメチルアセトアミド 4331gを入れ、窒素気流下でビス(3−アミノプロピル)テトラメチルジシロキサン 248.5g(1mol)、4,4’−ジアミノジフェニルエーテル 200.2g(1mol)を溶解させた後、3,3´,4,4´−ベンゾフェノンテトラカルボン酸二無水物 612.2g(1.9mol)、ピロメリット酸二無水物 21.8g(0.1mol)を加え、30℃で1時間攪拌後、60℃で5時間攪拌して反応させたことにより、20重量%ポリイミドシリコーン前駆体溶液を得た。
【0087】
ポリイミド
“セミコファイン”SP−811 東レ(株)製ポリイミドワニス固形分14重量%
エポキシ系樹脂
ダイマー酸PRIPOL1009(ユニケマ社製)およびアジピン酸を用い、酸/アミン比をほぼ等量の範囲で、酸/アミン反応物、消泡剤および1%以下のリン酸触媒を加え、反応体を調製した。この反応体を、140℃、1時間撹拌加熱後、205℃まで昇温し、約1.5時間撹拌した。約2kPaの真空下で、0.5時間保持し、温度を低下させた。最後に、酸化防止剤を添加し、重量平均分子量20000、酸価10のポリアミド樹脂を取り出した。
【0088】
上記ポリアミド樹脂を45重量部、HP4032(大日本インキ化学(株)製)を15重量部、および“ショウノール”BKS−316(昭和高分子(株)製)を35重量部、“ショウノール”CKM−908(昭和高分子(株)製)を5重量部で調合し、濃度23重量%となるようにイソプロピルアルコール/ベンジルアルコール/モノクロルベンゼン混合溶媒に30℃で攪拌してポリアミド/フェノール/エポキシ系樹脂溶液を作製した。
【0089】
芳香族ポリアミド
N−メチルー2ーピロリドン(以下NMPと略す)に芳香族ジアミン成分として80モル%に相当する2−クロルパラフェニレンジアミンと、20モル%に相当する4、4’−ジアミノジフェニルエ−テルとを溶解させ、これに100モル%に相当する2−クロルテレフタル酸クロリドを添加し、2時間撹拌して重合を完了した。これをプロピレンオキシドで中和して、ポリマ濃度10重量%、粘度3000ポイズの芳香族ポリアミド溶液を得た。
【0090】
C.金属層
金属層1(スパッタ)
ニッケル/クロム合金=80/20重量比合金
クロム
モリブデン
亜鉛
金属層2(スパッタ)
銅
金属層3(電解メッキ)
銅。
【0091】
D.耐熱性樹脂粒子用ワニス
耐熱性樹脂粒子は、下記の樹脂をそれぞれ10重量%のNMP溶液として調整し、上記Bの耐熱性樹脂層用ワニスと所定の樹脂比率になるように混合して使用した。
【0092】
ポリエーテルスルホン
“スミカエクセル”PES4100P(住友化学工業(株)製)
ポリエーテルイミド
“Ultem”−1000(日本GEプラスチック(株)製)
ポリアリレート
U−100((株)ユニチカ製ポリアリレート樹脂)
ポリカーボネート
“タフロン”(出光石油化学(株)製)。
【0093】
実施例1
上記Aで示したポリイミドフィルム“カプトン”100ENにAr雰囲気中で低温プラズマ処理した。上記Bで示したポリイミドシリコーン溶液と上記Dのポリエーテルスルホン溶液を、ポリイミドシリコーンに対するポリエーテルスルホンの重量比が10%となるように混合し、バーコーターでポリイミドフィルムのプラズマ処理面に塗布した。100℃で5分、さらに130℃で10分乾燥した。乾燥後の膜厚は2μmであった。該塗工品を290℃で30分加熱処理を行い、イミド化および残存溶媒の除去を行った。乾燥、イミド化の終了した表面をAFMで観察すると、平均径が40nmの突起が多数観測された。
【0094】
上記作製フィルムの耐熱性樹脂塗布面にスパッタ装置(日電アネルバ(株)製SPL−500)を用いてスパッタでニッケル/クロム=80/20合金(重量比)層を厚み5nm設け、次いでその上に銅層を0.1μmの厚さでスパッタにより積層した。スパッタ後直ちに硫酸銅浴を用い、電流密度2A/dm2の条件で銅厚みが8μmとなるように電解銅メッキをし、プリント回路用基板を得た。
【0095】
実施例2
実施例1と同様の操作で、ポリイミドフィルムに耐熱性樹脂層を塗布、乾燥、イミド化後に表面をジクロロメタンにより洗浄し、水洗、乾燥した。洗浄、乾燥後に表面をAFMで観察すると、平均径が40nmの窪みが多数観測された。上記作製フィルムに実施例1と同様にスパッタ、メッキを施してプリント回路用基板を得た。
【0096】
実施例3
実施例1と同様の操作で、ポリイミドフィルムに耐熱性樹脂層を塗布、熱風オーブンにより350℃で30分の加熱処理を行い、イミド化と残存溶媒の除去を行った。表面をAFMで観察すると、平均径が30nmの窪みが多数観測された。上記作製フィルムに実施例1と同様にスパッタ、メッキを施してプリント回路用基板を得た。
【0097】
実施例4〜20
実施例1と同様の操作を行い、表1から表3に示した構成によりプリント回路用基板を得た。
【0098】
比較例1
ポリイミドフィルム(“カプトン”EN)に耐熱性樹脂層の塗布を行わず、表3に示した構成で直接実施例1と同様の操作によりスパッタ、メッキにより金属層を形成した。
【0099】
比較例2
ポリイミドシリコーン溶液にポリエーテルスルホンを混合せず単独で使用した以外は実施例1と同様の操作を行い、表3に示した構成のプリント回路用基板を得た。
【0100】
実施例1〜20および比較例1、2について、接着性、耐湿熱試験、錫メッキ後熱負荷試験、ハンダリフロー性について前記の方法にて評価を行った。結果を表1から表3にまとめた。
【0101】
【表1】
【0102】
【表2】
【0103】
【表3】
【0104】
【発明の効果】
本発明は、上述のごとく構成したので、耐熱フィルム上に形成したメッキ銅との初期接着力が高く、かつ高温下または湿熱条件下での長時間放置後の接着力が高く剥離のないメッキタイプの回路基板材料を確実に得ることができる。
【発明の属する技術分野】
本発明はフレキシブルプリント回路用基板に関する。特に、高性能の電子機器、とりわけ小型軽量化に好適な高い接着力を有するフレキシブルプリント回路用基板に関する。さらに詳しくは、半導体パッケージにおけるFPC(Flexible Printed Circuit)、CSP(Chip Size Package)、BGA(Ball Grid Array)、COF(Chip On Film)などに利用されるフレキシブルプリント回路用基板に関する。
【0002】
【従来の技術】
従来、フレキシブルプリント回路用基板としては、ポリイミド樹脂フィルムに接着剤を介して銅箔を貼り合わせた「3層型ラミネート」品が、カメラ、プリンター、パソコン、携帯電話、液晶ディスプレイなど各種電気機器で広く一般に使用されている。「3層型ラミネート」品に使用されている接着剤は、ポリアミド樹脂、フェノール樹脂、エポキシ樹脂、アクリル樹脂などが単独あるいは混合されて用いられている。これらの樹脂中には不純物イオンが含まれるため絶縁信頼性が低下する問題がある。またその耐熱性も、接着剤の耐熱性がポリイミドに対して劣るため、ポリイミド樹脂フィルムの優れた特性が十分に活かされていないのが実状である。さらに貼り合わせる銅箔の厚みが薄い場合には取り扱いが困難なため、一般には厚さ18μm以上の銅箔が使用されており、50μmピッチ以下の配線パターニングを行うには銅が厚すぎてエッチング率が低下し、銅箔表面側の回路幅と接着剤面側の回路幅が大きく異なり、あるいはエッチング全体が細り、ファインピッチ配線が得られないという欠点がある。
【0003】
このような欠点を解消する目的で接着剤を用いずにポリイミドフィルムと銅を積層した「2層型」のフレキシブルプリント回路用基板が開発され、実用化されている。「2層型」フレキシブルプリント回路基板には、銅箔に樹脂をコーティングして耐熱性絶縁層を形成する「2層型キャスト」品と、ポリイミドフィルム上に金属薄膜を蒸着、スパッタし、その上に電解銅メッキで銅層を形成した「2層型メッキ」品がある。
【0004】
「2層型キャスト」品は接着剤を用いないために耐熱性、絶縁信頼性の面では「3層型ラミネート」品に比べて良い特性を得ることができるが、銅箔を用いる点では「3層型ラミネート」品と同じであるため、薄い銅箔では取り扱いが困難になるので厚みは一般的には18μm以上のものが使用されている。したがって、「3層型ラミネート」品と同様にファインピッチ配線が得られ難いという欠点がある。
【0005】
「2層型メッキ」品は、メッキで銅層を形成するので、1〜10μmの極薄の銅層が形成可能であり、50μmピッチ以下でも良好な配線パターン形状が得られる。しかしながら、銅層とポリイミドとの密着力(90度剥離強度)が6N/cm程度であり、40μmピッチ以下の配線パターンではエッチングやレジスト剥離などのパターニング工程でパターン脱落が起きる恐れがある。特に150℃で10日間の熱負荷試験後の密着力は2N/cm程度以下まで低下するので問題となる。
【0006】
「2層型メッキ」品の特性を改善をするために、種々の提案がされている。「3層ラミネート」品や「2層キャスト」品は銅箔を使用するが、この銅箔は通常、粗面化処理と呼ばれる微細な凹凸が形成されており、この凹凸が樹脂と強固な密着力を生んでいる。そこで、「2層型メッキ」品においても樹脂フィルムと金属層の界面に微細な凹凸を設けて接着力を向上させる試みが多数提案されている。フィルムの表面をアルカリエッチングやプラズマ処理で凹凸化し、その上に蒸着、スパッタ、メッキで金属層を形成することで、物理的な投錨効果を用いて密着力を上げる方法が種々提案されている。例えば、重イオンビームによりポリイミドフィルム表面に微細な凹凸を形成する方法(例えば特許文献1参照)や、紫外線照射と酸化剤の併用によりフィルム表面を微細な凹凸を形成する方法(例えば特許文献2参照)が提案されているが、重イオンビームの照射や紫外線の照射の設備にコストがかかり、また次亜塩素酸や過マンガン酸カリウムといった強い酸化剤によるエッチングを行うなど危険な薬液を用いた煩雑な工程が増えるなど、いずれも製造コストが高くなってしまう方法であった。また、アルカリ溶解速度の異なる2種のポリイミドを混合したポリイミドフィルムを用いて、表面をアルカリエッチングすることで粗面化する方法も提案されている(例えば特許文献3参照)が、特別なポリイミドフィルムを用いる必要があり、フィルムの設計に自由度が無く、求めるフィルム物性が得られにくい場合があった。粗面化した金属箔にキャスト法で絶縁層を形成後、金属層をエッチング除去して粗面形状を持つポリイミドフィルムを形成する方法(例えば特許文献4参照)が提案されているが、この方法で形成される凹凸は構造が大きく、ファインピッチの配線をパターニングする際にエッチングのこりの原因となりやすい。さらにはフレキシブルプリント配線基板をCOF用途に使う場合には、フィルム上に半導体素子を実装する位置合わせにおいてフィルムに透明性が要求される場合があり、大きな凹凸形状があると光線が散乱するために透明性が損なわれ、位置合わせが出来なくなる。ポリイミドフィルムの表面に無機微粒子を有する芳香族ポリアミック酸からなる溶液を塗布する方法も提案されている(例えば特許文献5参照)が、この方法は微粒子を分散した塗布溶液の管理が難しく、微粒子が凝集を起こしやすく均一な粗面化が困難であった。
【0007】
【特許文献1】
特開昭56−22331号公報(第2頁)
【0008】
【特許文献2】
特開平11−6061号公報(第3頁)
【0009】
【特許文献3】
特開平6−313055号公報(第2−4頁)
【0010】
【特許文献4】
特開平10−303533号公報(第4頁)
【0011】
【特許文献5】
特開昭63−297038号公報(第6−8頁)
【0012】
【発明が解決しようとする課題】
以上のように、従来の「2層型メッキ」品は、メッキ銅層とポリイミド界面の初期接着力が不十分でかつ配線形成し無電解スズメッキした後の熱負荷試験を施した後、または湿熱条件下で長時間放置した後の接着力低下が著しく、依然としてその改善が望まれており、それを解決するためにフィルム表面に凹凸を形成する技術においては、任意のフィルム上に、十分に均一で微細な凹凸構造を低コストで形成する方法が知られていなかった。
【0013】
本発明の目的は、ポリイミド表面に微細で均一な凹凸構造を有する層を形成することにより、その上に形成した金属層との密着力を高く、かつ熱負荷後、湿熱条件下での長時間放置後も密着力の低下が少ないメッキ型フレキシブルプリント回路用基板を提供することにある。
【0014】
【課題を解決するための手段】
すなわち本発明は、耐熱性絶縁フイルム(A)の少なくとも片面に耐熱性樹脂層(B)と導電性金属層(C)を順次積層したプリント回路用基板であって、耐熱性樹脂層(B)中に、耐熱性樹脂層(B)を構成する主たる樹脂成分とは異なる耐熱性樹脂粒子(D)を含むプリント回路用基板である。
【0015】
【発明の実施の形態】
本発明のフレキシブルプリント回路用基板は、耐熱性絶縁フィルム(A)の少なくとも片面に耐熱性樹脂層(B)及び導電性金属層(C)を有し、耐熱性樹脂層(B)中に、耐熱性樹脂層(B)の主になる樹脂成分とは異なる耐熱性樹脂粒子(D)を含むプリント回路用基板である。従って発明の効果を妨げない限り、耐熱性絶縁フィルム(A)と耐熱性樹脂層(B)の間や、耐熱性樹脂層と導電性金属層の間に前記3つの層以外のその他の層が挿入されていても良く、それが1層または複数層のいずれかであっても良い。また、耐熱性絶縁フィルム(A)、耐熱性樹脂層(B)または導電性金属層(C)の少なくともいずれかの層が複数の層よりなるものであっても良く、耐熱性樹脂粒子(D)が複数の種類であっても良い。
【0016】
本発明で言うフレキシブルプリント回路用基板とは、耐熱性絶縁フィルムの片面または両面に銅などの導電性金属層を積層したものであり、フレキシブルプリント回路基板とは、前記フレキシブルプリント回路用基板に配線加工等を施したものである。
【0017】
なお、プリント回路とは、フォトリソグラフィー技術等を用いたエッチングなどにより金属層の配線パターンが形成された電気回路であり、15〜150μm、より好ましくは20〜100μmピッチの配線パターンを有する回路である。
【0018】
耐熱性絶縁フイルム(A)としては、融点が280℃以上のもの、あるいはJIS C4003で規定される長時間連続使用の最高許容温度が121℃以上のもののいずれかで条件を満足する高分子樹脂フイルムであれば良い。これらの高分子樹脂フイルムとしては、ビスフェノール類のジカルボン酸の縮合物であるポリアリレート、ポリスルホン、またはポリエーテルスルホンに代表されるポリアリルスルホン、ベンゾテトラカルボン酸と芳香族イソシアネートとの縮合物、あるいはビスフェノール類、芳香族ジアミン、ニトロフタル酸の反応から得られる熱硬化性ポリイミド、芳香族ポリイミド、芳香族ポリアミド、芳香族ポリエーテルアミド、ポリフェニレンサルファイド、ポリアリルエーテルケトン、ポリアミドイミド系樹脂、アラミド系樹脂、ポリエチレンナフタレート系樹脂、ポリエーテルエーテルケトン系樹脂などからなるフイルム、液晶ポリマーフイルムなどが挙げられる。特に耐熱性の点から芳香族ポリイミドフイルムや液晶ポリマーフイルム、芳香族ポリアミドフィルムが好ましく、具体的な製品としては、東レ・デュポン製“カプトン”、宇部興産製“ユーピレックス”、鐘淵化学工業製“アピカル”、東レ製“ミクトロン”、クラレ製“ベクトラン”などが挙げられる。また必要に応じて、放電処理などによる表面処理を行うことができる。放電処理とは、大気圧付近で放電するいわゆる常圧プラズマ処理、コロナ放電処理、または低温プラズマ処理などが施されるものであることが好ましい。これらの処理を施すことによって、耐熱性絶縁フィルム(A)と、耐熱性樹脂層(B)との接着性を大幅に向上させることができる。
【0019】
耐熱性樹脂フィルム(A)の表面粗さは、Rmaxにして0.1μm以下であることが好ましい。よりこのましくはRmaxが0.01μm以下である。耐熱性樹脂フィルム(A)の表面粗さRmaxが0.1μmより大きい場合は、後述の工程により耐熱性樹脂フィルム(A)の上に、突起または窪みを形成した耐熱性樹脂層(B)を塗布しても、耐熱性樹脂フィルム(A)自身の凹凸が大きすぎるために、耐熱性樹脂層(B)の表面形状を制御することが難しくなる。
【0020】
常圧プラズマ処理とは、Ar、N2 、He、CO2 、CO、空気、水蒸気などの雰囲気中で放電処理する方法を言う。処理の条件は、処理装置、処理ガスの種類、流量、電源の周波数などによって異なるが、適宜最適条件を選択することができる。
【0021】
低温プラズマ処理は、減圧下で行うことができ、その方法としては、特に限定されないが、例えばドラム状電極と複数の棒状電極からなる対極電極を有する内部電極型の放電処理装置内に被処理基材をセットし、処理ガスを1〜1,000Pa,好ましくは、5〜100Paに調整した状態で電極間に直流あるいは交流の高電圧を印加して放電を行い、前記処理ガスのプラズマを発生させ、該プラズマに基材表面をさらして処理する方法が挙げられる。低温プラズマ処理の条件としては、処理装置、処理ガスの種類、圧力、電源の周波数などによって異なるが、適宜最適条件を選択することができる。上記処理ガスとしては、特に限定されるものではないが、Ar、N2 、He、CO2 、CO、空気、水蒸気、O2、CF4 などを単独であるいは混合して用いることができる。
【0022】
コロナ放電処理は、低温プラズマ処理と比較して接着性向上の効果が小さいので、積層する耐熱性樹脂層を適切なものに選択することが肝要である。
【0023】
またフィルムの剛性が小さいなど取り扱い性で困難となる場合には、フィルム裏面に後工程で剥離可能な剛性のあるフィルムや基板を張り付けて使用することができる。
【0024】
耐熱性絶縁フィルムの厚みは、3〜150μm、好ましくは5μm〜75μm、より好ましくは5μm〜50μmである。前記数値範囲の下限値を下回ると支持体としての強度不足となり好ましくない。一方前記数値範囲の上限値を上回ると柔軟性不足となり、折り曲げが困難で好ましくない場合があるからである。
【0025】
耐熱性樹脂層(B)は、フレキシブルプリント配線基板として半田などの高温の工程で顕著な変形や分解、発泡などを起こさない耐熱性を有するものであれば問題なく使用できるが、融点が280℃以上のもの、あるいはJIS C4003で規定される長時間連続使用の最高許容温度が121℃以上のもののいずれかで条件を満足する高分子樹脂、特にポリイミド系の樹脂または芳香族ポリアミド樹脂が好ましく用いられる。ポリイミド系樹脂は、単独あるいは他の樹脂と混合して用いることができる。ここで混合する樹脂としては、エポキシ系樹脂またはウレタン系樹脂、ポリアミド系樹脂、ポリエーテルイミド系樹脂、ポリアミドイミド系樹脂などが挙げられ、また二種以上のポリイミド系樹脂を混合して用いても良い。また、本発明の効果を妨げない限りは耐熱性樹脂層(B)中には有機あるいは無機からなる固体微粒子や、繊維などのフィラーを添加しても良い。
【0026】
耐熱性樹脂層(B)の厚さは、好ましくは、塗工、乾燥後に1μm以上20μm以下の範囲であり、より好ましくは1μm以上10μm以下である。1μm未満にすると、塗布時に欠点無く塗布することが困難である。また後述の耐熱性樹脂粒子(D)の大きさにもよるが、耐熱性樹脂粒子を膜中に均一に存在させるには1μm以上の厚さがあることが好ましい。また、20μmより大きい厚さがある場合、反りが発生する恐れがあるので好ましくない。
【0027】
ポリイミド系樹脂の中では耐熱性の点から芳香族テトラカルボン酸とジアミン成分からなるポリイミド系樹脂が好ましい。より好ましくは、芳香族テトラカルボン酸と、ジアミンからなり、ジアミンは芳香族宇ジアミンとシロキサン系ジアミンからなり、シロキサン系ジアミンは、ジアミン中20モル%以上、より好ましくは20〜95モル%、さらに好ましくは40〜90モル%含むことが望ましい。
【0028】
上記シロキサン系ジアミンとしては、次の一般式(1)で表されるものが挙げられる。
【0029】
【化2】
ただし、式中nは1以上の整数を示す。また、R1およびR2は、それぞれ同一または異なって、低級アルキレン基またはフェニレン基を示し、R3、R4、R5およびR6は、それぞれ同一または異なって、低級アルキル基、フェニル基またはフェノキシ基を示す。
【0031】
一般式(1)で表されるシロキサン系ジアミンの具体例としては、1,1,3,3−テトラメチル−1,3−ビス(4−アミノフェニル)ジシロキサン、1,1,3,3−テトラフェノキシ−1,3−ビス(4−アミノエチル)ジシロキサン、1,1,3,3,5,5−ヘキサメチル−1,5−ビス(4−アミノフェニル)トリシロキサン、1,1,3,3−テトラフェニル−1,3−ビス(2−アミノエチル)ジシロキサン、1,1,3,3−テトラフェニル−1,3−ビス(3−アミノプロピル)ジシロキサン、1,1,5,5−テトラフェニル−3,3−ジメチル−1,5−ビス(3−アミノプロピル)トリシロキサン、1,1,5,5−テトラフェニル−3,3−ジメトキシ−1,5−ビス(4−アミノブチル)トリシロキサン、1,1,5,5−テトラフェニル−3,3−ジメトキシ−1,5−ビス(5−アミノペンチル)トリシロキサン、1,1,3,3−テトラメチル−1,3−ビス(2−アミノエチル)ジシロキサン、1,1,3,3−テトラメチル−1,3−ビス(3−アミノプロピル)ジシロキサン、1,1,3,3−テトラメチル−1,3−ビス(4−アミノブチル)ジシロキサン、1,3−ジメチル−1,3−ジメトキシ−1,3−ビス(4−アミノブチル)ジシロキサン、1,1,5,5−テトラメチル−3,3−ジメトキシ−1,5−ビス(2−アミノエチル)トリシロキサン、1,1,5,5−テトラメチル−3,3−ジメトキシ−1,5−ビス(4−アミノブチル)トリシロキサン、1,1,5,5−テトラメチル−3,3−ジメトキシ−1,5−ビス(5−アミノペンチル)トリシロキサン、1,1,3,3,5,5−ヘキサメチル−1,5−ビス(3−アミノプロピル)トリシロキサン、1,1,3,3,5,5−ヘキサエチル−1,5−ビス(3−アミノプロピル)トリシロキサン、1,1,3,3,5,5−ヘキサプロピル−1,5−ビス(3−アミノプロピル)トリシロキサンなどが挙げられるが、これらに限定されるものではない。上記シロキサン系ジアミンは単独でも良く、2種以上を混合しても良い。
【0032】
シロキサン系ジアミン以外のジアミン成分として、例えば脂肪族ジアミン、環状炭化水素を含む脂環式ジアミン、芳香族環又は芳香族複素環を含む芳香族ジアミンなどのジアミンを混合して用いることができる。
【0033】
脂環式ジアミンの具体例としては、1,3−ジアミノシクロヘキサン、1,4−ジアミノシクロヘキサン、4,4´−ジアミノ−3,3´−ジメチルジシクロヘキシルメタン、4,4´−ジアミノ−3,3´−ジメチルジシクロヘキシルなどが挙げられるがこれらに限定されるものではない。
【0034】
芳香族ジアミンの具体例としては、p−フェニレンジアミン、m−フェニレンジアミン、4,4´−ジアミノジフェニルエーテル、3,3´−ジアミノジフェニルエーテル、3,4´−ジアミノジフェニルエーテル、4,4´−ジアミノジフェニルスルホン、3,3´−ジアミノジフェニルメタン、4,4´−ジアミノジフェニルメタン、4,4´−ジアミノジフェニルサルファイド、2,5−ジアミノトルエン、o−トリジン、3,3´−ジメチル−4,4´−ジアミノジフェニルメタン、4,4´−ビス(4−アミノフェノキシ)ビフェニル、2,2−ビス[4−(4−アミノフェノキシ)フェニル]プロパン、ビス[4−(4−アミノフェノキシ)フェニル]エーテル、2,2−ビス[4−(4−アミノフェノキシ)フェニル]ヘキサフルオロプロパン、ジアミノベンズアニリドなどが挙げられるが、これらに限定されるものではない。耐熱性の点から、芳香族ジアミンを用いるのが好ましい。
【0035】
テトラカルボン酸成分としては、テトラカルボン酸二無水物が挙げられ、例えば、環状炭化水素を持つ脂環式テトラカルボン酸二無水物、芳香族環又は芳香族複素環を含む芳香族テトラカルボン酸二無水物が挙げられるが、これらに限定されるものではない。
【0036】
脂環式テトラカルボン酸二無水物の具体例としては、2,3,5−トリカルボキシシクロペンチル酢酸二無水物、1,2,3,4−シクロブタンテトラカルボン酸二無水物、1,2,3,4−シクロペンタンテトラカルボン酸二無水物、1,2,3,5−シクロペンタンテトラカルボン酸二無水物、1,2,4,5−ビシクロヘキセンテトラカルボン酸二無水物、1,2,4,5−シクロヘキサンテトラカルボン酸二無水物、1,3,3a,4,5,9b−ヘキサヒドロ−5−(テトラヒドロ−2,5−ジオキソ−3−フラニル)−ナフト[1,2−C]フラン−1,3−ジオンなどが挙げられるが、これらに限定されるものではない。
【0037】
芳香族テトラカルボン酸二無水物の具体例としては、3,3´,4,4´−ベンゾフェノンテトラカルボン酸二無水物、2,2´,3,3´−ベンゾフェノンテトラカルボン酸二無水物、3,3´,4,4´−ビフェニルテトラカルボン酸二無水物、2,2´,3,3´−ビフェニルテトラカルボン酸二無水物、2,3,3´,4´−ビフェニルテトラカルボン酸二無水物、ピロメリット酸二無水物、3,3´,4,4´−ジフェニルエーテルテトラカルボン酸二無水物、3,3´,4,4´−ビフェニルトリフルオロプロパンテトラカルボン酸二無水物、3,3´,4,4´−ジフェニルスルホンテトラカルボン酸二無水物、3,4,9,10−ペリレンテトラカルボン酸二無水物、2,3,6,7−ナフタレンテトラカルボン酸二無水物、1,4,5,8−ナフタレンテトラカルボン酸二無水物、1,2,5,6−ナフタレンテトラカルボン酸二無水物、3,3″,4,4″−パラターフェニルテトラカルボン酸二無水物、3,3″,4,4″−メタターフェニルテトラカルボン酸二無水物、2,3,6,7−アントラセンテトラカルボン酸二無水物、1,2,7,8−フェナントレンテトラカルボン酸二無水物、4,4´−(ヘキサフルオロイソプロピリデン)ジフタル酸無水物などが挙げられるが、これらに限定されるものではない。耐熱性の点から、芳香族テトラカルボン酸二無水物を用いるのが好ましい。
【0038】
本発明において、ポリアミド酸は公知の方法によって合成される。例えば、テトラカルボン酸成分とジアミン成分を選択的に組み合わせ、上記所定のモル比で、溶媒中で0〜80℃で反応させることにより合成することができる。
【0039】
このときポリマー鎖末端を封止するためのアセチレン基を有するモノアミン、もしくはジカルボン酸またはその無水物は、テトラカルボン酸二無水物、ジアミンと同時に仕込んで反応させても良く、また、テトラカルボン酸二無水物、ジアミンを反応させ、重合した後に添加して反応させても良い。
【0040】
ポリアミド酸合成の溶媒としては、N−メチル−2−ピロリドン、N,N−ジメチルアセトアミド、N,N−ジメチルホルムアミドなどのアミド系極性溶媒、また、β−プロピオラクトン、γ−ブチロラクトン、γ−バレロラクトン、δ−バレロラクトン、γ−カプロラクトン、ε−カプロラクトンなどのラクトン系極性溶媒、他には、メチルセロソルブ、エチルセロソルブ、メチルカルビトール、エチルカルビトールなどを挙げることができる。これらは単独で用いても良いし、2種以上を混合して用いても良い。
【0041】
ポリアミド酸の濃度としては、通常5〜60重量%が好ましく、さらに好ましくは10〜40重量%である。
【0042】
また、これらの耐熱性樹脂中に有機あるいは無機からなる微粒子、フィラーなどを添加しても良い。微粒子、フィラーの具体例としては、シリカ、アルミナ、酸化チタン、石英粉、炭酸マグネシウム、炭酸カリウム、硫酸バリウムなどが挙げられる。
【0043】
本発明は、耐熱性樹脂層(B)中に、異なる樹脂成分からなる耐熱性樹脂粒子(D)を含むことにより、耐熱性樹脂層の表面に微細な凹凸を形成し、その上に積層する導電性金属層(C)との密着力を向上させるものである。耐熱性樹脂粒子(D)は、融点が280℃以上のもの、あるいはJIS C4003で規定される長時間連続使用の最高許容温度が121℃以上のもののいずれかで条件を満足する耐熱性を有し、且つ耐熱性樹脂層(B)の主成分である樹脂に溶解・混合しないものを用いる。また、微細な凹凸を形成する目的から、耐熱性樹脂粒子は平均径が20nm以上400nm以下であることが好ましく、より好ましくは30nm以上200nm以下である。耐熱性樹脂粒子(D)の形状は球とは限らず、その場合は形状の最も長い方向の長さ(長径)と、最も短い方向の長さ(短径)を計測し、その平均値を径と定義する。20nm未満の粒子を形成することは困難であるばかりか、仮に形成できても粒子同士が集合して大きな粒子を形成し、表面に均一な凹凸を形成することが難しい。400nmより大きくなると、フィルム表面の凹凸が大きくなり、その上に積層した導電性金属層(C)を所望の配線パターンにエッチングする際にエッチング残渣が残りやすい。また、耐熱性樹脂粒子(D)が400nmより大きい場合、耐熱性樹脂層(B)の透明性が損なわれてしまい、半導体素子を実装する時の位置合わせが困難になる場合があり、好ましくない。
【0044】
耐熱性樹脂層(B)内の耐熱性樹脂粒子(D)の大きさは、SEM(走査型電子顕微鏡)やTEM(透過型電子顕微鏡)などにより観測できる。耐熱性樹脂層(B)の断面をSEMで観察するか、サンプルを薄片状に作成してTEMで観察することにより耐熱性樹脂粒子(D)の大きさが観測できる。
【0045】
耐熱性樹脂粒子(D)を耐熱性樹脂層(B)中に分散させる方法としては、種々の方法を用いることができる。例えば、耐熱性樹脂層(B)の溶液中に、固形の耐熱性樹脂粒子(D)を機械的な分散方法により分散させる方法、あるいは耐熱性樹脂層(B)の樹脂成分と、耐熱性樹脂粒子(D)の樹脂成分をともに溶媒中に溶解し、その溶液を塗布、感想することで耐熱性樹脂層(B)中に耐熱性樹脂粒子(D)を析出させる方法などが上げられる。耐熱性樹脂粒子(D)の平均径を20nm以上400nm以下とするには、固形の粒子を耐熱性樹脂層(B)中に分散する方法では難しい。耐熱性樹脂層(B)の樹脂成分と、耐熱性樹脂粒子(D)の樹脂成分がともに溶解する溶媒を用いて全体を均一な溶液とした後、耐熱性絶縁フィルム(A)に塗布し、溶媒を揮発させることで、耐熱性樹脂層(B)中に、耐熱性樹脂粒子(D)を析出させる方法が好ましく用いられる。
【0046】
従って耐熱性樹脂粒子(D)の樹脂成分としては、耐熱性樹脂層(B)の樹脂成分と共通の溶媒に溶解し、且つ耐熱性樹脂層(B)には溶解混合しないものであることが好ましい。
【0047】
耐熱性樹脂粒子(D)の成分として好ましい樹脂は、例えば耐熱性樹脂層(B)がポリイミド系樹脂である場合は、ポリスルホン、ポリエーテルスルホン、ポリエーテルイミド、ポリフェニレンオキシド、ポリケトン、ポリカーボネートポリアリレートなどの樹脂が好ましく用いることができる。これらの樹脂は、ポリイミド系樹脂の良溶媒であるN−メチルピロリドン、N,N−ジメチルアセトアミドなどに溶解することができ、また、ポリイミド系樹脂自体とは相溶性が悪いために、耐熱性樹脂層(B)中に分離した耐熱性樹脂粒子(D)の相を形成することが容易である。
【0048】
耐熱性樹脂粒子(D)の配合量としては、耐熱性樹脂層(B)の樹脂固形分に対して1〜30重量%が好ましく、より好ましくは2〜20重量%である。1重量%未満では、表面に十分な凹凸が形成されず、30重量%より多いと樹脂粒子が集合して大きくなり、400nmよりも大きくなるため好ましくない。
【0049】
このように耐熱性樹脂粒子(D)を耐熱性樹脂層(B)中に微細に均一に分散することにより、耐熱性樹脂層(B)の表面には、耐熱性樹脂粒子(D)による微細な突起が形成され、耐熱性樹脂層(B)上に形成する導電性金属層(C)との密着強度が増大する。突起の形成による接着表面積の増大と、突起による凹凸が金属層に食い込むことによるいわゆる投錨効果が密着性向上に寄与している。
【0050】
このようにして形成した耐熱性樹脂層(B)上の突起の大きさは、膜面方向の平均径が20〜200nmであることが好ましく、30〜100nmがより好ましい。耐熱性樹脂層(B)上の突起の形状は円とは限らず、その場合は形状の最も長い方向の長さ(長径)と、最も短い方向の長さ(短径)を計測し、その平均値を径とする。突起の平均径が20nm未満であると、導電性金属層との密着性向上の効果が十分に得られず、また突起の平均径が200nmより大きい場合には、表面の粗さが大きくなりすぎて導電性金属層(C)をエッチングして微細な配線パターンを得ようとする際にエッチング残りなどの原因となり好ましくない。また、耐熱性樹脂層(B)の透明性が損なわれてしまい、半導体素子を実装する時の位置合わせが困難になる場合があり、好ましくない。
【0051】
耐熱性樹脂層(B)上の突起の高さは、10nm以上あることが好ましく、より好ましくは20nm以上である。突起を形成した耐熱性樹脂層の表面粗さは、最大高さRmaxにして0.1μm以下であることが好ましい。10nm未満の突起では導電性金属層の密着向上効果が十分に得られず、最大高さRmaxが0.1μmを越えると、その上に形成する導電性金属層の平坦性にも影響を及ぼし、外観を損なうばかりでなく微細な配線パターンを形成することが困難となる。
【0052】
本発明の目的は、上記方法により形成された耐熱性樹脂粒子(D)による突起を収縮させ、あるいは除去することにより、微細な窪みを形成することによっても達成できる。例えば、上記方法により耐熱性樹脂粒子(D)の突起が形成された耐熱性樹脂層(B)の表面に対して、耐熱性樹脂粒子(D)を構成する樹脂成分が溶解する溶媒により洗浄する、あるいは耐熱性樹脂粒子(D)が収縮や分解する温度で加熱する、あるいは機械的な方法により表面を摩擦する、またはプラズマやコロナなどの放電処理を行う、等の方法を施すことにより、耐熱性樹脂層(B)の表面に、耐熱性樹脂粒子(D)が除去された窪みを形成することができる。
【0053】
このようにして形成した耐熱性樹脂層(B)上の窪みの大きさは、膜面方向の平均径が20〜200nmであることが好ましい。窪みの形状は円とは限らず、その場合は形状の最も長い方向の長さ(長径)と、最も短い方向の長さ(短径)を計測し、その平均値を径とする。窪みの平均径が20nm未満であると、導電性金属層との密着性向上の効果が十分に得られず、平均径が200nmより大きい場合には、表面の粗さが大きくなりすぎて導電性金属層(C)をエッチングして微細な配線パターンを得ようとする際にエッチング残りなどの原因となり好ましくない。また、耐熱性樹脂層(B)の透明性が損なわれてしまい、半導体素子を実装する時の位置合わせが困難になる場合があり、好ましくない。
【0054】
耐熱性樹脂層(B)上の窪みの深さは、20nm以上あることが好ましく、30nm以上がより好ましい。窪みを形成した耐熱性樹脂層の表面粗さは、最大高さRmaxにして0.1μm以下であることが好ましい。20nm未満の窪みでは導電性金属層の密着向上効果が十分に得られず、最大高さRmaxが0.1μmを越えると、その上に形成する導電性金属層の平坦性にも影響を及ぼし、外観を損なうばかりでなく微細な配線パターンを形成することが困難となる。
【0055】
上記のような耐熱性樹脂層(B)の表面の突起、窪み、最大高さなどを測定する方法は、AFM(原子間力顕微鏡)による方法が好適である。AFMにより、測定するためには、例えば予め光学顕微鏡などによる観測で、大きな傷や異物などが存在しない領域を探しておき、そこから1μm×1μmの範囲の大きさをAFMで測定し、突起、窪みの大きさやRmaxを測定することができる。
【0056】
導電性金属層(C)は、導電性に優れた金属より構成されているならば、特に限定されるものではなく、アルミニウム、銅、パラジウム、ニッケル、クロム、SUS、コバルト、金等の金属が単独または合金として挙げられるが、電気特性に優れる点から、銅が好ましく、銅によりメッキ層などの主成分層が形成されていることが良い。また、導電性金属層は多層になっていてもかまわない。たとえば、耐熱性樹脂層の表面に前記金属を蒸着またはスパッタリングなどによって薄く形成し、その上に同種または異種の金属層を形成するなどである。
【0057】
耐熱性樹脂層(B)との密着性を向上するためには、導電性金属層(C)は、樹脂との密着性の優れた下地金属層(C1)と、導電性に優れた良導電性金属層(C2)からなっていることが好ましい。下地金属層(C1)は、蒸着、スパッタ、イオンプレーティング、CVDなどの気相での薄膜形成方法により形成された薄膜であることが好ましく、ニッケル、クロム、モリブデン、コバルト、亜鉛あるいはそれらの合金から選ばれる少なくとも一種を含むことが好ましい。下地金属層の厚さは、1nm〜100nmが好ましい。1nm未満では密着性改善の効果は得られにくく、100nmより大きいと、気相の薄膜形成方法では形成時間がかかりすぎるために好ましくない。下地金属層は複数の層により構成されていても良い。
【0058】
良導電性金属層(C2)は、銅が好ましい。形態は特に限定されるものではないが、膜の特性および厚みの制御が容易な点からメッキ層、特に電解メッキ層であることが好ましい。
【0059】
メッキ層を形成するための電解メッキ法は特に限定されるものではなく、通常の硫酸銅メッキ法でも良い。導電性金属層、特に銅層の場合、厚みは1〜18μmの範囲が好ましい。1μmより薄いとピンホールが発生しやすく、18μmより厚いとメッキ銅の厚みコントロールが困難になり好ましくない。より好ましくは2μm以上12μm以下である。
【0060】
上記電解メッキにより銅層を形成する場合には、下地金属層(C1)を電極として行うが、電解メッキを析出させる電極は導電性が良好な方が好ましいことから、下地金属層(C1)が密着性の良好な層と、導電性が良好な層の2層により構成されていることはより好ましい形態である。例えば、気相による薄膜形成方法によりクロム、ニッケル、モリブデン、コバルト、亜鉛などの下地金属層を形成後に、同じく気相による薄膜形成方法により銅薄膜を形成しておき、その上に銅の電解メッキを行い、良導電性金属層(C2)を形成することが好ましい。
【0061】
耐熱性樹脂層(B)や、導電性金属層(C)の膜厚の測定は種々の方法で測定することができる。本発明においては、得られたプリント回路用基板の断面をSEM、TEMなどにより観察することによって耐熱性樹脂層、導電性樹脂層の膜厚を測定することができる。また、導電性金属層(C)は、配線パターンをエッチングして導電性金属層(C)が残っている部分とエッチングした部分の膜厚の差から算出することができる。耐熱性樹脂層(B)の場合、プリント回路用基板の導電性金属層(C)をエッチングした部分の膜厚を測定し、既知の耐熱性絶縁フィルム(A)の膜厚を差し引くことにより算出することができる。
【0062】
次に、本発明のプリント回路基板を得る一例を挙げて、耐熱性樹脂層(B)中に耐熱性樹脂粒子(D)を分散し、耐熱性絶縁フィルム(A)上に積層する方法について詳細に説明する。
【0063】
耐熱性樹脂層(B)の樹脂成分として、例えばポリイミド系樹脂、耐熱性樹脂粒子(D)の樹脂成分として例えばポリエーテルスルホンなどの樹脂を、ともにN,N−ジメチルアセトアミドなどの溶媒に溶解する。それぞれの樹脂を別個に溶解した後混合しても良いし、同時に溶媒に投入しても良い。固形分濃度としては、全樹脂固形分濃度が10〜40重量%が好ましいが、粘度と取り扱い性を考慮して決定すれば良い。また、耐熱性樹脂粒子(D)の添加量は、固形分比率で耐熱性樹脂層(B)の樹脂に対して1〜20重量%となるように配合しておく。そうして得られた樹脂溶液を、耐熱性絶縁フィルム(A)として、低温プラズマ処理あるいはコロナ放電処理などしたポリイミドフィルム上に、耐熱性樹脂層(B)になる上記樹脂溶液を均一に塗工する。この塗工方法としてはロールコーター、ナイフコーター、密封コーター、コンマコーター、ドクターブレードフロートコーターなどによるものが挙げられる。次に上記のように耐熱性絶縁フィルムに塗工した溶液の溶媒を、通常60℃以上200℃程度の温度で連続的または断続的に1〜60分間で加熱除去をする。この時の加熱感想の昇温速度、風量により、耐熱性樹脂層(B)中に析出する耐熱性樹脂粒子(D)の平均径が変化する。通常は、昇温速度が速く、風量が多いほど、平均径が小さくなる傾向があるので、所望の平均径が得られるように適宜調整することが望ましい。
【0064】
耐熱性絶縁フィルム(A)であるポリイミドフィルム上に形成される耐熱性樹脂層(B)の厚みは、1〜20μm、好ましくは1〜10μm程度であるが、目的に応じ好ましく選定することができる。
【0065】
また、接着性向上のためには、さらに加熱キュアを施した方が好ましい。ポリイミド系樹脂の加熱キュアの条件としては、温度200℃〜350℃で約1分〜30分であるが、樹脂の組成、膜厚などによって適宜選択することができる。
【0066】
このようにして得られた耐熱性樹脂層(B)の表面には、耐熱性樹脂粒子(D)により突起が形成されている。この突起はそのままその上に導電性金属層(C)を設けても良いが、処理を施して除去し、窪みを形成した後に導電性金属層(C)を設けても良い。
【0067】
窪みを形成するための処理としては、溶媒による洗浄や、熱処理、放電処理などが上げられる。例えば溶媒による洗浄の場合、耐熱性樹脂層(B)がポリイミド系樹脂であり、耐熱性樹脂粒子(D)がポリエーテルスルホンである場合には、アセトン、塩化メチレン等の溶媒で洗浄することによって表面の突起を除去し、窪みを形成することができる。
【0068】
熱処理を施す場合には、例えば、耐熱性樹脂粒子(D)がポリエーテルスルホンである場合には、熱風乾燥機などを用いて300〜400℃の高温において加熱処理することで表面を微細な窪み形状とすることが出来る。
【0069】
耐熱性樹脂層(B)上に導電性金属層(C)を形成する方法は、スパッタや蒸着などにより薄膜を形成した上に、電解メッキで所望の厚さの金属層を形成する方法が好ましい。例えば、スパッタによりニッケル/クロムの合金薄膜を形成し、その上にさらにスパッタで銅薄膜を形成する。ニッケル/クロム合金は、耐熱性樹脂層(B)との密着性を向上させるための下地層であり、銅はスパッタ層上に電解メッキを施すための良導電性の電極として形成する。
【0070】
メッキ層を形成するための電気メッキ法は例えば通常の硫酸銅メッキ法で良い。厚みは1〜10μmの範囲が好ましい。1μmより薄いとピンホールが発生しやすく、10μmより厚いとメッキ銅の厚みコントロールが困難になり好ましくない。また、10μm以下の薄膜を作ることで、パターン加工性が良好になり、銅エッチングによりより微細な配線パターンを形成できるようになる。
【0071】
本発明においての密着力とは、導体幅2mmのパターンを使用し、金属箔を90度の方向に50mm/分の速度で引き剥がした時の値である。従来の耐熱性絶縁フィルムに銅層をメッキ法で積層した「2層型メッキ」品は銅層の接着界面が平坦であり、上記の測定方法では通常約5〜6N/cmの接着強度が得られる。
【0072】
本発明のプリント回路用基板もメッキ法で金属層を形成しているが、金属層の接着界面に凹凸を形成しているため、従来のものに比べ非常に高い8N/cm以上の接着力を得ることが可能である。また、耐熱性接着層が非常に薄いので、耐熱性絶縁フイルムが本来有する特性を損なわない利点も有している。
【0073】
本発明のプリント回路基板は、例えば上記プリント回路用基板の導電性金属層上にレジスト層を形成し、レジスト層を露光・現像することにより配線パターンに合った形状にレジストをパターニングし、パターニングしたレジストをエッチングマスクとして導電性金属層をエッチングして配線パターンを形成し、配線パターン形成後にレジストを除去する、サブトラクティブ法により得られるものである。
【0074】
得られたプリント回路基板の配線パターンの断面は、銅箔をエッチングする際、厚み方向にエッチングされながら、幅方向にもエッチングされていく(サイドエッチング)ため、トップ(銅箔表面)の線幅がボトム(ベースフィルムに接している面)の線幅よりも狭くなったテーパー形状になる傾向がある。銅箔の厚みが厚くなると、トップの線幅がボトムの線幅よりも狭くなる傾向が大きくでる。例えば、80μmピッチ(配線幅40μm、ギャップ40μm)の配線パターンの場合、ボトム線幅40μmに対し、トップ線幅が20μm以上であれば、良好なパターン形状で、半導体を実装する際に接合不良が出ない。これに対し、トップ線幅が20μmより小さくなると半導体を実装する際に接合不良が出やすくなる傾向になり、好ましくない。
【0075】
本発明のプリント回路基板はセミアディティブ方式によっても得ることができる。本発明による耐熱性樹脂微粒子(D)を含む耐熱性樹脂層(B)を形成した耐熱性樹脂フィルム(A)上に、スパッタによりニッケル、クロム、モリブデン、コバルト、亜鉛などの層を1〜100nmと、銅層500〜2000nmを形成する。その上にレジスト層を形成し、レジスト層を露光・現像することにより所望の配線パターンを形成する部分のレジストを除去し、レジスト除去部分に電解銅メッキで1〜18μmの銅層を形成する。レジストを剥離後、全面をエッチングすることでスパッタ層を除去し、配線パターンを得る。この方法によると、サブトラクティブ法よりも優れた形状で狭い配線ピッチを有するフレキシブルプリント回路基板を得ることができる。
【0076】
【実施例】
以下、本発明を実施例に基づいて詳細に説明するが、本発明はこれらに限定されるものではない。なお、以下の説明で、接着性、耐湿熱試験、スズメッキ後の熱負荷試験、ハンダリフロー性、反り、加工性は次の方法で評価および測定を行った。
【0077】
(1)接着性
金属層を積層後、金属層を塩化第2鉄溶液で2mm幅にエッチングし、該2mm幅の金属層を TOYO BOLDWIN社製”テンシロン”UTM−4−100にて引っ張り速度50mm/分、90゜剥離で測定した。
【0078】
(2)耐湿熱試験
金属層を積層後、金属層を塩化第2鉄溶液で2mm幅にエッチングし、121℃/100%RH/2気圧に設定された高温高湿オーブン中に96時間おいた後取り出し、上記の通りの接着性を評価した。
【0079】
(3)スズメッキ後の熱負荷試験
金属層を積層後、金属層を塩化第2鉄溶液で2mm幅にエッチングした後、東京応化(株)製のスズメッキ液LT−34を用い、液温度70℃、メッキ時間5分で無電解スズメッキし、水洗・乾燥した。150℃に設定された熱風オーブン中に240時間おいた後取り出し、上記の通りの接着性を評価した。
【0080】
(4)ハンダリフロー性
金属層を積層したプリント回路用基板を高温高湿オーブン中で85℃/85%RHの条件で48時間放置後、プリント回路用基板をハンダ浴層に1分間浮かべ、金属層の膨れなど変化があるかどうかを目視観察した。膨れ等の異常が見られない上限温度を耐リフロー温度とした。
【0081】
(5)反り
10cm四方にカットした銅メッキフィルムを、面が凸になっている方向を下にして水平な台に静置し、四隅の高さを測定した。合計値が10mmを超えているものは不良で×、3mm以下のものは良で○、3〜10mmのものは△と評価した。
【0082】
(6)加工性
得られた銅メッキフィルムにフォトレジストを塗布、クロムマスクを介して露光、現像してレジスト除去部分を塩化鉄系の銅エッチング液で配線パターン形状に加工した。40μmピッチ(配線幅/配線間=40μm/40μm)の配線が問題なく加工できたものは○、ごく部分的な剥がれによる断線、凹凸による短絡などが見られたものは△、大幅にパターンの剥がれ、短絡が見られたものは×と評価した。
【0083】
(7)耐熱性樹脂層(B)の表面形状観察
表面の形状はAFM(Digital Instrument社Nanoscope III)により測定した。[AFM測定条件]
Digital Instrument製 NanoscopeIII
スキャンエリア 1×1(μm)
スキャン周期 1Hz
走査線数 512本
コンタクトモード。
【0084】
(8)耐熱性樹脂粒子(D)の粒子径測定
耐熱性樹脂粒子(D)の大きさは、耐熱性樹脂層(B)の断面をSEM(日立製作所 S−2300)により観測することで測定した。
【0085】
実施例1〜20における各試料は以下のようにして製造した。
A.耐熱性樹脂フィルム
“カプトン”100EN 東レデュポン(株)製ポリイミドフィルム(25μm厚)
“ユーピレックス”25S 宇部興産(株)製ポリイミドフィルム(25μm厚)
“ミクトロン”東レ(株)製芳香族ポリアミドフィルム(4.3μm厚)。
【0086】
B.耐熱性樹脂層用ワニス
ポリイミドシリコーン
温度計、乾燥窒素導入口、温水・冷却水による加熱・冷却装置、および攪拌装置を付した反応釜にN,N−ジメチルアセトアミド 4331gを入れ、窒素気流下でビス(3−アミノプロピル)テトラメチルジシロキサン 248.5g(1mol)、4,4’−ジアミノジフェニルエーテル 200.2g(1mol)を溶解させた後、3,3´,4,4´−ベンゾフェノンテトラカルボン酸二無水物 612.2g(1.9mol)、ピロメリット酸二無水物 21.8g(0.1mol)を加え、30℃で1時間攪拌後、60℃で5時間攪拌して反応させたことにより、20重量%ポリイミドシリコーン前駆体溶液を得た。
【0087】
ポリイミド
“セミコファイン”SP−811 東レ(株)製ポリイミドワニス固形分14重量%
エポキシ系樹脂
ダイマー酸PRIPOL1009(ユニケマ社製)およびアジピン酸を用い、酸/アミン比をほぼ等量の範囲で、酸/アミン反応物、消泡剤および1%以下のリン酸触媒を加え、反応体を調製した。この反応体を、140℃、1時間撹拌加熱後、205℃まで昇温し、約1.5時間撹拌した。約2kPaの真空下で、0.5時間保持し、温度を低下させた。最後に、酸化防止剤を添加し、重量平均分子量20000、酸価10のポリアミド樹脂を取り出した。
【0088】
上記ポリアミド樹脂を45重量部、HP4032(大日本インキ化学(株)製)を15重量部、および“ショウノール”BKS−316(昭和高分子(株)製)を35重量部、“ショウノール”CKM−908(昭和高分子(株)製)を5重量部で調合し、濃度23重量%となるようにイソプロピルアルコール/ベンジルアルコール/モノクロルベンゼン混合溶媒に30℃で攪拌してポリアミド/フェノール/エポキシ系樹脂溶液を作製した。
【0089】
芳香族ポリアミド
N−メチルー2ーピロリドン(以下NMPと略す)に芳香族ジアミン成分として80モル%に相当する2−クロルパラフェニレンジアミンと、20モル%に相当する4、4’−ジアミノジフェニルエ−テルとを溶解させ、これに100モル%に相当する2−クロルテレフタル酸クロリドを添加し、2時間撹拌して重合を完了した。これをプロピレンオキシドで中和して、ポリマ濃度10重量%、粘度3000ポイズの芳香族ポリアミド溶液を得た。
【0090】
C.金属層
金属層1(スパッタ)
ニッケル/クロム合金=80/20重量比合金
クロム
モリブデン
亜鉛
金属層2(スパッタ)
銅
金属層3(電解メッキ)
銅。
【0091】
D.耐熱性樹脂粒子用ワニス
耐熱性樹脂粒子は、下記の樹脂をそれぞれ10重量%のNMP溶液として調整し、上記Bの耐熱性樹脂層用ワニスと所定の樹脂比率になるように混合して使用した。
【0092】
ポリエーテルスルホン
“スミカエクセル”PES4100P(住友化学工業(株)製)
ポリエーテルイミド
“Ultem”−1000(日本GEプラスチック(株)製)
ポリアリレート
U−100((株)ユニチカ製ポリアリレート樹脂)
ポリカーボネート
“タフロン”(出光石油化学(株)製)。
【0093】
実施例1
上記Aで示したポリイミドフィルム“カプトン”100ENにAr雰囲気中で低温プラズマ処理した。上記Bで示したポリイミドシリコーン溶液と上記Dのポリエーテルスルホン溶液を、ポリイミドシリコーンに対するポリエーテルスルホンの重量比が10%となるように混合し、バーコーターでポリイミドフィルムのプラズマ処理面に塗布した。100℃で5分、さらに130℃で10分乾燥した。乾燥後の膜厚は2μmであった。該塗工品を290℃で30分加熱処理を行い、イミド化および残存溶媒の除去を行った。乾燥、イミド化の終了した表面をAFMで観察すると、平均径が40nmの突起が多数観測された。
【0094】
上記作製フィルムの耐熱性樹脂塗布面にスパッタ装置(日電アネルバ(株)製SPL−500)を用いてスパッタでニッケル/クロム=80/20合金(重量比)層を厚み5nm設け、次いでその上に銅層を0.1μmの厚さでスパッタにより積層した。スパッタ後直ちに硫酸銅浴を用い、電流密度2A/dm2の条件で銅厚みが8μmとなるように電解銅メッキをし、プリント回路用基板を得た。
【0095】
実施例2
実施例1と同様の操作で、ポリイミドフィルムに耐熱性樹脂層を塗布、乾燥、イミド化後に表面をジクロロメタンにより洗浄し、水洗、乾燥した。洗浄、乾燥後に表面をAFMで観察すると、平均径が40nmの窪みが多数観測された。上記作製フィルムに実施例1と同様にスパッタ、メッキを施してプリント回路用基板を得た。
【0096】
実施例3
実施例1と同様の操作で、ポリイミドフィルムに耐熱性樹脂層を塗布、熱風オーブンにより350℃で30分の加熱処理を行い、イミド化と残存溶媒の除去を行った。表面をAFMで観察すると、平均径が30nmの窪みが多数観測された。上記作製フィルムに実施例1と同様にスパッタ、メッキを施してプリント回路用基板を得た。
【0097】
実施例4〜20
実施例1と同様の操作を行い、表1から表3に示した構成によりプリント回路用基板を得た。
【0098】
比較例1
ポリイミドフィルム(“カプトン”EN)に耐熱性樹脂層の塗布を行わず、表3に示した構成で直接実施例1と同様の操作によりスパッタ、メッキにより金属層を形成した。
【0099】
比較例2
ポリイミドシリコーン溶液にポリエーテルスルホンを混合せず単独で使用した以外は実施例1と同様の操作を行い、表3に示した構成のプリント回路用基板を得た。
【0100】
実施例1〜20および比較例1、2について、接着性、耐湿熱試験、錫メッキ後熱負荷試験、ハンダリフロー性について前記の方法にて評価を行った。結果を表1から表3にまとめた。
【0101】
【表1】
【表2】
【表3】
【発明の効果】
本発明は、上述のごとく構成したので、耐熱フィルム上に形成したメッキ銅との初期接着力が高く、かつ高温下または湿熱条件下での長時間放置後の接着力が高く剥離のないメッキタイプの回路基板材料を確実に得ることができる。
Claims (12)
- 耐熱性絶縁フイルム(A)の少なくとも片面に耐熱性樹脂層(B)と導電性金属層(C)を順次積層したプリント回路用基板であって、耐熱性樹脂層(B)中に、耐熱性樹脂層(B)を構成する主たる樹脂成分とは異なる耐熱性樹脂粒子(D)を含むプリント回路用基板。
- 耐熱性樹脂粒子(D)の平均径が20nm以上400nm以下である請求項1記載のプリント回路用基板。
- 導電性金属層(C)側にある耐熱性樹脂層(B)の面に平均径が20nm以上200nm以下、高さが10nm以上の突起が存在する請求項1記載のプリント回路用基板。
- 導電性金属層(C)側にある耐熱性樹脂層(B)の面に平均径が20nm以上200nm以下、深さが20nm以上の窪みが存在する請求項1記載のプリント回路用基板。
- 耐熱性樹脂層(B)の導電性金属層(C)に接する側の面の表面粗さが、最大高さRmaxで0.1μm以下である請求項1記載のプリント回路用基板。
- 耐熱性樹脂層(B)の厚さが1μm以上20μm以下である請求項1記載のプリント回路用基板。
- 耐熱性樹脂層(B)に含まれる耐熱性樹脂粒子(D)の含有量が、1重量%以上30重量%以下である請求項1記載のプリント回路用基板。
- 耐熱性樹脂フィルム(A)がポリイミドフィルム、芳香族ポリアミドフィルムから選ばれる少なくとも1種である請求項1記載のプリント回路用基板。
- 耐熱性樹脂層(B)の主たる樹脂成分がポリイミド系樹脂、芳香族ポリアミドから選ばれる少なくとも1種である請求項1記載のプリント回路用基板。
- ポリイミド系樹脂が芳香族テトラカルボン酸とジアミンを主成分とし、ジアミンとして下記一般式(1)で表されるシロキサン系ジアミンを含む請求項9記載のプリント回路用基板。
- 耐熱性樹脂粒子(D)が、ポリスルホン、ポリエーテルスルホン、ポリエーテルイミド、ポリフェニレンオキシド、ポリケトン、ポリカーボネート系重合体から選ばれた少なくとも一種である請求項1記載のプリント回路用基板。
- 請求項1〜11のいずれか記載のプリント回路用基板を用いたプリント回路基板。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003027990A JP2004237517A (ja) | 2003-02-05 | 2003-02-05 | プリント回路用基板及びそれを用いたプリント回路基板 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003027990A JP2004237517A (ja) | 2003-02-05 | 2003-02-05 | プリント回路用基板及びそれを用いたプリント回路基板 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004237517A true JP2004237517A (ja) | 2004-08-26 |
Family
ID=32955568
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003027990A Pending JP2004237517A (ja) | 2003-02-05 | 2003-02-05 | プリント回路用基板及びそれを用いたプリント回路基板 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004237517A (ja) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006190734A (ja) * | 2005-01-05 | 2006-07-20 | Toyobo Co Ltd | プリント配線板 |
| JP2006253185A (ja) * | 2005-03-08 | 2006-09-21 | Toray Ind Inc | ポリイミドフィルム、及びこれを用いた耐熱性樹脂積層フィルム、金属層付き積層フィルム |
| JP2007106951A (ja) * | 2005-10-17 | 2007-04-26 | Kaneka Corp | 溶液、ダイレクトプレーティング用材料及びプリント配線板 |
| JP2008239834A (ja) * | 2007-03-28 | 2008-10-09 | Tatsuta System Electronics Kk | 保護フィルム |
| JP2009527917A (ja) * | 2006-02-22 | 2009-07-30 | セ ソシエテ デネルジー ソレール エスアー | 光電池と、その光電池を改良するためのフィルムを結合する方法 |
| WO2015029319A1 (ja) * | 2013-08-29 | 2015-03-05 | 日本特殊陶業株式会社 | 配線基板及びその製造方法 |
| JP2023049122A (ja) * | 2021-09-29 | 2023-04-10 | 信越ポリマー株式会社 | プリント配線板用のpaek樹脂基材、及び該paek樹脂基材を有する金属張積層板 |
-
2003
- 2003-02-05 JP JP2003027990A patent/JP2004237517A/ja active Pending
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006190734A (ja) * | 2005-01-05 | 2006-07-20 | Toyobo Co Ltd | プリント配線板 |
| JP2006253185A (ja) * | 2005-03-08 | 2006-09-21 | Toray Ind Inc | ポリイミドフィルム、及びこれを用いた耐熱性樹脂積層フィルム、金属層付き積層フィルム |
| JP2007106951A (ja) * | 2005-10-17 | 2007-04-26 | Kaneka Corp | 溶液、ダイレクトプレーティング用材料及びプリント配線板 |
| JP2009527917A (ja) * | 2006-02-22 | 2009-07-30 | セ ソシエテ デネルジー ソレール エスアー | 光電池と、その光電池を改良するためのフィルムを結合する方法 |
| JP2008239834A (ja) * | 2007-03-28 | 2008-10-09 | Tatsuta System Electronics Kk | 保護フィルム |
| WO2015029319A1 (ja) * | 2013-08-29 | 2015-03-05 | 日本特殊陶業株式会社 | 配線基板及びその製造方法 |
| JP2023049122A (ja) * | 2021-09-29 | 2023-04-10 | 信越ポリマー株式会社 | プリント配線板用のpaek樹脂基材、及び該paek樹脂基材を有する金属張積層板 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101045149B1 (ko) | 금속 피복 폴리이미드 필름 | |
| JP4591444B2 (ja) | 金属層付き積層フィルム及び半導体装置 | |
| TWI398548B (zh) | 溶液、鍍敷用材料、絕緣片材、積層體及印刷線路板 | |
| KR20040108808A (ko) | 폴리이미드 필름 및 그의 제조 방법, 및 폴리이미드필름을 사용한 폴리이미드/금속 적층체 | |
| JP2006253185A (ja) | ポリイミドフィルム、及びこれを用いた耐熱性樹脂積層フィルム、金属層付き積層フィルム | |
| KR20030016409A (ko) | 금속층이 형성된 내열성 수지 필름 및 배선판, 그리고이들을 제조하는 방법 | |
| JP2008188893A (ja) | 金属層付き積層フィルム、これを用いたフレキシブル回路基板および半導体装置 | |
| JP5167712B2 (ja) | ポリイミド積層体の製造方法、ポリイミド積層体 | |
| JP2004130748A (ja) | 積層体 | |
| JP2006269615A (ja) | プリント配線板 | |
| JP3979159B2 (ja) | プリント回路用基板およびそれを用いたプリント回路基板 | |
| JP2005026542A (ja) | プリント回路用基板およびそれを用いたプリント回路基板 | |
| JP4192531B2 (ja) | プリント回路用基板およびそれを用いたプリント回路基板 | |
| JP5151297B2 (ja) | 樹脂フィルムの製造方法、導電層積層樹脂フィルムの製造方法 | |
| JP4089405B2 (ja) | プリント回路用基板およびそれを用いたプリント回路基板 | |
| JP2003236973A (ja) | 耐熱性積層フィルムおよび金属層付き積層フィルム、ならびにこれらを用いた半導体装置 | |
| JP4251947B2 (ja) | ポリイミドフィルム及び該ポリイミドフィルムを用いた金属積層板 | |
| JP4876396B2 (ja) | プリント配線板 | |
| KR20070114017A (ko) | 금속 부착 판 | |
| JP2004103652A (ja) | 3層型メッキプリント回路基板 | |
| JP2003264350A (ja) | プリント回路用基板およびプリント回路基板 | |
| KR101301759B1 (ko) | 칩 온 필름 | |
| JP2007296847A (ja) | 金属層付き積層フィルムとその製造方法、これを用いた配線基板および半導体装置 | |
| TW202523014A (zh) | 印刷配線基板用材料及印刷配線基板的製造方法 | |
| JP2007130773A (ja) | 金属層付き積層フィルム、これを用いた配線基板および半導体装置 |