JP2004239412A - 樹脂チューブの接続構造及び樹脂チューブの接続方法 - Google Patents
樹脂チューブの接続構造及び樹脂チューブの接続方法 Download PDFInfo
- Publication number
- JP2004239412A JP2004239412A JP2003031786A JP2003031786A JP2004239412A JP 2004239412 A JP2004239412 A JP 2004239412A JP 2003031786 A JP2003031786 A JP 2003031786A JP 2003031786 A JP2003031786 A JP 2003031786A JP 2004239412 A JP2004239412 A JP 2004239412A
- Authority
- JP
- Japan
- Prior art keywords
- tube
- connection
- resin tube
- side end
- resin
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images





Classifications
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L37/00—Couplings of the quick-acting type
- F16L37/08—Couplings of the quick-acting type in which the connection between abutting or axially overlapping ends is maintained by locking members
- F16L37/084—Couplings of the quick-acting type in which the connection between abutting or axially overlapping ends is maintained by locking members combined with automatic locking
- F16L37/098—Couplings of the quick-acting type in which the connection between abutting or axially overlapping ends is maintained by locking members combined with automatic locking by means of flexible hooks
- F16L37/0985—Couplings of the quick-acting type in which the connection between abutting or axially overlapping ends is maintained by locking members combined with automatic locking by means of flexible hooks the flexible hook extending radially inwardly from an outer part and engaging a bead, recess or the like on an inner part
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L33/00—Arrangements for connecting hoses to rigid members; Rigid hose-connectors, i.e. single members engaging both hoses
- F16L33/30—Arrangements for connecting hoses to rigid members; Rigid hose-connectors, i.e. single members engaging both hoses comprising parts inside the hoses only
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16L—PIPES; JOINTS OR FITTINGS FOR PIPES; SUPPORTS FOR PIPES, CABLES OR PROTECTIVE TUBING; MEANS FOR THERMAL INSULATION IN GENERAL
- F16L47/00—Connecting arrangements or other fittings specially adapted to be made of plastics or to be used with pipes made of plastics
- F16L47/20—Connecting arrangements or other fittings specially adapted to be made of plastics or to be used with pipes made of plastics based principally on specific properties of plastics
- F16L47/22—Connecting arrangements or other fittings specially adapted to be made of plastics or to be used with pipes made of plastics based principally on specific properties of plastics using shrink-down material
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Quick-Acting Or Multi-Walled Pipe Joints (AREA)
- Joints That Cut Off Fluids, And Hose Joints (AREA)
Abstract
【課題】常に優れた抜け止め機能及びシール性を保持できる、比較的安価に構成することが可能な、クイックコネクタへの軽量の樹脂チューブの接続構造を提供する。
【解決手段】円筒状外周面13に環状の抜け止め突部15、27、29を有してクイックコネクタ1に形成したチューブ接続部7に、樹脂チューブ75の接続側端部77をきつく嵌め付けて接続する。樹脂チューブ75の接続側端部77外周に、チューブ接続部7の軸方向一方側端近傍から、接続側端部77の開口端部分までの軸方向範囲にわたって、ゴム製バンド79を嵌め付けておく。
【選択図】 図7
【解決手段】円筒状外周面13に環状の抜け止め突部15、27、29を有してクイックコネクタ1に形成したチューブ接続部7に、樹脂チューブ75の接続側端部77をきつく嵌め付けて接続する。樹脂チューブ75の接続側端部77外周に、チューブ接続部7の軸方向一方側端近傍から、接続側端部77の開口端部分までの軸方向範囲にわたって、ゴム製バンド79を嵌め付けておく。
【選択図】 図7
Description
【0001】
【発明の属する技術分野】
本発明は、自動車配管や家庭用温水配管、あるいは一般工業配管などに用いられる流体配管連結具に樹脂チューブを接続する樹脂チューブの接続構造及び接続方法に関する。
【0002】
【従来の技術】
例えば自動車の燃料配管には、配管連結時に自由に屈曲させることができ、かつ、連結対象部材間の相対的変位にも十分追随できる可撓性を備えたゴムホースが用いられているが、ゴムホースは重くて取り扱い性が良くない。そこで、自動車燃料配管では、軽量で取り扱い性に優れた樹脂チューブも用いられている。このような樹脂チューブを例えばパイプ体と連結するときは、円筒状外周面に環状の抜け止め突部が形成されたチューブ接続部を軸方向一方側に有し、スナップ係合用のリテーナー手段を軸方向他方側に備えたクイックコネクタを流体配管連結具又は流体継手として用い、樹脂チューブの接続側端部にチューブ接続部を相対的に圧入することにより、樹脂チューブをチューブ接続部の外周にきつく嵌め付け、かつ、挿入端部に設けられている環状係合突部がリテーナー手段とスナップ係合して抜け止め状態となるように、軸方向他方側端開口からクイックコネクタ内にパイプ体を相対的に挿入する。樹脂チューブはチューブ接続部の環状の抜け止め突部と係合して抜け止めされ、かつ、チューブ接続部の外周を締め付けてチューブ接続部に対し密封される。
【0003】
ところで、例えばフィラー配管では、使用する樹脂チューブが大口径となるが、軽量性確保の観点から、樹脂チューブをそれほど厚肉には形成できないため、樹脂チューブを流体配管連結具のチューブ接続部に樹脂チューブの応力で嵌め付けるといっただけの接続構造では、樹脂チューブに作用する引き抜き力に十分耐え得る流体配管連結具との抜け止め係合力を得ることは困難な場合が多い。
【0004】
また、ラジエータ配管やヒータ配管などでは、配管が大口径となることに加え、内部流体の温度及び圧力が高く、したがって、樹脂チューブの接続側端部のクリープが促進され、接続側端部の応力が緩和されるので、樹脂チューブがチューブ接続部からさらに抜けやすくなり、樹脂チューブをチューブ接続部にきつく嵌め付けても、樹脂チューブとチューブ接続部との間のシール性が低下して、高い内部流体圧力に耐えられなくなってしまう。それゆえ、ラジエータ配管やヒータ配管で、樹脂チューブを利用することはなかなか困難である。
【0005】
さらに、ヒータ配管では、例えば、エンジンルームから室内まで延びた配管は、フロント側のヒータコアとリア側のヒータコアとに分岐されるといったように、配管が分岐される。分岐個所にはマルチウェイ継手が用いられるが、樹脂チューブを利用すると、流体配管連結具と樹脂チューブとの信頼性に乏しい接続個所が増加してしまうので、このような配管に樹脂チューブを利用することは困難である。
【0006】
流体配管連結具(コネクタ)と樹脂チューブとの接続形態としては、流体配管連結具を樹脂チューブの端部にオーバーインジェクションにより一体的に接続形成する技術も知られているが(例えば特許文献1参照)、流体配管連結具を樹脂チューブに十分な強度で接着させるためには、流体配管連結具と樹脂チューブとが同種材料である必要があり、しかも、流体配管連結具を樹脂チューブの端面とも接着するように形成することが好ましい。しかしながら、樹脂チューブは機能の異なる複数層で形成される場合が多く、樹脂チューブの端面では各層が露出するので、流体配管連結具が樹脂チューブの端面と全体的に接着せず、樹脂チューブの端部位置で流体配管連結具が折れてしまったり、流体配管連結具に亀裂が生じたりするおそれがある。例えば、樹脂チューブを、耐熱性を有するナイロン12(PA12)製の外層と、耐水性を有するポリプロピレン(PP)、ポリオレフィン又はフッ素樹脂製の内層とで形成し、流体配管連結具をガラス繊維強化ナイロン12(PA12GF)製とする場合には、流体配管連結具は樹脂チューブの内層とは十分に接着しない。したがって、このような構成では、信頼性の高い樹脂チューブの接続構造を構成できない場合も多い。
【0007】
樹脂チューブの抜け止め係合力や、樹脂チューブと流体配管連結具との間のシール性を確保するためには、チューブ接続部外周に雄ねじ部を形成しておき、樹脂チューブの接続側端部内にシールリングを圧入してから、この接続側端部をチューブ接続部内に挿入し、チューブ接続部の雄ねじ部に押輪をねじ込んでチューブ接続部を締め付けるといったことも考えられる(例えば特許文献2参照)。
【0008】
また、樹脂チューブの外周面にゴム製プロテクタを被覆しておき、この樹脂チューブ内に流体配管連結具(クイックコネクタ)のチューブ接続部を圧入するといった技術も知られている(例えば特許文献3参照)。このような構成により、ゴム製プロテクタの締め付け力が有効に作用して樹脂チューブの抜け止め係合力や、樹脂チューブと流体配管連結具との間のシール性が確保される。
【0009】
【特許文献1】
特開2001−343092号公報(第4頁及び図1)
【特許文献2】
特開平4−248095号公報(第3頁及び図2)
【特許文献3】
特開平11−280958号公報(第3頁及び図1)
【0010】
【発明が解決しようとする課題】
しかしながら、チューブ接続部外周に雄ねじ部を形成し、この雄ねじ部に押輪をねじ込む構成では、チューブ接続部が薄肉となるので、やはり信頼性の高い樹脂チューブの接続構造を構成できないおそれがある。また、ゴム製プロテクタを被覆するものは、樹脂チューブ自体の耐熱性及び耐火性の確保を目的としているものなので、樹脂チューブの全長にわたってプロテクタが被覆されることとなり、特に大口径の樹脂チューブでは、軽量化という樹脂チューブの大きな利点が損なわれるおそれがあるし、樹脂チューブが高価なものとなって配管コストが増大してしまう。
【0011】
そこで本発明は、常に優れた抜け止め機能及びシール性を保持できる、比較的安価に構成することが可能な、流体配管連結具への軽量の樹脂チューブの接続構造及び常に優れた抜け止め機能及びシール性を保持できるように、軽量の樹脂チューブを流体配管連結具に比較的安価に接続する樹脂チューブの接続方法を提供することを目的とする。
【0012】
【課題を解決するための手段】
この目的を達成するための本発明の樹脂チューブの接続構造は、円筒状外周面に環状の抜け止め突部を有して流体配管連結具に形成されたチューブ接続部と、このチューブ接続部の前記円筒状外周面の外径よりも小さい内径を有する接続側端部が、前記チューブ接続部の外周にきつく嵌め付けられて接続された熱可塑性樹脂チューブと、前記接続側端部を締め付けるように、前記樹脂チューブの前記接続側端部外周に嵌め付けられている環状のゴム弾性バンドと、を備え、前記ゴム弾性バンドは、前記チューブ接続部の軸方向先端又は軸方向先端近傍から、前記接続側端部の開口端部分(あるいは開口端又は開口端近傍)までの軸方向範囲にわたって、前記樹脂チューブの前記接続側端部外周に嵌め付けられているものである。ゴム弾性バンドは、加硫ゴムにより、あるいは十分な耐熱性を有する熱可塑性エラストマからインジェクション成形又は押出し成形により形成することができ、例えば長尺のバンド構成用筒状体又はホースを輪切状に切断することにより、単純な輪状体又は環状体に形成されるが、内部流体と接触しないので耐候性に重点をおいた材料を用いることができることもあって、比較的安価に製造できる。また、ゴム弾性バンドは、例えば、樹脂チューブに容易に嵌め付けることができ、しかも樹脂チューブの接続側端部から脱落しにくいように、樹脂チューブの接続側端部外径(チューブ接続部を圧入する前の接続側端部外径)と等しい又はほぼ等しい内径、より具体的には接続側端部外径に対して0乃至+2.0mmの内径を有するように形成され、樹脂チューブの接続側端部がチューブ接続部に接続されたときに、接続側端部外周を締め付けている。ゴム弾性バンドは、樹脂チューブの接続側端部を締め付けて、樹脂チューブとチューブ接続部との間の抜け止め係合力及びシール性を増大させるが、高温下でも応力がほとんど緩和されないので、配管内を高温の内部流体が流れ、樹脂チューブの接続側端部の締め付け力が低下するような場合でも、接続側端部には締め付け力が作用し続け、樹脂チューブの接続側端部とチューブ接続部との接触状態は少なくとも維持される。このような樹脂チューブの接続構造は、内径6.0mm乃至40mm、肉厚0.5mm乃至4.0mmの樹脂チューブを接続する場合に特に適している。
【0013】
樹脂チューブのチューブ接続部への嵌め付けは、樹脂チューブの接続側端部内にチューブ接続部を相対的に圧入することにより行われるが、圧入に際しては、ザクツを防止するために樹脂チューブの接続側端部開口側を拡径させる場合が多い。ゴム弾性バンドは予め、樹脂チューブの接続側端部に嵌め付けられ、接続側端部開口側の拡径は、ゴム弾性バンドを嵌めたままで行われることとなる。したがって、ゴム弾性バンドの軸方向後端(チューブ接続部の軸方向先端に対して軸方向反対側に位置する軸方向端、あるいは樹脂チューブの接続側端部開口端側に位置する軸方向端)が樹脂チューブの接続側端部の開口端と一致するように、ゴム弾性バンドを樹脂チューブに嵌めておくと、接続側端部の開口側をスムーズに拡径させることができないおそれがある。しかも、接続側端部の開口側に対する拡径力を解除して圧入を行う場合には、ゴム弾性バンドの軸方向後端が樹脂チューブの接続側端部開口端まで延びていると、接続側端部の開口端又は開口端部分の縮径速度が速すぎて、圧入作業にミスが生じるおそれがある。したがって、ゴム弾性バンドの軸方向後端が、接続側端部の開口端の手前(チューブ接続部の軸方向先端側)に位置していて、接続側端部の開口端部分に短い露出個所が形成されていることが好ましい。ここでは、露出個所が、圧入時に拡径される部分よりも短く、露出個所よりも反開口端側まで拡径されるように構成されていることが効果的である。
【0014】
十分な抜け止め機能及びシール性の確実な確保のためには、ゴム弾性バンドの外周をクランプ手段で締め付けておくことが好ましい。また、ゴム弾性バンドの十分な締め付け力を保持するためには、ゴム弾性バンドの内部に、伸長に対する抵抗力を作用させる補強糸製又は帆布製の補強層を設けておくことが効果的である。
【0015】
また、本発明の樹脂チューブの接続方法は、円筒状外周面に環状の抜け止め突部を有して流体配管連結具に形成されたチューブ接続部の外周に、熱可塑性樹脂チューブの接続側端部をきつく嵌め付けて接続する樹脂チューブの接続方法であって、前記樹脂チューブの前記接続側端部外周に環状の比較的短いゴム弾性バンドを嵌めてから、前記接続側端部の開口側を前記ゴム弾性バンドとともに拡径させる拡径工程と、拡径している前記接続側端部の開口側から、前記流体配管連結具の前記チューブ接続部を、前記樹脂チューブの前記接続側端部内に圧入する圧入工程と、前記樹脂チューブの前記接続側端部を加熱して軟化させ、前記ゴム弾性バンドの締め付け力により、前記接続側端部内に圧入されている前記チューブ接続部の外周に馴染ませて押し付ける密着工程と、を備えているものである。樹脂チューブの接続側端部は、例えば、チューブ接続部の軸方向先端の外径と同一又はほぼ同一の又はチューブ接続部の軸方向先端の外径よりも小さい内径を有するように形成される。チューブ接続部を樹脂チューブの接続側端部内に圧入するに際して、樹脂チューブの接続側端部の開口側を拡径させているので、チューブ接続部をスムーズに樹脂チューブの接続側端部内に圧入することができる。チューブ接続部は例えば、樹脂チューブの接続側端部の開口側が拡径状態である間に樹脂チューブの接続側端部内に圧入される。樹脂チューブの接続側端部の開口側の拡径は、ゴム弾性バンド又はゴム弾性バンドの軸方向後端部の拡径をともなって行われる。したがって、樹脂チューブの接続側端部の開口側は、拡径力を解除すると、ゴム弾性バンドの弾性復帰力である締め付け力によっても縮径する。チューブ接続部は通常、樹脂チューブの接続側端部の開口側に対する拡径力を解除した後、接続側端部の開口側が十分に縮径するまでの間で、樹脂チューブの接続側端部内に速やかに圧入される。
【0016】
ところで、樹脂チューブの接続側端部の開口側の拡径は、樹脂チューブの接続側端部の開口端が、チューブ接続部の環状抜け止め突部等に引っ掛かってしまい、折れ曲がるなどの接続障害が発生しないように、開口端の内径がチューブ接続部の円筒状外周面の外径よりも5%乃至20%大きくなるように行われることが好ましい。したがって、樹脂チューブには、大きく拡径させても外周面に亀裂などが生じないような伸長性に優れた材質又は素材を用いることが適切である。また、樹脂チューブが十分な伸長性を有していない場合や、拡径手段の拡径能力が高くない場合などには、接続側端部開口側を加熱して軟化させてから、又は接続側端部開口側を加熱して軟化させながら、開口側の拡径を行うことが必要である。
【0017】
ここでは、チューブ接続部を樹脂チューブの接続側端部内に圧入してから、樹脂チューブ及び流体配管連結具内に高温流体を流すなどにより、樹脂チューブの接続側端部を加熱して軟化させる。高温流体は実際の使用環境下で流れる内部流体とすることができる。そして、軟化した接続側端部は、ゴム弾性バンドの締め付け力により、チューブ接続部外周に馴染んで、すなわちチューブ接続部外周の凹凸形状に十分沿った状態で押し付けられていくこととなる。接続側端部は、例えば経時的に、すなわち徐々に、チューブ接続部外周に馴染んでいく。
【0018】
ところで、チューブ接続部は、通常、軸方向先端部にテーパ状の導入傾斜面を有し、導入傾斜面の軸方向先端が、樹脂チューブの接続側端部の内径よりも若干大きい、あるいは接続側端部の内径と同一又はほぼ同一の外径を有しているので、樹脂チューブの接続側端部は、チューブ接続部の軸方向先端位置で実質的に拡径を開始してチューブ接続部に嵌め付けられていることとなる。したがって、樹脂チューブには、チューブ接続部の軸方向先端位置を境として大きな弾性差が生じている。それゆえ、振動したり、チューブ接続部に対して樹脂チューブが相対的に変位したりすると、樹脂チューブには、チューブ接続部の軸方向先端位置で変位、したがって応力が集中し、チューブ接続部との擦れによる磨耗や亀裂などが発生するおそれがある。しかも、樹脂チューブは、チューブ接続部の軸方向先端位置で拡径により薄肉化しているので、チューブ接続部の軸方向先端位置が最も傷付き破裂しやすい部分となっている。そこで、ゴム弾性バンドの軸方向先端(チューブ接続部の軸方向先端側の軸方向端)が、チューブ接続部の軸方向先端を多少越えて位置するようにしておいて、振動したり、チューブ接続部に対して樹脂チューブが相対的に変位したりしたときに、樹脂チューブが、ゴム弾性バンドの軸方向先端又は先端部に押し付けられ、その結果、チューブ接続部の軸方向先端位置で変位あるいは応力集中が生じるのを防止できるように構成しておくのが得策である。ゴム弾性バンドの軸方向先端は、チューブ接続部の軸方向先端よりもやや軸方向外側で、多少拡径状態となっている樹脂チューブの外周面に接触あるいは押し付けられているのが効果的である。
【0019】
本発明の樹脂チューブの接続構造及び樹脂チューブの接続方法は、自動車燃料配管、ラジエータ配管、ヒータ配管又はエア配管に使用することができる。また、家庭用温水器配管又はウォシュレット配管などにも使用することが可能である。これらの場合には、流体配管連結具(コネクタハウジングやマルチウェイ継手など)に、PA6、PA66、ポリフェニレンスルフィド(PPS)、芳香族ナイロン、ポリフッ化ビニリデン(PVDF)等のフッ素樹脂、変性ポリフェニレンエーテル(変性PPE)又はアクリルニトリル・ブタジエン・スチレン樹脂(ABS)のガラス繊維強化樹脂材を用いるのが好ましいが、ステンレス、アルミ合金、銅又は鉄鋼等の金属材料を用いてもよい。また、樹脂チューブは、PA、ポリオレフィン、ポリエステル、液晶ポリマー、又はPVDF、パーフルオロアルコキシアルカン(PFA)及びエチレン‐四フッ化エチレン共重合体(ETFE)等のフッ素樹脂の単層構造体、あるいはこれらの材料を用いた層を複数有する積層構造体として構成できる。
【0020】
本発明の樹脂チューブの接続構造及び樹脂チューブの接続方法は、燃料電池用冷却配管、純水供給用配管、エア配管又は水素配管に使用できる。この場合には、流体配管連結具に、ステンレス、アルミ合金、PPS、ポリエーテルサルホン(PES)、ポリサルホン(PSU)、PVDF、ポリシクロオレフィン、変性PPE又はポリエーテルエーテルケトン(PEEK)等の不純物の水への溶出が少ない材料を用いるのが好ましい。また、樹脂チューブも、不純物の水への溶出が少ないように構成される。樹脂チューブは、例えば、ポリオレフィン、PPS、ポリシクロオレフィン、変性PPE、PEEK、又はPVDF、PFA及びETFE等のフッ素樹脂の単層構造体、又は内面側がこれらの材料で形成され、外面側がPA又はポリオレフィンで形成された、あるいは中間層がエチレン‐ビニルアルコール共重合体(EVOH)で形成(外面側は例えばPA又はポリオレフィンで形成)された積層構造体とすることができる。
【0021】
クイックコネクタのような流体配管連結具には、樹脂チューブの相手側部材であるパイプ体が挿入されて接続されるが、パイプ体との間を密封するために、流体配管連結具内にゴム製のOリングが配置される。このOリングの材質は適当に選定することができるが、例えばガソリン燃料配管に対しては、ガソリン低透過性に優れたフッ素ゴム(FKM)、ビニリデンフラロイドとパーフロロメチルビニルエーテルとテトラフロロエチレンと臭化オレフィンとの共重合体(例えばVitonGLT又はGFLT:Viton、GLT及びGFLTは商品名)、パーフロロエラストマー(例えばカルレッツ:カルレッツは商品名)又はフロロシリコーンゴム(FVMQ)を用いることが好ましく、例えば水系配管に対しては、耐水性及び低抽出性に優れたエチレン‐プロピレン‐ジエン三元共重合体ゴム(EPDM)を用いることが効果的である。また、例えば水素配管に対しては、水素バリア性に優れたブチルゴム(IIR)製のOリングを用いることが好ましく、この場合には、IIR製Oリングの軸方向両側に、耐水性及び耐候性に優れたEPDM製のOリングを設けておくことが得策である。
【0022】
【発明の実施の形態】
以下、本発明の実施の形態を図面を参照して説明する。
【0023】
図1は本発明に係る樹脂チューブの接続構造を構成するために用いられるクイックコネクタの斜視図、図2はクイックコネクタの断面図、図3はクイックコネクタのチューブ接続部の拡大図、図4はリテーナーの斜視図である。
【0024】
クイックコネクタ1(流体配管連結具)は、例えば自動車のガソリン燃料配管の連結に使用されるものであり、筒状のコネクタハウジング3と、ほぼ環状のリテーナー5と、を備えて構成されている。
【0025】
コネクタハウジング3はガラス繊維30重量%強化ナイロン12(PA12GF30)を素材として形成され、軸方向一方側の円筒状のチューブ接続部7と、軸方向他方側のほぼ円筒状のリテーナー保持部9とから一体的に構成され、軸方向一方側端(先端)から軸方向他方側端(後端)に貫通する貫通孔11を有している。
【0026】
チューブ接続部7の円筒状外周面13には、軸方向に間隔を設けて環状の抜け止め突部が3本形成されていて、それぞれの抜け止め突部はほぼ同一の突出高さを有している。軸方向一方側(前方側)の抜け止め突部15の外面は、チューブ接続部7の円筒状外周面13の軸方向一方側端から軸方向他方側(後方側)に向ってテーパ状に拡径する傾斜面17と、この傾斜面17の軸方向他方側端から円筒状に短く延びる円筒面19と、この円筒面19の軸方向他方側端から円筒状外周面13まで径方向に延び又は広がる径方向面21と、で形成され、傾斜面17は、チューブ接続部7の軸方向一方側端部に形成されている、同一の傾斜角度で軸方向他方側に向ってテーパ状に拡径する端部傾斜面23と連続して導入傾斜面25を構成している。導入傾斜面25の軸方向一方側端の外径は、チューブ接続部7の円筒状外周面13の外径よりも小さい。軸方向中間の抜け止め突部27及び軸方向他方側の抜け止め突部29の外面はそれぞれ、円筒状外周面13から軸方向他方側に向ってテーパ状に拡径する傾斜面31と、この傾斜面31の軸方向他方側端から円筒状外周面13まで径方向に延び又は広がる径方向面33と、で形成されている。
【0027】
チューブ接続部7の内周面の軸方向一方側には、樹脂製の筒状ブッシュ35が嵌め付けられ、この筒状ブッシュ35の軸方向一方側端部(先端部)37は、チューブ接続部7の軸方向一方側端から突出している。筒状ブッシュ35の軸方向一方側端部37の外周面は、チューブ接続部7の導入傾斜面25と連続状態になって導入傾斜面25を軸方向一方側(軸方向外側)に多少延長していて、軸方向一方側端の外径は、チューブ接続部7の導入傾斜面25の軸方向一方側端の外径よりもやや小さい。
【0028】
チューブ接続部7の内周面には環状突出部39が形成され、この環状突出部39と筒状ブッシュ35との間に、カラー41を介して軸方向(前後方向)に並んで、例えば一対のFKM製Oリング43が嵌め付けられている。チューブ接続部7の内周面にはまた、環状突出部39の軸方向他方側にFVMQ製Oリング45が嵌め付けられていて、チューブ接続部7と連続して形成されているリテーナー保持部9の内周面の軸方向一方側端部に嵌め付けられた樹脂製の環状ブッシュ47によって、このFVMQ製Oリング45の軸方向他方側へのずれが規制されている。
【0029】
チューブ接続部7よりも大径に形成されたほぼ円筒状のリテーナー保持部9には、径方向対称位置に対向して同一構造の係合窓49、49が形成されている。
【0030】
リテーナー保持部9内にはPA製のリテーナー5が嵌め付けられている。リテーナー5は、軸方向他方側端部(後端部)の径方向対称位置に、径方向外側に突出した一対の係合爪部51、51が形成されている、周方向両端部53、53間に比較的大きな変形用隙間が設けられた断面C形の本体部55を有し、この本体部55の軸方向他方側端部には、係合爪部51、51と対応した位置から軸方向他方側(軸方向外側)に向かって径方向外側に傾斜して延びる一対の操作アーム57、57が一体的に設けられていて、それぞれの操作アーム57の軸方向他方側端部には径方向外側に突出した操作端部59が形成されている。本体部55の軸方向一方側端部(先端部)61には、周方向に延びる係合スリット63、63が対向して形成されていて、このような構成のリテーナー5は、係合爪部51が、リテーナー保持部9の係合窓49内に入り込んで係合窓49と係合状態となり、操作端部59が、リテーナー保持部9の軸方向他方側端部に形成された収容凹部65に嵌まり込んで係合状態となるように、軸方向他方側端開口67からリテーナー保持部9内に押し込まれて嵌め付けられている。
【0031】
図5はクイックコネクタ1にパイプ体を接続した状態を示す断面図である。
【0032】
クイックコネクタ1に、リテーナー保持部9の軸方向他方側端開口67から挿入されて、より具体的には、操作アーム57、57の操作端部59、59側からリテーナー5の本体部55内に挿入されて嵌め付けられた相手方のパイプ体69は例えば金属製であり、軸方向一方側の外周面に環状係合突部71が設けられることにより構成された挿入端部73を有していて、環状係合突部71が、リテーナー5の係合スリット63、63に嵌り込んでスナップ係合するまでクイックコネクタ1あるいはコネクタハウジング3に押し込まれている。パイプ体69とクイックコネクタ1との間はゴム製Oリング43、45により密封されている。
【0033】
クイックコネクタ1のチューブ接続部7は、32mmの長さ及び29mmの内径(筒状ブッシュ35及び環状突出部39の内径)を有するように形成され、環状の抜け止め突部15、27、29の最大径は39mmに設定されている。また、チューブ接続部7を軸方向一方側に延長する、筒状ブッシュ35の軸方向一方側端部37は、3.0mmの長さを有している。
【0034】
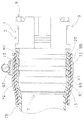
図6はクイックコネクタ1のチューブ接続部7に樹脂チューブを接続する場合を説明する図、図7は本発明に係る樹脂チューブの接続構造を示す図である。
【0035】
クイックコネクタ1のチューブ接続部7に接続される樹脂チューブ75は、34.5mmの外径及び1.4mmの肉厚を有するように形成されていて、0.5mmの厚みを有する変性ETFE製内層及び0.9mmの厚みを有する、可塑剤が5wt%含有されたPA12製外層から構成された積層構造を備えている。
【0036】
クイックコネクタ1のチューブ接続部7に樹脂チューブ75を接続するときは、予め樹脂チューブ75の接続側端部77の外周にゴム(加硫ゴム)製バンド79(ゴム弾性バンド)を嵌めておく。樹脂チューブ75の接続側端部77の内径は、チューブ接続部7の円筒状外周面13の外径よりも小さく、かつ、筒状ブッシュ35の軸方向一方側端の外径よりも若干小さい。ゴム製バンド79は、2.0mmの厚みの耐候性に優れたEPDM製内層81と、2.0mmの厚みのEPDM製外層83と、内層81及び外層83の間にPA66製補強糸をブレード編みして形成した補強層85と、から構成されている積層構造を備え、40mmの長さ(筒状ブッシュ35の軸方向一方側端部37により延長されたチューブ接続部7よりもやや長い)、34.5mmの内径及び4.8mmの厚さを有するように形成されている。ゴム製バンド79は、軸方向他方側端(軸方向後端)が、接続側端部77の軸方向他方側端又は開口端よりも多少軸方向一方側(多少手前)に位置するように、樹脂チューブ75の接続側端部77の外周に嵌められる。したがって、樹脂チューブ75の接続側端部77の開口端部分87には、例えばほぼ5.0mmの長さの露出個所が形成されている。補強層85は帆布製としてもよい。
【0037】
樹脂チューブ75の接続側端部77にゴム製バンド79を嵌めてから、接続側端部77の開口側を拡径させる。拡径は、開口端の内径がチューブ接続部7の円筒状外周面13の外径よりも5%乃至20%大きくなるように、接続側端部77の開口側内面にフレアーパンチ89のテーパ面を押し付けて行う。接続側端部77の開口側は漏斗状に拡径するが、拡径はゴム製バンド79の軸方向他方側端よりも軸方向一方側から開始している。したがって、接続側端部77の開口側の拡径は、ゴム製バンド79の軸方向他方側(後端側)の拡径をともなって行われる。そして、接続側端部77内に挿入されていたフレアーパンチ89を接続側端部77の開口側内から退避させ、直ちにクイックコネクタ1のチューブ接続部7を、全体的に樹脂チューブ75の接続側端部77内に相対的に圧入する。そうすると、接続側端部77の開口側は、ゴム製バンド79の締め付け力が作用することもあって、すみやかに縮径してチューブ接続部7の軸方向他方側端部外周に接触し又は押し付けられる。このようにして、樹脂チューブ75の接続側端部77はチューブ接続部7の外周に、開口側に至るまで全長又はほぼ全長にわたって非連続的に押し付けられて(開口側は軽く接触している場合もある)、きつく嵌め付けられ、図7に示すように、クイックコネクタ1と樹脂チューブ75との接続構造(樹脂チューブ75の第1の接続構造)が構成される。なお、フレアーパンチ89を加熱体として形成しておき、拡径時に、接続側端部77の開口側がフレアーパンチ89と接触することによって加熱されて軟化するといったように構成してもよい。
【0038】
ところで、ゴム製バンド79の軸方向一方側端(軸方向先端)は、チューブ接続部7の軸方向一方側端(筒状ブッシュ35の軸方向一方側端)よりもやや軸方向一方側又は外側(前方側)まで延びていて、例えば、チューブ接続部7の軸方向一方側端よりもやや軸方向一方側寄りで多少拡径状態となっている樹脂チューブ75の外周面に接触している。そこで、振動したり、クイックコネクタ1に対して樹脂チューブ75が相対的に変位したりしたときに、樹脂チューブ75が、ゴム製バンド79の軸方向一方側端又は軸方向一方側端部に押し付けられ、その結果、チューブ接続部7の軸方向一方側端位置で変位あるいは応力集中が生じるのを防止できる。ゴム製バンド79の軸方向一方側端とチューブ接続部7の軸方向一方側端との間隔は、5.0mm乃至15mm、例えば10mmとすることができる。
【0039】
なお、チューブ接続部7の軸方向一方側の抜け止め突部15に環状溝91を形成し、この環状溝91内に、樹脂チューブ75との間を密封するためのFVMQ製チューブ用Oリング93を嵌め付けておいてもよい。チューブ用Oリングには、FKMを使用することもできる。図8は、チューブ接続部7にチューブ用Oリング93を備えたクイックコネクタ1と樹脂チューブ75との接続構造(樹脂チューブ75の第2の接続構造)を示す図である。
【0040】
また、ゴム製バンド79に代えて、耐候性に優れたEPDMを用いて単一層(硬度70Hs)に形成された、40mmの長さ、34.5mmの内径及び5.0mmの厚さを有するゴム製バンド95を使用してもよい。ゴム製バンド95もゴム製バンド79と同様の態様で樹脂チューブ75の接続側端部77外周に嵌められる。図9は、チューブ接続部7にチューブ用Oリング93を備えたクイックコネクタ1と、ゴム製バンド95が嵌められた樹脂チューブ75との接続構造(樹脂チューブ75の第3の接続構造)を示す図である。なお、チューブ用Oリング93を備えないクイックコネクタ1と、ゴム製バンド95が嵌められた樹脂チューブ75との接続も可能である。
【0041】
さらに、ゴム製バンド79及びゴム製バンド95の外周をクランプ手段で締め付けてもよい。図10は、クランプ手段として、ネジの回転操作により締め付け力を調整するネジ式金属バンド97を用い、第1の接続構造のゴム製バンド79の外周を、軸方向中間の抜け止め突部27位置で締め付けた場合の接続構造(樹脂チューブ75の第4の接続構造)を示す図、図11は、ネジ式金属バンド97を用い、第2の接続構造のゴム製バンド79の外周を、軸方向中間の抜け止め突部27位置で締め付けた場合の接続構造(樹脂チューブ75の第5の接続構造)を示す図である。なお、チューブ用Oリング93を備えた又は備えないクイックコネクタ1と、ゴム製バンド95が嵌められた樹脂チューブ75との接続構造にネジ式金属バンド97を用いることも可能である。また、クランプ手段としては、バネ式金属バンドを用いてもよい。さらに、クランプ手段は通常、圧入作業に先立って樹脂チューブ75に、例えばゆるく嵌められている。そして、樹脂チューブ75の接続側端部77内にチューブ接続部7を圧入してから、締め付け操作されることとなる。
【0042】
次に、第1乃至第5の接続構造の抜け止め機能を説明する。
【0043】
クイックコネクタ1に、ゴム製バンドを備えない樹脂チューブ75をきつく嵌め付けた第1の比較接続構造(第1の接続構造からゴム製バンド79を省略したもの)、およびチューブ用Oリング93を備えたクイックコネクタ1に、ゴム製バンドを備えない樹脂チューブ75をきつく嵌め付けた第2の比較接続構造(第2の接続構造からゴム製バンド79を省略したもの)を準備し、第1乃至第5の接続構造とともに、樹脂チューブ75の初期耐圧及び引き抜き荷重を測定し、かつ、100℃で480時間加熱後の樹脂チューブ75の熱老化後耐圧を室温で測定した結果を表1及び表2に示す。
【0044】
ここでは、樹脂チューブが接続されたクイックコネクタを加圧装置にセットし、クイックコネクタ及び樹脂チューブ内に加圧水を供給し、加圧水の圧力を7MPa/分の速度で昇圧し、そして、樹脂チューブに破壊が生じた時点の加圧水の圧力を確認することにより、初期耐圧を測定した。また、樹脂チューブ破壊モードは目視により確認した。さらに、引っ張り試験機(ストログラフV−10B:東洋精機社製)を用い、クイックコネクタ側を固定し、樹脂チューブを500mm/分で引っ張り、引き抜き時の荷重を確認することにより、引き抜き荷重を測定した。熱老化後耐圧は、初期耐圧と同様の方法で測定した。
【0045】
【表1】
 【0046】
【表2】
【0047】
第1乃至第5の接続構造(第1乃至第5構造)は、初期耐圧、引き抜き荷重及び熱老化後耐圧すべてにおいて、したがってクイックコネクタ1と樹脂チューブ75との間のシール性において満足すべきものである。しかも、第1の比較接続構造(第1比較)及び第2の比較接続構造(第2比較)では熱老化後耐圧が初期耐圧よりも低いのに対して、第1乃至第5の接続構造では熱老化後耐圧が初期耐圧よりも高い。第1の比較接続構造及び第2の比較接続構造では、樹脂チューブ75の接続側端部77のチューブ接続部7に対する締め付け応力が加熱により緩和するのに対し、第1乃至第5の接続構造では、加熱により軟化した樹脂チューブ75の接続側端部77がゴム製バンド79、95の締め付け力によりチューブ接続部7の凹凸形状に馴染むためであると推定される。また、第1の接続構造(第1構造)と第2の接続構造(第2構造)とを比較し、第4の接続構造(第4構造)と第5の接続構造(第5構造)とを比較すると、初期耐圧、引き抜き荷重及び熱老化後耐圧すべてにおいてほぼ等しい測定値が示されていることが理解できる。したがって、ゴム製バンド79、95を用いることにより、クイックコネクタ1のチューブ接続部7に耐ガソリン性等の耐流体性を有する高価なチューブ用Oリング93を設けなくとも、十分な耐圧性能、したがってシール性を得ることができる。そして、チューブ用Oリング93を用いないことにより、クイックコネクタ1を安価なものとすることができ、かつ、圧入時に、樹脂チューブ75の接続側端部77を、チューブ用Oリング93が傷付かないように大きく拡径する必要もなくなり、接続側端部77に薄肉部が生じて破裂しやすくなることを防止できる。さらに、チューブ用Oリング93は樹脂チューブ75に覆われてしまうので、チューブ用Oリング93が傷付いているのに、そのまま接続構造が使用されて流体漏れが生じてしまうといったことも防止される。
【0048】
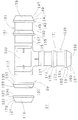
図12は本発明に係る別の態様の樹脂チューブの接続構造を構成するために用いられる三方管の斜視図、図13は三方管の正面図である。
【0049】
三方管97(流体配管連結具)は、例えば自動車のヒータ配管の接続に使用されるものであり、軸方向一方側の円筒状の第1チューブ接続部99(チューブ接続部)と、軸方向他方側の円筒状の第2チューブ接続部101(チューブ接続部)と、第1チューブ接続部99及び第2チューブ接続部101の間に設けられた連結部103と、第1チューブ接続部99及び第2チューブ接続部101の軸方向と直交するように連結部103に接続形成された円筒状の第3チューブ接続部105(チューブ接続部)と、から、ガラス繊維30重量%強化ナイロン66(PA66GF30)を素材として一体的に形成されていて、第1チューブ接続部99、第2チューブ接続部101及び第3チューブ接続部105のそれぞれの貫通孔107、109及び111は、連結部103で合流している。
【0050】
第1チューブ接続部99の円筒状外周面113、第2チューブ接続部101の円筒状外周面115及び第3チューブ接続部105の円筒状外周面117にはそれぞれ、軸方向に間隔を設けて環状の抜け止め突部が2本形成されていて、2本の抜け止め突部は同一又はほぼ同一の突出高さを有している。
【0051】
第1チューブ接続部99の円筒状外周面113の軸方向一方側(前方側)の抜け止め突部119の外面は、第1チューブ接続部99の円筒状外周面113の軸方向一方側端から軸方向他方側(後方側)に向ってテーパ状に拡径する傾斜面121と、この傾斜面121の軸方向他方側端から円筒状に短く延びる円筒面123と、この円筒面123の軸方向他方側端から円筒状外周面113まで径方向に延び又は広がる径方向面125と、で形成され、傾斜面121は、第1チューブ接続部99の軸方向一方側端部に形成されている、同一の傾斜角度で軸方向他方側に向ってテーパ状に拡径する端部傾斜面127と連続して導入傾斜面129を構成している。導入傾斜面129の軸方向一方側端(先端)の外径は、第1チューブ接続部99の円筒状外周面113の外径よりも小さい。軸方向他方側の抜け止め突部131の外面は、円筒状外周面113から軸方向他方側に向ってテーパ状に拡径する傾斜面133と、この傾斜面133の軸方向他方側端から円筒状に短く延びる円筒面135と、この円筒面135の軸方向他方側端から円筒状外周面113まで径方向に延び又は広がる径方向面137と、で形成されている。また、第2チューブ接続部101の円筒状外周面115の軸方向他方側(前方側)の抜け止め突部139の外面は、第2チューブ接続部101の円筒状外周面115の軸方向他方側端から軸方向一方側(後方側)に向ってテーパ状に拡径する傾斜面141と、この傾斜面141の軸方向一方側端から円筒状に短く延びる円筒面143と、この円筒面143の軸方向一方側端から円筒状外周面115まで径方向に延び又は広がる径方向面145と、で形成され、傾斜面141は、第2チューブ接続部101の軸方向他方側端部に形成されている、同一の傾斜角度で軸方向一方側に向ってテーパ状に拡径する端部傾斜面147と連続して導入傾斜面149を構成している。導入傾斜面149の軸方向他方側端(先端)の外径は、第2チューブ接続部101の円筒状外周面115の外径よりも小さい。軸方向一方側の抜け止め突部151の外面は、円筒状外周面115から軸方向一方側に向ってテーパ状に拡径する傾斜面153と、この傾斜面153の軸方向一方側端から円筒状に短く延びる円筒面155と、この円筒面155の軸方向一方側端から円筒状外周面115まで径方向に延び又は広がる径方向面157と、で形成されている。また、第3チューブ接続部105の円筒状外周面117の先端側の抜け止め突部159の外面は、第3チューブ接続部105の円筒状外周面117の先端から後方側に向ってテーパ状に拡径する傾斜面161と、この傾斜面161の後端から円筒状に短く延びる円筒面163と、この円筒面163の後端から円筒状外周面117まで径方向に延び又は広がる径方向面165と、で形成され、傾斜面161は、第3チューブ接続部105の先端に形成されている、同一の傾斜角度で後方に向ってテーパ状に拡径する端部傾斜面167と連続して導入傾斜面169を構成している。導入傾斜面169の先端の外径は、第3チューブ接続部105の円筒状外周面117の外径よりも小さい。後方の抜け止め突部171の外面は、円筒状外周面117から後方に向ってテーパ状に拡径する傾斜面173と、この傾斜面173の後端から円筒状に短く延びる円筒面175と、この円筒面175の後端から円筒状外周面117まで径方向に延び又は広がる径方向面177と、で形成されている。
【0052】
図14は本発明に係る別の態様の樹脂チューブの接続構造を示す図である。
【0053】
三方管97の第1チューブ接続部99及び第2チューブ接続部101はそれぞれ、30mmの長さ及び15mmの内径を有するように形成され、環状の抜け止め突部119、131、139、151の最大径は21mmに設定されていて、第3チューブ接続部105は、30mmの長さ及び11mmの内径を有するように形成され、環状の抜け止め突部159、171の最大径は17mmに設定されている。第1チューブ接続部99、第2チューブ接続部101及び第3チューブ接続部105にはそれぞれ、樹脂チューブが接続されるが、第1チューブ接続部99及び第2チューブ接続部101に接続される樹脂チューブ179は、18mmの外径及び1.5mmの肉厚を有するように形成され、0.7mmの厚みを有するポリプロピレン(PP)製内層、0.7mmの厚みを有する可塑剤5wt%含有のPA12製外層及び0.1mmの厚みを有する酸変性PP製中間層から構成された積層構造を備えていて、第3チューブ接続部105に接続される樹脂チューブ181は、14.4mmの外径及び1.2mmの肉厚を有するように形成され、0.5mmの厚みを有するPP製内層、0.6mmの厚みを有する可塑剤5wt%含有のPA12製外層及び0.1mmの厚みを有する酸変性PP製中間層から構成された積層構造を備えている。
【0054】
三方管97の第1チューブ接続部99及び第2チューブ接続部101に樹脂チューブ179を接続するときは、予め樹脂チューブ179の接続側端部183の外周にゴム(加硫ゴム)製バンド185(ゴム弾性バンド)を嵌めておく。樹脂チューブ179の接続側端部183の内径は、第1チューブ接続部99及び第2チューブ接続部101の円筒状外周面113、115の外径よりも小さく、かつ、第1チューブ接続部99及び第2チューブ接続部101の、又は導入傾斜面129、149の先端外径よりも若干小さい。ゴム製バンド185は、1.5mmの厚みの耐候性に優れたEPDM製内層187と、1.5mmの厚みのEPDM製外層189と、内層187及び外層189の間にPA66製補強糸をブレード編して形成した補強層191と、から構成されている積層構造を備え、40mmの長さ(第1チューブ接続部99及び第2チューブ接続部101よりもやや長い)、18mmの内径及び3.6mmの厚さを有するように形成されている。ゴム製バンド185は、後端が、接続側端部183の開口端よりも多少手前に位置するように、樹脂チューブ179の接続側端部183の外周に嵌められる。したがって、樹脂チューブ179の接続側端部183の開口端部分193には、例えばほぼ5mmの長さの露出個所が形成されている。三方管97の第3チューブ接続部105に樹脂チューブ181を接続するときにも、予め樹脂チューブ181の接続側端部195の外周にゴム(加硫ゴム)製バンド197(ゴム弾性バンド)を嵌めておく。樹脂チューブ181の接続側端部195の内径は、第3チューブ接続部105の円筒状外周面117の外径よりも小さく、かつ、第3チューブ接続部105の、又は導入傾斜面169の先端外径よりも若干小さい。ゴム製バンド197は、1.5mmの厚みの耐候性に優れたEPDM製内層199と、1.5mmの厚みのEPDM製外層201と、内層199及び外層201の間にPA66製補強糸をブレード編して形成した補強層203と、から構成されている積層構造を備え、40mmの長さ(第3チューブ接続部103よりもやや長い)、15mmの内径及び3.6mmの厚さを有するように形成されている。ゴム製バンド197は、後端が、接続側端部195の開口端よりも多少手前に位置するように、樹脂チューブ181の接続側端部195の外周に嵌められる。したがって、樹脂チューブ181の接続側端部195の開口端部分205には、例えばほぼ5.0mmの長さの露出個所が形成されている。補強層は帆布製としてもよい。
【0055】
樹脂チューブ179、181は、クイックコネクタ1と樹脂チューブ77との接続時と同様の方法で第1チューブ接続部99、第2チューブ接続部101及び第3チューブ接続部105の外周に嵌め付けられて接続される。また、ゴム製バンド185、197の軸方向先端は、第1チューブ接続部99、第2チューブ接続部101及び第3チューブ接続部105の先端よりもやや前方又は軸方向外側まで延び、例えば、第1チューブ接続部99、第2チューブ接続部101及び第3チューブ接続部105の先端よりもやや前方側寄りで多少拡径状態となっている樹脂チューブ179、181の外周面に接触している。ゴム製バンド185の軸方向一方側端(先端)と第1チューブ接続部99、第2チューブ接続部101の軸方向一方側端との間隔は、5.0mm乃至15mm、例えば10mmとすることができ、ゴム製バンド197の先端と第3チューブ接続部105の先端との間隔も、5.0mm乃至15mm、例えば10mmとすることができる。また、ゴム製バンド185、197に代えて、耐候性に優れたEPDMを用いて単一層(硬度70Hs)に形成された、40mmの長さ、18mmの内径及び4.0mmの厚さを有するゴム製バンド、および40mmの長さ、15mmの内径及び4.0mmの厚さを有するゴム製バンドを使用してもよい。
【0056】
さらに、ゴム製バンド185、197の外周を、バネ式金属バンドやネジ式金属バンドなどのクランプ手段で締め付けてもよい。
【0057】
ここでの樹脂チューブの接続構造においても、ゴム製バンド185、197の締め付け力により、使用時に、樹脂チューブ179、181が第1チューブ接続部99、第2チューブ接続部101又は第3チューブ接続部105の外周に、凹凸形状に馴染んで押し付けられるようになるので、三方管97と樹脂チューブ179、181との間のシール性は十分なものとなる。したがって、このような樹脂チューブの接続構造を用いることにより、水系配管にも樹脂チューブを利用することが可能となる。
【0058】
【発明の効果】
以上説明したように、本発明の樹脂チューブの接続構造又は接続方法を用いれば、樹脂チューブが薄肉で軽量であっても、かつ、内部流体が高温高圧であっても、十分な抜け止め性及びシール性を安価に確保できる。
【図面の簡単な説明】
【図1】本発明に係る樹脂チューブの接続構造を構成するために用いられるクイックコネクタの斜視図である。
【図2】クイックコネクタの断面図である。
【図3】クイックコネクタのチューブ接続部の拡大図である。
【図4】リテーナーの斜視図である。
【図5】クイックコネクタにパイプ体を接続した状態を示す断面図である。
【図6】クイックコネクタのチューブ接続部に樹脂チューブを接続する場合を説明する図である。
【図7】本発明に係る樹脂チューブの第1の接続構造を示す図である。
【図8】本発明に係る樹脂チューブの第2の接続構造を示す図である。
【図9】本発明に係る樹脂チューブの第3の接続構造を示す図である。
【図10】本発明に係る樹脂チューブの第4の接続構造を示す図である。
【図11】本発明に係る樹脂チューブの第5の接続構造を示す図である。
【図12】本発明に係る別の態様の樹脂チューブの接続構造を構成するために用いられる三方管の斜視図である。
【図13】三方管の正面図である。
【図14】本発明に係る別の態様の樹脂チューブの接続構造を示す断面図である。
【符合の説明】
1 クイックコネクタ(流体配管連具)
7、99、101、105 チューブ接続部
13、113、115、117 円筒状外周面
15、27、29、119、131、139、151、159、171抜け止め突部
75、179、181 樹脂チューブ(熱可塑性樹脂チューブ)
77、183、195 接続側端部
79、95、185、197 ゴム製バンド(ゴム弾性バンド)
97 三方管(流体配管連結具)
【発明の属する技術分野】
本発明は、自動車配管や家庭用温水配管、あるいは一般工業配管などに用いられる流体配管連結具に樹脂チューブを接続する樹脂チューブの接続構造及び接続方法に関する。
【0002】
【従来の技術】
例えば自動車の燃料配管には、配管連結時に自由に屈曲させることができ、かつ、連結対象部材間の相対的変位にも十分追随できる可撓性を備えたゴムホースが用いられているが、ゴムホースは重くて取り扱い性が良くない。そこで、自動車燃料配管では、軽量で取り扱い性に優れた樹脂チューブも用いられている。このような樹脂チューブを例えばパイプ体と連結するときは、円筒状外周面に環状の抜け止め突部が形成されたチューブ接続部を軸方向一方側に有し、スナップ係合用のリテーナー手段を軸方向他方側に備えたクイックコネクタを流体配管連結具又は流体継手として用い、樹脂チューブの接続側端部にチューブ接続部を相対的に圧入することにより、樹脂チューブをチューブ接続部の外周にきつく嵌め付け、かつ、挿入端部に設けられている環状係合突部がリテーナー手段とスナップ係合して抜け止め状態となるように、軸方向他方側端開口からクイックコネクタ内にパイプ体を相対的に挿入する。樹脂チューブはチューブ接続部の環状の抜け止め突部と係合して抜け止めされ、かつ、チューブ接続部の外周を締め付けてチューブ接続部に対し密封される。
【0003】
ところで、例えばフィラー配管では、使用する樹脂チューブが大口径となるが、軽量性確保の観点から、樹脂チューブをそれほど厚肉には形成できないため、樹脂チューブを流体配管連結具のチューブ接続部に樹脂チューブの応力で嵌め付けるといっただけの接続構造では、樹脂チューブに作用する引き抜き力に十分耐え得る流体配管連結具との抜け止め係合力を得ることは困難な場合が多い。
【0004】
また、ラジエータ配管やヒータ配管などでは、配管が大口径となることに加え、内部流体の温度及び圧力が高く、したがって、樹脂チューブの接続側端部のクリープが促進され、接続側端部の応力が緩和されるので、樹脂チューブがチューブ接続部からさらに抜けやすくなり、樹脂チューブをチューブ接続部にきつく嵌め付けても、樹脂チューブとチューブ接続部との間のシール性が低下して、高い内部流体圧力に耐えられなくなってしまう。それゆえ、ラジエータ配管やヒータ配管で、樹脂チューブを利用することはなかなか困難である。
【0005】
さらに、ヒータ配管では、例えば、エンジンルームから室内まで延びた配管は、フロント側のヒータコアとリア側のヒータコアとに分岐されるといったように、配管が分岐される。分岐個所にはマルチウェイ継手が用いられるが、樹脂チューブを利用すると、流体配管連結具と樹脂チューブとの信頼性に乏しい接続個所が増加してしまうので、このような配管に樹脂チューブを利用することは困難である。
【0006】
流体配管連結具(コネクタ)と樹脂チューブとの接続形態としては、流体配管連結具を樹脂チューブの端部にオーバーインジェクションにより一体的に接続形成する技術も知られているが(例えば特許文献1参照)、流体配管連結具を樹脂チューブに十分な強度で接着させるためには、流体配管連結具と樹脂チューブとが同種材料である必要があり、しかも、流体配管連結具を樹脂チューブの端面とも接着するように形成することが好ましい。しかしながら、樹脂チューブは機能の異なる複数層で形成される場合が多く、樹脂チューブの端面では各層が露出するので、流体配管連結具が樹脂チューブの端面と全体的に接着せず、樹脂チューブの端部位置で流体配管連結具が折れてしまったり、流体配管連結具に亀裂が生じたりするおそれがある。例えば、樹脂チューブを、耐熱性を有するナイロン12(PA12)製の外層と、耐水性を有するポリプロピレン(PP)、ポリオレフィン又はフッ素樹脂製の内層とで形成し、流体配管連結具をガラス繊維強化ナイロン12(PA12GF)製とする場合には、流体配管連結具は樹脂チューブの内層とは十分に接着しない。したがって、このような構成では、信頼性の高い樹脂チューブの接続構造を構成できない場合も多い。
【0007】
樹脂チューブの抜け止め係合力や、樹脂チューブと流体配管連結具との間のシール性を確保するためには、チューブ接続部外周に雄ねじ部を形成しておき、樹脂チューブの接続側端部内にシールリングを圧入してから、この接続側端部をチューブ接続部内に挿入し、チューブ接続部の雄ねじ部に押輪をねじ込んでチューブ接続部を締め付けるといったことも考えられる(例えば特許文献2参照)。
【0008】
また、樹脂チューブの外周面にゴム製プロテクタを被覆しておき、この樹脂チューブ内に流体配管連結具(クイックコネクタ)のチューブ接続部を圧入するといった技術も知られている(例えば特許文献3参照)。このような構成により、ゴム製プロテクタの締め付け力が有効に作用して樹脂チューブの抜け止め係合力や、樹脂チューブと流体配管連結具との間のシール性が確保される。
【0009】
【特許文献1】
特開2001−343092号公報(第4頁及び図1)
【特許文献2】
特開平4−248095号公報(第3頁及び図2)
【特許文献3】
特開平11−280958号公報(第3頁及び図1)
【0010】
【発明が解決しようとする課題】
しかしながら、チューブ接続部外周に雄ねじ部を形成し、この雄ねじ部に押輪をねじ込む構成では、チューブ接続部が薄肉となるので、やはり信頼性の高い樹脂チューブの接続構造を構成できないおそれがある。また、ゴム製プロテクタを被覆するものは、樹脂チューブ自体の耐熱性及び耐火性の確保を目的としているものなので、樹脂チューブの全長にわたってプロテクタが被覆されることとなり、特に大口径の樹脂チューブでは、軽量化という樹脂チューブの大きな利点が損なわれるおそれがあるし、樹脂チューブが高価なものとなって配管コストが増大してしまう。
【0011】
そこで本発明は、常に優れた抜け止め機能及びシール性を保持できる、比較的安価に構成することが可能な、流体配管連結具への軽量の樹脂チューブの接続構造及び常に優れた抜け止め機能及びシール性を保持できるように、軽量の樹脂チューブを流体配管連結具に比較的安価に接続する樹脂チューブの接続方法を提供することを目的とする。
【0012】
【課題を解決するための手段】
この目的を達成するための本発明の樹脂チューブの接続構造は、円筒状外周面に環状の抜け止め突部を有して流体配管連結具に形成されたチューブ接続部と、このチューブ接続部の前記円筒状外周面の外径よりも小さい内径を有する接続側端部が、前記チューブ接続部の外周にきつく嵌め付けられて接続された熱可塑性樹脂チューブと、前記接続側端部を締め付けるように、前記樹脂チューブの前記接続側端部外周に嵌め付けられている環状のゴム弾性バンドと、を備え、前記ゴム弾性バンドは、前記チューブ接続部の軸方向先端又は軸方向先端近傍から、前記接続側端部の開口端部分(あるいは開口端又は開口端近傍)までの軸方向範囲にわたって、前記樹脂チューブの前記接続側端部外周に嵌め付けられているものである。ゴム弾性バンドは、加硫ゴムにより、あるいは十分な耐熱性を有する熱可塑性エラストマからインジェクション成形又は押出し成形により形成することができ、例えば長尺のバンド構成用筒状体又はホースを輪切状に切断することにより、単純な輪状体又は環状体に形成されるが、内部流体と接触しないので耐候性に重点をおいた材料を用いることができることもあって、比較的安価に製造できる。また、ゴム弾性バンドは、例えば、樹脂チューブに容易に嵌め付けることができ、しかも樹脂チューブの接続側端部から脱落しにくいように、樹脂チューブの接続側端部外径(チューブ接続部を圧入する前の接続側端部外径)と等しい又はほぼ等しい内径、より具体的には接続側端部外径に対して0乃至+2.0mmの内径を有するように形成され、樹脂チューブの接続側端部がチューブ接続部に接続されたときに、接続側端部外周を締め付けている。ゴム弾性バンドは、樹脂チューブの接続側端部を締め付けて、樹脂チューブとチューブ接続部との間の抜け止め係合力及びシール性を増大させるが、高温下でも応力がほとんど緩和されないので、配管内を高温の内部流体が流れ、樹脂チューブの接続側端部の締め付け力が低下するような場合でも、接続側端部には締め付け力が作用し続け、樹脂チューブの接続側端部とチューブ接続部との接触状態は少なくとも維持される。このような樹脂チューブの接続構造は、内径6.0mm乃至40mm、肉厚0.5mm乃至4.0mmの樹脂チューブを接続する場合に特に適している。
【0013】
樹脂チューブのチューブ接続部への嵌め付けは、樹脂チューブの接続側端部内にチューブ接続部を相対的に圧入することにより行われるが、圧入に際しては、ザクツを防止するために樹脂チューブの接続側端部開口側を拡径させる場合が多い。ゴム弾性バンドは予め、樹脂チューブの接続側端部に嵌め付けられ、接続側端部開口側の拡径は、ゴム弾性バンドを嵌めたままで行われることとなる。したがって、ゴム弾性バンドの軸方向後端(チューブ接続部の軸方向先端に対して軸方向反対側に位置する軸方向端、あるいは樹脂チューブの接続側端部開口端側に位置する軸方向端)が樹脂チューブの接続側端部の開口端と一致するように、ゴム弾性バンドを樹脂チューブに嵌めておくと、接続側端部の開口側をスムーズに拡径させることができないおそれがある。しかも、接続側端部の開口側に対する拡径力を解除して圧入を行う場合には、ゴム弾性バンドの軸方向後端が樹脂チューブの接続側端部開口端まで延びていると、接続側端部の開口端又は開口端部分の縮径速度が速すぎて、圧入作業にミスが生じるおそれがある。したがって、ゴム弾性バンドの軸方向後端が、接続側端部の開口端の手前(チューブ接続部の軸方向先端側)に位置していて、接続側端部の開口端部分に短い露出個所が形成されていることが好ましい。ここでは、露出個所が、圧入時に拡径される部分よりも短く、露出個所よりも反開口端側まで拡径されるように構成されていることが効果的である。
【0014】
十分な抜け止め機能及びシール性の確実な確保のためには、ゴム弾性バンドの外周をクランプ手段で締め付けておくことが好ましい。また、ゴム弾性バンドの十分な締め付け力を保持するためには、ゴム弾性バンドの内部に、伸長に対する抵抗力を作用させる補強糸製又は帆布製の補強層を設けておくことが効果的である。
【0015】
また、本発明の樹脂チューブの接続方法は、円筒状外周面に環状の抜け止め突部を有して流体配管連結具に形成されたチューブ接続部の外周に、熱可塑性樹脂チューブの接続側端部をきつく嵌め付けて接続する樹脂チューブの接続方法であって、前記樹脂チューブの前記接続側端部外周に環状の比較的短いゴム弾性バンドを嵌めてから、前記接続側端部の開口側を前記ゴム弾性バンドとともに拡径させる拡径工程と、拡径している前記接続側端部の開口側から、前記流体配管連結具の前記チューブ接続部を、前記樹脂チューブの前記接続側端部内に圧入する圧入工程と、前記樹脂チューブの前記接続側端部を加熱して軟化させ、前記ゴム弾性バンドの締め付け力により、前記接続側端部内に圧入されている前記チューブ接続部の外周に馴染ませて押し付ける密着工程と、を備えているものである。樹脂チューブの接続側端部は、例えば、チューブ接続部の軸方向先端の外径と同一又はほぼ同一の又はチューブ接続部の軸方向先端の外径よりも小さい内径を有するように形成される。チューブ接続部を樹脂チューブの接続側端部内に圧入するに際して、樹脂チューブの接続側端部の開口側を拡径させているので、チューブ接続部をスムーズに樹脂チューブの接続側端部内に圧入することができる。チューブ接続部は例えば、樹脂チューブの接続側端部の開口側が拡径状態である間に樹脂チューブの接続側端部内に圧入される。樹脂チューブの接続側端部の開口側の拡径は、ゴム弾性バンド又はゴム弾性バンドの軸方向後端部の拡径をともなって行われる。したがって、樹脂チューブの接続側端部の開口側は、拡径力を解除すると、ゴム弾性バンドの弾性復帰力である締め付け力によっても縮径する。チューブ接続部は通常、樹脂チューブの接続側端部の開口側に対する拡径力を解除した後、接続側端部の開口側が十分に縮径するまでの間で、樹脂チューブの接続側端部内に速やかに圧入される。
【0016】
ところで、樹脂チューブの接続側端部の開口側の拡径は、樹脂チューブの接続側端部の開口端が、チューブ接続部の環状抜け止め突部等に引っ掛かってしまい、折れ曲がるなどの接続障害が発生しないように、開口端の内径がチューブ接続部の円筒状外周面の外径よりも5%乃至20%大きくなるように行われることが好ましい。したがって、樹脂チューブには、大きく拡径させても外周面に亀裂などが生じないような伸長性に優れた材質又は素材を用いることが適切である。また、樹脂チューブが十分な伸長性を有していない場合や、拡径手段の拡径能力が高くない場合などには、接続側端部開口側を加熱して軟化させてから、又は接続側端部開口側を加熱して軟化させながら、開口側の拡径を行うことが必要である。
【0017】
ここでは、チューブ接続部を樹脂チューブの接続側端部内に圧入してから、樹脂チューブ及び流体配管連結具内に高温流体を流すなどにより、樹脂チューブの接続側端部を加熱して軟化させる。高温流体は実際の使用環境下で流れる内部流体とすることができる。そして、軟化した接続側端部は、ゴム弾性バンドの締め付け力により、チューブ接続部外周に馴染んで、すなわちチューブ接続部外周の凹凸形状に十分沿った状態で押し付けられていくこととなる。接続側端部は、例えば経時的に、すなわち徐々に、チューブ接続部外周に馴染んでいく。
【0018】
ところで、チューブ接続部は、通常、軸方向先端部にテーパ状の導入傾斜面を有し、導入傾斜面の軸方向先端が、樹脂チューブの接続側端部の内径よりも若干大きい、あるいは接続側端部の内径と同一又はほぼ同一の外径を有しているので、樹脂チューブの接続側端部は、チューブ接続部の軸方向先端位置で実質的に拡径を開始してチューブ接続部に嵌め付けられていることとなる。したがって、樹脂チューブには、チューブ接続部の軸方向先端位置を境として大きな弾性差が生じている。それゆえ、振動したり、チューブ接続部に対して樹脂チューブが相対的に変位したりすると、樹脂チューブには、チューブ接続部の軸方向先端位置で変位、したがって応力が集中し、チューブ接続部との擦れによる磨耗や亀裂などが発生するおそれがある。しかも、樹脂チューブは、チューブ接続部の軸方向先端位置で拡径により薄肉化しているので、チューブ接続部の軸方向先端位置が最も傷付き破裂しやすい部分となっている。そこで、ゴム弾性バンドの軸方向先端(チューブ接続部の軸方向先端側の軸方向端)が、チューブ接続部の軸方向先端を多少越えて位置するようにしておいて、振動したり、チューブ接続部に対して樹脂チューブが相対的に変位したりしたときに、樹脂チューブが、ゴム弾性バンドの軸方向先端又は先端部に押し付けられ、その結果、チューブ接続部の軸方向先端位置で変位あるいは応力集中が生じるのを防止できるように構成しておくのが得策である。ゴム弾性バンドの軸方向先端は、チューブ接続部の軸方向先端よりもやや軸方向外側で、多少拡径状態となっている樹脂チューブの外周面に接触あるいは押し付けられているのが効果的である。
【0019】
本発明の樹脂チューブの接続構造及び樹脂チューブの接続方法は、自動車燃料配管、ラジエータ配管、ヒータ配管又はエア配管に使用することができる。また、家庭用温水器配管又はウォシュレット配管などにも使用することが可能である。これらの場合には、流体配管連結具(コネクタハウジングやマルチウェイ継手など)に、PA6、PA66、ポリフェニレンスルフィド(PPS)、芳香族ナイロン、ポリフッ化ビニリデン(PVDF)等のフッ素樹脂、変性ポリフェニレンエーテル(変性PPE)又はアクリルニトリル・ブタジエン・スチレン樹脂(ABS)のガラス繊維強化樹脂材を用いるのが好ましいが、ステンレス、アルミ合金、銅又は鉄鋼等の金属材料を用いてもよい。また、樹脂チューブは、PA、ポリオレフィン、ポリエステル、液晶ポリマー、又はPVDF、パーフルオロアルコキシアルカン(PFA)及びエチレン‐四フッ化エチレン共重合体(ETFE)等のフッ素樹脂の単層構造体、あるいはこれらの材料を用いた層を複数有する積層構造体として構成できる。
【0020】
本発明の樹脂チューブの接続構造及び樹脂チューブの接続方法は、燃料電池用冷却配管、純水供給用配管、エア配管又は水素配管に使用できる。この場合には、流体配管連結具に、ステンレス、アルミ合金、PPS、ポリエーテルサルホン(PES)、ポリサルホン(PSU)、PVDF、ポリシクロオレフィン、変性PPE又はポリエーテルエーテルケトン(PEEK)等の不純物の水への溶出が少ない材料を用いるのが好ましい。また、樹脂チューブも、不純物の水への溶出が少ないように構成される。樹脂チューブは、例えば、ポリオレフィン、PPS、ポリシクロオレフィン、変性PPE、PEEK、又はPVDF、PFA及びETFE等のフッ素樹脂の単層構造体、又は内面側がこれらの材料で形成され、外面側がPA又はポリオレフィンで形成された、あるいは中間層がエチレン‐ビニルアルコール共重合体(EVOH)で形成(外面側は例えばPA又はポリオレフィンで形成)された積層構造体とすることができる。
【0021】
クイックコネクタのような流体配管連結具には、樹脂チューブの相手側部材であるパイプ体が挿入されて接続されるが、パイプ体との間を密封するために、流体配管連結具内にゴム製のOリングが配置される。このOリングの材質は適当に選定することができるが、例えばガソリン燃料配管に対しては、ガソリン低透過性に優れたフッ素ゴム(FKM)、ビニリデンフラロイドとパーフロロメチルビニルエーテルとテトラフロロエチレンと臭化オレフィンとの共重合体(例えばVitonGLT又はGFLT:Viton、GLT及びGFLTは商品名)、パーフロロエラストマー(例えばカルレッツ:カルレッツは商品名)又はフロロシリコーンゴム(FVMQ)を用いることが好ましく、例えば水系配管に対しては、耐水性及び低抽出性に優れたエチレン‐プロピレン‐ジエン三元共重合体ゴム(EPDM)を用いることが効果的である。また、例えば水素配管に対しては、水素バリア性に優れたブチルゴム(IIR)製のOリングを用いることが好ましく、この場合には、IIR製Oリングの軸方向両側に、耐水性及び耐候性に優れたEPDM製のOリングを設けておくことが得策である。
【0022】
【発明の実施の形態】
以下、本発明の実施の形態を図面を参照して説明する。
【0023】
図1は本発明に係る樹脂チューブの接続構造を構成するために用いられるクイックコネクタの斜視図、図2はクイックコネクタの断面図、図3はクイックコネクタのチューブ接続部の拡大図、図4はリテーナーの斜視図である。
【0024】
クイックコネクタ1(流体配管連結具)は、例えば自動車のガソリン燃料配管の連結に使用されるものであり、筒状のコネクタハウジング3と、ほぼ環状のリテーナー5と、を備えて構成されている。
【0025】
コネクタハウジング3はガラス繊維30重量%強化ナイロン12(PA12GF30)を素材として形成され、軸方向一方側の円筒状のチューブ接続部7と、軸方向他方側のほぼ円筒状のリテーナー保持部9とから一体的に構成され、軸方向一方側端(先端)から軸方向他方側端(後端)に貫通する貫通孔11を有している。
【0026】
チューブ接続部7の円筒状外周面13には、軸方向に間隔を設けて環状の抜け止め突部が3本形成されていて、それぞれの抜け止め突部はほぼ同一の突出高さを有している。軸方向一方側(前方側)の抜け止め突部15の外面は、チューブ接続部7の円筒状外周面13の軸方向一方側端から軸方向他方側(後方側)に向ってテーパ状に拡径する傾斜面17と、この傾斜面17の軸方向他方側端から円筒状に短く延びる円筒面19と、この円筒面19の軸方向他方側端から円筒状外周面13まで径方向に延び又は広がる径方向面21と、で形成され、傾斜面17は、チューブ接続部7の軸方向一方側端部に形成されている、同一の傾斜角度で軸方向他方側に向ってテーパ状に拡径する端部傾斜面23と連続して導入傾斜面25を構成している。導入傾斜面25の軸方向一方側端の外径は、チューブ接続部7の円筒状外周面13の外径よりも小さい。軸方向中間の抜け止め突部27及び軸方向他方側の抜け止め突部29の外面はそれぞれ、円筒状外周面13から軸方向他方側に向ってテーパ状に拡径する傾斜面31と、この傾斜面31の軸方向他方側端から円筒状外周面13まで径方向に延び又は広がる径方向面33と、で形成されている。
【0027】
チューブ接続部7の内周面の軸方向一方側には、樹脂製の筒状ブッシュ35が嵌め付けられ、この筒状ブッシュ35の軸方向一方側端部(先端部)37は、チューブ接続部7の軸方向一方側端から突出している。筒状ブッシュ35の軸方向一方側端部37の外周面は、チューブ接続部7の導入傾斜面25と連続状態になって導入傾斜面25を軸方向一方側(軸方向外側)に多少延長していて、軸方向一方側端の外径は、チューブ接続部7の導入傾斜面25の軸方向一方側端の外径よりもやや小さい。
【0028】
チューブ接続部7の内周面には環状突出部39が形成され、この環状突出部39と筒状ブッシュ35との間に、カラー41を介して軸方向(前後方向)に並んで、例えば一対のFKM製Oリング43が嵌め付けられている。チューブ接続部7の内周面にはまた、環状突出部39の軸方向他方側にFVMQ製Oリング45が嵌め付けられていて、チューブ接続部7と連続して形成されているリテーナー保持部9の内周面の軸方向一方側端部に嵌め付けられた樹脂製の環状ブッシュ47によって、このFVMQ製Oリング45の軸方向他方側へのずれが規制されている。
【0029】
チューブ接続部7よりも大径に形成されたほぼ円筒状のリテーナー保持部9には、径方向対称位置に対向して同一構造の係合窓49、49が形成されている。
【0030】
リテーナー保持部9内にはPA製のリテーナー5が嵌め付けられている。リテーナー5は、軸方向他方側端部(後端部)の径方向対称位置に、径方向外側に突出した一対の係合爪部51、51が形成されている、周方向両端部53、53間に比較的大きな変形用隙間が設けられた断面C形の本体部55を有し、この本体部55の軸方向他方側端部には、係合爪部51、51と対応した位置から軸方向他方側(軸方向外側)に向かって径方向外側に傾斜して延びる一対の操作アーム57、57が一体的に設けられていて、それぞれの操作アーム57の軸方向他方側端部には径方向外側に突出した操作端部59が形成されている。本体部55の軸方向一方側端部(先端部)61には、周方向に延びる係合スリット63、63が対向して形成されていて、このような構成のリテーナー5は、係合爪部51が、リテーナー保持部9の係合窓49内に入り込んで係合窓49と係合状態となり、操作端部59が、リテーナー保持部9の軸方向他方側端部に形成された収容凹部65に嵌まり込んで係合状態となるように、軸方向他方側端開口67からリテーナー保持部9内に押し込まれて嵌め付けられている。
【0031】
図5はクイックコネクタ1にパイプ体を接続した状態を示す断面図である。
【0032】
クイックコネクタ1に、リテーナー保持部9の軸方向他方側端開口67から挿入されて、より具体的には、操作アーム57、57の操作端部59、59側からリテーナー5の本体部55内に挿入されて嵌め付けられた相手方のパイプ体69は例えば金属製であり、軸方向一方側の外周面に環状係合突部71が設けられることにより構成された挿入端部73を有していて、環状係合突部71が、リテーナー5の係合スリット63、63に嵌り込んでスナップ係合するまでクイックコネクタ1あるいはコネクタハウジング3に押し込まれている。パイプ体69とクイックコネクタ1との間はゴム製Oリング43、45により密封されている。
【0033】
クイックコネクタ1のチューブ接続部7は、32mmの長さ及び29mmの内径(筒状ブッシュ35及び環状突出部39の内径)を有するように形成され、環状の抜け止め突部15、27、29の最大径は39mmに設定されている。また、チューブ接続部7を軸方向一方側に延長する、筒状ブッシュ35の軸方向一方側端部37は、3.0mmの長さを有している。
【0034】
図6はクイックコネクタ1のチューブ接続部7に樹脂チューブを接続する場合を説明する図、図7は本発明に係る樹脂チューブの接続構造を示す図である。
【0035】
クイックコネクタ1のチューブ接続部7に接続される樹脂チューブ75は、34.5mmの外径及び1.4mmの肉厚を有するように形成されていて、0.5mmの厚みを有する変性ETFE製内層及び0.9mmの厚みを有する、可塑剤が5wt%含有されたPA12製外層から構成された積層構造を備えている。
【0036】
クイックコネクタ1のチューブ接続部7に樹脂チューブ75を接続するときは、予め樹脂チューブ75の接続側端部77の外周にゴム(加硫ゴム)製バンド79(ゴム弾性バンド)を嵌めておく。樹脂チューブ75の接続側端部77の内径は、チューブ接続部7の円筒状外周面13の外径よりも小さく、かつ、筒状ブッシュ35の軸方向一方側端の外径よりも若干小さい。ゴム製バンド79は、2.0mmの厚みの耐候性に優れたEPDM製内層81と、2.0mmの厚みのEPDM製外層83と、内層81及び外層83の間にPA66製補強糸をブレード編みして形成した補強層85と、から構成されている積層構造を備え、40mmの長さ(筒状ブッシュ35の軸方向一方側端部37により延長されたチューブ接続部7よりもやや長い)、34.5mmの内径及び4.8mmの厚さを有するように形成されている。ゴム製バンド79は、軸方向他方側端(軸方向後端)が、接続側端部77の軸方向他方側端又は開口端よりも多少軸方向一方側(多少手前)に位置するように、樹脂チューブ75の接続側端部77の外周に嵌められる。したがって、樹脂チューブ75の接続側端部77の開口端部分87には、例えばほぼ5.0mmの長さの露出個所が形成されている。補強層85は帆布製としてもよい。
【0037】
樹脂チューブ75の接続側端部77にゴム製バンド79を嵌めてから、接続側端部77の開口側を拡径させる。拡径は、開口端の内径がチューブ接続部7の円筒状外周面13の外径よりも5%乃至20%大きくなるように、接続側端部77の開口側内面にフレアーパンチ89のテーパ面を押し付けて行う。接続側端部77の開口側は漏斗状に拡径するが、拡径はゴム製バンド79の軸方向他方側端よりも軸方向一方側から開始している。したがって、接続側端部77の開口側の拡径は、ゴム製バンド79の軸方向他方側(後端側)の拡径をともなって行われる。そして、接続側端部77内に挿入されていたフレアーパンチ89を接続側端部77の開口側内から退避させ、直ちにクイックコネクタ1のチューブ接続部7を、全体的に樹脂チューブ75の接続側端部77内に相対的に圧入する。そうすると、接続側端部77の開口側は、ゴム製バンド79の締め付け力が作用することもあって、すみやかに縮径してチューブ接続部7の軸方向他方側端部外周に接触し又は押し付けられる。このようにして、樹脂チューブ75の接続側端部77はチューブ接続部7の外周に、開口側に至るまで全長又はほぼ全長にわたって非連続的に押し付けられて(開口側は軽く接触している場合もある)、きつく嵌め付けられ、図7に示すように、クイックコネクタ1と樹脂チューブ75との接続構造(樹脂チューブ75の第1の接続構造)が構成される。なお、フレアーパンチ89を加熱体として形成しておき、拡径時に、接続側端部77の開口側がフレアーパンチ89と接触することによって加熱されて軟化するといったように構成してもよい。
【0038】
ところで、ゴム製バンド79の軸方向一方側端(軸方向先端)は、チューブ接続部7の軸方向一方側端(筒状ブッシュ35の軸方向一方側端)よりもやや軸方向一方側又は外側(前方側)まで延びていて、例えば、チューブ接続部7の軸方向一方側端よりもやや軸方向一方側寄りで多少拡径状態となっている樹脂チューブ75の外周面に接触している。そこで、振動したり、クイックコネクタ1に対して樹脂チューブ75が相対的に変位したりしたときに、樹脂チューブ75が、ゴム製バンド79の軸方向一方側端又は軸方向一方側端部に押し付けられ、その結果、チューブ接続部7の軸方向一方側端位置で変位あるいは応力集中が生じるのを防止できる。ゴム製バンド79の軸方向一方側端とチューブ接続部7の軸方向一方側端との間隔は、5.0mm乃至15mm、例えば10mmとすることができる。
【0039】
なお、チューブ接続部7の軸方向一方側の抜け止め突部15に環状溝91を形成し、この環状溝91内に、樹脂チューブ75との間を密封するためのFVMQ製チューブ用Oリング93を嵌め付けておいてもよい。チューブ用Oリングには、FKMを使用することもできる。図8は、チューブ接続部7にチューブ用Oリング93を備えたクイックコネクタ1と樹脂チューブ75との接続構造(樹脂チューブ75の第2の接続構造)を示す図である。
【0040】
また、ゴム製バンド79に代えて、耐候性に優れたEPDMを用いて単一層(硬度70Hs)に形成された、40mmの長さ、34.5mmの内径及び5.0mmの厚さを有するゴム製バンド95を使用してもよい。ゴム製バンド95もゴム製バンド79と同様の態様で樹脂チューブ75の接続側端部77外周に嵌められる。図9は、チューブ接続部7にチューブ用Oリング93を備えたクイックコネクタ1と、ゴム製バンド95が嵌められた樹脂チューブ75との接続構造(樹脂チューブ75の第3の接続構造)を示す図である。なお、チューブ用Oリング93を備えないクイックコネクタ1と、ゴム製バンド95が嵌められた樹脂チューブ75との接続も可能である。
【0041】
さらに、ゴム製バンド79及びゴム製バンド95の外周をクランプ手段で締め付けてもよい。図10は、クランプ手段として、ネジの回転操作により締め付け力を調整するネジ式金属バンド97を用い、第1の接続構造のゴム製バンド79の外周を、軸方向中間の抜け止め突部27位置で締め付けた場合の接続構造(樹脂チューブ75の第4の接続構造)を示す図、図11は、ネジ式金属バンド97を用い、第2の接続構造のゴム製バンド79の外周を、軸方向中間の抜け止め突部27位置で締め付けた場合の接続構造(樹脂チューブ75の第5の接続構造)を示す図である。なお、チューブ用Oリング93を備えた又は備えないクイックコネクタ1と、ゴム製バンド95が嵌められた樹脂チューブ75との接続構造にネジ式金属バンド97を用いることも可能である。また、クランプ手段としては、バネ式金属バンドを用いてもよい。さらに、クランプ手段は通常、圧入作業に先立って樹脂チューブ75に、例えばゆるく嵌められている。そして、樹脂チューブ75の接続側端部77内にチューブ接続部7を圧入してから、締め付け操作されることとなる。
【0042】
次に、第1乃至第5の接続構造の抜け止め機能を説明する。
【0043】
クイックコネクタ1に、ゴム製バンドを備えない樹脂チューブ75をきつく嵌め付けた第1の比較接続構造(第1の接続構造からゴム製バンド79を省略したもの)、およびチューブ用Oリング93を備えたクイックコネクタ1に、ゴム製バンドを備えない樹脂チューブ75をきつく嵌め付けた第2の比較接続構造(第2の接続構造からゴム製バンド79を省略したもの)を準備し、第1乃至第5の接続構造とともに、樹脂チューブ75の初期耐圧及び引き抜き荷重を測定し、かつ、100℃で480時間加熱後の樹脂チューブ75の熱老化後耐圧を室温で測定した結果を表1及び表2に示す。
【0044】
ここでは、樹脂チューブが接続されたクイックコネクタを加圧装置にセットし、クイックコネクタ及び樹脂チューブ内に加圧水を供給し、加圧水の圧力を7MPa/分の速度で昇圧し、そして、樹脂チューブに破壊が生じた時点の加圧水の圧力を確認することにより、初期耐圧を測定した。また、樹脂チューブ破壊モードは目視により確認した。さらに、引っ張り試験機(ストログラフV−10B:東洋精機社製)を用い、クイックコネクタ側を固定し、樹脂チューブを500mm/分で引っ張り、引き抜き時の荷重を確認することにより、引き抜き荷重を測定した。熱老化後耐圧は、初期耐圧と同様の方法で測定した。
【0045】
【表1】
【表2】
第1乃至第5の接続構造(第1乃至第5構造)は、初期耐圧、引き抜き荷重及び熱老化後耐圧すべてにおいて、したがってクイックコネクタ1と樹脂チューブ75との間のシール性において満足すべきものである。しかも、第1の比較接続構造(第1比較)及び第2の比較接続構造(第2比較)では熱老化後耐圧が初期耐圧よりも低いのに対して、第1乃至第5の接続構造では熱老化後耐圧が初期耐圧よりも高い。第1の比較接続構造及び第2の比較接続構造では、樹脂チューブ75の接続側端部77のチューブ接続部7に対する締め付け応力が加熱により緩和するのに対し、第1乃至第5の接続構造では、加熱により軟化した樹脂チューブ75の接続側端部77がゴム製バンド79、95の締め付け力によりチューブ接続部7の凹凸形状に馴染むためであると推定される。また、第1の接続構造(第1構造)と第2の接続構造(第2構造)とを比較し、第4の接続構造(第4構造)と第5の接続構造(第5構造)とを比較すると、初期耐圧、引き抜き荷重及び熱老化後耐圧すべてにおいてほぼ等しい測定値が示されていることが理解できる。したがって、ゴム製バンド79、95を用いることにより、クイックコネクタ1のチューブ接続部7に耐ガソリン性等の耐流体性を有する高価なチューブ用Oリング93を設けなくとも、十分な耐圧性能、したがってシール性を得ることができる。そして、チューブ用Oリング93を用いないことにより、クイックコネクタ1を安価なものとすることができ、かつ、圧入時に、樹脂チューブ75の接続側端部77を、チューブ用Oリング93が傷付かないように大きく拡径する必要もなくなり、接続側端部77に薄肉部が生じて破裂しやすくなることを防止できる。さらに、チューブ用Oリング93は樹脂チューブ75に覆われてしまうので、チューブ用Oリング93が傷付いているのに、そのまま接続構造が使用されて流体漏れが生じてしまうといったことも防止される。
【0048】
図12は本発明に係る別の態様の樹脂チューブの接続構造を構成するために用いられる三方管の斜視図、図13は三方管の正面図である。
【0049】
三方管97(流体配管連結具)は、例えば自動車のヒータ配管の接続に使用されるものであり、軸方向一方側の円筒状の第1チューブ接続部99(チューブ接続部)と、軸方向他方側の円筒状の第2チューブ接続部101(チューブ接続部)と、第1チューブ接続部99及び第2チューブ接続部101の間に設けられた連結部103と、第1チューブ接続部99及び第2チューブ接続部101の軸方向と直交するように連結部103に接続形成された円筒状の第3チューブ接続部105(チューブ接続部)と、から、ガラス繊維30重量%強化ナイロン66(PA66GF30)を素材として一体的に形成されていて、第1チューブ接続部99、第2チューブ接続部101及び第3チューブ接続部105のそれぞれの貫通孔107、109及び111は、連結部103で合流している。
【0050】
第1チューブ接続部99の円筒状外周面113、第2チューブ接続部101の円筒状外周面115及び第3チューブ接続部105の円筒状外周面117にはそれぞれ、軸方向に間隔を設けて環状の抜け止め突部が2本形成されていて、2本の抜け止め突部は同一又はほぼ同一の突出高さを有している。
【0051】
第1チューブ接続部99の円筒状外周面113の軸方向一方側(前方側)の抜け止め突部119の外面は、第1チューブ接続部99の円筒状外周面113の軸方向一方側端から軸方向他方側(後方側)に向ってテーパ状に拡径する傾斜面121と、この傾斜面121の軸方向他方側端から円筒状に短く延びる円筒面123と、この円筒面123の軸方向他方側端から円筒状外周面113まで径方向に延び又は広がる径方向面125と、で形成され、傾斜面121は、第1チューブ接続部99の軸方向一方側端部に形成されている、同一の傾斜角度で軸方向他方側に向ってテーパ状に拡径する端部傾斜面127と連続して導入傾斜面129を構成している。導入傾斜面129の軸方向一方側端(先端)の外径は、第1チューブ接続部99の円筒状外周面113の外径よりも小さい。軸方向他方側の抜け止め突部131の外面は、円筒状外周面113から軸方向他方側に向ってテーパ状に拡径する傾斜面133と、この傾斜面133の軸方向他方側端から円筒状に短く延びる円筒面135と、この円筒面135の軸方向他方側端から円筒状外周面113まで径方向に延び又は広がる径方向面137と、で形成されている。また、第2チューブ接続部101の円筒状外周面115の軸方向他方側(前方側)の抜け止め突部139の外面は、第2チューブ接続部101の円筒状外周面115の軸方向他方側端から軸方向一方側(後方側)に向ってテーパ状に拡径する傾斜面141と、この傾斜面141の軸方向一方側端から円筒状に短く延びる円筒面143と、この円筒面143の軸方向一方側端から円筒状外周面115まで径方向に延び又は広がる径方向面145と、で形成され、傾斜面141は、第2チューブ接続部101の軸方向他方側端部に形成されている、同一の傾斜角度で軸方向一方側に向ってテーパ状に拡径する端部傾斜面147と連続して導入傾斜面149を構成している。導入傾斜面149の軸方向他方側端(先端)の外径は、第2チューブ接続部101の円筒状外周面115の外径よりも小さい。軸方向一方側の抜け止め突部151の外面は、円筒状外周面115から軸方向一方側に向ってテーパ状に拡径する傾斜面153と、この傾斜面153の軸方向一方側端から円筒状に短く延びる円筒面155と、この円筒面155の軸方向一方側端から円筒状外周面115まで径方向に延び又は広がる径方向面157と、で形成されている。また、第3チューブ接続部105の円筒状外周面117の先端側の抜け止め突部159の外面は、第3チューブ接続部105の円筒状外周面117の先端から後方側に向ってテーパ状に拡径する傾斜面161と、この傾斜面161の後端から円筒状に短く延びる円筒面163と、この円筒面163の後端から円筒状外周面117まで径方向に延び又は広がる径方向面165と、で形成され、傾斜面161は、第3チューブ接続部105の先端に形成されている、同一の傾斜角度で後方に向ってテーパ状に拡径する端部傾斜面167と連続して導入傾斜面169を構成している。導入傾斜面169の先端の外径は、第3チューブ接続部105の円筒状外周面117の外径よりも小さい。後方の抜け止め突部171の外面は、円筒状外周面117から後方に向ってテーパ状に拡径する傾斜面173と、この傾斜面173の後端から円筒状に短く延びる円筒面175と、この円筒面175の後端から円筒状外周面117まで径方向に延び又は広がる径方向面177と、で形成されている。
【0052】
図14は本発明に係る別の態様の樹脂チューブの接続構造を示す図である。
【0053】
三方管97の第1チューブ接続部99及び第2チューブ接続部101はそれぞれ、30mmの長さ及び15mmの内径を有するように形成され、環状の抜け止め突部119、131、139、151の最大径は21mmに設定されていて、第3チューブ接続部105は、30mmの長さ及び11mmの内径を有するように形成され、環状の抜け止め突部159、171の最大径は17mmに設定されている。第1チューブ接続部99、第2チューブ接続部101及び第3チューブ接続部105にはそれぞれ、樹脂チューブが接続されるが、第1チューブ接続部99及び第2チューブ接続部101に接続される樹脂チューブ179は、18mmの外径及び1.5mmの肉厚を有するように形成され、0.7mmの厚みを有するポリプロピレン(PP)製内層、0.7mmの厚みを有する可塑剤5wt%含有のPA12製外層及び0.1mmの厚みを有する酸変性PP製中間層から構成された積層構造を備えていて、第3チューブ接続部105に接続される樹脂チューブ181は、14.4mmの外径及び1.2mmの肉厚を有するように形成され、0.5mmの厚みを有するPP製内層、0.6mmの厚みを有する可塑剤5wt%含有のPA12製外層及び0.1mmの厚みを有する酸変性PP製中間層から構成された積層構造を備えている。
【0054】
三方管97の第1チューブ接続部99及び第2チューブ接続部101に樹脂チューブ179を接続するときは、予め樹脂チューブ179の接続側端部183の外周にゴム(加硫ゴム)製バンド185(ゴム弾性バンド)を嵌めておく。樹脂チューブ179の接続側端部183の内径は、第1チューブ接続部99及び第2チューブ接続部101の円筒状外周面113、115の外径よりも小さく、かつ、第1チューブ接続部99及び第2チューブ接続部101の、又は導入傾斜面129、149の先端外径よりも若干小さい。ゴム製バンド185は、1.5mmの厚みの耐候性に優れたEPDM製内層187と、1.5mmの厚みのEPDM製外層189と、内層187及び外層189の間にPA66製補強糸をブレード編して形成した補強層191と、から構成されている積層構造を備え、40mmの長さ(第1チューブ接続部99及び第2チューブ接続部101よりもやや長い)、18mmの内径及び3.6mmの厚さを有するように形成されている。ゴム製バンド185は、後端が、接続側端部183の開口端よりも多少手前に位置するように、樹脂チューブ179の接続側端部183の外周に嵌められる。したがって、樹脂チューブ179の接続側端部183の開口端部分193には、例えばほぼ5mmの長さの露出個所が形成されている。三方管97の第3チューブ接続部105に樹脂チューブ181を接続するときにも、予め樹脂チューブ181の接続側端部195の外周にゴム(加硫ゴム)製バンド197(ゴム弾性バンド)を嵌めておく。樹脂チューブ181の接続側端部195の内径は、第3チューブ接続部105の円筒状外周面117の外径よりも小さく、かつ、第3チューブ接続部105の、又は導入傾斜面169の先端外径よりも若干小さい。ゴム製バンド197は、1.5mmの厚みの耐候性に優れたEPDM製内層199と、1.5mmの厚みのEPDM製外層201と、内層199及び外層201の間にPA66製補強糸をブレード編して形成した補強層203と、から構成されている積層構造を備え、40mmの長さ(第3チューブ接続部103よりもやや長い)、15mmの内径及び3.6mmの厚さを有するように形成されている。ゴム製バンド197は、後端が、接続側端部195の開口端よりも多少手前に位置するように、樹脂チューブ181の接続側端部195の外周に嵌められる。したがって、樹脂チューブ181の接続側端部195の開口端部分205には、例えばほぼ5.0mmの長さの露出個所が形成されている。補強層は帆布製としてもよい。
【0055】
樹脂チューブ179、181は、クイックコネクタ1と樹脂チューブ77との接続時と同様の方法で第1チューブ接続部99、第2チューブ接続部101及び第3チューブ接続部105の外周に嵌め付けられて接続される。また、ゴム製バンド185、197の軸方向先端は、第1チューブ接続部99、第2チューブ接続部101及び第3チューブ接続部105の先端よりもやや前方又は軸方向外側まで延び、例えば、第1チューブ接続部99、第2チューブ接続部101及び第3チューブ接続部105の先端よりもやや前方側寄りで多少拡径状態となっている樹脂チューブ179、181の外周面に接触している。ゴム製バンド185の軸方向一方側端(先端)と第1チューブ接続部99、第2チューブ接続部101の軸方向一方側端との間隔は、5.0mm乃至15mm、例えば10mmとすることができ、ゴム製バンド197の先端と第3チューブ接続部105の先端との間隔も、5.0mm乃至15mm、例えば10mmとすることができる。また、ゴム製バンド185、197に代えて、耐候性に優れたEPDMを用いて単一層(硬度70Hs)に形成された、40mmの長さ、18mmの内径及び4.0mmの厚さを有するゴム製バンド、および40mmの長さ、15mmの内径及び4.0mmの厚さを有するゴム製バンドを使用してもよい。
【0056】
さらに、ゴム製バンド185、197の外周を、バネ式金属バンドやネジ式金属バンドなどのクランプ手段で締め付けてもよい。
【0057】
ここでの樹脂チューブの接続構造においても、ゴム製バンド185、197の締め付け力により、使用時に、樹脂チューブ179、181が第1チューブ接続部99、第2チューブ接続部101又は第3チューブ接続部105の外周に、凹凸形状に馴染んで押し付けられるようになるので、三方管97と樹脂チューブ179、181との間のシール性は十分なものとなる。したがって、このような樹脂チューブの接続構造を用いることにより、水系配管にも樹脂チューブを利用することが可能となる。
【0058】
【発明の効果】
以上説明したように、本発明の樹脂チューブの接続構造又は接続方法を用いれば、樹脂チューブが薄肉で軽量であっても、かつ、内部流体が高温高圧であっても、十分な抜け止め性及びシール性を安価に確保できる。
【図面の簡単な説明】
【図1】本発明に係る樹脂チューブの接続構造を構成するために用いられるクイックコネクタの斜視図である。
【図2】クイックコネクタの断面図である。
【図3】クイックコネクタのチューブ接続部の拡大図である。
【図4】リテーナーの斜視図である。
【図5】クイックコネクタにパイプ体を接続した状態を示す断面図である。
【図6】クイックコネクタのチューブ接続部に樹脂チューブを接続する場合を説明する図である。
【図7】本発明に係る樹脂チューブの第1の接続構造を示す図である。
【図8】本発明に係る樹脂チューブの第2の接続構造を示す図である。
【図9】本発明に係る樹脂チューブの第3の接続構造を示す図である。
【図10】本発明に係る樹脂チューブの第4の接続構造を示す図である。
【図11】本発明に係る樹脂チューブの第5の接続構造を示す図である。
【図12】本発明に係る別の態様の樹脂チューブの接続構造を構成するために用いられる三方管の斜視図である。
【図13】三方管の正面図である。
【図14】本発明に係る別の態様の樹脂チューブの接続構造を示す断面図である。
【符合の説明】
1 クイックコネクタ(流体配管連具)
7、99、101、105 チューブ接続部
13、113、115、117 円筒状外周面
15、27、29、119、131、139、151、159、171抜け止め突部
75、179、181 樹脂チューブ(熱可塑性樹脂チューブ)
77、183、195 接続側端部
79、95、185、197 ゴム製バンド(ゴム弾性バンド)
97 三方管(流体配管連結具)
Claims (7)
- 円筒状外周面に環状の抜け止め突部を有して流体配管連結具に形成されたチューブ接続部と、このチューブ接続部の前記円筒状外周面の外径よりも小さい内径を有する接続側端部が、前記チューブ接続部の外周にきつく嵌め付けられて接続された熱可塑性樹脂チューブと、前記接続側端部を締め付けるように、前記樹脂チューブの前記接続側端部外周に嵌め付けられている環状のゴム弾性バンドと、を備え、
前記ゴム弾性バンドは、前記チューブ接続部の軸方向先端又は軸方向先端近傍から、前記接続側端部の開口端部分までの軸方向範囲にわたって、前記樹脂チューブの前記接続側端部外周に嵌め付けられている、ことを特徴とする樹脂チューブの接続構造。 - 前記ゴム弾性バンドの軸方向後端は、前記接続側端部の開口端の手前に位置していて、前記接続側端部の開口端部分に短い露出個所が形成されている、ことを特徴とする請求項1記載の樹脂チューブの接続構造。
- 前記ゴム弾性バンドは、補強糸製又は帆布製の補強層を内部に有して形成されている、ことを特徴とする請求項1又は2記載の樹脂チューブの接続構造。
- 前記ゴム弾性バンドはクランプ手段で締め付けられている、ことを特徴とする請求項1、2又は3記載の樹脂チューブの接続構造。
- 円筒状外周面に環状の抜け止め突部を有して流体配管連結具に形成されたチューブ接続部の外周に、熱可塑性樹脂チューブの接続側端部をきつく嵌め付けて接続する樹脂チューブの接続方法であって、
前記樹脂チューブの前記接続側端部外周に環状の比較的短いゴム弾性バンドを嵌めてから、前記接続側端部の開口側を前記ゴム弾性バンドとともに拡径させる拡径工程と、
拡径している前記接続側端部の開口側から、前記流体配管連結具の前記チューブ接続部を、前記樹脂チューブの前記接続側端部内に圧入する圧入工程と、
前記樹脂チューブの前記接続側端部を加熱して軟化させ、前記ゴム弾性バンドの締め付け力により、前記接続側端部内に圧入されている前記チューブ接続部の外周に馴染ませて押し付ける密着工程と、を備えていることを特徴とする樹脂チューブの接続方法。 - 前記樹脂チューブの前記接続側端部の開口側は、拡径時には加熱されて軟化している、ことを特徴とする請求項5記載の樹脂チューブの接続方法。
- 前記ゴム弾性バンドの軸方向先端は、前記チューブ接続部の軸方向先端を多少越えて位置している、ことを特徴とする請求項5又は6記載の樹脂チューブの接続方法。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003031786A JP2004239412A (ja) | 2003-02-07 | 2003-02-07 | 樹脂チューブの接続構造及び樹脂チューブの接続方法 |
| EP04100478A EP1445527A1 (en) | 2003-02-07 | 2004-02-09 | Connecting structure for a thermoplastic tube, integrated assembly and connecting method therefor |
| US10/775,474 US20040222630A1 (en) | 2003-02-07 | 2004-02-09 | Connecting structure for a thermoplastic tube, integrated assembly and method |
| US10/955,882 US20050040649A1 (en) | 2003-02-07 | 2004-09-30 | Connecting structure for a thermoplastic tube, integrated assembly and method |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003031786A JP2004239412A (ja) | 2003-02-07 | 2003-02-07 | 樹脂チューブの接続構造及び樹脂チューブの接続方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004239412A true JP2004239412A (ja) | 2004-08-26 |
Family
ID=32653032
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003031786A Pending JP2004239412A (ja) | 2003-02-07 | 2003-02-07 | 樹脂チューブの接続構造及び樹脂チューブの接続方法 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US20040222630A1 (ja) |
| EP (1) | EP1445527A1 (ja) |
| JP (1) | JP2004239412A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2012219942A (ja) * | 2011-04-11 | 2012-11-12 | Mitsubishi Plastics Inc | 配管用継手及び継手構造 |
| JP2014052075A (ja) * | 2012-09-10 | 2014-03-20 | Norma Germany Gmbh | プッシュフィットコネクタ |
| JP2014514512A (ja) * | 2011-04-08 | 2014-06-19 | フォス・アウトモーティヴ・ゲー・エム・ベー・ハー | 接続プラグを備えたプラスチック導管用導管コネクタ |
Families Citing this family (8)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7472931B2 (en) | 2004-09-13 | 2009-01-06 | Ti Group Automotive Systems, Llc | Coupling assembly for tubing and hose connections |
| US7488005B2 (en) | 2004-09-13 | 2009-02-10 | Ti Group Automotive Systems, Llc | Quick connector for high pressure applications |
| EP2603725B1 (en) * | 2010-08-10 | 2017-03-22 | Netafim Ltd. | Fitting assembly |
| US20120175871A1 (en) * | 2011-01-06 | 2012-07-12 | Wang Wen-Ying | Pipe connector and pipe assembly using same |
| DE102016112032A1 (de) * | 2016-06-30 | 2018-01-04 | Voss Automotive Gmbh | "Leitungsverbinder mit einem rohrförmigen Anschlussdorn" |
| CN107401647A (zh) * | 2017-08-15 | 2017-11-28 | 日丰企业(佛山)有限公司 | 管件连接方法及连接结构 |
| EP3628470B1 (en) * | 2018-09-27 | 2023-06-07 | Uponor Innovation AB | Expander tool |
| CN223563712U (zh) * | 2024-11-08 | 2025-11-18 | 温州弗锐斯建材有限公司 | 接头组件 |
Family Cites Families (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| GB157635A (en) * | 1919-12-18 | 1921-01-27 | Thomas Reginald Cave Browne Ca | Improvements in flexible hose |
| US2433602A (en) * | 1947-03-26 | 1947-12-30 | Flex O Tube Company | Reusable type hose coupling |
| US2920910A (en) * | 1955-12-14 | 1960-01-12 | Resistoflex Corp | Reinforced hose end fittings |
| GB808984A (en) * | 1956-02-21 | 1959-02-18 | Stewarts & Lloyds Ltd | Pipe joints |
| US3315986A (en) * | 1964-05-05 | 1967-04-25 | Carl F Quick | Means and methods for connecting tubular conduits |
| US4349049A (en) * | 1980-11-28 | 1982-09-14 | Silvey E Ray | Hydraulic safety hose |
| US4489961A (en) * | 1983-04-18 | 1984-12-25 | The Singer Company | Terminal for flexible tube |
| JPH0754759B2 (ja) * | 1987-04-27 | 1995-06-07 | 日本電信電話株式会社 | プラズマ処理方法および装置並びにプラズマ処理装置用モード変換器 |
| US4772270A (en) * | 1987-06-18 | 1988-09-20 | Catheter Technology Corp. | Inseparable port/catheter tube assembly and methods |
| US5388870A (en) * | 1987-06-23 | 1995-02-14 | Proprietary Technology, Inc. | Apparatus for and method of attaching hoses and tubes to a fitting |
| US5146138A (en) * | 1988-04-05 | 1992-09-08 | Mitsubishi Denki Kabushiki Kaisha | Plasma processor |
| US5023056A (en) * | 1989-12-27 | 1991-06-11 | The United States Of America As Represented By The Secretary Of The Navy | Plasma generator utilizing dielectric member for carrying microwave energy |
| US5302803A (en) * | 1991-12-23 | 1994-04-12 | Consortium For Surface Processing, Inc. | Apparatus and method for uniform microwave plasma processing using TE1101 modes |
| WO1993017269A1 (en) * | 1992-02-18 | 1993-09-02 | Huron Products Inc. | Ring clamp for securing a hose to a barbed fitting |
| US6034346A (en) * | 1995-05-19 | 2000-03-07 | Hitachi, Ltd. | Method and apparatus for plasma processing apparatus |
| FI102635B1 (fi) * | 1997-03-18 | 1999-01-15 | Uponor Bv | Menetelmä putkiliitoksen tekemiseksi ja putkiliitos |
| DE19735261C1 (de) * | 1997-08-14 | 1998-12-24 | Hewing Gmbh | Anschlußvorrichtung für ein Kunststoffrohr |
| US6016766A (en) * | 1997-12-29 | 2000-01-25 | Lam Research Corporation | Microwave plasma processor |
| JP3743156B2 (ja) * | 1998-03-31 | 2006-02-08 | 東海ゴム工業株式会社 | プロテクタ付きホース組立体 |
| JP4233148B2 (ja) * | 1998-06-05 | 2009-03-04 | 臼井国際産業株式会社 | 樹脂製の細径配管接続用コネクター |
| US6677549B2 (en) * | 2000-07-24 | 2004-01-13 | Canon Kabushiki Kaisha | Plasma processing apparatus having permeable window covered with light shielding film |
| DE20104340U1 (de) * | 2001-03-14 | 2002-07-25 | Uponor Innovation Ab, Fristad | Kunststoffrohr |
-
2003
- 2003-02-07 JP JP2003031786A patent/JP2004239412A/ja active Pending
-
2004
- 2004-02-09 US US10/775,474 patent/US20040222630A1/en not_active Abandoned
- 2004-02-09 EP EP04100478A patent/EP1445527A1/en not_active Withdrawn
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2014514512A (ja) * | 2011-04-08 | 2014-06-19 | フォス・アウトモーティヴ・ゲー・エム・ベー・ハー | 接続プラグを備えたプラスチック導管用導管コネクタ |
| JP2012219942A (ja) * | 2011-04-11 | 2012-11-12 | Mitsubishi Plastics Inc | 配管用継手及び継手構造 |
| JP2014052075A (ja) * | 2012-09-10 | 2014-03-20 | Norma Germany Gmbh | プッシュフィットコネクタ |
| US9464852B2 (en) | 2012-09-10 | 2016-10-11 | Norma Germany Gmbh | Push-fit connector |
Also Published As
| Publication number | Publication date |
|---|---|
| EP1445527A1 (en) | 2004-08-11 |
| US20040222630A1 (en) | 2004-11-11 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US5931510A (en) | Hose end fitting assembly | |
| EP1680616B1 (en) | Fitting for a flexible metal hose | |
| US7464968B2 (en) | Low permeability elastic sealing ring | |
| US20030230894A1 (en) | Brazeless connector for fluid transfer assemblies | |
| JP2004060672A (ja) | 蛇腹金属管付ホースの接続構造 | |
| JP2006516159A (ja) | 繊維補強ホース用のフィッティング | |
| WO2013172138A1 (ja) | 管継手 | |
| CN110114608A (zh) | 推入式连接装配组件和装置 | |
| JPH06331080A (ja) | 可撓性パイプライン | |
| US20040222630A1 (en) | Connecting structure for a thermoplastic tube, integrated assembly and method | |
| US20040155459A1 (en) | Piping joint structure for joining a tube and a hose | |
| US20050040649A1 (en) | Connecting structure for a thermoplastic tube, integrated assembly and method | |
| JP2005155910A (ja) | クイックコネクタ及び配管接続構造 | |
| EP1055860A2 (en) | Improvements in or relating to pipe joints | |
| JP2013100875A (ja) | 管接続装置 | |
| JP5576691B2 (ja) | 管継手 | |
| CN117072774A (zh) | 推入式接头 | |
| JP4434930B2 (ja) | シール部材及び接続部のシール構造 | |
| JP4038257B2 (ja) | コネクタ | |
| JP3960159B2 (ja) | 蛇腹金属管付ホースの端部シール構造 | |
| JP2006226384A (ja) | ゴムホース接続構造 | |
| JP2013100876A (ja) | 管継手構造 | |
| CN220320557U (zh) | 具有防密封圈和卡压环轴向移动功能的管道连接接头 | |
| JP5281311B2 (ja) | ホース継手の締結方法及びホース継手 | |
| CN220337703U (zh) | 具有耐高温防泄漏功能的管道连接接头 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051117 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20090213 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090219 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20090622 |