JP2004243732A - 可変ダイヘッドによるゴム層成形方法及び可変ダイヘッド - Google Patents
可変ダイヘッドによるゴム層成形方法及び可変ダイヘッド Download PDFInfo
- Publication number
- JP2004243732A JP2004243732A JP2003038360A JP2003038360A JP2004243732A JP 2004243732 A JP2004243732 A JP 2004243732A JP 2003038360 A JP2003038360 A JP 2003038360A JP 2003038360 A JP2003038360 A JP 2003038360A JP 2004243732 A JP2004243732 A JP 2004243732A
- Authority
- JP
- Japan
- Prior art keywords
- die head
- rubber
- winding
- variable
- strip
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images




Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D30/00—Producing pneumatic or solid tyres or parts thereof
- B29D30/06—Pneumatic tyres or parts thereof (e.g. produced by casting, moulding, compression moulding, injection moulding, centrifugal casting)
- B29D30/52—Unvulcanised treads, e.g. on used tyres; Retreading
- B29D30/58—Applying bands of rubber treads, i.e. applying camel backs
- B29D30/60—Applying bands of rubber treads, i.e. applying camel backs by winding narrow strips
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Extrusion Moulding Of Plastics Or The Like (AREA)
- Tyre Moulding (AREA)
Abstract
【課題】多様な断面形状に対応することのできる可変ダイヘッドによるタイヤ製造方法を提供すること。
【解決手段】ダイヘッド20から押し出し成形されるストリップゴムSを成形ドラム1に順次巻き付けて積層することでタイヤを製造するタイヤ製造方法であって、ダイヘッド20は押し出し成形されるストリップゴムの断面形状を変更可能な可変ダイヘッドにより構成され、成形ドラム1への巻き付け工程において、断面形状を変えることで所望の断面形状を有するゴム層を形成するようにした。
【選択図】 図5
【解決手段】ダイヘッド20から押し出し成形されるストリップゴムSを成形ドラム1に順次巻き付けて積層することでタイヤを製造するタイヤ製造方法であって、ダイヘッド20は押し出し成形されるストリップゴムの断面形状を変更可能な可変ダイヘッドにより構成され、成形ドラム1への巻き付け工程において、断面形状を変えることで所望の断面形状を有するゴム層を形成するようにした。
【選択図】 図5
Description
【0001】
【発明の属する技術分野】
本発明は、ダイヘッドから押し出し成形されるストリップゴムを成形ドラムに順次巻き付けて積層することでゴム層を製造するゴム層成形方法及びこれに用いられる可変ダイヘッドに関する。
【0002】
【従来の技術】
タイヤのトレッド部やサイドウォール部を構成するゴム層を形成する方法として、例えば、特許第2682872号に開示されるトレッドストリップを製造する方法が知られている。これは、実質的に台形のトレッドストリップを形成するためのインゼクタヘッド (ダイヘッドに相当) を用いている。このインゼクタヘッドから押し出し成形されるトレッドストリップの断面形状は、製造しようとするトレッド層の断面形状と同じであり、かかるトレッドストリップを成形ドラムに1周巻き付けることで、トレッド層を形成する。
【0003】
【特許文献】
特許第2682872号
【発明が解決しようとする課題】
トレッド部やその他のゴム層を形成するに際して、種々の断面形状のゴム層に対応することが重要である。これは、多品種少量生産を効率良く実現するためである。上記先行技術では、インゼクタヘッドは厚さと幅を調節する機構を備えており、断面形状を変更することができる。これにより、異なる断面形状を有するトレッド部を1つのインゼクタヘッドで実現可能である。
【0004】
しかしながら、上記先行技術では、断面形状を変更できるが変更できる形状には限度がある。例えば、単純な台形形状には対応することはできるが、それ以外の形状に対応することは難しい。トレッド層の形成には対応できるが、それ以外のサイドウォール部等のゴム層にも対応することは困難である。
【0005】
本発明は上記実情に鑑みてなされたものであり、その課題は、多様な断面形状に対応することのできるゴム層成形方法及びこれに用いられる可変ダイヘッドを提供することである。
【課題を解決するための手段】
上記課題を解決するため本発明に係る可変ダイヘッドによるゴム層成形方法は、
ダイヘッドから押し出し成形されるストリップゴムを成形ドラムに順次巻き付けて積層することでゴム層を成形するゴム層成形方法であって、
前記ダイヘッドは押し出し成形されるストリップゴムの断面形状を変更可能な可変ダイヘッドにより構成され、前記成形ドラムへの巻き付け工程において、前記断面形状を変えることで所望の断面形状を有するゴム層を形成するようにしたことを特徴とするものである。
【0006】
この構成によるゴム層成形方法の作用・効果は、以下の通りである。タイヤ等のゴム層を形成するに際して、ダイヘッドから押し出し成形されるストリップゴムを成形ドラムに巻き付けて積層することで、ゴム層を形成する。このストリップゴムは、形成しようとするゴム層の断面形状よりも小さな断面積の断面形状を有する。かかるストリップゴムを順次巻き付けることで、所望の断面形状を有するゴム層を形成することができる。もともとの断面積が小さいストリップゴムを用いるので、所望の断面形状を得やすくなる。すなわち、 積層の仕方を変えれば異なる断面形状のゴム層を得ることができる。よって、多様な断面形状を得やすくなる。また、ダイヘッドとして可変ダイヘッドを用いており、ストリップゴムを成形ドラムに対して巻き付けている間に、断面形状を変更可能である。これにより、よりきめ細かで複雑な断面形状に対応可能になる。その結果、多様な断面形状に対応することのできる可変ダイヘッドによるゴム層成形方法を提供することができる。
【0007】
本発明の好適な実施形態として、前記可変ダイヘッドは、前記成形ドラムの幅方向の開口寸法を可変であり、
ストリップゴムの巻き付け開始時において、前記ダイヘッドの前記幅方向の開口寸法を0から徐々に広げるように制御し、
ストリップゴムの巻き付け終了時において、前記開口寸法が徐々に0になるように制御するものがあげられる。
【0008】
ストリップゴムを成形ドラムに対して巻き付けて行く場合に、最初から最後まで同じ断面形状のストリップゴムを巻き付けると、巻き付け開始時と巻き付け終了時にストリップゴムの無駄な重なりが生じる。すなわち、 成形ドラムのドラム軸方向に沿って、ストリップゴムを巻き付けた場合、図8に示すように、巻き始めの斜線Pで示す領域に1巻き目と2巻き目の重なりが必然的に生じる、また、巻き終わり時において、斜線Rで示す領域に(n−1)巻き目とn巻き目の重なりが生じる。この重なり部分は機能的には不要なケースが多いので、巻き付け工程が終了した後に、重なり部分をカットして除去するなどの余分な工程が必要になる。
【0009】
これに対して、本発明においては、可変ダイヘッドは、成形ドラムの幅方向の開口寸法を可変であり、ストリップゴムの巻き付け開始時において、ダイヘッドの前記幅方向の開口寸法を0から徐々に広げるように制御し、巻き付け終了時において、開口寸が徐々に0になるように制御する。これにより、巻き付けの開始時と終了時に生じる無駄な重なりを発生させなくてすむ。
【0010】
本発明の別の好適な実施形態として、前記可変ダイヘッドは、前記成形ドラムの幅方向の開口寸法を可変であり、
ストリップゴムの巻き付け開始時において、前記ダイヘッドの前記幅方向の開口寸法を所定の寸法に設定し、
ストリップゴムを順次巻き付けて積層するに際して、前記幅方向の開口寸法を徐々に減らすように制御することで、トレッド層を形成するようにしたものがあげられる。
【0011】
かかる工程により、トレッド層を効率良く、また、精度よく形成することができる。例えば、トレッド層の断面形状が台形であるとすれば、台形の底辺寸法が所定の寸法になるようにダイヘッドの開口部を設定する。以後は、開口寸法を徐々に減少させるように制御することで、所望の断面形状のトレッド層を得ることができる。
【0012】
本発明の更に別の好適な実施形態として、前記可変ダイヘッドは、前記成形ドラムの幅方向及び高さ方向の開口寸法を可変であり、
ストリップゴムを傾斜した領域に巻き付けるときは、開口寸法の幅と高さが小さくなるように制御し、ストリップゴムを平坦な領域に巻き付けるときは、開口寸法を幅と高さが大きくなるように制御することを特徴とするものがあげられる。
【0013】
この構成によると、傾斜した部分のゴム層の形状を精度良く成形できると共に、ゴム層全体の成形速度も向上させることができる。
【0014】
本発明に係るゴム層成形方法において用いられる可変ダイヘッドは、幅方向及び高さ方向の開口寸法を変更可能に構成されていることを特徴とするものである。かかる構成とすることで、多様な断面形状に対応することができる。
【0015】
【発明の実施の形態】
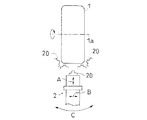
本発明に係る可変ダイヘッドによるタイヤ製造方法の好適な実施形態を図面を用いて説明する。図1は、成形ドラムとストリップゴム押出装置の配置関係を示す平面図である。図2は、ストリップゴムによるゴム層の形成を説明する図である。
【0016】
<ストリップゴムによるタイヤ製造方法>
図1において、成形ドラム1は、ドラム軸1a回りに第2駆動装置により回転駆動される。また、ストリップゴム押出装置2(以下、単に「押出装置」という)を備えており、第1駆動装置により3方向に駆動される。具体的には、ドラム軸1aと直交する第1方向A、ドラム軸1aと平行な第2方向B、所定軸芯周りの旋回方向である第3方向Cである。これら3方向は、それぞれが独立して駆動させることができ、また、適宜の方向を組み合わせて駆動させることができる。これにより、押出装置2に複雑な移動をさせることができる。
【0017】
図2において、(a)は成形ドラム1の外周上に形成しようとするゴム層の断面形状を1例として示す。本発明においては、この断面形状を、小さな断面積を有するストリップゴムSを積層することで形成する。断面形状としては、例えば、三角形状が1例としてあげられる。このように、ストリップゴムSを用いることで、ゴム層の断面形状が変更になったとしても、ストリップゴムSは変更しないで対応することができる。また、ストリップゴムSを成形ドラム1に巻き付けていくためには、ダイヘッド20をゴム層の断面形状(プロファイル)に対応して移動させなければならない。そこで、押出装置2を図1に示したように、3方向に移動させることができるようにすることで、押出装置2のダイヘッド20を高い自由度で移動させることができる。
【0018】
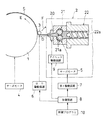
図3は、成形ドラム1と押出装置2の配置関係を示す側面図である。押出装置2は、ダイヘッド20と、ギヤーポンプ21と、小型押出機22とを備えている。ダイヘッド20は、所定の断面形状のストリップゴムを押出しできるような金型部分を有している。ギヤーポンプ21は、2枚のギヤ21aを有し、成型用口金20へ向けて、定量のゴムを供給する。小型押出機22は、スクリュー22aを備え、ゴムの混練を行う。図3では、2枚のギヤ21aは、図示の都合上、上下方向に並べられているが、実際は平面方向(ギヤの回転軸が上下となる方向) に並べられる。
【0019】
押出装置2から押出されたストリップゴムは、矢印D方向に供給され、成形ドラム1の外周上に順次巻き付けられていく(矢印E方向)。また、成形ドラム1上にストリップゴムを巻き付けるために、成形ドラム1に対してストリップゴムを押圧する押圧ローラ3が設けられている。押圧ローラ3は、成形ドラム1に対して近接した位置と離間した位置の間(矢印F方向)を移動することができる。
【0020】
成形ドラム1は第1サーボモータ4(第2駆動装置に相当する。)により高精度に回転駆動される。また、ギヤーポンプ21も第2サーボモータ5により高精度に回転駆動される。ダイヘッド20から成形ドラム1に至るまでにストリップゴムのたるみが生じないようにサーボモータ4,5が回転駆動される。また、ダイヘッド20は、ストリップゴムが押し出される開口部の開口寸法を変更可能な可変ダイヘッドである (この点は後述する) 。そこで、ダイヘッド20を駆動するためのダイヘッド駆動装置9が設けられている。
【0021】
図3において、押圧ローラ3を駆動するローラ駆動装置6が設けられている。また、押出装置2を図1に示すA,B,Cの3方向に移動させるための第1駆動装置7が設けられている。さらに、ローラ駆動装置6と第1駆動装置7とダイヘッド駆動装置9を制御するための制御装置8も設けられている。制御装置8は、あらかじめインストールされた制御プログラム10に基づいて、各装置の制御を行う。
【0022】
<可変ダイヘッドの構成例>
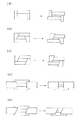
本発明に係るタイヤ製造方法では、ダイヘッドから押し出し成形されるストリップゴムの断面形状を変更することができる。図4に可変ダイヘッドの構成例を示す。
【0023】
図4(a)は、開口部が断面長方形であり、短辺と長辺を同時に変更可能である。これにより、長方形の大きさを変更可能である。(b)は、断面台形であり、上下の金型を左右の金型の斜辺に沿って移動させることができる。これにより、台形の大きさを変更可能である。(c)は、開口部が平行四辺形であり、上下の金型を左右の金型の斜辺に沿って移動させることができる。これにより、平行四辺形の大きさを変更可能である。(d)は、開口部が断面長方形であり、(a)と異なるのは、上下の金型と左右の金型がそれぞれ独立して駆動できることである。よって、形状変更性に関して(a)よりも融通性が大きい構成である。(e)は、開口部が断面平行四辺形であり、(c)と異なるのは、上下の金型と左右の金型がそれぞれ独立して駆動できることである。よって、形状変更性に関して(c)よりも融通性が大きい構成である。なお、図4において左右方向は、成形ドラムのドラム軸方向(ドラム幅方向)に対応する。
【0024】
なお、ここに示した例は1例であって、その他にも種々の構成例が考えられる。例えば、断面形状は、三角形、円形、半円形等があげられる。また、金型を駆動するための駆動機構としては、モータとボールネジを組み合わせたもの、油圧シリンダによるもの等、適宜選択することができる。開口部の開口寸法としては、幅方向の寸法が0〜50mm、厚み方向の寸法が0〜10mmの範囲で変更できるように構成されることが好ましいが、もちろん、かかる数値に限定されるものではない。
【0025】
<タイヤのゴム層形成の例>
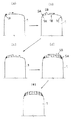
次に可変ダイヘッドによるタイヤ製造方法を説明する。図5は、ストリップゴムを成形ドラムのドラム軸方向に沿って順次巻き付けていく場合の巻き付け制御に関して説明する図である。
【0026】
図5(a)は、巻き付け開始前の状態である。ダイヘッド20には左側の口金20aと右側の口金20bが設けられており、ドラム軸方向に沿って移動可能に構成されている。開口部は閉じた状態である。成形ドラム1が図の矢印E方向に沿って回転し始める。一方、ストリップゴムの押し出し動作と同時に、右側の口金20bが図の矢印方向に移動する。
【0027】
(b)に示すように、開口部が閉じた状態から徐々に開きながらストリップゴムが押し出し成形されるので、成形ドラム1に巻き付けられるストリップゴムの幅も徐々に増えていく。(c)はちょうど成形ドラム1が1回転した状態である。成形ドラム1がちょうど1回転するまでは、ストリップゴムの幅は徐々に直線的に増えていく。
【0028】
(c)に示すように、成形ドラム1が1回転した時に、右側の口金20bの移動は停止し、以後は開口部の大きさは固定される。一方、成形ドラム1が1回転すると同時に、成形ドラム1を図の矢印G方向に処理速度でトラバースさせる。成形ドラム1が1回転した以後は、(d)に示すように、徐々にストリップゴムが巻き付けられていき、(e)に示す巻き終わりの1回転分手前までこの状態が継続される。そして、巻き終わりの1回転分手前で成形ドラム1のトラバースを停止させる。これと同時に、可変ダイヘッド20の左側の口金20aを図の右側方向へ移動させ、開口部の大きさを徐々に狭めていく。これにより、巻き付け開始時とは逆にストリップゴムの幅は徐々に小さくなっていく。
【0029】
(f)は巻き付けが終了した状態の図である。成形ドラム1の回転駆動は停止し、可変ダイヘッドの開口部が完全に閉じた状態になる。このように、巻き付けの開始時と終了時に、ストリップゴムの幅を変えるように制御することで、図7で説明したような、無駄なストリップゴムの重なり部分をなくすことができる。このように、一定断面積のストリップゴムを巻き付けてゴム層を形成する場合は、巻き付けの開始時と終了時に無駄な重なりが必然的に生じてしまうが、本発明のごとく、ストリップゴムの断面形状を可変にすることで、無駄な重なりのない所望の断面形状のゴム層を形成することができる。
【0030】
なお、図5は、ストリップゴムの巻き付け例を示したものである。トレッド部やサイドウォール部を形成する場合には、ストリップゴムを順次積層していくことでゴム層を形成することになる。順次積層する場合も、巻き付け開始時と巻き付け終了時のストリップゴムの幅寸法の制御に関しては、図5と同じ考え方を適用可能である。また、図5で説明した実施形態では、巻き付け開始時と終了時以外の途中工程では、開口部の断面形状を固定しているが、途中工程においても断面形状を変更するような巻き付けを行っても良い。
【0031】
次に、トレッド部におけるゴム層の製造方法を図6により説明する。巻き付け開始時において、可変ダイヘッド20の開口部を第1の寸法D1 (所定の寸法) に設定しておく。この状態から、成形ドラム1を図の矢印E方向に回転し始めると共に、開口部の寸法を徐々に縮めていく。(c)に示す形状の場合、巻き付け終了時において開口部の幅方向は第2の寸法D2である。図2(b)に示す巻き付け方法に比べると、巻き付け回数が少なくてすむので、ゴム層の形成時間を短くすることができる。また、(d)のような形状のゴム層の形成も可能である。図3で説明したように、ダイヘッド駆動装置9を制御するための制御プログラム10を変更することで、開口部に対する種々の制御を行うことができる。
【0032】
次に、タイヤのゴム層成形方法の更に別の実施形態を図7により説明する。この方法では、可変ダイヘッドの開口部の幅方向と高さ方向の寸法を成形途中で変更する。(a)は巻き付け始めの状態である。成形ドラム1の軸方向両端部1Aでは、成形ドラム1の形状に合わせ、開口部を傾斜させた状態でストリップゴムSAを巻き付ける。このとき、幅寸法と高さ寸法は小さくなるように制御される。これにより、成形ドラム1の軸方向両端部1Aの傾斜した形状や曲面形状に対してもゴム層を正確に積層することができる。
【0033】
(b)は巻き付け工程が進み成形ドラム1の中央部の平坦な領域にストリップゴムSBを巻き付ける状態を示している。平坦領域では、幅寸法と高さ寸法を先ほどと比べて大きくすることができる。これにより、ゴム層の成形速度を速くすることができる。(c)は(b)から更に巻き付けが進んだ状態である。巻き付けが1層の場合は、もう一方の軸方向端部までストリップゴムSA,SBを巻き付けることでゴム層成形が終了する。
【0034】
2層以上の多層に成形する場合は、(d)(e)に示すように更に巻き付けていく。このように、ゴム層の形状に合わせて成形途中で開口部の断面形状を変更可能に制御することで、多様な形状のゴム層に対応可能になる。
【0035】
<別実施形態>
本発明に係るタイヤ製造方法が適用できるゴム層については、特定の場所のゴム層に限定されるものではない。トレッド部やサイドウォール部以外のゴム層にも適用可能である。
【0036】
また、本発明はタイヤのみに適用できる技術ではなく、エアサス、チューブ(ホース)等のゴム製品(ゴム層)についても適用可能である。
【図面の簡単な説明】
【図1】成形ドラムとストリップゴム押出装置の配置関係を示す平面図
【図2】ストリップゴムによるゴム層の形成を説明する図
【図3】成形ドラムと押出装置の配置関係を示す側面図
【図4】可変ダイヘッドの構成例を示す図
【図5】可変ダイヘッドによるタイヤ製造方法の実施形態を示す図
【図6】トレッド部のゴム層を形成する実施形態を示す図
【図7】別実施形態に係るタイヤのゴム層を成形する方法を示す図
【図8】従来技術に係るストリップゴムの巻き付け方法を示す図
【符号の説明】
1 成形ドラム
1a ドラム軸
2 ストリップゴム押出装置
8 制御装置
9 ダイヘッド駆動装置
10 制御プログラム
20 ダイヘッド
20a,20b 金型
S ストリップゴム
Claims (5)
- ダイヘッドから押し出し成形されるストリップゴムを成形ドラムに順次巻き付けて積層することでゴム層を製造するゴム層成形方法であって、
前記ダイヘッドは押し出し成形されるストリップゴムの断面形状を変更可能な可変ダイヘッドにより構成され、前記成形ドラムへの巻き付け工程において、前記断面形状を変えることで所望の断面形状を有するゴム層を形成するようにしたことを特徴とする可変ダイヘッドによるゴム層成形方法。 - 前記可変ダイヘッドは、前記成形ドラムの幅方向の開口寸法を可変であり、
ストリップゴムの巻き付け開始時において、前記ダイヘッドの前記幅方向の開口寸法を0から徐々に広げるように制御し、
ストリップゴムの巻き付け終了時において、前記開口寸法が徐々に0になるように制御することを特徴とする請求項1に記載の可変ダイヘッドによるゴム層成形方法。 - 前記可変ダイヘッドは、前記成形ドラムの幅方向の開口寸法を可変であり、
ストリップゴムの巻き付け開始時において、前記ダイヘッドの前記幅方向の開口寸法を所定の寸法に設定し、
ストリップゴムを順次巻き付けて積層するに際して、前記幅方向の開口寸法を徐々に減らすように制御することで、トレッド層を形成するようにしたことを特徴とする請求項1に記載の可変ダイヘッドによるゴム層成形方法。 - 前記可変ダイヘッドは、前記成形ドラムの幅方向及び高さ方向の開口寸法を可変であり、
ストリップゴムを傾斜した領域に巻き付けるときは、開口寸法の幅と高さが小さくなるように制御し、ストリップゴムを平坦な領域に巻き付けるときは、開口寸法を幅と高さが大きくなるように制御することを特徴とする請求項1に記載の可変ダイヘッドによるゴム層成形方法。 - 請求項1〜4のいずれか1項に記載の可変ダイヘッドによるゴム層成形方法において用いられる可変ダイヘッドであって、
幅方向及び高さ方向の開口寸法を変更可能な可変ダイヘッド。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003038360A JP2004243732A (ja) | 2003-02-17 | 2003-02-17 | 可変ダイヘッドによるゴム層成形方法及び可変ダイヘッド |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003038360A JP2004243732A (ja) | 2003-02-17 | 2003-02-17 | 可変ダイヘッドによるゴム層成形方法及び可変ダイヘッド |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004243732A true JP2004243732A (ja) | 2004-09-02 |
Family
ID=33022906
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003038360A Withdrawn JP2004243732A (ja) | 2003-02-17 | 2003-02-17 | 可変ダイヘッドによるゴム層成形方法及び可変ダイヘッド |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004243732A (ja) |
Cited By (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005047446A (ja) * | 2003-07-31 | 2005-02-24 | Yokohama Rubber Co Ltd:The | 空気入りタイヤ及びその製造方法 |
| JP2009023197A (ja) * | 2007-07-19 | 2009-02-05 | Bridgestone Corp | スティフナーの形成方法 |
| JP2009061690A (ja) * | 2007-09-06 | 2009-03-26 | Toyo Tire & Rubber Co Ltd | 円環状ゴム部材の製造方法 |
| JP2012187712A (ja) * | 2011-03-08 | 2012-10-04 | Toyo Tire & Rubber Co Ltd | シート状ゴム成形装置及び方法 |
| US20130333826A1 (en) * | 2012-06-19 | 2013-12-19 | Toyo Tire & Rubber Co., Ltd. | Forming method of annular rubber member and forming equipment of annular rubber member |
| US20150068667A1 (en) * | 2013-09-11 | 2015-03-12 | Toyo Tire & Rubber Co., Ltd. | Molding device and molding method of pneumatic tire |
| JP2015047791A (ja) * | 2013-09-02 | 2015-03-16 | 東洋ゴム工業株式会社 | ゴム成形装置 |
| JP2015104923A (ja) * | 2013-12-03 | 2015-06-08 | 東洋ゴム工業株式会社 | シート状ゴム成形装置及びシート状ゴム成形用口金 |
| CN106393761A (zh) * | 2015-08-10 | 2017-02-15 | 青岛软控机电工程有限公司 | 一种中垫胶挤出机 |
| JP2017100615A (ja) * | 2015-12-03 | 2017-06-08 | 東洋ゴム工業株式会社 | タイヤ及びタイヤの製造方法 |
| JP2018130895A (ja) * | 2017-02-16 | 2018-08-23 | 横浜ゴム株式会社 | ゴム押出装置およびゴム押出物の製造方法 |
| JP2018130896A (ja) * | 2017-02-16 | 2018-08-23 | 横浜ゴム株式会社 | ゴム押出装置およびゴム押出物の製造方法 |
| EP3584057A4 (en) * | 2017-02-16 | 2020-11-25 | The Yokohama Rubber Co., Ltd. | RUBBER EXTRUDER AND RUBBER EXTRUDED PRODUCTION PROCESS |
-
2003
- 2003-02-17 JP JP2003038360A patent/JP2004243732A/ja not_active Withdrawn
Cited By (21)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005047446A (ja) * | 2003-07-31 | 2005-02-24 | Yokohama Rubber Co Ltd:The | 空気入りタイヤ及びその製造方法 |
| JP2009023197A (ja) * | 2007-07-19 | 2009-02-05 | Bridgestone Corp | スティフナーの形成方法 |
| JP2009061690A (ja) * | 2007-09-06 | 2009-03-26 | Toyo Tire & Rubber Co Ltd | 円環状ゴム部材の製造方法 |
| US9751269B2 (en) | 2011-03-08 | 2017-09-05 | Toyo Tire & Rubber Co., Ltd. | Device and method for forming sheet-like rubber |
| JP2012187712A (ja) * | 2011-03-08 | 2012-10-04 | Toyo Tire & Rubber Co Ltd | シート状ゴム成形装置及び方法 |
| US10265917B2 (en) | 2011-03-08 | 2019-04-23 | Toyo Tire Corporation | Device and method for forming sheet-like rubber |
| CN103507283A (zh) * | 2012-06-19 | 2014-01-15 | 东洋橡胶工业株式会社 | 环状橡胶构件的成形方法及环状橡胶构件的成形设备 |
| US20130333826A1 (en) * | 2012-06-19 | 2013-12-19 | Toyo Tire & Rubber Co., Ltd. | Forming method of annular rubber member and forming equipment of annular rubber member |
| JP2015047791A (ja) * | 2013-09-02 | 2015-03-16 | 東洋ゴム工業株式会社 | ゴム成形装置 |
| US20150068667A1 (en) * | 2013-09-11 | 2015-03-12 | Toyo Tire & Rubber Co., Ltd. | Molding device and molding method of pneumatic tire |
| JP2015104923A (ja) * | 2013-12-03 | 2015-06-08 | 東洋ゴム工業株式会社 | シート状ゴム成形装置及びシート状ゴム成形用口金 |
| CN106393761A (zh) * | 2015-08-10 | 2017-02-15 | 青岛软控机电工程有限公司 | 一种中垫胶挤出机 |
| JP2017100615A (ja) * | 2015-12-03 | 2017-06-08 | 東洋ゴム工業株式会社 | タイヤ及びタイヤの製造方法 |
| JP2018130896A (ja) * | 2017-02-16 | 2018-08-23 | 横浜ゴム株式会社 | ゴム押出装置およびゴム押出物の製造方法 |
| WO2018150782A1 (ja) | 2017-02-16 | 2018-08-23 | 横浜ゴム株式会社 | ゴム押出装置およびゴム押出物の製造方法 |
| JP2018130895A (ja) * | 2017-02-16 | 2018-08-23 | 横浜ゴム株式会社 | ゴム押出装置およびゴム押出物の製造方法 |
| KR20190062598A (ko) | 2017-02-16 | 2019-06-05 | 요코하마 고무 가부시키가이샤 | 고무 압출 장치 및 고무 압출물의 제조 방법 |
| KR102091064B1 (ko) | 2017-02-16 | 2020-03-19 | 요코하마 고무 가부시키가이샤 | 고무 압출 장치 및 고무 압출물의 제조 방법 |
| US10821644B2 (en) | 2017-02-16 | 2020-11-03 | The Yokohama Rubber Co., Ltd. | Rubber extrusion device and method for manufacturing rubber extrudate |
| EP3584057A4 (en) * | 2017-02-16 | 2020-11-25 | The Yokohama Rubber Co., Ltd. | RUBBER EXTRUDER AND RUBBER EXTRUDED PRODUCTION PROCESS |
| US12434417B2 (en) | 2017-02-16 | 2025-10-07 | The Yokohama Rubber Co., Ltd. | Rubber extrusion device and method for manufacturing rubber extrudate |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5651504B2 (ja) | シート状ゴム成形装置及び方法 | |
| JP5013636B2 (ja) | タイヤ構成部材の成形方法 | |
| JP5313741B2 (ja) | タイヤ成形方法 | |
| JP2003266555A (ja) | ストリップゴム連続成型設備及び連続成型方法 | |
| JP6145007B2 (ja) | 空気入りタイヤの成型装置及び成型方法 | |
| JP2005238799A (ja) | タイヤ製造用のゴムストリップ材の成形方法及び装置、並びにタイヤの製造方法 | |
| JP5989387B2 (ja) | 円筒状ゴム部材の成形方法 | |
| JP5210128B2 (ja) | タイヤ製造装置及びタイヤ製造方法 | |
| JP2004358738A (ja) | ストリップゴム連続成型設備及び連続成型方法 | |
| JP4731210B2 (ja) | ゴムストリップ積層成形方法 | |
| JP2014000722A (ja) | 環状ゴム部材の成形方法および環状ゴム部材の成形設備 | |
| JP5841816B2 (ja) | 空気入りタイヤの製造方法及び空気入りタイヤの製造装置 | |
| CN106217920A (zh) | 胎面部件制造装置及制造方法 | |
| JP5152889B2 (ja) | リボン状ゴム成型装置 | |
| JP5476010B2 (ja) | 空気入りタイヤの製造方法及び空気入りタイヤ | |
| JP6695687B2 (ja) | ビード部材製造方法 | |
| CN223834732U (zh) | 一种弯曲陶管坯料成型装置 | |
| JP4617192B2 (ja) | 内外面にテーパ部を有する円錐台状円筒ゴムの製造方法 | |
| JP2009132076A (ja) | ストリップゴム押出装置及びストリップゴム押出方法 | |
| JP2008254340A (ja) | インナーライナーの成型方法及び成型装置 | |
| JP5802717B2 (ja) | 免震装置用環状ゴム部材の成形方法及び免震装置用単位積層体の製造方法 | |
| JP4707994B2 (ja) | ゴムリボン貼付け装置 | |
| JP2005238467A (ja) | タイヤのゴム層およびベルト層の形成方法、タイヤの製造方法 | |
| JP2009126143A (ja) | ストリップゴム連続成型設備及びストリップゴム連続成型方法 | |
| JP2000043158A (ja) | 積層ゴム部材の製造方法およびその装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060213 |
|
| A761 | Written withdrawal of application |
Free format text: JAPANESE INTERMEDIATE CODE: A761 Effective date: 20070710 |