JP2004244085A - 製袋包装機 - Google Patents
製袋包装機 Download PDFInfo
- Publication number
- JP2004244085A JP2004244085A JP2003037729A JP2003037729A JP2004244085A JP 2004244085 A JP2004244085 A JP 2004244085A JP 2003037729 A JP2003037729 A JP 2003037729A JP 2003037729 A JP2003037729 A JP 2003037729A JP 2004244085 A JP2004244085 A JP 2004244085A
- Authority
- JP
- Japan
- Prior art keywords
- bag
- film
- sets
- suction cups
- suction cup
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B43/00—Forming, feeding, opening or setting-up containers or receptacles in association with packaging
- B65B43/04—Forming flat bags from webs
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B1/00—Packaging fluent solid material, e.g. powders, granular or loose fibrous material, loose masses of small articles, in individual containers or receptacles, e.g. bags, sacks, boxes, cartons, cans, or jars
- B65B1/02—Machines characterised by the incorporation of means for making the containers or receptacles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B3/00—Packaging plastic material, semiliquids, liquids or mixed solids and liquids, in individual containers or receptacles, e.g. bags, sacks, boxes, cartons, cans, or jars
- B65B3/02—Machines characterised by the incorporation of means for making the containers or receptacles
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B43/00—Forming, feeding, opening or setting-up containers or receptacles in association with packaging
- B65B43/42—Feeding or positioning bags, boxes, or cartons in the distended, opened, or set-up state; Feeding preformed rigid containers, e.g. tins, capsules, glass tubes, glasses, to the packaging position; Locating containers or receptacles at the filling position; Supporting containers or receptacles during the filling operation
- B65B43/46—Feeding or positioning bags, boxes, or cartons in the distended, opened, or set-up state; Feeding preformed rigid containers, e.g. tins, capsules, glass tubes, glasses, to the packaging position; Locating containers or receptacles at the filling position; Supporting containers or receptacles during the filling operation using grippers
- B65B43/465—Feeding or positioning bags, boxes, or cartons in the distended, opened, or set-up state; Feeding preformed rigid containers, e.g. tins, capsules, glass tubes, glasses, to the packaging position; Locating containers or receptacles at the filling position; Supporting containers or receptacles during the filling operation using grippers for bags
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B5/00—Packaging individual articles in containers or receptacles, e.g. bags, sacks, boxes, cartons, cans, jars
- B65B5/02—Machines characterised by incorporation of means for making the containers or receptacles
- B65B5/022—Machines characterised by incorporation of means for making the containers or receptacles for making bags
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B65—CONVEYING; PACKING; STORING; HANDLING THIN OR FILAMENTARY MATERIAL
- B65B—MACHINES, APPARATUS OR DEVICES FOR, OR METHODS OF, PACKAGING ARTICLES OR MATERIALS; UNPACKING
- B65B59/00—Arrangements to enable machines to handle articles of different sizes, to produce packages of different sizes, to vary the contents of packages, to handle different types of packaging material, or to give access for cleaning or maintenance purposes
- B65B59/003—Arrangements to enable adjustments related to the packaging material
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Supplying Of Containers To The Packaging Station (AREA)
- Making Paper Articles (AREA)
- Containers And Plastic Fillers For Packaging (AREA)
Abstract
【課題】製袋装置1と、袋詰め装置2と、製袋装置1から袋を受け取り袋詰め装置2に引き渡す袋受け渡し装置(吸盤16,17のみ示す)からなる製袋包装機において、袋内にゴミが入らないようにする。袋長さを変更したときに必要な調整を最小限にとどめる。
【解決手段】製袋装置1は、軸心を水平に設置したフィルムロールRからフィルムFを巻き戻し、そのフィルムFを長手方向に送りながら、成形装置5によってフィルムを水平に2つに折り重ね、折り重ね後の水平状態のフィルムFに対し、袋底部及び側部相当箇所のシールや袋Bの切り離しを行う。折り重ねたフィルムFの袋下端に相当するライン(その位置をSで示す)は袋長さに関わらず同じ位置に設定され、その位置を基準にして成形装置5,シール装置8、9,11,切断装置14等の各装置が設置されている。
【選択図】 図1
【解決手段】製袋装置1は、軸心を水平に設置したフィルムロールRからフィルムFを巻き戻し、そのフィルムFを長手方向に送りながら、成形装置5によってフィルムを水平に2つに折り重ね、折り重ね後の水平状態のフィルムFに対し、袋底部及び側部相当箇所のシールや袋Bの切り離しを行う。折り重ねたフィルムFの袋下端に相当するライン(その位置をSで示す)は袋長さに関わらず同じ位置に設定され、その位置を基準にして成形装置5,シール装置8、9,11,切断装置14等の各装置が設置されている。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、製袋装置と袋詰め包装装置が併設された製袋包装機に関する。
【0002】
【従来の技術】
このような製袋包装機は、例えば特開昭56−113522号公報、特開2002−36392、米国特許第5,862,653号明細書に記載されているように、軸心を水平に設置したフィルムロールからフィルムを巻き戻し、そのフィルムを長手方向に送りながら、成形装置による折り重ね、シ−ル装置による袋底部及び側部相当箇所のシール、切断装置による袋の切り離し等の製袋操作を施して袋を製造する製袋装置と、袋の両側縁をグリッパーで把持しこれを環状経路に沿って間欠的に移動させ、各停止位置において内容物の充填及び袋口シール等の包装操作を施す袋詰め包装装置と、前記製袋装置の終端の受取位置において袋を受け取り、引渡位置に移送して前記袋詰め包装装置のグリッパーに引き渡す袋受け渡し装置からなる。
従来の製袋包装機において、製袋装置は、軸心を水平に設置したフィルムロールからフィルムを巻き戻し、そのフィルムを長手方向に送りながら中央部で縦(袋口側が上にくるように)に2つに折り重ね、続いてこのフィルムに対しシール及び切断(各袋への切り離し)等の製袋操作を施している。連続したフィルムから切り離された袋は受け渡し装置が受け取り、袋詰め包装装置のグリッパーに引き渡す。
【0003】
【発明が解決しようとする課題】
従来の製袋包装機によれば、縦向き姿勢で製造された袋をそのままの姿勢で袋詰め包装装置のグリッパーに受け渡せばよいため、受け渡し装置の機構が簡単化される利点があるが、反面、▲1▼フィルムは折り重ねまで袋の内面になる側が上を向いて送られ、折り重ね後は袋口側が上を向いているため、ゴミ等の異物が袋内に入りやすい、あるいは、▲2▼製袋装置で製造される袋の中には袋底側が厚い自立袋が含まれることから、袋の切断は必ず下方側(袋底側)から行われるが、フィルムのシール不良や切断不良が起きたとき、下方に排出されたり垂れ下がったりした不良袋が切断刃及びその揺動軸に絡みやすく、これがさらなる切断不良及び製袋包装機の停止につながるという問題がある。
また、生産性向上のため、前記特開2002−36392や米国特許第5,862,653号明細書にみられるように、一度に2個の袋を製造し、これを袋詰め包装装置の2組のグリッパーに同時に受け渡し、袋詰め包装装置における充填操作も2個の袋に同時に行うようにした製袋包装機が知られているが(2個の袋が左右に並んだ形態を模してW型と呼ばれる)、袋サイズ(袋長さ又は/及び袋幅)の変更に容易に対処できるW型製袋包装機は開示されていない。
【0004】
従って、本発明は、従来の製袋包装機の製袋装置を改善して前記▲1▼、▲2▼の問題が生じないようにすること、及び袋サイズ(袋長さ及び/又は袋幅)の変更に容易に対処できる製袋包装機(W型を含む)を得ることを目的とする。
【0005】
【課題を解決するための手段】
本発明に係る製袋包装機は、軸心を水平に設置したフィルムロールからフィルムを巻き戻し、そのフィルムを長手方向に送りながら、成形装置による折り重ね、シ−ル装置による袋底部及び側部相当箇所のシール、切断装置による袋の切り離し等の製袋操作を施して袋を製造する製袋装置と、袋の両側縁をグリッパーで把持して吊り下げこれを環状経路に沿って間欠的に移動させ、各停止位置において内容物の充填及び袋口シール等の包装操作を施す袋詰め包装装置と、前記製袋装置の終端の受取位置において袋を受け取り、引渡位置に移送して前記袋詰め包装装置のグリッパーに引き渡す袋受け渡し装置からなり、前記製袋装置は、前記成形装置によってフィルムを水平に2つに折り重ね、折り重ね後の製袋操作を水平状態で送られるフィルムに対して行う横型製袋装置であり、折り重ねられたフィルムの袋下端に相当する位置は袋長さに関わらず同じ位置に設定され、その位置を基準にして前記製袋操作を行う各装置が設置され、前記袋受け渡し装置は水平状態の袋を受け取り、これを垂直に立ち上げて前記袋詰め包装装置のグリッパーに引き渡すものであることを特徴とする。
【0006】
前記袋受け渡し装置は、例えば、フィルムの送り方向に垂直な鉛直面内において揺動自在に設置された吸盤と、前記吸盤を下方の下向き位置と上方の横向き位置の間で往復揺動させる吸盤揺動機構を備え、前記吸盤は下向き位置のとき水平状態の袋の袋面を吸着し、横向き位置にきたとき袋を垂直に立ち上げ、さらに、前記吸盤の揺動の軸線(揺動の中心となる軸)は、水平面内においてフィルムの送り方向に対して垂直方向に位置調整自在とされる。前記軸線を位置調整自在としたのは、袋長さの変更に対応するためである。
前記吸盤のみで袋を受取位置から引渡位置に移送することもできるが、例えば特開平3−176338号公報に記載されているように、袋を受取位置から持ち上げる吸盤や水平送り用の挟着片を併せて設けることもできる。吸盤のみで袋を受取位置から引渡位置に移送する場合、例えば、前記吸盤を前後方向(吸盤の正面を前とする)に進退可能とし、これを所定のタイミングで進退させる。具体的には、前記吸盤が下向き位置のとき前記吸盤を前記受取位置に向け所定距離下降させ(このとき受取位置において袋面を吸着)続いて上昇させ、かつ前記吸盤が横向き位置のとき前記吸盤を前記引渡位置に向け所定距離前進させ(このとき袋を前記グリッパーに引き渡す)続いて後退させる。
【0007】
また、前記袋受け渡し装置は、より具体的なレベルでいえば、フィルムの送り方向に平行に設置された揺動支点軸と、前記揺動支点軸に固定されたスライド軸ホルダーと、前記スライド軸ホルダーに長さ方向にスライド自在にかつ前記揺動支点軸に対して垂直に支持されたスライド軸と、前記スライド軸の前端に取り付けられた吸盤と、前記揺動支点軸を往復回動させ、それに伴い前記吸盤を前記スライド軸とともに下方の下向き位置と上方の横向き位置の間で往復揺動させる吸盤揺動機構と、前記スライド軸をその長さ方向にスライドさせ、それに伴い前記吸盤を進退させる吸盤進退機構を備え、前記吸盤進退機構は、前記吸盤が下向き位置のとき前記吸盤を前記受取位置に向け所定距離下降させ続いて上昇させ、かつ前記吸盤が横向き位置のとき前記吸盤を前記引渡位置に向け所定距離前進させ続いて後退させるものであり、さらに、前記揺動支点軸は、水平面内においてフィルムの送り方向に対して垂直方向に位置調整自在である。
【0008】
本発明はW型製袋包装機に適用できる。この場合、前記製袋装置は、シール装置以降のフィルムの一度の間欠送り量が袋幅の2倍とされ、各製袋操作を袋幅の2倍分のフィルムに対して同時に行うことにより、一度に2個の袋を製造するW型製袋装置であり、前記袋詰め包装装置は、隣接する2組のグリッパーへ同時に袋の供給を受け、当該2組のグリッパーに把持された2個の袋に対し同時に包装操作を行うW型袋詰め包装装置であり、前記袋受け渡し装置は、前記受取位置において2個の袋を受け取り、引渡位置に移送して前記袋詰め包装装置の2組のグリッパーに引き渡すW型袋受け渡し装置である。なお、前記製袋装置においてシール装置以降のフィルムの一度の間欠送り量を袋幅の2倍にしたということは、前記特開2002−36392でいう余剰部が存在しない(同時に製造される2つの袋の間に隙間がない)ことを意味する。
【0009】
前記W型製袋包装機において、袋受け渡し装置は、例えば、フィルムの送り方向に垂直な鉛直面内において揺動自在に設置され、かつフィルムの送り方向に沿って配置された2組の吸盤と、前記2組の吸盤を下方の下向き位置と上方の横向き位置の間で同時に往復揺動させる吸盤揺動機構を備え、前記2組の吸盤はそれぞれ下向き位置のとき水平状態の袋の袋面を吸着し、横向き位置にきたとき袋を垂直に立ち上げ、さらに、前記2組の吸盤の揺動の軸線は共通であり、かつ前記軸線は水平面内においてフィルムの送り方向に対して垂直方向に位置調整自在とされる。
先に述べたと同様に、前記2組の吸盤のみで袋を受取位置から引渡位置に移送することもできるし、袋を受取位置から持ち上げる吸盤や水平送り用の挟着片を併せて設けることもできる。
【0010】
前記袋受け渡し装置は、望ましくは前記2組の吸盤の間隔を調整する吸盤間隔調整機構を備える。この吸盤間隔調整機構により、例えば、前記2組の吸盤が下向き位置から横向き位置に揺動するとき前記2組の吸盤の互いの間隔を広げ、逆方向に揺動するとき互いの間隔を狭めることができる。これは、製袋装置における袋のピッチ(隣接する袋の中心間距離)P1と、2組のグリッパーの設置間隔(中心間距離)P2が、P2>P1の関係にある場合に有効である。これにより、2組の吸盤の間隔(中心間距離)を、受取位置では製袋装置における袋のピッチP1に一致させ、受渡位置では間隔を広げて2組のグリッパーの設置間隔P2に一致させることができる。
【0011】
また、この吸盤間隔調整機構は、例えば、前記2組の吸盤が下向き位置にきたときの間隔を調整可能とする一方、横向き位置にきたときの間隔を袋幅に関わらず一定に保つことができる。この機能は袋幅の変更に対応したものである。すなわち、袋幅Pを変更した場合、袋のピッチP1は当然変更になるが、グリッパーの設置間隔P2は一般に袋幅Pに関わらず一定であるため、横向き位置にきたときの間隔を袋幅Pに関わらず一定に保つ必要がある。
なお、前記W型製袋包装機では、袋のピッチP1は袋幅Pと同じであり、グリッパーの設置間隔P2は一般に袋幅Pより広く設定されているから、一般的にはP2>P1の関係が成立している。
一方、P2=P1であれば、吸盤の揺動に伴って前記2組の吸盤の間隔を開いたり狭めたりする必要はなく、一定の間隔を保っていればよい。この場合にも、前記吸盤間隔調整機構があれば、前記製袋装置は袋幅Pの変更に応じることができる。
【0012】
また、前記袋受け渡し装置は、より具体的なレベルでいえば、フィルムの送り方向に平行に設置された揺動支点軸と、前記揺動支点軸に固定されたスライド軸ホルダーと、前記スライド軸ホルダーに長さ方向にスライド自在にかつ前記揺動支点軸に対して垂直に支持されたスライド軸と、前記スライド軸の前端に取り付けられた吸盤を各2組と、前記両揺動支点軸を同時に往復回動させ、それに伴い前記2組の吸盤を前記両スライド軸とともに下方の下向き位置と上方の横向き位置の間で往復揺動させる吸盤揺動機構と、前記両スライド軸をその長さ方向に同時にスライドさせ、それに伴い前記2組の吸盤を進退させる吸盤進退機構を備え、前記両揺動支点軸は共通の軸線を有し、前記2組の吸盤はフィルムの送り方向に沿って配置され、前記吸盤進退機構は、前記2組の吸盤が下向き位置のとき前記2組の吸盤を前記受取位置に向け所定距離下降させ続いて上昇させ、かつ前記吸盤が横向き位置のとき前記吸盤を前記引渡位置に向け所定距離前進させ続いて後退させるものであり、さらに、前記両揺動支点軸は、水平面内においてフィルムの送り方向に対して垂直方向に位置調整自在とされる。
【0013】
この袋受け渡し装置に、前記両揺動支点軸を互いに逆方向に移動してその軸方向位置を調整し、それに伴い前記2組の吸盤の間隔を調整する吸盤間隔調整機構を設けることができる。この吸盤間隔調整機構は、例えば、前記2組の吸盤が下向き位置から横向き位置に揺動するとき、前記両揺動支点軸を移動して前記2組の吸盤の互いの間隔を広げ、逆方向に揺動するとき前記両揺動支点軸を逆に移動して前記2組の吸盤の互いの間隔を狭めることができる。また、前記2組の吸盤が下向き位置にきたときの間隔を調整可能とする一方、横向き位置にきたときの間隔を袋幅に関わらず一定に保つことができる。
吸盤の揺動に伴って前記2組の吸盤の間隔を開いたり狭めたりする必要がない場合、前記吸盤間隔調整機構は、前記揺動支点軸が回動する間に作動させず、袋幅を変更する場合にのみ使用する。
【0014】
前記製袋包装機の製袋装置に使用する切断装置は、前記受取位置に水平状態に設置されてフィルムを支持し、かつフィルムの袋口側が下になるように傾斜可能に軸支されたフィルム支持プレートと、前記フィルム支持プレートを水平状態と傾斜状態の間で揺動させる揺動機構と、前記フィルム支持プレートの上流側に配置され、フィルムの袋底側にフィルムの長手方向に沿って設置された揺動支点軸に取り付けられて上下に開閉自在とされた上下切断刃と、前記上下切断刃を開閉させる開閉機構を備えることが望ましい。W型であれば、2つのフィルム支持プレートと2組の上下切断刃が必要である。
この切断装置によれば、例えばシール不良等の不良袋が発生した場合、上下切断刃を開くと同時にフィルム支持プレートを傾斜させることにより、当該不良袋が傾斜したフィルム支持プレートと下切断刃の上を自然に滑り落ち、下方に排出される。また、例えばW型において2つの切断箇所の前方側で切断不良が発生した場合(2個の袋が切り離されなかった場合)、上下切断刃を開き、同時にフィルム支持プレートを傾斜させると、2個分の切断不良袋は傾斜したフィルム支持プレートと下切断刃の上を自然に滑り落ち、下方に排出される。
【0015】
【発明の実施の形態】
以下、図1〜図9を参照して、本発明に係る製袋包装機について具体的に説明する。
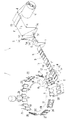
図1は製袋装置1及びロータリー式の袋詰め包装装置2が併設され、その間に袋受け渡し装置3(吸盤16,17のみ図示)を配置したW型製袋包装機の概念図である。
製袋装置1は、軸心を水平に設置したフィルムロールRからフィルムFを連続的に巻き戻して自立袋(底部がガセット折りされたもの)に成形するもので、複数のガイドローラ4、成形装置5(成形ローラ5a〜5d、成形板5e、袋底折込板5f)、フィードローラ6(連続回転)、ダンサーローラ7、第1シール装置8(シール板のみ図示)、第2シール装置9(シール板のみ図示)、冷却装置11(冷却板のみ図示)、ノッチ形成装置12(ノッチカッターのみ図示)、フィードローラ13(間欠回転)、切断装置14(切断刃のみ図示)等を備える。15はフィルム繋ぎ装置である。
【0016】
この製袋装置1は、フィルムロールRからフィルムFを巻き戻し、長手方向に連続的に送り、成形装置5の成形板5eにより水平に2つに折り重ね、同時に袋底折込板5fにより袋底に折り込みを入れ、ダンサーローラ7を経て間欠的に送り出し(送りピッチ=袋幅Pの2倍)、このフィルムFに対し、第1シール装置8及び第2シール装置9により袋底部及び両側部に相当する箇所を2度にわたりシールし、続いて冷却装置11によりシール箇所を冷却し、ノッチ形成装置12により袋の上端両隅に相当する箇所に円弧状の切り込みを入れ、最後に切断装置14により個々の袋に切り離し、同時に2個の袋Bを得る。
【0017】
通常フィルムロールはフィルムが袋の内面になる側を内側にして巻かれている。上記製袋装置1において、フィルムFは袋の内面になる側が常に下向きになるように巻き戻され、長手方向に送られ、成形装置5に入る。成形装置5においても袋の内面になる側が上向きになることはなく、さらに成形装置5を出たフィルムFの袋口側は横向きとなる。従って、ゴミ等の異物が袋内に入りにくい。
また、フィルムロールRの交換を行い、前回のフィルムロールのフィルム後端と新しいフィルムロールのフィルム先端をフィルム繋ぎ装置15によりつなぐ場合に、袋の外面になる側が上向きであるため、模様合わせを行いやすい利点がある。
【0018】
上記製袋装置1を構成する各装置はすべて、折り重ねられたフィルムFの袋下端に相当するライン(矢印Sで示す)を基準にして設置されている。製袋装置1において前記ラインの位置は製造する袋の袋長さに関わらず、変更されることはない。こうすることで、袋長さの変更に伴う各装置の設置位置の調整を最小限にとどめることができる。なお、製袋装置において折り重ねられたフィルムの袋下端相当位置を基準に各装置の位置決めをすることは、フィルムを縦に折り重ねるタイプであるが、前記特開昭56−113522号公報にも記載されている。
【0019】
製袋装置1に続いて、袋受け渡し装置3が、切り離された2個の袋Bを2組の吸盤16,17(この例では2個で1組とされている)で吸着し、水平状態から垂直に立ち上げ、袋詰め包装装置2の2組のグリッパー18に1個ずつ供給する。
袋詰め包装装置2は、それ自体公知(例えば前記特開2002−36392参照)であり、停止位置Iにおいて隣接する2組のグリッパー18へ同時に2個の袋Bの供給を受け、当該グリッパー18により袋Bの両縁部を把持した後、テーブルの間欠回転に伴い円形経路に沿って間欠移動する2個の袋Bに対し同時に順次包装操作を行うようになっている。すなわち、停止位置Iから停止位置IIまでの移動中にプリンター19で袋面に印字し、停止位置IIIにおいて吸盤21やエアノズル22等で袋口や袋底を開き、停止位置IVにおいてホッパー23を介して固形物を充填し、停止位置Vにおいてノズル24を介して液状物を充填し、停止位置VIにおいてスチームノズル25からスチームを袋内に噴射して袋内のガス置換を行い、停止位置VIIにおいて第1シールヒーター26により袋口をシールし、停止位置VIIIにおいて第2シールヒーター27により袋口を再シールし、停止位置IXにおいて冷却バー28によりシール部を冷却し、停止位置Xにおいてグリッパー18を開いて充填及びシール済みの袋Bを排出コンベア29上に落下させる。
【0020】
本発明に係る受け渡し装置3について、図2〜図5を参照して説明する。
受け渡し装置3は、フィルムFの送り方向に平行に設置された揺動支点軸31,32と、揺動支点軸31,32に固定されたスライド軸ホルダー33,34と、スライド軸ホルダー33,34に長さ方向にスライド自在に支持されたスライド軸35,36と、スライド軸35,36の前端に取り付けられた前記吸盤16,17と、揺動支点軸31,32を往復回動させ、それに伴い吸盤16,17をスライド軸35,36とともに往復揺動させる吸盤揺動機構37と、スライド軸35,36をその長さ方向にスライドさせ、それに伴い吸盤16,17を進退させる吸盤進退機構38と、揺動支点軸31,32を互いに逆方向に移動させてその軸方向位置を調整し、それに伴い吸盤16,17の間隔を調整する吸盤間隔調整機構39を備える。
【0021】
図示しない機台上に立設する中空のスタンド41の上端に水平に上板42が固定され、上板42上にメインフレーム43が設置されている。メインフレーム43の底板部43aは上板42上に乗り、フィルムFの送り方向に対し垂直に設置された一対のスライドガイド44,45により両側を支持され、必要なとき前記スライドガイド44,45に沿って移動し得る。
前記揺動支点軸32はメインフレーム43に固定された軸受け部材46に回転及び軸方向に摺動自在に支持され、揺動支点軸31は前記揺動支点軸32の中空内部にスライド軸受け48,49を介して軸方向に摺動自在に支持されている。揺動支点軸31は、同時にメインフレーム43に固定されたスライド軸受け47により軸方向に摺動自在に支持されている。揺動支点軸31,32の軸線(回動の中心軸)は一致する。
スライド軸35は、スライド軸ホルダー33にスライド軸受け51,52を介して支持され、その軸方向は揺動支点軸31に対して垂直であり、圧縮ばね53により常時後方側(吸盤16側が前方)に付勢されている。また、後端にローラ54が設置されている。スライド軸36は同様の構造でスライド軸ホルダー34に支持され、後端にローラ55が設置されている。
【0022】
吸盤揺動機構37の一部が図2に示されている。揺動支点軸32の後端に溝付きリング56が固定され、そのレバー部56bに固定された連結軸部57に、図示しない駆動源に連結されて昇降する駆動ロッド58の上端が取り付けられている。駆動ロッド58が昇降することにより、揺動支点軸31,32が90度往復回動し、それに伴い、吸盤16,17がスライド軸35,36とともに下方の下向き位置(図4の実線位置)と上方の横向き位置(図4の仮想線位置)の間で往復揺動する。
【0023】
吸盤進退機構38は、図4に示すように、図示しない脚部を介して前記機台上に取り付けられたサブフレーム59に取り付けられている。押圧レバー支点軸60がサブフレーム59に取り付けられた軸受け部61と、サブフレーム59の突出部59aの先に固定された軸支持プレート62に回動自在に支持され、その軸方向はフィルムFの送り方向に平行である。押圧レバー支点軸60には押圧レバー63が固定され、押圧レバー63の下端に押圧部材64が固定されている。この押圧部材64はフィルムFの送り方向に沿ってやや幅広に形成されている。一方、サブフレーム59の突出部59aに固定された支持ブロック65に、リンク66の一端がピン連結され、その他端が連結部材67の上端にピン連結され、連結部材67の下端近傍が前記押圧レバー63の上端にピン連結され、連結部材67の下端に水平に押圧部材68が固定されている。この押圧部材68のフィルムFの送り方向に沿った幅は前記押圧部材64とほぼ同一とされている。
図示しない駆動源に連結された押圧レバー支点軸60が回動すると、押圧レバー63が図4の実線位置と仮想線位置の間を揺動し、それに伴い押圧部材64がフィルムFの送り方向に垂直な面内でほぼ水平に揺動する。同時に、押圧部材68が平行リンク機構(押圧レバー63,リンク66及び連結部材67により構成される)により水平を保ったまま、図4の実線位置と仮想線位置の間を昇降する。
なお、後述するように袋長さが変更になっても、図4に示す押圧部材64,68の揺動範囲は変更されない(サブフレーム59の移動はない)。
【0024】
吸盤間隔調整機構39は、図2及び図3に示されている。メインフレーム43に支持ブロック71、72が設置され、L字レバー73,74の中間部に固定されたレバー支点軸75,76が前記支持ブロック71,72に回動自在に支持され、L字レバー73,74同士は連結ロッド77により連結されている。また、駆動レバー78の一端がレバー支点軸75に固定され、他端は図示しない駆動源に連結された昇降する駆動ロッド79に連結されている。L字レバー73,74の上端には係合部材81,82が設置され、係合部材81は揺動支点軸31に固定された溝付きリング83の溝83a内に、係合部材82は前記溝付きリング56の溝56a内にそれぞれ自由に滑動可能な状態ではまっている。
駆動ロッド79が昇降すると、L字レバー73,74がそれぞれレバー支点軸75,76を中心として逆向きに揺動し、係合部材81と係合部材82が溝付きリング83と溝付きリング56を互いに逆方向に押し、揺動支点軸31,32が逆方向に移動する。それに伴い、前記吸盤16,17の間隔が広げられ又は狭められる。
【0025】
次に本発明に係る製袋装置1の一部である切断装置14について、図6〜図8を参照して説明する。
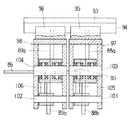
切断装置14は、水平状態に設置されてフィルムFを支持するフィルム支持プレート85,86と、フィルム支持プレート85,86を水平状態と傾斜状態の間で揺動させる揺動機構87と、フィルム支持プレート85,86の上流側に配置されてフィルムFを切断し袋Bを切り離す2組の上下切断刃88,89と、上下切断刃88,89を開閉させる開閉機構91を備える。これらは、図示しない機台の上面に立設するスタンド92の上端に固定されたフレーム93に設置されている。
【0026】
フレーム93の下面にフィルムFの送り方向に平行にスライドレール94が固定され、スライドレール94にスライド部材95、96がはまり、このスライド部材95、96にスライドフレーム97,98が固定されている。スライドフレーム97、98には、フィルム支持プレート85,86の揺動中心となる支点軸101,102の両端が固定され、また、上下切断刃88,89の揺動中心となる支点軸103,104の両端が固定されている。
支点軸101、102にはアーム105、106が回動自在に支持され、該アーム105,106の先端に前記フィルム支持プレート85、86が固定されている。支点軸103,104には上下切断刃88(88a,88b),89(89a,89b)が回動自在に支持されている。
揺動機構87の駆動源は、フレーム93上のブラケット107に後端が連結されたエアシリンダ108であり、そのピストンロッド109の先端が前記アーム105の後端に連結されている。この揺動機構87はフレーム93上のブラケット111に連結された別のエアシリンダを有し、両エアシリンダが作動することにより、フィルム支持プレート85,86は水平状態と傾斜状態の間で互いに独立して揺動し得る。
【0027】
開閉機構91は、図6及び図7に示されている。フレーム93上に軸受部材112,113が立設し、これに回動軸114が回動自在に支持されている。回動軸114に駆動レバー115が固定され、これに図示しない駆動源に連結された駆動ロッド116の先端が連結されている。また回動軸114には開閉レバー117,118が固定され、開閉レバー117の両端が連結ロッド119,121を介して前記上下切断刃88(88a,88b)の後端に連結されている。図7には図示されていないが、開閉レバー118の両端も同様の連結ロッドを介して上下切断刃89(89a,89b)の後端に連結している。
この開閉機構91において駆動ロッド116が昇降すると、駆動レバー115,回動軸114及び開閉レバー117,118等を介して上下切断刃88,89が開閉する。
【0028】
次に切断装置13の作動について説明する。
水平状態で間欠的に送られてきたフィルムFが停止したとき、図6に示すように、先端から袋幅Pに等しい距離だけ上流側の位置が上下切断刃89の切断位置となり、先端から袋幅Pの2倍に等しい距離だけ上流側の位置が上下切断刃88の切断位置にくるように、フィルムFの先端位置及び送り量が設定されている。この設定により、袋Bのピッチ(隣接する袋の中心間距離)P1は袋幅Pに一致する。
このとき駆動ロッド116が上昇すると、上下切断刃88,89が同時に閉じ、フィルムFを水平方向から切断して2個の袋B(以後、同時に切り離される2個の袋を区別する必要があるときは、先頭の袋にB1、次の袋にB2の記号を付与する)をフィルムFから切り離し、続いて駆動ロッド116が下降して、上下切断刃88,89が同時に開く。このときの切断は、袋Bの袋底側から切り込むため、仮に袋Bが自立袋(袋底が4枚重ねにシールされ厚くなっている)であっても、容易に切断できる。
切り離された先頭の袋B1はフィルム支持プレート86上にあり、次の袋B2はフィルム支持プレート85上にあり、これらを前記受け渡し装置3の吸盤16,17が吸着する(吸盤16が袋B2、吸盤17が袋B1を吸着)。従って、フィルム支持プレート85,86の上面が袋の受取位置Xということになる。
【0029】
仮に光電センサ10(図1参照)によりシール不良等が検知された場合、その検知信号によりエアシリンダ108が作動し、フィルム支持プレート85,86が傾斜する。このとき上下切断刃88,89も開いているため、2個の袋は傾斜したフィルム支持プレート85,86及び同方向に傾斜した下切断刃88b、89b上を滑り落ち、下方に排出される。仮に上下切断刃89において切り離しができなかった場合も同様である。また、仮に上下切断刃88において切り離しができなかった場合、先頭の袋B1は同様に排出され、次の袋B2は次のフィルムFの送りによりフィルム支持プレート86の先から垂れ下がり、下切断刃88b,88bに絡んだりしない。その袋B2は次の切断操作で切り離された次の袋とともに排出すればよい。
【0030】
製袋装置1において袋幅Pを変更する場合、スライドレール94に対するスライド部材95のロックを解き、スライドフレーム97をスライドレール94に沿ってスライドさせ、上下切断刃88が新たな袋幅に対応する位置にくるように調整する。同時に、必要であれば、フィルム支持プレート85を新たな袋幅に対応する幅のものに交換し、再びロックをする。上下切断刃89は位置調整する必要がなく、従って、スライドフレーム98側はスライド部材96のロックを解く必要がない。なお、フィルム支持プレート86の幅は、予測される最大の袋幅に対応した幅のものを用いるのが望ましい。
【0031】
続いて受け渡し装置3による受け渡し動作について説明する。
吸盤16,17は前記受取位置Xにおいて2個の袋Bを受け取り、これを袋詰め包装装置2の隣接する2組のグリッパー18に引き渡す。このグリッパー18の位置が引渡位置Yである。
先に述べたように、受取位置Xにおける袋BのピッチはP1で、これは袋幅Pに等しい。一方、グリッパー18は袋Bの両側縁を横から把持する方式であるため、設置間隔P2は袋幅Pよりかなり大きく、P2>P1である。従って、受取位置XでP1であった吸盤16、17の間隔は、引渡位置YではP2に広がっていなくてはならない。
【0032】
受け渡し装置3の受け渡し動作は次のように行われる。
(1)吸盤揺動機構37により揺動支点軸31,32が回動して吸盤16,17が下向き位置にきたとき(図4及び図5参照)、吸盤間隔調整機構39の駆動ロッド79が所定位置まで下降して、吸盤16,17の間隔がP1に狭まっている。
(2)吸盤進退機構38の押圧レバー支点軸62の回転により、押圧部材68がスライド部材35,36のローラ54,55を押さえ、これにより吸盤16,17が受取位置Xに下降し、フィルム支持プレート85,86上の袋B1,B2を吸着する(図4の仮想線→実線)。続いて押圧レバー支点軸62が逆回転を始め、押圧部材68が上昇して吸盤16,17が袋B1,B2を吸着した状態で元の位置に上昇復帰する。
(3)揺動支点軸31,32が逆に回動して吸盤16,17が横向き位置に向けて揺動を開始し、同時に、吸盤間隔調整機構39の駆動ロッド79が上昇を開始する。これにより揺動支点軸31,32が移動し、吸盤16,17の間隔が広がる。
【0033】
(4)吸盤16,17が横向き位置に到達すると、袋B1,B2が垂直に立ち上がる(図4の仮想線参照)。また、このとき駆動ロッド79は上昇端に達し、図2に示すように、吸盤16,17の間隔がP2になる。いいかえれば、吸盤16,17の間隔がP2になるように、駆動ロッド79の上昇端が設定されている。一方、押圧レバー支点軸60の回転により、押圧部材64はローラ54,55の近傍まで前進している。
(5)押圧レバー支点軸60の回転により押圧部材64がさらに前進し、ローラ54,55を前方に押し出し、吸盤16,17が引渡位置Yに前進する(図2の実線→仮想線)。この引渡位置Yにおいて、袋B1,B2が2組のグリッパー18に引き渡される。続いて押圧レバー支点軸60が逆回転を始め、押圧部材64が後退して吸盤16,17が元の位置に後退復帰する。
(6)吸盤揺動機構37及び吸盤間隔調整機構39の逆の作動により、吸盤16,17が下向き位置にきて、その間隔がP1となる。
(7)以上の行程が繰り返される。
【0034】
上記製袋包装機は袋サイズ(袋長さ及び/又は袋幅)の変更に容易に対処できる。
袋Bを袋長さの異なるものに変更する場合、次のような調整が行われる。
▲1▼製袋装置1において、製袋操作を行う各装置は、折り重ねられたフィルムFの袋下端に相当する位置(矢印Sで示す)を基準にして調整され、その位置は袋長さによって変更されないから、第1シール装置8,第2シール装置9を始め、ほとんどの装置は調整を要しない。調整が必要なのはノッチ形成装置12くらいである。
▲2▼受け渡し装置3において、メインフレーム43をスライドガイド44,45に沿ってほぼ袋の長さ変更分移動する。これにより、揺動支点軸31,32の位置が、フィルムFの送り方向に対して垂直(袋の長さ方向)に水平面内で同距離移動し、該吸盤16,17が、サイズ変更後の袋の適正位置(袋長さに関わらず、袋上端の直下位置)を吸着できる位置に調整される。なお、袋長さが変更されても、吸盤進退機構38の位置の変更はなく、押圧部材64の揺動範囲は変更されないので、引渡位置Yは変わらない(吸盤16,17が横向き位置にきたときの前進距離が揺動支点軸31,32の移動分だけ変わる)。また、揺動支点軸31,32の高さ方向の変更がないので、引渡位置Yにおける吸盤16,17の高さは変わらない。
▲3▼袋詰め包装装置2の調整は行う必要がない。
【0035】
袋Bを袋幅の異なるものに変更する場合、次のような調整が行われる。
▲1▼製袋装置1において、切断装置14については前述の通り。切断装置14以外の装置については従来型の製袋装置と同様の調整を行う。
▲2▼袋詰め包装装置2の調整は従来の装置と変わりがない。
▲3▼受け渡し装置3において、吸盤間隔調整機構39の駆動ロッド79の昇降範囲を調整する。具体的には、下降端位置を袋幅に応じて変更し、上昇端位置は変更しない。これにより、吸盤16,17が下向き位置にきたときの間隔(P1)が袋幅に対応したものに変更される一方、横向き位置にきたときの間隔(P2)は変更されない。これは、袋幅を変更することにより袋BのピッチP1は変更されるが、袋詰め包装装置2の隣接する2組のグリッパー18の間隔P2は変更されないためである
【0036】
なお、上記製袋包装機では、吸盤16,17が下向き位置と横向き位置の間を揺動する際に、吸盤間隔調整機構39の駆動ロッド79を昇降させたが、袋のピッチP1と2組のグリッパーの間隔P2が同じであれば、駆動ロッド79を昇降させる必要はない。その場合、吸盤間隔調整機構39は袋幅の変更のときのみ作動させることになる。
【0037】
図9は、フィルムロールRに制動力をかけて一定の速度で巻き戻されるようにするためのブレーキ装置を示す。
図示しない機台上に設置したフレーム121に凹部122が形成され、この凹部122にフィルムロールRの軸Raが回転自在に支持されている。軸Raの上方には押さえレバー123が着脱自在に設置され、これが軸Raを押さえ、フィルムロールRが巻き戻されて小径になったとき、凹部122から抜けでないようにしている。
このブレーキ装置は、フィルムロールRの表面に摺接するベルト124と、ベルトに張力を与えるローラ125と、ローラ125を前方に付勢するエアシリンダ126と、ローラ125の水平移動をガイドするガイド装置127を有する。
【0038】
フレーム121の側面に梁128が突出し、その上に固定されたプレート129に前記ベルト124の下端が取り付けられ、フレーム121の側面上方に設置された係合軸131に係合金具132を介してベルト124の上端が取り付けられている。前記ローラ125はブラケット133に回転自在に支持され、ブラケット133は前記エアシリンダ126のピストンロッドの先端に取り付けられている。
ガイド装置127はガイド軸134と、プレート129上に固定され前記ガイド軸134を摺動自在に支持するガイド軸ホルダー135からなり、ガイド軸134の先端は前記ブラケット133に固定されている。このガイド装置127にガイドされて、ローラ125は水平面上を前進又は後退する。なお、136はガイド軸134の後端に固定されたストッパー、137,138は近接センサである。
【0039】
ベルト124はローラ125に押されてフィルムロールRの表面に接触する。フィルムロールRの径が大きいときは、図9の実線に示すように、接触角度も接触長さも大きく、エアシリンダ126の付勢力は小さくても十分な制動力をフィルムロールRに与えることができる。しかし、フィルムロールRの径が小さくなると、図9の仮想線に示すように、接触角度及び接触長さを大きくするために、エアシリンダ126の付勢力を大きくしてローラ125を突き出し、制動力を高める必要がある。例えば、近接センサ137でローラ125を検出したときエアシリンダ126の付勢力を高め(エア圧を上げる)、近接センサ138で検出したときさらに付勢力を高めるようにする。
【0040】
【発明の効果】
本発明では、フィルムを水平に2つに折り重ね、折り重ね後の製袋操作を水平状態で送られるフィルムに対して行う横型製袋装置を採用したことにより、ゴミ等の異物が袋内に入るのが防止され、排出すべき不良袋が切断刃に絡んだり、それが原因で製袋装置が停止するような事態が防止される。
また、袋サイズ(袋長さ又は/及び袋幅)の変更に容易に対処でき、生産性向上のためW型にした場合でも同様に、袋サイズ(袋長さ又は/及び袋幅)の変更に容易に対処できるようになる。
【図面の簡単な説明】
【図1】本発明に係る製袋包装機の全体概念図である。
【図2】受け渡し装置の平面断面図(吸盤が横向きのとき)である。
【図3】その正面断面図(吸盤が横向きのとき)である。
【図4】その要部を示す右側面断面図である。
【図5】その要部を示す一部断面正面図である。
【図6】切断装置の一部断面平面図である。
【図7】図6のVII−VII矢視断面図である。
【図8】図6のVIII−VIII矢視断面図である。
【図9】ブレーキ装置の正面図である。
【符号の説明】
1 製袋装置
2 袋詰め包装装置
3 受け渡し装置
5 成形装置
8 第1シール装置
9 第2シール装置
11 冷却装置
14 切断装置
16,17 吸盤
18 グリッパー
31,32 揺動支点軸
33,34 スライド軸ホルダー
35,36 スライド軸
37 吸盤揺動機構
38 吸盤進退機構
39 吸盤間隔調整機構
P 袋幅
P1 袋のピッチ
P2 グリッパーの間隔
Claims (16)
- 軸心を水平に設置したフィルムロールからフィルムを巻き戻し、そのフィルムを長手方向に送りながら、成形装置による折り重ね、シ−ル装置による袋底部及び側部相当箇所のシール、切断装置による袋の切り離し等の製袋操作を施して袋を製造する製袋装置と、袋の両側縁をグリッパーで把持して吊り下げこれを環状経路に沿って間欠的に移動させ、各停止位置において内容物の充填及び袋口シール等の包装操作を施す袋詰め包装装置と、前記製袋装置の終端の受取位置において袋を受け取り、引渡位置に移送して前記袋詰め包装装置のグリッパーに引き渡す袋受け渡し装置からなり、前記製袋装置は、前記成形装置によってフィルムを水平に2つに折り重ね、折り重ね後の製袋操作を水平状態で送られるフィルムに対して行う横型製袋装置であり、折り重ねられたフィルムの袋下端に相当する位置は袋長さに関わらず同じ位置に設定され、その位置を基準にして前記製袋操作を行う各装置が設置され、前記袋受け渡し装置は水平状態の袋を受け取り、これを垂直に立ち上げて前記袋詰め包装装置のグリッパーに引き渡すものであることを特徴とする製袋包装機。
- 前記袋受け渡し装置は、フィルムの送り方向に垂直な鉛直面内において揺動自在に設置された吸盤と、前記吸盤を下方の下向き位置と上方の横向き位置の間で往復揺動させる吸盤揺動機構を備え、前記吸盤は下向き位置のとき水平状態の袋の袋面を吸着し、横向き位置にきたとき袋を垂直に立ち上げ、さらに、前記吸盤の揺動の軸線は、水平面内においてフィルムの送り方向に対して垂直方向に位置調整自在であることを特徴とする請求項1に記載された製袋包装機。
- 前記袋受け渡し装置は、前記吸盤が下向き位置のとき前記吸盤を前記受取位置に向け所定距離下降させ続いて上昇させ、かつ前記吸盤が横向き位置のとき前記吸盤を前記引渡位置に向け所定距離前進させ続いて後退させる吸盤進退機構を備えることを特徴とする請求項2に記載された製袋包装機。
- 前記袋受け渡し装置は、フィルムの送り方向に平行に設置された揺動支点軸と、前記揺動支点軸に固定されたスライド軸ホルダーと、前記スライド軸ホルダーに長さ方向にスライド自在にかつ前記揺動支点軸に対して垂直に支持されたスライド軸と、前記スライド軸の前端に取り付けられた吸盤と、前記揺動支点軸を往復回動させ、それに伴い前記吸盤を前記スライド軸とともに下方の下向き位置と上方の横向き位置の間で往復揺動させる吸盤揺動機構と、前記スライド軸をその長さ方向にスライドさせ、それに伴い前記吸盤を進退させる吸盤進退機構を備え、前記吸盤進退機構は、前記吸盤が下向き位置のとき前記吸盤を前記受取位置に向け所定距離下降させ続いて上昇させ、かつ前記吸盤が横向き位置のとき前記吸盤を前記引渡位置に向け所定距離前進させ続いて後退させるものであり、さらに、前記揺動支点軸は、水平面内においてフィルムの送り方向に対して垂直方向に位置調整自在であることを特徴とする請求項1に記載された製袋包装機。
- 前記製袋装置は、シール装置以降のフィルムの一度の間欠送り量が袋幅の2倍とされ、各製袋操作を袋幅の2倍分のフィルムに対して同時に行うことにより、一度に2個の袋を製造するW型製袋装置であり、前記袋詰め包装機は、隣接する2組のグリッパーへ同時に袋の供給を受け、当該2組のグリッパーに把持された2個の袋に対し同時に包装操作を行うW型袋詰め包装装置であり、前記袋受け渡し装置は、前記受取位置において2個の袋を受け取り、引渡位置に移送して前記袋詰め包装装置の2組のグリッパーに引き渡すW型袋受け渡し装置であることを特徴とする請求項1に記載された製袋包装機。
- 前記袋受け渡し装置は、フィルムの送り方向に垂直な鉛直面内において揺動自在に設置され、かつフィルムの送り方向に沿って配置された2組の吸盤と、前記2組の吸盤を下方の下向き位置と上方の横向き位置の間で同時に往復揺動させる吸盤揺動機構を備え、前記2組の吸盤はそれぞれ下向き位置のとき水平状態の袋の袋面を吸着し、横向き位置にきたとき袋を垂直に立ち上げ、さらに、前記2組の吸盤の揺動の軸線は共通であり、かつ前記軸線は水平面内においてフィルムの送り方向に対して垂直方向に位置調整自在であることを特徴とする請求項5に記載された製袋包装機。
- 前記袋受け渡し装置は、前記2組の吸盤が下向き位置のとき前記2組の吸盤を同時に前記受取位置に向け所定距離下降させ続いて上昇させ、かつ前記2組の吸盤が横向き位置のとき前記2組の吸盤を同時に前記引渡位置に向け所定距離前進させ続いて後退させる吸盤進退機構を備えることを特徴とする請求項6に記載された製袋包装機。
- 前記袋受け渡し装置は、前記2組の吸盤の間隔を調整する吸盤間隔調整機構を備えることを特徴とする請求項6又は7に記載された製袋包装機。
- 前記吸盤間隔調整機構は、前記2組の吸盤が下向き位置から横向き位置に揺動するとき前記2組の吸盤の互いの間隔を広げ、逆方向に揺動するとき互いの間隔を狭めることを特徴とする請求項8に記載された製袋包装機。
- 前記吸盤間隔調整機構は、前記2組の吸盤が下向き位置にきたときの間隔を調整可能とする一方、横向き位置にきたときの間隔を袋幅に関わらず一定に保つことを特徴とする請求項9に記載された製袋包装機。
- 前記袋受け渡し装置は、フィルムの送り方向に平行に設置された揺動支点軸と、前記揺動支点軸に固定されたスライド軸ホルダーと、前記スライド軸ホルダーに長さ方向にスライド自在にかつ前記揺動支点軸に対して垂直に支持されたスライド軸と、前記スライド軸の前端に取り付けられた吸盤を各2組と、前記両揺動支点軸を同時に往復回動させ、それに伴い前記2組の吸盤を前記両スライド軸とともに下方の下向き位置と上方の横向き位置の間で往復揺動させる吸盤揺動機構と、前記両スライド軸をその長さ方向に同時にスライドさせ、それに伴い前記2組の吸盤を進退させる吸盤進退機構を備え、前記両揺動支点軸は共通の軸線を有し、前記2組の吸盤はフィルムの送り方向に沿って配置され、前記吸盤進退機構は、前記2組の吸盤が下向き位置のとき前記2組の吸盤を前記受取位置に向け所定距離下降させ続いて上昇させ、かつ前記吸盤が横向き位置のとき前記吸盤を前記引渡位置に向け所定距離前進させ続いて後退させるものであり、さらに、前記両揺動支点軸は、水平面内においてフィルムの送り方向に対して垂直方向に位置調整自在であることを特徴とする請求項5に記載された製袋包装機。
- 前記袋受け渡し装置は、前記両揺動支点軸を互いに逆方向に移動してその軸線方向位置を調整し、それに伴い前記2組の吸盤の間隔を調整する吸盤間隔調整機構を備えることを特徴とする請求項11に記載された製袋包装機。
- 前記吸盤間隔調整機構は、前記2組の吸盤が下向き位置から横向き位置に揺動するとき、前記両揺動支点軸を移動して前記2組の吸盤の互いの間隔を広げ、逆方向に揺動するとき前記両揺動支点軸を逆に移動して前記2組の吸盤の互いの間隔を狭めることを特徴とする請求項12に記載された製袋包装機。
- 前記吸盤間隔調整機構は、前記2組の吸盤が下向き位置にきたときの間隔を調整可能とする一方、横向き位置にきたときの間隔を袋幅に関わらず一定に保つことを特徴とする請求項13に記載された製袋包装機。
- 前記切断装置は、前記受取位置に水平状態に設置されてフィルムを支持し、かつフィルムの袋口側が下になるように傾斜可能に軸支されたフィルム支持プレートと、前記フィルム支持プレートを水平状態と傾斜状態の間で揺動させる揺動機構と、前記フィルム支持プレートの上流側に配置され、フィルムの袋底側にフィルムの長手方向に沿って設置された揺動支点軸に取り付けられて上下に開閉自在とされた上下切断刃と、前記上下切断刃を開閉させる開閉機構を備えることを特徴とする請求項1〜4のいずれかに記載された製袋包装機。
- 前記切断装置は、前記受取位置に水平状態に設置されてフィルムを支持し、かつフィルムの袋口側が下になるように傾斜可能に軸支された2つのフィルム支持プレートと、前記両フィルム支持プレートを水平状態と傾斜状態の間で揺動させる揺動機構と、前記両フィルム支持プレートの上流側に配置され、フィルムの袋底側にフィルムの長手方向に沿って設置された揺動支点軸に取り付けられて上下に開閉自在とされた2組の上下切断刃と、前記2組の上下切断刃を開閉させる開閉機構を備えることを特徴とする請求項5〜14のいずれかに記載された製袋包装機
Priority Applications (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003037729A JP2004244085A (ja) | 2003-02-17 | 2003-02-17 | 製袋包装機 |
| US10/781,190 US7021036B2 (en) | 2003-02-17 | 2004-02-17 | Bag-making and packaging machine |
| EP04003484A EP1447331A3 (en) | 2003-02-17 | 2004-02-17 | A bag-making and filling and sealing machine |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003037729A JP2004244085A (ja) | 2003-02-17 | 2003-02-17 | 製袋包装機 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004244085A true JP2004244085A (ja) | 2004-09-02 |
Family
ID=32677651
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003037729A Pending JP2004244085A (ja) | 2003-02-17 | 2003-02-17 | 製袋包装機 |
Country Status (3)
| Country | Link |
|---|---|
| US (1) | US7021036B2 (ja) |
| EP (1) | EP1447331A3 (ja) |
| JP (1) | JP2004244085A (ja) |
Cited By (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006151406A (ja) * | 2004-11-26 | 2006-06-15 | General Packer Co Ltd | 製袋包装機における袋受け渡し装置 |
| JP2007062826A (ja) * | 2005-09-01 | 2007-03-15 | Furukawa Mfg Co Ltd | 袋詰め包装機におけるプリンター装置 |
| EP2014558A1 (en) | 2007-07-10 | 2009-01-14 | Toyo Jidoki Co., Ltd. | Method and apparatus for feeding bags to a packing machine |
| EP2100813A1 (en) | 2008-03-14 | 2009-09-16 | Toyo Jidoki Co., Ltd. | Bag transport and tilt-correction device |
| CN100542898C (zh) * | 2005-03-09 | 2009-09-23 | Wfcp有限公司 | 软包装袋的灌装、封口及配件插入系统 |
| JP2010522123A (ja) * | 2007-03-21 | 2010-07-01 | アロマ システム エスアールエル | 制御された雰囲気中で包装材または袋に中身を詰め込むための機械 |
| EP2204280A2 (en) | 2008-12-26 | 2010-07-07 | Toyo Jidoki Co., Ltd. | Method and apparatus for supplying bags to a packaging machine |
| EP2366630A1 (en) | 2010-02-26 | 2011-09-21 | Toyo Jidoki Co., Ltd. | Standalone packaging manipulation apparatus |
| JP2012091843A (ja) * | 2010-10-28 | 2012-05-17 | Furukawa Mfg Co Ltd | テトラ包装袋用包装機及びテトラ包装袋の製造方法 |
| JP2013014349A (ja) * | 2011-06-30 | 2013-01-24 | Unicharm Corp | 包装装置 |
| JP2015037978A (ja) * | 2014-10-22 | 2015-02-26 | 株式会社古川製作所 | テトラ包装袋用包装機 |
| EP2902329A1 (en) | 2014-02-04 | 2015-08-05 | Toyo Jidoki Co., Ltd. | Bag transfer device |
| EP2905234A1 (en) | 2014-02-06 | 2015-08-12 | Toyo Jidoki Co., Ltd. | Bag transfer device |
| EP2915756A1 (en) | 2014-03-06 | 2015-09-09 | Toyo Jidoki Co., Ltd. | Bag supply method and device |
| EP2915661A1 (en) | 2014-03-06 | 2015-09-09 | Toyo Jidoki Co., Ltd. | Method and device for supplying spout attachment bags |
| KR20160115698A (ko) | 2015-03-27 | 2016-10-06 | 도요지도키 가부시키가이샤 | 2연속 자루를 사용한 배깅포장방법 및 장치 |
| EP3150498A1 (en) | 2015-09-25 | 2017-04-05 | Toyo Jidoki Co., Ltd. | Apparatus for supplying spout attachment bags |
| US9987754B2 (en) | 2015-10-07 | 2018-06-05 | Toyo Jidoki Co., Ltd. | Gripper device |
| CN109866951A (zh) * | 2019-03-29 | 2019-06-11 | 深圳市永创自动化设备有限公司 | 一种高速底封式塑封机 |
| JP2019199283A (ja) * | 2018-05-17 | 2019-11-21 | シブヤパッケージングシステム株式会社 | 充填包装機 |
| JP2023101043A (ja) * | 2022-01-07 | 2023-07-20 | ゼネラルパッカー株式会社 | 底マチ付き包装袋連包を給袋する給袋装置及び当該給袋装置を備えた包装機 |
| JP2023537086A (ja) * | 2020-08-10 | 2023-08-30 | イ.エンメ.ア.インドゥストリア マッキーネ アウトマティケ ソチエタ ペル アツィオニ | 浸出または抽出製品を含むバッグを形成するための機械 |
Families Citing this family (45)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006335381A (ja) * | 2005-05-31 | 2006-12-14 | Toyo Jidoki Co Ltd | 袋詰め包装機におけるホッパー挿入状態検出方法 |
| US20060272294A1 (en) * | 2005-06-07 | 2006-12-07 | Weder Donald E | Roll of folded wrapping material |
| ES2296451B1 (es) * | 2005-06-29 | 2009-05-01 | Eficiencia Y Tecnologia, Effytec, S.A. | Procedimiento para soldar envases flexibles de tipo sobre. |
| ITMI20051608A1 (it) * | 2005-08-29 | 2007-02-28 | Ct Pack Srl | Apparecchiatura e metodo di confezionamento di pacchetti di prodotti in sacchetti |
| US7954307B2 (en) | 2006-01-31 | 2011-06-07 | R. A. Jones & Co. Inc. | Adjustable pouch forming, filling and sealing apparatus and methods |
| US7861490B2 (en) * | 2006-03-17 | 2011-01-04 | Illinois Tool Works Inc. | Method of packaging articles |
| US7850003B2 (en) | 2006-03-17 | 2010-12-14 | Illinois Tool Works Inc. | Heat-shrinkable holder for articles, heat-shrinkable package of articles, and method of packaging articles |
| US7832553B2 (en) * | 2006-03-17 | 2010-11-16 | Illinois Tool Works Inc. | Heat-shrinkable holder for articles, heat-shrinkable package of articles, heat-shrinkable sleeve for articles, and method and device for packaging and sleeving articles |
| SE0702169L (sv) * | 2007-09-28 | 2009-03-10 | Ecolean Res & Dev As | Metod och anordning för fyllning av förpackningar av kollapsande slag |
| DE102008007737A1 (de) * | 2008-02-05 | 2009-08-06 | Focke & Co.(Gmbh & Co. Kg) | Vorrichtung zum Handhaben von (Tabak-) Beuteln |
| JP5197093B2 (ja) * | 2008-03-28 | 2013-05-15 | 東洋自動機株式会社 | 空袋供給方法及び空袋供給装置 |
| DE102008020256A1 (de) * | 2008-04-22 | 2009-10-29 | Haver & Boecker Ohg | Packanlage |
| US8806843B2 (en) * | 2008-08-26 | 2014-08-19 | S-Pouch Pak Co., Ltd. | Self-standing bag with foldable flange |
| JP5324238B2 (ja) * | 2009-01-20 | 2013-10-23 | 東洋自動機株式会社 | 袋詰め包装における開袋方法及び装置 |
| JP5399330B2 (ja) * | 2010-06-29 | 2014-01-29 | 東洋自動機株式会社 | ダブル型製品袋取出装置 |
| US9505504B2 (en) * | 2011-02-18 | 2016-11-29 | Pouch Pac Innovations, Llc | Apparatus for the two stage filling of flexible pouches |
| JP5880808B2 (ja) * | 2011-04-21 | 2016-03-09 | 東洋製罐株式会社 | 製袋装置 |
| ITBO20110726A1 (it) * | 2011-12-16 | 2013-06-17 | Gd Spa | Metodo e macchina per la produzione di buste contenenti materiale in fibra. |
| US8955963B2 (en) * | 2012-04-27 | 2015-02-17 | Illinois Tool Works Inc. | System and method for printing on a flexible body |
| CN203199251U (zh) * | 2013-02-05 | 2013-09-18 | 广东雅丽洁精细化工有限公司 | 全自动包装袋灌装封装装置 |
| US20140270582A1 (en) * | 2013-03-15 | 2014-09-18 | Reynolds Consumer Products Inc. | Flexible package and process of making package |
| DE102013105002A1 (de) * | 2013-05-15 | 2014-11-20 | Focke & Co. (Gmbh & Co. Kg) | Verfahren zur Handhabung von Behältern, insbesondere Kartons, für Gruppen von Gegenständen, insbesondere Packungen |
| DE102013105545B4 (de) * | 2013-05-29 | 2021-07-29 | Windmöller & Hölscher Kg | Erkennungsvorrichtung für den Einsatz in einer Sackfüllanlage |
| EP3127823B1 (de) * | 2015-08-07 | 2018-04-18 | INDAG Gesellschaft für Industriebedarf mbH & Co. Betriebs KG | Verfahren zum füllen und verschweissen von folienbeuteln und eine füll- und schweissvorrichtung dazu |
| ES2718745T3 (es) * | 2016-06-15 | 2019-07-04 | Volpak Sau | Una máquina de envasado automática para llenar una bolsa hecha de un material termosellable con una dosis de un producto suelto |
| CN105905321B (zh) * | 2016-06-21 | 2018-07-06 | 台州骊威环保科技有限公司 | 限位开关包装机的转盘装置 |
| CN107323755A (zh) * | 2017-08-17 | 2017-11-07 | 重庆尚洁日化用品有限公司 | 袋式洗发水灌装系统 |
| CN107972922A (zh) * | 2017-11-21 | 2018-05-01 | 成都荡星星进出口贸易有限公司 | 异形加热包生产方法 |
| JP6983715B2 (ja) * | 2018-04-20 | 2021-12-17 | Pacraft株式会社 | 袋詰め包装機及び袋詰め包装方法 |
| CN109177316B (zh) * | 2018-09-14 | 2024-05-10 | 雄县鑫盛达塑料包装有限公司 | 批量出袋式制袋机及其制袋工艺 |
| GB201900818D0 (en) * | 2019-01-21 | 2019-03-13 | Mars Inc | Container processing apparatus |
| CN111498192A (zh) * | 2019-01-30 | 2020-08-07 | 深圳市领创自动化技术有限公司 | 一种自动制袋的设备、方法及系统 |
| IT201900006691A1 (it) * | 2019-05-09 | 2020-11-09 | G F S P A | Metodo e apparato di ispezione di una sacca per fluidi |
| CN110281586B (zh) * | 2019-07-31 | 2024-05-14 | 常熟理工学院 | 一种塑料直通袋折叠机及折叠控制方法 |
| CN112389745B (zh) * | 2019-08-12 | 2024-09-06 | 达和机械(昆山)有限公司 | 快速调节制袋器 |
| CN110521497B (zh) * | 2019-09-12 | 2024-04-02 | 漳州市兴宝机械有限公司 | 三工位转盘式食用菌打包机 |
| IT202000012166A1 (it) * | 2020-05-25 | 2021-11-25 | Perfect Pack S R L | Macchina confezionatrice |
| EP3932811B8 (en) * | 2020-06-29 | 2022-07-20 | Ulma Packaging, S.Coop. | Horizontal packaging machine |
| CN111762355B (zh) * | 2020-08-06 | 2024-12-13 | 河北八源生物制品有限公司 | 一种铝箔袋制袋、灌装一体机 |
| CN111942664B (zh) * | 2020-08-19 | 2022-09-30 | 湖南泽丰农化有限公司 | 一种袋装农药灌装装置 |
| CN112607136A (zh) * | 2020-12-08 | 2021-04-06 | 格力电器(武汉)有限公司 | 机床废料称重打包装置 |
| CN113184278A (zh) * | 2021-04-24 | 2021-07-30 | 李森 | 一种食品加工用面粉散装分袋防尘装置 |
| NL2028767B1 (en) * | 2021-07-16 | 2023-01-23 | Dd Innovations B V | Device for packaging of medicine-units |
| CN113844094A (zh) * | 2021-09-30 | 2021-12-28 | 江苏华港医药包装有限公司 | 印刷膜片分切熔合式包装袋制袋机及制袋工艺 |
| EP4183696A1 (de) * | 2021-11-23 | 2023-05-24 | BEUMER Group GmbH & Co. KG | Vorrichtung für das bereitstellen von leersäcken sowie ein entsprechendes verfahren |
Family Cites Families (20)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3545166A (en) * | 1967-12-08 | 1970-12-08 | Riegel Paper Corp | Method and machine for forming and filling bags |
| US3534520A (en) * | 1969-06-25 | 1970-10-20 | Harry Hamilton Moran | Thermoplastic bag and process of forming,filling and closing the same |
| US3855907A (en) * | 1973-05-18 | 1974-12-24 | Rexham Corp | Method and machine for forming flat bottom bags having side gussets |
| JPS5844534B2 (ja) | 1980-02-07 | 1983-10-04 | 東洋自動機株式会社 | 製袋式包装機に於ける製袋供給機 |
| CA1179996A (en) * | 1980-10-17 | 1984-12-27 | Noboru Wakayama | Method and apparatus for automatically and continuously filling and sealing pouches with a filling material |
| IT1156654B (it) * | 1982-09-07 | 1987-02-04 | Azionaria Costruzioni Acma Spa | Dispositivo di comando di barre saldanti in macchine per il confezionamento di prodotti con involucro in materiale termosaldabile |
| IT1192822B (it) * | 1985-07-11 | 1988-05-12 | Kureha Chemical Ind Co Ltd | Impianto automatico di riempimento e di confezionamento |
| US5335478A (en) * | 1993-01-08 | 1994-08-09 | Aronsen Arthur N | Multi-compartment dispenser pouch and method of making |
| JP2733444B2 (ja) * | 1994-05-27 | 1998-03-30 | 株式会社ハナガタ | フィルム等の帯状包装材料による包装機 |
| IT1276671B1 (it) * | 1995-04-06 | 1997-11-03 | Grace W R & Co | Macchina di confezionamento automatica |
| ES2117929B1 (es) * | 1995-04-17 | 1999-03-16 | Bossar S A | Transportador de envases flexibles, aplicable en maquinas horizontales. |
| US6138436A (en) * | 1998-01-28 | 2000-10-31 | Illinois Tool Works, Inc. | Feeding of horizontal form-fill-and-seal zipper machine |
| JP3739925B2 (ja) * | 1998-02-06 | 2006-01-25 | 東洋自動機株式会社 | 包装袋及び包装方法並びに包装袋の開口方法及び開口装置 |
| WO1999044892A1 (en) | 1998-03-02 | 1999-09-10 | Technical Developers, Inc. | Method of forming containers for automated filling from a web of flexible material |
| US6272815B1 (en) * | 1998-11-03 | 2001-08-14 | Klockner-Bartelt, Inc. | Servo-controlled pouch making apparatus |
| US6047528A (en) * | 1998-12-09 | 2000-04-11 | Cloud Corporation | Method and apparatus for continuously forming sealed pouches while linked together |
| DE19919166C2 (de) * | 1999-04-28 | 2002-04-04 | Hugo Beck Gmbh & Co Kg | Verfahren zur Herstellung eines Hängebeutels mit Aufhängeloch |
| JP2001315718A (ja) * | 2000-02-23 | 2001-11-13 | Toyo Jidoki Co Ltd | 包装容器のシール部のシール方法、該シール方法に使用する熱処理板及びシール部の検査方法 |
| JP2001344592A (ja) * | 2000-05-31 | 2001-12-14 | Toyo Jidoki Co Ltd | キャップ取付け状態検査方法 |
| JP2002036392A (ja) | 2000-07-27 | 2002-02-05 | Toyo Jidoki Co Ltd | 製袋方法及び装置 |
-
2003
- 2003-02-17 JP JP2003037729A patent/JP2004244085A/ja active Pending
-
2004
- 2004-02-17 EP EP04003484A patent/EP1447331A3/en not_active Withdrawn
- 2004-02-17 US US10/781,190 patent/US7021036B2/en not_active Expired - Fee Related
Cited By (34)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2006151406A (ja) * | 2004-11-26 | 2006-06-15 | General Packer Co Ltd | 製袋包装機における袋受け渡し装置 |
| CN100542898C (zh) * | 2005-03-09 | 2009-09-23 | Wfcp有限公司 | 软包装袋的灌装、封口及配件插入系统 |
| JP2007062826A (ja) * | 2005-09-01 | 2007-03-15 | Furukawa Mfg Co Ltd | 袋詰め包装機におけるプリンター装置 |
| JP2010522123A (ja) * | 2007-03-21 | 2010-07-01 | アロマ システム エスアールエル | 制御された雰囲気中で包装材または袋に中身を詰め込むための機械 |
| JP2009018816A (ja) * | 2007-07-10 | 2009-01-29 | Toyo Jidoki Co Ltd | 包装機への袋供給方法及び装置 |
| US7581370B2 (en) | 2007-07-10 | 2009-09-01 | Toyo Jidoki Co., Ltd. | Method and apparatus for feeding bags to a packaging machine |
| EP2014558A1 (en) | 2007-07-10 | 2009-01-14 | Toyo Jidoki Co., Ltd. | Method and apparatus for feeding bags to a packing machine |
| EP2100813A1 (en) | 2008-03-14 | 2009-09-16 | Toyo Jidoki Co., Ltd. | Bag transport and tilt-correction device |
| JP2009220853A (ja) * | 2008-03-14 | 2009-10-01 | Toyo Jidoki Co Ltd | 袋移送及び傾き修正装置 |
| EP2204280A2 (en) | 2008-12-26 | 2010-07-07 | Toyo Jidoki Co., Ltd. | Method and apparatus for supplying bags to a packaging machine |
| JP2010149906A (ja) * | 2008-12-26 | 2010-07-08 | Toyo Jidoki Co Ltd | 包装機への袋供給方法及び装置 |
| US8511458B2 (en) | 2008-12-26 | 2013-08-20 | Toyo Jidoki Co., Ltd. | Method and apparatus for supplying bags to a packaging machine |
| EP2366630A1 (en) | 2010-02-26 | 2011-09-21 | Toyo Jidoki Co., Ltd. | Standalone packaging manipulation apparatus |
| JP2012091843A (ja) * | 2010-10-28 | 2012-05-17 | Furukawa Mfg Co Ltd | テトラ包装袋用包装機及びテトラ包装袋の製造方法 |
| JP2013014349A (ja) * | 2011-06-30 | 2013-01-24 | Unicharm Corp | 包装装置 |
| EP2902329A1 (en) | 2014-02-04 | 2015-08-05 | Toyo Jidoki Co., Ltd. | Bag transfer device |
| US9221568B2 (en) | 2014-02-04 | 2015-12-29 | Toyo Jidoki Co., Ltd. | Bag transfer device |
| EP2905234A1 (en) | 2014-02-06 | 2015-08-12 | Toyo Jidoki Co., Ltd. | Bag transfer device |
| EP2915756A1 (en) | 2014-03-06 | 2015-09-09 | Toyo Jidoki Co., Ltd. | Bag supply method and device |
| EP2915661A1 (en) | 2014-03-06 | 2015-09-09 | Toyo Jidoki Co., Ltd. | Method and device for supplying spout attachment bags |
| US9611060B2 (en) | 2014-03-06 | 2017-04-04 | Toyo Jidoki Co., Ltd. | Method and device for supplying spout attachment bags |
| JP2015037978A (ja) * | 2014-10-22 | 2015-02-26 | 株式会社古川製作所 | テトラ包装袋用包装機 |
| KR20160115698A (ko) | 2015-03-27 | 2016-10-06 | 도요지도키 가부시키가이샤 | 2연속 자루를 사용한 배깅포장방법 및 장치 |
| US9926143B2 (en) | 2015-09-25 | 2018-03-27 | Toyo Jidoki Co., Ltd. | Apparatus for supplying spout attachment bags |
| EP3150498A1 (en) | 2015-09-25 | 2017-04-05 | Toyo Jidoki Co., Ltd. | Apparatus for supplying spout attachment bags |
| US9987754B2 (en) | 2015-10-07 | 2018-06-05 | Toyo Jidoki Co., Ltd. | Gripper device |
| JP2019199283A (ja) * | 2018-05-17 | 2019-11-21 | シブヤパッケージングシステム株式会社 | 充填包装機 |
| JP7079653B2 (ja) | 2018-05-17 | 2022-06-02 | シブヤパッケージングシステム株式会社 | 充填包装機 |
| CN109866951A (zh) * | 2019-03-29 | 2019-06-11 | 深圳市永创自动化设备有限公司 | 一种高速底封式塑封机 |
| CN109866951B (zh) * | 2019-03-29 | 2024-02-23 | 深圳市永创自动化设备有限公司 | 一种高速底封式塑封机 |
| JP2023537086A (ja) * | 2020-08-10 | 2023-08-30 | イ.エンメ.ア.インドゥストリア マッキーネ アウトマティケ ソチエタ ペル アツィオニ | 浸出または抽出製品を含むバッグを形成するための機械 |
| JP7592845B2 (ja) | 2020-08-10 | 2024-12-02 | イ.エンメ.ア.インドゥストリア マッキーネ アウトマティケ ソチエタ ペル アツィオニ | 浸出または抽出製品を含むバッグを形成するための機械 |
| JP2023101043A (ja) * | 2022-01-07 | 2023-07-20 | ゼネラルパッカー株式会社 | 底マチ付き包装袋連包を給袋する給袋装置及び当該給袋装置を備えた包装機 |
| JP7729552B2 (ja) | 2022-01-07 | 2025-08-26 | ゼネラルパッカー株式会社 | 底マチ付き包装袋連包を給袋する給袋装置を備えた包装機 |
Also Published As
| Publication number | Publication date |
|---|---|
| EP1447331A2 (en) | 2004-08-18 |
| EP1447331A3 (en) | 2005-06-01 |
| US7021036B2 (en) | 2006-04-04 |
| US20040206056A1 (en) | 2004-10-21 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7021036B2 (en) | Bag-making and packaging machine | |
| KR101669457B1 (ko) | 간헐회전 테이블식 백-필링 포장기 | |
| CN117141776B (zh) | 一种全自动粉料包装机 | |
| JP2007126208A (ja) | 袋詰め包装機 | |
| FR3005455A1 (fr) | Procede d'emballage a remplissage avec du gaz et machine d'emballage pour sa mise en oeuvre | |
| EP1161366A1 (en) | Compact bag filling machine | |
| JP2007269401A (ja) | 袋詰め包装方法及び袋詰め包装機 | |
| JP4150610B2 (ja) | スパウト挿入シール装置及び該装置を使用した製袋包装機 | |
| JP4146131B2 (ja) | カートン形成装置 | |
| JP2006240649A (ja) | 袋詰め包装機における包袋の傾き修正装置 | |
| CN117141839A (zh) | 一种全自动粉料包装方法 | |
| CN120840959A (zh) | 一种包装套袋机 | |
| JP3236948B2 (ja) | 折畳みカートンの取出し開口方法および装置 | |
| JP2011073777A (ja) | 袋詰め包装機における袋放出補助装置 | |
| JP4488842B2 (ja) | 真空包装機における袋口処理装置 | |
| JP3875539B2 (ja) | 袋受渡し方法及び装置 | |
| JP4184214B2 (ja) | ガゼット袋・平袋兼用包装機 | |
| CN203439307U (zh) | 包装机 | |
| US5282351A (en) | Method for making, filling and sealing sacks | |
| JP3731832B2 (ja) | 縦型充填包装装置 | |
| JP7479046B2 (ja) | 充填包装機 | |
| JP2001002033A (ja) | 連続した個装袋の分配装置 | |
| JP2020059161A (ja) | 接合装置及びスパウトシール機 | |
| JP4053142B2 (ja) | 小形ティッシュペーパーの包装方法及びその方法に用いる挟持装置 | |
| JP2012030811A (ja) | 袋状容器の開口装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050808 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080422 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20080902 |