JP2004249461A - タイヤ補強材の製造装置 - Google Patents
タイヤ補強材の製造装置 Download PDFInfo
- Publication number
- JP2004249461A JP2004249461A JP2002296151A JP2002296151A JP2004249461A JP 2004249461 A JP2004249461 A JP 2004249461A JP 2002296151 A JP2002296151 A JP 2002296151A JP 2002296151 A JP2002296151 A JP 2002296151A JP 2004249461 A JP2004249461 A JP 2004249461A
- Authority
- JP
- Japan
- Prior art keywords
- cord
- mold
- core
- movable guide
- mounting member
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 14
- 230000002787 reinforcement Effects 0.000 title abstract description 12
- 238000003825 pressing Methods 0.000 claims abstract description 24
- 239000012779 reinforcing material Substances 0.000 claims abstract description 11
- 229920001971 elastomer Polymers 0.000 claims description 10
- 238000000034 method Methods 0.000 claims description 10
- 239000000463 material Substances 0.000 claims description 4
- 238000010586 diagram Methods 0.000 abstract description 3
- 239000011324 bead Substances 0.000 description 15
- 230000003014 reinforcing effect Effects 0.000 description 8
- 230000008859 change Effects 0.000 description 4
- 230000004048 modification Effects 0.000 description 3
- 238000012986 modification Methods 0.000 description 3
- 230000009471 action Effects 0.000 description 2
- 230000001070 adhesive effect Effects 0.000 description 1
- 230000002411 adverse Effects 0.000 description 1
- XAGFODPZIPBFFR-UHFFFAOYSA-N aluminium Chemical compound [Al] XAGFODPZIPBFFR-UHFFFAOYSA-N 0.000 description 1
- 229910052782 aluminium Inorganic materials 0.000 description 1
- 229920005549 butyl rubber Polymers 0.000 description 1
- 239000013067 intermediate product Substances 0.000 description 1
- 230000007246 mechanism Effects 0.000 description 1
- 230000002093 peripheral effect Effects 0.000 description 1
- 239000000047 product Substances 0.000 description 1
- 239000012744 reinforcing agent Substances 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 238000000926 separation method Methods 0.000 description 1
- 239000003351 stiffener Substances 0.000 description 1
- 239000013589 supplement Substances 0.000 description 1
- 238000011144 upstream manufacturing Methods 0.000 description 1
- 238000004073 vulcanization Methods 0.000 description 1
Images






Landscapes
- Tyre Moulding (AREA)
Abstract
【解決手段】型と取付け部材が描く軌跡との間の空間内で、型に対向して配置された少なくとも一つの可動ガイド5と、この可動ガイド5を周方向に移動させる駆動手段と、取付け部材3、押圧装置2および可動ガイド5の駆動手段を同期して駆動するモータ駆動手段と、を有する。
【選択図】 図1
Description
【発明の属する技術分野】
本発明はタイヤの製造方法、特に、タイヤ補強材を製造するためにコードを取り付る方法に関するものである。
本発明は特に、タイヤの内部空洞と同じ形状またはそれに近い形状を有する型すなわちタイヤ素材を支持するほぼ円環状の型の上でタイヤ製造時に補強材を製造する手段に関するものである。
【0002】
【従来の技術】
タイヤ補強材をタイヤの組立て時に同時に製造する方法および装置は既に知られている。すなわち、補強プライのような中間製品を用いるのではなく、リールから一本のコードを引き出し、タイヤ製造時に補強材をその場で製造することは既に公知である。
【特許文献1】欧州特許第0,580,055号
欧州特許第0,580,055号には、外面が完成タイヤの内部空洞の型にほぼ対応している硬い芯型上でカーカス補強材を製造する方法が記載されている。この特許に開示の装置では芯型を取り囲んで「C字」型を成すように設置されたプーリ付きチェーンに固定された案内管を通ってカーカス補強材となるコードが硬い芯型上にアーチ状に配置される。すなわち、案内管を芯型の周りで前後運動させて往路および復路で各々1本のコード部分を交互にア−チ状に配置し、適切な押圧装置を用いて各コード部分の端部を硬い芯型上に予め塗布された生ゴムへ押圧固定する。
【0003】
硬い芯型の周りを滑らかに回転運動させてサイドウオール上に各アーチをできるだけ放射方向に配置するために、上記のチェーンを支持したプーリを放射方向基準面に対して周方向にズラす方法が提案されている。しかし、このようにズラしても放射方向に確実に取り付けできるのは芯型速度とチェーン速度との一つの組合せだけである。すなわち、複数の放射方向アーチ部分をこの状態でタイヤ全周に取付けられるのは1つの場合だけであり、この基準的形状から外れると軌道の調整が不完全になる。この場合はそれで我慢するか、各プーリの位置を調整する必要がある。
【0004】
【特許文献2】欧州特許第0,962,304号
欧州特許第0,962,304号にも完成タイヤの内部空洞形状にほぼ対応する硬い芯型の上でカーカス補強剤を製造する装置が記載されている。この装置の駆動システムは芯型で形成される円環の放射方向断面のほぼ中心を通る回転軸線の周りを往復動するアームを有し、このアームの端部から出たコードが硬い芯型上にアーチ状に配置される。この欧州特許第0,962,304号ではサイドウオールでのアーチ部分の取付け軌道を制御するためにサイドウオールに対向して配置された2つのコードガイドの間にコードを通すことを提案している。この欧州特許第0,962,304号ではさらに、芯型に往復回転運動させることも提案している。しかし、芯型の慣性を考慮に入れると、これは実際には困難で、高速運転の場合にはさらに問題になる。
【0005】
【発明が解決しようとする課題】
本発明の目的は、上記欧州特許第0,580,055号に記載の一般的な方法で運転されるが、高速でのコード取付け部材の動作を悪くせずに、芯型上へのコードの取付け精度を制御することができる装置を提供することにある。
本発明の他の目的は、コードを適切に変位させることによって、取付け部材の駆動システムの運動と芯型の運動に悪影響を与えずに、タイヤの支持体の役目をする芯型上へ取付けられるコードの軌道を正確に制御することにある。
【0006】
【課題を解決するための手段】
本発明は、2つの反転点の間での交互運動の軌跡を描く、型の表面上にコードを取り付ける部材と、各反転点近傍でこの取付け部材と同期して作用する軌道端部でコードを型上に押圧する押圧装置とを有する、要求に応じて供給装置から連続的に供給されるコードを回転する型上にコード部分を所望軌道に沿って取り付けてタイヤ補強材を順次作成していく、回転する型と一緒に用いられる、タイヤ補強材の製造装置において、
(a)型と取付け部材が描く軌跡との間の空間内で型に対向して配置された少なくとも一つの可動ガイドと、
(b)この可動ガイドを周方向に移動させる駆動手段と、
(c)取付け部材、押圧装置および可動ガイドの駆動手段を同期して駆動するモータ駆動手段と、
を有することを特徴とする装置を提供する。
【0007】
【発明の実施の形態】
本発明は上記欧州特許第0,580,055号に記載の方法を補足するものであるので、この欧州特許の内容を参照されたい。
本発明は上記特許に記載の駆動システムまたは下記:
【特許文献3】欧州特許第1,122,057号、
【特許文献4】欧州特許1,122,055号、
【特許文献5】フランス国特許第02/01747号
【特許文献6】フランス国特許第02/10748号
に記載の駆動システムと一緒に用いることができる装置を提供する(これらに限定されるものではない)。
本明細書の図面ではコードの出口オリフィスまたはコードが挿通される案内管を一般に円で示すが、出口オリフィスや案内管は本発明の一部ではないのでその駆動方法については説明しない。以下ではこの案内管、出口オリフィスまたはその任意の均等部材を「取付け部材」とよぶ。この取付け部材はタイヤ製造の芯型に沿って「軌跡」を描く駆動システムによって駆動される。
【0008】
本発明の新規手段を詳細に説明する前に、いくつかの点を思い出しておくことは有用であろう。「コード」という用語は上記欧州特許第0,580,055号と同様に一般的な意味を有し、モノフィラメント、マルチフィラメント、ケーブルのような集合体または撚糸を含み、材料の種類は任意である。この「コード」がゴムで被覆されていてもいなくてもよいということは理解できよう。「コード部分」という用語は1点から他点まで延びた補強材のコードの一部を意味する。「軌道(trajectory)」という用語は芯型に取付けられた後のコードによって形成される軌跡を意味する。芯型の全周に全てのコード部分を配置したものが実際の補強材料を形成する。カーカス、例えばラジアルカーカスを製造する場合では上記コード部分は一方のビードから他方のビードまで延びるアーチ部分にすることができる。一般に、このコード部分はトレッド補強材、その他の任意形式の補強材の一部にすることができる。このコード部分またはアーチ部分は取付け作業時に一本のコードから切断、分離して作ったものでも、最終補強材で例えばループを介して全てが連結したものでもよい。
【0009】
本発明では基本的に完成品の形にできるだけ近い形に補強コードを連続的に並べる。コードは適切な供給装置、例えばコードのリールから要求に応じて供給される。必要な場合にはリールから引き出されるコードの張力を制御する装置を設ける。本発明装置の一本のコードから補強材を製造する装置はタイヤを製造する型(硬い芯型またはブラダ)と一緒に使われる。前後2回の間にコードを切断するか、しないかは重要ではなく、型を複数回回転させて一つの完全な補強材を製造しても問題ない。
「放射方向、軸線方向、円周方向」という用語で位置、方向、向きを表す場合または半径を表す場合には、タイヤが作られる芯型またはタイヤ自身が基準点になり、基準の幾何学軸線は型の回転軸線である。中心面πMは例えば[図2]に示した型の回転軸線に直角な面である。中心面πRは例えば[図5]に示した型の回転軸線を含む面である。「部分」という用語は取付け部材からコードが放出される位置とコードが型の表面と接合する位置との間のコードの軌跡を意味する。
本発明の特徴は添付図面を参照した以下の実施例の説明からよりよく理解できよう。
【0010】
【実施例】
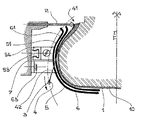
[図1]には、タイヤの内部空洞形状を規定する硬い着脱自在な芯型1としての型(form)1が背景として示してある。なお、この型に限定されるものではない。この芯型1はゴム層10で被覆されている。[図2]に示すように、このゴム層10は例えばブチルゴムをベースにした密封ゴム層と、一般にタイヤのカーカスを形成する補強コードを被覆するのに適したゴム層とからなる。芯型1上に配置されたコード4のアーチ部分40は芯型1を被覆したこのゴム層10の粘着効果によって取付けられ、そのまま保持される。芯型1は図示していない任意の装置によって回転されるということは理解できよう。
【0011】
コード4の取付ける部材は、芯型1の各々の側面に配置された、補強コード4の取付け部材3(図2、図3、図4、図5、図9、図10参照)の駆動システム(図示せず)と、押圧装置2(図2、図3a〜図3e、図5、図9、図10に概念的に示す)とからなる。
【0012】
既に述べたように、取付け部材3は例えば紐孔または往復動アームのオリフィスにすることができる。取付け部材3を駆動するシステムは例えば欧州特許第0,580,055号に記載のようなチェーンシステムや、上記特許に記載の往復動アームを備えたシステムであり、取付け部材3はこれらのシステムによって芯型1の周りを周る運動をする。取付け部材3を構成するこれらのシステムは「運動面」とよばれる面上を運動するように駆動される。取付け部材3はコード4を損傷しないような構造にする必要がある。
【0013】
押圧装置2は上記欧州特許出願第0,580,055号に記載の機能を果たすように配置しなければならない。この特許では押圧装置は後退位置(芯型1から離れた位置)と前進位置(芯型1と接触する位置)との間を運動可能なフォーク部材およびハンマーからなる。この押圧装置を用いることによってループを形成し、そのループを芯型1上に取り付けることができる。
【0014】
以下、[図1]を参照して本発明の案内部材を説明する。
図を明瞭にするために[図1]には芯型にコードを取り付ける部材とタイヤビード領域で作用する押圧装置は示していない。
本発明の案内部材は可動ガイド5からなる。この案内部材はオプション部材として固定ガイド6をさらに有しているのが好ましい。この固定ガイド6の使用は必須ではなく、好ましいだけであるという点に注意されたい。この点については以下で詳細に説明する。
【0015】
可動ガイド5は枝の長さが同じでないU字型の留めフック50に剛体に連結されている。この留めフック50の長い方の枝は可動キャリッジ54に剛体に連結され、この可動キャリッジ54は固定レール53上に取り付けられている。固定レール53は2つの孔530を有する。
【0016】
[図2]または[図6]からわかるように、固定レール53は孔530を通る2本のネジ(図示せず)によってフレーム7に取り付けられ、可動キャリッジ54は固定レール53上をスライドする。固定レール53の一端には支持体540が取り付けられている。この支持体540は留めフック50の2つの枝の長い方の枝に形成された溝穴531を通って突き出ている。この支持体540はネジ孔を有し、このネジ孔にヘッド580を有する調整ネジ58が取り付けられている。調整ネジ58のヘッド580は可動ガイド5の留めフックから出て可動キャリッジ54、従って可動ガイド5の運動を制限するストッパーを形成する。支持体540と留めフック50との間には戻しバネ55が挿入されている。この戻しバネ55は可動ガイド5を常に(図1の上方へ)押し戻すようになっていて、留めフック50を調整ネジ58のヘッド580に押圧している。
【0017】
留めフック50の末端には回転自在なローラ56が取り付けられている。このローラ56はシャフトに取り付けられたカム57と協働する。カム57の回転軸線57Rは[図1]および[図6]に示してある。回転軸線57Rは取付け部材3の駆動システムと同期運動するということは理解できよう。カム57は高い軌道57Hと低い軌道57Bとを有する。ローラ56が低い軌道57B上を走行すると、留めフック50は下方へ押し戻され、戻しバネ55を圧縮し、可動ガイド5は低い位置をとり、固定ガイド6の後方に後退する。ローラ56が高い軌道57H上に来ると、留めフック50は戻しバネ55の作用で上方へ押し戻される。このストロークは調整ネジ58の位置によって制限されるので、ローラ56は必ずしも高い軌道57H上で走行するわけではない。ローラ56と高い軌道57Hとの間にはある程度の遊びを設けることができる。可動ガイド5は調整ネジ58によって位置決めされる。このカムとカムの断面形状に沿って追従するローラとからなるシステムは可動ガイド5の運動を制御する多くの方法の中の1つにすぎず、他の多くの機械的または電気的な制御を使用することも考えられる。
【0018】
固定ガイド6は留めフック60を有する。この留めフック60には溝穴600が形成されている。[図6]からわかるように、留めフック60は[図1]に示した溝穴600を通るネジ63によってフレーム7に取り付けられている。溝穴600は固定ガイド6の位置を調節できるようにするために細長くなっている。
【0019】
本発明はラジアルカーカスの製造に利用される。従って、本発明はタイヤの各ビードにアーチ部分をアンカーするものであり、さらに、タイヤのサイドウオールへできるだけ正確に取付けるるものである。可動ガイド5は基本的に芯型1の側面の輪郭形状に一致するように湾曲された湾曲ブレード52を有する(図示した実施例では芯型1はタイヤの加硫後にタイヤから取り外して除去するためにセグメント化されたアルミニウムの硬い芯型である)。この湾曲ブレード52はコードを接触案内する端縁51を有する。可動ガイド5は取付け部材3の軌跡と芯型1との間に配置される。可動ガイド5は取付け部材3の反転点の1つの所と、取付け部材3の軌跡の少なくとも一部の所に設置される。
【0020】
固定ガイド6にも同じことが当てはまる。固定ガイド6も基本的に湾曲ブレード52と平行な湾曲ブレード62を有する。この湾曲ブレード62はコードを接触案内するための端縁61を有する。固定ガイド6は取付け部材3の軌跡と芯型1との間に配置される。固定ガイド6は取付け部材3の一方の反転点の所と、取付け部材3の軌跡の少なくとも一部の所に設置される。
実際には、可動ガイドおよび固定ガイドは取付け部材3の軌跡と取付け後に芯型1表面上でコード4が描く軌道との間に配置される。
【0021】
図から固定ガイド6は可動ガイド5よりも芯型1に近いことが理解できよう。この固定ガイドの構造は任意である。芯型1に対する可動ガイド5と固定ガイド6の相対位置関係を逆にすることもできる。バス用のタイヤを製造する形状の場合、固定ガイドはコード4が取り付けられる芯型1の自由面から例えば約2〜5mmの所にあり、重荷重車両用タイヤを製造する場合にはコード4が取り付けられる芯型1の自由面から約5〜10mmの所にある。可動ガイドと固定ガイドとの間には少なくとも1mmの遊びが設けられることに注目すべきであるが、これらの例は単に説明のためである。
【0022】
[図1]、[図2]、[図3a]〜[図3e]、[図4]、[図5]および[図9]はタイヤの片側でビードとトレッドのバンド領域横方向端部との間でコードを案内する一方の型と組み合わされた可動ガイドおよび固定ガイドを示している。可動ガイドの接触端縁51は一つの面内に含まれるセグメントを有し(この特徴は一例であり、本発明を限定するものではない)、タイヤのショルダーに近い側にはこの面から徐々に離れる端部510を有する。同様に、固定ガイドの接触端縁61は一つの面内に含まれるセグメントを有し、タイヤのショルダーに近い側にはこの面から徐々に離れる端部610を有する。
【0023】
さらに、可動ガイドの接触端縁51は1つの面内に含まれるセグメントを有し、タイヤのビードに近い側にはこの面から徐々に離れる端部511を有する。同様に、固定ガイドの接触端縁61は1つの面内に含まれるセグメントを有し、タイヤのビードに近い側にはこの面から徐々に離れる端部611を有する。
【0024】
以下に、本発明の使用方法について説明する。
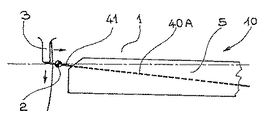
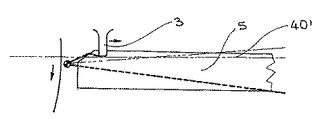
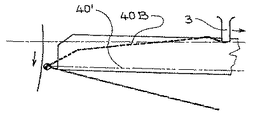
[図3a]〜[図3e]には可動ガイド5の一部が示されており、背景の芯型1は各図の左側に下向き矢印で示した方向に回転駆動される。[図3a]は取付け部材3が反転点に到達した状態を示す。押圧装置2は取付け部材3の下流でコードを芯型に押圧する。押圧装置2の作用を受けたコード部分40Aの少なくとも一部は芯型1を被覆しているゴム層10の被覆材料に接着される。押圧装置2が駆動された後、取付け部材3は[図3a]の取付け部材3の隣に示した水平矢印方向へ運動する。
連続する[図3a]〜[図3e]の図からわかるように、可動ガイド5は可動ガイドが存在しない場合にコードが押圧装置2と取付け部材3との間で自然にとる位置からコードを離す。このことによって、ビード領域41で形成されるループの両側で、互いに隣接するコード部分は互いに十分に離される。[図3e]ではコード部分40Bがコード部分40Aから十分に離れてから芯型1に接着することがわかる。
【0025】
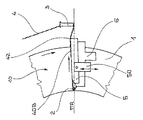
[図4]および[図5]は芯型1へのコードの取付け状態をより全体的に示したものである。[図4]からわかるように芯型1は矢印方向へ回転する。図には可動ガイド5および固定ガイド6の位置が示され、さらに取付け部材3と、その下流のコード部分40Aも示されている。コード4は取付け部材3の上流のコード供給装置(図示せず)から来る。コード部分40Aは固定ガイド6と接触している。タイヤのラジアルカーカスのアーチ部分は放射方向面に配置するのが望ましい。以下、この放射方向面を基準面πRとよぶ。取付け部材3はその駆動システムによって1つの面内の軌跡を描く。この運動の間、芯型1は上記方向に回転する。従って、固定ガイド6の接触端縁61は基準面πRに対して傾斜する。取付け部材3が運動している間に芯型1が回転すること、そした、コード4と固定ガイド6との接点が端縁61に沿って移動することから考えて、最終的にコード部分40Aは芯型1に対して放射方向に取り付けられる(より一般的には望ましい軌道に沿って取り付けられる)ということは理解できよう。
【0026】
[図4]では取付け部材3は芯型1に沿った往復運動の終点に来ている。押圧装置([図4]には示されていない)が動作してループが形成され、このループが芯型1に押し付けられるのはこの時であるということは理解できよう。
【0027】
[図5]は将来タイヤのトレッドになる領域で押圧装置2によってコード4が芯型1にアンカーされた状態を示している。取付け部材3が放射方向矢印の方向に移動することによって取付け部材3と芯型1との間でコード部分42が繰り出されることがわかる。取付け部材3の運動中、コード4は可動ガイド5の端縁51上に沿って滑動する。可動ガイド5は芯型1の回転方向とは反対方向に周方向に移動し、それによって、前回の取付け部材3の運動で芯型1に接着したコード部分40Aに対してコード部分40Bが望ましく離れることができるということは理解できよう。すなわち、可動ガイド5の接触端縁51が基準面πRに対して斜めになるので、取付け部材3の運動時に芯型1は一定速度で連続回転することから、コード部分40Bは芯型1上に放射状に取り付けられる(より一般的には望ましい軌道に沿って取り付けられる)ということは理解できよう。
【0028】
上記のようにして、芯型1に階段上のガタガタした割出し運動をさせずに、芯型1上でのコード4の最終取付け軌道および取付けピッチを正確に制御することができる。可動ガイド5の正確な位置はカムの形状に応じて全ての瞬間に変えることができる。
【0029】
[図8]は本発明の案内部材を用いずに取付け部材の駆動システムを用いて芯型1上に取り付けたコード4の各アーチ部分の輪郭形状を示している。これに対して[図7]は本発明の固定ガイド6および可動ガイド5を用いて[図8]と同じ取付け部材の駆動システムを用いて得られる結果を示している。[図7]ではコードの各往復運動での離間距離(すなわち互いに隣接するアーチ部分の間の距離)は規則的かつ一定であるが、[図8]のコード4の各アーチ部分は2本ずつ組になっている。
【0030】
固定ガイドを使用する場合には、固定ガイドを可動ガイドの近くに配置し、コード部分が固定ガイドの端縁と接触したときに取り付けられるコード4の最終軌道が芯型上の予定軌道に対応するような位置および向きに固定ガイドを配置する。正確に調整されたガイドと、所定ストロークで移動する可動ガイド(これ自体も正確な位置と向きを有する)とを組み合わせて用いることによって、芯型上でコードが占める最終軌道を変えることができ、それによって取付けピッチおよびカーカスコード間距離を制御して、極めて正確に取付けることができる。
【0031】
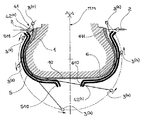
以下、[図9]を参照して、端部510、610、511、611の形状の利点を説明する。先ず最初に[図9]の左側のビードの所の取付け部材3の位置3(0)から考える。この位置は取付け部材3の反転点である。コード4が将来タイヤのビードになる領域41で押圧装置2によって芯型1にアンカーされた後、取付け要素3は取付け要素3の直ぐ隣に示した矢印方向に移動し、コード4は繰り出され、コード部分42(1)が取付け部材3の位置3(0)と芯型1との間に来る。このときコード4は可動ガイド5の端縁51の端部511と接触する。図示したように、コード4は可動ガイド5に対してほぼ直角になる。取付け部材3がさらに運動するとコード4は位置3(2)、3(3)へ移動し、可動ガイド5の端縁51上を滑動する。コード4が位置3(4)に達すると、取付け部材3の位置3(4)と芯型1との間にあるコード部分42(4)は固定ガイド6の端縁61の端部610と接触する。図示したように、コードは固定ガイド6に対してほぼ直角になる。取付け部材3がさらに運動すると、コード4は位置3(5)、次いで3(6)へ移動し、可動ガイド6の端縁61上と当接する。復路では、可動ガイドと固定ガイドの役目が逆になり、型の両側にコードがそれぞれ取り付けられる。すなわち、[図9]に示す矢印とは反対方向に取付け部材3が移動すると、コード4が繰り出され、今度は最初に[図9]の右側の可動ガイドの端縁51上を滑動し、次いで左側の固定ガイド6上を滑動する。カム57の形状は左側の可動ガイド5が隣接する固定ガイド6から後退するような形状にしてある。
【0032】
コードが可動ガイドおよび固定ガイドのどちらと接触するかはコード4が芯型1に取付け・接着される軌道に対して望む動作に応じて選択される。
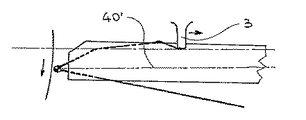
以上の例は、型の半分にそれぞれ組み合わされた可動ガイドおよび固定ガイドを説明したが、[図10]は一つの可動ガイド5’が一方のビードから他方のビードへ移動する変形例を示している。この可動ガイド5’は上記の可動ガイド5の役目をするだけでなく、上記の固定ガイドの役目もし、ショルダーから反対側のビードまで移動するときに取付け部材3の運動と協働してコード4を案内し続ける。可動ガイド5’は芯型1の両側にあるフック50’にシャフトによって取り付けられている。このフック50’は適切な運動で駆動され、可動ガイド5’を芯型1に対して周方向に変位させ、コード4を芯型1に取り付ける軌道を変える役目をする。
【0033】
本発明の範囲を超えない範囲で種々変形することができる。上記欧州特許第0,580,055号で既に記載の通り、例えばカーカス補強材の製造中にコードの取付けピッチを変えることができる。「取付けピッチ」とは互いに隣接する2つのコード間の距離とコードの直径との合計距離である。カーカス補強材の場合にはコード間距離は測定半径で変るが、ここで言うのはこの変化ではなく、所定半径でピッチを変えることである。そのためにはコード取付け部材(駆動システムおよび押圧装置)の運転速度を変えずに、適当な規則に従って型の回転速度を変えて可動ガイドを適当に制御するだけでよい。例えば、ストッパー580の位置をステッパー電動機によって制御することができる。例えばラジアルカーカスの場合、所定の放射方向位置に対して制御されたピッチでカーカス補強コードを取付けたタイヤを得ることができる。
【0034】
本発明はさらに、回転軸線を有する回転芯型を用いて、供給装置から要求に応じて連続供給されるコードから補強材を製造して、タイヤ補強材を順次作成していくタイヤの製造方法に関する。本発明方法は少なくとも補強材の端部がアンカーされる領域で生ゴム層を芯型に取り付ける段階を含み、芯型は常にゼロでない速度で回転駆動され、コードは芯型の回転と同期してアンカー領域で芯型に保持され、コードを通した取付け部材は芯型の周りを往復運動して、取付け部材の往路運動中に一つのコード部分を作り、その復路運動中に他の一つのコード部分を作り、各コード部分の端部はアンカー領域で芯型上に一時的に押圧され、取付け部材が交互運動する間に取付け部材と芯型との間に配置されたコードの一部を周方向に移動させるように可動ガイドを動かして、芯型上に取り付けたコード部分が形成する最終軌道を変更し、上記の運動を所望の軌道に沿って型の表面上に所望数のコード部分が取り付けられるまで繰り返すことを特徴とする。
【0035】
押圧装置を用いてコードのループを形成し、このループを最終軌道の各終点で芯型上に押圧するのが好ましい。さらに、芯型が略円環状で、芯型の回転速度が一定で、各コード部分の最終軌道が型に取り付けたときに中心面に対して一定の角度をなすように取付け部材と芯型との間に配置されたコード部分を周方向に移動させるのが好ましい。
【図面の簡単な説明】
【図1】本発明の案内部材を示す投影図。
【図2】型の放射方向断面と本発明の案内部材とを示す図。
【図3a】コード取付け部材がビードに対応する領域からトレッドに対応する領域ヘ向かって移動する間の本発明の案内部材の要素の働きを示す、型の側面から見た部分図。
【図3b】図3aの次の段階を示す図。
【図3c】図3bの次の段階を示す図。
【図3d】図3cの次の段階を示す図。
【図3e】図3dの次の段階を示す図。
【図4】コード取付け部材がビードに対応する領域へ向かう行きの送り段階での本発明の案内部材の形状を示す型の側面図。
【図5】コード取付け部材がトレッドに対応する領域へ向かう戻り運動段階での本発明の案内部材の形状を示す型の側面図。
【図6】本発明の案内部材の駆動機構の詳細図。
【図7】本発明によって得られる結果の概念図。
【図8】本発明の案内部材を使用しないで、図7とに同じコード取付け手段を用いて得られる結果の概念図。
【図9】型の(軸線方向)両側で本発明の案内部材を使用した場合を示す、型の放射方向断面図。
【図10】本発明の案内部材の一変形例を示す投影図。
Claims (11)
- 2つの反転点の間での交互運動の軌跡を描く、型(1)の表面上にコード(4)を取り付ける部材(3)と、各反転点近傍でこの取付け部材(3)と同期して作用する軌道端部でコードを型上に押圧する押圧装置とを有する、要求に応じて供給装置から連続的に供給されるコード(4)を回転する型上にコード部分を所望軌道に沿って取り付けてタイヤ補強材を順次作成していく、回転する型(1)と一緒に用いられる、タイヤ補強材の製造装置において、
(a)型と取付け部材が描く軌跡との間の空間内で、型に対向して配置された少なくとも一つの可動ガイド(5)と、
(b)この可動ガイド(5)を周方向に移動させる駆動手段と、
(c)取付け部材(3)、押圧装置(2)および可動ガイド(5)の駆動手段を同期して駆動するモータ駆動手段と、
を有することを特徴とする装置。 - 可動ガイド(5)が一方の取付け部材(3)の反転点と取付け部材(3)の軌跡の少なくとも一部とに対向して設置されている請求項1に記載の装置。
- 可動ガイド(5)に対してほぼ平行な固定ガイド(6)をさらに有する請求項1または2に記載の装置。
- 上記の駆動手段がカム(57)を有し、可動ガイド(5)が留めフック(50)に剛体連結され、この留めフックは上記カム(57)の断面形状に追従するローラ(56)を有する請求項1〜3のいずれか一項に記載の装置。
- 可動ガイド(5)が基本的に型(1)の側面の輪郭形状と同じ形状に湾曲したブレード(52)を有し、このブレード(52)がコードを接触案内する端縁(51)を有する、ほぼ環状の型と一緒に使用される請求項1〜4のいずれか一項に記載の装置。
- 可動ガイド(5)が基本的に型(1)の側面の輪郭形状と同じ形状に湾曲したブレード(52)を有し、可動ガイドのブレードがコードを接触案内する端縁(51)を有し、固定ガイド(6)が可動ガイドの湾曲ブレード(52)と基本的に平行な湾曲ブレード(62)を有する、ほぼ環状の型と一緒に使用される請求項3に記載の装置。
- 可動ガイドの接触端縁(51)が1つの面内に含まれるセグメントと上記の面から徐々に離れる端部(510)とを有する請求項5に記載の装置。
- 固定ガイドの接触端縁(61)が1つの面内に含まれるセグメントと上記の面から徐々に離れる端部(610)とを有する請求項6に記載の装置。
- 回転軸線を有する回転芯型を用いて、供給装置から要求に応じて連続供給されるコードから補強材を製造して、タイヤ補強材を順次作成していくタイヤの製造方法であって、少なくとも補強材の端部がアンカーされる領域で生ゴム層を芯型に取り付ける段階を含み、芯型は常にゼロでない速度で回転駆動され、コードは芯型の回転と同期してアンカー領域で芯型に保持され、コードを通した取付け部材は芯型の周りを往復運動して、取付け部材の往路運動中に一つのコード部分を作り、その復路運動中に他の一つのコード部分を作り、各コード部分の端部はアンカー領域で芯型上に一時的に押圧され、取付け部材が交互運動する間に取付け部材と芯型との間に配置されたコードの一部を周方向に移動させるように可動ガイドを動かして、芯型上に取り付けたコード部分が形成する最終軌道を変更し、上記の運動を所望の軌道に沿って型の表面上に所望数のコード部分が取り付けられるまで繰り返すことを特徴とする方法。
- 押圧装置を用いてコードのループを形成し、このループを最終軌道の各終点で芯型上に押圧する請求項9に記載の方法。
- 芯型が略円環状で、芯型の回転速度が一定で、各コード部分の最終軌道が型に取り付けたときに中心面に対して一定の角度をなすように取付け部材と芯型との間に配置されたコード部分を周方向に移動させる請求項9または10に記載の方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002296151A JP4164796B2 (ja) | 2002-10-09 | 2002-10-09 | タイヤ補強材の製造装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2002296151A JP4164796B2 (ja) | 2002-10-09 | 2002-10-09 | タイヤ補強材の製造装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004249461A true JP2004249461A (ja) | 2004-09-09 |
| JP4164796B2 JP4164796B2 (ja) | 2008-10-15 |
Family
ID=33018692
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002296151A Expired - Fee Related JP4164796B2 (ja) | 2002-10-09 | 2002-10-09 | タイヤ補強材の製造装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4164796B2 (ja) |
-
2002
- 2002-10-09 JP JP2002296151A patent/JP4164796B2/ja not_active Expired - Fee Related
Also Published As
| Publication number | Publication date |
|---|---|
| JP4164796B2 (ja) | 2008-10-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3512214B2 (ja) | タイヤの製造方法と、タイヤ用頂部補強材の製造機械 | |
| JP4616905B2 (ja) | 成形ドラム装置及びそれを用いたランフラットタイヤの製造方法 | |
| CN100400275C (zh) | 用于由单一一根线生产轮胎加强结构的摆动臂装置 | |
| US20010020518A1 (en) | Oscillating arm apparatus for manufacturing a tire reinforcement from a single cord | |
| JP4301485B2 (ja) | 一本のコードからタイヤ補強材を製造するための単一往復動アームを有する装置 | |
| JP2005528257A (ja) | 細帯体の方向転換機構を備えたタイヤ補強構造物の製造装置 | |
| JP2001252990A (ja) | 一本のコードからタイヤ補強材を製造するためのムーブメントと組合せた装置 | |
| CN100408320C (zh) | 用容积控制来制造轮胎加强结构的装置 | |
| JP4164796B2 (ja) | タイヤ補強材の製造装置 | |
| JP2004181963A (ja) | スロット中をスライドするカム従動子によって案内される複数の取付けアームを有するタイヤ製造装置 | |
| JP2003033975A (ja) | タイヤ用コード補強層の形成方法および装置 | |
| CN1741897B (zh) | 用于生产轮胎增强件的带有引导环的设备 | |
| US6976520B2 (en) | Apparatus and method for manufacturing a tire reinforcement | |
| JP5054360B2 (ja) | タイヤコードの取付けステーションおよび取付け方法 | |
| JP4901441B2 (ja) | タイヤコード取付けヘッド用のコードの緊張および搬送機構ならびにコード取付け方法 | |
| JPH10175211A (ja) | 表面上に振り出されたコードを受ける取外し可能なコード案内装置 | |
| JP5097902B2 (ja) | 空気圧タイヤ用の補強材の製造装置 | |
| JP2004181962A (ja) | 幅広のタイヤに適したタイヤ補強材の製造装置 | |
| JP5128807B2 (ja) | タイヤコードを取付けるばね式の取付けヘッドおよびタイヤコードの取付け方法 | |
| JP2001347578A (ja) | 切断手段とコードとの間に相対速度がないコード切断装置 | |
| JP5242149B2 (ja) | タイヤコードを組立てる取付けヘッド | |
| JP2007152950A (ja) | タイヤコードを取付ける二方向工具ヘッド | |
| CN1317405A (zh) | 用于制造轮胎半胎体的设备 | |
| JP2007152952A (ja) | タイヤコードを取付ける同期式駆動装置およびタイヤコードの取付け方法 | |
| JP5792605B2 (ja) | 車両の車輪用タイヤを製造するための方法及びプラント |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20050920 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080523 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20080617 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20080717 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20110808 Year of fee payment: 3 |
|
| LAPS | Cancellation because of no payment of annual fees |