JP2004277103A - 紙巻き取り製品の情報管理方法 - Google Patents
紙巻き取り製品の情報管理方法 Download PDFInfo
- Publication number
- JP2004277103A JP2004277103A JP2003071344A JP2003071344A JP2004277103A JP 2004277103 A JP2004277103 A JP 2004277103A JP 2003071344 A JP2003071344 A JP 2003071344A JP 2003071344 A JP2003071344 A JP 2003071344A JP 2004277103 A JP2004277103 A JP 2004277103A
- Authority
- JP
- Japan
- Prior art keywords
- product
- information
- tag
- small wound
- original frame
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images
Landscapes
- Storage Of Web-Like Or Filamentary Materials (AREA)
- Controlling Rewinding, Feeding, Winding, Or Abnormalities Of Webs (AREA)
Abstract
【課題】元枠から切断した小巻き取り製品ごとにIDタグを装着し、製品情報および管理情報を該IDタグに書き込むことにより効率的な管理ができる紙巻き取り製品の情報管理方法に関するものである。
【解決手段】コンピュータの生産指示情報に従ってワインダー装置により、元枠から切断した複数以上の小巻き取り製品ごとにIDタグを装着し、装着された該IDタグを検知して製品情報を書き込む無線装置により、離れた地点から元枠の幅方向に移動しながら該小巻き取り製品ごとの元枠に対応する取り降ろし位置を検知するとともに、検知した該小巻き取り製品のIDタグそれぞれに対して製品情報を書き込み、次いで該小巻き取り製品の取り降ろし位置および製品情報に従って、それ以降の包装工程および入出庫工程に必要な管理情報を該IDタグごとに書き込むことを特徴とする紙巻き取り製品の情報管理方法。
【選択図】 図1
【解決手段】コンピュータの生産指示情報に従ってワインダー装置により、元枠から切断した複数以上の小巻き取り製品ごとにIDタグを装着し、装着された該IDタグを検知して製品情報を書き込む無線装置により、離れた地点から元枠の幅方向に移動しながら該小巻き取り製品ごとの元枠に対応する取り降ろし位置を検知するとともに、検知した該小巻き取り製品のIDタグそれぞれに対して製品情報を書き込み、次いで該小巻き取り製品の取り降ろし位置および製品情報に従って、それ以降の包装工程および入出庫工程に必要な管理情報を該IDタグごとに書き込むことを特徴とする紙巻き取り製品の情報管理方法。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、紙巻き取り製品の情報管理方法に関するものであり、さらに詳しくは元枠から切断した小巻き取り製品ごとにIDタグを装着し、製品情報および管理情報を該IDタグに書き込むことにより効率的な管理ができる紙巻き取り製品の情報管理方法に関するものである。
【0002】
【従来の技術】
近年、紙巻き取り製品は、顧客需要の多様化に伴って多品種小ロット化が進み、その切断作業においても多くの種類の製品を一度に切断することが多くなってきている。その中で、紙の元枠である広幅、かつ大きな径の原反品から、最終製品となる小巻き取り製品に巻き取るワインダー作業においても、一度に異なる幅の小巻き取り製品を切断することが多くなってきている。小巻き取り製品には、その後の包装工程や入出庫工程で必要とする管理情報を付与する必要があるが、多くは人手を介してバーコード情報などによる管理方法が多かった(例えば、特許文献1参照。)。
【0003】
そのため、小巻き取り製品に対して、製品情報を付与する際に、小巻き取り製品へのバーコード情報の付け間違いや実際の小巻き取り製品とは異なったバーコード情報の発行などの問題があった。
【0004】
【特許文献1】
特開平6−247636号公報
【0005】
【発明が解決しようとする課題】
本発明は、小巻き取り製品に製品情報を付与する際に人手を介することなしに、ワインダー作業からの巻き取り幅情報をもとに、実際に小巻き取りされた小巻き取り製品にIDタグを装着し、ワインダー装置からの取り降ろし位置に合わせて、製品情報を小巻き取り製品ごとの該IDタグに書き込むとともに、包装工程および入出庫工程に必要な管理情報を書き込み、小巻き取り製品を効率的に管理することを目的とするものである。
【0006】
【課題を解決するための手段】
本発明者は、上記に鑑み鋭意検討した結果、紙巻き取り製品の情報管理方法を発明するに至った。
【0007】
すなわち、コンピュータの生産指示情報に従ってワインダー装置により、元枠から切断した複数以上の小巻き取り製品ごとにIDタグを装着し、装着された該IDタグを検知して製品情報を書き込む無線装置により、離れた地点から元枠の幅方向に移動しながら該小巻き取り製品ごとの元枠に対応する取り降ろし位置を検知するとともに、検知した該小巻き取り製品のIDタグそれぞれに対して製品情報を書き込み、次いで該小巻き取り製品の取り降ろし位置および製品情報に従って、それ以降の包装工程および入出庫工程に必要な管理情報を該IDタグごとに書き込むことを特徴とするものである。
【0008】
本発明において、製品情報が、ワインダー装置により発生した継ぎ目の数などの品質情報を含むことを特徴とする。
【0009】
また、本発明において、製品情報を書き込む際に、実際に各製品の幅を実測することにより、生産指示情報と実際の製品を比較することを特徴とする。
【0010】
【発明の実施の形態】
以下、本発明の紙巻き取り製品の情報管理方法について、図面に基づいて詳細に説明する。
【0011】
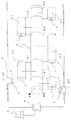
図1は、本発明における紙巻き取り製品の情報管理方法の一実施態様を示す概略図である。図1より、元枠X、小巻き取り製品X1、X2、X3、IDタグ1、アンテナ2、位置センサ3、走行架台4、ワインダー装置計算機5、上位計算機6から構成される。
【0012】
図1において、IDタグ1は、小巻き取り製品の製品の銘柄・寸法・品質などの製品情報を、無線により格納するものである。
【0013】
アンテナ2は、走行架台4を走行してながら無線により製品情報をIDタグ1に書き込むものである。また、位置センサ3は走行架台4を走行中に、小巻き取り製品の位置を検知するものである。
【0014】
本発明は、図1に示すようにワインダーが上位計算機6の生産指示情報にもとづいてワインダーが計算機5の取り位置の指示入力により小巻き取り製品に巻き取った際に、小巻き取り製品のワインダーからの取り降ろし位置に、アンテナ2を走行架台4を走行させて位置センサ3が検知した位置に、無線を使ってIDタグ1にその製品情報を書き込む。
【0015】
図1より、上位計算機6には、ワインダー行程の生産指示情報が格納されており、この生産指示情報を元に、ワインダー装置の作業員がワインダー装置の計算機5にてその生産指示情報を元にワインダー装置に対して、小巻き取り製品の取り降ろし位置を入力する。
【0016】
この小巻き取り製品の取り降ろし位置は、その製品寸法の製品幅の値をもとにその位置をワインダー装置の端からの位置で順次設定していく。
【0017】
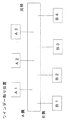
次に、図2に、このワインダー装置の小巻き取り製品の取り降ろし位置の設定方法を示す。図2は、本発明におけるワインダー装置から小巻き取り製品を取り降ろし位置を設定する一実施態様を示す概略図である。図2より、ワインダー取り位置は、ワインダー装置のA側及びB側の位置に対してそれぞれA1、A2、A3及びB1、B2、B3、B4と位置づけられている。
【0018】
上位計算機6からの生産指示情報には、以下の内容が含まれている。
・元枠情報・・・名称、幅、長さ
・製品情報・・・名称、幅、長さ、本数
【0019】
元枠から小巻き取りする各製品の情報であり、特に製品の幅の値を元に、それぞれの製品の取り位置をワインダー取り位置(A1、A2・・、B1、B2、B3・・)に割り当てることにより、小巻き取り製品の取り降ろし位置を設定する。
【0020】
ワインダー装置が図2の設定情報をもとに、ワインダー装置が元枠から小巻き取り製品の巻き取りを行うと、作業員はその小巻き取り製品をワインダー装置の両脇に取り降ろしを行う。
【0021】
作業員は、取り降ろされた小巻き取り製品の中空紙筒の中に無線で情報の書き込みが可能なIDタグを、全ての小巻き取り製品に装着する。全ての装着が完了した時点で、作業員はアンテナに対して書き込みの開始を指示する。
【0022】
アンテナ2は、走行架台4を走行しながら、さらに位置センサ3により小巻き取り製品の位置を検知することにより、図2の設定情報をもとに各小巻き取り製品のIDタグ1に対して製品情報を書き込んでいく。
【0023】
図1において、図2の位置情報に従い、A側のA1の取り位置の小巻き取り製品にはX2の製品情報を、A2の取り位置の小巻き取り製品にもX2の製品情報を書き込んでいく。同様に、B側のB1にはX1を、B2にはX3を、B3にはX1をそれぞれ書き込んでいく。
【0024】
また、アンテナ2にてIDタグ1に書き込む製品情報の中には、ワインダーが製品を小巻き取りに巻き取った際に発生した継ぎ目などの品質情報を含めることができる。
【0025】
また、アンテナ2が走行架台4を走行中に、位置センサ3は走行架台4からの位置情報を入力して、小巻き取りされた各製品の実際の製品幅を実測することにより、生産指示情報と比較することができる。
【0026】
【発明の効果】
以上説明したように、本発明によれば小巻き取り製品の製品情報を、その個々の小巻き取り製品に1対1に対応づけすることが可能になるため、次行程以降の情報管理が正確に行うことが可能になる。実際には、
(1)その小巻き取り製品の製品ラベルの発行やその小巻き取り製品の倉庫への
入庫及び倉庫からの出庫を正確に行うことができる。
(2)品質情報を確実に対応づけることが可能になるため、個々の小巻き取り製
品の品質管理を正確に行うことができる。
さらに、各製品の実際の製品幅を実測して生産指示情報と比較チェックすることにより、ワインダー装置の小巻き取り作業時の作業ミスや取り位置の入力ミスを防止することができる。
【図面の簡単な説明】
【図1】本発明における紙巻き取り製品の情報管理方法の一実施態様を示す概略図である。
【図2】本発明におけるワインダー装置から小巻き取り製品を取り降ろし位置を設定する一実施態様を示す概略図である。
【符号の説明】
1 IDタグ
2 アンテナ
3 位置センサ
4 走行架台
5 ワインダー装置計算機
6 上位計算機
X 元枠
X1、X2、X3 小巻き取り製品
Claims (3)
- コンピュータの生産指示情報に従ってワインダー装置により、元枠から切断した複数以上の小巻き取り製品ごとにIDタグを装着し、装着された該IDタグを検知して製品情報を書き込む無線装置により、離れた地点から元枠の幅方向に移動しながら該小巻き取り製品ごとの元枠に対応する取り降ろし位置を検知するとともに、検知した該小巻き取り製品のIDタグそれぞれに対して製品情報を書き込み、次いで該小巻き取り製品の取り降ろし位置および製品情報に従って、それ以降の包装工程および入出庫工程に必要な管理情報を該IDタグごとに書き込むことを特徴とする紙巻き取り製品の情報管理方法。
- 製品情報が、ワインダー装置により発生した継ぎ目の数などの品質情報を含むことを特徴とする請求項1記載の紙巻き取り製品の情報管理方法。
- 製品情報を書き込む際に、実際に各製品の幅を実測することにより、生産指示情報と実際の製品を比較することを特徴とする請求項1記載の紙巻き取り製品の情報管理方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003071344A JP2004277103A (ja) | 2003-03-17 | 2003-03-17 | 紙巻き取り製品の情報管理方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003071344A JP2004277103A (ja) | 2003-03-17 | 2003-03-17 | 紙巻き取り製品の情報管理方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004277103A true JP2004277103A (ja) | 2004-10-07 |
Family
ID=33287802
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003071344A Pending JP2004277103A (ja) | 2003-03-17 | 2003-03-17 | 紙巻き取り製品の情報管理方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004277103A (ja) |
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR101370872B1 (ko) * | 2011-04-25 | 2014-03-07 | 주식회사 미성테크 | 위치추적장치와 벨크로 테이프를 구비한 쎌보빈 구조 |
| US9275323B2 (en) | 2010-11-23 | 2016-03-01 | Stora Enso Oyj | Core with a tag |
-
2003
- 2003-03-17 JP JP2003071344A patent/JP2004277103A/ja active Pending
Cited By (2)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US9275323B2 (en) | 2010-11-23 | 2016-03-01 | Stora Enso Oyj | Core with a tag |
| KR101370872B1 (ko) * | 2011-04-25 | 2014-03-07 | 주식회사 미성테크 | 위치추적장치와 벨크로 테이프를 구비한 쎌보빈 구조 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN111344241B (zh) | 用于生产薄产品的圆材的方法和设备 | |
| JP7194039B2 (ja) | 電子タグの貼付装置 | |
| JP2020064587A5 (ja) | ||
| CN107531435B (zh) | 具有功能标记的储备卷、处理卷绕在储备卷上的扁平和/或带材料的方法以及处理扁平和/或带材料的设备 | |
| CN101670713A (zh) | 打印标签编辑设备 | |
| JP6484379B1 (ja) | 電子タグの貼付装置及びその方法 | |
| JP2008522326A (ja) | 無線周波数識別(rfid)デバイス・プログラミング・システムおよび方法 | |
| JP7141356B2 (ja) | 電子タグ書き込みシステム及びその方法 | |
| CN203325001U (zh) | 超高频电子标签智能检测装置 | |
| CN101405755A (zh) | 在印刷机中承印的承印材料的作业随附文档和制造这种作业随附文档的方法 | |
| JP2017204264A (ja) | Rfidタグを備えたケアラベルおよびその製作方法 | |
| WO2006134783A1 (ja) | 巻き糸パッケージの巻取り管および巻き糸パッケージの管理装置 | |
| CN207389777U (zh) | 一种用于自动化生产的实时打标和贴标机构 | |
| CN112712320A (zh) | 一种钢筋运输方法、装置及系统 | |
| CN104036694B (zh) | 吊牌制作装置 | |
| CN112801247B (zh) | Inlay贴标写码检测设备及其贴标写码检测的方法 | |
| CN110239808A (zh) | 电子标签在线检测及标记系统 | |
| JP4983336B2 (ja) | ロール状シート加工品の巻取り方法 | |
| WO2025179693A1 (zh) | 极片生产系统及其控制方法 | |
| JP3970198B2 (ja) | Icロールラベルの不良ラベル除去方法および除去装置 | |
| CN104786672A (zh) | 一种防伪标签生产和检测一体机 | |
| US20170182808A1 (en) | Sheet processing apparatus | |
| WO2008004256A1 (en) | Method and installation for producing spools of web like material with vacuum desposition | |
| JP2824431B2 (ja) | 巻取製品の自動印字装置 | |
| JP2007041755A (ja) | 製造管理システム |