JP2004306162A - マイクロ熱加工用電極及びそれを用いた金属部材若しくは半導体部材の熱加工方法 - Google Patents
マイクロ熱加工用電極及びそれを用いた金属部材若しくは半導体部材の熱加工方法 Download PDFInfo
- Publication number
- JP2004306162A JP2004306162A JP2003099706A JP2003099706A JP2004306162A JP 2004306162 A JP2004306162 A JP 2004306162A JP 2003099706 A JP2003099706 A JP 2003099706A JP 2003099706 A JP2003099706 A JP 2003099706A JP 2004306162 A JP2004306162 A JP 2004306162A
- Authority
- JP
- Japan
- Prior art keywords
- electrode
- thermal processing
- cathode
- metal
- anode
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Electrical Discharge Machining, Electrochemical Machining, And Combined Machining (AREA)
- Chemical Vapour Deposition (AREA)
Abstract
【課題】被熱加工用金属部材若しくは半導体部材を微細加工することができるマイクロ熱加工用電極及びそれを用いた熱加工方法を提供すること。
【解決手段】Ni、Fe又はCo金属、或いはそれらの中から選択された少なくとも2つ以上からなる合金を前記陰極の基材とし、ワイヤ状の基材2の先端部分を電解研磨によって、先端の曲率半径が10nmオーダーから10μmオーダーとなるまで細く研磨し、該基材2の少なくとも電極機能部(先端部分)にカーボンナノチューブ3を、プラズマCVD法を用いて被覆する。
【選択図】図1
【解決手段】Ni、Fe又はCo金属、或いはそれらの中から選択された少なくとも2つ以上からなる合金を前記陰極の基材とし、ワイヤ状の基材2の先端部分を電解研磨によって、先端の曲率半径が10nmオーダーから10μmオーダーとなるまで細く研磨し、該基材2の少なくとも電極機能部(先端部分)にカーボンナノチューブ3を、プラズマCVD法を用いて被覆する。
【選択図】図1
Description
【0001】
【発明の属する技術分野】
本発明は、電子放出特性が良好なマイクロ熱加工用電極及びそれを用いた金属部材若しくは半導体部材の熱加工方法に関する。
【0002】
【従来の技術】
従来の陰極(電子エミッタ)は、タングステンを針状に電解研磨したものを使用している。針状に電解研磨したタングステンを陰極、被熱加工金属部材もしくは被熱加工半導体部材を陽極とし、それらの電極間に電圧をかけることによって、発生した電子流エネルギーもしくは放電エネルギーによって、前記陽極部材を加熱、溶融、溶接、接合、蒸発、切断、削剥などの熱加工を行っている(例えば、非特許文献1及び2参照。)。
また、仕事関数が低いトリウム(Th)、ハフニウム(Hf)、ジルコニウム(Zr)及び希土類金属元素の酸化物などからなるエミッション材をタングステンに含有させて、前記エミッション材を含有したタングステンを陰極として陽極部材を熱加工している(例えば、特許文献1参照。)。
【0003】
【特許文献1】
特開2001−307676号公報
【非特許文献1】
丸尾、平田、尾崎「マイクロ放電による溶融現象」:溶接学会論文集、Vol.13,No.1,pp.46−53,(1996)
【非特許文献2】
平田、福嶋、佐野、尾崎、黄地「マイクロアーク現象」:溶接学会論文集、Vol.18,No.4,p.511−518,(2000)
【0004】
【発明が解決しようとする課題】
しかし、タングステンを陰極として用いると、タングステンの仕事関数が大きいので、電界により陰極から電子を放出させるためには、前記陰極と陽極の空間距離を極めて短くするか、前記陰極と陽極間にかかる電圧を高くする必要がある。前記陰極と陽極にかける電圧を100V程度にすると、電極間に空間距離を10nmオーダにする必要があるが、電界放出電流は空間距離が0.1nm程度変化しても、大きく変化し、通常は両極間に大きな電流が流れることによって放電に至る。この放電による熱によって前記陽極部材が大きく溶けてしまい微細加工を行うことができない。一方、電極間の空間距離を1μm程度にして加工しようとすると、前記陰極と陽極にかける電圧を数kV以上にする必要があり、高真空下以外は放電しやすく、さらに陽極の広い範囲に電子が流入するので微細加工には適さない。
【0005】
また、仕事関数が低いトリウム(Th)、ハフニウム(Hf)、ジルコニウム(Zr)及び希土類金属元素の酸化物からなるエミッション材を含有するタングステン合金からなる針状陰極を用いた場合、電子放出特性を向上させることができるが、前記エミッション材を含有した陰極は、放電の稼働時間の経過とともに前記陰極の最表面に存在するエミッション材が減少することによって、前記合金の仕事関数が減少し、陰極の電子放出特性が低下する傾向にある。
【0006】
そこで、本発明者らは、鋭意研究の結果、基材の表面上に、カーボンナノチューブ(CNT)を被覆することによって陰極から陽極に放出される電子の放出特性が向上し、すなわち、CNTの実効仕事関数が0.15eVであるため、そのことによって、電極間に空間距離1μmで、前記電極間電圧を300Vとしたとき、10μA〜500μAの電界放出電流が得られることを見出した。また、低電圧で容易に放電を起こすことができ、繰り返し使用できることも見出した。
【0007】
したがって、本発明は、電極の表面をカーボンナノチューブで被覆して、陰極から陽極に放出される電子の放出特性が良好なマイクロ熱加工用電極を提供することを目的とする。
【0008】
【課題を解決するための手段】
上記目的を達成する為に、本発明に係るマイクロ熱加工用電極は、遷移金属を基材とし、該基材の少なくとも電極機能部にカーボンナノチューブが被覆されてなることを特徴とする。
このように遷移金属からなる基材の電極機能部をカーボンナノチューブで被覆したことによって、前記陰極と前記陽極にかかる電圧が低くても放電を起こすことができる。
これは、カーボンナノチューブを用いると、陰極から電子を電極間の空間に取り出すのに必要なエネルギーが低くなるためである。
【0009】
本発明に係るマイクロ熱加工電極は、前記遷移金属が、Ni、Fe又はCo金属、或いはそれらの中から選択された少なくとも2つ以上からなる合金であることが好ましい。
Ni、Fe又はCo金属、或いはそれらの中から選択された少なくとも2つ以上からなる合金上にはカーボンナノチューブが成長し易いからである。
【0010】
特に、本発明に係るマイクロ熱加工用電極は、電極先端の曲率半径を10nmオーダーから10μmオーダーの範囲で目的に応じて調整できることを特徴とする。
陰極先端の曲率半径は、陰極表面にかかる電界強度を支配し、電子放出の領域を決定する。すなわち、曲率半径を10nmオーダーまで小さくすることで、電子放出領域を10nmオーダーまでに限定することが可能となり、前記被加工部材の表面に沿った方向(横方向)の加工精度が向上する。併せて、電極先端に電界が集中することから両極間にかかる電圧を数十Vのオーダーまで低く抑えることができる。一方、曲率半径を10μmオーダーにすることによって、電子放出領域が10μmオーダーとなり、加工対象のサイズに応じて、電圧、電流、加工時間とともに入熱領域を調節することができる。
【0011】
本発明に係るマイクロ熱加工用電極は、プラズマCVD(Chemical Vapor Deposition)法を用いて、陰極の基材をナノチューブにより被覆することを特徴とする。
プラズマCVDを用いることによって、成膜面全体が均質で、安定なナノチューブ膜を作成することができる。
【0012】
本発明に係る熱加工方法は、被熱加工用金属部材若しくは半導体部材を陽極、前記陽極金属部材若しくは前記陽極半導体部材に対向し、前記陽極金属部材前記陽極半導体部材と略垂直に設置された針状の金属を陰極とし、前記陰極と前記陽極との間に電圧をかけ前記金属部材若しくは前記半導体部材を微細加工するにあたり、陰極として請求項1〜4に記載のマイクロ熱加工用電極を用いることを特徴とする。
遷移金属をカーボンナノチューブで被覆した電極を用いた熱加工方法を使うと、電子放出領域を10nmオーダーまでに限定することが可能となり、前記被加工部材の表面に沿った方向(横方向)の加工精度が向上し、陽極部材を微細加工することができる。
【0013】
【発明の実施の形態】
(実施の形態1)
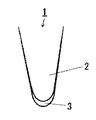
図1に、実施の形態1に係るマイクロ熱加工用電極1を示す。本実施の形態に係るマイクロ熱加工用電極1は、針状の基材2上にカーボンナノチューブ3を被覆してなる。実施の形態1に係るマイクロ熱加工用電極1の製造方法を以下に示す。
【0014】
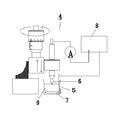
まず、図2に示すような電解研磨装置4を用いて、基材となる金属ワイヤ6の先端を針状に電解研磨する。
【0015】
前記電解研磨装置4は、溶液9を入れる容器5、電源の陽極と電気的に接続されもう一方の端面が前記溶液9に浸された金属ワイヤ6、前記金属ワイヤ6に近接して円状に対向するように配置され、電源の陰極に電気的に接続されたステンレス陰極7及び電源8を備える。前記溶液9は、金属ワイヤ6がニッケル(Ni)の場合、10%の塩酸アルコール液を用いることが好ましい。
【0016】
基材となる金属ワイヤ6として、Ni、Fe、Co、若しくはそれらの中から選択された少なくとも2つを含有する合金からなるワイヤを用いる。しかし、これらの金属に限られるというものではなく、プラズマCVDにより基材を被覆する工程に於いて、カーボンナノチューブが金属表面上に成長する遷移金属であれば如何なる金属を用いても良い。
【0017】
また、ステンレス陰極7はリング状に形成してなり、金属ワイヤ6を、ステンレス陰極7の中心付近に、リング状のステンレス陰極7を含む面と略垂直に設置することが好ましい。このように設置することで、金属ワイヤ6の陽極から円状のステンレス陰極7へ放射状に電流が流れ、前記金属ワイヤ6を等方的に電解研磨することができる。
【0018】
上記のように針状に電解研磨された基材をカーボンナノチューブで被覆する。
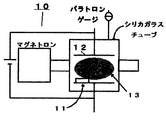
基材をカーボンナノチューブで被覆する方法を以下に示す。カーボンナノチューブの被覆には、図3に示すようなプラズマCVD装置10(アルバック社製CN−CVD−100)を用いる。プラズマCVD装置10内に注入した水素をマイクロ波によってプラズマ化し、前記金属表面を洗浄する。その後、メタンガスと水素ガスの混合ガスをプラズマCVD装置10内に注入し、これらの気体をプラズマ化させる。図3に示すように、前記針状の基材11を陰極、前記針状の基材11に対向するように両側に配置された金属12を陽極として、電極間にバイアス電圧をかけることによって、プラズマ13中の炭素イオンを加速し、針状の基材11の表面上に付着させ成長させる。カーボンナノチューブの膜厚が数μmになるまで、前記陰極及び陽極間に電圧をかける。
【0019】
上記のようにカーボンナノチューブで先端部分を被覆された陰極基材の先端は、10nmオーダーから10μmオーダーの曲率半径を持つ尖形であることが好ましい。ここで、曲率半径Rとは、図4に示すように針の先端の球状に沿った部分14にフィットする球の半径である。
陰極の先端の曲率半径を10nmオーダーから10μmオーダーの範囲で調整することによって、前記陰極での電子放出領域を変えることができる。そのことによって、被熱加工部材の表面に沿った方向(横方向)の加工精度を10nmオーダーから10μmオーダーまで制御することができる。
【0020】
【実施例】
(実施例1)
図5に、実施例1に係るマイクロ熱加工用電極を示す。本実施例に係る熱加工用電極は、直径2mmの円柱状金属15の端面に、プラズマCVD法によりカーボンナノチューブ16を成膜してなる。図6は、カーボンナノチューブの成膜表面の走査電子顕微鏡(SEM)写真である。
【0021】
基材上を被覆するカーボンナノチューブとしては、単層構造(SWNT)であっても良いし多層構造(MWNT)であっても良い。
ここで、基材上に作製された被覆材が、カーボンナノチューブであるかどうかを判断する手法として、電子顕微鏡で観察する方法がある。図6は、カーボンナノチューブの表面を走査電子顕微鏡(SEM)で観察した図である。図は、基材表面に細いチューブが数本〜数十本集まって直径0.2μm程度の束になったものが多数形成されている特徴を有する。一方、基材の形状やバイアス電圧、成膜時間によっては、カーボンそのものが堆積しない場合もある。また、基材表面に突起状物質が形成されても、その先端は鋭くなく、細いチューブを確認することができない場合もある。これらの特徴から、基材上に被覆された炭素の構造が判別できる。
他の方法として、ラマン分光による手法もある。
【0022】
また、マイクロ熱加工用電極の基材となる金属としては、Ni、Fe又はCo金属、若しくはそれらの中から選択された少なくとも2つ以上を含有する合金からなることが望ましい。
【0023】
上記のように作製された電極を用いて、電極の仕事関数を求める実験を行った。直径2mmの円柱状金属15の端面にプラズマCVD法によりカーボンナノチューブ16を被覆した電極を陰極、ステンレス鋼を陽極とし、両極間のギャップ長が5μmであるときの電圧、電流を計測した(図7)。そのデータから、両電極間の電界強度(電圧/ギャップ長)と電界放出による電流密度との関係は、図8のように整理できる。縦軸は、電界放出による電流密度、横軸は、両電極間の電界強度である。図8には、両極間のギャップ長が、15、20及び25μmであるときのデータをプロットしている。図8中の実線は、陰極材料の仕事関数をパラメータとしてFowler−Nordheimの式から計算したものである。実験値は、ギャップ長によらず、略Fowler−Nordheim曲線上にプロットされており、計算値との比較から、カーボンナノチューブ膜の等価的な仕事関数として0.15eVとみなすことができる。通常の金属材料の仕事関数が4〜5eVであることから、本実施の形態に係るカーボンナノチューブ被覆電極は、電子放出特性が優れていることが分かる。
【0024】
(実施例2)
実施例2に係るマイクロ熱加工用電極は、図9(b)に示すように、基材の先端部分を電解研磨し、前記針状基材の表面上をカーボンナノチューブで被覆してなる。また、前記基材の金属としては、Ni、Fe又はCo金属、若しくはそれらの中から選択された少なくとも2つ以上を含有する合金からなることが望ましい。さらに、前記基材の金属としては、Niからなることが好ましい。
【0025】
実施の形態2に係る陰極(マイクロ熱加工用陰極)及び従来の陰極(タングステンを針状に形成した陰極)とを比較検討した。
本実施の形態に係るマイクロ熱加工用電極を用いた場合、先端の曲率半径が3.5μmのマイクロ熱加工用電極と被熱加工陽極の間の空間距離(ギャップ長)が2μmとなるように陰極と陽極を配置し、両極間にかかる電圧が50Vとなったとき、両電極間に電流が流れた。
【0026】
これは電極先端の曲率半径が3.5μmとなるようにカーボンナノチューブ膜を形成した陰極であって、従来のタングステン陰極を用いて、上記と同様な条件(先端の曲率半径3.5μm、両電極間のギャップ長2μm)で行った場合、両極間に電流が流れるのに1000V以上の電圧が必要であることから、本実施例にかかるニッケル金属基材をカーボンナノチューブで被覆した陰極を使用した場合、両極間に電流を流すために必要な電圧を20分の1以下にすることができる。
【0027】
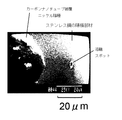
図10は本実施の形態に係るマイクロ熱加工用電極と被熱加工陽極(ステンレス鋼)の走査電子顕微鏡(SEM)写真である。先端の曲率半径が25μmであるマイクロ熱加工用電極により放電した後、陽極表面に直径4μm程度の溶融スポットが形成されている。放電は両極間の電圧が200V、両極間のギャップ長が0.5μmあれば、繰り返し発生させることができる。
【0028】
従来のタングステン電極を用いた場合、両極間の電圧200Vでは電極先端の曲率半径が25μmの場合には、放電を発生させることは不可能である。曲率半径を20nm程度まで小さくして電界集中を高めると、200Vで放電させることができるが、陽極部には溶融金属が飛散したり、また、放電と同時にタングステン電極も溶融損傷するなど、精度よく加工することが難しい。
【0029】
【発明の効果】
本発明に係るナノチューブ被覆陰極を用いると、低電圧、低電流の放電を行うことができ、陽極である金属部材若しくは半導体部材を微細加工することができる。
【図面の簡単な説明】
【図1】実施の形態1に係るマイクロ熱加工用電極
【図2】電極を電解研磨するための装置の概略図
【図3】ナノチューブを被覆するための装置(プラズマCVD装置)の概略図
【図4】尖形の電極の先端部の断面図
【図5】実施例1の電極の概略図
【図6】カーボンナノチューブ表面の走査電子顕微鏡(SEM)図
【図7】時間に対する電圧と電流の関係を表すグラフ
【図8】電界強度と電流密度の関係を表すグラフ
【図9】実施の形態2に係るマイクロ熱加工用電極と従来の電極の概略図
【図10】実施の形態2に係るマイクロ熱加工用電極と被熱加工陽極(ステンレス鋼)の放電後の走査電子顕微鏡(SEM)図
【符号の説明】
1 マイクロ熱加工用電極
2、11 基材
3、16 カーボンナノチューブ
4 電解研磨用装置
5 容器
6 金属ワイヤ
7 ステンレス陰極
8 電源
9 溶液
10 プラズマCVD装置
12 基材に対向するように配置された金属
13 プラズマ
14 電極先端の球状に沿った部分
15 円柱状金属
Claims (5)
- 遷移金属を基材とし、該基材の少なくとも電極機能部にカーボンナノチューブが被覆されてなることを特徴とするマイクロ熱加工用電極。
- 前記遷移金属が、Ni、Fe又はCo金属、或いはそれらの中から選択された少なくとも2つ以上からなる合金であることを特徴とする請求項1に記載のマイクロ熱加工用電極。
- 針状の陰極の先端の曲率半径が10nmオーダーから10μmオーダーであることを特徴とする請求項1または2のいずれかに記載のマイクロ熱加工用電極。
- プラズマCVD法を用いて、前記基材をカーボンナノチューブにより被覆することを特徴とする請求項1〜3のいずれかに記載のマイクロ熱加工用電極。
- 被熱加工用金属部材若しくは半導体部材を陽極、前記陽極金属部材若しくは陽極半導体部材に対向し前記陽極金属部材若しくは前記陽極半導体部材と略垂直に設置された針状の金属を陰極とし、前記陰極と前記陽極との間に電圧をかけ前記金属部材若しくは前記半導体部材を微細加工するにあたり、陰極として請求項1〜4に記載のマイクロ熱加工用電極を用いることを特徴とする熱加工方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003099706A JP2004306162A (ja) | 2003-04-02 | 2003-04-02 | マイクロ熱加工用電極及びそれを用いた金属部材若しくは半導体部材の熱加工方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003099706A JP2004306162A (ja) | 2003-04-02 | 2003-04-02 | マイクロ熱加工用電極及びそれを用いた金属部材若しくは半導体部材の熱加工方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004306162A true JP2004306162A (ja) | 2004-11-04 |
Family
ID=33464067
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003099706A Pending JP2004306162A (ja) | 2003-04-02 | 2003-04-02 | マイクロ熱加工用電極及びそれを用いた金属部材若しくは半導体部材の熱加工方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004306162A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7602111B2 (en) | 2005-07-12 | 2009-10-13 | Samsung Electronics Co., Ltd. | Plasma accelerating apparatus and plasma processing system including secondary electron amplification coating layer formed at inner wall of channel |
| EP3053688A1 (en) | 2015-02-06 | 2016-08-10 | Agie Charmilles SA | Graphene electrode |
| CN110666263A (zh) * | 2019-10-11 | 2020-01-10 | 徐雄勋 | 一种金属工件的表面处理方法 |
| CN113523459A (zh) * | 2021-07-12 | 2021-10-22 | 惠州市盈旺精密技术有限公司 | 夹口电极体以及电极 |
-
2003
- 2003-04-02 JP JP2003099706A patent/JP2004306162A/ja active Pending
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7602111B2 (en) | 2005-07-12 | 2009-10-13 | Samsung Electronics Co., Ltd. | Plasma accelerating apparatus and plasma processing system including secondary electron amplification coating layer formed at inner wall of channel |
| EP3053688A1 (en) | 2015-02-06 | 2016-08-10 | Agie Charmilles SA | Graphene electrode |
| CN110666263A (zh) * | 2019-10-11 | 2020-01-10 | 徐雄勋 | 一种金属工件的表面处理方法 |
| CN113523459A (zh) * | 2021-07-12 | 2021-10-22 | 惠州市盈旺精密技术有限公司 | 夹口电极体以及电极 |
| CN113523459B (zh) * | 2021-07-12 | 2022-07-19 | 惠州市盈旺精密技术有限公司 | 电极体以及电极 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7129513B2 (en) | Field emission ion source based on nanostructure-containing material | |
| US20020136896A1 (en) | Method of preparing electron emission source and electron emission source | |
| US7470353B2 (en) | Method of manufacturing field emitter electrode using self-assembling carbon nanotubes and field emitter electrode manufactured thereby | |
| JP6459135B2 (ja) | エミッタの製造方法 | |
| CN109804450B (zh) | 电子束装置 | |
| JP2015518245A (ja) | 低仕事関数及び高い化学的安定性を備えた電極材料 | |
| US9082578B2 (en) | Electron emission element and method for manufacturing the same | |
| US20100040201A1 (en) | Cathode with a Coating Near the Filament and Methods for Making Same | |
| JP2013535089A (ja) | 粒子源及びその製造方法 | |
| JP4292108B2 (ja) | 電子源及びその製造方法 | |
| US12400823B2 (en) | Electron source, method of manufacturing the same, and electron beam apparatus using the same | |
| Wang et al. | Field emission characteristics of single crystal LaB6 field emitters fabricated by electrochemical etching method | |
| US7828622B1 (en) | Sharpening metal carbide emitters | |
| WO2008096454A1 (ja) | プラズマ生成用Pt・Rh系電極、プラズマ生成装置及びプラズマ処理装置 | |
| CN100565772C (zh) | 尖细的碳纳米管及使用其的电子源 | |
| KR101356632B1 (ko) | 금속 바인더를 이용한 방전에 강한 고 안정성 탄소나노튜브 전계방출형 전자빔 에미터의 제조방법 및 이를 이용한 탄소나노튜브 전계방출형 전자빔 에미터 | |
| JP2003007195A (ja) | 電子放射陰極及びその製造方法 | |
| KR101399064B1 (ko) | 탄소나노튜브를 이용한 엑스선 발생장치의 음극부 모듈 제조방법 | |
| Egorov et al. | Carbon-based field-emission cathodes | |
| JP5368114B2 (ja) | プラズマ生成用Pt・Rh系電極、プラズマ生成装置及びプラズマ処理装置 | |
| US9230770B2 (en) | Conductive nanostructure, method for molding same, and method for manufacturing a field emitter using same | |
| JP2007122883A (ja) | 電子放出源及びその製造方法 | |
| JP2006049293A (ja) | 電界放出型電子銃およびそれを用いた電子ビーム応用装置 | |
| Fratini et al. | Carbon-nanotubes field emitter to be used in advanced X-ray source | |
| KR100343557B1 (ko) | 카본 나노 튜브 전계 방출 소자를 이용한 전자총 |