JP2004306560A - 積層体 - Google Patents
積層体 Download PDFInfo
- Publication number
- JP2004306560A JP2004306560A JP2003106642A JP2003106642A JP2004306560A JP 2004306560 A JP2004306560 A JP 2004306560A JP 2003106642 A JP2003106642 A JP 2003106642A JP 2003106642 A JP2003106642 A JP 2003106642A JP 2004306560 A JP2004306560 A JP 2004306560A
- Authority
- JP
- Japan
- Prior art keywords
- nonwoven fabric
- layer
- laminate
- thermoplastic resin
- multilayer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000004745 nonwoven fabric Substances 0.000 claims abstract description 303
- 239000000835 fiber Substances 0.000 claims abstract description 120
- 229920005992 thermoplastic resin Polymers 0.000 claims abstract description 80
- 239000000463 material Substances 0.000 claims abstract description 53
- 239000000470 constituent Substances 0.000 claims abstract description 39
- 238000010438 heat treatment Methods 0.000 claims description 41
- 239000000203 mixture Substances 0.000 claims description 38
- 239000004744 fabric Substances 0.000 claims description 36
- 239000004750 melt-blown nonwoven Substances 0.000 claims description 34
- 238000003860 storage Methods 0.000 claims description 12
- 229920005672 polyolefin resin Polymers 0.000 claims description 8
- 229920005673 polypropylene based resin Polymers 0.000 claims description 5
- 229920005678 polyethylene based resin Polymers 0.000 claims description 3
- 238000004519 manufacturing process Methods 0.000 abstract description 36
- 238000010586 diagram Methods 0.000 abstract description 3
- 239000010410 layer Substances 0.000 description 167
- 239000004743 Polypropylene Substances 0.000 description 105
- 229920001155 polypropylene Polymers 0.000 description 105
- 238000000034 method Methods 0.000 description 70
- 229920005989 resin Polymers 0.000 description 67
- 239000011347 resin Substances 0.000 description 67
- -1 polypropylene Polymers 0.000 description 61
- 238000010030 laminating Methods 0.000 description 52
- 238000003475 lamination Methods 0.000 description 22
- 238000004049 embossing Methods 0.000 description 20
- 238000001816 cooling Methods 0.000 description 16
- 239000011229 interlayer Substances 0.000 description 16
- 239000000853 adhesive Substances 0.000 description 13
- 230000001070 adhesive effect Effects 0.000 description 13
- 239000000843 powder Substances 0.000 description 10
- OKTJSMMVPCPJKN-UHFFFAOYSA-N Carbon Chemical compound [C] OKTJSMMVPCPJKN-UHFFFAOYSA-N 0.000 description 9
- 239000005022 packaging material Substances 0.000 description 9
- 229920005629 polypropylene homopolymer Polymers 0.000 description 9
- 238000009423 ventilation Methods 0.000 description 9
- 238000003825 pressing Methods 0.000 description 8
- 238000007789 sealing Methods 0.000 description 8
- 230000035699 permeability Effects 0.000 description 7
- 238000011156 evaluation Methods 0.000 description 6
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 6
- 229910001868 water Inorganic materials 0.000 description 6
- QVGXLLKOCUKJST-UHFFFAOYSA-N atomic oxygen Chemical compound [O] QVGXLLKOCUKJST-UHFFFAOYSA-N 0.000 description 5
- 230000000052 comparative effect Effects 0.000 description 5
- 239000005038 ethylene vinyl acetate Substances 0.000 description 5
- 239000012943 hotmelt Substances 0.000 description 5
- 229910052760 oxygen Inorganic materials 0.000 description 5
- 239000001301 oxygen Substances 0.000 description 5
- 239000000049 pigment Substances 0.000 description 5
- 229920001200 poly(ethylene-vinyl acetate) Polymers 0.000 description 5
- 239000002994 raw material Substances 0.000 description 5
- 238000009987 spinning Methods 0.000 description 5
- XEEYBQQBJWHFJM-UHFFFAOYSA-N Iron Chemical compound [Fe] XEEYBQQBJWHFJM-UHFFFAOYSA-N 0.000 description 4
- 230000000694 effects Effects 0.000 description 4
- 229920002647 polyamide Polymers 0.000 description 4
- 229920013716 polyethylene resin Polymers 0.000 description 4
- 238000003892 spreading Methods 0.000 description 4
- 238000004804 winding Methods 0.000 description 4
- 239000002023 wood Substances 0.000 description 4
- 239000004677 Nylon Substances 0.000 description 3
- 239000004952 Polyamide Substances 0.000 description 3
- 150000001875 compounds Chemical class 0.000 description 3
- 229920001577 copolymer Polymers 0.000 description 3
- 238000009820 dry lamination Methods 0.000 description 3
- 229920001903 high density polyethylene Polymers 0.000 description 3
- 239000004700 high-density polyethylene Substances 0.000 description 3
- 229910017053 inorganic salt Inorganic materials 0.000 description 3
- 229920001684 low density polyethylene Polymers 0.000 description 3
- 239000004702 low-density polyethylene Substances 0.000 description 3
- 238000000465 moulding Methods 0.000 description 3
- 229920001778 nylon Polymers 0.000 description 3
- 238000009816 wet lamination Methods 0.000 description 3
- VTYYLEPIZMXCLO-UHFFFAOYSA-L Calcium carbonate Chemical compound [Ca+2].[O-]C([O-])=O VTYYLEPIZMXCLO-UHFFFAOYSA-L 0.000 description 2
- VGGSQFUCUMXWEO-UHFFFAOYSA-N Ethene Chemical compound C=C VGGSQFUCUMXWEO-UHFFFAOYSA-N 0.000 description 2
- 239000005977 Ethylene Substances 0.000 description 2
- 229920001410 Microfiber Polymers 0.000 description 2
- 229920000297 Rayon Polymers 0.000 description 2
- VYPSYNLAJGMNEJ-UHFFFAOYSA-N Silicium dioxide Chemical compound O=[Si]=O VYPSYNLAJGMNEJ-UHFFFAOYSA-N 0.000 description 2
- PPBRXRYQALVLMV-UHFFFAOYSA-N Styrene Chemical compound C=CC1=CC=CC=C1 PPBRXRYQALVLMV-UHFFFAOYSA-N 0.000 description 2
- 239000000654 additive Substances 0.000 description 2
- 230000000996 additive effect Effects 0.000 description 2
- 150000001336 alkenes Chemical class 0.000 description 2
- 229920001400 block copolymer Polymers 0.000 description 2
- 230000032798 delamination Effects 0.000 description 2
- 229920006240 drawn fiber Polymers 0.000 description 2
- 229920006379 extruded polypropylene Polymers 0.000 description 2
- 238000001125 extrusion Methods 0.000 description 2
- 239000004751 flashspun nonwoven Substances 0.000 description 2
- 239000001023 inorganic pigment Substances 0.000 description 2
- 239000012948 isocyanate Substances 0.000 description 2
- 230000007246 mechanism Effects 0.000 description 2
- JRZJOMJEPLMPRA-UHFFFAOYSA-N olefin Natural products CCCCCCCC=C JRZJOMJEPLMPRA-UHFFFAOYSA-N 0.000 description 2
- 239000012860 organic pigment Substances 0.000 description 2
- 238000004806 packaging method and process Methods 0.000 description 2
- 229920000728 polyester Polymers 0.000 description 2
- 238000002360 preparation method Methods 0.000 description 2
- 230000002265 prevention Effects 0.000 description 2
- 238000012545 processing Methods 0.000 description 2
- QQONPFPTGQHPMA-UHFFFAOYSA-N propylene Natural products CC=C QQONPFPTGQHPMA-UHFFFAOYSA-N 0.000 description 2
- 125000004805 propylene group Chemical group [H]C([H])([H])C([H])([*:1])C([H])([H])[*:2] 0.000 description 2
- 239000002964 rayon Substances 0.000 description 2
- 239000002356 single layer Substances 0.000 description 2
- 230000007480 spreading Effects 0.000 description 2
- JOYRKODLDBILNP-UHFFFAOYSA-N Ethyl urethane Chemical compound CCOC(N)=O JOYRKODLDBILNP-UHFFFAOYSA-N 0.000 description 1
- 235000000177 Indigofera tinctoria Nutrition 0.000 description 1
- 229920010126 Linear Low Density Polyethylene (LLDPE) Polymers 0.000 description 1
- ISWSIDIOOBJBQZ-UHFFFAOYSA-N Phenol Chemical compound OC1=CC=CC=C1 ISWSIDIOOBJBQZ-UHFFFAOYSA-N 0.000 description 1
- OAICVXFJPJFONN-UHFFFAOYSA-N Phosphorus Chemical compound [P] OAICVXFJPJFONN-UHFFFAOYSA-N 0.000 description 1
- 239000004721 Polyphenylene oxide Substances 0.000 description 1
- NRCMAYZCPIVABH-UHFFFAOYSA-N Quinacridone Chemical class N1C2=CC=CC=C2C(=O)C2=C1C=C1C(=O)C3=CC=CC=C3NC1=C2 NRCMAYZCPIVABH-UHFFFAOYSA-N 0.000 description 1
- NINIDFKCEFEMDL-UHFFFAOYSA-N Sulfur Chemical compound [S] NINIDFKCEFEMDL-UHFFFAOYSA-N 0.000 description 1
- GWEVSGVZZGPLCZ-UHFFFAOYSA-N Titan oxide Chemical compound O=[Ti]=O GWEVSGVZZGPLCZ-UHFFFAOYSA-N 0.000 description 1
- RTAQQCXQSZGOHL-UHFFFAOYSA-N Titanium Chemical compound [Ti] RTAQQCXQSZGOHL-UHFFFAOYSA-N 0.000 description 1
- XTXRWKRVRITETP-UHFFFAOYSA-N Vinyl acetate Chemical compound CC(=O)OC=C XTXRWKRVRITETP-UHFFFAOYSA-N 0.000 description 1
- 239000006096 absorbing agent Substances 0.000 description 1
- NIXOWILDQLNWCW-UHFFFAOYSA-N acrylic acid group Chemical group C(C=C)(=O)O NIXOWILDQLNWCW-UHFFFAOYSA-N 0.000 description 1
- 239000003963 antioxidant agent Substances 0.000 description 1
- 239000002216 antistatic agent Substances 0.000 description 1
- 230000008901 benefit Effects 0.000 description 1
- 229910000019 calcium carbonate Inorganic materials 0.000 description 1
- BRPQOXSCLDDYGP-UHFFFAOYSA-N calcium oxide Chemical compound [O-2].[Ca+2] BRPQOXSCLDDYGP-UHFFFAOYSA-N 0.000 description 1
- 239000000292 calcium oxide Substances 0.000 description 1
- ODINCKMPIJJUCX-UHFFFAOYSA-N calcium oxide Inorganic materials [Ca]=O ODINCKMPIJJUCX-UHFFFAOYSA-N 0.000 description 1
- CJZGTCYPCWQAJB-UHFFFAOYSA-L calcium stearate Chemical compound [Ca+2].CCCCCCCCCCCCCCCCCC([O-])=O.CCCCCCCCCCCCCCCCCC([O-])=O CJZGTCYPCWQAJB-UHFFFAOYSA-L 0.000 description 1
- 239000008116 calcium stearate Substances 0.000 description 1
- 235000013539 calcium stearate Nutrition 0.000 description 1
- 229910052799 carbon Inorganic materials 0.000 description 1
- 239000006229 carbon black Substances 0.000 description 1
- 150000004649 carbonic acid derivatives Chemical class 0.000 description 1
- 230000015556 catabolic process Effects 0.000 description 1
- 239000003795 chemical substances by application Substances 0.000 description 1
- ZCDOYSPFYFSLEW-UHFFFAOYSA-N chromate(2-) Chemical class [O-][Cr]([O-])(=O)=O ZCDOYSPFYFSLEW-UHFFFAOYSA-N 0.000 description 1
- 229920006026 co-polymeric resin Polymers 0.000 description 1
- 239000002131 composite material Substances 0.000 description 1
- 238000010924 continuous production Methods 0.000 description 1
- 239000006071 cream Substances 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- GDVKFRBCXAPAQJ-UHFFFAOYSA-A dialuminum;hexamagnesium;carbonate;hexadecahydroxide Chemical compound [OH-].[OH-].[OH-].[OH-].[OH-].[OH-].[OH-].[OH-].[OH-].[OH-].[OH-].[OH-].[OH-].[OH-].[OH-].[OH-].[Mg+2].[Mg+2].[Mg+2].[Mg+2].[Mg+2].[Mg+2].[Al+3].[Al+3].[O-]C([O-])=O GDVKFRBCXAPAQJ-UHFFFAOYSA-A 0.000 description 1
- 238000009792 diffusion process Methods 0.000 description 1
- 150000005125 dioxazines Chemical class 0.000 description 1
- 239000000975 dye Substances 0.000 description 1
- 229920001971 elastomer Polymers 0.000 description 1
- 238000007786 electrostatic charging Methods 0.000 description 1
- 239000003822 epoxy resin Substances 0.000 description 1
- 229920005648 ethylene methacrylic acid copolymer Polymers 0.000 description 1
- 239000003063 flame retardant Substances 0.000 description 1
- 239000012530 fluid Substances 0.000 description 1
- 239000012760 heat stabilizer Substances 0.000 description 1
- 229960001545 hydrotalcite Drugs 0.000 description 1
- 229910001701 hydrotalcite Inorganic materials 0.000 description 1
- 229940097275 indigo Drugs 0.000 description 1
- COHYTHOBJLSHDF-UHFFFAOYSA-N indigo powder Chemical class N1C2=CC=CC=C2C(=O)C1=C1C(=O)C2=CC=CC=C2N1 COHYTHOBJLSHDF-UHFFFAOYSA-N 0.000 description 1
- 229910010272 inorganic material Inorganic materials 0.000 description 1
- 239000011147 inorganic material Substances 0.000 description 1
- 150000002513 isocyanates Chemical class 0.000 description 1
- PXZQEOJJUGGUIB-UHFFFAOYSA-N isoindolin-1-one Chemical class C1=CC=C2C(=O)NCC2=C1 PXZQEOJJUGGUIB-UHFFFAOYSA-N 0.000 description 1
- 239000004611 light stabiliser Substances 0.000 description 1
- 229920000092 linear low density polyethylene Polymers 0.000 description 1
- 239000004707 linear low-density polyethylene Substances 0.000 description 1
- 239000000395 magnesium oxide Substances 0.000 description 1
- CPLXHLVBOLITMK-UHFFFAOYSA-N magnesium oxide Inorganic materials [Mg]=O CPLXHLVBOLITMK-UHFFFAOYSA-N 0.000 description 1
- AXZKOIWUVFPNLO-UHFFFAOYSA-N magnesium;oxygen(2-) Chemical compound [O-2].[Mg+2] AXZKOIWUVFPNLO-UHFFFAOYSA-N 0.000 description 1
- 238000005259 measurement Methods 0.000 description 1
- 239000000155 melt Substances 0.000 description 1
- 229910052751 metal Inorganic materials 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000012986 modification Methods 0.000 description 1
- 230000004048 modification Effects 0.000 description 1
- 230000003472 neutralizing effect Effects 0.000 description 1
- 239000002667 nucleating agent Substances 0.000 description 1
- 125000002080 perylenyl group Chemical group C1(=CC=C2C=CC=C3C4=CC=CC5=CC=CC(C1=C23)=C45)* 0.000 description 1
- 229910052698 phosphorus Inorganic materials 0.000 description 1
- 239000011574 phosphorus Substances 0.000 description 1
- IEQIEDJGQAUEQZ-UHFFFAOYSA-N phthalocyanine Chemical class N1C(N=C2C3=CC=CC=C3C(N=C3C4=CC=CC=C4C(=N4)N3)=N2)=C(C=CC=C2)C2=C1N=C1C2=CC=CC=C2C4=N1 IEQIEDJGQAUEQZ-UHFFFAOYSA-N 0.000 description 1
- 230000000704 physical effect Effects 0.000 description 1
- 229920000647 polyepoxide Polymers 0.000 description 1
- 229920000570 polyether Polymers 0.000 description 1
- 229920005749 polyurethane resin Polymers 0.000 description 1
- 230000008569 process Effects 0.000 description 1
- 150000003233 pyrroles Chemical class 0.000 description 1
- IZMJMCDDWKSTTK-UHFFFAOYSA-N quinoline yellow Chemical class C1=CC=CC2=NC(C3C(C4=CC=CC=C4C3=O)=O)=CC=C21 IZMJMCDDWKSTTK-UHFFFAOYSA-N 0.000 description 1
- 229920005604 random copolymer Polymers 0.000 description 1
- 238000004064 recycling Methods 0.000 description 1
- 150000003839 salts Chemical class 0.000 description 1
- 239000000565 sealant Substances 0.000 description 1
- 150000004760 silicates Chemical class 0.000 description 1
- 239000000377 silicon dioxide Substances 0.000 description 1
- 229910052717 sulfur Inorganic materials 0.000 description 1
- 239000011593 sulfur Substances 0.000 description 1
- 150000003467 sulfuric acid derivatives Chemical class 0.000 description 1
- 239000000454 talc Substances 0.000 description 1
- 229910052623 talc Inorganic materials 0.000 description 1
- 238000012360 testing method Methods 0.000 description 1
- 238000009823 thermal lamination Methods 0.000 description 1
- 150000003568 thioethers Chemical class 0.000 description 1
- 239000010936 titanium Substances 0.000 description 1
- 229910052719 titanium Inorganic materials 0.000 description 1
- OGIDPMRJRNCKJF-UHFFFAOYSA-N titanium oxide Inorganic materials [Ti]=O OGIDPMRJRNCKJF-UHFFFAOYSA-N 0.000 description 1
- 238000002834 transmittance Methods 0.000 description 1
Images

Landscapes
- Thermotherapy And Cooling Therapy Devices (AREA)
- Laminated Bodies (AREA)
- Nonwoven Fabrics (AREA)
Abstract
【課題】不織布と熱可塑性樹脂層を貼り合わせた積層体に関し、使い捨てカイロ等の構成材料として適用した場合に、風合い及び隠蔽性に優れるとともに、使用時における内容物の外部への漏れ出しを防止でき、かつ、当該使い捨てカイロの製造においても、既存の設備により簡便に調製できる積層体を提供すること。
【解決手段】多層不織布2と熱可塑性樹脂層3からなる積層体1であって、前記多層不織布2が、太さが1〜20デニールの繊維からなる不織布層(太繊維不織布層2a)と、太さが1デニール未満の繊維からなる不織布層(細繊維不織布層2c)を少なくとも含み、かつ、前記太繊維不織布層2aが最外層として現れていることを特徴とする積層体1。
【選択図】 図1
【解決手段】多層不織布2と熱可塑性樹脂層3からなる積層体1であって、前記多層不織布2が、太さが1〜20デニールの繊維からなる不織布層(太繊維不織布層2a)と、太さが1デニール未満の繊維からなる不織布層(細繊維不織布層2c)を少なくとも含み、かつ、前記太繊維不織布層2aが最外層として現れていることを特徴とする積層体1。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、積層体に関する。更に詳しくは、使い捨てカイロ等の発熱体組成物収納袋の構成材料等として適用した場合において、風合い及び収納物の隠蔽性に優れるとともに、使用時に収納物の外部に漏れ出しを防止することが可能な積層体に関する。
【0002】
【背景技術】
従来より、不織布と熱可塑性樹脂フィルム等を貼り合わせた積層体が提案されており、当該積層体は、例えば、当該積層体により袋体等を形成して、その中に鉄粉、水、木粉、活性炭、無機塩、水等の発熱体組成物を収納した、いわゆる使い捨てカイロの包装用材料(包材)として用いられている。かかる使い捨てカイロは、前記した積層体の有する通気性により内部に空気(酸素)が取り込まれ、内部に存在する発熱性組成物が酸素と接触して発熱することによりカイロとしての機能を有し、しかも火を使わない安全なものであるため、従来の点火式カイロに代わるものとして広く用いられている。
【0003】
かかる積層体を構成する不織布としては、一般に、ポリアミド(ナイロン)不織布やレーヨン不織布等が広く用いられていた。また、近年では、積層体の構成材料としてこれらポリアミド(ナイロン)不織布やレーヨン不織布等に加えて、高い生産性と低コスト等という観点から、汎用性のあるポリプロピレン系樹脂を用いた不織布を構成材料として、熱可塑性樹脂フィルムと積層体を形成する技術も提案されている。
【0004】
一方、これらのポリオレフィン系樹脂を不織布層として使用した積層体は、ポリアミド(ナイロン)不織布等と比較して、隠蔽性に劣るといる欠点があり、使い捨てカイロ等の構成材料として使用した場合にあっては、収納する発熱体組成物が透けて見えてしまうという問題が発生していた。かかる問題に対しては、従来では、例えば、不織布層の光線透過率を調整する等により、隠蔽性の向上が図られていた(例えば、特許文献1)。
【0005】
また、使い捨てカイロは、収納物である発熱体組成物への空気を供給する必要があるため、一般に、包材の構成材料に通気孔等を空けて通気性を付与する等の処理がなされていた。しかし、靴の中などで使用されるカイロの場合は、空気の供給が大きく削減されるため、包材の通気孔の径を大きくしたり、数を多くしたりする必要がある一方、このようにすると、カイロの使用時に粉末状の発熱体組成物が包材から外へ漏れ出し、靴や靴下を汚してしまうことという問題が生じてしまっていた。かかる問題を解決するために、発熱体組成物の形態を粉末状とせずに、インキ状ないしクリーム状にしたり、または流動性を有する粘体状の発熱体組成物を積層、封入した特殊形状のカイロ等も提案されていた(例えば、特許文献2及び特許文献3)。
【0006】
【特許文献1】
特開2002−209926号公報(第1−8頁)
【特許文献2】
特開平10−155827号公報(第1−16頁)
【特許文献3】
特開2002−253593号公報(第1−14頁)
【0007】
【発明が解決しようとする課題】
しかしながら、発熱体組成物の形態を、前記したような粉末状でないものとした場合には、当該発熱体組成物を収納した使い捨てカイロについて既存の製造装置で製造することが非常に困難となり、特殊な製造手段を必要としてコスト高になってしまうという問題を有していた。更には、通気孔を多くないしは通気孔の径を大きく空けた包材は、内容物が粉末状である場合には外部にもれやすくなってしまい、かつ、必然的に隠蔽性も悪くなってしまうという問題も発生することがあった。
【0008】
従って、本発明の目的は、不織布と熱可塑性樹脂層を貼り合わせた積層体に関し、使い捨てカイロ等の構成材料として適用した場合に、風合い及び隠蔽性に優れるとともに、使用時における内容物の外部への漏れ出しを防止でき、かつ、当該使い捨てカイロの製造においても、既存の設備により簡便に調製することができることを可能とする積層体を提供することにある。
【0009】
【課題を解決するための手段】
本発明者は、上記の好ましい特性を有する積層体、特に、積層体の構成材料である不織布の形態について鋭意検討を重ねた結果、当該不織布の各層を異なる太さの繊維から構成されるものとし、かつ、多層不織布の配置を特定することにより、前記の課題を解決でき、使い捨てカイロ等の発熱体組成物等を収納する包装材料として好適となることを見出した。本発明は、かかる知見に基づいて完成されたものである。
【0010】
すなわち、本発明の積層体は、多層不織布と熱可塑性樹脂層からなる積層体であって、前記多層不織布が、太さが1〜20デニールの繊維からなる不織布層(太繊維不織布層)と、太さが1デニール未満の繊維からなる不織布層(細繊維不織布層)を少なくとも含み、かつ、前記太繊維不織布層が最外層として現れていることを特徴とするものである。
【0011】
本発明の積層体は、前記したように、多層不織布と熱可塑性樹脂層を基本構成とする積層体である。まず、本発明の積層体を構成する多層不織布は、太繊維不織布層と細繊維不織布層を含むことを特徴とする。
【0012】
このうち、太繊維不織布層は、構成する繊維の太さが1〜20デニールからなるものである。当該太繊維不織布層を含むことにより、多層不織布に対して優れた機械的強度を付与し、かつ毛羽(ケバ)立ちを抑制することができるため好ましい。
【0013】
一方、細繊維不織布層は、構成する繊維の太さが1デニール未満の繊維からなるものである。当該細繊維不織布層を含むことにより、多層不織布に対して優れた隠蔽性及び緻密性を付与することができるため好ましい。
【0014】
本発明の積層体は、前記した太繊維不織布層と細繊維不織布層のうち、太繊維不織布層が最外層として現れていることを特徴とする。このように、繊維の太さが1〜20デニールである太繊維不織布層が外面に現れていることにより、不織布表面に毛羽が発生することを防止でき、人肌に触れる用途として好適な積層体が得られるため好ましい。
【0015】
本発明の積層体を構成する不織布の種類としては、特に制限はないが、例えば、スパンボンド不織布、メルトブローン不織布、カード方式で製造された乾式不織布、スパンレース不織布、熱風ガード不織布、熱エンボスガード不織布、フラッシュ紡糸不織布、トウ開繊式不織布等の公知の不織布が挙げられる。
【0016】
多層不織布層のうち太繊維不織布層は、前記した不織布の種類の中でも、不織布の強度や生産性等の点から、長繊維より構成され連続生産が可能なスパンボンド不織布を使用することが好ましい。かかるスパンボンド不織布は、スパンボンド法により製造された不織布のことであり、一般に、熱可塑性樹脂を紡糸、延伸、開繊して、直接シート状(ウェブ)として、エンボスロール等により熱接着させて不織布の形態としたものである。
【0017】
また、多層不織布のうち細繊維不織布は、前記した不織布の種類の中でも、極細繊維ないしは超極細繊維からなる不織布から構成されるメルトブローン不織布を使用することが好ましい。メルトブローン不織布とは、メルトブローン(メルトブローとも呼ばれる)法により製造された不織布のことであり、一般に、溶融状態の樹脂を紡糸する際に高速高温空気で噴射、開繊して、ベルト又は金網上に集積して、不織布の形態としたものである。
【0018】
積層不織布の製造方法は、特に制限はないが、太繊維不織布層と細繊維不織布層を個別に製造して、それらを公知の積層手段にて積層不織布としてもよく、また、一つの製造ライン中で複数種類の不織布を製造、貼り合わせて積層不織布としてもよい。具体的には、スパンボンド不織布からなる太繊維不織布層と、メルトブローン不織布からなる細繊維不織布層を個別に生産し、公知の積層手段により積層する方法や、また、スパンボンド不織布を製造するラインにあらかじめ製造されたメルトブローン不織布を投入して両者を積層するインライン積層を用いて製造する方法が挙げられる。更には、スパンボンド不織布及びメルトブローン不織布の双方を製造ラインを有するスパンボンド/メルトブローン/スパンボンド(SMS)不織布製造装置を用いて、3層の不織布全てをインライン製造してもよい。
【0019】
不織布同士の積層手段としては、特に制限はなく、従来公知の貼り合わせ手段を適宜使用することができるが、接着剤を使用しないという点からも、熱ラミネート法を用いて不織布同士を貼り合わせて積層することが好ましい。特に、本発明の積層体が、使い捨てカイロ等の人肌に触れる用途であることを考慮すると、この熱ラミネート法の中でも、厚み感がある積層不織布が得られる熱エンボスラミネート方法を用いることが好ましい。熱エンボスラミネート法を用いる場合におけるエンボス部の面積は、良好な風合いが得られるという点で、不織布全体に対して5〜30%とすることが好ましい。
【0020】
本発明における多層不織布を構成する材料としては、ポリオレフィン系樹脂、例えば、ポリプロピレン系やポリエチレン系樹脂を使用することが好ましい。ポリプロピレン系樹脂としては、例えば、ホモポリプロピレン(HPP)、ランダムポリプロピレン(RPP)、あるいはプロピレンとエチレンとのランダムコポリマーやブロックコポリマー等の一種又は二種以上を使用することができる。本発明の積層体においては、使い捨てカイロ等の発熱体組成物を収納する収納袋に適用されることを考慮すれば、耐熱性に優れるホモポリプロピレン(HPP)を使用することが好ましい。更には、これらのポリオレフィン系樹脂は、高い生産性を有し、不織布のコストを低減できるという利点もある。なお、本発明を構成する多層不織布の各層は、不織布は、一種類の樹脂単独からなる不織布であってもよく、二種以上の樹脂からなる複合繊維からなる不織布であっても構わない。
【0021】
多層不織布を構成する材料には、当該不織布の用途、特性付与などのために不織布一般に用いられる公知の添加剤成分を加えることができる。これらの公知の添加剤成分としては、ステアリン酸カルシウム、ハイドロタルサイトなどの中和剤、フェノール系、リン系、イオウ系などの酸化防止剤、無機系および有機系の顔料、具体的には、酸化チタン等の酸化物、硫化物、フェロシアン化物、クロム酸塩、硫酸塩、炭酸塩、珪酸塩、カーボンブラック等の炭素、金属粉、真珠顔料等の無機系顔料や、アゾ系(不溶性、溶性)化合物、縮合アゾ系化合物、フタロシアニン系化合物、アンソラキノン系化合物、インジゴ系化合物、ペリレン系化合物、ジオキサジン系化合物、キナクリドン系化合物、イソインドリノン系化合物、キノフタロン系化合物、ピロール系化合物、金属錯塩、蛍光顔料等の有機系顔料を使用できる。このような顔料の種類および添加量は、隠蔽率や不織布としての生産安定性、色より等を考えて適宜選択される。なお、このような顔料の添加量は、一般的には10重量%以下で使用される。
【0022】
また、このほかにも、熱安定剤、造核剤、紫外線吸収剤、光安定剤、帯電防止剤、難燃剤、顔料、染料、あるいはシリカ、タルク、炭酸カルシウム、酸化カルシウム、酸化マグネシウムなどの無機粉末などを適宜使用することができる。
【0023】
本発明の積層体を構成する多層不織布の総目付量としては、特には限定されないが、一般に5〜100g/m2程度であればよく、20〜50g/m2程度であることが好ましい。不織布の目付量をこの範囲にすることにより、十分な風合いを有する不織布が得られるため好ましい。その一方で、目付量が5g/m2より小さいと、不織布の風合いが悪くなり、また、目付量が100g/m2より大きいと、不織布が硬くなる場合があり、人肌に触れる用途として適さないためそれぞれ好ましくない。なお、本明細書において、「総目付量」とは、多層不織布全体の目付量を示す。
【0024】
また、本発明の積層体においては、細繊維不織布層の目付量を、3〜20g/m2程度とすることが好ましい。細繊維不織布層の目付量が3g/m2より小さいと、隠蔽性や微粉末もれ防止性能に劣り、20g/m2より大きいと、不織布層ないしは積層体全体に対する繊維の占有割合が高くなり、コスト高につながるほか、強度劣化にもつながり、好ましくない。
【0025】
次に、本発明の積層体を構成する熱可塑性樹脂層としては、ヒートシール性を有する材料を用いることが好ましく、例えば、ポリエチレン(PE)系樹脂、ポリプロピレン(PP)系樹脂等のポリオレフィン系樹脂や、エチレン−酢酸ビニル共重合体(EVA)系樹脂等のオレフィン系共重合体樹脂等の熱可塑性樹脂を構成材料とすればよく、これらの一種又は二種以上を使用することができる。ポリエチレン系樹脂としては、例えば、高密度ポリエチレン(HDPE)、低密度ポリエチレン(LDPE)、直鎖状低密度ポリエチレン(LLDPE)等が挙げられ、また、ポリプロピレン系樹脂としては、例えば、ホモポリプロピレン(HPP)、ランダムポリプロピレン(RPP)等が挙げられる。
【0026】
また、これら熱可塑性樹脂層は、単層構造であってもよく、また、前記した樹脂を積層した多層構造としてもよい。
【0027】
熱可塑性樹脂層の製造方法としては、インフレーション法、Tダイ法等の汎用的な手段により、あらかじめフィルム状の形態として製造してもよく、また、熱可塑性樹脂を多層不織布の表面に直接押出展開するいわゆる押出ラミネート法により、多層不織布上に熱可塑性樹脂層を形成させてもよい。なお、本発明において「フィルム」は、一般的なフィルムのほか、シートの意味も含む。
【0028】
本発明の積層体を構成する熱可塑性樹脂層の厚さとしては、一般に10〜100μmが好ましく、20〜60μmとすることが特に好ましい。熱可塑性樹脂層の厚さが10μmより小さいと、多層不織布とヒートシールして製袋化した際に所定のシール強度を発現できない場合がある。また、熱可塑性樹脂層の厚さが100μmより大きいと、多層不織布と貼り合わせた積層体が固くなりすぎてしまい、肌触り等が悪くなる場合があり、人肌に触れる用途として適さなくなるため好ましくない。
【0029】
本発明の積層体は、前記した多層不織布と熱可塑性樹脂層とを貼り合わせて積層することにより調製される。当該積層手段としては、積層された際及び使い捨てカイロ等の構成材料として適用された際に十分な貼り合わせ強度を確保できるものであれば特に制限はなく、例えば、多層不織布と熱可塑性樹脂層を、層間樹脂を介して両者を貼り合わせたポリサンドラミネート法により積層する方法や、接着剤や粘着剤を用いて、ホットメルトラミネート法、ドライラミネート法、ウェットラミネート法等の従来公知の貼り合わせ手段を適用して、両者を接着貼り合わせて積層体としてもよい。また、前記したように、多層不織布の表面に、前記した熱可塑性樹脂を直接押出展開して熱可塑性樹脂層を形成する押出ラミネート法により、両者を積層体としてもよい。
【0030】
ポリサンドラミネート法とは、多層不織布と、例えば熱可塑性樹脂フィルム等の熱可塑性樹脂層との間に溶融状態の樹脂を流し込んで、当該溶融状態の樹脂が接着剤のようなはたらきをさせて、両者を貼り合わせ接着・積層する手段である。多層不織布と熱可塑性樹脂層とを当該ポリサンドラミネート法により積層する場合において、層間に存在させる樹脂としては、積層体の構成材料である多層不織布と熱可塑性樹脂層とを貼り合わせることができるものであれば特に制限はないが、良好な接着剤を確保するという観点から、ポリプロピレン樹脂、ポリエチレン樹脂、エチレン−酢酸ビニル共重合体(EVA)樹脂等の樹脂材料を使用することが好ましい。
【0031】
また、ホットメルトラミネート法、ドライラミネート法及びウェットラミネート法により多層不織布と熱可塑性樹脂層を貼り合わせ接着するために用いられる接着剤等の種類としては、例えば、前記したホットメルトラミネート法を実施する際に用いられる接着剤としては、スチレン系、オレフィン系、アクリル系、ポリエステル系、ポリアミド系、ウレタン系等の熱可塑性樹脂接着剤等を成分とするものが挙げられる。また、ウェットラミネート法を実施する際に用いられる接着剤としては、酢酸ビニル、スチレン・アクリル酸エステル共重合体、酢酸ビニル・アクリル酸共重合体、アクリル酸エステル共重合体等を成分とするものが挙げられる。更には、ドライラミネート法で用いられる接着剤としては、ポリエーテル樹脂、ポリウレタン系樹脂、エポキシ樹脂、ポリエステル/脂肪族イソシアネート系樹脂、イソシアネート系樹脂等を成分とする接着剤が挙げられる。
【0032】
本発明の積層体は、多層不織布と熱可塑性樹脂層との剥離強度を2N/15mm以上とすることが好ましい。剥離強度をこの値以上とすることにより、両層間での層間剥離が生じにくくなり、実用上も問題なくなるため好ましい。その一方で、剥離強度が2N/15mmより小さいと、カイロ用の包装材料等として用いた場合にあっては、当該基材を用いて熱シール等により包装体を形成した際に、積層体の層間剥離により破袋する場合があるため好ましくない。かかる剥離強度は、引張強度100mm/分でT型剥離(180度剥離)を行った場合の、15mm幅当たりの最大強度を求めればよい。
【0033】
かかる手段により貼り合わされた本発明の積層体は、発熱体組成物等を収納する使い捨てカイロ等の構成材料として適用された場合に、収納される発熱体組成物が発熱するのに際して必要な通気性を確保するため、通気孔を設けることが好ましい。通気孔の大きさは、特に制限はないが、一般に、直径を0.8〜2mm程度とすればよく、通気孔の間隔は、4〜10mm間隔程度とすればよい。また、積層体の通気度も、用途によっても異なるが、例えば、身体用の使い捨てカイロとして適用する場合には、5〜50秒/100cc程度、靴用カイロに適用する場合には、0.1〜5秒/100cc程度とすることが好ましい。なお、当該通気度の測定は、JIS L1096 B法(ガーレ形法)に準拠して測定すればよく、例えば、ガーレ式デンソーメーター((株)東洋精機製作所製、型式 G−B2C)等を用いることにより、簡便に測定することができる。通気孔は、針による穿孔や、積層体をピン、突起等が付いたロールに通す等、従来公知の手段により空ければよい。なお、多層不織布の粉もれ防止性を有効に活用するため、あらかじめ熱可塑性樹脂層に対して、前記通気孔を空けておくことが好ましい。
【0034】
本発明の積層体は、空気(酸素)の存在下で発熱する性質を有する発熱体組成物を収納する発熱体組成物収納袋を構成する材料として適用することが好ましく、例えば、使い捨てカイロ用の構成材料として適用することが好ましい。
【0035】
前記使い捨てカイロを調製するには、例えば、熱可塑性樹脂層が直接重なるように、本発明の積層体を2枚重ね、鉄粉、水、木粉、活性炭、無機塩等の発熱体組成物を所定量充填しながら、四方を熱シール機等でヒートシールすることにより袋状に加工する等の方法が挙げられる。本発明の積層体は、毛羽が立ちにくく、粉状の内容物のもれも少ないので、例えば靴の中に入れて使用される、靴用(足用)タイプの使い捨てカイロ(いわゆる靴用カイロ。以下同じ)などの用途にも好適に使用することができる。
【0036】
かくして得られる本発明の積層体は、積層体を構成する不織布層が多層不織布からなり、当該多層不織布が、太さが1〜20デニールの繊維からなる太繊維不織布層と、太さが1デニール未満の繊維からなる細繊維不織布層を少なくとも含んでいる構成をとるため、太繊維不織布層が有する機械的強度及び風合いのよさと、細繊維不織布層の有する隠蔽性及び微粉末もれ防止性を併せ持った積層体となる。また、積層不織布を構成材料とするため、発熱体組成物等を収納する使い捨てカイロ等の構成材料として適用された場合であっても、当該カイロの使用時における収納物の外部への漏れ出しを防止することができる。更には、前記多層不織布は、太繊維不織布層が最外層として現れている構成であるため、不織布表面に毛羽が発生することを防止でき、人肌に触れる用途としても好適な積層体となる。また、本発明の積層体は、当該カイロの製造においても、既存の設備を用いて簡便に製造することを可能とするものである
【0037】
そして、本発明の積層体は、前記した使い捨てカイロ用の構成材料として適用するほか、温シップ、発熱シップ、エステ用発熱シート等の構成材料としても有利に使用することができるものである。
【0038】
【発明の実施の形態】
以下、本発明の実施の形態を図面に基づいて説明する。
【0039】
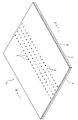
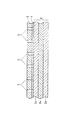
図1は、本発明の積層体の一態様を示した概略図、図2は図1のII−II断面図である。図1及び図2中、1は積層体、2は多層不織布、2aは太繊維不織布層(a)、2bは太繊維不織布層(b)、2cは細繊維不織布層、3は熱可塑性樹脂層、4は層間樹脂、5は通気孔、をそれぞれ示す。
【0040】
図1に示すように、本態様の積層体1は、多層不織布2と熱可塑性樹脂層3との積層体からなるものである。このうち、多層不織布2は、太繊維不織布層(a)2a/細繊維不織布層2c/太繊維不織布層(b)2bの3層構造となっている。太繊維不織布層(a)2a及び太繊維不織布層(b)2bは、太さが1〜20デニールの繊維から構成される不織布であり、また、細繊維不織布層2cは、太さが1デニール未満の繊維から構成される不織布である。なお、本態様においては、多層不織布2と熱可塑性樹脂層3の間には、層間樹脂4が存在し、また、熱可塑性樹脂層3には、通気孔5が、大きさが約0.5mmで、約5mm間隔で設けられている。
【0041】
本態様における多層不織布2を構成する太繊維不織布層(a)2a及び太繊維不織布層(b)2bとしては、構成材料を耐熱性に優れるホモポリプロピレンとしたポリプロピレンスパンボンド不織布(以下、「PPスパンボンド不織布」とする場合もある)が用いられている。また、細繊維不織布層2cとしては、当該日ホモポリプロピレンを構成材料としたポリプロピレンメルトブローン不織布(以下、「PPメルトブローン不織布」とする場合もある)が用いられている。
【0042】
多層不織布2の目付量としては、5〜100g/m2程度であればよく、20〜50g/m2程度であることが好ましい。目付量が5g/m2より小さいと、不織布2の風合いが悪くなり、また、目付量が100g/m2より大きいと、不織布2が固くなる場合があり、人肌に触れる用途として適さないためそれぞれ好ましくない。なお、本態様における太繊維不織布層(a)2a、太繊維不織布層(b)2b及び細繊維不織布層2cの繊維の太さは、順に約3デニール、約3デニール及び約0.1デニールである。
【0043】
以下、積層体1を構成する多層不織布2を製造する製造装置について、最初に太繊維不織布層(a)2aであるPPスパンボンド不織布(a)をインラインで製造し、次いで、当該不織布(a)2aに対して、あらかじめ製造された細繊維不織布層2cであるPPメルトブローン不織布と太繊維不織布層(b)2bであるPPスパンボンド不織布(b)を順次積層して、多層不織布2を製造する手段を例として説明する。
【0044】
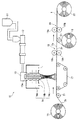
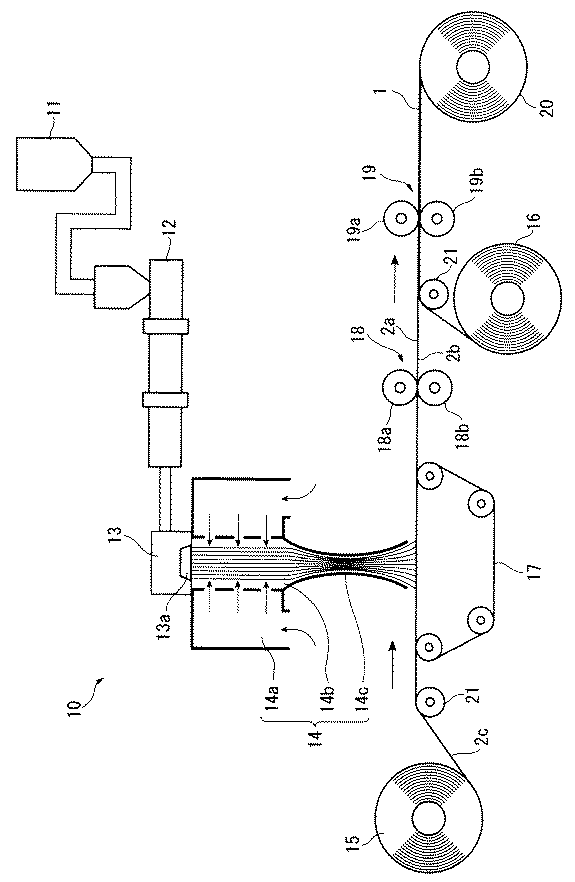
図3に示される多層不織布製造装置10は、原料ホッパ11、単軸押出機12、スパンボンド用ダイス13、及び、冷却部14aと延伸部14bと開繊部14cからなる紡糸牽引装置14、第1繰出機15、第2繰出機16、吸引装置付きコンベア17、第1熱エンボスラミネート機18、第2熱エンボスラミネート機19、巻取機20、およびガイドロール21を基本構成として備えている。
【0045】
原料ホッパ11は、PPスパンボンド不織布(a)2aの構成材料となるポリプロピレン樹脂を入れておくものであり、また、単軸押出機12は、当該ポリプロピレン樹脂を加熱溶融して流動状態とするものである。単軸押出機12内には、当該樹脂を溶融押出紡糸するためのスクリュ(図示しない)が備えられており、また、前記ホッパ11と単軸押出機12は連接されている。このホッパ11と単軸押出機12の大きさや方式等は特に制限はなく、従来公知のものを使用することができる。
【0046】
スパンボンド用ダイス13は、前記単軸押出機12と連接され、単軸押出機12により溶融押出されたポリプロピレン樹脂をフィラメント状に紡糸するためのものである。このスパンボンド用ダイス13も、公知の形状のものを使用することができ、また、スパンボンド用ダイス13の紡糸口金13aの形状を変えることにより、紡糸されるフィラメント状の繊維の断面を、円形、楕円形、角形、星形等の種々の断面形状に変えることができる。
【0047】
冷却部14aは、紡糸されたフィラメント状の繊維を冷却するためのものであり、冷却手段としては、例えば、空冷式のものを適用することができる。
【0048】
延伸部14bは、紡出された繊維条を高速で牽引して細化し、前記の冷却部14aによる冷却工程で高いシェアをかけることにより繊維を配向結晶化させ、引張り強さ等繊維条に所定の物性を付与するものである。本実施形態では、高速牽引の手段として、ライコフィル式(絞り板式)による形式を示したが、その他、エアジェット延伸やローラ延伸などがあり、これらの延伸手段を適宜使用することができる。
【0049】
開繊部14cは、延伸された繊維条を均等均一に開繊させるためのものであり、例えば、静電気帯電法、衝突板衝撃法、気流拡散法等、種々の開繊手段を適宜使用することができる。
【0050】
第1繰出機15は、例えば、PPメルトブローン不織布2cを取り付けておくことが可能であり、また、当該不織布2cを、後記する吸引装置付きコンベア17に送り出すためのものである。この第1繰出機15の大きさや方式等は特に制限はなく、任意の大きさや方式等のもの適宜使用することができる。
【0051】
吸引装置付きコンベア17は、前記した第1繰出機15から送り出されたPPメルトブローン不織布2cを進行方向に走行させるとともに、当該コンベア17に内設される吸引装置(図示しない)により、当該PPメルトブローン不織布2c上に、前記開繊機14cにより開繊処理されたポリプロピレン樹脂の繊維条を捕集・展開するはたらきをもつ。また、PPメルトブローン不織布2c上において、前記ポリプロピレン樹脂の繊維条はウェブ状(PPスパンボンドウェブ)になる。
【0052】
第1熱エンボスラミネート機18は、加熱機構を有し、凸上の彫刻が施されたエンボスロール18a及び表面の平滑なフラットロール18bからなるものである。この第1熱エンボスラミネート機18は、前記した吸引装置付きコンベア17によって積層されたPPメルトブローン不織布2c及びPPスパンボンドウェブを当該エンボスロール18aとフラットロール18bの間を通過させることにより、両者を貼り合わせ・積層するとともに、PPスパンボンドウェブ内の繊維同士を熱接着させ、PPスパンボンド不織布2aとするはたらきをもつ。この第1エンボスラミネート機18の大きさや方式等や、構成するエンボスロール18a及びフラットロール18bの大きさや方式等は、特に制限はなく、任意の大きさや方式等を適用することができる。
【0053】
第2繰出機16は、例えば、あらかじめ製造されたPPスパンボンド不織布(b)2bを取り付けておくことが可能であり、また、当該PPスパンボンド不織布(b)2bを送り出すためのものである。第2繰出機16の大きさや方式等も、第1繰出機15と同様に、特には制限なく、任意の大きさや方式等のものを適宜使用することができる。
【0054】
第2熱エンボスラミネート機19は、第1熱エンボスラミネート機18と同様に、加熱機構を有し、凸状の彫刻が施されたエンボスロール19a及び表面の平滑なフラットロール19bからなり、送り出されてくるPPスパンボンド不織布(a)2a/PPメルトブローン不織布2cの2層からなる不織布と、第2繰出機から送り出されてくるPPスパンボンド不織布(b)2bを貼り合わせ・積層するはたらきをもつ。この第2エンボスラミネート機19の大きさや方式等や、構成するエンボスロール19a及びフラットロール19bの大きさや方式等も、第1熱エンボスラミネート機19と同様に、特に制限はなく、任意の大きさや方式等を適用することができる。
【0055】
そして、巻取機20は、貼り合わせ・積層されたPPスパンボンド不織布(a)2a/PPメルトブローン不織布2c/PPスパンボンド不織布(b)2bの3層からなる多層不織布2を巻き取るものである。この巻取機20の大きさや方式等も、特に制限はなく、任意の形状等のものを使用することができる。
【0056】
多層不織布2は、前記した図3に示す装置10を用いて、以下の手順で製造することができる。まず、原料ホッパ11の中に太繊維不織布層2aであるポリプロピレンスパンボンド不織布(a)を形成する材料であるポリプロピレン樹脂をいれる。また、第1繰出機15には、細繊維不織布層2cとなるPPメルトブローン不織布を、第2繰出機16には、太繊維不織布層2bであるPPスパンボンド不織布(b)をそれぞれ取り付けておく。
【0057】
次に、原料ホッパ11に入れられたポリプロピレン樹脂を単軸押出機12内で加熱溶融させて、スパンボンド用ダイス13内に押し出し、スパンボンド用ダイス13は、かかる溶融状態のポリプロピレン樹脂を、紡糸口金13aから押し出して紡糸する。紡糸された連続したフィラメント状になったポリプロピレン樹脂は、紡糸牽引装置24内の冷却部14aにて冷却されて細い繊維条となった後、延伸部14bにより高速牽引することにより細長く延伸される。延伸された繊維条は、開繊部14cにより開繊処理される。
【0058】
一方、第1繰出機15に取り付けられたPPメルトブローン不織布2cは、図3の矢印方向に送り出される。前記の開繊処理されたポリプロピレン樹脂の繊維条は、吸引装置付きコンベア17において、当該コンベア17に内設される吸引装置によって、第1繰出機15より送り出されてきたPPメルトブローン不織布2c上で捕集・展開されるとともに、繊維同士が接着していないウェブ状態(PPスパンボンドウェブ)となる。
【0059】
PPメルトブローン不織布2cとPPスパンボンドウェブの積層体は、第1熱エンボスラミネート機18を通過することにより、PPスパンボンドウェブ中の繊維同士が熱接着され、PPスパンボンド不織布(a)2aを形成せしめるとともに、当該スパンボンド不織布(a)2aとPPメルトブローン不織布2cとの層間が熱エンボスラミネート接着されて、PPメルトブローン不織布2cとPPスパンボンド不織布(a)2aの積層不織布となる。
【0060】
この積層不織布のPPメルトブローン不織布2cの面と、第2繰出機16から送り出されたPPスパンボンド不織布(b)2bとがガイドロール21の位置で対向して積層状態となり、積層状態の不織布が第2熱エンボスラミネート機19を通過することにより層間が熱エンボスラミネート接着される。このようにして調製されたPPスパンボンド不織布(a)2a/PPメルトブローン不織布2c/PPスパンボンド不織布(b)2bの3層からなる多層不織布1は、巻取機20により巻き取られることになる。
【0061】
次に、前記の多層不織布1とともに本態様の積層体1を構成する熱可塑性樹脂層3としては、ポリプロピレン樹脂を主成分とした、厚さが約20μmの多層フィルム(ポリプロピレンフィルム)を採用している。熱可塑性樹脂層3の調製としては、インフレーション法、Tダイ法等汎用的な手段であらかじめフィルム状の形態として製造することが好ましい。
【0062】
熱可塑性樹脂層3の厚さとしては、一般に10〜100μmが好ましく、20〜60μmとすることが特に好ましい。熱可塑性樹脂層3の厚さが10μmより小さいと、多層不織布2とヒートシールして製袋化した際に所定のシール強度を発現できない場合がある。また、熱可塑性樹脂層3の厚さが100μmより大きいと、多層不織布2と貼り合わせた積層体1が硬くなりすぎてしまい、肌触り等が悪くなる場合があり、人肌に触れる用途として適さなくなるため好ましくない。
【0063】
多層不織布2と熱可塑性樹脂層3との積層方法としては、例えば、多層不織布2と熱可塑性樹脂層3をポリサンドラミネート法により積層する方法や、接着剤や粘着剤を用いて、ホットメルトラミネート法、ドライラミネート法、ウェットラミネート法等の従来公知の貼り合わせ手段を適用して、両者を接着貼り合わせて積層体としてもよい。
【0064】
また、多層不織布2と熱可塑性樹脂層3からなる積層体1には、通気孔5が設けられている。これは、積層体1が、発熱体組成物51等を収納する使い捨てカイロ50等の構成材料として適用された場合に、収納される発熱体組成物51が発熱するのに際して必要な通気性を確保するためである。積層体1の通気度は、例えば、身体用の使い捨てカイロ50として適用する場合には、5〜50秒/100ml程度、靴用カイロに適用する場合には、0.1〜5秒/100ml程度とすることが好ましい。また、通気孔5の直径は、0.2〜2mm程度とすればよく、通気孔5の間隔は、4〜10mm間隔程度とすればよい。
【0065】
次に、前記図1及び図2に示す構成の積層体1を製造する製造装置について、多層不織布2と熱可塑性樹脂層3とを、層間樹脂4としてポリプロピレン樹脂を介するポリサンドラミネート法を用いた態様を例として説明する。
【0066】
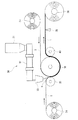
図4に示されるポリサンドラミネート装置30は、ホッパ31と、単軸押出機32と、ダイ33と、第1繰出機34と、押圧ロール35と、冷却ロール36と、第2繰出機37と、巻取機38と、スリッター39及びロール40を基本構成として備えている。
【0067】
ホッパ31は、多層不織布2と熱可塑性樹脂層3とを貼り合わせ接着・積層するための層間樹脂4を入れておくためのものであり、下方に行くに従ってテーパ状の傾斜を持つ公知の形状のホッパである。また、単軸押出機32は、当該層間樹脂4を溶融押出するためのものであり、内部に層間樹脂4を溶融押出するためのスクリュ(図示せず)を備えている公知形状の単軸押出機である。そして、かかる単軸押出機32は、前記したホッパと31と連接されている。
【0068】
ダイ33は、単軸押出機32と連接され、単軸押出機32から溶融押出された層間樹脂4をフィルム状にして、多層不織布2と熱可塑性樹脂層3との間に押し出すはたらきをする。ダイ33は、例えば、Tダイ等であり、このTダイとしては、ストレート・マニホールド型やコート・ハンガー型あるいはこれらを組み合わせたもの等を使用することができる
【0069】
また、第1繰出機34は、例えば、多層不織布2を取り付けておくことが可能で、また、当該多層不織布2を送り出すためのものである。この第1繰出機34の大きさや方式等は特に制限はなく、任意の大きさや方式のものを適用することができる。
【0070】
押圧ロール35は、後記する冷却ロール36との間に挿通される多層不織布2と熱可塑性樹脂層3とを押圧するためのものである。押圧ロール35の材質は、特に制限はないが、押圧ロール35の表面は、ゴム等の弾性部材で構成されているものが好ましい。
【0071】
冷却ロール36は、多層不織布2と熱可塑性樹脂層3を冷却するものであり、例えば、水冷式、空冷式等各種形式の冷却ロールを使用することができる。
【0072】
更には、第2繰出機37は、例えば、熱可塑性樹脂層3を取り付けておくことが可能で、また、当該樹脂層3を送り出すためのものである。第2繰出機37の大きさや方式等も、第1繰出機34と同様に、特に制限はなく、任意の大きさや方式等を適用することができる。
【0073】
そして、巻取機38は、貼り合わせ接着・積層された多層不織布2と熱可塑性樹脂層3とからなる積層体1を巻き取るためのものである。この巻取機38の大きさや方式等は、特に制限はない。
【0074】
本発明の積層体1は、前記した図4に示す装置30を用いて、以下の手段で製造することができる。すなわち、まず、第1繰出機34に、あらかじめ多層不織布2を取り付けておき、また、第2繰出機37には、熱可塑性樹脂層3となるポリプロピレンフィルムを取り付けておく。そして、ホッパ31に、前記多層不織布2と熱可塑性樹脂層3とを貼り合わせ接着・積層する層間樹脂4となるポリプロピレン樹脂を入れる。そして、第1繰出機34から多層不織布2を、第2繰出機37から熱可塑性樹脂層3であるポリプロピレンフィルムをそれぞれ送り出す。
【0075】
次に、層間樹脂4であるポリプロピレン樹脂を単軸押出機32内で加熱溶融させてダイ33に押出し、ダイ33は、層間樹脂4のポリプロピレン樹脂をフィルム状にして、第1繰出機34及び第2繰出機37から送り出された多層不織布2と熱可塑性樹脂層3との間に押し出す。
【0076】
層間にポリプロピレン樹脂が押し出された多層不織布2と熱可塑性樹脂層3は、押圧ロール35と冷却ロール36との間を挿通する。押圧ロール35は、多層不織布2側より押圧して、多層不織布2と熱可塑性樹脂層3とを、層間樹脂4であるポリプロピレン樹脂を介して十分に密着状態とするはたらきをもつ。
【0077】
冷却ロール36は、挿通されてくる材料を冷却する機能を有しており、両材料間に存在する層間樹脂4であるポリプロピレン樹脂を冷却固化させる。このようにして、多層不織布2と熱可塑性樹脂層3とをポリプロピレン樹脂により確実に貼り合わせ接着して、積層が完了する。
【0078】
そして、多層不織布2と熱可塑性樹脂層3とを貼り合わせ接着・積層した積層体1は、冷却ロール36を回り込み、ロール40との間を挿通して、スリッター39により積層体1の巾を調整した後、巻取機38に巻かれることになる。
【0079】
また、本実施形態に係る積層体1は、空気(酸素)の存在下において発熱する発熱体組成物41を収納する発熱体組成物の収納袋の構成材料として用いられることが好ましく、具体的には、図5に示されるような形態の使い捨てカイロ50用の構成材料として用いられることが好ましい。
【0080】
図5に示す使い捨てカイロ50は、例えば、スリットされた積層体1を2枚貼り合わせるようにダイロール(図示しない)に投入され、内部に発熱体組成物51を収納し、その後カットされて袋状物を得る。なお、使い捨てカイロ50は、熱可塑性樹脂層3同士が向き合うように、積層体1を2枚貼り合わせたものである。積層体1の各辺は、ヒートシールされてヒートシール部53となる。なお、スリットする際において、公知の方法を用いて、熱可塑性樹脂層3の任意の場所に、あらかじめ通気孔5を設けて通気加工を施してもよい。
【0081】
使い捨てカイロ50の製造手順としては、従来公知のダイロール方式の自動充填製袋機(図示しない)にて、本発明の積層体1を、熱可塑性樹脂層3同士が向き合うように、2枚重ねて貼り合わせる。そして、発熱体組成物51を積層体1に充填しながら、各ヒートシール部53が形成される。なお、発熱体組成物51は、鉄粉、水、木粉、活性炭、無機塩等であり、空気(酸素)の存在下にて発熱する特性をもつ。
【0082】
前記した本発明の実施形態によれば、次に挙げるような効果を得ることができる。まず、本発明の積層体1は、構成材料である多層不織布2が、太さが1〜20デニールの繊維からなる太繊維不織布層(a)2a及び太繊維不織布層(b)2bと、太さが1デニール未満の繊維からなる細繊維不織布層2cを少なくとも含んでいる構成をとるため、太繊維不織布層2a、2bが有する機械的強度及び風合いのよさと、細繊維不織布層2cの有する隠蔽性を併せ持った積層体となる。
【0083】
また、積層不織布2を構成材料とするため、発熱体組成物51等を収納する使い捨てカイロ50等の構成材料として適用された場合であっても、当該カイロ50の使用時における収納物の外部への漏れ出しを防止することができる。更には、多層不織布2は、太繊維不織布層2aが最外層に現れている構成であるため、不織布表面に毛羽が発生することを防止でき、人肌に触れる用途としても好適な積層体1を提供することができる。また、本発明の積層体1は、使い捨てカイロ50の製造においても、粉体状の発熱体組成51を収納して、既存の設備を用いて簡便に製造することができる。
【0084】
多層不織布のうち、太繊維不織布層2a、2bとしてポリプロピレンスパンボンド不織布(a)及びポリプロピレンスパンボンド不織布(b)を使用しているため、構成する繊維を連続長繊維とすることができ、積層体1に優れた柔軟性、風合い及び強度を付与することができる。また、スパンボンド不織布を使用することにより、製造コストの削減を図ることができる。また、細繊維不織布層2cとしてポリプロピレンメルトブローン不織布を使用しているため、ポリプロピレンスパンボンド不織布との熱ラミネートにより積層が簡便に行うことができるとともに、隠蔽性、緻密性に優れ、かつ内容物の粉もれの起こりにくい積層体とすることすることができる。
【0085】
更には、熱可塑性樹脂層3として、ポリプロピレン樹脂を用いているので、シーラント層としてのヒートシール性が優れたものとなるほか、前記したポリプロピレン樹脂で構成される多層不織布2等と分別して廃棄する必要がなく、リサイクルする際の作業の簡便化を図ることができる。
【0086】
そして、積層体1の多層不織布2と熱可塑性樹脂層3の剥離強度は、構成材料である多層不織布2と熱可塑性樹脂層3が破壊されるほど高いレベル(材料破壊レベル)であるため、使い捨てカイロ50の構成材料とした場合であっても、当該カイロ50内に収納される発熱体組成物51等の熱によって、多層不織布2と熱可塑性樹脂層3とが剥がれたりすることを防止することができ、この点においても、使い捨てカイロ50の構成材料として好適である。
【0087】
なお、以上説明した態様は、本発明の一態様を示したものであって、本発明は、前記した実施形態に限定されるものではなく、本発明の目的及び効果を達成できる範囲内での変形や改良が、本発明の内容に含まれるものであることはいうまでもない。また、本発明を実施する際における具体的な構造及び形状等は、本発明の目的及び効果を達成できる範囲内において、他の構造や形状等としてもよい。
【0088】
例えば、前記の実施形態においては、多層不織布2として、太繊維不織布層2a/細繊維不織布層2c/太繊維不織布層2bの3層の多層不織布を例として示したが、これには限定されず、太繊維不織布層と細繊維不織布層を含むものであり、かつ太繊維不織布層2aが最外層として現れている構成であればよい。また、多層不織布2の構成材料としては、耐熱性に優れるホモポリプロピレンを構成材料とした例を示したが、これには限定されず、例えば、ランダムポリプロピレン等の他のポリプロピレン系樹脂や、ポリエチレン系樹脂、プロピレンとエチレンのブロックコポリマー等のポリオレフィン系樹脂を適宜使用することができる。
【0089】
更には、当該多層不織布2のうち、太繊維不織布層2a、2bの種類としてはスパンボンド不織布の例を、細繊維不織布層2cの種類としてはメルトブローン不織布の例をそれぞれ示したが、これには限定されず、例えば、カード方式を用いて製造された乾式不織布、スパンレース不織布、熱風ガード不織布、熱エンボスガード不織布や、フラッシュ紡糸不織布、トウ開繊式不織布等の従来公知の不織布を使用することができる。また、多層不織布2の製造方法としては、図3に示す製造装置10を用いた製造方法を示したが、これには限定されず、各不織布層をあらかじめ個別に製造して、その後貼り合わせる手段や、全ての不織布層をインラインで製造して、一工程で貼り合わせ・積層化する手段等を用いてもよい。
【0090】
熱可塑性樹脂層3を構成する熱可塑性樹脂としては、ポリプロピレンを主成分とした樹脂を用いた例を示したが、これには限定されず、他のポリオレフィン系樹脂等、例えば、ポリエチレン系樹脂、エチレン−酢酸ビニル共重合体樹脂、エチレン−メタアクリル酸共重合体樹脂等を使用することができる。ポリエチレン系樹脂としては、高密度ポリエチレン、低密度ポリエチレン、直鎖状低密度ポリエチレン樹脂等が挙げられ、ポリプロピレン系樹脂としては、ホモポリプロピレン、ランダムポリプロピレン等が挙げられ、これらを使用してもよい。また、熱可塑性樹脂層3を構成するポリプロピレンフィルムは、多層構造のものを例示したが、これには限定されない。
【0091】
熱可塑性樹脂層3は、前記混合樹脂をインフレーション成形法、Tダイ成形法等の従来公知の成形方法を用いて押出ないし1軸または2軸延伸されたフィルム状のものを例として示したが、当該熱可塑性樹脂層3の構成や製法は特には限定されず、熱可塑性樹脂層3となりうるものであれば従来公知のものを使用することができる。
【0092】
更には、多層不織布2と熱可塑性樹脂層3を積層・貼り合わせする手段としても、図4に示した装置30を用い、ポリサンドラミネート方式により貼り合わせ接着・積層した例を示したが、これには限定されず、ホットメルトラミネート方式、ドライラミネート方式、ウェットラミネート方式等、両材料を貼り合わせ可能であれば任意の手段を適用させることができる。また、ポリサンドラミネート方式により積層を行うに際して使用する層間樹脂4も、ポリプロピレン樹脂を例として示したが、これには限定されず、多層不織布2並びに熱可塑性樹脂層3の種類及び両者を接着する手段等に応じて適宜決定すればよい。
【0093】
なお、図4の装置は、ポリサンドラミネート法を実施するための一態様を示したに過ぎず、装置の形状や構造等は任意のものを適用させても何ら問題はない。また、当該装置を用いることにより得られた積層体1の剥離強度も、本実施態様に示される値には限定されず、使い捨てカイロ50等の発熱体組成物収納袋の構成材料として適するものであれば、その特性は任意のものであってよい。
【0094】
更には、本発明の積層体1を構成材料とする使い捨てカイロ50についても、スリットされた当該積層体1を2枚貼り合わせるようにして形成されていたが、これには限定されず、例えば、1枚の積層体1を、折り返し部52を形成して半折りにすることにより構成される、図6に示すような態様のものであってもよい。
【0095】
そして、本発明の積層体1の適用例としては、使い捨てカイロ50用の包装材の態様を示したが、これには限定されず、温シップ、発熱シップ、エステ用発熱シート等に適用させてもよい。
【0096】
【実施例】
次に、実施例及び比較例を挙げて本発明をさらに詳しく説明するが、本発明はこれらの実施例等に何ら制約されるものではない。
【0097】
〔実施例1〕
(A)多層不織布の製造(1):
図3に示す多層不織布製造装置を用い、また、下記に示す材料及び不織布を用いて、ポリプロピレンスパンボンド不織布(a)/ポリプロピレンメルトブローン不織布/ポリプロピレンスパンボンド不織布(b)からなる3層不織布を製造した。
【0098】
( ポリプロピレンスパンボンド不織布(a)の材料 )
ポリプロピレン樹脂(Idemitsu PP Y6005GM:出光石油化学(株)製、メルトインデックス(MI) 60g/10分(230℃)に、表面処理済酸化チタンを、ポリプロピレン樹脂100重量部に対して1重量部配合した混合材料を使用した。
【0099】
( ポリプロピレンメルトブローン不織布 )
ポリプロピレンメルトブローン不織布(ミクロフレックス PC0020:(株)クラレ製、目付 20g/m2、繊維の太さ 0.02デニール)を使用した。
【0100】
( ポリプロピレンスパンボンド不織布 (b))
ポリプロピレンスパンボンド不織布(ストラテック RW6015:出光ユニテック(株)製、目付 15g/m2、繊維の太さ 2デニール)を使用した。
【0101】
( 熱エンボスラミネート装置の概要 )
<第1熱エンボスラミネート機>
圧着面積: 14%
エンボスロールの温度: 115℃
エンボスロールの形状: エンボスロール表面に独立した格子状凸部を有する
<第2エンボスラミネート機>
圧着面積: 17%
エンボスロール温度: 120℃
エンボスロールの形状: エンボスロール表面に独立した格子状凸部を有する
【0102】
次に、前記(A)で得られた多層不織布と、熱可塑性樹脂層として、共押出ポリプロピレンフィルム(ユニラックス(RS595C):出光ユニテック(株)、厚さ 20μm)を用いて、図4に示す製造装置により、ポリサンドラミネート法を用いて多層不織布とポリプロピレンフィルムの積層体を製造した。なお、多層不織布とポリプロピレンフィルムとを積層する層間樹脂としては、ポリプロピレン樹脂(Idemitsu PP Y6005GM:出光石油化学(株)製、メルトインデックス 60g/10分(230℃))を用いた。
【0103】
〔比較例1〕
単層不織布として、ポリプロピレンスパンボンド不織布(ストラテック RW6040:出光ユニテック(株)製、目付 40g/m2、繊維の太さ 2デニール)を使用した以外は、実施例1と同様な装置及び方法により、ポリプロピレンスパンボンド不織布とポリプロピレンフィルムの積層体を製造した。
【0104】
〔比較例2〕
(A)多層不織布の製造(2):
不織布として、ポリプロピレンメルトブローン不織布(ミクロフレックス PC0020:(株)クラレ製、目付 20g/m3、繊維の太さ 0.1デニール)を、図3の第1繰出機及び第2繰出機から繰り出し、実施例1(A)と同様にして熱エンボスラミネートして貼り合わせ、メルトブローン不織布/メルトブローン不織布からなる多層不織布を得た。
【0105】
前記比較例2(A)で得られた多層不織布と、熱可塑性樹脂層として、共押出ポリプロピレンフィルム(ユニラックス RS595C:出光ユニテック(株)、厚さ 20μm)を用いて、実施例1と同様な装置及び製法により、多層不織布とポリプロピレンフィルムの積層体を製造した。
【0106】
[試験例1]
上記の実施例1及び比較例1及び2で得られた各積層体について、下記の製造条件を用いて靴用カイロを調製した。
【0107】
( 靴用カイロの調製 )
発熱体組成物収納袋の製造装置として、四方シール充填包装機((株)東陽機械製作所製、ダイロール型通包タイプ)を用いた。2枚の積層体からなり、発熱体組成物として、鉄粉、水、木材、活性炭、バーキュライト、食塩を50g充填し、四方がヒートシールされたサイズ縦10cm×横13cmの発熱体組成物収納袋を調製した。なお、ヒートシール条件(温度)は、130℃とした。また、発熱体組成物収納袋に通気性を持たせるため、穿孔径0.5mmのピンが付いたダイロールを用い、あらかじめ熱可塑性樹脂層側に穿孔を空けておいた。
【0108】
前記の製法により調製された靴用カイロを、20人のパネルに、通気孔が空けられた面を上にして、白い靴下を履いたパネル各人の靴の中入れて8時間使用してもらい、8時間使用後の「カイロの外観」、「表面の毛羽状態」及び「靴下の汚れ」の3項目について下記の評価基準にて判定して、パネルのうちもっとも多い判定を評価結果とした。結果を表1に示す。
【0109】
< 評価基準:外観 >
 【0110】
< 評価基準:表面の毛羽状態 >
【0111】
< 評価基準:靴下の汚れ >
【0112】
( 評価結果 )
【表1】
【0113】
表1の結果からわかるように、実施例1の積層体を構成材料とした靴用カイロは、長時間の使用後においても、隠蔽性に優れるとともに、表面に毛羽も発生することはなかった。また、収納している発熱体組成物が外部に漏れることもなかった。この結果より、本発明の積層体が、靴用カイロ用をはじめとする使い捨てカイロの構成材料として好適なものであることが確認できた。
【0114】
【発明の効果】
本発明の積層体は、構成材料として、太さが1〜20デニールの繊維からなる太繊維不織布層と、太さが1デニール未満の細繊維不織布層を含む多層不織布を使用しているため、太繊維不織布層の有する機械的強度及び風合いのよさと、細繊維不織布層の有する隠蔽性を併せ持った積層体となる。また、積層不織布を構成材料とするため、発熱体組成物等を収納する使い捨てカイロ等の構成材料として適用された場合であっても、当該カイロの使用時における収納物の外部への漏れ出しを防止することができる。更には、前記多層不織布は、太繊維不織布層が外面に現れている構成であるため、不織布表面に毛羽が発生することを防止でき、人肌に触れる用途としても好適な積層体となる。
【0115】
従って、本発明の積層体は、靴用カイロ等をはじめとする使い捨てカイロのほか、温シップ、発熱シップ、エステ用発熱シート用の構成材料等として好適な積層体を提供することができる。
【図面の簡単な説明】
【図1】本発明の積層体の一態様を示した概略図である。
【図2】図1のII−II断面図である。
【図3】多層不織布の製造装置の一態様を示したブロック図である。
【図4】本発明の積層体を製造する製造装置の一態様である、ポリサンドラミネート装置を示すブロック図である。
【図5】本発明の積層体により構成される使い捨てカイロの一態様を示した概略図である。
【図6】使い捨てカイロの他の態様を示した概略図である。
【符号の説明】
1 積層体
2 不織布
2a 太繊維不織布層(a)(PPスパンボンド不織布(a))
2b 太繊維不織布層(b)(PPスパンボンド不織布(b))
2c 細繊維不織布(PPメルトブローン不織布)
3 熱可塑性樹脂層
4 層間樹脂
5 通気孔
10 多層不織布製造装置
11 原料ホッパ
12 単軸押出機
13 スパンボンド用ダイス
13a 紡糸口金
14 紡糸牽引装置
14a 冷却機
14b 延伸機
14c 開繊機
15 第1繰出機
16 第2繰出機
17 吸引装置付きコンベア
18 第1熱エンボスラミネート機
18a エンボスロール
18b フラットロール
19 第2エンボスラミネート機
19a エンボスロール
19b フラットロール
20 巻取機
21 ガイドロール
30 ポリサンドラミネート装置
31 ホッパ
32 単軸押出機
33 ダイ
34 第1繰出機
35 押圧ロール
36 冷却ロール
37 第2繰出機
38 巻取機
39 スリッター
40 ロール
50 使い捨てカイロ
51 発熱体組成物
52 折り返し部
53 ヒートシール部
【発明の属する技術分野】
本発明は、積層体に関する。更に詳しくは、使い捨てカイロ等の発熱体組成物収納袋の構成材料等として適用した場合において、風合い及び収納物の隠蔽性に優れるとともに、使用時に収納物の外部に漏れ出しを防止することが可能な積層体に関する。
【0002】
【背景技術】
従来より、不織布と熱可塑性樹脂フィルム等を貼り合わせた積層体が提案されており、当該積層体は、例えば、当該積層体により袋体等を形成して、その中に鉄粉、水、木粉、活性炭、無機塩、水等の発熱体組成物を収納した、いわゆる使い捨てカイロの包装用材料(包材)として用いられている。かかる使い捨てカイロは、前記した積層体の有する通気性により内部に空気(酸素)が取り込まれ、内部に存在する発熱性組成物が酸素と接触して発熱することによりカイロとしての機能を有し、しかも火を使わない安全なものであるため、従来の点火式カイロに代わるものとして広く用いられている。
【0003】
かかる積層体を構成する不織布としては、一般に、ポリアミド(ナイロン)不織布やレーヨン不織布等が広く用いられていた。また、近年では、積層体の構成材料としてこれらポリアミド(ナイロン)不織布やレーヨン不織布等に加えて、高い生産性と低コスト等という観点から、汎用性のあるポリプロピレン系樹脂を用いた不織布を構成材料として、熱可塑性樹脂フィルムと積層体を形成する技術も提案されている。
【0004】
一方、これらのポリオレフィン系樹脂を不織布層として使用した積層体は、ポリアミド(ナイロン)不織布等と比較して、隠蔽性に劣るといる欠点があり、使い捨てカイロ等の構成材料として使用した場合にあっては、収納する発熱体組成物が透けて見えてしまうという問題が発生していた。かかる問題に対しては、従来では、例えば、不織布層の光線透過率を調整する等により、隠蔽性の向上が図られていた(例えば、特許文献1)。
【0005】
また、使い捨てカイロは、収納物である発熱体組成物への空気を供給する必要があるため、一般に、包材の構成材料に通気孔等を空けて通気性を付与する等の処理がなされていた。しかし、靴の中などで使用されるカイロの場合は、空気の供給が大きく削減されるため、包材の通気孔の径を大きくしたり、数を多くしたりする必要がある一方、このようにすると、カイロの使用時に粉末状の発熱体組成物が包材から外へ漏れ出し、靴や靴下を汚してしまうことという問題が生じてしまっていた。かかる問題を解決するために、発熱体組成物の形態を粉末状とせずに、インキ状ないしクリーム状にしたり、または流動性を有する粘体状の発熱体組成物を積層、封入した特殊形状のカイロ等も提案されていた(例えば、特許文献2及び特許文献3)。
【0006】
【特許文献1】
特開2002−209926号公報(第1−8頁)
【特許文献2】
特開平10−155827号公報(第1−16頁)
【特許文献3】
特開2002−253593号公報(第1−14頁)
【0007】
【発明が解決しようとする課題】
しかしながら、発熱体組成物の形態を、前記したような粉末状でないものとした場合には、当該発熱体組成物を収納した使い捨てカイロについて既存の製造装置で製造することが非常に困難となり、特殊な製造手段を必要としてコスト高になってしまうという問題を有していた。更には、通気孔を多くないしは通気孔の径を大きく空けた包材は、内容物が粉末状である場合には外部にもれやすくなってしまい、かつ、必然的に隠蔽性も悪くなってしまうという問題も発生することがあった。
【0008】
従って、本発明の目的は、不織布と熱可塑性樹脂層を貼り合わせた積層体に関し、使い捨てカイロ等の構成材料として適用した場合に、風合い及び隠蔽性に優れるとともに、使用時における内容物の外部への漏れ出しを防止でき、かつ、当該使い捨てカイロの製造においても、既存の設備により簡便に調製することができることを可能とする積層体を提供することにある。
【0009】
【課題を解決するための手段】
本発明者は、上記の好ましい特性を有する積層体、特に、積層体の構成材料である不織布の形態について鋭意検討を重ねた結果、当該不織布の各層を異なる太さの繊維から構成されるものとし、かつ、多層不織布の配置を特定することにより、前記の課題を解決でき、使い捨てカイロ等の発熱体組成物等を収納する包装材料として好適となることを見出した。本発明は、かかる知見に基づいて完成されたものである。
【0010】
すなわち、本発明の積層体は、多層不織布と熱可塑性樹脂層からなる積層体であって、前記多層不織布が、太さが1〜20デニールの繊維からなる不織布層(太繊維不織布層)と、太さが1デニール未満の繊維からなる不織布層(細繊維不織布層)を少なくとも含み、かつ、前記太繊維不織布層が最外層として現れていることを特徴とするものである。
【0011】
本発明の積層体は、前記したように、多層不織布と熱可塑性樹脂層を基本構成とする積層体である。まず、本発明の積層体を構成する多層不織布は、太繊維不織布層と細繊維不織布層を含むことを特徴とする。
【0012】
このうち、太繊維不織布層は、構成する繊維の太さが1〜20デニールからなるものである。当該太繊維不織布層を含むことにより、多層不織布に対して優れた機械的強度を付与し、かつ毛羽(ケバ)立ちを抑制することができるため好ましい。
【0013】
一方、細繊維不織布層は、構成する繊維の太さが1デニール未満の繊維からなるものである。当該細繊維不織布層を含むことにより、多層不織布に対して優れた隠蔽性及び緻密性を付与することができるため好ましい。
【0014】
本発明の積層体は、前記した太繊維不織布層と細繊維不織布層のうち、太繊維不織布層が最外層として現れていることを特徴とする。このように、繊維の太さが1〜20デニールである太繊維不織布層が外面に現れていることにより、不織布表面に毛羽が発生することを防止でき、人肌に触れる用途として好適な積層体が得られるため好ましい。
【0015】
本発明の積層体を構成する不織布の種類としては、特に制限はないが、例えば、スパンボンド不織布、メルトブローン不織布、カード方式で製造された乾式不織布、スパンレース不織布、熱風ガード不織布、熱エンボスガード不織布、フラッシュ紡糸不織布、トウ開繊式不織布等の公知の不織布が挙げられる。
【0016】
多層不織布層のうち太繊維不織布層は、前記した不織布の種類の中でも、不織布の強度や生産性等の点から、長繊維より構成され連続生産が可能なスパンボンド不織布を使用することが好ましい。かかるスパンボンド不織布は、スパンボンド法により製造された不織布のことであり、一般に、熱可塑性樹脂を紡糸、延伸、開繊して、直接シート状(ウェブ)として、エンボスロール等により熱接着させて不織布の形態としたものである。
【0017】
また、多層不織布のうち細繊維不織布は、前記した不織布の種類の中でも、極細繊維ないしは超極細繊維からなる不織布から構成されるメルトブローン不織布を使用することが好ましい。メルトブローン不織布とは、メルトブローン(メルトブローとも呼ばれる)法により製造された不織布のことであり、一般に、溶融状態の樹脂を紡糸する際に高速高温空気で噴射、開繊して、ベルト又は金網上に集積して、不織布の形態としたものである。
【0018】
積層不織布の製造方法は、特に制限はないが、太繊維不織布層と細繊維不織布層を個別に製造して、それらを公知の積層手段にて積層不織布としてもよく、また、一つの製造ライン中で複数種類の不織布を製造、貼り合わせて積層不織布としてもよい。具体的には、スパンボンド不織布からなる太繊維不織布層と、メルトブローン不織布からなる細繊維不織布層を個別に生産し、公知の積層手段により積層する方法や、また、スパンボンド不織布を製造するラインにあらかじめ製造されたメルトブローン不織布を投入して両者を積層するインライン積層を用いて製造する方法が挙げられる。更には、スパンボンド不織布及びメルトブローン不織布の双方を製造ラインを有するスパンボンド/メルトブローン/スパンボンド(SMS)不織布製造装置を用いて、3層の不織布全てをインライン製造してもよい。
【0019】
不織布同士の積層手段としては、特に制限はなく、従来公知の貼り合わせ手段を適宜使用することができるが、接着剤を使用しないという点からも、熱ラミネート法を用いて不織布同士を貼り合わせて積層することが好ましい。特に、本発明の積層体が、使い捨てカイロ等の人肌に触れる用途であることを考慮すると、この熱ラミネート法の中でも、厚み感がある積層不織布が得られる熱エンボスラミネート方法を用いることが好ましい。熱エンボスラミネート法を用いる場合におけるエンボス部の面積は、良好な風合いが得られるという点で、不織布全体に対して5〜30%とすることが好ましい。
【0020】
本発明における多層不織布を構成する材料としては、ポリオレフィン系樹脂、例えば、ポリプロピレン系やポリエチレン系樹脂を使用することが好ましい。ポリプロピレン系樹脂としては、例えば、ホモポリプロピレン(HPP)、ランダムポリプロピレン(RPP)、あるいはプロピレンとエチレンとのランダムコポリマーやブロックコポリマー等の一種又は二種以上を使用することができる。本発明の積層体においては、使い捨てカイロ等の発熱体組成物を収納する収納袋に適用されることを考慮すれば、耐熱性に優れるホモポリプロピレン(HPP)を使用することが好ましい。更には、これらのポリオレフィン系樹脂は、高い生産性を有し、不織布のコストを低減できるという利点もある。なお、本発明を構成する多層不織布の各層は、不織布は、一種類の樹脂単独からなる不織布であってもよく、二種以上の樹脂からなる複合繊維からなる不織布であっても構わない。
【0021】
多層不織布を構成する材料には、当該不織布の用途、特性付与などのために不織布一般に用いられる公知の添加剤成分を加えることができる。これらの公知の添加剤成分としては、ステアリン酸カルシウム、ハイドロタルサイトなどの中和剤、フェノール系、リン系、イオウ系などの酸化防止剤、無機系および有機系の顔料、具体的には、酸化チタン等の酸化物、硫化物、フェロシアン化物、クロム酸塩、硫酸塩、炭酸塩、珪酸塩、カーボンブラック等の炭素、金属粉、真珠顔料等の無機系顔料や、アゾ系(不溶性、溶性)化合物、縮合アゾ系化合物、フタロシアニン系化合物、アンソラキノン系化合物、インジゴ系化合物、ペリレン系化合物、ジオキサジン系化合物、キナクリドン系化合物、イソインドリノン系化合物、キノフタロン系化合物、ピロール系化合物、金属錯塩、蛍光顔料等の有機系顔料を使用できる。このような顔料の種類および添加量は、隠蔽率や不織布としての生産安定性、色より等を考えて適宜選択される。なお、このような顔料の添加量は、一般的には10重量%以下で使用される。
【0022】
また、このほかにも、熱安定剤、造核剤、紫外線吸収剤、光安定剤、帯電防止剤、難燃剤、顔料、染料、あるいはシリカ、タルク、炭酸カルシウム、酸化カルシウム、酸化マグネシウムなどの無機粉末などを適宜使用することができる。
【0023】
本発明の積層体を構成する多層不織布の総目付量としては、特には限定されないが、一般に5〜100g/m2程度であればよく、20〜50g/m2程度であることが好ましい。不織布の目付量をこの範囲にすることにより、十分な風合いを有する不織布が得られるため好ましい。その一方で、目付量が5g/m2より小さいと、不織布の風合いが悪くなり、また、目付量が100g/m2より大きいと、不織布が硬くなる場合があり、人肌に触れる用途として適さないためそれぞれ好ましくない。なお、本明細書において、「総目付量」とは、多層不織布全体の目付量を示す。
【0024】
また、本発明の積層体においては、細繊維不織布層の目付量を、3〜20g/m2程度とすることが好ましい。細繊維不織布層の目付量が3g/m2より小さいと、隠蔽性や微粉末もれ防止性能に劣り、20g/m2より大きいと、不織布層ないしは積層体全体に対する繊維の占有割合が高くなり、コスト高につながるほか、強度劣化にもつながり、好ましくない。
【0025】
次に、本発明の積層体を構成する熱可塑性樹脂層としては、ヒートシール性を有する材料を用いることが好ましく、例えば、ポリエチレン(PE)系樹脂、ポリプロピレン(PP)系樹脂等のポリオレフィン系樹脂や、エチレン−酢酸ビニル共重合体(EVA)系樹脂等のオレフィン系共重合体樹脂等の熱可塑性樹脂を構成材料とすればよく、これらの一種又は二種以上を使用することができる。ポリエチレン系樹脂としては、例えば、高密度ポリエチレン(HDPE)、低密度ポリエチレン(LDPE)、直鎖状低密度ポリエチレン(LLDPE)等が挙げられ、また、ポリプロピレン系樹脂としては、例えば、ホモポリプロピレン(HPP)、ランダムポリプロピレン(RPP)等が挙げられる。
【0026】
また、これら熱可塑性樹脂層は、単層構造であってもよく、また、前記した樹脂を積層した多層構造としてもよい。
【0027】
熱可塑性樹脂層の製造方法としては、インフレーション法、Tダイ法等の汎用的な手段により、あらかじめフィルム状の形態として製造してもよく、また、熱可塑性樹脂を多層不織布の表面に直接押出展開するいわゆる押出ラミネート法により、多層不織布上に熱可塑性樹脂層を形成させてもよい。なお、本発明において「フィルム」は、一般的なフィルムのほか、シートの意味も含む。
【0028】
本発明の積層体を構成する熱可塑性樹脂層の厚さとしては、一般に10〜100μmが好ましく、20〜60μmとすることが特に好ましい。熱可塑性樹脂層の厚さが10μmより小さいと、多層不織布とヒートシールして製袋化した際に所定のシール強度を発現できない場合がある。また、熱可塑性樹脂層の厚さが100μmより大きいと、多層不織布と貼り合わせた積層体が固くなりすぎてしまい、肌触り等が悪くなる場合があり、人肌に触れる用途として適さなくなるため好ましくない。
【0029】
本発明の積層体は、前記した多層不織布と熱可塑性樹脂層とを貼り合わせて積層することにより調製される。当該積層手段としては、積層された際及び使い捨てカイロ等の構成材料として適用された際に十分な貼り合わせ強度を確保できるものであれば特に制限はなく、例えば、多層不織布と熱可塑性樹脂層を、層間樹脂を介して両者を貼り合わせたポリサンドラミネート法により積層する方法や、接着剤や粘着剤を用いて、ホットメルトラミネート法、ドライラミネート法、ウェットラミネート法等の従来公知の貼り合わせ手段を適用して、両者を接着貼り合わせて積層体としてもよい。また、前記したように、多層不織布の表面に、前記した熱可塑性樹脂を直接押出展開して熱可塑性樹脂層を形成する押出ラミネート法により、両者を積層体としてもよい。
【0030】
ポリサンドラミネート法とは、多層不織布と、例えば熱可塑性樹脂フィルム等の熱可塑性樹脂層との間に溶融状態の樹脂を流し込んで、当該溶融状態の樹脂が接着剤のようなはたらきをさせて、両者を貼り合わせ接着・積層する手段である。多層不織布と熱可塑性樹脂層とを当該ポリサンドラミネート法により積層する場合において、層間に存在させる樹脂としては、積層体の構成材料である多層不織布と熱可塑性樹脂層とを貼り合わせることができるものであれば特に制限はないが、良好な接着剤を確保するという観点から、ポリプロピレン樹脂、ポリエチレン樹脂、エチレン−酢酸ビニル共重合体(EVA)樹脂等の樹脂材料を使用することが好ましい。
【0031】
また、ホットメルトラミネート法、ドライラミネート法及びウェットラミネート法により多層不織布と熱可塑性樹脂層を貼り合わせ接着するために用いられる接着剤等の種類としては、例えば、前記したホットメルトラミネート法を実施する際に用いられる接着剤としては、スチレン系、オレフィン系、アクリル系、ポリエステル系、ポリアミド系、ウレタン系等の熱可塑性樹脂接着剤等を成分とするものが挙げられる。また、ウェットラミネート法を実施する際に用いられる接着剤としては、酢酸ビニル、スチレン・アクリル酸エステル共重合体、酢酸ビニル・アクリル酸共重合体、アクリル酸エステル共重合体等を成分とするものが挙げられる。更には、ドライラミネート法で用いられる接着剤としては、ポリエーテル樹脂、ポリウレタン系樹脂、エポキシ樹脂、ポリエステル/脂肪族イソシアネート系樹脂、イソシアネート系樹脂等を成分とする接着剤が挙げられる。
【0032】
本発明の積層体は、多層不織布と熱可塑性樹脂層との剥離強度を2N/15mm以上とすることが好ましい。剥離強度をこの値以上とすることにより、両層間での層間剥離が生じにくくなり、実用上も問題なくなるため好ましい。その一方で、剥離強度が2N/15mmより小さいと、カイロ用の包装材料等として用いた場合にあっては、当該基材を用いて熱シール等により包装体を形成した際に、積層体の層間剥離により破袋する場合があるため好ましくない。かかる剥離強度は、引張強度100mm/分でT型剥離(180度剥離)を行った場合の、15mm幅当たりの最大強度を求めればよい。
【0033】
かかる手段により貼り合わされた本発明の積層体は、発熱体組成物等を収納する使い捨てカイロ等の構成材料として適用された場合に、収納される発熱体組成物が発熱するのに際して必要な通気性を確保するため、通気孔を設けることが好ましい。通気孔の大きさは、特に制限はないが、一般に、直径を0.8〜2mm程度とすればよく、通気孔の間隔は、4〜10mm間隔程度とすればよい。また、積層体の通気度も、用途によっても異なるが、例えば、身体用の使い捨てカイロとして適用する場合には、5〜50秒/100cc程度、靴用カイロに適用する場合には、0.1〜5秒/100cc程度とすることが好ましい。なお、当該通気度の測定は、JIS L1096 B法(ガーレ形法)に準拠して測定すればよく、例えば、ガーレ式デンソーメーター((株)東洋精機製作所製、型式 G−B2C)等を用いることにより、簡便に測定することができる。通気孔は、針による穿孔や、積層体をピン、突起等が付いたロールに通す等、従来公知の手段により空ければよい。なお、多層不織布の粉もれ防止性を有効に活用するため、あらかじめ熱可塑性樹脂層に対して、前記通気孔を空けておくことが好ましい。
【0034】
本発明の積層体は、空気(酸素)の存在下で発熱する性質を有する発熱体組成物を収納する発熱体組成物収納袋を構成する材料として適用することが好ましく、例えば、使い捨てカイロ用の構成材料として適用することが好ましい。
【0035】
前記使い捨てカイロを調製するには、例えば、熱可塑性樹脂層が直接重なるように、本発明の積層体を2枚重ね、鉄粉、水、木粉、活性炭、無機塩等の発熱体組成物を所定量充填しながら、四方を熱シール機等でヒートシールすることにより袋状に加工する等の方法が挙げられる。本発明の積層体は、毛羽が立ちにくく、粉状の内容物のもれも少ないので、例えば靴の中に入れて使用される、靴用(足用)タイプの使い捨てカイロ(いわゆる靴用カイロ。以下同じ)などの用途にも好適に使用することができる。
【0036】
かくして得られる本発明の積層体は、積層体を構成する不織布層が多層不織布からなり、当該多層不織布が、太さが1〜20デニールの繊維からなる太繊維不織布層と、太さが1デニール未満の繊維からなる細繊維不織布層を少なくとも含んでいる構成をとるため、太繊維不織布層が有する機械的強度及び風合いのよさと、細繊維不織布層の有する隠蔽性及び微粉末もれ防止性を併せ持った積層体となる。また、積層不織布を構成材料とするため、発熱体組成物等を収納する使い捨てカイロ等の構成材料として適用された場合であっても、当該カイロの使用時における収納物の外部への漏れ出しを防止することができる。更には、前記多層不織布は、太繊維不織布層が最外層として現れている構成であるため、不織布表面に毛羽が発生することを防止でき、人肌に触れる用途としても好適な積層体となる。また、本発明の積層体は、当該カイロの製造においても、既存の設備を用いて簡便に製造することを可能とするものである
【0037】
そして、本発明の積層体は、前記した使い捨てカイロ用の構成材料として適用するほか、温シップ、発熱シップ、エステ用発熱シート等の構成材料としても有利に使用することができるものである。
【0038】
【発明の実施の形態】
以下、本発明の実施の形態を図面に基づいて説明する。
【0039】
図1は、本発明の積層体の一態様を示した概略図、図2は図1のII−II断面図である。図1及び図2中、1は積層体、2は多層不織布、2aは太繊維不織布層(a)、2bは太繊維不織布層(b)、2cは細繊維不織布層、3は熱可塑性樹脂層、4は層間樹脂、5は通気孔、をそれぞれ示す。
【0040】
図1に示すように、本態様の積層体1は、多層不織布2と熱可塑性樹脂層3との積層体からなるものである。このうち、多層不織布2は、太繊維不織布層(a)2a/細繊維不織布層2c/太繊維不織布層(b)2bの3層構造となっている。太繊維不織布層(a)2a及び太繊維不織布層(b)2bは、太さが1〜20デニールの繊維から構成される不織布であり、また、細繊維不織布層2cは、太さが1デニール未満の繊維から構成される不織布である。なお、本態様においては、多層不織布2と熱可塑性樹脂層3の間には、層間樹脂4が存在し、また、熱可塑性樹脂層3には、通気孔5が、大きさが約0.5mmで、約5mm間隔で設けられている。
【0041】
本態様における多層不織布2を構成する太繊維不織布層(a)2a及び太繊維不織布層(b)2bとしては、構成材料を耐熱性に優れるホモポリプロピレンとしたポリプロピレンスパンボンド不織布(以下、「PPスパンボンド不織布」とする場合もある)が用いられている。また、細繊維不織布層2cとしては、当該日ホモポリプロピレンを構成材料としたポリプロピレンメルトブローン不織布(以下、「PPメルトブローン不織布」とする場合もある)が用いられている。
【0042】
多層不織布2の目付量としては、5〜100g/m2程度であればよく、20〜50g/m2程度であることが好ましい。目付量が5g/m2より小さいと、不織布2の風合いが悪くなり、また、目付量が100g/m2より大きいと、不織布2が固くなる場合があり、人肌に触れる用途として適さないためそれぞれ好ましくない。なお、本態様における太繊維不織布層(a)2a、太繊維不織布層(b)2b及び細繊維不織布層2cの繊維の太さは、順に約3デニール、約3デニール及び約0.1デニールである。
【0043】
以下、積層体1を構成する多層不織布2を製造する製造装置について、最初に太繊維不織布層(a)2aであるPPスパンボンド不織布(a)をインラインで製造し、次いで、当該不織布(a)2aに対して、あらかじめ製造された細繊維不織布層2cであるPPメルトブローン不織布と太繊維不織布層(b)2bであるPPスパンボンド不織布(b)を順次積層して、多層不織布2を製造する手段を例として説明する。
【0044】
図3に示される多層不織布製造装置10は、原料ホッパ11、単軸押出機12、スパンボンド用ダイス13、及び、冷却部14aと延伸部14bと開繊部14cからなる紡糸牽引装置14、第1繰出機15、第2繰出機16、吸引装置付きコンベア17、第1熱エンボスラミネート機18、第2熱エンボスラミネート機19、巻取機20、およびガイドロール21を基本構成として備えている。
【0045】
原料ホッパ11は、PPスパンボンド不織布(a)2aの構成材料となるポリプロピレン樹脂を入れておくものであり、また、単軸押出機12は、当該ポリプロピレン樹脂を加熱溶融して流動状態とするものである。単軸押出機12内には、当該樹脂を溶融押出紡糸するためのスクリュ(図示しない)が備えられており、また、前記ホッパ11と単軸押出機12は連接されている。このホッパ11と単軸押出機12の大きさや方式等は特に制限はなく、従来公知のものを使用することができる。
【0046】
スパンボンド用ダイス13は、前記単軸押出機12と連接され、単軸押出機12により溶融押出されたポリプロピレン樹脂をフィラメント状に紡糸するためのものである。このスパンボンド用ダイス13も、公知の形状のものを使用することができ、また、スパンボンド用ダイス13の紡糸口金13aの形状を変えることにより、紡糸されるフィラメント状の繊維の断面を、円形、楕円形、角形、星形等の種々の断面形状に変えることができる。
【0047】
冷却部14aは、紡糸されたフィラメント状の繊維を冷却するためのものであり、冷却手段としては、例えば、空冷式のものを適用することができる。
【0048】
延伸部14bは、紡出された繊維条を高速で牽引して細化し、前記の冷却部14aによる冷却工程で高いシェアをかけることにより繊維を配向結晶化させ、引張り強さ等繊維条に所定の物性を付与するものである。本実施形態では、高速牽引の手段として、ライコフィル式(絞り板式)による形式を示したが、その他、エアジェット延伸やローラ延伸などがあり、これらの延伸手段を適宜使用することができる。
【0049】
開繊部14cは、延伸された繊維条を均等均一に開繊させるためのものであり、例えば、静電気帯電法、衝突板衝撃法、気流拡散法等、種々の開繊手段を適宜使用することができる。
【0050】
第1繰出機15は、例えば、PPメルトブローン不織布2cを取り付けておくことが可能であり、また、当該不織布2cを、後記する吸引装置付きコンベア17に送り出すためのものである。この第1繰出機15の大きさや方式等は特に制限はなく、任意の大きさや方式等のもの適宜使用することができる。
【0051】
吸引装置付きコンベア17は、前記した第1繰出機15から送り出されたPPメルトブローン不織布2cを進行方向に走行させるとともに、当該コンベア17に内設される吸引装置(図示しない)により、当該PPメルトブローン不織布2c上に、前記開繊機14cにより開繊処理されたポリプロピレン樹脂の繊維条を捕集・展開するはたらきをもつ。また、PPメルトブローン不織布2c上において、前記ポリプロピレン樹脂の繊維条はウェブ状(PPスパンボンドウェブ)になる。
【0052】
第1熱エンボスラミネート機18は、加熱機構を有し、凸上の彫刻が施されたエンボスロール18a及び表面の平滑なフラットロール18bからなるものである。この第1熱エンボスラミネート機18は、前記した吸引装置付きコンベア17によって積層されたPPメルトブローン不織布2c及びPPスパンボンドウェブを当該エンボスロール18aとフラットロール18bの間を通過させることにより、両者を貼り合わせ・積層するとともに、PPスパンボンドウェブ内の繊維同士を熱接着させ、PPスパンボンド不織布2aとするはたらきをもつ。この第1エンボスラミネート機18の大きさや方式等や、構成するエンボスロール18a及びフラットロール18bの大きさや方式等は、特に制限はなく、任意の大きさや方式等を適用することができる。
【0053】
第2繰出機16は、例えば、あらかじめ製造されたPPスパンボンド不織布(b)2bを取り付けておくことが可能であり、また、当該PPスパンボンド不織布(b)2bを送り出すためのものである。第2繰出機16の大きさや方式等も、第1繰出機15と同様に、特には制限なく、任意の大きさや方式等のものを適宜使用することができる。
【0054】
第2熱エンボスラミネート機19は、第1熱エンボスラミネート機18と同様に、加熱機構を有し、凸状の彫刻が施されたエンボスロール19a及び表面の平滑なフラットロール19bからなり、送り出されてくるPPスパンボンド不織布(a)2a/PPメルトブローン不織布2cの2層からなる不織布と、第2繰出機から送り出されてくるPPスパンボンド不織布(b)2bを貼り合わせ・積層するはたらきをもつ。この第2エンボスラミネート機19の大きさや方式等や、構成するエンボスロール19a及びフラットロール19bの大きさや方式等も、第1熱エンボスラミネート機19と同様に、特に制限はなく、任意の大きさや方式等を適用することができる。
【0055】
そして、巻取機20は、貼り合わせ・積層されたPPスパンボンド不織布(a)2a/PPメルトブローン不織布2c/PPスパンボンド不織布(b)2bの3層からなる多層不織布2を巻き取るものである。この巻取機20の大きさや方式等も、特に制限はなく、任意の形状等のものを使用することができる。
【0056】
多層不織布2は、前記した図3に示す装置10を用いて、以下の手順で製造することができる。まず、原料ホッパ11の中に太繊維不織布層2aであるポリプロピレンスパンボンド不織布(a)を形成する材料であるポリプロピレン樹脂をいれる。また、第1繰出機15には、細繊維不織布層2cとなるPPメルトブローン不織布を、第2繰出機16には、太繊維不織布層2bであるPPスパンボンド不織布(b)をそれぞれ取り付けておく。
【0057】
次に、原料ホッパ11に入れられたポリプロピレン樹脂を単軸押出機12内で加熱溶融させて、スパンボンド用ダイス13内に押し出し、スパンボンド用ダイス13は、かかる溶融状態のポリプロピレン樹脂を、紡糸口金13aから押し出して紡糸する。紡糸された連続したフィラメント状になったポリプロピレン樹脂は、紡糸牽引装置24内の冷却部14aにて冷却されて細い繊維条となった後、延伸部14bにより高速牽引することにより細長く延伸される。延伸された繊維条は、開繊部14cにより開繊処理される。
【0058】
一方、第1繰出機15に取り付けられたPPメルトブローン不織布2cは、図3の矢印方向に送り出される。前記の開繊処理されたポリプロピレン樹脂の繊維条は、吸引装置付きコンベア17において、当該コンベア17に内設される吸引装置によって、第1繰出機15より送り出されてきたPPメルトブローン不織布2c上で捕集・展開されるとともに、繊維同士が接着していないウェブ状態(PPスパンボンドウェブ)となる。
【0059】
PPメルトブローン不織布2cとPPスパンボンドウェブの積層体は、第1熱エンボスラミネート機18を通過することにより、PPスパンボンドウェブ中の繊維同士が熱接着され、PPスパンボンド不織布(a)2aを形成せしめるとともに、当該スパンボンド不織布(a)2aとPPメルトブローン不織布2cとの層間が熱エンボスラミネート接着されて、PPメルトブローン不織布2cとPPスパンボンド不織布(a)2aの積層不織布となる。
【0060】
この積層不織布のPPメルトブローン不織布2cの面と、第2繰出機16から送り出されたPPスパンボンド不織布(b)2bとがガイドロール21の位置で対向して積層状態となり、積層状態の不織布が第2熱エンボスラミネート機19を通過することにより層間が熱エンボスラミネート接着される。このようにして調製されたPPスパンボンド不織布(a)2a/PPメルトブローン不織布2c/PPスパンボンド不織布(b)2bの3層からなる多層不織布1は、巻取機20により巻き取られることになる。
【0061】
次に、前記の多層不織布1とともに本態様の積層体1を構成する熱可塑性樹脂層3としては、ポリプロピレン樹脂を主成分とした、厚さが約20μmの多層フィルム(ポリプロピレンフィルム)を採用している。熱可塑性樹脂層3の調製としては、インフレーション法、Tダイ法等汎用的な手段であらかじめフィルム状の形態として製造することが好ましい。
【0062】
熱可塑性樹脂層3の厚さとしては、一般に10〜100μmが好ましく、20〜60μmとすることが特に好ましい。熱可塑性樹脂層3の厚さが10μmより小さいと、多層不織布2とヒートシールして製袋化した際に所定のシール強度を発現できない場合がある。また、熱可塑性樹脂層3の厚さが100μmより大きいと、多層不織布2と貼り合わせた積層体1が硬くなりすぎてしまい、肌触り等が悪くなる場合があり、人肌に触れる用途として適さなくなるため好ましくない。
【0063】
多層不織布2と熱可塑性樹脂層3との積層方法としては、例えば、多層不織布2と熱可塑性樹脂層3をポリサンドラミネート法により積層する方法や、接着剤や粘着剤を用いて、ホットメルトラミネート法、ドライラミネート法、ウェットラミネート法等の従来公知の貼り合わせ手段を適用して、両者を接着貼り合わせて積層体としてもよい。
【0064】
また、多層不織布2と熱可塑性樹脂層3からなる積層体1には、通気孔5が設けられている。これは、積層体1が、発熱体組成物51等を収納する使い捨てカイロ50等の構成材料として適用された場合に、収納される発熱体組成物51が発熱するのに際して必要な通気性を確保するためである。積層体1の通気度は、例えば、身体用の使い捨てカイロ50として適用する場合には、5〜50秒/100ml程度、靴用カイロに適用する場合には、0.1〜5秒/100ml程度とすることが好ましい。また、通気孔5の直径は、0.2〜2mm程度とすればよく、通気孔5の間隔は、4〜10mm間隔程度とすればよい。
【0065】
次に、前記図1及び図2に示す構成の積層体1を製造する製造装置について、多層不織布2と熱可塑性樹脂層3とを、層間樹脂4としてポリプロピレン樹脂を介するポリサンドラミネート法を用いた態様を例として説明する。
【0066】
図4に示されるポリサンドラミネート装置30は、ホッパ31と、単軸押出機32と、ダイ33と、第1繰出機34と、押圧ロール35と、冷却ロール36と、第2繰出機37と、巻取機38と、スリッター39及びロール40を基本構成として備えている。
【0067】
ホッパ31は、多層不織布2と熱可塑性樹脂層3とを貼り合わせ接着・積層するための層間樹脂4を入れておくためのものであり、下方に行くに従ってテーパ状の傾斜を持つ公知の形状のホッパである。また、単軸押出機32は、当該層間樹脂4を溶融押出するためのものであり、内部に層間樹脂4を溶融押出するためのスクリュ(図示せず)を備えている公知形状の単軸押出機である。そして、かかる単軸押出機32は、前記したホッパと31と連接されている。
【0068】
ダイ33は、単軸押出機32と連接され、単軸押出機32から溶融押出された層間樹脂4をフィルム状にして、多層不織布2と熱可塑性樹脂層3との間に押し出すはたらきをする。ダイ33は、例えば、Tダイ等であり、このTダイとしては、ストレート・マニホールド型やコート・ハンガー型あるいはこれらを組み合わせたもの等を使用することができる
【0069】
また、第1繰出機34は、例えば、多層不織布2を取り付けておくことが可能で、また、当該多層不織布2を送り出すためのものである。この第1繰出機34の大きさや方式等は特に制限はなく、任意の大きさや方式のものを適用することができる。
【0070】
押圧ロール35は、後記する冷却ロール36との間に挿通される多層不織布2と熱可塑性樹脂層3とを押圧するためのものである。押圧ロール35の材質は、特に制限はないが、押圧ロール35の表面は、ゴム等の弾性部材で構成されているものが好ましい。
【0071】
冷却ロール36は、多層不織布2と熱可塑性樹脂層3を冷却するものであり、例えば、水冷式、空冷式等各種形式の冷却ロールを使用することができる。
【0072】
更には、第2繰出機37は、例えば、熱可塑性樹脂層3を取り付けておくことが可能で、また、当該樹脂層3を送り出すためのものである。第2繰出機37の大きさや方式等も、第1繰出機34と同様に、特に制限はなく、任意の大きさや方式等を適用することができる。
【0073】
そして、巻取機38は、貼り合わせ接着・積層された多層不織布2と熱可塑性樹脂層3とからなる積層体1を巻き取るためのものである。この巻取機38の大きさや方式等は、特に制限はない。
【0074】
本発明の積層体1は、前記した図4に示す装置30を用いて、以下の手段で製造することができる。すなわち、まず、第1繰出機34に、あらかじめ多層不織布2を取り付けておき、また、第2繰出機37には、熱可塑性樹脂層3となるポリプロピレンフィルムを取り付けておく。そして、ホッパ31に、前記多層不織布2と熱可塑性樹脂層3とを貼り合わせ接着・積層する層間樹脂4となるポリプロピレン樹脂を入れる。そして、第1繰出機34から多層不織布2を、第2繰出機37から熱可塑性樹脂層3であるポリプロピレンフィルムをそれぞれ送り出す。
【0075】
次に、層間樹脂4であるポリプロピレン樹脂を単軸押出機32内で加熱溶融させてダイ33に押出し、ダイ33は、層間樹脂4のポリプロピレン樹脂をフィルム状にして、第1繰出機34及び第2繰出機37から送り出された多層不織布2と熱可塑性樹脂層3との間に押し出す。
【0076】
層間にポリプロピレン樹脂が押し出された多層不織布2と熱可塑性樹脂層3は、押圧ロール35と冷却ロール36との間を挿通する。押圧ロール35は、多層不織布2側より押圧して、多層不織布2と熱可塑性樹脂層3とを、層間樹脂4であるポリプロピレン樹脂を介して十分に密着状態とするはたらきをもつ。
【0077】
冷却ロール36は、挿通されてくる材料を冷却する機能を有しており、両材料間に存在する層間樹脂4であるポリプロピレン樹脂を冷却固化させる。このようにして、多層不織布2と熱可塑性樹脂層3とをポリプロピレン樹脂により確実に貼り合わせ接着して、積層が完了する。
【0078】
そして、多層不織布2と熱可塑性樹脂層3とを貼り合わせ接着・積層した積層体1は、冷却ロール36を回り込み、ロール40との間を挿通して、スリッター39により積層体1の巾を調整した後、巻取機38に巻かれることになる。
【0079】
また、本実施形態に係る積層体1は、空気(酸素)の存在下において発熱する発熱体組成物41を収納する発熱体組成物の収納袋の構成材料として用いられることが好ましく、具体的には、図5に示されるような形態の使い捨てカイロ50用の構成材料として用いられることが好ましい。
【0080】
図5に示す使い捨てカイロ50は、例えば、スリットされた積層体1を2枚貼り合わせるようにダイロール(図示しない)に投入され、内部に発熱体組成物51を収納し、その後カットされて袋状物を得る。なお、使い捨てカイロ50は、熱可塑性樹脂層3同士が向き合うように、積層体1を2枚貼り合わせたものである。積層体1の各辺は、ヒートシールされてヒートシール部53となる。なお、スリットする際において、公知の方法を用いて、熱可塑性樹脂層3の任意の場所に、あらかじめ通気孔5を設けて通気加工を施してもよい。
【0081】
使い捨てカイロ50の製造手順としては、従来公知のダイロール方式の自動充填製袋機(図示しない)にて、本発明の積層体1を、熱可塑性樹脂層3同士が向き合うように、2枚重ねて貼り合わせる。そして、発熱体組成物51を積層体1に充填しながら、各ヒートシール部53が形成される。なお、発熱体組成物51は、鉄粉、水、木粉、活性炭、無機塩等であり、空気(酸素)の存在下にて発熱する特性をもつ。
【0082】
前記した本発明の実施形態によれば、次に挙げるような効果を得ることができる。まず、本発明の積層体1は、構成材料である多層不織布2が、太さが1〜20デニールの繊維からなる太繊維不織布層(a)2a及び太繊維不織布層(b)2bと、太さが1デニール未満の繊維からなる細繊維不織布層2cを少なくとも含んでいる構成をとるため、太繊維不織布層2a、2bが有する機械的強度及び風合いのよさと、細繊維不織布層2cの有する隠蔽性を併せ持った積層体となる。
【0083】
また、積層不織布2を構成材料とするため、発熱体組成物51等を収納する使い捨てカイロ50等の構成材料として適用された場合であっても、当該カイロ50の使用時における収納物の外部への漏れ出しを防止することができる。更には、多層不織布2は、太繊維不織布層2aが最外層に現れている構成であるため、不織布表面に毛羽が発生することを防止でき、人肌に触れる用途としても好適な積層体1を提供することができる。また、本発明の積層体1は、使い捨てカイロ50の製造においても、粉体状の発熱体組成51を収納して、既存の設備を用いて簡便に製造することができる。
【0084】
多層不織布のうち、太繊維不織布層2a、2bとしてポリプロピレンスパンボンド不織布(a)及びポリプロピレンスパンボンド不織布(b)を使用しているため、構成する繊維を連続長繊維とすることができ、積層体1に優れた柔軟性、風合い及び強度を付与することができる。また、スパンボンド不織布を使用することにより、製造コストの削減を図ることができる。また、細繊維不織布層2cとしてポリプロピレンメルトブローン不織布を使用しているため、ポリプロピレンスパンボンド不織布との熱ラミネートにより積層が簡便に行うことができるとともに、隠蔽性、緻密性に優れ、かつ内容物の粉もれの起こりにくい積層体とすることすることができる。
【0085】
更には、熱可塑性樹脂層3として、ポリプロピレン樹脂を用いているので、シーラント層としてのヒートシール性が優れたものとなるほか、前記したポリプロピレン樹脂で構成される多層不織布2等と分別して廃棄する必要がなく、リサイクルする際の作業の簡便化を図ることができる。
【0086】
そして、積層体1の多層不織布2と熱可塑性樹脂層3の剥離強度は、構成材料である多層不織布2と熱可塑性樹脂層3が破壊されるほど高いレベル(材料破壊レベル)であるため、使い捨てカイロ50の構成材料とした場合であっても、当該カイロ50内に収納される発熱体組成物51等の熱によって、多層不織布2と熱可塑性樹脂層3とが剥がれたりすることを防止することができ、この点においても、使い捨てカイロ50の構成材料として好適である。
【0087】
なお、以上説明した態様は、本発明の一態様を示したものであって、本発明は、前記した実施形態に限定されるものではなく、本発明の目的及び効果を達成できる範囲内での変形や改良が、本発明の内容に含まれるものであることはいうまでもない。また、本発明を実施する際における具体的な構造及び形状等は、本発明の目的及び効果を達成できる範囲内において、他の構造や形状等としてもよい。
【0088】
例えば、前記の実施形態においては、多層不織布2として、太繊維不織布層2a/細繊維不織布層2c/太繊維不織布層2bの3層の多層不織布を例として示したが、これには限定されず、太繊維不織布層と細繊維不織布層を含むものであり、かつ太繊維不織布層2aが最外層として現れている構成であればよい。また、多層不織布2の構成材料としては、耐熱性に優れるホモポリプロピレンを構成材料とした例を示したが、これには限定されず、例えば、ランダムポリプロピレン等の他のポリプロピレン系樹脂や、ポリエチレン系樹脂、プロピレンとエチレンのブロックコポリマー等のポリオレフィン系樹脂を適宜使用することができる。
【0089】
更には、当該多層不織布2のうち、太繊維不織布層2a、2bの種類としてはスパンボンド不織布の例を、細繊維不織布層2cの種類としてはメルトブローン不織布の例をそれぞれ示したが、これには限定されず、例えば、カード方式を用いて製造された乾式不織布、スパンレース不織布、熱風ガード不織布、熱エンボスガード不織布や、フラッシュ紡糸不織布、トウ開繊式不織布等の従来公知の不織布を使用することができる。また、多層不織布2の製造方法としては、図3に示す製造装置10を用いた製造方法を示したが、これには限定されず、各不織布層をあらかじめ個別に製造して、その後貼り合わせる手段や、全ての不織布層をインラインで製造して、一工程で貼り合わせ・積層化する手段等を用いてもよい。
【0090】
熱可塑性樹脂層3を構成する熱可塑性樹脂としては、ポリプロピレンを主成分とした樹脂を用いた例を示したが、これには限定されず、他のポリオレフィン系樹脂等、例えば、ポリエチレン系樹脂、エチレン−酢酸ビニル共重合体樹脂、エチレン−メタアクリル酸共重合体樹脂等を使用することができる。ポリエチレン系樹脂としては、高密度ポリエチレン、低密度ポリエチレン、直鎖状低密度ポリエチレン樹脂等が挙げられ、ポリプロピレン系樹脂としては、ホモポリプロピレン、ランダムポリプロピレン等が挙げられ、これらを使用してもよい。また、熱可塑性樹脂層3を構成するポリプロピレンフィルムは、多層構造のものを例示したが、これには限定されない。
【0091】
熱可塑性樹脂層3は、前記混合樹脂をインフレーション成形法、Tダイ成形法等の従来公知の成形方法を用いて押出ないし1軸または2軸延伸されたフィルム状のものを例として示したが、当該熱可塑性樹脂層3の構成や製法は特には限定されず、熱可塑性樹脂層3となりうるものであれば従来公知のものを使用することができる。
【0092】
更には、多層不織布2と熱可塑性樹脂層3を積層・貼り合わせする手段としても、図4に示した装置30を用い、ポリサンドラミネート方式により貼り合わせ接着・積層した例を示したが、これには限定されず、ホットメルトラミネート方式、ドライラミネート方式、ウェットラミネート方式等、両材料を貼り合わせ可能であれば任意の手段を適用させることができる。また、ポリサンドラミネート方式により積層を行うに際して使用する層間樹脂4も、ポリプロピレン樹脂を例として示したが、これには限定されず、多層不織布2並びに熱可塑性樹脂層3の種類及び両者を接着する手段等に応じて適宜決定すればよい。
【0093】
なお、図4の装置は、ポリサンドラミネート法を実施するための一態様を示したに過ぎず、装置の形状や構造等は任意のものを適用させても何ら問題はない。また、当該装置を用いることにより得られた積層体1の剥離強度も、本実施態様に示される値には限定されず、使い捨てカイロ50等の発熱体組成物収納袋の構成材料として適するものであれば、その特性は任意のものであってよい。
【0094】
更には、本発明の積層体1を構成材料とする使い捨てカイロ50についても、スリットされた当該積層体1を2枚貼り合わせるようにして形成されていたが、これには限定されず、例えば、1枚の積層体1を、折り返し部52を形成して半折りにすることにより構成される、図6に示すような態様のものであってもよい。
【0095】
そして、本発明の積層体1の適用例としては、使い捨てカイロ50用の包装材の態様を示したが、これには限定されず、温シップ、発熱シップ、エステ用発熱シート等に適用させてもよい。
【0096】
【実施例】
次に、実施例及び比較例を挙げて本発明をさらに詳しく説明するが、本発明はこれらの実施例等に何ら制約されるものではない。
【0097】
〔実施例1〕
(A)多層不織布の製造(1):
図3に示す多層不織布製造装置を用い、また、下記に示す材料及び不織布を用いて、ポリプロピレンスパンボンド不織布(a)/ポリプロピレンメルトブローン不織布/ポリプロピレンスパンボンド不織布(b)からなる3層不織布を製造した。
【0098】
( ポリプロピレンスパンボンド不織布(a)の材料 )
ポリプロピレン樹脂(Idemitsu PP Y6005GM:出光石油化学(株)製、メルトインデックス(MI) 60g/10分(230℃)に、表面処理済酸化チタンを、ポリプロピレン樹脂100重量部に対して1重量部配合した混合材料を使用した。
【0099】
( ポリプロピレンメルトブローン不織布 )
ポリプロピレンメルトブローン不織布(ミクロフレックス PC0020:(株)クラレ製、目付 20g/m2、繊維の太さ 0.02デニール)を使用した。
【0100】
( ポリプロピレンスパンボンド不織布 (b))
ポリプロピレンスパンボンド不織布(ストラテック RW6015:出光ユニテック(株)製、目付 15g/m2、繊維の太さ 2デニール)を使用した。
【0101】
( 熱エンボスラミネート装置の概要 )
<第1熱エンボスラミネート機>
圧着面積: 14%
エンボスロールの温度: 115℃
エンボスロールの形状: エンボスロール表面に独立した格子状凸部を有する
<第2エンボスラミネート機>
圧着面積: 17%
エンボスロール温度: 120℃
エンボスロールの形状: エンボスロール表面に独立した格子状凸部を有する
【0102】
次に、前記(A)で得られた多層不織布と、熱可塑性樹脂層として、共押出ポリプロピレンフィルム(ユニラックス(RS595C):出光ユニテック(株)、厚さ 20μm)を用いて、図4に示す製造装置により、ポリサンドラミネート法を用いて多層不織布とポリプロピレンフィルムの積層体を製造した。なお、多層不織布とポリプロピレンフィルムとを積層する層間樹脂としては、ポリプロピレン樹脂(Idemitsu PP Y6005GM:出光石油化学(株)製、メルトインデックス 60g/10分(230℃))を用いた。
【0103】
〔比較例1〕
単層不織布として、ポリプロピレンスパンボンド不織布(ストラテック RW6040:出光ユニテック(株)製、目付 40g/m2、繊維の太さ 2デニール)を使用した以外は、実施例1と同様な装置及び方法により、ポリプロピレンスパンボンド不織布とポリプロピレンフィルムの積層体を製造した。
【0104】
〔比較例2〕
(A)多層不織布の製造(2):
不織布として、ポリプロピレンメルトブローン不織布(ミクロフレックス PC0020:(株)クラレ製、目付 20g/m3、繊維の太さ 0.1デニール)を、図3の第1繰出機及び第2繰出機から繰り出し、実施例1(A)と同様にして熱エンボスラミネートして貼り合わせ、メルトブローン不織布/メルトブローン不織布からなる多層不織布を得た。
【0105】
前記比較例2(A)で得られた多層不織布と、熱可塑性樹脂層として、共押出ポリプロピレンフィルム(ユニラックス RS595C:出光ユニテック(株)、厚さ 20μm)を用いて、実施例1と同様な装置及び製法により、多層不織布とポリプロピレンフィルムの積層体を製造した。
【0106】
[試験例1]
上記の実施例1及び比較例1及び2で得られた各積層体について、下記の製造条件を用いて靴用カイロを調製した。
【0107】
( 靴用カイロの調製 )
発熱体組成物収納袋の製造装置として、四方シール充填包装機((株)東陽機械製作所製、ダイロール型通包タイプ)を用いた。2枚の積層体からなり、発熱体組成物として、鉄粉、水、木材、活性炭、バーキュライト、食塩を50g充填し、四方がヒートシールされたサイズ縦10cm×横13cmの発熱体組成物収納袋を調製した。なお、ヒートシール条件(温度)は、130℃とした。また、発熱体組成物収納袋に通気性を持たせるため、穿孔径0.5mmのピンが付いたダイロールを用い、あらかじめ熱可塑性樹脂層側に穿孔を空けておいた。
【0108】
前記の製法により調製された靴用カイロを、20人のパネルに、通気孔が空けられた面を上にして、白い靴下を履いたパネル各人の靴の中入れて8時間使用してもらい、8時間使用後の「カイロの外観」、「表面の毛羽状態」及び「靴下の汚れ」の3項目について下記の評価基準にて判定して、パネルのうちもっとも多い判定を評価結果とした。結果を表1に示す。
【0109】
< 評価基準:外観 >
< 評価基準:表面の毛羽状態 >
< 評価基準:靴下の汚れ >
( 評価結果 )
【表1】
表1の結果からわかるように、実施例1の積層体を構成材料とした靴用カイロは、長時間の使用後においても、隠蔽性に優れるとともに、表面に毛羽も発生することはなかった。また、収納している発熱体組成物が外部に漏れることもなかった。この結果より、本発明の積層体が、靴用カイロ用をはじめとする使い捨てカイロの構成材料として好適なものであることが確認できた。
【0114】
【発明の効果】
本発明の積層体は、構成材料として、太さが1〜20デニールの繊維からなる太繊維不織布層と、太さが1デニール未満の細繊維不織布層を含む多層不織布を使用しているため、太繊維不織布層の有する機械的強度及び風合いのよさと、細繊維不織布層の有する隠蔽性を併せ持った積層体となる。また、積層不織布を構成材料とするため、発熱体組成物等を収納する使い捨てカイロ等の構成材料として適用された場合であっても、当該カイロの使用時における収納物の外部への漏れ出しを防止することができる。更には、前記多層不織布は、太繊維不織布層が外面に現れている構成であるため、不織布表面に毛羽が発生することを防止でき、人肌に触れる用途としても好適な積層体となる。
【0115】
従って、本発明の積層体は、靴用カイロ等をはじめとする使い捨てカイロのほか、温シップ、発熱シップ、エステ用発熱シート用の構成材料等として好適な積層体を提供することができる。
【図面の簡単な説明】
【図1】本発明の積層体の一態様を示した概略図である。
【図2】図1のII−II断面図である。
【図3】多層不織布の製造装置の一態様を示したブロック図である。
【図4】本発明の積層体を製造する製造装置の一態様である、ポリサンドラミネート装置を示すブロック図である。
【図5】本発明の積層体により構成される使い捨てカイロの一態様を示した概略図である。
【図6】使い捨てカイロの他の態様を示した概略図である。
【符号の説明】
1 積層体
2 不織布
2a 太繊維不織布層(a)(PPスパンボンド不織布(a))
2b 太繊維不織布層(b)(PPスパンボンド不織布(b))
2c 細繊維不織布(PPメルトブローン不織布)
3 熱可塑性樹脂層
4 層間樹脂
5 通気孔
10 多層不織布製造装置
11 原料ホッパ
12 単軸押出機
13 スパンボンド用ダイス
13a 紡糸口金
14 紡糸牽引装置
14a 冷却機
14b 延伸機
14c 開繊機
15 第1繰出機
16 第2繰出機
17 吸引装置付きコンベア
18 第1熱エンボスラミネート機
18a エンボスロール
18b フラットロール
19 第2エンボスラミネート機
19a エンボスロール
19b フラットロール
20 巻取機
21 ガイドロール
30 ポリサンドラミネート装置
31 ホッパ
32 単軸押出機
33 ダイ
34 第1繰出機
35 押圧ロール
36 冷却ロール
37 第2繰出機
38 巻取機
39 スリッター
40 ロール
50 使い捨てカイロ
51 発熱体組成物
52 折り返し部
53 ヒートシール部
Claims (9)
- 多層不織布と熱可塑性樹脂層からなる積層体であって、前記多層不織布が、太さが1〜20デニールの繊維からなる不織布層(太繊維不織布層)と、太さが1デニール未満の繊維からなる不織布層(細繊維不織布層)を少なくとも含み、かつ、前記太繊維不織布層が最外層として現れていることを特徴とする積層体。
- 請求項1に記載の積層体において、前記多層不織布が、太繊維不織布層/細繊維不織布層/太繊維不織布層の3層からなるものである積層体。
- 請求項1または請求項2に記載の積層体において、太繊維不織布層がスパンボンド不織布であり、細繊維不織布層がメルトブローン不織布である積層体。
- 請求項1ないし請求項3の何れかに記載の積層体において、前記細繊維不織布層の目付量が3〜20g/m2である積層体。
- 請求項1ないし請求項4の何れかに記載の積層体において、前記熱可塑性樹脂層がポリオレフィン系樹脂で構成される積層体。
- 請求項5に記載の積層体において、前記ポリオレフィン系樹脂がポリエチレン系樹脂及び/またはポリプロピレン系樹脂である積層体。
- 請求項1ないし請求項6の何れかに記載の積層体において、発熱体組成物を収納する発熱体組成物収納袋の構成材料として適用されるものである積層体。
- 請求項1ないし請求項7の何れかに記載の積層体において、発熱体組成物収納袋が、使い捨てカイロ、発熱シップ及びエステ用発熱シートよりなる群から選ばれたものである積層体。
- 請求項8に記載の積層体において、使い捨てカイロが靴用カイロである積層体。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003106642A JP2004306560A (ja) | 2003-04-10 | 2003-04-10 | 積層体 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003106642A JP2004306560A (ja) | 2003-04-10 | 2003-04-10 | 積層体 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004306560A true JP2004306560A (ja) | 2004-11-04 |
Family
ID=33468775
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003106642A Withdrawn JP2004306560A (ja) | 2003-04-10 | 2003-04-10 | 積層体 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004306560A (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2006006661A1 (ja) * | 2004-07-14 | 2006-01-19 | Mycoal Products Corporation | 発熱体、これを用いた保温方法及び型成形発熱用包材 |
| WO2006006664A1 (ja) * | 2004-07-14 | 2006-01-19 | Mycoal Products Corporation | 可撓性発熱体 |
| JP2006142831A (ja) * | 2004-11-23 | 2006-06-08 | Reifenhaeuser Gmbh & Co Kg Maschinenfabrik | 少なくとも三つの層から成る積層品及び少なくとも三つの層から成る積層品の製造方法 |
| JP2007319359A (ja) * | 2006-05-31 | 2007-12-13 | Genchi Kenkyusho:Kk | 発熱体 |
| KR101749799B1 (ko) * | 2015-03-10 | 2017-06-22 | 왕 중 김 | 통기성이 향상된 핫 팩 |
-
2003
- 2003-04-10 JP JP2003106642A patent/JP2004306560A/ja not_active Withdrawn
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2006006661A1 (ja) * | 2004-07-14 | 2006-01-19 | Mycoal Products Corporation | 発熱体、これを用いた保温方法及び型成形発熱用包材 |
| WO2006006664A1 (ja) * | 2004-07-14 | 2006-01-19 | Mycoal Products Corporation | 可撓性発熱体 |
| US8261734B2 (en) | 2004-07-14 | 2012-09-11 | Mycoal Co., Ltd. | Heat generating body, heat insulating method using the same and packaging material for die molding heat generation |
| JP2006142831A (ja) * | 2004-11-23 | 2006-06-08 | Reifenhaeuser Gmbh & Co Kg Maschinenfabrik | 少なくとも三つの層から成る積層品及び少なくとも三つの層から成る積層品の製造方法 |
| JP2007319359A (ja) * | 2006-05-31 | 2007-12-13 | Genchi Kenkyusho:Kk | 発熱体 |
| KR101749799B1 (ko) * | 2015-03-10 | 2017-06-22 | 왕 중 김 | 통기성이 향상된 핫 팩 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| ES3039337T3 (en) | Microporous breathable film and method of making the microporous breathable film | |
| US7919171B2 (en) | Lidding for a child-resistant blister package | |
| WO2002068193A1 (en) | Laminate for packaging and package | |
| CN100359073C (zh) | 非织造织物层压物及其用途 | |
| EP2519411A2 (en) | Nonwoven composite including an apertured elastic film and method of making | |
| CN108778680A (zh) | 一种用于生产多层膜带的方法 | |
| JP2012224071A (ja) | 多層フィルム及び該フィルムからなる包装材 | |
| US20060134388A1 (en) | Heavy calendered multiple component sheets and multi-layer laminates and packages therefrom | |
| JP4679039B2 (ja) | 包装材料、当該包装材料からなる包装袋、及び当該包装材料の製造方法 | |
| JP2004330573A (ja) | 積層体 | |
| JP2004345327A (ja) | 積層体 | |
| JP6838930B2 (ja) | 袋体構成部材、袋体、及び使い捨てカイロ | |
| CN111867834B (zh) | 透氧性包装材料、包装体及其制造方法 | |
| JP4482241B2 (ja) | 包装体 | |
| JP2004330522A (ja) | 積層体 | |
| JP2006158500A (ja) | 積層体、および袋材 | |
| JP2005047234A (ja) | 補強層入り包装材料およびこれを用いた包装袋 | |
| JP2952334B2 (ja) | 包装用積層シート | |
| JP2004122565A (ja) | 不織布積層体 | |
| JP5387090B2 (ja) | 積層フィルム、及びそれを用いた包装袋 | |
| JP2004009510A (ja) | ヒートシール性を有する通気性包装材料および包装体 | |
| JPH11349035A (ja) | 易開封加工部を有する包装材料及びその製造方法 | |
| JP2003118021A (ja) | 熱接着性シートおよび包装材 | |
| JP4133160B2 (ja) | カイロ用包装基材およびこれを備えるカイロ | |
| JP3901842B2 (ja) | 包装袋 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20060704 |