JP2004331431A - 光ファイバ素線のリコート部の形成方法、モールド用型部材および光ファイバ部品 - Google Patents
光ファイバ素線のリコート部の形成方法、モールド用型部材および光ファイバ部品 Download PDFInfo
- Publication number
- JP2004331431A JP2004331431A JP2003126521A JP2003126521A JP2004331431A JP 2004331431 A JP2004331431 A JP 2004331431A JP 2003126521 A JP2003126521 A JP 2003126521A JP 2003126521 A JP2003126521 A JP 2003126521A JP 2004331431 A JP2004331431 A JP 2004331431A
- Authority
- JP
- Japan
- Prior art keywords
- optical fiber
- forming
- resin
- mold member
- recoat
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Mechanical Coupling Of Light Guides (AREA)
- Optical Fibers, Optical Fiber Cores, And Optical Fiber Bundles (AREA)
- Surface Treatment Of Glass Fibres Or Filaments (AREA)
Abstract
【課題】光ファイバ素線の接続部やグレーティング部のリコート処理において、紫外線硬化型樹脂からなるリコート樹脂の注入時の乱流を抑えて泡やクレータ等の発生を防止すること、またリコート樹脂と光ファイバ素線の樹脂被覆との密着性が良好な強固なリコート部が形成できるようにすること、さらには同径の光ファイバ素線のリコート部を形成できるようにするために、所望のテーパ形状を有する光ファイバ素線のリコート部分の形成方法、形成方法に用いるモールド用型部材を提供することにある。
【解決手段】所望のテーパ形状を形成した一方のモールド用型部材のテーパ形成部に、紫外線硬化型樹脂からなるリコート樹脂を注入した後、樹脂被覆を除去した光ファイバ素線を配置し、他方のモールド用型部材を嵌合した後、必要部分に紫外線を照射してリコート樹脂を硬化させる、所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法とすることによって、解決される。
【選択図】 図1
【解決手段】所望のテーパ形状を形成した一方のモールド用型部材のテーパ形成部に、紫外線硬化型樹脂からなるリコート樹脂を注入した後、樹脂被覆を除去した光ファイバ素線を配置し、他方のモールド用型部材を嵌合した後、必要部分に紫外線を照射してリコート樹脂を硬化させる、所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法とすることによって、解決される。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、光ファイバ素線のリコート部の形成方法、具体的には所望のテーパ形状を有する前記リコート部分の形成方法、また、前記リコート部の形成方法に用いるモールド用型部材、および前記リコート部の形成方法によって得られた光ファイバ素線を用いた光ファイバ部品に関するものである。
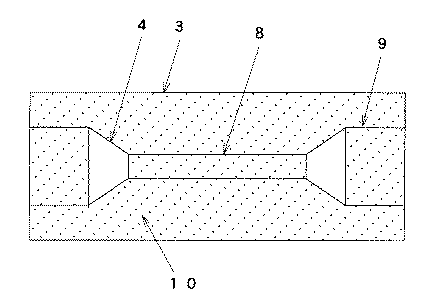
【0002】
【従来の技術】
従来、光ファイバ接続部やグレーティング処理部のリコート部の形成に関しては、例えば特許文献1に見られるように、光ファイバの先端の被覆層を除去し、石英ガラスの端面を切断し、相互に端面をつき合わせてアーク放電熱によって溶着して接続し、補強部材を用いたり、紫外線硬化性樹脂をモールド成形することが行われている。そして、前記特許文献1の図1や図2から明らかなとおり、光ファイバの被覆層端面は垂直に除去されている。また具体的な除去方法に関しては、例えば特許文献2に記載されるように、中間部被覆除去区間の両端に、プライマリ層内に達する円周方向の切り込みを入れ、切り込み端を成し、切削刃を一方向の前記切り込み端のプライマリ層内に切り込ませ、光ファイバに非接触の状態で、中間部被覆除去区間の他方の切り込み端まで長手方向に移動させて、光ファイバの石英ガラスを部分的に露出させ、更に、中間部被覆除去区間を溶剤に浸漬する方法である。しかしながら、いずれの前記樹脂被覆層の除去部分の構造は、光ファイバの樹脂被覆除去端面が、光ファイバの長手方向に対して垂直面を持つように除去されている。このような構造の樹脂被覆除去端面は、その後に行うダイス方式やモールド方式によるリコート処理によって、形成されたリコート部に以下のような問題が存在する。
【0003】
すなわち、前記のようにして得られたリコート部に、例えば85℃から−40℃のヒートサイクルが繰り返し掛かると、前記リコート部の界面に亀裂が発生し、さらにはこの亀裂の進行によって、リコート部の紫外線硬化型樹脂被覆が剥がれて、光ファイバの石英ガラスが剥き出しになることがある。このような現象は割れと称され前記石英ガラスが保護されなくなり、破断強度の低下や伝送損失の増大の問題が生じる。また、前述の構造の樹脂除去部分にリコート樹脂を注入する際に、前記被覆除去端面においてリコート樹脂の乱流が生じ、泡やクレータ等が発生し易くなる問題がある。このような泡やクレータが発生すると、前記リコート部の密着性低下の原因になるばかりでなく、外観上からも問題となっていた。
【0004】
そこで、このような問題の解決策として、光ファイバ素線の前記樹脂被覆の除去を、その被覆除去端面が垂直ではなく、テーパを付けて除去することを提案している。このように、光ファイバ素線の樹脂被覆除去端面に、テーパ形状を設けた構造のリコート部は、リコート処理においてリコート樹脂の注入時の乱流を抑えて、泡やクレータの発生を防止できるだけでなく、リコート樹脂と前記樹脂被覆との接触面積が大きくなり、密着性の優れた強固なリコート部を形成することができる。また、前記テーパ形状部での前記樹脂被覆と前記リコート樹脂との接触面積が大きく確保できるので、同径のリコート部を形成することが可能となる。しかしながら、前記樹脂被覆は非常に薄いものであるから、機械的な手段によってテーパ形状を形成することは、非常に難しいという問題がある。そこで、テーパ形状を有するリコート部の、実用的な形成方法等が検討されている。
【0005】
【特許文献1】
特開平4−275507号公報
【特許文献2】
特開2002−90551号公報
【0006】
【発明が解決しようとする課題】
よって本発明が解決しようとする課題は、光ファイバ素線の接続部やグレーティング部のリコート処理において、紫外線硬化型樹脂からなるリコート樹脂の注入時の乱流を抑えて泡やクレータ等の発生を防止すること、また前記リコート樹脂と光ファイバ素線の樹脂被覆との密着性が良好な強固なリコート部が形成できるようにすること、さらに同径の光ファイバ素線のリコート部が形成できるようにするために、所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法を提供すること、また前記形成方法に用いるモールド用型部材を提供することにある。さらには、前記のリコート部の形成方法によって得られた光ファイバ素線を用いて、光ファイバ部品を提供することにある。
【0007】
【課題を解決するための手段】
前記解決しようとする課題は、請求項1に記載されるように、所望のテーパ形状を形成した一方のモールド用型部材のテーパ形成部に、紫外線硬化型樹脂からなるリコート樹脂を注入した後、樹脂被覆を除去した光ファイバ素線を配置し、他方のモールド用型部材を嵌合するか、或いは前記一方のモールド用型部材に前記樹脂被覆を除去した光ファイバ素線を配置した後、前記テーパ形成部に前記リコート樹脂を注入した後、他方のモールド用型部材を嵌合し、続いて必要部分に紫外線を照射して前記リコート樹脂を硬化させる、テーパ形状を有する光ファイバ素線のリコート部の形成方法とすることによって、解決される。
【0008】
また請求項2に記載されるように、前記テーパ形状を有する光ファイバ素線のリコート部に、さらに紫外線硬化型樹脂からなるリコート樹脂を用いて、リコート処理をする光ファイバ素線のリコート部の形成方法とすることによって、解決される。
【0009】
さらに請求項3に記載されるように、紫外線を透過する材料の部材からなり、そのほぼ中央部には、前記樹脂被覆を除去した光ファイバガラスを配置する溝状の光ファイバ保護部が形成され、その両端部には前記光ファイバ保護部から連続したテーパ形成部、前記テーパ形成部に続く光ファイバガイド部、および必要により光ファイバ固定部が、順次溝状に成形されている、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材とすることによって、解決される。
【0010】
さらにまた請求項4に記載されるように、前記モールド用型部材が石英ガラスである、請求項3に記載の、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材とすることによって、解決される。
【0011】
また請求項5に記載されるように、前記溝状の光ファイバ保護部は、前記樹脂被覆を除去した光ファイバガラスの外径より大きいことを特徴とする、請求項3または4に記載の、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材とすることによって、解決される。
【0012】
さらに請求項6に記載されるように、前記溝状の光ファイバガイド部は、光ファイバ素線の外径とほぼ同径であることを特徴とする、請求項3〜5のいずれかに記載の、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材とすることによって、解決される。
【0013】
さらには請求項7に記載されるように、前記モールド用型部材には、紫外線の透過が不要な部分に紫外線の遮蔽処理が施されている、請求項3〜6のいずれかに記載の、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材とすることによって、解決される。
【0014】
そして請求項8に記載されるように、前記紫外線の遮蔽処理は、紫外線を遮蔽する材料でコーティング処理したことを特徴とする、請求項7に記載の、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材とすることによって、解決される。
【0015】
また請求項9に記載されるように、請求項1或いは2に記載される、所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法によって製造された、光ファイバ素線を用いた光ファイバ部品とすることによって、解決される。
【0016】
さらに請求項10に記載されるように、前記光ファイバ部品の光ファイバ素線にはグレーティング処理が施された、請求項9に記載の光ファイバ部品とすることによって、解決される。
【0017】
【発明の実施の形態】
以下に本発明を詳細に説明する。最初に、所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法に関する、請求項1に記載される発明について説明する。この発明は、所望のテーパ形状を形成した一方のモールド用型部材のテーパ形成部に、紫外線硬化型樹脂からなるリコート樹脂を注入した後、樹脂被覆を除去した光ファイバ素線を配置し、他方のモールド用型部材を嵌合するか、或いは前記一方のモールド用型部材に前記樹脂被覆を除去した光ファイバ素線を配置した後、前記テーパ形成部に前記リコート樹脂を注入した後、他方のモールド用型部材を嵌合し、続いて必要部分に紫外線を照射して前記リコート樹脂を硬化させるテーパ形状を有する光ファイバ素線のリコート部の形成方法に関するもので、このような前記リコート部の形成方法とすることによって、光ファイバ素線の接続部やグレーティング部に、目的とする所望のテーパ形状を有するリコート部を形成することができる。
【0018】
このような所望のテーパ形状を有する光ファイバ素線のリコート部(以下、「テーパ形状のリコート部」という)を形成するためには、まず前記光ファイバ素線の樹脂被覆を除去する。例えばストリッパや鉋等によって、光ファイバガラスが露出するように除去する。そして前記樹脂被覆の除去処理は、従来のように前記樹脂被覆端面が垂直であっても、若干のテーパ形状に形成されてもかまわない。そして、光ファイバ素線の接続部を形成する場合には、前記光ファイバガラスが融着接続等によって接続される。また、グレーティング構造を形成する場合は、前記光ファイバガラスに必要なグレーティング処理が施される。以上の処理が行われた光ファイバ素線には、以下に記載するテーパ形状のリコート部の形成方法により、除去された前記樹脂被覆端面に所望のテーパ形状が形成される。
【0019】
図1によって説明すると、前記のように樹脂被覆1が除去された光ファイバ素線2を、例えば、下部側の前記モールド用型部材3の前記光ファイバ保護部8に配置し、前記テーパ形成部4に位置させた、光ファイバ素線2の樹脂被覆1が除去された端面に、例えば注射器等によって紫外線硬化型樹脂からなるリコート樹脂5を注入した後、ついで上部側のモールド用型部材(図示せず)を嵌合する。
【0020】
ついで、前記モールド用型部材3に配置・固定された光ファイバ素線2の前記テーパ形成部4に、紫外線を照射して前記リコート樹脂5を硬化させる。そして、図2の(a)に示されるテーパ形状のリコート部7が形成された光ファイバ素線2は、不要部分(未硬化部分)の前記リコート樹脂5を、エタノール等によって拭取ることによって、図2(b)に示す円錐の頂部がカットされたような形状に成形されたテーパ形状のリコート部7が形成される。なお、本発明における所望のテーパ形状のリコート部7の形成方法は、所望のテーパ形状を形成した一方のモールド用型部材3のテーパ形成部4に、紫外線硬化型樹脂からなるリコート樹脂5を注入した後、前記樹脂被覆1を除去した光ファイバ素線2を配置し、上部側のモールド用型部材(図示せず)を嵌合し、前記リコート樹脂の必要部分に紫外線を照射して硬化させることによっても、前記と同様のテーパ形状のリコート部7が得られる。
【0021】
以上のように形成された前記テーパ形状のリコート部について、80℃から−40℃のヒートサイクル試験を500サイクル行い、光ファイバ素線の樹脂被覆端部の変動量を測定した。具体的には、光ファイバ素線に前記テーパ形状のリコート部を成形する前と、前記テーパ形状のリコート部を成形した後の前記樹脂被覆端部での光ファイバ素線の被覆層の変動を、伸び量(mm)の範囲における占有確率(所定変動範囲内の試料数/試料総数)(%)として、評価したものである。なお、測定方法は外径測定計により、二方向からの樹脂被覆除去長を測定し、その平均値を採用した。その際の測定精度は、0.05mmである。試料数はそれぞれ10本とした。結果を、表1に示す。
【0022】
【表1】
 【0023】
表1から明らかなとおり、前記テーパ形状のリコート部を成形する前においては、伸び量が0.1〜0.2mmの範囲に、占有確率として半数近くが集まり、残りが0.2mmを越える範囲に分散されている。これに対して、前記テーパ形状のリコート部を形成した後の場合は、0〜0.05mmの範囲に占有確率として、全てが含まれている。これは、本発明のテーパ形状のリコート部が、前記樹脂被覆除去端部の温度変化に伴う位置変動を、抑制していることを示している。
【0024】
なお前記リコート樹脂としては、紫外線硬化型樹脂が用いられるが、特にその特性が限定されることはない。前記光ファイバ素線の樹脂被覆と同様の紫外線硬化型樹脂が、密着性等からは好ましい。また、温度変化に伴う光ファイバ素線の樹脂被覆端部の変動を抑えるために、ヤング率が200MPa以上の紫外線硬化型樹脂を用いるのは好ましい。
【0025】
前述のようにして作製された前記テーパ形状のリコート部は、請求項2に記載されるように、紫外線硬化型樹脂からなるリコート樹脂を用いてリコート処理して、光ファイバ素線のリコート部が形成される。このように前記テーパ形状のリコート部を、さらにリコート樹脂を用いてリコート処理することにより、密着性に優れた光ファイバ素線のリコート部を形成できる。これは、前記リコート樹脂と前記テーパ形状を有するリコート部との接触面積を大きくできるので、密着性の良い強固なリコート部が形成できるためである。
【0026】
そして、このような光ファイバ素線のリコート部は、例えば85℃から−40℃のヒートサイクルを繰り返し受けても、割れと称される前記リコート部界面に亀裂の発生がなく、さらにはこの亀裂の進行によって前記リコート部の樹脂被覆が剥がれて、光ファイバ素線の石英ガラスが剥き出しになることがないので、前記石英ガラスの破断強度が低下したり、また伝送損失が増大するという問題もなくなる。なお前記リコート樹脂によるリコート形成方法は、一般的なモールド方式によって行うことができる。さらに、前記の光ファイバ素線のリコート部の形成方法によれば、光ファイバ素線の樹脂被覆上まで前記リコート樹脂をリコート処理する必要がないので、前記光ファイバ素線と同径のリコート部の形成が容易になる。
【0027】
つぎに、前述の光ファイバ素線の前記リコート部について、その特性を調べた結果を表2に示す。試料数は15本として、表2に示す各種外径の光ファイバ素線のリコート部を形成した。前記各試料について、80℃から−40℃のヒートサイクルを500回繰り返した後の、前記リコート部の割れの発生数を調べた。具体的には、外径125μmの光ファイバクラッド上に、ソフトタイプの紫外線硬化型樹脂が被覆された、外径400μmの光ファイバ素線を用い、前記樹脂被覆を通常の方法で除去した後、この被覆除去部分にヤング率が580MPaの紫外線硬化型樹脂を用いてテーパ形状のリコート部を形成し、その上にヤング率が200MPa以下の紫外線硬化型樹脂を用いて、リコート部を形成した。また比較のために、従来のリコート処理が成された光ファイバ素線についても同様に前記ヒートサイクル試験を行い、割れの発生数を測定した。
【0028】
【表2】
【0029】
表2から明らかなとおり、本発明の実施例に相当する実験例1〜4は、いずれのリコート部外径のものにも、前記リコート部には割れは見られなかった。これに対して、従来のリコート処理が成された比較例に相当する実験例5〜8は、いずれのリコート部外径のものにも割れが発生し、特に前記外径が、400μmや430μmのものでは、試験を行った全数に割れを生じていた。このことは、光ファイバ素線のリコート部を形成するに当たっては、本発明のように光ファイバ素線の樹脂被覆を除去した端部に、まずテーパ形状のリコート部を形成し、その後に通常のリコート処理によって、光ファイバ素線のリコート部を形成することが、好ましいことを示している。
【0030】
つぎに、前記所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法に用いる、モールド用型部材について説明する。前記モールド用型部材は請求項3に記載されるように、紫外線を透過する材料からなり、そのほぼ中央部には、前記樹脂被覆が除去された光ファイバガラスを配置する溝状の光ファイバ保護部が形成され、その両端部には前記光ファイバ保護部から連続したテーパ形成部、前記テーパ形成部に続く光ファイバガイド部、および必要により光ファイバ固定部が順次溝状に形成された、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材である。
【0031】
このようなモールド用型部材を用いて製造した、光ファイバ素線の前記テーパ形状のリコート部は、この後光ファイバ素線のリコート部全体を形成する場合に、紫外線硬化型樹脂からなるリコート樹脂の注入時の乱流を抑えて、泡やクレータの発生を防止し、また前記リコート樹脂と光ファイバ素線の前記テーパ形状のリコート部との接触面積を大きくできるので、密着性に優れた強固なリコート部を形成することができる。そして得られた前記テーパ形状のリコート部は、85℃から−40℃のヒートサイクルを繰り返し受けても、割れと称される前記リコート部界面に亀裂が発生せず、また前記リコート部の樹脂被覆が剥がれて、光ファイバ素線の石英ガラス部分が剥き出しになることもないので、前記石英ガラスの破断強度が低下したり、さらには伝送損失が増大するという問題を生じることがない。
【0032】
図3は、上下に2分割されている場合の下部側のモールド用型部材3を示す。このモールド用型部材3は、通常紫外線を透過する材料であれば良く、ここでは板状のものである。そして、その長さ方向のほぼ中央部分には光ファイバガラス6を配置する溝状の光ファイバ保護部8が形成されている。そして前記光ファイバ保護部8の溝は、通常前記光ファイバガラス6の外径よりも大きな径とされる。またこの光ファイバ保護部8の両端部には、所望の角度を設けたテーパ形成部4が設けられている。このテーパ形成部4の角度は、用いる光ファイバ素線によって所望の角度とされるが、通常30°程度とされる。また、前記テーパ形成部4には続いて光ファイバガイド部9が形成される。そしてこの光ファイバガイド部9の溝径は、前記光ファイバ素線2の外径と略同一とされ、このことによって前記光ファイバ素線2は、前記モールド用型部材3に固定されて配置できることになる。また前記光ファイバガイド部9には、必要により光ファイバ固定部(図示せず)を設けても良い。このような構造のモールド用型部材3は、同様の構造に造られた上部側のモールド用型部材(図示せず)と嵌合され、光ファイバ素線2に所望のテーパ形状のリコート部7を形成するために使用できることになる。
【0033】
また前記モールド用型部材3は、請求項4に記載されるように、石英ガラスで作製されたものが好ましい。基本的には、紫外線を透過する材料であれば良く、併せて成形加工の精度等を考慮して、材料を選定することができる。そして前記の点からは、前記石英ガラスが最も好ましいが、シリコーン樹脂やフッ素系樹脂等も使用できる。このようなモールド用型部材3を用いることによって、紫外線硬化型樹脂からなる前記リコート樹脂5に、前記モールド用型部材3の外部から紫外線を照射して、硬化処理ができることになる。
【0034】
さらに請求項5に記載されるように、前記溝状の光ファイバ保護部8は、前記樹脂被覆を除去した光ファイバガラス6の外径より大きいことを特徴とする、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材3とすることによって、前記光ファイバガラス6を配置したときに、前記光ファイバガラス6が、前記モールド用型部材3と接触しないようにすることができる。これは、モールド用型部材3と光ファイバガラス6が接触することによって、光ファイバガラス6の表面に傷がついたり、断線等を生じないようにするためである。
【0035】
また請求項6に記載されるように、前記光ファイバガイド部9の溝径を、前記光ファイバ素線2の外径とほぼ同径とすることで、前記光ファイバガラス6を前記光ファイバ保護部8のほぼ中心部に配置でき、また光ファイバ素線2自身もモールド用型部材3に固定され、直線状に配置できるので前記リコート樹脂5の偏肉を防止できる。
【0036】
そして前記モールド用型部材3は、請求項7に記載されるように、前記モールド用型部材3の紫外線透過が不要な部分に、紫外線の遮蔽処理が施される。このような遮蔽処理を施すことによって、前記リコート樹脂5の不要部分に紫外線が照射されないようにすることができる。具体的には、前記モールド用型部材3のテーパ形成部4以外の部分に、つぎに説明する紫外線の遮蔽処理が施されるものである。この紫外線の遮蔽処理は、通常メッキ処理によって行われる。
【0037】
そして前記紫外線の遮蔽処理の好ましい形態は、請求項8に記載されるように、紫外線を遮蔽する材料を前記モールド用型部材3の紫外線透過が不要な部分に、コーティング処理を施すことによって行われる。より具体的には、前記モールド用型部材3のテーパ形成部4以外の部分に、クロムメッキ処理を施すことによって紫外線の遮蔽処理が行われる。図4によって説明すると、モールド用型部材3のテーパ形成部4を除き、光ファイバ保護部8並びに光ファイバガイド部9を含むモールド用型部材3の全内面に、前記クロムメッキ処理10を施すものである。このことによって、上下の前記モールド用型部材3を嵌合して外部から紫外線を照射すると、紫外線の照射は前記テーパ形成部4のみを透過することになり、前記テーパ形状のリコート部7を形成するために必要な部分の前記リコート樹脂5を、硬化処理できることになる。また図2(a)に示すリコート樹脂5の不要な未硬化部分は、図2(b)に示されるように、エタノール等のアルコールによって拭取って除去される。
【0038】
以上のように、紫外線の透過が不要な部分に遮蔽処理を施したモールド用型部材3を用いることによって、光ファイバ素線2に目的とする前記テーパ形状のリコート部7を形成することができる。そして得られた前記テーパ形状のリコート部7は、この後光ファイバ素線のリコート部全体を形成する場合に、紫外線硬化型樹脂からなるリコート樹脂の注入時の乱流を抑えて、泡やクレータの発生を防止し、また前記リコート樹脂と光ファイバ素線の前記テーパ形状のリコート部との接触面積を大きくできるので、密着性に優れた強固なリコート部を形成することができる。このような光ファイバ素線のリコート部7の界面は、85℃から−40℃のヒートサイクルを繰り返し受けても亀裂が発生することがないので、前記リコート部の樹脂被覆が剥がれて、前記光ファイバ素線の石英ガラス部分が剥き出しになることもなく、前記石英ガラスの破断強度が低下したり、さらには伝送損失が増大するという問題を生じることがない。
【0039】
つぎに、前述の光ファイバ素線2を用いた光ファイバ部品について説明する。請求項9に記載されるように、所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法によって製造された、前記光ファイバ素線を用いて光ファイバ部品とすることにより、前述したリコート部に割れ等を生じない優れた光ファイバ部品を得ることができる。すなわち、前記光ファイバ素線2のテーパ形状のリコート部7の界面は、例えば85℃から−40℃のヒートサイクルを繰り返し受けても亀裂が発生しないので、リコート部全体が前記リコート部7の界面で剥がれて、光ファイバガラス6が剥き出しになることがなく、破断強度が低下したり、また伝送損失が増大するという問題がない光ファイバ部品とすることができる。なお、前記光ファイバ部品としては、本体部分に光ファイバカプラ、光アッテネータ、光サーキュレータ、光波長フィルタ、分散補償器、EDFA等の光アンプ、レーザダイオード、フォトディテクタ等を有し、そのポート部分として入出力用の光ファイバ素線が取り付けられた構造のもので、前記光ファイバ素線を介して他の光ファイバ部品や光ファイバ心線等と接続して使用する場合にも、本発明の所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法を、適用することができる。
【0040】
また、請求項10に記載される光ファイバ部品は、グレーティング構造を有する前記光ファイバ素線を用いた場合の光ファイバ部品である。まず、ファイバグレーティングについて簡単に説明する。通常石英ガラスからなる光ファイバ中に、紫外線の照射により屈折率が変化する光感受性物質である、例えばゲルマニウム(Ge)やリン(P)を添加し、この光ファイバに紫外線を照射することによって、周期的な屈折率変化の摂動を付与したグレーティング構造を持たせることができる。このようなグレーティング構造を有する光ファイバ素線を用いた光ファイバ部品も、前記テーパ形状のリコート部7を形成した後全体にリコート処理を施してリコート部とすることによって、例えば85℃から−40℃のヒートサイクルを繰り返し受けても、前記リコート部に割れを生じないので、前述のように破断強度が低下したり、また伝送損失が増大するという問題がない。
【0041】
【発明の効果】
本発明は以上説明したとおり、所望のテーパ形状を形成した一方のモールド用型部材のテーパ形成部に、紫外線硬化型樹脂からなるリコート樹脂を注入した後、樹脂被覆を除去した光ファイバ素線を配置し、他方のモールド用型部材を嵌合するか、或いは前記一方のモールド用型部材に前記樹脂被覆を除去した光ファイバ素線を配置した後、前記テーパ形成部に前記リコート樹脂を注入した後、他方のモールド用型部材を嵌合し、続いて必要部分に紫外線を照射して前記リコート樹脂を硬化させるテーパ形状を有する光ファイバ素線のリコート部の形成方法としたので、この後紫外線硬化型樹脂からなるリコート樹脂を用いてリコート処理して、光ファイバ素線のリコート部全体を形成することで、密着性に優れた光ファイバ素線のリコート部を形成できる。これは前記リコート処理時に、前記全体のリコート樹脂と前記テーパ形状を有するリコート部との接触面積を大きくできるので、密着性の良い強固なリコート部が形成できるためである。
【0042】
また前記光ファイバ素線のリコート部は、例えば85℃から−40℃のようなヒートサイクルを繰り返し受けても、割れと称される前記リコート部界面に亀裂の発生がなく、さらにはこの亀裂の進行によって前記リコート部の樹脂被覆が剥がれて、光ファイバ素線の石英ガラスが剥き出しになることがないので、前記石英ガラスの破断強度が低下したり、伝送損失が増大するという問題もなくなる。さらに、前記のような二段階の光ファイバ素線のリコート部の形成方法によれば、光ファイバ素線の樹脂被覆上まで前記リコート樹脂をリコート処理する必要がないので、前記光ファイバ素線と同径のリコート部の形成も容易になる。
【0043】
さらに、紫外線を透過する材料の部材からなり、そのほぼ中央部には、前記樹脂被覆を除去した光ファイバガラスを配置する溝状の光ファイバ保護部が形成され、その両端部には前記光ファイバ保護部から連続したテーパ形成部、前記テーパ形成部に続く光ファイバガイド部、および必要により光ファイバ固定部が、順次溝状に成形されている、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材とすることによって、前記モールド用型部材の外部から必要な部分へ紫外線を照射することができ、所望のテーパ形状を有する光ファイバ素線のリコート部を形成することができる。
【0044】
このように、リコート部のリコート処理の第一段階として所望のテーパ形状のリコート部を形成しておくことで、つぎに行う第二段階としての全体のリコート部のリコート処理において、前記モールド樹脂の注入時の乱流を抑えて、泡やクレータの発生を防止でき、また前記モールド樹脂と前記テーパ形状のリコート部との接触面積を大きくすることができるので、前記リコート樹脂と光ファイバ素線の樹脂被覆との密着性が強固な、リコート部を形成することができる。さらに、前記所望のテーパ形状のリコート部を設けたことで、光ファイバ素線の樹脂被覆上までリコート処理をする必要がないので、光ファイバ素線と同径のリコート部を形成することが可能となる。
【0045】
さらにまた前記溝状の光ファイバ保護部が、光ファイバガラスの外径より大きいモールド用型部材とすることによって、前記光ファイバガラスを配置するときに、前記光ファイバガラス6が前記モールド用型部材3の内壁と接触しないようにすることができる。このことによって、光ファイバガラスの表面に傷がついたり、断線等を生じないようにすることができる。また前記溝状の光ファイバガイド部が、光ファイバ素線の外径とほぼ同径のモールド用型部材としたので、前記光ファイバガラス6を前記光ファイバ保護部のほぼ中心部に配置でき、また光ファイバ素線2自身もモールド用型部材に固定され、直線状に配置できるので前記リコート樹脂の偏肉を防止できる。
【0046】
また、前記モールド用型部材には、紫外線の透過が不要な部分に、紫外線の遮蔽処理が施されているモールド用型部材とすることによって、さらに前記紫外線の遮蔽処理は、紫外線を遮蔽する材料でコーティング処理したモールド用型部材としたので、前記リコート樹脂の不要部分に紫外線が照射されないようにすることができる。また、上下の前記モールド用型部材3を嵌合して外部から紫外線を照射することができ、また紫外線の照射は前記テーパ形成部のみを透過することになり、前記テーパ形状のリコート部を形成するために必要な部分の前記リコート樹脂5を、硬化処理できることになる。
【0047】
さらにまた、所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法によって製造された光ファイバ素線を用いた光ファイバ部品とすることによって、前述したように前記リコート部に割れ等を生じない優れた光ファイバ部品を製造することができる。
【図面の簡単な説明】
【図1】図1は、本発明のモールド用型部材に光ファイバ素線を配置・固定させた状態を示す概略図である。
【図2】図2(a)、(b)は、本発明における光ファイバ素線のテーパ形状のリコート部を示す概略図である。
【図3】図3は、本発明の下部側のモールド用型部材の概略を示す斜視図である。
【図4】図4は、本発明の紫外線遮蔽コーティングを施したモールド用型部材の模式図である。
【符号の説明】
1 光ファイバ素線の樹脂被覆
2 光ファイバ素線
3 モールド用型部材
4 テーパ形成部
5 リコート樹脂
6 光ファイバガラス
7 テーパ形状のリコート部
8 光ファイバ保護部
9 光ファイバガイド部
10 紫外線遮蔽コーティング
【発明の属する技術分野】
本発明は、光ファイバ素線のリコート部の形成方法、具体的には所望のテーパ形状を有する前記リコート部分の形成方法、また、前記リコート部の形成方法に用いるモールド用型部材、および前記リコート部の形成方法によって得られた光ファイバ素線を用いた光ファイバ部品に関するものである。
【0002】
【従来の技術】
従来、光ファイバ接続部やグレーティング処理部のリコート部の形成に関しては、例えば特許文献1に見られるように、光ファイバの先端の被覆層を除去し、石英ガラスの端面を切断し、相互に端面をつき合わせてアーク放電熱によって溶着して接続し、補強部材を用いたり、紫外線硬化性樹脂をモールド成形することが行われている。そして、前記特許文献1の図1や図2から明らかなとおり、光ファイバの被覆層端面は垂直に除去されている。また具体的な除去方法に関しては、例えば特許文献2に記載されるように、中間部被覆除去区間の両端に、プライマリ層内に達する円周方向の切り込みを入れ、切り込み端を成し、切削刃を一方向の前記切り込み端のプライマリ層内に切り込ませ、光ファイバに非接触の状態で、中間部被覆除去区間の他方の切り込み端まで長手方向に移動させて、光ファイバの石英ガラスを部分的に露出させ、更に、中間部被覆除去区間を溶剤に浸漬する方法である。しかしながら、いずれの前記樹脂被覆層の除去部分の構造は、光ファイバの樹脂被覆除去端面が、光ファイバの長手方向に対して垂直面を持つように除去されている。このような構造の樹脂被覆除去端面は、その後に行うダイス方式やモールド方式によるリコート処理によって、形成されたリコート部に以下のような問題が存在する。
【0003】
すなわち、前記のようにして得られたリコート部に、例えば85℃から−40℃のヒートサイクルが繰り返し掛かると、前記リコート部の界面に亀裂が発生し、さらにはこの亀裂の進行によって、リコート部の紫外線硬化型樹脂被覆が剥がれて、光ファイバの石英ガラスが剥き出しになることがある。このような現象は割れと称され前記石英ガラスが保護されなくなり、破断強度の低下や伝送損失の増大の問題が生じる。また、前述の構造の樹脂除去部分にリコート樹脂を注入する際に、前記被覆除去端面においてリコート樹脂の乱流が生じ、泡やクレータ等が発生し易くなる問題がある。このような泡やクレータが発生すると、前記リコート部の密着性低下の原因になるばかりでなく、外観上からも問題となっていた。
【0004】
そこで、このような問題の解決策として、光ファイバ素線の前記樹脂被覆の除去を、その被覆除去端面が垂直ではなく、テーパを付けて除去することを提案している。このように、光ファイバ素線の樹脂被覆除去端面に、テーパ形状を設けた構造のリコート部は、リコート処理においてリコート樹脂の注入時の乱流を抑えて、泡やクレータの発生を防止できるだけでなく、リコート樹脂と前記樹脂被覆との接触面積が大きくなり、密着性の優れた強固なリコート部を形成することができる。また、前記テーパ形状部での前記樹脂被覆と前記リコート樹脂との接触面積が大きく確保できるので、同径のリコート部を形成することが可能となる。しかしながら、前記樹脂被覆は非常に薄いものであるから、機械的な手段によってテーパ形状を形成することは、非常に難しいという問題がある。そこで、テーパ形状を有するリコート部の、実用的な形成方法等が検討されている。
【0005】
【特許文献1】
特開平4−275507号公報
【特許文献2】
特開2002−90551号公報
【0006】
【発明が解決しようとする課題】
よって本発明が解決しようとする課題は、光ファイバ素線の接続部やグレーティング部のリコート処理において、紫外線硬化型樹脂からなるリコート樹脂の注入時の乱流を抑えて泡やクレータ等の発生を防止すること、また前記リコート樹脂と光ファイバ素線の樹脂被覆との密着性が良好な強固なリコート部が形成できるようにすること、さらに同径の光ファイバ素線のリコート部が形成できるようにするために、所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法を提供すること、また前記形成方法に用いるモールド用型部材を提供することにある。さらには、前記のリコート部の形成方法によって得られた光ファイバ素線を用いて、光ファイバ部品を提供することにある。
【0007】
【課題を解決するための手段】
前記解決しようとする課題は、請求項1に記載されるように、所望のテーパ形状を形成した一方のモールド用型部材のテーパ形成部に、紫外線硬化型樹脂からなるリコート樹脂を注入した後、樹脂被覆を除去した光ファイバ素線を配置し、他方のモールド用型部材を嵌合するか、或いは前記一方のモールド用型部材に前記樹脂被覆を除去した光ファイバ素線を配置した後、前記テーパ形成部に前記リコート樹脂を注入した後、他方のモールド用型部材を嵌合し、続いて必要部分に紫外線を照射して前記リコート樹脂を硬化させる、テーパ形状を有する光ファイバ素線のリコート部の形成方法とすることによって、解決される。
【0008】
また請求項2に記載されるように、前記テーパ形状を有する光ファイバ素線のリコート部に、さらに紫外線硬化型樹脂からなるリコート樹脂を用いて、リコート処理をする光ファイバ素線のリコート部の形成方法とすることによって、解決される。
【0009】
さらに請求項3に記載されるように、紫外線を透過する材料の部材からなり、そのほぼ中央部には、前記樹脂被覆を除去した光ファイバガラスを配置する溝状の光ファイバ保護部が形成され、その両端部には前記光ファイバ保護部から連続したテーパ形成部、前記テーパ形成部に続く光ファイバガイド部、および必要により光ファイバ固定部が、順次溝状に成形されている、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材とすることによって、解決される。
【0010】
さらにまた請求項4に記載されるように、前記モールド用型部材が石英ガラスである、請求項3に記載の、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材とすることによって、解決される。
【0011】
また請求項5に記載されるように、前記溝状の光ファイバ保護部は、前記樹脂被覆を除去した光ファイバガラスの外径より大きいことを特徴とする、請求項3または4に記載の、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材とすることによって、解決される。
【0012】
さらに請求項6に記載されるように、前記溝状の光ファイバガイド部は、光ファイバ素線の外径とほぼ同径であることを特徴とする、請求項3〜5のいずれかに記載の、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材とすることによって、解決される。
【0013】
さらには請求項7に記載されるように、前記モールド用型部材には、紫外線の透過が不要な部分に紫外線の遮蔽処理が施されている、請求項3〜6のいずれかに記載の、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材とすることによって、解決される。
【0014】
そして請求項8に記載されるように、前記紫外線の遮蔽処理は、紫外線を遮蔽する材料でコーティング処理したことを特徴とする、請求項7に記載の、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材とすることによって、解決される。
【0015】
また請求項9に記載されるように、請求項1或いは2に記載される、所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法によって製造された、光ファイバ素線を用いた光ファイバ部品とすることによって、解決される。
【0016】
さらに請求項10に記載されるように、前記光ファイバ部品の光ファイバ素線にはグレーティング処理が施された、請求項9に記載の光ファイバ部品とすることによって、解決される。
【0017】
【発明の実施の形態】
以下に本発明を詳細に説明する。最初に、所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法に関する、請求項1に記載される発明について説明する。この発明は、所望のテーパ形状を形成した一方のモールド用型部材のテーパ形成部に、紫外線硬化型樹脂からなるリコート樹脂を注入した後、樹脂被覆を除去した光ファイバ素線を配置し、他方のモールド用型部材を嵌合するか、或いは前記一方のモールド用型部材に前記樹脂被覆を除去した光ファイバ素線を配置した後、前記テーパ形成部に前記リコート樹脂を注入した後、他方のモールド用型部材を嵌合し、続いて必要部分に紫外線を照射して前記リコート樹脂を硬化させるテーパ形状を有する光ファイバ素線のリコート部の形成方法に関するもので、このような前記リコート部の形成方法とすることによって、光ファイバ素線の接続部やグレーティング部に、目的とする所望のテーパ形状を有するリコート部を形成することができる。
【0018】
このような所望のテーパ形状を有する光ファイバ素線のリコート部(以下、「テーパ形状のリコート部」という)を形成するためには、まず前記光ファイバ素線の樹脂被覆を除去する。例えばストリッパや鉋等によって、光ファイバガラスが露出するように除去する。そして前記樹脂被覆の除去処理は、従来のように前記樹脂被覆端面が垂直であっても、若干のテーパ形状に形成されてもかまわない。そして、光ファイバ素線の接続部を形成する場合には、前記光ファイバガラスが融着接続等によって接続される。また、グレーティング構造を形成する場合は、前記光ファイバガラスに必要なグレーティング処理が施される。以上の処理が行われた光ファイバ素線には、以下に記載するテーパ形状のリコート部の形成方法により、除去された前記樹脂被覆端面に所望のテーパ形状が形成される。
【0019】
図1によって説明すると、前記のように樹脂被覆1が除去された光ファイバ素線2を、例えば、下部側の前記モールド用型部材3の前記光ファイバ保護部8に配置し、前記テーパ形成部4に位置させた、光ファイバ素線2の樹脂被覆1が除去された端面に、例えば注射器等によって紫外線硬化型樹脂からなるリコート樹脂5を注入した後、ついで上部側のモールド用型部材(図示せず)を嵌合する。
【0020】
ついで、前記モールド用型部材3に配置・固定された光ファイバ素線2の前記テーパ形成部4に、紫外線を照射して前記リコート樹脂5を硬化させる。そして、図2の(a)に示されるテーパ形状のリコート部7が形成された光ファイバ素線2は、不要部分(未硬化部分)の前記リコート樹脂5を、エタノール等によって拭取ることによって、図2(b)に示す円錐の頂部がカットされたような形状に成形されたテーパ形状のリコート部7が形成される。なお、本発明における所望のテーパ形状のリコート部7の形成方法は、所望のテーパ形状を形成した一方のモールド用型部材3のテーパ形成部4に、紫外線硬化型樹脂からなるリコート樹脂5を注入した後、前記樹脂被覆1を除去した光ファイバ素線2を配置し、上部側のモールド用型部材(図示せず)を嵌合し、前記リコート樹脂の必要部分に紫外線を照射して硬化させることによっても、前記と同様のテーパ形状のリコート部7が得られる。
【0021】
以上のように形成された前記テーパ形状のリコート部について、80℃から−40℃のヒートサイクル試験を500サイクル行い、光ファイバ素線の樹脂被覆端部の変動量を測定した。具体的には、光ファイバ素線に前記テーパ形状のリコート部を成形する前と、前記テーパ形状のリコート部を成形した後の前記樹脂被覆端部での光ファイバ素線の被覆層の変動を、伸び量(mm)の範囲における占有確率(所定変動範囲内の試料数/試料総数)(%)として、評価したものである。なお、測定方法は外径測定計により、二方向からの樹脂被覆除去長を測定し、その平均値を採用した。その際の測定精度は、0.05mmである。試料数はそれぞれ10本とした。結果を、表1に示す。
【0022】
【表1】
表1から明らかなとおり、前記テーパ形状のリコート部を成形する前においては、伸び量が0.1〜0.2mmの範囲に、占有確率として半数近くが集まり、残りが0.2mmを越える範囲に分散されている。これに対して、前記テーパ形状のリコート部を形成した後の場合は、0〜0.05mmの範囲に占有確率として、全てが含まれている。これは、本発明のテーパ形状のリコート部が、前記樹脂被覆除去端部の温度変化に伴う位置変動を、抑制していることを示している。
【0024】
なお前記リコート樹脂としては、紫外線硬化型樹脂が用いられるが、特にその特性が限定されることはない。前記光ファイバ素線の樹脂被覆と同様の紫外線硬化型樹脂が、密着性等からは好ましい。また、温度変化に伴う光ファイバ素線の樹脂被覆端部の変動を抑えるために、ヤング率が200MPa以上の紫外線硬化型樹脂を用いるのは好ましい。
【0025】
前述のようにして作製された前記テーパ形状のリコート部は、請求項2に記載されるように、紫外線硬化型樹脂からなるリコート樹脂を用いてリコート処理して、光ファイバ素線のリコート部が形成される。このように前記テーパ形状のリコート部を、さらにリコート樹脂を用いてリコート処理することにより、密着性に優れた光ファイバ素線のリコート部を形成できる。これは、前記リコート樹脂と前記テーパ形状を有するリコート部との接触面積を大きくできるので、密着性の良い強固なリコート部が形成できるためである。
【0026】
そして、このような光ファイバ素線のリコート部は、例えば85℃から−40℃のヒートサイクルを繰り返し受けても、割れと称される前記リコート部界面に亀裂の発生がなく、さらにはこの亀裂の進行によって前記リコート部の樹脂被覆が剥がれて、光ファイバ素線の石英ガラスが剥き出しになることがないので、前記石英ガラスの破断強度が低下したり、また伝送損失が増大するという問題もなくなる。なお前記リコート樹脂によるリコート形成方法は、一般的なモールド方式によって行うことができる。さらに、前記の光ファイバ素線のリコート部の形成方法によれば、光ファイバ素線の樹脂被覆上まで前記リコート樹脂をリコート処理する必要がないので、前記光ファイバ素線と同径のリコート部の形成が容易になる。
【0027】
つぎに、前述の光ファイバ素線の前記リコート部について、その特性を調べた結果を表2に示す。試料数は15本として、表2に示す各種外径の光ファイバ素線のリコート部を形成した。前記各試料について、80℃から−40℃のヒートサイクルを500回繰り返した後の、前記リコート部の割れの発生数を調べた。具体的には、外径125μmの光ファイバクラッド上に、ソフトタイプの紫外線硬化型樹脂が被覆された、外径400μmの光ファイバ素線を用い、前記樹脂被覆を通常の方法で除去した後、この被覆除去部分にヤング率が580MPaの紫外線硬化型樹脂を用いてテーパ形状のリコート部を形成し、その上にヤング率が200MPa以下の紫外線硬化型樹脂を用いて、リコート部を形成した。また比較のために、従来のリコート処理が成された光ファイバ素線についても同様に前記ヒートサイクル試験を行い、割れの発生数を測定した。
【0028】
【表2】
表2から明らかなとおり、本発明の実施例に相当する実験例1〜4は、いずれのリコート部外径のものにも、前記リコート部には割れは見られなかった。これに対して、従来のリコート処理が成された比較例に相当する実験例5〜8は、いずれのリコート部外径のものにも割れが発生し、特に前記外径が、400μmや430μmのものでは、試験を行った全数に割れを生じていた。このことは、光ファイバ素線のリコート部を形成するに当たっては、本発明のように光ファイバ素線の樹脂被覆を除去した端部に、まずテーパ形状のリコート部を形成し、その後に通常のリコート処理によって、光ファイバ素線のリコート部を形成することが、好ましいことを示している。
【0030】
つぎに、前記所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法に用いる、モールド用型部材について説明する。前記モールド用型部材は請求項3に記載されるように、紫外線を透過する材料からなり、そのほぼ中央部には、前記樹脂被覆が除去された光ファイバガラスを配置する溝状の光ファイバ保護部が形成され、その両端部には前記光ファイバ保護部から連続したテーパ形成部、前記テーパ形成部に続く光ファイバガイド部、および必要により光ファイバ固定部が順次溝状に形成された、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材である。
【0031】
このようなモールド用型部材を用いて製造した、光ファイバ素線の前記テーパ形状のリコート部は、この後光ファイバ素線のリコート部全体を形成する場合に、紫外線硬化型樹脂からなるリコート樹脂の注入時の乱流を抑えて、泡やクレータの発生を防止し、また前記リコート樹脂と光ファイバ素線の前記テーパ形状のリコート部との接触面積を大きくできるので、密着性に優れた強固なリコート部を形成することができる。そして得られた前記テーパ形状のリコート部は、85℃から−40℃のヒートサイクルを繰り返し受けても、割れと称される前記リコート部界面に亀裂が発生せず、また前記リコート部の樹脂被覆が剥がれて、光ファイバ素線の石英ガラス部分が剥き出しになることもないので、前記石英ガラスの破断強度が低下したり、さらには伝送損失が増大するという問題を生じることがない。
【0032】
図3は、上下に2分割されている場合の下部側のモールド用型部材3を示す。このモールド用型部材3は、通常紫外線を透過する材料であれば良く、ここでは板状のものである。そして、その長さ方向のほぼ中央部分には光ファイバガラス6を配置する溝状の光ファイバ保護部8が形成されている。そして前記光ファイバ保護部8の溝は、通常前記光ファイバガラス6の外径よりも大きな径とされる。またこの光ファイバ保護部8の両端部には、所望の角度を設けたテーパ形成部4が設けられている。このテーパ形成部4の角度は、用いる光ファイバ素線によって所望の角度とされるが、通常30°程度とされる。また、前記テーパ形成部4には続いて光ファイバガイド部9が形成される。そしてこの光ファイバガイド部9の溝径は、前記光ファイバ素線2の外径と略同一とされ、このことによって前記光ファイバ素線2は、前記モールド用型部材3に固定されて配置できることになる。また前記光ファイバガイド部9には、必要により光ファイバ固定部(図示せず)を設けても良い。このような構造のモールド用型部材3は、同様の構造に造られた上部側のモールド用型部材(図示せず)と嵌合され、光ファイバ素線2に所望のテーパ形状のリコート部7を形成するために使用できることになる。
【0033】
また前記モールド用型部材3は、請求項4に記載されるように、石英ガラスで作製されたものが好ましい。基本的には、紫外線を透過する材料であれば良く、併せて成形加工の精度等を考慮して、材料を選定することができる。そして前記の点からは、前記石英ガラスが最も好ましいが、シリコーン樹脂やフッ素系樹脂等も使用できる。このようなモールド用型部材3を用いることによって、紫外線硬化型樹脂からなる前記リコート樹脂5に、前記モールド用型部材3の外部から紫外線を照射して、硬化処理ができることになる。
【0034】
さらに請求項5に記載されるように、前記溝状の光ファイバ保護部8は、前記樹脂被覆を除去した光ファイバガラス6の外径より大きいことを特徴とする、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材3とすることによって、前記光ファイバガラス6を配置したときに、前記光ファイバガラス6が、前記モールド用型部材3と接触しないようにすることができる。これは、モールド用型部材3と光ファイバガラス6が接触することによって、光ファイバガラス6の表面に傷がついたり、断線等を生じないようにするためである。
【0035】
また請求項6に記載されるように、前記光ファイバガイド部9の溝径を、前記光ファイバ素線2の外径とほぼ同径とすることで、前記光ファイバガラス6を前記光ファイバ保護部8のほぼ中心部に配置でき、また光ファイバ素線2自身もモールド用型部材3に固定され、直線状に配置できるので前記リコート樹脂5の偏肉を防止できる。
【0036】
そして前記モールド用型部材3は、請求項7に記載されるように、前記モールド用型部材3の紫外線透過が不要な部分に、紫外線の遮蔽処理が施される。このような遮蔽処理を施すことによって、前記リコート樹脂5の不要部分に紫外線が照射されないようにすることができる。具体的には、前記モールド用型部材3のテーパ形成部4以外の部分に、つぎに説明する紫外線の遮蔽処理が施されるものである。この紫外線の遮蔽処理は、通常メッキ処理によって行われる。
【0037】
そして前記紫外線の遮蔽処理の好ましい形態は、請求項8に記載されるように、紫外線を遮蔽する材料を前記モールド用型部材3の紫外線透過が不要な部分に、コーティング処理を施すことによって行われる。より具体的には、前記モールド用型部材3のテーパ形成部4以外の部分に、クロムメッキ処理を施すことによって紫外線の遮蔽処理が行われる。図4によって説明すると、モールド用型部材3のテーパ形成部4を除き、光ファイバ保護部8並びに光ファイバガイド部9を含むモールド用型部材3の全内面に、前記クロムメッキ処理10を施すものである。このことによって、上下の前記モールド用型部材3を嵌合して外部から紫外線を照射すると、紫外線の照射は前記テーパ形成部4のみを透過することになり、前記テーパ形状のリコート部7を形成するために必要な部分の前記リコート樹脂5を、硬化処理できることになる。また図2(a)に示すリコート樹脂5の不要な未硬化部分は、図2(b)に示されるように、エタノール等のアルコールによって拭取って除去される。
【0038】
以上のように、紫外線の透過が不要な部分に遮蔽処理を施したモールド用型部材3を用いることによって、光ファイバ素線2に目的とする前記テーパ形状のリコート部7を形成することができる。そして得られた前記テーパ形状のリコート部7は、この後光ファイバ素線のリコート部全体を形成する場合に、紫外線硬化型樹脂からなるリコート樹脂の注入時の乱流を抑えて、泡やクレータの発生を防止し、また前記リコート樹脂と光ファイバ素線の前記テーパ形状のリコート部との接触面積を大きくできるので、密着性に優れた強固なリコート部を形成することができる。このような光ファイバ素線のリコート部7の界面は、85℃から−40℃のヒートサイクルを繰り返し受けても亀裂が発生することがないので、前記リコート部の樹脂被覆が剥がれて、前記光ファイバ素線の石英ガラス部分が剥き出しになることもなく、前記石英ガラスの破断強度が低下したり、さらには伝送損失が増大するという問題を生じることがない。
【0039】
つぎに、前述の光ファイバ素線2を用いた光ファイバ部品について説明する。請求項9に記載されるように、所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法によって製造された、前記光ファイバ素線を用いて光ファイバ部品とすることにより、前述したリコート部に割れ等を生じない優れた光ファイバ部品を得ることができる。すなわち、前記光ファイバ素線2のテーパ形状のリコート部7の界面は、例えば85℃から−40℃のヒートサイクルを繰り返し受けても亀裂が発生しないので、リコート部全体が前記リコート部7の界面で剥がれて、光ファイバガラス6が剥き出しになることがなく、破断強度が低下したり、また伝送損失が増大するという問題がない光ファイバ部品とすることができる。なお、前記光ファイバ部品としては、本体部分に光ファイバカプラ、光アッテネータ、光サーキュレータ、光波長フィルタ、分散補償器、EDFA等の光アンプ、レーザダイオード、フォトディテクタ等を有し、そのポート部分として入出力用の光ファイバ素線が取り付けられた構造のもので、前記光ファイバ素線を介して他の光ファイバ部品や光ファイバ心線等と接続して使用する場合にも、本発明の所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法を、適用することができる。
【0040】
また、請求項10に記載される光ファイバ部品は、グレーティング構造を有する前記光ファイバ素線を用いた場合の光ファイバ部品である。まず、ファイバグレーティングについて簡単に説明する。通常石英ガラスからなる光ファイバ中に、紫外線の照射により屈折率が変化する光感受性物質である、例えばゲルマニウム(Ge)やリン(P)を添加し、この光ファイバに紫外線を照射することによって、周期的な屈折率変化の摂動を付与したグレーティング構造を持たせることができる。このようなグレーティング構造を有する光ファイバ素線を用いた光ファイバ部品も、前記テーパ形状のリコート部7を形成した後全体にリコート処理を施してリコート部とすることによって、例えば85℃から−40℃のヒートサイクルを繰り返し受けても、前記リコート部に割れを生じないので、前述のように破断強度が低下したり、また伝送損失が増大するという問題がない。
【0041】
【発明の効果】
本発明は以上説明したとおり、所望のテーパ形状を形成した一方のモールド用型部材のテーパ形成部に、紫外線硬化型樹脂からなるリコート樹脂を注入した後、樹脂被覆を除去した光ファイバ素線を配置し、他方のモールド用型部材を嵌合するか、或いは前記一方のモールド用型部材に前記樹脂被覆を除去した光ファイバ素線を配置した後、前記テーパ形成部に前記リコート樹脂を注入した後、他方のモールド用型部材を嵌合し、続いて必要部分に紫外線を照射して前記リコート樹脂を硬化させるテーパ形状を有する光ファイバ素線のリコート部の形成方法としたので、この後紫外線硬化型樹脂からなるリコート樹脂を用いてリコート処理して、光ファイバ素線のリコート部全体を形成することで、密着性に優れた光ファイバ素線のリコート部を形成できる。これは前記リコート処理時に、前記全体のリコート樹脂と前記テーパ形状を有するリコート部との接触面積を大きくできるので、密着性の良い強固なリコート部が形成できるためである。
【0042】
また前記光ファイバ素線のリコート部は、例えば85℃から−40℃のようなヒートサイクルを繰り返し受けても、割れと称される前記リコート部界面に亀裂の発生がなく、さらにはこの亀裂の進行によって前記リコート部の樹脂被覆が剥がれて、光ファイバ素線の石英ガラスが剥き出しになることがないので、前記石英ガラスの破断強度が低下したり、伝送損失が増大するという問題もなくなる。さらに、前記のような二段階の光ファイバ素線のリコート部の形成方法によれば、光ファイバ素線の樹脂被覆上まで前記リコート樹脂をリコート処理する必要がないので、前記光ファイバ素線と同径のリコート部の形成も容易になる。
【0043】
さらに、紫外線を透過する材料の部材からなり、そのほぼ中央部には、前記樹脂被覆を除去した光ファイバガラスを配置する溝状の光ファイバ保護部が形成され、その両端部には前記光ファイバ保護部から連続したテーパ形成部、前記テーパ形成部に続く光ファイバガイド部、および必要により光ファイバ固定部が、順次溝状に成形されている、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材とすることによって、前記モールド用型部材の外部から必要な部分へ紫外線を照射することができ、所望のテーパ形状を有する光ファイバ素線のリコート部を形成することができる。
【0044】
このように、リコート部のリコート処理の第一段階として所望のテーパ形状のリコート部を形成しておくことで、つぎに行う第二段階としての全体のリコート部のリコート処理において、前記モールド樹脂の注入時の乱流を抑えて、泡やクレータの発生を防止でき、また前記モールド樹脂と前記テーパ形状のリコート部との接触面積を大きくすることができるので、前記リコート樹脂と光ファイバ素線の樹脂被覆との密着性が強固な、リコート部を形成することができる。さらに、前記所望のテーパ形状のリコート部を設けたことで、光ファイバ素線の樹脂被覆上までリコート処理をする必要がないので、光ファイバ素線と同径のリコート部を形成することが可能となる。
【0045】
さらにまた前記溝状の光ファイバ保護部が、光ファイバガラスの外径より大きいモールド用型部材とすることによって、前記光ファイバガラスを配置するときに、前記光ファイバガラス6が前記モールド用型部材3の内壁と接触しないようにすることができる。このことによって、光ファイバガラスの表面に傷がついたり、断線等を生じないようにすることができる。また前記溝状の光ファイバガイド部が、光ファイバ素線の外径とほぼ同径のモールド用型部材としたので、前記光ファイバガラス6を前記光ファイバ保護部のほぼ中心部に配置でき、また光ファイバ素線2自身もモールド用型部材に固定され、直線状に配置できるので前記リコート樹脂の偏肉を防止できる。
【0046】
また、前記モールド用型部材には、紫外線の透過が不要な部分に、紫外線の遮蔽処理が施されているモールド用型部材とすることによって、さらに前記紫外線の遮蔽処理は、紫外線を遮蔽する材料でコーティング処理したモールド用型部材としたので、前記リコート樹脂の不要部分に紫外線が照射されないようにすることができる。また、上下の前記モールド用型部材3を嵌合して外部から紫外線を照射することができ、また紫外線の照射は前記テーパ形成部のみを透過することになり、前記テーパ形状のリコート部を形成するために必要な部分の前記リコート樹脂5を、硬化処理できることになる。
【0047】
さらにまた、所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法によって製造された光ファイバ素線を用いた光ファイバ部品とすることによって、前述したように前記リコート部に割れ等を生じない優れた光ファイバ部品を製造することができる。
【図面の簡単な説明】
【図1】図1は、本発明のモールド用型部材に光ファイバ素線を配置・固定させた状態を示す概略図である。
【図2】図2(a)、(b)は、本発明における光ファイバ素線のテーパ形状のリコート部を示す概略図である。
【図3】図3は、本発明の下部側のモールド用型部材の概略を示す斜視図である。
【図4】図4は、本発明の紫外線遮蔽コーティングを施したモールド用型部材の模式図である。
【符号の説明】
1 光ファイバ素線の樹脂被覆
2 光ファイバ素線
3 モールド用型部材
4 テーパ形成部
5 リコート樹脂
6 光ファイバガラス
7 テーパ形状のリコート部
8 光ファイバ保護部
9 光ファイバガイド部
10 紫外線遮蔽コーティング
Claims (10)
- 所望のテーパ形状を形成した一方のモールド用型部材のテーパ形成部に、紫外線硬化型樹脂からなるリコート樹脂を注入した後、樹脂被覆を除去した光ファイバ素線を配置し、他方のモールド用型部材を嵌合するか、或いは前記一方のモールド用型部材に前記樹脂被覆を除去した光ファイバ素線を配置した後、前記テーパ形成部に前記リコート樹脂を注入した後、他方のモールド用型部材を嵌合し、続いて必要部分に紫外線を照射して前記リコート樹脂を硬化させることを特徴とする、テーパ形状を有する光ファイバ素線のリコート部の形成方法。
- 前記テーパ形状を有する光ファイバ素線のリコート部に、さらに紫外線硬化型樹脂からなるリコート樹脂を用いて、リコート処理をすることを特徴とする、光ファイバ素線のリコート部の形成方法。
- 紫外線を透過する材料の部材からなり、そのほぼ中央部には、前記樹脂被覆を除去した光ファイバガラスを配置する溝状の光ファイバ保護部が形成され、その両端部には前記光ファイバ保護部から連続したテーパ形成部、前記テーパ形成部に続く光ファイバガイド部、および必要により光ファイバ固定部が、順次溝状に成形されていることを特徴とする、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材。
- 前記モールド用型部材は、石英ガラスであることを特徴とする、請求項3に記載のテーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材。
- 前記溝状の光ファイバ保護部は、前記樹脂被覆を除去した光ファイバガラスの外径より大きいことを特徴とする、請求項3または4のいずれかに記載の、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材。
- 前記溝状の光ファイバガイド部は、光ファイバ素線の外径とほぼ同径であることを特徴とする、請求項3〜5のいずれかに記載の、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材。
- 前記モールド用型部材には、紫外線の透過が不要な部分に紫外線の遮蔽処理が施されていることを特徴とする、請求項3〜6のいずれかに記載の、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材。
- 前記紫外線の遮蔽処理は、紫外線を遮蔽する材料でコーティング処理したものであることを特徴とする、請求項7に記載の、テーパ形状を有する光ファイバ素線のリコート部を形成するためのモールド用型部材。
- 請求項1或いは2に記載される、所望のテーパ形状を有する光ファイバ素線のリコート部の形成方法によって製造された光ファイバ素線を用いたことを特徴とする、光ファイバ部品。
- 前記光ファイバ部品の光ファイバ素線には、グレーティング処理が施されたことを特徴とする、請求項9に記載の光ファイバ部品。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003126521A JP2004331431A (ja) | 2003-05-01 | 2003-05-01 | 光ファイバ素線のリコート部の形成方法、モールド用型部材および光ファイバ部品 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003126521A JP2004331431A (ja) | 2003-05-01 | 2003-05-01 | 光ファイバ素線のリコート部の形成方法、モールド用型部材および光ファイバ部品 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004331431A true JP2004331431A (ja) | 2004-11-25 |
Family
ID=33503426
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003126521A Pending JP2004331431A (ja) | 2003-05-01 | 2003-05-01 | 光ファイバ素線のリコート部の形成方法、モールド用型部材および光ファイバ部品 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004331431A (ja) |
Cited By (3)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105589136A (zh) * | 2016-02-26 | 2016-05-18 | 浙江工业大学 | 一种基于铌酸锂和拉锥光纤的光学梳状滤波器及其制作方法 |
| WO2019163748A1 (ja) * | 2018-02-20 | 2019-08-29 | 住友電気工業株式会社 | 光ファイバの製造方法および光ファイバ |
| US10809458B2 (en) | 2017-12-08 | 2020-10-20 | Sumitomo Electric Industries, Ltd. | Splicing structure of optical fibers |
-
2003
- 2003-05-01 JP JP2003126521A patent/JP2004331431A/ja active Pending
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CN105589136A (zh) * | 2016-02-26 | 2016-05-18 | 浙江工业大学 | 一种基于铌酸锂和拉锥光纤的光学梳状滤波器及其制作方法 |
| CN105589136B (zh) * | 2016-02-26 | 2018-06-01 | 浙江工业大学 | 一种基于铌酸锂和拉锥光纤的光学梳状滤波器及其制作方法 |
| US10809458B2 (en) | 2017-12-08 | 2020-10-20 | Sumitomo Electric Industries, Ltd. | Splicing structure of optical fibers |
| WO2019163748A1 (ja) * | 2018-02-20 | 2019-08-29 | 住友電気工業株式会社 | 光ファイバの製造方法および光ファイバ |
| JPWO2019163748A1 (ja) * | 2018-02-20 | 2021-02-04 | 住友電気工業株式会社 | 光ファイバの製造方法および光ファイバ |
| US11360260B2 (en) | 2018-02-20 | 2022-06-14 | Sumitomo Electric Industries, Ltd. | Optical fiber manufacturing method and optical fiber |
| JP7266789B2 (ja) | 2018-02-20 | 2023-05-01 | 住友電気工業株式会社 | 光ファイバの製造方法および光ファイバ |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US7542645B1 (en) | Airline optical fiber with reduced multipath interference and methods of forming same | |
| US8724863B2 (en) | Optical fiber having cladding scattering centers | |
| CN204536594U (zh) | 光纤耦合器 | |
| US8059930B2 (en) | Optical fiber and method for fabricating the same | |
| JP2023126936A (ja) | トリプルクラッドファイバー | |
| CN103959113B (zh) | 光学的传送纤维及其制造方法 | |
| US8842963B2 (en) | Reducing reflection at termination of optical fiber in a small volume | |
| EP1197311A1 (en) | Molding die, method of reinforcing optical fiber junction, and optical fiber cable | |
| JP2015152871A (ja) | 光ファイバデバイス | |
| CN114641715A (zh) | 光连接器件 | |
| JP2011085854A (ja) | プラスチッククラッド光ファイバ心線および光ファイバケーブル | |
| EP2778142A1 (en) | Optical fibres with glass buffers | |
| JP5351867B2 (ja) | バンドルファイバ及びその製造方法 | |
| KR20100095252A (ko) | 마하젠더 간섭계형 광섬유, 그의 제조 방법 및 상기를 포함하는 센서 | |
| CN102257417A (zh) | 两光学纤维间的接头及制造此类接头的方法 | |
| JP2008164773A (ja) | グレーティング光ファイバ及びその製造方法 | |
| KR102029213B1 (ko) | 방사상 전파를 위한 광섬유 팁의 제조방법 | |
| JP5140561B2 (ja) | 光ファイバテープ心線の製造方法 | |
| JP2004037762A (ja) | 光ファイバの露出したクラッド部のリコート方法 | |
| JP2016151651A (ja) | 光ファイバ及び光伝送システム | |
| JP4101009B2 (ja) | 二層リコート方法 | |
| JP4657327B2 (ja) | 光ファイバ心線へのコネクタの固定構造 | |
| CN1174269C (zh) | 极化面稳定型光纤 | |
| JP4518543B2 (ja) | リコート部の製造方法及び光ファイバ部品の製造方法 | |
| JP7443968B2 (ja) | 光ファイバ融着接続方法および光ファイバ線路 |