JP2004338047A - 研削装置 - Google Patents
研削装置 Download PDFInfo
- Publication number
- JP2004338047A JP2004338047A JP2003138749A JP2003138749A JP2004338047A JP 2004338047 A JP2004338047 A JP 2004338047A JP 2003138749 A JP2003138749 A JP 2003138749A JP 2003138749 A JP2003138749 A JP 2003138749A JP 2004338047 A JP2004338047 A JP 2004338047A
- Authority
- JP
- Japan
- Prior art keywords
- collet chuck
- grinding
- chuck
- rubber roll
- rubber
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 229920001971 elastomer Polymers 0.000 claims abstract description 43
- 239000005060 rubber Substances 0.000 claims abstract description 43
- 239000002184 metal Substances 0.000 claims abstract description 24
- 229920005989 resin Polymers 0.000 claims abstract description 6
- 239000011347 resin Substances 0.000 claims abstract description 6
- 238000007599 discharging Methods 0.000 claims abstract description 5
- 230000002093 peripheral effect Effects 0.000 claims abstract description 3
- 239000004840 adhesive resin Substances 0.000 claims description 4
- 229920006223 adhesive resin Polymers 0.000 claims description 4
- 239000000843 powder Substances 0.000 abstract description 36
- 238000004140 cleaning Methods 0.000 abstract description 7
- 238000000034 method Methods 0.000 description 6
- 239000000428 dust Substances 0.000 description 4
- 238000009423 ventilation Methods 0.000 description 4
- 229920000459 Nitrile rubber Polymers 0.000 description 3
- 230000000694 effects Effects 0.000 description 3
- 238000003780 insertion Methods 0.000 description 3
- 230000037431 insertion Effects 0.000 description 3
- 229920006311 Urethane elastomer Polymers 0.000 description 2
- 238000000576 coating method Methods 0.000 description 2
- 239000000463 material Substances 0.000 description 2
- 230000035515 penetration Effects 0.000 description 2
- 230000002265 prevention Effects 0.000 description 2
- 239000007787 solid Substances 0.000 description 2
- 239000002033 PVDF binder Substances 0.000 description 1
- 230000005856 abnormality Effects 0.000 description 1
- 238000009825 accumulation Methods 0.000 description 1
- -1 and in particular Substances 0.000 description 1
- 230000015572 biosynthetic process Effects 0.000 description 1
- 239000011248 coating agent Substances 0.000 description 1
- 150000001875 compounds Chemical class 0.000 description 1
- 238000007796 conventional method Methods 0.000 description 1
- 229920001577 copolymer Polymers 0.000 description 1
- 230000006866 deterioration Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000005498 polishing Methods 0.000 description 1
- 229920002981 polyvinylidene fluoride Polymers 0.000 description 1
- 239000004575 stone Substances 0.000 description 1
Images
Landscapes
- Gripping On Spindles (AREA)
- Constituent Portions Of Griding Lathes, Driving, Sensing And Control (AREA)
- Grinding Of Cylindrical And Plane Surfaces (AREA)
- Grinding-Machine Dressing And Accessory Apparatuses (AREA)
Abstract
【課題】ゴムロール4の研削時に発生する研削粉のコレットチャックの内部への侵入およびチャック前面への付着を防止することで、ゴムロールの外径振れ寸法を高精度に研削し、且つ、研削粉の清掃作業を無くして作業性を向上させた研削装置を提供する。
【解決手段】少なくとも、ゴムロール4の片方の芯金軸6をコレットチャック1でクランプして該ゴムロール4の外周面を研削する装置において、該コレットチャック1の主軸の内壁と該コレットチャック1の内部に通したドローバー7との隙間を経由して、該コレットチャック1のスリット溝14を経由して該芯金のチャック部周辺に高圧エアを放出させる手段と、該芯金をクランプする該コレットチャック1の前面部13に非粘着性の樹脂層を有することを特徴とする研削装置。
【選択図】 図2
【解決手段】少なくとも、ゴムロール4の片方の芯金軸6をコレットチャック1でクランプして該ゴムロール4の外周面を研削する装置において、該コレットチャック1の主軸の内壁と該コレットチャック1の内部に通したドローバー7との隙間を経由して、該コレットチャック1のスリット溝14を経由して該芯金のチャック部周辺に高圧エアを放出させる手段と、該芯金をクランプする該コレットチャック1の前面部13に非粘着性の樹脂層を有することを特徴とする研削装置。
【選択図】 図2
Description
【0001】
【発明の属する技術分野】
本発明はゴムロール(特に複写機、レーザービームプリンタ、ファクシミリ等の電子写真装置に用いられる帯電ロール、現像ロール、その他の各種ロール)の研削工程において、芯金等の棒状部材をクランプする精度の再現性を良くするための、ゴムカス等の研削粉のコレットチャック内部への侵入およびチャック前面への付着を防止した研削装置に関するものである。
【0002】
【従来の技術】
近年、電子写真はカラー化が進み、より高精細で画像の均一性(ハーフトーンの一様性)などの高度なものが求められてきている。このため、電子写真に用いられるゴムロールの寸法、特に外径の振れ寸法においてかなりの精度が要求されるようになり、研削技術の一層の高精度化が必要とされている。
【0003】
従来、ゴムロールを高精度に研削するために、ゴムロールの芯金の両端部を逆センターで受けて回転させる方法よりも、芯金の片方の端部をコレットチャックで把持して回転させる方法が多く用いられる。
【0004】
しかし、芯金をコレットチャックしてゴムロールを研削する際に発生した研削粉が飛散し、研削機の集塵機では吸い込みきれない一部の研削粉が、コレットチャック内部に侵入して芯金クランプの方向の再現性を著しく低下させてしまう。芯金クランプの向きが悪いままではゴムロールは大きく振れて回転してしまい、その状態で研削したゴムロールの振れ寸法は大きくなり、工程能力が低下し、高精度のものを安定して生産することが不可能であった。特に研削取り代が大きくて高速で研削する場合等の大量の研削粉が発生してしまう状態でも、ゴムロールの外径振れを小さい値で安定させるためには、研削粉の侵入は完全に防止する必要があった。
【0005】
この対策として、従来の技術はコレットチャックの前面にフタをかぶせ、フタの内側にエアを圧送させて正圧状態に保つことで、コレットチャック内部への研削粉の侵入を防止している(例えば、特許文献1参照)。又は、フタ等は設けずにコレットチャック内部の中央のストッパ面にのみ清掃穴を設け、そこから高圧エアを放出させることで、コレットチャック内への研削粉の侵入を防止している(例えば、特許文献2参照)。
【0006】
しかしながら、従来の方法でフタを設ける場合ではフタ内側にエアの乱流が発生し、それによる研削粉の巻き込み侵入が度々起こってしまい、コレットチャックの内部への研削粉の侵入を完全に防止するのは不可能であった。
【0007】
また、芯金端部寸法が短いゴムロールを研削する場合には、芯金クランプ部とゴム研削位置との距離が非常に近接しており、フタを取り付けるスペースが存在しないためにカバー等を設けることが不可能であり、研削粉の飛散による侵入の影響を特に大きく受けてしまっていた。
【0008】
その一方で、カバー等を設けずにコレットチャックの内部から高圧エアを噴出させる場合では、ゴムロールの研削粉はゴムの粘着性を有することからコレットチャックのチャック前面に付着しやすく、特に、研削するロールの弾性体の材料がゴム分の多い配合の場合では、その研削粉の粘着性が高くなり、且つ、ソリッドゴムロールの場合では、その研削粉は微細なものになり、飛散してきた研削粉がコレットチャックのチャック前面部分に大量に付着してしまっていた。このチャック前面への研削粉の付着を防止することは、コレットチャック内部からの高圧エアを放出する手段だけでは不可能であった。
【0009】
その状態で自動での連続で大量の研削で行うと、チャック前面に研削粉が徐々に堆積していき、ついには層の形成にまで至ってしまい、研削粉の堆積層から研削粉が塊となって落下して、コレットチャック内部のチャック部に入り込んでしまうことにより、芯金の把持精度の悪化は特に著しいものになってしまっていた。
【0010】
また、このコレットチャックの内部に侵入してしまった研削粉と、チャックの前面に付着および堆積した研削粉を除去するために、自動化による連続研削工程を中断してからコレットチャックを清掃しなければならず、作業性の面でも大きな問題となっていた。
【0011】
【特許文献1】
特開平7−285004号公報(第3−4頁、図1)
【特許文献2】
特開2002−52409公報(第2−4頁、図1)
【0012】
【発明が解決しようとする課題】
そこで、本発明は前記のような問題をクリアするための手段として考え出されたもので、ゴムカス等の研削粉のコレットチャック内部への侵入およびチャック前面への付着を完全に防止して、クランプ精度の再現性を高めることにより外径振れの精度の高いゴムロールを研削することが可能となり、且つ、研削粉の清掃除去作業を無くして作業性を向上させた研削装置を提供することにある。
【0013】
【課題を解決するための手段】
前記した課題の解決は以下に説明する新規な特徴的構成手段により可能である。
【0014】
本発明は、少なくとも、ゴムロールの片方の芯金軸をコレットチャックでクランプして該ゴムロールの外周面を研削する装置において、該コレットチャックの主軸の内壁と該コレットチャックの内部に通したドローバーとの隙間を経由して、該コレットチャックのスリット溝を経由して該芯金のチャック部周辺に高圧エアを放出させる手段と、該芯金をクランプする該コレットチャックの前面部に非粘着性の樹脂層を有することを特徴とする研削装置である。
【0015】
【発明の実施の形態】
本発明の実施の形態を図1、図2を参照しながら詳細に説明する。
【0016】
以下は実施の一例であり、コレットチャックの種類および形状等は限定される訳ではない。
【0017】
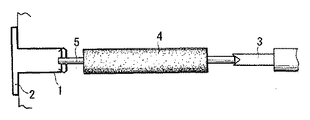
図1はゴムロールを研削する際のセット状態である。ゴムロール4の芯金軸5の左端を主軸側コレットチャック1がクランプして右端を芯押し側逆センター3で押さえ込み、回転フランジ2により主軸側コレットチャック1とゴムロール4が回転して砥石(図示せず)による研削が行われる。
【0018】
本発明は、各種のゴム材で形成したゴムロールを対象とするが、特にNBR(アクリロニトリル−ブタジエンゴム)、EPDM(エチレン−プロプレン−ジエン共重合体ゴム)、ヒドリンゴム、ウレタンゴム等のソリッドタイプのゴムロールに好適である。
【0019】
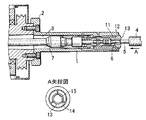
図2は本発明の研削粉の防止機構を具備したコレットチャックの断面図である。
【0020】
主軸側コレットチャック1の内部にドローバー7を通すことによって、回転フランジ2の奥側からチャック部12に向かって通風経路8を設けてある。通風経路8の断面積はコレットチャック隙間の総面積(スリット溝14と芯金挿入口15の合計面積)よりも大きくすることで、圧送するエアが通風経路8を通ってチャック部12に放出する際の実際の圧力を高めている。放出するエアの圧力を高めることによりコレットチャック本体11の前面にカバー等のフタが無くとも、研削時に飛散する研削粉の侵入を吹き飛ばし、完全に防ぐことが可能となる。研削時には主軸側コレットチャック1は回転しており、エアはスリット溝14から螺旋状に放出されることになる。また、研削ロールの交換時には、エアはスリット溝14と芯金挿入口15から放出され、チャック部12付近に付着した研削粉と研削ロールの芯金に付着している異物等を除去できる。エアは研削の最中ずっと放出し続けることが好ましいが、研削粉の飛散が少ない場合等は、研削ロールを交換する際のクランプを解除している間のみ放出するだけで十分な効果が得られる。なお、6はニードルである。
【0021】
本発明を使用しない場合では、研削粉が容易にコレットチャック内部に侵入してしまうことで、芯金のクランプ方向に異常きたし、芯金の回転振れが大きくなる状態が発生し、研削したゴムロールの外径振れは大きい値でばらつきも大きくなってしまう。それに対して、本発明の防止装置を使用することにより、研削粉のコレットチャック内部への侵入およびチャック部前面の付着は防止され、芯金のクランプ精度が向上した結果、研削したゴムロールの外径振れ寸法は小さい値でばらつきも小さくなる。
【0022】
一方、コレットチャック本体11のチャック前面13を非粘着性の高い樹脂、例えばフッ素樹脂で表面加工してあることで、研削の際に飛散してきた研削粉はチャック前面13に付着しにくく、ほんの僅かに付着したとしてもスリット溝14からのエア噴出やコレットチャック本体11の回転運動によって、容易に離れてすべて集塵装置(図示せず)に吸い込まれてしまう。これにより研削粉がチャック部前面13に堆積して層を形成することはなく、チャック部前面13の清掃作業は必要なくなる。
【0023】
なお、フッ素樹脂層は、市販のフッ素樹脂、例えば、ポリフッ化ビニリデンを用い、コーティングや粉末塗装の塗工方法により形成できる。また、フッ素樹脂等のテープやシート等を貼り付けることによっても、表面加工と同じ効果が得られる。非粘着性の樹脂としては他に帯電防止樹脂があり、適用可能である。
【0024】
研削加工機(研磨機)に、自動でゴムロールを供給および排出させる装置を接続させ、自動・連続で大量のゴムロールを研削しても、チャック部前面13が非粘着性の樹脂であるフッ素樹脂で表面加工されているために、研削粉の付着および堆積は全く確認されなかった。
【0025】
ちなみに、本発明の構成を付加してない研削装置を用いた場合には、チャック部前面に研削粉であるゴムカスの付着が非常に多く確認され、本発明との差異は歴然であった。
【0026】
【発明の効果】
本発明の研削装置によれば、コレットチャック内部への研削粉の侵入およびチャック前面の付着は完全に抑制され、コレットチャックの芯金をクランプする精度の再現性は高くなり、その状態で研削加工されたゴムロールの外径振れを著しく高精度で安定させることができる。さらに、コレットチャック内への研削粉の侵入およびコレットチャック前面への研削粉の付着が無くなることにより、清掃・除去を行わずに済み、連続研削時の作業性を大幅に向上させることができる。
【0027】
本発明の研削装置は、特にNBR、EPDM、ヒドリンゴム、ウレタンゴム等のソリッドタイプのゴムロールを研削する際に前記した効果が大きく得られる。
【図面の簡単な説明】
【図1】ゴムロールを研削する際のセット状態の例を示す図。
【図2】本発明の研削装置の断面図。
【符号の説明】
1 主軸側コレットチャック
2 回転フランジ
3 芯押し側逆センター
4 ゴムロール
5 芯金
6 ニードル
7 ドローバー
8 通風経路
11 コレットチャック本体
12 チャック部
13 チャック前面
14 スリット溝
15 芯金挿入口
【発明の属する技術分野】
本発明はゴムロール(特に複写機、レーザービームプリンタ、ファクシミリ等の電子写真装置に用いられる帯電ロール、現像ロール、その他の各種ロール)の研削工程において、芯金等の棒状部材をクランプする精度の再現性を良くするための、ゴムカス等の研削粉のコレットチャック内部への侵入およびチャック前面への付着を防止した研削装置に関するものである。
【0002】
【従来の技術】
近年、電子写真はカラー化が進み、より高精細で画像の均一性(ハーフトーンの一様性)などの高度なものが求められてきている。このため、電子写真に用いられるゴムロールの寸法、特に外径の振れ寸法においてかなりの精度が要求されるようになり、研削技術の一層の高精度化が必要とされている。
【0003】
従来、ゴムロールを高精度に研削するために、ゴムロールの芯金の両端部を逆センターで受けて回転させる方法よりも、芯金の片方の端部をコレットチャックで把持して回転させる方法が多く用いられる。
【0004】
しかし、芯金をコレットチャックしてゴムロールを研削する際に発生した研削粉が飛散し、研削機の集塵機では吸い込みきれない一部の研削粉が、コレットチャック内部に侵入して芯金クランプの方向の再現性を著しく低下させてしまう。芯金クランプの向きが悪いままではゴムロールは大きく振れて回転してしまい、その状態で研削したゴムロールの振れ寸法は大きくなり、工程能力が低下し、高精度のものを安定して生産することが不可能であった。特に研削取り代が大きくて高速で研削する場合等の大量の研削粉が発生してしまう状態でも、ゴムロールの外径振れを小さい値で安定させるためには、研削粉の侵入は完全に防止する必要があった。
【0005】
この対策として、従来の技術はコレットチャックの前面にフタをかぶせ、フタの内側にエアを圧送させて正圧状態に保つことで、コレットチャック内部への研削粉の侵入を防止している(例えば、特許文献1参照)。又は、フタ等は設けずにコレットチャック内部の中央のストッパ面にのみ清掃穴を設け、そこから高圧エアを放出させることで、コレットチャック内への研削粉の侵入を防止している(例えば、特許文献2参照)。
【0006】
しかしながら、従来の方法でフタを設ける場合ではフタ内側にエアの乱流が発生し、それによる研削粉の巻き込み侵入が度々起こってしまい、コレットチャックの内部への研削粉の侵入を完全に防止するのは不可能であった。
【0007】
また、芯金端部寸法が短いゴムロールを研削する場合には、芯金クランプ部とゴム研削位置との距離が非常に近接しており、フタを取り付けるスペースが存在しないためにカバー等を設けることが不可能であり、研削粉の飛散による侵入の影響を特に大きく受けてしまっていた。
【0008】
その一方で、カバー等を設けずにコレットチャックの内部から高圧エアを噴出させる場合では、ゴムロールの研削粉はゴムの粘着性を有することからコレットチャックのチャック前面に付着しやすく、特に、研削するロールの弾性体の材料がゴム分の多い配合の場合では、その研削粉の粘着性が高くなり、且つ、ソリッドゴムロールの場合では、その研削粉は微細なものになり、飛散してきた研削粉がコレットチャックのチャック前面部分に大量に付着してしまっていた。このチャック前面への研削粉の付着を防止することは、コレットチャック内部からの高圧エアを放出する手段だけでは不可能であった。
【0009】
その状態で自動での連続で大量の研削で行うと、チャック前面に研削粉が徐々に堆積していき、ついには層の形成にまで至ってしまい、研削粉の堆積層から研削粉が塊となって落下して、コレットチャック内部のチャック部に入り込んでしまうことにより、芯金の把持精度の悪化は特に著しいものになってしまっていた。
【0010】
また、このコレットチャックの内部に侵入してしまった研削粉と、チャックの前面に付着および堆積した研削粉を除去するために、自動化による連続研削工程を中断してからコレットチャックを清掃しなければならず、作業性の面でも大きな問題となっていた。
【0011】
【特許文献1】
特開平7−285004号公報(第3−4頁、図1)
【特許文献2】
特開2002−52409公報(第2−4頁、図1)
【0012】
【発明が解決しようとする課題】
そこで、本発明は前記のような問題をクリアするための手段として考え出されたもので、ゴムカス等の研削粉のコレットチャック内部への侵入およびチャック前面への付着を完全に防止して、クランプ精度の再現性を高めることにより外径振れの精度の高いゴムロールを研削することが可能となり、且つ、研削粉の清掃除去作業を無くして作業性を向上させた研削装置を提供することにある。
【0013】
【課題を解決するための手段】
前記した課題の解決は以下に説明する新規な特徴的構成手段により可能である。
【0014】
本発明は、少なくとも、ゴムロールの片方の芯金軸をコレットチャックでクランプして該ゴムロールの外周面を研削する装置において、該コレットチャックの主軸の内壁と該コレットチャックの内部に通したドローバーとの隙間を経由して、該コレットチャックのスリット溝を経由して該芯金のチャック部周辺に高圧エアを放出させる手段と、該芯金をクランプする該コレットチャックの前面部に非粘着性の樹脂層を有することを特徴とする研削装置である。
【0015】
【発明の実施の形態】
本発明の実施の形態を図1、図2を参照しながら詳細に説明する。
【0016】
以下は実施の一例であり、コレットチャックの種類および形状等は限定される訳ではない。
【0017】
図1はゴムロールを研削する際のセット状態である。ゴムロール4の芯金軸5の左端を主軸側コレットチャック1がクランプして右端を芯押し側逆センター3で押さえ込み、回転フランジ2により主軸側コレットチャック1とゴムロール4が回転して砥石(図示せず)による研削が行われる。
【0018】
本発明は、各種のゴム材で形成したゴムロールを対象とするが、特にNBR(アクリロニトリル−ブタジエンゴム)、EPDM(エチレン−プロプレン−ジエン共重合体ゴム)、ヒドリンゴム、ウレタンゴム等のソリッドタイプのゴムロールに好適である。
【0019】
図2は本発明の研削粉の防止機構を具備したコレットチャックの断面図である。
【0020】
主軸側コレットチャック1の内部にドローバー7を通すことによって、回転フランジ2の奥側からチャック部12に向かって通風経路8を設けてある。通風経路8の断面積はコレットチャック隙間の総面積(スリット溝14と芯金挿入口15の合計面積)よりも大きくすることで、圧送するエアが通風経路8を通ってチャック部12に放出する際の実際の圧力を高めている。放出するエアの圧力を高めることによりコレットチャック本体11の前面にカバー等のフタが無くとも、研削時に飛散する研削粉の侵入を吹き飛ばし、完全に防ぐことが可能となる。研削時には主軸側コレットチャック1は回転しており、エアはスリット溝14から螺旋状に放出されることになる。また、研削ロールの交換時には、エアはスリット溝14と芯金挿入口15から放出され、チャック部12付近に付着した研削粉と研削ロールの芯金に付着している異物等を除去できる。エアは研削の最中ずっと放出し続けることが好ましいが、研削粉の飛散が少ない場合等は、研削ロールを交換する際のクランプを解除している間のみ放出するだけで十分な効果が得られる。なお、6はニードルである。
【0021】
本発明を使用しない場合では、研削粉が容易にコレットチャック内部に侵入してしまうことで、芯金のクランプ方向に異常きたし、芯金の回転振れが大きくなる状態が発生し、研削したゴムロールの外径振れは大きい値でばらつきも大きくなってしまう。それに対して、本発明の防止装置を使用することにより、研削粉のコレットチャック内部への侵入およびチャック部前面の付着は防止され、芯金のクランプ精度が向上した結果、研削したゴムロールの外径振れ寸法は小さい値でばらつきも小さくなる。
【0022】
一方、コレットチャック本体11のチャック前面13を非粘着性の高い樹脂、例えばフッ素樹脂で表面加工してあることで、研削の際に飛散してきた研削粉はチャック前面13に付着しにくく、ほんの僅かに付着したとしてもスリット溝14からのエア噴出やコレットチャック本体11の回転運動によって、容易に離れてすべて集塵装置(図示せず)に吸い込まれてしまう。これにより研削粉がチャック部前面13に堆積して層を形成することはなく、チャック部前面13の清掃作業は必要なくなる。
【0023】
なお、フッ素樹脂層は、市販のフッ素樹脂、例えば、ポリフッ化ビニリデンを用い、コーティングや粉末塗装の塗工方法により形成できる。また、フッ素樹脂等のテープやシート等を貼り付けることによっても、表面加工と同じ効果が得られる。非粘着性の樹脂としては他に帯電防止樹脂があり、適用可能である。
【0024】
研削加工機(研磨機)に、自動でゴムロールを供給および排出させる装置を接続させ、自動・連続で大量のゴムロールを研削しても、チャック部前面13が非粘着性の樹脂であるフッ素樹脂で表面加工されているために、研削粉の付着および堆積は全く確認されなかった。
【0025】
ちなみに、本発明の構成を付加してない研削装置を用いた場合には、チャック部前面に研削粉であるゴムカスの付着が非常に多く確認され、本発明との差異は歴然であった。
【0026】
【発明の効果】
本発明の研削装置によれば、コレットチャック内部への研削粉の侵入およびチャック前面の付着は完全に抑制され、コレットチャックの芯金をクランプする精度の再現性は高くなり、その状態で研削加工されたゴムロールの外径振れを著しく高精度で安定させることができる。さらに、コレットチャック内への研削粉の侵入およびコレットチャック前面への研削粉の付着が無くなることにより、清掃・除去を行わずに済み、連続研削時の作業性を大幅に向上させることができる。
【0027】
本発明の研削装置は、特にNBR、EPDM、ヒドリンゴム、ウレタンゴム等のソリッドタイプのゴムロールを研削する際に前記した効果が大きく得られる。
【図面の簡単な説明】
【図1】ゴムロールを研削する際のセット状態の例を示す図。
【図2】本発明の研削装置の断面図。
【符号の説明】
1 主軸側コレットチャック
2 回転フランジ
3 芯押し側逆センター
4 ゴムロール
5 芯金
6 ニードル
7 ドローバー
8 通風経路
11 コレットチャック本体
12 チャック部
13 チャック前面
14 スリット溝
15 芯金挿入口
Claims (3)
- 少なくとも、ゴムロールの片方の芯金軸をコレットチャックでクランプして該ゴムロールの外周面を研削する装置において、該コレットチャックの主軸の内壁と該コレットチャックの内部に通したドローバーとの隙間を経由して、該コレットチャックのスリット溝を経由して該芯金のチャック部周辺に高圧エアを放出させる手段と、該芯金をクランプする該コレットチャックの前面部に非粘着性の樹脂層を有することを特徴とする研削装置。
- 前記樹脂層がフッ素樹脂からなる請求項1に記載の研削装置。
- 前記樹脂層が帯電防止樹脂からなる請求項1に記載の研削装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003138749A JP2004338047A (ja) | 2003-05-16 | 2003-05-16 | 研削装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003138749A JP2004338047A (ja) | 2003-05-16 | 2003-05-16 | 研削装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004338047A true JP2004338047A (ja) | 2004-12-02 |
Family
ID=33528029
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003138749A Pending JP2004338047A (ja) | 2003-05-16 | 2003-05-16 | 研削装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004338047A (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007015044A (ja) * | 2005-07-06 | 2007-01-25 | Canon Chemicals Inc | ゴムロールの研削方法およびゴムロール |
| KR200459698Y1 (ko) | 2010-07-29 | 2012-04-12 | (주)아성화학 | 고무 롤러의 버어 제거장치 |
| CN104493221A (zh) * | 2014-12-24 | 2015-04-08 | 宁波沃特美逊机器人科技有限公司 | 一种固定式自动夹头 |
| CN104526550A (zh) * | 2014-12-24 | 2015-04-22 | 宁波沃特美逊机器人科技有限公司 | 一种差速自动夹头 |
| CN104647205A (zh) * | 2014-12-24 | 2015-05-27 | 宁波沃特美逊机器人科技有限公司 | 一种磨擦式自动夹头 |
-
2003
- 2003-05-16 JP JP2003138749A patent/JP2004338047A/ja active Pending
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007015044A (ja) * | 2005-07-06 | 2007-01-25 | Canon Chemicals Inc | ゴムロールの研削方法およびゴムロール |
| KR200459698Y1 (ko) | 2010-07-29 | 2012-04-12 | (주)아성화학 | 고무 롤러의 버어 제거장치 |
| CN104493221A (zh) * | 2014-12-24 | 2015-04-08 | 宁波沃特美逊机器人科技有限公司 | 一种固定式自动夹头 |
| CN104526550A (zh) * | 2014-12-24 | 2015-04-22 | 宁波沃特美逊机器人科技有限公司 | 一种差速自动夹头 |
| CN104647205A (zh) * | 2014-12-24 | 2015-05-27 | 宁波沃特美逊机器人科技有限公司 | 一种磨擦式自动夹头 |
| CN104526550B (zh) * | 2014-12-24 | 2017-02-01 | 宁波沃特美逊机器人科技有限公司 | 一种差速自动夹头 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101197853B1 (ko) | 마그넷 세퍼레이터 | |
| JP2008087135A (ja) | ガラス基板の端面研削装置およびその端面研削方法 | |
| US9285752B2 (en) | Driving device for driving endless metal belt and image forming apparatus | |
| JP3966527B2 (ja) | 生海苔異物分離除去装置における生海苔の共回り防止装置 | |
| JP2011230916A (ja) | 媒体搬送ローラー、記録装置、媒体搬送ローラーの製造方法 | |
| JP2011069960A (ja) | クリーニング装置及び画像形成装置 | |
| US8162724B2 (en) | Surface treating method and apparatus | |
| JP2000225538A (ja) | クランプ受台及びクランプ装置 | |
| JP4937600B2 (ja) | 現像装置、プロセスカートリッジ、及び、画像形成装置。 | |
| JP2009202285A (ja) | 切屑詰まり除去方法及び切屑詰まり除去装置 | |
| JP3909215B2 (ja) | ゴムローラ研削方法およびゴムローラ保持機構 | |
| JP4351421B2 (ja) | トナー搬送方法及びトナー搬送装置 | |
| JP4389502B2 (ja) | Uoe鋼管端面仕上げ機 | |
| JP5374950B2 (ja) | 鋼管端面仕上げ機 | |
| JP2003326223A (ja) | ボールベアリングの洗浄方法および各種部品の洗浄方法 | |
| JP2005082347A (ja) | 画像形成装置 | |
| JP3956723B2 (ja) | ディスクのスピン乾燥装置 | |
| JP2007253290A (ja) | ブラスト処理装置及びブラスト処理方法 | |
| JP4400797B2 (ja) | ディスクスピン乾燥装置 | |
| JP2006187846A (ja) | 工具取付け装置におけるクリーニング方法及びその装置 | |
| JP2007253291A (ja) | ブラスト処理装置 | |
| JP3645560B2 (ja) | クリーニングユニット | |
| JPH0792809A (ja) | 現像装置 | |
| JP4451465B2 (ja) | トナー搬送装置の潤滑剤塗布方法 | |
| JP2012206340A (ja) | 砥粒固着ドリル及びその製造方法 |