JP2004338095A - ブランクシート折目の折り癖除去方法 - Google Patents
ブランクシート折目の折り癖除去方法 Download PDFInfo
- Publication number
- JP2004338095A JP2004338095A JP2003133918A JP2003133918A JP2004338095A JP 2004338095 A JP2004338095 A JP 2004338095A JP 2003133918 A JP2003133918 A JP 2003133918A JP 2003133918 A JP2003133918 A JP 2003133918A JP 2004338095 A JP2004338095 A JP 2004338095A
- Authority
- JP
- Japan
- Prior art keywords
- fold
- folding
- blank sheet
- plate
- bending
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Supplying Of Containers To The Packaging Station (AREA)
- Auxiliary Devices For And Details Of Packaging Control (AREA)
- Making Paper Articles (AREA)
Abstract
【解決手段】折目を介して正規折り曲げ方向に折り曲げられる以前の未折曲カートンブランクシートを供給する供給工程(A)と、未折曲カートンブランクシート10の選択された直線折目を介して連設した連設シート10aを折りベルトまたは折りガイドにて正規折り曲げ方向に対して逆方向に直角に近似する鈍角に折り曲げる逆折曲工程(B)と、逆方向に折り曲げられた前記連設シート10aを前記直線折目を介して折り曲げ内面側からエアー噴射手段Pにてエアーaを連続的に吹き付けて正規の折り曲げ方向に折り戻す折り戻し工程(C)からなる。
【選択図】図1
Description
【発明の属する技術分野】
本発明は、液体包装用の角筒状紙製容器(液体パック)としてのカートン製函用等のブランクシートの折目における折り癖を除去したり、折目の折曲抗力を緩めるためのブランクシート折り癖除去方法に関する。
【0002】
【従来の技術】
一般に、図2に示すように、液体包装用の角筒状紙製容器(液体パック)の製函用カートンブランクシート10は、紙基材シートの両面にポリエチレン若しくはポリエチレンテレフタレートなどの合成樹脂フィルムを積層した矩形状の複合シートにより形成され、平行な縦折目a、b、c、dを介して容器胴部となる四方の側面板1、2、3、4及びサイドシール部11となる貼着板5と、側面板1、2、3、4及び貼着板5の上部に折目eを介してトップシール部Eとなる上面板6と、側面板1、2、3、4及び貼着板5の下部に折目gを介してボトムシール部Fとなる底面板7とを連設して構成されている。
【0003】
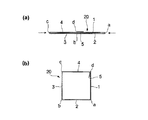
そして、上記ブランクシート10は、図3に示すように、平行な4本の折目a、b、c、dのうち、折目a、cを介して折り曲げて、側面板1端部を側面板4端部の貼着板5上に重ね合わせて、図4(a)の下面図に示すように、偏平な折り畳みカートンスリーブ20として貼着形成される。
【0004】
そして、図4(a)の下面図に示すように、偏平折り畳みカートンスリーブ20の折目a、c側から対向するように押圧しながら、あるいは1つの側面板を引き込むようにしながら、折目b、dを外側に折り曲げて、図4(b)に示すように立ち起こして、側面板1、2、3、4からなる四角筒体のカートンスリーブ20が形成されている。
【0005】
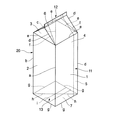
そして、図5に示すように、立ち起こしたカートンスリーブ20の側面板1、3の上部と下部を、それぞれ水平折目e、gを介して上部の上端同士と下部の下端同士を重ね合わせるように折り曲げられているとともに、対向する他の側面板2、4の上部と下部とを、それぞれ45°折目fと45°折目hとを介して内方に折り曲げ、前記上部上端の重ね合わせ内面を加熱シールしてトップシール部12が形成され、下部下端の前記重ね合わせ内面を加熱シールしてボトムシール部13が形成されている。
【0006】
【発明が解決しようとする課題】
ところで、液体包装用の角筒状紙製容器(カートン)に液体内容物を充填する充填機においては、予め製函前に上記ブランクシートから形成された偏平に折り畳まれたカートンスリーブ20(図4(a)参照)が使用される。
【0007】
そして、この偏平なカートンスリーブ20を多数集積するカートンマガジン部よりカートンスリーブを1部づつ立ち起こし手段に供給し、その立ち起こし手段により強制的に立体四角筒体に立ち起こして製函用マンドレルに挿入し、その立体四角筒体の下部をボトムシール成型により密封成型して角筒容器として成型した後に液体内容物を充填し、角筒容器の上部をトップシール成型することにより液体を密封充填している。
【0008】
しかしながら、予め製函前にブランクシートの側面板1端部を側面板4端部の貼着板5上に重ね合わせて偏平に折り畳み貼着してカートンスリーブを形成するサック貼り工程において形成されたカートンスリーブには、偏平方向の一方向への折り畳み癖が付いているため、立ち起こし手段によって偏平形状から立体形状に強制的に四角筒状に立ち起こされたとしても、カートンスリーブが立ち起こし手段より解放されて、次の工程の製函用マンドレルがカートンスリーブ内に挿入する際に、そのカートンスリーブが最初から付いている偏平な折り癖によって再度偏平な形状の方向に戻り易い。
【0009】
そのため、立ち起こされたカートンスリーブが製函手段のガイド板及びアーム板の正しい位置に正確に当接せず、製函用マンドレルを挿入する際や、ボトム成型及びトップ成型する際に、マンドレルがカートンスリーブ内にスムーズに挿入されなかったり、カートンスリーブからボトムシール成型やトップシール成型される容器に、形状歪みやシールズレなどが生じる不都合があった。
【0010】
本発明は、ブランクシートの折目の折り癖を除去したり折曲抗力を緩めることにより、ブランクシートからカートン容器等の物品を折り曲げて形成したり、ブランクシートから形成されたカートンスリーブ等を偏平形状から四角筒状の立体形状に立ち起こして成形したりする際に、折り曲げ易く、また立ち起こしやすくすることにあり、カートンスリーブ等をガイド板及びアーム板の正しい位置に正確に当接させ、カートンスリーブ内にマンドレルをスムーズに挿入できるようにするとともに、ブランクシートから形成される容器に形状歪みやシールズレを発生させずに、良好なボトムシール成型やトップシール成型ができるようにすることにある。
【0011】
【課題を解決するための手段】
本発明の請求項1に係る発明は、折目を介して一方側の正規の方向に折り曲げられる前の未折曲ブランクシートを供給する供給工程(A)と、未折曲ブランクシート10に形成された直線折目のうち選択された1つの直線折目を介して連設した連設シート10aを折りベルトまたは折りガイドにて前記正規の方向に対して逆方向に直角に近似するように折り曲げる逆折曲工程(B)と、逆方向に折り曲げられた前記連設シート10aを前記直線折目を介して逆折曲内面側からエアー噴射手段Pにてエアーaを吹き付けて正規方向に折り戻す折り戻し工程(C)とからなることを特徴とするブランクシート折目の折り癖除去方法である。
【0012】
本発明の請求項2に係る発明は、上記請求項1に係るブランクシート折目の折り癖除去方法において、前記折り戻し工程(C)の前記エアー噴射手段Pは、工程方向に沿って1個又は2個以上複数個の噴射口P1 〜Pn を備えていることを特徴とするブランクシート折目の折り癖除去方法である。
【0013】
本発明の請求項3に係る発明は、上記請求項1又は請求項2に係るブランクシート折目の折り癖除去方法において、前記未折曲ブランクシートは、平行な縦折目a、b、c、dを介して容器胴部となる四方の側面板1、2、3、4及びサイドシール部11となる貼着板5と、各側面板1、2、3、4及び貼着板5の上部に折目eを介してトップシール部Eとなる上面板6と、各側面板1、2、3、4及び貼着板5の下部に折目gを介してボトムシール部Fとなる底面板7とを連設して構成され、逆方向に折り曲げるべく選択される前記1つの直線折目が、平行な縦折目のうちのいずれか1つ乃至2つ以上の縦折目の中から選択されることを特徴とするブランクシート折目の折り癖除去方法である。
【0014】
【発明の実施の形態】
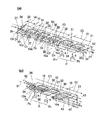
本発明のブランクシート折目の折り癖除去方法を、実施の形態に沿って以下に詳細に説明すれば、図1(a)〜(b)はブランクシート折目の折り癖除去工程を説明する斜視図であり、折り癖除去工程には、ブランクシート10を水平に載置する搬送台部30を備え、該搬送台部30には、該搬送台部30上の長手方向に沿って配置したブランクシート10をその上面と下面にて挟持して回転送行する上下一対の対向エンドレスベルト31(又は搬送台部30上に載置したブランクシート10の後端部を押しながら搬送し、搬送台部30上の長手方向に沿って設けた溝部内を平行に回転送行するエンドレスチェーン31と、該チェーン31に等間隔に取り付けられた搬送台部30面に突出して送行する押送爪部32)と、ブランクシート10を搬送する搬送台部30の搬送幅方向一端部に設けた折りガイド部33とを備える。
【0015】
また、該搬送台部30上には、エンドレスベルト31に平行に送行回転してブランクシート10を搬送台部30面に向かって押さながら送行回転するエンドレス状の押さえベルト41、42を備えている。
【0016】
前記搬送台部30の折りガイド部33の外側には、該ガイド部33に沿って回転送行する柔軟性のあるフレキシブルなエンドレス状の折りガイドベルト34(ゴム製、合成樹脂製、皮製等)を備え、該折りガイドベルト34は、その両端を水平回転軸Os 、Oe に支持されて回転する水平ローラ(又はプーリ)35、36に巻回して回転送行している。なお水平回転軸Os 、Oe のいずれか一方は、駆動回転軸である。
【0017】
前記水平ローラ35、36の間には、水平回転軸Os 、Oe に対して順次、折りガイド33(搬送台部30の台面)よりも外側に徐々に低く傾斜する複数の傾斜回転軸を備え、各々傾斜回転軸に支持されて自由回転する傾斜押さえローラを備える。
【0018】
図1(a)に示すように、水平回転軸Os 、Oe に対して順次、折りガイド33(搬送台部30の台面)よりも外側に徐々に低く傾斜する、例えば3対の傾斜回転軸O1 、O2 、O3 を備え、それぞれ傾斜回転軸O1 、O2 、O3 に支持されて回転する傾斜押さえローラ37、38、39を備えている。
【0019】
また、前記複数の傾斜押さえローラ37、38、39の後方には、その最終の押さえローラ(例えば図1(a)に示す押さえローラ39)の傾斜回転軸の傾斜角度に対して僅かに水平方向に傾斜角度変換された緩やかな傾斜角度の傾斜回転軸(例えば図1(a)に示す傾斜回転軸O4 )を備え、該傾斜回転軸に支持されて自由回転する水平姿勢変換用のベルトガイドローラ40を備えている。
【0020】
該ベルトガイドローラ40により水平方向に僅かに緩やかな傾斜角度にガイドされて送行するエンドレスベルト34は、図1(b)に示すように、該ベルトガイドローラ40の後方に設けた水平ローラ36に水平方向に姿勢変換ガイドされて回転送行する。
【0021】
前記ブランクシート10を搬送するエンドレスベルト31は、搬送台部30に平行に回転送行するように延設されている。
【0022】
なお、本発明のブランクシート折目の折り癖除去方法においては、前記折りガイドベルト34に替えて、該折りガイドベルト34と同様の曲面を備えた金属製やプラスチック製の折りガイド板を採用することは可能である。
【0023】
本発明の折り癖除去方法をさらに詳細に説明すれば、1(a)に示すように、本発明の折り癖除去工程は、水平ローラ35の手前に、折目を介して折り曲げられる前の未折曲ブランクシート10を供給する供給工程(A)を備え、未折曲ブランクシート10を、そのブランクシート10の選択した所定の1つの直線折目(例えば、図2の折目b)を直線状の折りガイド33に直線ラインに整合させて、押さえベルト41、42にて押さえながら、エンドレスベルト31により、未折曲ブランクシート10に形成されている直線折目のうち、折りガイドベルト34及び水平ローラ35の下側に供給する。
【0024】
続いて、前記供給工程(A)の後方には、未折曲ブランクシート10に形成されている直線折目のうち、選択した前記1つの直線折目(例えば、図2の折目b)を介して連設した折りガイド33(搬送台部30の台面)より外側の連設シート10a(例えば、図2の側面板1、2)を、折り曲げるべき一方側(例えば上方)の正規の折り曲げ方向とは反対側の逆方向(例えば下方)に、折りガイドベルト34及び折りガイド33にて、直角に近似する鈍角に折り曲げる逆折曲工程(B)を備える。
【0025】
該逆折曲工程(B)では、折りガイドベルト34及び水平ローラ35の下側に供給された前記ブランクシート10の選択した前記1つの直線折目(例えば折目b)を介して折りガイド33より外側に連設されている連設シート10a(例えば側面板1、2)が、水平回転軸Os 、Oe に対して順次、折りガイド33よりも外側に徐々に低く傾斜する複数の傾斜回転軸(例えばO1 、O2 、O3 )に支持されて自由回転する傾斜押さえローラ(例えば37、38、39)により押さえられて徐々に折りガイド33(搬送台部30の台面)よりも外側に低く傾斜する折りガイドベルト34により、正規の折り曲げ方向とは反対側の逆方向(下方)に直角に近似する鈍角に折り曲げられる。
【0026】
前記逆折曲工程(B)の傾斜押さえローラの後方には、その最終の傾斜押さえローラ(例えば図1(a)に示す傾斜押さえローラ39)の傾斜回転軸の傾斜角度に対して、僅かに水平方向に傾斜角度変換された緩やかな傾斜角度の傾斜回転軸O4 に支持されて自由回転するベルトガイドローラ40を備え、折りガイド33(搬送台部30の台面)よりも外側に低く傾斜する折りガイドベルト34は、該ベルトガイドローラ40と後方にある水平ガイドローラ36により、折りガイド33(搬送台部30の台面)と略同一高さの水平姿勢に変換されて回転送行する。
【0027】
続いて、前記逆折曲工程(B)の後方には、図1(a)〜(b)に示すように、正規の折り曲げ方向とは反対側の逆方向(下方)に折り曲げられた前記ブランクシート10の連設シート10a(図2の側面板1、2)を、前記選択した直線折目(例えば折目b)を介して、前記逆方向(下方)に対して反対方向の正規の折り曲げ方向(上方)に折り戻す折り戻し工程(C)を備える。
【0028】
前記エアー噴射手段Pは工程方向に沿って、1個又は2個以上複数個の噴射口P1 〜Pn を備えていて、該噴射口P1 〜Pn のエアー噴射量(cm3 /分)又はエアー噴射速度(m/秒)を適宜に調整することにより、前記ブランクシート10の連設シート10aを他方側に折曲するものである。例えば、噴射口P1 〜Pn のエアー噴射量(cm3 /分)又はエアー噴射速度(m/秒)を、この工程方向の順に増大させてエアーaを吹き付けるようにしてもよい。
【0029】
該折り戻し工程(C)では、前記ブランクシート10は押さえベルト41、42にて上側から押さえ保持されながら、継続してエンドレスベルト31(又はエンドレスチェーン、又はエンドレスチェーンの押送爪部32)にて押送されて搬送され、逆方向(下方)に折り曲げられた前記ブランクシート10の連設シート10a(例えば側面板1、2)は、折りガイドベルト34及び水平姿勢変換用のベルトガイドローラ40の下側に供給される。
【0030】
そして、連設シート10aは、図1(a)〜(b)に示すように、折りガイド33の側部下方に沿って設置したエアー噴射手段Pの複数のエアー噴射口P1 〜Pk にて、該連設シート10aの逆折り曲げ内面(下面)側から、正規の折り曲げ方向(上方)に向かって噴射エアーaが連続的(又は断続的)に吹き付けられて、該連設シート10aは、傾斜姿勢から折りガイド33(搬送台部30の台面)と略同一高さの水平姿勢に徐々に姿勢変換される前記折りガイドベルト34の下面に面接触しながら搬送される。
【0031】
そして、図1(b)に示すように、該連設シート10aは、その下面側からエアー噴射手段Pによって吹き付けられるエアーaによって、直線折目(例えば折目a)を介して折りガイドベルト34の下面に沿って、正規の折り曲げ方向(上方)に折り戻されて水平姿勢になり、折りガイドベルト34及び水平ローラ36の下面を通過して、エアー噴射手段Pの最終の噴射口Pn を通過した後は、連設シート10aは、搬送台部30上面と同一面に設置した回転送行するエンドレス支持ベルト43(又は支持ローラ)上に水平に保持されながら、エンドレスベルト31(又はエンドレスチェーン押送爪部32)により押送されて搬出される。
【0032】
本発明の上記折り癖除去方法において折り癖を除去するための上記未折曲ブランクシート10の形態は特に限定されるものではないが、例えば、図2に示すように、平行な縦折目a、b、c、dを介して容器胴部となる四方の側面板1、2、3、4及びサイドシール部11となる貼着板5と、側面板1、2、3、4及び貼着板5の上部に折目eを介してトップシール部Eとなる上面板6と、側面板1、2、3、4及び貼着板5の下部に折目gを介してボトムシール部Fとなる底面板7とを連設して構成される四角筒状の液体紙製容器製函用のカートンブランクシート10であってもよいし、容器以外の各種の物品をシートを折り曲げて形成するために使用するブランクシートであってもよい。
【0033】
また、一方向と他方向とに折り曲げる前記直線折目は、未折曲ブランクシート10に形成された1乃至複数の直線折目のうち、1乃至複数の適宜の折目を選択して、折り癖を除去することができ、例えば、図2に示すような平行な縦折目a、b、c、dのうちのいずれか1つ乃至2つ以上の直線折目を選択して折り癖を除去することができる。
【0034】
【発明の効果】
本発明のブランクシート折目の折り癖除去方法は、液体包装用の角筒状紙製容器(液体パック)などの製函用カートンブランクシートなどブランクシートの折目の折り癖を除去する方法であり、ブランクシートを折り曲げて各種物品を形成する際や、ブランクシートから形成されるカートンスリーブを偏平形状から四角筒状の立体形状に立ち起こして角筒状紙製容器のボトム部やトップ部等を成形する際に、本発明の方法により偏平折り癖を除去することによって、ブランクシートの折り曲げ成形が容易になり、カートンスリーブ内に紙製容器製函充填装置のボトム成形用マンドレルをスムーズに挿入することができるようになり、カートンスリーブを紙製容器製函充填装置のガイド板及びアーム板等の装置の正しい位置に正確に当接させることができ、容器に形状歪みや、シールズレを発生させずに、良好なボトムシール成型やトップシール成型を行うことができる。
【図面の簡単な説明】
【図1】(a)〜(b)は本発明のカートン折り癖除去方法におけるカートン折り癖工程を説明する斜視図。
【図2】一般的なカートンブランクシートの平面図。
【図3】一般的なカートンブランクシートからカートンスリーブを形成する場合の折り曲げ状態を説明する斜視図。
【図4】(a)は一般的なカートンスリーブを説明する下面図(又は上面図)、(b)は一般的なカートンスリーブを四角筒状に立ち起こした状態のカートンスリーブを説明する下面図(又は上面図)。
【図5】一般的なカートンスリーブから成形された角筒状紙製容器の斜視図。
【符号の説明】
a、b、c、d…直線折目
1、2、3、4…側面板 5…貼着板 6…上面板 7…底面板
10…カートンブランクシート 10a…連設シート 11…サイドシール部
12…トップシール部 13…ボトムシール部
20…カートンスリーブ
30…搬送台部 31…エンドレスベルト(又はエンドレスチェーン)
32…押送爪部 33…折りガイド部 34…折りガイドベルト
35、36…水平ローラ 37、38、39…傾斜押さえローラ
40…水平姿勢変換用ベルトガイドローラ 41、42…押さえベルト
43…支持ベルト
P…エアー噴射手段 P1 〜Pn …噴射口
Claims (3)
- 折目を介して一方側の正規の方向に折り曲げられる前の未折曲ブランクシートを供給する供給工程と、未折曲ブランクシートに形成された直線折目のうち選択された1つの直線折目を介して連設した連設シートを折りベルトまたは折りガイドにて前記正規の方向に対して逆方向に直角に近似するように折り曲げる逆折曲工程と、逆方向に折り曲げられた前記連設シートを前記直線折目を介して逆折曲内面側からエアー噴射手段にてエアーを吹き付けて正規方向に折り戻す折り戻し工程とからなることを特徴とするブランクシート折目の折り癖除去方法。
- 前記折り戻し工程の前記エアー噴射手段は、工程方向に沿って1個又は2個以上複数個の噴射口を備えていることを特徴とする請求項1記載のブランクシート折目の折り癖除去方法。
- 前記未折曲ブランクシートは、平行な縦折目を介して容器胴部となる四方の側面板及びサイドシール部となる貼着板と、各側面板及び貼着板の上部に折目を介してトップシール部となる上面板と、各側面板及び貼着板の下部に折目を介してボトムシール部となる底面板とを連設して構成され、逆方向に折り曲げるべく選択される前記1つの直線折目が、平行な縦折目のうちのいずれか1つ乃至2つ以上の縦折目の中から選択されることを特徴とする請求項1又は請求項2記載のブランクシート折目の折り癖除去方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003133918A JP2004338095A (ja) | 2003-05-13 | 2003-05-13 | ブランクシート折目の折り癖除去方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003133918A JP2004338095A (ja) | 2003-05-13 | 2003-05-13 | ブランクシート折目の折り癖除去方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004338095A true JP2004338095A (ja) | 2004-12-02 |
Family
ID=33524607
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003133918A Pending JP2004338095A (ja) | 2003-05-13 | 2003-05-13 | ブランクシート折目の折り癖除去方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004338095A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100988638B1 (ko) * | 2008-08-08 | 2010-10-18 | 김두헌 | 견출지 제조 장치 |
| JP2010240981A (ja) * | 2009-04-06 | 2010-10-28 | Masao Inoue | カートン形成装置及びカートン形成方法 |
| JP2010240980A (ja) * | 2009-04-06 | 2010-10-28 | Masao Inoue | カートン形成装置及びカートン形成方法 |
| CN114945459A (zh) * | 2020-03-09 | 2022-08-26 | Cmc股份有限公司 | 具有用于折叠预成型纸箱的站的包装机及其方法 |
-
2003
- 2003-05-13 JP JP2003133918A patent/JP2004338095A/ja active Pending
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100988638B1 (ko) * | 2008-08-08 | 2010-10-18 | 김두헌 | 견출지 제조 장치 |
| JP2010240981A (ja) * | 2009-04-06 | 2010-10-28 | Masao Inoue | カートン形成装置及びカートン形成方法 |
| JP2010240980A (ja) * | 2009-04-06 | 2010-10-28 | Masao Inoue | カートン形成装置及びカートン形成方法 |
| CN114945459A (zh) * | 2020-03-09 | 2022-08-26 | Cmc股份有限公司 | 具有用于折叠预成型纸箱的站的包装机及其方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| ES3025794T3 (en) | Box forming machine and method | |
| ES2739220T3 (es) | Dispositivo y método de encolado y plegado de cajas | |
| ES2354127T3 (es) | Método y sistema para el envasado con movimiento continuo. | |
| US4918906A (en) | Method and apparatus for producing a bag-in-carton | |
| ES2895921T3 (es) | Sistema de embalaje | |
| KR101501768B1 (ko) | 다수의 병 포장물을 일괄포장하는 랩 어라운드 포장기 | |
| EP1447331A3 (en) | A bag-making and filling and sealing machine | |
| JP4103353B2 (ja) | 筒状容器の製造装置及び筒状容器の製造方法 | |
| JP2832772B2 (ja) | 自立袋の箱詰め方法及び装置 | |
| US11117749B2 (en) | Apparatus for handling articles as well as method for exchanging at least one transport module and at least one work module of the apparatus | |
| JPS6127261B2 (ja) | ||
| JP4373701B2 (ja) | ガゼット包装機 | |
| JP2023072041A (ja) | ロボット箱詰め装置 | |
| ES2207169T3 (es) | Maquina y procedimiento para cargar una pluralidad de articulos en una caja. | |
| JP2017088225A (ja) | バッグインボックス製造装置 | |
| JP6978085B2 (ja) | 物品供給装置 | |
| JP2023545104A (ja) | 段ボール箱の成形印刷機械 | |
| JP2004331135A (ja) | 袋包装機 | |
| JPH07223618A (ja) | 物品箱詰め装置 | |
| JP3887466B2 (ja) | パッケージ容器用ブランクを起立させる方法と装置 | |
| JP6978088B2 (ja) | 箱詰め機のカートン形成装置 | |
| JP2018052555A (ja) | 連包袋の折重ね装置 | |
| US4279609A (en) | Method and apparatus for making collapsible containers | |
| JP7851621B2 (ja) | 端部折りテープ貼り装置 | |
| JP3493378B2 (ja) | 物品の箱詰め包装方法及び装置 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060320 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20081210 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20081216 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090216 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20090721 |