JP2004338465A - コーナーフィーラー及びコーナーフィーラーを充填した構造体及びコーナーフィーラーの製造方法 - Google Patents
コーナーフィーラー及びコーナーフィーラーを充填した構造体及びコーナーフィーラーの製造方法 Download PDFInfo
- Publication number
- JP2004338465A JP2004338465A JP2003135208A JP2003135208A JP2004338465A JP 2004338465 A JP2004338465 A JP 2004338465A JP 2003135208 A JP2003135208 A JP 2003135208A JP 2003135208 A JP2003135208 A JP 2003135208A JP 2004338465 A JP2004338465 A JP 2004338465A
- Authority
- JP
- Japan
- Prior art keywords
- corner
- gap
- feeler
- skin
- amount
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 15
- 239000000945 filler Substances 0.000 title abstract 6
- 239000011162 core material Substances 0.000 claims abstract description 37
- 239000000835 fiber Substances 0.000 claims abstract description 29
- 238000009954 braiding Methods 0.000 claims abstract description 26
- 239000000463 material Substances 0.000 claims abstract description 22
- 239000002131 composite material Substances 0.000 claims abstract description 17
- 239000012783 reinforcing fiber Substances 0.000 claims abstract description 11
- 238000000034 method Methods 0.000 claims abstract description 10
- 239000011347 resin Substances 0.000 claims abstract description 10
- 229920005989 resin Polymers 0.000 claims abstract description 10
- 238000004804 winding Methods 0.000 abstract description 3
- 239000004918 carbon fiber reinforced polymer Substances 0.000 description 4
- 239000011152 fibreglass Substances 0.000 description 4
- 229920002430 Fibre-reinforced plastic Polymers 0.000 description 3
- 239000011151 fibre-reinforced plastic Substances 0.000 description 3
- ZOXJGFHDIHLPTG-UHFFFAOYSA-N Boron Chemical compound [B] ZOXJGFHDIHLPTG-UHFFFAOYSA-N 0.000 description 2
- 238000005452 bending Methods 0.000 description 2
- 229910052796 boron Inorganic materials 0.000 description 2
- 239000004566 building material Substances 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000004744 fabric Substances 0.000 description 2
- 238000005304 joining Methods 0.000 description 2
- 238000010030 laminating Methods 0.000 description 2
- 239000007769 metal material Substances 0.000 description 2
- 230000003014 reinforcing effect Effects 0.000 description 2
- 239000000969 carrier Substances 0.000 description 1
- 238000005520 cutting process Methods 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
Images



Classifications
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B29—WORKING OF PLASTICS; WORKING OF SUBSTANCES IN A PLASTIC STATE IN GENERAL
- B29D—PRODUCING PARTICULAR ARTICLES FROM PLASTICS OR FROM SUBSTANCES IN A PLASTIC STATE
- B29D99/00—Subject matter not provided for in other groups of this subclass
- B29D99/0003—Producing profiled members, e.g. beams
- B29D99/0005—Producing noodles, i.e. composite gap fillers, characterised by their construction
Landscapes
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Braiding, Manufacturing Of Bobbin-Net Or Lace, And Manufacturing Of Nets By Knotting (AREA)
Abstract
【課題】強化繊維と樹脂とから成る複合材料で成形された「I」字型又は「T」字型等の桁材を、スキンに取り付けたときに、該桁材と該スキンとのジョイント部に形成される楔型の隙間に充填するためのコーナーフィーラーを製造する方法を提供する。
【解決手段】前記の隙間に充填するためのコーナーフィーラーを、以下の流れで製造する。
(1)前記ジョイント部の楔型の隙間の体積V〔cm3〕を算出する。
(2)該隙間の体積に基づき必要繊維量Y〔g〕を算出する。
(3)該必要繊維量Y〔g〕から組糸の使用量Y1〔g〕とコア材の使用量Y2〔g〕とを算出する。
(4)該コア材に該組糸を巻回していき紐状のコーナーフィーラーを成形する。
【選択図】図3
【解決手段】前記の隙間に充填するためのコーナーフィーラーを、以下の流れで製造する。
(1)前記ジョイント部の楔型の隙間の体積V〔cm3〕を算出する。
(2)該隙間の体積に基づき必要繊維量Y〔g〕を算出する。
(3)該必要繊維量Y〔g〕から組糸の使用量Y1〔g〕とコア材の使用量Y2〔g〕とを算出する。
(4)該コア材に該組糸を巻回していき紐状のコーナーフィーラーを成形する。
【選択図】図3
Description
【0001】
【発明の属する技術分野】
本発明は、強化繊維と樹脂とから成る複合材で成形された「I」字型又は「T」字型等の桁材を、スキンに取り付けたときに、該桁材と該スキンとのジョイント部に形成される楔型の隙間に充填するためのコーナーフィーラーの製造方法に関する。
【0002】
【従来の技術】
GFRP(ガラス繊維強化プラスチック)、CFRP(カーボン繊維強化プラスチック)、BFRP(ボロン繊維強化プラスチック)などの、強化繊維と樹脂とから成る複合材料は、金属材料に比べて軽量かつ高い比強度・比剛性を持つため、航空機、鉄道車輌、建築資材等に広く用いられている。
航空機の翼などのように曲げや捻りを受ける構造体では、該構造体の外板に剛性を高くし座屈荷重を大きくするために、「I」字型、「T」字型、「Π」字型等の様々な断面形状を持った複合材製の桁材が取り付けられている。
【0003】
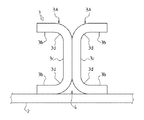
図1に示すように、例えば、航空機のスキン(例えば、翼)2には、「I」字型の桁材3が取り付けられており、この「I」字型の桁材3は一対の「コ」字型のピース3A・3Aから成り、該ピース3A・3Aの垂直部分3c・3cを接合して形成されている。この「コ」字型のピース3Aは、UD材、クロス材、プレプリグシート材を幾層にも積層して成形されており、この種の複合材よりなる「コ」字型のピース3Aの内部組織構造は、製造上の理由から、上下の水平部分3b・3bと、該水平部分3b・3bを接続する垂直部分3cとが直交するコーナー部3dで、垂直部分3cの積層部材が水平方向に曲がって水平部材3bと積層されるため、該コーナー部3dはR形状となっている。
【0004】
従って、ピース3A・3Aの垂直部分3c・3cを接合するとともに、下方の水平部分3b・3bをスキン2に接合したときに、該ピース3A・3Aの下方のコーナー部3d・3dとスキン2との間で囲われる部分に楔型の隙間4が生じる。この桁材3とスキン2とのジョイント部には、非常に大きなテンションが作用した場合、この楔型の隙間4から剥離、傷等が発生する可能性が高い。そこで、これに耐えるため、この部分の補強対策が必要である。具体的な補強対策として、このジョイント部内に生ずる楔型の隙間4に、繊維束を挿入したり、あるいは、繊維強化プラスチックよりなるインサートピースを挿入したりして、これを接着およびまたは縫着によって「I」字型桁材3を構成する部材(水平部材3b及び垂直部材3c)に堅固に取り付けていた。
【0005】
前者の方法では、この隙間4に、繊維束を1本ずつ挿入していき、該繊維束を並べて該隙間4を埋め、ジョイント部の補強を行っていた。
一方、後者の方法では、特許文献1や特許文献2で開示されているように、この隙間4に、該隙間4と同形状のインサートピースを挿入して、該インサートピースを桁材を構成する部材(水平部材及び垂直部材)に取り付けていた。
【0006】
【特許文献1】
米国特許第4331723号明細書
【0007】
【特許文献2】
特公平7−90605号公報
【0008】
【発明が解決しようとする課題】
【0009】
しかしながら、前者の方法では、スキン2と桁材3との間にできる隙間4に、繊維束を1本ずつ挿入して並べていくために手間隙がかかり、作業効率があまり良くない。
一方、後者の方法では、スキン2と桁材3との間にできる隙間4に、該隙間4と同形状のインサートピースを挿入することで、該隙間4を埋めることができるが、該インサートピースの形状は複雑で、その製造工程も多く、コスト的にはあまり有利とは言えない。
【0010】
そこで、本発明では、これらの点を鑑み、スキン2と桁材3との間にできる隙間4に充填する該隙間4の形状に合わせて変形容易なコーナーフィーラーを提供するとともに、該コーナーフィーラーを製造する製造方法を提供することを課題とする。
【0011】
【課題を解決するための手段】
本発明の解決しようとする課題は以上の如くであり、この課題を解決するための手段は、次に示すとおりである。
まず、請求項1に記載のように、強化繊維と樹脂とから成る複合材料で成形される桁材を、スキンに取り付けたときに、該桁材と該スキンとのジョイント部に形成される隙間に充填するためのコーナーフィーラーであって、前記ジョイント部の隙間の体積を算出し、該隙間の体積に基づき必要繊維量を算出して、該必要繊維量から組糸の使用量とコア材の使用量とを算出し、該コア材に該組糸を組んでいき紐状に成形したことを特徴とするコーナーフィーラー。
【0012】
また、請求項2に記載のように、請求項1に記載のコーナーフィーラーを、前記桁材と前記スキンとから成る構造体のジョイント部に形成される隙間の形状に合わせて変形して充填する。
【0013】
そして、請求項3に記載のように、強化繊維と樹脂とから成る複合材料で成形される桁材を、スキンに取り付けたときに、該桁材と該スキンとのジョイント部に形成される隙間に充填するためのコーナーフィーラーを、以下の手順で製造する。
(1)前記ジョイント部の楔型の隙間の体積を算出する。
(2)該隙間の体積に基づき必要繊維量を算出する。
(3)該必要繊維量から組糸の使用量とコア材の使用量とを算出する。
(4)該コア材に該組糸を組んでいき紐状のコーナーフィーラーを成形する。
【0014】
また、請求項4に記載のように、前記組糸の組角度を前記コア材の軸芯方向に対して45度以下とする。
【0015】
【発明の実施の形態】
以下に、本発明の実施の一形態を、図面を参照しながら説明する。
GFRP(ガラス繊維強化プラスチック)、CFRP(カーボン繊維強化プラスチック)、BFRP(ボロン繊維強化プラスチック)などの、強化繊維と樹脂とから成る複合材料は、金属材料に比べて軽量かつ高い比強度・比剛性を持つため、航空機、鉄道車輌、建築資材等に広く用いられている。
航空機の翼などのように曲げや捻りを受ける構造体では、該構造体の外板に剛性を高くし座屈荷重を大きくするために、「I」字型、「T」字型、「Π」字型等の様々な断面形状を持った複合材製の桁材が取り付けられている。
【0016】
図1は、航空機等のスキン(例えば、翼)2に取り付けられた「I」字型の桁材3を示し、該スキン2と該桁材3とは複合材料で成形されている。
「I」字型の桁材3は、一対の「コ」字型のピース3A・3Aから成り、該ピース3A・3Aの垂直部分3c・3cを接合して形成されており、該「コ」字型のピース3Aは、UD材、クロス材、プレプリグシート材を幾層にも積層して成形されている。この種の複合材よりなる「コ」字型のピース3Aの内部組織構造は、製造上の理由から、上下の水平部分3b・3bと、該水平部分3b・3bを接続する垂直部分3cとが直交するコーナー部3dで、垂直部分3cの積層部材が水平方向に曲がって水平部材3bと積層されるため、該コーナー部3dはR形状となっている。
【0017】
従って、ピース3A・3Aの垂直部分3c・3cを接合するとともに、下方の水平部分3b・3bをスキン2に接合したときに、該ピース3A・3Aの下方のコーナー部3d・3dとスキン2との間で囲われる部分に楔型の隙間4が生じる。この桁材3とスキン2とのジョイント部には、非常に大きなテンションが作用した場合、この楔型の隙間4から剥離、傷等が発生する可能性が高い。そこで、これに耐えるため、この部分の補強対策が必要であり、本発明では、このジョイント部内に生ずる楔型の隙間4に、図2に示すような、紐状の部材であるコーナーフィーラー1を充填して、補強することとする。
【0018】
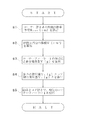
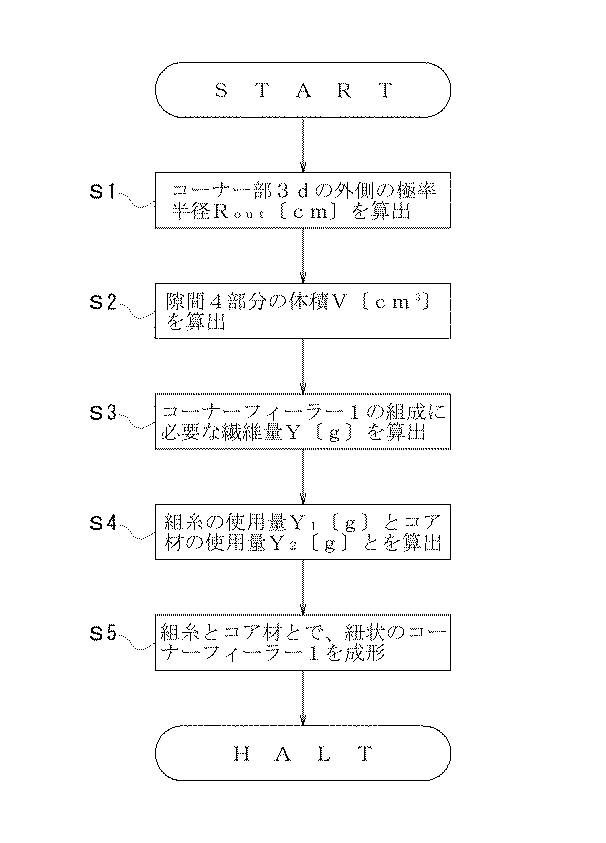
次に、コーナーフィーラー1の製造方法について図3に示す流れ図を参照しながら説明する。
まず、作業者は、桁材3におけるピース3Aのコーナー部3dの内側(反隙間4側)の極率半径Rinと該ピース3Aの厚みtとを求め(図4参照)、該極率半径Rin〔cm〕と該厚みt〔cm〕とにより該コーナー部3dの外側(隙間4側)の極率半径Rout〔cm〕を算出する(ステップS1)。
本実施の形態では、ピース3Aのコーナー部3dの外側(隙間4側)の極率半径Rout〔cm〕は下記(1)式で求めることができる。
【0019】
【数1】
 【0020】
次に、ピース3Aのコーナー部3dの外側の極率半径Rout〔cm〕により、該コーナー部3d・3dとスキン2との間で囲われる楔型の隙間4部分の断面積S〔cm2〕を算出し、該ピース3Aの奥行方向の長さ(図4においては、紙面に直交する方向)をw〔cm〕とすると、該断面積S〔cm2〕と該奥行方向長さw〔cm〕とにより、該隙間4部分の体積V〔cm3〕を算出する(ステップS2)。
この隙間4部分の断面積S〔cm2〕は下記(2)式で求めることができ、隙間4部分の体積V〔cm3〕は下記(3)式で求めることができる。
【0021】
【数2】
【0022】
この隙間4部分の体積V〔cm3〕より繊維体積割合Vf〔%〕を桁材3の繊維体積割合と同等にして、コーナーフィーラー1を組成するのに必要な繊維量Y〔g〕を算出する(ステップS3)。この繊維体積割合とは、強化繊維と樹脂とから成る複合材料における強化繊維の体積分率をいう。
強化繊維の繊維密度をd〔g/cm3〕とすると、この繊維体積割合Vf〔%〕は下記の(4)式で表すことができ、これにより必要な繊維量Y〔g〕は下記の(5)式で求めることができる。
【0023】
【数3】
【0024】
(5)式により必要な繊維量Y〔g〕が算出されると、該繊維量Y〔g〕から組糸12・12・・・の使用量Y1〔g〕とコア材11の使用量Y2〔g〕とを算出する(ステップS4)。
この必要な繊維量Y〔g〕と強化繊維から成る組糸12・12・・・の使用量Y1〔g〕と、複数本の強化繊維製の糸条を束ねたコア材11の使用量Y2〔g〕との関係式は下記の(6)式となる。
【0025】
【数4】
【0026】
このとき、組糸12・12・・・の使用量Y〔g〕は、該使用量Y〔g〕に基づく組糸12・12・・・の本数が該組糸12・12・・・でコア材11を巻回したときに、コア材11がばらけない適切な本数とするとともに、組糸12・12・・・の組角度θについても適切な角度として、コア材11がばらけないようにする。
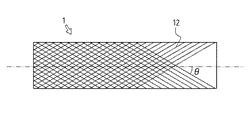
図5に示すように、この組糸12・12・・・の組角度θは、コア材11の軸芯方向に対する角度であり、該組角度は45度以下とし、好ましくは10度とする。
【0027】
さらに詳述すると、この組糸12・12・・・の組角度θが小さく、組本数が少なすぎると、該組糸12・12・・・と該コア材11とで組成したコーナーフィーラー1の組みが疎になり、該コーナーフィーラー4を桁材3とスキン2との間の隙間4に挿入しようとするときに、該隙間4の形状に合わせて該コーナーフィーラー4を変形させ易いが、該コア材11がばらける可能性が高く、フィーラーコーナー1の取り扱いが困難となる。
【0028】
また、逆に、この組糸12・12・・・の組角度θが大きく、組本数が多すぎると、該組糸12・12・・・と該コア材11とで組成したコーナーフィーラー1の組みが密になり、該コーナーフィーラー4を桁材3とスキン2との間の隙間4に挿入するとき、該コーナーフィーラー4は変形し難く、隙間4の形状に馴染ませ難くなる。
【0029】
以上のような理由から、組糸12・12・・・の本数は適切な本数とするとともに、組角度θも適切な角度としてやり、この適切な本数の組糸12・12・・・で適切な組角度θでコア材11に巻回していき、紐状のコーナーフィーラー1を成形する(ステップS5)。
【0030】
このように成形されたコーナーフィーラー1は、桁材3とスキン2とから成る構造体のジョイント部に形成される隙間4に容易に挿入できるとともに、該隙間4の形状に合わせてしなやかに変形させることができ、該隙間4にフィットさせて充填させることができる(図6参照)。そして、この隙間に挿入したコーナーフィーラー1に硬化性樹脂を含浸させて、桁材3とスキン2とのジョイント部を補強する。
【0031】
上記のような組角度θ、組本数で成形されたコーナーフィーラー1のコア材11がばらけることなく、該コーナーフィーラー1はその半径方向並びに軸芯方向に容易に変形させることができ、桁材3とスキン2との隙間4の形状に合わせてしなやかに変形させることができる。このように、このコーナーフィーラー1は隙間4の形状に馴染み易く、該隙間4に該コーナーフィーラー1を充填することで、桁材3とスキン2とのジョイント部の強度の向上を図ることができる。
なお、このコーナーフィーラー1と桁材3とは同じ成分の複合材料で構成することが望ましい。
【0032】
以上のような流れで、コーナーフィーラー1を製造するものとする。
なお、前記組糸12・12・・・の使用量Y1〔g〕とコア材11の使用量Y2〔g〕とは、パーソナルコンピュータ6等の電子計算機を用いて算出してもよく、その算出結果に基づき自動制御でコーナーフィーラー1を製造するようにしてもよい。
【0033】
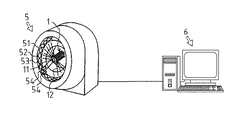
この場合、図7に示すように、コーナーフィーラー1の製造装置が構成され、該コーナーフィーラー1の製造装置は、組紐を組成するブレイダー5と、該ブレイダー5を制御する制御手段であるパーソナルコンピュータ6とを備え、該ブレイダー5と該パーソナルコンピューター6とは制御線を介して接続されている。
【0034】
このパーソナルコンピュータ5に、桁材3におけるピース3Aのコーナー部3dの内側の極率半径Rinと、ピース3Aの厚みt等を入力することで、図3に示す流れに沿って、該パーソナルコンピュータ6のハードディスクで、組糸12・12・・・の使用量Y1〔g〕とコア材11の使用量Y2〔g〕とが演算されるとともに、組糸12・12・・・の最適な組本数と最適な組角度θが選定されて、これらを情報を含むデータがブレイダー5に出力されて、該ブレイダー5によりコーナーフィーラー1が自動的に製造されるように構成されている。
【0035】
ブレイダー5は、円筒または球体を輪切りにした形状の軌道面51を備えており、ブレイダー5の中心部には、複合材製の糸条を束ねたコア材11が配置されている。ブレイダー5の軌道面51には2つの交錯する溝状の環状軌道52・53が形成され、各環状軌道52・53・52・53・・・の溝には、多数のボビンキャリア54・54・54・54・・・が案内され、軌道52・53のそれぞれに沿って逆方向に交錯走行するようになっている。
【0036】
そして、ボビンキャリア54が環状軌道52・53に沿って走行するとともに、ブレイダー5の中心部のコア材11に対する位置が制御され、それによって、ボビンキャリア54とコア材11の間に渡された多数の複合材製の組糸12・12・・・がコア材11のまわりに交錯旋回することにより、ブレイディングが行われてコア材11上にブレイディング層が組成されるようになっている。
【0037】
【発明の効果】
本発明は、以上のように構成したので、次に示すような効果を奏する。
まず、請求項1に記載の発明では、コーナーフィーラーをコア材を組糸で巻回して成形したことで、該コーナーフィーラーを桁材とスキンとの間の隙間に挿入するときに、コア材がばらけることなく、該隙間の形状に合わせてしなやかに変形させることができるようになっている。このため、このコーナーフィーラーは隙間の形状に馴染み易く、該隙間に該コーナーフィーラーを充填することで、桁材とスキンとのジョイント部の強度の向上を図ることができる。
【0038】
また、請求項2に記載の発明では、コーナーフィーラーを桁材とスキンとから成る構造体のジョイント部に形成される隙間に充填することで、該構造体のジョイント部の強度の向上を図ることができる。このコーナーフィーラーは、桁材とスキンとの間の隙間に挿入するときに、コア材がばらけることなく、該隙間の形状に合わせてしなやかに変形させることができるようになっている。このため、このコーナーフィーラーは隙間の形状に馴染み易く、該隙間に該コーナーフィーラーを容易に充填することできる。
【0039】
そして、請求項3に記載の発明では、桁材とスキンとのジョイント部を補強するコーナーフィーラーを安価に製造することができる。このコア材を組糸で巻回して組成したコーナーフィーラーは、桁材とスキンとの間の隙間に挿入するときに、コア材がばらけることなく、該隙間の形状に合わせてしなやかに変形させることができるようになっている。このため、このコーナーフィーラーは隙間の形状に馴染み易く、該隙間に該コーナーフィーラーを充填することで、桁材とスキンとのジョイント部の強度の向上を図ることができる。
【0040】
また、請求項4に記載のように、前記組糸の組角度を前記コア材の軸芯方向に対して45度以下とすることで、ばらけることなく隙間の形状に馴染み易いコーナーフィーラーを製造することができる。
補足すると、組糸の組角度が小さく、組本数が少なすぎると、該組糸と該コア材とで組成したコーナーフィーラーの組みが疎になり、該コーナーフィーラーを桁材とスキンとの間の隙間に挿入しようとするときに、該隙間の形状に合わせて該コーナーフィーラーを変形させ易いが、該フィーラーコーナーがばらけてしまう可能性が高く、該フィーラーコーナーの取り扱いが困難となる。
逆に、この組糸の組角度が大きく、組本数が多すぎると、該組糸と該コア材とで組成したコーナーフィーラーの組みが密になり、該コーナーフィーラーを桁材とスキンとの間の隙間に挿入するとき、該コーナーフィーラーは変形し難く、隙間4の形状に馴染ませ難くなる。
【図面の簡単な説明】
【図1】スキン2に取り付けた桁材3の正面図。
【図2】コーナーフィーラー1の側面断面図。
【図3】コーナーフィーラー1の製造方法を説明する流れ図。
【図4】スキン2に取り付けた桁材3の正面図。
【図5】コーナーフィーラー1の側面図。
【図6】桁材3とスキン2との間の隙間4にコーナーフィーラー1を充填した状態の図。
【図7】コーナーフィーラー1の製造装置を説明する概略図。
【符号の説明】
1 コーナーフィーラー
2 スキン
3 桁材
3A ピース
3b 水平部分
3c 垂直部分
3d コーナー部
4 隙間
5 ブレイダー
11 コア材
12 組糸
d 繊維密度
Rin コーナー部3dの内側の極率半径
Rout コーナー部3dの外側の極率半径
t ピース3Aの厚み
V 隙間4の体積
Vf 繊維体積割合
Y 必要繊維量
Y1 組糸12・12・・・の使用量
Y2 コア材11の使用量
【発明の属する技術分野】
本発明は、強化繊維と樹脂とから成る複合材で成形された「I」字型又は「T」字型等の桁材を、スキンに取り付けたときに、該桁材と該スキンとのジョイント部に形成される楔型の隙間に充填するためのコーナーフィーラーの製造方法に関する。
【0002】
【従来の技術】
GFRP(ガラス繊維強化プラスチック)、CFRP(カーボン繊維強化プラスチック)、BFRP(ボロン繊維強化プラスチック)などの、強化繊維と樹脂とから成る複合材料は、金属材料に比べて軽量かつ高い比強度・比剛性を持つため、航空機、鉄道車輌、建築資材等に広く用いられている。
航空機の翼などのように曲げや捻りを受ける構造体では、該構造体の外板に剛性を高くし座屈荷重を大きくするために、「I」字型、「T」字型、「Π」字型等の様々な断面形状を持った複合材製の桁材が取り付けられている。
【0003】
図1に示すように、例えば、航空機のスキン(例えば、翼)2には、「I」字型の桁材3が取り付けられており、この「I」字型の桁材3は一対の「コ」字型のピース3A・3Aから成り、該ピース3A・3Aの垂直部分3c・3cを接合して形成されている。この「コ」字型のピース3Aは、UD材、クロス材、プレプリグシート材を幾層にも積層して成形されており、この種の複合材よりなる「コ」字型のピース3Aの内部組織構造は、製造上の理由から、上下の水平部分3b・3bと、該水平部分3b・3bを接続する垂直部分3cとが直交するコーナー部3dで、垂直部分3cの積層部材が水平方向に曲がって水平部材3bと積層されるため、該コーナー部3dはR形状となっている。
【0004】
従って、ピース3A・3Aの垂直部分3c・3cを接合するとともに、下方の水平部分3b・3bをスキン2に接合したときに、該ピース3A・3Aの下方のコーナー部3d・3dとスキン2との間で囲われる部分に楔型の隙間4が生じる。この桁材3とスキン2とのジョイント部には、非常に大きなテンションが作用した場合、この楔型の隙間4から剥離、傷等が発生する可能性が高い。そこで、これに耐えるため、この部分の補強対策が必要である。具体的な補強対策として、このジョイント部内に生ずる楔型の隙間4に、繊維束を挿入したり、あるいは、繊維強化プラスチックよりなるインサートピースを挿入したりして、これを接着およびまたは縫着によって「I」字型桁材3を構成する部材(水平部材3b及び垂直部材3c)に堅固に取り付けていた。
【0005】
前者の方法では、この隙間4に、繊維束を1本ずつ挿入していき、該繊維束を並べて該隙間4を埋め、ジョイント部の補強を行っていた。
一方、後者の方法では、特許文献1や特許文献2で開示されているように、この隙間4に、該隙間4と同形状のインサートピースを挿入して、該インサートピースを桁材を構成する部材(水平部材及び垂直部材)に取り付けていた。
【0006】
【特許文献1】
米国特許第4331723号明細書
【0007】
【特許文献2】
特公平7−90605号公報
【0008】
【発明が解決しようとする課題】
【0009】
しかしながら、前者の方法では、スキン2と桁材3との間にできる隙間4に、繊維束を1本ずつ挿入して並べていくために手間隙がかかり、作業効率があまり良くない。
一方、後者の方法では、スキン2と桁材3との間にできる隙間4に、該隙間4と同形状のインサートピースを挿入することで、該隙間4を埋めることができるが、該インサートピースの形状は複雑で、その製造工程も多く、コスト的にはあまり有利とは言えない。
【0010】
そこで、本発明では、これらの点を鑑み、スキン2と桁材3との間にできる隙間4に充填する該隙間4の形状に合わせて変形容易なコーナーフィーラーを提供するとともに、該コーナーフィーラーを製造する製造方法を提供することを課題とする。
【0011】
【課題を解決するための手段】
本発明の解決しようとする課題は以上の如くであり、この課題を解決するための手段は、次に示すとおりである。
まず、請求項1に記載のように、強化繊維と樹脂とから成る複合材料で成形される桁材を、スキンに取り付けたときに、該桁材と該スキンとのジョイント部に形成される隙間に充填するためのコーナーフィーラーであって、前記ジョイント部の隙間の体積を算出し、該隙間の体積に基づき必要繊維量を算出して、該必要繊維量から組糸の使用量とコア材の使用量とを算出し、該コア材に該組糸を組んでいき紐状に成形したことを特徴とするコーナーフィーラー。
【0012】
また、請求項2に記載のように、請求項1に記載のコーナーフィーラーを、前記桁材と前記スキンとから成る構造体のジョイント部に形成される隙間の形状に合わせて変形して充填する。
【0013】
そして、請求項3に記載のように、強化繊維と樹脂とから成る複合材料で成形される桁材を、スキンに取り付けたときに、該桁材と該スキンとのジョイント部に形成される隙間に充填するためのコーナーフィーラーを、以下の手順で製造する。
(1)前記ジョイント部の楔型の隙間の体積を算出する。
(2)該隙間の体積に基づき必要繊維量を算出する。
(3)該必要繊維量から組糸の使用量とコア材の使用量とを算出する。
(4)該コア材に該組糸を組んでいき紐状のコーナーフィーラーを成形する。
【0014】
また、請求項4に記載のように、前記組糸の組角度を前記コア材の軸芯方向に対して45度以下とする。
【0015】
【発明の実施の形態】
以下に、本発明の実施の一形態を、図面を参照しながら説明する。
GFRP(ガラス繊維強化プラスチック)、CFRP(カーボン繊維強化プラスチック)、BFRP(ボロン繊維強化プラスチック)などの、強化繊維と樹脂とから成る複合材料は、金属材料に比べて軽量かつ高い比強度・比剛性を持つため、航空機、鉄道車輌、建築資材等に広く用いられている。
航空機の翼などのように曲げや捻りを受ける構造体では、該構造体の外板に剛性を高くし座屈荷重を大きくするために、「I」字型、「T」字型、「Π」字型等の様々な断面形状を持った複合材製の桁材が取り付けられている。
【0016】
図1は、航空機等のスキン(例えば、翼)2に取り付けられた「I」字型の桁材3を示し、該スキン2と該桁材3とは複合材料で成形されている。
「I」字型の桁材3は、一対の「コ」字型のピース3A・3Aから成り、該ピース3A・3Aの垂直部分3c・3cを接合して形成されており、該「コ」字型のピース3Aは、UD材、クロス材、プレプリグシート材を幾層にも積層して成形されている。この種の複合材よりなる「コ」字型のピース3Aの内部組織構造は、製造上の理由から、上下の水平部分3b・3bと、該水平部分3b・3bを接続する垂直部分3cとが直交するコーナー部3dで、垂直部分3cの積層部材が水平方向に曲がって水平部材3bと積層されるため、該コーナー部3dはR形状となっている。
【0017】
従って、ピース3A・3Aの垂直部分3c・3cを接合するとともに、下方の水平部分3b・3bをスキン2に接合したときに、該ピース3A・3Aの下方のコーナー部3d・3dとスキン2との間で囲われる部分に楔型の隙間4が生じる。この桁材3とスキン2とのジョイント部には、非常に大きなテンションが作用した場合、この楔型の隙間4から剥離、傷等が発生する可能性が高い。そこで、これに耐えるため、この部分の補強対策が必要であり、本発明では、このジョイント部内に生ずる楔型の隙間4に、図2に示すような、紐状の部材であるコーナーフィーラー1を充填して、補強することとする。
【0018】
次に、コーナーフィーラー1の製造方法について図3に示す流れ図を参照しながら説明する。
まず、作業者は、桁材3におけるピース3Aのコーナー部3dの内側(反隙間4側)の極率半径Rinと該ピース3Aの厚みtとを求め(図4参照)、該極率半径Rin〔cm〕と該厚みt〔cm〕とにより該コーナー部3dの外側(隙間4側)の極率半径Rout〔cm〕を算出する(ステップS1)。
本実施の形態では、ピース3Aのコーナー部3dの外側(隙間4側)の極率半径Rout〔cm〕は下記(1)式で求めることができる。
【0019】
【数1】
次に、ピース3Aのコーナー部3dの外側の極率半径Rout〔cm〕により、該コーナー部3d・3dとスキン2との間で囲われる楔型の隙間4部分の断面積S〔cm2〕を算出し、該ピース3Aの奥行方向の長さ(図4においては、紙面に直交する方向)をw〔cm〕とすると、該断面積S〔cm2〕と該奥行方向長さw〔cm〕とにより、該隙間4部分の体積V〔cm3〕を算出する(ステップS2)。
この隙間4部分の断面積S〔cm2〕は下記(2)式で求めることができ、隙間4部分の体積V〔cm3〕は下記(3)式で求めることができる。
【0021】
【数2】
この隙間4部分の体積V〔cm3〕より繊維体積割合Vf〔%〕を桁材3の繊維体積割合と同等にして、コーナーフィーラー1を組成するのに必要な繊維量Y〔g〕を算出する(ステップS3)。この繊維体積割合とは、強化繊維と樹脂とから成る複合材料における強化繊維の体積分率をいう。
強化繊維の繊維密度をd〔g/cm3〕とすると、この繊維体積割合Vf〔%〕は下記の(4)式で表すことができ、これにより必要な繊維量Y〔g〕は下記の(5)式で求めることができる。
【0023】
【数3】
(5)式により必要な繊維量Y〔g〕が算出されると、該繊維量Y〔g〕から組糸12・12・・・の使用量Y1〔g〕とコア材11の使用量Y2〔g〕とを算出する(ステップS4)。
この必要な繊維量Y〔g〕と強化繊維から成る組糸12・12・・・の使用量Y1〔g〕と、複数本の強化繊維製の糸条を束ねたコア材11の使用量Y2〔g〕との関係式は下記の(6)式となる。
【0025】
【数4】
このとき、組糸12・12・・・の使用量Y〔g〕は、該使用量Y〔g〕に基づく組糸12・12・・・の本数が該組糸12・12・・・でコア材11を巻回したときに、コア材11がばらけない適切な本数とするとともに、組糸12・12・・・の組角度θについても適切な角度として、コア材11がばらけないようにする。
図5に示すように、この組糸12・12・・・の組角度θは、コア材11の軸芯方向に対する角度であり、該組角度は45度以下とし、好ましくは10度とする。
【0027】
さらに詳述すると、この組糸12・12・・・の組角度θが小さく、組本数が少なすぎると、該組糸12・12・・・と該コア材11とで組成したコーナーフィーラー1の組みが疎になり、該コーナーフィーラー4を桁材3とスキン2との間の隙間4に挿入しようとするときに、該隙間4の形状に合わせて該コーナーフィーラー4を変形させ易いが、該コア材11がばらける可能性が高く、フィーラーコーナー1の取り扱いが困難となる。
【0028】
また、逆に、この組糸12・12・・・の組角度θが大きく、組本数が多すぎると、該組糸12・12・・・と該コア材11とで組成したコーナーフィーラー1の組みが密になり、該コーナーフィーラー4を桁材3とスキン2との間の隙間4に挿入するとき、該コーナーフィーラー4は変形し難く、隙間4の形状に馴染ませ難くなる。
【0029】
以上のような理由から、組糸12・12・・・の本数は適切な本数とするとともに、組角度θも適切な角度としてやり、この適切な本数の組糸12・12・・・で適切な組角度θでコア材11に巻回していき、紐状のコーナーフィーラー1を成形する(ステップS5)。
【0030】
このように成形されたコーナーフィーラー1は、桁材3とスキン2とから成る構造体のジョイント部に形成される隙間4に容易に挿入できるとともに、該隙間4の形状に合わせてしなやかに変形させることができ、該隙間4にフィットさせて充填させることができる(図6参照)。そして、この隙間に挿入したコーナーフィーラー1に硬化性樹脂を含浸させて、桁材3とスキン2とのジョイント部を補強する。
【0031】
上記のような組角度θ、組本数で成形されたコーナーフィーラー1のコア材11がばらけることなく、該コーナーフィーラー1はその半径方向並びに軸芯方向に容易に変形させることができ、桁材3とスキン2との隙間4の形状に合わせてしなやかに変形させることができる。このように、このコーナーフィーラー1は隙間4の形状に馴染み易く、該隙間4に該コーナーフィーラー1を充填することで、桁材3とスキン2とのジョイント部の強度の向上を図ることができる。
なお、このコーナーフィーラー1と桁材3とは同じ成分の複合材料で構成することが望ましい。
【0032】
以上のような流れで、コーナーフィーラー1を製造するものとする。
なお、前記組糸12・12・・・の使用量Y1〔g〕とコア材11の使用量Y2〔g〕とは、パーソナルコンピュータ6等の電子計算機を用いて算出してもよく、その算出結果に基づき自動制御でコーナーフィーラー1を製造するようにしてもよい。
【0033】
この場合、図7に示すように、コーナーフィーラー1の製造装置が構成され、該コーナーフィーラー1の製造装置は、組紐を組成するブレイダー5と、該ブレイダー5を制御する制御手段であるパーソナルコンピュータ6とを備え、該ブレイダー5と該パーソナルコンピューター6とは制御線を介して接続されている。
【0034】
このパーソナルコンピュータ5に、桁材3におけるピース3Aのコーナー部3dの内側の極率半径Rinと、ピース3Aの厚みt等を入力することで、図3に示す流れに沿って、該パーソナルコンピュータ6のハードディスクで、組糸12・12・・・の使用量Y1〔g〕とコア材11の使用量Y2〔g〕とが演算されるとともに、組糸12・12・・・の最適な組本数と最適な組角度θが選定されて、これらを情報を含むデータがブレイダー5に出力されて、該ブレイダー5によりコーナーフィーラー1が自動的に製造されるように構成されている。
【0035】
ブレイダー5は、円筒または球体を輪切りにした形状の軌道面51を備えており、ブレイダー5の中心部には、複合材製の糸条を束ねたコア材11が配置されている。ブレイダー5の軌道面51には2つの交錯する溝状の環状軌道52・53が形成され、各環状軌道52・53・52・53・・・の溝には、多数のボビンキャリア54・54・54・54・・・が案内され、軌道52・53のそれぞれに沿って逆方向に交錯走行するようになっている。
【0036】
そして、ボビンキャリア54が環状軌道52・53に沿って走行するとともに、ブレイダー5の中心部のコア材11に対する位置が制御され、それによって、ボビンキャリア54とコア材11の間に渡された多数の複合材製の組糸12・12・・・がコア材11のまわりに交錯旋回することにより、ブレイディングが行われてコア材11上にブレイディング層が組成されるようになっている。
【0037】
【発明の効果】
本発明は、以上のように構成したので、次に示すような効果を奏する。
まず、請求項1に記載の発明では、コーナーフィーラーをコア材を組糸で巻回して成形したことで、該コーナーフィーラーを桁材とスキンとの間の隙間に挿入するときに、コア材がばらけることなく、該隙間の形状に合わせてしなやかに変形させることができるようになっている。このため、このコーナーフィーラーは隙間の形状に馴染み易く、該隙間に該コーナーフィーラーを充填することで、桁材とスキンとのジョイント部の強度の向上を図ることができる。
【0038】
また、請求項2に記載の発明では、コーナーフィーラーを桁材とスキンとから成る構造体のジョイント部に形成される隙間に充填することで、該構造体のジョイント部の強度の向上を図ることができる。このコーナーフィーラーは、桁材とスキンとの間の隙間に挿入するときに、コア材がばらけることなく、該隙間の形状に合わせてしなやかに変形させることができるようになっている。このため、このコーナーフィーラーは隙間の形状に馴染み易く、該隙間に該コーナーフィーラーを容易に充填することできる。
【0039】
そして、請求項3に記載の発明では、桁材とスキンとのジョイント部を補強するコーナーフィーラーを安価に製造することができる。このコア材を組糸で巻回して組成したコーナーフィーラーは、桁材とスキンとの間の隙間に挿入するときに、コア材がばらけることなく、該隙間の形状に合わせてしなやかに変形させることができるようになっている。このため、このコーナーフィーラーは隙間の形状に馴染み易く、該隙間に該コーナーフィーラーを充填することで、桁材とスキンとのジョイント部の強度の向上を図ることができる。
【0040】
また、請求項4に記載のように、前記組糸の組角度を前記コア材の軸芯方向に対して45度以下とすることで、ばらけることなく隙間の形状に馴染み易いコーナーフィーラーを製造することができる。
補足すると、組糸の組角度が小さく、組本数が少なすぎると、該組糸と該コア材とで組成したコーナーフィーラーの組みが疎になり、該コーナーフィーラーを桁材とスキンとの間の隙間に挿入しようとするときに、該隙間の形状に合わせて該コーナーフィーラーを変形させ易いが、該フィーラーコーナーがばらけてしまう可能性が高く、該フィーラーコーナーの取り扱いが困難となる。
逆に、この組糸の組角度が大きく、組本数が多すぎると、該組糸と該コア材とで組成したコーナーフィーラーの組みが密になり、該コーナーフィーラーを桁材とスキンとの間の隙間に挿入するとき、該コーナーフィーラーは変形し難く、隙間4の形状に馴染ませ難くなる。
【図面の簡単な説明】
【図1】スキン2に取り付けた桁材3の正面図。
【図2】コーナーフィーラー1の側面断面図。
【図3】コーナーフィーラー1の製造方法を説明する流れ図。
【図4】スキン2に取り付けた桁材3の正面図。
【図5】コーナーフィーラー1の側面図。
【図6】桁材3とスキン2との間の隙間4にコーナーフィーラー1を充填した状態の図。
【図7】コーナーフィーラー1の製造装置を説明する概略図。
【符号の説明】
1 コーナーフィーラー
2 スキン
3 桁材
3A ピース
3b 水平部分
3c 垂直部分
3d コーナー部
4 隙間
5 ブレイダー
11 コア材
12 組糸
d 繊維密度
Rin コーナー部3dの内側の極率半径
Rout コーナー部3dの外側の極率半径
t ピース3Aの厚み
V 隙間4の体積
Vf 繊維体積割合
Y 必要繊維量
Y1 組糸12・12・・・の使用量
Y2 コア材11の使用量
Claims (4)
- 強化繊維と樹脂とから成る複合材料で成形される桁材を、スキンに取り付けたときに、該桁材と該スキンとのジョイント部に形成される隙間に充填するためのコーナーフィーラーであって、
前記ジョイント部の隙間の体積を算出し、該隙間の体積に基づき必要繊維量を算出して、該必要繊維量から組糸の使用量とコア材の使用量とを算出し、該コア材に該組糸を組んでいき紐状に成形したことを特徴とするコーナーフィーラー。 - 請求項1に記載のコーナーフィーラーを、前記桁材と前記スキンとから成る構造体のジョイント部に形成される隙間の形状に合わせて変形して充填したことを特徴とするコーナーフィーラーを充填した構造体。
- 強化繊維と樹脂とから成る複合材料で成形される桁材を、スキンに取り付けたときに、該桁材と該スキンとのジョイント部に形成される隙間に充填するためのコーナーフィーラーを、以下の手順で製造することを特徴とするコーナーフィーラーの製造方法。
(1)前記ジョイント部の隙間の体積を算出する。
(2)該隙間の体積に基づき必要繊維量を算出する。
(3)該必要繊維量から組糸の使用量とコア材の使用量とを算出する。
(4)該コア材に該組糸を組んでいき紐状のコーナーフィーラーを成形する。 - 前記組糸の組角度を前記コア材の軸芯方向に対して45度以下とすることを特徴とする請求項3に記載のコーナーフィーラーの製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003135208A JP2004338465A (ja) | 2003-05-14 | 2003-05-14 | コーナーフィーラー及びコーナーフィーラーを充填した構造体及びコーナーフィーラーの製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003135208A JP2004338465A (ja) | 2003-05-14 | 2003-05-14 | コーナーフィーラー及びコーナーフィーラーを充填した構造体及びコーナーフィーラーの製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004338465A true JP2004338465A (ja) | 2004-12-02 |
Family
ID=33525529
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003135208A Pending JP2004338465A (ja) | 2003-05-14 | 2003-05-14 | コーナーフィーラー及びコーナーフィーラーを充填した構造体及びコーナーフィーラーの製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004338465A (ja) |
Cited By (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009502642A (ja) * | 2005-08-05 | 2009-01-29 | エアバス・フランス | 改良型航空機エンジン一次ストラット構造体 |
| JP2010531777A (ja) * | 2007-06-29 | 2010-09-30 | エアバス・ユ―ケ―・リミテッド | 長尺複合構造メンバの改良 |
| JP2010531776A (ja) * | 2007-06-29 | 2010-09-30 | エアバス・ユ―ケ―・リミテッド | 長尺複合構造メンバおよびその改良 |
| JP2011520690A (ja) * | 2008-05-16 | 2011-07-21 | ザ・ボーイング・カンパニー | 強化補強材及び強化補強材を作製する方法 |
| KR20140027316A (ko) * | 2011-05-19 | 2014-03-06 | 더 보잉 컴파니 | 복합재 스트링거를 위한 고용량의 뜯김 성질을 위한 적층 누들 |
| JP2016068932A (ja) * | 2014-09-30 | 2016-05-09 | ザ・ボーイング・カンパニーThe Boeing Company | 面積減少半径フィラーを有する複合構造体及び該構造体の形成方法 |
| WO2020212042A1 (en) * | 2019-04-18 | 2020-10-22 | Teijin Carbon Europe Gmbh | Braided preform radius filler |
-
2003
- 2003-05-14 JP JP2003135208A patent/JP2004338465A/ja active Pending
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009502642A (ja) * | 2005-08-05 | 2009-01-29 | エアバス・フランス | 改良型航空機エンジン一次ストラット構造体 |
| JP2010531777A (ja) * | 2007-06-29 | 2010-09-30 | エアバス・ユ―ケ―・リミテッド | 長尺複合構造メンバの改良 |
| JP2010531776A (ja) * | 2007-06-29 | 2010-09-30 | エアバス・ユ―ケ―・リミテッド | 長尺複合構造メンバおよびその改良 |
| JP2011520690A (ja) * | 2008-05-16 | 2011-07-21 | ザ・ボーイング・カンパニー | 強化補強材及び強化補強材を作製する方法 |
| KR20140027316A (ko) * | 2011-05-19 | 2014-03-06 | 더 보잉 컴파니 | 복합재 스트링거를 위한 고용량의 뜯김 성질을 위한 적층 누들 |
| JP2014519997A (ja) * | 2011-05-19 | 2014-08-21 | ザ・ボーイング・カンパニー | 複合ストリンガに対する高能力プルオフのための積重ねヌードル |
| JP2014522326A (ja) * | 2011-05-19 | 2014-09-04 | ザ・ボーイング・カンパニー | 高能力プルオフのための航空機構造 |
| KR102003078B1 (ko) | 2011-05-19 | 2019-07-23 | 더 보잉 컴파니 | 복합재 스트링거를 위한 고용량의 뜯김 성질을 위한 적층 누들 |
| JP2016068932A (ja) * | 2014-09-30 | 2016-05-09 | ザ・ボーイング・カンパニーThe Boeing Company | 面積減少半径フィラーを有する複合構造体及び該構造体の形成方法 |
| WO2020212042A1 (en) * | 2019-04-18 | 2020-10-22 | Teijin Carbon Europe Gmbh | Braided preform radius filler |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101851381B1 (ko) | 복합재 구조의 강화를 위한 프리폼과 이의 제조방법 | |
| KR101219878B1 (ko) | 트러스 구조의 심재를 구비한 샌드위치 패널의 제조방법 | |
| EP2549004A1 (en) | Three-dimensional weave-molding method for composite material | |
| JP5777286B2 (ja) | 釣り竿用ラインガイド及び釣り竿 | |
| JP5920471B2 (ja) | 三次元繊維強化複合材及び三次元繊維強化複合材の製造方法 | |
| US11279119B2 (en) | Pre-filled radius layups | |
| EP1419303A2 (en) | Complex, composite structures and method and apparatus for fabricating same from continuous fibers | |
| CN109518339A (zh) | 一种复合材料三维预制体多针织造方法 | |
| US11590714B2 (en) | Method for producing a part made of composite material, and so obtained composite part | |
| JP2008304038A (ja) | 高圧タンク製造方法、高圧タンク | |
| CN106799878B (zh) | 用于增强多孔材料的方法及针 | |
| JP2011522723A (ja) | 有機マトリックス複合材から作られる構造部品を製造する方法、および得られる部品 | |
| EP3318483A1 (en) | Reinforced propeeler blade | |
| CN110386242A (zh) | 使用三维印刷热塑性销增韧复合材料 | |
| JPH08165363A (ja) | 空隙部充填用繊維構造体 | |
| EP3318484A1 (en) | Reinforced propeller blade and spar | |
| WO2019204084A1 (en) | Fibrous interlocking interlayers | |
| US20110135868A1 (en) | Section reinforcement for sandwich structures | |
| CN107923082A (zh) | 纤维结构体和纤维增强复合材料 | |
| JPH0790605B2 (ja) | 複合材製桁材のジョイント部補強用繊維構造体およびその製造方法 | |
| US20080277047A1 (en) | Frp honeycomb structure and method for manufacturing the same | |
| JP6639682B2 (ja) | 複合材部材、間隙材、引抜成形装置及び引抜成形方法 | |
| US20150165708A1 (en) | Reinforcing pin for a laminated composite structure and related methods | |
| JP4667069B2 (ja) | 炭素繊維シート | |
| JP6667391B2 (ja) | 複合材、引抜成形装置及び引抜成形方法 |