JP2004351508A - インサート粉体成形品の製造方法 - Google Patents
インサート粉体成形品の製造方法 Download PDFInfo
- Publication number
- JP2004351508A JP2004351508A JP2003155188A JP2003155188A JP2004351508A JP 2004351508 A JP2004351508 A JP 2004351508A JP 2003155188 A JP2003155188 A JP 2003155188A JP 2003155188 A JP2003155188 A JP 2003155188A JP 2004351508 A JP2004351508 A JP 2004351508A
- Authority
- JP
- Japan
- Prior art keywords
- insert
- powder material
- molding
- powder
- molding space
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 239000000843 powder Substances 0.000 title claims abstract description 130
- 238000004519 manufacturing process Methods 0.000 title claims abstract description 34
- 238000000034 method Methods 0.000 title abstract description 16
- 239000000463 material Substances 0.000 claims abstract description 83
- 238000000465 moulding Methods 0.000 claims abstract description 83
- 238000003825 pressing Methods 0.000 claims abstract description 25
- 230000007935 neutral effect Effects 0.000 claims abstract description 22
- 238000012856 packing Methods 0.000 claims description 6
- 239000002184 metal Substances 0.000 description 11
- 238000010586 diagram Methods 0.000 description 3
- 230000006835 compression Effects 0.000 description 2
- 238000007906 compression Methods 0.000 description 2
- 230000000694 effects Effects 0.000 description 2
- 239000012778 molding material Substances 0.000 description 2
- 230000001133 acceleration Effects 0.000 description 1
- 238000003780 insertion Methods 0.000 description 1
- 230000037431 insertion Effects 0.000 description 1
Images

Landscapes
- Powder Metallurgy (AREA)
Abstract
【課題】加圧時の偏荷重によるインサート部品の変形や損傷を防止でき、かつ製造コストを低減できるインサート粉末成形品の製造方法を提供する。
【解決手段】上,下ダイス2,3の間にインサート部品12をセットし、上,下ダイス2,3の成形用空間7内に粉末材料13を充填する。そして上記インサート部品12のセット位置と上記上,下パンチ4,5のそれぞれの加圧力が均衡するニュートラルラインLとを略一致させた状態で加圧成形を行なう。
【選択図】 図1
【解決手段】上,下ダイス2,3の間にインサート部品12をセットし、上,下ダイス2,3の成形用空間7内に粉末材料13を充填する。そして上記インサート部品12のセット位置と上記上,下パンチ4,5のそれぞれの加圧力が均衡するニュートラルラインLとを略一致させた状態で加圧成形を行なう。
【選択図】 図1
Description
【0001】
【発明の属する技術分野】
本発明は、インサート粉末成形品の製造方法に関する。
【0002】
【従来の技術】
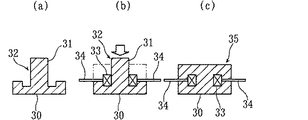
例えば、コイル及び金属端子をインサート形成したコイルチョーク等のインサート粉末成形品を製造する場合、従来、図5(a)〜図5(c)に示す方法が一般的に採用されている。即ち、まず高強度を有する環状の背面部30とこれより低硬度の円柱状の中脚部31とからなる中間成形体32を加圧成形し、この中間成形体32にコイル33及び金属端子34を装着し、この後再度の加圧成形を行なって上記中脚部31を圧縮して背面部30と一体化することにより、インサート粉末成形品35を製造する方法である(例えば、特許文献1参照)。
【0003】
この製造方法によれば、まず加圧成形により中間成形体32を形成し、これに金属端子34等を装着した後、再加圧成形を行なうので、加圧時の偏荷重によりコイル33や金属端子34が変形したり,損傷したりするのを防止できる。
【0004】
【特許文献1】
特開2002−203731号公報
【0005】
【発明が解決しようとする課題】
しかしながら、上記従来の製造方法では、中間成形体を製造する工程と完成成形体を製造する工程という2工程が必要となり、しかも中間成形用と再加圧成形用の2つの金型が必要であり、製造コストが高くなるという問題がある。
【0006】
本発明は、上記従来の状況に鑑みてなされたもので、加圧時の偏荷重によるインサート部品の変形や損傷を防止でき、かつ製造コストを低減できるインサート粉末成形品の製造方法を提供することを目的としている。
【0007】
【課題を解決するための手段】
請求項1の発明は、金型の上,下ダイスと上,下パンチとで形成される成形空間の所定位置にインサート部品がセットされた状態で、該成形空間に充填した粉末材料を加圧成形するインサート粉体成形品の製造方法であって、上記上,下ダイスの間にインサート部品をセットする工程と、上記成形空間内に粉末材料を充填する工程と、上記インサート部品のセット位置と上記上,下パンチのそれぞれによる加圧力が均衡するニュートラルラインとが略一致するよう該上,下パンチにより加圧成形を行なう工程とを備えたことを特徴としている。
【0008】
請求項2の発明は、請求項1と同様のインサート粉体成形品の製造方法であって、上記上,下ダイスの間にインサート部品をセットする工程と、上記成形空間内に粉末材料を充填する工程と、該粉末材料の充填密度を均一にするための振動を上記金型に付与する工程と、上記インサート部品のセット位置と上記上,下パンチのそれぞれによる加圧力が均衡するニュートラルラインとが略一致するよう該上,下パンチにより加圧成形を行なう工程とを備えたことを特徴としている。
【0009】
請求項3の発明は、請求項1と同様のインサート粉体成形品の製造方法であって、上記下パンチの加圧成形初期位置を設定する工程と、上記下ダイスにインサート部品をセットするとともに上記上,下ダイスで把持する工程と、成形に必要な粉末充填量となるように予め計量した粉末材料を上記成形空間に充填する工程と、該粉末材料の充填密度を均一にするための振動を上記金型に付与する工程と、上記インサート部品のセット位置と上記上,下パンチのそれぞれによる加圧力が均衡するニュートラルラインとが略一致するよう上記上,下パンチにより加圧成形を行なう工程とを備えたことを特徴としている。
【0010】
請求項4の発明は、請求項2又は3において、上記粉末材料に振動を付与する工程は、上記上,下ダイスに加圧方向の縦振動を加えた後、加圧直角方向の横振動を加えるように構成されていることを特徴としている。
【0011】
請求項5の発明は、請求項1と同様のインサート粉体成形品の製造方法であって、上記下パンチの加圧成形初期位置を設定する工程と、上記下ダイスの成形用空間部分に粉末材料を充填する工程と、該下ダイスにインサート部品をセットするとともに上記上,下ダイスで把持する工程と、該上ダイスの成形用空間部分に粉末材料を充填する工程と、上記インサート部品のセット位置と上記上,下パンチのそれぞれによる加圧力が均衡するニュートラルラインとが略一致するよう上記上,下パンチにより加圧成形を行なう工程とを備えたことを特徴としている。
【0012】
【発明の作用効果】
請求項1の発明に係る製造方法では、インサート部品を上,下ダイスで構成する成形空間の所定位置にセットした後、粉末材料を充填し、該インサート部品のセット位置に上,下パンチの加圧によるニュートラルラインが略一致するように該上、下パンチにより加圧成形を行なうようにしたので、上,下パンチの各加圧力が均衡するニュートラルラインにインサート部品が常に位置することから、加圧過程中にインサート部品が移動することはなく、該インサート部品の変形や損傷を防止できる。その結果、粉末材料の加圧成形とインサート部品のインサート成形とを1つの金型でかつ1工程で行なうことができ、従来の2つの金型を用いて2工程で行なう製造方法に比べて製造コストを低減できる。
【0013】
請求項2の発明では、成形空間に充填した粉末材料に充填密度の均一化を図るための振動を付与したので、インサート部品周りの空隙をなくして充填効率を高めることができ、加圧中のインサート部品の移動による変形をより確実に防止できる。
【0014】
請求項3の発明では、粉末材料を充填する前に、予め下パンチの加圧成形初期位置を設定し、さらに成形に必要な粉末充填量となるように予め計量した粉末材料を充填したので、粉末材料の充填に伴う上,下パンチの移送工程を不要にでき、ひいては粉末材料の流動によるインサート部品の変形を防止できる。即ち、従来の一般的な粉末成形工程では、まず下パンチを成形に必要な粉末充填量が得られる位置に上昇移動させ、この状態で粉末材料を充填し、この後に下パンチを下降させ、これにより生じた上ダイスと粉末材料との隙間を上パンチを上ダイス内に挿入するガイドとするガイド成形工程と、この後上,下パンチを加圧成形初期位置に下降させる移送工程とを必要としている。このようなガイド成形工程及び移送工程をインサート部品をセットした状態で行なうと、上,下パンチの下降に伴って粉末材料が流動し、インサート部品を変形させるという懸念がある。特に薄板の金属端子等をインサート成形する場合には変形が生じ易い。これに対して、請求項3の発明では、予め成形に必要な粉末充填量を計量したので、下パンチの位置によって粉末充填量を決定する必要がなくなり、ガイド成形も含めて下パンチの加圧成形初期位置を自由に設定できるため、インサート部品を変形させるおそれのある移送工程を不要にできる。
【0015】
請求項4の発明では、上,下ダイスに縦振動を加えた後、横振動を付与したので、縦振動を加えることによりインサート部品の下面部分に生じる空隙を埋めることができ、この後に横振動を加えることにより粉末材料の上面の凹凸をなくして平坦面にすることができる。これによりインサート部品をセットした状態で粉末材料を充填する際の充填密度を高めることができ、複雑な形状のインサート部品にも対応可能となる。
【0016】
請求項5の発明では、下ダイスの成形用空間部分に予め粉末材料を充填し、該下ダイスにインサート部品をセットした後、上ダイスの成形用空間部分に粉末材料を充填したので、粉末材料によりインサート部品が変形したり,あるいはインサート部品により粉末材料の流動性が阻害されたりすることなく充填密度を高めることができ、ひいては振動を付与する工程を不要にできる。
【0017】
【発明の実施の形態】
以下、本発明の実施の形態を添付図面に基づいて説明する。
【0018】
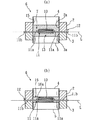
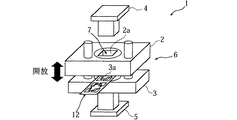
図1ないし図3は、請求項1,2,4発明の一実施形態(第1実施形態)によるインサート粉末成形品の製造方法を説明するための図であり、図1はインサート粉末成形品の加圧成形工程を示す図、図2はインサート粉末成形品の製造工程図、図3は粉末成形装置の概略図である。
【0019】
図において、1は粉末成形装置を示しており、これは型締め位置と型開き位置との間で昇降可能に支持された上,下ダイス2,3と、該上,下ダイス2,3に形成されたダイス孔2a,3a内に進退可能に挿入配置された上,下パンチ4,5とからなる金型6を備えており、この上,下ダイス2,3のダイス孔2a,3aと上,下パンチ4,5とで囲まれた空間が成形空間7となっている。また上,下パンチ4,5には該各パンチ4,5をそれぞれ独立して昇降駆動する不図示の電動サーボプレス機等の加圧駆動機構が接続されている。
【0020】
次に、上記粉末成形装置1によるインサート粉末成形品の製造方法について説明する。
【0021】
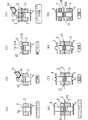
第1工程
まず、上,下ダイス2,3を型開き位置に移動させ、下ダイス3内に下パンチ5を挿入配置するとともに、上パンチ4を上ダイス2の上方に待機させる。
【0022】
この状態で、上,下ダイス2,3の間の成形空間7の所定位置にコイル10と金属端子11とからなるインサート部品12をセットする。この場合、インサート部品12のコイル10及び金属端子11の内端部11aが成形空間7内に位置し、外端部11bが成形空間7外方の上,下ダイス2,3の対向面に位置するようにセットする。次いで、上,下ダイス2,3を型締め位置に下降させ、両ダイス2,3でインサート部品12を把持して位置決めする(図2(a)参照)。
【0023】
第2工程
上ダイス2のダイス孔2aから成形空間7内に粉末材料13を充填する(図2(b)参照)。この粉末材料13は成形に必要な粉末充填量を予め計量し、この計量された粉末材料13を計量器14で投入されたものである。
【0024】
第3工程
上,下ダイス2,3に加圧方向の縦振動aを所定時間加えた後、加圧直角方向の横振動bを所定時間付与する(図2(c)参照)。この縦振動aにより粉末材料13がインサート部品12の周り,特に下面部分に入り込んで空隙を埋めるとともに、横振動bにより粉末材料13の上面の凹凸がならされ平坦となる。これにより上ダイス2のダイス孔2aと粉末材料13の上平面との間には凹み15が形成され、該凹み15内に上パンチ4を挿入配置する(図1(a),図2(d)参照)。
【0025】
第4工程
上記インサート部品12のセット位置と上,下パンチ4,5のそれぞれの加圧力が均衡するニュートラルラインLとが一致するように上,下パンチ4,5の加圧移動量,加圧速度を設定する。具体的には、ニュートラルラインLがインサート部品12の金属端子11の厚さ方向中心に常時位置するように設定する。
【0026】
そして上,下パンチ4,5を駆動して粉末材料7を圧縮する。この圧縮工程では、上記ニュートラルラインLがインサート部品12の中心位置に常に一致するように上,下パンチ4,5のそれぞれの加圧速度を制御する。このようにして粉末材料7の加圧成形を行なう(図1(b),図2(e)参照)。
【0027】
第5工程
上,下パンチ4,5を後退させて加圧力を開放する(図2(f)参照)。これに続いて上,下ダイス2,3を型開き位置に後退させて脱型を行い、インサート粉末成形品16を金型6から取り出す(図2(g)参照)。
【0028】
このようにして製造されたインサート粉末成形品16は、粉末成形体16a内にコイル10及び金属端子11の内端部11aが埋設され、外端部11bが粉末成形体16aから外方に突出した構造となっている(図2(h)参照)。
【0029】
本実施形態の製造方法によれば、上,下ダイス2,3の間にインサート部品12をこれのコイル10及び金属端子11の内端部11aが成形空間7内に位置し、外端部11bが成形空間7の外方に位置するようにセットした後、成形空間7内に粉末材料13を充填し、上記インサート部品12のセット位置と上,下パンチ4,5のニュートラルラインLとが一致するように上、下パンチ4,5の移動量,加圧速度を制御しつつ加圧成形を行なうようにしたので、上,下パンチ4,5の加圧力が釣り合うニュートラルラインLにインサート部品12の中心が常に位置することとなり、加圧中にインサート部品12が移動して変形したり損傷したりするのを防止できる。その結果、粉末材料13の加圧成形とインサート部品12のインサート成形とを1つの金型6でかつ1工程で行なうことができ、従来の2つの金型を用いて2工程で行なう製造方法に比べて製造コストを低減できる。
【0030】
本実施形態では、上記成形空間7内に充填した粉末材料13に縦振動aを加えた後、横振動bを加えたので、縦振動aによりインサート部品12の下面部分に生じる空隙を埋めることができ、また上記横振動bにより粉末材料13の上面の凹凸をなくして平坦面にすることができる。その結果、インサート部品12周りの空隙をなくして粉末材料13の充填密度を均一にすることができ、加圧成形時のニュートラルラインL位置を精度よく制御することができる。これにより複雑な形状のインサート部品にであっても一体に加圧成形が可能となる。
【0031】
本実施形態では、粉末材料13を充填する前に予め下パンチ5の加圧成形初期位置を設定し、さらに成形に必要な粉末充填量となるように予め計量した粉末材料13を充填したので、粉末材料13の充填に伴う上,下パンチ4,5の移送工程を不要にでき、ひいては粉末材料13の流動によるインサート部品12の変形を防止できる。即ち、上述のように従来の一般的な粉末成形工程では、まず下パンチを成形に必要な粉末充填量が得られる位置に上昇移動させ、この状態で粉末材料を充填し、この後に下パンチを下降させ、これにより生じた上ダイスと粉末材料との隙間を上パンチを上ダイス内に挿入するガイドとするガイド成形工程と、この後上,下パンチを加圧成形初期位置に下降させる移送工程とを必要としている。このようなガイド成形工程及び移送工程をインサート部品をセットした状態で行なうと、上,下パンチの下降に伴って粉末材料が流動し、インサート部品を変形させるという懸念がある。特に薄板の金属端子等をインサート成形する場合には変形が生じ易い。これに対して、本実施形態では、予め成形に必要な粉末充填量を計量したので、下パンチ5の位置によって粉末充填量を決定する必要がなくなり、ガイド成形も含めて下パンチ5の加圧成形初期位置を自由に設定できるため、インサート部品12を変形させるおそれのある移送工程を不要にできる。
【0032】
また本実施形態では、成形に必要な粉末充填量を予め計量し、該計量した粉末材料13を計量器14により成形空間7内に充填したので、余分な粉末材料を除去するための摺り切り工程を不要にでき、さらには上ダイス2のダイス孔2aと粉末材料13との凹み15を上パンチ4を挿入するガイドとして利用することができる。即ち、従来の一般的な粉末成形では、成形空間内に粉末材料を上ダイスの上端開口からあふれ出るように充填し、この余分な粉末材料をカッタ等により摺り切りして除去した後、上述の下パンチの移送を行なうようにしており、工数が増えるという問題があった。本実施形態では、このような摺り切り工程,移送工程を不要にできる。
【0033】
図4は、請求項5の発明の一実施形態(第2実施形態)によるインサート粉末成形品の製造方法を説明するための工程図である。図中、図2と同一符号は同一又は相当部分を示す。
【0034】
第1工程
まず、上,下ダイス4,5を型開き位置に移動させ、下ダイス3に下パンチ5を挿入配置するとともに、該下パンチ5の加圧成形初期位置を設定する(図4(a)参照)。この加圧成形初期位置は、上,下パンチ2,3により加圧が開始されるときにニュートラルラインLがインサート部品12のセット位置と一致し、加圧工程中においても常に一致するように予め設定するものである。ここで、上記加圧成形初期位置はインサート部品12のセット位置によって変化し、例えばインサート部品が粉末材料の上,下加圧面の中間より上側に位置した場合には、上パンチの加圧速度より下パンチの加速速度が大きくなるように設定する。
【0035】
第2工程
下ダイス3のダイス孔3a内に粉末材料13を充填する(図4(b)参照)。この粉末材料13は成形に必要な粉末充填量を予め計量して投入したものである。
【0036】
第3工程
下ダイス3の上面の所定位置にインサート部品12をセットする(図4(c)参照)。この場合、インサート部品12のコイル10及び金属端子11の内端部11aがダイス孔3a内に位置し、外端部11bがダイス孔3aの外方に位置するようにセットする。次いで上,下ダイス2,3を型締め位置に移動させ、上,下ダイス2,3でインサート部品12を把持して位置決めする。
【0037】
第4工程
上ダイス2のダイス孔2a内に第2工程と同様に予め計量した粉末材料13を充填し、上ダイス2のダイス孔2a内に上パンチ4を挿入配置する(図4(d),(e)参照)。
【0038】
ここで、本第2実施形態では、基本的に振動の付与は不要であるが、特に振動を付与しないということに限定するものではなく、上ダイスの成形用空間部分に粉末材料を充填する工程の後に、必要であれば振動を付与しても構わない。
【0039】
第5工程
上述の第1実施形態の第4工程と同様に、インサート部品12のセット位置が上,下パンチ4,5のニュートラルラインLとが一致するように上,下パンチ4,5の加圧移動量,加圧速度を設定する。そして上,下パンチ4,5により粉末材料7を圧縮する。この圧縮工程では、上記ニュートラルラインLがインサート部品12の中心位置に常に一致するように上,下パンチ4,5のそれぞれ加圧速度を制御する(図4(f)参照)。
【0040】
第6工程
上記第1実施形態の第5工程と同様に、上,下パンチ4,5を後退させて加圧力を開放し、上,下ダイス2,3を型開き位置に後退させて脱型を行い、インサート粉末成形品16を金型6から取り出す(図4(g),(h)参照)。
【0041】
本実施形態によれば、粉末材料13を充填する前に、予め下パンチ5の加圧成形初期位置を設定したので、上述のように粉末材料13の充填に伴う下パンチ5の移送工程を不要にでき、ひいては粉末材料13の流動によるインサート部品12の変形を防止できる。
【0042】
本実施形態では、下ダイス3のダイス孔3aに予め計量した粉末材料13を充填し、該下ダイス3の上面の所定位置にインサート部品12をセットした後、上ダイス2のダイス孔2a内に計量した粉末材料13を充填したので、粉末材料13を充填する際にインサート部品12が変形したり,あるいはインサート部品12により粉末材料13の流動性が阻害されたりすることなく充填密度を高めることができ、ひいては振動の付与工程を不要にできる。ここで、本実施形態では、計量した粉末材料を充填したが、本発明では、粉末材料を上,下ダイスに分割して供給するので、必ずしも計量する必要はない。
【0043】
なお、上記第2実施形態では、下ダイス3のダイス孔3aに粉末材料13を充填した後にインサート部品12をセットし、次いで上ダイス2のダイス孔2aに粉末材料13を充填した場合を説明したが、本発明は、下パンチを加圧成形初期位置に設定した後、上,下ダイスの間にインサート部品をセットするとともに、上,下ダイスで把持し、この状態で上,下ダイスの成形用空間部分に粉末材料を充填し、縦振動,横振動を付与した後、ニュートラルラインを制御しつつ加圧成形してもよく、このようにしたのが請求項3の発明である。この場合においても、移送工程を不要にでき、インサート部品の変形を防止できるという上記実施形態と略同様の効果が得られる。
【図面の簡単な説明】
【図1】請求項1,2,4の発明の第1実施形態によるインサート粉末成形品の製造方法を説明するための加圧成形工程を示す図である。
【図2】上記インサート粉末成形品の製造工程図である。
【図3】上記インサート粉末成形装置の概略図である。
【図4】請求項5の発明の第2実施形態によるインサート粉末成形品の製造方法を説明するための工程図である。
【図5】従来の一般的なインサート粉末成形品の製造方法を示す図である。
【符号の説明】
2 上ダイス
3 下ダイス
4 上パンチ
5 下パンチ
6 金型
7 成形空間
12 インサート部品
13 粉末材料
L ニュートラルライン
a 縦振動
b 横振動
Claims (5)
- 金型の上,下ダイスと上,下パンチとで形成される成形空間の所定位置にインサート部品がセットされた状態で、該成形空間に充填した粉末材料を加圧成形するインサート粉体成形品の製造方法であって、上記上,下ダイスの間にインサート部品をセットする工程と、上記成形空間内に粉末材料を充填する工程と、上記インサート部品のセット位置と上記上,下パンチのそれぞれによる加圧力が均衡するニュートラルラインとが略一致するよう該上,下パンチにより加圧成形を行なう工程とを備えたことを特徴とするインサート粉末成形品の製造方法。
- 金型の上,下ダイスと上,下パンチとで形成される成形空間の所定位置にインサート部品がセットされた状態で、該成形空間に充填した粉末材料を加圧成形するインサート粉体成形品の製造方法であって、上記上,下ダイスの間にインサート部品をセットする工程と、上記成形空間内に粉末材料を充填する工程と、該粉末材料の充填密度を均一にするための振動を上記金型に付与する工程と、上記インサート部品のセット位置と上記上,下パンチのそれぞれによる加圧力が均衡するニュートラルラインとが略一致するよう該上,下パンチにより加圧成形を行なう工程とを備えたことを特徴とするインサート粉末成形品の製造方法。
- 金型の上,下ダイスと上,下パンチとで形成される成形空間の所定位置にインサート部品がセットされた状態で、該成形空間に充填した粉末材料を加圧成形するインサート粉体成形品の製造方法であって、上記下パンチの加圧成形初期位置を設定する工程と、上記下ダイスにインサート部品をセットするとともに上記上,下ダイスで把持する工程と、成形に必要な粉末充填量となるように予め計量した粉末材料を上記成形空間に充填する工程と、該粉末材料の充填密度を均一にするための振動を上記金型に付与する工程と、上記インサート部品のセット位置と上記上,下パンチのそれぞれによる加圧力が均衡するニュートラルラインとが略一致するよう上記上,下パンチにより加圧成形を行なう工程とを備えたことを特徴とするインサート粉末成形品の製造方法。
- 請求項2又は3において、上記粉末材料に振動を付与する工程は、上記上,下ダイスに加圧方向の縦振動を加えた後、加圧直角方向の横振動を加えるように構成されていることを特徴とするインサート粉末成形品の製造方法。
- 金型の上,下ダイスと上,下パンチとで形成される成形空間の所定位置にインサート部品がセットされた状態で、該成形空間に充填した粉末材料を加圧成形するインサート粉体成形品の製造方法であって、上記下パンチの加圧成形初期位置を設定する工程と、上記下ダイスの成形用空間部分に粉末材料を充填する工程と、該下ダイスにインサート部品をセットするとともに上記上,下ダイスで把持する工程と、該上ダイスの成形用空間部分に粉末材料を充填する工程と、上記インサート部品のセット位置と上記上,下パンチのそれぞれによる加圧力が均衡するニュートラルラインとが略一致するよう上記上,下パンチにより加圧成形を行なう工程とを備えたことを特徴とするインサート粉末成形品の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003155188A JP2004351508A (ja) | 2003-05-30 | 2003-05-30 | インサート粉体成形品の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003155188A JP2004351508A (ja) | 2003-05-30 | 2003-05-30 | インサート粉体成形品の製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2004351508A true JP2004351508A (ja) | 2004-12-16 |
Family
ID=34049638
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003155188A Withdrawn JP2004351508A (ja) | 2003-05-30 | 2003-05-30 | インサート粉体成形品の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2004351508A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007069221A (ja) * | 2005-09-05 | 2007-03-22 | Matsushita Electric Ind Co Ltd | 粉体成形装置 |
| JP2009170488A (ja) * | 2008-01-11 | 2009-07-30 | Yoshizumi Fukui | モールドコイルの製造方法 |
| CN101797812A (zh) * | 2009-02-09 | 2010-08-11 | 美磊电子科技(昆山)有限公司 | 含引出结构之粉体加工模具 |
| CN101412291B (zh) * | 2007-10-19 | 2011-05-25 | 德伟国际股份有限公司 | 金属线圈置入式粉末压缩成型机 |
-
2003
- 2003-05-30 JP JP2003155188A patent/JP2004351508A/ja not_active Withdrawn
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007069221A (ja) * | 2005-09-05 | 2007-03-22 | Matsushita Electric Ind Co Ltd | 粉体成形装置 |
| CN101412291B (zh) * | 2007-10-19 | 2011-05-25 | 德伟国际股份有限公司 | 金属线圈置入式粉末压缩成型机 |
| JP2009170488A (ja) * | 2008-01-11 | 2009-07-30 | Yoshizumi Fukui | モールドコイルの製造方法 |
| CN101797812A (zh) * | 2009-02-09 | 2010-08-11 | 美磊电子科技(昆山)有限公司 | 含引出结构之粉体加工模具 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN108702069B (zh) | 磁体嵌入式芯的制造装置和制造方法 | |
| CN105835210A (zh) | 一种压制石膏空心砖的模具及其压制方法 | |
| US20100134233A1 (en) | Inductor and method for making the same | |
| JP5330601B2 (ja) | 船舶用スラスト軸の水平式鍛造装置 | |
| CN101625926B (zh) | 一体式电感的制造方法 | |
| JP3687492B2 (ja) | 誘電体ブロックのプレス成形方法 | |
| JP5330822B2 (ja) | 成形金型装置 | |
| JP2003290992A (ja) | 圧粉体成形用金型とこの金型による成形方法 | |
| JP2005226108A (ja) | リング型焼結磁石の製造方法及び製造装置 | |
| JP3878568B2 (ja) | 粉未成形体の製造方法並びに成形金型 | |
| JP2002105505A (ja) | 粉粒体の成型方法及び成型装置 | |
| JP3552145B2 (ja) | 圧粉体の成形方法 | |
| CN100437847C (zh) | 内埋线圈型电感器的制造方法 | |
| CN222036806U (zh) | 一种多台阶大截面比零件的成形模具 | |
| JP2004291046A (ja) | 粉末成形における成形体のクラック防止方法及び装置 | |
| CN105710216A (zh) | 一种三通半管冲压模具及使用方法 | |
| JP3872138B2 (ja) | 粉末成形装置 | |
| JP2010023070A (ja) | 圧縮成形用金型及び成形方法 | |
| KR101518608B1 (ko) | 분리형 금형을 구비한 프레스 성형장치 및 이를 구비하는 프레스 성형방법 | |
| JP2007222879A (ja) | 粉末成形用金型及び粉末成形方法 | |
| JP2000071270A (ja) | 筒状成形品の成形装置 | |
| JPH09125103A (ja) | Ti合金の圧粉成形方法とその装置 | |
| JP5622010B2 (ja) | 成形金型装置 | |
| JP2009170755A (ja) | 封口部材の製造方法とそれに用いる成形用金型 | |
| JPH0240439B2 (ja) | Funmatsuseikeisochi |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Withdrawal of application because of no request for examination |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20060801 |