JP2004360101A - 製紙用フェルト及びその製造方法 - Google Patents
製紙用フェルト及びその製造方法 Download PDFInfo
- Publication number
- JP2004360101A JP2004360101A JP2003158388A JP2003158388A JP2004360101A JP 2004360101 A JP2004360101 A JP 2004360101A JP 2003158388 A JP2003158388 A JP 2003158388A JP 2003158388 A JP2003158388 A JP 2003158388A JP 2004360101 A JP2004360101 A JP 2004360101A
- Authority
- JP
- Japan
- Prior art keywords
- warp
- base fabric
- base
- fabric
- layer
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
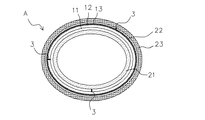
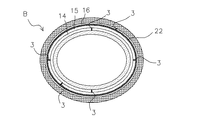
- Granted
Links
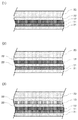
- 238000004519 manufacturing process Methods 0.000 title claims description 18
- 239000004744 fabric Substances 0.000 claims abstract description 200
- 239000002759 woven fabric Substances 0.000 claims abstract description 36
- 230000002093 peripheral effect Effects 0.000 claims abstract description 15
- 238000000034 method Methods 0.000 claims description 33
- 239000004745 nonwoven fabric Substances 0.000 claims description 19
- 239000000835 fiber Substances 0.000 claims description 18
- 238000010030 laminating Methods 0.000 claims description 15
- 229920005992 thermoplastic resin Polymers 0.000 claims description 9
- 238000005304 joining Methods 0.000 claims description 8
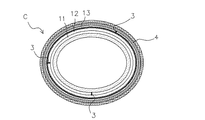
- 239000011148 porous material Substances 0.000 claims description 4
- 239000010410 layer Substances 0.000 description 113
- 239000000123 paper Substances 0.000 description 19
- -1 polyethylene terephthalate Polymers 0.000 description 16
- 239000004952 Polyamide Substances 0.000 description 14
- 239000000463 material Substances 0.000 description 14
- 229920002647 polyamide Polymers 0.000 description 14
- 229920001778 nylon Polymers 0.000 description 13
- 239000004677 Nylon Substances 0.000 description 11
- 230000000052 comparative effect Effects 0.000 description 6
- 239000004698 Polyethylene Substances 0.000 description 5
- 239000004743 Polypropylene Substances 0.000 description 5
- 229920000728 polyester Polymers 0.000 description 5
- 229920000573 polyethylene Polymers 0.000 description 5
- 229920001155 polypropylene Polymers 0.000 description 5
- 239000004800 polyvinyl chloride Substances 0.000 description 5
- 229920000915 polyvinyl chloride Polymers 0.000 description 5
- 241000288673 Chiroptera Species 0.000 description 3
- 239000000853 adhesive Substances 0.000 description 2
- 230000001070 adhesive effect Effects 0.000 description 2
- 238000002788 crimping Methods 0.000 description 2
- 238000005520 cutting process Methods 0.000 description 2
- 229920002635 polyurethane Polymers 0.000 description 2
- 239000004814 polyurethane Substances 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 238000007665 sagging Methods 0.000 description 2
- XLYOFNOQVPJJNP-UHFFFAOYSA-N water Substances O XLYOFNOQVPJJNP-UHFFFAOYSA-N 0.000 description 2
- 238000004804 winding Methods 0.000 description 2
- 101100008049 Caenorhabditis elegans cut-5 gene Proteins 0.000 description 1
- 229920000742 Cotton Polymers 0.000 description 1
- 229920002292 Nylon 6 Polymers 0.000 description 1
- 239000002033 PVDF binder Substances 0.000 description 1
- 239000004696 Poly ether ether ketone Substances 0.000 description 1
- 239000004734 Polyphenylene sulfide Substances 0.000 description 1
- 239000002390 adhesive tape Substances 0.000 description 1
- 230000002411 adverse Effects 0.000 description 1
- 239000004760 aramid Substances 0.000 description 1
- 229920003235 aromatic polyamide Polymers 0.000 description 1
- 238000004040 coloring Methods 0.000 description 1
- 230000006835 compression Effects 0.000 description 1
- 238000007906 compression Methods 0.000 description 1
- 230000008602 contraction Effects 0.000 description 1
- 229920001577 copolymer Polymers 0.000 description 1
- 230000000694 effects Effects 0.000 description 1
- 238000005516 engineering process Methods 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 239000012467 final product Substances 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
- 238000000465 moulding Methods 0.000 description 1
- 230000008520 organization Effects 0.000 description 1
- 239000011087 paperboard Substances 0.000 description 1
- 229920001707 polybutylene terephthalate Polymers 0.000 description 1
- 229920002530 polyetherether ketone Polymers 0.000 description 1
- 229920000139 polyethylene terephthalate Polymers 0.000 description 1
- 239000005020 polyethylene terephthalate Substances 0.000 description 1
- 229920000069 polyphenylene sulfide Polymers 0.000 description 1
- 229920001343 polytetrafluoroethylene Polymers 0.000 description 1
- 239000004810 polytetrafluoroethylene Substances 0.000 description 1
- 229940058401 polytetrafluoroethylene Drugs 0.000 description 1
- 229920002981 polyvinylidene fluoride Polymers 0.000 description 1
- 230000002265 prevention Effects 0.000 description 1
- 238000011084 recovery Methods 0.000 description 1
- 239000002356 single layer Substances 0.000 description 1
- 239000000126 substance Substances 0.000 description 1
- 239000000758 substrate Substances 0.000 description 1
- 238000005406 washing Methods 0.000 description 1
- 238000009941 weaving Methods 0.000 description 1
- 210000002268 wool Anatomy 0.000 description 1
Images


Landscapes
- Paper (AREA)
Abstract
【解決手段】本発明の製紙用フェルトAは、基布11〜13が3層に積層され、最内周の基布11の内周側表面に最内周バット層21を有し、最外周の基布13の外周側表面に最外周バット層23を有し、上記基布12及び13の間にはバット層22を有している。そして、基布11〜13は、1枚の有端状の織布の始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(1)である。即ち、図1に示すように、1枚の基布には、始端と終端の重ね部3が1箇所存在する。
【選択図】 図1
Description
【発明の属する技術分野】
本発明は製紙用フェルト及びその製造方法に関し、更に詳しくは、基布の始端と終端の段差のマークが抄紙に残ることを抑制すると共に、使用目的に合わせて基布層の組織を適宜変更することができ、容易に製造することができる製紙用フェルト及びその製造方法に関する。
【0002】
【従来の技術】
従来より製紙工程においては、ワイヤーパートで脱水された湿紙を受け取ってプレスパートへ運び、プレスロールの間を通してさらに水を絞り、同時に湿紙の表面を平滑にしてドライパートに送るために各種製紙用フェルトが利用されている。そして、近年、抄紙機の高速運転化により、プレスロール間で湿紙に加えられる荷重は従来よりも高くなっていることから、抄造される紙にフェルトの基布のマークが残りやすくなることが指摘されていた。また、抄紙機の高速運転化により、製紙用フェルトの特性として、脱水性のみならず機械的特性に優れていることも要求されることから、製紙用フェルトを構成する基布には充分な厚さが必要になってきた。そのため、多重織織布からなる基布で構成される製紙用フェルトの使用が増加してきているが、多重織の基布を製織するには、超重織機のような大型の設備が必要であり、製造が困難で高度な技術を要する上に、多くのコストがかかるという問題が指摘されていた。
【0003】
かかる観点から、従来より、種々の製紙用フェルトの開発が進んでいる。例えば、下記特許文献1の製紙用フェルトは、一重織や二重織等の比較的製造が容易で低コストの無端状の二枚の製織布を上基布及び下基布として重ね合わせて基布とする方法が記載されている。かかる構成の製紙用フェルトは、比較的薄手の布を基布として利用できることから、品質的に安定しており、また、同じ厚さの多重織単層の基布を用いたものと比べて、柔軟でニードリング等の加工も容易であり、極めて高い空隙率を持ち、へたりにくいという特性を有する。
【0004】
また、有端状の基布を用いた例としては、例えば、下記特許文献2に記載の製紙用フェルトが挙げられる。下記特許文献2の製紙用フェルトは、製織された有端状の基布を連続して環状に巻回積層して無端状の基布構造体を形成し、その両面あるいは片面に繊維ウェブをニードリングして一体化したものである。かかる構成の製紙用フェルトは、多重織からなる基布を重織機を使用して製織するよりも短時間に低コストで製造でき、基布構造体の厚みを薄くすることができる。また、巻回時点でフェルトの寸法を任意に決定できるので、寸法精度も向上させることができる。
【0005】
その他、有端状の基布を無端状とする方法として、現在最も一般的であるのが、下記特許文献3に記載されているような、有端状に製織した1枚の基布を、縫合機等を用いて無端状に縫合する方法である。また、下記特許文献4に記載されているように、有端状基布の端部にループを形成し、このループ同士を旋回支軸(芯線)によって結合することにより、基布同士を繋いで無端状とする方法も知られている。これらの有端状の基布を用いると、無端状の基布を用いる場合と比べて、容易に製紙用フェルトを製造することができる。
【0006】
【特許文献1】
特公平2−2997号公報
【特許文献2】
特許第3045895号公報
【特許文献3】
特開2000−192388号公報
【特許文献4】
特開昭56−101993号公報
【0007】
【発明が解決しようとする課題】
しかし、上記特許文献1の構成を有する製紙用フェルトの場合、予め寸法が合うように設計して製織した無端状の上基布と下基布とをニードルマシン上で合わせた後、バットをニードリングして製紙用フェルトを製造しているが、かかる製造方法では、かなりの技術を要する上に、上基布と下基布の丈寸法が少しでも異なると、製造がより困難になるという問題がある。特に、バットをニードリングしている製造段階で2枚の基布にずれが生ずるとマシンから外してバットを剥がさなければならないという問題がある。即ち、上基布と下基布のそれぞれについて、つれやたるみがなく、ニードリングにより伸縮があってもぴったりと重なり合っているように、組織、糸使い、糸密度、丈率、幅率等を考慮して設計製造を行わなければならないという問題がある。
【0008】
また、上記特許文献2の製紙用フェルトの場合、有端状の織布の端部において段差が生じることにより、抄造される紙にフェルトの段差マークが残りやすくなるため、かかるマークをあまり問題としないライナーや中芯原紙等の板紙等へ適用されるに留まり、マークについてシビアな洋紙パートには使用が不向きであるという問題がある。更に、上記特許文献2の製紙用フェルトの場合、1枚の基布を巻回積層するため、1種類の組織の基布しか使用できず、使用目的によって外周側と内周側の基布の組織を変えることができないという問題もある。
【0009】
更に、上記特許文献3のように、シームループを持つプレスフェルトの場合、シーム部でフェルトの特性が異なるという問題がある。また、糸密度のより小さいシームループ領域では、バット繊維を基布につけるのが困難である。しかも、かかるシームループを持つプレスフェルトでは、使用中、フェルトは張力下に置かれるために、シーム部はとりわけ変形しがちである。このことがバット繊維の結合を更に弱め、シーム部の通気特性に悪影響を及ぼすおそれがある。
【0010】
また、上記特許文献4のように、有端状の基布の経糸1本ずつを縫合機により縫合させる場合、縫合の種類としては、全自動縫合機又はジャガード織機を利用した半自動縫合機や、手縫合機があり、経糸の両端部同士の組み合わせとしては、重複部をもたない突き合わせ縫合又は一部重複させて行う縫合方法がある。そして、手縫合の場合、経糸を1本ずつ縫い込む作業がつらいばかりでなく、近年の抄紙用ニードルフェルトに用いられる基布に従来の紡績糸に代えてモノフィラメントを使用する場合には、モノフィラメントが硬いため、経糸1本分のクリンプにさらにもう1本経糸を縫い込むには、比較的力を必要であり、その結果、作業者の腕や指に対する負担が大きくなるという問題がある。一方、全自動縫合機又はジャガード織機を利用した半自動縫合機を使用して縫合する場合、専用の縫合機を使用するため、作業工程が増えることにより、作業時間とコストがかかると共に、専用の縫合機を織機やニードルマシンとは別に置くスペースが必要となる等の問題を有している。
【0011】
本発明は、上記問題点を解決するものであり、基布の始端と終端の段差のマークが抄紙に残ることを抑制すると共に、使用目的に合わせて基布層の組織を適宜変更することができ、容易に製造することができる製紙用フェルト及びその製造方法を提供することを目的とする。
【0012】
【課題を解決するための手段】
本発明は、以下に示す通りである。
<1>1枚の有端状の織布の始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(1)を1層以上有することを特徴とする製紙用フェルト。
<2>上記基布(1)が2層以上であり、且つ、各上記基布(1)の上記重ね部が、それぞれ経方向にずれて位置する上記<1>記載の製紙用フェルト。
<3>2枚以上の有端状の織布を結合せずに始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(2)を1層以上有することを特徴とする製紙用フェルト。
<4>上記基布(2)が2層以上であり、且つ、各上記基布(2)の上記重ね部が、それぞれ経方向にずれて位置する上記<3>記載の製紙用フェルト。
<5>1枚の有端状の織布の始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(1)を1層以上と、2枚以上の有端状の織布を結合せずに始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(2)を1層以上とを有し、且つ、各上記基布(1)及び/又は各上記基布(2)の上記重ね部が、それぞれ経方向にずれて位置することを特徴とする製紙用フェルト。
<6>更に、無端状基布を少なくとも1層有する上記<1>乃至<5>のいずれかに記載の製紙用フェルト。
<7>上記基布間にバット層を少なくとも1層有する上記<1>乃至<6>のいずれかに記載の製紙用フェルト。
<8>最外周の上記基布の外周側表面に最外周バット層を有する上記<1>乃至<7>のいずれかに記載の製紙用フェルト。
<9>最外周の上記基布と上記最外周バット層との間に、細孔若しくは網目を有する熱可塑性樹脂シート層又は糸を互いに略平行に経方向にのみに配列した不織布層を有する上記<8>記載の製紙用フェルト。
<10>最内周の上記基布の内周側表面に最内周バット層を有する上記<1>乃至<9>のいずれかに記載の製紙用フェルト。
<11>1枚の有端状の織布の始端と終端のうちのいずれか一方若しくは両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(1)の1層以上、又は2枚以上の有端状の織布を結合せずに始端と終端のうちのいずれか一方若しくは両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(2)の1層以上と、無端状基布の1層以上とを積層してニードリングすることを特徴とする製紙用フェルトの製造方法。
<12>1枚の有端状の織布の始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(1)を、バット繊維と共にニードリングし、上記基布(1)の上記重ね部が経方向にずれて位置するように2層以上積層することを特徴とする製紙用フェルトの製造方法。
<13>2枚以上の有端状の織布を結合せずに始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(2)を、バット繊維と共にニードリングし、上記基布(2)の上記重ね部が経方向にずれて位置するように2層以上積層することを特徴とする製紙用フェルトの製造方法。
<14>1枚の有端状の織布の始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(1)及び2枚以上の有端状の織布を結合せずに始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを交互に重ねるのみで形成された重ね部を有する基布(2)を、バット繊維と共にニードリングし、上記基布(1)及び/又は各上記基布(2)の上記重ね部が経方向にずれて位置するように、上記基布(1)及び上記基布(2)を各々1層以上積層することを特徴とする製紙用フェルトの製造方法。
<15>更に、無端状基布を少なくとも1層積層する上記<13>乃至<14>記載の製紙用フェルト。
【0013】
【発明の効果】
本発明の製紙用フェルトによれば、無端状の基布を用いる場合よりも容易に製造することができ、また、基布の始端と終端の段差のマークが抄紙に残ることを抑制することができるので、マークについてシビアな洋紙パート等にも好適に使用することができる。また、2枚以上の基布を積層する場合でも、無端状基布同士をニードルマシン上で重ね合わせてニードリングをするよりも寸法合わせが容易であり、その結果、容易に製紙用フェルトを製造することができる。更に、有端状基布の始端の経糸と終端の経糸の重ね部が各層でずらして形成されているので、重ね部が結合されていなくても十分な強度を有する。
また、本発明の製紙用フェルトにおいて、上記基布と無端状基布とを組み合わせる(重ね合わせる)こと、上記基布間にバット層を設けること、又は最外周の上記バット層の下層に、細孔若しくは網目を有する熱可塑性樹脂シート層若しくは糸を互いに略平行に経方向にのみに配列した不織布層を設けることにより、より強度を向上させることができると共に、重ね部や基布マークの防止をすることができる。
【0014】
【発明の実施の形態】
本発明の製紙用フェルトの一例を図1及び図2に示す。尚、本発明は、かかる図面に記載された具体例に示すものに限られず、目的、用途に応じて種々変更したものとすることができる。
【0015】
本発明の第1の製紙用フェルトAは、図1に示すように、基布11〜13が3層に積層され、最内周の基布11の内周側表面に最内周バット層21を有し、最外周の基布13の外周側表面に最外周バット層23を有し、上記基布12及び13の間にはバット層22を有している。また、本発明の第2の製紙用フェルトBは、図2に示すように、基布14〜16が3層に積層され、最内周の基布14の内周側表面に最内周バット層21を有し、最外周の基布16の外周側表面に最外周バット層23を有し、上記基布15及び16の間にはバット層22を有している。尚、図1及び図2の各製紙用フェルトは、いずれもバット層22を有するが、本発明には、上記バット層22を有しない製紙用フェルトも含まれる。また、上記バット層22は、図1及び図2の各製紙用フェルトのように、一部の基布間にのみ有していてもよく、あるいは、全ての基布間に有していてもよい。例えば、図1の場合、更に上記基布11及び12の間にはバット層22を有していてもよい。
【0016】
そして、本発明の第1の製紙用フェルトAを構成する基布11〜13は、1枚の有端状の織布の始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(1)である。即ち、図1に示すように、1枚の基布には、始端と終端の重ね部3が1箇所存在する。また、本発明の第2の製紙用フェルトBを構成する基布14〜16は、2枚以上の有端状の織布を結合せずに始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(2)である。即ち、図2に示すように、1枚の基布には、始端と終端の重ね部3が2箇所以上(図2では2箇所)存在する。本発明の上記重ね部では、織布の始端と終端の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで有端状の基布の端部を繋いで無端状としていることから、一般的に行われている縫合により結合を行う工程が必要なく、作業性及び生産性が格段に向上する。また、有端状の基布を連続して環状に巻回積層して無端状の基布構造体を形成する方法と比較して、端部における段差を抑え、抄造される紙にフェルトの段差マークが残ることを抑制することができる結果、マークについてシビアな洋紙パートにも好適に使用することができる。
【0017】
本発明の上記基布11の形成方法の一例を図4に示す。上記基布11の始端11aと終端11bを重ねる接合方法としては、様々な方法が考えられるが、例えば、図4(1)のように、始端11aと終端11bの各緯糸を数本抜いて、始端11aと終端11bとを重ね合せる方法、図4(2)のように、緯糸を数本抜き1本おきに経糸を切断した始端11aと、緯糸は抜かずに始端11aの切断した経糸を互い違いになるように経糸のみ1本おきに切断した終端11bとを重ねる方法、及び図4(3)のように、始端11aと終端11bの緯糸を数本抜くと共に、1本おきに経糸を切断して始端11aと終端11bとを重ねる方法等が挙げられる。図4(3)の方法では、重ね部3以外の地部との厚さ等の差をより小さくすることができるので好ましく、図4(2)の方法では、地部との差がなくなるので特に好ましい。
【0018】
ここで、上記基布11を形成する場合、重ね部を適宜の方法で仮結合させておくと、ニードリング等が容易になるので好ましい。かかる仮結合の方法としては、水溶性の接着剤を重ね部3にスプレー又は塗布したり、あるいは、重ね部3を構成する経糸又は緯糸を水溶性の接着テープや水溶性の糸で仮止めする方法等が挙げられる。上記水溶性の接着剤や水溶性の糸を使用した仮止めの方法は、ニードル工程後の後工程の水洗により、溶解させて排除することができるため、最終製品段階における基布の両端の経糸は、結合されていない状態となる。
【0019】
本発明の製紙用フェルトにおいて、上記基布を構成する糸は、用途によって選択すればよい。例えば、モノフィラメントの他、マルチフィラメント、スパンヤーン、捲縮加工や嵩高加工等を施した一般的にテクスチャードヤーン、バルキーヤーン、ストレッチヤーンと称される加工糸、あるいはこれらを撚り合わせる等して組み合わせた撚糸が使用できる。また、糸の断面形状も円形だけでなく四角形状や星型等の矩形状の糸や楕円形状、中空等の糸が使用できる。
【0020】
また、上記基布を構成する糸の材質については特に限定はなく、必要に応じて種々のものとすることができる。例えば、ポリエステル(ポリエチレンテレフタレート、ポリブチレンテレフタレート等)、ポリアミド(6ナイロン、66ナイロン、610ナイロン、612ナイロン等の各種ナイロン等)、ポリフェニレンサルファイド、ポリフッ化ビニリデン、ポリプロピレン、アラミド、ポリエーテルエーテルケトン、ポリテトラフルオロエチレン、ポリエチレン、ポリ塩化ビニル、綿、ウール、金属等が使用できる。この中で、ポリアミドを用いると、耐磨耗性、圧縮回復性、耐衝撃性に優れた製紙用フェルトとすることができるので好ましい。また、共重合体やこれらの材質に目的に応じて種々の物質をブレンド又は含有させた糸を使用することもできる。更に、上記基布を構成する糸の材質は、全て同じ材質でもよいが、異なる2種以上の材質のものとすることができる。このように2種以上の材質の糸を用いることにより、様々な特性を有する製紙用フェルトとすることができるので好ましい。
【0021】
上記基布を構成する糸の線径についても特に限定はなく、要求性能に応じて種々のものを用いることができる。上記基布を構成する糸の線径としては、通常0.10〜0.50mm、好ましくは0.15〜0.45mm、更に好ましくは0.15〜0.40mmとすることができる。また、マルチフィラメントを用いる場合、該マルチフィラメントを構成するモノフィラメントの線径としては通常、10〜100μm、好ましくは10〜90μmであり、上記マルチフィラメントを構成する糸の本数は通常400本以下、好ましくは10〜350本、更に好ましくは10〜300本である
【0022】
本発明の製紙用フェルトでは、上記基布の層数については特に限定はなく、1層のみでもよく、2層以上積層してもよい。上記基布を2層以上積層して重ね部をずらすことにより、上記基布の重ね部の強度を他の基布で補うことができる結果、使用中のフェルトの切断等を防止できるので好ましい。また、上記基布を2層以上とする場合、各基布は、同じ線径、材質及び/又は種類の糸で構成される基布でもよく、あるいは、上記のように、異なる線径、材質及び/又は種類の糸で構成される基布でもよい。例えば、本発明の製紙用フェルトとしては、1枚の有端状の織布の始端と終端の緯糸のうちのいずれか一方又は両方を抜いて、始端の経糸と終端の経糸とを交互に重ねるのみで形成された基布を1層又は2層以上積層してなる製紙用フェルト、及び2枚以上の有端状の織布を結合せずに始端と終端の緯糸のうちのいずれか一方又は両方を抜いて、始端の経糸と終端の経糸とを交互に重ねるのみで形成された基布を1層又は2層以上積層してなる製紙用フェルトも含まれる。更に、1枚の有端状の織布の始端と終端の緯糸のうちのいずれか一方又は両方を抜いて、始端の経糸と終端の経糸とを交互に重ねるのみで形成された基布を1層以上と、2枚以上の有端状の織布を結合せずに始端と終端の緯糸のうちのいずれか一方又は両方を抜いて、始端の経糸と終端の経糸とを交互に重ねるのみで形成された基布を1層以上とを積層してなる製紙用フェルトも含まれる。
【0023】
本発明の製紙用フェルトは、上記基布(1)及び/又は基布(2)以外に、更に他の層を有していてもよい。例えば、本発明の製紙用フェルトは、更に無端状基布を1層又は2層以上有するものとすることができる。かかる無端状基布を有することにより、製紙用フェルトの強度をより向上させることができるので好ましい。上記無端状基布は、無端状である限り、その材質、構造については特に限定はなく、必要に応じて種々の材質、構造のものを用いることができる。
【0024】
また、本発明の製紙用フェルトでは、図1及び図2に示すように、上記基布間にバット層を設けることができる。かかるバット層を有する本発明の製紙用フェルトは、通常、上記基布とバット繊維とをニードリングしながら形成することができる。この場合、図5(1)に示すように、上記基布を2層以上積層してからバット繊維をニードリングして形成してもよく、あるいは、図5(2)に示すように、上記基布の1層をバット繊維とニードリングした後、更に上記基布の1層以上とバット繊維とをニードリングして形成してもよい。更に、図5(3)に示すように、上記基布を2層以上積層してからバット繊維をニードリングして形成する方法と、上記基布の1層をバット繊維とニードリングした後、更に上記基布の1層以上とバット繊維とをニードリングして形成する方法の両方を行ってもよい。
【0025】
上記バット層としては、例えば、ポリアミド(ナイロン)、ポリエステル、ポリエチレン、ポリプロピレン、ポリ塩化ビニル等を使用することができる。また、上記バット層の性状についても特に限定はなく、必要に応じて種々の性状のバットを用いることができる。例えば、上記バット層のバットの目付としては、通常、30〜180g/cm2、好ましくは50〜160g/cm2である。更に、上記バット層を2種以上設ける場合、各バット層同士は同種でもよく、別種でもよい。
【0026】
本発明の製紙用フェルトでは、図1及び図2に示すように、最外周の上記基布の外周側表面に、更に最外周バット層を設けることができる。また、最内周の上記基布の内周側表面に、更に最内周バット層を設けることができる。上記最外周バット層及び最内周バット層は、上記バット層と同種でもよく、別種でもよい。また、上記最外周バット層及び最内周バット層は、1層で構成されていてもよく、2層以上の複数層で構成されていてもよい。上記最外周バット層及び最内周バット層としては、例えば、ポリアミド(ナイロン)、ポリエステル、ポリエチレン、ポリプロピレン、ポリ塩化ビニル等を使用することができる。また、上記最外周バット層及び最内周バット層の性状についても特に限定はなく、必要に応じて種々の性状のバットを用いることができる。例えば、上記最外周バット層のバットの目付としては、通常、400〜1100g/cm2、好ましくは500〜900g/cm2である。
【0027】
更に、本発明の製紙用フェルトでは、最外周の上記基布と上記最外周バット層との間に、細孔若しくは網目を有する熱可塑性樹脂シート層又は糸を互いに略平行に経方向にのみに配列した不織布層を設けることができる。その一例を図3に示す。図3の製紙用フェルトCでは、基布13と最外周バット層23との間に、互いに略平行に経方向にのみ糸を配列した不織布層4を有している。上記熱可塑性樹脂シート層は、多数の細孔又は網目を持つように溶融成形してシート状にしたものである。上記熱可塑性樹脂シート層は、製紙用フェルトに圧力が加わった時には、一方の面にあるバットと他方の面にあるバットとが隙間を通して接触し、水分を移動させるが、圧力が緩和されると、両面のバットが離れて水の移動ができなくなる結果、再湿潤抵抗層として機能する。しかも、織布のように経糸と緯糸とが重なり合う構造でないことから、平面が平滑であり、紙にマークを残さないという利点がある。上記熱可塑性樹脂シート層を構成する熱可塑性樹脂としては、例えば、ポリアミド(ナイロン等)、ポリエステル、ポリエチレン、ポリプロピレン、ポリウレタン、ポリ塩化ビニル等が挙げられる。また、上記熱可塑性樹脂シート層の厚さについても限定はなく、必要に応じて種々の厚さとすることができるが、通常は、0.3〜1.5mm程度である。
【0028】
また、上記不織布層は、該不織布層を構成する糸を互いに略平行に経方向にのみに配列した不織布であり、織布のように、経糸と緯糸とが交差するナックル部を有しない。上記不織布層を有することにより、有端状の織布の始端と終端の重ね部の影響が紙に現れないように緩和することができると共に、不織布層自身も上記のようにナックル部を有しないことから、抄造する紙にマークが付くことを防止して、紙の平滑性、表面性を向上させることができる。
【0029】
上記不織布層を構成する上記糸の材質及び径については特に限定はなく、必要に応じて種々のものとすることができる。例えば、材質としては、ポリアミド(6ナイロン、66ナイロン、610ナイロン、612ナイロン等の各種ナイロン等)、ポリエステル、ポリエチレン、ポリプロピレン、ポリウレタン、又はポリ塩化ビニル等のモノフィラメント若しくはモノフィラメントの撚糸を使用することができる。ここで、上記不織布層を構成する糸と上記基布を構成する糸とは、同じ材質でもよく、異なる材質でもよい。また、上記糸の径としては通常、0.10〜0.55mm、好ましくは0.12〜0.50mm、更に好ましくは0.15〜0.45mmとすることができる。ここで、上記不織布層を構成する糸は1本のモノフィラメントで構成されていてもよく、あるいは、このモノフィラメントを2〜10本含む撚糸又は無撚糸で構成されていてもよい。また、モノフィラメントの他に毛羽立ち糸を含んでいてもよい。更に、上記不織布層の目付についても特に限定はなく、要求性能に応じて種々のものとすることができる。通常、上記中間層を構成する不織布の目付は150〜700g/m2、好ましくは170〜550g/m2、更に好ましくは185〜400g/m2である。かかる範囲とすることにより、製紙用フェルトの平滑性を向上させると共に、基布マークを抑止することができるので好ましい。
【0030】
【実施例】
以下、本発明について、実施例を挙げて具体的に説明する。尚、本発明は、これらの実施例に何ら制約されるものではない。
(1)製紙用フェルト
<実施例1>
本実施例1の製紙用フェルトAの断面模式図を図1に示す。本実施例1の製紙用フェルトAは、図1に示すように、基布11〜13が3層に積層され、最内周の基布11の内周側表面に最内周バット層21を有し、最外周の基布13の外周側表面に最外周バット層23を有し、上記基布12及び13の間にはバット層22を有している。上記基布11〜13は、径が0.15mmのポリアミドモノフィラメントである糸を2本撚って撚糸とし、更にこの撚糸3本を撚った撚糸(合計6本の糸を含む撚糸)である経糸を20本/インチ、径が0.21mmのポリアミドモノフィラメントである緯糸を15本/インチ用いて平組織に織り込んだ目付131g/m2の織布である。また、上記バット層22は、17デシテックス100%で目付80g/m2のポリアミドスフのウェブで、図5(3)に示すように、基布11と基布12とを積層してからバット繊維を基布12の上面(製紙面)に乗せてニードリングして絡ませ、その上に基布13を積層して更にバット繊維を基布13の上面(製紙面)に乗せてニードリングして絡ませた。
【0031】
基布11〜13には、それぞれ始端と終端の重ね部3が1箇所存在する。終端部は始端部より5mm重ねて切断し、始端と終端の緯糸を2.5mmずつ抜き、始端の経糸と終端の経糸とを交互に重ねて水溶性の糸で仮止めして基布を形成した。
【0032】
最外周の基布13の外周側表面に配した最外周バット層23は、17デシテックス100%で目付600g/m2のポリアミドスフのウェブである。また、最内周の基布11の内周側表面に配した最内周バット層21は、17デシテックス100%で目付100g/m2のポリアミドスフのウェブである。そして、上記最内周バット層21及び最外周バット層23は、上記基布11〜13の外側及び内側に重ねてニードリング等の公知の方法により結合している。
【0033】
<実施例2>
本実施例2の製紙用フェルトCの断面模式図を図3に示す。本実施例2の製紙用フェルトCは、図3に示すように、実施例1の製紙用フェルトAの構成に加えてさらに基布13と最外周バット層23との間に、互いに略平行に経方向にのみ糸を配列した不織布層4を有している。該不織布層4は、径が0.21mmのポリアミドモノフィラメントである糸を2本撚った撚糸2本と、12メートル番手の紡績糸1本とを撚り合わせた糸を、製紙用フェルトの長さ方向に27本/インチとなるように、略平行に配列した目付269g/m2の不織布である。
【0034】
<比較例>
比較例として、上記特許文献2と同様の、1枚の有端状の基布を環状に3周積層し、その外側及び内側にバット層を配した構成の製紙用フェルトを製作した。上記基布は、径が0.15mmのポリアミドモノフィラメントである糸を2本撚って撚糸とし、更にこの撚糸3本を撚った撚糸(合計6本の糸を含む撚糸)である経糸を20本/インチ、径が0.21mmのポリアミドモノフィラメントである緯糸を15本/インチ用いて平組織に織り込んだ目付131g/m2の織布である。巻回積層した基布の終端部は、始端部より5mm重ねて切断し、終端部の緯糸は、始端部の緯糸のある位置まで抜いている。また、上記巻回積層した基布の外側に配した最外周バット層は、17デシテックス100%で目付600g/m2のポリアミドスフのウェブである。また、上記巻回積層した基布の内側に配した最内周バット層は、17デシテックス100%で目付100g/m2のポリアミドスフのウェブである。そして、上記最内周バット層及び最外周バット層は、上記巻回積層した基布の外側及び内側に重ねてニードリング等の公知の方法により結合している。
【0035】
(2)評価方法
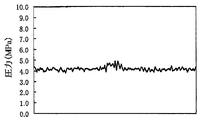
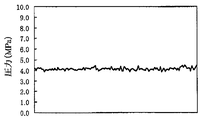
上記実施例1、2及び比較例の各製紙用フェルトの基布の重ね部にプレスケール感圧紙を重ね、プレスロール加圧条件41.2kN/mで実験用抄紙機によりプレスして発色させた。これは、フェルトの厚さが異なるとフェルトに加わる圧力が変化し、その圧力の違いにより発色の度合いが異なることを利用したものであり、圧力が高い程濃い発色となる。そして、発色の濃度と圧力には相関があることから、この発色の濃度を測定することにより、圧力を計算することができる。発色後、上記実施例1、2及び比較例の各製紙用フェルトについて、製紙用フェルト長さ方向の発色の度合いから、フェルトに加わる圧力を計算し、製紙用フェルト長さ方向の圧力変化を調べた。その結果を図6〜図8に示す。
【0036】
(3)結果
図6〜8のグラフにおいて、X軸が製紙用フェルトの長さ方向の距離を、Y軸は圧力(MPa)を示している。そして、X軸の中央部が基布の重ね部である。図8に示すように、比較例の製紙用フェルトでは、中央部の圧力斑(X軸の中央部付近での圧力変化)が大きく、段差になっていることが分かる。これは、ニードリング時に積層されている基布にズレが生じ、始端と終端の緯糸部分が離れてしまったために、その部分の厚さが薄くなって段差が生じていることを示しており、実際の製紙工程では、この部分に紙にマークが発生するおそれがある。
【0037】
これに対し、図6及び図7に示すように、実施例1及び2の各製紙用フェルトでは、基布の始端と終端の重ね部の圧力斑が小さいことから、基布の始端と終端の重ね部にズレが生じることを抑制できる結果、紙にマークが発生することを抑制することができる。また、図6より、実施例の製紙用フェルトでは、始端と終端が重なっているため、かかる部分は若干厚く、中央部の圧力が若干高めになっているのに対し、実施例2の製紙用フェルトでは、基布13の上に更に不織布層4を有しているので、図7に示したように、中央部付近での圧力斑が殆どなく、紙にマークが発生することをより抑制することができる。
【図面の簡単な説明】
【図1】本実施例1の製紙用フェルトAの経糸方向断面模式図である。
【図2】本発明の第2の製紙用フェルトBの経糸方向断面模式図である。
【図3】本実施例2の製紙用フェルトCの経糸方向断面模式図である。
【図4】本発明の製紙用フェルトAの基布11の形成方法を説明する説明図である。
【図5】本発明の製紙用フェルトの基布とパッドの構成を説明する経糸方向断面模式図である。
【図6】実施例1の製紙用フェルトの製紙用フェルト長さ方向の圧力変化を示すグラフである。
【図7】実施例2の製紙用フェルトの製紙用フェルト長さ方向の圧力変化を示すグラフである。
【図8】比較例の製紙用フェルトの製紙用フェルト長さ方向の圧力変化を示すグラフである。
【符号の説明】
A,B,C;製紙用フェルト、11〜16;基布、11a;始端,11b;終端、21;最内周バット層、22;バット層、23;最外周バット層、3;重ね部、4;不織布層。
Claims (15)
- 1枚の有端状の織布の始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(1)を1層以上有することを特徴とする製紙用フェルト。
- 上記基布(1)が2層以上であり、且つ、各上記基布(1)の上記重ね部が、それぞれ経方向にずれて位置する請求項1記載の製紙用フェルト。
- 2枚以上の有端状の織布を結合せずに始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(2)を1層以上有することを特徴とする製紙用フェルト。
- 上記基布(2)が2層以上であり、且つ、各上記基布(2)の上記重ね部が、それぞれ経方向にずれて位置する請求項3記載の製紙用フェルト。
- 1枚の有端状の織布の始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(1)を1層以上と、2枚以上の有端状の織布を結合せずに始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(2)を1層以上とを有し、且つ、各上記基布(1)及び/又は各上記基布(2)の上記重ね部が、それぞれ経方向にずれて位置することを特徴とする製紙用フェルト。
- 更に、無端状基布を少なくとも1層有する請求項1乃至5のいずれかに記載の製紙用フェルト。
- 上記基布間にバット層を少なくとも1層有する請求項1乃至6のいずれかに記載の製紙用フェルト。
- 最外周の上記基布の外周側表面に最外周バット層を有する請求項1乃至7のいずれかに記載の製紙用フェルト。
- 最外周の上記基布と上記最外周バット層との間に、細孔若しくは網目を有する熱可塑性樹脂シート層又は糸を互いに略平行に経方向にのみに配列した不織布層を有する請求項8記載の製紙用フェルト。
- 最内周の上記基布の内周側表面に最内周バット層を有する請求項1乃至9のいずれかに記載の製紙用フェルト。
- 1枚の有端状の織布の始端と終端のうちのいずれか一方若しくは両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(1)の1層以上、又は2枚以上の有端状の織布を結合せずに始端と終端のうちのいずれか一方若しくは両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(2)の1層以上と、無端状基布の1層以上とを積層してニードリングすることを特徴とする製紙用フェルトの製造方法。
- 1枚の有端状の織布の始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(1)を、バット繊維と共にニードリングし、上記基布(1)の上記重ね部が経方向にずれて位置するように2層以上積層することを特徴とする製紙用フェルトの製造方法。
- 2枚以上の有端状の織布を結合せずに始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(2)を、バット繊維と共にニードリングし、上記基布(2)の上記重ね部が経方向にずれて位置するように2層以上積層することを特徴とする製紙用フェルトの製造方法。
- 1枚の有端状の織布の始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを重ねるのみで形成された重ね部を有する基布(1)及び2枚以上の有端状の織布を結合せずに始端と終端のうちのいずれか一方又は両方の緯糸を抜いて、始端の経糸と終端の経糸とを交互に重ねるのみで形成された重ね部を有する基布(2)を、バット繊維と共にニードリングし、上記基布(1)及び/又は各上記基布(2)の上記重ね部が経方向にずれて位置するように、上記基布(1)及び上記基布(2)を各々1層以上積層することを特徴とする製紙用フェルトの製造方法。
- 更に、無端状基布を少なくとも1層積層する請求項13又は14記載の製紙用フェルト。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003158388A JP4296042B2 (ja) | 2003-06-03 | 2003-06-03 | 製紙用フェルト及びその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003158388A JP4296042B2 (ja) | 2003-06-03 | 2003-06-03 | 製紙用フェルト及びその製造方法 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2004360101A true JP2004360101A (ja) | 2004-12-24 |
| JP4296042B2 JP4296042B2 (ja) | 2009-07-15 |
Family
ID=34051810
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003158388A Expired - Fee Related JP4296042B2 (ja) | 2003-06-03 | 2003-06-03 | 製紙用フェルト及びその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4296042B2 (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007239127A (ja) * | 2006-03-07 | 2007-09-20 | Nippon Felt Co Ltd | 製紙用シーム付きフェルト及びその製造方法 |
| JP2007277741A (ja) * | 2006-04-04 | 2007-10-25 | Nippon Felt Co Ltd | 製紙用フェルト及びその製造方法 |
| JP2016030873A (ja) * | 2014-07-29 | 2016-03-07 | 日本フエルト株式会社 | 抄紙用フェルト基布及び抄紙用フェルト |
| CN114108357A (zh) * | 2020-08-26 | 2022-03-01 | 市川株式会社 | 抄纸用毛毡及其制造方法 |
-
2003
- 2003-06-03 JP JP2003158388A patent/JP4296042B2/ja not_active Expired - Fee Related
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2007239127A (ja) * | 2006-03-07 | 2007-09-20 | Nippon Felt Co Ltd | 製紙用シーム付きフェルト及びその製造方法 |
| JP2007277741A (ja) * | 2006-04-04 | 2007-10-25 | Nippon Felt Co Ltd | 製紙用フェルト及びその製造方法 |
| JP2016030873A (ja) * | 2014-07-29 | 2016-03-07 | 日本フエルト株式会社 | 抄紙用フェルト基布及び抄紙用フェルト |
| CN114108357A (zh) * | 2020-08-26 | 2022-03-01 | 市川株式会社 | 抄纸用毛毡及其制造方法 |
| JP2022038303A (ja) * | 2020-08-26 | 2022-03-10 | イチカワ株式会社 | 抄紙用フェルトおよびその製造方法 |
| JP7526939B2 (ja) | 2020-08-26 | 2024-08-02 | イチカワ株式会社 | 抄紙用フェルトおよびその製造方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4296042B2 (ja) | 2009-07-15 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| RU2466233C2 (ru) | Полноразмерная по ширине ткань, полученная плоским тканьем и выполненная с возможностью сшивания при установке | |
| CN104520096B (zh) | 含弹性载体层缝合压毡及其制造方法 | |
| JP7526939B2 (ja) | 抄紙用フェルトおよびその製造方法 | |
| US8042577B2 (en) | Seam press fabric | |
| US20110100576A1 (en) | Seamed press felt of multilayered base-fabric structure for papermaking and process for producing the same | |
| US8961742B2 (en) | Multiaxial press felt base fabric including cabled monofilaments | |
| US8815055B2 (en) | Press felt for papermaking | |
| US10385510B2 (en) | Seamless press felt with intermediate elastic carrier layer | |
| TWI432626B (zh) | 工業織物及其製造方法 | |
| JP2004156164A (ja) | 工業用多層織物 | |
| JP4355524B2 (ja) | 抄紙用フェルト | |
| JP4296042B2 (ja) | 製紙用フェルト及びその製造方法 | |
| KR20050086405A (ko) | 이음새 강화링을 구비한 기계적으로 봉합 가능한 산업용직물 | |
| JP7365214B2 (ja) | 製紙用シームフェルト | |
| JP4140336B2 (ja) | 製紙用フェルト | |
| JP4193931B2 (ja) | 抄紙用フェルト | |
| JP2003013385A (ja) | 製紙用フェルト | |
| JP2004060098A (ja) | 製紙用フェルト及びその製造方法 | |
| JP2010100947A (ja) | 製紙用フェルト | |
| JP6433229B2 (ja) | 製紙用シームフェルト及びその製造方法 | |
| JP4832197B2 (ja) | 製紙用シーム付きフェルト | |
| JP7293099B2 (ja) | 製紙用シームフェルト | |
| JP2010150678A (ja) | 製紙用フェルト及びその製造方法 | |
| CN119956624A (zh) | 抄纸毛毡用基底部件及抄纸毛毡 | |
| JP6475063B2 (ja) | 製紙用シームフェルト |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20050606 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060324 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080912 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080924 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20081119 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20090106 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090302 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090331 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090413 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120417 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150417 Year of fee payment: 6 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| LAPS | Cancellation because of no payment of annual fees |