JP2004363052A - 導電性材料、導電性成形体、導電性成形体の製造方法 - Google Patents
導電性材料、導電性成形体、導電性成形体の製造方法 Download PDFInfo
- Publication number
- JP2004363052A JP2004363052A JP2003162803A JP2003162803A JP2004363052A JP 2004363052 A JP2004363052 A JP 2004363052A JP 2003162803 A JP2003162803 A JP 2003162803A JP 2003162803 A JP2003162803 A JP 2003162803A JP 2004363052 A JP2004363052 A JP 2004363052A
- Authority
- JP
- Japan
- Prior art keywords
- alloy
- alloy particles
- heat treatment
- particles
- conductive
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Landscapes
- Conductive Materials (AREA)
Abstract
【解決手段】熱処理することで導電性成形体を形成可能な導電性材料であり、示差走査熱量測定(DSC)で発熱ピークとして観測される準安定合金相と吸熱ピークで観測される融点を、それぞれ複数有する合金からなる第1の合金粒子と、前記準安定合金相を有さず前記融点を複数有する合金からなる第2の合金粒子と、熱処理時に第1の合金粒子および第2の合金粒子の表面酸化膜を除去する酸化膜除去剤と、熱処理により第1の合金粒子と第2の合金粒子とが結合されて生じる隙間に配置されるバインダーと、を含有する。
【選択図】 図1
Description
【発明の属する技術分野】
本発明は、各種導電性接続材料(導電性ペースト、導電性接着剤、ダイアタッチペースト、異方導電性ペースト、異方導電性フィルム形成用樹脂、層間接続材料、穴埋め導電接続材料、等)として使用可能な導電性材料に関する。
【0002】
【従来の技術】
従来より、上記各種導電性接続材料には、耐熱信頼性を有すること、接続安定性を有すること、接続する電子部品等に悪影響を与えない程度の比較的低い温度(例えば250℃以下)での加熱処理により強固な接続性を発揮すること、が要求されている。
この要求に応えることを目的として、下記の特許文献1には、特殊な導電性フィラーを含有する導電性材料が提案されている。この導電性フィラーは、二種類の合金粒子からなり、これらの合金粒子同士が熱処理によって溶融結合され、且つ、この熱処理によって融点が変化するものである。
【0003】
【特許文献1】
国際公開第02/28574号パンフレット
【0004】
【発明が解決しようとする課題】
しかしながら、上記特許文献に記載の技術には、耐熱信頼性および接続安定性が高く、比較的低温(例えば250℃以下)での加熱処理により強固な接続性を発揮できるという点で、更なる改善の余地がある。
本発明は、各種導電性接続材料として好適に使用できる導電性材料、すなわち、耐熱信頼性および接続安定性が高く、比較的低温(例えば250℃以下)での加熱処理により強固な接続性を発揮できる導電性材料を提供することを課題とする。
【0005】
【課題を解決するための手段】
上記課題を解決するために、本発明は、熱処理することで導電性成形体を形成可能な導電性材料において、示差走査熱量測定(DSC)で発熱ピークとして観測される準安定合金相と吸熱ピークで観測される融点を、それぞれ複数有する合金からなり、表面に低融点合金相を有する第1の合金粒子と、前記準安定合金相を有さず前記融点を複数有する合金からなり、表面に低融点合金相を有する第2の合金粒子と、熱処理時に第1の合金粒子および第2の合金粒子の表面酸化膜を除去する酸化膜除去剤と、熱処理により第1の合金粒子と第2の合金粒子とが結合されて生じる隙間に配置されるバインダーと、を含有し、前記第1および第2の合金粒子は、熱処理により以下の挙動を示すことを特徴とする導電性材料を提供する。
【0006】
前記挙動とは、「前記第2の合金粒子が有する複数の融点のうちの最低融点以上の温度で熱処理すると、前記酸化膜除去剤により第1および第2の合金粒子の表面酸化膜が除去され、第2の合金粒子の表面(低融点合金相)が溶融して第1の合金粒子の表面(低融点合金相)との間で原子拡散が生じ、第1の合金粒子が有する複数の準安定合金相のうちの、前記熱処理温度以下の発熱ピークとして観測される準安定合金相が消失して、新たな安定合金相が形成され、冷却後に得られる第1の合金粒子と第2の合金粒子とからなる導電性粒子の結合物を示差走査熱量測定すると、前記熱処理温度以下の発熱ピークが発現しなくなり、吸熱ピークとして観測される融点の中の最低融点が、前記熱処理前における第2の合金粒子の最低融点よりも上昇する。」という挙動である。
【0007】
したがって、本発明の導電性材料を、第2の合金粒子が有する複数の融点のうちの最低融点以上の温度で熱処理すると、前記酸化膜除去剤により第1および第2の合金粒子の表面酸化膜が除去され、第2の合金粒子の表面(低融点合金相)が溶融して第1の合金粒子の表面(低融点合金相)との間で原子拡散が生じ、第1の合金粒子が有する複数の準安定合金相のうちの、前記熱処理温度以下の発熱ピークとして観測される準安定合金相が消失して、新たな安定合金相が形成される。また、冷却後に得られる第1の合金粒子と第2の合金粒子とからなる導電性粒子の結合物を示差走査熱量測定すると、前記熱処理温度以下の発熱ピークが発現しなくなり、吸熱ピークとして観測される融点の中の最低融点が、前記熱処理前における第2の合金粒子の最低融点よりも上昇する。
【0008】
すなわち、本発明の導電性材料は、前記条件(第2の合金粒子が有する複数の融点のうちの最低融点以上の温度)で熱処理されることにより、第1の合金粒子と第2の合金粒子とが原子拡散されて、両粒子の境界部分に金属間化合物が形成されるため、両粒子間が強固に結合される。また、前記熱処理によって融点が上昇するため、耐熱信頼性が高いものとなる。
【0009】
そして、本発明の導電性材料を所定形状に保持し、加圧状態で、第2の合金粒子が有する複数の融点のうちの最低融点以上の温度による熱処理を行うことにより(すなわち、本発明の導電性成形体の製造方法によれば)、第1の合金粒子と第2の合金粒子とによる結合体と、この結合体の隙間に存在するバインダーと、からなる導電性成形体が得られる。この結合体は強固なハニカム構造になっていると推定される。また、この成形体中に存在するバインダーは熱による歪みを吸収する作用を有する。
【0010】
本発明の導電性材料において、第1の合金粒子は、(a)Cuと、Snと、Ag、Bi、およびInより選ばれる少なくとも一つの元素とからなり、(b)CuとSnとの質量比「Cu/Sn」が0.5以上であり、(c)示差走査熱量測定による発熱ピークは50℃以上400℃以下の温度範囲内にあり、(d)示差走査熱量測定の結果から得られる「発熱ピークの面積/(発熱ピークの面積と吸熱ピークの面積との合計値)」の値が0.1以上0.9以下であることが好ましい。
【0011】
本発明の導電性材料において、第2の合金粒子は、(e)Inと、Snと、Cu、Ag、およびBiより選ばれる少なくとも一つの元素とからなり、(f)InとSnとの質量比「In/Sn」が0.5以上1.5以下であり、(g)複数の融点のうちの最低値が50℃以上150℃以下であることが好ましい。
これらの好ましい合金粒子を含有する本発明の導電性材料を用い、本発明の方法で導電性成形体を製造することにより、25℃での熱伝導率が1〜200W/m・Kの範囲となっている導電性成形体を得ることができる。
【0012】
この熱伝導率(K)は、直径が10mmで厚さが1〜数mm程度の試料について、レーザーフラッシュ法または示差走査熱量測定(DSC)により比熱(Cp)を測定し、レーザーフラッシュ法により熱拡散率(α)を測定し、体積と質量を測定して密度(ρ)を算出し、これらの値を下記の式(1)に代入して算出することができる。
【0013】
K=α×Cp×ρ…(1)
なお、レーザーフラッシュ法とは、電気炉内で一定温度に保持された試料の表面にレーザーパルス光を照射することで、この試料の表面を瞬間的に加熱し、その裏面の温度変化を赤外線検出器や熱電対で検知する方法であり、得られた温度変化曲線(温度応答曲線)から、熱拡散率(α)や比熱(Cp)を導出することができる。
【0014】
本発明の導電性成形体の製造方法においては、前記熱処理を、真空中、還元性ガス雰囲気中、若しくは不活性ガス雰囲気中で行うことが好ましい。
本発明の導電性成形体の製造方法においては、得られた成形体の表面酸化膜を除去する工程として、前記熱処理後に、還元性ガス雰囲気にて熱処理する工程を行うことが好ましい。
【0015】
【発明の実施の形態】
以下、本発明の実施の形態について説明する。
(1)本発明の導電性材料は、前述の各構成である、第1の合金粒子、第2の合金粒子、酸化膜除去剤、およびバインダーを含有する。
本発明の導電性材料において、第1の合金粒子は前記構成(a)〜(d)を満たし、第2の合金粒子は前記構成(e)〜(g)を満たすことが好ましい。
(1−1)第1の合金粒子の構成(a)について
第1の合金粒子を構成する合金中のCu含有率は、第1の合金粒子の表面に十分な低融点合金相を形成するために、10質量%以上90質量%以下とすることが好ましく、20質量%以上80質量%以下とすることがより好ましい。第1の合金粒子の表面に十分な低融点合金相が形成されないと、溶融時に第2の合金粒子との間の原子拡散現象が生じ難い。
【0016】
第1の合金粒子を構成する合金中のSn含有率は、第1の合金粒子の表面に十分な低融点合金相を形成するために、5質量%以上80質量%以下とすることが好ましく、10質量%以上60質量%以下とすることがより好ましい。
第1の合金粒子を構成する合金中には、CuとSn以外に、Ag、Bi、およびInより選ばれる少なくとも一つの元素を含有する。Agは特にSnと低融点合金相を形成しやすい金属であり、Biは特にSn、Cu、Agと低融点合金相を形成しやすい金属であり、Inは特にSn、Ag、Biと低融点合金相を形成しやすい金属である。
【0017】
第1の合金粒子を構成する合金中の各元素の含有率は、低融点合金相の融点を何℃に設計するかにより決定されるべきであるが、Agは高価であるため、0.5質量%以上20質量%以下とすることが好ましい。Biは硬くて脆い金属であるため、0.5質量%以上15質量%以下とすることが好ましい。Inは高価な金属であるため、0.5質量%以上15質量%以下とすることが好ましい。
第1の合金粒子を構成する合金中には、さらに、Au、Ni、Pt、Co、Ga、およびGeより選ばれる3元素以下の元素を添加成分として含有することができる。添加成分の含有率は0.01質量%以上1.0質量%以下とすることが好ましい。
【0018】
(1−2)第1の合金粒子の構成(b)について
第1の合金粒子を準安定合金相を有する構成とするためには、第1の合金粒子を構成する合金のCuとSnとの質量比「Cu/Sn」を0.5以上とする必要がある。また、Snの含有率が高くなると前述の熱処理による融点変化現象が生じ難くなり、Snの含有率が低すぎると第1の合金粒子の初期の最低融点が高くなるため、「Cu/Sn」は0.5以上5以下であることが好ましく、0.5以上2以下であることがさらに好ましい。
【0019】
(1−3)第1の合金粒子の構成(c)について
準安定合金相に伴って発現する発熱ピークの温度は、融点変化を生じさせるための熱処理温度と関係がある。この熱処理温度が高すぎると、実装部品や基板材料が熱変形し易くなるため、50℃以上400℃以下とする。より好ましい前記発熱ピークの温度は50℃以上250℃以下である。
【0020】
(1−4)第1の合金粒子の構成(d)について
好ましい構成では、示差走査熱量測定の結果から得られる「発熱ピークの面積/(発熱ピークの面積と吸熱ピークの面積との合計値)」の値は0.1以上0.9以下としているが、より好ましくは0.2以上0.7以下とする。なお、第1の合金粒子を示差走査熱量測定した結果を示すチャートに、少なくとも発熱ピークが1点以上、吸熱ピークが2本以上存在すれば、前述の熱処理による原子拡散現象が発現される。
【0021】
(1−5)第2の合金粒子の構成(e)について
第2の合金粒子を構成する合金は、Inと、Snと、Cu、Ag、およびBiより選ばれる少なくとも一つの元素と、を含有する。Inは特にSn、Ag、Biと低融点合金相を形成しやすい金属であり、低融点合金相の融点を何℃に設計するかにより決定されるべきであるが、高価な金属であるため、20質量%以上50質量%以下とすることが好ましい。
【0022】
Snの含有率は、第2の合金粒子の表面に十分な低融点合金相を形成するために、5質量%以上80質量%以下とすることが好ましく、20質量%以上50質量%以下とすることがより好ましい。
Agは特にSnと低融点合金相を形成しやすい金属であり、Biは特にSn、Cu、Agと低融点合金相を形成しやすい金属である。第2の合金粒子を構成する合金中の各元素の含有率は、低融点合金相の融点を何℃に設計するかにより決定されるべきであるが、Agは高価であるため、2.0質量%以上20質量%以下とすることが好ましい。Biは硬くて脆い金属であるため、1.0質量%以上20質量%以下とすることが好ましい。
【0023】
第2の合金粒子を構成する合金中のCu含有率は、第2の合金粒子の表面に十分な低融点合金相を形成するために、2質量%以上30質量%以下とすることが好ましく、5質量%以上20質量%以下とすることがより好ましい。
第2の合金粒子を構成する合金中には、さらに、Au、Ni、Pt、Co、Ga、およびGeより選ばれる3元素以下の元素を添加成分として含有することができる。添加成分の含有率は0.01質量%以上3.0質量%以下とすることが好ましいが、0.01質量%以上1.0質量%以下とすることがより好ましい。
【0024】
(1−6)第2の合金粒子の構成(f)について
第1の合金粒子との間で前述の原子拡散を生じさせるために、第2の合金粒子を構成する合金のInとSnとの質量比「In/Sn」を0.5以上とする必要がある。また、Snの含有率が高くなると前述の熱処理による融点変化現象が生じ難くなり、Snの含有率が低すぎると第1の合金粒子の初期の最低融点が高くなるため、「In/Sn」は1.5以下とする。
【0025】
(1−7)第2の合金粒子の構成(g)について
第2の合金粒子の複数の融点のうちの最低融点を50℃以上150℃以下とすることによって、この最低融点以上の温度で熱処理する際の熱処理温度を、実装時の通常の熱処理温度(230℃以下)とすることができる。
(1−8)第1および第2の合金粒子の粒径について
本発明の導電性材料において、第1および第2の合金粒子の平均粒径は0.1μm以上30μm以下であることが好ましい。
【0026】
第1および第2の合金粒子の平均粒径が30μmより大きいと、微細な回路パターンを形成することが難しいとともに、粒子間の空隙が多くなるため充分な導電性能および機械的強度が得られ難い。一方、第1および第2の合金粒子の平均粒径が0.1μmより小さいと、比表面積が大きくなって表面が酸化され易くなるとともに、ペーストの粘度が高くなるために希釈剤を多量に入れないと回路パターンの印刷が困難になる。
本発明の導電性材料を構成する第1および第2の合金粒子の平均粒径のより好ましい範囲は、0.3μm以上15μm以下の範囲であり、更に好ましい範囲は0.5μm以上10μm以下である。
【0027】
(1−9)第1および第2の合金粒子の製法について
本発明の導電性材料において、第1および第2の合金粒子の製造方法としては、合金粒子内に複数の準安定合金相や安定合金相を形成させるために、急冷凝固法である不活性ガスアトマイズ法を採用することが好ましい。また、ガスアトマイズ法では、通常、窒素ガス、アルゴンガス、ヘリウムガス等の不活性ガスが使用されるが、本発明の導電性材料を構成する第1および第2の合金粒子を製造する際にはヘリウムガスを用いることが好ましい。冷却速度としては500℃/秒以上が好ましく、1000℃/秒以上がさらに好ましい。
また、本発明の導電性材料を構成する第1および第2の合金粒子は、合金粒子の表面に金属を被膜したものとしてもよい。その場合の被覆方法としては、電解めっき法、無電解めっき法、湿式化学還元法、真空蒸着法、イオンプレーティング法、スパッタリング法、プラズマCVD法等が挙げられる。
【0028】
(1−10)酸化膜除去剤について
本発明の導電性材料に含有させる酸化膜除去剤(熱処理時に第1の合金粒子および第2の合金粒子の表面酸化膜を除去するための添加剤)としては、有機系還元剤、無機系還元剤、これらの混合物が挙げられる。好ましくは、ハイドロキノン、トリエタノールアミン、N−メチル−N,N−ジエタノールアミン等の3級アミン、ヒドラジン、水素化ホウ素ナトリウムのような還元剤である。
【0029】
(1−11)バインダーについて
本発明の導電性材料に含有させるバインダー(熱処理により第1の合金粒子と第2の合金粒子とが結合されて生じる隙間に配置される材料)としては、熱硬化性樹脂、熱可塑性樹脂、フラックス等が挙げられる。バインダーとして使用する材料としては、第1の合金粒子と第2の合金粒子との結合物による導電性能を阻害しない材料であれば特に限定されない。シリコーン樹脂やゴムなども使用可能である。
【0030】
バインダーとして使用可能な熱硬化性樹脂としては、各種の分子量のレゾール型フェノール樹脂、ノボラック型フェノール樹脂、ビスフェノール型エポキシ樹脂、ノボラック型エポキシ樹脂、および1分子中に1個以上のグリシジル基を有する液状エポキシ化合物(例えば、ネオペンチルグリコールジグリシジルエーテル、ビスフェノールAジグリシジルエーテル、プロピレングリコールジグリシジルエーテル、ヘキサンジオールジグリシジルエーテル等)と、アミン、酸無水物等からなるエポキシ硬化剤との組み合わせが好ましい。
【0031】
その他のものとしては、メラミン樹脂、ユリア樹脂、キシレン樹脂、アルキッド樹脂、不飽和ポリエステル樹脂、アクリル樹脂、ポリイミド樹脂、フラン樹脂、ウレタン樹脂、ビスマレイミド−トリアジン樹脂などが挙げられる。また、必要に応じて、熱可塑性樹脂や表面処理剤、分散剤等を含有したものを使用してもよい。
【0032】
エポキシ硬化剤としては一般的なエポキシ硬化剤を用いることができる。例えば、脂肪族ポリアミン系としてトリエチレンテトラミン、m−キシレンジアミンなどがあり、芳香族アミン系としてはm−フェニレンジアミン、ジアミノフェニルスルフォンなどがあり、第三級アミン系としてはベンジルジメチルアミン、ジメチルアミノメチルフェノールなどがあり、酸無水物系としては無水フタル酸、ヘキサヒドロ無水フタル酸などがあり、三フッ化ホウ素アミンコンプレックス系としてはBF3 ―ピペリジンコンプレックスなどがある。また、ビスフェノールAなどのビスフェノール化合物でも良い。
【0033】
バインダーとして使用可能な熱可塑性樹脂としては、分子構造に水素結合性の官能基を有するものが好ましい。水素結合性を有する官能基としては、水素基、アミド基、ウレア基、イミド基、エステル基、エーテル基、チオエーテル基、スルホン基、ケトン基などがある。バインダーとして使用可能な熱可塑性樹脂の具体例を以下に示す。
【0034】
12−ナイロン、6−ナイロン、6,6−ナイロン等のポリアミド樹脂。ポリエチレン、ポリプロピレン等のオレフィン系樹脂。ポリ塩化ビニル、ポリ酢酸ビニル、ポリ塩化ビニリデン、ポリビニルアルコール、エチレン−酢酸ビニル共重合体等のポリビニル系樹脂。エチルアクリレート、メチルメタクリレート及びその変性物等のアクリル樹脂。ポリアクリロニトリル、アクリロニトリル−スチレン共重合体等のアクリロニトリル系樹脂。
【0035】
ポリウレタン系樹脂、ポリアセタール、ポリカーボネート、ポリイミド、ポリスルホン、ポリブチレンテレフタレート、ポリエチレンテレフタレート、ポリアリレート、ポリフェニレンオキシド及びその変性物、ポリエーテルスルホン、ポリフェニレンスルフィド、ポリアミドイミド、ポリオキシベンゼン、ポリエーテルケトン等のエンジニアリングプラスチックと称される樹脂。ポリアラミド、全芳香族ポリエステル、ポリエステルアミド等の液晶樹脂。ポリアミドエラストマー、ポリエステルエラストマー、ポリウレタンエラストマー等の熱可塑性エラストマー。
【0036】
バインダーとして使用可能なフラックスとしては、樹脂系フラックス、水溶性フラックス、無洗浄タイプフラックス等が挙げられる。特に、活性化樹脂フラックスを使用することが好ましい。これは、ロジン系天然樹脂またはその変性樹脂を主成分とし、これに活性剤、有機溶剤、粘度調整剤、その他添加剤が添加されたものである。
【0037】
一般に、前記変性樹脂としては、重合ロジン、フェノール樹脂変性ロジン等が使用され、活性剤としては、無機系及び有機系フラックス、特に、アミン塩酸塩や有機酸系のフラックスが使用され、有機溶剤としては、カルビトール系、エーテル系のものが使用される。無機系フラックスを使用することもできる。使用するフラックスの状態は、液状でもペースト状でもよい。
【0038】
(1−12)導電性粒子の含有量について
本発明の導電性材料において、導電性粒子(第1の合金粒子と第2の合金粒子の合計)の含有率は、成形加工性および得られる成形体の導電性と耐熱信頼性等を確保するために、70質量%以上98質量%以下の範囲とし、好ましくは80質量%以上95質量%以下とする。
導電性粒子の含有率が70質量%未満であると、前述の熱処理による第1の合金粒子と第2の合金粒子との強固な結合体が形成され難い。導電性粒子の含有率が98質量%を超えると、導電性粒子以外の成分(バインダーやその他の添加剤)の含有率が2質量%未満となるため、第1の合金粒子と第2の合金粒子とが結合されて生じる隙間に適正量のバインダーが配置されなかったり、成形加工性が低下したりする。
【0039】
(1−13)その他の添加剤等について
本発明の導電性材料の粘度は、作業性の点から5〜400Pa・sであることが好ましく、より好ましくは20〜70Pa・sとする。
本発明の導電性材料は、前記好ましい粘度範囲とするために、希釈剤として沸点が50℃以上の有機溶剤を含むことができる。本発明の導電性材料中の希釈剤含有率は、3質量%以下とすることが好ましい。使用可能な有機溶剤としては、モノエポキシ化合物、ジメチルアセトアミド、N−メチルーピロリドン、メチルエチルケトン、メチルセロソルブ、メチルカルビトール、カルビトール、カルビトールアセテート、酢酸メチルセロソルブ、トルエン、キシレン、イソプロピルアルコール、プロピレングリコール等が挙げられる。
【0040】
本発明の導電性材料に滑剤を添加することにより、成形体を作製する際の成形加工性が大きく向上する。滑剤の添加量は、導電性材料中の5質量%以下であることが好ましく、さらに好ましくは0.05〜2.0質量%とする。
使用可能な滑剤としては、以下のものが挙げられる。パラフィンワックス、流動パラフィン、ポリエチレンワックス、ポリプロピレンワックス、エステルワックス、カルナウバ、マイクロワックス等のワックス類。ステアリン酸、12−オキシステアリン酸、ラウリン酸等の脂肪酸類、ステアリン酸亜鉛、ステアリン酸カルシウム、ステアリン酸バリウム、ステアリン酸アルミニウム、ステアリン酸マグネシウム、ラウリン酸カルシウム、リシノール酸亜鉛、リシノール酸カルシウム、2−エチルヘキソイン酸亜鉛等の脂肪酸塩。
【0041】
ステアリン酸アミド、オレイン酸アミド、エルカ酸アミド、ベヘン酸アミド、パルミチン酸アミド、ラウリン酸アミド、ヒドロキシステアリン酸アミド、メチレンビスステアリン酸アミド、エチレンビスステアリン酸アミド、エチレンビスラウリン酸アミド、ジステアリルアジピン酸アミド、エチレンビスオレイン酸アミド、ジオレイルアジピン酸アミド、N−ステアリルステアリン酸アミド、N−オレイルステアリン酸アミド、N−ステアリルエルカ酸アミド、メチロールベヘン酸アミド、メチロールステアリン酸アミド等の脂肪酸アミド。
【0042】
ステアリン酸ブチル等の脂肪酸エステル。エチレングリコール、ステアリルアルコール等のアルコール類、ポリエチレングリコール、ポリプロピレングリコール、ポリテトラメチレングリコール及びこれらの変性物からなるポリエーテル類。シリコーンオイル、シリコングリース等のポリシロキサン類。フッ素系オイル、フッ素系グリース、含フッ素樹脂粉末といったフッ素化合物。窒化珪素、炭化珪素、酸化マグネシウム、アルミナ、シリカゲル等の一般的に無機充填材料とも称される無機化合物粉体。
【0043】
本発明の導電性材料にカップリング剤を添加することにより、無機化合物である合金粒子と有機化合物であるバインダーとの接着性を高めることができる。また、カップリング剤の添加により、電気的接続部の強度を高めることも期待できる。の添加量は、導電性材料中の5質量%以下であることが好ましく、さらに好ましくは0.01〜3.0質量%とする。
【0044】
使用可能なカップリング剤は、シラン系、チタン系、アルミニウム系、ジルコニウム系、クロム系、鉄系、錫系のいずれのものでもよい。シラン系カップリング剤としては、フェニルトリメトキシシラン、ジフェニルジメトキシシラン、フェニルトリエトキシシラン、ジフェニルジエトキシシラン等が挙げられる。チタン系では、イソプロピルトリイソステアロイルチタネート、テトライソプロピルチタネート、イソプロピルトリオクタノイルチタネート等が挙げられる。
【0045】
本発明の導電性材料は鉛(Pb)を実質的に含有しない(鉛の含有率が0.01質量%以下である)ことが好ましい。導電性材料に鉛が含有されていると、形成された回路にも鉛が含まれることにより、鉛が放出するα線によって半導体素子が誤動作する恐れがある。また、鉛は人体に対する毒性があるため、これを回避する必要がある。
【0046】
(1−14)本発明の導電性材料の製法について
本発明の導電性材料は、前記構成の第1の合金粒子、第2の合金粒子、酸化膜除去剤、バインダー、および必要に応じて添加するその他の添加剤を混合することにより得ることができる。
これらの各成分は、ペレット、ビーズ、パウダー、及びペースト状等いずれの形態のものを用いてもよいが、粒度が小さいものを用いることにより、均質性の高い混合物を得ることができる。混合する雰囲気は、大気中、還元性雰囲気中、真空中、および不活性雰囲気中のいずれでもよい。
薄膜状の成形体を得る場合は、前記各成分を混合して得られた混合物を導電性材料として用い、これを金型等に入れて加圧成形することができる。
【0047】
ボタン状、ペレット状、棒状、板状、糸状等の成形体を得るための導電性材料は、バインダーとして熱可塑性樹脂を含有させて前記混合物を得、この混合物を熱可塑性樹脂を溶融させながら混練した後、粉砕機にかけて、ペレット状またはパウダー状に加工することにより得られる。
混練温度は、熱可塑性樹脂は溶融するが分解せず、両合金粒子による原子拡散現象が発現しない温度(例えば50〜100℃)とする。なお、この温度は、熱可塑性樹脂が完全に溶融する温度である必要はなく、熱可塑性樹脂のガラス転移点を超える温度以上であればよい。混練する雰囲気は、大気中、還元性雰囲気中、真空中、および不活性雰囲気中のいずれでもよい。
【0048】
(2)本発明の導電性成形体の製造方法は、本発明の導電性材料を所定形状に保持し、加圧状態で熱処理する工程を有する。
(2−1)加圧成形方法について
本発明の方法で採用可能な加圧成形方法としては、鋳込み成形法、乾式プレス成形法、押し出し成形法、射出成形法、テープ成形法、ゲルキャスト成形法等が挙げられる。テープ成形法には、ドクターブレード法、ペーパーキャスティング法、ペーパーディッピング法、ロール圧延力を利用するロールプロセス法、シート状の口金を利用する押し出し成形法がある。
【0049】
これらの方法のうち、乾式プレス成形法、射出成形法、テープ成形法、ゲルキャスト成形法が好まい。テープ成形法とゲルキャスト法は、曲げ可能な薄膜を成形し易いため特に好ましい。
なお、ゲルキャスト法とは、自己硬化性のスラリーを金型に鋳込む方法であり、射出成形法と鋳込み成形法が融合した成形法である。この方法では、自己硬化性を示すスラリーがバインダーとして含まれているので、金属製の型が使用できる。そのため、不純物の混入、型磨耗、型自体の寸法精度等の面で優れている。また、射出成形と比較して、必要なバインダー量が少なく、高圧で材料を注入する必要もないという利点も有する。
【0050】
(2−2)加圧成形プロセスの例
先ず、ボタン状、ペレット状、棒状、板状、糸状等の成形体を得るための加圧成形プロセスの例を以下に示す。上記(1−14)で説明したように、この場合にはペレット状またはパウダー状の導電性材料を使用する。
この導電性成材料を、所定温度および所定圧力による加圧状態で、射出成形、押し出し成形、乾式プレス成形等により所定形状に成形する。この時の温度も、熱可塑性樹脂は溶融するが分解せず、両合金粒子による原子拡散現象が発現しない温度(例えば50〜100℃)とする。加圧時の圧力は0.0001〜25MPaの範囲とすることが好ましい。圧力が25MPaを超えると割れ等が発生するため、好ましくない。
【0051】
次に、薄膜状の成形体を得るための加圧成形プロセスの例を以下に示す。上記(1−14)で説明したように、この場合には各成分を混合して得られた導電性材料を使用する。
この導電性材料を金型内に入れ、真空加熱プレス装置を用いて、所定温度および所定圧力で、全体を均一に加圧成形する。この際に有機溶剤等の揮発分は除去されるため、ボイド(隙間)のない薄膜状の成形体が得られる。この時の温度は、両合金粒子による原子拡散現象が発現しない温度(例えば50〜100℃)とし、圧力は0.0001〜25MPaの範囲とする。
【0052】
得られた薄膜状の成形体をさらに薄くしたい場合には、圧延ロール等を用いて圧延することにより、薄膜化することができる。この時の温度も、両合金粒子による原子拡散現象が発現しない温度(例えば50〜100℃)とする。
また、得られた薄膜状の成形体に対してレーザー加工、パンチング加工、研磨加工等を行うことにより、任意の形状および寸法に加工することもできる。また、帯状の薄膜として使用する場合には、ロールに巻いて連続工程で作製し、供給することも可能である。
【0053】
(2−3)熱処理条件について
本発明の導電性成形体の製造方法において、前記熱処理を、真空中、還元性ガス雰囲気中、若しくは不活性ガス雰囲気中で行うことにより、酸化膜除去剤による第1および第2の合金粒子の酸化膜除去作用が十分に発揮されて、両合金粒子の結合が確実に得られるようになる。
前記熱処理を上記いずれの雰囲気で行うかについては、製造する成形体の形状より適宜選択する。例えば、棒状、リボン状、板状等の成形体を製造する場合には、熱処理装置として連続炉を使用することが多いので、還元性ガス雰囲気や不活性ガス雰囲気とすることが適当である。また、ボタン状、立方体、直方体等の成形体を製造する場合には、バッチ式の熱処理を行うことが多いため、真空中や不活性ガス雰囲気とすることが適当である。
【0054】
本発明の導電性成形体の製造方法において、前記熱処理後に、還元性ガス雰囲気にて熱処理する工程を行うことにより、得られた成形体の表面酸化膜を除去することができる。これにより、得られた成形体と他の導電性成形体との接続を強固にすることができる。
この工程を行う還元性ガス雰囲気は、Arガス、Heガス、およびN2 ガス等の不活性ガスに、H2 ガス、COガス、NH3 ガスのような還元性ガスを混合したガスを用いて形成することが好ましい。特に、製造コスト、製造プロセス的な観点、或いは安全面より、Heガス或いはN2 ガスとH2 ガスとの組み合わせが好ましい。
【0055】
【実施例】
(1)第1の合金粒子の製造
Cu粒子6.5kg(純度99質量%以上)、Sn粒子1.5kg(純度99質量%以上)、Ag粒子1.0kg(純度99質量%以上)、Bi粒子0.5kg(純度99質量%以上)、In粒子0.5kg(純度99質量%以上)を黒鉛坩堝に入れ、99体積%以上のヘリウム雰囲気で、高周波誘導加熱装置により1400℃まで加熱、融解した。
【0056】
次に、この溶融金属を坩堝の先端より、ヘリウムガス雰囲気の噴霧槽内に導入した後、坩堝先端付近に設けられたガスノズルから、ヘリウムガス(純度99体積%以上、酸素濃度0.1体積%、圧力2.5MPaG)を噴出してアトマイズを行い、合金前駆体粒子を作製した。この時の冷却速度は2600℃/秒とした。得られた合金前駆体粒子を走査型電子顕微鏡(日立製作所(株)製:S−2700)で観察したところ球状であった。
【0057】
この合金前駆体粒子を気流式分級機(日清エンジニアリング(株)製:TC−15N)を用いて、10μm以上にする分級と15μm以下とする分級とからなる2段階分級を行った。分級後の体積平均粒径は7.0μmであった。
この合金前駆体粒子に対して置換Snめっきを行った。めっき条件は、Sn濃度:7g/l(奥野製薬工業(株)製のめっき液)、温度:50℃、浸漬時間:20分とした。めっき後の洗浄は水洗浄のみ実施した。水洗浄後に得られた第1の合金粒子を、アセトンで置換後、80℃乾燥機にて乾燥した。置換Snめっきメカニズムと元素分析の結果より、得られた第1の合金粒子の表面に形成されているSn層の厚さを計算したところ0.2μmであった。
【0058】
このようにして得られた第1の合金粒子を試料とし、島津製作所(株)製「DSC−50」を用い、窒素雰囲気下、昇温速度10℃/分の条件で、示差走査熱量測定を行った。
その結果、得られた第1の合金粒子を構成する合金は、示差走査熱量測定による412℃、556℃、575℃の吸熱ピークが存在し、複数の融点を有することが確認できた。また、得られた第1の合金粒子を構成する合金は、示差走査熱量測定による200℃、265℃の発熱ピークが存在し、準安定相を複数有することが確認できた。なお、吸熱ピークの内、熱量が1J/g以上あるものを導電性粒子由来のピークとして定量し、それ未満は分析精度の観点から除外した。
【0059】
また、200℃の発熱ピークは、置換Snめっきにより発現したSn/Cu系の準安定合金相であり、265℃の発熱ピークは、急冷凝固法である不活性ガスアトマイズと金属組成により発現したBi/Ag系の準安定合金相であると思われる。
また、得られた第1の合金粒子の組成を、誘導結合型プラズマ発光分光分析装置(セイコーインスツルメント(株)製:SPS−1700HRV型)を用いて測定したところ、Cuの含有率は64.9質量%であり、Snの含有率は15.1質量%であり、Agの含有率は9.9質量%であり、Inの含有率は5.1質量%であり、Pbの含有率は検出限界以下(0.001質量%以下)であった。また、CuとSnの質量比「Cu/Sn」は4.3であった。さらに、「発熱ピークの面積/(発熱ピークの面積と吸熱ピークの面積との合計値)」の値は0.3であった。
【0060】
(2)第2の合金粒子の製造
In粒子3.75kg(純度99質量%以上)、Sn粒子3.75kg(純度99質量%以上)、Cu粒子1.5kg(純度99質量%以上)、Ag粒子1.0kg(純度99質量%以上)を黒鉛坩堝に入れ、99体積%以上のヘリウム雰囲気で、高周波誘導加熱装置により1400℃まで加熱、融解した。
次に、この溶融金属を坩堝の先端より、ヘリウムガス雰囲気の噴霧槽内に導入した後、坩堝先端付近に設けられたガスノズルから、ヘリウムガス(純度99体積%以上、酸素濃度0.1体積%、圧力2.5MPaG)を噴出してアトマイズを行うことにより、合金粒子を作製した。この時の冷却速度は2600℃/秒とした。得られた合金粒子を走査型電子顕微鏡(日立製作所(株)製:S−2700)で観察したところ球状であった。
【0061】
この合金粒子を気流式分級機(日清エンジニアリング(株)製:TC−15N)を用いて、10μm以上にする分級と15μm以下とする分級とからなる2段階分級を行った。分級後の体積平均粒径は7.0μmであった。
このようにして得られた第2の合金粒子を試料とし、島津製作所(株)製「DSC−50」を用い、窒素雰囲気下、昇温速度10℃/分の条件で、示差走査熱量測定を行った。
【0062】
その結果、得られた第2の合金粒子を構成する合金は、示差走査熱量測定による132℃、316℃、509℃の吸熱ピークが存在し、複数の融点を有することが確認できた。また、特徴的な発熱ピークは存在しなかった。すなわち、得られた第2の合金粒子を構成する合金は、準安定相を有さないことが確認できた。なお、吸熱ピークの内、熱量が1J/g以上あるものを導電性粒子由来のピークとして定量し、それ未満は分析精度の観点から除外した。
【0063】
また、得られた第1の合金粒子の組成を、誘導結合型プラズマ発光分光分析装置(セイコーインスツルメント(株)製:SPS−1700HRV型)を用いて測定したところ、Cuの含有率は15.0質量%であり、Snの含有率は37.5質量%であり、Agの含有率は9.9質量%であり、Inの含有率は37.6質量%であり、Pbの含有率は検出限界以下(0.001質量%以下)であった。また、InとSnの質量比「In/Sn」は1.0であった。
【0064】
(3)混合粒子のDSC測定
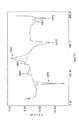
上記(1)で得られた第1の合金粒子と上記(2)で得られた第2の合金粒子を体積比1:1で混合した導電性粒子(平均粒径7μm)を試料とし、島津製作所(株)製「DSC−50」を用い、窒素雰囲気下、昇温速度10℃/分の条件で、示差走査熱量測定を行った。この測定により得られたDSCチャートを図1に示す。
この図に示すように、132℃、412℃、556℃、575℃に吸熱ピークが存在することが確認された。また、特徴的に200℃、265℃、303℃に発熱ピークが存在していた。なお、吸熱ピークの内、熱量が1J/g以上あるものを導電性粒子由来のピークとして定量し、それ未満は分析精度の観点から除外した。
【0065】
(4)導電性材料の作製
前記導電性粒子以外の成分として、トリエタノールアミン(酸化膜除去剤)と、イソプロピルアルコール(希釈剤)と、プロピレングリコール(希釈剤)と、液状エポキシ樹脂(バインダー)を用意した。
先ず、導電性粒子以外の成分を、質量比で、トリエタノールアミン:イソプロピルアルコール:プロピレングリコール:液状エポキシ樹脂=1:2.5:1:0.5となるように混合した。
次に、この混合成分Aと前記導電性粒子を、質量比で、導電性粒子:混合成分A=88:12となるように混合した混合物を、3本ロールミルのロール間に数回通して混練後、脱泡混練機(松尾産業社(株)製:SNB−350)にかけて脱泡することにより、液状の導電性材料を作製した。
【0066】
(5)熱処理による融点変化の確認
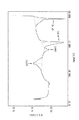
得られた導電性材料をDSC測定用のアルミナセルに入れ、リフロー炉で窒素雰囲気下にて、ピーク温度200℃で熱処理した。この熱処理後の導電性材料を試料とし、島津製作所(株)製「DSC−50」を用い、窒素雰囲気下、昇温速度10℃/分の条件で、示差走査熱量測定を行った。この測定により得られたDSCチャートを図2に示す。
【0067】
この図2と図1(熱処理前の導電性粒子のDSCチャート)を比較すると、熱処理前に存在していた200℃、265℃の発熱ピーク(第1の合金粒子由来のピーク)のうち、200℃の発熱ピークが消失していることが分かる。また、第2の合金粒子由来の132℃の吸熱ピークも消失していることが分かる。また、新たに364℃に吸熱ピークが発現していることが確認できる。すなわち、200℃(第2の合金粒子の最低融点以上の温度)での熱処理により、導電性粒子の最低融点が132℃から364℃に上昇したことが確認された。
【0068】
(6)導電性材料の性能の確認(その1)
長方形の銅板(幅10mm、長さ30mm、厚さ1mm)の長さ方向端部(先端から10mmの範囲)に、上記(4)で作製した導電性材料を塗布し、その上に同じ銅板を載せて、重なり部分が10mmとなるようにした。
次に、この試験体を、基台上に載せ、銅板の上側に載せた重りによりプレス圧力を付与した状態で、ピーク温度200℃に設定した窒素リフロー炉中で熱処理した。プレス圧力は0.002MPaとした。この熱処理後に室温まで冷却して得られた試験体を用いて、加熱耐性試験(接合状態の加熱による変化を調べる試験)、冷熱サイクル試験、および剪断強度測定を行った。
【0069】
加熱耐性試験としては、以下のことを行った。先ず、通常の熱風乾燥機中に、得られた試験体の上端(一方の銅板の長さ方向一端)を固定し、下端(他方の銅板の長さ方向他端)が乾燥機内の下面から20〜30mmの高さとなるようにした。次に、この試験体の下側の銅板に100gの荷重をかけて、25℃、150℃、200℃、250℃、300℃、350℃と順次温度を上昇させた。その際、各温度に1時間保持した後に、試験体の下側の銅板が落下しているかどうかを調べてから、次の温度まで昇温した。
【0070】
その結果、350℃で1時間保持した時点でも試験体の下側の銅板は落下しなかった。これにより、350℃まで加熱してもこの試験体の接合状態が保持されていることを確認できた。
剪断強度測定は、室温と300℃雰囲気下で行った。室温下での剪断強度測定は、(株)島津製作所製「オートグラフAGS−50A」により、引っ張り速度10mm/分の条件下で測定した。その結果、0.44MPa(4.5kgf/cm2 )であった。
【0071】
300℃雰囲気下での剪断強度測定は、インストロン社製のデジタル静的材料試験機「5507」により、引っ張り速度10mm/分、試験雰囲気温度300℃で5分保持(試料体の実測温度が300℃になってからの保持時間)の条件下で測定した。その結果、0.34MPa(3.5kgf/cm2 )であった。
【0072】
また、加熱耐性試験後の試験体について、室温まで冷却した後に、(株)島津製作所製「オートグラフAGS−50A」により、引っ張り速度10mm/分、室温の条件下で剪断強度を測定したところ、1.18MPa(12kgf/cm2 )であった。すなわち、剪断強度の測定値が、試験前より加熱耐性試験後に高くなったことが確認された。
冷熱サイクル試験としては、−40℃と80℃の各温度に30分ずつ保持することを150回繰り返した。そして、この試験後にも試験体の剪断強度が上昇していることが確認された。
【0073】
(7)導電性材料の性能の確認(その2)
上記(4)で作製した導電性材料を、直径10mm×厚さ2mmの円板状成形体を形成するための金型(外径20mm、内径10mm、深さ2mm)に入れて、窒素リフロー炉にて、ピーク温度200℃、プレス圧力0.1MPaで加圧加熱処理した。すなわち、ここでは、成形時の熱処理を不活性ガス雰囲気中で行った。
【0074】
この処理後に、得られた円板状成形体を金型から取り外して、各寸法を測定して体積を算出し、質量を測定した。これらの値から密度を計算したところ、7.1g/ml(=7.1×103 kg/m3 )であった。また、得られた円板状試料について、示差走査熱量測定(DSC)を行って得られた比熱は0.28kJ/kg・Kであった。
【0075】
また、レーザーフラッシュ法を行って得られた熱拡散率は0.086×10⁻⁴m2 /sであった。これらの値を前記(1)式に代入して熱伝導率を算出したところ、得られた円板状試料の熱伝導率は17W/m・Kであった。
なお、得られた円板状成形体の外周面、表面、裏面をレーザー照射前に研磨したところ、内部には若干ボイドが存在していることが確認された。
【0076】
(8)導電性材料の性能の確認(その3)
上記(4)で作製した導電性材料を、直径10mm×厚さ2mmの円板状成形体を形成するための金型(外径20mm、内径10mm、深さ2mm)に入れて、通常のリフロー炉(内部には不活性ガス等を導入しないため、大気中での加熱)にて、ピーク温度200℃、プレス圧力0.1MPaで加圧加熱処理した。すなわち、ここでは、成形時の熱処理を大気中で行った。
【0077】
なお、得られた円板状成形体の外周面、表面、裏面を研磨したところ、内部には若干ボイドが存在していることが確認された。
この熱処理後に、得られた円板状成形体を金型から取り外して、H2 ガス+Heガスの混合ガス(還元性ガス)雰囲気とした熱風乾燥機内に入れ、200℃で15分間熱処理した。すなわち、ここでは、得られた円板状成形体の表面酸化膜を除去する工程を行った。
【0078】
この工程の後に、得られた円板状成形体の各寸法を測定して体積を算出し、質量を測定した。これらの値から密度を計算したところ、7.0g/ml(=7.0×103 kg/m3 )であった。また、示差走査熱量測定(DSC)を行って得られた比熱は0.27kJ/kg・Kであった。
また、レーザーフラッシュ法を行って得られた熱拡散率は0.086×10⁻⁴m2 /sであった。これらの値を前記(1)式に代入して熱伝導率を算出したところ、得られた円板状試料の熱伝導率は15W/m・Kであった。
【0079】
【比較例】
上記実施例の(1)で得られた第1の合金粒子と、上記(2)で得られた第2の合金粒子を体積比1:1で混合することにより、導電性粒子(平均粒径7μm)を用意した。また、イソプロピルアルコール(希釈剤)とプロピレングリコール(希釈剤)を、質量比で、イソプロピルアルコール:プロピレングリコール=1:3となるように混合することにより、混合成分Bを用意した。
【0080】
次に、この混合成分Bと前記導電性粒子を、質量比で、導電性粒子:混合成分B=88:12となるように混合した混合物を、3本ロールミルのロール間に数回通して混練することにより、液状の導電性材料を作製した。すなわち、この導電性材料には、酸化膜除去剤とバインダーが含まれていない。
得られた導電性材料をDSC測定用のアルミナセルに入れ、リフロー炉で窒素雰囲気下にて、ピーク温度200℃で熱処理した。この熱処理後の導電性材料を試料とし、島津製作所(株)製「DSC−50」を用い、窒素雰囲気下、昇温速度10℃/分の条件で、示差走査熱量測定を行った。この測定により得られたDSCチャートは図1と同じものであった。すなわち、200℃(第2の合金粒子の最低融点以上の温度)での熱処理により、導電性粒子の最低融点は変化しなかった。
【0081】
この導電性材料を用い、上記実施例の(6)と同じ方法で試験体を作製した。この試験体を用いて、上記実施例の(6)と同じ方法で窒素リフロー炉中での熱処理を行った。この熱処理後に室温まで冷却して得られた試験体を用いて、前述の加熱耐性試験を行おうとしたが、この試験体の銅板は導電性材料により接着されていなかった。そのため、冷熱サイクル試験および剪断強度測定は実施できなかった。
また、この導電性材料を用い、上記実施例の(7)と同じ方法で、金型を用いた加圧加熱処理を行ったが、処理後の金型内には導電性材料が粉状に存在し、成形体は得られなかった。
【0082】
【発明の効果】
以上説明したように、本発明の導電性材料によれば、導電性粒子として二種類の特殊な合金粒子を用いるとともに、熱処理時に両合金粒子の表面酸化膜を除去する酸化膜除去剤と、両粒子の結合体の隙間に配置されるバインダーを配合した構成とすることにより、高い耐熱信頼性および接続安定性が得られ、比較的低温(例えば250℃以下)での加熱処理で強固な接続性が発揮できる。
【0083】
したがって、本発明の導電性材料は、導電性ペースト、導電性接着剤、ダイアタッチペースト、異方導電性ペースト、異方導電性フィルム形成用樹脂、層間接続材料、穴埋め導電接続材料、等の各種導電性接続材料として、好適に使用できる。
また、本発明の導電性成形体の製造方法によれば、第1の合金粒子と第2の合金粒子とが金属間結合して生じる結合体と、この結合体の隙間に存在するバインダーと、からなる導電性成形体が得られ、このバインダーは熱による歪みを吸収する作用を有する。そのため、本発明の方法によれば、耐熱信頼性および接続安定性が高い導電性成形体が得られる。
【図面の簡単な説明】
【図1】実施例で作製した第1の合金粒子と第2の合金粒子との1:1の混合物を試料とした示差走査熱量測定により得られたDSCチャートである。
【図2】実施例で作製した導電性ペーストを試料とした示差走査熱量測定により得られたDSCチャートである。
Claims (6)
- 熱処理することで導電性成形体を形成可能な導電性材料において、
示差走査熱量測定(DSC)で発熱ピークとして観測される準安定合金相と吸熱ピークで観測される融点を、それぞれ複数有する合金からなり、表面に低融点合金相を有する第1の合金粒子と、
前記準安定合金相を有さず前記融点を複数有する合金からなり、表面に低融点合金相を有する第2の合金粒子と、
熱処理時に第1の合金粒子および第2の合金粒子の表面酸化膜を除去する酸化膜除去剤と、
熱処理により第1の合金粒子と第2の合金粒子とが結合されて生じる隙間に配置されるバインダーと、
を含有し、
前記第2の合金粒子が有する複数の融点のうちの最低融点以上の温度で熱処理すると、前記酸化膜除去剤により第1および第2の合金粒子の表面酸化膜が除去され、第2の合金粒子の表面が溶融して第1の合金粒子の表面との間で原子拡散が生じ、第1の合金粒子が有する複数の準安定合金相のうちの、前記熱処理温度以下の発熱ピークとして観測される準安定合金相が消失して、新たな安定合金相が形成され、冷却後に得られる第1の合金粒子と第2の合金粒子とからなる導電性粒子の結合物を示差走査熱量測定すると、前記熱処理温度以下の発熱ピークが発現しなくなり、吸熱ピークとして観測される融点の中の最低融点が、前記熱処理前における第2の合金粒子の最低融点よりも上昇することを特徴とする導電性材料。 - 第1の合金粒子は、
Cuと、Snと、Ag、Bi、およびInより選ばれる少なくとも一つの元素とからなり、CuとSnとの質量比「Cu/Sn」が0.5以上であり、示差走査熱量測定による発熱ピークは50℃以上400℃以下の温度範囲内にあり、示差走査熱量測定の結果から得られる「発熱ピークの面積/(発熱ピークの面積と吸熱ピークの面積との合計値)」の値が0.1以上0.9以下であり、
第2の合金粒子は、
Inと、Snと、Cu、Ag、およびBi、より選ばれる少なくとも一つの元素とからなり、InとSnとの質量比「In/Sn」が0.5以上1.5以下であり、複数の融点のうちの最低値が50℃以上150℃以下である請求項1記載の導電性材料。 - 請求項1または2記載の導電性材料を所定形状に保持し、加圧状態で、第2の合金粒子が有する複数の融点のうちの最低融点以上の温度による熱処理を行うことを特徴とする導電性成形体の製造方法。
- 前記熱処理を、真空中、還元性ガス雰囲気中、若しくは不活性ガス雰囲気中で行う請求項3記載の導電性成形体の製造方法。
- 得られた成形体の表面酸化膜を除去する工程として、前記熱処理後に、還元性ガス雰囲気にて熱処理する工程を行う請求項3記載の導電性成形体の製造方法。
- 請求項3乃至5のいずれか1項に記載の方法により得られた、第1の合金粒子と第2の合金粒子とによる結合体の隙間にバインダーが存在し、25℃での熱伝導率が1〜200W/m・Kの範囲となっている導電性成形体。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003162803A JP4248938B2 (ja) | 2003-06-06 | 2003-06-06 | 導電性材料、導電性成形体、導電性成形体の製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003162803A JP4248938B2 (ja) | 2003-06-06 | 2003-06-06 | 導電性材料、導電性成形体、導電性成形体の製造方法 |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| JP2004363052A true JP2004363052A (ja) | 2004-12-24 |
| JP2004363052A5 JP2004363052A5 (ja) | 2006-07-20 |
| JP4248938B2 JP4248938B2 (ja) | 2009-04-02 |
Family
ID=34054847
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003162803A Expired - Lifetime JP4248938B2 (ja) | 2003-06-06 | 2003-06-06 | 導電性材料、導電性成形体、導電性成形体の製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP4248938B2 (ja) |
Cited By (15)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005139432A (ja) * | 2003-10-17 | 2005-06-02 | Sumitomo Chemical Co Ltd | ブロック共重合体及びその用途 |
| WO2006080247A1 (ja) * | 2005-01-25 | 2006-08-03 | Fujikura Kasei Co., Ltd. | 導電性ペースト |
| WO2006109573A1 (ja) | 2005-04-01 | 2006-10-19 | Asahi Kasei Emd Corporation | 導電性フィラー、及びはんだ材料 |
| JP2008027588A (ja) * | 2006-07-18 | 2008-02-07 | Asahi Kasei Electronics Co Ltd | 導電性フィラー、及び中温はんだ材料 |
| WO2008026517A1 (en) * | 2006-08-28 | 2008-03-06 | Murata Manufacturing Co., Ltd. | Conductive bonding material and electronic device |
| WO2009075162A1 (ja) * | 2007-12-10 | 2009-06-18 | Nec Corporation | 導電性ペースト、金属フィラーの露出方法、めっき方法、及び電子装置 |
| WO2009131101A1 (ja) * | 2008-04-21 | 2009-10-29 | 株式会社スリーボンド | 導電性樹脂組成物 |
| US7686982B2 (en) | 2006-06-30 | 2010-03-30 | Asahi Kasei Emd Corporation | Conductive filler |
| US7803884B2 (en) | 2003-10-17 | 2010-09-28 | Sumitomo Chemical Company, Limited | Block copolymers and use thereof |
| EP2216790A4 (en) * | 2007-11-28 | 2010-12-15 | Panasonic Corp | ELECTRICALLY CONDUCTIVE PASTE AND ELECTRICAL AND ELECTRONIC ARRANGEMENT THEREOF |
| CN103079729A (zh) * | 2011-06-21 | 2013-05-01 | 住友金属矿山株式会社 | 银粉及其制造方法 |
| JP2014063725A (ja) * | 2012-08-29 | 2014-04-10 | Napura:Kk | 機能性材料 |
| EP2839904A1 (en) * | 2013-08-21 | 2015-02-25 | Napra Co., Ltd. | Functional material |
| US11618108B2 (en) * | 2018-09-28 | 2023-04-04 | Tamura Corporation | Molded solder and molded solder production method |
| CN116713465A (zh) * | 2023-04-21 | 2023-09-08 | 合肥工业大学 | 钨铜复合材料专用成型剂及其应用、制备方法和应用方法 |
-
2003
- 2003-06-06 JP JP2003162803A patent/JP4248938B2/ja not_active Expired - Lifetime
Cited By (26)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7803884B2 (en) | 2003-10-17 | 2010-09-28 | Sumitomo Chemical Company, Limited | Block copolymers and use thereof |
| JP2005139432A (ja) * | 2003-10-17 | 2005-06-02 | Sumitomo Chemical Co Ltd | ブロック共重合体及びその用途 |
| JPWO2006080247A1 (ja) * | 2005-01-25 | 2008-06-19 | 藤倉化成株式会社 | 導電性ペースト |
| WO2006080247A1 (ja) * | 2005-01-25 | 2006-08-03 | Fujikura Kasei Co., Ltd. | 導電性ペースト |
| KR101086358B1 (ko) * | 2005-01-25 | 2011-11-23 | 아사히 가세이 이-매터리얼즈 가부시키가이샤 | 도전성 페이스트 |
| US8241436B2 (en) | 2005-04-01 | 2012-08-14 | Asahi Kasei Emd Corporation | Conductive filler and solder material |
| WO2006109573A1 (ja) | 2005-04-01 | 2006-10-19 | Asahi Kasei Emd Corporation | 導電性フィラー、及びはんだ材料 |
| US7686982B2 (en) | 2006-06-30 | 2010-03-30 | Asahi Kasei Emd Corporation | Conductive filler |
| JP2008027588A (ja) * | 2006-07-18 | 2008-02-07 | Asahi Kasei Electronics Co Ltd | 導電性フィラー、及び中温はんだ材料 |
| WO2008026517A1 (en) * | 2006-08-28 | 2008-03-06 | Murata Manufacturing Co., Ltd. | Conductive bonding material and electronic device |
| US8222751B2 (en) | 2006-08-28 | 2012-07-17 | Murata Manufacturing Co., Ltd. | Electroconductive bonding material and electronic apparatus |
| KR101056558B1 (ko) * | 2006-08-28 | 2011-08-11 | 가부시키가이샤 무라타 세이사쿠쇼 | 도전성 접합재료 및 전자장치 |
| JP5170685B2 (ja) * | 2006-08-28 | 2013-03-27 | 株式会社村田製作所 | 導電性接合材料、及び電子装置 |
| US8105687B2 (en) | 2006-08-28 | 2012-01-31 | Murata Manufacturing Co., Ltd. | Electroconductive bonding material and electronic apparatus |
| US8540903B2 (en) | 2007-11-28 | 2013-09-24 | Panasonic Corporation | Electrically conductive paste, and electrical and electronic device comprising the same |
| EP2216790A4 (en) * | 2007-11-28 | 2010-12-15 | Panasonic Corp | ELECTRICALLY CONDUCTIVE PASTE AND ELECTRICAL AND ELECTRONIC ARRANGEMENT THEREOF |
| WO2009075162A1 (ja) * | 2007-12-10 | 2009-06-18 | Nec Corporation | 導電性ペースト、金属フィラーの露出方法、めっき方法、及び電子装置 |
| WO2009131101A1 (ja) * | 2008-04-21 | 2009-10-29 | 株式会社スリーボンド | 導電性樹脂組成物 |
| CN103079729A (zh) * | 2011-06-21 | 2013-05-01 | 住友金属矿山株式会社 | 银粉及其制造方法 |
| CN103079729B (zh) * | 2011-06-21 | 2015-06-17 | 住友金属矿山株式会社 | 银粉及其制造方法 |
| JP2014063725A (ja) * | 2012-08-29 | 2014-04-10 | Napura:Kk | 機能性材料 |
| US9293416B2 (en) | 2012-08-29 | 2016-03-22 | Napra Co., Ltd. | Functional material |
| EP2839904A1 (en) * | 2013-08-21 | 2015-02-25 | Napra Co., Ltd. | Functional material |
| CN104425052B (zh) * | 2013-08-21 | 2017-06-13 | 纳普拉有限公司 | 功能性材料 |
| US11618108B2 (en) * | 2018-09-28 | 2023-04-04 | Tamura Corporation | Molded solder and molded solder production method |
| CN116713465A (zh) * | 2023-04-21 | 2023-09-08 | 合肥工业大学 | 钨铜复合材料专用成型剂及其应用、制备方法和应用方法 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP4248938B2 (ja) | 2009-04-02 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4248938B2 (ja) | 導電性材料、導電性成形体、導電性成形体の製造方法 | |
| JP6773153B2 (ja) | 窒化ホウ素凝集粒子、窒化ホウ素凝集粒子の製造方法、該窒化ホウ素凝集粒子含有樹脂組成物、成形体、及びシート | |
| TWI705998B (zh) | 導電性組成物及使用該導電性組成物的電子組件 | |
| CN107207935B (zh) | 导热性导电性粘接剂组合物 | |
| JP2022046765A (ja) | 銅ペースト、接合方法および接合体の製造方法 | |
| WO2017033911A1 (ja) | 低温焼結性に優れる金属ペースト及び該金属ペーストの製造方法 | |
| JP6153076B2 (ja) | 金属ナノ粒子ペースト、それを含有する接合材料、及びそれを用いた半導体装置 | |
| EP2990142A1 (en) | Metal nanoparticle dispersion, process for producing metal nanoparticle dispersion, and bonding method | |
| JP2007042301A (ja) | 導電性組成物、導電性ペースト及び導電性皮膜 | |
| JP2015004122A (ja) | 金属ナノ粒子ペースト、それを含有する接合材料、およびそれを用いた半導体装置 | |
| WO2019013231A1 (ja) | 導電性接着剤組成物 | |
| CN104994975A (zh) | 烧结用铝原料、烧结用铝原料的制造方法以及多孔铝烧结体的制造方法 | |
| JP6032110B2 (ja) | 金属ナノ粒子材料、それを含有する接合材料、およびそれを用いた半導体装置 | |
| CN106756376A (zh) | 钨铜合金及其加工方法和应用 | |
| JP7467980B2 (ja) | 窒化ホウ素凝集粉末、放熱シート及び半導体デバイスの製造方法 | |
| TWI464749B (zh) | 傳導性組合物 | |
| JP2006032165A (ja) | 導電性金属粒子とそれを用いた導電性樹脂組成物及び導電性接着剤 | |
| WO2006080247A1 (ja) | 導電性ペースト | |
| JP6379579B2 (ja) | 窒化ホウ素シート | |
| JP2014175372A (ja) | 接合材料およびそれを用いた半導体装置、ならびに配線材料およびそれを用いた電子素子用配線 | |
| Zhang et al. | Low temperature die attach based on sub-micron Ag particles and the high temperature reliability of sintered joints | |
| JP2015189609A (ja) | 窒化ホウ素シートの製造方法 | |
| JP2013182983A (ja) | 窒化けい素回路基板およびそれを用いたモジュール | |
| TWI677488B (zh) | 低溫燒結性表面處理銅微粒子之製造方法 | |
| JP2020013768A (ja) | ペースト状銀粒子組成物、金属製部材接合体の製造方法および多孔質の銀粒子焼結物と樹脂硬化物の複合物の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A712 Effective date: 20041110 |
|
| RD03 | Notification of appointment of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7423 Effective date: 20041118 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A821 Effective date: 20041111 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060606 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060606 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080912 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080930 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20081127 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20090106 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20090114 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120123 Year of fee payment: 3 |
|
| R150 | Certificate of patent or registration of utility model |
Free format text: JAPANESE INTERMEDIATE CODE: R150 Ref document number: 4248938 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120123 Year of fee payment: 3 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313111 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120123 Year of fee payment: 3 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20120123 Year of fee payment: 3 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20130123 Year of fee payment: 4 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20140123 Year of fee payment: 5 |
|
| S111 | Request for change of ownership or part of ownership |
Free format text: JAPANESE INTERMEDIATE CODE: R313113 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |