JP2004505366A - アドバンストプロセスコントロール(apc)フレームワークを用いた処理ツールの故障検出およびその制御のための方法および装置 - Google Patents
アドバンストプロセスコントロール(apc)フレームワークを用いた処理ツールの故障検出およびその制御のための方法および装置 Download PDFInfo
- Publication number
- JP2004505366A JP2004505366A JP2002515536A JP2002515536A JP2004505366A JP 2004505366 A JP2004505366 A JP 2004505366A JP 2002515536 A JP2002515536 A JP 2002515536A JP 2002515536 A JP2002515536 A JP 2002515536A JP 2004505366 A JP2004505366 A JP 2004505366A
- Authority
- JP
- Japan
- Prior art keywords
- data
- tool
- processing tool
- interface
- detection unit
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images


Classifications
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B19/00—Program-control systems
- G05B19/02—Program-control systems electric
- G05B19/418—Total factory control, i.e. centrally controlling a plurality of machines, e.g. direct or distributed numerical control [DNC], flexible manufacturing systems [FMS], integrated manufacturing systems [IMS] or computer integrated manufacturing [CIM]
- G05B19/4184—Total factory control, i.e. centrally controlling a plurality of machines, e.g. direct or distributed numerical control [DNC], flexible manufacturing systems [FMS], integrated manufacturing systems [IMS] or computer integrated manufacturing [CIM] characterised by fault tolerance, reliability of production system
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B19/00—Program-control systems
- G05B19/02—Program-control systems electric
- G05B19/418—Total factory control, i.e. centrally controlling a plurality of machines, e.g. direct or distributed numerical control [DNC], flexible manufacturing systems [FMS], integrated manufacturing systems [IMS] or computer integrated manufacturing [CIM]
- G05B19/41875—Total factory control, i.e. centrally controlling a plurality of machines, e.g. direct or distributed numerical control [DNC], flexible manufacturing systems [FMS], integrated manufacturing systems [IMS] or computer integrated manufacturing [CIM] characterised by quality surveillance of production
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/32—Operator till task planning
- G05B2219/32209—Stop production line
-
- G—PHYSICS
- G05—CONTROLLING; REGULATING
- G05B—CONTROL OR REGULATING SYSTEMS IN GENERAL; FUNCTIONAL ELEMENTS OF SUCH SYSTEMS; MONITORING OR TESTING ARRANGEMENTS FOR SUCH SYSTEMS OR ELEMENTS
- G05B2219/00—Program-control systems
- G05B2219/30—Nc systems
- G05B2219/32—Operator till task planning
- G05B2219/32221—Correlation between defect and measured parameters to find origin of defect
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02P—CLIMATE CHANGE MITIGATION TECHNOLOGIES IN THE PRODUCTION OR PROCESSING OF GOODS
- Y02P90/00—Enabling technologies with a potential contribution to greenhouse gas [GHG] emissions mitigation
- Y02P90/02—Total factory control, e.g. smart factories, flexible manufacturing systems [FMS] or integrated manufacturing systems [IMS]
Landscapes
- Engineering & Computer Science (AREA)
- General Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Quality & Reliability (AREA)
- Physics & Mathematics (AREA)
- General Physics & Mathematics (AREA)
- Automation & Control Theory (AREA)
- General Factory Administration (AREA)
- Testing Or Measuring Of Semiconductors Or The Like (AREA)
- Measuring Fluid Pressure (AREA)
- Devices For Checking Fares Or Tickets At Control Points (AREA)
- Testing And Monitoring For Control Systems (AREA)
Abstract
Description
【技術分野】
この発明は、一般的には、半導体製造技術に関し、より特定的には、アドバンストプロセスコントロール(APC)フレームワークを用いた処理ツールの故障検出および制御のための方法および装置に関する。
【0002】
【背景技術】
半導体産業には、マイクロプロセッサ、メモリデバイスなどの集積回路装置の品質、性能およびスループットを増大させようという意欲が常にある。この意欲は、より確実に動作するより高品質のコンピュータおよび電子装置に対する消費者の需要によって煽られる。
【0003】
消費者のこの需要の結果、半導体装置の製造においておよびそのような半導体装置を組込む集積回路装置の製造において改良がいくつかなされた。これらの装置の製造における欠陥を低減することで、装置自体のコストが下がる。さらに、これらの装置を組込む最終製品のコストも低減され、消費者および製造業者の両方にとって本質的な金銭的利益がもたらされる。
【0004】
半導体製造プロセスと関連する故障を検出するのに改良は見られるが、半導体製造業界が現在直面している問題の1つは、補正手段がより好都合な態様で実現可能なようにこれらの故障を報告することに遅れがあることである。この遅れの結果、いくつかの故障装置が製造され、このことは製造業者および消費者にとってコストを不所望に増大させてしまう。
【0005】
この発明は、以上に述べた問題の1つ以上を克服するかまたはその影響を少なくとも低減することに向けられる。
【0006】
【発明の開示】
この発明のある局面では、製造プロセスにおける故障検出のための方法が提供される。この方法は、処理片の製造に関する処理ツールの動作状態データを第1のインターフェイスで受信するステップを含む。状態データは第1のインターフェイスから故障検出ユニットに送られる。状態データに基づいて処理ツールに故障条件が存在するか否かが判定され、故障条件の存在に応答して予め定められた処置が処理ツールに対して行なわれる。
【0007】
この発明の別の局面では、製造プロセスにおける故障検出のためのシステムが提供される。このシステムは、処理片を製造するように適合される処理ツールと、処理ツールに結合され処理片の製造に関する処理ツールの動作状態データを受信するように適合される第1のインターフェイスとを含む。このシステムはさらに、動作状態データに基づいて処理ツールに故障条件が存在するかを判定するように適合される故障検出ユニットと、故障条件の存在に応答して処理ツールに対して予め定められた処置を行なうように適合されるフレームワークとを含む。
【0008】
この発明は、添付の図面と関連付けて以下の説明を参照することにより理解され得り、同様の参照番号は同様の要素を特定する。
【0009】
この発明はさまざまな変形および代替の形を認めるが、その特定の実施例が図面に例として示されここに詳細に記載される。しかしながら、特定の実施例のここでの記載はこの発明を開示された特定の形に限るものでなく、反対に、前掲の特許請求の範囲によって定義されるこの発明の精神および範囲内にあるすべての変形、等価および代替を含むことを意図することが理解される。
【0010】
【発明を実施する態様】
この発明の例示的な実施例が以下に記載される。わかりやすくするために、実際の実現化のすべての特徴がこの明細書に記載されるわけではない。いかなるそのような実際の実施例の開発においても、実現化例によって異なる、システムに関連したおよびビジネスに関連した制約に従うような開発者の特定の目的を達成するために、実現化例に特有の決定がなされなければならないことがもちろん理解される。しかしながら、そのような開発の努力は複雑で時間がかかる可能性があるが、それでもこの開示の利益を有する当業者にはルーチンの業務であろうことが理解される。
【0011】
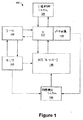
ここで図面を参照し、具体的には図1を参照し、プロセスツール動作状態データに基づいて半導体製造プロセスにおける故障検出を判定するためのシステム100が提供される。システム100は、例示の実施例では、シリコンウェハなどの処理片を製造するために用いられる半導体製造機器の形の処理ツール105を含む。ある実施例に従えば、処理ツール105はアプライドマテリアルズ(Applied Materials)(AMAT)急速熱処理(RTP)ツールである。しかしながら、処理ツール105は必ずしもAMAT RTPツールに限られるものでなく、またはシリコンウェハを処理するためのツールにも限られるものでなく、この発明の精神および範囲から逸脱することなしに種々の異なったタイプの商業製品を製造するための他のタイプの製造機器を含んでもよい。
【0012】
処理ツール105は機器インターフェイス(EI)110に結合され、機器インターフェイス110は、ツール105からさまざまなツール状態データを回収し、データ収集ユニット130を介して故障検出システム120にこのデータを与えて、ツール105が故障動作を経験しているかを判定する。ツール状態データは、これに限られるものでないが、処理ツール105の温度、圧力およびガス流量の測定値を含んでもよい。
【0013】
アドオンのセンサ115も処理ツール105に結合されてよく、ツール105自体によって確かめられない付加的ツール状態データを測定する。たとえば、アドオンセンサ115は、シリコンウェハがツール105によって許容動作限界内で製造されたかを判定するために用いられてもよい。ツール105のそのような許容動作限界は、たとえばある温度範囲内でウェハを製造することであってもよい。しかしながら、アドオンセンサ115は、さまざまな他の動作状態パラメータを記録するために用いられてもよく、したがって上述の例に限られなくてもよいことが認められる。
【0014】
センサ115は、たとえば、熱電対線からデータを獲得するC++スタンドアローンプログラムなどの簡単なデータ収集プログラムとして具現化されてもよい。代替的に、センサ115は、複数の変換器(図示せず)を介してデータを収集する本格的なLABVIEW(R)アプリケーションとして具現化されてもよい。さらに、センサ115は全く使用されなくてもよく、故障検出システム120は、機器インターフェイス110から転送されるツール状態データにのみ依拠してもよいことが認められる。しかしながら、使用されれば、センサ115は、付加的なツール状態データを故障検出システム120に転送して分析させる。
【0015】
たとえば、ワークストリーム(WorkStream)などの工場制御システム125が、システム100によって行なわれる半導体製造プロセスのプログラム制御全体を与える。制御システム125は、信号を機器インターフェイス110に与え、たとえば機器105の動作を開始および停止するなど、処理ツール105を制御する。ツール105が作動し所与のウェハを処理すると、ツール状態データは、機器インターフェイス110によって受信され、特定のウェハが処理されている間このデータが処理ツール105から送信されると、データ収集ユニット130によって収集される。データ収集ユニット130は、ツール状態データを処理されている特定のウェハのためのツールデータファイルに変換し、ほぼリアルタイムで分析するためにこのファイルを故障検出システム120に転送する。ある実施例では、このプロセスが長ければ、このプロセスは部分に分解されてもよい。ツール状態データをツールデータファイルに変換すると、データ収集ユニット130は、このデータを、機器インターフェイス110によって用いられる第1の通信プロトコルから故障検出システム120上で実行するソフトウェアと互換性のある第2の通信プロトコルに翻訳する。ツール状態データをツールデータファイルに翻訳するためのプロセスは、故障検出システム120上で動作する特定の故障検出ソフトウェアに特有のものである。
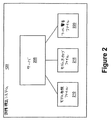
【0016】
図2を参照し、故障検出システム120のより詳細な図が提供される。故障検出システム120は、サーバ205でデータ収集ユニット130から変換されたツールデータファイルを受信する。ある実施例に従えば、サーバ205は、ツール105によって処理されるウェハごとのツール状態データから得られるツールデータファイルに基づいて処理ツール105の故障検出分析を与える商業的に入手可能なソフトウェアパッケージであるモデルウェア(ModelWare)(R)を走らせる。しかしながら、他のタイプの故障検出ソフトウェアが、この発明の精神および範囲から逸脱することなしにモデルウェア(R)の代わりに使用されてもよいことが認められる。
【0017】
ツール105によって処理されるウェハごとに、モデル参照ファイル(MRF)210が、データ収集ユニット130から転送されたツールデータファイルから構成される。モデル参照ファイル(MRF)210は、処理されている各ウェハごとにほぼリアルタイムでツール105の現在の状態を与える。ウェハのロットがツール105による処理が完了すると、そのロットのウェハごとのモデル参照ファイル(MRF)210が、サーバ205によってモデルアーカイブファイル(MAF)215にコンパイルされる。モデル参照ファイルのデータが予め定められた量だけ故障モデルデータと異なっているならば、サーバ205はまた、ツール105によって現在処理されているウェハのモデル参照ファイル(MRF)210を故障モデルデータと比較することによりツール警告ファイル220を構成する。故障モデルデータは、他の同様のタイプのウェハのツール状態データから得られたモデル参照ファイル(MRF)を含む、この場合、そのようなウェハが許容動作限界内でツールによって処理されたことが予めわかっている。
【0018】
故障検出システム120によって検出され得る故障のタイプは、シリコンウェハ製造における処理および/または動作故障を含む。処理故障の例は、これに限られるものでないが、チャンバの最適でない予熱、壊れたウェハが検出される破壊的故障、異常な処理ガス流量、温度誤差、温度測定値ずれ、などを含み得る。故障検出システム120によって検出される動作故障のいくつかの例は、中断/再開処理、急速熱アニール(RTA)の前のウェハの追跡(wafer sleuth)がないまたはウェハの追跡が不適切である、などを含み得る。
【0019】
ツール105によって現在処理されているウェハのためのモデル参照ファイル(MRF)210を評価すると、故障検出システム120は、ツール「健康状態」データの形でツール105の潜在的故障および/または適切な動作の結果をアドバンストプロセスコントロール(APC)フレームワーク135に送信する(図1および図2参照)。そして、APCフレームワーク135は制御信号を機器インターフェイス110に送信して、故障検出システム120から転送されたツール健康状態データ結果に基づいて処理ツール105を制御してもよい。たとえば、APCフレームワーク135から送信された信号は、ウェハのさらなる不良な製造を防ぐためにツール105をシャットダウンすることであってもよい。APCフレームワーク135からデータを送信して、所望であれば、ツール105の故障条件をいかに訂正するかを技術者に知らせてもよい。別の実施例に従えば、APCフレーム135はまた、ツール健康状態データのコピーを機器インターフェイス110に転送してもよく、機器インターフェイス110は、ツール健康状態データのコピーを工場制御システム125に転送してもよく、工場制御システム125は、ツール健康状態データを平均化し、データまたは平均化されたデータのチャートをプロットし、工場の技術者が見れるようにしてもよい。
【0020】
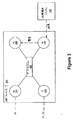
ここで図3を参照し、APCフレームワーク135のより詳細な図が提供される。APCフレームワーク135は、処理ツール105のランツーラン制御を可能にする交換可能な規格化されたソフトウェアコンポーネントからなるコンポーネントベースのアーキテクチャである。APCフレームワーク135は、ツール105を機器インターフェイス110を介してフレームワーク135にインターフェイスで接続してツール105を制御するためのマシンインターフェイス(MI)310を含む。APCフレームワーク135はさらに、アドオンセンサ115をフレームワーク135とインターフェイスで接続するためのセンサインターフェイス(SI)320を含む。ある実施例に従えば、センサインターフェイス320は、故障検出システム120に直接データを送信させるのとは対照的に、センサ115を介して処理ツール105のツール状態データを補正するように適合されてもよい。この実施例では、センサ115からのツール状態データは、APCフレームワーク135を介して故障検出システム120に送信される。さらに、1つのみのセンサインターフェイス320が図3に示されるが、この発明の精神および範囲から逸脱することなしにいくつかのセンサインターフェイスがフレームワーク135内に含められてもよいことが理解される。
【0021】
プランエグゼキュータ(PE)330(すなわちプロセスコントローラ)が、APCフレームワーク135を管理し、故障検出システム120によって転送されたツール健康状態データで見出される問題に対する可能な解決策を提供する。フレームワーク135はさらに、故障検出システム120上で走るサードパーティのアプリケーションとインターフェイスで接続するためのアプリケーションインターフェイス(AI)340を含む。例示の実施例では、サードパーティのアプリケーションは、故障検出サーバ205上で走るモデルウェア(R)ソフトウェアパッケージである。APCフレームワーク135の、マシンインターフェイス310とセンサインターフェイス320とプランエグゼキュータ330とアプリケーションインターフェイス340との間の通信を可能にするデータチャネル350がさらに設けられる。
【0022】
マシンインターフェイス310は機器インターフェイス110に結合し、処理ツール105とAPCフレームワーク135との間のインターフェイスとなる。マシンインターフェイス310は、ツール105のセットアップ、起動および監視をサポートする。これは、機器インターフェイス110からコマンドおよび状態イベントを受信し、この情報をAPCフレームワーク135の他の構成要素、すなわちプランエグゼキュータ330およびアプリケーションインターフェイス340に転送する。APCフレームワーク135の他の構成要素からマシンインターフェイス310によって受信されるいかなる応答も、機器インターフェイス110に送られ、処理ツール105に運ばれる。前述のとおり、これは、故障条件が検出される場合ツール105を操作するための、プランエグゼキュータ330からの信号を含んでもよい。
【0023】
マシンインターフェイス310はまた、機器インターフェイス110によって利用される特定の通信プロトコルと、APCフレームワーク135の構成要素によって用いられるコモン・オブジェクト・リクエスト・ブローカ・アーキテクチャ・インターフェイス定義言語(CORBA IDL)との間でメッセージを再初期化し再構成する。マシンインターフェイス310が機器インターフェイスに特有の通信プロトコルとAPCフレームワーク135のCORBA IDLプロトコルとの間のそのような翻訳を行なう態様は、当業者には周知である。したがって、これらの2つのフォーマット間の特定の翻訳プロセスは、この発明を不必要に不明瞭にすることを回避するためにここに論じられない。
【0024】
センサインターフェイス320は、アドオンのセンサ115とAPCフレームワーク135との間のインターフェイスとなる。センサインターフェイス320は、アドオンセンサ115のためのセットアップ、起動、監視およびデータ収集を提供する。マシンインターフェイス310と同様に、センサインターフェイス320も、センサ115によって利用される特定の通信プロトコルとAPCフレームワーク135の構成要素によって使用されるCORBA IDLプロトコルとの間のメッセージを再初期化し再構成する。
【0025】
アプリケーションインターフェイス340は、サードパーティのツール(たとえば、モデルウェア(R)、マットラブ(MatLab)およびマスマティカ(Mathematica)などの商業的ソフトウェアパッケージ)のAPCフレームワーク135への統合をサポートする。典型的には、これらのサードパーティのツールは、APCフレームワーク135に知られている標準CORBA IDLプロトコルを提供しない。したがって、アプリケーションインターフェイス340は、サードパーティのツールによって利用される通信プロトコルとAPCフレームワーク135によって使用されるCORBAプロトコルとの間の必要な翻訳を提供する。例示の実施例では、サードパーティのツールは、データ収集ユニット130およびセンサ115を介して供給される処理ツール105のツール状態データを分析するための故障検出システム120である。前述のとおり、故障検出システム120は、例示の実施例では故障の検出を提供するためのモデルウェア(R)ソフトウェアを含む。
【0026】
プランエグゼキュータ330は、故障検出システム120によって供給されるツール健康状態データ結果に基づいて予め定められた処置を行なう。アプリケーションインターフェイス340は故障検出システム120から結果を受信すると、その結果のコピーをプランエグゼキュータ330に転送する。結果を検査すると、プランエグゼキュータ330は、予め定められた処置を行なうことによりツール105で見出される故障条件を訂正しようとする。この発明のある実施例に従えば、故障条件への解決策は、プランエグゼキュータ330が制御信号をマシンインターフェイス310および機器インターフェイス110に送信し、ツール105をシャットダウンして故障シリコンウェハのさらなる製造を防ぐことであってもよい。プランエグゼキュータ330は、ツール105をシャットダウンすることに加えて、たとえばツール105が動作をもう一度開始し得るより前に、グラフィカルユーザインターフェイス(GUI)などのオペレータインターフェイス(図示せず)を介して故障条件を訂正するための任意の可能な解決策を技術者に通告してもよい。代替的に、プランエグゼキュータ330によって行なわれる予め定められた処置は、ツール健康状態データのコピーを機器インターフェイス110に転送し、次に健康状態データをワークストリーム25に転送することであってもよい。
【0027】
ここで図4Aおよび図4Bを参照し、ツール状態動作パラメータに基づく故障検出のためのプロセス400が提供される。プロセス400は、処理ツール105のツール状態データが獲得されるブロック410で開始する。ツール状態データは、ツール105自体からまたはアドオンセンサ115を介して獲得されてもよい。ある実施例に従えば、ツール状態データは、処理ツール105からの温度、圧力およびガス流量測定値を含んでもよい。
【0028】
ツール状態データが処理ツール105を介して獲得されると、ブロック420で、データは機器インターフェイス110で受信されデータ収集ユニット130に蓄積される。ブロック430で、データ収集ユニット130は、ツール105によって処理されるウェハごとに受信されたツール状態データを機器インターフェイス110によって使用される第1の通信プロトコルからツールデータファイルの形で第2の通信プロトコルに翻訳する。データ収集ユニット130は、ツール状態データをツールデータファイルに変換すると、このデータを、故障検出システム120上で実行する、例示の実施例ではモデルウェア(R)ソフトウェアパッケージであるソフトウェアパッケージと互換性のある第2の通信プロトコルに翻訳する。ツール105によって現在処理されているウェハごとにツールデータファイルを作成した後に、データ収集ユニット130は、ブロック440で、ツールデータファイルを故障検出システム120に転送する。故障検出システム120の故障検出サーバ205は、モデル参照ファイル210を生成し、モデル参照ファイル(MRF)を処理されたウェハのロットのためのモデルアーカイブファイル(MAF)215に追加し、データ収集ユニット130から受信されたツールデータファイルに基づいてツール警告ファイル220を生成する。故障検出サーバ205は、さらに、ブロック450で、ツール105によって現在処理されているウェハのためのモデル参照ファイル210を故障モデルデータと比較し、そのウェハのためのツール健康状態データを生成する。
【0029】
ブロック460で、故障検出システム120は、アプリケーションインターフェイス340を介してツール健康状態データをAPCフレームワーク135のプランエグゼキュータ330に転送する。ブロック470で、プランエグゼキュータ330は、ツール105によって処理されている特定のウェハのためのツール健康状態データを検査する。ブロック480で、プランエグゼキュータ330は、検査に基づいて予め定められた処置を行なう。ある実施例に従えば、予め定められた処置は、ツール健康状態データが不良であると見なされた場合処理ツール105をシャットダウンするために制御信号を送信することであってもよい。代替の実施例では、プランエグゼキュータ330は、ツール105のツール健康状態データを機器インターフェイス110に転送してもよい。次に、機器インターフェイス110は、ツール健康状態データをワークストリーム125に転送し得り、ここでツール健康状態データは、所望であれば、平均化され、製造技術者が見ることのできるチャートにプロットされてもよい。
【0030】
以上に開示した特定の実施例は例示のみであって、この発明はここでの教示の利益を有する当業者には明らかな、異なるが等価な態様で変形され実施されてもよい。さらに、以下の特許請求の範囲に記載されるもの以外の、ここに示される構成または設計の詳細に限定されるものでない。したがって、以上に開示した特定の実施例は変更または変形されてもよく、すべてのそのような変形がこの発明の精神および範囲内であると見なされることは明らかである。したがって、ここで求められる保護は、前掲の特許請求の範囲に述べられるとおりである。
【図面の簡単な説明】
【図1】ある実施例に従う処理ツールの故障検出および制御を提供するための故障検出システムおよびアドバンストプロセスコントロール(APC)フレームワークを含む製造システムの図である。
【図2】図1の故障検出システムの詳細図である。
【図3】処理ツールの動作を制御するための図1のAPCフレームワークのより詳細な概要の図である。
【図4A】図1の製造システムおよびその制御のための故障検出能力を与えるためのプロセスの図である。
【図4B】図1の製造システムおよびその制御のための故障検出能力を与えるためのプロセスの図である。
Claims (10)
- 処理片の製造に関する処理ツール(105)の動作状態データを第1のインターフェイス(110)で受信するステップと、
状態データを第1のインターフェイス(110)から故障検出ユニット(120)に送信するステップと、
状態データに基づいて処理ツール(105)に故障条件が存在するかを判定するステップと、
故障条件の存在に応答して予め定められた処置を処理ツール(105)に対して行なうステップとを含む、方法。 - 状態データを第1のインターフェイス(110)から故障検出ユニット(120)に送信するステップはさらに、
状態データを第1のインターフェイス(110)からデータ収集ユニット(130)に送信するステップと、
データ収集ユニット(130)に状態データを蓄積するステップと、
状態データを第1の通信プロトコルから故障検出ユニット(120)と互換性のある第2の通信プロトコルに翻訳するステップと、
翻訳された状態データをデータ収集ユニット(130)から故障検出ユニット(120)に送信するステップとを含む、請求項1に記載の方法。 - 処理ツール(105)の故障条件が故障検出ユニット(120)によって判定されたならば、故障条件を示す警告信号を故障検出ユニット(120)からアドバンストプロセスコントロールフレームワーク(135)に送信するステップをさらに含む、請求項2に記載の方法。
- 予め定められた処置を行なうステップはさらに、
予め定められた処置を反映する信号をフレームワーク(135)によって第1のインターフェイス(110)に送信するステップを含む、請求項3に記載の方法。 - 蓄積された状態データをデータ収集ユニット(130)から故障検出ユニット(120)に送信するステップはさらに、
処理片がツール(105)によって処理されている間に、蓄積された状態データをデータ収集ユニット(130)から故障検出ユニット(120)に送信するステップを含む、請求項2に記載の方法。 - 前記システムが、
処理片を製造するように適合される処理ツール(105)と、
処理ツール(105)に結合される第1のインターフェイス(110)とを含み、第1のインターフェイス(110)は、処理片の製造に関連する処理ツール(105)の動作状態データを受信するように適合され、さらに、
前記動作状態データに基づいて処理ツール(105)に故障条件が存在するかを判定するように適合される故障検出ユニット(120)と、
故障条件の存在に応答して予め定められた処置を処理ツール(105)に対して行なうように適合されるフレームワーク(135)とを含むことを特徴とするシステム。 - 第1のインターフェイス(110)は、
データが第1のインターフェイス(110)によって受信されると状態データを受信および蓄積し、状態データを第1の通信プロトコルから故障検出ユニット(120)と互換性のある第2の通信プロトコルに翻訳し、翻訳された状態データをデータ収集ユニット(130)から故障検出ユニット(120)に送信するように適合されるデータ収集ユニット(130)を含む、請求項6に記載のシステム。 - 処理ツール(105)に結合されるセンサ(115)をさらに含み、センサ(115)は、処理ツール(105)から付加的状態データを受信し、データを故障検出ユニット(120)に送信するように適合される、請求項6に記載のシステム。
- 故障検出ユニット(120)は、処理ツール(105)の状態データを予め定められた状態データと比較して故障条件の存在を判定するようにさらに適合される、請求項6に記載のシステム。
- データ収集ユニット(130)は、処理片がツール(105)によって処理されている間、蓄積された状態データを故障検出ユニット(120)に送信するようにさらに適合される、請求項7に記載のシステム。
Applications Claiming Priority (3)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| US09/629,073 | 2000-07-31 | ||
| US09/629,073 US6725402B1 (en) | 2000-07-31 | 2000-07-31 | Method and apparatus for fault detection of a processing tool and control thereof using an advanced process control (APC) framework |
| PCT/US2001/021159 WO2002010873A2 (en) | 2000-07-31 | 2001-07-03 | Method and apparatus for fault detection of a processing tool and control thereof using an advanced process control (apc) framework |
Publications (3)
| Publication Number | Publication Date |
|---|---|
| JP2004505366A true JP2004505366A (ja) | 2004-02-19 |
| JP2004505366A5 JP2004505366A5 (ja) | 2008-08-14 |
| JP4977303B2 JP4977303B2 (ja) | 2012-07-18 |
Family
ID=24521470
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002515536A Expired - Lifetime JP4977303B2 (ja) | 2000-07-31 | 2001-07-03 | アドバンストプロセスコントロール(apc)フレームワークを用いた処理ツールの故障検出およびその制御のための方法および装置 |
Country Status (9)
| Country | Link |
|---|---|
| US (1) | US6725402B1 (ja) |
| EP (1) | EP1305681B1 (ja) |
| JP (1) | JP4977303B2 (ja) |
| KR (1) | KR100819190B1 (ja) |
| CN (1) | CN100520651C (ja) |
| AU (1) | AU2001271800A1 (ja) |
| DE (1) | DE60127267T2 (ja) |
| TW (1) | TW589691B (ja) |
| WO (1) | WO2002010873A2 (ja) |
Families Citing this family (43)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7069101B1 (en) | 1999-07-29 | 2006-06-27 | Applied Materials, Inc. | Computer integrated manufacturing techniques |
| US7188142B2 (en) | 2000-11-30 | 2007-03-06 | Applied Materials, Inc. | Dynamic subject information generation in message services of distributed object systems in a semiconductor assembly line facility |
| US7082345B2 (en) * | 2001-06-19 | 2006-07-25 | Applied Materials, Inc. | Method, system and medium for process control for the matching of tools, chambers and/or other semiconductor-related entities |
| US7101799B2 (en) | 2001-06-19 | 2006-09-05 | Applied Materials, Inc. | Feedforward and feedback control for conditioning of chemical mechanical polishing pad |
| US6913938B2 (en) | 2001-06-19 | 2005-07-05 | Applied Materials, Inc. | Feedback control of plasma-enhanced chemical vapor deposition processes |
| US7047099B2 (en) * | 2001-06-19 | 2006-05-16 | Applied Materials Inc. | Integrating tool, module, and fab level control |
| US7698012B2 (en) | 2001-06-19 | 2010-04-13 | Applied Materials, Inc. | Dynamic metrology schemes and sampling schemes for advanced process control in semiconductor processing |
| US6910947B2 (en) * | 2001-06-19 | 2005-06-28 | Applied Materials, Inc. | Control of chemical mechanical polishing pad conditioner directional velocity to improve pad life |
| US20020192966A1 (en) * | 2001-06-19 | 2002-12-19 | Shanmugasundram Arulkumar P. | In situ sensor based control of semiconductor processing procedure |
| US7201936B2 (en) | 2001-06-19 | 2007-04-10 | Applied Materials, Inc. | Method of feedback control of sub-atmospheric chemical vapor deposition processes |
| US7160739B2 (en) * | 2001-06-19 | 2007-01-09 | Applied Materials, Inc. | Feedback control of a chemical mechanical polishing device providing manipulation of removal rate profiles |
| US7337019B2 (en) * | 2001-07-16 | 2008-02-26 | Applied Materials, Inc. | Integration of fault detection with run-to-run control |
| US6950716B2 (en) * | 2001-08-13 | 2005-09-27 | Applied Materials, Inc. | Dynamic control of wafer processing paths in semiconductor manufacturing processes |
| US6984198B2 (en) * | 2001-08-14 | 2006-01-10 | Applied Materials, Inc. | Experiment management system, method and medium |
| US20030037090A1 (en) * | 2001-08-14 | 2003-02-20 | Koh Horne L. | Tool services layer for providing tool service functions in conjunction with tool functions |
| US8180587B2 (en) * | 2002-03-08 | 2012-05-15 | Globalfoundries Inc. | System for brokering fault detection data |
| TWI328164B (en) * | 2002-05-29 | 2010-08-01 | Tokyo Electron Ltd | Method and apparatus for monitoring tool performance |
| US7668702B2 (en) * | 2002-07-19 | 2010-02-23 | Applied Materials, Inc. | Method, system and medium for controlling manufacturing process using adaptive models based on empirical data |
| KR20050026099A (ko) * | 2002-08-01 | 2005-03-14 | 어플라이드 머티어리얼즈 인코포레이티드 | 고급 처리 제어 시스템 내의 부정확한 계측 데이터의 취급방법, 시스템 및 매체 |
| US20040063224A1 (en) * | 2002-09-18 | 2004-04-01 | Applied Materials, Inc. | Feedback control of a chemical mechanical polishing process for multi-layered films |
| WO2004031875A1 (en) * | 2002-09-30 | 2004-04-15 | Tokyo Electron Limited | Method and apparatus for the monitoring and control of a semiconductor manufacturing process |
| US7272459B2 (en) * | 2002-11-15 | 2007-09-18 | Applied Materials, Inc. | Method, system and medium for controlling manufacture process having multivariate input parameters |
| US6912433B1 (en) * | 2002-12-18 | 2005-06-28 | Advanced Mirco Devices, Inc. | Determining a next tool state based on fault detection information |
| US8359494B2 (en) | 2002-12-18 | 2013-01-22 | Globalfoundries Inc. | Parallel fault detection |
| US7333871B2 (en) | 2003-01-21 | 2008-02-19 | Applied Materials, Inc. | Automated design and execution of experiments with integrated model creation for semiconductor manufacturing tools |
| US7205228B2 (en) * | 2003-06-03 | 2007-04-17 | Applied Materials, Inc. | Selective metal encapsulation schemes |
| US7354332B2 (en) | 2003-08-04 | 2008-04-08 | Applied Materials, Inc. | Technique for process-qualifying a semiconductor manufacturing tool using metrology data |
| WO2005013016A2 (en) * | 2003-08-05 | 2005-02-10 | Arie Melul | Method and system for real time diagnosis of machine operation |
| US7356377B2 (en) | 2004-01-29 | 2008-04-08 | Applied Materials, Inc. | System, method, and medium for monitoring performance of an advanced process control system |
| US6980873B2 (en) | 2004-04-23 | 2005-12-27 | Taiwan Semiconductor Manufacturing Company, Ltd. | System and method for real-time fault detection, classification, and correction in a semiconductor manufacturing environment |
| US7437404B2 (en) * | 2004-05-20 | 2008-10-14 | Taiwan Semiconductor Manufacturing Company, Ltd. | System and method for improving equipment communication in semiconductor manufacturing equipment |
| US7096085B2 (en) | 2004-05-28 | 2006-08-22 | Applied Materials | Process control by distinguishing a white noise component of a process variance |
| US6961626B1 (en) | 2004-05-28 | 2005-11-01 | Applied Materials, Inc | Dynamic offset and feedback threshold |
| US7363195B2 (en) * | 2004-07-07 | 2008-04-22 | Sensarray Corporation | Methods of configuring a sensor network |
| US7680556B2 (en) * | 2004-11-15 | 2010-03-16 | Tech Semiconductor Singapore Pte. Ltd. | Method for data collection during manufacturing processes |
| US7277824B1 (en) * | 2005-07-13 | 2007-10-02 | Advanced Micro Devices, Inc. | Method and apparatus for classifying faults based on wafer state data and sensor tool trace data |
| US8397173B2 (en) * | 2006-01-31 | 2013-03-12 | Advantest (Singapore) Pte Ltd | Methods and apparatus using a service to launch and/or monitor data formatting processes |
| US8572472B2 (en) * | 2006-09-28 | 2013-10-29 | Mitsubishi Electric Corporation | Fault detection apparatus, fault detection method, and fault detection program |
| PL2097794T5 (pl) * | 2006-11-03 | 2018-01-31 | Air Prod & Chem | System i sposób monitorowania procesu |
| JP4975605B2 (ja) * | 2007-12-26 | 2012-07-11 | 東京エレクトロン株式会社 | 処理システム、処理システムの制御方法およびソフトウェアのバージョンアップ方法 |
| JP2010034180A (ja) * | 2008-07-28 | 2010-02-12 | Toshiba Corp | 半導体製造装置の制御方法および半導体装置の製造方法 |
| US9720393B2 (en) * | 2012-08-31 | 2017-08-01 | P.C. Automax Inc. | Automation system and method of manufacturing product using automated equipment |
| EP3055851B1 (en) * | 2013-10-07 | 2020-02-26 | Google LLC | Smart-home hazard detector providing context specific features and/or pre-alarm configurations |
Citations (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS62157762A (ja) * | 1985-12-28 | 1987-07-13 | Toshiba Corp | 設備診断装置 |
| JPS63307755A (ja) * | 1987-06-09 | 1988-12-15 | Matsushita Electric Ind Co Ltd | 半導体製造装置 |
| JPH0210682A (ja) * | 1988-06-27 | 1990-01-16 | Tel Sagami Ltd | 熱処理装置 |
| JPH02205019A (ja) * | 1989-02-02 | 1990-08-14 | Hitachi Ltd | プラズマ処理装置およびその診断方法 |
| JPH0498997A (ja) * | 1990-08-17 | 1992-03-31 | Nippon Steel Corp | プロセス制御設備診断装置 |
| JPH0757681A (ja) * | 1993-08-12 | 1995-03-03 | Nissin Electric Co Ltd | イオン注入装置 |
| JPH0911092A (ja) * | 1995-06-20 | 1997-01-14 | Hitachi Ltd | 生産支援システムおよび生産設備用インテリジェントインタフェース |
| JPH0982266A (ja) * | 1995-07-07 | 1997-03-28 | Nissin Electric Co Ltd | イオン注入制御装置 |
| JPH09244733A (ja) * | 1996-03-05 | 1997-09-19 | Fuji Electric Co Ltd | 点検ロボットにおけるロボット制御と自動診断の並行処理化方法 |
| JPH11119815A (ja) * | 1997-10-17 | 1999-04-30 | Nakamura Tome Precision Ind Co Ltd | Nc工作機械の故障診断方法及び装置 |
| JPH11145979A (ja) * | 1997-11-12 | 1999-05-28 | Nikon Corp | 半導体製造装置の支援装置 |
| JPH11296444A (ja) * | 1998-04-06 | 1999-10-29 | Toshiba Corp | 監視装置 |
| JP2000021701A (ja) * | 1998-01-14 | 2000-01-21 | Samsung Electron Co Ltd | 半導体製造設備管理システムの設備ユニット状態管理方法 |
| JP2000076571A (ja) * | 1998-08-31 | 2000-03-14 | Toko Electric Corp | ビル群の監視制御システム |
Family Cites Families (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US5526293A (en) | 1993-12-17 | 1996-06-11 | Texas Instruments Inc. | System and method for controlling semiconductor wafer processing |
| US5563798A (en) | 1994-04-05 | 1996-10-08 | Applied Materials, Inc. | Wafer positioning system |
| US5661408A (en) * | 1995-03-01 | 1997-08-26 | Qc Solutions, Inc. | Real-time in-line testing of semiconductor wafers |
| BR9711588B1 (pt) * | 1996-10-04 | 2011-01-11 | sistema de controle de processo, e, processo de configuração do mesmo. | |
| US5859964A (en) | 1996-10-25 | 1999-01-12 | Advanced Micro Devices, Inc. | System and method for performing real time data acquisition, process modeling and fault detection of wafer fabrication processes |
| JP3576335B2 (ja) * | 1996-10-31 | 2004-10-13 | 松下電器産業株式会社 | プロセス加工工程の異常抽出方法及び装置 |
| US6161054A (en) * | 1997-09-22 | 2000-12-12 | On-Line Technologies, Inc. | Cell control method and apparatus |
| KR100269942B1 (ko) * | 1998-02-03 | 2000-10-16 | 윤종용 | 반도체제조설비관리방법 |
| US6115643A (en) * | 1998-02-03 | 2000-09-05 | Mcms | Real-time manufacturing process control monitoring method |
| US6263255B1 (en) * | 1998-05-18 | 2001-07-17 | Advanced Micro Devices, Inc. | Advanced process control for semiconductor manufacturing |
| US6408399B1 (en) * | 1999-02-24 | 2002-06-18 | Lucent Technologies Inc. | High reliability multiple processing and control system utilizing shared components |
| US6556881B1 (en) | 1999-09-09 | 2003-04-29 | Advanced Micro Devices, Inc. | Method and apparatus for integrating near real-time fault detection in an APC framework |
| US6560503B1 (en) | 1999-10-05 | 2003-05-06 | Advanced Micro Devices, Inc. | Method and apparatus for monitoring controller performance using statistical process control |
| US6546508B1 (en) * | 1999-10-29 | 2003-04-08 | Advanced Micro Devices, Inc. | Method and apparatus for fault detection of a processing tool in an advanced process control (APC) framework |
| US6532555B1 (en) * | 1999-10-29 | 2003-03-11 | Advanced Micro Devices, Inc. | Method and apparatus for integration of real-time tool data and in-line metrology for fault detection in an advanced process control (APC) framework |
| US6232134B1 (en) * | 2000-01-24 | 2001-05-15 | Motorola Inc. | Method and apparatus for monitoring wafer characteristics and/or semiconductor processing consistency using wafer charge distribution measurements |
| US6606582B1 (en) * | 2000-03-27 | 2003-08-12 | Seh America, Inc. | Universal system, method and computer program product for collecting and processing process data including particle measurement data |
-
2000
- 2000-07-31 US US09/629,073 patent/US6725402B1/en not_active Expired - Lifetime
-
2001
- 2001-07-03 JP JP2002515536A patent/JP4977303B2/ja not_active Expired - Lifetime
- 2001-07-03 EP EP01950842A patent/EP1305681B1/en not_active Expired - Lifetime
- 2001-07-03 KR KR1020037001371A patent/KR100819190B1/ko not_active Expired - Lifetime
- 2001-07-03 AU AU2001271800A patent/AU2001271800A1/en not_active Abandoned
- 2001-07-03 DE DE60127267T patent/DE60127267T2/de not_active Expired - Lifetime
- 2001-07-03 CN CNB018145221A patent/CN100520651C/zh not_active Expired - Lifetime
- 2001-07-03 WO PCT/US2001/021159 patent/WO2002010873A2/en not_active Ceased
- 2001-07-18 TW TW090117506A patent/TW589691B/zh not_active IP Right Cessation
Patent Citations (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS62157762A (ja) * | 1985-12-28 | 1987-07-13 | Toshiba Corp | 設備診断装置 |
| JPS63307755A (ja) * | 1987-06-09 | 1988-12-15 | Matsushita Electric Ind Co Ltd | 半導体製造装置 |
| JPH0210682A (ja) * | 1988-06-27 | 1990-01-16 | Tel Sagami Ltd | 熱処理装置 |
| JPH02205019A (ja) * | 1989-02-02 | 1990-08-14 | Hitachi Ltd | プラズマ処理装置およびその診断方法 |
| JPH0498997A (ja) * | 1990-08-17 | 1992-03-31 | Nippon Steel Corp | プロセス制御設備診断装置 |
| JPH0757681A (ja) * | 1993-08-12 | 1995-03-03 | Nissin Electric Co Ltd | イオン注入装置 |
| JPH0911092A (ja) * | 1995-06-20 | 1997-01-14 | Hitachi Ltd | 生産支援システムおよび生産設備用インテリジェントインタフェース |
| JPH0982266A (ja) * | 1995-07-07 | 1997-03-28 | Nissin Electric Co Ltd | イオン注入制御装置 |
| JPH09244733A (ja) * | 1996-03-05 | 1997-09-19 | Fuji Electric Co Ltd | 点検ロボットにおけるロボット制御と自動診断の並行処理化方法 |
| JPH11119815A (ja) * | 1997-10-17 | 1999-04-30 | Nakamura Tome Precision Ind Co Ltd | Nc工作機械の故障診断方法及び装置 |
| JPH11145979A (ja) * | 1997-11-12 | 1999-05-28 | Nikon Corp | 半導体製造装置の支援装置 |
| JP2000021701A (ja) * | 1998-01-14 | 2000-01-21 | Samsung Electron Co Ltd | 半導体製造設備管理システムの設備ユニット状態管理方法 |
| JPH11296444A (ja) * | 1998-04-06 | 1999-10-29 | Toshiba Corp | 監視装置 |
| JP2000076571A (ja) * | 1998-08-31 | 2000-03-14 | Toko Electric Corp | ビル群の監視制御システム |
Also Published As
| Publication number | Publication date |
|---|---|
| KR20030019635A (ko) | 2003-03-06 |
| WO2002010873A3 (en) | 2002-08-29 |
| DE60127267T2 (de) | 2007-12-20 |
| EP1305681A2 (en) | 2003-05-02 |
| CN100520651C (zh) | 2009-07-29 |
| EP1305681B1 (en) | 2007-03-14 |
| CN1447933A (zh) | 2003-10-08 |
| DE60127267D1 (de) | 2007-04-26 |
| TW589691B (en) | 2004-06-01 |
| US6725402B1 (en) | 2004-04-20 |
| KR100819190B1 (ko) | 2008-04-04 |
| AU2001271800A1 (en) | 2002-02-13 |
| JP4977303B2 (ja) | 2012-07-18 |
| WO2002010873A2 (en) | 2002-02-07 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4977303B2 (ja) | アドバンストプロセスコントロール(apc)フレームワークを用いた処理ツールの故障検出およびその制御のための方法および装置 | |
| US6546508B1 (en) | Method and apparatus for fault detection of a processing tool in an advanced process control (APC) framework | |
| US6535783B1 (en) | Method and apparatus for the integration of sensor data from a process tool in an advanced process control (APC) framework | |
| US6556881B1 (en) | Method and apparatus for integrating near real-time fault detection in an APC framework | |
| US6532555B1 (en) | Method and apparatus for integration of real-time tool data and in-line metrology for fault detection in an advanced process control (APC) framework | |
| US7200779B1 (en) | Fault notification based on a severity level | |
| JP4377224B2 (ja) | ウェハを処理加工する方法、システム及びそのためのコンピュータプログラム | |
| WO2012157471A1 (ja) | 複数の制御システムの異常を検知する異常検知システム | |
| CN101223740A (zh) | 地址透明的设备和方法 | |
| US6850811B1 (en) | Analyzing error signals based on fault detection | |
| CN103198641B (zh) | 用于监视发射器的方法以及相应的发射器 | |
| JP5629315B2 (ja) | 処理モジュールレベルで非制御事象を特定するための装置ならびにその方法 | |
| US6821792B1 (en) | Method and apparatus for determining a sampling plan based on process and equipment state information | |
| CN119984410A (zh) | 一种物理环境轻量化数据采集方法 | |
| US6697691B1 (en) | Method and apparatus for fault model analysis in manufacturing tools | |
| US6790680B1 (en) | Determining a possible cause of a fault in a semiconductor fabrication process | |
| CN108763005A (zh) | 一种内存ecc故障报错方法及系统 | |
| JP2009053795A (ja) | 生産制御システム | |
| US6697696B1 (en) | Fault detection control system using dual bus architecture, and methods of using same | |
| US6763278B1 (en) | Operating a processing tool in a degraded mode upon detecting a fault | |
| KR100416292B1 (ko) | 위치 불량 감지 장치 및 방법 | |
| CN114185730A (zh) | 对服务器测试时的监控与问题分析系统及其方法 | |
| TWI827050B (zh) | Ai智能決策換刀系統、方法及其自我診斷流程、保養流程、ai計算流程 | |
| JP3978028B2 (ja) | マシン異常検知システム及び異常検知方法 | |
| CN115437814A (zh) | 一种软件健康参数识别方法、装置、设备及介质 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080624 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080624 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20101026 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110125 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20110607 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20110811 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20111227 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20120302 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20120403 |
|
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 |
|
| A61 | First payment of annual fees (during grant procedure) |
Free format text: JAPANESE INTERMEDIATE CODE: A61 Effective date: 20120416 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 4977303 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| FPAY | Renewal fee payment (event date is renewal date of database) |
Free format text: PAYMENT UNTIL: 20150420 Year of fee payment: 3 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| R250 | Receipt of annual fees |
Free format text: JAPANESE INTERMEDIATE CODE: R250 |
|
| EXPY | Cancellation because of completion of term |