JP2005014112A - 回転テーブルの制動装置 - Google Patents
回転テーブルの制動装置 Download PDFInfo
- Publication number
- JP2005014112A JP2005014112A JP2003178580A JP2003178580A JP2005014112A JP 2005014112 A JP2005014112 A JP 2005014112A JP 2003178580 A JP2003178580 A JP 2003178580A JP 2003178580 A JP2003178580 A JP 2003178580A JP 2005014112 A JP2005014112 A JP 2005014112A
- Authority
- JP
- Japan
- Prior art keywords
- clamped
- disk
- clamp member
- fixed
- lubricating oil
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Machine Tool Units (AREA)
Abstract
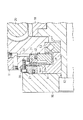
【課題】被クランプディスクと両クランプ部材との対向接触面間から潤滑油を容易に排出させることができて、クランプ動作を迅速に行うことができる回転テーブルの制動装置を提供する。
【解決手段】一軸線の周りで回転可能なテーブル16に被クランプディスク14を設け、その被クランプディスク14の両側面に固定クランプ部材27及び可動クランプ部材29を潤滑油を介在して接離可能に対向配置する。可動クランプ部材29を固定クランプ部材27側に接近移動させることにより、被クランプディスク14を両クランプ部材27,29間でクランプして、テーブル16を所定の割り出し回転位置に固定する。被クランプディスク14と両クランプ部材27,29との対向接触面の少なくともいずれか一方には、それらの対向接触面から潤滑油を排出するための排油溝34を設ける。
【選択図】 図3
【解決手段】一軸線の周りで回転可能なテーブル16に被クランプディスク14を設け、その被クランプディスク14の両側面に固定クランプ部材27及び可動クランプ部材29を潤滑油を介在して接離可能に対向配置する。可動クランプ部材29を固定クランプ部材27側に接近移動させることにより、被クランプディスク14を両クランプ部材27,29間でクランプして、テーブル16を所定の割り出し回転位置に固定する。被クランプディスク14と両クランプ部材27,29との対向接触面の少なくともいずれか一方には、それらの対向接触面から潤滑油を排出するための排油溝34を設ける。
【選択図】 図3
Description
【0001】
【発明の属する技術分野】
この発明は、例えばインデックス/チルト装置等において、ワーク等を支持する回転可能なテーブルを所定の回転位置に固定するための制動装置に関するものである。
【0002】
【従来の技術】
この種の回転テーブルの制動装置としては、例えば次のような構成のものが知られている。この従来装置においては、ワーク等を支持するためのテーブルがフレームに一軸線の周りで回転可能に支持され、モータ等の駆動源により、ウォーム及びウォームホイール等の伝達機構を介して回転されるようになっている。テーブルの裏面には被クランプディスクが固定され、その被クランプディスクの両側面には固定クランプ部材及び可動クランプ部材が潤滑油を介在した中で接離可能に対向配置されている。そして、可動クランプ部材がシリンダ等にて固定クランプ部材側に接近移動されることにより、被クランプディスクが両クランプ部材間でクランプされて、テーブルが所定の回転位置に固定されるようになっている。
【0003】
また、インデックス/チルト装置においては、テーブルの割り出し回転精度を向上させるため、ウォーム及びウォームホイール等の伝達機構の噛み合い精度を高くして、バックラッシを低減させるようになっている。このように構成した場合、伝達機構及びクランプディスク部分に摩耗が生じやすくなるため、潤滑油として粘性の高いものが使用される。
【0004】
【発明が解決しようとする課題】
このため、被クランプディスクを両クランプ部材間でクランプする際に、それらの対向接触面間から潤滑油が排出され難くて被クランプディスク面が互いに密着するには油膜が残って固定するまでに時間がかかり、クランプ動作に遅延を招くという問題があった。特に、インデックス/チルト装置においては、テーブルの回転と割り出し停止とが繰り返されるため、テーブルが停止するごとに、その固定に時間がかかるということは、加工作業の能率を著しく低下させるものであった。
【0005】
この発明は、このような従来の技術に存在する問題点に着目してなされたものである。その目的は、被クランプディスクと両クランプ部材との対向接触面間から潤滑油を容易に排出させることができて、クランプ固定を迅速に行うことができる回転テーブルの制動装置を提供することにある。
【0006】
【課題を解決するための手段】
上記の目的を達成するために、請求項1に記載の発明は、一軸線の周りで回転可能なテーブルに被クランプディスクを設け、その被クランプディスクの両側面の位置に潤滑油を介在して固定クランプ部材及び可動クランプ部材を対向配置し、可動クランプ部材を固定クランプ部材側に接近移動させることにより、被クランプディスクを両クランプ部材間でクランプして、テーブルを所定の回転位置に固定するようにした回転テーブルの制動装置において、前記被クランプディスクと両クランプ部材との対向接触面の少なくともいずれか一方に、潤滑油を排出させるための排油溝を設けたことを特徴とするものである。
【0007】
【発明の実施の形態】
以下に、この発明の一実施形態を、図面に基づいて説明する。この実施形態は、この発明をインデックス/チルト装置に具体化したものである。
【0008】
図1〜図3に示すように、フレーム11には円筒状の回転軸12がクロスベアリング13を介して水平軸線の周りで回転可能に支持されている。回転軸12の一端部には被クランプディスク14が複数のボルト15により固定され、その外周には弾性変形可能な薄板状の被クランプ部14aがフランジ状をなすように突出形成されている。被クランプディスク14の外側面には円板状のテーブル16が複数のボルト17により固定され、そのテーブル16の外側面には図示しないワーク等が着脱可能に装着される。従って、テーブル16上にセットされたワーク(図示しない)は、水平軸線を中心に回転される。
【0009】
フレーム11内において回転軸12の他端部には、ウォームホイール18が複数のボルト19により固定されている。
前記フレーム11にはウォーム20が複数のベアリング21を介して回転可能に支持され、ウォームホイール18に噛合されている。フレーム11上にはモータ22が配設され、複数の平歯車23,24,25を介してウォーム20に連結されている。そして、このモータ22の回転により、平歯車23〜25、ウォーム20及びウォームホイール18を介して回転軸12が回転され、テーブル16が所定の割り出し位置に回転されて、ワークの割り出しが行われるようになっている。
【0010】
前記フレーム11の側部には油面計26が配設されている。そして、モータ22及び平歯車23,24を除く回転テーブルの制動装置のフレーム11の内部のほぼ全体が粘性の高い潤滑油中に浸漬されて、前記ウォーム20及びウォームホイール18を含む回転部分の潤滑が行われるようになっている。この潤滑油の油面の位置が前記油面計26により指示されて、計測される。
【0011】
図1及び図3に示すように、前記フレーム11には円環状の固定クランプ部材27が複数のボルト28により固定され、この固定クランプ部材27に対して被クランプディスク14の被クランプ部14aの一側面が接離可能に対応している。フレーム11には円環状の可動クランプ部材29が複数のボルト30により固定され、その側部には被クランプディスク14の被クランプ部14aの他側面に接離可能に対応する弾性変形可能な薄板状の押圧部29aが形成されている。
【0012】
前記可動クランプ部材29の押圧部29aと対応するように、フレーム11内には円環状のシリンダ室31が形成され、そのシリンダ室31内には円環状のピストン32が移動可能に収容されている。そして、フレーム11に形成された油供給通路33を介してシリンダ室31の一端部に圧油が供給されることにより、ピストン32が可動クランプ部材29の押圧部29a側に移動されて、その押圧部29aが固定クランプ部材27側に押圧されて弾性変形される。これにより、被クランプディスク14の被クランプ部14aがわずかに弾性変形しながら両クランプ部材27,29間でクランプされて、テーブル16が所定の割り出し回転位置に固定されるようになっている。
【0013】
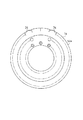
図3及び図4に示すように、前記被クランプディスク14の被クランプ部14aの外端部の両側面には、複数の細溝状の排油溝34が所定間隔おきで放射方向へ延びるように形成されている。そして、被クランプディスク14の被クランプ部14aが両クランプ部材27,29間でクランプされる際に、その被クランプ部14aと両クランプ部材27,29との対向接触面間に介在する潤滑油が、これらの排油溝34を介して速やかに排出されるようになっている。なお、この排油溝34は、その長さが10〜20mm程度、幅が2〜0.5mm程度、深さが0.1mm〜0.3mm程度である。
【0014】
次に、前記のように構成されたインデックス/チルト装置における回転テーブルの制動装置の動作を説明する。
さて、図示しない制御装置からの回転指令に基づいてモータ22が回転され、平歯車23〜25、ウォーム20及びウォームホイール18を介して回転軸12が回転されて、テーブル16が所定の割り出し位置に回転されて、同位置で停止される。
【0015】
このとき、油供給通路33を介してシリンダ室31の一端部に圧油が供給され、ピストン32が可動クランプ部材29の押圧部29a側に移動されて、その押圧部29aが固定クランプ部材27側に弾性変形される。これにより、被クランプディスク14の被クランプ部14aが両クランプ部材27,29間でクランプされて、テーブル16が所定の割り出し回転位置に固定される。
【0016】
また、このクランプ部材27,29間での被クランプディスク14のクランプ時には、被クランプ部14aと両クランプ部材27,29との対向接触面間に介在する潤滑油が、被クランプ部14aの両側面に設けられた複数の排油溝34を介して速やかに排出され、被クランプディスク14との密着が短時間で行われる。従って、それらの対向接触面間からの潤滑油の排出に時間がかかって、クランプ動作に遅延を招くおそれがなく、テーブル16を所定の割り出し回転位置に迅速にクランプ固定することができる。そして、このクランプ固定を迅速に行うための手段は、被クランプディスク14に排油溝34を形成しただけであるため、部品点数が増えることはなく、構成が簡単である。
【0017】
(変更例)
なお、この実施形態は、次のように変更して具体化することも可能である。
・ 前記実施形態において、複数の排油溝34を被クランプディスク14の両側面から両クランプ部材27,29の対向接触面側に変更して形成すること。
【0018】
・ 前記実施形態において、複数の排油溝34を被クランプディスク14の両側面と、両クランプ部材27,29の対向接触面との双方に形成すること。
・ 前記実施形態の排油溝34を、被クランプディスク14の外周側ほど幅広にしたり、あるいは外周側ほど深くしたりして、潤滑油の排出が円滑に行われるように構成すること。
【0019】
・ この発明を回転テーブルを備えたインデックス/チルト装置以外の他の装置において具体化すること。
【0020】
【発明の効果】
以上、実施形態で例示したように、この発明においては、被クランプディスクと両クランプ部材との対向接触面間から、排油溝を介して潤滑油を容易に排出させることができて、クランプ固定動作を迅速に行うことができ、加工作業の能率を向上できる。
【図面の簡単な説明】
【図1】一実施形態の回転テーブルの制動装置を示す側断面図。
【図2】図1の2−2線において部分的に断面にして示す正面図。
【図3】図1の一部を拡大して示す部分断面図。
【図4】被クランプディスクを拡大して示す正面図。
【符号の説明】
11…フレーム、12…回転軸、14…被クランプディスク、16…テーブル、18…ウォームホイール、20…ウォーム、22…モータ、27…固定クランプ部材、29…可動クランプ部材、31…シリンダ室、32…ピストン、34…排油溝。
Claims (1)
- 一軸線の周りで回転可能なテーブルに被クランプディスクを設け、その被クランプディスクの両側面の位置に潤滑油を介して固定クランプ部材及び可動クランプ部材を対向配置し、可動クランプ部材を固定クランプ部材側に接近移動させることにより、被クランプディスクを両クランプ部材間でクランプして、テーブルを所定の回転位置に固定するようにした回転テーブルの制動装置において、
前記被クランプディスクと両クランプ部材との対向接触面の少なくともいずれか一方に、潤滑油を排出させるための排油溝を設けたことを特徴とする回転テーブルの制動装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003178580A JP2005014112A (ja) | 2003-06-23 | 2003-06-23 | 回転テーブルの制動装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003178580A JP2005014112A (ja) | 2003-06-23 | 2003-06-23 | 回転テーブルの制動装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005014112A true JP2005014112A (ja) | 2005-01-20 |
Family
ID=34180152
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003178580A Pending JP2005014112A (ja) | 2003-06-23 | 2003-06-23 | 回転テーブルの制動装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005014112A (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008545538A (ja) * | 2005-05-25 | 2008-12-18 | シエツフレル コマンディートゲゼルシャフト | 特に工作機械の回転可能な円テーブルに用いられる回転支承装置 |
| CN101954594A (zh) * | 2010-10-11 | 2011-01-26 | 烟台环球机床附件集团有限公司 | 一种浸油式数控回转工作台 |
| CN102416511A (zh) * | 2011-05-18 | 2012-04-18 | 北京市电加工研究所 | 一种用于电火花加工机床的全浸液数控转台 |
| CN102581408A (zh) * | 2012-03-21 | 2012-07-18 | 苏州电加工机床研究所有限公司 | 电加工机床全浸式数控回转工作台密封结构及密封方法 |
| JP2021008909A (ja) * | 2019-06-28 | 2021-01-28 | ダイハツ工業株式会社 | 締付対象物の共回り抑制構造 |
-
2003
- 2003-06-23 JP JP2003178580A patent/JP2005014112A/ja active Pending
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008545538A (ja) * | 2005-05-25 | 2008-12-18 | シエツフレル コマンディートゲゼルシャフト | 特に工作機械の回転可能な円テーブルに用いられる回転支承装置 |
| CN101954594A (zh) * | 2010-10-11 | 2011-01-26 | 烟台环球机床附件集团有限公司 | 一种浸油式数控回转工作台 |
| CN102416511A (zh) * | 2011-05-18 | 2012-04-18 | 北京市电加工研究所 | 一种用于电火花加工机床的全浸液数控转台 |
| CN102581408A (zh) * | 2012-03-21 | 2012-07-18 | 苏州电加工机床研究所有限公司 | 电加工机床全浸式数控回转工作台密封结构及密封方法 |
| JP2021008909A (ja) * | 2019-06-28 | 2021-01-28 | ダイハツ工業株式会社 | 締付対象物の共回り抑制構造 |
| JP7278690B2 (ja) | 2019-06-28 | 2023-05-22 | ダイハツ工業株式会社 | 締付対象物の共回り抑制構造 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| KR101657967B1 (ko) | 로터리 테이블장치 | |
| CN102658400A (zh) | 数控螺旋锥齿轮铣齿机 | |
| CN111774936A (zh) | 一种高精度复合车削中心 | |
| CN115971908A (zh) | 一种多级齿轮传动的精密转台 | |
| JP3550330B2 (ja) | ロータリーテーブルのクランプ装置 | |
| CN207139434U (zh) | 一种新型滚子凸轮无间隙分度盘 | |
| CN220445789U (zh) | 一种机械加工定位装置 | |
| CN106985017B (zh) | 一种内表面微织构成形设备 | |
| CN214134225U (zh) | 一种双层料盘夹持结构 | |
| US20080105072A1 (en) | Rotary holding device for a machining apparatus | |
| CN117139723A (zh) | 一种高速钢轧辊制造用切割装置 | |
| JPH07256538A (ja) | 工作機械の割出しテーブル | |
| JP3170565U (ja) | ロータリテーブル装置 | |
| JP5350934B2 (ja) | ブレーキ装置及び主軸 | |
| CN211249231U (zh) | 一种机械零件加工用固定夹具 | |
| CN221838839U (zh) | 一种末端带非旋转油缸的阻尼蜗杆及机床 | |
| JP3336453B2 (ja) | 棒材の回転加工装置 | |
| JP3620382B2 (ja) | 内歯の研削装置 | |
| JPS6343592B2 (ja) | ||
| CN223431037U (zh) | 一种插齿机静压刀架 | |
| CN202622080U (zh) | 数控螺旋锥齿轮铣齿机 | |
| CN215846925U (zh) | 一种法兰盘加工夹具 | |
| CN220660156U (zh) | 一种新型滚子凸轮无间隙分度盘 | |
| CN219444621U (zh) | 一种具有挡板防护功能的刹车片外弧磨床 | |
| CN218396774U (zh) | 一种滚圈式变位机 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Effective date: 20060317 Free format text: JAPANESE INTERMEDIATE CODE: A621 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20070907 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20070911 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20080401 |