JP2005138366A - 精密成形金型 - Google Patents
精密成形金型 Download PDFInfo
- Publication number
- JP2005138366A JP2005138366A JP2003375877A JP2003375877A JP2005138366A JP 2005138366 A JP2005138366 A JP 2005138366A JP 2003375877 A JP2003375877 A JP 2003375877A JP 2003375877 A JP2003375877 A JP 2003375877A JP 2005138366 A JP2005138366 A JP 2005138366A
- Authority
- JP
- Japan
- Prior art keywords
- mold
- heat
- heat transfer
- temperature
- cooling
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Granted
Links
Images
Landscapes
- Molds, Cores, And Manufacturing Methods Thereof (AREA)
- Moulds For Moulding Plastics Or The Like (AREA)
Abstract
【解決手段】 金型1の溶融材料4に接する面21に前端面61を近接させたヒートパイプなどの熱伝達柱6を多数配置し、これらの熱伝達柱6の後端部に温度調整可能な熱源7,8を配置して、熱伝達柱6を介して溶融材料4の冷却を管理する。
【選択図】 図1
Description
溶融金属やプラスチックを金型に流し込む過程では、溶融材料の温度は金型への熱移動により低下し、ついには凝固が生じ流動性が悪化して金型内の空隙部を満たすことができないことがある。プラスチック射出成形においても、高温の溶融樹脂が、ノズルから射出されて、ランナー、ゲート、キャビティへと流動していく過程で、相対的に低温の金属構成部材に接して熱を奪われ、温度が低下し粘度が上がって流動抵抗が増加し、さらには固化に至って金型の隅々に行き渡らず、所定の形状が得られないいわゆるショートショットが発生することがある。また、冷却状態が局部的に偏りを有するときは、反りやひけが発生する場合がある。
また、成形品は金型の中で不均一な収縮をする。これは成形品各部の冷却速度や温度が異なる上に金型が自由な収縮を妨げるからである。金型の拘束が大きく凝固の遅れた部分に引張り力が作用するときには亀裂が発生し、亀裂が生じなくても不均一な収縮が起これば残留応力が発生し、解枠後変形することがある。
上記のような不具合を防ぐ目的で金型内にカートリッジヒータを埋設したものがある。この方法では、ヒータのジュール熱で金型温度を高めて樹脂との間の温度差を低下させ、樹脂から逃げる熱を減少させ、樹脂の温度低下を防いで流動性を確保する。
また、加熱ヒータを金型の外に設けて、これを金型内部に設けた伝熱管と管路で結び、水や油などの熱輸送流体を流通させて、金型を加熱する方法もある。
このように、従来の金型では、上記のように加熱冷却管をキャビティ面に平行の方向に埋め込んで、金型全体を急速に均一な温度にする方法は与えられていたが、金型の局部の温度状態を調整して金型や金型中の成形品の温度分布を制御する手法はなかった。
溶融材料の接する金型面に多数の熱授受点が存在し、この熱授受点がそれぞれ温度調整可能な熱源に接続されて温度制御が可能であるので、金型に充填された溶融材料の温度分布を調整することができる。
したがって、本発明の金型を用いると、欠陥のない高精度な成形品を得ることができる。
なお、割型の金型の一方のキャビティ面に熱伝達柱の端面をほぼ全面に亘って配置してもよい。このような金型はキャビティ面全面に温度調節点を備えるため、シミュレーションにより得られた希望の温度分布がどんな状態であってもほぼ希望を達成して目的の成形品を得ることができる。なお、割型金型の他方に温度調節点がなくても、成形品が適当に薄ければ、殆ど希望通りの温度制御ができるので、装置と運転の経済から一方の金型にのみ熱伝達柱を備えればよい。
なお、熱伝達柱は、ヒートパイプであることが好ましい。ヒートパイプは、円管など密閉容器の中にウィッグと共に封じ込めた作動液体の蒸発と凝縮、すなわち相変化を使用して、金属類の数10倍の能率で熱輸送を行うことができる。
伝熱柱の金型面に近接した前端面と反対の後端部に設けた熱源は、個々の伝熱柱の端部の温度を調整するもので、小型の熱伝達機構を有するものであることが好ましい。
また、ヒートパイプなどの熱伝達柱の溶融材料に接する面に近接させた前端面は、溶融材料に接する表面に直接露出して表面の一部となるようにしてもよい。溶融材料に対して直接的に熱の加除を行うので、より直接的な温度調整を行うことができる。なお、熱伝達柱の端面は十分な平滑さと平坦度を有するので、金型の表面としても問題がない。
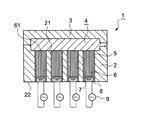
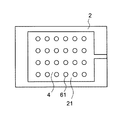
図1は本発明の1実施例における精密成形金型の断面図、図2はその平面図である。
ヒートパイプ6の前端面61は、キャビティ面21と同じ面を形成しキャビティ表面の一部を構成する。
ヒートパイプ6の後端面には薄い高誘電損失体7が密着接合されていて、その外側に高周波ヒータ8が設けられている。高周波ヒータ8には外部の高周波電源装置9から高周波電流が供給される。
この保温効果によって成形品が所定の形状に忠実に形成された後に、金型を冷却して成形品を取り出す。冷却時間が長いと次の仕込みができないので、冷却時間の長さは生産性に影響を与える重要な要因である。
なお、図には表示しないが、高周波ヒータ8に冷却管を添設して水や油などの冷却流体を通すようにすれば、成形後の冷却を極めて迅速に行うことができる。
なお、上記説明は、金型のキャビティ部分について溶融材料の加熱冷却をする場合について行ったが、ランナーやゲートなど溶融材料が接する面であれば同じ構成によって同じ作用効果を得られることはいうまでもない。また熱伝達体としてヒートパイプを利用しているが、金型材料より熱伝導率の高い金属材料を用いても、これに類した効果を得ることができる。
また、熱源に高周波誘導発熱を用いているので、発熱密度が高く熱効率が高い。しかも金型内の構造が簡潔でしかも要素を小型化できるので、精密成形に適している。
さらに、金型表面の局所毎に熱移動を迅速に行うことができるので、高速かつ緻密さが利点の数値制御に対して非常に適合した技術であり、情報技術を高度に駆使した加工技術としての金型の熱移動制御に活用することができる。
2 割型
21 キャビティ面
22 裏面
3 割型
4 キャビティ(溶融材料あるいは成形品)
5 断熱材
6 ヒートパイプ(熱伝達柱)
61 前端面
7 高誘電損失体
8 高周波ヒータ
9 高周波電源
Claims (6)
- 金型の溶融材料に接する面に前端面を近接させた熱伝達柱を多数配置し、該熱伝達柱の他端部に温度調整可能な熱源を配置したことを特徴とする精密成形金型。
- 前記金型が割型の金型であって、該割型金型の一方におけるキャビティの表面のほぼ全面に亘って前記熱伝達柱の前端面を配置することを特徴とする請求項1記載の精密成形金型。
- 前記熱伝達柱はヒートパイプであることを特徴とする請求項1または2記載の精密成形金型。
- 前記熱源は前記熱伝達柱の後端部に配設された高誘電損失材料であって、該高誘電損失材料は高周波発振源により発熱することを特徴とする請求項1から3のいずれかに記載の精密成形金型。
- 前記熱源はさらに冷却管を備えて冷却水を通水して冷却することを特徴とする請求項4記載の精密成形金型。
- 前記熱伝達柱の溶融材料に接する面に近接させた前端面は前記溶融材料に接する表面に直接露出して表面の一部となることを特徴とする請求項1から5のいずれかに記載の精密成形金型。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003375877A JP3896461B2 (ja) | 2003-11-05 | 2003-11-05 | 精密成形金型 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003375877A JP3896461B2 (ja) | 2003-11-05 | 2003-11-05 | 精密成形金型 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2005138366A true JP2005138366A (ja) | 2005-06-02 |
| JP3896461B2 JP3896461B2 (ja) | 2007-03-22 |
Family
ID=34687122
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003375877A Expired - Lifetime JP3896461B2 (ja) | 2003-11-05 | 2003-11-05 | 精密成形金型 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP3896461B2 (ja) |
Cited By (14)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| KR100950030B1 (ko) * | 2008-06-09 | 2010-03-29 | 주식회사 우전앤한단 | 비접촉 고주파 유도 금형 가열 장치 |
| WO2011111718A1 (ja) * | 2010-03-09 | 2011-09-15 | 曙ブレーキ工業株式会社 | 圧縮成形装置、及び金型 |
| JP2012167900A (ja) * | 2011-02-16 | 2012-09-06 | Japan Aviation Electronics Industry Ltd | 熱リレー、熱スイッチ、加熱冷却装置、ヒートサイクル射出成形装置及びヒートサイクル射出成形方法 |
| US8293164B2 (en) | 2007-06-20 | 2012-10-23 | Hitachi Industrial Equipment Systems Co., Ltd. | Molding die and control method thereof |
| CN103551508A (zh) * | 2013-11-14 | 2014-02-05 | 邵宏 | 带散热功能的节能型下金属模 |
| CN103658591A (zh) * | 2013-11-30 | 2014-03-26 | 雄邦压铸(南通)有限公司 | 一种压铸模具温度保持器 |
| EP2842711A1 (en) * | 2013-08-26 | 2015-03-04 | Airbus Operations GmbH | Apparatus and method for producing a composite material aircraft component |
| WO2017065715A1 (en) * | 2015-10-13 | 2017-04-20 | Floteks Plastik Sanayi Ve Ticaret Anonim Sirketi | A mold heating system which increases production speed for rotational molding technology |
| US9914275B1 (en) | 2014-11-20 | 2018-03-13 | Akebono Brake Industry Co., Ltd. | Thermally-conductive hot press assembly |
| CN108973034A (zh) * | 2018-09-01 | 2018-12-11 | 苏州百盛精密工业有限公司 | 集成式冷却分流块及其生产工艺 |
| WO2019078800A3 (en) * | 2017-10-17 | 2019-06-06 | Floteks Plastik Sanayi Ve Ticaret Anonim Sirketi | Special mold heating system for heating deep cores to the desired temperature in rotation technology |
| US10987831B2 (en) * | 2019-05-24 | 2021-04-27 | The Boeing Company | Dies for forming a part and associated systems and methods |
| KR20210088108A (ko) * | 2020-01-06 | 2021-07-14 | 리얼룩앤컴퍼니 주식회사 | 부위별 온도 제어가 가능한 금형 장치 |
| CN116441508A (zh) * | 2023-04-26 | 2023-07-18 | 东莞宜安科技股份有限公司 | 一种能改善镁合金成型质量的压铸模具 |
-
2003
- 2003-11-05 JP JP2003375877A patent/JP3896461B2/ja not_active Expired - Lifetime
Cited By (22)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8293164B2 (en) | 2007-06-20 | 2012-10-23 | Hitachi Industrial Equipment Systems Co., Ltd. | Molding die and control method thereof |
| KR100950030B1 (ko) * | 2008-06-09 | 2010-03-29 | 주식회사 우전앤한단 | 비접촉 고주파 유도 금형 가열 장치 |
| US9108341B2 (en) | 2010-03-09 | 2015-08-18 | Akebono Brake Industry Co., Ltd. | Compression molding apparatus and molding die |
| JP2011207212A (ja) * | 2010-03-09 | 2011-10-20 | Akebono Brake Ind Co Ltd | 圧縮成形装置、及び金型 |
| CN102791455A (zh) * | 2010-03-09 | 2012-11-21 | 曙制动器工业株式会社 | 压缩成型设备和成型模 |
| CN102791455B (zh) * | 2010-03-09 | 2014-12-10 | 曙制动器工业株式会社 | 压缩成型设备和成型模 |
| WO2011111718A1 (ja) * | 2010-03-09 | 2011-09-15 | 曙ブレーキ工業株式会社 | 圧縮成形装置、及び金型 |
| JP2012167900A (ja) * | 2011-02-16 | 2012-09-06 | Japan Aviation Electronics Industry Ltd | 熱リレー、熱スイッチ、加熱冷却装置、ヒートサイクル射出成形装置及びヒートサイクル射出成形方法 |
| US9415536B2 (en) | 2013-08-26 | 2016-08-16 | Airbus Operations Gmbh | Apparatus and method for producing a composite material aircraft component |
| EP2842711A1 (en) * | 2013-08-26 | 2015-03-04 | Airbus Operations GmbH | Apparatus and method for producing a composite material aircraft component |
| CN103551508A (zh) * | 2013-11-14 | 2014-02-05 | 邵宏 | 带散热功能的节能型下金属模 |
| CN103658591A (zh) * | 2013-11-30 | 2014-03-26 | 雄邦压铸(南通)有限公司 | 一种压铸模具温度保持器 |
| US9914275B1 (en) | 2014-11-20 | 2018-03-13 | Akebono Brake Industry Co., Ltd. | Thermally-conductive hot press assembly |
| WO2017065715A1 (en) * | 2015-10-13 | 2017-04-20 | Floteks Plastik Sanayi Ve Ticaret Anonim Sirketi | A mold heating system which increases production speed for rotational molding technology |
| WO2019078800A3 (en) * | 2017-10-17 | 2019-06-06 | Floteks Plastik Sanayi Ve Ticaret Anonim Sirketi | Special mold heating system for heating deep cores to the desired temperature in rotation technology |
| CN108973034A (zh) * | 2018-09-01 | 2018-12-11 | 苏州百盛精密工业有限公司 | 集成式冷却分流块及其生产工艺 |
| US10987831B2 (en) * | 2019-05-24 | 2021-04-27 | The Boeing Company | Dies for forming a part and associated systems and methods |
| JP7572166B2 (ja) | 2019-05-24 | 2024-10-23 | ザ・ボーイング・カンパニー | 部品を形成するためのダイ、並びに関連するシステム及び方法 |
| KR20210088108A (ko) * | 2020-01-06 | 2021-07-14 | 리얼룩앤컴퍼니 주식회사 | 부위별 온도 제어가 가능한 금형 장치 |
| WO2021141194A1 (ko) * | 2020-01-06 | 2021-07-15 | 리얼룩앤컴퍼니 주식회사 | 부위별 온도 제어가 가능한 금형 장치 |
| KR102368774B1 (ko) * | 2020-01-06 | 2022-03-02 | 리얼룩앤컴퍼니 주식회사 | 부위별 온도 제어가 가능한 금형 장치 |
| CN116441508A (zh) * | 2023-04-26 | 2023-07-18 | 东莞宜安科技股份有限公司 | 一种能改善镁合金成型质量的压铸模具 |
Also Published As
| Publication number | Publication date |
|---|---|
| JP3896461B2 (ja) | 2007-03-22 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP3896461B2 (ja) | 精密成形金型 | |
| US20060246166A1 (en) | Injection molding system and method for using the same | |
| KR100850308B1 (ko) | 합성 수지 성형용 금형 | |
| JP2008529858A (ja) | 射出成形機用金型装置 | |
| CN101327624A (zh) | 成形模具及其控制方法 | |
| JP2001113580A (ja) | 射出成形装置 | |
| JP2977303B2 (ja) | 低圧鋳造方法及びその装置 | |
| JP2006321233A (ja) | 熱シュラウド及び当該熱シュラウドを製造する方法 | |
| JP5936543B2 (ja) | 溶融金属供給スパウト構造物を加熱するコントロールピン及びスパウトシステム | |
| KR20170140497A (ko) | 고주파 유도가열을 이용한 금형장치 | |
| JP7403753B2 (ja) | ダイキャスト装置及びダイキャスト製品の製造方法 | |
| JPS60174624A (ja) | 成形用金型 | |
| JP3558165B2 (ja) | 金属合金射出成形用金型 | |
| KR20100053777A (ko) | 사출 성형기용 금형에 장착되는 순간 가열, 순간 냉각용 열교환 장치. | |
| JPH11291300A (ja) | プラスチック射出成形用金型及びこの金型の製法並びにこの金型を用いる射出成形法 | |
| JP3648364B2 (ja) | 樹脂成形装置 | |
| JPH11156907A (ja) | 微小構造体の成形方法および成形装置 | |
| KR100768329B1 (ko) | 미세 표면 구조물 성형 금형 | |
| JP2004066260A (ja) | 金属成形用金型及びその成形方法 | |
| JP2005074748A (ja) | 射出成形用金型 | |
| JP2009202348A (ja) | 金型装置 | |
| CN108322946B (zh) | 一种电热式全闭环加热装置 | |
| JPH11115013A (ja) | プラスチック射出成形法 | |
| JP2622326B2 (ja) | 射出成形における金型温度分布制御方法及び装置 | |
| KR100604973B1 (ko) | 마이크로 금형제품의 성형방법 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20051007 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20060110 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060309 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20060411 |
|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060511 |
|
| A911 | Transfer to examiner for re-examination before appeal (zenchi) |
Free format text: JAPANESE INTERMEDIATE CODE: A911 Effective date: 20060707 |
|
| TRDD | Decision of grant or rejection written | ||
| A01 | Written decision to grant a patent or to grant a registration (utility model) |
Free format text: JAPANESE INTERMEDIATE CODE: A01 Effective date: 20061121 |
|
| R150 | Certificate of patent or registration of utility model |
Ref document number: 3896461 Country of ref document: JP Free format text: JAPANESE INTERMEDIATE CODE: R150 Free format text: JAPANESE INTERMEDIATE CODE: R150 |
|
| S533 | Written request for registration of change of name |
Free format text: JAPANESE INTERMEDIATE CODE: R313533 |
|
| R350 | Written notification of registration of transfer |
Free format text: JAPANESE INTERMEDIATE CODE: R350 |
|
| EXPY | Cancellation because of completion of term |