JP2005140141A - ガスケットの締め代管理用測定器 - Google Patents
ガスケットの締め代管理用測定器 Download PDFInfo
- Publication number
- JP2005140141A JP2005140141A JP2003373902A JP2003373902A JP2005140141A JP 2005140141 A JP2005140141 A JP 2005140141A JP 2003373902 A JP2003373902 A JP 2003373902A JP 2003373902 A JP2003373902 A JP 2003373902A JP 2005140141 A JP2005140141 A JP 2005140141A
- Authority
- JP
- Japan
- Prior art keywords
- gasket
- measuring
- thickness
- depth
- measuring means
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Ceased
Links
- 238000006073 displacement reaction Methods 0.000 claims description 15
- 238000004519 manufacturing process Methods 0.000 abstract description 6
- 238000009434 installation Methods 0.000 abstract 3
- 238000005259 measurement Methods 0.000 description 18
- 238000007726 management method Methods 0.000 description 8
- 230000010355 oscillation Effects 0.000 description 3
- 238000004364 calculation method Methods 0.000 description 2
- 238000000034 method Methods 0.000 description 2
- 238000003825 pressing Methods 0.000 description 2
- 238000013459 approach Methods 0.000 description 1
- 230000007423 decrease Effects 0.000 description 1
- 230000005674 electromagnetic induction Effects 0.000 description 1
- 230000004907 flux Effects 0.000 description 1
- 239000002184 metal Substances 0.000 description 1
Images


Landscapes
- A Measuring Device Byusing Mechanical Method (AREA)
Abstract
【解決手段】ガスケットGの厚みAを測定するガスケット厚み測定手段1と、フランジ部Fのガスケット装着用溝F1の深さBを測定する溝深さ測定手段2と、ガスケットGを装着したフランジ部間の隙間寸法Cを測定する隙間寸法測定手段3と、各測定手段により測定したガスケットGの厚みA、ガスケット装着用溝F1の深さB及びフランジ部間の隙間寸法CからガスケットGの締め代ΔAを演算する締め代演算手段4とを備える。
【選択図】図1
Description
この締付にはトルクレンチなどの工具が使用されるが、精密な締付管理は難しく、それがフランジ部分からの漏洩の原因の1つになっている。
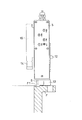
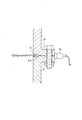
このガスケットの締め代管理用測定器は、図1〜図2に示すように、ガスケットGの厚みAを測定するガスケット厚み測定手段1と、フランジ部Fのガスケット装着用溝F1の深さBを測定する溝深さ測定手段2と、ガスケットGを装着して締め付けたフランジ部F間の隙間寸法Cを測定する隙間寸法測定手段3と、各測定手段により測定したガスケットGの厚みA、ガスケット装着用溝F1の深さB及びフランジ部F間の隙間寸法CからガスケットGの締め代ΔAを演算する締め代演算手段4とを備えている。
デジタル変位センサ10は、測定器本体5の先端部に突出方向に付勢され、かつ移動可能に突出するピン6と、該ピン6の基部を固定して測定器本体5内に摺動可能に配設されたスライダ9と、該スライダ9の摺動をピン6の移動距離データとして検出するピックアップ装置7とを備えている。
スライダ9は、コイルばね11によってピン6の突出方向に付勢されており、これにより、ピン6を測定アングル8に押し付ける一方、測定器本体5の外部に延設されたレバー12を引くことにより後退するようになっている。
この場合、溝の深さ測定は、測定アングル8を測定器本体5から外した状態で行う。これにより、ピン6を測定アングル8から解放して、基準ブロック13より前に突出した状態とし、ガスケット装着用溝F1に挿入できるようにする。
渦電流変位センサは、センサヘッド14内部のコイルに高周波電流を流して高周波磁界を発生させるもので、この磁界内に金属があると、電磁誘導作用によって対象物表面に磁束の通過と垂直方向の渦電流が流れてセンサコイルのインピーダンスが変化することから、この現象による発振状態の変化により、フランジ部F間の隙間寸法Cを測定することができる。
具体的には、対象物とセンサヘッド14の距離が近づくにつれ、渦電流が大きくなって、発振振幅は小さくなり、この発振振幅を整流して直流電圧の変化に変換する。
なお、センサヘッド14は、コードを測定器本体5のセンサボックスに収納するとともに、その基部をセンサボックス15に差し込むことにより、測定器本体5に固定することができる。
ΔA=A−(B+C) ・・・(1)
ガスケットGの厚さ測定は、図3に示すように、測定器本体5に測定アングル8をセットし、レバーを引いてピン6を後退させ、ピン6と測定アングル8の間にガスケットGを挟んで、測定器本体5の測定スイッチを押す。
さらに、この動作を数回行ってから決定スイッチを押すと、タッチパネル16上にデータの平均値が表示される。
さらに、この動作を数回行ってから決定スイッチを押すと、タッチパネル16上にデータの平均値が表示される。
隙間寸法Cの測定は、センサヘッド14をセンサボックス15から取り外し、フランジ部F間の隙間にセンサヘッド14を密着させて、数値が安定した所で測定スイッチを押す。
さらに、この動作を数回行ってから決定スイッチを押すと、タッチパネル16上にデータの平均値が表示される。
そして、この表示された数値を、ガスケット自体で定められた締め代値と比較することにより、実際の締め代が適正であるかどうかを確認することができる。
この場合、ガスケット厚み測定手段1と溝深さ測定手段2が、1つのデジタル変位センサ10を共用するようにすることにより、ガスケットの締め代管理用測定器を構成を簡略にして小型化するとともに、その製造コストを低減することができる。
また、隙間寸法測定手段3が、渦電流変位センサを備えることにより、渦電流によるセンサコイルのインピーダンスの変化により、フランジ部F間の隙間寸法Cを正確に測定することができる。
2 溝深さ測定手段
3 隙間寸法測定手段
4 締め代演算手段
5 測定器本体
6 ピン
7 ピックアップ装置
8 測定アングル
9 スライダ
10 デジタル変位センサ
11 コイルばね
12 レバー
13 基準ブロック
14 センサヘッド
15 センサボックス
16 タッチパネル
G ガスケット
F フランジ部
F1 ガスケット装着用溝
Claims (3)
- ガスケットの厚みを測定するガスケット厚み測定手段と、フランジ部のガスケット装着用溝の深さを測定する溝深さ測定手段と、ガスケットを装着したフランジ部間の隙間寸法を測定する隙間寸法測定手段と、各測定手段により測定したガスケットの厚み、ガスケット装着用溝の深さ及びフランジ部間の隙間寸法からガスケットの締め代を演算する締め代演算手段とを備えたことを特徴とするガスケットの締め代管理用測定器。
- ガスケット厚み測定手段と溝深さ測定手段は、1つのデジタル変位センサを共用するようにしたことを特徴とする請求項1記載のガスケットの締め代管理用測定器。
- 隙間寸法測定手段は、渦電流変位センサを用いることを特徴とする請求項1又は2記載のガスケットの締め代管理用測定器。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003373902A JP2005140141A (ja) | 2003-11-04 | 2003-11-04 | ガスケットの締め代管理用測定器 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003373902A JP2005140141A (ja) | 2003-11-04 | 2003-11-04 | ガスケットの締め代管理用測定器 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005140141A true JP2005140141A (ja) | 2005-06-02 |
Family
ID=34685786
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003373902A Ceased JP2005140141A (ja) | 2003-11-04 | 2003-11-04 | ガスケットの締め代管理用測定器 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005140141A (ja) |
Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59185459U (ja) * | 1983-05-27 | 1984-12-10 | 三菱重工業株式会社 | ガスケツト締付装置 |
| JPH078678U (ja) * | 1993-07-09 | 1995-02-07 | 岡野バルブ製造株式会社 | うず巻形ガスケットを使用したボルト締めフランジ構造を有する弁におけるガスケット圧縮量標示機構 |
| JPH08189801A (ja) * | 1995-01-06 | 1996-07-23 | Mitsutoyo Corp | 静電容量型ノギス |
| JPH1062410A (ja) * | 1996-08-23 | 1998-03-06 | Mitsubishi Electric Corp | ガスケットの劣化度診断方法 |
| JP2000074219A (ja) * | 1998-08-27 | 2000-03-14 | Nippon Gasket Co Ltd | 金属製ガスケット |
| JP2003516500A (ja) * | 1998-08-12 | 2003-05-13 | キンバリー クラーク ワールドワイド インコーポレイテッド | 移動ウェブの処理のための漏洩制御システム |
-
2003
- 2003-11-04 JP JP2003373902A patent/JP2005140141A/ja not_active Ceased
Patent Citations (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPS59185459U (ja) * | 1983-05-27 | 1984-12-10 | 三菱重工業株式会社 | ガスケツト締付装置 |
| JPH078678U (ja) * | 1993-07-09 | 1995-02-07 | 岡野バルブ製造株式会社 | うず巻形ガスケットを使用したボルト締めフランジ構造を有する弁におけるガスケット圧縮量標示機構 |
| JPH08189801A (ja) * | 1995-01-06 | 1996-07-23 | Mitsutoyo Corp | 静電容量型ノギス |
| JPH1062410A (ja) * | 1996-08-23 | 1998-03-06 | Mitsubishi Electric Corp | ガスケットの劣化度診断方法 |
| JP2003516500A (ja) * | 1998-08-12 | 2003-05-13 | キンバリー クラーク ワールドワイド インコーポレイテッド | 移動ウェブの処理のための漏洩制御システム |
| JP2000074219A (ja) * | 1998-08-27 | 2000-03-14 | Nippon Gasket Co Ltd | 金属製ガスケット |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP2008058321A (ja) | 荷重表示ファスナシステム、方法および装置 | |
| JP6465589B2 (ja) | 測定具用校正制御装置 | |
| EP3058360A2 (en) | Pipeline condition detecting apparatus and method | |
| JP4321412B2 (ja) | 電流計測装置 | |
| US20130270760A1 (en) | Cantilevered Stop Pin Vise Stop | |
| WO2014203332A1 (ja) | モールド内湯面計の校正方法および校正治具 | |
| CN111076650B (zh) | 一种双面铣扁工件对称度测量工装 | |
| CN112264838B (zh) | 一种读数头安装装置、方法、机床控制系统和控制方法 | |
| KR20170131911A (ko) | 전류 센서를 이용한 에너지 하베스팅을 통한 전류 측정 장치 및 방법 | |
| CN111919046B (zh) | 用于确定摩擦制动器的制动衬面的磨损的测量系统和测量方法 | |
| CN207408344U (zh) | 一种磁传感器探头标定装置 | |
| CN104613840A (zh) | 一种ω型弹条测量卡尺及测量方法 | |
| CN110307772A (zh) | 一种零件检测装置以及零件检测方法 | |
| CN204924129U (zh) | 一种内螺纹中径量具 | |
| CN209783511U (zh) | 一种涡电流式位移传感器 | |
| CN108662971A (zh) | 一种车门止口面密封间隙检测仪 | |
| WO2017187979A1 (ja) | 工具交換装置及び工具交換システム | |
| CN104723250A (zh) | 一种可控制穿芯螺栓伸出长度的扳手 | |
| JP2002250601A (ja) | 隙間測定装置 | |
| CN205593440U (zh) | 一种游标卡尺 | |
| JP2002028836A5 (ja) | ||
| CN222528817U (zh) | 一种力矩检测工具 | |
| JP6517479B2 (ja) | 永久磁石のゼロ磁界位置測定方法 | |
| KR102451000B1 (ko) | 전기로의 탕면 높이 측정 장치 및 방법 | |
| US20240149370A1 (en) | Position sensing a location pin in a welding electrode |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20060908 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20090410 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20090421 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090617 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20100210 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20100324 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20101006 |
|
| A045 | Written measure of dismissal of application |
Effective date: 20120328 Free format text: JAPANESE INTERMEDIATE CODE: A045 |