JP2005147406A - ピストンリング用の金属間化合物を含む耐磨耗性材料 - Google Patents
ピストンリング用の金属間化合物を含む耐磨耗性材料 Download PDFInfo
- Publication number
- JP2005147406A JP2005147406A JP2004379789A JP2004379789A JP2005147406A JP 2005147406 A JP2005147406 A JP 2005147406A JP 2004379789 A JP2004379789 A JP 2004379789A JP 2004379789 A JP2004379789 A JP 2004379789A JP 2005147406 A JP2005147406 A JP 2005147406A
- Authority
- JP
- Japan
- Prior art keywords
- piston ring
- composition
- wear
- intermetallic
- alloy
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images

Classifications
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C1/00—Making non-ferrous alloys
- C22C1/10—Alloys containing non-metals
- C22C1/1005—Pretreatment of the non-metallic additives
- C22C1/1015—Pretreatment of the non-metallic additives by preparing or treating a non-metallic additive preform
- C22C1/1021—Pretreatment of the non-metallic additives by preparing or treating a non-metallic additive preform the preform being ceramic
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F5/00—Manufacture of workpieces or articles from metallic powder characterised by the special shape of the product
- B22F5/02—Manufacture of workpieces or articles from metallic powder characterised by the special shape of the product of piston rings
-
- C—CHEMISTRY; METALLURGY
- C22—METALLURGY; FERROUS OR NON-FERROUS ALLOYS; TREATMENT OF ALLOYS OR NON-FERROUS METALS
- C22C—ALLOYS
- C22C32/00—Non-ferrous alloys containing at least 5% by weight but less than 50% by weight of oxides, carbides, borides, nitrides, silicides or other metal compounds, e.g. oxynitrides, sulfides, whether added as such or formed in situ
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C30/00—Coating with metallic material characterised only by the composition of the metallic material, i.e. not characterised by the coating process
-
- F—MECHANICAL ENGINEERING; LIGHTING; HEATING; WEAPONS; BLASTING
- F16—ENGINEERING ELEMENTS AND UNITS; GENERAL MEASURES FOR PRODUCING AND MAINTAINING EFFECTIVE FUNCTIONING OF MACHINES OR INSTALLATIONS; THERMAL INSULATION IN GENERAL
- F16J—PISTONS; CYLINDERS; SEALINGS
- F16J9/00—Piston-rings, e.g. non-metallic piston-rings, seats therefor; Ring sealings of similar construction
- F16J9/26—Piston-rings, e.g. non-metallic piston-rings, seats therefor; Ring sealings of similar construction characterised by the use of particular materials
-
- B—PERFORMING OPERATIONS; TRANSPORTING
- B22—CASTING; POWDER METALLURGY
- B22F—WORKING METALLIC POWDER; MANUFACTURE OF ARTICLES FROM METALLIC POWDER; MAKING METALLIC POWDER; APPARATUS OR DEVICES SPECIALLY ADAPTED FOR METALLIC POWDER
- B22F2998/00—Supplementary information concerning processes or compositions relating to powder metallurgy
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12493—Composite; i.e., plural, adjacent, spatially distinct metal components [e.g., layers, joint, etc.]
- Y10T428/12736—Al-base component
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y10—TECHNICAL SUBJECTS COVERED BY FORMER USPC
- Y10T—TECHNICAL SUBJECTS COVERED BY FORMER US CLASSIFICATION
- Y10T428/00—Stock material or miscellaneous articles
- Y10T428/12—All metal or with adjacent metals
- Y10T428/12493—Composite; i.e., plural, adjacent, spatially distinct metal components [e.g., layers, joint, etc.]
- Y10T428/12771—Transition metal-base component
- Y10T428/12861—Group VIII or IB metal-base component
- Y10T428/12944—Ni-base component
Landscapes
- Chemical & Material Sciences (AREA)
- Engineering & Computer Science (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Organic Chemistry (AREA)
- Materials Engineering (AREA)
- General Engineering & Computer Science (AREA)
- Manufacturing & Machinery (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Ceramic Engineering (AREA)
- Pistons, Piston Rings, And Cylinders (AREA)
- Polymers With Sulfur, Phosphorus Or Metals In The Main Chain (AREA)
- Other Surface Treatments For Metallic Materials (AREA)
Abstract
【課題】 耐磨耗性、弾性、防食性、硬度、熱安定性および延性に関して要求を満たす、特にピストンリングのような中〜高温での用途のための材料を提供する。
【解決手段】 ピストンリング基材を含むピストンリングであって、該ピストンリング基材が耐磨耗性組成物の総容積に基づいて少なくとも50容積%の金属間化合物合金を含み、該金属間化合物合金がFeAlおよびFe3Alのうちの少なくとも1種であることを特徴とする、上記ピストンリング。
【選択図】なし
【解決手段】 ピストンリング基材を含むピストンリングであって、該ピストンリング基材が耐磨耗性組成物の総容積に基づいて少なくとも50容積%の金属間化合物合金を含み、該金属間化合物合金がFeAlおよびFe3Alのうちの少なくとも1種であることを特徴とする、上記ピストンリング。
【選択図】なし
Description
本発明はピストンリング基材(piston ring substrate)を含むピストンリングに関する。本発明は更にまた、耐磨耗性複合組成物を含むピストンリング、および耐磨耗性組成物を含むピストンリング被膜に関する。ここで、該耐磨耗性複合組成物はセラミック化合物を含む。
高温での用途、例えば、船舶用ディーゼルエンジン等に使用するためのピストンリングでは、特に強度、防食性、耐磨耗性、材料の弾性 (material resilience)に関して非常に特殊な要求を満たす必要が有る。ディーゼルエンジンにおいて使用される場合は、ピストンリングは一方が対応するピストン溝と接触し、他方がエンジンシリンダーボアと接触するように配置される。
従って、リングは、特にエンジンが作動した場合に大きな摩擦が生じるシリンダーボアとの接触部分において、耐磨耗性であるべきである。また、ピストンリングは固有の引張性または弾性をも有しているべきであり、そのような性質によりピストンリングに外向きに力がかかりシリンダーボアと常に接触することができる。加えて、エンジンの爆発行程の度に半径方向外向きの相当な力が加わり、シリンダーボアに接触し、その結果として応力が大きくなる。エンジン内の高い作動温度により、そして特に上記行程におけるピストンリングとシリンダーライナーとの間の接触により生じた熱の影響により、多くの材料が降伏強さを幾らか喪失して軟化する。
作動中は、ピストンリングとシリンダーライナー材料との間の接触面は特に、高い温度および相当な温度差に曝されるとともに、非常に腐食し易い環境の影響に曝される。
従って、これらの応力を惹起する要因の影響に耐えるために、ピストンリングはまた、相当な耐磨耗性、延性、および熱安定性を示さなければならない。延性とは、本明細書においては、亀裂が生じるまでのその材料の最大限可能な変形であると理解されたい。
今日、ピストンリングは一般的に鋳鉄素材から製造される。鋳鉄素材は、強度および弾性に関しては材料に求められる要求を満たすのであるが、シリンダーボアに面するピストンリングの表面における耐磨耗性に関しては要求を満たさない。鋳鉄は高温において必要な熱安定性を有していない。それゆえに鋳鉄ピストンリング素材は、通常は、最も磨耗に曝される表面上に耐磨耗性層を備えている。
耐磨耗性層は通常はクロム化合物材料により形成されており、一般的には例えば特許文献1に記載されているように電解法(electrolysis process)によりピストンリング素材に施される。この欧州特許明細書の教示に従って電解法によりピストンリング素材に硬いクロム層が施される。しかしながら、ピストンリング素材の材料と耐磨耗性層の材料との間の十分に強い結合を実現するのは困難であり、ピストンリング素材の材料から耐磨耗性層の材料が剥がれてしまうおそれがあるので、問題となる。このような剥がれが発生すると、ピストンリング素材の材料表面の比較的軟らかい材料がシリンダーボアとの接触面において磨耗に曝されて、ピストンリングの寿命を相当に縮める結果になる。
もう一つの問題は、たとえ接触面間の結合が比較的強固であっても、被膜は徐々に磨耗してしまうということである。ピストンリングの磨耗は、耐磨耗性層が傷ついていない限りはゆっくりと進行するが、ひとたび耐磨耗性層が失われると非常に速く進行する。そのため、ピストンリングの交換をするべき時を決定するのは困難であることがある。
もう一つの課題は、高温におけるピストンリングの酸化耐性を高めるということである。特許文献2には、ガスタービン翼のような高温で継続的な熱応力に曝される部品に適していると考えられるニッケル-アルミニウム金属間化合物ベースの合金が提供されている。この合金は熱耐性、酸化耐性および熱ショック耐性を向上させると主張されている。しかしながら、この化合物の硬さ特性および耐磨耗性は、磨耗と熱の応力に曝される他の部品および成分に使用するには不十分であると考えられる。
欧州特許第0668375号明細書
国際公開第95/32314号パンフレット
発明の概要
本発明の目的は、耐磨耗性、弾性、防食性、硬度、熱安定性および延性に関して要求を満たす、特にピストンリングのような中〜高温での用途のための材料を提供することである。
本発明の目的は、耐磨耗性、弾性、防食性、硬度、熱安定性および延性に関して要求を満たす、特にピストンリングのような中〜高温での用途のための材料を提供することである。
もう一つの目的は、先行技術に見られる上記の欠点を有してないピストンリングを提供することである。本発明の他の形態および利点は本発明の以下の詳細な説明から明らかになるであろう。
本発明の第一の形態では、本発明は、ピストンリング基材を含むピストンリングであって、該ピストンリング基材が耐磨耗性組成物の総容積に基づいて少なくとも50容積%の金属間化合物合金を含むことを特徴とするピストンリングを提供する。
金属間化合物合金を含む本発明のピストンリングは、より一般的なタイプである鋳鉄からなるピストンリング基材を含むピストンリングよりも、予期せぬ良好な特性を示す。
好ましくは、該ピストンリング基材は、ピストンリング基材の総容積に基づいて少なくとも70容積%、より好ましくは90〜100容積%の金属間化合物合金を含む。
少なくとも1種の金属間化合物合金により実質的に形成されるピストンリングが、ピストンリングが曝される苛酷な環境に対して非常に良好な特性を示すということが見出された。船舶用ディーゼルエンジンのための大きなピストンリングにおいては、本発明の組成を有するピストンリングの特性により品質が相当に改良されるので、磨耗に耐えるための更なる被膜の必要性が低下する。これによって、同一の品質を得るために被膜に関する後処理工程に従来かかっていた費用の多くは不要となるであろう。
好ましい場合には、本発明のピストンリングを更に改良する目的でピストンリング基材上に被膜を配置することもできる。他の被膜も可能ではあるが、好適には、かかる被膜は本発明の金属間化合物合金を含む。
本発明の好ましい形態によれば、ピストンリング基材は金属間化合物合金であるNiAlおよびNi3Alのうちの少なくとも1種を含む。前記金属間化合物合金の混合物もまた可能である。
本発明のさらに好ましい形態によれば、ピストンリング基材は金属間化合物合金であるFeAlおよびFe3Alのうちの少なくとも1種を含む。前記金属間化合物合金の混合物もまた可能である。
本発明の第二の形態によれば、本発明は、中〜高温での用途、特にピストンリングのための、耐磨耗性組成物を提供する。ここで該材料は複合セラミック化合物(硬質相 (hard phase))を含む。該複合組成物はまた少なくとも1種の金属間化合物合金をも含む。
本発明の耐磨耗性組成物の有利な点の1つは、最大約600℃以下までの軟化に耐えることができるほど降伏強さが高いという点である。ピストンリングが局所的に、作動条件において400〜500℃の範囲内またはそれ以上の温度に耐えなければならないということは珍しいことではない。かかる複合物中の金属材料(マトリックス)が、例えば高温が原因の軟化などの理由により、該複合物中の硬質相の動きに耐えることができない場合には、硬質相は一定の位置に留まっていることはできない。硬質相がその位置から剥がれてしまえば、それは研磨剤のように作用して激しい磨耗を引き起こすことになる(三体磨耗)。
従って、該複合材料中においてセラミック化合物を保持するために、金属間化合物合金を使用することは有益である。金属間化合物合金の重要な目的は、上述の温度範囲であっても上述の研磨効果を回避するために、硬質相をライナーの材料と接触している間一定の位置に保持することである。
本発明の好ましい形態においては、該複合組成物は上記の群から選択されるニッケル-アルミナイド(nickel-aluminides)金属間化合物により形成されたマトリックスを含む。
このように、複合材組成物中でセラミック化合物を保持するために金属間化合物合金(例えばニッケル-アルミナイドマトリックス)を使用することは有利である。ニッケル-アルミナイド金属間化合物合金マトリックスの重要な目的は硬質相を一定の位置に保持することである。
本発明による耐磨耗性組成物はまた、好ましくは、少なくとも、酸化アルミニウム、炭化クロム、酸化クロムおよび炭化ケイ素(例えばAl2O3、Cr3C2、Cr2O3、およびSiC)からなる群から選択されるセラミック化合物からなる硬質相を含む。
該硬質相は耐磨耗性および複合物が熱疲労変形に耐える能力を高める。同時に、本発明の組成物の熱膨張係数を低下させる。この場合、硬質相とマトリックスとの適合性が重要な要素である。Al2O3は、マトリックス材料との境界部分の結合が強いという理由からAlベースの金属間化合物合金と共に用いるのが好ましいが、この点に関しては他の硬質相もまた同様によく機能する。
本発明の目的はまた、本発明の耐磨耗性組成物からなる、特に大型の船舶用ディーゼルエンジンのための、ピストンリングを提供することである。
本発明によれば、本発明の耐磨耗性組成物からなる被膜を備えた、特にディーゼルエンジンのための、ピストンリングもまた提供される。材料の費用が製造費全体の大きな部分を占めているような場合には特に、特に基材上の被膜として該耐磨耗性組成物を使用することにより、より費用効率が優れた製品を得ることができる。
本発明を詳細にその具体的な実施形態を参照にしながら記載するが、本発明の精神および範囲を逸脱することなく種々の変更および修飾が可能であることは、当業者にとって明白であろう。従って、プラズマスプレー法、HVOFスプレー法などの方法またはその他の関連する先行技術である方法を用いて、本発明の組成物を例えばピストン、ピストンリングおよびシリンダーライナーまたはそれらの少なくとも一部分に施すことができることが理解される。
図面の簡単な説明
ここで本発明の一般的に好ましい実施形態をより詳細に添付の図面を参照しながら記載する(本明細書末尾の「図面の簡単な説明」の欄を参照されたい)。
ここで本発明の一般的に好ましい実施形態をより詳細に添付の図面を参照しながら記載する(本明細書末尾の「図面の簡単な説明」の欄を参照されたい)。
好ましい実施形態の詳細な説明
本発明の好ましい実施形態において、中〜高温で使用するための、特にピストンリングのための、金属間化合物とセラミック化合物とのセラミック混合物を含む耐磨耗性複合組成物が提供される。該耐磨耗性複合組成物は特に、NiAlおよびNi3Alからなる群から選択される少なくとも1種のニッケル-アルミナイド金属間化合物を含む。ニッケル-アルミナイド金属間化合物はマトリックスを形成し、該マトリックスに硬質相が加えられる。
本発明の好ましい実施形態において、中〜高温で使用するための、特にピストンリングのための、金属間化合物とセラミック化合物とのセラミック混合物を含む耐磨耗性複合組成物が提供される。該耐磨耗性複合組成物は特に、NiAlおよびNi3Alからなる群から選択される少なくとも1種のニッケル-アルミナイド金属間化合物を含む。ニッケル-アルミナイド金属間化合物はマトリックスを形成し、該マトリックスに硬質相が加えられる。
本明細書中で使用する場合、「金属間化合物」という用語は、材料の性質に関して金属合金(metallic alloy)とセラミックとの間の中間の位置を占めると見られる材料のクラスを指す。それらはまた、一般的には臨界規則化温度(critical ordering temperature、Tc)と呼ばれる臨界温度未満において長距離規則を有する(long-range ordered)結晶構造を形成する金属材料の独自のクラスとも考えられている。
好適な組成物の置換型固溶体が規則化するために必須の条件は、同一でない原子、すなわち異なる元素が、規則形成時の自由エネルギーが小さくなるように同一の原子同士よりもより強く互いに引き寄せ合わなければならないということである。言い換えれば、金属間化合物の規則度は、結合の性質に密接に関連している。これらの規則金属間化合物は通常は単純な化学量論比付近の比較的狭い範囲内の組成を有する。
ニッケルアルミナイドの規則結晶構造により、高い引張り延性を実現することが可能である。多結晶Ni3Alの延性は、粒界を分離して粒界脆性破壊を抑制するボロン添加によりマイクロアロイ化することによって更に高まる。
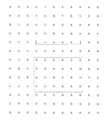
結晶構造に依存する上記の効果を、二次元単純立方格子における超格子転位により図1に模式的に示す。金属間化合物は、多くの場合高温まで維持される非常に高い降伏応力を示す。規則合金における変形は、超格子のすべりまたは対になった転位(paired dislocations)(超転位)により制御されるということを、AB組成を有する二次元規則格子について図1に更に示す。第一の(はじめの)転位により逆位相領域の層(それは単に誤った結合の層としか思われない場合もある)が形成され、第二の(続いて起こる)転位により規則が回復される。超転位の移動度が比較的低いことにより高い降伏強さが得られる。すなわち、降伏強さは温度が上昇するとともに低下するのではなく上昇する。
耐磨耗性組成物はNiAlおよびNi3Alからなる群から選択されるニッケル-アルミナイド金属間化合物により形成されるマトリックスを含む。該組成物はまた、炭化クロム、酸化クロムおよび酸化アルミニウム(例えばCr2O3、Cr3C2、SiC 、およびAl2O3)からなる群から選択されるセラミック化合物をも含む。
本発明の実施例を以下に示す。
組成物を、以下の成分の混合物を表1に示す重量部で形成することにより調製した。

粉末を、成分の混合物を実施例1の表1に示すように形成することにより調製した。更にまた、最初の混合物の5〜10容積%を、5〜10容積%のAl2O3で置き換えた。得られた組成物を加熱し、従来技術にしたがって基材上に施し、基材上に耐磨耗性組成物を形成した。得られた組成物は良好な耐磨耗性、延性、および熱安定性を有していた。
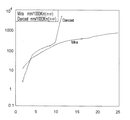
図2は、本発明の実施形態による組成物を、Darcastとして知られるピストンリングにおいて周知の鋳鉄と比較した試験における、曝された圧力に対する磨耗率を示す図である。
本発明の特性を更に示すために、本発明の耐磨耗性組成物の好ましい実施形態のSEM-写真である図3を参照する。この写真は硬質相のより暗い「島」を含むマトリックスを示す。この場合は硬質相は炭化クロムである。マトリックスと硬質相との間の拡散により、混合領域(mixed zone)が形成される。混合領域もまた、この写真上で明確に見られる。混合領域によって、硬質相とマトリックスとの間に強固な結合がもたらされる。好ましくは、混合領域は硬質相の周囲に対称的に形成される。
本発明の耐磨耗性組成物の更なる実施形態を次の実施例2に略述する。
粉末を、成分の最初の混合物を実施例2の表2に示すように形成することにより調製した。更にまた、最初の混合物の5〜10容積%を、5〜10容積%のAl2O3で置き換えた。得られた組成物を熱に曝し、例えば従来技術にしたがって基材上に施して、基材上に耐磨耗性組成物を形成した。得られた組成物は良好な耐磨耗性、延性、および熱安定性を有していた。
本発明の耐磨耗性組成物の第三の例を下記表3に示す。
耐磨耗性組成物を、成分の混合物を実施例3の表3に示すように形成することにより調製した。この実施例では、これまでの実施例とは異なり炭化クロムを硬質相として使用する。硬質相としてAl2O3を添加するこれまでの実施例に従い、Al2O3の替わりに炭化クロムを表3の混合物に添加することにより、表3による混合物と比較してより高められた熱安定性が得られる。Al2O3は上記実施例において硬質相化合物の好ましい代替物として提供されるのであるが、他の硬質相化合物を用いても同様に優れた結果が得られた。
本発明の耐磨耗性組成物の第四の例を下記表4に示す。
炭化クロム、酸化クロム、炭化ケイ素および酸化アルミニウム(例えばCr2O3、Cr3C2、SiC、およびAl2O3)からなる群から選択される任意の硬質相を表1〜4に示した任意の組成物と組み合わせて使用することも勿論可能である。更に、本発明の第一の側面にしたがって、例えば表1〜4に示す任意の組成物を硬質相を添加せずに鋳造することによりピストンリングを提供することができるということも認識される。
本発明の第一の側面によるピストンリング基材の鋳造についてここで記載する。鋳造するための原材料を不活性ガスの存在下にて溶融する。Ni3Alを含む約100 kgの材料組成物を処理するための溶融工程の例を下記表5に示す。
その後、組成物を鋳型に移す。鋳型は、適宜CO2により硬化された砂鋳型のタイプが好ましい。鋳造ステップの後は、本発明のピストンリングを得るために、該ピストンリング基材を既知の基材と同じように処理することができる。
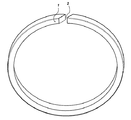
図4は本発明のピストンリングの一実施形態である。該ピストンリングは好ましくは上記耐磨耗性組成物の被膜を含む。本発明の第二の好ましい実施形態では、ピストンリングは本発明の耐磨耗性組成物からなる。
理解されるとおり、本発明は本明細書に記載した実施形態および例に限定されない。例えば、耐磨耗性組成物に、幾つかの点に関して性質を改変する目的で更なる物質を添加することもできる。表1〜3に列記したもの以外の他の混合物および組み合わせもまた本発明の範囲内であり得る。特定の条件下においては、組成物全体の50容積%まで、好ましくは1〜30容積%、最も好ましくは5〜10容積%が、酸化クロム、炭化ケイ素、Cr3C2およびAl2O3などの硬質相であってよい。
Claims (20)
- ピストンリング基材を含むピストンリングであって、該ピストンリング基材が耐磨耗性組成物の総容積に基づいて少なくとも50容積%の金属間化合物合金を含み、該金属間化合物合金がFeAlおよびFe3Alのうちの少なくとも1種であることを特徴とする、上記ピストンリング。
- ピストンリング基材が、該ピストンリング基材の総容積に基づいて少なくとも70容積%、より好ましくは90〜100容積%の金属間化合物合金を含む、請求項1に記載のピストンリング。
- ピストンリング基材が、少なくとも1種の金属間化合物合金により形成されている、請求項1または2に記載のピストンリング。
- ピストンリング基材が被膜を備えている、請求項1〜3のいずれか1項に記載のピストンリング。
- ピストンリング基材の被膜が少なくとも1種の金属間化合物合金を含む、請求項4に記載のピストンリング。
- 金属間化合物合金がFeAlとFe3Alとの混合物である、請求項1〜5のいずれか1項に記載のピストンリング。
- 耐磨耗性複合組成物からなる被膜を備えたピストンリングであって、該耐磨耗性複合組成物が、セラミック化合物と、該耐磨耗性複合組成物の総容積に基づいて少なくとも50容積%の金属間化合物合金とを含み、該金属間化合物合金がFeAlおよびFe3Alのうちの少なくとも1種であることを特徴とする、上記ピストンリング。
- 上記組成物が少なくとも1種の金属間化合物合金により形成されたマトリックスを含む、請求項7に記載のピストンリング。
- セラミック化合物がCr3C2である、請求項7または8に記載のピストンリング。
- セラミック化合物が酸化クロムである、請求項7または8に記載のピストンリング。
- セラミック化合物がSiCである、請求項7または8に記載のピストンリング。
- セラミック化合物が酸化アルミニウムである、請求項7または8に記載のピストンリング。
- 耐磨耗性複合組成物が、該耐磨耗性複合組成物の総容積に基づいて好ましくは70〜99容積%の金属間化合物合金を含む、請求項7〜12のいずれか1項に記載のピストンリング。
- 耐磨耗性複合組成物を含むピストンリングであって、該耐磨耗性複合組成物が、セラミック化合物と、該耐磨耗性複合組成物の総容積に基づいて少なくとも50容積%の金属間化合物合金とを含み、該金属間化合物合金がFeAlおよびFe3Alのうちの少なくとも1種であることを特徴とする、上記ピストンリング。
- 上記組成物が少なくとも1種の金属間化合物合金により形成されたマトリックスを含む、請求項14に記載のピストンリング。
- セラミック化合物がCr3C2である、請求項14または15に記載のピストンリング。
- セラミック化合物が酸化クロムである、請求項14または15に記載のピストンリング。
- セラミック化合物がSiCである、請求項14または15に記載のピストンリング。
- セラミック化合物が酸化アルミニウムである、請求項14または15に記載のピストンリング。
- 耐磨耗性複合組成物が、該耐磨耗性複合組成物の総容積に基づいて好ましくは70〜99容積%の金属間化合物合金を含む、請求項14〜19のいずれか1項に記載のピストンリング。
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| SE0101089A SE521471C2 (sv) | 2001-03-27 | 2001-03-27 | Kolvring och beläggning på en kolvring innefattande ett kompositmaterial av en keram och en intermetallisk förening |
Related Parent Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002585684A Division JP2004531669A (ja) | 2001-03-27 | 2002-03-18 | ピストンリング用の金属間化合物を含む耐磨耗性材料 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005147406A true JP2005147406A (ja) | 2005-06-09 |
Family
ID=20283559
Family Applications (3)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002585684A Pending JP2004531669A (ja) | 2001-03-27 | 2002-03-18 | ピストンリング用の金属間化合物を含む耐磨耗性材料 |
| JP2002585685A Expired - Fee Related JP4361739B2 (ja) | 2001-03-27 | 2002-03-18 | ピストンリング用のニッケル−アルミナイドベースの耐磨耗性材料 |
| JP2004379789A Pending JP2005147406A (ja) | 2001-03-27 | 2004-12-28 | ピストンリング用の金属間化合物を含む耐磨耗性材料 |
Family Applications Before (2)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2002585684A Pending JP2004531669A (ja) | 2001-03-27 | 2002-03-18 | ピストンリング用の金属間化合物を含む耐磨耗性材料 |
| JP2002585685A Expired - Fee Related JP4361739B2 (ja) | 2001-03-27 | 2002-03-18 | ピストンリング用のニッケル−アルミナイドベースの耐磨耗性材料 |
Country Status (10)
| Country | Link |
|---|---|
| US (3) | US6838196B2 (ja) |
| EP (3) | EP1379705B1 (ja) |
| JP (3) | JP2004531669A (ja) |
| KR (2) | KR100854666B1 (ja) |
| CN (3) | CN1272452C (ja) |
| AT (1) | ATE410528T1 (ja) |
| DE (2) | DE60218356T2 (ja) |
| NO (3) | NO20034319L (ja) |
| SE (1) | SE521471C2 (ja) |
| WO (2) | WO2002088407A1 (ja) |
Families Citing this family (26)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| SE521471C2 (sv) * | 2001-03-27 | 2003-11-04 | Koncentra Holding Ab | Kolvring och beläggning på en kolvring innefattande ett kompositmaterial av en keram och en intermetallisk förening |
| WO2005085490A1 (en) | 2004-03-04 | 2005-09-15 | Kyung Hyun Ko | Method for forming wear-resistant coating comprising metal-ceramic composite |
| US7326441B2 (en) * | 2004-10-29 | 2008-02-05 | General Electric Company | Coating systems containing beta phase and gamma-prime phase nickel aluminide |
| KR100802328B1 (ko) * | 2005-04-07 | 2008-02-13 | 주식회사 솔믹스 | 내마모성 금속기지 복합체 코팅층 형성방법 및 이를이용하여 제조된 코팅층 |
| KR100802329B1 (ko) * | 2005-04-15 | 2008-02-13 | 주식회사 솔믹스 | 금속기지 복합체 형성방법 및 이를 이용하여 제조된 코팅층및 벌크 |
| KR100946196B1 (ko) * | 2005-08-17 | 2010-03-08 | 아주대학교산학협력단 | 분무 코팅에 의한 금속표면 개질방법 및 이에 의하여 제조되는 금속 |
| CN100395056C (zh) * | 2006-03-07 | 2008-06-18 | 北京科技大学 | 一种制备Al2O3弥散强化Ni3Al基复合材料的方法 |
| US20070287317A1 (en) * | 2006-06-13 | 2007-12-13 | Reum Rex J | Independent Leg Seal |
| CN100419242C (zh) * | 2006-12-27 | 2008-09-17 | 吴炬平 | 内燃机用活塞环及其制备工艺 |
| TW200831166A (en) * | 2007-01-26 | 2008-08-01 | Advanced Int Multitech Co Ltd | Jointing method for a gold club head |
| DE102007007960C5 (de) * | 2007-02-17 | 2015-08-27 | Federal-Mogul Burscheid Gmbh | Kolbenring |
| CN101613817B (zh) * | 2008-06-27 | 2010-08-11 | 中国科学院金属研究所 | 一种镍铝基复合材料作为高温自润滑耐磨材料的应用 |
| DE102008057514B3 (de) * | 2008-11-15 | 2010-02-18 | Federal-Mogul Burscheid Gmbh | Kolbenring für eine Brennkraftmaschine |
| KR101715149B1 (ko) * | 2009-09-14 | 2017-03-10 | 고리츠다이가쿠호징 오사카후리츠다이가쿠 | Ta가 첨가된 Ni3(Si,Ti)계 금속간 화합물 |
| CN102134663B (zh) * | 2011-03-04 | 2012-07-25 | 株洲硬质合金集团有限公司 | 以铁-铝金属间化合物为主粘结相的硬质合金及其制备方法 |
| JP5967764B2 (ja) * | 2012-09-12 | 2016-08-10 | 国立研究開発法人物質・材料研究機構 | 耐酸化コーティング用合金粉末の製造方法、その粉末を用いた耐酸化特性に優れた合金の製造方法、その合金を用いた部材の製造方法 |
| CN103895282B (zh) * | 2012-12-26 | 2016-06-15 | 北京有色金属研究总院 | 一种高温真空集热管用复合梯度阻氢涂层及其制备方法 |
| BR102013019686B1 (pt) * | 2013-08-01 | 2020-11-03 | Mahle Metal Leve S/A | anel de pistão e seu processo de fabricação |
| CN104233065B (zh) * | 2014-08-26 | 2017-08-01 | 盐城市鑫洋电热材料有限公司 | 一种碳化硅增强铁铝复合材料及其制备方法 |
| CN104451510A (zh) * | 2014-10-30 | 2015-03-25 | 安徽鼎恒再制造产业技术研究院有限公司 | 一种Ni-SiC纳米涂层及其制备方法 |
| US10458006B2 (en) | 2015-03-19 | 2019-10-29 | Höganäs Ab (Publ) | Powder composition and use thereof |
| CN104831220A (zh) * | 2015-05-09 | 2015-08-12 | 安徽鼎恒再制造产业技术研究院有限公司 | 一种Fe-TiO2-Co涂层材料及其制备方法 |
| CN104831221A (zh) * | 2015-05-09 | 2015-08-12 | 芜湖鼎恒材料技术有限公司 | 硬质Ni-Cr-B-Si纳米涂层材料及其制备方法 |
| CN107475655A (zh) * | 2016-06-03 | 2017-12-15 | 南京理工大学 | 一种活塞环表面镍铝基自润滑耐磨涂层及制备方法 |
| CN112963529B (zh) * | 2021-02-04 | 2023-03-10 | 山东锐凯工程机械有限公司 | 一种耐磨式破碎锤活塞及其加工设备 |
| CN116618650B (zh) * | 2023-05-11 | 2026-04-10 | 钢铁研究总院有限公司 | 一种Ni3Al/碳化物复合材料粉末及其激光熔覆方法及应用 |
Family Cites Families (18)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3936295A (en) * | 1973-01-10 | 1976-02-03 | Koppers Company, Inc. | Bearing members having coated wear surfaces |
| US3938814A (en) * | 1974-09-23 | 1976-02-17 | Koppers Company, Inc. | Bearing member having a wear resistant coating on its bearing face |
| AU536976B2 (en) * | 1980-09-10 | 1984-05-31 | Comalco Limited | Aluminium-silicon alloys |
| US4474861A (en) * | 1983-03-09 | 1984-10-02 | Smith International, Inc. | Composite bearing structure of alternating hard and soft metal, and process for making the same |
| JPS61163229A (ja) * | 1985-01-14 | 1986-07-23 | Mazda Motor Corp | ロ−タリピストンエンジンのアペツクスシ−ル |
| GB8704325D0 (en) * | 1987-02-24 | 1987-04-01 | Ae Plc | Piston & ring |
| AU615265B2 (en) * | 1988-03-09 | 1991-09-26 | Toyota Jidosha Kabushiki Kaisha | Aluminum alloy composite material with intermetallic compound finely dispersed in matrix among reinforcing elements |
| US5236787A (en) * | 1991-07-29 | 1993-08-17 | Caterpillar Inc. | Thermal barrier coating for metallic components |
| DE4203869C2 (de) * | 1992-02-11 | 1994-06-16 | Daimler Benz Ag | Hochbelastbare, beschichtete Bauteile aus einem Werkstoff, der aus der intermetallischen Phase Titan-Aluminid besteht |
| US5537133A (en) | 1992-04-02 | 1996-07-16 | Hewlett-Packard Company | Restraining element for a print cartridge body to reduce thermally induced stress |
| CN1029524C (zh) | 1992-11-30 | 1995-08-16 | 冶金工业部钢铁研究总院 | 高温耐磨镍铝基合金 |
| EP0645463B1 (en) * | 1993-09-17 | 1997-12-29 | Honda Giken Kogyo Kabushiki Kaisha | TiAl-based intermetallic compound piston ring and process for treating the surfaces thereof |
| IT1267394B1 (it) | 1994-02-18 | 1997-02-05 | Ind S R L | Procedimento per la realizzazione di riporti galvanici compositi in cromo duro con una fase dispersa e riporto anti-usura realizzato con |
| DE4417936C1 (de) * | 1994-05-21 | 1995-12-07 | Max Planck Inst Eisenforschung | Nickel-Aluminium-Legierung |
| DE4447130A1 (de) | 1994-12-29 | 1996-07-04 | Nils Claussen | Herstellung eines aluminidhaltigen keramischen Formkörpers |
| DE19750599A1 (de) * | 1997-01-10 | 1998-07-30 | Claussen Nils | Metall-keramisches Konstruktionselement - sein Aufbau und seine Herstellung |
| CN1106457C (zh) | 1997-12-25 | 2003-04-23 | 中国科学院兰州化学物理研究所 | 一种碳钢表面耐磨涂层的制备工艺 |
| SE521471C2 (sv) * | 2001-03-27 | 2003-11-04 | Koncentra Holding Ab | Kolvring och beläggning på en kolvring innefattande ett kompositmaterial av en keram och en intermetallisk förening |
-
2001
- 2001-03-27 SE SE0101089A patent/SE521471C2/sv not_active IP Right Cessation
-
2002
- 2002-03-18 DE DE60218356T patent/DE60218356T2/de not_active Expired - Fee Related
- 2002-03-18 JP JP2002585684A patent/JP2004531669A/ja active Pending
- 2002-03-18 DE DE60229225T patent/DE60229225D1/de not_active Expired - Fee Related
- 2002-03-18 WO PCT/SE2002/000503 patent/WO2002088407A1/en not_active Ceased
- 2002-03-18 EP EP02707374A patent/EP1379705B1/en not_active Expired - Lifetime
- 2002-03-18 CN CNB028074106A patent/CN1272452C/zh not_active Expired - Fee Related
- 2002-03-18 KR KR1020037012577A patent/KR100854666B1/ko not_active Expired - Fee Related
- 2002-03-18 EP EP02704048A patent/EP1373587A1/en not_active Withdrawn
- 2002-03-18 US US10/469,686 patent/US6838196B2/en not_active Expired - Lifetime
- 2002-03-18 JP JP2002585685A patent/JP4361739B2/ja not_active Expired - Fee Related
- 2002-03-18 WO PCT/SE2002/000502 patent/WO2002088406A1/en not_active Ceased
- 2002-03-18 US US10/471,561 patent/US7052018B2/en not_active Expired - Lifetime
- 2002-03-18 AT AT02707374T patent/ATE410528T1/de not_active IP Right Cessation
- 2002-03-18 CN CN2004100115815A patent/CN1661267A/zh active Pending
- 2002-03-18 EP EP04030436A patent/EP1524459B1/en not_active Expired - Lifetime
- 2002-03-18 KR KR1020037012576A patent/KR100854667B1/ko not_active Expired - Fee Related
- 2002-03-18 CN CNB028074211A patent/CN1266292C/zh not_active Expired - Fee Related
-
2003
- 2003-09-26 NO NO20034319A patent/NO20034319L/no not_active Application Discontinuation
- 2003-09-26 NO NO20034320A patent/NO20034320L/no not_active Application Discontinuation
-
2004
- 2004-12-14 US US11/010,289 patent/US7144017B2/en not_active Expired - Fee Related
- 2004-12-17 NO NO20045524A patent/NO20045524L/no not_active Application Discontinuation
- 2004-12-28 JP JP2004379789A patent/JP2005147406A/ja active Pending
Also Published As
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP4361739B2 (ja) | ピストンリング用のニッケル−アルミナイドベースの耐磨耗性材料 | |
| JP5669392B2 (ja) | ピストンリングおよびシリンダライナの製造のための高珪素成分を含む鋼材 | |
| JP5629307B2 (ja) | 調整可能な特性を有する摺動素子 | |
| JP3350058B2 (ja) | 内燃機関の排気弁スピンドル又はピストンの形態の可動壁部材 | |
| US10612432B2 (en) | Tribological system, comprising a valve seat ring and a valve | |
| US5281484A (en) | High stress capability, intermetallic phase titanium aluminide coated components | |
| JP7558169B2 (ja) | 仕切弁、ボール弁、弁棒、及び弁座用の高温低摩擦でコバルトを含まないコーティング・システム | |
| JPS6053764B2 (ja) | 弁座リング | |
| US9174276B2 (en) | Method of producing a piston ring having embedded particles | |
| JP4840026B2 (ja) | 耐焼付き性鋳鉄 | |
| KR20050019756A (ko) | 내마모성 조성물 | |
| JP6387228B2 (ja) | 内燃機関用ピストンリング | |
| JP3547583B2 (ja) | シリンダーライナー | |
| WO2015056450A1 (ja) | 内燃機関用ピストンリング | |
| JPS635147A (ja) | ピストンリングとシリンダの組合せ | |
| JPS6299450A (ja) | 摺動部材 | |
| JP2002155323A (ja) | 摺動部材 | |
| JPH08319530A (ja) | 高耐摩耗耐食性複合材料 | |
| JPH03244875A (ja) | ピストンリング |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20080325 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20080902 |