JP2005158452A - 電池パック、この電池パックの製造方法及び電池包装体 - Google Patents
電池パック、この電池パックの製造方法及び電池包装体 Download PDFInfo
- Publication number
- JP2005158452A JP2005158452A JP2003394554A JP2003394554A JP2005158452A JP 2005158452 A JP2005158452 A JP 2005158452A JP 2003394554 A JP2003394554 A JP 2003394554A JP 2003394554 A JP2003394554 A JP 2003394554A JP 2005158452 A JP2005158452 A JP 2005158452A
- Authority
- JP
- Japan
- Prior art keywords
- battery
- frame
- circuit board
- positive electrode
- negative electrode
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images



Classifications
-
- Y—GENERAL TAGGING OF NEW TECHNOLOGICAL DEVELOPMENTS; GENERAL TAGGING OF CROSS-SECTIONAL TECHNOLOGIES SPANNING OVER SEVERAL SECTIONS OF THE IPC; TECHNICAL SUBJECTS COVERED BY FORMER USPC CROSS-REFERENCE ART COLLECTIONS [XRACs] AND DIGESTS
- Y02—TECHNOLOGIES OR APPLICATIONS FOR MITIGATION OR ADAPTATION AGAINST CLIMATE CHANGE
- Y02E—REDUCTION OF GREENHOUSE GAS [GHG] EMISSIONS, RELATED TO ENERGY GENERATION, TRANSMISSION OR DISTRIBUTION
- Y02E60/00—Enabling technologies; Technologies with a potential or indirect contribution to GHG emissions mitigation
- Y02E60/10—Energy storage using batteries
Landscapes
- Battery Mounting, Suspending (AREA)
Abstract
【課題】 小型化及び軽量化を図る。
【解決手段】 正極13と負極14がセパレータ16を介して積層された電池素子11を外装材12に封入した電池10と、電池10と電気的に接続され、外部端子22が設けられている回路基板20と、外部端子22を外部に露出させる開口部35を有し、電池10と回路基板20とを囲むフレーム30と、薄板状をなし、少なくとも開口部34から外部端子22を外部に臨ませた状態で、電池10と回路基板20とフレーム30とを一括して包む包装体とを備える。
【選択図】図2
【解決手段】 正極13と負極14がセパレータ16を介して積層された電池素子11を外装材12に封入した電池10と、電池10と電気的に接続され、外部端子22が設けられている回路基板20と、外部端子22を外部に露出させる開口部35を有し、電池10と回路基板20とを囲むフレーム30と、薄板状をなし、少なくとも開口部34から外部端子22を外部に臨ませた状態で、電池10と回路基板20とフレーム30とを一括して包む包装体とを備える。
【選択図】図2
Description
本発明は、小型化及び軽量化が図られた電池パック、この電池パックの製造方法及び電池用包装体に関する。
カメラ一体型ビデオテープレコーダ、携帯電話、携帯用コンピュータ等のポータブル電子機器が数多く登場し、その小型、軽量化が図られている。この電子機器の小型、軽量化に伴って、これらのポータブル電源として用いられる電池パックに対しても、高エネルギーを有し、小型、軽量化されることが求められている。電池パックに用いられる電池としては、高容量を有するリチウムイオン二次電池がある。
リチウムイオン二次電池は、リチウムイオンをドープ・脱ドープすることができる正極及び負極を有する電池素子を備え、この電池素子と電気的に接続される回路基板によって制御されている。リチウムイオン二次電池は、パックを形成する際に、回路基板と共に収納ケースに収納される(例えば、特許文献1参照)。
収納ケースは、プラスチック等からなり、例えば上下2つに分割され上ケースと下ケースとから構成される。収納ケースは、この上ケースと下ケースとを繋ぎ合わせることによって、内部にリチウムイオン二次電池と回路基板とを収納する空間を有する1つ筐体を形成する。電池パックでは、収納ケースを用いて形成する際、外部からの衝撃等から内部に収納されているリチウムイオン二次電池や回路基板を保護するため、収納ケースの肉厚がある程度必要となる。このため、電池パック全体の厚みが厚く、重量が重くなってしまう。また、上下2つに分割された収納ケースを両面テープで繋ぎ合わせる場合、両面テープの厚みの分さらに電池パックの厚みが増してしまう。また、超音波溶着により分割された収納ケースを繋ぎ合わせる際は、超音波溶着する部分にある程度の厚みが必要となるため、電池パックが大きくなってしまう。このように、従来の電池パックでは、収納ケースの肉厚を厚くせざるを得ず、全体が大型化され、重量が重くなってしまい、ポータブル電源に適さず用途が限られてしまう。
本発明は、小型化及び軽量化が図られた電池パック、この電池パックの製造方法及び電池用包装体を提供することを目的とする。
上述した目的を達成する本発明に係る電池パックは、正極と負極とが間にセパレータを介して積層され電池素子を外装材に封入した電池と、電池と電気的に接続され、外部端子が設けられている回路基板と、外部端子を外部に露出させる開口部を有し、電池と回路基板とを囲むフレームと、薄板状をなし、少なくとも開口部から外部端子を外部に臨ませた状態で、電池と回路基板とフレームとを一括して包む包装体とを備える。
このような構成からなる電池パックでは、電池と回路基板とを囲むようにフレームを配置し、電池と回路基板とフレームとを一括して薄板状の包装体で包むことによって、小型化及び軽量化が図られる。
また、上述した目的を達成する本発明に係る電池パックの製造方法は、正極と負極とがセパレータを介して積層された電池素子を有する電池に、外部端子が設けられた回路基板を電気的に接続させ、外部端子を外部に露出させる開口部を有するフレームで電池と回路基板とを囲み、薄板状の包装体で、少なくとも開口部から外部端子を外部に臨ませた状態で、電池と回路基板とフレームとを一括して包む。
このような構成からなる電池パックの製造方法では、電池と回路基板との囲むフレームを配置し、電池と回路基板とフレームとを一括して薄板状の包装体で包むことによって、小型化及び軽量化が図られた電池パックが得られる。
また、上述した目的を達成する本発明に係る電池包装体は、正極と負極とがセパレータを介して積層された電池素子を外装材に封入した電池と、電池と電気的に接続され、外部端子が設けられている回路基板と、外部端子を外部に露出させる開口部を有し、電池と回路基板とを囲むフレームとを少なくとも開口部から外部端子を臨ませた状態で一括して包み、且つ薄板状をなしている。
このような構成からなる電池包装体では、薄板状をなし、電池と回路基板とを囲むフレームを外側から包むことによって、電池パックを小型化及び軽量化させることができる。
本発明では、電池と回路基板とをフレームで囲み、電池と回路基板とフレームとを一括して薄板状の包装体で包むことによって、小型化及び軽量化を図ることができる。これにより、本発明は、携帯機器の電源として幅広く活用することができる。また、本発明では、プラスチックのケースを用いる場合より、繋ぎ合わせるテープ等の他の部材を必要としないため、部品点数の削減が図られる。また、本発明では、電池と回路基板とフレームとを一括して包装体で包むことによりパックが形成されるため、パック形成が容易であり、歩留まりが向上する。
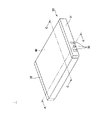
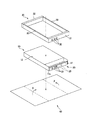
以下、本発明を適用した電池パック1について図面を参照して詳細に説明する。電池パック1は、図1乃至図3に示すように、電池としてリチウムイオン二次電池10と、このリチウムイオン二次電池10と電気的に接続される回路基板20と、リチウムイオン二次電池10と回路基板20とを囲むフレーム30と、リチウムイオン二次電池10及び回路基板20とフレーム30とを一括して包む包装体40とから構成される。
リチウムイオン二次電池10は、高容量を有し軽量であるため、携帯用の電源として用いられている。リチウムイオン二次電池10は、図4に示すように、リチウムイオンをドープ・脱ドープする電池素子11と、電池素子11を包む外装材12とを有する。
電池素子11は、正極13及び負極14と、この正極13と負極14との間に設けられる固体電解質15と、正極13と負極14との短絡を防止するセパレータ16とから構成され、正極13及び負極14と、固体電解質15と、セパレータ16とを積層し扁平状に巻回してなる。
正極13は、図5に示すように、正極集電体13aの両主面上に正極活物質層13bが形成されてなる。このうち、正極集電体13aには、箔状又は網状に形成されたアルミニウム等が用いられ、正極活物質層13bは、この正極集電体13aの両主面上に、それぞれ正極活物質と結着剤とが含有された正極合剤を塗布し乾燥させた後、加圧することによって形成されている。
正極活物質としては、例えばLixMO2(式中、Mは、Co、Ni、Mn、Fe、Al、V、Ti等のうち、何れか1種以上の遷移金属を表し、0.5≦x≦1.10である。)を主体とするリチウム複合酸化物等を用いることができる。また、このリチウム複合酸化物を構成する遷移金属Mとしては、Co、Ni、Mn等を用いることが好ましく、このようなリチウム複合酸化物の具体例としては、LixCoO2、LixNiO2、LixNiyCo1−yO2(式中、0<y<1である。)、LiMn2O4等を挙げることができる。また、正極活物質としては、安価で結晶構造が安定している、例えばLixMyPO4(式中、Mは、Fe、Mn、Cr、Co、Cu、Ni、V、Mo、Ti、Zn、Al、Ga、Mg、B、Nb、SnCa、Srのうち1種以上を表し、0.5≦x≦1.1であり、0.5≦y≦1である。)を主体とする化合物等を用いることができ、例えばLiFePO4等である。さらに、正極活物質としては、例えばTiS2、MoS2、NbSe2、V2O5等の金属硫化物も用いることができる。
結着剤としては、非水電解質電池の正極合剤に用いられる、例えばポリフッ化ビニリデン、ポリビニルピリジンやポリテトラフルオロエチレン等を用いることができる。また、正極合剤には、例えば炭素質材料等を導電材として添加したり、他にも公知の添加剤等を添加することができる。
また、正極13には、例えばアルミニウム等が短冊状に形成されてなる正極リード17が電気的に接続されている。この正極リード17は、正極13の長手方向の一端(例えば内周側の端部)に設けられた正極集電体露出部分、すなわち正極リード17の幅に合わせて正極活物質層13bが形成されずに正極集電体13aが露出してなる部分に抵抗溶接や超音波溶接等により接合されている。したがって、正極リード17は、一端が正極13の幅方向から延長して設けられている。
負極14は、図6に示すように、負極集電体14aの両主面上に負極活物質層14bが形成されてなる。このうち、負極集電体14aには、箔状又は網状に形成されたニッケル等が用いられており、負極活物質層14bは、この負極集電体14aの両主面上に、それぞれ負極活物質と結着剤とを含有する負極合剤を塗布して乾燥させた後、加圧することによって形成されている。
負極活物質としては、例えばリチウムに対して2V以下の電位を有し、リチウムをドープ・脱ドープすることが可能な炭素質材料、2000℃以下の比較的低い温度で焼成して得られる低結晶性炭素材料、結晶化しやすい原材料を3000℃付近の高温で焼成した人造黒鉛等の高結晶性炭素材料等を用いることができる。このような炭素質材料の具体例としては、例えば熱分解炭素類、コークス類、黒鉛類、ガラス状炭素繊維、有機高分子化合物焼成体、炭素繊維、活性炭素等を挙げることができ、コークス類としては、例えばピッチコークス、ニードルコークス、石油コークス等を挙げることができる。なお、有機高分子化合物焼成体とは、フェノール樹脂、フラン樹脂等を適当な温度で焼成し、炭素化したものである。
また、負極活物質としては、上述した炭素質材料の他にも、リチウムと化合可能な元素又はこの元素の化合物、例えば化学式DsEtLiu(式中、Dは、リチウムと化合可能な金属元素及び/又は半導体元素のうち1種以上を表し、Eは、リチウム及びD以外の金属元素及び/又は半導体元素のうち1種以上を表し、0<s、0≦t、0≦uである。)等を用いることができ、その具体例としては、SiB4、SiB6、Mg2Si、Mg2Sn、Ni2Si、TiSi2、MoSi2、CoSi2、NiSi2、CaSi2、CrSi2、Cu5Si、FeSi2、MnSi2、NbSi2、TaSi2、VSi2、WSi2、ZnSi2等を挙げることができる。また、これらのうち何れか1種以上を用いた場合には、上述した炭素質材料を導電材として添加することもできる。
また、負極活物質としては、上述したものの他にも、例えばポリアセチレン、ポリピロール等の高分子や酸化鉄、酸化ルテニウム、酸化モリブデン、酸化タングステン、酸化チタン、酸化スズ等といった比較的電位が卑であり、リチウムのドープ・脱ドープが可能な酸化物や、これら酸化物の炭素を窒素で置換した窒化物等を用いることもできる。
また、結着剤としては、非水電解質電池の負極合剤に用いられる、例えばポリフッ化ビニリデン、ポリビニルピリジンやポリテトラフルオロエチレン等を挙げることができる。
また、負極14には、例えばニッケル等が短冊状に形成されてなる負極リード18が電気的に接続されている。この負極リード18は、負極14の長手方向の一端(例えば外周側の端部)に設けられた負極集電体露出部分、すなわち負極リード18の幅に合わせて負極活物質層14bが形成されずに負極集電体14aが露出している部分に抵抗溶接や超音波溶接等により接合されている。また、負極リード18は、一端が負極14の幅方向から正極リード17と同一方向に延長して設けられている。
固体電解質15は、マトリックス高分子に非水電解液を可塑剤として加えてなるゲル状電解質や、高分子に電解質塩を溶かし込んだ高分子固体電解質からなり、これらは、上述した正極13及び負極14の両主面上に、高分子化合物と電解質塩とを含有する溶液を塗布した後に、固化することで形成される。
セパレータ16は、上述した正極13と負極14とを離間させるものであり、リチウム等を用いた非水電解質電池の絶縁性多孔質膜として通常用いられている公知の材料、例えばポリプロピレン、ポリエチレン等の高分子フィルムからなる。
上述した電池素子11を封入する外装材12は、樹脂フィルムと金属箔とが積層されて貼り合わされたラミネートフィルムからなる。このうち、樹脂フィルムとしては、正極リード17及び負極リード18に対する熱溶着性を示し且つ気密性に優れた材料、例えばポリエチレン、ポリプロピレン、変性ポリエチレン、変性ポリプロピレン及びこれらの共重合体、ポリオレフィン樹脂等の樹脂材料が用いられている。一方、金属箔には、例えばアルミニウム、ステンレス、ニッケル、鉄等が用いられている。
そして、この外装材12は、電池素子11を挟み込み電池素子11の外形に沿って外縁部分が熱融着により貼り合わされ、電池素子11を封止する。このとき、正極リード17及び負極リード18は、貼合せ面12aの間から外部へと引き出された状態とする。
貼り合わされる外装材12の間には、外装材12と正極リード17及び負極リード18との密着性をより向上させるために、正極リード17及び負極リード18と、外装材12との接触部分に熱融着により溶融される樹脂片19を設ける。この樹脂片19としては、正極リード17及び負極リード18に対する熱溶着性を示し且つ気密性に優れた材料、例えばポリエチレン、ポリプロピレン、変性ポリエチレン、変性ポリプロピレン等のポリオレフィン樹脂及びこれらの共重合体等を用いることができる。以上のようにして、図4に示すようなリチウムイオン二次電池10が構成される。
回路基板20は、図2に示すように、長尺状に形成された基板21の一方の面に外部の電源と接続される外部端子22が設けられており、他方の面には正極リード17及び負極リード18が接続される接続端子23が設けられている。また、基板21には、図示しないが、リチウムイオン二次電池10の電流等を制御する回路部品が実装されており、外部端子22、接続端子23及び回路部品をそれぞれ電気的に接続する配線パターンが形成されている。回路基板20は、基板21に形成されている配線パターンにより、リチウムイオン二次電池10と電気的に接続される。回路基板20は、リチウムイオン二次電池10の正極リード17及び負極リード18が導出されている外装材12の貼合せ面12a上に、リチウムイオン二次電池10と接続端子23が対向し、外部端子22が外側となるように配置される。
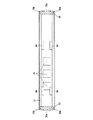
フレーム30は、図2及び図7に示すように、略矩形状の枠であり、回路基板20が固定される前壁部31、この前壁部31と対向する後壁部32及び前壁部31と後壁部32とを接続する側壁部33とから構成される。
フレーム30は、電池パック1を形成する際に、リチウムイオン二次電池10と回路基板20とを共に囲み、リチウムイオン二次電池10及び回路基板20を保護すると共に、電池パック1の耐衝撃性を向上させる。このため、フレーム30としては、材料に耐衝撃性を有し、寸法精度のよいポリカーボネートやアクリロニトリル‐ブタジエン‐スチレン樹脂(ABS)、ポリプロピレン、ポリエチレン等の樹脂を用いたり、これらの樹脂にアルミ等の金属材料をインサート成型したものを用いたりする。
前壁部31は、リチウムイオン二次電池10の正極リード17及び負極リード18が導出されている側に配置される。前壁部31は、回路基板20を保持できるように略矩形状の凹部で形成されており、凹部の内面には回路基板20を凹部内で係止させるための係止突部34が1つ以上設けられている。また、前壁部31には、固定される回路基板20に設けられている外部端子22と対向する位置に、外部端子22を外部に露出させる開口部35が設けられている。ここでは、3つの開口部35が設けられた例を示しており、これら3つの開口部35は、例えば正極外部端子用、負極外部端子用、その他情報端子用とすることができる。しかし、この3つに限定されることはなく、適宜設けるようにしてよい。また、係止突部34についても、回路基板20を固定するために必要な数及び配置で設けるようにしてよい。
後壁部32は、前壁部31とほぼ同じ大きさの略矩形状をなし、リチウムイオン二次電池10の正極リード17及び負極リード18が導出する側とは反対側、即ちリチウムイオン二次電池10の一方短辺側に配置される。後壁部32は、電池パック1に耐衝撃性を持たせるため、ある程度の厚みを有する。
側壁部33は、リチウムイオン二次電池10の長辺側の側面に配され、前壁部31の両端と、この前壁部31の両端とそれぞれ相対する後壁部32の両端とを接続することで、前壁部31と後壁部32との間を接続している。これにより、フレーム30は、前壁部31と、後壁部32と、側壁部33とにより略矩形状の枠に形成されている。
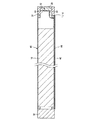
側壁部33は、図7及び図8に示すように、電池パック1を形成する際に、後述する包装体40で覆われる外側面33aが曲面となっている。側壁部33の外側面33aを曲面とすることによって、側壁部33の角部33bの角度が90度以上となる。これにより、フレーム30を包装体40で包む際には、図9に示すように、包装体40が側壁部33に沿って配され、角部33bで略直角に折り曲げられることがなくなるため、角部33bで剥がれたり、浮き上がったりするような図10に示すような不具合が防止される。また、ある程度の硬さを有する包装体40を用いた場合でも、角部33bが90度以上あるため、包装体40が側壁部33に沿って配することができ、角部33bで略直角に折り曲げられることがなくなり、包装体40自身の硬さにより角部33bで包装体40が剥がれたり、浮き上がたりするといった不具合を防止できる。
このような外側面33aの曲面は、曲率半径がリチウムイオン二次電池10の厚さの0.5倍以上、3倍以下で形成される。曲率半径がリチウムイオン二次電池10の厚さの0.5倍未満である場合、外側面33a全体に曲面を形成することができなくなり、外側面33aの一部に曲面が形成され、この曲面により外側面33aに段差ができてしまう。一方、曲率半径がリチウムイオン二次電池10の厚さの3倍より大きいと、外側面33aがゆるやかな曲面とならず、角部33bが略直角となり、角部33bで包装体40が剥がれたり、浮いたりしてしまう虞がある。したがって、曲面の曲率半径をリチウムイオン二次電池10の厚さの0.5倍以上、3倍以下にすることによって、外側面33a全体がゆるやかな曲面となり、角部33bの角度が90度以上となるため、包装体40を側壁部33に沿って配することができ、包装体40の剥がれや浮きを防止できる。
なお、以上では、側壁部33の外側面33aに曲面を形成した場合を例に挙げて説明したが、このようなことに限定されることなく、例えば側壁部33の包装体40が接触する角部33bだけを曲面にしても上述した作用効果を得ることができる。この場合、フレーム30を包装体40で包む際に、包装体40が曲面にされた角部33bに沿って折り曲げられることから、包装体40が角部33bや角部33bの近傍で剥がれたり、浮いたりすることが防止される。
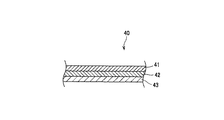
包装体40は、図2に示すように、リチウムイオン二次電池10、回路基板20、及びリチウムイオン二次電池10と回路基板20とを共に囲むフレーム30をフレーム30の外側から外部端子22が露出する開口部35を除いて覆い、リチウムイオン二次電池10及び回路基板20を保護している。包装体40は、略矩形状からなり、フレーム30の長さとほぼ同じ幅で形成され、フレーム30の外周を包むことができる長さで形成されている。包装体40は、薄板状をなし、基材層として、具体的に図11に示すような表面保護層41と金属層42とからなるラミネートフィルムであり、このラミネートフィルムの一方主面に接着材を塗布し、接着材層43が形成された構成からなる。
表面保護層41は、ナイロンやポリエチレンテレフタレート、変性ポリエチレン、変性ポリプロピレン及びこれらの共重合体、ポリオレフィン樹脂等の樹脂材料からなる。表面保護層41は、電池パック1の表面を形成し、突き刺し等の外部からの衝撃に耐える強度を有し、電池パック1の内部に収納されているリチウムイオン二次電池10や回路基板20を保護している。また、表面保護層41は、電池パック1の外部と金属層42との間の絶縁を維持している。
金属層42は、ステンレスやアルミニウム、ニッケル、鉄等の金属からなり、電池パック1の強度及び気密性を維持する。金属層42としては、引張強さが約700N/mm2程度有するステンレス材(例えばSUS304)等を用いて、電池パック1の強度を向上させる。
接着材層43は、フレーム30及びリチウムイオン二次電池10の外装材12との接着、及びフレーム30を覆った際に包装体40の端部同士を接続する。接着材層43としては、フレーム30や外装材12、表面保護層41と接着することができるような材料からなる。
このような構成からなる包装体40は、薄板状からなり、厚さが薄いため、リチウムイオン二次電池10、回路基板20及びフレーム30を一括して包むことによって電池パック1の軽量化及び小型化を図ることができる。なお、包装体40の端部同士を貼合わせた部分40aに、図9に示すように、外装ラベル44を張り付けて貼合わせ部分40aを目立たなくしてもよい。
上述した構成からなる電池パック1では、リチウムイオン二次電池10及び回路基板20をフレーム30で囲み、フレーム30の外側から薄板状の包装体40で包むことによって、小型化及び軽量化が図られ、小型化及び軽量化された携帯機器の電源として利用することができる。また、この電池パック1では、フレーム30の側壁部33の外側面33aが曲面であることから、リチウムイオン二次電池10、回路基板20及びフレーム30を包むと包装体40がフレーム30に沿って完全に密着するようになり、包装体40の剥がれや浮きを防止できる。これにより、電池パック1の密閉性が向上し、品質の低下が抑えられる。
次に、上述した電池パック1の製造方法について説明する。先ず、正極集電体13aの両主面に正極活物質層13bを形成し、正極13を作製する。具体的には、正極13は、正極活物質と結着剤とを混合した正極合剤を、正極集電体13aとなる例えばアルミニウム箔等の金属箔の正極リード17を接続する部分を除いた両主面に均一に塗布し、乾燥することにより、正極集電体13aの両主面に正極活物質層13bが形成されて作製される。正極合剤の結着剤としては、公知の結着剤を用いることができるほか、正極合剤に公知の添加剤等を添加することができる。また、キャスト塗布、焼結等の手法を用いて正極活物質層13bを形成することもできる。
次に、負極集電体14aの両主面に負極活物質層14bを形成し、負極14を作製する。具体的に、負極14は、負極活物質と結着剤とを混合した負極合剤を、負極集電体14aとなる例えば銅箔等の金属箔の負極リード18を接続する部分を除いた両主面に均一に塗布し、乾燥することにより、負極集電体14a上に負極活物質層14bが形成されて作製される。負極合剤の結着剤としては、公知の結着剤を用いることができるほか、負極合剤に公知の添加剤等を添加することができる。また、キャスト塗布、焼結等の手法を用いて負極活物質層14bを形成することもできる。
固体電解質15は、マトリックス高分子に非水電解液を可塑剤として加えてなるゲル状電解質や、高分子に電解質塩を溶かし込んだ高分子固体電解質15からなり、これらは、上述した正極13及び負極14の両主面上に、高分子化合物と電解質塩とを含有する非水電解液を塗布した後に、固化することで形成される。
次に、正極集電体13aの一端に正極リード17を超音波溶接し、負極集電体14aの一端に負極リード18を超音波溶接する。
次に、以上のように作製した正極13と負極14との間にセパレータ16を介在させ、正極13及び負極14のそれぞれに形成された固体電解質15を対向させて、正極リード17及び負極リード18が一端から導出されるように積層し、巻回して扁平状の電池素子11を作製する。
次に、電池素子11の正極リード17及び負極リード18が一端から導出するように外装材12で挟み込み、電池素子11の周囲を熱溶着して、電池素子11を外装材12で包む。貼り合わされる外装材12の間には、正極リード17及び負極リード18との密着性を向上させるために、正極リード17及び負極リード18と、外装材12との接触部分に熱融着により溶融される樹脂片19を設け、リチウムイオン二次電池10が作製される。この樹脂片19としては、正極リード17及び負極リード18に対する接着性を有する材料、例えばポリエチレン、ポリプロピレン、変性ポリエチレン、変性ポリプロピレン等のポリオレフィン樹脂及びこれらの共重合体等を用いることができる。
次に、リチウムイオン二次電池10と回路基板20とを電気的に接続する。リチウムイオン二次電池10の正極リード17及び負極リード18を回路基板20に設けられている接続端子23にはんだ付け等で接続し、リチウムイオン二次電池10と回路基板20とを電気的に接続する。
次に、図2に示すように、回路基板20をリチウムイオン二次電池10の側面と対向するように配置し、リチウムイオン二次電池10と回路基板20との外周、即ちリチウムイオン二次電池10と回路基板20とを共に囲むようにフレーム30を配置する。
次に、図1に示すように、リチウムイオン二次電池10、回路基板20及びフレーム30を一括して薄板状の包装体40で包む。フレーム30を包む際は、図2に示すように、フレーム30と包装体40の接着材層43とが対向するようにフレーム30の下に包装体40を配置し、フレーム30の外側から包装体40を図2中矢印X方向に曲げ、開口部35を除いてフレーム30の外周を覆い、包装体40の端部同士及びフレーム30、リチウムイオン二次電池10と接着材層43を介して接着し、電池パック1を密閉する。ここで、フレーム30の側壁部33の外側面33aが曲面であるため、図9に示すように、包装体40をフレーム30に沿って配することができ、角部33b等で包装体40がフレーム30から剥がれてしまうことがなくなる。そして、包装体40の端部同士の貼合わせ部分40aに外装ラベル44を貼り付け、包装体40の貼合わせ部分40aを目立たなくするようにしてもよい。
上述した電池パック1の製造方法では、リチウムイオン二次電池10及び回路基板20をフレーム30で囲み、フレーム30の外側から薄板状の包装体40で包むことによって、小型化及び軽量化が図られた電池パック1が得られる。また、この電池パック1の製造方法では、フレーム30の側壁部33の外側面33aが曲面であることから、フレーム30を包装体40で包む際に包装体40がフレーム30に沿って完全に密着するようになり、包装体40の剥がれや浮きが防止される。これにより、この電池パック1の製造方法では、電池パック1の密閉性及び歩留まりが向上する。また、この電池パック1の製造方法では、リチウムイオン二次電池10、回路基板20及びフレーム30を包装体40で囲むことによって電池パック1を形成することができ、プラスチックケースを用いた場合に比べて、超音波溶接等を必要とせず容易に電池パック1を形成することができ、歩留まりが向上する。
以下、本発明の好適な実施例を説明する。
サンプル1
先ず、リチウムイオン二次電池を作製する。正極は、正極集電体の両主面に正極活物質層を形成して作製する。負極は、負極集電体の両主面に負極活物質層を形成して作製する。これらの正極及び負極の各両主面に固体電解質を形成する。次に、正極集電体の一端に正極リードを超音波溶接し、負極集電体の一端に負極リードを超音波溶接する。次に、以上のようにして作製した正極と負極との間にセパレータを介在させ、正極及び負極のそれぞれに形成された固体電解質を対向させて、正極リード及び負極リードが一端から導出されるように積層し、巻回して扁平状の電池素子を作製する。次に、電池素子の正極リード及び負極リードが一端から導出するように樹脂片を間に設けて外装材で挟み込み、電池素子の周囲を熱溶着して、電池素子を外装材で覆い、長辺50mm、短辺が34mm、厚さ3.8mmのリチウムイオン二次電池を作製した。
先ず、リチウムイオン二次電池を作製する。正極は、正極集電体の両主面に正極活物質層を形成して作製する。負極は、負極集電体の両主面に負極活物質層を形成して作製する。これらの正極及び負極の各両主面に固体電解質を形成する。次に、正極集電体の一端に正極リードを超音波溶接し、負極集電体の一端に負極リードを超音波溶接する。次に、以上のようにして作製した正極と負極との間にセパレータを介在させ、正極及び負極のそれぞれに形成された固体電解質を対向させて、正極リード及び負極リードが一端から導出されるように積層し、巻回して扁平状の電池素子を作製する。次に、電池素子の正極リード及び負極リードが一端から導出するように樹脂片を間に設けて外装材で挟み込み、電池素子の周囲を熱溶着して、電池素子を外装材で覆い、長辺50mm、短辺が34mm、厚さ3.8mmのリチウムイオン二次電池を作製した。
次に、リチウムイオン二次電池と回路基板とを電気的に接続する。リチウムイオン二次電池の正極リード及び負極リードを回路基板の接続端子にはんだ付け等で接続し、リチウムイオン二次電池と回路基板とを電気的に接続する。
次に、接続したリチウムイオン二次電池と回路基板とを共に囲むようにフレームを配置する。ここで、フレームの大きさは、長辺54.6mm、短辺34.8mm、厚さ3.8mmであり、側壁部の外側面が曲面で形成されている。曲面の曲率半径は、1.9mm、即ち曲面の曲率半径がリチウムイオン二次電池の厚みの0.5倍で形成されているものを用いる。
次に、リチウムイオン二次電池、回路基板及びフレームを一括して厚さ0.1mmの包装体で覆い、包装体の繋ぎ合わせ部分が露出する側面に厚さ50μmの外装ラベルを貼り付け、厚さ4.05mmの電池パックを10個形成した。
サンプル2
サンプル2では、フレームの側壁部の外側面が曲面で形成されており、曲面の曲率半径が3.8mm、即ち曲面の曲率半径がリチウムイオン二次電池の厚みの1.0倍で形成されているフレームを用いること以外はサンプル1と同様に電池パックを10個作製した。
サンプル2では、フレームの側壁部の外側面が曲面で形成されており、曲面の曲率半径が3.8mm、即ち曲面の曲率半径がリチウムイオン二次電池の厚みの1.0倍で形成されているフレームを用いること以外はサンプル1と同様に電池パックを10個作製した。
サンプル3
サンプル3では、フレームの側壁部の外側面が曲面で形成されており、曲面の曲率半径が11.4mm、即ち曲面の曲率半径がリチウムイオン二次電池の厚みの3.0倍で形成されているフレームを用いること以外はサンプル1と同様に電池パックを10個作製した。
サンプル3では、フレームの側壁部の外側面が曲面で形成されており、曲面の曲率半径が11.4mm、即ち曲面の曲率半径がリチウムイオン二次電池の厚みの3.0倍で形成されているフレームを用いること以外はサンプル1と同様に電池パックを10個作製した。
サンプル4
サンプル4では、フレームの側壁部の外側面が曲面でなく、平面で形成されたフレームを用いること以外はサンプル1と同様に電池パックを10個作製した。
サンプル4では、フレームの側壁部の外側面が曲面でなく、平面で形成されたフレームを用いること以外はサンプル1と同様に電池パックを10個作製した。
サンプル5
サンプル5では、フレームの側壁部の外側面が曲面で形成されており、曲面の曲率半径が15mm、即ち曲面の曲率半径がリチウムイオン二次電池の厚みの3.0倍よりも大きく形成されているフレームを用いること以外はサンプル1と同様に電池パックを10個作製した。
サンプル5では、フレームの側壁部の外側面が曲面で形成されており、曲面の曲率半径が15mm、即ち曲面の曲率半径がリチウムイオン二次電池の厚みの3.0倍よりも大きく形成されているフレームを用いること以外はサンプル1と同様に電池パックを10個作製した。
以下、サンプル1からサンプル5ついて、包装体の剥がれを検査した。包装体の剥がれを検査した結果を以下の表1に示す。
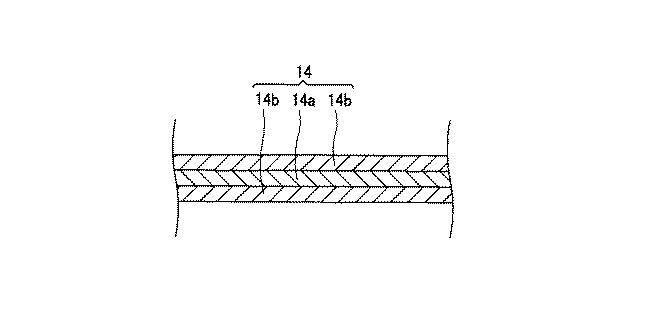
表1に示す結果から、フレームの側壁部の外側面が曲面であり、曲面の曲率半径がリチウムイオン二次電池の厚さの0.5倍以上、3.0倍以下であるサンプル1からサンプル3は、外側面が平面であるサンプル4及び曲率半径がリチウムイオン二次電池の厚さの3.0倍より大きいサンプル5と比べてフレームから包装体が剥がれたり、浮いてしまった電池パックは検出されなかった。
サンプル4では、フレームの側壁部の外側面が曲面でないことから、側壁部の角部が直角となり、包装体がある程度強度を有しているため、作製した電池パック10個うちほとんどの電池パックが角部で包装体が剥がれてしまったり、浮いてしまった。また、サンプル5では、フレームの側壁部の外側面が曲面で形成されているが、この曲面の曲率半径がリチウムイオン二次電池の厚みの3.0倍よりも大きいため、外側面に緩やかな曲面が形成されず、角部がほぼ直角となり、角部で包装体自身の硬さにより作製した10個の電池パックすべてが角部で剥がれてしまったり、浮いてしまった。
一方、サンプル1からサンプル3は、外側面の曲率半径がリチウムイオン二次電池の0.5倍以上、3.0倍以下であることから、側壁部の外側面の緩やかな曲面となっており、角部の角度が90度以上となっている。これにより、サンプル1からサンプル3では、側壁部の外側面に包装体が沿って配させるようになり、包装体全体がフレームに隙間なく密着され、且つ角部で包装体が略直角に折り曲げられないため角部で包装体が剥がれたり、浮いたりすることが防止されるため、包装体の剥がれや浮きが生じた電池パックは発生しなかった。したがって、電池パックを製造する上で、フレームの側壁部の外側面を曲面とし、この曲面の曲率半径がリチウムイオン二次電池の厚さの0.5倍以上、3倍以下とすることは、フレームの側壁部で包装体が剥がれたり、浮いたりすることを防止するのに重要である。
1 電池パック、10 リチウムイオン二次電池、11 電池素子、20 回路基板、21 基板、22 外部端子、30 フレーム、31 前壁部、32 後壁部、33 側壁部、35 開口部、40 包装体
Claims (6)
- 正極と負極がセパレータを介して積層された電池素子を外装材に封入した電池と、
上記電池と電気的に接続され、外部端子が設けられている回路基板と、
上記外部端子を外部に露出させる開口部を有し、上記電池と上記回路基板とを囲むフレームと、
薄板状をなし、少なくとも上記開口部から上記外部端子を外部に臨ませた状態で、上記電池と上記回路基板とフレームとを一括して包む包装体とを備える電池パック。 - 上記フレームは、上記包装体で包まれる側面が曲面である請求項1記載の電池パック。
- 上記フレームは、曲面にされた上記側面の曲率半径が、上記電池の厚さの0.5倍以上、3倍以下である請求項2記載の電池パック。
- 上記フレームは、上記包装体と接する角部が曲面である請求項1記載の電池パック。
- 正極と負極がセパレータを介して積層された電池素子を有する電池に、外部端子が設けられた回路基板を電気的に接続させ、
上記外部端子を外部に露出させる開口部を有するフレームで上記電池と上記回路基板とを囲み、
薄板状の包装体で、少なくとも上記開口部から上記外部端子を外部に臨ませた状態で、上記電池と上記回路基板とフレームとを一括して包む電池パックの製造方法。 - 正極と負極がセパレータを介して積層された電池素子を外装材に封入した電池と、上記電池と電気的に接続され、外部端子が設けられている回路基板と、上記外部端子を外部に露出させる開口部を有し、上記電池と上記回路基板とを囲むフレームとを少なくとも上記開口部から外部端子を臨ませた状態で一括して包み、且つ薄板状をなす電池用包装体。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003394554A JP2005158452A (ja) | 2003-11-25 | 2003-11-25 | 電池パック、この電池パックの製造方法及び電池包装体 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003394554A JP2005158452A (ja) | 2003-11-25 | 2003-11-25 | 電池パック、この電池パックの製造方法及び電池包装体 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005158452A true JP2005158452A (ja) | 2005-06-16 |
Family
ID=34720589
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003394554A Withdrawn JP2005158452A (ja) | 2003-11-25 | 2003-11-25 | 電池パック、この電池パックの製造方法及び電池包装体 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005158452A (ja) |
Cited By (13)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005346964A (ja) * | 2004-05-31 | 2005-12-15 | Sanyo Electric Co Ltd | 電池パック |
| JP2007073204A (ja) * | 2005-09-02 | 2007-03-22 | Sanyo Electric Co Ltd | 電池パック |
| JP2007073203A (ja) * | 2005-09-02 | 2007-03-22 | Sanyo Electric Co Ltd | 電池パック |
| JP2007234550A (ja) * | 2006-03-03 | 2007-09-13 | Sanyo Electric Co Ltd | 電池パック |
| JP2008198464A (ja) * | 2007-02-13 | 2008-08-28 | Sony Corp | 電池パック及びその製造方法 |
| US7719233B2 (en) | 2006-05-31 | 2010-05-18 | Sanyo Electric Co., Ltd. | Battery pack |
| US8318333B2 (en) | 2007-10-15 | 2012-11-27 | Sony Corporation | Battery pack and method for producing the same |
| US8557435B2 (en) | 2007-05-25 | 2013-10-15 | Samsung Sdi Co., Ltd. | Secondary battery |
| JP2014236003A (ja) * | 2013-06-04 | 2014-12-15 | 三星エスディアイ株式会社Samsung SDI Co.,Ltd. | バッテリパック |
| JP2015164137A (ja) * | 2015-04-28 | 2015-09-10 | ソニー株式会社 | バッテリ |
| US20160072160A1 (en) * | 2014-09-04 | 2016-03-10 | Samsung Sdi Co., Ltd. | Secondary battery |
| US9508977B2 (en) | 2009-12-29 | 2016-11-29 | Sony Corporation | Battery pack |
| CN111108624A (zh) * | 2017-09-15 | 2020-05-05 | 株式会社Lg化学 | 电池模块 |
-
2003
- 2003-11-25 JP JP2003394554A patent/JP2005158452A/ja not_active Withdrawn
Cited By (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2005346964A (ja) * | 2004-05-31 | 2005-12-15 | Sanyo Electric Co Ltd | 電池パック |
| JP2007073204A (ja) * | 2005-09-02 | 2007-03-22 | Sanyo Electric Co Ltd | 電池パック |
| JP2007073203A (ja) * | 2005-09-02 | 2007-03-22 | Sanyo Electric Co Ltd | 電池パック |
| JP2007234550A (ja) * | 2006-03-03 | 2007-09-13 | Sanyo Electric Co Ltd | 電池パック |
| US7935441B2 (en) | 2006-03-03 | 2011-05-03 | Sanyo Electric Co., Ltd. | Battery pack |
| US7719233B2 (en) | 2006-05-31 | 2010-05-18 | Sanyo Electric Co., Ltd. | Battery pack |
| JP2008198464A (ja) * | 2007-02-13 | 2008-08-28 | Sony Corp | 電池パック及びその製造方法 |
| US8557435B2 (en) | 2007-05-25 | 2013-10-15 | Samsung Sdi Co., Ltd. | Secondary battery |
| US8318333B2 (en) | 2007-10-15 | 2012-11-27 | Sony Corporation | Battery pack and method for producing the same |
| US9508977B2 (en) | 2009-12-29 | 2016-11-29 | Sony Corporation | Battery pack |
| US9825263B2 (en) | 2009-12-29 | 2017-11-21 | Sony Corporation | Battery pack |
| JP2014236003A (ja) * | 2013-06-04 | 2014-12-15 | 三星エスディアイ株式会社Samsung SDI Co.,Ltd. | バッテリパック |
| US20160072160A1 (en) * | 2014-09-04 | 2016-03-10 | Samsung Sdi Co., Ltd. | Secondary battery |
| US10199619B2 (en) * | 2014-09-04 | 2019-02-05 | Samsung Sdi Co., Ltd. | Secondary battery with frame unit |
| JP2015164137A (ja) * | 2015-04-28 | 2015-09-10 | ソニー株式会社 | バッテリ |
| CN111108624A (zh) * | 2017-09-15 | 2020-05-05 | 株式会社Lg化学 | 电池模块 |
| CN111108624B (zh) * | 2017-09-15 | 2024-01-09 | 株式会社Lg新能源 | 电池模块、用于其的制造方法及包含其的电池组和汽车 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| US8790817B2 (en) | Pouch-type lithium secondary battery | |
| EP1981100B1 (en) | Battery pack | |
| KR101567600B1 (ko) | 전지팩 및 그의 제조 방법 | |
| JP5329862B2 (ja) | 保護回路基板、バッテリパック及びその製造方法 | |
| EP2461391B1 (en) | Battery | |
| US7348762B2 (en) | Battery pack and method for producing battery pack | |
| US8968905B2 (en) | Secondary battery | |
| EP1981101B1 (en) | Battery pack | |
| JP4135516B2 (ja) | リード端子及び電源装置 | |
| US20070231682A1 (en) | Battery pack | |
| US7556885B2 (en) | Battery pack | |
| JP2000133218A (ja) | 非水電解質二次電池 | |
| JP4165586B2 (ja) | 電池パック | |
| KR101037041B1 (ko) | 이차전지용 파우치 외장재 및 파우치형 이차전지 | |
| JP2004171896A (ja) | コネクタ装置、電源装置、並びにコネクタ装置の取り付け方法 | |
| JP2011082039A (ja) | 非水電解質電池及び組電池 | |
| KR20010091959A (ko) | 고체 전해질 전지 및 그 제조 방법 | |
| JP2005158308A (ja) | 電池パック及びこの電池パックの製造方法 | |
| CN106663747A (zh) | 具有增强的绝缘性能的二次电池软包及其制造方法 | |
| US8039144B2 (en) | Electrochemical cell with singular coupling and method for making same | |
| JP4718812B2 (ja) | 二次電池パック | |
| JP2004171895A (ja) | 電池パック | |
| JP4797385B2 (ja) | 電池パック | |
| JP2004139749A (ja) | 二次電池および外装材ならびに積層フィルム | |
| JP5119665B2 (ja) | 電池パック |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Application deemed to be withdrawn because no request for examination was validly filed |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20070206 |