JP2005193247A - 継目無鋼管の製造方法およびマンドレルミル - Google Patents
継目無鋼管の製造方法およびマンドレルミル Download PDFInfo
- Publication number
- JP2005193247A JP2005193247A JP2003435364A JP2003435364A JP2005193247A JP 2005193247 A JP2005193247 A JP 2005193247A JP 2003435364 A JP2003435364 A JP 2003435364A JP 2003435364 A JP2003435364 A JP 2003435364A JP 2005193247 A JP2005193247 A JP 2005193247A
- Authority
- JP
- Japan
- Prior art keywords
- stand
- reduction
- final
- thickness
- roll
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images




Landscapes
- Control Of Metal Rolling (AREA)
Abstract
【課題】 マンドレルミルで圧延される素管の局部肉厚減少を防止する。
【解決手段】 互いに対向させた一対の孔型ロールを有するロールスタンドを複数備えたマンドレルミルにおいて、最終ロールスタンドの出側位置で最終圧下方向および/または最終圧下方向に対して90度方向の素管の肉厚を肉厚測定器で測定し、比較手段で測定値と計算肉厚値を比較して前期測定値が算出肉厚値よりも小さい時に、最終ロールスタンドより少なくとも2段上流で測定方向と同じ圧下方向に圧下するロールスタンドの圧下量を制御部を介して減少させる。
【効果】 マンドレルミルで圧延される素管の局部肉厚減少が確実に防止される。
【選択図】 図4
【解決手段】 互いに対向させた一対の孔型ロールを有するロールスタンドを複数備えたマンドレルミルにおいて、最終ロールスタンドの出側位置で最終圧下方向および/または最終圧下方向に対して90度方向の素管の肉厚を肉厚測定器で測定し、比較手段で測定値と計算肉厚値を比較して前期測定値が算出肉厚値よりも小さい時に、最終ロールスタンドより少なくとも2段上流で測定方向と同じ圧下方向に圧下するロールスタンドの圧下量を制御部を介して減少させる。
【効果】 マンドレルミルで圧延される素管の局部肉厚減少が確実に防止される。
【選択図】 図4
Description
本発明は、継目無鋼管の製造方法およびマンドレルミルに関するものである。
マンドレルミルにおける継目無鋼管の製造工程の一例を図6に示す。図6において、継目無鋼管の素材である丸鋼片1は回転炉床式加熱炉2で加熱された後、回転炉床式加熱炉2から抽出されて穿孔機3で穿孔され素管4となる。素管4はマンドレルミル6でその後端側からマンドレルバー5を挿入された状態で、一対の孔型ロールを備えた5〜9段のロールスタンド(以下、単にスタンドと称する。)により1パスで所定の寸法に圧延される。
素管4は、マンドレルミル6で圧延されると、その内部のマンドレルバー5が引き抜かれ、サイザー又はストレッチレデューサ等の外形調整機7で外形調整されて所定の外径となる。その後所定の外径となった継目無鋼管は、冷却床で冷却されて所定の長さに切断されたり、曲がり矯正や試験検査、マーキング等が施されて製品の鋼管となる。
前記外形調整機7は、主として継目無鋼管の真円度や外径の精度を高めるものであり、継目無鋼管の肉厚は、主としてマンドレルミル6で決定される。すなわち、マンドレルミル6で圧延の際に素管4内に挿入されるマンドレルバー5の外径で継目無鋼管の内径が決まり、各スタンドで圧下される圧下量、特に最終スタンドを含む最終2段のスタンドの圧下量で肉厚を決定している。
マンドレルミル6では、各スタンドをミルの軸心と直交する方向に交互に90度変位させているから、最終スタンドの孔型ロールの溝部方向の肉厚とその1段上流のスタンドの孔型ロールの溝部方向の肉厚を所定の肉厚とするために、前記マンドレルバー5と孔型ロールの間隔を調整している。この調整方法は、後段の2段のスタンドにおける孔型ロールの溝部方向の肉厚が、マンドレルバー5と孔型ロールの間隔に追従して変化することを前提としたものである。
また、エキストラクターをマンドレルミルと直列に配列したリトラクト方式のマンドレルミルにおいて、マンドレルミルにおける後段3段のスタンドの圧下方向に熱間肉厚測定装置を配置し、該熱間肉厚測定装置で測定された肉厚測定結果に基づきマンドレルミルにおける後段3段のスタンドのロールギャップを調整するギャップ制御部を設けたものがある。なお、このマンドレルミルの最終スタンドは、4つの孔型ロールからなるスタンドであり、2個一対の孔型ロールからなるスタンドとは異なる。
特開平8−71616号公報
しかしながら、マンドレルミルの圧延状況によって、後段の2段又は3段のスタンドより上流のスタンドで孔型ロールの溝底位置に相当する位置の肉厚がすでに所定の値以下になる場合がある。この場合には、特許文献1等で提案された技術では、後段の2段又は3段のスタンドにおいて、マンドレルバーに対する孔型ロールの間隔を所定の値に調整しても、既に所定の値以下の状態であり、鋼管の薄肉部分は孔型ロールの間隔に追従して変化せず肉厚調整ができないという問題がある。
ここで、マンドレルミルの最終スタンドの出口での素管の肉厚は、円周方向に均一な肉厚とはならず、孔型ロールの溝底部に相当する部分が最も薄く、溝底部から軸心に対し45度ずれた位置が最も厚くなっている。これらの肉厚の薄い部分と厚い部分の差は僅かな値であるが、マンドレルミルでの製造基準肉厚値はこれらの中間値としている。この中間値である製造基準肉厚値を基にして孔型ロールの溝底部の位置が所定位置となるように孔型ロールの位置を調整している。
なお、前記問題点におけるマンドレルバーに対する孔型ロールの間隔の「所定の値」は、製造基準肉厚値よりも更に薄い肉厚の溝底部に相当する位置での値であって、各スタンドの互いに対向させた孔型ロールの溝底部間隔(Lr )、スタンドの変位率(k)、および、圧下荷重(L)等より計算により求められる(以下、計算肉厚値という。)。
なお、前記問題点におけるマンドレルバーに対する孔型ロールの間隔の「所定の値」は、製造基準肉厚値よりも更に薄い肉厚の溝底部に相当する位置での値であって、各スタンドの互いに対向させた孔型ロールの溝底部間隔(Lr )、スタンドの変位率(k)、および、圧下荷重(L)等より計算により求められる(以下、計算肉厚値という。)。
本発明は、上記したような問題を解決せんとしてなされたものであり、肉厚の安定した継目無鋼管を得ることが出来る継目無鋼管の製造方法およびマンドレルミルを提供することを目的としている。
上記した目的を達成するために、本発明は、最終スタンドの出側に設けられ、最終圧下方向および/または最終圧下方向に対して90度方向の素管の肉厚を測定する肉厚測定器と、
該肉厚測定器からの出力に基づく測定値と計算により求められた計算肉厚値とを比較する比較手段と、
前記測定値が計算肉厚値よりも小さい時に、前記比較手段からの出力を受け最終スタンドより少なくとも2段上流で測定方向と同じ方向に圧下するスタンドの圧下量を減少させるべく対象スタンドの圧下量を制御する制御部を備えたマンドレルミルを使用し、
最終スタンドの出側で最終圧下方向および/または最終圧下方向に対して90度方向の素管の肉厚を測定し、前記測定した測定値が計算により求められた計算肉厚値よりも小さい時に、最終スタンドより少なくとも2段上流で前記測定を行った方向と同じ方向に圧下するスタンドの圧下量を減少させるものである。
本発明では、最終スタンドの出口位置に設けた肉厚測定器で最終圧下方向および/または最終圧下方向に対して90度方向の素管の肉厚を測定し、前記測定値が計算肉厚値よりも小さい時に、最終スタンドより少なくとも2段上流のスタンドの孔型ロールの圧下量を減少させることにしたので、
1)素管の圧延直後に肉厚低減の最も発生し易い位置を測定するので、確実に肉厚低減が検出される、
2)肉厚低減を受けてフィードバック制御する位置は、最終スタンドではなく、最終スタンドより2段以上上流のスタンドであるため、確実に肉厚低減が解消される、
3)肉厚測定位置とそのフィードバック位置との距離が短いため、肉厚低減が計測されたとしても肉厚低減発生量が少量ですむ、
4)各スタンド間の圧下バランスが保たれ、各スタンドのフランジ部への素管肉厚の流込み量が減少し、孔型ロール径の小さい部分での圧下が増え素管のスタンド間張力が乱れず、従って張力増加による素管の縮径が防げマンドレルバーへの付着低減で、マンドレルバーの引き抜きトラブルが減少する、
5)しかも、本発明は、従来からの肉厚測定器の配置替えと制御ソフトの変更のみで、新たな機器やその設置場所も要せずに実施できる、
という効果がある。
以下、本発明について詳細に述べる。
本発明者は、マンドレルミルによる継目無鋼管の製造に際し、常に偏肉の少ない安定した製品の開発に取り組んできた。マンドレルミルの圧延は、自動化されてはいるものの、時として基準値に満たない薄い肉厚部分や偏肉が発生する場合がある。このような場合、マンドレルミルの最終スタンドでの圧下量を減らし肉厚量を回復させるべく、孔型ロールとマンドレルバーとの間隔を調整していたが、依然として薄い肉厚部分や偏肉が発生していた。本発明者は、これら薄い肉厚部分や偏肉が、必ずしもマンドレルミルの最終スタンドの孔型ロールとマンドレルバーとの間隔に起因して発生するものでないことを知見した。
本発明者は、マンドレルミルによる継目無鋼管の製造に際し、常に偏肉の少ない安定した製品の開発に取り組んできた。マンドレルミルの圧延は、自動化されてはいるものの、時として基準値に満たない薄い肉厚部分や偏肉が発生する場合がある。このような場合、マンドレルミルの最終スタンドでの圧下量を減らし肉厚量を回復させるべく、孔型ロールとマンドレルバーとの間隔を調整していたが、依然として薄い肉厚部分や偏肉が発生していた。本発明者は、これら薄い肉厚部分や偏肉が、必ずしもマンドレルミルの最終スタンドの孔型ロールとマンドレルバーとの間隔に起因して発生するものでないことを知見した。
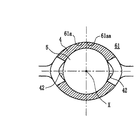
図1は、マンドレルミル6の最終スタンドの出側位置で、素管4を切断して調査した時の素管4の薄肉厚位置41と孔型ロール61の位置関係を誇張して示したものである。なお、61aは孔型ロール61の溝部、61bは孔型ロール61のフランジ部、61aaは孔型ロール61の溝底を示す。
この図1より、素管4の薄肉厚位置41は、孔型ロール61の溝底61aaと一致し、しかも、薄肉厚位置41の形状は、素管4内部に挿入されるマンドレルバー5の外周形状とは異にしていることが判る。すなわち、この薄肉厚位置41は最終スタンドで圧延されていなかったのである。
この図1より、素管4の薄肉厚位置41は、孔型ロール61の溝底61aaと一致し、しかも、薄肉厚位置41の形状は、素管4内部に挿入されるマンドレルバー5の外周形状とは異にしていることが判る。すなわち、この薄肉厚位置41は最終スタンドで圧延されていなかったのである。
そこで、発明者は、マンドレルミル6における圧延形態について調査した。その圧延形態を図2に示す。
図2において、(a)は、素管4内にマンドレルバー5を挿入した状態を示す図である。素管4の内径はマンドレルバー5の外径よりやや大径で、素管4の内径とマンドレルバー5の外径との間に隙間がある。
Xは、マンドレルミル6の軸心であり、この軸心Xを中心として各スタンドが一直線状に設定され、マンドレルバー5の中心と同心状になっている。
図2において、(a)は、素管4内にマンドレルバー5を挿入した状態を示す図である。素管4の内径はマンドレルバー5の外径よりやや大径で、素管4の内径とマンドレルバー5の外径との間に隙間がある。
Xは、マンドレルミル6の軸心であり、この軸心Xを中心として各スタンドが一直線状に設定され、マンドレルバー5の中心と同心状になっている。
(b)は、最上流段のスタンドでマンドレルバー5が挿入された素管4を圧延している状態を示した図である。このスタンドの孔型ロール61は、圧下方向が垂線に対し左方向に45度傾いて互いに対向させて設けられている。この孔型ロール61で素管4を圧下すると、図示のように圧下方向の素管4の肉厚は減少する一方で、フランジ部61b部分の肉厚は圧延されないで、フランジ部61b方向に押出され、素管4自身は楕円形となる。しかも、素管4の内径とマンドレルバー5間の隙間がフランジ部61b方向に流れて大きな空間に変化している。
(c)は、最上流段に続く2段目のスタンドで素管4を圧延している状態を示した図である。この2段目のスタンドでは、その孔型ロール61の位置が最上流段のスタンドの孔型ロール61位置に対し軸心Xと直交方向に90度変位した位置で、最上流段のスタンドで圧延されなかったフランジ部61b方向の肉厚を圧延するようにしている。この場合も最上流段のスタンドでの圧延と同様に、2段目のスタンドのフランジ部61b部分の肉厚は圧延されないで、そのフランジ部61b部分の方向に素管4が押出される形状となっている。そして、フランジ部61b方向の素管4の内面には、マンドレルバー5との間に、最上流段のスタンドでの圧延に比べてその面積が小さくなるが、突起状の隙間となって残存している。
このような圧延を順次繰り返し、最終スタンドを含む後段のスタンドでは孔型ロール61の溝部61aの形状をマンドレルミル6での仕上り素管4の外径に近似させて圧延し、最終スタンドでマンドレルミル6としての製造基準寸法の外径、肉厚に仕上げられる。なお、各スタンドでの圧下量は、製品寸法に応じて穿孔機3での穿孔の段階から決められている。
図3は、マンドレルミル6の前段スタンドでの素管4の圧下状態を示した図である。中央に位置するマンドレルバー5は、製品となる継目無鋼管の内径を決めるものであるから、その外径寸法は十分に管理され、また表面疵も無く断面方向の形状も真円に近いものになっている。一方、素管4の外面部は、孔型ロール61の溝部61aに拘束されている。図示の通り、この孔型ロール61の溝底部61aaの円弧は、前記マンドレルバー5と同心ではなく、マンドレルバー5の径よりも大きな円弧となっており、孔型ロール61の溝底61aaが最も圧下量が大きく、孔型ロール61のフランジ部に行くに従い圧下量を小さくしている。なお、図3において素管4断面の斜線部分は、圧下力が負荷されている範囲を示している。
孔型ロール61の溝部61aを上記のような形状にしたのは、素管4の円周全域に亘って同時に同量圧下することが不可能であり、また、素管4の肉厚減少に伴う部分の全てを素管4の長手方向(軸心方向)に吸収されることが困難なため、長手方向に吸収されなかった部分を孔型ロール61のフランジ部に張出させるとの考え方による。そして、その張出し部分が素管4表面の疵の発生にならないように、段差なく逃す手段として前記溝部61aの円弧を大きくしたのである。
図3に示す溝部61aの形状にすることによって、素管4の肉厚減少に伴う長手方向(軸心方向)に吸収しきれなかった部分を孔型ロール61のフランジ部方向に逃がすことができ、疵等の発生も防げることになる。
勿論、マンドレルミル6では、素管4がマンドレルバー5に固着せず極力長手方向に伸びるように各スタンドの孔型ロール61の回転数を最適に制御していることは言うまでもない。
勿論、マンドレルミル6では、素管4がマンドレルバー5に固着せず極力長手方向に伸びるように各スタンドの孔型ロール61の回転数を最適に制御していることは言うまでもない。
一方、このような形状にすることによって、フランジ部における素管4の内面に、前記マンドレルバー5との隙間に相当する窪み42が発生することになる。この窪み42は、マンドレルミル6の最終スタンドで消滅するものであるが、時としてその窪み42が大きくなり、最終スタンドで窪み42の跡が消滅しないこともあることが判明した。
そして、前記窪み42の大きくなる原因として、材質、加熱温度等にも影響されるが、特に各スタンドでの圧下バランスの不調整による要因がある。例えば、図3からも判る通り圧下量を増やした時には、フランジ方向への肉厚の張出し量が多くなり、その分前記窪み42が大きくなっている。すなわち、圧下量が大きすぎた場合には、圧下方向の肉厚が過度に薄くなる分、その90度方向の窪み42量が大きくなる。さらに、次のスタンドで窪み42方向を圧下した時、大きくなった窪み42部分が前スタンドで過度に薄くなった肉厚方向に移動し、その際薄肉厚となったことにより変形抵抗が一層低下するので、その薄肉厚部分に一層大きな窪み42が発生しやすくなる。
このようにして、大きい圧下方向に大きな窪み42が発生しやすくなり、この窪み42が最終スタンドでも完全に消滅せず残存する状態が発生すると、窪み42部分が計算肉厚値に対して薄い肉厚となる。従って、このような場合の薄肉厚の発生防止には、マンドレルミル6の後段スタンドの圧下量の調整では解消できず、窪み42の発生の原因となった上流側の測定方向と同じ圧下方向のスタンドの圧下量を減少させなければならない。
よって、本発明の継目無鋼管の製造方法は、互いに対向する一対の孔型ロールを有するスタンドを複数備えたマンドレルミルを用い、最終スタンドの出側で最終圧下方向および/または最終圧下方向に対して90度方向の素管の肉厚を測定し、前記測定した値が計算により求められた計算肉厚値よりも小さい時に、最終スタンドより少なくとも2段上流で前記測定を行った方向と同じ方向に圧下するスタンドの圧下量を減少させるものである。
また、前記の本発明方法は、互いに対向する一対の孔型ロールを有するスタンドを複数備えたマンドレルミルにおいて、最終スタンドの出側に設けられ、最終圧下方向および/または最終圧下方向に対して90度方向の素管の肉厚を測定する肉厚測定器と、該肉厚測定器からの出力に基づく測定値と計算により求められた計算肉厚値とを比較する比較手段と、前記測定値が計算肉厚値よりも小さい時に、前記比較手段からの出力を受け最終スタンドより少なくとも2段上流で前記測定方向と同じ方向に圧下するスタンドの圧下量を減少させるべく対象スタンドの圧下量を制御する制御部を備えたマンドレルミルで実施できる。
本発明において、最終スタンドの出側で最終圧下方向および/または最終圧下方向に対して90度方向の素管の肉厚を測定するようにしたのは、この出側ではマンドレルミルから搬出される素管の肉厚寸法を最も早く測定できることから、薄い肉厚が検出された場合にその発生量を最少に抑制出来るからである。
また、前述の通り素管の肉厚寸法が計算肉厚値以下となる素管の位置は、孔型ロールの溝底位置に相当する位置であり、この溝底位置は最終圧下方向位置及び最終圧下方向位置から90度変位させた2方向の位置であるため、少なくともこの2方向の何れかの肉厚寸法を測定するようにしている。勿論この2方向の肉厚寸法を測定してもよい。
また、前述の通り素管の肉厚寸法が計算肉厚値以下となる素管の位置は、孔型ロールの溝底位置に相当する位置であり、この溝底位置は最終圧下方向位置及び最終圧下方向位置から90度変位させた2方向の位置であるため、少なくともこの2方向の何れかの肉厚寸法を測定するようにしている。勿論この2方向の肉厚寸法を測定してもよい。
また、本発明において、最終スタンドより少なくとも2段上流のスタンドの孔型ロールの圧下量を減少させるようにしたのは、マンドレルミルでは各スタンドを交互に軸心と直交方向に90度変位させた対を成して設けており、対を成す最終スタンドとその1段上流のスタンドは、マンドレルミルでの仕上げスタンドとして比較的に少ない圧下量で肉厚や外径の調整を行うので、これら仕上げスタンドとなる最終のスタンドを制御の対象から外すようにしたものである。
すなわち、最終スタンドでの圧下方向における薄い肉厚は、最終スタンドより2段上流での圧下量が多かったことによる影響であり、また、最終スタンドでの圧下方向に対して90度方向における薄い肉厚は、その1段上流スタンドでの圧下方向における薄い肉厚に相当し、最終スタンドより3段上流のスタンドでの圧下量が多かったことによる影響が出ているからである。
そして、圧下量を減少させる減少量は、少なくとも最終スタンドとその1段上流のスタンドで計算肉厚値を保つ必要があることから、計算肉厚値と薄い肉厚部分の肉厚との差にゲイン代、例えば、1.2を乗算した範囲で圧下量を減少させる。
この圧下量の減少にともなって、圧下量減少対象の孔型ロールの圧下量が極めて少なくなる場合には、同じ圧下方向の更に上流段の孔型ロールの圧下量を減少させて各スタンドでの圧下量のバランスをとることが望ましい。
この圧下量の減少にともなって、圧下量減少対象の孔型ロールの圧下量が極めて少なくなる場合には、同じ圧下方向の更に上流段の孔型ロールの圧下量を減少させて各スタンドでの圧下量のバランスをとることが望ましい。
また、前記測定値と対比する値を、製造基準肉厚値ではなく敢えて計算肉厚値としたのは、素管の1圧延毎に異なるマンドレルバーを使用し、素管の流れによって圧下荷重等も変化する可能性があり対比する値を一定値にすると安定して薄肉厚を防止することが困難であるからである。
この計算肉厚値は、最終スタンドにおける、例えば、孔型ロールの溝底間距離を使用して下記算出式で算出される。
T =(Lr −ODbar )/ 2 ・・・・・(1)式
T :計算肉厚値(mm)
Lr :圧下時の対向する孔型ロールの溝底間距離(mm)
ODbar :マンドレルバーの外径(mm)
Lr = Lr0+Gr +δ
Lr0 :対向する孔型ロールのフランジ部を当接させた時の溝底間距離(mm) Gr :対向する孔型ロール(フランジ部)の開間隔(mm)
δ :圧下荷重によるスタンドの変位量(mm)
δ = k×L
k :スタンドの変位率(mm/N)
L :圧下荷重(N)
T =(Lr −ODbar )/ 2 ・・・・・(1)式
T :計算肉厚値(mm)
Lr :圧下時の対向する孔型ロールの溝底間距離(mm)
ODbar :マンドレルバーの外径(mm)
Lr = Lr0+Gr +δ
Lr0 :対向する孔型ロールのフランジ部を当接させた時の溝底間距離(mm) Gr :対向する孔型ロール(フランジ部)の開間隔(mm)
δ :圧下荷重によるスタンドの変位量(mm)
δ = k×L
k :スタンドの変位率(mm/N)
L :圧下荷重(N)
以下、本発明における継目無鋼管の製造方法とマンドレルミルを図面に基づいて説明する。
図4は、本発明におけるマンドレルミルを示す図である。
この実施例では、素管4は矢印方向に上流側からスタンドst1 〜st5 の5スタンドで圧延される。なお、st1 は最上流段のスタンド、st5 は最終スタンドである。
図4は、本発明におけるマンドレルミルを示す図である。
この実施例では、素管4は矢印方向に上流側からスタンドst1 〜st5 の5スタンドで圧延される。なお、st1 は最上流段のスタンド、st5 は最終スタンドである。
各スタンドst1 〜st5 は、互いに対向した一対の孔型ロールを備え、各孔型ロールはそのフランジ部より外側に位置する取付け枠体にチョックを介して回転自在に取付けられている。孔型ロールの回転は、前記チョックの外側に設けられ孔型ロールの回転軸(中心軸)に接続されたモータにより行われる。
また、前記チョック内には荷重計が設けられ、孔型ロールに付加される荷重(圧下荷重L)を計測している。そして一対の孔型ロールは、開度を最大に閉めるとそのフランジ部が当接して最少の楕円形となり、この楕円形の中心がマンドレルミル6の軸心X(マンドレルバー5の軸心と同一)に合致している。このフランジ部が当接した状態、すなわち、この時の溝底間距離Lr0を基準にして各孔型ロールのチョックを対称に同量移動させることにより軸心Xに対する孔型ロールの進退移動(圧下量調整)がなされる。このチョックの移動量が、対向する孔型ロールのフランジ部の開間隔Gr となる。
また、前記チョック内には荷重計が設けられ、孔型ロールに付加される荷重(圧下荷重L)を計測している。そして一対の孔型ロールは、開度を最大に閉めるとそのフランジ部が当接して最少の楕円形となり、この楕円形の中心がマンドレルミル6の軸心X(マンドレルバー5の軸心と同一)に合致している。このフランジ部が当接した状態、すなわち、この時の溝底間距離Lr0を基準にして各孔型ロールのチョックを対称に同量移動させることにより軸心Xに対する孔型ロールの進退移動(圧下量調整)がなされる。このチョックの移動量が、対向する孔型ロールのフランジ部の開間隔Gr となる。
前述の各スタンドは、その圧下方向を交互に90度変位させて設けてあり、スタンドst1 〜st5 のうちst1 、st3 、st5 の3スタンドは同じ圧下方向であって素管4の円周方向における同じ位置を圧延している。また、st2 とst4 は先のスタンドとは共に圧下方向を90度変位し、先のスタンドで圧延されなかった部分を圧延するようにしている。すなわち、スタンドst1 〜st5 によって、素管4をその円周方向に交互に90度毎に圧延するようになっている。この場合、後段のst4 とst5 の2段でその円周方向に所定の肉厚に素管4を仕上げている。
そして、例えば各スタンドst1 〜st5 毎に制御部111〜115を設け、この制御部111〜115からの指示により、孔型ロールの回転数やマンドレルミル6の軸心Xに対する進退移動、すなわち孔型ロールの圧下量制御が可能となっている。
最終スタンドであるスタンドst5 の出側には、例えばスタンドst5 の圧延方向の肉厚を測定する肉厚測定器81と、スタンドst5 とその圧下方向を90度変位させたスタンドst4 の圧延方向の肉厚を測定する肉厚測定器82を設け、それぞれの方向の肉厚を測定している。そして、前記肉厚測定器81、82で測定されたデータは逐一演算・比較器9に送信される。
設定器10は、製造基準肉厚値の設定のみならず、マンドレルミル6の自動操業と手動操業の切替え、自動設定値の変更、非常停止、その他操業データのCRTへの表示指示やプリンターへの印刷指示等が可能であり、例えば前記演算・比較器9に設定器10からそれらの信号が送信され演算・比較器9を介して処理される。
演算・比較器9は、1)各外部機器からの信号を受信し、2)それらの受信信号と予め設定され記憶しているプログラムに従って演算・比較し、3)その演算・比較結果を関係する各外部機器に送信する機能をもっている。
演算・比較器9の受信信号は、肉厚測定器81、82からの測定値や、設定器10からその都度設定される設定値、及び、各スタンドに設けられた制御部111〜115からの各孔型ロールの回転数やその孔型ロールの開間隔Gr 、圧下荷重L等の各測定値、また、製造用プロセスコンピュータからの製品情報やマンドレルミル6の製造情報、各工程の製造情報等である。
演算・比較器9の受信信号は、肉厚測定器81、82からの測定値や、設定器10からその都度設定される設定値、及び、各スタンドに設けられた制御部111〜115からの各孔型ロールの回転数やその孔型ロールの開間隔Gr 、圧下荷重L等の各測定値、また、製造用プロセスコンピュータからの製品情報やマンドレルミル6の製造情報、各工程の製造情報等である。
演算・比較器9は、予め設定された演算プログラムや、各スタンドの圧下荷重Lとその時スタンドの変位との割合の関係すなわち変位率k等、更に各種の受信信号にしたがい各種の演算・比較処理を行う。
例えば、各制御部111〜115からの圧下荷重Lや孔型ロールの開間隔Gr 、更には別途記憶されたマンドレルバーの外径リストと送信されてくる使用マンドレルバ−名によりその外径ODbar を求め、前記(1)式にしたがい計算肉厚値Tを算出する。
例えば、各制御部111〜115からの圧下荷重Lや孔型ロールの開間隔Gr 、更には別途記憶されたマンドレルバーの外径リストと送信されてくる使用マンドレルバ−名によりその外径ODbar を求め、前記(1)式にしたがい計算肉厚値Tを算出する。
更に、演算・比較器9は、(1)式から導き出された計算肉厚値Tや、設定器10に設定された設定肉厚値と、前記肉厚測定器81、82からの測定値とを比較してその大小を算出する。算出の結果、肉厚の測定値が計算肉厚値Tよりも小さい時には、その差にゲイン代として例えば1.2を乗算した値を対象スタンドの圧下減少量とする。
また、演算・比較器9は、孔型ロール回転数の各制御部111〜115からの受信値とその指示値とを比較し、その大小を算出する。これら一連の演算も予め設定された演算プログラムにしたがっている。そして、これらの演算・比較は連続的に行われている。
演算・比較器9は、上記の処理の結果、所定の条件を満足している時は、そのままの現条件で製造を続ける制御信号を各制御部111〜115に発し続けるが、肉厚測定器81、82からの測定値が計算肉厚値Tよりも小さい時には、所定の値に測定肉厚値を回復させるよう各スタンドに設けられた制御部111〜115のうち、対象スタンドに対し圧下量を変更する制御信号を送信する。
例えば、肉厚測定器81での測定肉厚値が計算肉厚値Tよりも小さい時には、この肉厚測定器81での肉厚測定方向がスタンドst5 やスタンドst3 、st1 での圧下方向であるため、最終スタンドst5 より2段上流に相当するスタンドst3 の孔型ロールの圧下量を減少させ、最終スタンドst5 出口での肉厚の回復を図る。この場合、減少させる圧下量は、前述の演算された減少値である。なお、スタンドst3 の圧下量の減少量に応じて、前記スタンドst3 より2段上流のスタンドst1 の孔型ロールの圧下量を少量減少してもよい。
同様に、肉厚測定器82での測定肉厚値が計算肉厚値Tよりも小さい時には、この肉厚測定器82での肉厚測定方向がスタンドst4 やスタンドst2 での圧下方向であるため、最終スタンドst5 より3段上流に当たるスタンドst2 の孔型ロールでの圧下量を減少させ、最終スタンドst5 出口での肉厚の回復を図る。
上記の孔型ロールでの圧下量を減少させる処理は、前記演算・比較器9よりスタンドst3 に対しては制御部113、スタンドst2 対しては制御部112に信号を送信し、各制御部により孔型ロールの圧下量を制御する。逆に、肉厚測定器82での測定肉厚値が計算肉厚値Tよりも特別大きい時には、演算・比較器9より仕上げスタンドに付随する制御部115、114に対し、孔型ロールの圧下量を増加するよう信号を出す。
その他孔型ロールの回転数制御についても、その孔型ロールに対応する制御部に対し、演算・比較器9より制御信号が送信される。
各スタンドの制御部は、演算・比較器9より制御信号を受信し、その受信信号に基づきそれに対応するモータ等の回転数制御がなされ、孔型ロールの圧下量やその回転数が調整される。また、調整された値は再び演算・比較器9にフィードバックされる。
各スタンドの制御部は、演算・比較器9より制御信号を受信し、その受信信号に基づきそれに対応するモータ等の回転数制御がなされ、孔型ロールの圧下量やその回転数が調整される。また、調整された値は再び演算・比較器9にフィードバックされる。
上記本発明の装置を使用し, 本発明の計算肉厚値による孔型ロールの圧下量に対し、従来の実測肉厚値による圧下量制御を行った時の例を下記に示す。
マンドレルミルのスタンド数:5スタンド
ミル入口素管サイズ:外径250mm、肉厚20〜30mm
ミル出口素管サイズ:外径210mm、肉厚10〜20mm
肉厚測定位置:最終スタンドst5 の出側位置で、同孔型ロールの溝底に相当する圧下方 向と、その方向に対し90度方向の2箇所の位置
肉厚測定器の種類:透過型γ線肉厚計
肉厚不足時の圧下量の減少量:肉厚不足量に1.14倍した値
マンドレルミルのスタンド数:5スタンド
ミル入口素管サイズ:外径250mm、肉厚20〜30mm
ミル出口素管サイズ:外径210mm、肉厚10〜20mm
肉厚測定位置:最終スタンドst5 の出側位置で、同孔型ロールの溝底に相当する圧下方 向と、その方向に対し90度方向の2箇所の位置
肉厚測定器の種類:透過型γ線肉厚計
肉厚不足時の圧下量の減少量:肉厚不足量に1.14倍した値
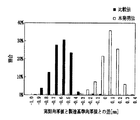
上記本発明の実施結果を、肉厚測定器の実測肉厚値による圧下量制御をしない比較例の結果と共に図5に示す。
図5において、白印棒グラフは本発明例、黒印棒グラフは比較例におけるもので、所定長さに切断された継目無鋼管の両端の孔型ロールの溝底部位置での実測肉厚値と製造基準肉厚値との差を示している。
図5において、白印棒グラフは本発明例、黒印棒グラフは比較例におけるもので、所定長さに切断された継目無鋼管の両端の孔型ロールの溝底部位置での実測肉厚値と製造基準肉厚値との差を示している。
図5より、本発明例の平均値は製造基準肉厚値に対し+0.04mm、偏差σn-1 は0.11、製造基準肉厚値に対し肉厚が少ない本数の割合は32.6%であるのに対し、比較例の平均値は製造基準肉厚値に対し−0.58mm、偏差σn-1 は0.12、製造基準肉厚値に対し肉厚が少ない本数は略全量であった。このように本発明例は肉厚の少ない鋼管の製造が大幅に削減されると共に、実測肉厚が製造基準肉厚値に近づき、肉厚ばらつき(偏肉厚)も大幅に縮小し改善されていることが判る。また、肉厚測定器は透過型γ線肉計のみならずレーザー超音波干渉計、電磁超音波肉厚計等を使用することができる。
最終スタンドの出側で最終圧下方向および/または最終圧下方向に対して90度方向の肉厚の測定値が計算肉厚値よりも小さい時に、最終スタンドより少なくとも2段上流で測定方向と同じ方向に圧下するスタンドの圧下量を減少させるものであるから、マンドレルミルのスタンド数や継目無鋼管のサイズに関係なく適用することができる。
1 丸鋼片
2 回転炉床式加熱炉
3 穿孔機
4 素管 41 薄肉厚位置
42 窪み
5 マンドレルバー
6 マンドレルミル 61 孔型ロール
61a 孔型ロールの溝部 61aa 孔型ロールの溝底
61b 孔型ロールのフランジ部
7 外形調整機
81、82 肉厚測定器
9 演算・比較器
10 設定器
111、112、113、114、115 制御部
X 軸心
2 回転炉床式加熱炉
3 穿孔機
4 素管 41 薄肉厚位置
42 窪み
5 マンドレルバー
6 マンドレルミル 61 孔型ロール
61a 孔型ロールの溝部 61aa 孔型ロールの溝底
61b 孔型ロールのフランジ部
7 外形調整機
81、82 肉厚測定器
9 演算・比較器
10 設定器
111、112、113、114、115 制御部
X 軸心
Claims (2)
- 互いに対向する一対の孔型ロールを有するロールスタンドを複数備えたマンドレルミルを用いた継目無鋼管の製造方法において、
最終ロールスタンドの出側で最終圧下方向および/または最終圧下方向に対して90度方向の素管の肉厚を測定し、
前記測定した値が計算肉厚値よりも小さい時に、最終ロールスタンドより少なくとも2段上流で前記測定を行った方向と同じ方向に圧下するロールスタンドの圧下量を減少させることを特徴とする継目無鋼管の製造方法。 - 互いに対向する一対の孔型ロールを有するロールスタンドを複数備えたマンドレルミルにおいて、
最終ロールスタンドの出側に設けられ、最終圧下方向および/または最終圧下方向に対して90度方向の素管の肉厚を測定する肉厚測定器と、
該肉厚測定器からの出力に基づく測定値と計算肉厚値とを比較する比較手段と、
前記測定値が計算肉厚値よりも小さい時に、前記比較手段からの出力を受け最終ロールスタンドより少なくとも2段上流で前記測定方向と同じ方向に圧下するロールスタンドの圧下量を減少させるべく対象ロールスタンドの圧下量を制御する制御部を備えたことを特徴とするマンドレルミル。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003435364A JP2005193247A (ja) | 2003-12-26 | 2003-12-26 | 継目無鋼管の製造方法およびマンドレルミル |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2003435364A JP2005193247A (ja) | 2003-12-26 | 2003-12-26 | 継目無鋼管の製造方法およびマンドレルミル |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005193247A true JP2005193247A (ja) | 2005-07-21 |
Family
ID=34815470
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2003435364A Pending JP2005193247A (ja) | 2003-12-26 | 2003-12-26 | 継目無鋼管の製造方法およびマンドレルミル |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005193247A (ja) |
Cited By (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7707865B2 (en) * | 2005-08-02 | 2010-05-04 | Sumitomo Metal Industries, Ltd. | Flaw detection apparatus and method for tubes |
| CN102350441A (zh) * | 2011-11-10 | 2012-02-15 | 天津商业大学 | 无缝钢管壁厚的控制方法 |
| CN102873100A (zh) * | 2011-07-13 | 2013-01-16 | 中冶东方工程技术有限公司 | 三辊全浮芯棒连轧管机及其轧制工艺 |
| CN104772333A (zh) * | 2014-01-15 | 2015-07-15 | 宝山钢铁股份有限公司 | 热轧无缝连轧薄壁管的轧制方法 |
| CN112823064A (zh) * | 2018-10-11 | 2021-05-18 | Sms集团有限公司 | 管件张力减径时的壁厚控制 |
-
2003
- 2003-12-26 JP JP2003435364A patent/JP2005193247A/ja active Pending
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US7707865B2 (en) * | 2005-08-02 | 2010-05-04 | Sumitomo Metal Industries, Ltd. | Flaw detection apparatus and method for tubes |
| CN102873100A (zh) * | 2011-07-13 | 2013-01-16 | 中冶东方工程技术有限公司 | 三辊全浮芯棒连轧管机及其轧制工艺 |
| CN102873100B (zh) * | 2011-07-13 | 2014-12-17 | 中冶东方工程技术有限公司 | 三辊全浮芯棒连轧管机及其轧制工艺 |
| CN102350441A (zh) * | 2011-11-10 | 2012-02-15 | 天津商业大学 | 无缝钢管壁厚的控制方法 |
| CN104772333A (zh) * | 2014-01-15 | 2015-07-15 | 宝山钢铁股份有限公司 | 热轧无缝连轧薄壁管的轧制方法 |
| CN112823064A (zh) * | 2018-10-11 | 2021-05-18 | Sms集团有限公司 | 管件张力减径时的壁厚控制 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| WO2004085086A1 (ja) | 継目無管の製造方法 | |
| JP4370572B2 (ja) | マンドレルミルの圧延制御方法、圧延制御装置、制御プログラム及び継目無管 | |
| JP2002035817A (ja) | 継目無鋼管製造ラインで用いられる圧延制御方法 | |
| CN102802823B (zh) | 轧管机设备 | |
| JP2001001019A (ja) | マンドレルミルによる素管の圧延方法及びマンドレルミル | |
| JP3473553B2 (ja) | 中空体の製造方法、製造装置、製管装置及び製管方法 | |
| JP4013659B2 (ja) | 管圧延機の肉厚制御方法 | |
| JP4661370B2 (ja) | 電縫鋼管の製造方法 | |
| JPS63230214A (ja) | 管圧延制御方法 | |
| JP3804433B2 (ja) | 金属管圧延方法及び金属管圧延装置 | |
| JP3391280B2 (ja) | 管圧延における曲がり防止方法 | |
| JP2001259709A (ja) | 継目無鋼管の圧延方法及び装置 | |
| JP2001300620A (ja) | 継目無鋼管の肉厚制御方法 | |
| JP3111901B2 (ja) | 継目無鋼管の圧延方法 | |
| JP4863131B2 (ja) | マンドレルミルの圧延制御方法、圧延制御装置、制御プログラム及び継目無管 | |
| JPH09314205A (ja) | 円形鋼管の絞り圧延方法 | |
| JPS59104207A (ja) | マンドレルミルにおける鋼管の伸ばし長さ制御方法 | |
| JPH04147708A (ja) | リーリングミルの圧延制御方法 | |
| JPH10328722A (ja) | 継目無鋼管の延伸圧延制御方法 | |
| JPH0221324B2 (ja) | ||
| JPH0810817A (ja) | タンデム配置されたマンドレルミルと定径圧延機とでの管長さ制御方法 | |
| JP2002248506A (ja) | 継目無管の傾斜圧延機およびその圧延方法 | |
| JPS61140317A (ja) | マンドレルミルの圧延制御方法 | |
| JPH05212415A (ja) | 熱間継目無鋼管の製造方法 | |
| JPH0586286B2 (ja) |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20051220 |
|
| A977 | Report on retrieval |
Free format text: JAPANESE INTERMEDIATE CODE: A971007 Effective date: 20080513 |
|
| A131 | Notification of reasons for refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A131 Effective date: 20081125 |
|
| A02 | Decision of refusal |
Free format text: JAPANESE INTERMEDIATE CODE: A02 Effective date: 20090331 |