JP2005200794A - 電磁波障害防止用の金属被覆布帛の製造方法及び該製造方法で製造した電磁波障害防止用の金属被覆布帛、並びに該金属被覆布帛を用いて製造した電磁波障害防止用製品 - Google Patents
電磁波障害防止用の金属被覆布帛の製造方法及び該製造方法で製造した電磁波障害防止用の金属被覆布帛、並びに該金属被覆布帛を用いて製造した電磁波障害防止用製品 Download PDFInfo
- Publication number
- JP2005200794A JP2005200794A JP2004008960A JP2004008960A JP2005200794A JP 2005200794 A JP2005200794 A JP 2005200794A JP 2004008960 A JP2004008960 A JP 2004008960A JP 2004008960 A JP2004008960 A JP 2004008960A JP 2005200794 A JP2005200794 A JP 2005200794A
- Authority
- JP
- Japan
- Prior art keywords
- metal
- electromagnetic interference
- fabric
- preventing electromagnetic
- plating
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Landscapes
- Shielding Devices Or Components To Electric Or Magnetic Fields (AREA)
- Treatment Of Fiber Materials (AREA)
- Other Surface Treatments For Metallic Materials (AREA)
- Chemical Or Physical Treatment Of Fibers (AREA)
- Treatments For Attaching Organic Compounds To Fibrous Goods (AREA)
Abstract
【課題】 電磁波障害防止用の金属被覆布帛の製造方法、該製造方法で製造した電磁波障害防止用の金属被覆布帛及び該布帛を用いて製造した電磁波障害防止製品を提供する。
【解決手段】 本発明の電磁波障害防止用の金属被覆布帛は、金属被覆処理工程に先立って、布帛に圧縮加工処理を施すことによって製造することができる。
【選択図】 なし
【解決手段】 本発明の電磁波障害防止用の金属被覆布帛は、金属被覆処理工程に先立って、布帛に圧縮加工処理を施すことによって製造することができる。
【選択図】 なし
Description
本発明は、電磁波障害防止技術に関し、さらに詳しくは、電磁波障害防止用の金属被覆布帛の製造技術に関する。
近年、パソコン、携帯電話、ゲーム機などの電子機器の普及に伴い、これらの機器自体の電磁波障害防止対策ならびに人体等への電磁波の影響の防止対策が重要な社会的課題となっている。
これら電磁波障害防止には、導電性布帛による衣料、内装建材としての導電性天井材や床材、導電性カーテン、外装建材としての磁性体含有シート、タイル、ETC用の電磁波吸収体などから、電子機器内部には、金属箔、金属繊維、導電性樹脂シート、磁性粒子配合シート、金属被覆布帛、筐体へのめっき被覆又は導電性塗装など種々の手法が用いられている。
これら電磁波障害防止には、導電性布帛による衣料、内装建材としての導電性天井材や床材、導電性カーテン、外装建材としての磁性体含有シート、タイル、ETC用の電磁波吸収体などから、電子機器内部には、金属箔、金属繊維、導電性樹脂シート、磁性粒子配合シート、金属被覆布帛、筐体へのめっき被覆又は導電性塗装など種々の手法が用いられている。
金属被覆布帛は、樹脂発泡体に回捲して電磁波障害防止用のガスケットを製造する材料として電子機器を中心として多用されている他、電磁調理器から発生する電磁波防止用のエプロン、ペースメーカー装着者用チョッキ、VD作業者の電磁波防止用衣料、高圧線からの電磁波防止や室内LAN等の電磁波防止用に用いられるカーテン、寝具、壁材、天井材、床材など、内装建材、衣料等さまざまな分野・用途での電磁波障害防止対策に用いられている。
電子機器は際限なく小型化されており、それにつれて隙間からの電磁波の漏れがないように、ガスケット等もますます薄くて柔軟性があって挿入された形状にフィットし、高いシールド効果を発揮するものが求められている。また、ガスケットに限らず衣料等の用途においても、身体へのフィット感などから、一層薄くて柔軟性のある金属被覆布帛が求められている。
電子機器は際限なく小型化されており、それにつれて隙間からの電磁波の漏れがないように、ガスケット等もますます薄くて柔軟性があって挿入された形状にフィットし、高いシールド効果を発揮するものが求められている。また、ガスケットに限らず衣料等の用途においても、身体へのフィット感などから、一層薄くて柔軟性のある金属被覆布帛が求められている。
このために、より細い繊維を用いた布帛を用いようとする方向が、常識的には考えられ、そのような製品も販売されている。しかしながら、極めて細い繊維を隙間なしに緻密に織ることは高度の技術を必要とし欠陥が生じやすい一方で、緻密でない織物を用いるとホットメルト接着剤等の塗布において、糸と糸の隙間から裏面にまで接着剤がはみ出したり、接着剤の必要量が多くなるなどの問題があった。また、長尺の布帛を連続的な工程において取扱う場合にシワが生じやすく、特に金属被覆処理工程においてシワに起因するめっき不良が発生しやすく、歩留まりを低下させるという問題もあった。さらに、そのような極細の繊維を用いた布帛は大量に生産されておらず特注品となるためにコストアップになるという問題もあった。
本発明の主な目的は、連続的な金属被覆処理工程においてシワに起因するめっき不良が発生しにくく、繊維構造が緻密で糸と糸の間に隙間がなく、しかも、薄くて柔軟性のある金属被覆布帛を製造する方法を提供することである。
本発明者は、上記した如き課題に鑑みて鋭意研究を重ねた結果、金属被覆処理工程に先立って、繊維が融着しない温度、具体的には該繊維のガラス転移温度以下の温度、さらに具体的には10〜80℃の範囲で布帛に圧縮加工処理を施す方法によって、連続的な金属被覆処理工程においてシワに起因するめっき不良が発生しにくく、薄くて柔軟性を有しながら緻密で隙間のない金属被覆布帛が製造できることを見出し、ここに本発明を完成するに至った。
即ち、本発明は、金属被覆処理工程に先立って、繊維が融着しない温度で布帛に圧縮加工処理を施すことを特徴とする電磁波障害防止用の金属被覆布帛の製造方法であり、温度は、さらに具体的にはガラス転移温度以下であることが望ましく、10〜80℃の範囲であることが最も望ましい。
前記圧縮加工処理の方法は、一般にロールプレス法により実施される。また、前記布帛は、好ましくはポリエステル繊維又はポリアミド繊維より構成される織物又は編物である。該布帛を構成する繊維は、好ましくは20〜200デニールで、1〜300フィラメントの繊維である。
前記金属被覆は、好ましくは電気めっき、無電解めっき等の湿式めっきで行われ、該金属被覆の目付量は10〜100g/m2であるのが好ましい。
また、本発明の他の主題は、前記の製造方法を用いて製造された電磁波障害防止用の金属被覆布帛にあり、更に前記の電磁波障害防止用の金属被覆布帛を用いて製造された電磁波障害防止用製品にある。
本発明の方法によれば、連続的な金属被覆処理工程においてシワに起因するめっき不良が発生しにくく、繊維構造が緻密で糸と糸の間に隙間がない電磁波シールド性の高い薄くて柔軟性のある金属被覆布帛を低廉・容易に製造することができる。
本発明の金属被覆布帛の製造方法は、金属被覆処理工程に先立って、繊維が融着しない温度、さらに具体的にはガラス転移温度以下で布帛に圧縮加工処理を施す工程を含むことを特徴とする電磁波障害防止用の金属被覆布帛の製造方法である。上記温度は、さらに具体的には、10〜80℃の範囲が最も好適に用いられる。
布帛特に織物の製造において、繊維の一部を融着させる手法として100〜180℃で圧縮加工を行う手法が知られている。しかし、このような温度で圧縮加工を行うと、布帛は薄くはなるが、柔軟性が低下するとともに、繊維間にめっき液が浸透する空間が減少し、均一な金属被覆が達成されにくくなる。
これに対して本願発明の冷間圧縮処理を施すことによって、布帛を構成する繊維の交叉点に微細なすべりを与える効果によって、織り工程で生じた経緯糸の固着状態が移動し、布帛の厚さが5〜25%薄くなるとともに、接着剤が裏面にまではみ出すような隙間がなくなるとともに、柔軟性が改善される。この方法によれば、めっき液の浸透する空間を塞いでしまうことなく布帛の厚さを減少させるため、極細の繊維を用いなくても薄い布帛を作ることができ、繊維自体が極細でないために金属被覆の連続処理工程中にもシワが生じにくく、めっき不良が発生しにくくなる。同時に、布帛表面が平滑化されているため、めっき後の外観が向上し、一層均一な厚さのめっきが可能となり、シールド効果が向上する。
本願発明の圧縮の方法は特に限定されないけれども、一般的には連続的に処理が行われるため、ロールプレス法が特に好適に用いられる。
圧縮に対する厚みの復元性等が、布帛を構成する繊維の材質、太さ、フィラメント数、密度、織り又は編みの組織によって異なるので、適切なロール間のスリット(クリアランス)を厳密に定義することはできないが、一般的には得ようとする布帛の厚さの95〜50%に設定するのが好ましい。
圧縮に対する厚みの復元性等が、布帛を構成する繊維の材質、太さ、フィラメント数、密度、織り又は編みの組織によって異なるので、適切なロール間のスリット(クリアランス)を厳密に定義することはできないが、一般的には得ようとする布帛の厚さの95〜50%に設定するのが好ましい。
本発明の製造方法に用いられる布帛としては、織物又は編物が好適に用いられる。また、布帛を構成する繊維の種類は特に限定されず、公知の繊維が好適に用いられるが、ポリエステル繊維又はポリアミド繊維が一層好適に用いられる。難燃性が要求される場合には、難燃化ポリエステル、難燃化ポリアミド、メタ系又はパラ系芳香族ポリアミド等が好適に用いられる。
前記ポリエステル繊維又はポリアミド繊維としては、さらに具体的にはポリエチレンテレフタレート、ポリトリメチレンテレフタレート、ポリブチレンテレフタレート、ナイロン6、ナイロン66が好適に用いられる。
ポリエステル繊維又はポリアミド繊維を用いる場合、必須の条件ではないが、金属被覆の均一性を向上させるためにはDTY加工を施した繊維が特に好適に用いられる。
本発明に好適に用いられる繊維の太さ、フィラメント数は厳密に限定されるものではないが、20〜200デニールで、1〜300フィラメントの繊維が好適に用いられる。これよりも細い繊維を用いる場合には圧縮加工の効果は大きくなく、また、これよりも太い繊維を用いる場合には、圧縮して元よりも薄い布帛を得ることはできるが、市場に要求される薄さ、柔軟性を有するには至らない。
次に、本発明の金属被覆布帛の製造に用いられる金属被覆方法について述べる。金属被覆の方法については、特に限定されるものではなく、乾式めっき法、湿式めっき法のいずれをも好適に用いることができるが、製造コストの観点及び布帛の内部の繊維表面にまで被覆し易いという観点から、電気めっき、無電解めっき等の湿式めっき法がさらに好適に用いられる。無電解めっきには自己触媒析出型の無電解めっき、置換型の無電解めっきともに好適に用いられる。
被覆金属の種類としては、公知の金属又はそれらを含む合金が目的に応じて適宜選択され用いられるが、毒性等の観点から砒素、水銀、タリウムを除く周期律表の第4〜6周期の第7〜15族(新表記法による)から選ばれる金属又はそれらを含む合金めっきも好適に用いられる。具体的には、Mn、Fe、Co、Ni、Cu、Zn、Ga、Ge、Tc、Ru、Rh、Pd、Ag、Cd、In、Sn、Sb、Re、Os、Ir、Pt、Au、Pb、Biから選ばれる金属又はそれらを含む合金である。
中でも、鉄、コバルト、ニッケル、銅、亜鉛、銀、金、錫又はビスマスから選ばれる金属又はそれらを含む合金が一層好適に用いられる。銅は電導度を向上させるために下地皮膜として特に重要であり、銅皮膜の上に耐食性の向上、電導度の低下防止、美観などの観点から、ニッケル、金、銀、錫又は錫合金が施されて好適に用いられる。また、軟磁性皮膜としてニッケル−コバルト、ニッケル−鉄等の合金めっきも好適に用いられる。
中でも、鉄、コバルト、ニッケル、銅、亜鉛、銀、金、錫又はビスマスから選ばれる金属又はそれらを含む合金が一層好適に用いられる。銅は電導度を向上させるために下地皮膜として特に重要であり、銅皮膜の上に耐食性の向上、電導度の低下防止、美観などの観点から、ニッケル、金、銀、錫又は錫合金が施されて好適に用いられる。また、軟磁性皮膜としてニッケル−コバルト、ニッケル−鉄等の合金めっきも好適に用いられる。
上記金属被覆は、公知のいずれの方法を用いてもよいが、電気めっき、無電解めっき等の湿式めっきが好適に用いられる。無電解めっきには、自己触媒型の無電解めっきとともに置換型の無電解めっきも利用できる。
上記の金属の被覆は、一層としてもよいが、種類の異なる金属の多層被覆とすることもできる。被覆の厚さは、布帛の単位面積あたりの付着量即ち目付量で表され得るが、10〜100g/m2の範囲が好適に用いられる。目付け量についても厳密な上下限はないが、目付量が小さいと電磁波障害防止という本来の性能が充分に発揮されず、また、目付量が大きいと本願発明の主旨である柔軟性を有する金属被覆布帛が得られない。
上述した金属の湿式めっきには、公知のめっき浴が好適に用いられるが、中でも少なくとも有機スルホン酸イオン、硫酸イオン、塩化物イオン、ホウフッ酸イオン、スルファミン酸イオン、リン酸イオン、ピロリン酸イオン、酢酸イオン又は硝酸イオンから選ばれる1種又は2種以上を含有するめっき浴又はさらにカルボン酸、アミンカルボン酸、ヒドロキシカルボン酸、脂肪族ポリアミンから選ばれる1種又は2種以上の錯化剤を含有するめっき浴が一層好適に用いられる。
上記錯化剤のさらに具体的な例を挙げると、シュウ酸、マロン酸、コハク酸、グリコール酸、乳酸、酒石酸、クエン酸、タルトロン酸、リンゴ酸、グルコン酸、アスコルビン酸、グリシン、アラニン、バリン、ロイシン、イソロイシン、リジン、セリン、スレオニン、フェニルアラニン、アスパラギン酸、グルタミン酸、メチオニン、メルカプトコハク酸、シスチン、スルホコハク酸、エチレンジアミンテトラ酢酸、イミノジ酢酸、ニトリロトリ酢酸、ジエチレントリアミンペンタ酢酸、トリエチレンテトラミンヘキサ酢酸、エチレンジオキシビス(エチルアミン)−N,N,N',N'−テトラ酢酸、グリコールエチレンジアミンテトラ酢酸、N−ヒドロキシエチルエチレンジアミンテトラ酢酸等が好適に用いられ、中でも、スルホコハク酸、グリコール酸、乳酸、酒石酸、クエン酸、グルコン酸、エチレンジアミンテトラ酢酸、ニトリロトリ酢酸等がさらに好適に用いられる。
該めっき浴及び(又は)前処理液には、布帛内部の繊維にまでめっき液が浸透するのを助け、また添加剤等の有効成分の分散性を向上するために、さらに炭素数6以下の低級アルコール、ケトンから選ばれる1種又は2種以上を含有させる手段が好適に用いられ、本発明の冷間圧縮された繊維に対して特に有効である。
濃度の上下限は特に限定されないが、0.5g/L以上、200g/L以下の濃度が好適に用いられ、さらに好適には、1g/L以上200g/L以下の濃度が用いられる。他の添加剤の濃度等にも依存するので、絶対的な濃度は限定できないが、アルコール濃度高くなり過ぎると浴の安定化効果に悪影響があり、特に300g/Lを越えるとこの影響が大きい。そのため、脂肪族アルコール又はケトンの上限の濃度は200g/L以下に規定するほうがよい。また、濃度が高い場合には臭気が著しくなり作業環境上からも好ましくない。
濃度の上下限は特に限定されないが、0.5g/L以上、200g/L以下の濃度が好適に用いられ、さらに好適には、1g/L以上200g/L以下の濃度が用いられる。他の添加剤の濃度等にも依存するので、絶対的な濃度は限定できないが、アルコール濃度高くなり過ぎると浴の安定化効果に悪影響があり、特に300g/Lを越えるとこの影響が大きい。そのため、脂肪族アルコール又はケトンの上限の濃度は200g/L以下に規定するほうがよい。また、濃度が高い場合には臭気が著しくなり作業環境上からも好ましくない。
アルコール又はケトンの具体的な例としては、メタノール、エタノール、(n−及びi−)プロパノール、(n−、i−及びt−)ブタノール、1,2,6−ヘキサントリオール、チオジグリコール、ペンタンジオール、ヘキサンジオール、1,3−プロパンジオール、1,4−ブタンジオール、エチレングリコール、プロピレングリコール、アセトン、メチルエチルケトン等が挙げられ、中でもi−プロパノール、アセトンが一層好適に用いられ、最も好適にはi−プロパノールが用いられる。
該めっき浴及び(又は)前処理液には、上記のアルコール等と同じく、布帛内部の繊維にまでめっき液が浸透するのを助け、また添加剤等の有効成分の分散性を向上するために、界面活性剤を含有させる手段が好適に用いられる。特に前処理として界面活性剤を含有させた溶液で親水化処理を施すことは布帛の内部の繊維表面にまで浸透させるために有効である。上記、アルコールの添加とともに本発明の冷間圧縮された繊維に対して有効である。
界面活性剤としては、公知の界面活性剤を用いることができ、ノニオン系、アニオン系、両性系、カチオン系のいずれの界面活性剤も好適に用いられ、適宜単独又は混合して用いられるが、カチオン性界面活性剤が一層好適に用いられる。
カチオン性界面活性剤としては、テトラ低級アルキルアンモニウムハライド、アルキルトリメチルアンモニウムハライド、ヒドロキシエチルアルキルイミダゾリン、ポリオキシエチレンアルキルメチルアンモニウムハライド、アルキルベンザルコニウムハライド、ジアルキルジメチルアンモニウムハライド、アルキルジメチルベンジルアンモニウムハライド、アルキルアミン塩酸塩、アルキルアミン酢酸塩、アルキルアミンオレイン酸塩、アルキルアミノエチルグリシン、アルキルピリジニウムハライド系等が好適に用いられる。
上記の方法で製造した金属被覆布帛は、樹脂発泡体に回捲して電磁波障害防止用のガスケットを製造する材料として好適に用いられる他、金属被覆布帛のみの形態又は用途に応じて他の材料と組み合わせて、電磁調理器から発生する電磁波防止用のエプロン、ペースメーカー装着者用チョッキ、VD作業者の電磁波防止用衣料、高圧線からの電磁波防止や室内LAN等の電磁波防止用に用いられるカーテン、寝具、壁材、天井材、床材など、内装建材、衣料等にも利用される。
また、上記の方法で製造した金属被覆布帛は、めっき工程を終了したのち、さらに樹脂被覆又はフィルム被覆を施すことができる。該樹脂被覆は目的に応じて、樹脂の種類、被覆厚さ、導電性等を変化させることができる。めっき被覆の腐蝕、変色による劣化の防止を主たる目的とし表面導電性を維持したい場合には、柔軟性や電磁波障害防止材の厚さの観点から薄い被覆を施す。表面導電性の維持を主要目的とする場合には導電性樹脂を被覆することもできる。逆に、表面を非導電化し絶縁性を付与したい場合には、比較的厚い樹脂被覆を施すこともできる。樹脂被覆は、樹脂を塗布する方法、樹脂に浸漬する方法等公知の手法を用いることができるが、予めフィルム状にした樹脂を表面に積層する方法を用いることもできる。
該樹脂被覆には、公知の樹脂を用いることができるが、難燃性樹脂が一層好適に用いられる。難燃剤として公知のものが用いられ、既に前述した難燃剤が好適に用いられる。臭素系、リン系、水酸化物、酸化物、無機塩系を配合したものが好適に用いられるが、中でもリン系のものが一層好適に用いられる。
該樹脂被覆には、公知の樹脂を用いることができるが、難燃性樹脂が一層好適に用いられる。難燃剤として公知のものが用いられ、既に前述した難燃剤が好適に用いられる。臭素系、リン系、水酸化物、酸化物、無機塩系を配合したものが好適に用いられるが、中でもリン系のものが一層好適に用いられる。
他の材料と組み合わせる場合、接着剤を用いて接着されるケースが多く、特にホットメルトタイプの接着剤が用いられる場合が多いが、金属被覆布帛を構成する繊維素材、組み合わせる相手材料又は接着剤の少なくともいずれか一つを難燃化された材料とすることによってさらに好適に用いられる。
特に、樹脂発泡体に回捲して電磁波障害防止用のガスケットを製造する場合には、金属被覆布帛を構成する繊維素材、樹脂発泡体を構成する素材又は接着剤の少なくとも一つ又は全てが難燃化されていることが望ましい。
特に、樹脂発泡体に回捲して電磁波障害防止用のガスケットを製造する場合には、金属被覆布帛を構成する繊維素材、樹脂発泡体を構成する素材又は接着剤の少なくとも一つ又は全てが難燃化されていることが望ましい。
難燃化の手法としては素材そのものとして難燃性を有するものを用いるか、又は難燃剤を配合した素材を用いるかの、何れの手法も好適に実施されるが、難燃剤を配合する場合、好適に配合される難燃剤としては、前記樹脂被覆と同様にハロゲン系、水酸化物、酸化物、無機塩系、リン系、窒素系のいずれをも用いることができる。
ハロゲン系難燃剤としては、ポリ塩素化パラフィン、デカブロモジフェニルオキシド、テトラクロロ無水フタル酸、クロレジン酸無水物又はテトラブロモビスフェノールA等のハロゲン化難燃剤、等が好適に用いられる。
水酸化物、酸化物、無機塩系としては、アンチモン化合物、ホウ素化合物、アルミナ水和物又は酸化モリブデン等の無機難燃剤等が好適に用いられる。
リン系の難燃剤としては、赤燐、燐酸アンモニウム、ポリリン酸アンモニウム、燐酸メラミン、燐酸トリエチル、燐酸トリアリール又はエチレンジアミンホスフェート等の有機アミンホスフェート等が好適に用いられる。
また、窒素系としては、メラミンシアヌレート等も好適に用いられる。
水酸化物、酸化物、無機塩系としては、アンチモン化合物、ホウ素化合物、アルミナ水和物又は酸化モリブデン等の無機難燃剤等が好適に用いられる。
リン系の難燃剤としては、赤燐、燐酸アンモニウム、ポリリン酸アンモニウム、燐酸メラミン、燐酸トリエチル、燐酸トリアリール又はエチレンジアミンホスフェート等の有機アミンホスフェート等が好適に用いられる。
また、窒素系としては、メラミンシアヌレート等も好適に用いられる。
上記等の難燃剤は単独又は併用して用いることができるが、さらに、ポリ{[6−(4−モルホリニル)−1,3,5−トリアジン−2,4−ジイル]−1,4−ピペラジンジイル}等の相乗剤を添加してもよい。
ノンハロゲン化が要求されている近年の状況に鑑み、ノンハロゲン系の難燃剤がさらに好適に用いられ、難燃剤としての効果が高くノンハロゲンであるリン系難燃剤が最も好適に用いられる。
以下、実施例に基づき本発明を詳細に説明するが、本発明はこれらの実施例に限定されるものではなく、本発明の技術的思想の範囲内で任意の変形をなし得るものである。
実施例1
50デニール、72フィラメントのポリエステルDTY繊維を経糸142本/インチ、緯糸116本/インチの密度で平織りした布帛を素材として用いた。布帛の平均厚さは102μmであった。この布帛を、常温(室温23℃)でスリット幅50μmのプレスロールを通過させた後、常法での5%減量処理を施し、水洗、乾燥の後、めっき処理工程に移行した。
めっき処理工程は、アルカリ親水化処理、酸処理、触媒化処理、無電解銅めっき、無電解ニッケルめっきの順で行い、上記各工程の間には水洗工程を配した。アルカリ親水化処理は、0.2g/Lのジステアリルジメチルアンモニウムクロライドを含む10%苛性ソーダ溶液を用いた。酸処理、触媒化処理は常法に従った。
下記(A)浴を用いて、7分間の無電解銅めっきを施し、水洗の後、下記(B)浴を用いて3分間の無電解ニッケルめっきを施し、水洗後乾燥し、金属被覆布帛を得た。
目付け量は、銅17g/m2、ニッケル6g/m2であり、めっき後の布帛の平均厚さは、78μmであった。
無電解銅めっき液(A)
硫酸銅 7g/L
エチレンジアミン四酢酸 25g/L
ジステアリルジメチルアンモニウムクロライド 0.2g/L
37%ホルムアルデヒド 65mL/L
シアン化ナトリウム 0.2g/L
pH 12.5
浴温 65℃
無電解ニッケルめっき液(B)
硫酸ニッケル 28g/L
クエン酸二ナトリウム 21g/L
25%アンモニア水 25g/L
硫酸アンモニウム 12g/L
水酸化ナトリウム 2.5g/L
pH 9.0
浴温 40℃
比較例1
プレスロールによる圧縮工程を省いたこと以外は実施例1と同一の処理を行い、金属被覆布帛を得た。
目付け量は、銅18g/m2、ニッケル6g/m2であり、めっき後の布帛の厚さは、105μmであった。
プレスロールによる圧縮工程を省いたこと以外は実施例1と同一の処理を行い、金属被覆布帛を得た。
目付け量は、銅18g/m2、ニッケル6g/m2であり、めっき後の布帛の厚さは、105μmであった。
実施例2
75デニール、36フィラメントのポリエステル繊維を経糸124本/インチ、緯糸86本/インチの密度で平織りした布帛を素材として用いた。布帛の平均厚さは110μmであった。この布帛を、常温(室温23℃)でスリット幅50μmのプレスロールを通過させた後、常法での5%減量処理を施し、水洗、乾燥の後、めっき処理工程に移行した。
めっき処理工程の前処理は、上記実施例1、比較例1と同じとした。
上記(A)浴を用いて、7分間の無電解銅めっきを施し、水洗の後、下記(C)浴を用いて5分間の無電解ニッケル−コバルト合金めっきを施し、水洗後乾燥し、金属被覆布帛を得た。
目付け量は、銅15g/m2、ニッケル−コバルト25g/m2であり、めっき後の布帛の平均厚さは、81μmであった。
無電解ニッケル−コバルト合金めっき液(C)
硫酸ニッケル 6.6g/L
硫酸コバルト 6.5g/L
クエン酸ナトリウム 29g/L
酒石酸ナトリウム 35g/L
pH 9.0
浴温 75℃
比較例2
プレスロールによる圧縮工程を省いたこと以外は実施例2と同一の処理を行い、金属被覆布帛を得た。
目付け量は、銅15g/m2、ニッケル−コバルト25g/m2であり、めっき後の布帛の平均厚さは、113μmであった。
プレスロールによる圧縮工程を省いたこと以外は実施例2と同一の処理を行い、金属被覆布帛を得た。
目付け量は、銅15g/m2、ニッケル−コバルト25g/m2であり、めっき後の布帛の平均厚さは、113μmであった。
実施例3
50デニール、72フィラメントのポリエステル繊維を経糸密度184本/インチで、30デニール、24フィラメントのポリエステルDTY繊維を緯糸密度108本/インチで平織りした布帛を素材として用いた。布帛の平均厚さは93μmであった。この布帛を、常温(室温23℃)でスリット幅50μmのプレスロールを通過させた後、常法での5%減量処理を施し、水洗、乾燥の後、めっき処理工程に移行した。
めっき処理工程の前処理は、上記実施例1、比較例1と同じとした。
上記(A)浴を用いて、7分間の無電解銅めっきを施し、水洗の後、下記(D)浴を用いて5分間の無電解銀合金めっきを施し、水洗後乾燥し、金属被覆布帛を得た。
目付け量は、銅24g/m2、銀6g/m2であり、めっき後の布帛の平均厚さは、75μmであった。
無電解銀めっき液(D)
硝酸銀 7.5g/L
25%アンモニア水 300g/L
チオ硫酸ナトリウム 105g/L
pH 12.5
浴温 室温
比較例3
プレスロールによる圧縮工程を省いたこと以外は実施例3と同一の処理を行い、金属被覆布帛を得た。
目付け量は、銅24g/m2、銀6g/m2であり、めっき後の布帛の平均厚さは、96μmであった。
プレスロールによる圧縮工程を省いたこと以外は実施例3と同一の処理を行い、金属被覆布帛を得た。
目付け量は、銅24g/m2、銀6g/m2であり、めっき後の布帛の平均厚さは、96μmであった。
上記実施例及び比較例で得た金属被覆布帛のシールド性能をKEC法によって評価した結果を、上記の布帛の厚さ等のデータとともに表1にまとめた。
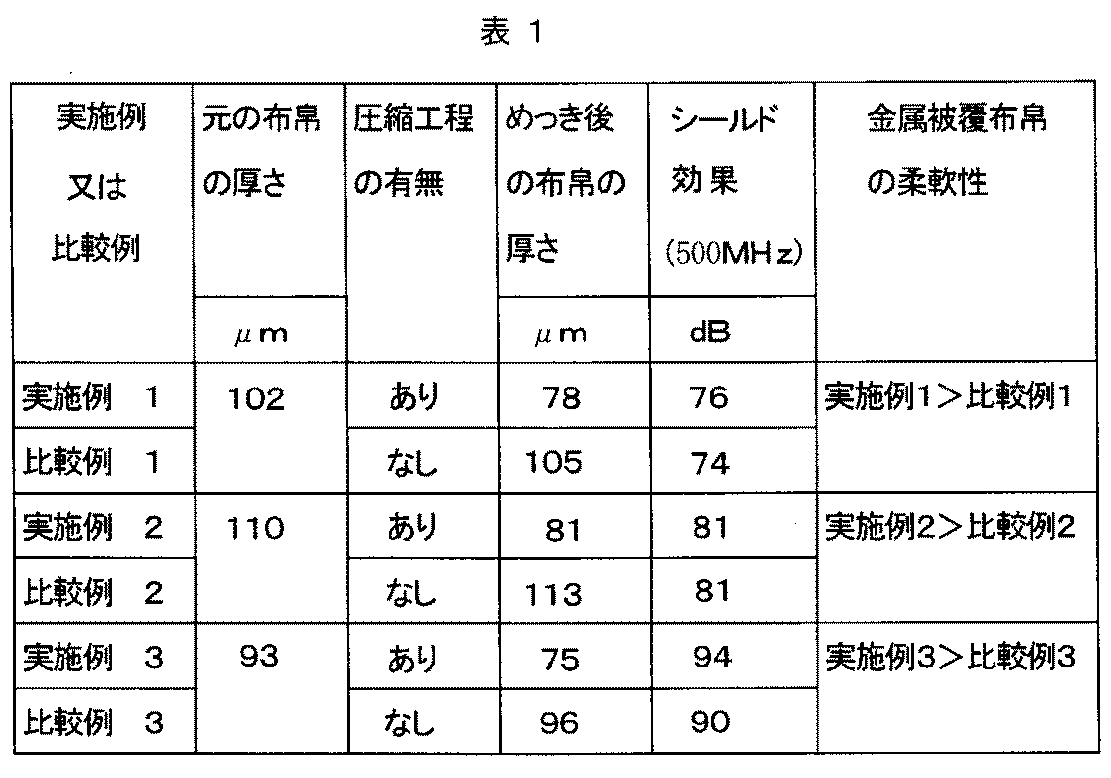
本発明の方法により、薄くて柔軟性のある金属被覆布帛を低廉・容易に製造でき、ますます小型化している電子機器に要望される薄くて高いシールド性を有する電磁波障害防止材として利用することができるほか、電磁波障害防止用衣服などにも利用できる。
Claims (19)
- 金属被覆処理工程に先立って、繊維が融着しない温度で布帛に圧縮加工処理を施す工程を含むことを特徴とする電磁波障害防止用の金属被覆布帛の製造方法。
- 前記繊維が融着しない温度が、前記繊維のガラス転移温度以下である請求項1に記載の製造方法。
- 前記ガラス転移温度以下が10〜80℃である請求項1又は2に記載の製造方法。
- 前記圧縮加工処理の方法がロールプレス法である請求項1〜3のいずれかに記載の製造方法。
- 前記布帛が織物又は編物である請求項1〜4のいずれかに記載の製造方法。
- 前記布帛を構成する繊維がポリエステル繊維又はポリアミド繊維である請求項1〜5のいずれかに記載の製造方法。
- 前記ポリエステルがポリエチレンテレフタレート、ポリトリメチレンテレフタレート、ポリブチレンテレフタレートのいずれかである請求項1〜6のいずれかに記載の製造方法。
- 前記ポリアミドがナイロン6、ナイロン66のいずれかである請求項1〜6のいずれかに記載の製造方法。
- 前記布帛を構成する繊維が20〜200デニールで、1〜300フィラメントの繊維である請求項1〜8のいずれかに記載の製造方法。
- 前記金属被覆が電気めっき、無電解めっき等の湿式めっきで行われる請求項1〜9のいずれかに記載の製造方法。
- 前記金属被覆の目付量が10〜100g/m2である請求項1〜9のいずれかに記載の製造方法。
- 前記めっき及び(又は)めっきに先立つ前処理が、炭素数6以下の低級アルコール、アルコールエーテル又はケトンから選ばれる1種又は2種以上を含有するめっき浴及び(又は)前処理液を用いて行われる請求項1〜11のいずれかに記載の製造方法。
- 前記めっき及び(又は)めっきに先立つ前処理が、界面活性剤を含有するめっき浴及び(又は)前処理液を用いて行われる請求項1〜12のいずれかに記載の製造方法。
- 請求項1〜13に記載の製造方法を用いて製造した電磁波障害防止用の金属被覆布帛。
- 請求項14に記載の金属被覆布帛に、さらに樹脂被覆又はフィルム被覆を施した金属被覆布帛。
- 請求項14に記載の電磁波障害防止用の金属被覆布帛を用いて製造した電磁波障害防止用製品。
- 前記電磁波障害防止用製品が、前記電磁波障害防止用の金属被覆布帛と発泡体とを組み合わせた製品である請求項16に記載の電磁波障害防止用製品。
- 前記発泡体が金属被覆発泡体である請求項17に記載の電磁波障害防止用製品。
- 前記発泡体、金属被覆布帛又はその両者を接合する接着剤の少なくともいずれか一つが難燃性である請求項17又は18に記載の電磁波障害防止用製品。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004008960A JP2005200794A (ja) | 2004-01-16 | 2004-01-16 | 電磁波障害防止用の金属被覆布帛の製造方法及び該製造方法で製造した電磁波障害防止用の金属被覆布帛、並びに該金属被覆布帛を用いて製造した電磁波障害防止用製品 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004008960A JP2005200794A (ja) | 2004-01-16 | 2004-01-16 | 電磁波障害防止用の金属被覆布帛の製造方法及び該製造方法で製造した電磁波障害防止用の金属被覆布帛、並びに該金属被覆布帛を用いて製造した電磁波障害防止用製品 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2005200794A true JP2005200794A (ja) | 2005-07-28 |
Family
ID=34822133
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004008960A Withdrawn JP2005200794A (ja) | 2004-01-16 | 2004-01-16 | 電磁波障害防止用の金属被覆布帛の製造方法及び該製造方法で製造した電磁波障害防止用の金属被覆布帛、並びに該金属被覆布帛を用いて製造した電磁波障害防止用製品 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2005200794A (ja) |
Cited By (11)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1900869A3 (en) * | 2006-09-12 | 2009-04-01 | Formosa Taffeta Co.,Ltd. | Method of manufacturing ultra-thin soft conductive cloth |
| JP2010510403A (ja) * | 2006-11-21 | 2010-04-02 | ミリッツ デトレフ | ポリエステルを金属化する方法、及び金属化ポリエステル |
| EP2011917A3 (en) * | 2007-07-05 | 2010-07-07 | Formosa Taffeta Co.,Ltd. | Method for manufacturing embossed conductive cloth |
| KR101004282B1 (ko) | 2008-10-07 | 2011-01-03 | 김동민 | 전자파 장해 방지용 도전성 섬유의 제조 방법 |
| CN102191523A (zh) * | 2011-05-04 | 2011-09-21 | 淮安富扬电子材料有限公司 | 超薄导电布的制造方法 |
| KR101332115B1 (ko) * | 2013-02-14 | 2013-11-25 | 성안합섬주식회사 | 전자파 차폐용 폴리에스테르 원사 및 이의 제조방법 |
| KR101336356B1 (ko) | 2013-06-18 | 2013-12-04 | 성안합섬주식회사 | 전자파 차폐용 폴리에스테르 가공사 및 이의 제조방법 |
| WO2014065207A1 (ja) * | 2012-10-26 | 2014-05-01 | 太陽化学工業株式会社 | メッシュ構造体及びその製造方法 |
| JP2015021147A (ja) * | 2013-07-17 | 2015-02-02 | 名古屋メッキ工業株式会社 | 有機繊維材料の無電解金属めっき処理方法及び無電解金属めっき繊維 |
| JP2020025093A (ja) * | 2018-07-25 | 2020-02-13 | 積水化学工業株式会社 | 電波吸収シート |
| KR102726188B1 (ko) * | 2024-03-28 | 2024-11-05 | 주식회사 창성섬유 | 전자기기용 도금 원단의 제조방법 |
-
2004
- 2004-01-16 JP JP2004008960A patent/JP2005200794A/ja not_active Withdrawn
Cited By (12)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| EP1900869A3 (en) * | 2006-09-12 | 2009-04-01 | Formosa Taffeta Co.,Ltd. | Method of manufacturing ultra-thin soft conductive cloth |
| JP2010510403A (ja) * | 2006-11-21 | 2010-04-02 | ミリッツ デトレフ | ポリエステルを金属化する方法、及び金属化ポリエステル |
| EP2011917A3 (en) * | 2007-07-05 | 2010-07-07 | Formosa Taffeta Co.,Ltd. | Method for manufacturing embossed conductive cloth |
| KR101004282B1 (ko) | 2008-10-07 | 2011-01-03 | 김동민 | 전자파 장해 방지용 도전성 섬유의 제조 방법 |
| CN102191523A (zh) * | 2011-05-04 | 2011-09-21 | 淮安富扬电子材料有限公司 | 超薄导电布的制造方法 |
| WO2014065207A1 (ja) * | 2012-10-26 | 2014-05-01 | 太陽化学工業株式会社 | メッシュ構造体及びその製造方法 |
| US20150314588A1 (en) * | 2012-10-26 | 2015-11-05 | Taiyo Chemical Industry Co., Ltd. | Mesh structure and method for manufacturing the same |
| KR101332115B1 (ko) * | 2013-02-14 | 2013-11-25 | 성안합섬주식회사 | 전자파 차폐용 폴리에스테르 원사 및 이의 제조방법 |
| KR101336356B1 (ko) | 2013-06-18 | 2013-12-04 | 성안합섬주식회사 | 전자파 차폐용 폴리에스테르 가공사 및 이의 제조방법 |
| JP2015021147A (ja) * | 2013-07-17 | 2015-02-02 | 名古屋メッキ工業株式会社 | 有機繊維材料の無電解金属めっき処理方法及び無電解金属めっき繊維 |
| JP2020025093A (ja) * | 2018-07-25 | 2020-02-13 | 積水化学工業株式会社 | 電波吸収シート |
| KR102726188B1 (ko) * | 2024-03-28 | 2024-11-05 | 주식회사 창성섬유 | 전자기기용 도금 원단의 제조방법 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN101580998B (zh) | 抗静电、导电和电磁屏蔽纺织品及其制备方法 | |
| KR101004282B1 (ko) | 전자파 장해 방지용 도전성 섬유의 제조 방법 | |
| WO2002018700A1 (fr) | Voile de blindage electromagnetique et procede de fabrication | |
| JPS6155263A (ja) | ポリエステル繊維含有繊維材料の改良された金属化方法 | |
| US6831024B2 (en) | Gold layer-laminated fabric and method for fabricating the same | |
| US20090008260A1 (en) | Method For Manufacturing Embossed Conductive Clothes | |
| EP1903140B1 (en) | Color-coated, fouling-resistant conductive cloth and manufacturing method thereof | |
| EP1900869A2 (en) | Method of manufacturing ultra-thin soft conductive cloth | |
| KR101664857B1 (ko) | 전도성 직물 제조방법 및 그에 의해 제조된 전도성 직물 | |
| JP2005199581A (ja) | 電磁波障害防止用のめっき被覆発泡体の製造方法及び該製造方法で製造した電磁波障害防止用のめっき被覆発泡体及び該発泡体を用いて製造した電磁波障害防止材 | |
| JP2004346349A (ja) | めっき布帛 | |
| CN106906497A (zh) | 一种深枪色电磁屏蔽材料及其制备方法 | |
| JP2003152389A (ja) | 電磁波遮蔽材 | |
| KR20050026773A (ko) | 전자파 방지용 재료 | |
| KR100377265B1 (ko) | 도전성 직물지 및 그의 제조방법 | |
| KR100344958B1 (ko) | 도전성 직물지의 제조방법 | |
| CN114059110A (zh) | 一种防辐射的聚酯纤维表面处理方法与应用 | |
| KR100434444B1 (ko) | 섬유원단에 금속을 차등 도금하는 방법 | |
| JP4809992B2 (ja) | ケーブル被覆材 | |
| JP2004327687A (ja) | 電磁波障害防止用材料 | |
| JP5117656B2 (ja) | 無電解メッキの前処理方法及びそれを用いてなる導電性材料 | |
| JP2002020944A (ja) | 金属メッキ用基布並びに金属メッキ織物 | |
| KR200217600Y1 (ko) | 최외부층에 금층이 형성된 도전성 직물지 | |
| KR100434443B1 (ko) | 섬유원단에 금속을 차등 도금하는 방법 | |
| JPH07123196B2 (ja) | 電磁波シ−ルド材及びその製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A300 | Application deemed to be withdrawn because no request for examination was validly filed |
Free format text: JAPANESE INTERMEDIATE CODE: A300 Effective date: 20070403 |