JP2006068741A - 部品交換搬送装置およびコーティングライン - Google Patents
部品交換搬送装置およびコーティングライン Download PDFInfo
- Publication number
- JP2006068741A JP2006068741A JP2005253579A JP2005253579A JP2006068741A JP 2006068741 A JP2006068741 A JP 2006068741A JP 2005253579 A JP2005253579 A JP 2005253579A JP 2005253579 A JP2005253579 A JP 2005253579A JP 2006068741 A JP2006068741 A JP 2006068741A
- Authority
- JP
- Japan
- Prior art keywords
- coating line
- carriage
- transport
- parts
- hoisting machine
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
- 238000000576 coating method Methods 0.000 claims abstract description 79
- 239000011248 coating agent Substances 0.000 claims abstract description 78
- 239000011521 glass Substances 0.000 claims description 21
- 239000000758 substrate Substances 0.000 claims description 8
- 238000012545 processing Methods 0.000 claims description 4
- 238000000034 method Methods 0.000 description 6
- 238000009434 installation Methods 0.000 description 4
- 230000008901 benefit Effects 0.000 description 3
- 239000011247 coating layer Substances 0.000 description 2
- 238000009792 diffusion process Methods 0.000 description 2
- 238000013459 approach Methods 0.000 description 1
- 239000005328 architectural glass Substances 0.000 description 1
- 230000001419 dependent effect Effects 0.000 description 1
- 238000010586 diagram Methods 0.000 description 1
- 238000007599 discharging Methods 0.000 description 1
- 238000011156 evaluation Methods 0.000 description 1
- 239000010410 layer Substances 0.000 description 1
- 238000012544 monitoring process Methods 0.000 description 1
- 238000007789 sealing Methods 0.000 description 1
- 238000010561 standard procedure Methods 0.000 description 1
- 238000012546 transfer Methods 0.000 description 1
- 238000001771 vacuum deposition Methods 0.000 description 1
- 238000004804 winding Methods 0.000 description 1
Images



Classifications
-
- C—CHEMISTRY; METALLURGY
- C03—GLASS; MINERAL OR SLAG WOOL
- C03C—CHEMICAL COMPOSITION OF GLASSES, GLAZES OR VITREOUS ENAMELS; SURFACE TREATMENT OF GLASS; SURFACE TREATMENT OF FIBRES OR FILAMENTS MADE FROM GLASS, MINERALS OR SLAGS; JOINING GLASS TO GLASS OR OTHER MATERIALS
- C03C17/00—Surface treatment of glass, not in the form of fibres or filaments, by coating
- C03C17/001—General methods for coating; Devices therefor
- C03C17/002—General methods for coating; Devices therefor for flat glass, e.g. float glass
-
- C—CHEMISTRY; METALLURGY
- C23—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; CHEMICAL SURFACE TREATMENT; DIFFUSION TREATMENT OF METALLIC MATERIAL; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL; INHIBITING CORROSION OF METALLIC MATERIAL OR INCRUSTATION IN GENERAL
- C23C—COATING METALLIC MATERIAL; COATING MATERIAL WITH METALLIC MATERIAL; SURFACE TREATMENT OF METALLIC MATERIAL BY DIFFUSION INTO THE SURFACE, BY CHEMICAL CONVERSION OR SUBSTITUTION; COATING BY VACUUM EVAPORATION, BY SPUTTERING, BY ION IMPLANTATION OR BY CHEMICAL VAPOUR DEPOSITION, IN GENERAL
- C23C14/00—Coating by vacuum evaporation, by sputtering or by ion implantation of the coating forming material
- C23C14/22—Coating by vacuum evaporation, by sputtering or by ion implantation of the coating forming material characterised by the process of coating
- C23C14/56—Apparatus specially adapted for continuous coating; Arrangements for maintaining the vacuum, e.g. vacuum locks
Landscapes
- Chemical & Material Sciences (AREA)
- Organic Chemistry (AREA)
- Engineering & Computer Science (AREA)
- Materials Engineering (AREA)
- Chemical Kinetics & Catalysis (AREA)
- Mechanical Engineering (AREA)
- Metallurgy (AREA)
- Life Sciences & Earth Sciences (AREA)
- General Chemical & Material Sciences (AREA)
- Geochemistry & Mineralogy (AREA)
- Container, Conveyance, Adherence, Positioning, Of Wafer (AREA)
- Spray Control Apparatus (AREA)
- Chain Conveyers (AREA)
- Coating Apparatus (AREA)
Abstract
【課題】 コーティングラインの部品を簡単かつ効率的に交換することを可能にする。
【解決手段】 部品交換搬送装置は、搬送経路(4)と少なくとも1つのキャリッジ(6)とを含む搬送システムを有し、上記キャリッジは上記搬送経路に沿って移動可能であり、かつ上記キャリッジには、交換されるべき部品を拾い上げるための少なくとも1つの巻上機(7)が設けられ、上記搬送経路は、使用される上記コーティングライン(1)について厳密に特定された搬送経路(4)を規定するガイド部材を含み、上記搬送経路は、上記搬送経路(4)に沿って移動可能でありかつ上記巻上機(7)を有する上記キャリッジ(6)が、交換されるべき上記部品(10)についての正しい持上げ位置および下ろし置き位置に正確に上記巻上機を自動的に案内するように、上記コーティングライン(1)に沿って位置付けられる。
【選択図】 図2
Description
この発明は、請求項1のプリアンブルに従う、コーティングライン部品を交換および搬送するための装置、および、請求項12のプリアンブルに従うコーティングラインに関する。
特に、大面積の窓ガラス状または板状の基板たとえば建築用ガラスのための真空処理設備といったコーティングラインであって、当該コーティングラインに沿って上記基板を連続的に移動させて断熱層などを設けるためのものが先行技術より公知である。この種の設備は、相前後して配置された多数のチャンバを備えることが多く、その場合、多種多様な処理およびコーティングの動作を連続して行なうことが可能である。
このようなコーティングラインにおいては、典型的に、隣接するチャンバ同士はその最上部にそれぞれ開口部を有し、これら開口部はいわゆるチャンバカバーによって真空封止で閉じられる。これらチャンバには適当なプロセス工具、たとえばカソードおよびポンプたとえばターボ分子ポンプまたは油拡散ポンプが装着されている。この種のコーティングラインは、たとえばEP4007253に記載されており、その開示は本願明細書中でその範囲全体において引用により援用される。
チャンバにチャンバカバーを設けてプロセス工具をチャンバカバーに装着するという構成によって、プロセス工具の交換が容易になるとともにチャンバへ接近することが容易になっており、その際チャンバカバーを持上げて取外すまたは交換するだけでよい。
これを行なうには、先行技術に従うと、作業場クレーンの使用が現場での標準的な方法となっている。通常、このクレーンは、2本の天井装着レール上で作業場を横切るように構成され得るキャリッジからなる。作業場クレーンによる接近という観点から最大限可能な範囲をカバーできるようにするために、巻上機が追加的にキャリッジ上で移動可能となるように設計されており、上記巻上機たとえば滑車ユニットは、デリックキャリッジの動きの方向に対して直角に移動可能である。これはすなわち、デリックのためのレールが作業場の側方で装着された場合でも、ほぼ作業場全体がなおクレーンによって到達可能であることを意味する。
EP4007253
したがって、チャンバカバーといったコーティングライン部品を交換する一般的な手順としては、新たに設置されるべき部品を作業場内のコーティングラインの傍に置いておき、クレーンを用いてコーティングラインから交換されるべき部品を取外し、それからクレーンを用いて上記新たな部品をガラスコーティングライン内に設置する。この作業には少なくとも人手が2人必要であり、そのうち1人がクレーンを手動で動作させる間に、もう1人が、クレーンから自由に懸下された各部品を保持することによって安定させる。これに加え、これら2人は、古い部品および新しい部品からクレーンの固定手段を取付けおよび解放しなければならない。
全体的にこの手順は、必要な人員および時間が多大であるという問題がある。
したがって、この発明の目的は、これらの問題を克服することであり、コーティングラ
イン、特に連続的に動作するガラスコーティングラインの部品を簡単かつ効率的に交換することの可能な解決策を提供することである。より具体的には、この発明の目的は、好適な部品交換搬送装置と、好適な部品交換搬送装置を組込んだコーティングラインとを提供することである。
イン、特に連続的に動作するガラスコーティングラインの部品を簡単かつ効率的に交換することの可能な解決策を提供することである。より具体的には、この発明の目的は、好適な部品交換搬送装置と、好適な部品交換搬送装置を組込んだコーティングラインとを提供することである。
上記目的は、請求項1に記載の特徴を有する部品交換搬送装置と、請求項12の特徴を有するコーティングラインとによって達成される。有用な実施例が従属請求項の主題を構成する。
上述の問題に対して提案される解決策としては、変更可能かつ柔軟に動作させられる作業場クレーンの代わりに、コーティングラインに特定的に適合され調整された搬送システムを使用する。この搬送システムは、その使用での柔軟性については制約を受けるものではあるが、コーティングライン部品の交換および搬送に用いられる際にはるかに効率的であり、この種の搬送システムにかかる追加的なコストに十分見合うものである。したがって、使用されるコーティングラインについて厳密に規定された搬送経路が設けられ、この経路に沿って、交換されるべき部品を受けるための少なくとも1つの巻上機を備えた少なくとも1つの移動可能キャリッジが移動する。上記搬送経路はコーティングラインに対して厳密に調整されているため、上記移動可能キャリッジは、正しい巻上げ位置および下ろし置き位置へ厳密かつ容易に動かすことが可能である。より重要なことには、ここに提案される解決策によって、上記移動可能キャリッジに設けられた巻上機は、2つの次元のうち少なくとも1つにおいて持上げられるべき部品より上方の正しい位置を自動的に取る、すなわちそこへ確実に案内されることが確保される。
2つ目の次元に関しては、上記キャリッジは、オペレータによって適当に移動させられるようにしても、またはコンピュータ制御の位置付けシステムを使用してもよい。後者の場合には、交換されるべきコーティングライン部品を指示するだけでよく、この後上記システムがキャリッジを自動的に正しい位置へと動かす。これを行なうためには、上記移動可能キャリッジにてかつ/または搬送経路に沿って設けられた適当なセンサ、および対応の評価ユニットを設けるだけでよい。
このようなシステムを用いれば、たとえば、交換または拾い上げられるべき部品に巻上機を固定し、かつ/または巻上げおよび下ろし置きを手動で引起すだけでよい半自動的な部品交換が実現可能となる。
しかしながら、完全自動化された部品交換が可能となるよう当該部品交換搬送装置が構成されることが好ましい。これを実現するには、たとえば、当該部品に設けられ巻上機に係合するための手段すなわち固定手段と巻上機にある固定手段とを相互に調整することによって、上記部品が自動的に係合および解放可能となるようにするだけでよい。これは、回転可能グリッパを設けるなどにより容易に実現でき、上記グリッパは、部品を拾い上げるために部品内の切込みと係合するまで回転、または部品を解放するために上記切込みを通り過ぎるよう案内可能である。
好ましい一実施例に従うと、上記移動可能キャリッジには複数の巻上機が設けられ、チャンバカバーといった複数の部品が同時に交換可能である。このことには、しばしば、複数の部品を同時に拾い上げ搬送することのほか、交換されるべき部品および新たな部品を同時に拾い上げることができるという利点があり、その場合、上記移動可能キャリッジについての走行距離および走行時間が短縮される。
好ましくは、レールといった搬送経路を規定するガイド部材は、コーティングライン全
体にわたって、すなわちコーティングラインの長さ全体に沿って延在し、こうして上記ラインに沿った任意の場所で部品を交換することができる。
体にわたって、すなわちコーティングラインの長さ全体に沿って延在し、こうして上記ラインに沿った任意の場所で部品を交換することができる。
好ましくは、上記部品交換搬送装置は、一般に交換可能な部品を含まない領域、たとえば投入または排出ゾーンおよび緩衝ゾーン内にも設けられる。そしてこれらのゾーンは、部品(新たな部品または交換されるべき部品)を準備済状態および/または保管状態に置くための下ろし置きおよび/または拾い上げ領域として使用されることが有利であり、この場合、コーティングラインの傍での保管の必要がなくなる。その結果、大きな空間の節約という利益が得られる。
さらにこの関連で、下ろし置きおよび/または拾い上げ領域、キャリッジおよび巻上機が、部品を棚などに積み重ねることができるように構成されるのが有利である。
搬送システム、すなわち搬送経路とガイド部材との集合体は、上記コーティングライン上、これに隣接またはこれより上方にあることが好ましく、レールの形態を取る好ましいガイド部材は、上記コーティングライン上、床上または作業場の天井に装着される。
好適なガイド部材としては、レールの他にたとえば円形ガイド、マグレブトラック、歯付きラックなどが考えられ、スライド要素、歯車などといった適当に適合された移動可能要素を伴なう。この文脈では、あらゆる種類の好適な駆動手段が同様に考えられ得る。
別の好ましい実施例では、上記キャリッジ上にオペレータステーションまたはオペレータの制御台が設けられ、この場合、搬送の監視または近接操作が可能となる。
以下に記載の2つの実施例の詳細な説明および添付の図面より、この発明のさらなる利点、特徴および機能が明らかとなる。これら図面は純粋に概略的なものである。
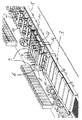
図1は、投入ゾーン3およびコーティングゾーン2を有するガラスコーティングライン1の斜視図を示す。上記ゾーンの各々には、複数のいわゆるコンパートメントが相並んで配置される。コーティングプロセス中においては、上記複数のコンパートメントを通って基板すなわちガラス板が案内される。投入ゾーン3においては、これらさまざまなチャンバ(コンパートメント)がロックとして働き、このためガラス板は真空コーティングゾーン2内に非連続的に導入可能であるのに対し、これに続く各チャンバは、ポンプコンパートメントすなわちポンプステージおよび/またはコーティングチャンバとして働く。特に、基板が連続的に通って動く個々のコーティングチャンバ内において、異なるコーティング層が塗布されるようにしてもよく、その場合一般的に、ガラス基板上に一連の異なるまたは類似のコーティング層が堆積可能である。
コーティングゾーン2において、個々のチャンバには、チャンバカバー10によって真空封止で閉じられた開口部が最上部に設けられる。チャンバカバー10上にコーティングラインのさまざまな部品が装着されることが好ましく、これにはたとえば、ターボ分子ポンプまたは拡散ポンプといったポンプ、ならびにカソードおよび適当なバッフル構成(図示せず)などがある。これら部品は、チャンバカバー10とともに、コーティングチャンバ上に装着またはその中に挿入することが容易に可能である。
図1に示す実施例においては、互いに隣接する複数のチャンバからなるガラスコーティングラインの上側表面には、レール4(ガラスコーティングライン1についての対向する長手方向の各側部につき1本ずつ)の形態を取る搬送経路と、これらレール4上で移動可能なキャリッジ6とが設けられる。キャリッジ6は、間に空間を有してクロス梁11で相
互に接続された2本の平行な梁9からなる。クロス梁11もまた同様に互いに平行であって間に空間を有するものであり、ガラス基板が各チャンバ内を通って移動する方向と平行に走る。この梁9およびクロス梁11からなる骨組は、各々の梁9の端部において、垂直方向にある支持体8を有する。これら支持体には、その下端において、(少なくとも支持体8が2つある場合)その上方に位置する電気モータ(図示せず)で駆動されるローラまたはホイールが設けられる。このホイールはレール4上を走り、キャリッジ6は電気モータから電力を受けてガラスコーティングライン1に沿って移動可能である。移動可能な要素としてはホイール以外のもの、たとえばランナなども考えられ得る。
互に接続された2本の平行な梁9からなる。クロス梁11もまた同様に互いに平行であって間に空間を有するものであり、ガラス基板が各チャンバ内を通って移動する方向と平行に走る。この梁9およびクロス梁11からなる骨組は、各々の梁9の端部において、垂直方向にある支持体8を有する。これら支持体には、その下端において、(少なくとも支持体8が2つある場合)その上方に位置する電気モータ(図示せず)で駆動されるローラまたはホイールが設けられる。このホイールはレール4上を走り、キャリッジ6は電気モータから電力を受けてガラスコーティングライン1に沿って移動可能である。移動可能な要素としてはホイール以外のもの、たとえばランナなども考えられ得る。
キャリッジ6には、チャンバカバー10を把持して持上げ、そして適当な場所で下ろし置いて解放するために用いられる巻上機7が設けられる。
キャリッジ6にはまた、操作人員が乗込み移動して、各動作を監視または巻上機を固定もしくは解放などするためのオペレータステーション14が設けられる。オペレータステーション14は、そこから各動作すべてを制御可能な場所としての制御台として構成されることが好ましい。
レール4すなわちキャリッジ6の搬送経路をガラスコーティングラインに関連付け、かつ、持上げられるべきチャンバカバー10に合せて巻上機7を適合することによって、たとえばカソードを取替えることを目的として、チャンバカバー10の完全自動化された交換を行なうことが可能となる。これを行なうには、キャリッジ6をコーティングゾーン2内で移動させて、交換されるべきチャンバカバー10を交換されるべきカソードと一緒に把持して巻上機7で持上げることのできる位置にキャリッジ6を動かす。こうして拾い上げられるチャンバカバー10は、キャリッジ6が再び搬送経路4またはレール4に沿って移動できるのに十分な程度持上げられる。
図2に示すように、ロックゾーン3より上方において下ろし置き/拾い上げ領域が設けられ、ここにはたとえばチャンバカバーといった交換され得る部品は存在しない。その他、差し当たり交換が必要でないコーティングライン領域内に、変更可能な下ろし置き/拾い上げ領域を設けてもよい。
取外されたチャンバカバー10は、ロックゾーン3の拾い上げ/下ろし置き領域に下ろし置かれ、そこで設置されるよう準備されていたであろうチャンバカバー10が拾い上げられて、コーティングライン内で設置のために正しい場所へ搬送される。
交換されるべき複数の部品、たとえばチャンバカバー10を同時に拾い上げることができるように、キャリッジ6の寸法は、複数の隣接するチャンバカバーを同時に拾い上げることが可能なものにすることができる。これに伴ない、十分な数の巻上機7を設けることになる。この種の構成によって、複数の隣接するチャンバカバーを同時に取外しまたは設置することが可能であるばかりでなく、設置作業および取外し作業中において、取外されるべきチャンバカバー10と設置されるべき新たなチャンバカバー10とをキャリッジ6内で同時に保持することが可能となり、その場合、再度キャリッジ6を移動させる必要が回避され、設置時間が大幅に短縮される。
同様の態様にて、ガラスコーティングライン1、すなわちそこに設けられて搬送経路4と移動可能キャリッジ6とから構成される搬送システムに、複数のキャリッジ6を使用することもまた可能であり、その場合、複数の場所で部品を同時に交換することが可能となる。
図3においてもう1つの実施例を例示する。ここでは同様の構成要素には同様の参照番
号が付してあり、したがってこれらについて詳細な説明は必要ではない。図3に示す斜視図から明らかなように、ただ1つのコーティングゾーンのみを例示する図3のコーティングラインは、ガラスコーティングライン1と同様に構成されており、これにはさらなるチャンバ、たとえばプロセスチャンバおよび移送チャンバを追加してもよい。搬送キャリッジ6と、レール4の構成とは、この実施例ではよりコンパクトになっている。
号が付してあり、したがってこれらについて詳細な説明は必要ではない。図3に示す斜視図から明らかなように、ただ1つのコーティングゾーンのみを例示する図3のコーティングラインは、ガラスコーティングライン1と同様に構成されており、これにはさらなるチャンバ、たとえばプロセスチャンバおよび移送チャンバを追加してもよい。搬送キャリッジ6と、レール4の構成とは、この実施例ではよりコンパクトになっている。
レール4の一方は、先の実施例と同様、ガラスコーティングラインの一方の側部に対しその上側面上に設置されるのに対し、他方のレールは、ガラスコーティングライン1の傍に設けられて制御電子機器を収容するプラットホーム13上に位置する。したがって、この構成により、キャリッジ6の一方の側部で支持体8が必要でなくなり、このため、梁およびその支持体は、図1,2の実施例のようなU字状でなくL字状をなす。したがって、図3の実施例では、まずキャリッジ6を案内するためのホイールまたはローラを支持体8に設けてから直接梁9に設ける。ここでもまた、ホイールまたはローラには(梁9のうち少なくとも1本において)、これらに直接関連付けられた電気モータ5の形態を取る駆動手段が設けられる。また、図3の実施例においては、コーティングされるべき基板のための搬送板12も見て取ることができる。
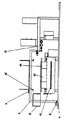
図4および図5においては、図3に従う第2の実施例が2つの異なる動作位置にあるところを示す。ここでもまた同様の構成要素には同様の参照番号が付してあり、したがってこれらについて詳細な説明は必要ではない。図4に示す動作位置では、キャリッジ6は搬送経路4に沿って位置付けられ、巻上機7が、取外されるべきチャンバカバー10より上方の定位置にある。位置付けとしては、巻上機7における必要なグリッパ15が、チャンバカバー10における対応の係合手段(図示せず)よりも垂直方向で上方に配置されるような位置付けとする。位置付け動作が完了すると、巻上機7のグリッパ15をチャンバカバー10の係合手段と接触させてチャンバカバー10をチャンバから持上げて離すことができる。
図5に示すように、チャンバカバー10は、巻上機7によって垂直方向に持上げられて、チャンバカバー10の底部がチャンバより上方となる位置へ動かされる。図4および図5に示すように、チャンバカバー10には、バッキングポンプを接続するための接続パイプ16が設けられることもある。図5においては、チャンバカバー10を持上げて離したことで、その背後に位置しやはり同様の接続パイプ16が設けられたポンプステーション17を見ることができるようになっている。この状態では、キャリッジ6を移動させることで、チャンバカバー10を搬送経路4に沿ってチャンバから離れるように運び、ロックゾーン3の上方などに位置する下ろし置き/拾い上げ領域に下ろし置くことが可能である。
時間の節約のために望まれれば、キャリッジ6にさらなる巻上機7を装備させ、これに1つ以上の他のチャンバカバー10を嵌合させてチャンバカバー10を取外すこともまた可能であることは言うまでもない。その際、これら置き換えチャンバカバー10の1つを、チャンバカバー10の取外しによって開けられた開口部より上方に位置付け、それから置き換えチャンバカバーを下げることによって開口部をこれで閉じることができる。このようにして、チャンバカバーの交換をさらにより効率的に実行することが可能となる。
上述の各動作は、好適な位置付けシステムを用いて完全自動制御されるようにしてもよい。しかしながら、ステーション14上の操作人員がキャリッジ6に付き従って制御システムを引受けることもまた考えられ得る。これに代えて、各動作がプラットホーム13上の操作人員によって制御されたり、またはその他の場所から制御および監視されるようにしてもよい。
1 コーティングライン、2 コーティングゾーン、3 投入ゾーン、4 搬送経路、5 電気モータ、6 キャリッジ、7 巻上機、8 支持体、9 梁、10 チャンバカバー、11 クロス梁、12 搬送板、13 プラットホーム、14 オペレータステーション、15 グリッパ、16 接続パイプ、17 ポンプステーション。
Claims (17)
- 特にガラスコーティングラインのチャンバカバーといった、コーティングライン(1)の部品を交換および搬送するための装置であって、搬送経路(4)と少なくとも1つのキャリッジ(6)とを含む搬送システムを有し、上記キャリッジが前記搬送経路に沿って移動可能であり、かつ上記キャリッジには、交換されるべき上記部品(10)を拾い上げるための少なくとも1つの巻上機(7)が設けられた、部品交換搬送装置において、
上記搬送経路(4)が、使用される上記コーティングライン(1)について厳密に特定された搬送経路を規定するガイド部材を含み、上記搬送経路に沿って移動可能でありかつ上記巻上機(7)を有する上記キャリッジ(6)が、交換されるべき上記部品(10)についての正しい持上げ位置および下ろし置き位置へ正確に前記巻上機(7)を確実に案内するように、上記搬送経路が上記コーティングラインに沿って位置付けられることを特徴とする、部品交換搬送装置。 - 上記搬送システムが、上記コーティングライン(1)上もしくは上記コーティングラインに隣接して位置することができ、または上記コーティングラインを囲むもしくは上記コーティングラインより上方に位置することができることを特徴とする、請求項1に記載の部品交換搬送装置。
- 上記ガイド部材が、特に上記コーティングライン(1)上、上記コーティングラインの傍または上記コーティングラインより上方に位置し得るレール(4)、歯付きラック、円形ガイドまたはマグレブトラックによって構成されることを特徴とする、請求項1または2に記載の部品交換搬送装置。
- 上記キャリッジ(6)が、特に、複数のコーティングライン部品の同時交換が可能となるよう配置された複数の巻上機(7)を有することを特徴とする、請求項1から3のいずれかに記載の部品交換搬送装置。
- 上記コーティングライン(1)の部品(10)を、準備済状態および/または保管状態に置くための少なくとも1つの下ろし置きおよび/または拾い上げゾーン(3)が設けられることを特徴とする、請求項1から4のいずれかに記載の部品交換搬送装置。
- 上記キャリッジ(6)が、コーティングライン部品を準備済状態および/または保管状態に置くための下ろし置きおよび/または拾い上げゾーンに収まるのと正確に同数またはこれより少数の巻上機(7)を含むことを特徴とする、請求項5に記載の部品交換搬送装置。
- 2つ以上のキャリッジ(6)が設けられることを特徴とする、請求項1から6のいずれかに記載の部品交換搬送装置。
- 上記キャリッジ(6)が、ガントリクレーンとして構成されるか、または、支持体(8)および/または移動可能要素上に載置されて少なくとも2本のクロス梁(11)によって相互に接続される2本の互いに平行な梁(9)からなる骨組によって構成され、上記巻上機(7)が上記梁上またはその間に装着されることを特徴とする、請求項1から7のいずれかに記載の部品交換搬送装置。
- 梁(9)およびその支持体(8)がU字状またはL字状をなすことを特徴とする、請求項8に記載の部品交換搬送装置。
- 上記移動可能キャリッジ(6)が、ホイール、ローラ、スライド要素、歯車またはラン
ナおよび/またはこれらのための駆動手段(5)を有することを特徴とする、請求項1から9のいずれかに記載の部品交換搬送装置。 - 上記部品交換搬送装置を制御するためのプログラム可能なデータ処理システムが設けられ、上記システムが、上記キャリッジおよび/または搬送経路に設けられたセンサ手段と一緒に、特に、ユーザからの適当な入力の後に交換されるべき部品の場所に上記キャリッジを自動的に位置付けることによって、特に完全自動化または半自動化された部品交換を可能にすることを特徴とする、請求項1から10のいずれかに記載の部品交換搬送装置。
- 特に、大面積の窓ガラス状または板状の基板を連続的にコーティングするための真空処理設備といった、コーティングライン好ましくはガラスコーティングラインにおいて、
請求項1から11のいずれかに記載の部品交換搬送装置を備えることを特徴とする、コーティングライン。 - 取外されるべき上記コーティングライン部品(10)、特にチャンバカバーおよび好ましくはそこに装着されたカソードおよびポンプが、上記巻上機(7)に係合するための手段を含み、前記手段が、上記巻上機と、上記巻上機(7)に係合するための上記手段とを相互調整して自動特に遠隔制御の係合および解放が可能となるような構成となっていることを特徴とする、請求項12に記載のコーティングライン。
- 上記コーティングライン(1)が、投入ゾーン(3)、排出ゾーンおよび/または緩衝ゾーンを有し、上記ゾーンのうちの1つ以上が、上記コーティングラインの部品のための下ろし置きおよび/または拾い上げ領域として構成されることを特徴とする、請求項12または13に記載のコーティングライン。
- 上記搬送経路(4)が、上記コーティングライン(1)全体にわたって、特に上記下ろし置きおよび/または拾い上げ領域にも延在することを特徴とする、請求項12から14のいずれかに記載のコーティングライン。
- 上記巻上機が、係合式および/または摩擦式のグリッパを有することを特徴とする、請求項13に記載のコーティングラインまたは請求項1から11のいずれかに記載の部品交換搬送装置。
- 上記巻上機が、上記部品について、特に搬送、持上げまたは下げ中の滑りに対する保持安全機構を有することを特徴とする、請求項13に記載のコーティングラインまたは請求項1から11のいずれに記載の部品交換搬送装置。
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| DE102004042776A DE102004042776A1 (de) | 2004-09-03 | 2004-09-03 | Vorrichtung zum Austausch und Transport von Komponenten von Beschichtungsanlagen |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2006068741A true JP2006068741A (ja) | 2006-03-16 |
Family
ID=35995146
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005253579A Withdrawn JP2006068741A (ja) | 2004-09-03 | 2005-09-01 | 部品交換搬送装置およびコーティングライン |
Country Status (7)
| Country | Link |
|---|---|
| US (1) | US20060049126A1 (ja) |
| EP (1) | EP1681261A1 (ja) |
| JP (1) | JP2006068741A (ja) |
| KR (1) | KR100694692B1 (ja) |
| CN (1) | CN1757584A (ja) |
| DE (1) | DE102004042776A1 (ja) |
| TW (1) | TW200613205A (ja) |
Families Citing this family (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| CA2824974C (en) * | 2011-01-31 | 2016-11-01 | Luoyang Landglass Technology Co., Ltd. | Device for continuously processing vacuum glass member |
| KR102175820B1 (ko) * | 2013-09-12 | 2020-11-09 | 삼성디스플레이 주식회사 | 증착원 반송 장치 |
| CN110181536A (zh) * | 2019-06-28 | 2019-08-30 | 华中科技大学无锡研究院 | 用于高铁车体定位的系统 |
| US20240153803A1 (en) | 2022-11-07 | 2024-05-09 | Applied Materials, Inc. | Semiconductor process equipment |
| US12273051B2 (en) | 2022-12-14 | 2025-04-08 | Applied Materials, Inc. | Apparatus and method for contactless transportation of a carrier |
| US12548743B2 (en) | 2023-09-01 | 2026-02-10 | Applied Materials, Inc. | Passive lift pin assembly |
| USD1122216S1 (en) | 2023-10-02 | 2026-04-14 | Applied Materials, Inc. | Substrate carrier |
| USD1118552S1 (en) | 2023-10-24 | 2026-03-17 | Applied Materials, Inc. | Substrate carrier |
| US12628612B2 (en) | 2024-06-06 | 2026-05-12 | Applied Materials, Inc. | Magnetic sensor assembly for a substrate process station |
| CN118773569B (zh) * | 2024-09-06 | 2024-12-17 | 湘潭宏大真空技术股份有限公司 | 一种输送装置及真空镀膜生产线 |
Family Cites Families (7)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US3774778A (en) * | 1971-06-09 | 1973-11-27 | R Flaig | Case packing machine |
| EP0166791B1 (de) * | 1984-06-01 | 1987-12-16 | Branson Europa B.V. | Transportvorrichtung mit Laufschiene und rädergeführter Laufkatze |
| DE3432284A1 (de) * | 1984-09-01 | 1986-03-13 | Clemens-A. Dipl.-Ing. 5600 Wuppertal Verbeek | Schienen-transportsystem mit im abstand von der lagerebene angeordnetem verfahrwagen |
| DE19733940C2 (de) * | 1997-08-06 | 2001-03-01 | Leybold Systems Gmbh | Vorrichtung zum Beschichten von plattenförmigen Substraten mit dünnen Schichten mittels Kathodenzerstäubung |
| DE19834592A1 (de) * | 1998-07-31 | 2000-02-03 | Leybold Systems Gmbh | Vorrichtung zum Beschichten von plattenförmigen Substraten |
| EP1122221B1 (de) * | 2000-02-01 | 2003-07-23 | Emil BÄCHLI | Einrichtung zur Oberflächenbehandlung und/oder Beschichtung bzw. zur Fertigung von Bauelementen, insbesondere flacher Bauelemente aus Glas, Glaslegierungen oder Metall, im Durchlaufverfahren |
| DE10215040B4 (de) * | 2002-04-05 | 2019-02-21 | Leybold Optics Gmbh | Vorrichtung und Verfahren zum Be- und Entladen einer Vakuumkammer |
-
2004
- 2004-09-03 DE DE102004042776A patent/DE102004042776A1/de not_active Withdrawn
-
2005
- 2005-08-09 EP EP05017325A patent/EP1681261A1/de not_active Withdrawn
- 2005-08-29 TW TW094129482A patent/TW200613205A/zh unknown
- 2005-09-01 US US11/217,218 patent/US20060049126A1/en not_active Abandoned
- 2005-09-01 JP JP2005253579A patent/JP2006068741A/ja not_active Withdrawn
- 2005-09-02 KR KR1020050081702A patent/KR100694692B1/ko not_active Expired - Fee Related
- 2005-09-05 CN CNA2005100994802A patent/CN1757584A/zh not_active Withdrawn
Also Published As
| Publication number | Publication date |
|---|---|
| US20060049126A1 (en) | 2006-03-09 |
| EP1681261A1 (de) | 2006-07-19 |
| CN1757584A (zh) | 2006-04-12 |
| DE102004042776A1 (de) | 2006-03-23 |
| KR20060050971A (ko) | 2006-05-19 |
| TW200613205A (en) | 2006-05-01 |
| KR100694692B1 (ko) | 2007-03-13 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| TWI549884B (zh) | Handling system and handling method | |
| JP4714738B2 (ja) | 直進マニプレータ、処理ライン及び加工部品処理方法 | |
| JP2007096140A (ja) | 懸垂式昇降搬送台車における物品の授受方法並びに装置 | |
| KR101511963B1 (ko) | 카세트 공급시스템 | |
| CN106660702A (zh) | 自动仓库以及自动仓库的控制方法 | |
| KR100694692B1 (ko) | 코팅-라인 챔버 커버의 교환 및 운반 장치 | |
| TWI408092B (zh) | Processing equipment | |
| JP6029928B2 (ja) | 切断設備 | |
| US20070256923A1 (en) | Device and method for electrolytically treating work pieces | |
| JP4636379B2 (ja) | 懸垂式昇降搬送台車における物品の授受方法並びに装置 | |
| TW201100309A (en) | Conveyance cart | |
| JP3823980B2 (ja) | マイクロプレート処理装置およびマイクロプレート搬送方法 | |
| JP2009184422A (ja) | 無人搬送台車 | |
| KR20210152517A (ko) | 재료의 열적 또는 열화학적 처리를 위한 장치 및 방법. | |
| TW201109255A (en) | Loading and unloading method between loading and unloading machine, transfer cart and device | |
| JPH038600A (ja) | 多段プレス装置用ローダ・アンローダ | |
| JP2005247446A (ja) | 移載装置 | |
| US20230211950A1 (en) | Pallet supply apparatus | |
| JP2010067700A (ja) | 基板カセット搬送装置および基板カセット搬入出装置 | |
| JP2016013592A (ja) | 搬送装置 | |
| JP7713363B2 (ja) | 成膜装置 | |
| JPH1122202A (ja) | 簡易揚重搬送機械 | |
| KR20170076283A (ko) | 증착 챔버의 캐소드 교체 시스템 | |
| TWI415208B (zh) | Chamber line | |
| KR20190052875A (ko) | 카세트 공급시스템 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A521 | Request for written amendment filed |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20060320 |
|
| A761 | Written withdrawal of application |
Free format text: JAPANESE INTERMEDIATE CODE: A761 Effective date: 20080117 |