JP2006102752A - 重合体とその製造方法 - Google Patents
重合体とその製造方法 Download PDFInfo
- Publication number
- JP2006102752A JP2006102752A JP2004288843A JP2004288843A JP2006102752A JP 2006102752 A JP2006102752 A JP 2006102752A JP 2004288843 A JP2004288843 A JP 2004288843A JP 2004288843 A JP2004288843 A JP 2004288843A JP 2006102752 A JP2006102752 A JP 2006102752A
- Authority
- JP
- Japan
- Prior art keywords
- caulking
- punch
- chamfering
- overhang
- opening edge
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images



Landscapes
- Vehicle Body Suspensions (AREA)
Abstract
【解決手段】自動車用ストラットを構成するチューブ1にナックルブラケット2を重ね合せて成形装置内の所定位置にセットした後、チューブ1の内側に配したダイ5とナックルブラケット2の外側に配したかしめ用ポンチ6との協働により張出かしめを行い、その後、接合されたチューブ1にナックルブラケット2とを回転させて、前記張出かしめによって形成された凹陥部4を面取り用ポンチ7に対する所定位置に位置決めし、面取り用ポンチ7の面取り成形部7aによって前記凹陥部4の開口縁部4aに面取り加工を施し、該開口縁部4aに、後の塗装品質を阻害しないようになだらかな丸みを付ける。
【選択図】図1
Description
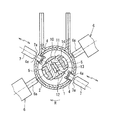
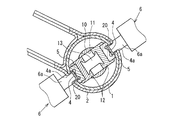
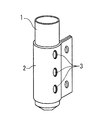
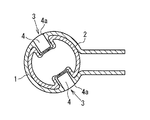
図1および2は、本発明に係る重合体の製造方法の1つの実施形態を示したものである。本実施形態は、前記図5、6に示した、ストラットを構成するチューブ(管材)1とナックルブラケット(管材)2とを張出かしめにより接合して管重合体を得ようとするもので、その張出かしめに用いるダイ5およびポンチ6(図7に示したものと同じもの)は、成形装置内にそれぞれ一対配設されている。本実施形態においてはまた、同じ張出かしめ装置内に面取り成形部7aを有する一対の面取り用ポンチ7を配設している。一対の面取り用ポンチ7は、前記一対のポンチ(以下、これをかしめ用ポンチという)6と同様に、チューブ1とナックルブラケット2との重合部分の周りに軸径方向で対向して、かつ該かしめ用ポンチ6と回転方向に所定角度だけ位置をずらして配置されている。なお、一対のかしめ用ポンチ6および一対の面取り用ポンチ7のそれぞれは、図示を略す駆動手段により相互に接近、離間する方向へ進退動するようになっている。
2 ナックルブラケット(管材)
3 かしめ部
4 凹陥部
4a 凹陥部の開口縁部
5 ダイ
6 かしめ用ポンチ
7 面取り用ポンチ
15 重合体
20 ポンチ部
Claims (4)
- 少なくとも2つの板材または管材を張出かしめによって接合してなる重合体であって、張出かしめによって形成された凹陥部の開口縁部に、なだらかな斜面または丸みを付けたことを特徴とする重合体。
- 請求項1に記載の重合体の製造方法であって、少なくとも2つの板材または管材を重ね合せて成形装置内の所定位置にセットするワークセット工程と、該ワークセット工程の後、かしめ用ポンチとダイとの協働により張出かしめを実行する張出かしめ工程と、該張出かしめ工程の後、前記成形装置内の面取り用ポンチにより、前記張出かしめによって形成された凹陥部の開口縁部に面取り加工を施す面取り工程とよりなることを特徴とする重合体の製造方法。
- 張出かしめを終えた後、接合ワークを移動させてその凹陥部を面取り用ポンチに対して位置決めし、面取り加工を実行することを特徴とする請求項2に記載の重合体の製造方法。
- かしめ用ポンチに、面取り用ポンチとして機能するポンチ部を設け、張出かしめに連続して面取り加工を実行することを特徴とする請求項2に記載の重合体の製造方法。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004288843A JP2006102752A (ja) | 2004-09-30 | 2004-09-30 | 重合体とその製造方法 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004288843A JP2006102752A (ja) | 2004-09-30 | 2004-09-30 | 重合体とその製造方法 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2006102752A true JP2006102752A (ja) | 2006-04-20 |
Family
ID=36373044
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2004288843A Pending JP2006102752A (ja) | 2004-09-30 | 2004-09-30 | 重合体とその製造方法 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2006102752A (ja) |
Cited By (4)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2008087009A (ja) * | 2006-09-29 | 2008-04-17 | Hitachi Ltd | クリンチ加工方法及びクリンチ工具 |
| US8141227B2 (en) * | 2002-11-29 | 2012-03-27 | Kabushiki Kaisha Hitachi Seisakusho | Assembly of sheet materials, tube assembly, drawing method and tools for drawing |
| CN110450096A (zh) * | 2019-09-11 | 2019-11-15 | 福建京科科技有限公司 | 摩托车小型氧传感器工装模具及其使用方法 |
| JP2020059041A (ja) * | 2018-10-10 | 2020-04-16 | 株式会社神戸製鋼所 | 異材接合方法、異材接合継手、異材接合用補助部材付き管状部材及びその製造方法 |
Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01105034U (ja) * | 1988-01-07 | 1989-07-14 | ||
| JPH07100747A (ja) * | 1993-10-05 | 1995-04-18 | Setsubi Giken Kk | 切断材の面取り装置 |
| JPH07132374A (ja) * | 1993-11-09 | 1995-05-23 | Kawasaki Heavy Ind Ltd | 金属板端部の曲面加工方法とその装置 |
| JPH11117982A (ja) * | 1997-10-17 | 1999-04-27 | Bridgestone Corp | サスペンション装置のコイルスプリング取付構造 |
| JP2004223612A (ja) * | 2002-11-29 | 2004-08-12 | Tokico Ltd | 重合板、重合管および重合管の張出かしめ方法、工具 |
-
2004
- 2004-09-30 JP JP2004288843A patent/JP2006102752A/ja active Pending
Patent Citations (5)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JPH01105034U (ja) * | 1988-01-07 | 1989-07-14 | ||
| JPH07100747A (ja) * | 1993-10-05 | 1995-04-18 | Setsubi Giken Kk | 切断材の面取り装置 |
| JPH07132374A (ja) * | 1993-11-09 | 1995-05-23 | Kawasaki Heavy Ind Ltd | 金属板端部の曲面加工方法とその装置 |
| JPH11117982A (ja) * | 1997-10-17 | 1999-04-27 | Bridgestone Corp | サスペンション装置のコイルスプリング取付構造 |
| JP2004223612A (ja) * | 2002-11-29 | 2004-08-12 | Tokico Ltd | 重合板、重合管および重合管の張出かしめ方法、工具 |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| US8141227B2 (en) * | 2002-11-29 | 2012-03-27 | Kabushiki Kaisha Hitachi Seisakusho | Assembly of sheet materials, tube assembly, drawing method and tools for drawing |
| JP2008087009A (ja) * | 2006-09-29 | 2008-04-17 | Hitachi Ltd | クリンチ加工方法及びクリンチ工具 |
| JP2020059041A (ja) * | 2018-10-10 | 2020-04-16 | 株式会社神戸製鋼所 | 異材接合方法、異材接合継手、異材接合用補助部材付き管状部材及びその製造方法 |
| JP7007251B2 (ja) | 2018-10-10 | 2022-02-10 | 株式会社神戸製鋼所 | 異材接合方法、異材接合継手、異材接合用補助部材付き管状部材及びその製造方法 |
| CN110450096A (zh) * | 2019-09-11 | 2019-11-15 | 福建京科科技有限公司 | 摩托车小型氧传感器工装模具及其使用方法 |
| CN110450096B (zh) * | 2019-09-11 | 2021-02-05 | 福建京科科技有限公司 | 摩托车小型氧传感器工装模具及其使用方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| JP5435190B2 (ja) | 管体の加工方法及びシリンダ装置の製造方法 | |
| KR101489268B1 (ko) | 통 형상 부재의 제조 방법 | |
| KR101419313B1 (ko) | 차량용 휠림의 제조 방법 | |
| JP4465581B2 (ja) | 重合板、重合管および重合管の張出かしめ方法、工具 | |
| JPH09122776A (ja) | 内高圧・変形法によって二重壁の貫通部を有する構成部材を製造する方法並びに装置 | |
| JP2010149182A5 (ja) | ||
| US10119588B2 (en) | Rolled collar, rolled collar manufacturing apparatus, and rolled collar manufacturing method | |
| US3262191A (en) | Method of forming wheel disks | |
| JP6772189B2 (ja) | スピニング装置およびスピニング方法 | |
| US6983632B2 (en) | Method and apparatus for spinning to a constant length | |
| US7530252B2 (en) | Method and apparatus for working tube | |
| JP4631130B2 (ja) | 異形管状製品およびその製造方法 | |
| JP5749708B2 (ja) | 車両用ホイールリムの製造方法 | |
| JP5193154B2 (ja) | スピニング加工方法 | |
| JP2005279684A (ja) | フランジ付き溶接金属管およびその製造方法 | |
| JP2005074489A (ja) | 自動車用ホイールの製造方法 | |
| JP4716078B2 (ja) | ブラケットの取付構造 | |
| JP3889127B2 (ja) | 自動車用ホイールディスクの加工方法 | |
| JP4573090B2 (ja) | 管の加工方法および平行スエージ加工装置 | |
| JP2006239713A (ja) | プレス成形方法及びプレス成形金型 | |
| CN111790877A (zh) | 一种应用于减振器铆钉连接的加工装置 | |
| JP5037020B2 (ja) | 金属管部品の製造方法 | |
| JP4498027B2 (ja) | 金属容器のプレス成形方法とプレス成形装置 | |
| JP4400452B2 (ja) | 環状部品の製造方法 | |
| US20190143746A1 (en) | Wheel disc manufacturing method and wheel disc |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20061130 |
|
| A521 | Written amendment |
Effective date: 20061201 Free format text: JAPANESE INTERMEDIATE CODE: A821 |
|
| A711 | Notification of change in applicant |
Free format text: JAPANESE INTERMEDIATE CODE: A712 Effective date: 20090902 |
|
| RD03 | Notification of appointment of power of attorney |
Effective date: 20090902 Free format text: JAPANESE INTERMEDIATE CODE: A7423 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20090904 |
|
| A977 | Report on retrieval |
Effective date: 20090909 Free format text: JAPANESE INTERMEDIATE CODE: A971007 |
|
| A131 | Notification of reasons for refusal |
Effective date: 20100106 Free format text: JAPANESE INTERMEDIATE CODE: A131 |
|
| A02 | Decision of refusal |
Effective date: 20100512 Free format text: JAPANESE INTERMEDIATE CODE: A02 |