JP2006123003A - 高精度リングの製造方法及び製造装置 - Google Patents
高精度リングの製造方法及び製造装置 Download PDFInfo
- Publication number
- JP2006123003A JP2006123003A JP2005170344A JP2005170344A JP2006123003A JP 2006123003 A JP2006123003 A JP 2006123003A JP 2005170344 A JP2005170344 A JP 2005170344A JP 2005170344 A JP2005170344 A JP 2005170344A JP 2006123003 A JP2006123003 A JP 2006123003A
- Authority
- JP
- Japan
- Prior art keywords
- intermediate material
- ring
- shaped intermediate
- disk
- punch
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Withdrawn
Links
Images





Landscapes
- Rolling Contact Bearings (AREA)
- Forging (AREA)
Abstract
【課題】 ラジアル玉軸受を構成する軌道輪を冷間加工で造る為の素材となる高精度リング8を容易に造れる製造方法を実現する。
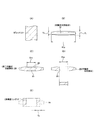
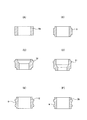
【解決手段】 (A)に示したビレット21から、(B)に示した円盤状中間素材22、(C)に示した第二円盤状中間素材24を経て、(D)に示した円輪状中間素材26を造る。この円輪状中間素材26を、厚さ寸法が大きな内径側を拡げ、同じく小さな外径側を縮める方向に、断面形状を90度変える反転加工を施す。そして、内径、外径、軸方向長さを規制値とした、円筒状の上記高精度リング8とする。
【選択図】 図1
【解決手段】 (A)に示したビレット21から、(B)に示した円盤状中間素材22、(C)に示した第二円盤状中間素材24を経て、(D)に示した円輪状中間素材26を造る。この円輪状中間素材26を、厚さ寸法が大きな内径側を拡げ、同じく小さな外径側を縮める方向に、断面形状を90度変える反転加工を施す。そして、内径、外径、軸方向長さを規制値とした、円筒状の上記高精度リング8とする。
【選択図】 図1
Description
この発明に係る高精度リングの製造方法及び製造装置は、例えばラジアル玉軸受を構成する内輪或いは外輪を冷間加工で造る為の素材となる高精度リングを造る為に利用する。又、この様な高精度リングにより造られる内輪或いは外輪を組み込んだラジアル玉軸受は、例えば、電気掃除機、換気扇等、各種家庭用電気製品に組み込む電動モータ、或いは各種自動車用補機等の回転支持部の様に、あまり高度の回転精度を要求されない部分に使用する。
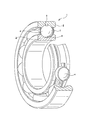
各種回転機器の回転支持部に、図11に示す様なラジアル玉軸受1が組み込まれている。このラジアル玉軸受1は、深溝型であって、互いに同心に配置された外輪2と内輪3との間に複数個の玉4、4を設置して成る。このうちの外輪2の内周面の軸方向中間部に深溝型の外輪軌道5を、内輪3の外周面の軸方向中間部に深溝型の内輪軌道6を、それぞれ全周に亙って形成している。上記各玉4、4は、保持器7により保持された状態で、上記外輪軌道5と上記内輪軌道6との間に転動自在に配置している。そして、この構成により、上記外輪2と上記内輪3との相対回転を自在としている。尚、図11に示した例では、上記保持器7として、金属製の波形保持器を使用しているが、合成樹脂製の冠型保持器を使用する場合も多い。又、上記外輪2の両端部内周面に形成した係止溝に、それぞれ密封板(接触型のシール板及び非接触型のシールド板を含む。本明細書全体で同じ。)の外周縁を係止する構造を採用する場合も多い。この場合に上記両密封板の内周縁は、上記内輪3の両端部外周面に、全周に亙って摺接若しくは近接対向させる。
上述の様なラジアル玉軸受1を構成する、上記外輪2や上記内輪3等の軌道輪を造るのに従来一般的には、先ず、鍛造加工と切削加工とにより完成品に近い形状及び寸法を有する中間素材を得ていた。そして、この中間素材に、表面を硬化させる為の熱処理を施してから、上記外輪軌道5や上記内輪軌道6等の軌道面を含む表面に、寸法及び表面粗さを所定のものにする為の研磨を施して、上記軌道輪としていた。この様な軌道輪の製造方法は、材料の歩留が悪くなる他、面倒で、コストが嵩む。
又、特許文献1、2には、ラジアル玉軸受の軌道輪を、鍛造加工を中心として造る方法が記載されている。
先ず、特許文献1に記載された発明の場合には、外輪を造る為の中間素材と内輪を造る為の中間素材とを一体とした複合中間素材を鍛造により造った後、この複合中間素材を外輪を造る為の外輪用中間素材と内輪を造る為の内輪用中間素材とに分割する発明が記載されている。又、この特許文献1に記載された発明の場合には、内輪を造る為の内輪用中間素材の一部の直径を押し拡げる事で、外周面に深溝型の内輪軌道を有する内輪を得る様にしている。
次に、特許文献2には、熱間押し出しにより造った鋼管を切断して成る素材を、縦型プレスにより冷間で軸方向に圧縮(据え込み加工)して、内周面に深溝型の外輪軌道を有する外輪を造る方法に関する発明が記載されている。
上述の様な特許文献1、2に記載されている発明のうち、特許文献1に記載されている発明の場合には、加工の初期段階で容積の大きな複合中間素材を鍛造により造る。この為、この複合中間素材を造る際の加工荷重及び鍛造装置のパンチや受型等を含む金型に加わる応力が高くなり、この金型を含む鍛造装置各部の弾性変形量が大きくなる。この結果、得られた複合中間素材並びにこの複合中間素材から造られる外輪及び内輪を造る為の中間素材、更にはこれら外輪及び内輪の、寸法精度及び形状精度を十分に良好にする事が難しい。特に、容積の大きな上記複合中間素材を造る加工を冷間鍛造により行なうと、上記金型等に加わる負荷が過大になり、この金型等の耐久性を確保する事が難しくなる。従って、上記複合中間素材の加工は、熱間鍛造或は温間鍛造で造る事になるが、熱間鍛造或は温間鍛造の場合には、温度膨張量の差に拘らず金型同士の嵌合を確実に行なわせるべく、嵌合部の隙間を冷間鍛造の場合に比べて大きめに設定しなければならない。この為、得られた複合中間素材の内外径の寸法並びに内外両周面同士の、同心度を中心とする形状・寸法精度を十分に確保する事が難しくなる。この結果、得られた外輪及び内輪の内外径の寸法精度及び振れ精度を、前述した様な、あまり高度の回転精度を要求しない用途に使用するにしても、十分に確保する事が難しくなる。
又、特許文献2に記載された発明の場合には、リング状の素材を、熱間押し出しにより造った鋼管を切断する事により得ている為、この素材の内外径の寸法並びに内外両周面同士の同心度を中心とする形状・寸法精度を高度に確保する事が難しい。この結果、得られた外輪及び内輪の内外径の寸法精度及び振れ精度を高度に確保する事が難しくなる。又、鋼管を切断して素材とする作業は面倒で、生産性が悪く、コスト上昇の原因となる。更には、上記素材に、脱炭による切削を施す必要もあり、この面からもコストが高くなる。
又、特許文献3には、円柱状の素材に冷間加工を施す事でリング状部品とする発明が記載されている。但し、上記特許文献3に記載された発明の場合には、冷間加工の際に軸方向寸法の規制を行なっていない為、得られたリング状部品の軸方向長さの精度、延ては体積の精度を確保できない。この為、このリング状部品に塑性変形を施すだけで、実用的な軌道輪を造る事は難しい。
これに対して本発明者は、上述の様な事情に鑑みて、例えば、前述した様な用途に使用される、あまり高度の回転精度を要求されないラジアル玉軸受を構成する軌道輪を、実用上十分な精度を確保しつつ低コストで得る方法を考えた。この方法では、この軌道輪を、冷間加工により造られて完成品の容積と実質的に同じ容積を有する円筒状の高精度リングに、更に冷間加工を施す事により造る。即ち、この高精度リングを冷間加工により更に塑性変形させて、上記軌道面を含む表面形状を、実質的に完成品と同じ形状に加工する。
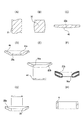
図12は、高精度リング8aに冷間加工を施す事により、内輪3aを造る工程を示している。
この場合には、先ず、図12の(A)に示した上記高精度リング8aの軸方向両端面の径方向外半部にパンチを押し付ける事により、(B)に示した第一中間素材9を得る。
次いで、この第一中間素材9に、径方向の一部(図12の上端部)の外径を、上記内輪3aの中間部外周面に形成した内輪軌道6{図12の(F)及び図11参照}の溝底径(深溝型の内輪軌道6の幅方向中央部で最も外径が小さくなった部分の外径)にまで縮める縮管加工を施す事により、(C)に示した第二中間素材10を得る。
次いで、この第二中間素材10に、この第二中間素材10のうちで上記内輪軌道6の軸方向他半部(図12の下半部)に対応する部分の径方向に関する肉厚の軸方向に関する分布を、造るべき上記内輪3aの該当部分の分布に一致させる為の内径押出加工を施して、(D)に示した第三中間素材11を得る。
次いで、この第三中間素材11に、この第三中間素材11の軸方向他端寄り(図12の下端寄り)部分の内径を拡げて、内径を(両端縁部の面取り部を除いて)軸方向全長に亙って均一にすると共に、外周面に上記内輪軌道6を形成する、内輪軌道形成加工を行なって、(E)に示した第四中間素材12を得る。
そして最後に、この第四中間素材12に、外周面の形状及び性状を整える為のローリング加工等の仕上加工を施して、(F)に示した内輪3aとする。
又、図13は、高精度リング8bに冷間加工を施す事により、外輪2aを造る工程を示している。
この場合には、先ず、図13の(A)に示した上記高精度リング8bの軸方向両端面の径方向内半部にパンチを押し付ける事により、(B)に示した第一中間素材9aを得る。 次いで、この第一中間素材9aに、径方向の一部(図13の上端部を除く部分)の外径を、上記外輪2aの外径にまで縮める縮管加工を施す事により、(C)に示した第二中間素材10aを得る。
次いで、この第二中間素材10aに、この第二中間素材10aのうちで外輪軌道5の軸方向片半部(図13の下半部)を形成すると共に、この外輪軌道5の軸方向他半部(図13の上半部)に対応する部分の径方向に関する肉厚の軸方向に関する分布を、造るべき上記外輪2aの該当部分の分布に一致させる為の内径押出加工を施して、(D)に示した第三中間素材11aを得る。
次いで、この第三中間素材11aに、この第三中間素材11aの軸方向他端寄り(図13の上端寄り)部分の外径を縮めて、この外径を(両端縁部の面取り部を除いて)軸方向全長に亙って均一にすると共に、内周面に上記外輪軌道5を形成する、外輪軌道形成加工を行なって、(E)に示した第四中間素材12aを得る。
そして最後に、この第四中間素材12aに、内周面の形状及び性状を整える為のローリング加工等の仕上加工を施して、(F)に示した外輪2aとする。
上述の様にして、ラジアル玉軸受1の外輪2a或いは内輪3aを造れば、あまり高度の回転精度を要求されない部分に使用するこれら外輪2a或いは内輪3aを、実用的な精度を確保しつつ、低コストで造れる。但し、この場合でも、これら外輪2a或いは内輪3aの材料となるべき高精度リング8a、8bの形状精度及び容積精度を含む寸法精度が十分に確保されている事が、最終的に得られるラジアル玉軸受の実用的な精度を確保する面から重要である。これに対して、前記特許文献3に記載された従来方法の場合には、前述した様に、冷間加工の際に軸方向寸法の規制を行なっていない為、得られたリング状部品の軸方向長さの精度、延ては体積の精度を確保できず、上記要件を満たす事は難しい。
ビレット状の素材に、軸方向寸法を圧縮する据え込み加工と、中央部を押し潰しつつ余肉を外径寄り部分に逃がして有底円筒状に加工する後方押出加工と、底部を打ち抜く打ち抜き加工とを組み合わせて、円筒状の高精度素材を得る事も考えられる。但し、上記外輪2a或いは内輪3a等の軌道輪を構成する、高炭素鋼、軸受鋼等の硬質の難加工材では、後方押出加工に使用するパンチに加わる応力が高くなり、このパンチの寿命が短くなる為、コスト低減の面から不利になる。これに対して、特許文献4に記載されている様に、金属板を打ち抜いて造った円輪状の素材の断面形状を90度変換する反転加工により高精度リングを造る事も考えられる。この点に就いて、図14〜15により説明する。
この方法では、長尺な板材(コイル)を所定形状に切断して、図14の(A)に示す様な円盤状素材13を得る。次いで、この円盤状素材13に、中心部を打ち抜くピアス加工及び外周部を除去するトリミング加工を施して、図14の(B)に示す様な、円輪状の中間素材14を得る。次いで、この中間素材14に、図15に示す様な装置を使用して、内径側を拡げ、外径側を縮める方向にその断面を90度捩じる、反転加工を施す事により、図14の(C)に示す様なリング状部材15を得る。
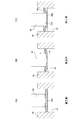
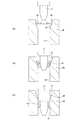
上記反転加工は、上記図15に示す様に、円筒状のダイ16内に上記中間素材14を、パンチ17により押し込む事により行なう。このダイ16は、開口部側に設けられた大径部18と、奥側に設けられた、この大径部18と同心の小径部19とを、湾曲面20により連続させた中心孔を有する。又、上記パンチ17は、先端部を先細のテーパ部としている。上記反転加工を行なう際には、先ず、図15の(A)に示す様に、上記中間素材14を上記大径部18の内側に係止(セット)する。次いで、図15の(B)(C)に示す様に、上記パンチ17により上記中間素材14を上記小径部19の内側にまで押し込む。この結果、この中間素材14の断面が90度反転し、図14、15の(C)に示す様な、円筒状の上記リング状部材15が得られる。
ところが、上述の様な特許文献4に記載されている方法の場合には、上記円盤状素材13を板材に打ち抜き加工を施す事により造っているので、材料の歩留が悪い。しかも、高炭素鋼等の板材は、同じく丸棒状の線材と比べて単価(単位重量当りの価格)が高い為、コスト低廉化の面から不利である。更に、厚さが均一な板材を打ち抜き加工して成る、上記円輪状の中間素材14の断面を90度反転して上記リング状部材15とする場合、このリング状部材15の径方向に関する厚さ寸法が、図14、15の(C)に示す様に不均一になる。この理由は、上記反転加工に伴って、上記中間素材14の内径寄り部分が引き伸ばされて上記厚さ寸法が小さくなるのに対して、同じく外径寄り部分が圧縮されてこの厚さ寸法が大きくなる為である。この為、上記特許文献4に記載された方法では、ラジアル玉軸受を構成する軌道輪を、実用上十分な精度を確保しつつ低コストで得る為の高精度リングは造れない。
本発明は、上述の様な事情に鑑みて、ラジアル玉軸受を構成する内輪或いは外輪を冷間加工で造る為の素材となり、最終的に得られるラジアル玉軸受の実用的な精度を十分に確保できる高精度リングを容易に且つ低コストで造れる製造方法及び製造装置を実現すべく発明したものである。
本発明の高精度リングの製造方法は、先ず、金属製で、造るべき高精度リングの容積よりも大きな容積を有するビレット状の素材を軸方向に圧縮して、軸方向に関する厚さ寸法が中央部で大きく外周縁部に向かう程小さくなる円盤状中間素材を造る。次いで、この円盤状中間素材の中央部に円孔を形成して、上記高精度リングの容積と同じ容積を有する円輪状中間素材とする。その後、この円輪状中間素材の外径寄り部分を径方向内方に縮め、同じく内径寄り部分を径方向外方に広げる方向に断面の方向を、円周方向各部が軸方向に対して平行になるまで90度以下の角度分変更する反転加工により上記円輪状中間素材を、内径、外径、軸方向長さを規制値とした円筒状のリングとする。
上述の様に構成する本発明の高精度リングの製造方法によれば、内径、外径、軸方向寸法を適正値に規制し、且つ、内周面の中心軸と外周面の中心軸同士を厳密に一致させた高精度リングを、材料の歩留を良好にし、しかも容易に、且つ、能率良く造れる。この結果、この高精度リングを加工して造られる、ラジアル玉軸受を構成する外輪や内輪の加工コストを、実用上十分な性能を確保しつつ、低減できる。
尚、加工精度を向上させる事で、前述した様な用途に比べて高精度を要求される玉軸受用の軌道輪の製造に使用する高精度リングに対する本発明の適用が可能である事は当然である。
尚、加工精度を向上させる事で、前述した様な用途に比べて高精度を要求される玉軸受用の軌道輪の製造に使用する高精度リングに対する本発明の適用が可能である事は当然である。
本発明を実施する場合に好ましくは、請求項2に記載した様に、円盤状中間素材の中央部で円孔を形成するのに伴って除去すべき部分の軸方向両側面のうちの少なくとも一方の側面に凹部を形成する事により、この除去する部分の容積を低減する。
この様に構成すれば、廃材となる部分の容積をより低減して、材料の歩留をより向上させ、高精度リングの製造コスト、延てはこの高精度リングにより造られる軌道輪等の環状部品のより一層の低廉化を図れる。
この様に構成すれば、廃材となる部分の容積をより低減して、材料の歩留をより向上させ、高精度リングの製造コスト、延てはこの高精度リングにより造られる軌道輪等の環状部品のより一層の低廉化を図れる。
又、上述の様な請求項2に記載した発明を実施する場合に好ましくは、請求項3に記載した様に、凹部を形成した円盤状中間素材を、外径が拡がらない様にその外周縁部を拘束した状態で軸方向に押圧する。そして、軸方向に関する厚さ寸法を適正値に迄縮めると共に、容積の余剰分を上記凹部に逃がす。その後、この凹部を含む上記円盤状中間素材の中央部を打ち抜いて円輪状中間素材とする。
この様に構成すれば、この円輪状中間素材の容積を、造るべき高精度リングの容積に一致させる為の処理を、容易且つ確実に行なえる。
この様に構成すれば、この円輪状中間素材の容積を、造るべき高精度リングの容積に一致させる為の処理を、容易且つ確実に行なえる。
或いは、本発明を実施する場合に、請求項4に記載した様に、円盤状中間素材の中央部に円孔の元となる素円孔を形成して素円輪状中間素材とした後、この素円輪状中間素材を、外径が拡がらない様にその外周縁部を拘束した状態で軸方向に押圧し、軸方向に関する厚さ寸法を適正値に迄縮めると共に、容積の余剰分を上記素円孔の内周縁部に逃がす。その後、この素円孔の内周縁部に存在するこの余剰分を除去する事により、円輪状中間素材とする。
この様に構成しても、上記円輪状中間素材の容積を、造るべき高精度リングの容積に一致させる為の処理を、容易且つ確実に行なえる。
この様に構成しても、上記円輪状中間素材の容積を、造るべき高精度リングの容積に一致させる為の処理を、容易且つ確実に行なえる。
又、本発明を実施する場合に好ましくは、請求項5に記載した様に、円盤状中間素材の外周縁部を、この円盤状中間素材の外径が拡がる事を阻止する状態に拘束しつつ、この円盤状中間素材の中央部で円孔を形成するのに伴って除去すべき部分の軸方向片側面にのみ凹部を形成する。そして、この様にして行なう凹部の形成作業により、上記除去すべき部分の容積を低減すると共に、上記円盤状中間素材の形状を、凹部を形成した側の外径寄り部分が部分円すい状凹面となる略円すい台形状とする。そして、円輪状中間素材を円筒状のリングとする反転加工の際の角度変更分を90度未満に抑える。
この様な構成を採用すれば、反転加工の際に直径を広げる部分の加工程度(延伸率)を低く抑えて、この部分に有害な変形や亀裂等が発生する事を防止し、比較的軸方向に関する幅寸法が大きな高精度リングの製造を、歩留良く行なえる。
この様な構成を採用すれば、反転加工の際に直径を広げる部分の加工程度(延伸率)を低く抑えて、この部分に有害な変形や亀裂等が発生する事を防止し、比較的軸方向に関する幅寸法が大きな高精度リングの製造を、歩留良く行なえる。
又、本発明を実施する場合に好ましくは、請求項6に記載した様に、ビレット状の素材若しくはこの素材を加工して成る予備中間素材を軸方向に圧縮して円盤状中間素材を造る際に、この素材若しくは予備中間素材の軸方向両端部を拘束する事により、この素材若しくは予備中間素材の軸方向両端部の直径が拡がる事を防止する。そして、得られた上記円盤状中間素材の中央部で上記素材若しくは予備中間素材の軸方向両端面を含む部分を除去する事により円孔を形成して、円輪状中間素材とする。
この様な構成を採用すれば、得られた高精度リングの一部に、上記ビレット状の素材若しくは上記予備中間素材の軸方向両端面であった部分が残留する事がない。このビレット状の素材は、アンコイラから引き出された長尺な線材を所定長さに切断する事により得る場合が多い。そして、その場合に上記ビレット状の素材の軸方向両端面は、切断時に生じた破断面となるし、予備中間素材の両端面にしても、その破断面の性状が強く残る。一般的に破断面の性状は、表面粗さの値が大きい等、不良である為、良質の製品を得る為には、切削や研削等により上記破断面を除去する必要が生じる可能性がある。これに対して、上記請求項6に記載した様な構成を採用すれば、上記破断面部分が、スクラップとして廃棄する部分に留るので、良質の製品を低コストで得る面からは有利となる。
この様な構成を採用すれば、得られた高精度リングの一部に、上記ビレット状の素材若しくは上記予備中間素材の軸方向両端面であった部分が残留する事がない。このビレット状の素材は、アンコイラから引き出された長尺な線材を所定長さに切断する事により得る場合が多い。そして、その場合に上記ビレット状の素材の軸方向両端面は、切断時に生じた破断面となるし、予備中間素材の両端面にしても、その破断面の性状が強く残る。一般的に破断面の性状は、表面粗さの値が大きい等、不良である為、良質の製品を得る為には、切削や研削等により上記破断面を除去する必要が生じる可能性がある。これに対して、上記請求項6に記載した様な構成を採用すれば、上記破断面部分が、スクラップとして廃棄する部分に留るので、良質の製品を低コストで得る面からは有利となる。
そして、上述の様な請求項6に記載した高精度リングの製造方法を実施する場合に、好ましくは、請求項7に記載した様な、固定ブロックと、ダイスと、カウンターパンチと、リングパンチと、パンチとを備えた高精度リングの製造装置を使用する。
このうちの固定ブロックは、工場の床面上に設置した、プレス加工装置のフレーム等に支持固定する。
又、上記ダイスは、大きな加圧力が加わった場合に上記固定ブロックの上面に当接するまで下降する状態で、この固定ブロックの上方に弾性支持されたもので、ビレット状の素材若しくはこの素材を加工して成る予備中間素材の下端部を内嵌自在な、下側中心孔を有する。
又、上記カウンターパンチは、上記下側中心孔に、このダイスに対する昇降を可能に挿通されたものである。
又、上記リングパンチは、上記ダイスの上方に設けられたプレス加工機のラムの一部にこのダイスと同心に、大きな加圧力が加わった場合にこのラムの下面に当接するまで上昇する状態で、このラムの下方に弾性支持されたもので、上記ビレット状の素材若しくは上記予備中間素材の上端部を内嵌自在な上側中心孔を有する。
更に、上記パンチは、上記上側中心孔に、上記リングパンチに対する昇降を可能に挿通されたものである。
更に、上述の様な請求項7に記載した発明を実施する場合に、更に好ましくは、請求項8に記載した様に、少なくとも円盤状中間素材の加工が終了する以前の状態で、上記カウンターパンチを上記固定ブロックに対し、上記パンチを上記ラムに対し、それぞれ昇降する事なく支持しておく。又、上記ダイスの下面が上記固定ブロックの上面に当接した状態で、上記カウンターパンチの上端面がこのダイスの上面よりも下方に凹んだ位置に存在し、上記リングパンチの上面が上記ラムの下面に当接した状態で、上記パンチがこのリングパンチの下面よりも上方に凹んだ位置に存在する様に、各部の寸法を規制する。
この様な構成を採用すれば、前述した請求項6に記載した製造方法を、能率良く実施できて、高品質の高精度リングを低コストで得られる。尚、加工終了後の状態では、必要に応じて、上記カウンターパンチを上記固定ブロックに対し上昇させ、加工後の円盤状素材の取り出しを容易にする。
この様な構成を採用すれば、前述した請求項6に記載した製造方法を、能率良く実施できて、高品質の高精度リングを低コストで得られる。尚、加工終了後の状態では、必要に応じて、上記カウンターパンチを上記固定ブロックに対し上昇させ、加工後の円盤状素材の取り出しを容易にする。
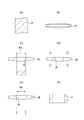
図1〜2は、請求項1、2に対応する、本発明の実施例1を示している。本実施例では、先ず、長尺な線材を所定長さに切断して、図1の(A)に示す様なビレット(円柱状素材)21を得る。このビレット21は、ドラムに巻回した長尺な上記線材をアンコイラから引き出しつつ、得るべき高精度リング8の容積よりも少し大きな容積となるだけの長さ寸法(上記所定長さ)に切断する事により得る。
この様にして得たビレット21は、軸方向に圧縮する据え込み加工により、図1の(B)に示す様な円盤状中間素材22とする。この円盤状中間素材22は、軸方向に関する厚さ寸法に関して、中央部の厚さ寸法T1 が最も大きく、外周縁部の厚さT2 寸法が最も小さい。そして、この中央部から外周縁部に向け、厚さ寸法が漸減する様に、上記円盤状中間素材22の軸方向両側面を、傾斜角度が緩い、部分円すい面状としている。造るべき高精度リング8の厚さT8 は、上記両部の厚さT1 、T2 の中間(T1 >T8 >T1 )である。この様な円盤状中間素材22を得る為に、上記線材を適正容積に切断した上記ビレット21を、この円盤状中間素材22の外径D22と同じ内径を有する有底の円孔を備えた受型内に、これらビレット21の中心軸と円孔の中心軸とを一致させた状態でセットし、上記円孔の底面と押型の先端面との間で上記ビレット21を軸方向に圧縮する。これら底面と先端面との形状は、上記円盤状中間素材22の軸方向両側面に見合う(凹凸方向が逆になった)形状とされているので、上記底面と先端面とを強く押し付け合う事で、上記円盤状中間素材22を得られる。
本実施例の場合には、上述の様な円盤状中間素材22を形成した後(或いは形成すると同時に)、この円盤状中間素材22の軸方向両側面の中央部に、図1の(C)に示す様な、それぞれ円形の凹部23、23を形成する事により、中央部の厚さが小さくなった、第二円盤状中間素材24とする。これら両凹部23、23は、次述する図1の(D)に示す工程で円孔25を形成するのに伴って除去する部分の容積を低減して、材料の歩留をより向上させる為に形成する。従って、上記両凹部23、23の形成作業は省略する事もできる。但し、上記円盤状中間素材22のうちで、これら両凹部23、23を形成する中央部を除く部分(径方向に関して中央部乃至外側部分)を、所定の容積に仕切られた金型のキャビティ内に位置させた状態で上記両凹部23、23を形成する事もできる。この場合には、これら両凹部23、23の形成に伴って外径側にフローした肉部を、上記キャビティ内に充満させる。この様に構成すれば、上記ビレット21の容積を厳密に規制しなくても、前記高精度リング8とすべき、上記第二円盤状中間素材24のうちで中央部を除く部分の容積を、この高精度リング8の容積に合わせて、厳密に規制できる。何れにしても、上記両凹部23、23を形成する場合には、これら両凹部23、23の直径D23は、上記第二円盤状中間素材24の中央部に形成すべき円孔25の内径R25{図1の(D)参照}よりも小さく(D23<R25)する。
上述の様にして上記第二円盤状中間素材24を形成したならば、次いで、この第二円盤状中間素材24の中央部に上記円孔25を形成する。この円孔25の形成作業は、この第二円盤状中間素材24を受型の保持凹部にセットした状態で、この保持凹部と同心に配置されたパンチをこの第二円盤状中間素材24の中央部に突き当て、この中央部を上記保持凹部の中央部に形成した抜き孔内に押し出す、打ち抜き加工により行なう。上記パンチの外径は、上記両凹部23、23の直径D23よりも大きいので、これら両凹部23、23全体を含む上記第二円盤状中間素材24の中央部が打ち抜かれて、図1の(D)に示す様な、円輪状中間素材26を得られる。この円輪状中間素材26は、内周縁と外周縁とが同心の円輪状で、軸方向に関する厚さ寸法が内径側で大きく外径側で小さい、くさび状の断面形状を有する。又、上記円輪状中間素材26の容積は、造るべき上記高精度リング8の容積と同じである。
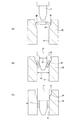
上述の様な円輪状中間素材26を形成とした後、図1の(E)に示す様に、この円輪状中間素材26の外径寄り部分を径方向内方に縮め、同じく内径寄り部分を径方向外方に広げる方向に断面の方向を90度変更する、反転加工を施す。この反転加工は、図2に示す様に、円筒状のダイ16内に上記円輪状中間素材26を、パンチ17で押し込む事により行なう。このダイ16は、図15により前述した様に、開口部側に設けられた大径部18と、奥側に設けられた、この大径部18と同心の小径部19とを、湾曲面20により連続させた中心孔を有する。このうちの小径部19の内径R19は、上記円輪状中間素材26の外径よりも小さく、内径よりも大きい。又、上記パンチ17は、先端部を先細のテーパ部としている。上記反転加工を行なう際には、先ず、図2の(A)に示す様に、上記円輪状中間素材26を上記大径部18の内側に係止(セット)する。次いで、図2の(B)(C)に示す様に、上記パンチ17により上記円輪状中間素材26を上記小径部19の内側にまで押し込む。この結果、この円輪状中間素材26の断面が90度反転し、図1の(E)図2の(C)に示す様な、円筒状の前記高精度リング8が得られる。
上述の様にして行なう反転加工に伴って、上記円輪状中間素材26の内径寄り部分が引き伸ばされて上記厚さ寸法が小さくなり、同じく外径寄り部分が圧縮されてこの厚さ寸法が大きくなる。これに対して本実施例の場合には、上記円輪状中間素材26の軸方向に関する厚さ寸法が、内径寄り部分で大きく、外径寄り部分で小さい為、上記反転加工が終了した状態で得られる上記高精度リング8の径方向に関する厚さ寸法は、軸方向に関して(両端縁部の面取り部を除き)均一になる。即ち、上記反転加工が終了した状態で上記円輪状中間素材26が、内径、外径、軸方向長さを規制値とされた、円筒状の上記高精度リング8となる。この為に、上記小径部19の内径R19と上記パンチ17の先半部の外径D17との差は、造るべき高精度リング18の厚さT8 {図1の(E)参照}の2倍(R19−D17=2T8 )としている。上述の様な高精度リング8には、前述の図12に示す様な冷間加工を加えて内輪3aとしたり、同じく図13に示す様な冷間加工を加えて外輪2aとする。
図3〜4は、請求項1〜3に対応する、本発明の実施例2を示している。上述した実施例1の場合には、ビレット21の容積を厳密に規制したり、或いは円盤状中間素材22の軸方向両面中央部に凹部23、23を形成して第二円盤状中間素材24とする際に、この第二円盤状中間素材24の中央部を除く部分の容積を規制する様にしていた。これに対して本実施例の場合には、図3の(D)及び図4に示す様に、軸方向両面中央部に凹部23、23を形成した第二円盤状中間素材24にサイジング加工を施す事により、この第二円盤状中間素材24の中央部を除く部分の容積を規制する様にしている。
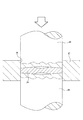
即ち、本実施例の場合には、上記第二円盤状中間素材24を、図4に示す様に、ダイ27の円孔28に密に内嵌した状態で、1対のパンチ29、29の先端面同士の間で強く押圧する。これら両パンチ29、29の先端面は、それぞれ上記第二円盤状中間素材24の軸方向両側面に中央部を除いて密接する様な、円すい凹面状である。それぞれの先端面をこの様な形状とした上記両パンチ29、29は、上記第二円盤状中間素材24を軸方向に圧縮しつつ、それぞれの先端面同士の距離を適正距離にまで縮める。この際、上記第二円盤状中間素材24の径方向中間部乃至外端部の厚さを適正にする事に伴ってフローした余剰肉分は、上記両凹部23、23に集まる。従って、上記サイジング加工を施した第二円盤状中間素材24aの中央部に、図2の(E)に示す様に打ち抜き加工による円孔25を形成すれば、造るべき上記高精度リング8の容積と同じ容積を有する、円輪状中間素材26を得られる。
その他の部分の構成及び作用は、前述した実施例1と同様である。
その他の部分の構成及び作用は、前述した実施例1と同様である。
図5は、請求項1、4に対応する、本発明の実施例3を示している。本実施例の場合には、ビレット21を軸方向に圧縮する事により造った、図5の(B)に示す様な円盤状中間素材22の中央部に、図5の(C)に示す様に、図5の(E)に示した円孔25の元となる素円孔30を形成して、素円輪状中間素材31とする。この素円孔30の内径R30は、上記円孔25の内径R25と同じか、少し小さく(R30≦R25)する。その後、上記素円輪状中間素材31に、その外径が拡がらない様にその外周縁部を拘束した状態で軸方向に押圧し、軸方向に関する厚さ寸法を適正値に迄縮めると共に、容積の余剰分を上記素円孔30の内周縁部に逃がす、サイジング加工を施す。
このサイジング加工は、例えば前述の図4に示した様に、上記素円輪状中間素材31をダイ27の円孔28に内嵌し、この素円輪状中間素材31を1対のパンチ29、29の先端面同士の間で軸方向に圧縮する事により行なう。この様なサイジング加工に伴ってフローした余剰肉分は、図5の(D)に示す様に、上記素円輪状中間素材31の内周縁部に集まり、上記素円孔30の内径を縮める。そこで、図5の(E)に示す様に、内径が縮まった素円孔30の内周縁部に存在するこの余剰分を、ピアス加工或いはシェービング加工により除去すれば、造るべき上記高精度リング8の容積と同じ容積を有する、円輪状中間素材26を得られる。
尚、本実施例に於いては、図5の(D)に示す様に、上記素円輪状中間素材31の外周縁部を拘束した状態で軸方向に圧縮し、余剰肉分を内周側に集めるようにしたが、内周縁部を拘束して余剰肉分を外周側に集め、その後、外周縁部をトリミングにより除去しても、同様の効果を得られる。
その他の部分の構成及び作用は、前述した実施例1或いは上述した実施例2と同様である。
尚、本実施例に於いては、図5の(D)に示す様に、上記素円輪状中間素材31の外周縁部を拘束した状態で軸方向に圧縮し、余剰肉分を内周側に集めるようにしたが、内周縁部を拘束して余剰肉分を外周側に集め、その後、外周縁部をトリミングにより除去しても、同様の効果を得られる。
その他の部分の構成及び作用は、前述した実施例1或いは上述した実施例2と同様である。
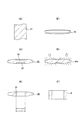
図6〜7は、請求項1〜3、6〜8に対応する、本発明の実施例4を示している。本実施例の場合には、図6の(A)→(B)→(C)に示す様にして、素材であるビレット21を軸方向に圧縮して円盤状中間素材22aを造る工程を工夫する事により、このビレットの軸方向両端面に存在する破断面{図6の(A)〜(E)に破線を付した部分}が、完成後の高精度リング8、8a、8b{例えば図1の(E)、図3の(F)、図12、13の(A)参照}の表面に残留しない様にしている。即ち、本実施例の場合には、上記ビレット21の軸方向両端面を平坦に(破断面を矯正)して、図6の(B)に示す様なビヤ樽型の予備中間素材32としてから、この予備中間素材32を軸方向に押し潰す据え込み加工を施して、図6の(C)に示す様な、上記円盤状中間素材22aとしている。この過程で、上記ビレット21に軸方向両端面が径方向に拡がらない様にして、上記破断面が、図6の(E)に示した素円輪状中間素材31aの表面に残留しない様にしている。以下、この様に破断面をこの素円輪状中間素材31aの表面に残留しない様にする為の構成に就いて説明する。
本実施例の場合、上記図6の(B)に示した予備中間素材32を軸方向に圧縮して、同図の(C)に示した円盤状中間素材22aとする際に、図7の(A)〜(C)に示す様に、この予備中間素材32の軸方向両端部を拘束しつつこの予備中間素材32を軸方向に押し潰す。そして、この予備中間素材32の軸方向両端部の直径が拡がらない様に保持した状態のまま、上記円盤状中間素材22aとする。この様な加工を行なう為の加工装置は、図7に示す様に、固定ブロック33と、ダイス34と、カウンターパンチ35と、リングパンチ36と、パンチ37とを備える。
このうちの固定ブロック33は、工場の床面上に設置した、プレス加工装置のフレーム等に支持固定する。又、上記ダイス34は、圧縮コイルばね等の複数の弾性部材38、38により、上記固定ブロック33の上方に弾性支持している。従って上記ダイス34は、非加工時の状態では、図7の(A)に示す様に、上記固定ブロック33の上方に浮き上がった状態となっているが、加工時に、金属材料のフローに基づいて、大きな加圧力が加わった状態では、図7の(C)に示す様に、上記各弾性部材38、38の弾力に抗して、上記固定ブロック33の上面に当接するまで下降する。この様なダイス34の中心部には、上記予備中間素材32の下端部を内嵌自在な下側中心孔39を設けている。そして、この下側中心孔39に上記カウンターパンチ35を、上記ダイス34に対する昇降を可能に挿通している。
このカウンターパンチ35の上下方向位置は、次の様に規制している。即ち、非加工時の状態では、図7の(A)に示す様に、上記カウンターパンチ35の上端面を上記ダイス34の上面に設けた加工用凹部40の底面よりも十分に下方に存在させる。この状態では、上記下側中心孔39に上記予備中間素材32の下端部を挿入する事により、この予備中間素材32と上記ダイス34の中心軸とを一致させられる。又、加工時にこのダイス34の下面が上記固定ブロックの上面に当接した状態では、上記カウンターパンチ35の上端面がこのダイス34の上面よりも少しだけ下方に凹んだ位置に存在し、加工の最終段階でも、前記破断面が径方向外方にフローしない様にする。
又、前記リングパンチ36は、上記ダイス34の上方に設けられたプレス加工機のラム41の下方に、圧縮コイルばね等の複数の弾性部材38a、38aにより、上記ダイス34と同心に弾性支持している。従って上記リングパンチ36は、非加工時の状態では、図7の(A)に示す様に、上記ラム41の下方に垂れ下がった状態となっているが、加工時に、金属材料のフローに基づいて、大きな加圧力が加わった状態では、図7の(C)に示す様に、上記各弾性部材38a、38aの弾力に抗して、上記ラム34の下面に当接するまで上昇する。又、上記リングパンチ36の下端部は、上記ダイス34の加工用凹部40内に、がたつきなく挿入自在とし、挿入した状態で、このダイス34と上記リングパンチ36とを厳密に同心にする様にしている。この様なリングパンチ36の中心部には、上記予備中間素材32の上端部を内嵌自在な上側中心孔42を設けている。
更に、前記パンチ37は、上記上側中心孔42に、上記リングパンチ36に対する昇降を可能に挿通している。本実施例の場合には、上記パンチ37を上記ラム41に対し固定し、このラム41に対する上記リングパンチ36の昇降に伴って、上記パンチ37と上記リングパンチ36とが相対的に昇降する様にしている。このパンチ37の上下方向位置は、次の様に規制している。即ち、非加工時の状態では、図7の(A)に示す様に、上記パンチ37の下端面を上記リングパンチ36の下端面よりも十分に上方に位置させている。この状態では、上記上側中心孔42に上記予備中間素材32の上端部を挿入する事により、この予備中間素材32と上記リングパンチ36の中心軸とを一致させられる。又、図7の(C)に示す様に、加工時にこのリングパンチ36の上端面が上記ラム41の下面に当接した状態では、上記パンチ37の下端面がこのリングパンチ36の下面よりも少しだけ上方に凹んだ位置に存在し、加工の最終段階でも、前記破断面が径方向外方にフローしない様にする。
上述の図6に示す様な製造装置により、図6の(B)に示す様な予備中間素材32を軸方向に押し潰して、図6の(C)に示す様な円盤状中間素材22aとする作業は、次の様にして行なう。先ず、上記ラム41と共に上記リングパンチ36及びパンチ37を上方に退避させた状態で、前記下側中心孔39の上端部に、上記予備中間素材32の下端部を、この予備中間素材32の中心軸と前記ダイス34の中心軸とを一致させた状態で内嵌する。次いで、上記ラム41を下降させ、図7の(A)に示す様に、上記リングパンチ36の下端部を上記ダイス34の加工用凹部40に挿入すると共に、上記予備中間素材32の上端部を上記上側中心孔42の下端部に内嵌する。この状態から更に上記ラム41を下降させれば、図7の(A)→(B)→(C)に示す様に、上記予備中間素材32が徐々に押し潰されて、この図7及び図6の(C)に示す様な円盤状中間素材22aとなる。この円盤状素材22aで、前記破断面は、中央部の厚肉部分43に留る。
本実施例の場合には、上述の様にして、上記円盤状素材22aを形成した後、この円盤状中間素材22aの外周縁を、外径が拡がらない様に拘束しつつ、この円盤状中間素材22aの中央部に、図6の(D)に示す様な円形の凹部23aを形成する事により、中央部の厚さが小さくなった、第二円盤状中間素材24bとする。この第二円盤状中間素材24bの外径寄り部分の厚さは、上記中央部が厚さ寸法の減少に伴う金属材料のフローにより大きくなる。この際、中央部の厚さが小さく、同じく直径が大きくなる事に伴って、前記破断面が存在する部分の直径が広がるが、この部分の範囲は、上記中央部の厚さ寸法が小さくなった部分に留る。尚、上記凹部23aの加工に伴って第二円盤状中間素材24bの外径を拡げ、後から外周縁部をトリミングする事もできる。
そこで、図6の(E)に示す様に、上記第二円盤状中間素材24bの中央部で前記ビレット21の軸方向両端面に対応して上記破断面である部分を、ピアス加工により除去する事で円孔25を形成し、前記素円輪状中間素材31aとする。このピアス加工により、上記破断面である部分がスクラップ44と共に、高精度リングとなるべき部分から除去される(上記素円輪状中間素材31a部分に、上記破断面の履歴を残す部分が残らなくなる)。そこで、この素円輪状中間素材31aに、前述の実施例2の場合と同様、図3の(E)→(F)に示す加工を施し、高精度リング8を得る。
本実施例は、上述の様な構成を採用しているので、得られた高精度リング8の一部に、上記ビレット21の軸方向両端面であった部分が残留する事がない。この為、良質の製品を低コストで得る面からは有利となる。
その他の部分の構成及び作用は、前述した実施例1〜3と同様である。
本実施例は、上述の様な構成を採用しているので、得られた高精度リング8の一部に、上記ビレット21の軸方向両端面であった部分が残留する事がない。この為、良質の製品を低コストで得る面からは有利となる。
その他の部分の構成及び作用は、前述した実施例1〜3と同様である。
図8〜9は、請求項1、2、4、5に対応する、本発明の実施例5を示している。本実施例の場合には、円輪状中間素材26aの形状を摺鉢状にする事により、この円輪状中間素材26aを円筒状の高精度リング8とする反転加工の際の角度変更分を90度未満に抑える様にしている。そして、反転加工の際に直径を拡げる部分の加工程度(延伸率)を低く抑えて、この部分に有害な変形や亀裂等が発生する事を防止し、比較的軸方向に関する幅寸法が大きな高精度リング8の製造を、歩留良く行なえる様にしている。
この為に本実施例の場合には、例えば上述の実施例4の前段部分{図6の(A)→(B)→(C)の工程}と同様、図8の(A)→(B)→(C)に示す工程で、円盤状中間素材22aを造る。次いで、この円盤状中間素材22aの外周縁部を、この円盤状中間素材22aの外径が拡がる事を阻止する状態に拘束しつつ、この円盤状中間素材22aの中央部の軸方向片側面に凹部23aを形成する。この円盤状中間素材22aの中央部でこの凹部23aを形成する部分は、次の図8の(E)に示す工程で、素円孔30aを形成するのに伴って除去する部分である。
本実施例の場合、上記凹部23aを、上記円盤状中間素材22aの片面にのみ形成する。又、この凹部23を形成すべく、この円盤状中間素材22aの片面中央部を押圧する際に、図9に示す様に、この円盤状中間素材22aの外周縁部をダイス45の内周面で拘束し、この円盤状中間素材22aの外径が拡がらない様にする。この様に、この円盤状中間素材22aの外周縁部を拘束しつつ、パンチ46によりこの円盤状中間素子22aの中間部をカウンターパンチ47に向け押し付けると、図8の(D)及び図9の(C)に示す様な、中央部に凹部23aを、外周寄り部分に摺鉢状の傾斜円輪部48を備えた、皿状の第二円盤状中間素材24cを得られる。
この様な第二円盤状中間素材24cは、図8の(E)に示す様な、中央部を打ち抜いて素円孔30aを形成し、素円輪状中間素材31bとした後、前述の図5に示した実施例3の場合と同様、図8の(F)に示す様にサイジング加工を施してから図8の(G)に示す様に内周縁部にピアス加工を施して、摺鉢状の円輪状中間素材26aを得る。そして、この円輪状中間素材26aを、軸方向寸法が大きい内周縁側をそのまま(一度径を縮める事なく)径方向外方に、軸方向寸法が小さい外周縁側をそのまま(一度径を拡げる事なく)径方向内方に、それぞれ変形させる事で、円周方向各部が軸方向に対して平行になるまで90度未満の角度変更により反転加工して、図8の(H)に示す様な高精度素材8とする。
本実施例は、上述の様な構成を採用しているので、上記円輪状中間素材26aに反転加工を施して上記高精度リング8とする際に、直径を広げる内周縁部分の加工程度(延伸率)を低く抑えられる。この為、この内周縁部分から加工される部分に有害な変形や亀裂等が発生する事を防止し、比較的軸方向に関する幅寸法が大きな高精度リングの製造を、歩留良く行なえる。この点に就いて、図10を参照しつつ説明する。
先ず、本実施例の作用・効果を分かり易くする為に、図10の(A)−(a)に示す様に、中心孔が極端に小さい(ピンホール程度である)円輪状中間素材26bを考える。この様な円輪状中間素材26bに、断面の方向を90度変更する反転加工を施した場合、反転加工に伴って直径が広くなる内周縁部分に、大きな引っ張り応力が発生する。そして、この反転加工の結果得られる製品は、図10の(B)−(a)に示す様に軸方向端部に亀裂が生じたものになったり、図10の(B)−(b)に示す様に軸方向端部の直径が小さくなったりする。この様な製品は、ラジアル玉軸受を構成する内輪或いは外輪を冷間加工で造る為の素材となる高精度リングとして利用する事はできない。更に、図10の(B)−(c)に示す様に軸方向寸法が長い高精度リング8Aは、上記中心孔が極端に小さい円輪状中間素材26bから造る事は不可能である。
又、前述の実施例1〜4の如く、図10の(A)−(c)に示す様に、中心孔の直径が十分であるが平坦な円輪状中間素材26の場合、図10の(B)−(d)に示す様な、比較的軸方向寸法が短い高精度素材8を造る事はできる。但し、上記軸方向寸法が長い高精度リング8Aを造る場合には、反転加工に伴って直径が広くなる内周縁部分に発生する引っ張り応力に基づき、図10の(B)−(a)(b)に示す様な欠陥を生じ易くなる。従って、上記図10の(A)−(c)に示した円輪状中間素材26から上記図10の(B)−(c)に示した高精度リング8Aを歩留良く造る事はできない。これに対して本実施例の場合には、図10の(A)−(b)の誇張して示す様に、始めから傾斜した摺鉢状の円輪状中間素材26aに、90度未満の角度変更を伴う反転加工を施すので、この反転加工に伴って直径が大きくなる内周縁部分に発生する引っ張り応力を低く抑えられる。この為、反転加工に伴って直径が大きくなる内周縁部分に関しても、図10の(B)−(a)(b)に示す様な欠陥を生じにくくして、歩留を向上させられる。
1 ラジアル玉軸受
2、2a 外輪
3、3a 内輪
4 玉
5 外輪軌道
6 内輪軌道
7 保持器
8、8a、8b、8A 高精度リング
9、9a 第一中間素材
10、10a 第二中間素材
11 第三中間素材
12 第四中間素材
13 円盤状素材
14 中間素材
15 リング状部材
16 ダイ
17 パンチ
18 大径部
19 小径部
20 湾曲部
21 ビレット
22、22a 円盤状中間素材
23、23a 凹部
24、24a、24b、24c、24d 第二円盤状中間素材
25 円孔
26、26a、26b 円輪状中間素材
27 ダイ
28 円孔
29 パンチ
30、30a 素円孔
31、31a、31b 素円輪状中間素材
32 予備中間素材
33 固定ブロック
34 ダイス
35 カウンターパンチ
36 リングパンチ
37 パンチ
38、38a 弾性部材
39 下側中心孔
40 加工用凹部
41 ラム
42 上側中心孔
43 厚肉部分
44 スクラップ
45 ダイス
46 パンチ
47 カウンターパンチ
48 傾斜円輪部
Claims (8)
- 金属製で、造るべき高精度リングの容積よりも大きな容積を有するビレット状の素材を軸方向に圧縮して、軸方向に関する厚さ寸法が中央部で大きく外周縁部に向かう程小さくなる円盤状中間素材を造り、この円盤状中間素材の中央部に円孔を形成して、上記高精度リングの容積と同じ容積を有する円輪状中間素材とした後、この円輪状中間素材の外径寄り部分を径方向内方に縮め、同じく内径寄り部分を径方向外方に広げる方向に断面の方向を、円周方向各部が軸方向に対して平行になるまで90度以下の角度分変更する反転加工により上記円輪状中間素材を、内径、外径、軸方向長さを規制値とした円筒状のリングとする、高精度リングの製造方法。
- 円盤状中間素材の中央部で円孔を形成するのに伴って除去すべき部分の軸方向両側面のうちの少なくとも一方の側面に凹部を形成する事により、この除去する部分の容積を低減する、請求項1に記載した高精度リングの製造方法。
- 凹部を形成した円盤状中間素材を、外径が拡がらない様にその外周縁部を拘束した状態で軸方向に押圧し、軸方向に関する厚さ寸法を適正値に迄縮めると共に、容積の余剰分を上記凹部に逃がした後、この凹部を含む上記円盤状中間素材の中央部を打ち抜いて円輪状中間素材とする、請求項2に記載した高精度リングの製造方法。
- 円盤状中間素材の中央部に円孔の元となる素円孔を形成して素円輪状中間素材とした後、この素円輪状中間素材を、外径が拡がらない様にその外周縁部を拘束した状態で軸方向に押圧し、軸方向に関する厚さ寸法を適正値に迄縮めると共に、容積の余剰分を上記素円孔の内周縁部に逃がした後、この素円孔の内周縁部に存在するこの余剰分を除去する事により円輪状中間素材とする、請求項1〜2のうちの何れか1項に記載した高精度リングの製造方法。
- 円盤状中間素材の外周縁部を、この円盤状中間素材の外径が拡がる事を阻止する状態に拘束しつつ、この円盤状中間素材の中央部で円孔を形成するのに伴って除去すべき部分の軸方向片側面にのみ凹部を形成する事により、この除去すべき部分の容積を低減すると共に、上記円盤状中間素材の形状を、凹部を形成した側の外径寄り部分が部分円すい状凹面となる略円すい台形状として、円輪状中間素材を円筒状のリングとする反転加工の際の角度変更分を90度未満に抑える、請求項1〜4のうちの何れか1項に記載した高精度リングの製造方法。
- ビレット状の素材を軸方向に圧縮して円盤状中間素材を造る際に、この素材若しくはこの素材を加工して成る予備中間素材の軸方向両端部を拘束する事により、この素材若しくは予備中間素材の軸方向両端部の直径が拡がる事を防止し、得られた上記円盤状中間素材の中央部で上記素材若しくは予備中間素材の軸方向両端面を含む部分を除去する事により円孔を形成して円輪状中間素材とする、請求項1〜5のうちの何れか1項に記載した高精度リングの製造方法。
- 請求項6に記載した高精度リングの製造方法を実施する為の高精度リングの製造装置であって、固定ブロックと、大きな加圧力が加わった場合にこの固定ブロックの上面に当接するまで下降する状態で、この固定ブロックの上方に弾性支持された、ビレット状の素材若しくはこの素材を加工して成る予備中間素材の下端部を内嵌自在な下側中心孔を有するダイスと、この下側中心孔にこのダイスに対する昇降を可能に挿通されたカウンターパンチと、このダイスの上方に設けられたプレス加工機のラムの一部にこのダイスと同心に、大きな加圧力が加わった場合にこのラムの下面に当接するまで上昇する状態で、このラムの下方に弾性支持された、上記ビレット状の素材若しくは上記予備中間素材の上端部を内嵌自在な上側中心孔を有するリングパンチと、この上側中心孔にこのリングパンチに対する昇降を可能に挿通されたパンチとを備えた高精度リングの製造装置。
- 少なくとも円盤状中間素材の加工が終了する以前の状態で、カウンターパンチが固定ブロックに対し、パンチがラムに対し、それぞれ昇降する事なく支持されており、ダイスの下面が固定ブロックの上面に当接した状態で、上記カウンターパンチの上端面がこのダイスの上面よりも下方に凹んだ位置に存在し、リングパンチの上面が上記ラムの下面に当接した状態で、上記パンチがこのリングパンチの下面よりも上方に凹んだ位置に存在する、請求項7に記載した高精度リングの製造装置。
Priority Applications (4)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005170344A JP2006123003A (ja) | 2004-10-01 | 2005-06-10 | 高精度リングの製造方法及び製造装置 |
| PCT/JP2005/017297 WO2006033327A1 (ja) | 2004-09-22 | 2005-09-20 | ラジアル玉軸受用軌道輪およびその製造方法、高精度リングの製造方法及び製造装置 |
| US11/663,473 US20080089631A1 (en) | 2004-09-22 | 2005-09-20 | Raceway Ring for Radial Ball Bearing and Manufacturing Method Thereof, and Manufacturing Method of High Accurate Ring and Manufacturing Apparatus Thereof |
| EP05785450A EP1792672A4 (en) | 2004-09-22 | 2005-09-20 | WHEEL FOR RADIAL BALL BEARINGS, METHOD FOR THE PRODUCTION OF THE RUNNING AND METHOD AND DEVICE FOR PRODUCING A HIGH PRECISION RING |
Applications Claiming Priority (2)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2004289566 | 2004-10-01 | ||
| JP2005170344A JP2006123003A (ja) | 2004-10-01 | 2005-06-10 | 高精度リングの製造方法及び製造装置 |
Publications (2)
| Publication Number | Publication Date |
|---|---|
| JP2006123003A true JP2006123003A (ja) | 2006-05-18 |
| JP2006123003A5 JP2006123003A5 (ja) | 2008-05-08 |
Family
ID=36718224
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005170344A Withdrawn JP2006123003A (ja) | 2004-09-22 | 2005-06-10 | 高精度リングの製造方法及び製造装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2006123003A (ja) |
Cited By (9)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009166072A (ja) * | 2008-01-15 | 2009-07-30 | Nsk Ltd | 自在継手用ヨークの製造方法 |
| WO2020158010A1 (ja) * | 2019-01-30 | 2020-08-06 | 日鉄日新製鋼株式会社 | 筒状回転部品、その製造方法及び金型 |
| KR102278238B1 (ko) * | 2020-03-06 | 2021-07-16 | 주식회사 대동에스앤티 | 앵커볼트 슬리브 제조장치 및 이를 이용한 앵커볼트 슬리브 제조방법 |
| CN114406608A (zh) * | 2021-12-23 | 2022-04-29 | 江苏保捷精锻有限公司 | 一种轴承环碾扩制造工艺 |
| JP2022110281A (ja) * | 2021-01-18 | 2022-07-29 | 日鉄ステンレス株式会社 | 金属素材の鍛造方法及び鍛造用の金型 |
| JP2023035336A (ja) * | 2021-09-01 | 2023-03-13 | 日本製鉄株式会社 | 成形品の製造方法及びトランスファープレス装置 |
| WO2023095702A1 (ja) | 2021-11-24 | 2023-06-01 | 日本精工株式会社 | 軸受用リング部材の製造方法 |
| WO2023095701A1 (ja) | 2021-11-24 | 2023-06-01 | 日本精工株式会社 | 軸受用リング部材の製造方法、及び反転加工用金型 |
| JP7831950B2 (ja) | 2020-10-26 | 2026-03-17 | 日本製鉄株式会社 | 管状部品の製造方法 |
-
2005
- 2005-06-10 JP JP2005170344A patent/JP2006123003A/ja not_active Withdrawn
Cited By (17)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| JP2009166072A (ja) * | 2008-01-15 | 2009-07-30 | Nsk Ltd | 自在継手用ヨークの製造方法 |
| US12083573B2 (en) | 2019-01-30 | 2024-09-10 | Nippon Steel Corporation | Tubular rotary component, manufacturing method therefor, and mold therefor |
| TWI808239B (zh) * | 2019-01-30 | 2023-07-11 | 日商日鐵日新製鋼股份有限公司 | 筒狀旋轉部件的製造方法 |
| WO2020158010A1 (ja) * | 2019-01-30 | 2020-08-06 | 日鉄日新製鋼株式会社 | 筒状回転部品、その製造方法及び金型 |
| CN113329830A (zh) * | 2019-01-30 | 2021-08-31 | 日本制铁株式会社 | 筒状旋转部件、其制造方法以及模具 |
| CN113329830B (zh) * | 2019-01-30 | 2023-06-02 | 日本制铁株式会社 | 筒状旋转部件、其制造方法以及模具 |
| JP2020121326A (ja) * | 2019-01-30 | 2020-08-13 | 日鉄日新製鋼株式会社 | 筒状回転部品の製造方法 |
| KR102278238B1 (ko) * | 2020-03-06 | 2021-07-16 | 주식회사 대동에스앤티 | 앵커볼트 슬리브 제조장치 및 이를 이용한 앵커볼트 슬리브 제조방법 |
| JP7831950B2 (ja) | 2020-10-26 | 2026-03-17 | 日本製鉄株式会社 | 管状部品の製造方法 |
| JP2022110281A (ja) * | 2021-01-18 | 2022-07-29 | 日鉄ステンレス株式会社 | 金属素材の鍛造方法及び鍛造用の金型 |
| JP2023035336A (ja) * | 2021-09-01 | 2023-03-13 | 日本製鉄株式会社 | 成形品の製造方法及びトランスファープレス装置 |
| JP7733870B2 (ja) | 2021-09-01 | 2025-09-04 | 日本製鉄株式会社 | 成形品の製造方法及びトランスファープレス装置 |
| WO2023095701A1 (ja) | 2021-11-24 | 2023-06-01 | 日本精工株式会社 | 軸受用リング部材の製造方法、及び反転加工用金型 |
| WO2023095702A1 (ja) | 2021-11-24 | 2023-06-01 | 日本精工株式会社 | 軸受用リング部材の製造方法 |
| US12409487B2 (en) | 2021-11-24 | 2025-09-09 | Nsk Ltd. | Method for manufacturing ring member for bearing, and mold for inversion working |
| US12409488B2 (en) | 2021-11-24 | 2025-09-09 | Nsk Ltd. | Method for manufacturing bearing ring member |
| CN114406608A (zh) * | 2021-12-23 | 2022-04-29 | 江苏保捷精锻有限公司 | 一种轴承环碾扩制造工艺 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| EP2103826B1 (en) | Manufacturing method for bearing outer ring | |
| US9056375B2 (en) | Manufacturing method for bearing outer ring | |
| JP6689151B2 (ja) | 円筒状リング部材の製造方法、ラジアル転がり軸受の製造方法、及び一方向クラッチの製造方法 | |
| US20080089631A1 (en) | Raceway Ring for Radial Ball Bearing and Manufacturing Method Thereof, and Manufacturing Method of High Accurate Ring and Manufacturing Apparatus Thereof | |
| JP2006090407A (ja) | ラジアル玉軸受用軌道輪及びその製造方法 | |
| JP5966726B2 (ja) | 軌道輪部材の製造方法 | |
| JP5083032B2 (ja) | 円筒状リング部材の製造方法 | |
| JP5737371B2 (ja) | 車輪支持用転がり軸受ユニットの外輪の製造方法 | |
| JP5034684B2 (ja) | 転がり軸受用軌道輪の製造方法 | |
| JP2014024091A5 (ja) | ||
| JP4572644B2 (ja) | 高精度リングの製造方法 | |
| JP5446920B2 (ja) | 外向フランジ部付金属製部材の製造方法 | |
| JP5919746B2 (ja) | 軸受軌道輪の製造方法 | |
| JP2006341255A (ja) | 高精度リングの製造方法 | |
| US20130205593A1 (en) | Manufacturing method for bearing outer ring | |
| JP4978552B2 (ja) | リング状軌道輪素材の製造方法 | |
| EP3628413A1 (en) | Mold device for manufacturing columnar rolling element, method for manufacturing columnar rolling element, method for manufacturing rolling bearing, method for manufacturing vehicle, and method for manufacturing machine device | |
| JP5012038B2 (ja) | 金属製リングの製造方法 | |
| JP5834592B2 (ja) | 外向フランジ部付金属製部材の製造方法 | |
| JP2006181638A (ja) | ラジアル玉軸受用軌道輪及びその製造方法 | |
| JP2008036679A (ja) | 突出部付筒状部材の製造方法 | |
| JP2009008126A (ja) | 転がり軸受用軌道輪の製造方法 | |
| JP2006097808A (ja) | ラジアル玉軸受用外輪及びその製造方法 | |
| JP2007170586A (ja) | 転がり軸受用軌道輪の製造方法 | |
| JP2009058047A (ja) | 転がり軸受用軌道輪の製造方法 |
Legal Events
| Date | Code | Title | Description |
|---|---|---|---|
| RD04 | Notification of resignation of power of attorney |
Free format text: JAPANESE INTERMEDIATE CODE: A7424 Effective date: 20070515 |
|
| A521 | Written amendment |
Free format text: JAPANESE INTERMEDIATE CODE: A523 Effective date: 20080325 |
|
| A621 | Written request for application examination |
Free format text: JAPANESE INTERMEDIATE CODE: A621 Effective date: 20080325 |
|
| A761 | Written withdrawal of application |
Free format text: JAPANESE INTERMEDIATE CODE: A761 Effective date: 20090521 |