JP2006198710A - 溶接材の研磨方法、それに用いる研磨装置 - Google Patents
溶接材の研磨方法、それに用いる研磨装置 Download PDFInfo
- Publication number
- JP2006198710A JP2006198710A JP2005011655A JP2005011655A JP2006198710A JP 2006198710 A JP2006198710 A JP 2006198710A JP 2005011655 A JP2005011655 A JP 2005011655A JP 2005011655 A JP2005011655 A JP 2005011655A JP 2006198710 A JP2006198710 A JP 2006198710A
- Authority
- JP
- Japan
- Prior art keywords
- polishing
- grinding
- welding material
- mark
- disk
- Prior art date
- Legal status (The legal status is an assumption and is not a legal conclusion. Google has not performed a legal analysis and makes no representation as to the accuracy of the status listed.)
- Pending
Links
Images


Landscapes
- Grinding Of Cylindrical And Plane Surfaces (AREA)
- Grinding And Polishing Of Tertiary Curved Surfaces And Surfaces With Complex Shapes (AREA)
- Finish Polishing, Edge Sharpening, And Grinding By Specific Grinding Devices (AREA)
Abstract
【課題】 溶接ビードを既設の研削装置で研削した後の研削痕を研磨して溶接部を非溶接部の表面の表面品位と差異のない状態にする研磨方法と研磨装置を提供する。
【解決手段】 帯状の研削痕1Aが研削方向の表面に延在して残存する溶接材1を一方向に搬送しながら、その研削痕1Aを、回転する研磨ディスクが先端部に設けられている研磨具4A(4B)で研磨して除去する際に、2個以上の研磨具4A(4B)を、研磨具全体で研磨痕1Aの帯幅部分を覆うように溶接材1の搬送方向に交互にジグザグ配置し、かつ、研磨ディスク5をその回転方向が研削痕1Aの延在方向と直行する方向に回転させながら研削痕1Aに圧接する溶接材の研磨方法とそれに用いる研磨装置。
【選択図】 図3
【解決手段】 帯状の研削痕1Aが研削方向の表面に延在して残存する溶接材1を一方向に搬送しながら、その研削痕1Aを、回転する研磨ディスクが先端部に設けられている研磨具4A(4B)で研磨して除去する際に、2個以上の研磨具4A(4B)を、研磨具全体で研磨痕1Aの帯幅部分を覆うように溶接材1の搬送方向に交互にジグザグ配置し、かつ、研磨ディスク5をその回転方向が研削痕1Aの延在方向と直行する方向に回転させながら研削痕1Aに圧接する溶接材の研磨方法とそれに用いる研磨装置。
【選択図】 図3
Description
本発明は溶接材の研磨方法とそれに用いる研磨装置に関し、更に詳しくは、鋼材を突き合わせ溶接したときの溶接部における溶接ビードを研削したときに残る研削痕を確実に研磨・除去して、溶接部の表面品位を高めることができる溶接部の研磨方法とそれに用いる研磨装置に関する。
例えば溝形鋼(チャンネル)には、熱間圧延で製造される圧延チャンネルと、山形鋼(アングル)を溶接して製造される溶接チャンネルの2種類がある。
これらのうち、溶接チャンネルは、通常、2本のアングルを長手方向に並べ、互いのフランジ部を連続的に突き合わせ溶接して製造される。その過程で、溶接部の上面と下面には、チャンネルの長手方向に延びる溶接ビードが線状突起として形成される。
これらのうち、溶接チャンネルは、通常、2本のアングルを長手方向に並べ、互いのフランジ部を連続的に突き合わせ溶接して製造される。その過程で、溶接部の上面と下面には、チャンネルの長手方向に延びる溶接ビードが線状突起として形成される。
この溶接ビードは、チャンネルの疲労強度を低めたり、チャンネルの積重ね時にすわりを悪くするなどの不都合を招く原因になるので、研削除去される。
この研削作業は、通常、ハンドグラインダなどを用い、所望粒度の砥粒を用いた手作業で行われてきた。しかしながら、このような研削作業は生産性が低く、また仕上がり面が不均一になりやすいという問題がある。
この研削作業は、通常、ハンドグラインダなどを用い、所望粒度の砥粒を用いた手作業で行われてきた。しかしながら、このような研削作業は生産性が低く、また仕上がり面が不均一になりやすいという問題がある。
このようなことから、従来から各種の溶接ビード自動研削装置が開発され、溶接チャンネルの製造現場で実使用されている。
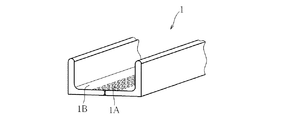
ところで、このような研削装置で溶接ビードを研削すると、図5で示したように、溶接ビードの突起は研削除去されるが、溶接部には、非溶接部1Bの表面状態とは異質な帯状の研削痕1Aがチャンネルの長手方向に残存する。
ところで、このような研削装置で溶接ビードを研削すると、図5で示したように、溶接ビードの突起は研削除去されるが、溶接部には、非溶接部1Bの表面状態とは異質な帯状の研削痕1Aがチャンネルの長手方向に残存する。
そのため、得られた溶接チャンネルにおける肌表面の品位は圧延チャンネルの場合に比べて著しく劣り、商品価値を落とすことになる。
このようなことから、研削装置で処理したチャンネルに対しては、再び手作業で、この研削痕を研磨して、溶接部の表面品位を非溶接部の表面品位にまで高めることが行われている。
このようなことから、研削装置で処理したチャンネルに対しては、再び手作業で、この研削痕を研磨して、溶接部の表面品位を非溶接部の表面品位にまで高めることが行われている。
研削装置を用いると、溶接ビードの研削工程における生産性は高くなる。しかしながら、その研削工程では帯状の研削痕が発生して溶接材の表面品位は劣化するので、研削工程に続けて、生産性の低い手作業による研磨工程を導入することが必要になるという問題が発生する。
本発明は、研磨工程における上記した問題を解決し、研削工程は既存の研削装置で行うことを前提とした上で、それに続く研磨工程を機械化して生産性を高めた溶接材の研磨方法と、それに用いる研磨装置の提供を目的とする。
本発明は、研磨工程における上記した問題を解決し、研削工程は既存の研削装置で行うことを前提とした上で、それに続く研磨工程を機械化して生産性を高めた溶接材の研磨方法と、それに用いる研磨装置の提供を目的とする。
上記した目的を達成するために、本発明においては、
溶接ビードの研削後に帯状の研削痕が研削方向の表面に延在して残存する溶接材を一方向に搬送しながら、前記研削痕を、回転する研磨ディスクが先端部に設けられている研磨具で研磨して除去する際に、2個以上の前記研磨具を、研磨具全体で前記研削痕の帯幅部分を覆うように前記溶接材の搬送方向に交互にジグザグ配置し、かつ、前記研磨ディスクをその回転方向が前記研削痕の延在方向と直交する方向に回転させながら前記研削痕に圧接することを特徴とする溶接材の研磨方法が提供される。
溶接ビードの研削後に帯状の研削痕が研削方向の表面に延在して残存する溶接材を一方向に搬送しながら、前記研削痕を、回転する研磨ディスクが先端部に設けられている研磨具で研磨して除去する際に、2個以上の前記研磨具を、研磨具全体で前記研削痕の帯幅部分を覆うように前記溶接材の搬送方向に交互にジグザグ配置し、かつ、前記研磨ディスクをその回転方向が前記研削痕の延在方向と直交する方向に回転させながら前記研削痕に圧接することを特徴とする溶接材の研磨方法が提供される。
また本発明においては、
溶接ビードの研削痕が帯状に溶接部の表面に延在して残存している溶接材の前記研削痕を研磨除去する研磨装置であって、
装置入口には、前記溶接材を搬送するための搬送ローラが設けられ、
前記搬送ローラの下流に位置する搬送経路には、前記研削痕に圧接し、かつ、前記研削痕の延在方向と面内直交する方向に回転する研磨ディスクを先端部に備えている2個以上の研磨具が、研磨具全体で前記研削痕の帯幅部分を覆うようにして前記溶接材の搬送方向にジグザグ配置されていることを特徴とする溶接材の研磨装置が提供される。
溶接ビードの研削痕が帯状に溶接部の表面に延在して残存している溶接材の前記研削痕を研磨除去する研磨装置であって、
装置入口には、前記溶接材を搬送するための搬送ローラが設けられ、
前記搬送ローラの下流に位置する搬送経路には、前記研削痕に圧接し、かつ、前記研削痕の延在方向と面内直交する方向に回転する研磨ディスクを先端部に備えている2個以上の研磨具が、研磨具全体で前記研削痕の帯幅部分を覆うようにして前記溶接材の搬送方向にジグザグ配置されていることを特徴とする溶接材の研磨装置が提供される。
溶接部の研削痕は圧延表面に比べて粗面であり、微小の凹凸模様が傾向的に研削方向に配列している。そして、本発明では、研削方向(溶接材の搬送方向)に傾向的に配列しているこの凹凸模様に対し、研磨ディスクを直角方向から研磨するように回転させているので、凹凸模様は効果的に平滑化して、その表面品位が非溶接部の圧延表面の状態に近接する。そのため、研磨後にあっては、溶接部と非溶接部における表面品位の差異は小さくなる。
そして研磨ディスクは、帯状の研削痕の全体を覆うように配置されて、上記した研磨動作を行うので、研磨終了後にあっては、研磨痕の全体が消去される。
また、本発明装置は研磨作業を自動的に実行するので、手作業による研磨に比べると高い生産性の下で溶接材の表面品位を高めることができる。
また、本発明装置は研磨作業を自動的に実行するので、手作業による研磨に比べると高い生産性の下で溶接材の表面品位を高めることができる。
本発明における研磨対象の溶接材は、突合せ溶接後に溶接ビードが既設の研削装置で研削されている溶接材である。
この溶接材1の表面には、例えば図5で示したように、溶接線を中心にしてある幅をもった研削痕1Aが長手方向(溶接方向)に延在しており、研削痕1A以外の非溶接部の表面1Bは例えば圧延表面になっている。
この溶接材1の表面には、例えば図5で示したように、溶接線を中心にしてある幅をもった研削痕1Aが長手方向(溶接方向)に延在しており、研削痕1A以外の非溶接部の表面1Bは例えば圧延表面になっている。
図示しない研削装置で溶接ビードが研削された溶接材1は、続いて、図1に概略図として示した本発明の研磨装置Aに導入される。
溶接材1は、装置の入口に設けられ例えばローラチェーンで駆動する搬送ローラ2によって装置内に導入されて装置内を搬送され、出口に設けられた回転ローラ3を経由して装置から導出されるが、この過程で研削痕1Aに対する連続的な研磨が実施される。
溶接材1は、装置の入口に設けられ例えばローラチェーンで駆動する搬送ローラ2によって装置内に導入されて装置内を搬送され、出口に設けられた回転ローラ3を経由して装置から導出されるが、この過程で研削痕1Aに対する連続的な研磨が実施される。
この装置Aでは、搬送ローラ2と回転ローラ3の間に位置する溶接材1の搬送経路には、上部に4個の研磨具4A、下部にも4個の研磨具4Bが配置されていて、これら上部研磨具と下部研磨具の間に溶接材1が搬送されることにより、溶接材上面と下面の研削痕を同時に研磨できるようになっている。
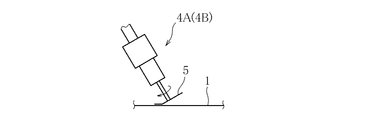
研磨具は、図2で示したように、先端部に例えばエアーモータで回転する研磨ディスク5が設けられている。これら研磨具の研磨ディスクを搬送されてきた溶接材1の研削痕1Aに圧接することにより研磨が進められる。
研磨具は、図2で示したように、先端部に例えばエアーモータで回転する研磨ディスク5が設けられている。これら研磨具の研磨ディスクを搬送されてきた溶接材1の研削痕1Aに圧接することにより研磨が進められる。
その場合、研磨具は研削材1の溶接痕1Aに対して次のような態様で配置される。
まず、図3で示したように、4個の上部研磨具4Aと4個の下部研磨具4Bは、いずれも、溶接材1の搬送方向に対して交互にジグザグ配置される。このようなジグザグ配置をすることにより、研削痕1Aの過剰な研磨を防ぐことができる。
また、溶接材の搬送方向にジグザグ配置されている上部・下部研磨具において、これら研磨具の研磨ディスク5は、全体で研削痕1Aの帯幅部分を覆うように配置されている。このように配置することにより、研削痕の全体を確実にかつ均質に研磨することができる。
まず、図3で示したように、4個の上部研磨具4Aと4個の下部研磨具4Bは、いずれも、溶接材1の搬送方向に対して交互にジグザグ配置される。このようなジグザグ配置をすることにより、研削痕1Aの過剰な研磨を防ぐことができる。
また、溶接材の搬送方向にジグザグ配置されている上部・下部研磨具において、これら研磨具の研磨ディスク5は、全体で研削痕1Aの帯幅部分を覆うように配置されている。このように配置することにより、研削痕の全体を確実にかつ均質に研磨することができる。
また、これら研磨具の研磨ディスク5は、搬送方向に延在している研削痕1Aをその幅方向に面内で研磨するような方向(研削痕と直交する方向)に回転させる。このような回転を与えて研磨することにより、研削痕の凹凸を確実に研磨して除去することができる。
その場合、配置されている研磨具の研磨ディスク5は、全て、図3の矢印で示したように同じ方向に回転させることが好ましい。研磨面における微細な傷の発生を確実に抑制することができるからである。
その場合、配置されている研磨具の研磨ディスク5は、全て、図3の矢印で示したように同じ方向に回転させることが好ましい。研磨面における微細な傷の発生を確実に抑制することができるからである。
なお、これらの研磨具は、全て駆動制御装置6に接続されていて、この制御装置6の指令により、それぞれの圧接力やそれぞれの溶接材に対する傾斜角などが適宜に設定できるようになっている。
例えば図4で示したように、研磨ディスク5として軟質なサンドペーパを用い、研磨具の回転軸を制御装置6の指令により溶接材1に対してある角度傾けた状態で研磨ディスク5を研削痕に圧接すると、当該研磨ディスクが撓み、その研磨面も広くなるので、研削痕の研磨効率を高めることができる。
例えば図4で示したように、研磨ディスク5として軟質なサンドペーパを用い、研磨具の回転軸を制御装置6の指令により溶接材1に対してある角度傾けた状態で研磨ディスク5を研削痕に圧接すると、当該研磨ディスクが撓み、その研磨面も広くなるので、研削痕の研磨効率を高めることができる。
この装置Aで研削痕1Aを研磨するに当たっては、まず研削痕1Aにおける凹凸の粗密状態を予め把握し、それに応じて、搬送ローラ2による溶接材1の搬送速度(研磨速度)、研磨ディスク5の回転数、研磨具4A(4B)の圧接力と回転軸の傾きなどを制御装置6からの指令で適宜な値に設定する。
そして、前段に位置する既設の研削装置から導出された溶接材1を装置Aに導入すればよい。溶接材1の上面と下面に存在する研削痕は自動的に研磨されて、両面研磨された溶接材が装置Aから連続的に導出される。
そして、前段に位置する既設の研削装置から導出された溶接材1を装置Aに導入すればよい。溶接材1の上面と下面に存在する研削痕は自動的に研磨されて、両面研磨された溶接材が装置Aから連続的に導出される。
このようにして、研磨面と非溶接部の表面(圧延表面)との差異がほとんど認められない溶接材が得られる。
そして、この研磨後に、更に溶接材の表面にサンドブラスト処理や酸洗処理を施すと、表面品位は一層向上するので好適である。
なお、図1の装置Aは研磨具を溶接材の上面と下面に配置した構造になっているが、例えば溶接材の研削痕が上面または下面の一方にのみ残存している場合は、研磨具を研削痕が残存する表面にのみ配置する構造にしてもよい。
そして、この研磨後に、更に溶接材の表面にサンドブラスト処理や酸洗処理を施すと、表面品位は一層向上するので好適である。
なお、図1の装置Aは研磨具を溶接材の上面と下面に配置した構造になっているが、例えば溶接材の研削痕が上面または下面の一方にのみ残存している場合は、研磨具を研削痕が残存する表面にのみ配置する構造にしてもよい。
また、装置Aでは、研磨具を溶接材の搬送方向に4個配置した構造にしているが、研磨具の配置個数はこれに限定されるものではなく、2個以上であればよい。ただし、その場合でも、各研磨具は搬送方向にジグザグ配置されることが必要であり、かつ、研磨具の研磨ディスクは研削痕の延在方向と直行するように面内回転させることが必要である。
本発明によれば、溶接材の帯状研削痕を自動的に研磨除去して、溶接部と非溶接部の表面状態の差異を解消し、溶接材の表面品位を向上させることができる。
したがって、本発明の研磨装置を既設の研削装置の後段に配置することにより、突合せ溶接した溶接材の表面品位の向上作業を連続的かつ自動的に実施することができ、表面品位の優れた溶接材を高い生産性の下で製造することができる。
したがって、本発明の研磨装置を既設の研削装置の後段に配置することにより、突合せ溶接した溶接材の表面品位の向上作業を連続的かつ自動的に実施することができ、表面品位の優れた溶接材を高い生産性の下で製造することができる。
1 溶接材
1A 研削痕
1B 非溶接部
2 搬送ローラ
3 回転ローラ
4A,4B 研磨具
5 研磨ディスク
6 制御装置
1A 研削痕
1B 非溶接部
2 搬送ローラ
3 回転ローラ
4A,4B 研磨具
5 研磨ディスク
6 制御装置
Claims (7)
- 溶接ビードの研削後に帯状の研削痕が研削方向の表面に延在して残存する溶接材を一方向に搬送しながら、前記研削痕を、回転する研磨ディスクが先端部に設けられている研磨具で研磨して除去する際に、2個以上の前記研磨具を、研磨具全体で前記研削痕の帯幅部分を覆うように前記溶接材の搬送方向に交互にジグザグ配置し、かつ、前記研磨ディスクをその回転方向が前記研削痕の延在方向と直交する方向に回転させながら前記研削痕に圧接することを特徴とする溶接材の研磨方法。
- 溶接材の上面と下面に存在する研磨痕を同時に研磨する請求項1の溶接材の研磨方法。
- 研磨後の研磨面に、更にサンドブラスト処理または酸洗処理を施す請求項1または2の溶接材の研磨方法。
- 溶接ビードの研削痕が帯状に溶接部の表面に延在して残存している溶接材の前記研削痕を研磨除去する研磨装置であって、
装置入口には、前記溶接材を搬送するための搬送ローラが設けられ、
前記搬送ローラの下流に位置する搬送経路には、前記研削痕に圧接し、かつ、前記研削痕の延在方向と面内直交する方向に回転する研磨ディスクを先端部に備えている2個以上の研磨具が、研磨具全体で前記研削痕の帯幅部分を覆うようにして前記溶接材の搬送方向にジグザグ配置されていることを特徴とする溶接材の研磨装置。 - 各研磨具における前記研磨ディスクの回転方向はいずれも同じ方向である請求項4の溶接材の研磨装置。
- 前記研磨ディスクの回転軸は、それぞれ、前記研削痕の表面に対し傾斜自在である請求項4または5の溶接材の研磨装置。
- 前記研磨具が、溶接材の上面および下面に配置されている請求項4〜6のいずれかの溶接材の研磨装置。
Priority Applications (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005011655A JP2006198710A (ja) | 2005-01-19 | 2005-01-19 | 溶接材の研磨方法、それに用いる研磨装置 |
Applications Claiming Priority (1)
| Application Number | Priority Date | Filing Date | Title |
|---|---|---|---|
| JP2005011655A JP2006198710A (ja) | 2005-01-19 | 2005-01-19 | 溶接材の研磨方法、それに用いる研磨装置 |
Publications (1)
| Publication Number | Publication Date |
|---|---|
| JP2006198710A true JP2006198710A (ja) | 2006-08-03 |
Family
ID=36957141
Family Applications (1)
| Application Number | Title | Priority Date | Filing Date |
|---|---|---|---|
| JP2005011655A Pending JP2006198710A (ja) | 2005-01-19 | 2005-01-19 | 溶接材の研磨方法、それに用いる研磨装置 |
Country Status (1)
| Country | Link |
|---|---|
| JP (1) | JP2006198710A (ja) |
Cited By (6)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013176187A1 (ja) * | 2012-05-25 | 2013-11-28 | シロキ工業株式会社 | 溶接部材の平滑化方法及び平滑化装置 |
| CN104275631A (zh) * | 2013-07-08 | 2015-01-14 | 江苏通微电机科技有限公司 | 一种用于打磨物料表面焊渣和毛刺的设备 |
| CN105945667A (zh) * | 2016-06-29 | 2016-09-21 | 中信戴卡股份有限公司 | 一种改进的车轮去毛刺装置 |
| CN105945668A (zh) * | 2016-06-29 | 2016-09-21 | 中信戴卡股份有限公司 | 一种可调式车轮去毛刺装置 |
| CN108032191A (zh) * | 2016-12-11 | 2018-05-15 | 王伟 | 菩提子去尖装置 |
| CN113427322A (zh) * | 2021-05-26 | 2021-09-24 | 杨连军 | 一种去除模具烧焊后印痕的方法 |
-
2005
- 2005-01-19 JP JP2005011655A patent/JP2006198710A/ja active Pending
Cited By (10)
| Publication number | Priority date | Publication date | Assignee | Title |
|---|---|---|---|---|
| WO2013176187A1 (ja) * | 2012-05-25 | 2013-11-28 | シロキ工業株式会社 | 溶接部材の平滑化方法及び平滑化装置 |
| CN104349867A (zh) * | 2012-05-25 | 2015-02-11 | 白木工业株式会社 | 焊接部件的平滑化方法以及平滑化装置 |
| US9266211B2 (en) | 2012-05-25 | 2016-02-23 | Shiroki Corporation | Method and apparatus for smoothing welded member |
| CN104349867B (zh) * | 2012-05-25 | 2016-09-07 | 白木工业株式会社 | 焊接部件的平滑化方法以及平滑化装置 |
| CN104275631A (zh) * | 2013-07-08 | 2015-01-14 | 江苏通微电机科技有限公司 | 一种用于打磨物料表面焊渣和毛刺的设备 |
| CN105945667A (zh) * | 2016-06-29 | 2016-09-21 | 中信戴卡股份有限公司 | 一种改进的车轮去毛刺装置 |
| CN105945668A (zh) * | 2016-06-29 | 2016-09-21 | 中信戴卡股份有限公司 | 一种可调式车轮去毛刺装置 |
| CN105945667B (zh) * | 2016-06-29 | 2017-11-28 | 中信戴卡股份有限公司 | 一种改进的车轮去毛刺装置 |
| CN108032191A (zh) * | 2016-12-11 | 2018-05-15 | 王伟 | 菩提子去尖装置 |
| CN113427322A (zh) * | 2021-05-26 | 2021-09-24 | 杨连军 | 一种去除模具烧焊后印痕的方法 |
Similar Documents
| Publication | Publication Date | Title |
|---|---|---|
| CN103747916B (zh) | 精加工玻璃板的边缘的方法 | |
| CN102007580B (zh) | 用于衬底边缘抛光的抛光带的方法和装置 | |
| TWI418442B (zh) | 玻璃基板的端面加工裝置及端面加工方法 | |
| US20050164620A1 (en) | Rotary tool and its cutting part | |
| JP6445894B2 (ja) | 両頭平面研削用研削砥石および両頭平面研削方法 | |
| KR101389924B1 (ko) | 평판 글라스의 에지면 연마장치 | |
| CN101687299B (zh) | 研磨装置 | |
| JPS58109262A (ja) | 研磨機 | |
| WO2010004601A1 (en) | Abrasive member like abrasive sheet, strip, roll or belt for surface finishing or surface preparation of manufactured articles. | |
| JP2009050996A (ja) | バリ取り装置 | |
| US7261622B2 (en) | Multiple cutting edged sanding wheel | |
| JP2009291914A (ja) | ビレット偏肉に追従できる内面研磨装置および方法 | |
| JP5597101B2 (ja) | ワーク研削装置、ワーク研削方法、エンジンバルブ研削装置、及びエンジンバルブ研削方法 | |
| CN107520679A (zh) | 一种铝合金型材的表面打磨方法 | |
| JP4302336B2 (ja) | 研削装置および研削方法 | |
| JP5352977B2 (ja) | ドレスギア | |
| JP2006218547A (ja) | リング状部材の製造方法 | |
| CN216802903U (zh) | 一种立式砂带磨削装置 | |
| CN223961067U (zh) | 一种数控钢带镜面抛光专用设备 | |
| CN215657138U (zh) | 一种多功能移动可调式升降打磨矫直设备 | |
| JP2013066970A (ja) | 連続ショットブラスト装置 | |
| KR102473186B1 (ko) | 강판 표면 연마장치 | |
| JP4135863B2 (ja) | コールドシャーブレード自動研削装置 | |
| CN215147853U (zh) | 一种连续牵引可调角度钢带抛光设备 | |
| JP2010211882A (ja) | 磁気記録媒体用円盤状基板の研削装置、円盤状基板の製造方法および円盤状基板の研削用砥石 |